EP3911502B1 - Crimpvorrichtung und verfahren zur überwachung des zustands von ihren presselementen - Google Patents
Crimpvorrichtung und verfahren zur überwachung des zustands von ihren presselementen Download PDFInfo
- Publication number
- EP3911502B1 EP3911502B1 EP20712199.7A EP20712199A EP3911502B1 EP 3911502 B1 EP3911502 B1 EP 3911502B1 EP 20712199 A EP20712199 A EP 20712199A EP 3911502 B1 EP3911502 B1 EP 3911502B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- crimping
- travel
- height
- configuration
- recorded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/0094—Press load monitoring means
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/04—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for forming connections by deformation, e.g. crimping tool
- H01R43/048—Crimping apparatus or processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/26—Program-control arrangements
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/04—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for forming connections by deformation, e.g. crimping tool
- H01R43/048—Crimping apparatus or processes
- H01R43/0486—Crimping apparatus or processes with force measuring means
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/04—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for forming connections by deformation, e.g. crimping tool
- H01R43/048—Crimping apparatus or processes
- H01R43/0488—Crimping apparatus or processes with crimp height adjusting means
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/10—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation effected solely by twisting, wrapping, bending, crimping, or other permanent deformation
- H01R4/18—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation effected solely by twisting, wrapping, bending, crimping, or other permanent deformation by crimping
- H01R4/183—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation effected solely by twisting, wrapping, bending, crimping, or other permanent deformation by crimping for cylindrical elongated bodies, e.g. cables having circular cross-section
Definitions
- the invention relates to a method for monitoring the condition of a crimping device and a crimping apparatus suitable for carrying out the method.
- the invention particularly relates to a method using a sensor system for measuring the travel of pressing elements of a crimping device.
- the WO 2012/110310 A1 The proposed method is not suitable for determining a possible cause of crimping with undesirable quality.
- the EP 2 313 235 B1 proposes a method for monitoring the wear of a hand-held pliers in which pressing elements can be pressed onto a workpiece and a pressing dimension to be achieved by actuating the hand-held pliers can be set using a presetting device.
- the method records a reference position and a wear position of the presetting device when the pressing elements are unworn or in use.
- the hand-held pliers are actuated, the pressing elements are brought into a position corresponding to the reference pressing dimension by adjusting the presetting device. Comparing the wear position with the reference position provides a wear measurement.
- a method and apparatus for terminating a plurality of wires to a plurality of terminals in an automated machine system in which a high-quality crimp is to be maintained by monitoring the quality of a crimp and automatically adjusting machine elements.
- coded information indicating a predetermined crimp height is manually entered into the machine.
- the machine automatically adjusts the height of an anvil above a base.
- force and ram position data elements are collected and recorded for various incremental values. The crimp height of the current terminal is determined and compared to the set crimp height.
- a reject signal is generated, and the machine is automatically reset. If the tolerance threshold is not exceeded, an acceptance signal is generated, and a comparison is made between the predetermined crimp height and the crimp height of some actual crimps. This determines whether a trend of approaching the tolerance threshold and exceeding it can be detected. If such a trend is present, the machine is automatically reset.
- a pressing, crimping, or cutting tool with two components arranged in the force flow of the pressing, crimping, or cutting tool is known.
- An elastic support element and a sensor are arranged in mechanical parallel connection between the components, so that the sensor and the elastic support element experience correlated deflections as a result of an acting working force, and the stiffness of the elastic support element is dimensioned such that, at the maximum acting working force of the pressing, crimping, or cutting tool, the sensor experiences a maximum deflection of at least 0.05 mm or at least 1°.
- the object of the invention is to provide a method for monitoring the condition of a crimping device and a device suitable for carrying out the method.
- the object of the invention is to provide a method for monitoring the condition of pressing elements of an indent crimping device, and in particular of a four-mandrel crimping device.
- the present invention particularly relates to a method for monitoring the condition of pressing elements of a crimping device of a crimping apparatus, in which a crimping height of the crimping device is set up which is suitable for crimping a predetermined cable with a predetermined contact sleeve, in which a crimping height is set up in a first step and in a second step a path from a defined rest position to a working position of the pressing elements is measured which corresponds to the set crimping height.
- a cable mentioned throughout the context of the application may in particular comprise an electrical conductor, e.g. "stranded conductor",
- the electrical conductor can be a core of a cable, in particular a multi-core cable, which can be a stranded wire with a plurality of individual wires.
- stranded conductor can be a core of a cable, in particular a multi-core cable, which can be a stranded wire with a plurality of individual wires.
- the term “cable” that, when reference is made here and throughout the application to a cable that is to be crimped, this always refers to a stripped core of a single- or multi-core cable that is to be crimped, the stranded wire of which can in particular also have a plurality of individual wires.
- the pressing elements can be designed as opposing, tapered mandrels.
- the crimp height is the minimum distance between two opposing mandrels to which the mandrels are moved toward each other during crimping.
- a suitable crimp height for a predetermined contact sleeve and a predetermined cable can be achieved using adjusting mandrels of a suitable diameter with a suitable adjustment mechanism.
- a predetermined adjusting mandrel is positioned between the pressing elements of the crimping device, and the pressing elements are moved from their defined rest position toward the adjusting mandrel until the tips of the pressing elements touch the adjusting mandrel.
- the crimp height is set when the adjusting mandrel can be moved between the contacting pressing elements and corresponds to the diameter of the adjusting mandrel.
- the measured travel is compared with a recorded travel of a measurement of a travel of a crimp height previously set using the method. If the pressing elements are worn, their tips, in particular, are worn. Accordingly, the tips of opposing pressing elements of worn pressing elements can be further apart from each other during a crimp than the tips of new and/or unworn pressing elements. Consequently, the travel of worn pressing elements from their rest position to the working position corresponding to the set crimp height is greater than the travel of new and/or unused pressing elements.
- the comparison carried out in the third step is checked for the presence of a predetermined criterion, after which a signal is output in a sixth step if the predetermined criterion is met.
- the signal can be a visual and/or acoustic indication and/or trigger a predetermined measure, such as switching a crimping device to a predetermined operating mode, which can be a maintenance mode, for example.
- the preceding device E(n-1) is the last device (E) performed before the device E(n), the path X(n-1) of the device E(n-1) being read in the third step from data recorded at the device E(n-1) in step four.
- the data read out in step three and/or the data recorded in step four may suitably include the Sum ⁇ ⁇ X(n) and ⁇ ⁇ H(n), which advantageously provides the possibility of also taking into account ⁇ X(n) and ⁇ H(n) of all devices in step three by means of their ratio and/or sum.
- the sum ⁇ ⁇ H(n) and ⁇ ⁇ X(n) namely ⁇ [ ⁇ H(n) + ⁇ X(n)] can be formed.
- the sum ⁇ [ ⁇ H(n) + ⁇ X(n)] can be compared with the predetermined deviation in the fifth step described above, and a signal can be output in the sixth step if this comparison meets a predetermined criterion.
- the data read out in the third step and/or the data recorded in step four can comprise the sum ⁇ [ ⁇ H(n) + ⁇ X(n)].
- the crimping apparatus suitably has a pneumatic pressure device with a cylinder and a piston, which is operatively connected to the crimping device via a lever.
- the crimping device can have a cylindrical guide in which the pressing elements are mounted for radial movement.
- the lever is arranged so as to be pivotable about the axis of the guide and has an inner contour that interacts with the pressing elements.
- a protruding position transmitter comprising a Hall sensor can be easily provided on the cylinder for the relative measurement of the displacement of the pressing elements.
- the lever is preferably designed and arranged such that the displacement is measured linearly to the displacement of the pressing elements.
- the pressing elements of the crimping device when crimping, in particular, a predetermined cable with a predetermined contact sleeve, the pressing elements of the crimping device are moved toward each other under pressure.
- the contact sleeve which is provided with the cable, is arranged between the pressing elements and is pressed onto the cable under the pressure of the pressing elements.
- a predetermined suitable crimping height is provided, up to which the pressing elements act on the contact sleeve and the cable.
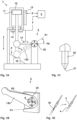
- Fig. 1A shows a schematic representation of a crimping device 1 according to an embodiment of the invention
- Fig. 1D shows a cable 4 with a contact sleeve 3, each loose and crimped together.
- Contact sleeve 3 is a turned contact sleeve 3.
- the crimping apparatus 1 comprises a pneumatic pressure device with a cylinder 10 and a piston 11, which is operatively connected to the crimping device 2 via a lever 130.
- a suitable adjustment mechanism 12 is provided, which may have an adjustable stop for the lever 130.
- the sensors 13, 14 are connected to an evaluation electronics 5 for signal and/or data transmission.
- the evaluation electronics 5 can control a screen and display a force/displacement curve G of a crimp, recorded using the signals from the sensors 13, 14, along with further information on the screen. Examples of a force/displacement curve G are described below with reference to Fig. 2A and 3A described.
- the tips 21 of the mandrels 20 are moved toward or away from each other in the direction of the axis A of the cylindrical guide or the pivot axis of the lever 130.
- the tips 21 of the mandrels 20 are each located on concentric circles.
- a contact sleeve 3 provided with a cable 4 is pressed onto the cable 4 by actuating the lever 130 on the axis A of the cylindrical guide.
- a crimping device 1 with the features described above is intended for carrying out an initial and subsequently with reference to in particular also Fig. 4, Fig. 4B and Fig. 5 described procedure.
- Fig. 2B shows an enlarged view of the crimping device 2 of Fig. 1A in the rest position P0, together with a contact sleeve 3 arranged in the crimping device 2 as intended for crimping and a cable 4.
- the tips of the mandrels 20 of the crimping device 2 are arranged concentrically with the contact sleeve 3 and the cylindrical guide of the crimping device 2, which has the axis A.
- a displacement of the mandrels 20 from the position P0 to the Fig. 2A to the position P adjacent to the position P0 is carried out using a constant force F. Accordingly, the course of the force/displacement curve G is also constant in a first area P0-P between the position P0 and the position P of the mandrels 20, in which the mandrels 20 of the crimping device 2 touch the surface of the contact sleeve 3.
- a reference crimp height H(1) of an actual crimp height H1 and a reference crimp height H(2) of an actual crimp height H2 are used as crimp heights H(1) and H(2), which correspond to half the crimp heights H1 and H2, respectively.
- the reference crimp heights H(1) and H(2) are referred to as crimp heights H(1) and H(2).
- the crimp heights H(3) and H(n) of Table 3 of Fig. 4B For the sake of simplicity and clarity, this is a reference crimp height H(3) and H(n) of this type.
- the pressing elements 20 of Fig. 4A are designed as pointed mandrels 20 and for a crimping device 1 of Fig. 1A suitable.
- a path X(1), X(2), X(3), X(n) of the pressing elements 20 of the crimping device 1 from a first position PO(n) to a second position P1(n) is measured, wherein the pressing elements 20 are in their rest position P0 in the first position PO(n) and in a working position P1 in the second position P1(n) which corresponds to the set crimping height H(n).
- the data recorded in step S4 can be suitably recorded with each device E(n) assigned.
- the recorded data of a device E(n) namely n, X(n), H(n) and/or ⁇ X(n) and/or ⁇ H(n) and/or ⁇ ⁇ X(n) and/or ⁇ ⁇ H(n) and/or ⁇ [ ⁇ H(n) + ⁇ X(n)]
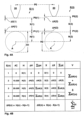
- Fig. 4B shows an example of data stored in a table.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Manufacturing Of Electrical Connectors (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Überwachung des Zustands einer Crimpeinrichtung sowie eine zur Durchführung des Verfahrens geeignete Crimpvorrichtung. Die Erfindung betrifft dabei insbesondere ein Verfahren unter Verwendung einer Sensorik zur Messung eines Wegs von Presselementen einer Crimpeinrichtung.
- Beim Crimpen werden mittels einem Formwerkzeug zwei Komponenten unter Einsatz einer Presskraft durch plastisches Verformen miteinander verbunden. Dabei wird eine Crimpung, das heißt eine schwer lösbare mechanische Verbindung zwischen einem Leiter und einem Verbindungselement, wie beispielsweise einem Stecker oder einer Hülse, erzielt.
- Beim Herstellen der Crimpung ist für eine dauerhafte mechanisch und elektrisch stabile Verbindung zwischen den vercrimpten Komponenten eine hohe Qualität der Crimpung wünschenswert. Eine Crimpung mit einer mangelhaften Qualität kann insbesondere durch einen fehlerhaften Crimp-Rohling und auch durch Bedienfehler an einer Crimpvorrichtung, wie einer falsch eingestellten Crimphöhe, und insbesondere auch durch einen Verschleiß der Presselemente verursacht sein.
- Eine Qualitätssicherung einer Crimpverbindung erfolgt herkömmlich meist durch Vermessen der Crimptiefe, durch eine optische Beurteilung eines Schliffbildes und/oder durch eine Kraft/Weg Überwachung während des Crimpens.
- Die
WO 2012/110310 A1 schlägt eine vorstehend erwähnte Kraft/Weg Überwachung während des Crimpens vor. Ein Crimp-Rohling wird dabei durch ein Formwerkzeug plastisch verformt. Insbesondere beim Zurückfahren des Formwerkzeugs wird sowohl die Kraft, die das Formwerkzeug auf den Crimp-Rohling ausübt, als auch der Weg, um den sich das Formwerkzeug verlagert, mittels einer Sensorik gemessen. Eine Wegänderung zwischen einer Position bei Maximalkraft und einer erstmals kräftefreien Position wird als Indikator für eine elastische Rückverformung des Crimp-Rohlings verwendet. Dieser Indikator wird als Maß für die Qualität der hergestellten Crimpung vorgeschlagen. - Das von der
WO 2012/110310 A1 vorgeschlagene Verfahren ist für eine Ermittlung einer möglichen Ursache für eine Crimpung mit unerwünschter Qualität nicht geeignet. - Die
EP 2 313 235 B1 schlägt ein Verfahren zur Überwachung des Verschleißes einer Handzange vor, bei der Presselemente auf ein Werkstück pressbar sind und ein durch Betätigung der Handzange zu erreichendes Pressmaß mit einer Voreinstellungsvorrichtung einstellbar ist. Bei dem Verfahren wird eine Referenzstellung sowie eine Verschleißstellung der Voreinstellungsvorrichtung in einem unverschlissenen bzw. benutztem Zustand der Presselemente erfasst. Die Presselemente werden dabei in einem betätigten Zustand der Handzange durch Verstellen der Voreinstellungsvorrichtung in einer ein bzw. in eine das Referenzpressmaß aufweisende Position gebracht. Der Vergleich der Verschleißstellung mit der Referenzstellung liefert ein Verschleißmaß. - Das Verstellen der Voreinstellungsvorrichtung erfolgt dabei mit einer Rändelschaube, deren Rotation mit einem Inkrementaldrehgeber gemessen wird.
- Aus der
US 4,916,810 A ist ein Verfahren und eine Vorrichtung zum Anschließen einer Vielzahl von Drähten an eine Vielzahl von Anschlüssen in einer automatisierten Maschinenanlage bekannt, bei dem durch Überwachen der Qualität einer Crimpung und automatisches Einstellen von Maschinenelementen eine Hochqualitäts-Crimpung eingehalten werden soll. Bei dem Verfahren wird eine kodierte Information, die eine vorbestimmte Crimphöhe angibt, manuell in die Maschine eingegeben. Die Maschine stellt in Reaktion auf diese Eingabe automatisch die Höhe eines Ambosses über einem Sockel ein. Während einer anschließend durchgeführten Crimpung werden Kraft und Preßkolbenpositions-Datenelemente für verschiedene Inkrementalwerte gesammelt und aufgezeichnet. Die Crimphöhe des aktuellen Anschlusses wird bestimmt und mit der eingestellten Crimphöhe verglichen. - Wenn die Crimphöhe außerhalb einer Toleranzschwelle liegt, wird ein Ausschußsignal erzeugt und die Maschine erneut automatisch eingestellt. Wenn die Toleranzschwelle nicht überschritten wird, wird ein Annahmesignal erzeugt, und ein Vergleich zwischen der vorbestimmten Crimphöhe und der Crimphöhe von einigen aktuellen Crimpungen durchgeführt. Auf diese Weise wird ermittelt, ob ein Trend einer Annäherung an die Toleranzschwelle und deren Überschreitung festgestellt werden kann. Bei Vorliegen eines derartigen Trends, wird die Maschine erneut automatisch eingestellt
- Aus der
EP 3 396 796 A1 ist ein Press-, Crimp- oder Schneidwerkzeug mit zwei im Kraftfluss des Press-, Crimp- oder Schneidwerkzeugs angeordneten Bauelementen bekannt. Zwischen den Bauelementen sind ein elastisches Abstützelement und ein Sensor in mechanischer Parallelschaltung angeordnet, so dass der Sensor und das elastische Abstützelement infolge einer wirkenden Arbeitskraft miteinander korrelierende Auslenkungen erfahren, und die Steifigkeit des elastischen Abstützelements so dimensioniert ist, dass bei der maximalen wirkenden Arbeitskraft des Press-, Crimp- oder Schneidwerkzeugs der Sensor eine maximale Auslenkung erfährt, welche mindestens 0,05 mm oder mindestens 1° beträgt. Das Press-, Crimp- oder Schneidwerkzeug kann zu diesem Zweck eine mit einer Steuerlogik ausgestattete elektronische Steuereinheit zur Auswertung eines Messsignals des Sensors aufweisen, die eine Kalibrierung des Press-, Crimp- oder Schneidwerkzeugs für Bearbeitungsvorgänge ermöglicht. Dabei wird eine Durchführung eines Kalibrier-Arbeitshubes oder mehrerer Kalibrier-Arbeitshübe initiiert und das Messsignal des Sensors während mindestens eines Kalibrier-Arbeitshubes erfasst. Hieraus werden repräsentative Daten, ein Kalibrierfaktor, eine Kalibrierkurve oder ein Kennfeld oder ein Offset aus mindestens einem Messsignal des Sensors und/oder repräsentative Schwankungen aus mehreren während mehrerer Kalibrier-Arbeitshübe aufgenommener Messsignale des Sensors ermittelt. Die repräsentativen Daten, der Kalibrierfaktor, die Kalibrierkurve, das Kennfeld und/oder die repräsentativen Schwankungen werden für eine Beurteilung der Qualität von Bearbeitungsvorgängen mit dem Press-, Crimp- oder Schneidwerkzeug nach Abschluss der Kalibrierung verwendet. - Die
EP 1071173 A2 betrifft eine Vorrichtung zum Beurteilen der Crimpqualität eines Anschlussstücks, um die Qualität eines Anschlussstücks zu bestimmen, das an einem Kern einer elektrischen Leitung mittels einer Anschlussstückcrimpvorrichtung gecrimpt ist. Die Vorrichtung benutzt eine Referenzwerthüllkurve von Charakteristikwerten, die erlangt werden, wenn ein Anschlussstück an dem Kern fehlerfrei gecrimpt wird, und eine Charakteristikwerthüllkurve, die erlangt wird, wenn das Anschlussstück an dem Kern gecrimpt wird. - Die Aufgabe der Erfindung besteht darin, ein Verfahren zur Überwachung des Zustands einer Crimpeinrichtung sowie eine zur Durchführung des Verfahrens geeignete Vorrichtung bereitzustellen. Dabei ist Aufgabe der Erfindung ein Verfahren zur Überwachung des Zustands von Presselementen einer Indent-Crimpvorrichtung und insbesondere einer Vierdorn-Crimpvorrichtung anzugeben.
- Die Aufgabe wird mit den Merkmalen der unabhängigen Ansprüche gelöst.
- Vorteilhafte Ausführungen der Erfindung sind in den Unteransprüchen und/oder der nachfolgenden Beschreibung angegeben.
- Die vorliegende Erfindung betrifft insbesondere ein Verfahren zur Überwachung des Zustands von Presselementen einer Crimpeinrichtung einer Crimpvorrichtung, bei der Einrichtung einer für eine Crimpung eines vorbestimmten Kabels mit einer vorbestimmten Kontakthülse geeigneten Crimphöhe der Crimpeinrichtung, bei dem in einem ersten Schritt eine Crimphöhe eingerichtet wird, und in einem zweiten Schritt ein Weg von einer definierten Ruheposition zu einer Arbeitsposition der Presselemente gemessen wird, die der eingestellten Crimphöhe entspricht.
- Bei einer Crimpvorrichtung werden beim Crimpen insbesondere eines vorbestimmten Kabels mit einer vorbestimmten Kontakthülse die Presselemente der Crimpeinrichtung unter Druckbeaufschlagung aufeinander zu bewegt. Die mit dem Kabel versehene Kontakthülse ist dabei zwischen den Presselementen angeordnet und wird unter dem Druck der Presselemente mit dem Kabel verpresst. Für eine wünschenswerte mechanisch und elektrisch stabile Verbindung ist dabei eine vorbestimmte geeignete Crimphöhe vorgesehen, bis zu der die Presselemente auf die Kontakthülse und das Kabel einwirken.
- Ein im gesamten Kontext der Anmeldung erwähntes Kabel kann insbesondere einen elektrischen Leiter, z.B. "Litzenleiter", aufweisen, wobei es sich bei dem elektrischen Leiter um eine Ader eines insbesondere auch mehradrigen Kabels, handeln kann, die eine Litze mit einer Vielzahl von Einzeldrähten sein kann. In diesem Zusammenhang sei hier zu dem Begriff Kabel erwähnt, dass wenn hier vorstehend und im gesamten Kontext der Anmeldung von einem insbesondere zu vercrimpenden Kabel gesprochen wird immer eine zu vercrimpende, abisolierte Ader eines ein- oder mehradrigen Kabels gemeint ist, deren Litze insbesondere auch eine Vielzahl von Einzeldrähten aufweisen kann.
- Insbesondere bei einer Indent-Crimpvorrichtung wie einer Zweidorn-Crimpvorrichtung und einer Vierdorn-Crimpvorrichtung können die Presselemente als gegenüberliegende spitz zulaufende Dorne ausgebildet sein. Die Crimphöhe ist dabei der minimale Abstand zwischen zwei gegenüberliegenden Dornen, bis zu dem die Dorne beim Crimpen aufeinander zu bewegt werden.
- Eine Einstellung einer geeigneten Crimphöhe für eine vorbestimmte Kontakthülse und ein vorbestimmtes Kabel kann unter Verwendung von Justierdornen mit einem geeigneten Durchmesser mit einer geeigneten Einstellmechanik erfolgen. Ein vorbestimmter Justierdorn wird dabei zwischen den Presselementen der Crimpeinrichtung angeordnet, und die Presselemente werden aus ihrer definierten Ruheposition auf den Justierdorn zu bewegt, bis die Spitzen der Presselemente den Justierdorn berühren. Die Crimphöhe ist eingerichtet, wenn der Justierdorn zwischen den ihn berührenden Presselementen verschiebbar ist und entspricht dem Durchmesser des Justierdorns.
- Geeigneter Weise ist der Justierdorn bei der Einstellung der Crimphöhe während des Zusammenfahrens der Presselemente nicht zwischen den Presselementen der Crimpeinrichtung angeordnet, um den Justierdorn bei einer für seinen Durchmesser zu klein eingestellten Crimphöhe vor Beschädigung zu schützen. Der Justierdorn wird stattdessen nach dem Zusammenfahren der Presselemente in das zwischen den Presselementen verbleibende Loch gesteckt. Der Durchmesser des Justierdorns entspricht dabei etwa der eingestellten Crimphöhe wenn der Justierdorn schwergängig unter einer vorbestimmten Reibung mit den Presselementen in das vorstehende Loch eingeführt werden kann.
- Mittels der vorstehenden Messung des Wegs der Presselemente von ihrer Ruheposition zu ihrer Arbeitsposition und insbesondere zu ihrer Position, die der eingestellten Crimphöhe entspricht, ist auf einfache Weise und vorteilhaft ein vergleichbarer Referenzweg bereitgestellt. Unter Verwendungeiner nachfolgend beschriebenen Sensorik erfolgt die Messung des Wegs bei einem Leerlauf der Crimpeinrichtung und auch routinemäßig bereits bei einer vorstehend beschriebenen Einrichtung einer Crimphöhe.
- In einem dritten Schritt wird der gemessene Weg mit einem aufgezeichneten Weg einer Messung eines Wegs einer zuvor mit dem Verfahren durchgeführten Einrichtung einer Crimphöhe verglichen. Bei Vorliegen eines Verschleißes der Presselemente sind insbesondere deren Spitzen abgenutzt. Demnach können die Spitzen von gegenüberliegenden Presselementen abgenutzter Presselemente bei der Durchführung einer Crimpung weiter voneinander beabstandet sein als die Spitzen neuer und/oder unverschlissener Presselemente. Demzufolge ist der Weg von abgenutzten Presselementen von deren Ruheposition zu der Arbeitsposition, die der eingestellten Crimphöhe entspricht, größer als der Weg neuer und/oder unverbrauchter Presselemente.
- Mittels dem vorstehenden vorteilhaften Vergleich des Wegs der Presselemente von ihrer Ruheposition zu ihrer Position, die der eingestellten Crimphöhe entspricht, kann daher auf einfache Weise der Grad der Abnutzung der Presselemente zwischen den beiden Messungen ermittelt werden. Der Vergleich kann dabei beispielsweise aus dem Verhältnis der beiden gemessenen Wege und/oder insbesondere vorteilhaft durch deren Differenz ermittelt werden.
- In einem vierten Schritt werden Daten aufgezeichnet, wobei die aufgezeichneten Daten wenigstens den gemessenen Weg und/oder ein Ergebnis des Vergleichs umfassen. Das Verfahren kann dabei geeigneter Weise unter Verwendung einer geeigneten Software durchgeführt werden, die auf einer Auswerteelektronik einer Crimpvorrichtung vorgesehen ist. Die Daten werden geeigneter Weise auf der Auswerteelektronik gespeichert und stehen so vorteilhaft für weitere Durchführungen des Verfahrens und für entsprechende weitere Vergleiche zur Verfügung.
- In einem fünften Schritt des erfindungsgemäßen Verfahrens wird der in dem dritten Schritt durchgeführte Vergleich auf Vorliegen eines vorbestimmten Kriteriums geprüft, wonach in einem sechsten Schritt ein Signal ausgegeben wird, wenn das vorbestimmte Kriterium erfüllt ist. Auf diese Weise kann vorteilhaft auch routinemäßig überprüft und erkannt werden, ob eine Wartung der Crimpeinrichtung wünschenswert ist bzw. ein Austausch verschlissener Presselemente für Crimpungen mit einer wünschenswerten Qualität erforderlich ist. Das Signal kann dabei eine optische und/oder akustische Anzeige sein und/oder eine vorbestimmte Maßnahme auslösen, wie beispielsweise eine Versetzung einer Crimpvorrichtung in einen vorbestimmten Betriebsmodus, der beispielsweise ein Wartungsmodus sein kann.
- Das vorstehende erfindungsgemäße Verfahren kann routinemäßig nach Durchführung einer vorbestimmten Anzahl von Crimpungen durchgeführt werden und/oder insbesondere vorteilhaft jeweils bei der Einrichtung einer für eine Charge einer vorbestimmten Stückzahl von zu crimpenden Kontakten mit einer vorbestimmten Crimphöhe durchgeführt werden. Wie nachfolgend beschrieben ist das Verfahren dabei vorteilhaft geeignet aus dem Vergleich auch eine Abschätzung anzugeben, in wieweit die Presselemente für eine vorbestimmte Anzahl von Crimpungen geeignet sind.
- Bei einer wiederholten Durchführung des Verfahrens kann in dem dritten Schritt der Vergleich des Wegs mit dem aufgezeichneten Weg geeigneter Weise unter Berücksichtigung der eingerichteten Crimphöhe und der Crimphöhe der zuvor mit dem Verfahren durchgeführten Einrichtung einer Crimphöhe durchgeführt werden. Dabei werden in dem vierten Schritt außerdem die eingestellte Crimphöhe und/oder ein Ergebnis eines Vergleichs der eingestellten Crimphöhe mit der Crimphöhe der zuvor mit dem Verfahren durchgeführten Einrichtung einer Crimphöhe aufgezeichnet. Auf diese Weise kann der Zustand der Presselemente vorteilhaft bei der Einrichtung auch unterschiedlicher Crimphöhen routinemäßig überprüft werden. Andernfalls kann lediglich eine Einrichtung auf eine Abweichung geprüft werden, deren Crimphöhe der Crimphöhe einer zuvor eingerichteten Crimphöhe entspricht.
- In Schritt eins eines vorstehenden erfindungsgemäßen Verfahrens kann eine Einrichtung E(n) einer Crimphöhe H(n) durchgeführt werden, wobei n die Anzahl der mit den Presselementen der Crimpeinrichtung durchgeführten Einrichtungen E(n) einer Crimphöhe H(n) ist, und wobei für die Crimphöhe H(n) ein Referenzmaß einer Referenz-Crimphöhe H(n) verwendet wird, die geeigneter Weise der halben tatsächlich eingerichteten Crimphöhe entsprechen kann. Wenn hier vorstehend und nachfolgend und insbesondere auch unter Bezugnahme auf
Fig. 4A, Fig. 4B undFig. 5 und in den Ansprüchen von einer Crimphöhe H(n) gesprochen wird, dann ist damit der Einfachheit halber immer die Referenz-Crimphöhe H(n) gemeint, die einer halben tatsächlich eingerichteten Crimphöhe unter Verwendung eines Justierdorns mit einem vorbestimmten Durchmesser der tatsächlichen Crimphöhe entspricht. - Dabei wird in Schritt zwei ein Weg X(n) der Presselemente der Crimpeinrichtung von einer ersten PO(n) zu einer zweiten Position P1(n) gemessen, wobei die Presselemente in der ersten Position PO(n) in ihrer Ruheposition sind und in der zweiten Position P1(n) in einer Arbeitsposition sind, die der eingestellten Crimphöhe H(n) entspricht.
- In dem vorstehend beschriebenen Schritt drei kann dabei ein Vergleich des Wegs X(n) der Einrichtung E(n) mit einem Weg X(n-1) einer vor der Einrichtung E(n) der Crimphöhe H(n) durchgeführten Einrichtung E(n-1) einer Crimphöhe H(n-1) mittels Betrachtung des Verhältnisses des gemessenen Wegs X(n) zu dem Weg X(n-1), nämlich X(n) / X(n-1) und insbesondere mittels Betrachtung der Differenz des gemessenen Wegs durchgeführt werden, nämlich ΔX(n) = X(n) - X(n-1).
- In dem vorstehend beschriebenen Schritt vier können die aufgezeichneten Daten dabei wenigstens den Weg X(n) und/oder die vorstehende Differenz ΔX(n) einer Einrichtung E(n) umfassen. Bei Aufzeichnung der Differenz ΔX(n) wird vorteilhaft die Möglichkeit geschaffen, in Schritt drei über alle aufgezeichneten Differenzen ΔX(n) aller durchgeführten Einrichtungen E(n) zu summieren, nämlich die Summe Σ ΔX(n) zu bilden, wobei von 1 bis n summiert wird.
- In dem eingangs beschriebenen Schritt fünf kann ein Vergleich der Differenz ΔX(n) mit einer vorbestimmten Abweichung durchgeführt werden, wonach in dem vorstehenden Schritt sechs ein Signal ausgegeben wird, wenn der Vergleich ein vorbestimmtes Kriterium erfüllt. Der vorstehende in Schritt fünf durchgeführte Vergleich kann dabei aus dem Verhältnis und/oder der Differenz der Abweichung zu/mit der Differenz ΔX(n) ermittelt werden.
- Geeigneter Weise ist die vorstehende Einrichtung E(n-1), die zuletzt vor der Einrichtung E(n) durchgeführte Einrichtung (E), wobei der Weg X(n-1) der Einrichtung E(n-1) in dem dritten Schritt aus bei der Einrichtung E(n-1) in Schritt vier aufgezeichneten Daten gelesen wird.
- Die in Schritt drei ausgelesenen Daten und/oder die in Schritt vier aufgezeichneten Daten können darüber hinaus neben dem Weg X(n) und/oder der Differenz ΔX(n) außerdem die Anzahl n und/oder die erste Crimphöhe H(n) umfassen.
- Es ist von Vorteil in dem dritten Schritt außerdem die Crimphöhe H(n) mit der zweiten Crimphöhe H(n-1) zu vergleichen, wobei der Vergleich aus deren Verhältnis und/oder insbesondere deren Differenz, nämlich ΔH(n) = H(n) - H(n-1) abgeleitet werden kann, wobei die in Schritt drei ausgelesenen Daten und/oder die in Schritt vier aufgezeichneten Daten außerdem die Differenz ΔH(n) umfassen können. Auf diese Weise wird vorteilhaft die Möglichkeit geschaffen, eine Vielzahl von Einrichtungen E(n) mit unterschiedlichen Crimphöhen H(n) durchzuführen und zu vergleichen und jede Einrichtung E(n) auf eine Abweichung des Wegs X(n) zu prüfen. Andernfalls kann lediglich eine Einrichtung E(n) auf eine Abweichung geprüft werden, deren Crimphöhe H(n) der Crimphöhe H(n) einer zuvor eingerichteten Crimphöhe H(n) entspricht.
- Auf diese Weise wird nämlich vorteilhaft die Möglichkeit geschaffen, neben der vorstehend beschriebenen Summe Σ ΔX(n) außerdem über alle aufgezeichneten Differenzen ΔH(n) aller durchgeführten Einrichtungen E(n) zu summieren, nämlich die Summe Σ ΔH(n) zu bilden, wobei von 1 bis n summiert wird.
- Geeigneter Weise können darüber hinaus die in Schritt drei ausgelesenen Daten und/oder die in Schritt vier aufgezeichneten Daten außerdem die Summe Σ ΔX(n) und die Σ ΔH(n) umfassen, wodurch vorteilhaft die Möglichkeit geschaffen wird, in Schritt drei außerdem ΔX(n) und ΔH(n) aller Einrichtungen mittels deren Verhältnis und/oder Summe zu berücksichtigen. Geeigneter Weise kann dabei die Summe Σ ΔH(n) und Σ ΔX(n), nämlich Σ [ΔH(n) + ΔX(n)] gebildet werden.
- Die Summe Σ [ΔH(n) + ΔX(n)] kann in dem vorstehend beschriebenen fünften Schritt mit der vorbestimmten Abweichung verglichen werden, und in dem sechsten Schritt ein Signal ausgegeben wird, wenn dieser Vergleich ein vorbestimmtes Kriterium erfüllt. Geeigneter Weise können dabei die in dem dritten Schritt ausgelesenen Daten und/oder die in Schritt vier aufgezeichneten Daten die Summe Σ [ΔH(n) + ΔX(n)] umfassen.
- Die Summe Σ [ΔH(n) + ΔX(n)] ist für die Prüfung auf Vorliegen eines vorbestimmten Kriteriums eines Vergleichs mit der vorbestimmten Abweichung besonders vorteilhaft, nachdem auf diese Weise beliebig viele Einrichtungen E(n) mit beliebig vielen Crimphöhen H(n) auch routinemäßig für das erfindungsgemäße Verfahren herangezogen werden können.
- Die in Schritt vier aufgezeichneten Daten können dabei geeigneter Weise jeweils unter Zuordnung zu einer Einrichtung E(n) aufgezeichnet werden. Beispielsweise können die aufgezeichneten Daten einer Einrichtung E(n), nämlich n, X(n), H(n) und/oder ΔX(n) und/oder ΔH(n) und/oder Σ ΔX(n) und/oder Σ ΔH(n) und/oder Σ [ΔH(n) + ΔX(n)] dabei tabellarisch in entsprechenden Zeilen und Spalten abgelegt werden. Bei Aufzeichnung der Summe Σ [ΔH(n) + ΔX(n)] können darüber hinaus alle Daten einer Einrichtung E(n), die zuvor durchgeführten Einrichtungen E(n) zugeordnet sind, gelöscht werden können. Auf diese Weise ist es vorteilhaft möglich, einen für die aufgezeichneten Daten benötigten Speicherplatz gering zu halten.
- Ein erfindungsgemäßes Verfahren kann außerdem geeigneter Weise einen weiteren Schritt aufweisen, in dem die nach Einrichtung E(n) einer Crimphöhe H(n) durchgeführten Crimpungen C, nämlich die Anzahl #C(n) gezählt werden, und die Anzahl #C(n) zusammen mit den aufgezeichneten Daten aufgezeichnet wird, wonach die in Schritt drei ausgelesenen Daten außerdem die Anzahl #C(n) einer Einrichtung E(n) umfassen können.
- Auf diese Weise ist vorteilhaft die Möglichkeit geschaffen, dass das in Schritt sechs ausgegebene Signal neben einer Meldung eines Vorliegens eines vorbestimmten Kriteriums einer Abweichung und/oder der Summe Σ [ΔH(n) + ΔX(n)] die Anzahl #C(n) und/oder die Summe aller durchgeführten Crimpungen Σ #C(n) aller Einrichtungen E(n) umfassen kann, wonach bei einer Einrichtung E(n) einer Crimphöhe (n) eine Prognose über eine zu erwartende Eignung der Presselemente für eine Anzahl durchzuführender Crimpungen erstellt werden kann.
- In dem vierten Schritt wird hierfür jeweils die Summe der durchgeführten Crimpungen Σ #C(n) zusammen mit den aufgezeichneten Daten aufgezeichnet, und in Schritt drei wird die Summe Σ #C(n) ausgelesen.
- Das erfindungsgemäße Verfahren ist besonders geeignet zur Überwachung des Betriebszustands einer Crimpeinrichtung einer nachfolgend beschriebenen Crimpvorrichtung, deren Presselemente als konisch spitz zulaufende Dorne ausgebildet sind. Die Spitze des Dorns kann dabei geeigneter Weise abgerundet ausgebildet sein und/oder vergleichsweise kleine Erhebungen aufweisen.
- Geeigneter Weise wird bei dem Verfahren eine relative Wegmessung des Wegs X(n) unter Verwendung eines Positionstransmitters mit einem Hallsensor durchgeführt, der an einer Einrichtung zur Druckbeaufschlagung auf die Crimpeinrichtung vorgesehen sein kann. Positionstransmitter mit Hallsensoren weisen eine wünschenswerte Messgenauigkeit auf und sind vergleichsweise kostengünstig zu erwerben.
- Die Erfindung betrifft demnach außerdem insbesondere eine Crimpvorrichtung zur Überprüfung der Qualität einer Crimpung eines vorbestimmten Kabels mit einer vorbestimmten Kontakthülse und mit einer vorbestimmten Crimphöhe unter Verwendung einer vorstehend beschriebenen Sensorik zur Messung eines Wegs einer Einrichtung zur Betätigung einer Crimpeinrichtung und einer Auswerteelektronik.
- Die Crimpvorrichtung ist eine Indent-Crimpvorrichtung und damit zur Verpressung des Kabels mit einer insbesondere gedrehten Kontakthülse besonders geeignet und vorteilhaft, und kann beispielsweise eine Zweidorn-Crimpvorrichtung und besonders bevorzugt eine Vierdorn-Crimpvorrichtung sein.
- Als Einrichtung zur Betätigung der Crimpeinrichtung weist die Crimpvorrichtung geeigneter Weise eine pneumatische Druckeinrichtung mit einem Zylinder und einem Kolben auf, die über einen Hebel mit der Crimpeinrichtung in Wirkverbindung steht. Die Crimpeinrichtung kann hierfür eine zylindrische Führung aufweisen in der die Presselemente radial beweglich gelagert sind. Der Hebel ist dabei um die Achse der Führung schwenkbar angeordnet und weist eine Innenkontur auf, die mit den Presselementen zusammenwirkt. Ein vorstehender, einen Hallsensor . aufweisender Positionstransmitter kann zur relativen Wegmessung der Verschiebung der Presselemente auf einfache Weise an dem Zylinder vorgesehen sein. Der Hebel ist dabei bevorzugt derart ausgebildet und angeordnet, dass die Wegmessung linear zu der Verschiebung der Presselemente erfolgt.
- Bei der vorstehenden Crimpvorrichtung werden beim Crimpen insbesondere eines vorbestimmten Kabels mit einer vorbestimmten Kontakthülse die Presselemente der Crimpeinrichtung unter Druckbeaufschlagung aufeinander zu bewegt. Die mit dem Kabel versehene Kontakthülse ist dabei zwischen den Presselementen angeordnet und wird unter dem Druck der Presselemente mit dem Kabel verpresst. Für eine wünschenswerte mechanisch und elektrisch stabile Verbindung ist dabei eine vorbestimmte geeignete Crimphöhe vorgesehen, bis zu der die Presselemente auf die Kontakthülse und das Kabel einwirken.
- Zur Einstellung einer vorbestimmten Crimphöhe ist eine Einstellmechanik vorgesehen, wonach die Crimpvorrichtung für verschiedene Anwendungen geeignet ist. Insbesondere bei einer Indent-Crimpvorrichtung wie einer Zweidorn-Crimpvorrichtung und einer Vierdorn-Crimpvorrichtung sind die Presselemente als gegenüberliegende spitz zulaufende Dorne ausgebildet. Die vorstehende Crimphöhe ist dabei der minimale Abstand zwischen zwei gegenüberliegenden Dornen, bis zu dem die Dorne beim Crimpen aufeinander zu bewegt werden. Die Einstellmechanik, kann dabei beispielsweise und geeigneter Weise einen verstellbaren Anschlag für den Hebel aufweisen. Darüber hinaus kann die Crimpvorrichtung eine Abisoliereinrichtung aufweisen, die ein vorbestimmtes Kabel bzw. eine Ader eines vorbestimmten Kabels abisoliert und für eine Crimpung mit einer vorbestimmten Kontakthülse vorbereitet.
- Wie eingangs zu dem erfindungsgemäßen Verfahren beschrieben kann eine Einstellung einer geeigneten Crimphöhe insbesondere mit einer Einstellmechanik unter Verwendung von Justierdornen mit einem für eine vorbestimmte Kontakthülse und ein vorbestimmtes Kabel geeigneten Durchmesser erfolgen. Ein vorbestimmter Justierdorn wird dabei zwischen den Presselementen der Crimpeinrichtung angeordnet und die Presselemente werden aus ihrer definierten Ruheposition auf den Justierdorn zu bewegt, bis die Spitzen der Presselemente den Justierdorn berühren. Die Crimphöhe ist wie vorstehend beschrieben eingerichtet, wenn der Justierdorn zwischen den ihn berührenden Presselementen unter einer vorbestimmten Reibung verschiebbar ist und entspricht dabei dem Durchmesser des Justierdorns.
- Eine vorstehende Crimpvorrichtung ist somit zur Durchführung eines erfindungsgemäßen Verfahrens geeignet, wobei ein zur Durchführung des Verfahrens geeignetes Softwareprogramm geeigneter Weise auf der Auswerteelektronik der Crimpvorrichtung vorgesehen sein kann. Es ist klar, dass die Auswerteelektronik hierfür geeignete Mittel wie beispielsweise eine Speichermöglichkeit zur Aufzeichnung von Daten aufweist.
- Eine zur Durchführung eines erfindungsgemäßen Verfahrens besonders geeignete Crimpvorrichtung kann neben einem Wegsensor geeigneter Weise außerdem einen zur Messung einer Kraft bei einer Druckbeaufschlagung auf eine Crimpeinrichtung geeigneten Kraftsensor aufweisen, der geeigneter Weise ein Piezosensor sein kann.
- Eine Crimpvorrichtung mit einem Weg- und Kraftsensor ist zur Erfassung einer Kraft/Weg-Kurve bei einer Betätigung ihrer Crimpeinrichtung geeignet ausgebildet ist. Mittels einem Abgleich einer Kraft/Weg-Kurve einer Crimpung mit einem Referenzmodell kann eine Aussage über die Qualität der Crimpung getroffen werden.
- Eine geeignete Crimpvorrichtung kann darüber hinaus Schnittstellen zu kabelgestützten und/oder drahtlosen signal- und/oder datentechnischen Verbindungen aufweisen. Die Crimpvorrichtung kann auf diese Weise vernetzt sein, wonach in Schritt sechs des erfindungsgemäßen Verfahrens eine vorbestimmte Meldung an eine externe Einrichtung gesendet werden kann. Beispielsweise kann eine derartige vorstehende Meldung an ein Mobiltelefon eines Servicetechnikers erfolgen, wonach die Möglichkeit einer vorteilhaft zeitnahen Wartung der Presselemente einer Crimpeinrichtung bereitgestellt ist.
- Insbesondere eine vorstehende zur Erfassung einer Kraft/Weg-Kurve einer Crimpung geeignete Crimpvorrichtung weist demnach eine Auswerteelektronik und bereits einen geeigneten Wegsensor auf. Die Crimpvorrichtung ist daher besonders einfach und kostengünstig mittels Softwareinstallation eines zur Durchführung des Verfahrens geeignetes Softwareprogramms ohne Vorsehung zusätzlicher Hardware für eine Durchführung des erfindungsgemäßen Verfahrens nachrüstbar.
- Ausführungsbeispiele der Erfindung sind in den Zeichnungen dargestellt und werden im Folgenden näher erläutert. Es zeigen:
- Fig. 1A
- eine schematische Darstellung einer Crimpvorrichtung nach einer Ausführung der Erfindung mit einer Crimpeinrichtung;
- Fig. 1B
- die Crimpeinrichtung von
Fig. 1A in einer vergrößerten Darstellung; - Fig. 1C
- einen Dorn der Crimpeinrichtung von
Fig. 1A und 1B in vergrößerter Darstellung; - Fig. 1D
- ein Kabel mit einer Kontakthülse, lose und miteinander vercrimpt;
- Fig. 2A
- eine mit der Crimpvorrichtung aufgezeichnete Kraft/Weg-Kurve einer Crimpung nach einer Ausführung der Erfindung;
- Fig. 2B
- eine vergrößerte Darstellung der Crimpeinrichtung von
Fig. 1A in einer ersten Position, zusammen mit einer bestimmungsgemäß zum Vercrimpen angeordneten Kontakthülse und einem Kabel; - Fig. 2C
- die Crimpeinrichtung mit der Kontakthülse und dem Kabel von
Fig. 3B in einer zweiten Position mit einer vorbestimmten Crimphöhe der Crimpung; - Fig. 3A
- weitere Kraft/Weg-Kurven einer Crimpung zusammen mit zwei Hüllkurven eines Referenzmodells nach einer Ausführung der Erfindung;
- Fig. 3B
- einen vergrößerten Schnitt durch die bestimmungsgemäß zur Crimpung mit einem Kabel versehene Kontakthülse von
Fig. 2B ; und - Fig. 3C
- ein Schliffbild eines Schnitts durch die Crimpung der Kontakthülse mit dem Kabel von
Fig. 2C ; - Fig. 4A
- eine vergrößerte Darstellung eines Presselements einer Crimpeinrichtung in dessen Ruheposition in einem ersten und zweiten Betriebszustand mit einer ersten und zweiten eingerichteten Crimphöhe;
- Fig. 4B
- eine tabellarische Aufstellung von bei einer Einrichtung einer Crimphöhe gemessenen und/oder ermittelten und/oder aufgezeichneten Daten; und
- Fig. 5
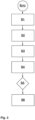
- ein Flußdiagramm eines Verfahrens zur Überwachung des Zustands einer Crimpeinrichtung nach einer Ausführung der Erfindung.
- Die Figuren enthalten teilweise vereinfachte, schematische Darstellungen. Zum Teil werden für gleiche, aber gegebenenfalls nicht identische Elemente identische Bezugszeichen verwendet. Verschiedene Ansichten gleicher Elemente könnten unterschiedlich skaliert sein. Der Einfachheit und Übersichtlichkeit halber sind in den Zeichnungen jeweils nur ein gleiches oder gleichartiges Element mit einem Bezugszeichen versehen.
-
Fig. 1A zeigt eine schematische Darstellung einer Crimpvorrichtung 1 nach einer Ausführung der Erfindung, undFig. 1D zeigt ein Kabel 4 mit einer Kontakthülse 3, jeweils lose und miteinander vercrimpt. Bei der Kontakthülse 3 handelt es sich um eine gedrehte Kontakthülse 3. - Bei der Crimpvorrichtung 1 handelt es sich um eine Indent-Crimpvorrichtung und insbesondere um ein Vierdorn-Crimpvorrichtung mit einer vier Presselemente 20 aufweisenden Crimpeinrichtung 2, die zur Verpressung eines abisolierten Kabels bzw. einer Litze eines abisolierten einadrigen Kabels 4 mit einer gedrehten Kontakthülse 3 besonders geeignet ist. Die Presselemente 20 sind geeigneter Weise als spitz zulaufende Dorne 20 ausgebildet.
- Zur Betätigung der Crimpeinrichtung 2 weist die Crimpvorrichtung 1 eine pneumatische Druckeinrichtung mit einem Zylinder 10 und einem Kolben 11 auf, die über einen Hebel 130 mit der Crimpeinrichtung 2 in Wirkverbindung steht. Für eine eingangs beschriebene Einrichtung einer vorbestimmten Crimphöhe mittels Justierdornen ist eine geeignete Einstellmechanik 12 vorgesehen, die einen verstellbaren Anschlag für den Hebel 130 aufweisen kann.
- Bei einer Crimpung mittels Verpressung einer insbesondere gedrehten Kontakthülse 3 mit einem Kabel 4 wird die Kontakthülse 3 mit der in ihr befindlichen Litze des Kabels 4 bestimmungsgemäß in die Crimpeinrichtung 2 eingeführt, und die Crimpeinrichtung 2 mittels der Druckeinrichtung betätigt und mit Druck beaufschlagt. Mittels einer vertikalen Bewegung und einer vertikal wirkenden Kraft F der Druckeinrichtung wird der mit der Crimpeinrichtung 2 gekoppelte Hebel 130 verschwenkt. Die Crimpeinrichtung 2 und der Hebel 130 sind dabei derart ausgebildet und angeordnet, dass sich die Dorne 20 bei einer Schwenkung aus ihrer Ruheposition P0 aufeinander zu bewegen oder in ihre Ruheposition P0 gebracht werden, was nachfolgend unter Bezugnahme auf
Fig. 1B beschrieben wird. Dabei liegen die Spitzen 21 der Dorne 20 jeweils auf konzentrischen Kreisen, was nachfolgend unter Bezugnahme aufFig. 2B und 2C beschrieben wird. - Die Crimpvorrichtung 1 ist zur Überprüfung der Qualität einer Crimpung eines vorbestimmten Kabels 4 mit einer vorbestimmten Kontakthülse 3 geeignet eingerichtet und weist hierfür einen Wegsensor 13 und wenigstens einen Kraftsensor 14 auf. Der Wegsensor 13 kann geeigneter Weise ein Positionstransmitter mit einem Hallsensor sein und an dem Zylinder 10 der Druckeinrichtung vorgesehen sein. Der Kraftsensor 14 kann geeigneter Weise ein Piezosensor 14 sein und an dem Hebel 130 angeordnet sein und/oder wenigstens ein an einer Befestigung des Zylinders 10 vorgesehener Piezosensor sein. Die Piezosensoren messen dabei jeweils eine Dehnung bzw. Spannung bei der Betätigung des Hebels 130 bzw. die auf den Zylinder 10 wirkende Gegenkraft eines auf den Kolben 11 wirkenden Drucks.
- Die Sensorik 13, 14 ist mit einer Auswerteelektronik 5 signal- und/oder datentechnisch verbunden. Die Auswerteelektronik 5 kann einen Bildschirm steuern und eine unter Verwendung der Signale der Sensorik 13, 14 erfasste Kraft/Weg-Kurve G einer Crimpung zusammen mit weiteren Informationen auf dem Bildschirm anzeigen. Beispiele einer Kraft/Weg-Kurve G werden nachfolgend unter Bezugnahme von
Fig. 2A und3A beschrieben. -
Fig. 1B zeigt eine vergrößerte, detailliertere Darstellung der Crimpeinrichtung 2 undFig. 1C zeigt einen vergrößerten Dorn 20 der Crimpeinrichtung 2 vonFig. 1A und 1B . Der Übersichtlichkeit halber ist der Kraftsensor 14 auf dem Hebel 130 inFig. 1B nicht dargestellt. - Die Crimpeinrichtung 2 weist eine zylindrische Führung mit der Zylinderachse A auf, in der vier Dorne 20 radial beweglich gelagert sind. Die Spitzen der Dorne 10 sind aufeinander zu ausgerichtet. Der Hebel 130 ist auf der zylindrischen Führung axial schwenkbar bzw. drehbar gelagert und weist eine Innenkontur auf, die mit aus der zylindrischen Führung herausragenden Köpfen der Dorne 20 zusammenwirkt.
- Bei einer Verschwenkung des Hebels 130 werden die Spitzen 21 der Dorne 20 in Richtung der Achse A der zylindrischen Führung bzw. der Schwenkachse des Hebels 130 aufeinander zu bzw. voneinander wegbewegt. Die Spitzen 21 der Dorne 20 liegen dabei jeweils auf konzentrischen Kreisen. Bei einer Crimpung wird eine mit einem Kabel 4 versehene Kontakthülse 3 auf diese Weise mittels Betätigung des Hebels 130 an der Achse A der zylindrischen Führung mit dem Kabel 4 verpresst.
- Die Crimpeinrichtung 2 mit ihren Dornen 20 wird außerdem nachfolgend unter Bezugnahme auf
Fig. 2B, 2C und4A beschrieben. - Eine Crimpvorrichtung 1 mit den vorstehend beschriebenen Merkmalen ist zur Durchführung eines eingangs und nachfolgend unter Bezugnahme auf insbesondere auch
Fig. 4, Fig. 4B undFig. 5 beschriebenen Verfahrens geeignet. -
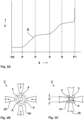
Fig. 2A zeigt eine Kraft/Weg-Kurve G einer mittels einer Crimpvorrichtung 1 vonFig. 1A durchgeführten Crimpung einer Kontakthülse 3 mit einem Kabel 4 vonFig. 1D nach einer Ausführung der Erfindung. - Die Dorne 20 der Crimpeinrichtung 2 werden bei der Crimpung von ihrer Ruheposition P0 in weitere Positionen P bis P1 gebracht, wobei die Spitzen der Dorne 20 sich aufeinander zu bewegen und dabei jeweils auf konzentrischen Kreisen angeordnet sind. Dabei wird von der Sensorik 13, 14 ein Weg X und eine Kraft F gemessen, die von der Kraft/Weg-Kurve G dargestellt sind. Die Positionen P0, P, P1 entsprechen jeweils für den Verlauf der Kraft/Weg-Kurve G und deren Analyse zur Bewertung der Qualität einer Crimpung besonders charakteristischen Positionen P der Dorne 20 und korrespondieren dabei jeweils mit einem gemessenen Weg X des Sensors 13.
-
Fig. 2B zeigt eine vergrößerte Darstellung der Crimpeinrichtung 2 vonFig. 1A in der Ruheposition P0, zusammen mit einer bestimmungsgemäß zum Vercrimpen in der Crimpeinrichtung 2 angeordneten Kontakthülse 3 und einem Kabel 4. Die Spitzen der Dorne 20 der Crimpeinrichtung 2 sind dabei konzentrisch mit der Kontakthülse 3 und der zylindrischen Führung der Crimpeinrichtung 2 angeordnet, die die Achse A aufweist. - Eine Verlagerung der Dorne 20 von der Position P0 zu der in
Fig. 2A zu der Position P0 benachbarten Position P erfolgt dabei unter Einsatz einer konstanten Kraft F. Dementsprechend ist auch der Verlauf der Kraft/Weg-Kurve G in einem ersten Bereich P0-P zwischen der Position P0 und der Position P der Dorne 20 konstant, in der die Dorne 20 der Crimpeinrichtung 2 die Oberfläche der Kontakthülse 3 berühren. -
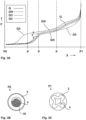
Fig. 3B zeigt eine gegenüberFig. 2B vergrößerte und detailliertere Darstellung eines Schnitts durch eine bestimmungsgemäß zur Crimpung mit einem Kabel 4 versehene Kontakthülse 3. Der Innenraum der Kontakthülse 30 weist neben Einzeldrähten 40 der Litze des Kabels 4 einen von den Einzeldrähten 40 der Litze nicht beanspruchten Hohlraum auf. Die Kontakthülse 3 ist unversehrt und ihr Zustand entspricht der Kontakthülse 3 vonFig. 2B in dem Bereich P0-P der Crimpung mit der Kraft/Weg-Kurve G. -
Fig. 2C zeigt die Dorne 20 der Crimpeinrichtung 2 an der mit der Position P1 der Kraft/Weg-Kurve G korrespondierenden Position P1 der Dorne 20, wobei die Spitzen der Dorne 20 auf einem Kreis mit einem Durchmesser H angeordnet sind, der der eingestellten Crimphöhe H entspricht. Mit den an der Position P1 angeordneten Dornen 20 füllt die Litze den in der Kontakthülse 3 zur Verfügung stehenden Raum vollständig aus. Dieser Zustand der Kontakthülse 3 und der Litze ist in einem Schliffbild der Kontakthülse 3 für den Bereich P1 vonFig. 3C dargestellt, in dem keine Einzeldrähte 40 der Litze erkennbar sind und neben der Litze kein Hohlraum vorhanden ist.Fig. 3C zeigt dabei ein Schliffbild einer Crimpung mit einer wünschenswerten vorbestimmten Qualität, in dem keine Einzeldrähte 40 oder Risse in der Kontakthülse 3 aufgrund z.B. unerwünschter Materialmängel erkennbar sind. -
Fig. 3A zeigt weitere Kraft/Weg-Kurven G, G3 und G4 einer Crimpung zusammen mit zwei Hüllkurven GH eines Referenzmodells, das zur Prüfung der Qualität einer Crimpung geeignet ist. - Die beiden Hüllkurven GH sind in
Fig. 4A jeweils mit strichpunktierten Linien dargestellt und begrenzen einen Toleranzbereich T. Die Kraft/Weg-Kurve G vonFig. 4A ist mit einer durchgezogenen Linie dargestellt und liegt in ihrem gesamten Verlauf von der Position P0 bis zu der Position P1 der Dorne 20 zwischen den Hüllkurven GH und entspricht einer Crimpung einer Kontakthülse 3 mit einem Kabel 4 mit einer vorbestimmten wünschenswerten Qualität, mit einem wie vorstehend unter Bezugnahme aufFig. 3C beschriebenen Schliffbild. Eine Crimpung mit einer derartigen wünschenswerten Qualität wird insbesondere mit intakten, unversehrten Presselementen 20 erzielt, wonach eine Überwachung des Zustands der Presselemente 20 wünschenswert ist. -
Fig. 5 zeigt ein Flußdiagramm eines Verfahrens zur Überwachung des Zustands einer Crimpeinrichtung 1 nach einer Ausführung der Erfindung. Zur Verdeutlichung des Verfahrens wird außerdem aufFig. 4A und die Tabelle vonFig. 4B verwiesen. -
Fig. 4A zeigt eine vergrößerte Darstellung eines Presselements 20 einer Crimpeinrichtung 2 in dessen Ruheposition P0 in einem ersten Betriebszustand mit einer ersten eingerichteten Crimphöhe H(1) und in einem zweiten Betriebszustand mit einer zweiten eingerichteten Crimphöhe H(2). In dem ersten Betriebszustand ist das als spitz zulaufender Dorn ausgebildete Presselement 20 unversehrt und/oder neu, und in dem zweiten Betriebszustand ist die Spitze des Presselements 20 abgenutzt. Die Positionen der Spitzen des Presselements 20 definieren dabei die Positionen P0(1) und P0(2). -
Fig. 4B zeigt eine tabellarische Aufstellung von bei einer Einrichtung einer Crimphöhe gemessenen und/oder ermittelten und/oder kalkulierten und/oder aufgezeichneten Daten. - Wie eingangs gesagt wird dabei als Crimphöhe H(1) und H(2) jeweils der Einfachheit halber eine Referenz-Crimphöhe H(1) einer tatsächlichen Crimphöhe H1 bzw. eine Referenz-Crimphöhe H(2) einer tatsächlichen Crimphöhe H2 verwendet, die jeweils der halben Crimphöhe H1 und H2 entsprechen, und wobei die Referenz-Crimphöhen H(1) und H(2) der Einfachheit und Klarheit halber als Crimphöhe H(1) und H(2) bezeichnet werden. Auch bei der Crimphöhe H(3) und H(n) der Tabelle 3 von
Fig. 4B handelt es sich jeweils um eine derartige der Einfachheit und Klarheit halber als Crimphöhe H(3) und H(n) bezeichnete Referenz-Crimphöhe H(3) und H(n). - Die Presselemente 20 von
Fig. 4A sind als spitz zulaufende Dorne 20 ausgebildet und für eine Crimpvorrichtung 1 vonFig. 1A geeignet. - In einem ersten Schritt S1 des Verfahrens der Ausführung von
Fig. 5 wird bei einer Einrichtung E(n) jeweils eine Einrichtung E(1), E(2), H(3), E(n) einer Crimphöhe H(1), H(2), H(3), H(n) durchgeführt. Die Presselemente 20 der Einrichtung E(1) können dabei in einem neuen und unverbrauchten Zustand sein, der auf der linken Seite vonFig. 4A dargestellt ist. Die Presselemente 20 der weiteren Einrichtungen E(2), E(3), E(n) können dabei in einem gebrauchten und/oder abgenutzten Zustand sein, wobei die weitere Einrichtung E(2) eines vergleichsweise abgenutzten Presselements 20 auf der rechten Seite vonFig. 4A dargestellt ist. - Bei einer Einrichtung E(n) der Einrichtungen E(1), E(2), E(3), E(n) wird in einem zweiten Schritt S2 ein Weg X(1), X(2), X(3), X(n) der Presselemente 20 der Crimpeinrichtung 1 von einer ersten PO(n) zu einer zweiten Position P1(n) gemessen, wobei die Presselemente 20 in der ersten Position PO(n) in ihrer Ruheposition P0 sind und in der zweiten Position P1(n) in einer Arbeitsposition P1 sind, die der eingestellten Crimphöhe H(n) entspricht.
- Bei einer Einrichtung E(n) wird in einem dritten Schritt S3 der Vergleich des Wegs X(n) der Einrichtung E(n) mit einem Weg X(n-1) einer vor der Einrichtung E(n) der Crimphöhe H(n) durchgeführten Einrichtung E(n-1) einer Crimphöhe H(n-1) geeigneter Weise mittels Differenzbildung des gemessenen Wegs durchgeführt, nämlich ΔX(n) = X(n) - X(n-1). Bei der ersten Einrichtung E(1) einer Crimpeinrichtung mit neuen Presselementen 20 beträgt diese Differenz ΔX(n) = 0. Bei der zweiten Einrichtung E(2) der Crimpeinrichtung 2 mit gebrauchten Presselementen 20, die sich entsprechend von den Presselementen 20 der Einrichtung E(1) unterscheiden, beträgt diese Differenz ΔX(2) = X(2) - X(1).
- Die Einrichtung E(n-1) ist hierbei jeweils die zuletzt vor der Einrichtung E(n) durchgeführte Einrichtung, wobei der Weg X(n-1) der Einrichtung E(n-1) in dem dritten Schritt S3 des Verfahrens aus bei der Einrichtung E(n-1) in einem vierten Schritt S4 aufgezeichneten Daten gelesen wird.
- In dem vierten Schritt S4 werden Daten für weitere Einrichtungen E(n) aufgezeichnet. Die Daten können wenigstens den Weg X(n) und/oder die vorstehende Wegdifferenz ΔX(n) einer Einrichtung E(n) umfassen. Bei Aufzeichnung der Wegdifferenz ΔX(n) wird vorteilhaft die Möglichkeit geschaffen, in dem dritten Schritt S3 außerdem über alle aufgezeichneten Differenzen ΔX(n) aller durchgeführten Einrichtungen E(n) zu summieren, nämlich die Summe Σ ΔX(n) zu bilden, wobei von 1 bis n summiert wird. Bei der ersten Einrichtung E(1) beträgt dabei Σ ΔX(1) = 0 und ΔX(1) = 0.
- In einem fünften Schritt S5 wird jeweils ein Vergleich der Differenz ΔX(n) mit einer vorbestimmten Abweichung durchgeführt und in einem sechsten Schritt S6 wird ein Signal ausgegeben, wenn der Vergleich ein vorbestimmtes Kriterium erfüllt. Der vorstehende in dem fünften Schritt S5 durchgeführte Vergleich kann dabei beispielsweise aus dem Verhältnis und/oder der Differenz der Abweichung zu/mit der Differenz ΔX(n) ermittelt werden. Das vorbestimmte Kriterium kann eine vorbestimmte Differenz und/oder ein vorbestimmtes Verhältnis sein.
- Die in dem dritten Schritt S3 ausgelesenen Daten und/oder die in dem vierten Schritt S4 aufgezeichneten Daten einer Einrichtung E(n) können darüber hinaus neben dem Weg X(n) und/oder der Differenz ΔX(n) außerdem die Anzahl n der durchgeführten Einrichtungen E(n) und/oder die jeweils eingerichtete Crimphöhe H(n) umfassen.
- Es ist von Vorteil in dem dritten Schritt S3 außerdem die Crimphöhe H(n) mit der zweiten Crimphöhe H(n-1) zu vergleichen, wobei der Vergleich aus deren Verhältnis und/oder insbesondere deren Differenz, nämlich ΔH(n) = H(n) - H(n-1) abgeleitet werden kann, wobei die in Schritt drei ausgelesenen Daten und/oder die in Schritt S4 aufgezeichneten Daten außerdem die Differenz ΔH(n) umfassen können. Auf diese Weise wird vorteilhaft die Möglichkeit geschaffen, eine Vielzahl von Einrichtungen E(n) mit unterschiedlichen Crimphöhen H(n) durchzuführen. Eine Überwachung des Betriebszustands der Presselemente 20 ist daher vorteilhaft oft auch routinemäßig bei Einrichtung unterschiedlicher Crimphöhen H(n) möglich.
- Andernfalls kann lediglich eine Einrichtung E(n) einer Crimphöhe H(n) zur Durchführung des erfindungsgemäßen Verfahrens verwendet werden, deren Crimphöhe der Crimphöhe H(1) der ersten Einrichtung (1) entspricht. Bei der ersten Einrichtung E(1) beträgt dabei ΔH(1) = 0 und ΔX(1) = 0.
- Auf diese Weise wird außerdem vorteilhaft die Möglichkeit geschaffen, neben der vorstehend beschriebenen Summe Σ ΔX(n) über alle aufgezeichneten Differenzen ΔH(n) aller durchgeführten Einrichtungen E(n) zu summieren, nämlich die Summe Σ ΔH(n) zu bilden, wobei von 1 bis n summiert wird. Bei der ersten Einrichtung E(1) beträgt dabei Σ ΔH(1) = 0 und ΔH(1) = 0.
- Geeigneter Weise können darüber hinaus die in Schritt S3 ausgelesenen Daten und/oder die in Schritt S4 aufgezeichneten Daten außerdem die Summen Σ ΔX(n) und Σ ΔH(n) umfassen, wodurch vorteilhaft die Möglichkeit geschaffen wird, in Schritt S3 außerdem ΔX(n) und ΔH(n) aller Einrichtungen mittels Bildung deren Verhältnisses und/oder ihrer Summe zu berücksichtigen. Geeigneter Weise kann dabei die Summe Σ ΔH(n) und Σ ΔX(n), nämlich Σ [ΔH(n) + ΔX(n)] gebildet werden, wobei über alle durchgeführten Einrichtungen E(n) summiert werden kann.
- Die Summe Σ [ΔH(n) + ΔX(n)] kann in dem fünften Schritt S5 mit einer vorbestimmten Abweichung verglichen werden, wobei in dem sechsten Schritt S6 ein Signal ausgegeben wird, wenn dieser Vergleich ein vorbestimmtes Kriterium erfüllt. Geeignet Weise können dabei die in dem dritten Schritt S3 ausgelesenen Daten und/oder die in dem vierten Schritt S4 aufgezeichneten Daten außerdem die Summe Σ [ΔH(n) + ΔX(n)] umfassen.
- Die Summe Σ [ΔH(n) + ΔX(n)] ist für die Prüfung auf Vorliegen eines Kriteriums des Vergleichs V mit der vorbestimmten Abweichung besonders vorteilhaft, nachdem auf diese Weise beliebig viele Einrichtungen E(n) mit beliebig vielen Crimphöhen H(n) für das erfindungsgemäße Verfahren herangezogen werden können.
- Die in Schritt S4 aufgezeichneten Daten können dabei geeigneter Weise jeweils unter Zuordnung zu einer Einrichtung E(n) aufgezeichnet werden. Beispielsweise können die aufgezeichneten Daten einer Einrichtung E(n), nämlich n, X(n), H(n) und/oder ΔX(n) und/oder ΔH(n) und/oder Σ ΔX(n) und/oder Σ ΔH(n) und/oder Σ [ΔH(n) + ΔX(n)] dabei tabellarisch in entsprechenden Zeilen und Spalten abgelegt werden.
Fig. 4B zeigt ein Beispiel von in einer Tabelle abrufbar gespeicherten Daten. - Bei Aufzeichnung der Summe Σ [ΔH(n) + ΔX(n)] einer Einrichtung E(n) können darüber hinaus alle Daten gelöscht werden die anderen Einrichtungen E(n) zugeordnet sind. Auf diese Weise ist es vorteilhaft möglich, einen für die aufgezeichneten Daten benötigten Speicherplatz gering zu halten.
- Ein erfindungsgemäßes Verfahren kann darüber hinaus geeigneter Weise einen weiteren Schritt aufweisen, in dem die nach Einrichtung E(n) einer Crimphöhe H(n) durchgeführten Crimpungen C, nämlich die Anzahl #C(n) gezählt werden, und die Anzahl #C(n) zusammen mit den vorstehenden aufgezeichneten Daten aufgezeichnet wird, wonach die in Schritt S3 ausgelesenen Daten außerdem die Anzahl #C(n) umfassen können.
- Auf diese Weise ist vorteilhaft die Möglichkeit geschaffen, dass das in Schritt S6 ausgegebene Signal neben einem vorbestimmten Kriterium und/oder der Summe Σ [ΔH(n) + ΔX(n)] die Anzahl #C(n) und/oder deren Summe Σ#C(n) umfassen kann, wonach bei einer Einrichtung E(n) einer Crimphöhe (n) eine Abschätzung einer zu erwartenden Eignung der Presselemente für eine Anzahl durchzuführender Crimpungen vorgenommen werden kann. Eis ist klar, dass bei einer Einrichtung E(n) in Schritt S4 des Verfahrens jeweils auch die Summe Σ#C(n) aufgezeichnet werden kann.
-
- 1
- Crimpvorrichtung
- 10
- Zylinder
- 11
- Kolben
- 12
- Einstellmechanik
- 13
- Wegsensor
- 130
- Hebel
- 14
- Kraftsensor
- 2
- Crimpeinrichtung
- 20
- Presselement, Dorn
- 21
- Spitze
- 3
- Kontakthülse
- 4
- Kabel
- 40
- Einzeldraht
- 5
- Auswerteelektronik
- A
- Achse
- C
- Crimpung
- E, E(n)
- Einrichtung
- F
- Kraft
- X, X(n)
- Weg
- G, G3, G4, GH
- Kurve
- H, H1, H2, H(n)
- Crimphöhe, Referenz-Crimphöhe
- n
- Anzahl
- P0, P, P1
- Position
- S1, S2, S3, S4, S5, S6
- Schritt
Claims (15)
- Verfahren zur Überwachung des Zustands von Presselementen (20), nämlich des Grads der Abnutzung der Presselemente (20), einer Crimpeinrichtung (2) einer als Indent-Crimpvorrichtung ausgebildeten Crimpvorrichtung (1) bei der Einrichtung (E) einer für eine Crimpung eines vorbestimmten Kabels (4) mit einer vorbestimmten Kontakthülse (3) geeigneten Crimphöhe (H) der Crimpvorrichtung (1) mit den Schritten:Schritt (S1):
Einrichtung (E) einer Crimphöhe (H);Schritt (S2):
Messung eines Wegs (X) bei einem Leerlauf der Crimpeinrichtung (2) und bei der Einrichtung (E) der Crimphöhe (H), nämlich eines Wegs (X) von einer Ruheposition (P0) zu einer Arbeitsposition (P1) der Presselemente (20), die der eingestellten Crimphöhe (H) entspricht;Schritt (S3):
Vergleich des in Schritt (S2) bei der Einrichtung (E) der Crimphöhe (H) gemessenen Wegs (X) mit einem aufgezeichneten Weg (X) einer Messung eines Wegs (X) einer zuvor mit dem Verfahren durchgeführten Einrichtung (E) einer Crimphöhe (H);Schritt (S4):
Aufzeichnung von Daten, wobei die aufgezeichneten Daten wenigstens den in Schritt (S2) bei der Einrichtung (E) der Crimphöhe(H) gemessenen Weg (X) umfassen und/oder wenigstens ein Ergebnis des in Schritt (S3) durchgeführten Vergleichs des Wegs (X) mit dem aufgezeichneten Weg (X) umfassen;Schritt (S5):
Prüfung des in Schritt (S3) durchgeführten Vergleichs auf Vorliegen eines vorbestimmten Kriteriums;Schritt (S6):
Ausgabe eines Signals, wenn das vorbestimmte Kriterium erfüllt ist. - Verfahren nach Anspruch 1, wobeiin Schritt (S3) der Weg (X) mit einem aufgezeichneten Weg (X) einer Messung eines Wegs (X) der zuletzt mit dem Verfahren durchgeführten Einrichtung (E) der gleichen Crimphöhe (H) verglichen wird; und/oderin Schritt (S3) der Vergleich des Wegs (X) mit dem aufgezeichneten Weg (X) unter Berücksichtigung der eingerichteten Crimphöhe (H) und der Crimphöhe (H) einer zuvor mit dem Verfahren durchgeführten Einrichtung (E) einer Crimphöhe (H) durchgeführt wird; und/oderdie in Schritt (S4) aufgezeichneten Daten außerdem die eingestellte Crimphöhe (H) und/oder ein Ergebnis eines Vergleichs der eingestellten Crimphöhe (H) mit der Crimphöhe (H) einer zuvor mit dem Verfahren durchgeführten Einrichtung (E) einer Crimphöhe (H) umfassen.
- Verfahren nach Anspruch 1 oder 2, mit den Schritten:Schritt (S1):
Einrichtung (E) einer Crimphöhe (H), nämlich Einrichtung E(n) einer Crimphöhe H(n), wobei n die Anzahl der mit den Presselementen (20) der Crimpeinrichtung (2) durchgeführten Einrichtungen (E) einer Crimphöhe (H) ist;Schritt (S2):
Messung eines Wegs (X) bei einem Leerlauf der Crimpeinrichtung (2) und bei der Einrichtung E(n) der Crimphöhe H(n), nämlich eines Wegs X(n) der Presselemente (20) der Crimpeinrichtung (2) von einer ersten P0(n) zu einer zweiten Position P1(n), wobei die Presselemente (20) in der ersten Position PO(n) in ihrer Ruheposition (P0) sind und in der zweiten Position P1(n) in einer Arbeitsposition (P1) sind, die der eingestellten Crimphöhe H(n) entspricht;Schritt (S3):Vergleich des in Schritt (S2) gemessenen Wegs X(n) der Einrichtung E(n) mit einem Weg X(n-1) einer vor der Einrichtung E(n) der Crimphöhe H(n) durchgeführten Einrichtung E(n-1) einer Crimphöhe H(n-1) mittelsDifferenzbildung des gemessenen Wegs (X), nämlich Schritt (S4):
Aufzeichnung von Daten, wobei die aufgezeichneten Daten wenigstens den in Schritt (S2) gemessenen Weg X(n) und/oder die Differenz ΔX(n)_umfassen;Schritt (S5):
Vergleich der in Schritt (S3) gebildeten Differenz ΔX(n) mit einer vorbestimmten Abweichung;Schritt (S6):
Ausgabe eines Signals, wenn der Vergleich ein vorbestimmtes Kriterium erfüllt. - Verfahren nach Anspruch 3, wobeidie Einrichtung E(n-1), die zuletzt vor der Einrichtung E(n) durchgeführte Einrichtung (E) ist, undin Schritt (S3) der Weg X(n-1) der Einrichtung E(n-1) aus bei der Einrichtung E(n-1) aufgezeichneten Daten gelesen wird; und/oder die in Schritt (S4) aufgezeichneten Daten und/oder die in Schritt (S3) ausgelesenen Daten neben dem Weg X(n) und/oder der Differenz ΔX(n) außerdem die Anzahl n und/oder die Crimphöhe H(n) umfassen.
- Verfahren nach Anspruch 4, wobeiin Schritt (S3) außerdem die Crimphöhe H(n) mit der Crimphöhe H(n-1) mittels Differenzbildung verglichen wird, nämlich
 und wobeidie in Schritt (S4) aufgezeichneten Daten und/oderdie in Schritt (S3) ausgelesenen Daten außerdemdie Differenz ΔH(n) umfassen.
- Verfahren nach Anspruch 5, wobeiin Schritt (S3) außerdem eine Summe aller aufgezeichneten Differenzen ΔH(n) aller durchgeführten Einrichtungen E(n) berechnet wird, nämlichdie Summe Σ ΔH(n), wobei von 1 bis n summiert wird,und wobeidie in Schritt (S4) aufgezeichneten Daten und/oderdie in Schritt (S3) ausgelesenen Daten außerdemdie Summe Σ ΔH(n) umfassen.
- Verfahren nach einem der Ansprüche 3 bis 6, wobeiin Schritt (S3) außerdem eine Summe aller aufgezeichneten Differenzen ΔX(n) aller durchgeführten Einrichtungen E(n) berechnet wird, nämlichdie Summe Σ ΔX(n), wobei von 1 bis n summiert wird,und wobeidie in Schritt (S4) aufgezeichneten Daten und/oderdie in Schritt (S3) ausgelesenen Daten außerdem die Summe Σ ΔX(n) umfassen.
- Verfahren nach Anspruch 6 und 7, wobeiin Schritt (S3) außerdem die Summe von Σ ΔH(n) und Σ ΔX(n), nämlichdie Summe Σ [ΔH(n) + ΔX(n)] gebildet wird,und wobeiin Schritt (S5) ein Vergleich der Summe Σ [ΔH(n) + ΔX(n)] mit der vorbestimmten Abweichung durchgeführt wird, undin Schritt (S6) ein Signal ausgegeben wird, wennder Vergleich ein vorbestimmtes Kriterium erfüllt,und wobeidie in Schritt (S4) aufgezeichneten Daten und/oderdie in Schritt (S3) ausgelesenen Daten außerdemdie Summe Σ [ΔH(n) + ΔX(n)] umfassen.
- Verfahren nach Anspruch 8, wobeidie aufgezeichneten Daten jeweils unter Zuordnung zu einer Einrichtung E(n) aufgezeichnet werden,wobeibei Aufzeichnung der Summe Σ [ΔH(n) + ΔX(n)] einer Einrichtung E(n) alle Daten gelöscht werden, die einer anderen Einrichtung E(n) zugeordnet sind.
- Verfahren nach einem der Ansprüche 3 bis 9, mit einem weiteren Schritt, in dem die nach Einrichtung E(n) einer Crimphöhe H(n) durchgeführten Crimpungen (C), nämlich die Anzahl #C(n) gezählt werden, unddie Anzahl #C(n) und/oder deren Summe Σ#C(n) aller Einrichtungen E(n) zusammen mit den in Schritt (S4) aufgezeichneten Daten aufgezeichnet wird, und wobeidie in Schritt (S3) ausgelesenen Daten außerdem die Anzahl #C(n) und/oder deren Summe Σ#C(n) aller Einrichtungen E(n) umfassen.
- Verfahren nach Anspruch 8 oder 9 und Anspruch 10, wobei
das in Schritt (S6) ausgegebene Signal das vorbestimmte Kriterium und/oder die Summe Σ [ΔH(n) + ΔX(n)] und/oder die Anzahl #C(n) und/oder deren Summe Σ#C(n) umfasst. - Verfahren nach einem der Ansprüche 1 bis 11, wobei eine Wegmessung des Wegs (X), X(n) unter Verwendung eines Positionstransmitters mit einem Hallsensor (13) durchgeführt wird, und wobei vorzugsweise das Verfahren zur Überwachung der Abnutzung der Presselemente (20) einer Vierdorn-Crimpvorrichtung verwendet wird, deren Presselemente (20) jeweils als konisch spitz zulaufende Dorne (20) ausgebildet sind.
- Crimpvorrichtung (1) zur Crimpung eines vorbestimmten Kabels (4) mit einer vorbestimmten Kontakthülse (3) unter Verwendung eines Sensors (13) zur Messung eines Wegs (X) einer Einrichtung zur Betätigung und/oder Druckbeaufschlagung einer Crimpeinrichtung (2) und einer Auswerteelektronik (5), mit den Merkmalen:die Crimpeinrichtung (2) ist zur Verpressung des Kabels (4) mit der Kontakthülse (3) geeignet;die Einrichtung zur Betätigung der Crimpeinrichtung (2) weist eine pneumatische Druckeinrichtung mit einem Zylinder (10) und einem Kolben (11) auf, die über einen Hebel mit der Crimpeinrichtung (2) in Wirkverbindung steht;zur Einstellung einer vorbestimmten Crimphöhe (H) ist eine Einstellmechanik (12) vorgesehen;die Crimpvorrichtung (1) ist eine Indent-Crimpvorrichtung und zur Durchführung eines Verfahrens nach einem der Ansprüche 1 bis 12 geeignet eingerichtet.
- Crimpvorrichtung (1) nach Anspruch 13 mit wenigstens einem Hallsensor (13) zur Wegmessung (X) und mit einem Kraftsensor (14), wonach die Crimpvorrichtung (1) zur Erfassung einer Kraft/Weg-Kurve (G, G3, G4) geeignet ausgebildet ist.
- Crimpvorrichtung (1) nach Anspruch 13 oder 14, wobei die Crimpvorrichtung (1) eine Zweidorn-Crimpvorrichtung und vorzugsweise eine Vierdorn-Crimpvorrichtung ist, deren Crimpeinrichtung (2) Presselemente (20) aufweist, die als konisch spitz zulaufende Dorne (20) ausgebildet sind, und wobei die Crimpvorrichtung (1) zur Verpressung des Kabels (4) mit einer gedrehten Kontakthülse (3) geeignet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019101017.9A DE102019101017A1 (de) | 2019-01-16 | 2019-01-16 | Verfahren und Vorrichtung zur Überwachung des Zustands einer Crimpeinrichtung |
| PCT/DE2020/100016 WO2020147888A1 (de) | 2019-01-16 | 2020-01-10 | Verfahren und vorrichtung zur überwachung des zustands von presselementen einer crimpeinrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3911502A1 EP3911502A1 (de) | 2021-11-24 |
| EP3911502B1 true EP3911502B1 (de) | 2025-04-16 |
Family
ID=69845763
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20712199.7A Active EP3911502B1 (de) | 2019-01-16 | 2020-01-10 | Crimpvorrichtung und verfahren zur überwachung des zustands von ihren presselementen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US12199395B2 (de) |
| EP (1) | EP3911502B1 (de) |
| CN (1) | CN113365806B (de) |
| DE (1) | DE102019101017A1 (de) |
| WO (1) | WO2020147888A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11597065B2 (en) * | 2019-09-24 | 2023-03-07 | Ilsco, Llc | Pressure measuring device for crimping tool |
| EP4243222B1 (de) * | 2022-03-09 | 2024-05-15 | WEZAG GmbH & Co. KG | Crimpzangen-kraftsensor und crimpzange |
| DE102023128920A1 (de) | 2023-10-20 | 2025-04-24 | Harting Electric Stiftung & Co. Kg | Crimpeinrichtung |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3396796A1 (de) * | 2017-04-25 | 2018-10-31 | Wezag GmbH Werkzeugfabrik | Press-, crimp- oder schneidwerkzeug sowie werkzeuggruppe |
Family Cites Families (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4856186A (en) * | 1988-11-04 | 1989-08-15 | Amp Incorporated | Apparatus and method for determination of crimp height |
| US4916810A (en) * | 1989-05-12 | 1990-04-17 | Amp Incorporated | Method and apparatus for terminating wires to terminals |
| JPH0759333B2 (ja) | 1989-09-22 | 1995-06-28 | モレックス インコーポレーテッド | 圧着ツールの摩損を管理する圧着プレス及びその方法 |
| US5152162A (en) * | 1990-06-27 | 1992-10-06 | Burndy Corporation | System and method for crimping articles |
| US5937505A (en) * | 1995-03-02 | 1999-08-17 | The Whitaker Corporation | Method of evaluating a crimped electrical connection |
| US5893289A (en) * | 1997-06-27 | 1999-04-13 | The Whitaker Corporation | Machine having crimp height compensation |
| EP1211761B1 (de) * | 1997-09-11 | 2005-12-14 | Komax Holding Ag | Verfahren und Einrichtung zur Bestimmung der Qualität einer Crimpverbindung |
| JP3627212B2 (ja) * | 1999-07-23 | 2005-03-09 | 矢崎総業株式会社 | 端子圧着状態判別方法および装置並びに加締め型の摩耗状態検出方法 |
| EP1381124B1 (de) * | 2002-07-10 | 2011-06-08 | Komax Holding AG | Crimppresse mit Kontaktzuführung |
| CA2454445C (en) * | 2003-12-24 | 2007-05-29 | Thomas & Betts International, Inc. | Electrical connector with voltage detection point insulation shield |
| CN101542851B (zh) * | 2007-01-16 | 2011-12-21 | 日本自动机械株式会社 | 端子压接方法、端子压接装置以及端子压接电线制造装置 |
| JP4818134B2 (ja) * | 2007-01-18 | 2011-11-16 | 矢崎総業株式会社 | 端子圧着装置 |
| JP2008177033A (ja) * | 2007-01-18 | 2008-07-31 | Yazaki Corp | 端子圧着装置 |
| DE102007063669B4 (de) * | 2007-01-29 | 2011-04-28 | Rennsteig Werkzeuge Gmbh | Crimpeinsatz für ein Crimpwerkzeug |
| CN101386152A (zh) * | 2007-09-11 | 2009-03-18 | 上海日进机床有限公司 | 带有激光测距自动补偿装置的磨床 |
| CN201303195Y (zh) * | 2008-12-04 | 2009-09-02 | 常州市拓源电气制造有限公司 | 台式气动压机 |
| DE102009026470A1 (de) | 2009-05-26 | 2010-12-09 | Rennsteig Werkzeuge Gmbh | Verfahren zur Überwachung des Verschleißes einer Handzange und Vorrichtung hierfür |
| JP2011040194A (ja) | 2009-08-07 | 2011-02-24 | Autonetworks Technologies Ltd | 端子付き圧着電線および端子付き圧着電線の製造方法 |
| CN102380825B (zh) * | 2010-09-03 | 2014-02-05 | 北京中电科电子装备有限公司 | 一种刀片磨损量检测装置和方法 |
| US9331447B2 (en) | 2010-12-07 | 2016-05-03 | Tyco Electronics Corporation | Crimping apparatus having a crimp quality monitoring system |
| US8671551B2 (en) * | 2011-02-01 | 2014-03-18 | The United States Of America As Represented By The Administrator Of The National Aeronautics And Space Administration | Process for nondestructive evaluation of the quality of a crimped wire connector |
| DE102011004298A1 (de) | 2011-02-17 | 2012-08-23 | Robert Bosch Gmbh | Verfahren und Vorrichtung zur qualitätssichernden Herstellung eine Crimpung |
| DE102011050718A1 (de) * | 2011-05-30 | 2012-12-06 | Rennsteig Werkzeuge Gmbh | Verfahren und anordnung zur gewichteten überwachung des verschleisses einer handzange zum verpressen von werkstücken |
| JP6013847B2 (ja) * | 2012-09-14 | 2016-10-25 | 矢崎総業株式会社 | 端子圧着状態の検査方法及びその装置 |
| US9362699B2 (en) * | 2013-09-20 | 2016-06-07 | Tyco Electronics Corporation | Ultrasonic transducers for terminal crimping devices |
| US9800008B2 (en) * | 2014-06-20 | 2017-10-24 | Te Connectivity Corporation | Terminal crimping machine having a wire clamp |
| US9871335B2 (en) * | 2014-09-29 | 2018-01-16 | Te Connectivity Corporation | Termination system with communication device |
| CN106129643A (zh) * | 2016-08-22 | 2016-11-16 | 长春汽富晟李尔汽车电器电子有限公司 | 压接铝电线的端子及压接方法 |
| CN107081677B (zh) * | 2017-06-21 | 2019-02-26 | 宁波智畅机器人系统有限公司 | 一种基于激光检测的机器人打磨工艺优化方法 |
-
2019
- 2019-01-16 DE DE102019101017.9A patent/DE102019101017A1/de not_active Withdrawn
-
2020
- 2020-01-10 EP EP20712199.7A patent/EP3911502B1/de active Active
- 2020-01-10 WO PCT/DE2020/100016 patent/WO2020147888A1/de not_active Ceased
- 2020-01-10 US US17/423,406 patent/US12199395B2/en active Active
- 2020-01-10 CN CN202080009496.2A patent/CN113365806B/zh active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3396796A1 (de) * | 2017-04-25 | 2018-10-31 | Wezag GmbH Werkzeugfabrik | Press-, crimp- oder schneidwerkzeug sowie werkzeuggruppe |
Also Published As
| Publication number | Publication date |
|---|---|
| US12199395B2 (en) | 2025-01-14 |
| US20220077642A1 (en) | 2022-03-10 |
| EP3911502A1 (de) | 2021-11-24 |
| CN113365806A (zh) | 2021-09-07 |
| WO2020147888A1 (de) | 2020-07-23 |
| DE102019101017A1 (de) | 2020-07-16 |
| CN113365806B (zh) | 2023-11-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69117351T2 (de) | Verfahren zur Qualitätsbestimmung einer Quetschverbindung | |
| DE10127854B4 (de) | Verfahren zur Überprüfung des Crimpzustands einer Crimpanschlußklemme und Crimpanschlußklemme hierfür | |
| DE68908842T2 (de) | Bestimmung der Crimphöhe. | |
| EP2173015B1 (de) | Verfahren zur Bestimmung der Qualität einer Crimpverbindung zwischen einem Leiter und einem Kontakt | |
| DE19910124B4 (de) | Auswurfstift mit Drucksensor | |
| DE19843156A1 (de) | Verfahren zur Qualitätssicherung von in einer Crimpvorrichtung hergestellten Crimpverbindungen sowie Crimpwerkzeug und Crimpvorrichtung | |
| DE4014221A1 (de) | Verfahren und vorrichtung zur fertigungsueberwachung beim crimpen von flexiblen, abisolierten adern von leitungen | |
| EP0370451A2 (de) | Vorrichtung zum Crimpanschluss von elektrischen Verbindungselementen an elektrischen Leitungen | |
| WO2020147889A1 (de) | Verfahren und vorrichtung zur überprüfung der qualität einer crimpung | |
| DE19840275C2 (de) | Verfahren zum Überwachen der Verbindungsqualität einer Crimpverbindung zwischen einem elektrischen Leiter eines Kabels und einer Metallanschlußklemme sowie Anschlußklemme | |
| EP3911502A1 (de) | Verfahren und vorrichtung zur überwachung des zustands von presselementen einer crimpeinrichtung | |
| EP2676336A1 (de) | Verfahren und vorrichtung zur qualitätssichernden herstellung einer crimpung | |
| EP2780993B1 (de) | Litzenschnitterkennung | |
| EP3949036B1 (de) | Visuelle crimpüberwachung | |
| DE60020304T2 (de) | Anordnung und Verfahren zur Prüfung der Crimpqualität von Kontakten sowie Verfahren zur Besimmung des Reibungsverschleisses der Crimpmatritze | |
| DE102009027967A1 (de) | Verfahren und Vorrichtung zur Überwachung der Abisolierung von Leitungsenden | |
| DE69018351T2 (de) | Kontrollsystem der Crimpenhöhe. | |
| DE60018233T2 (de) | Anordnung und Verfahren zur Prüfung der Crimpqualität von Kontakten | |
| DE102008004707A1 (de) | Verfahren zum Messen eines Metall-Anschlussstücks und Vorrichtung zum Messen davon | |
| DE102022128652B4 (de) | Verfahren zur Überprüfung der Qualität einer Crimpverbindung sowie System hierzu | |
| DE102016218308B4 (de) | Vorrichtung und Verfahren zur Herstellung einer geprüften Schweißverbindung | |
| EP4304023A1 (de) | Crimpvorrichtung und verfahren zum crimpen | |
| DE4005399C1 (en) | Ensuring connection quality of crimped tags - comparing electrical connection with predetermined value and finishing processing only if within tolerance range | |
| DE102015104161A1 (de) | Verfahren und Vorrichtung zum Überwachen einer Crimpeinrichtung | |
| EP1143578A1 (de) | Kontaktverarbeitungsstation |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210812 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230209 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230603 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HARTING ELECTRIC STIFTUNG & CO. KG |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: H01R 43/048 20060101ALN20241217BHEP Ipc: H01R 4/18 20060101ALN20241217BHEP Ipc: B30B 15/26 20060101ALI20241217BHEP Ipc: B30B 15/00 20060101AFI20241217BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250123 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: DE Ref legal event code: R096 Ref document number: 502020010834 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250818 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250717 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250716 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250716 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020010834 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260225 |
|
| 26N | No opposition filed |
Effective date: 20260119 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260126 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260127 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260127 Year of fee payment: 7 |