EP3812288B1 - Verfahren und schrumpfvorrichtung zum aufschrumpfen eines thermoplastischen verpackungsmaterials auf artikel - Google Patents
Verfahren und schrumpfvorrichtung zum aufschrumpfen eines thermoplastischen verpackungsmaterials auf artikel Download PDFInfo
- Publication number
- EP3812288B1 EP3812288B1 EP20201689.5A EP20201689A EP3812288B1 EP 3812288 B1 EP3812288 B1 EP 3812288B1 EP 20201689 A EP20201689 A EP 20201689A EP 3812288 B1 EP3812288 B1 EP 3812288B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- temperature
- shrinking
- shrink
- medium
- shrinking apparatus
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B53/00—Shrinking wrappers, containers, or container covers during or after packaging
- B65B53/02—Shrinking wrappers, containers, or container covers during or after packaging by heat
- B65B53/06—Shrinking wrappers, containers, or container covers during or after packaging by heat supplied by gases, e.g. hot-air jets
- B65B53/063—Tunnels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B21/00—Packaging or unpacking of bottles
- B65B21/24—Enclosing bottles in wrappers
- B65B21/245—Enclosing bottles in wrappers in flexible wrappers, e.g. foils
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B57/00—Automatic control, checking, warning, or safety devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B65/00—Details peculiar to packaging machines and not otherwise provided for; Arrangements of such details
- B65B65/003—Packaging lines, e.g. general layout
- B65B65/006—Multiple parallel packaging lines
Definitions
- the method can be carried out in particular in a shrinking device which comprises at least a first device for supplying a shrinking medium subjected to a first temperature to an upper spraying device and/or a device for supplying a shrinking medium subjected to a first temperature to a lower spraying device.
- the upper spraying device is formed, for example, by a so-called upper hood, which is arranged above the transport path and has spraying openings on its underside, via which the shrink medium is sprayed downwards into the interior of the shrink tunnel and thus onto the top of the articles or article assembly wrapped with thermoplastic packaging material can.
- the data determined by sensors are transmitted to the control device and the first device and/or the second device are regulated and/or controlled on the basis of the data determined by sensors.
- the control device compares the at least one measured actual value with a defined target value. If a deviation between the actual value and the setpoint value is determined, the heating of the intake air can be adjusted accordingly via the first heating device and/or the second heating device.
- One embodiment provides, for example, that the heating device through which the first partial flow is conducted is regulated and/or controlled on the basis of the sensor-determined data in order to adjust the temperature of the air in the first partial flow accordingly.
- FIGs 2A to 2D show the shrinking of the shrink film 4 around the bottles 3 of the wrapped group of articles 5 in different areas along the transport path TS within the shrink tunnel of the shrinking device 1 1 represent.
- Figure 2A shows the situation in the initial area of the shrink tunnel 1.
- the shrink film 4 was wrapped around the bottles 3, for example by means of a film wrapping device or a wrapping module (not shown).
- At least two temperature zones are formed within the shrink tunnel.
- the wrapped article groups 5 are exposed to shrinkage medium at a first temperature T1 from above and shrinkage medium at a second, lower temperature T2 from the side.
- T1 first temperature
- T2 shrinkage medium
- T2 second temperature
- the wrapped groups of articles 5 are exposed to shrinking medium of the same temperature on all sides, i.e. there is no temperature difference between the shrinking medium fed in from above and/or below and the sideways supply.
- the transport route TS for the wrapped article groups can be seen, which is preferably formed by a conveyor belt 6 which is motor-driven by a suitable drive 20.
- the bottom chamber 15 is arranged in particular below the transport path TS for the wrapped article groups and has an outflow surface on its upper side, so that hot air at the second temperature T2 can be sprayed onto the wrapped article groups from below via the bottom chamber 15 .
- the first partial flow HL1 is heated to an increased first temperature T1 by a heating register 14 and blown into the interior of the shrink tunnel from above via the upper hood 11 .
- a first temperature sensor 18 is assigned to the bottom chamber 15 . This determines the temperature of the second partial flow HL2 of hot air. The determined value is transmitted to a control device 17, which compares the determined value with the desired target value, in particular a temperature T2. If the comparison shows that the determined actual value deviates from the target value T2, then the control device 17 regulates the heating register 14 to adjust the temperature of the first partial flow HL1, which flows via the upper hood (not shown) from above into the interior space 8 of the shrinking device 10 is introduced and thus to increase the temperature of the process air in the interior 8 of the shrinking device 10 .
- a temperature sensor 25 assigned to the upper hood (not shown) can be provided.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Shaping By String And By Release Of Stress In Plastics And The Like (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren und einen Schrumpftunnel zum Aufschrumpfen thermoplastischen Verpackungsmaterials auf Artikel gemäß den Merkmalen der unabhängigen Ansprüche.
- Flächige Materialbahnen aus thermoplastischem Kunststoff finden beispielsweise als Folie für Schrumpfprozesse in der Packtechnik Verwendung. Die jeweilige thermoplastische Flächenbahn oder die jeweilige Schrumpffolie wird vor dem Aufschrumpfen als Endlosmaterial auf Rollen bereitgestellt, anschließend um eine Zusammenstellung oder Gruppe von mehreren Artikeln angeordnet, nachfolgend zusammen mit den jeweiligen Artikeln durch einen Schrumpftunnel geführt und dort zur Schrumpfung mit Temperatur beaufschlagt. Treten die mit der Flächenbahn oder Schrumpffolie umhüllten Artikel aus dem Schrumpftunnel aus, so ist aus der Flächenbahn und der Artikelgruppe eine sogenannte Verpackungseinheit ausgebildet, bei welcher vermittels der aufgeschrumpften thermoplastischen Flächenbahn oder Schrumpffolie die einzelnen Artikel zusammengehalten werden.
- Bei aus dem Stand der Technik bekannten Schrumpfvorrichtungen zum Schrumpfen von Materialien werden die mit einem thermoplastischen Verpackungsmaterial oder Schrumpfmaterial, insbesondere einer Schrumpffolie, umhüllten Artikel, wie beispielsweise PET-Flaschen, entlang einer Transportstrecke durch den sogenannten Schrumpftunnel transportiert. Während ihres Transportes durch den Schrumpftunnel wird das Schrumpfmaterial von den Seiten und/oder von unten her durch Beaufschlagung mit einem Schrumpfmedium, insbesondere mit Heißluft o.ä., erwärmt und hierdurch auf die jeweiligen Artikel aufgeschrumpft. Bekannte Schrumpftunnel umfassen beispielsweise elektrische Heizungen zur Erwärmung des zu schrumpfenden thermoplastischen Verpackungsmaterials.
- Ein Schrumpftunnel, bei welchem eine elektrische Heizeinrichtung Verwendung findet, ist beispielsweise aus der Offenlegungsschrift
DE 199 20 057 A1 bekannt. Dabei wird die durch die Heizeinrichtungen erwärmte Luft über Heißluftaustritte in das Innere des Schrumpftunnels geführt. - Die Offenlegungsschrift
WO 02/36436 A1 - Die Offenlegungsschrift
EP 2835317 A1 offenbart eine Vorrichtung zum, Schrumpfen von Materialien auf Artikel oder Artikelzusammenstellungen mittels gasförmigen Schrumpfmediums innerhalb eines definierten Raumes. Thermische Energie des gasförmigen Schrumpfmediums wird durch Abwärme wenigstens einer Brennkraftmaschine und/oder Heizenergie wenigstens einer elektrisch betriebenen Zusatzheizung geliefert. - Um die Schrumpfqualität zu verbessern, sind aus dem Stand der Technik Schrumpfvorrichtungen bekannt, bei denen das bereits auf Artikel aufgebrachte thermoplastische Verpackungsmaterial innerhalb des Schrumpftunnels in Transportrichtung unterschiedliche Temperaturzonen durchläuft, was beispielsweise in der Offenlegungsschrift
US 2010/0059036 A1 beschrieben wird. - Eine Aufgabe der Erfindung kann aus diesem Grund darin gesehen werden, eine Möglichkeit bereitzustellen, mit welcher die Schrumpfqualität bei der Herstellung von Verpackungseinheiten, insbesondere Schrumpfgebinden, weiter verbessert werden kann.
- Die obige Aufgabe wird durch ein Verfahren zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials und eine Schrumpfvorrichtung gelöst, welche die Merkmale in den unabhängigen Ansprüchen umfassen. Weitere vorteilhafte Ausgestaltungen werden durch die Unteransprüche beschrieben.
- Die Erfindung betrifft ein Verfahren zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials auf einen Artikel oder auf eine Zusammenstellung von Artikeln. Hierzu ist vorgesehen, dass in einer Gruppiervorrichtung die Artikel, beispielsweise Getränkebehältnisse wie Flaschen oder Dosen o.ä., zu Artikelgruppen oder Artikelzusammenstellungen zusammengestellt werden. Diese Artikelgruppen oder Artikelzusammenstellungen werden anschließend in einer Einschlagvorrichtung mit einem thermoplastischen Verpackungsmaterial umhüllt, beispielsweise mit einem flächigen Verpackungszuschnitt aus einem Schrumpfmaterial, welcher auch als Schrumpffolie bezeichnet wird. Insbesondere wird die Schrumpffolie in der Einschlagvorrichtung um die Artikelzusammenstellung herumgeschlagen.
- Die solchermaßen mit thermoplastischem Verpackungsmaterial umhüllte Zusammenstellung von Artikeln wird nunmehr einer Schrumpfvorrichtung zugeführt, wo das thermoplastische Verpackungsmaterial bei Zuführung von Schrumpfmedium, beispielsweise Heißluft, auf die Artikel der Zusammenstellung aufschrumpft, so dass die Artikel innerhalb der Zusammenstellung zusammengehalten werden. Die derart hergestellte Verpackungseinheit bezeichnet man auch als Schrumpfgebinde.
- Die Schrumpfvorrichtung umfasst einen Innenraum mit mindestens einer Transportstrecke. Insbesondere umfasst die Schrumpfvorrichtung einen Schrumpftunnel und ein den Innenraum des Schrumpftunnels umgebendes Gehäuse mit einem Eingangsbereich und einer Eintrittsöffnung sowie einem Ausgangsbereich und einer Austrittsöffnung für die mit dem thermoplastischen Verpackungsmaterial umhüllten Artikel oder Zusammenstellungen von Artikeln. Zwischen der Eintrittsöffnung und der Austrittsöffnung erstreckt sich mindestens eine Transportstrecke für die mit Schrumpfmaterial umhüllten Artikel, auf der diese in Transportrichtung durch den Schrumpftunnel befördert werden. Die Transportstrecke wird insbesondere durch eine Transporteinrichtung oder einen Teilbereich einer Transporteinrichtung gebildet, die/der beidseitig durch Schachtwände begrenzt wird. Jede der Schachtwände weist mindestens eine zur Transportstrecke gerichtete Ausströmfläche oder Düsenfläche für Schrumpfmedium auf, welches über die Düsen der Düsenfläche o.ä. auf die mit dem thermoplastischen Verpackungsmaterial umhüllten Artikel aufgebracht wird. Vorzugsweise wird das Schrumpfmedium durch warme Luft gebildet.
- Weiterhin umfasst die Schrumpfvorrichtung eine untere Bedüsungsvorrichtung und eine obere Bedüsungsvorrichtung, welche insbesondere der Transportstrecke des Schrumpftunnels zugeordnet sind. Die Anzahl der Schachtwände definiert die Anzahl der ausgebildeten Transportstrecken. Bei einem einbahnigen Transport über eine Transportstrecke sind zu beiden Seiten der Transportstrecke auf oder oberhalb der Transporteinrichtung jeweils sogenannte äußere Schachtwände vorgesehen, die jeweils eine dem Innenraum der Schrumpfvorrichtung zugewandten Ausströmfläche oder Düsenfläche und eine dem Gehäuse der Schrumpfvorrichtung zugewandte geschlossene Seitenfläche aufweisen.
- Bei einem zweibahnigen Transport über zwei parallele Transportstrecken sind auf oder oberhalb der Transporteinrichtung drei Schachtwände angeordnet. Insbesondere werden die beiden Transportstrecken in Nachbarschaft zum Gehäuse der Schrumpfvorrichtung jeweils durch äußere Schachtwände begrenzt. Mittig oder ungefähr mittig zwischen den beiden äußeren Schachtwänden ist eine innere Schachtwand angeordnet, deren beide im Wesentlichen vertikale Seitenflächen parallel zur Transportrichtung jeweils als Ausströmflächen oder Düsenflächen ausgebildet sind. Die mittlere oder innere Schachtwand führt somit insbesondere den beiden parallelen Transportstrecken jeweils Schrumpfmedium zu, wobei die Beaufschlagung der beiden parallelen Transportstrecken mit Schrumpfmedium in etwa die gleiche Größenordnung hat oder haben kann.
- Bei dem Verfahren ist vorgesehen, dass der mit thermoplastischem Verpackungsmaterial umhüllte Artikel oder die umhüllte Zusammenstellung von Artikeln zumindest bereichsweise von oben mit Schrumpfmedium beaufschlagt wird, das eine erste Temperatur aufweist.
- Weiterhin wird der mit thermoplastischem Verpackungsmaterial umhüllte Artikel oder die umhüllte Zusammenstellung von Artikeln zumindest bereichsweise seitlich mit Schrumpfmedium beaufschlagt, das eine zweite Temperatur aufweist. Dabei ist vorgesehen, dass zwischen der ersten Temperatur und der zweiten Temperatur eine Temperaturdifferenz von mindestens drei Grad Celsius besteht. Vorzugsweise besteht eine Temperaturdifferenz von mindestens fünf Grad Celsius, besonders bevorzugt besteht eine Temperaturdifferenz von mindestens zehn Grad Celsius.
- Die Erfindung sieht ferner vor, dass die erste Temperatur höher ist als die zweite Temperatur, sodass die erste Temperatur mindestens drei Grad Celsius höher ist als die zweite Temperatur.
- Vorzugsweise ist vorgesehen, dass der Unterschied zwischen der ersten Temperatur und der zweiten Temperatur mindestens fünf Grad Celsius beträgt, sodass der Wert der ersten Temperatur mindestens fünf Grad Celsius über dem Wert der zweiten Temperatur liegt. Besonders bevorzugt beträgt die Temperaturdifferenz mindestens zehn Grad Celsius. Beispielsweise liegt der Wert der zweiten Temperatur etwa bei 180 Grad Celsius und der Wert der ersten Temperatur liegt bei mindestens 190 Grad Celsius oder höher. Gemäß einer bevorzugten Ausführungsform liegt der Wert der zweiten Temperatur etwa bei 180 Grad Celsius und der Wert der ersten Temperatur liegt bei etwa 230 Grad Celsius.
- Bei einer Ausführungsform des Verfahrens wird warme Luft aus einem Innenraum der Schrumpfvorrichtung, insbesondere aus dem Innenraum des Schrumpftunnels, abgesaugt und in mindestens einen ersten Teilstrom und mindestens einen zweiten Teilstrom aufgeteilt wird. Anschließend wird der erste Teilstrom durch eine Erwärmungseinrichtung erwärmt. Der mit dem thermoplastischen Verpackungsmaterial umhüllte Artikel oder die Zusammenstellung wird zumindest bereichsweise von oben mit dem erwärmten ersten Teilstrom beaufschlagt.
- Dagegen wird der zweite Teilstrom direkt den Schachtwänden und der mindestens einen unteren Bedüsungseinrichtung der Schrumpfvorrichtung zugeführt. Insbesondere wird bei dem hier beschriebenen Verfahren somit der mit dem thermoplastischen Verpackungsmaterial umhüllte Artikel oder die Zusammenstellung somit zumindest bereichsweise seitlich und von unten mit einem zweiten Teilstrom an warmer Luft beaufschlagt, die eine geringere zweite Temperatur aufweist, als der von oben auf den Artikel oder die Zusammenstellung gerichtete erste Teilstrom.
- Das Verfahren ist insbesondere in einer Schrumpfvorrichtung durchführbar, welche mindestens eine erste Einrichtung zur Zuführung eines mit einer ersten Temperatur beaufschlagten Schrumpfmediums zu einer oberen Bedüsungseinrichtung und/oder eine Einrichtung zur Zuführung eines mit einer ersten Temperatur beaufschlagten Schrumpfmediums zu einer unteren Bedüsungseinrichtung umfasst. Die obere Bedüsungseinrichtung wird beispielsweise durch eine sogenannte Oberhaube gebildet, die oberhalb der Transportstrecke angeordnet ist und auf ihrer Unterseite Bedüsungsöffnungen aufweist, über die Schrumpfmedium nach unten gerichtet in den Innenraum des Schrumpftunnels und somit auf die Oberseite der mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellung eingedüst werden kann.
- Die untere Bedüsungseinrichtung wird beispielsweise durch eine sogenannte Bodenkammer gebildet, die unterhalb der Transportstrecke angeordnet ist. Insbesondere ist die Bodenkammer unterhalb der Transporteinrichtung, welche beispielsweise durch ein Endlos- Förderband gebildet wird, angeordnet. Die Bodenkammer weist an ihrer Oberseite Bedüsungsöffnungen auf, über die Schrumpfmedium nach oben gerichtet durch Öffnungen der Transporteinrichtung hindurch auf die Unterseite der mit thermoplastischem Verpackungsmaterial umhüllten Artikel eingedüst werden kann.
- Weiterhin umfasst die Schrumpfvorrichtung mindestens eine zweite Einrichtung zur Zuführung eines mit einer zweiten Temperatur beaufschlagten Schrumpfmediums zu seitlichen Bedüsungseinrichtungen und/oder eine Einrichtung zur Zuführung eines mit der zweiten Temperatur beaufschlagten Schrumpfmediums zu der unteren Bedüsungseinrichtung, insbesondere zu den Schachtwänden und/oder der Bodenkammer der Schrumpfvorrichtung oder zu Bereichen der Schachwände und/oder der Bodenkammer der Schrumpfvorrichtung.
- Für die Bereitstellung von Schrumpfmedium umfasst die Schrumpfvorrichtung vorzugsweise mindestens eine Ansaugeinrichtung zum Ansaugen oder Absaugen von Luft aus dem Innenraum der Schrumpfvorrichtung. Die Ansaugeinrichtung wird vorzugsweise durch ein Gebläse gebildet. Dem Gebläse kann eine Verteileinrichtung zugeordnet sein, welche die angesaugte Luft in mindestens zwei Teilströme aufteilt, wobei insbesondere ein erster Teilstrom der ersten Einrichtung zugeordnet wird und wobei ein zweiter Teilstrom der zweiten Einrichtung zugeordnet wird. Alternativ kann vorgesehen sein, dass jeder Einrichtung ein eigenes Gebläse zur Versorgung mit Luft aus dem Innenraum des Schrumpftunnels zugeordnet ist.
- Um Schrumpfmedium mit den mindestens zwei unterschiedlichen Temperaturen zu erzeugen, kann gemäß einer Ausführungsform vorgesehen sein, dass die mindestens eine erste Einrichtung eine erste Erwärmungseinrichtung ist oder eine erste Erwärmungseinrichtung umfasst. Beispielsweise kann es sich bei der ersten Erwärmungseinrichtung um ein erstes Heizregister handeln. Über das erste Heizregister wird ein Teil der aus dem Innenraum des Schrumpftunnels angesaugten Luft auf die gewünschte erste Temperatur erwärmt und der oberen Bedüsungseinrichtung und/oder der unteren Bedüsungseinrichtung zugeführt. Die auf die erste Temperatur erwärmte Luft wird als Schrumpfmedium in den Innenraum des Schrumpftunnels eingeleitet, wobei das Schrumpfmedium mit der ersten Temperatur insbesondere auf die Oberseite und/oder die Unterseite der mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellung geleitet wird.
- Weiterhin kann vorgesehen sein, dass mindestens eine zweite Einrichtung eine zweite Erwärmungseinrichtung ist oder eine zweite Erwärmungseinrichtung umfasst. Beispielsweise kann es sich bei der zweiten Erwärmungseinrichtung um ein zweites Heizregister handeln. Über das zweite Heizregister wird ein Teil der aus dem Innenraum des Schrumpftunnels angesaugten Luft auf die gewünschte zweite Temperatur erwärmt und den Schachtwänden und/oder der unteren Bedüsungseinrichtung zugeführt und als Schrumpfmedium wieder in den Innenraum des Schrumpftunnels eingeleitet, wobei das Schrumpfmedium insbesondere auf die zu den Schachtwänden hin gerichteten Seitenflächen und/oder der Bodenfläche der mit thermoplastischem Verpackungsmaterial umhüllten Artikel geleitet wird. Bei dieser vorbeschriebenen Ausführungsform erfolgt die Bereitstellung von Schrumpfmedium einer ersten Temperatur und Schrumpfmedium einer zweiten Temperatur unabhängig voneinander.
- Gemäß einer weiteren Ausführungsform kann vorgesehen sein, dass die aus dem Schrumpftunnel abgesaugte Luft ohne weitere Erwärmung direkt als Schrumpfmedium für die Beaufschlagung von der Seite und/oder von unten her über die Schachtwände verwendet werden kann. In diesem Fall wird die zweite Einrichtung durch das Leitungssystem zwischen dem Gebläse und den Schachtwänden gebildet und der zweite Teilstrom der über das Gebläse aus dem Innenraum abgesaugt. Luft wird direkt in die Schachtwände und/oder die Bodenkammer eingeleitet.
- Um Schrumpfmedium mit den mindestens zwei unterschiedlichen Temperaturen zu erzeugen, kann gemäß einer alternativen Ausführungsform vorgesehen sein, dass die Schrumpfvorrichtung eine erste Erwärmungseinrichtung umfasst, die der ersten Einrichtung und der zweiten Einrichtung zugeordnet ist und wobei die Schrumpfvorrichtung eine zweite Erwärmungseinrichtung umfasst, die der ersten Einrichtung zugeordnet ist. Hierbei wird die durch das Gebläse abgesaugte Luft zuerst durch eine Erwärmungseinrichtung auf die zweite Temperatur gebracht. Ein zweiter Teilstrom der derart erwärmten Luft wird direkt in die Schachtwände und/oder die untere Bedüsungseinrichtung eingeleitet.
- Ein anderer Teil der derart erwärmten Luft wird in einer weiteren Erwärmungseinrichtung weiter auf die höhere erste Temperatur erwärmt und anschließend der oberen Bedüsungseinrichtung zugeführt. Bei dieser Ausführungsform erfolgt die Bereitstellung von Schrumpfmedium einer ersten Temperatur und Schrumpfmedium einer zweiten Temperatur über eine stufenweise Erwärmung der aus dem Innenraum abgesaugten Luft.
- Gemäß einer Ausführungsform ist vorgesehen, dass die Beaufschlagung mit Schrumpfmedium einer ersten Temperatur von oben her sowie die Beaufschlagung mit Schrumpfmedium einer zweiten geringeren Temperatur von den Seiten her zeitgleich erfolgt. Eine alternative Ausführungsform sieht dagegen vor, dass die mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen zuerst von oben mit Schrumpfmedium der ersten Temperatur beaufschlagt werden und nachfolgend seitlich mit Schrumpfmedium der zweiten geringeren Temperatur beaufschlagt werden. Eine weitere Ausführungsform kann vorsehen, dass die mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen zuerst seitlich mit Schrumpfmedium der zweiten geringeren Temperatur beaufschlagt werden und nachfolgend von oben mit Schrumpfmedium der höheren ersten Temperatur beaufschlagt werden.
- Weiterhin kann innerhalb der Schrumpfvorrichtung die Ausbildung von mindestens zwei unterschiedlichen Temperaturzonen vorgesehen sein. In einer ersten Temperaturzone ist beispielsweise vorgesehen, dass die mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen zeitgleich mit Schrumpfmedium der ersten Temperatur und Schrumpfmedium der zweiten Temperatur beaufschlagt werden, während die umhüllten Artikel oder Artikelzusammenstellungen innerhalb einer zweiten Temperaturzone von oben, insbesondere über die obere Bedüsungseinrichtung, und/oder von unten, insbesondere über die untere Bedüsungseinrichtung, sowie seitlich, insbesondere über die Schachtwände, oder allumfänglich mit Schrumpfmedium einer dritten Temperatur beaufschlagt werden.
- Eine andere Ausführungsform kann vorsehen, dass die mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen in einer ersten Temperaturzone von oben mit Schrumpfmedium der ersten Temperatur beaufschlagt werden. In einer nachfolgenden zweiten Temperaturzone wird Schrumpfmedium der zweiten geringeren Temperatur seitlich in den Innenraum des Schrumpftunnels eingebracht, während in einer dritten Temperaturzone Schrumpfmedium mit einer dritten Temperatur von oben und/oder von unten sowie seitlich eingebracht wird. Bei dieser Anordnung können auch die erste Temperaturzone und die zweite Temperaturzone vertauscht werden. Die dritte Temperatur liegt vorzugsweise über der zweiten Temperatur. Gemäß einer Ausführungsform der Erfindung kann die dritte Temperatur höher sein als die erste Temperatur oder aber niedriger als die zweite Temperatur. Bevorzugt liegt die dritte Temperatur jedoch zwischen der ersten Temperatur und der zweiten Temperatur.
- Bei einer mindestens zwei Temperaturzonen umfassenden Schrumpfvorrichtung kann insbesondere vorgesehen sein, dass jeder der Temperaturzonen eine erste Einrichtung zur Bereitstellung eines mit einer ersten Temperatur beaufschlagten Schrumpfmediums und/oder eine zweite Einrichtung zur Bereitstellung eines mit einer zweiten Temperatur beaufschlagten Schrumpfmediums und/oder eine dritte Einrichtung zur Bereitstellung eines mit einer dritten Temperatur beaufschlagten Schrumpfmediums etc. umfasst. Bei einer Schrumpfvorrichtung, die in einer Temperaturzone Schrumpfmedium einer dritten Temperatur bereitstellt, ist vorzugsweise eine Einrichtung zur Bereitstellung eines mit einer dritten Temperatur beaufschlagten Schrumpfmediums vorgesehen, die insbesondere der entsprechenden Temperaturzone zugeordnet ist.
- Vorzugsweise ist vorgesehen, dass die unterschiedlichen Temperaturen in den verschiedenen Temperaturzonen jeweils unabhängig voneinander generiert und/oder gesteuert werden.
- Gemäß einer Ausführungsform ist vorgesehen, dass die aus dem Innenraum angesaugte Luft in einen ersten Teilstrom und einen zweiten Teilstrom aufgeteilt wird, wobei das erste Volumen des ersten Teilstroms größer ist als das zweite Volumen des zweiten Teilstroms. Somit ist die Menge an Schrumpfmedium, das über die Schachtwände und von unten her auf den mit thermoplastischem Verpackungsmaterial zumindest teilweise umhüllten Artikel oder die Artikelzusammenstellung aufgebracht wird im Vergleich zu bekannten Schrumpfvorrichtungen deutlich reduziert. Insbesondere erfolgt das Aufblasen des ersten Teilstroms von oben her über einen großflächigen Bereich, so dass das Schrumpfmedium des ersten Teilstroms ebenfalls mit einer möglichst geringen Strömungsgeschwindigkeit in den Innenraum der Schrumpfvorrichtung einströmt.
- Eine alternative Ausführungsform kann vorsehen, dass der erste Teilstrom und der zweite Teilstrom volumenmäßig in etwa gleich ausgebildet werden. Für weitere Anwendungen kann es jedoch auch vorteilhaft sein, wenn der erste Teilstrom ein geringeres Volumen vorsieht als der zweite Teilstrom.
- Gemäß einer Ausführungsform der Erfindung ist vorgesehen, dass die Luft aus Bereichen hinter den äußeren Schachtwänden abgesaugt wird, welche Bereiche jeweils den nicht der Transportstrecke zugewandten Seitenflächen der Schachtwände zugeordnet sind. Beispielsweise weist die Ansaugeinrichtung der Schrumpfvorrichtung mindestens eine oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände angeordnete Ansaugöffnung auf.
- Zugeordnet zu der Ansaugöffnung ist oberhalb der Transportstrecke mindestens eine Ansaugblende angeordnet, die sich im über eine Breite quer zur Transportrichtung erstreckt, die größer ist als eine Breite der Ansaugöffnung und die sich insbesondere über eine Breite zwischen den Ausströmflächen der beiden äußeren Schachtwände hinausgehend erstreckt. Im Falle eines mehrbahnigen Transports erstreckt sich die Ansaugblende vorzugsweise quer zur Transportrichtung über die Gesamtbreite aller durch innere Schachtwände unterteilter Transportstrecken und darüber hinausgehend.
- Somit wird die Luft aus einem Bereich zwischen einem den Innenraum der Schrumpfvorrichtung begrenzenden Gehäuse und der von der Transportstrecke abgewandten, insbesondere geschlossenen, Seitenfläche der äußeren Schachtwände angesaugt. Insbesondere kann somit die Luft aus einem Bereich abgesaugt werden, indem keine mit Verpackungsmaterial umhüllten Artikel angeordnet sind. Somit besteht auch nicht die Gefahr, dass das Verpackungsmaterial verblasen wird und nicht in der gewünschten Weise auf die Artikel oder Artikelzusammenstellungen aufschrumpft.
- Gemäß einer Ausführungsform ist vorgesehen, dass die Schrumpfvorrichtung eine Steuerungseinrichtung und mindestens einen der oberen Bedüsungseinrichtung zugeordneten Sensor und/oder mindestens einen der unteren Bedüsungseinrichtung zugeordneten Sensor und/oder mindestens einen den Schachtwänden zugeordneten Sensor umfasst. Insbesondere handelt es sich bei den Sensoren jeweils um Temperatursensoren, die die Temperatur des Schrumpfmediums ermitteln, welches über die jeweilige Bedüsungseinrichtung oder Schachtwand auf die mit dem thermoplastischen Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen aufgebracht wird. Insbesondere wird also in einem oberen und/oder einem unteren Bereich und/oder in einem seitlichen Bereich der Schrumpfvorrichtung ein Ist-Wert des zugeführten Schrumpfmediums ermittelt.
- Die sensorisch ermittelten Daten werden an die Steuerungseinrichtung übermittelt und die erste Einrichtung und/oder die zweite Einrichtung werden aufgrund der sensorisch ermittelten Daten reguliert und/oder angesteuert. Die Steuerungseinrichtung vergleicht insbesondere den mindestens einen gemessenen Ist-Wert mit einem definierten Soll-Wert. Bei Ermittlung einer Abweichung zwischen dem Ist-Wert und dem Soll-Wert kann die Erwärmung der angesaugten Luft über die erste Erwärmungseinrichtung und/oder die zweite Erwärmungseinrichtung entsprechend angepasst werden. Eine Ausführungsform sieht beispielsweise vor, dass die Erwärmungsvorrichtung, durch die der erste Teilstrom geleitet wird, aufgrund der sensorisch ermittelten Daten reguliert und/oder angesteuert wird, um die Temperatur der Luft des ersten Teilstroms entsprechend anzupassen.
- Durch den Einsatz von Schrumpfmittel mit verschiedenen Temperaturniveaus erfolgt der Schrumpfvorgang in umgekehrter Reihenfolge als bei herkömmlich bekannten Schrumpfvorgängen. Insbesondere findet die Schrumpfung von der Folienmitte nach außen in Richtung des Folienrands hin statt. Insbesondere findet die seitliche Bedüsung und/oder die Bedüsung von unten her mit Schrumpfmedium statt, dessen Temperatur geringer ist als die mittlere Prozesstemperatur im Innenraum des Schrumpftunnels, während die Bedüsung von oben und/oder unten her mit Schrumpfmedium stattfindet, dessen Temperatur über der mittleren Prozesstemperatur oder Innenraumtemperatur liegt.
- Die mittlere Prozesstemperatur bzw. Innenraumtemperatur stellt dabei eine Mischtemperatur zwischen der ersten und der zweiten Temperatur dar. Die unterschiedlichen Temperaturniveaus, die insbesondere gezielt auf bestimmte Bereiche der mit thermoplastischem Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen aufgebracht werden, bewirken eine vorteilhafte Ausbildung der Verpackungseinheiten, da sich das Schrumpfmaterial faltenfrei um die Artikel anlegt bzw. da die Faltenbildung beim Schrumpfen des Schrumpfmaterials gegenüber bekannten Prozessen deutlich reduziert ist. Auch wird hierbei eine saubere Ausbildung des Folienauges gewährleistet.
- Die derart hergestellten Verpackungseinheiten werden nachfolgend der weiteren Verarbeitung zugeführt. Dabei kann vorgesehen sein, dass die Verpackungseinheiten nach Verlassen des Schrumpftunnels noch mit einem Kühlmittel, beispielsweise Kühlluft beaufschlagt werden, um die Verpackungseinheiten schneller abzukühlen, wodurch sich die Stabilität des aufgeschrumpften thermoplastischen Verpackungsmaterials weiter erhöht. Eine Mehrzahl von Verpackungseinheiten werden beispielsweise in einem Lagenbildungsmodul zu einer palettierfähigen Lage zusammengestellt. Die Lagenbildung erfolgt dabei vorzugsweise vermittels mindestens eines geeigneten Manipulators, beispielsweise vermittels eines Portalroboters, eines Tripoden o.ä. Die derart vorbereiteten Lagen können in einem Palettiermodul für die nachfolgende Lagerung und/oder Transport übereinandergestapelt werden.
- Eine alternative Ausführungsform, die nicht Teil der Erfindung ist und ebenfalls der Optimierung des Schrumpfungsprozesses dient, kann vorsehen, dass die unterschiedlichen Bereiche der mit Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen jeweils mit unterschiedlichen Volumenströmen an Schrumpfmittel beaufschlagt werden, um jeweils einen unterschiedlichen Energieeintrag zu erreichen. Der unterschiedliche Energieeintrag kann beispielsweise auch erzielt werden, wenn als Schrumpfmittel beispielsweise IR-Strahlung o.ä. verwendet wird. Hierbei kann vorgesehen sein, dass die unterschiedlichen Bereiche der mit Verpackungsmaterial umhüllten Artikel oder Artikelzusammenstellungen jeweils mit unterschiedlicher IR- Strahlung bestrahlt werden.
- Im Folgenden sollen Ausführungsbeispiele die Erfindung und ihre Vorteile anhand der beigefügten Figuren näher erläutern. Die Größenverhältnisse der einzelnen Elemente zueinander in den Figuren entsprechen nicht immer den realen Größenverhältnissen, da einige Formen vereinfacht und andere Formen zur besseren Veranschaulichung vergrößert im Verhältnis zu anderen Elementen dargestellt sind.
-
Fig. 1 zeigt eine Schrumpfvorrichtung und einen Schrumpfungsprozess nach dem bekannten Stand der Technik. -
Figuren 2A bis 2D stellen das Schrumpfen eines thermoplastischen Verpackungsmaterials um die Artikel in verschiedenen Bereichen entlang der Transportstrecke innerhalb des Schrumpftunnels der Schrumpfvorrichtung gemäßFig. 1 dar. -
Fig. 3 zeigt eine Schrumpfvorrichtung und einen Schrumpfungsprozess gemäß vorliegender Erfindung. -
Figuren 4A bis 4C zeigen jeweils einen Teilbereich einer Schrumpfvorrichtung gemäß vorliegender Erfindung, wobeiFiguren 4A und4C unterschiedliche Ausführungsformen gemäß vorliegender Erfindung zeigen. -
Fig. 5 zeigt in schematischer Weise eine erste Ausführungsform einer Schrumpfvorrichtung mit unterschiedlich temperiertem Schrumpfmedium. -
Fig. 6 zeigt in schematischer Weise eine zweite Ausführungsform einer Schrumpfvorrichtung mit unterschiedlich temperiertem Schrumpfmedium. -
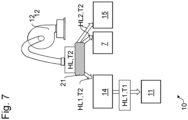
Fig. 7 zeigt in schematischer Weise eine weitere Ausführungsform der Schrumpfvorrichtung gemäßFig. 4C . -
Fig. 8 zeigt in schematischer Weise eine vierte Ausführungsform einer Schrumpfvorrichtung mit unterschiedlich temperiertem Schrumpfmedium. -
Fig. 9 zeigt in schematischer Weise eine fünfte Ausführungsform einer Schrumpfvorrichtung mit unterschiedlich temperiertem Schrumpfmedium. -
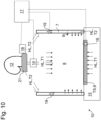
Fig. 10 zeigt eine Schrumpfvorrichtung analog zuFig. 3 ohne umhüllte Artikelgruppe. -
Fig. 11 zeigt eine weitere Ausführungsform einer Schrumpfvorrichtung analog zuFig. 3 ohne umhüllte Artikelgruppe. -
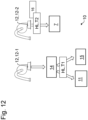
Fig. 12 zeigt in schematischer Weise eine weitere Ausführungsform einer Schrumpfvorrichtung mit unterschiedlich temperiertem Schrumpfmedium. -
Figuren 13A bis 13D zeigen den Schrumpfungsprozess zu unterschiedlichen Zeitpunkten. - Für gleiche oder gleich wirkende Elemente der Erfindung werden identische Bezugszeichen verwendet. Ferner werden der Übersicht halber nur Bezugszeichen in den einzelnen Figuren dargestellt, die für die Beschreibung der jeweiligen Figur erforderlich sind. Die dargestellten Ausführungsformen stellen lediglich Beispiele dar, wie die erfindungsgemäße Vorrichtung oder das erfindungsgemäße Verfahren ausgestaltet sein können und stellen keine abschließende Begrenzung dar.
- Die Darstellung der
Fig. 1 zeigt einen Querschnitt einer Schrumpfvorrichtung 1 und demonstriert schematisch einen Schrumpfungsprozess nach dem bekannten Stand der Technik. Artikel 2, insbesondere Getränkebehälter, Flaschen 3, Dosen o.ä. werden beispielsweise in einem Einteilmodul (nicht dargestellt) in Artikelgruppen zusammengestellt und in einem Einschlagmodul (nicht dargestellt) mit einem flächigen thermoplastischen Verpackungsmaterial, insbesondere einem Zuschnitt einer Schrumpffolie 4, umhüllt. - Wenn nachfolgend meist der Begriff Schrumpffolie 4 verwendet wird, so soll damit jedes geeignete thermoplastische Verpackungsmaterial umfasst sein. Die Anordnungen aus Artikeln 2 und Schrumpffolie 4 bezeichnet man auch als umhüllte Artikelgruppen 5. Die umhüllten Artikelgruppen 5 werden in einer Transportrichtung auf einer Transportstrecke TS, welche insbesondere durch ein Förderband 6 gebildet wird, durch den Schrumpftunnel der Schrumpfvorrichtung 1 transportiert.
- In dem Schrumpftunnel ist mindestens ein Heizmittel (nicht dargestellt) angeordnet, dass heiße Luft HL als Schrumpfmedium erzeugt. Die heiße Luft HL mit einer Temperatur T, beispielsweise mit einer Temperatur T = 180 Grad Celsius, wird über die Schachtwände 7 seitlich in Richtung der umhüllten Artikelgruppen 5 in den Innenraum 8 des Schrumpftunnels eingeblasen.
- Bei den Schachtwänden 7 handelt es sich beispielsweise um seitliche Bedüsungsvorrichtungen in Form von gelochten Hohlkörpern. Die dargestellte Schrumpfvorrichtung 1 zeigt einen einbahnigen Schrumpftunnel mit zwei seitlichen Schachtwänden 7, wobei jeweils die dem Innenraum 8 des Schrumpftunnels zugewandte Seitenflächen der Schachtwände 7 als Ausströmflächen 9 ausgebildet sind. Die beiden Schachtwände 7 werden auch als sogenannte äußere Schachtwände 7a bezeichnet.
- Zusätzlich kann vorgesehen sein, dass ein Teil des durch das Heizmittel erzeugte Schrumpfmediums in Form von heißer Luft HL von unten her auf die umhüllten Artikelgruppen 5 geblasen wird. Insbesondere ist das Förderband 6 entsprechend durchlässig ausgestaltet, beispielsweise in Form eines Mattenkettenförderers o.ä. Das Schrumpfmedium, insbesondere die heiße Luft HL, bewirkt, dass die Schrumpffolie 4 um die Artikel 2 herum aufschrumpft. Dabei startet der Schrumpfprozess insbesondere vom Folienrand her und verläuft in Richtung Folienmitte. Die Startbereiche sind in der Zeichnung durch das Bezugszeichen "S" markiert, während die Folienmitte durch das Bezugszeichen "M" gekennzeichnet ist.
- Die
Figuren 2A bis 2D stellen das Schrumpfen der Schrumpffolie 4 um die Flaschen 3 der umhüllten Artikelgruppe 5 in verschiedenen Bereichen entlang der Transportstrecke TS innerhalb des Schrumpftunnels der Schrumpfvorrichtung 1 gemäßFig. 1 dar.Fig. 2A zeigt die Situation im Anfangsbereich des Schrumpftunnels 1. Die Schrumpffolie 4 wurde beispielsweise mittels einer Folieneinschlagvorrichtung oder eines Einschlagmoduls (nicht dargestellt) um die Flaschen 3 herumgeschlagen. - Im Schrumpftunnel wird über die Ausströmflächen 9 der Schachtwände 7 Heißluft HL der Temperatur T oder ein anderes geeignetes Schrumpfmedium seitlich auf die umhüllten Artikelgruppen 5 aufgedüst. Je weiter die umhüllten Artikelgruppe 5 in Transportrichtung durch den Schrumpftunnel transportiert wird, desto mehr schrumpft die Schrumpffolie 4 entsprechend ihrer Eigenschaften um die Flaschen 3 herum. An den Seitenflächen mit den anfangs seitlich frei überlappenden Folienüberstanden FÜ bilden sich die so genannten Folienaugen. Insbesondere beginnt der Schrumpfprozess an den anfangs seitlich frei überlappenden Folienüberstanden FÜ, was durch "S" gekennzeichnet wird, und setzt sich in Richtung der Folienmitte "M" fort, was insbesondere in
Fig. 2D deutlich zu erkennen ist. - Anfänglich besteht ein geringer Abstand zwischen den Ausströmflächen 9 und der Schrumpffolie 4 (vgl.
Fig. 2A ). Der Abstand zwischen den Ausströmflächen 9 und der Schrumpffolie 4 ist bereits im mittleren Bereich des Schrumpftunnels durch das Schrumpfen der Schrumpffolie 4 auf einen mittleren Abstand vergrößert (vgl.Figuren 2B und 2C ). Bevor die umhüllte Artikelgruppe 5 den Schrumpftunnel der Schrumpfvorrichtung 1 verlässt (vgl.Fig. 1 ), liegt die Schrumpffolie 4 weitgehend vollständig eng an den Mantelflächen der Flaschen 3 an, wodurch ein maximaler Abstand zwischen den Ausströmflächen 9 der Schachtwände und den Flaschen 3 der umhüllten Artikelgruppen 5 besteht (vergleicheFig. 2D ). - Die schematische Ansicht der
Fig. 3 zeigt eine Schrumpfvorrichtung 10 und einen Schrumpfungsprozess gemäß vorliegender Erfindung. Hierbei ist vorgesehen, dass Schrumpfmedium, insbesondere heiße Luft HL, einer ersten Temperatur T1 von oben auf die umhüllte Artikelgruppe 5 aufgebracht wird und das weiterhin, insbesondere gleichzeitig, über die Schachtwände 7 Schrumpfmedium, insbesondere heiße Luft HL, einer zweiten Temperatur T2 von den Seiten her auf die umhüllte Artikelgruppe 5 aufgebracht wird. - Insbesondere ist dabei vorgesehen, dass zwischen der ersten Temperatur T1 und der zweiten Temperatur T2 eine Temperaturdifferenz von mindestens drei Grad Celsius besteht. Erfindungsgemäß ist dabei vorgesehen, dass die erste Temperatur T1 um mindestens drei Grad Celsius höher ist als die zweite Temperatur T2.
- Beispielsweise weist das Schrumpfmedium aus den Schachtwänden 7 eine zweite Temperatur T2 von circa 160 bis 180 Grad Celsius auf, während das von oben zugeführte Schrumpfmedium eine erste Temperatur T1 aufweist, die mindestens fünf Grad Celsius über der zweiten Temperatur T2 liegt. Vorzugsweise liegt die erste Temperatur T1 mindestens zehn Grad Celsius über der zweiten Temperatur T2.
- Vorzugsweise ist vorgesehen, dass das Schrumpfmedium der ersten Temperatur T1 zumindest in einem mittleren Bereich zwischen den beiden die Transportstrecke TS für die umhüllte Artikelgruppe 5 begrenzenden Schachtwänden 7 von oben auf diese aufgeblasen wird, so dass der Schrumpfprozess nicht an den Folienüberständen FÜ beginnt, sondern in mittigen Bereichen, in denen die Schrumpffolie 4 oberhalb der Artikel 2 der umhüllten Artikelgruppe 5 aufliegt. Dadurch wird erreicht, dass der Schrumpfprozess von innen nach außen erfolgt, d.h. die Schrumpffolie 4 schrumpft zuerst im mittleren Bereich und legt sich von oben fest an die Artikel 2 an bevor die Schrumpffolie 4 im seitlichen Bereich schrumpft, insbesondere im Bereich der Folienüberstände FÜ. Dadurch wird ein besonders schönes Schrumpfergebnis erzielt. Insbesondere ist die Faltenbildung reduziert bzw. komplett verhindert, zudem werden besonders gleichmäßige Folienaugen ausgebildet.
- Weiterhin kann vorgesehen sein, dass Schrumpfmedium, insbesondere heiße Luft HL, einer ersten Temperatur T1 von unten auf die umhüllte Artikelgruppe 5 aufgebracht wird. Alternativ kann vorgesehen sein, dass Schrumpfmedium, insbesondere heiße Luft HL, einer zweiten Temperatur T2 von unten auf die umhüllte Artikelgruppe 5 aufgebracht wird. Somit wird auch die Schrumpffolie 4 unterhalb der Artikel 2 von innen nach außen geschrumpft. Alternativ kann das von unten zugeführte Schrumpfmedium auch eine dritte Temperatur T3 aufweisen. Die dritte Temperatur T3 liegt vorzugsweise ebenfalls über der zweiten Temperatur T2. Gemäß einer Ausführungsform der Erfindung kann die dritte Temperatur T3 höher sein als die erste Temperatur T1. Bevorzugt liegt die dritte Temperatur T3 jedoch zwischen der ersten Temperatur T1 und der zweiten Temperatur T2.
- Aufgrund der Zuführung von Schrumpfmedium unterschiedlicher Temperaturen ergibt sich im Innenraum 8 des Schrumpftunnels der Schrumpfvorrichtung 10 eine mittlere Prozesstemperatur oder Innenraumtemperatur, die zwischen der ersten Temperatur T1 und der zweiten Temperatur T2 liegt.
- Gemäß einer Ausführungsform kann vorgesehen sein, dass innerhalb des Schrumpftunnels mindestens zwei Temperaturzonen ausgebildet sind. In einer ersten Temperaturzone werden die umhüllten Artikelgruppen 5 von oben mit Schrumpfmedium einer ersten Temperatur T1 und seitlich mit Schrumpfmedium einer zweiten geringeren Temperatur T2 beaufschlagt. In einer zweiten Temperaturzone werden die umhüllten Artikelgruppen 5 vor dem Austritt aus dem Schrumpftunnel allseitig mit Schrumpfmedium derselben Temperatur beaufschlagt, d.h. zwischen dem von oben und/oder von unten und dem seitlich zugeführten Schrumpfmedium besteht kein Temperaturunterschied.
- Die
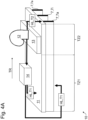
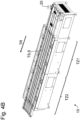
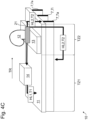
Figuren 4A bis 4C zeigen jeweils einen Teilbereich einer Schrumpfvorrichtung 10 gemäß vorliegender Erfindung. Hierbei zeigt dieFig. 4A insbesondere einen oberen Teilbereich einer Schrumpfvorrichtung 10 gemäß vorliegender Erfindung, dieFig. 4B zeigt einen unteren Teilbereich undFig. 4C zeigt einen oberen Teilbereich einer weiteren Ausführungsform einer Schrumpfvorrichtung 10 gemäß vorliegender Erfindung. - Insbesondere ist in
Fig. 4A die Oberhaube 11 der Schrumpfvorrichtung 10 dargestellt. An dieser sind drei Schachtwände 7 angeordnet, so dass innerhalb der dargestellten Schrumpfvorrichtung 10 eine zweibahnige Verarbeitung von umhüllten Artikelgruppen (nicht dargestellt) erfolgen kann. Insbesondere sind zwei äußere Schachtwände 7a und eine mittlere innere Schachtwand 7i an der Oberhaube 11 angeordnet. - Die innere Schachtwand 7i weist Ausströmflächen mit Schrumpfmediumaustrittsöffnungen an beiden parallel zur Transportrichtung TR angeordneten Seitenwandflächen auf, so dass Schrumpfmedium nach beiden Seiten in das Innere des Schrumpftunnels einströmt und somit für die seitliche Beaufschlagung der Artikel mit heißer Luft o.ä. sorgt. Die bekannten Schachtwände 7 sind Wände mit einem inneren Hohlraum, in den das Schrumpfmedium eingeblasen wird. Hierzu weisen die Schachtwände 7 jeweils mindestens eine, vorzugsweise im oberen Bereich angeordnete Lufteintrittsöffnung auf, durch die das Schrumpfmedium von oben her in die Schachtwand 7 eingeblasen wird und dann durch die Schrumpfmediumaustrittsöffnungen der mindestens einen Ausströmfläche in das Innere des Schrumpftunnels strömt.
- Die Schrumpfvorrichtung 10 umfasst ein Gebläse 12 als Ansaugeinrichtung, das Luft aus dem Innenraum des Schrumpftunnels seitlich über eine Ansaugblende 13 ansaugt. Ein erster Teil der von dem Gebläse 12 angesaugten Luft wird einem Heizregister 14 zugeführt und in diesem auf eine erste Temperatur T1 erwärmt. Die auf eine erste Temperatur T1 erwärmte heiße Luft HL wird über die Oberhaube 11 von oben in den Innenraum des Schrumpftunnels und dabei von oben auf die umhüllten Artikelgruppen aufgebracht, insbesondere aufgeblasen. Weiterhin kann ein Teil der auf die erste Temperatur T1 erwärmten heißen Luft HL über die Bodenkammer der Schrumpfvorrichtung 10 von unten her auf die Unterseite der umhüllten Artikelgruppen aufgeblasen werden.
- Ein zweiter Teil der von dem Gebläse 12 angesaugten Luft wird direkt wieder in die Schachtwände 7 eingeleitet und dient somit nachfolgend der seitlichen Beaufschlagung der durch den Schrumpftunnel geförderten umhüllten Artikelgruppen mit warmer bzw. heißer Luft HL einer zweiten Temperatur T2, welche geringer ist als die erste Temperatur T1 (vergleiche
Fig. 3 ). - In
Fig. 4B ist insbesondere die Transportstrecke TS für die umhüllten Artikelgruppen zu erkennen, welche vorzugsweise durch ein Förderband 6 gebildet wird, welches motorisch durch einen geeigneten Antrieb 20 angetrieben wird. - Weiterhin sind in den
Figuren 4A und4B zwei unterschiedliche Temperaturzonen TZ1 und TZ2 dargestellt. In der ersten Temperaturzone TZ1, die sich beispielsweise gemäßFig. 4A über circa 70 Prozent der Transportstrecke TS erstreckt bzw. welche sich gemäßFig. 4B über circa 50 Prozent der Transportstrecke TS erstreckt, ist insbesondere vorgesehen, dass die umhüllten Artikelgruppen von oben mit Schrumpfmedium einer ersten Temperatur T1 und seitlich mit Schrumpfmedium einer zweiten geringeren Temperatur T2 beaufschlagt werden (vergleicheFig. 3 ). - Dagegen kann in der zweiten Temperaturzone TZ2, die sich beispielsweise gemäß
Fig. 4A über die letzten 30 Prozent oder gemäßFig. 4B über 50 Prozent der Transportstrecke TS erstreckt, vorgesehen sein, dass die umhüllten Artikelgruppen allseitig mit Schrumpfmedium einer ersten Temperatur oder einer zweiten Temperatur oder aber mit Schrumpfmedium einer dritten Temperatur beaufschlagt wird. Die dritte Temperatur T3 kann dabei entweder unterhalb der zweiten Temperatur oder oberhalb der ersten Temperatur oder zwischen der ersten und der zweiten Temperatur liegen. Insbesondere kann bei dieser Ausführungsform vorgesehen sein, dass sich jede der drei Temperaturzonen über jeweils circa ein Drittel der gesamten Transportstrecke erstreckt. - Weiterhin ist in der Ausführungsform gemäß
Fig. 4C dargestellt, dass dem Gebläse 12 eine Verteileinrichtung 21 zugeordnet ist, die die angesaugte Luft in einen ersten Teilstrom HL1 und einen zweiten Teilstrom HL2 aufteilt. Der erste Teilstrom HL1 der von dem Gebläse 12 angesaugten Luft wird einem Heizregister 14 zugeführt und in diesem auf eine erste Temperatur T1 erwärmt. Der auf eine erste Temperatur T1 erwärmte erste Teilstrom HL 1 wird über die Oberhaube 11 von oben in den Innenraum des Schrumpftunnels und dabei von oben auf die umhüllten Artikelgruppen aufgebracht, insbesondere aufgeblasen. - Der zweite Teilstrom HL2 der von dem Gebläse 12 angesaugten Luft wird direkt in die Schachtwände 7 und in eine Bodenkammer (nicht dargestellt) eingeleitet und dient somit nachfolgend der Beaufschlagung der durch den Schrumpftunnel geförderten umhüllten Artikelgruppen von der Seite und von unten her mit warmer bzw. heißer Luft einer zweiten Temperatur T2, welche geringer ist als die erste Temperatur T1 (vergleiche
Fig. 3 ). - Vorzugsweise ist die Ansaugblende 13 derart ausgebildet, dass die Luft aus Bereichen hinter den äußeren Schachtwänden 7a abgesaugt wird, die jeweils den nicht der Transportstrecke zugewandten Seitenflächen der äußeren Schachtwände 7a zugeordnet sind. Insbesondere erstreckt sich die Ansaugblende über eine Breite quer zur Transportrichtung TR, die größer ist als eine Breite der Ansaugöffnung des Gebläses 12 und die sich insbesondere über eine Breite zwischen den Ausströmflächen der beiden äußeren Schachtwände 7a hinausgehend erstreckt. Im Falle eines mehrbahnigen Transports erstreckt sich die Ansaugblende 13 quer zur Transportrichtung TR über die Gesamtbreite aller durch innere Schachtwände 7i unterteilter Transportstrecken und darüber hinausgehend. Somit wird die Luft aus einem Bereich zwischen dem den Innenraum der Schrumpfvorrichtung 10 begrenzenden Gehäuse und der von der Transportstrecke abgewandten, insbesondere geschlossenen, Seitenfläche der äußeren Schachtwände 7a angesaugt. Insbesondere kann somit die Luft aus einem Bereich abgesaugt werden, indem keine mit Verpackungsmaterial umhüllten Artikel angeordnet sind. Somit besteht auch nicht die Gefahr, dass das Verpackungsmaterial verblasen wird und nicht in der gewünschten Weise auf die Artikel oder Artikelzusammenstellungen aufschrumpft.
- Die
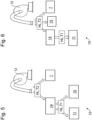
Fig. 5 zeigt in schematischer Weise eine erste Ausführungsform einer Schrumpfvorrichtung 10 mit unterschiedlich temperiertem Schrumpfmedium, insbesondere analog zuFig. 4A . Die unterschiedlichen Temperaturen werden dadurch generiert, dass ein Teil der angesaugten Luft als Schrumpfmedium mit der zweiten Temperatur T2 ohne erneutes Erhitzen direkt wieder in die Schachtwände 7 des Schrumpftunnels der Schrumpfvorrichtung 10 geblasen wird. Der andere Teil der angesaugten Luft wird durch ein Heizregister 14 auf eine erhöhte erste Temperatur T1 erwärmt und über die Oberhaube 11 von oben in den Innenraum des Schrumpftunnels eingeblasen. - Zusätzlich wird ein Teil der heißen Luft HL mit der erhöhten ersten Temperatur T1 einer Bodenkammer 15 des Schrumpftunnels zugeführt. Die Bodenkammer 15 ist insbesondere unterhalb der Transportstrecke TS für die umhüllten Artikelgruppen angeordnet und weist an ihrer Oberseite eine Ausströmfläche auf, so dass über die Bodenkammer 15 heiße Luft HL der ersten Temperatur T1 von unten auf die umhüllten Artikelgruppen aufgedüst werden kann.
- Die
Fig. 6 zeigt in schematischer Weise eine zweite Ausführungsform einer Schrumpfvorrichtung 10 mit unterschiedlich temperiertem Schrumpfmedium. Hierbei wird nur der Oberhaube 11 weiter erwärmte heiße Luft HL mit der höheren ersten Temperatur T1 zugeführt, während sowohl die Schachtwände 7 als auch die Bodenkammer 15 mit heißer Luft HL der zweiten geringeren Temperatur T2 versorgt werden. Insbesondere wird ein Teil der aus dem Innenraum des Schrumpftunnels durch das Gebläse 12 angesaugten Luft direkt wieder in die Schachtwände 7 und in die Bodenkammer 15 eingeleitet. - Die
Fig. 7 zeigt in schematischer Weise eine weitere Ausführungsform der Schrumpfvorrichtung 10 gemäßFig. 4C mit unterschiedlich temperiertem Schrumpfmedium. Die angesaugte heiße Luft HL wird über die Verteileinrichtung 21 in einen ersten Teilstrom HL1 und einen zweiten Teilstrom aufgeteilt. Die unterschiedlichen Temperaturen werden dadurch generiert, dass der zweite Teilstrom HL2 als Schrumpfmedium mit der zweiten Temperatur T2 ohne erneutes Erhitzen direkt wieder in die Schachtwände 7 und die Bodenkammer 15 des Schrumpftunnels der Schrumpfvorrichtung 10 geblasen wird. - Die Bodenkammer 15 ist insbesondere unterhalb der Transportstrecke TS für die umhüllten Artikelgruppen angeordnet und weist an ihrer Oberseite eine Ausströmfläche auf, so dass über die Bodenkammer 15 heiße Luft der zweiten Temperatur T2 von unten auf die umhüllten Artikelgruppen aufgedüst werden kann. Der erste Teilstrom HL1 wird durch ein Heizregister 14 auf eine erhöhte erste Temperatur T1 erwärmt und über die Oberhaube 11 von oben in den Innenraum des Schrumpftunnels eingeblasen.
- Gemäß einer Ausführungsform ist vorgesehen, dass ein erstes Volumen des ersten Teilstroms HL1 größer ist als ein zweites Volumen des zweiten Teilstroms HL2. Somit ist die Menge an Schrumpfmedium, das seitlich über die Schachtwände 7 und von unten her über die Bodenkammer 15 auf den mit thermoplastischem Verpackungsmaterial zumindest teilweise umhüllten Artikel oder die Artikelzusammenstellung aufgebracht wird im Vergleich zu bekannten Schrumpfvorrichtungen deutlich reduziert. Insbesondere erfolgt das Aufblasen des ersten Teilstroms HL1 von oben her über einen großflächigen Bereich der Oberhaube 11, so dass das Schrumpfmedium des ersten Teilstroms HL1 ebenfalls mit einer möglichst geringen Strömungsgeschwindigkeit in den Innenraum der Schrumpfvorrichtung 10 einströmt.
- Die
Fig. 8 zeigt in schematischer Weise eine vierte Ausführungsform einer Schrumpfvorrichtung 10 mit unterschiedlich temperiertem Schrumpfmedium, während dieFig. 9 in schematischer Weise eine fünfte Ausführungsform einer Schrumpfvorrichtung 10 mit unterschiedlich temperiertem Schrumpfmedium zeigt. Hierbei werden jeweils zwei Heizregister 14, 16 zur Temperierung des Schrumpfmediums verwendet. - Gemäß der in
Fig. 8 dargestellten Ausführungsform sind die Heizregister 14, 16 parallelgeschaltet. Ein erster Teil der durch das Gebläse 12 aus dem Innenraum der Schrumpfvorrichtung 10 angesaugten Luft wird durch ein erstes Heizregister 14 auf eine erste Temperatur T1 erhitzt und über die Oberhaube 11 von oben sowie über die Bodenkammer 15 von unten her auf die umhüllten Artikelgruppen aufgedüst. - Ein zweiter Teil der durch das Gebläse 12 aus dem Innenraum der Schrumpfvorrichtung 10 angesaugten Luft wird durch ein zweites Heizregister 16 auf eine zweite Temperatur T2 erhitzt, wobei die zweite Temperatur T2 geringer ist als die erste Temperatur T1. Die mit der zweiten Temperatur T2 beaufschlagte heiße Luft HL wird in die Schachtwände 7 der Schrumpfvorrichtung 10 eingeleitet und seitlich auf die umhüllten Artikelgruppen aufgedüst.
- Gemäß der in
Fig. 9 dargestellten Ausführungsform sind hierbei zwei Heizregister 14, 16 in Serie geschaltet. Die durch das Gebläse 12 aus dem Innenraum der Schrumpfvorrichtung 10 angesaugten Luft wird durch ein erstes Heizregister 14 auf eine Temperatur T2 erhitzt. - Ein Teil der auf die Temperatur T2 erhitzen heißen Luft HL wird in die Schachtwände 7 der Schrumpfvorrichtung 10 eingeleitet und seitlich auf die umhüllten Artikelgruppen aufgedüst. Der restliche Teil der auf die Temperatur T2 erhitzen heißen Luft HL wird durch ein zweites Heizregister 16 auf eine erhöhte Temperatur T1 erhitzt. Die mit der erhöhten Temperatur T1 beaufschlagte heiße Luft HL wird über die Oberhaube 11 von oben sowie über die Bodenkammer 15 von unten her auf die umhüllten Artikelgruppen aufgedüst.
- Die
Fig. 10 zeigt eine Schrumpfvorrichtung 10 analog zuFig. 3 . DieFig. 11 zeigt eine weitere Ausführungsform einer Schrumpfvorrichtung 10 analog zuFig. 3 ohne umhüllte Artikelgruppe, wobei aus Gründen der Übersichtlichkeit auf die Darstellung der umhüllten Artikelgruppe verzichtet wurde. Vermittels eines Gebläses 12 wird Luft aus dem Innenraum 8 des Schrumpftunnels der Schrumpfvorrichtung 10 vorzugsweise über eine Ansaugblende (nicht dargestellt) angesaugt. Dem Gebläse 12 ist eine Verteileinrichtung 21 zugeordnet, welche die angesaugte Luft in mindestens zwei Teilströme aufteilt. - Bei der in
Fig. 10 dargestellten Ausführungsform wird ein erster Teilstrom einer ersten Einrichtung zur Zuführung eines mit einer ersten Temperatur T1 beaufschlagten Schrumpfmediums HL zu einer oberen Bedüsungseinrichtung, insbesondere zur Oberhaube 11, und/oder zur Zuführung zu einer unteren Bedüsungseinrichtung, insbesondere der Bodenkammer 15, zugeordnet. - Ein zweiter Teilstrom wird einer zweiten Einrichtung zur Zuführung eines mit einer zweiten Temperatur T2 beaufschlagten Schrumpfmediums HL zu den Schachtwänden 7 zugeordnet. Beispielsweise ist vorgesehen, dass ein Teil der Luft direkt wieder in die Schachtwände 7 eingespeist wird, um über die Schachtwände 7 seitlich in den Innenraum 8 und insbesondere in Richtung der umhüllten Artikelgruppe eingedüst zu werden.
- Ein anderer Teil der angesaugten Luft wird über ein Heizregister 14 auf eine Temperatur T1 erwärmt und von oben und von unten in den Innenraum 8 eingedüst. Beispielsweise ist der Bodenkammer 15 ein erster Temperatursensor 18 zugeordnet. Dieser ermittelt die Temperatur der aus dem Heizregister 14 zugeführten heißen Luft HL. Der ermittelte Wert wird an eine Steuerungseinrichtung 17 übermittelt, die den ermittelten Wert mit dem gewünschten Soll-Wert, insbesondere einer Temperatur T1, vergleicht. Ergibt der Vergleich eine Abweichung des ermittelten Ist-Wertes vom Soll-Wert T1, dann regelt die Steuerungseinrichtung 17 das Heizregister 14. Zusätzlich kann ein der Oberhaube 11 zugeordneter Temperatursensor (nicht dargestellt) vorgesehen sein.
- Weiterhin kann den Schachtwänden 7 mindestens ein zweiter Temperatursensor 19 zugeordnet sein, der die Temperatur der in die Schachtwände 7 eingespeisten heißen Luft HL ermittelt. Liegt der ermittelte Wert unter dem gewünschten Soll- Temperaturwert T2, dann wird ein zweites Heizregister 16 angesteuert, welches die durch das Gebläse 12 angesaugte Luft auf die gewünschte Temperatur T2 erwärmt, bevor diese in die Schachtwände 7 eingespeist wird.
- Bei der in
Fig. 11 dargestellten Ausführungsform wird ein erster Teilstrom HL1 wird einer ersten Einrichtung zur Zuführung eines mit einer ersten Temperatur T1 beaufschlagten Schrumpfmediums zu einer oberen Bedüsungseinrichtung, insbesondere zur Oberhaube 11zugeordnet. Ein zweiter Teilstrom HL2 wird einer zweiten Einrichtung zur Zuführung eines mit einer zweiten Temperatur T2 beaufschlagten Schrumpfmediums HL zu den Schachtwänden 7 und zur Zuführung unteren Bedüsungseinrichtung, insbesondere der Bodenkammer 15, zugeordnet. Insbesondere ist vorgesehen, dass der zweite Teilstrom HL2 der Luft direkt wieder in die Schachtwände 7 und die Bodenkammer 15 eingespeist wird, seitlich und von unten her in den Innenraum 8 und insbesondere in Richtung der umhüllten Artikelgruppe eingedüst zu werden. Der erste Teilstrom HL1 der angesaugten Luft wird über ein Heizregister 14 auf eine Temperatur T1 erwärmt und von oben in den Innenraum 8 eingedüst. - Beispielsweise ist der Bodenkammer 15 ein erster Temperatursensor 18 zugeordnet. Dieser ermittelt die Temperatur des zweiten Teilstroms HL2 an heißer Luft. Der ermittelte Wert wird an eine Steuerungseinrichtung 17 übermittelt, die den ermittelten Wert mit dem gewünschten Soll-Wert, insbesondere einer Temperatur T2, vergleicht. Ergibt der Vergleich eine Abweichung des ermittelten Ist-Wertes vom Soll-Wert T2, dann regelt die Steuerungseinrichtung 17 das Heizregister 14, um die Temperatur des ersten Teilstroms HL1, der über die Oberhaube (nicht dargestellt) von oben in den Innenraum 8 der Schrumpfvorrichtung 10 eingebracht wird und somit die Temperatur der Prozessluft im Innenraum 8 der Schrumpfvorrichtung 10 zu erhöhen. Zusätzlich kann ein der Oberhaube (nicht dargestellt) zugeordneter Temperatursensor 25 vorgesehen sein.
- Weiterhin kann den Schachtwänden 7 mindestens ein zweiter Temperatursensor 19 zugeordnet sein, der die Temperatur des in die Schachtwände 7 eingespeisten des zweiten Teilstroms HL2 ermittelt. Liegt der ermittelte Wert unter dem gewünschten Soll-Temperaturwert T2, kann gegebenenfalls ein zweites Heizregister 16 angesteuert werden, welches die durch das Gebläse 12 angesaugte Luft auf die gewünschte Temperatur T2 erwärmt, bevor diese in die Schachtwände 7 eingespeist wird. Alternativ kann wiederum eine Regulierung des Heizregisters 14 und eine weitere Erwärmung des ersten Teilstroms HL1 erfolgen.
- Die
Fig. 12 zeigt in schematischer Weise eine weitere Ausführungsform einer Schrumpfvorrichtung 10 mit unterschiedlich temperiertem Schrumpfmedium. Hierbei wird Luft über ein erstes Gebläse 12-1 aus dem Innenraum der Schrumpfvorrichtung 10 angesaugt, vermittels eines Heizregisters 14 auf eine erste Temperatur T1 erwärmt und der Oberhaube 11 sowie der Bodenkammer 15 zugeführt und zur Beaufschlagung der umhüllten Artikelgruppen von oben bzw. von unten her genutzt. - Weiterhin wird Luft über ein zweites Gebläse 12-2 aus dem Innenraum der Schrumpfvorrichtung 10 angesaugt und den Schachtwänden 7 zugeführt, wo es zur seitlichen Beaufschlagung der umhüllten Artikelgruppen genutzt wird. Gegebenenfalls wird die Luft aus dem zweiten Gebläse 12-2 durch ein zweites Heizregister 16 geführt und dabei auf eine zweite Temperatur T2 erwärmt, welche geringer ist als die erste Temperatur T1, bevor die vom zweiten Gebläse 12-2 angesaugte Luft den Schachtwänden 7 zugeführt wird. Dies kann insbesondere analog zu den Ausführungsformen der
Figuren 10 und11 sensorisch reguliert werden. - Die
Figuren 13A bis 13D zeigen den Schrumpfungsprozess zu unterschiedlichen Zeitpunkten, insbesondere wird das Schrumpfverhalten der Schrumpffolie 4 um die Artikel 2 der Artikelgruppe 5 dargestellt.Fig. 13A zeigt einen ersten Zustand beim Einlaufen der mit Schrumpffolie 4 umhüllten Artikelgruppe 5 in die Schrumpfvorrichtung 10,Fig. 13B zeigt einen nachfolgenden zweiten Zustand, bei dem der Schrumpfprozess bereits begonnen hat.Fig. 13C zeigt einen weiteren späteren Zeitpunkt, bei dem der Schrumpfprozess bereits fortgeschritten ist undFig. 13D zeigt einen Zeitpunkt kurz vor oder beim Verlassen der Schrumpfvorrichtung 10, bei dem der Schrumpfprozess abgeschlossen ist. - Beim Einlaufen der mit Schrumpffolie 4 umhüllten Artikelgruppe 5 in die Schrumpfvorrichtung 10 steht die Schrumpffolie 4 seitlich über die Artikel 2 hinaus über (
Fig. 13A ). Mit zunehmender Energiezufuhr in Form von Schrumpfmittel zieht sich die Schrumpffolie 4 zusammen, wobei die Schrumpfung insbesondere von der Folienmitte nach außen in Richtung des Folienrands hin stattfindet. Die Schrumpffolie 4 legt sich immer mehr an die Artikel 2 an (Figuren 13B und 13C ), bis sie schließlich zumindest bereichsweise fest an Außenmantelflächen der Artikel 2 anliegt und die Artikel 2 somit sicher zusammenhält. - Die Ausführungsformen, Beispiele und Varianten der vorhergehenden Absätze, die Ansprüche oder die folgende Beschreibung und die Figuren, einschließlich ihrer verschiedenen Ansichten oder jeweiligen individuellen Merkmale, können unabhängig voneinander oder in beliebiger Kombination verwendet werden. Merkmale, die in Verbindung mit einer Ausführungsform beschrieben werden, sind für alle Ausführungsformen anwendbar, sofern die Merkmale nicht unvereinbar sind.
- Die Erfindung wurde unter Bezugnahme auf eine bevorzugte Ausführungsform beschrieben. Es ist jedoch für einen Fachmann vorstellbar, dass Abwandlungen oder Änderungen der Erfindung gemacht werden können, ohne dabei den Schutzbereich der nachstehenden Ansprüche zu verlassen.
-
- 1
- Schrumpfvorrichtung
- 2
- Artikel
- 3
- Flasche
- 4
- Schrumpffolie
- 5
- umhüllte Artikelgruppe
- 6
- Förderband
- 7
- Schachtwand
- 7a
- äußere Schachtwand
- 7i
- innere Schachtwand
- 8
- Innenraum
- 9
- Ausströmfläche
- 10
- Schrumpfvorrichtung
- 11
- Oberhaube
- 12
- Gebläse
- 13
- Ansaugblende
- 14
- (erstes) Heizregister
- 15
- Bodenkammer
- 16
- zweites Heizregister
- 17
- Steuerungseinrichtung
- 18
- erster Temperatursensor
- 19
- zweiter Temperatursensor
- 20
- Antrieb
- 21
- Verteileinrichtung
- 25
- Temperatursensor
- FÜ
- Folienüberstand
- HL
- heiße Luft
- HL1
- erster Teilstrom
- HL2
- zweiter Teilstrom
- M
- Folienmitte
- S
- Start Schrumpfprozess
- T
- Temperatur
- T1
- erste Temperatur
- T2
- zweite geringere Temperatur
- TS
- Transportstrecke
- TR
- Transportrichtung
- TZ1
- erste Temperaturzone
- TZ2
- zweite Temperaturzone
Claims (14)
- Verfahren zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials (4) auf einen Artikel (2) oder auf eine Zusammenstellung von Artikeln (2), wobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die mit thermoplastischem Verpackungsmaterial (4) umhüllte Zusammenstellung von Artikeln (2) über eine Transportstrecke (TS) in einer Transportrichtung (TR) durch eine Schrumpfvorrichtung (10) gefördert wird,- wobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zumindest bereichsweise von oben mit Schrumpfmedium (HL) beaufschlagt wird, das eine erste Temperatur (T1) aufweist, und- wobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zumindest bereichsweise seitlich mit Schrumpfmedium (HL) beaufschlagt wird, das eine zweite Temperatur (T2) aufweist,- wobei die erste Temperatur (T1) höher ist als die zweite Temperatur (T2);- wobei zwischen der ersten Temperatur (T1) und der zweiten Temperatur (T2) eine Temperaturdifferenz von mindestens drei Grad Celsius besteht.
- Verfahren nach Anspruch 1, wobei der Wert der ersten Temperatur (T1) mindestens fünf Grad Celsius über dem Wert der zweiten Temperatur (T2) liegt, insbesondere wobei der Wert der ersten Temperatur (T1) mindestens zehn Grad Celsius über dem Wert der zweiten Temperatur (T2) liegt, vorzugsweise wobei der Wert der ersten Temperatur (T1) bei mehr als 190 Grad Celsius und wobei der Wert der der zweiten Temperatur (T2) bei circa 180 Grad Celsius liegt.
- Verfahren nach Anspruch 1 oder 2, wobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zeitgleich von oben mit Schrumpfmedium (HL) der ersten Temperatur (T1) und seitlich mit Schrumpfmedium (HL) der zweiten Temperatur (T2) beaufschlagt wird, oderwobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zuerst von oben mit Schrumpfmedium (HL) der ersten Temperatur (T1) beaufschlagt wird und nachfolgend seitlich mit Schrumpfmedium (HL) der zweiten Temperatur (T2) beaufschlagt wird, oderwobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zuerst seitlich mit Schrumpfmedium (HL) der zweiten Temperatur (T2) beaufschlagt wird und nachfolgend von oben mit Schrumpfmedium (HL) der ersten Temperatur (T1) beaufschlagt wird
- Verfahren nach Anspruch 1 oder 2, wobei das Verfahren in einer Schrumpfvorrichtung (10) mit mindestens zwei in Transportrichtung (TR) nacheinander ausgebildeten Temperaturzonen durchgeführt wird,- wobei in einer ersten Temperaturzone (TZ1) der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zeitgleich von oben und/oder von unten mit Schrumpfmedium (HL) der ersten Temperatur (T1) und seitlich und/oder von unten mit Schrumpfmedium (HL) der zweiten Temperatur (T2) beaufschlagt wird und wobei in einer zweiten Temperaturzone (TZ2) der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung von oben und/oder von unten sowie seitlich mit Schrumpfmedium (HL) einer dritten Temperatur beaufschlagt wird, oder- wobei in einer ersten Temperaturzone (TZ1) der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung von oben und/oder von unten mit Schrumpfmedium (HL) der ersten Temperatur (T1) beaufschlagt wird, wobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung in einer zweiten Temperaturzone seitlich und/oder von unten mit Schrumpfmedium (HL) der zweiten Temperatur (T2) beaufschlagt wird und wobei in einer dritten Temperaturzone der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung von oben und/oder von unten sowie seitlich mit Schrumpfmedium (HL) einer dritten Temperatur beaufschlagt wird.
- Verfahren nach einem der voranstehenden Ansprüche, wobei warme oder heiße Luft (HL) aus einem Innenraum (8) der Schrumpfvorrichtung (10) angesaugt und in mindestens einen ersten Teilstrom (HL1) und mindestens einen zweiten Teilstrom (HL2) aufgeteilt wird, wobei Schrumpfvorrichtung (10) mindestens zwei Schachtwände (7) eine untere Bedüsungseinrichtung (15) und eine obere Bedüsungseinrichtung (11) umfasst,wobei der erster Teilstrom (HL1) vermittels einer Erwärmungseinrichtung (14) auf die erhöhte erste Temperatur (T1) gebracht und von oben und/oder unten in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird, undwobei der zweite Teilstrom (HL2) in Schachtwände (7) und/oder die untere Bedüsungseinrichtung (15) der Schrumpfvorrichtung eingebracht wird, wobei der in die Schachtwände eingebrachte zweite Teilstrom (HL2) seitlich und/oder von unten auf den mit thermoplastischem Verpackungsmaterial (4) umhüllten Artikel (2) oder die Zusammenstellung aufgedüst wird, oderwobei der erste Teilstrom (HL1) vermittels einer ersten Erwärmungseinrichtung (14) auf die erhöhte erste Temperatur (T1) gebracht und von oben und/oder unten in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird, und wobei der zweite Teilstrom (HL2) vermittels einer zweiten Erwärmungseinrichtung (16) auf die zweite Temperatur (T2) gebracht und in Schachtwände (7) und/oder die untere Bedüsungseinrichtung (15) der Schrumpfvorrichtung eingebracht wird, wobei der Wert der zweiten Temperatur (T2) sich um mindestens drei Grad Celsius von dem Wert der ersten Temperatur (T1) unterscheidet,und wobei der in die Schachtwände eingebrachte zweite Teilstrom (HL2) seitlich und/oder von unten auf den mit thermoplastischem Verpackungsmaterial (4) umhüllten Artikel (2) oder die mit thermoplastischem Verpackungsmaterial (4) umhüllte Zusammenstellung von Artikeln (2) aufgedüst wird, oderwobei der erste Teilstrom (HL1) durch eine Erwärmungseinrichtung (14) erwärmt wird, undwobei der mit thermoplastischem Verpackungsmaterial (4) umhüllte Artikel (2) oder die Zusammenstellung zumindest bereichsweise von oben mit dem erwärmten ersten Teilstrom (HL1) beaufschlagt wird,wobei der zweite Teilstrom (HL2) direkt den Schachtwänden (7) und der mindestens einen unteren Bedüsungseinrichtung (15) der Schrumpfvorrichtung (10) zugeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, wobei warme oder heiße Luft (HL) aus einem Innenraum (8) der Schrumpfvorrichtung (10) angesaugt wird,wobei die angesaugten Luft vermittels einer Erwärmungseinrichtung auf die zweite Temperatur (T2) gebracht und ein Teil der auf die zweite Temperatur erwärmten Luft als Schrumpfmedium (HL) in Schachtwände (7) der Schrumpfvorrichtung eingebracht wirdwobei ein anderer Teil der auf die zweite Temperatur erwärmten Luft als Schrumpfmedium (HL) vermittels einer weiteren Erwärmungseinrichtung auf die erste Temperatur (T1) gebracht und von oben und/oder unten in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird.
- Verfahren nach einem der voranstehenden Ansprüche, wobei in einem oberen und/oder einem unteren Bereich und/oder in einem seitlichen Bereich ein Ist-Wert des zugeführten Schrumpfmediums (HL) gemessen wird undwobei der mindestens eine gemessene Ist-Wert mit einem Soll-Wert verglichen wird,wobei bei Ermittlung einer Abweichung zwischen dem Ist-Wert und dem Soll-Wert die erste Einrichtung und/oder die zweite Einrichtung angesteuert wird, insbesondere wobei mindestens eine Erwärmungseinrichtung für Schrumpfmedium (HL) angesteuert wird.
- Verfahren nach einem der Ansprüche 5 bis 7, wobei ein erstes Volumen des ersten Teilstroms (HL1) größer ist als ein zweites Volumen des zweiten Teilstroms (HL2).
- Verfahren nach einem der Ansprüche 5 bis 8, wobei die Luft aus Bereichen hinter den äußeren Schachtwänden (7a) abgesaugt wird, welche Bereiche jeweils den nicht der Transportstrecke (TS) zugewandten Seitenflächen der äußeren Schachtwände (7a) zugeordnet sind, und/oder
wobei die Luft des ersten Teilstroms (HL1) über einen großflächigen Bereich von oben in den Innenraum (8) der Schrumpfvorrichtung (10) eingeleitet wird, insbesondere wobei die Luft des ersten Teilstroms (HL1) mit einer geringen Strömungsgeschwindigkeit von oben in den Innenraum (8) der Schrumpfvorrichtung (10) einströmt. - Schrumpfvorrichtung (10) zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials (4) auf einen Artikel (2) oder auf eine Zusammenstellung von Artikeln (2),wobei die Schrumpfvorrichtung (10) einen Innenraum (8) mit mindestens einer Transportstrecke (TS) mit einem Eingangsbereich und einem Ausgangsbereich für den Artikel (2) oder die Zusammenstellung von Artikeln (2) umfasst, wobei der Artikel (2) oder Zusammenstellung von Artikeln (2) in einer Transportrichtung (TR) gefördert werden,wobei die Transportstrecke (TS) beidseitig durch Schachtwände (7) begrenzt wird, wobei die Schachtwände (7) jeweils eine zur Transportstrecke (TS) gerichtete Ausströmfläche (9) mit einer Mehrzahl von auf den Artikel (2) oder die Zusammenstellung von Artikeln (2) gerichteten Ausströmöffnungen für ein durch warme Luft gebildetes Schrumpfmedium (HL) aufweist, wobei das Schrumpfmedium (HL) durch die Ausströmöffnungen in einen Innenraum (8) der Schrumpfvorrichtung (10) in Richtung der Transportstrecke (TS) einströmt,wobei die Schrumpfvorrichtung (10) mindestens eine erste Einrichtung zur Zuführung eines mit einer ersten Temperatur (T1) beaufschlagten Schrumpfmediums (HL) zu einer oberen Bedüsungseinrichtung (11) umfasst, undwobei die Schrumpfvorrichtung (10) mindestens eine zweite Einrichtung zur Zuführung eines mit einer zweiten Temperatur (T2) beaufschlagten Schrumpfmediums (HL) zu Schachtwänden (7) oder zu Bereichen der Schachtwände (7) der Schrumpfvorrichtung (10) umfasst,wobei die erste Temperatur (T1) höher ist als die zweite Temperatur (T2).
- Schrumpfvorrichtung (10) nach Anspruch 10, wobei die Schrumpfvorrichtung (10) mindestens ein Ansaugeinrichtung (12) zum Ansaugen von Luft aus dem Innenraum (8) der Schrumpfvorrichtung (10) umfasst, wobei dem mindestens einen Gebläse (12) eine Verteileinrichtung (21) zugeordnet ist, welche die angesaugte Luft in mindestens zwei Teilströme aufteilt, wobei ein erster Teilstrom (HL1) der ersten Einrichtung zuordenbar ist und wobei ein zweiter Teilstrom (HL2) der zweiten Einrichtung zuordenbar ist.
- Schrumpfvorrichtung (10) nach Anspruch 10 oder 11, wobei die mindestens eine erste Einrichtung eine erste Erwärmungseinrichtung (14) ist oder eine erste Erwärmungseinrichtung (14) umfasst und/oder wobei die mindestens eine zweite Einrichtung eine zweite Erwärmungseinrichtung (14) ist oder eine zweite Erwärmungseinrichtung (14) umfasst, oder
wobei die Schrumpfvorrichtung (10) eine erste Erwärmungseinrichtung umfasst, die der ersten Einrichtung und der zweiten Einrichtung zugeordnet ist und wobei die Schrumpfvorrichtung (10) eine zweite Erwärmungseinrichtung umfasst, die der ersten Einrichtung zugeordnet ist. - Schrumpfvorrichtung (10) nach einem der Ansprüche 10 bis 12, wobei die Schrumpfvorrichtung (10) eine Steuerungseinrichtung (17) und mindestens einen der oberen Bedüsungseinrichtung (11) zugeordneten Sensor und/oder mindestens einen der unteren Bedüsungseinrichtung (15) zugeordneten Sensor (18) und/oder mindestens einen den Schachtwänden (7) zugeordneten Sensor (19) umfasst, und wobei die erste Einrichtung und/oder die zweite Einrichtung aufgrund sensorisch ermittelter Daten regulierbar und/oder steuerbar ist/sind.
- Schrumpfvorrichtung (10) nach einem der Ansprüche 10 bis 13, wobei die Schrumpfvorrichtung (10) mindestens zwei in Transportrichtung (TR) nacheinander ausgebildeten Bereiche mit unterschiedlichen Temperaturzonen umfasst,wobei innerhalb einer ersten Temperaturzone (TZ1) Schrumpfmedium (HL) der ersten Temperatur (T1) über die obere Bedüsungseinrichtung (11) und/oder über die untere Bedüsungseinrichtung (15) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird und wobei innerhalb der ersten Temperaturzone (TZ1) Schrumpfmedium (HL) der zweiten Temperatur (T2) über die Schachtwände (7) und/oder über die untere Bedüsungseinrichtung (15) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird und wobei innerhalb einer zweiten Temperaturzone Schrumpfmedium (HL) einer dritten Temperatur über eine obere Bedüsungseinrichtung (11) und/oder über eine untere Bedüsungseinrichtung (15) und über Schachtwände (7) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird, oderwobei innerhalb einer ersten Temperaturzone (TZ1) Schrumpfmedium (HL) der ersten Temperatur (T1) über die obere Bedüsungseinrichtung (11) und/oder über die untere Bedüsungseinrichtung (15) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird und wobei innerhalb einer zweiten Temperaturzone Schrumpfmedium (HL) der zweiten Temperatur (T2) über die Schachtwände (7) und/oder über die untere Bedüsungseinrichtung (15) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird und wobei innerhalb einer dritten Temperaturzone Schrumpfmedium (HL) einer dritten Temperatur über eine obere Bedüsungseinrichtung (11) und/oder über eine untere Bedüsungseinrichtung (15) und über Schachtwände (7) in den Innenraum (8) der Schrumpfvorrichtung (10) eingebracht wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019128873.8A DE102019128873A1 (de) | 2019-10-25 | 2019-10-25 | Verfahren und Schrumpfvorrichtung zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials auf Artikel |
| DE102020120705.0A DE102020120705A1 (de) | 2020-08-05 | 2020-08-05 | Verfahren und Schrumpfvorrichtung zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials auf Artikel |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3812288A1 EP3812288A1 (de) | 2021-04-28 |
| EP3812288B1 true EP3812288B1 (de) | 2023-09-06 |
Family
ID=72885361
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20201689.5A Active EP3812288B1 (de) | 2019-10-25 | 2020-10-14 | Verfahren und schrumpfvorrichtung zum aufschrumpfen eines thermoplastischen verpackungsmaterials auf artikel |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3812288B1 (de) |
| CN (1) | CN215098710U (de) |
| PT (1) | PT3812288T (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021108138A1 (de) * | 2021-03-31 | 2022-10-06 | Krones Aktiengesellschaft | Verfahren zum Überführen einer Schrumpfvorrichtung in einen StandBy-Modus und Schrumpfvorrichtung |
| DE102023132253A1 (de) * | 2023-11-20 | 2025-05-22 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zur Verpackung und Lagenbildung von Verpackungseinheiten |
| CN121084720B (zh) * | 2025-11-07 | 2026-01-09 | 常州市天方印刷有限公司 | 一种附带质量反馈功能的全自动打包装置 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19920057A1 (de) | 1999-05-03 | 2000-11-09 | Kallfass Gmbh | Verfahren und Vorrichtung zur Verpackung von Gegenständen in Schrumpffolie |
| AU2002219946A1 (en) * | 2000-11-01 | 2002-05-15 | Jean Marti | Adaptable packaging machine heat shrink tunnel |
| CN101641202B (zh) | 2007-03-20 | 2012-09-12 | 东丽株式会社 | 空气喷射喷嘴及使用该喷嘴的拉伸箱 |
| DE102013215415A1 (de) * | 2013-08-06 | 2015-02-12 | Krones Aktiengesellschaft | Verfahren und Vorrichtung zum Schrumpfen von Materialien auf Artikel und/oder auf eine Zusammenstellung von Artikeln |
| DE102017119145A1 (de) * | 2017-08-22 | 2019-02-28 | Krones Aktiengesellschaft | Schrumpfvorrichtung und Verfahren zum Ansaugen von Luft aus einem Innenraum einer Schrumpfvorrichtung |
| CN207208656U (zh) * | 2017-09-20 | 2018-04-10 | 富茂(上海)包装器材贸易有限公司 | 一种分段式热风循环收缩炉 |
-
2020
- 2020-10-14 PT PT202016895T patent/PT3812288T/pt unknown
- 2020-10-14 CN CN202022284202.7U patent/CN215098710U/zh active Active
- 2020-10-14 EP EP20201689.5A patent/EP3812288B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3812288A1 (de) | 2021-04-28 |
| CN215098710U (zh) | 2021-12-10 |
| PT3812288T (pt) | 2023-11-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2390082B1 (de) | Verfahren und Vorrichtung zur Temperatursteuerung und/oder -regelung einer Heizvorrichtung für Vorformlinge | |
| DE602005002566T2 (de) | Verfahren und anlage zur behälterherstellung | |
| EP2554483B1 (de) | Schrumpftunnel | |
| EP3659932A2 (de) | Verfahren und systeme zum verpacken von artikeln | |
| EP2845717B1 (de) | Verfahren und Vorrichtung zur Bodennachkühlung | |
| EP3812288A1 (de) | Verfahren und schrumpfvorrichtung zum aufschrumpfen eines thermoplastischen verpackungsmaterials auf artikel | |
| EP2495178B1 (de) | Verpackungsmodul für mit Verpackungs- und/oder unter Erwärmung schrumpfbarer Schrumpffolie zu umhüllende Gebinde oder Artikelgruppen | |
| EP2687447B1 (de) | Schrumpfvorrichtung mit optimiertem Energiemanagement | |
| DE60106368T2 (de) | Verfahren und Vorrichtung zur Herstellung von Käse, insbesondere zur Herstellung von krümmeligen Käse | |
| DE102022114548A1 (de) | Schrumpfvorrichtung und ein Verfahren zum Aufschrumpfen thermoplastischen Verpackungsmaterials | |
| EP1050466A1 (de) | Verfahren und Vorrichtung zur Verpackung von Gegenständen in Schrumpffolie | |
| DE102011052101B4 (de) | Schrumpfvorrichtung mit Gebindekühlung | |
| EP2767478B2 (de) | Schrumpfvorrichtung mit aus mehreren Modulen aufgebauten Wänden | |
| DE102020120705A1 (de) | Verfahren und Schrumpfvorrichtung zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials auf Artikel | |
| WO1997005437A1 (de) | Verfahren und vorrichtung zum trocknen von keramischen formlingen | |
| EP2586717B1 (de) | Schrumpftunnel | |
| EP4043354A1 (de) | Schrumpfvorrichtung, verfahren zum optimieren des aufschrumpfens eines verpackungsmaterials auf eine zusammenstellung umfassend mindestens einen artikel und schrumpfmittelmodul | |
| DE102019128873A1 (de) | Verfahren und Schrumpfvorrichtung zum Aufschrumpfen eines thermoplastischen Verpackungsmaterials auf Artikel | |
| EP2767476B1 (de) | Schrumpfvorrichtung | |
| DE102019106530A1 (de) | Schrumpfvorrichtung und Verfahren zum Einstellen und/oder Verstellen und/oder Anpassen einer Schrumpfvorrichtung | |
| DE4135935A1 (de) | Verfahren und vorrichtung zum taktweisen thermoverformen von kunststoffolie im endlosband | |
| DE10348182B4 (de) | Vorrichtung und Verfahren zum Herstellen von mit einer Banderole versehenen Behältern | |
| EP4269066B1 (de) | Heizverfahren und heizvorrichtung zur thermischen konditionierung von vorformlingen, sowie behälterherstellungsmaschine für die umformung von vorformlingen mit einer heizvorrichtung | |
| DE102019123835A1 (de) | Verpackungsvorrichtung und Verfahren zur Herstellung von Verpackungseinheiten | |
| EP4570679A1 (de) | Schrumpfvorrichtung und verfahren zum aufschrumpfen eines schrumpfmaterials auf zumindest teilweise mit dem schrumpfmaterial umhüllte artikel |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20211006 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65B 21/24 20060101ALI20230309BHEP Ipc: B65B 57/00 20060101ALI20230309BHEP Ipc: B65B 65/00 20060101ALI20230309BHEP Ipc: B65B 53/06 20060101AFI20230309BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20230331 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230523 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020005097 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 3812288 Country of ref document: PT Date of ref document: 20231116 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20231113 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231206 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231207 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240106 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020005097 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| 26N | No opposition filed |
Effective date: 20240607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231014 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502020005097 Country of ref document: DE Representative=s name: BENNINGER, JOHANNES, DIPL.-ING., DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20241014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20201014 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20201014 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250922 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250908 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20251010 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230906 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250902 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260113 Year of fee payment: 5 |