EP3721166B1 - Projektil - Google Patents
Projektil Download PDFInfo
- Publication number
- EP3721166B1 EP3721166B1 EP18825910.5A EP18825910A EP3721166B1 EP 3721166 B1 EP3721166 B1 EP 3721166B1 EP 18825910 A EP18825910 A EP 18825910A EP 3721166 B1 EP3721166 B1 EP 3721166B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- projectile
- section
- ogive
- wall
- view
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images















Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B12/00—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material
- F42B12/02—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the warhead or the intended effect
- F42B12/34—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the warhead or the intended effect expanding before or on impact, i.e. of dumdum or mushroom type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/02—Making machine elements balls, rolls, or rollers, e.g. for bearings
- B21K1/025—Making machine elements balls, rolls, or rollers, e.g. for bearings of bullets
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B10/00—Means for influencing, e.g. improving, the aerodynamic properties of projectiles or missiles; Arrangements on projectiles or missiles for stabilising, steering, range-reducing, range-increasing or fall-retarding
- F42B10/32—Range-reducing or range-increasing arrangements; Fall-retarding means
- F42B10/38—Range-increasing arrangements
- F42B10/42—Streamlined projectiles
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B12/00—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material
- F42B12/72—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the material
- F42B12/74—Projectiles, missiles or mines characterised by the warhead, the intended effect, or the material characterised by the material of the core or solid body
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B33/00—Manufacture of ammunition; Dismantling of ammunition; Apparatus therefor
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F42—AMMUNITION; BLASTING
- F42B—EXPLOSIVE CHARGES, e.g. FOR BLASTING, FIREWORKS, AMMUNITION
- F42B8/00—Practice or training ammunition
- F42B8/12—Projectiles or missiles
- F42B8/14—Projectiles or missiles disintegrating in flight or upon impact
Definitions
- the invention relates to a projectile, in particular a deformation projectile or a partial fragmentation projectile according to the preamble of claim 1, as in US2002/0056397 A described.
- a projectile or a projectile head using a so-called intermediate or intermediate product, whereby a cold forming process such as deep drawing is used.
- An intermediate for producing a projectile of a projectile, in particular a deformation projectile or partial fragmentation projectile, similar to the generic object is known from US$5,259,320 known. Accordingly, a copper blank is inserted into a cylindrical die and cold-formed using a mandrel or punch, whereby the mandrel penetrates the blank in the axial longitudinal direction in order to provide it with a recess starting from the ogive side to be formed. The ductile material is deflected by means of the die and the mandrel, whereby the desired intermediate for the projectile is formed.
- the mandrel can have a pyramidal shape with four flat inclined flank surfaces that lead to straight separating edges. A corresponding negative profile is pressed into the blank.
- the mandrel can have a conical structure in order to form a corresponding negative cone shape in the blank.
- the manufactured intermediate is provided with a closed, externally cylindrical wall and a centered press recess introduced into the press end section.
- the wall runs completely and without breakage in the circumferential direction around the press recess.
- the wall is formed into an ogive tip to produce the final projectile product. This creates a completely closed inner surface contact in the end area of the jacket, which provides a closed cavity within the ogive of the projectile.
- the cavity is completely closed in the circumferential direction by the wall forming the ogive.
- WO 2015/128331 A1 is a process for producing a deformation bullet, consisting of a bullet core made of lead in a tombac jacket.
- a deformation bullet consisting of a bullet core made of lead in a tombac jacket.
- the following process steps are proposed: production of a cup-shaped tombac casing, introduction of lead into the tombac casing and soldering of the lead to the tombac casing to produce a blank; introduction of pre-damage into the lead of the blank by pressing a stamp that can be moved along the central axis of the blank into the lead and then removing the stamp again; final pressing of the blank into the final shape of the deformation bullet with external longitudinal grooves on the ogive and with an internal tail cone.
- an intermediate for producing a projectile, in particular a deformation projectile, consisting of a ductile, cylindrical base body.
- the base body can be made from a homogeneous metal material, such as copper, copper alloy, brass, lead, etc.
- the base body is preferably made from a lead-free material.
- the base body can be made from a cut blank, which can in particular be formed from a cut ductile metal material.
- the base body is cold-formed by means of pressing, in particular deep drawing, and in particular using a punch-die arrangement.
- the base body or blank to be formed into the intermediate forms a cylindrical, solid base end section as an intermediate, which preferably comprises an essentially flat end face facing the projectile casing.
- the intermediate comprises a pressing end section which is diametrically opposite the base end section in the axial direction of the projectile, wherein the pressing end section is formed with a central pressing depression introduced by the pressing process and a jacket or wall delimiting the pressing depression to form an ogivoid-shaped tip of the projectile.
- the intermediate can be provided with a jacket made of a metal material or another suitable material that completely covers the base body or core in the area of the tail, the guide section (shoe) and up to the bow of the projectile intermediate, with the front side on the bow in particular remaining open so that access to the base body is possible.
- the jacket in particular surrounds the base body almost completely in the circumferential direction.
- the jacket can be made of a different material or the same material as the base body. For example, a homogeneous metal material such as copper, copper alloy, brass, lead, etc. can be used for the jacket.
- the jacket is preferably made of a lead-free material.
- the base body forms the core of the intermediate of the projectile to be formed from it. The core is surrounded by the jacket, in particular completely surrounded when the projectile is finished from the intermediate.
- the base body can preferably be in two parts, with a bow-side section being unaffected by the slitting, while a stern-side area is reshaped by the slitting.
- the wall to be formed into an ogive in the subsequent forming process of the intermediate is formed with at least two slots extending in the axial direction of the intermediate, resulting in a corresponding number of prongs or wall sections separated in the circumferential direction by the slots.
- the slots or through slots completely penetrate the wall surrounding the cavity or the pressing depression radially, so that the intermediate and also the projectile have free radial access to the cavity via the radial through slots. Only when the slotted wall is formed into an ogive section is the cavity at least partially closed in the circumferential direction due to the side edges of the structurally separated prongs formed by the slots touching or lying closely together to form a gap.
- three, four, five, six or more slots or through slots can be introduced into the wall.
- the at least two slots in particular exactly three or four slots (consequently exactly three or four prongs), are arranged in the circumferential direction at the same circumferential distance from one another in order to form a slot/prong arrangement that is point-symmetrical to the axial direction of the intermediate.
- the at least two slots separate the respective at least two prongs that form the structure of the wall and delimit a cavity in the circumferential direction of the intermediate. wherein two adjacent prongs of the wall are assigned to a slot in particular.
- the prongs extend from a slot bottom, which forms the end of the slot on the base end section side, in the axial direction to a prong end or tip, which prong ends form the axial end of the wall and thus of the intermediate.
- the at least two slots extend by more than 10% of an axial total longitudinal extent of the intermediate from the wall end in the direction of the base end section.
- the total length of the extension of the slot to be considered here should be the axial dimension from the wall end to the slot bottom at the transition between two adjacent prongs.
- the respective prong grows in the axial direction towards the prong end from the base end section, which geometrically ends through the slot in the axial direction, wherein the circumferential width of each prong of the at least two prongs preferably decreases continuously and evenly in the axial direction towards the prong end, whereby in particular the circumferential width of the slot lying between two prongs increases in the axial direction towards the wall end, in particular gradually and/or continuously.
- the slot can be continuous or have a slotted bottom to close off the cavity or the press recess radially in the circumferential direction, wherein the slotted bottom serves radially on the outside to complete a continuous, step-free, in particular cylindrical, outside of the intermediate.
- the slot can form a channel structure extending in the longitudinal direction of the projectile, which is open to the interior of the cavity.
- a depth of the slot from the cavity to the slotted bottom can vary, in particular increasing continuously in the longitudinal direction towards the rear of the intermediate.
- the slit is completely incorporated in the base body and, if applicable, in the casing surrounding the base body.
- the slotted base is designed to be uniform in the circumferential direction on the cavity side, in particular to be the same width, with the slotted base extending continuously towards the longitudinal axis of the intermediate into the common cavity base of the inner cavity.
- the insides of the prongs formed by the slit also open into the cavity base.
- the slotting and thus the desired inner hollow profile is shaped for the intermediate in such a way that when the intermediate is formed into the projectile, the The tines introduced into the slit serve as gripping arms and/or a separate tip, for example made of plastic, is inserted and fastened, in particular pressed, to form the nose of the projectile.
- a separate tip for example made of plastic
- this can be used to clamp the tip mentioned.
- the intermediate shape is accompanied by an extremely simple to implement but uniform deformation of the blank without the formation of deep-drawn waves.
- a projectile is provided with the intermediate according to the invention, which is produced exclusively by a cold forming process, in particular without having to use machining processes.
- the cold-formed intermediate/projectile also achieves the desired partial fragmentation deformation behavior without the projectile splintering when it hits the gelatinous mass in accordance with the standardized test procedures.
- the at least two slots extend by more than 20%, 25%, 30%, 35%, 40%, 45% or 50% of the total axial extent of the ogive to be designed later in the area of the slotted press end section provided with a press recess.
- the at least two slots extend over the entire axial longitudinal extent of the press end section, so that the ogive to be formed is completely realized by the wall formed with at least two, exactly three or four, slots.
- the prongs or wall sections elongated by the corresponding length of the slots form the ogivoid wall for delimiting the cavity of the projectile, which is designed to be open at the ogive tip with an opening whose clear cross section is, according to the invention, smaller than 20%, 15%, 10% or 5% of the caliber cross section of the projectile.
- the at least two slots define a circumferential width to be measured in the circumferential direction, particularly from the base end section at the level of the slot bottom.
- the circumferential width of the at least two slots increases continuously from the slot bottom to the casing tip.
- the slope of the flank edge of the tine delimiting the slot is in the course from the slot bottom to the wall tip, it is essentially constant, in particular in a main region between the slot bottom to the wall end, wherein the slot bottom is rounded, and the wall tip also has a rounding with a changed slope.
- the at least two slots can open continuously from the slot bottom in the axial direction, wherein the slot opening is maximum in particular at the wall tip.
- the at least two prongs are shaped and dimensioned substantially identically in order to form a symmetrical, in particular point-symmetrical, structure of the intermediate at least in the region of the pressing end section or completely, which will largely form the ogive of the projectile.
- the at least two prongs grow from the slot bottom and the pressing recess arch in the axial direction.
- the prongs can also be shaped as spikes, whereby they can not necessarily, but preferably, run into a pointed end, which is preferably rounded, whereby the prong end can extend bluntly in the circumferential direction.
- the design of the respective tine is decisive.
- an inner surface of the respective tine facing the pressing recess is convex in the circumferential direction and/or in the axial direction.
- a material thickness of the tine is provided that increases towards the middle of the circumferential direction, wherein in particular the outer surface of the tine facing outwards is cylindrical and in particular already corresponds essentially to the caliber of the projectile.
- Two flank surfaces on the inside of the tine which are designed in particular axially symmetrical to the axial center axis of the tine, extend from the edge of the tine that delimits the slot and extends in the axial direction to its center.
- the two flank surfaces that adjoin one another are at an angle to one another, wherein the vertex of the flank surfaces essentially corresponds to the center axis of the tine, along which the tine is made the thickest and has the greatest material thickness.
- the middle region of the tine is formed with a material extension maximum that extends as an edge from the tine tip to the base end section.
- an inner surface that is convex in the circumferential direction has an edge-like projection that projects into the pressing recess at substantially half the circumferential width of the tine and that preferably extends in a straight line from the axial height of the slot bottom to the tine tip.
- the flat, convex or concave flank surface of the prong can slope down from the edge-like projection to a side edge of the prong that borders the respective adjacent slot, as far as the material thickness of the prong is concerned.
- the edge- or web-like projection is rounded off towards both flank inner surfaces.
- the convex inner surface is preferably designed without projections.
- the outer surfaces of the tine are cylindrical, in particular in accordance with the die used for the method.
- the lateral boundary edge of the tine represents the end of the cylindrical outer side of the tine, at which there is a profile break towards the inner surface of the tine, which inner surface has the convex shape in the circumferential direction or in the axial direction.
- a recess such as a groove or a slot, can be formed, which in particular also extends in a straight line from the tine tip to the axial height of the slot bottom, which interrupts the convex design of the flank inner surface.
- the at least two prongs define a wall thickness when viewed from the periphery of the transverse slot.
- the wall thickness of the prong preferably increases from a side edge delimiting the respective adjacent slot (transition between the cylindrical outer surface and the inner side of the prong) at a certain axial height and in particular along the entire axial extension towards a wall thickness maximum. From the wall thickness maximum, the wall thickness can decrease again towards the opposite side edge, in particular continuously.
- the wall thickness maximum is preferably formed in the circumferential direction essentially in the middle of the prong.
- a reduction in the wall thickness can be provided in the form of a recess, which adjoins an increase in the wall thickness.
- the respective prong comprises two wall thickness maxima, which are delimited by the recess. From the respective wall thickness maximum, the wall thickness increases towards the adjacent side edge which delimits the slot.
- the maximum wall thickness extends over a region of the axial extension of the tine, in particular in the axial middle region of the tine.
- the maximum wall thickness can extend essentially from the tine end to the axial height in the region of the slot bottom and beyond to the press depression bottom.
- the press depression extends over more than 50%, in particular between 50% and 80%, preferably more than 60%, preferably between 60% and 80%, in particular in the range of 75%, of the total axial extent of the intermediate or projectile.
- the press depression defines a depression base, in the center of which the slot bottoms of the at least two slots extend radially and optionally axially to the cylindrical outer side.
- the base end section without a press depression consists of the solid material of the blank and is limited in the axial direction by the press depression base and the slot bottoms extending away from it.
- the press end section of the intermediate extends from this boundary, in which the casing is slotted.
- the projection formed on the inner surface of the respective tine preferably extends in the axial direction beyond the axial height of the slot base, in particular essentially completely up to the press recess base.
- the projection merges continuously into the recess base without forming a profile projection.
- the recess may be formed instead of a projection in the area of the inner surface of the respective tine.
- a depression base which represents the dead-end region of the press depression, is spherically shaped.
- the depression base can also be flat, with a maximum width of 10 mm or a few millimeters.
- the depression base can extend radially in such a way that it merges into a slot base, in particular all slot bases of the at least two slots, in particular continuously.
- the slot bases can be flat as strips or rounded like a groove and open into a corresponding shape of the central depression base.
- the outside of at least two prongs is cylindrical, while the inner surface curves convexly towards a prong tip, whereby the inclination of the curve can gradually increase compared to the vertical.
- exactly three prongs are provided for the wall of the press end section, which are arranged at an angle of 120° at the same circumferential distance from one another.
- exactly four prongs can be provided, the central axes of which are arranged essentially at a 90° circumferential distance from one another.
- the respective prongs have an identical or similar shape and an identical cross-section, in particular in the entire axial course from the recess base to the prong tip.
- exactly two prongs are provided, with the two slots that separate the prongs on both sides narrowing in a radial direction towards a center (the longitudinal axis of the intermediate) and widening radially outwards from the center.
- the exactly two prongs are identically shaped and lie axially symmetrically opposite one another.
- the deformation control during impact is achieved by the special design of the at least two prongs in conjunction with the pressing depression and therefore the at least two slots.
- the convex area of the inside of the prong causes a strengthening in the area of the weakening of the pressing end section of the intermediate caused by the pressing depression.
- the slot which delimits two prongs and decreases from the pointed end to the slot bottom, strengthens the prong foot that merges into the base end section.
- the dimensional stability exists in the entire axial course and in the cross section along the axial course of the prong from the depression bottom to the prong end.
- the punch which is to be used to profile the pressing end section for the intermediate is designed like a Phillips screwdriver, the diameter of which is larger than the diameter of the intermediate.
- Two-prong, three-prong, four-prong or multi-prong screwdrivers can be used. It is the prongs of the blade of the Phillips screwdriver which create the slots in the blank for forming the intermediate, with the central section of the screwdriver forming pressing recesses.
- a projectile for a deformation projectile is provided, which is made from a ductile blank that is first cold-formed into the intermediate.
- the projectile is finally realized through a forming process.
- the projectile is to be realized using the intermediate according to the invention.
- a projectile in particular a deformation projectile or a partial fragmentation projectile, which comprises a cylindrical, solid base end section and an ogive section integrally connected to the base end section with a wall for circumferentially enclosing a particularly unfilled cavity and an opening centered at a tip of the ogive section with a clear opening cross-section of less than 20%, 15%, 13%, 10%, 8% or 5% of the caliber cross-section of the projectile defined by the base end section.
- the maximum dimension which for example in the case of a Y-shaped opening, a star-shaped opening, an I-shaped opening, the longest linear dimension is to be measured for example from a star leg to the opposite boundary wall, is smaller than 17%, 15%, 13% or 10% of a diameter of the base end section.
- an ogive tip opening of such dimensions is sufficient to break through harder materials, such as elastic materials or textile fabrics, without causing the ogive tip opening to become coated or blocked.
- the gelatinous material can then easily penetrate into the empty cavity of the ogive section in order to build up the hydraulic pressure that causes the desired partial deformation of the projectile.
- a projectile in particular a deformation projectile
- the projectile comprises a cylindrical solid base end section, which preferably comprises a flat front surface, which in a further embodiment can have a central depression or indentation which is axially aligned in the direction of the ogive tip.
- the base end section serves to be inserted into a casing of the projectile or ammunition.
- the projectile has a pressing end section which is diametrically opposite the base end section in the axial direction. which essentially corresponds to that of the intermediate.
- the pressing section has a central pressing depression created by pressing and a wall that borders the pressing depression, which is formed into an ogivoid-shaped tip.
- the wall of the projectile has at least two wall sections. It is clear that the above-mentioned prongs or wall sections form the ogive of the projectile as soon as the prongs are reshaped from their cylindrical orientation on the outer surface to the pointed arch-shaped ogive.
- the ogive should preferably be designed tangentially.
- adjacent wall sections are bent in the circumferential direction in such a way that they touch each other at least in sections, so that in the area where the wall sections touch, a cavity formed by the press depression, in particular during the formation of the intermediate, is enclosed in the circumferential direction (ie in the area where the side edges of the ogive sections touch in sections).
- the closure is complete in the circumferential direction as soon as the side edges touch.
- the side edges do not have to touch completely, but, as stated above, the contact can be in sections.
- the cavity which is to be delimited by the wall sections in the circumferential direction, is not completely open, but has at least three openings, a central opening at the ogive tip, as already stated above, and at least two side openings in the area of the slotted bottoms, which are set when the intermediate is created.
- the number of side openings depends on the number of slotted bottoms.
- the side openings are preferably identically shaped in their clear cross-section.
- the cross-section of the side openings can have a substantially triangular, heart or spade shape and can extend over a small area up to an area of more than 30% of the axial extension of the cavity.
- the projectile is manufactured starting from the intermediate.
- the finished intermediate is then cold bent to form the respective ogive section. For this purpose, it can be inserted into a corresponding die.
- a contact length of adjacent ogive sections at their side edges is more than 20%, 30%, 40%, 50%, 60%, 70%, 80% or 90% of a total length of the side edges of the respective Ogive sections.
- the side edges are measured from the tip of the respective ogive section to a slotted bottom.
- the side edges are in contact along the entire length of the side edges so that the touching ogive sections completely close the cavity. Complete closure is difficult to achieve in terms of manufacturing technology, so it can be assumed that a small opening of less than 2 mm or 1 mm remains in the slotted bottom zone, which does not affect the aerodynamics and the impact deformation.
- This side opening which results from the slotted bottom in the intermediate and the subsequent deformation to the ogive shape of the wall, can extend by less than 1 mm along the side edges of the wall sections or over a significant area along the axial extension of the cavity, up to over 50% of the axial length of the cavity.
- the ogive formed by the bent wall sections can have a narrow gap (without contact) along the side edges, whereby a gap of less than 1 mm or 2 mm can be established regardless of the caliber size.
- a longitudinally extending contact between a partial area of the side edges of adjacent wall sections is advantageous, in particular to define the opening edge of the centered ogive tip opening.
- the contact area along the side edges can be less than 3 mm, preferably between 1 mm and 5 mm, especially with a caliber of 9 mm.
- the respective tips of the ogive sections are formed into a particularly substantially circular opening which is centered on the longitudinal axis of the projectile at the tip of the ogive section and is open towards the particularly empty cavity, wherein the opening cross-section of the muzzle in particular comprises a Y-shape, an I-shape or a star shape.
- Several opening tongues can meet in a common opening center, wherein the opening tongues are arranged in a substantially equidistant circumferential section from one another. The opening center is centrally located, coaxial to the longitudinal axis of the projectile.
- a projectile in particular a deformation projectile.
- This projectile can be combined with the above-mentioned projectile detail.
- the projectile is preferably made of a ductile material, such as copper, a copper alloy, brass or the like.
- the projectile is dimensioned and shaped, in particular cold-formed, in such a way that after the projectile has been fired and has hit a gelatinous mass in which it is also intended to remain stuck, the projectile is deformed in such a way that at least two prongs bent back radially outwards and in the longitudinal direction of the projectile are formed from a base end section that is in particular essentially cylindrical and largely undeformed.
- the prongs are made of a solid material and are formed in one piece with the base end section.
- a deformation hinge is created at the axial height of two adjacent slotted arches, whereby a defined folding/pivoting deformation radially outwards and axially back is achieved.
- the tines In the deformed state, the tines have a kind of sepal shape and extend accordingly from the base end section. Preferably, it is the tines described above with regard to the intermediate that are bent radially inwards after the intermediate has been manufactured to form the ogive.
- two further identical or at least similarly shaped, tapered, radially protruding teeth are formed by the impact deformation in the gelatinous mass.
- the at least two bent back teeth also extend integrally from the base end portion of the projectile, with the majority of the kinetic energy of the projectile being dissipated by deformation of the outwardly bent prongs and the outwardly bent intermediate teeth.
- the radial extension which is at least two teeth smaller than that of at least two adjacent tines.
- the radial extent of the at least two teeth is less than that of the at least two prongs.
- the radial extent of the at least two teeth is less than 50% of the radial extent of the prongs.
- the difference in dimensions in the radial direction between the prong and the teeth can be adjusted by the length of the slots incorporated into the intermediate of the projectile.
- the through-slots of the wall incorporated into the intermediate create wall sections and the resulting slot base structures, in particular as a rounded or flat slot base surface.
- a specific deformation is forced in the area of the slot base, which leads to the above-mentioned intermediate tooth structure according to the invention in the deformed projectile.
- the base end section of the deformed projectile has a central depression on the deformation side, the bottom of which results almost unchanged from the press depression bottom of the intermediate.
- the at least two prongs and the at least two teeth extend radially outwards from this depression in a beak-like manner, the prongs having a convex upper side.
- the at least two teeth can also have a convex radial extension. However, it may be that these are not clearly formed, particularly in the case of short teeth of less than 2 mm.
- the at least two deformed prongs of the projectile and/or at least two deformed teeth of the projectile have a central material reinforcement which extends in particular in a straight line in the longitudinal direction of the respective prong and/or the respective tooth, in particular from the central recess at the base end section.
- This reinforcement is realized by a material accumulation which is already provided in the intermediate according to the invention.
- the deformed projectile may have a radial constriction between a tine and the adjacent intermediate tooth, particularly when viewed axially, which separates the respective tooth from the respective tine.
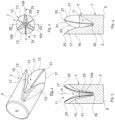
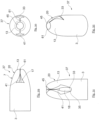
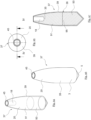
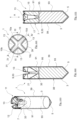
- Fig.1 is an example of a perspective view of an intermediate or intermediate product for manufacturing a projectile or projectile of an ammunition, in particular a deformation projectile or a partial fragmentation projectile.
- the dashed lines are invisible contour edges according to a perspective view. To better illustrate the profile within the intermediate, the invisible contours are dashed.
- the intermediate 1 consists of a blank which is cut from an approximately cylindrical rod section and is then inserted into a die which is not shown in detail. The blank is then cold-formed in order to achieve the design shape of the intermediate according to Fig. 1 to 4 to obtain.
- the intermediate 1 comprises a cylindrical, solid base end section 3 with a flat front face 5.
- the base end section 3 comprises an edge rounding on the flat front face 5 for easy insertion into a casing of an ammunition (not shown).
- the base end section 3 merges into a press end section 7, whereby the transition between the base end section 3 and the press end section 7 can be defined by a press recess 11 introduced into the blank.
- the press recess has a star shape, in which three slot arms 10a to 10c extend radially from an axial center (cavity 18 of the projectile 37) to the outside. These slot arms 10a to 10c form a completely continuous slot in a wall 12 of the press end section 7, which wall 12 is formed by the prongs 13 resulting from the slotting 10a to 10c.
- the slots 10a to 10c completely separate the prongs 13, with the slots 10a to 10c extending continuously from the radial outside of the intermediate 1 to the recess center (of the cavity 18) on the longitudinal axis A.
- the prongs 13 are therefore structurally separated from one another by the slotting.
- the cavity 18 results from the recess 11 (see Fig. 5 to 8 ), which is formed in particular during the deformation of the tines 13 into the ogive section 20. During this deformation, the tines extending cylindrically on the outside are deformed radially inwards to form the ogive outside, wherein the cavity 18 is partially closed in the circumferential direction, in particular when the side edges 17 of the tines 13 are in contact.
- the pressing end section 7 comprises in the execution according to Fig. 1 to 4 three prongs 13 extending from the pressing end section, all of which have essentially the same external shape and are arranged in equidistant circumferential sections of approximately 120° to each other.
- Each prong 13 in the intermediate stage after Fig. 1 to 4 has a cylindrical outer surface 15 which ends at a lateral edge region 17 of the tine 13, at which the cylindrical outer surface 15 ends abruptly when viewed in the circumferential direction.
- a pair of inner flank surfaces 21, 23, which have a convex shape in both the axial direction and the circumferential direction, extend from the edge region 17 towards the pressing recess 11.
- the shape of the intermediate has the form of a solid sepal.
- Each tine 13 converges from the base end section 3 to a tine tip 25, wherein a circumferential width of each tine 13 decreases continuously starting from a foot of the tine in the transition region to the base end section 3 to the tine tip 25.
- each prong 13 comprises a material reinforcement or material accumulation 31 in the region of a center of the prong 13 in the longitudinal axis of the intermediate 1.
- the material accumulation 31 is responsible for a convex design of the inner side flank surfaces 21, 23 and represents an aspect for achieving a controlled deformation of the projectile 37 resulting from the intermediate 1, in particular when it is fired into a gelatin block (not shown in detail) according to the above-mentioned test methods.
- the material accumulation 31 extends essentially in a straight line from the tine tip 25 to the tine foot at the transition area to the base end section 3.
- a slotted bottom 33 for each of the slots 10a to 10c extends in the radial direction to a central recessed bottom 35, the recessed bottom 35 being lower in the side view than the further course of the slotted bottoms 33 in the radial direction.
- the slotted bottoms 33 rise in the radial direction starting from the central recessed bottom 35.
- the slotted bottoms 33 are essentially flat or rounded and are approximately between 0.5 mm to 4 mm or 5 mm wide for a 9 mm bullet.
- the weakening of the intermediate 1 due to the recess 11 introduced by deep drawing in combination with the subsequent deformation to form the ogive section 20 means that when the bullet 37 formed from the intermediate 1 hits, for example according to Fig. 5 to 8 , the material in the area of the slotted bottom serves as a forced deformation hinge, as it runs along the connecting line of two adjacent slotted bottoms 33.
- the plastic deformation hinge allows the prongs 13 to fold radially outwards, as is the case, for example, in the deformed projectile 81 according to Fig. 69 to 71
- the tines 83 are shaped like sepals or tongues and extend radially outwards.
- the slits 10a to 10c extend from the axial maximum extension of the tine tip 25 to the base end section 3 over more than 50% of the total length of the intermediate 1.
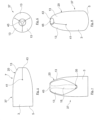
- the forming process for forming the projectile 37 mainly consists of forming the press end section 7 with the tines 13 separated by slots into an ogive section 20. the tines 13 are deformed radially inwards in such a way that the side edges 17 of the tines 13 come into or almost into contact, as in particular Figs. 5, 6 and 8 In the preferred version according to Fig. 1 to 8 the side edges 17 are brought into contact almost completely, up to a side through-opening 41 in the area of the slot bottom 33.
- the side through-opening 41 can be less than 1 mm in size and comprises a triangle, heart or spade shape.
- the side edges 17 are in contact with each other and form (in contrast to the prior art, which teaches only superficial notches or weakening points) adjacent boundary surfaces that form a separating structure between the adjacent prongs 13.
- the adjacent side edges 17 extend to the pointed end 43 of the ogive section 20, on which a particularly essentially star-shaped, centered opening 45 is formed, which serves to allow gelatinous mass to penetrate during the standardized test procedures, which creates the desired deformation (according to Fig. 69 to 71 ).
- the central opening 45 should be significantly smaller than 20% of the cylindrical cross section of the base end section 3. In the Fig. 5 to 8 In the projectile 37 shown, the opening cross section of the opening 45 is approximately 10% or less of the cylindrical cross section of the base end portion 3.
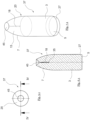
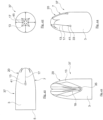
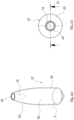
- Intermediate 1 differs from Intermediate 1 according to the Figures 1 to 4 firstly, in the depth of the press recess 11 and in the number of slot arms, namely four slot arms 10 a to d.
- the axial depth of the press recess 11 corresponds to approximately 20-30% of the total longitudinal extension of the intermediate 1, which is well within the Figures 3.1 and 4.1
- the slot arms 10 a to 10 d do not form a complete radial opening in the wall 12 of the press end section 7.
- the wall 12 is cylindrically closed on the outside due to the slotted bottoms 9, with the wall thickness at the axial end in the area of the press recess 11 being thin.
- the slotted bottom 9 runs essentially straight with a constant gradient in the longitudinal direction to a recess bottom 35, which is circular and concave.
- the prongs 13 open into the depression bottom 35.
- the prongs 13 have a convex shape on the cavity side with a ridge (material accumulation 31) that extends centrally towards the depression bottom 35.
- the outer surface 15 of the intermediate 1 is completely cylindrical, even at the level of the end face at which the pressing depression 11 is introduced.
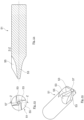
- the pressing depression 11 can be introduced by means of a tool, as shown in the Figures 21-24 is shown, whereby other forms of an embossing die can also be used, as is known in the field of screwdriver bit shapes (screw head profile).
- the intermediate 1 After the intermediate 1 has been deep drawn without the need for any further machining operations, the intermediate 1 is ready to be formed into a projectile 37.
- the projectile 37 according to the Figures 5 to 8
- the forming process for forming the projectile 37 mainly consists in forming the press end section 7 with the tines 13 separated by slots into an ogive section 20.
- the tines 13 are deformed radially inwards in such a way that the tines 13 come into or almost into contact, as is particularly evident Fig. 5.1 to 7.1 When executing according to Fig.
- the inner flank surfaces are brought into contact, at least for the most part, to form a radially completely closed cavity 18 which extends from the recess base 35 in the axial longitudinal direction to the tip of the projectile 37, at which a funnel-shaped crater recess is formed.
- the outer surface of the ogive 20 is advantageously completely closed.
- a particularly substantially circular centered opening 45 is formed, which serves to allow gelatinous mass to penetrate during the standardized test procedures, which, by building up hydraulic pressure, achieves the desired deformation (according to Fig. 69 to 71 ).
- the central opening 45 should be significantly smaller than 20% of the cylindrical cross section of the base end section 3.
- the opening cross-section of the opening 45 is approximately 20% or less of the cylindrical cross-section of the base end section 3.
- the projectile 37 includes a slight bevel 27 in order to be able to cooperate more easily with an ammunition case.
- the following description refers to an example of a deep-drawing tool for producing Intermediate 1 of the Fig. 1 to 4 or projectile 37 of the Fig. 5 to 8 explained.
- a classic well-known tool namely a slotted screwdriver, is to be used, which in the execution according to Fig. 9 to 12 has a three-slot or three-web blade.
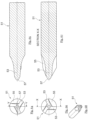
- the press head/tool is described in Fig. 9 to 12 generally provided with the reference number 51, which comprises radially extending deformation webs 53 forming the slots 10a to 10c, which are separated by inner flank surfaces 55 which are designed to be concave in the axial direction and in the circumferential direction.
- the maximum outer diameter of the tool 51 according to Fig. 9 to 12 (also applies to the tools described later) is slightly larger than the caliber of the projectile 37 to be produced or the intermediate 1 to be manufactured. For example, the size difference is between 1 mm and 2 mm.
- the webs 53 are at an angle of 60° to one another in the cross-sectional view. From the top view it can be seen that the webs 53 are offset from one another at an angle of 120°, thus forming a point-symmetrical structure.
- the webs run to a central tip 51 which is rounded or spherical.
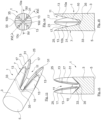
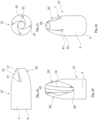
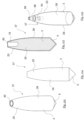
- FIG. 13 to 16 Another preferred embodiment of an intermediate 1 is shown Fig. 13 to 16 .
- the same reference numerals are used for the identical or similar components of the intermediate 1 according to Fig. 1 to 4 used to prepare Intermediate 1 according to Fig. 13 to 16 to describe.
- the Intermediate 1 according to Fig. 13 to 16 differs from that according to Fig. 1 to 4 by the number of slots 10a to 10d and the number of prongs 13, namely four.
- the slotted bottoms 33 extend crosswise from the common recess bottom 35 in the radial direction outwards and rise ( Fig. 13 ).
- the tines have a convex, bulbous upper side towards the pressing depression 11, which reaches a maximum in the form of the material reinforcement 31.
- the tines 13 extend cylindrically straight on the outside and convexly inclined slightly outwards on the inside towards the tine tips 25.
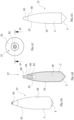
- Fig. 17 to 20 is the Intermediate 1 according to Fig. 13 to 16 converted into a projectile 37, whereby for better readability compared to the projectile 37 according to Fig. 5 to 8 the same reference symbols are used for similar or identical components.
- the projectile 37 according to Fig. 17 to 20 includes the projectile 37 according to Fig. 17 to 20 a significantly larger side opening 41, which has a triangular shape, the clear width of the side opening 41 gradually decreasing from the slot bottom to the prong tip 25.
- the touching side edges 17 of the prongs 13 only lie along a few millimeters in the pointed area, especially with a 9 mm caliber.
- the cavity 18 is closed in the short adjacent area in the circumferential direction, while the cavity 18 resulting from the press recess 11 is accessible laterally through the four side through-openings 41 and axially through the centered opening 45.
- the opening 45 at the tip of the ogive section which is centered in the longitudinal direction of the projectile, is essentially square with rounded corners.
- the cross-sectional area of the opening 45 is also significantly less than 20%, 15% or 10% of the cylindrical cross-sectional area of the base end section 3.
- the small cross-sectional area prevents components that are more solid than the gelatinous mass from closing the opening, which prevents the gelatinous material from penetrating into the cavity 18 in order to build up the hydraulic forces there for splitting the tines 13.
- the tool 51 with which the intermediate is Fig. 13 to 16 shown is in Fig. 21 to 23 with the reference number 51. Equal and identical Components of the tool are given the same reference numbers to simplify readability.
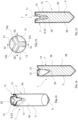
- Fig. 9 to 12 includes the tool 51 according to Fig. 21 to 24 four webs for forming four slots 10 in the wall of the pressing end section 7 of the intermediate 1.
- the four webs 53 are arranged at a right angle to each other.
- the flank surface regions 55 between the webs 53 comprise a concave shape in order to form the convex surface shape with the material reinforcement 31 of the intermediate 1.
- Fig. 25 to 28 a further preferred embodiment of the intermediate 1 is shown, wherein the same reference numerals are used for the same and similar components of the intermediate 1 as in the embodiments already described above.
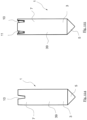
- Intermediate 1 has Fig. 25 to 28 only one slot extending completely from one radial side to the opposite side through the longitudinal axis center, as best shown in Fig. 26 can be seen.
- the slot 10 forms the pressing recess 11 and divides the wall for enclosing the cavity 18 into two prong sections 13, which tapers here to the tip 25 both in width direction and in material thickness.
- the same also applies to the prongs according to the other designs that have been described and will be described.
- the slotted bottom 33 is relatively wide and extends on the outer radial side by almost half the diameter of the base end section 3.
- the slotted bottom 33 tapers into the recessed bottom 35, which is located centrally to the longitudinal axis A of the intermediate 1.
- the tines 13 facing the pressing recess 11 have a convexly shaped inner upper side which comprises a material reinforcement 31 which, as described above, extends from the tine tip 25 towards the recess bottom 35.
- the slotted bottom 33 rises at an angle of approximately 30° to 60°, approximately between 40° and 50°, particularly with respect to the longitudinal axis A.
- the slotted bottom runs essentially in a straight line radially outwards.
- Fig. 29 to 32 The product from Intermediate 1 according to Fig. 25 to 28 manufactured and especially formed projectile is in Fig. 29 to 32 shown, whereby the same reference numerals are used for the same reference numerals as in the projectile description already described above.
- the ogive section 20 comprises large side openings 41, which extend from the wide slotted bottom 33 of the intermediate 1 according to Fig. 25 to 28
- the clear cross-section of the side opening 41 decreases towards the tip of the ogive section 20.
- the bent prongs 13 delimit the cavity 18, which is accessible from the centered opening 45 and from the two side openings 41. Between the almost touching side edges 17 in the area of the central opening 45, a gap 61 is formed, which should have a width of less than 2 mm or 1 mm.
- the central opening 45 in the region of the acute angle of the ogive section 20 has essentially an hourglass shape, the clear cross section of the opening 45 being significantly smaller than 20% or 10% of the cylindrical surface of the base end section 3.
- a special design of the ogive section 20 is visible, in which a bottle neck shape is provided at the pointed end of the wall, whereby the general ogive section design is different according to the other embodiments.
- FIG. 33 to 36 A further embodiment of the tool 51 is shown, whereby for easier readability the same reference numerals are used as in the tool embodiments already described above.
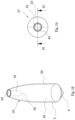
- the press head 51 according to Fig. 33 to 36 comprises only two webs 53 for forming the two slots 10a and 10b according to the intermediate according to Fig. 25 to 28 .
- the concave flank surfaces 55 are particularly good in Figs. 33 and 35 visible.
- the execution of Intermediate 1 according to Fig. 37 to 40 differs from the execution of Intermediate 1 according to Fig. 13 to 16 in that the tine does not have a purely convex upper side facing the pressing depression 11, but rather a concave design with a linear material reduction 63 (notch or gap), which forms a split of the tine into two tine sections 13a and 13b, each of which ends in its own tine tip 25a, 25b.
- the "split" tines are structurally separated by four narrow slots 10a to 10d.
- the Intermediate 1 according to Fig. 37 to 40 has a convex curvature at least in the axial direction, but not in the circumferential direction, due to the reduction in material 63.
- Fig. 41 and 42 the projectile 37 according to the invention is based on the intermediate 1 according to Fig. 37 to 40 To make the description of the figures easier to read, the same reference numbers are used for the same and similar components of the projectile 37.
- the side opening 41 is smaller than half the longitudinal extension of the side edge 17.
- the side edges 17 are in contact with one another in order to delimit the cavity 18 in the circumferential direction.
- the intermediate 1 comprises a star shape at the pointed end of the ogive section 20, the clear cross-sectional area of which is significantly smaller than 20% of the cross-sectional area of the base end section 3.
- the cross-sectional area of the opening is smaller than 15% or 10%.
- the upper final edge in the area of the star-shaped central opening 45 forms the end edge of the respective prong 13, with side edges 17 lying touching one another.
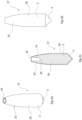
- Fig. 45 to 48 the tool 51, namely the pressing head, is shown, with which the intermediate 1 according to Fig. 37 to 40
- the tool 51 has similar to the tool according to Fig. 21 to 24 four webs, wherein the flank surfaces 55 are convex at least in the circumferential direction with a height ridge 71.
- the four webs 53 extend at a right angle to each other.
- FIG. 49 to 52 Another intermediate 1 with a more complicated, non-axisymmetric tine structure is shown.
- the structure of intermediate 1 according to Fig. 49 to 52 comprises a press recess 11, which has continuous slots 10.
- the slots 10a to 10d run radially slightly outside, in particular tangentially to the recess bottom, to the longitudinal axis A of the intermediate 1.
- the prongs 13 also have a convex upper side and grow integrally from the base end section 3. They reach a prong tip 25.
- the Intermediate 1 according to Fig. 49 to 52 is equivalent to a projectile 35 Fig. 56 to 59 bent over.
- the side openings 41 and the side edges 17 of the respective prongs extend helically with respect to the longitudinal axis A, which results from the non-purely radial slots 10a to 10d of the intermediate 1.
- the central opening 45 of the projectile 37 according to Fig. 56 to 59 has a smaller clear cross-sectional area than the cylindrical cross-sectional area of the base end portion 3.
- the clear cross-sectional area of the central opening 45 is significantly smaller than 20% or 15% or 10%.
- the cavity 18 is open laterally via the side openings 41 and the central opening 45. Approximately half of the axial length of the side edges 17 is in contact, so that the cavity is closed there in the circumferential direction. The other half of the side edges 17 are spaced apart to form the side opening 41.
- Fig. 53 to 55 the tool 51 is shown, which is used to produce the intermediate 1.
- the four webs do not run centrally through the longitudinal axis of the tool, but are slightly offset tangentially to the pointed area 57. This offset creates the slightly twisted shape of the side edges 17 and the side opening 41.
- FIG. 60 to 63 a further embodiment of the intermediate 1 is shown, wherein the same reference numerals are used for the same or similar components.
- the intermediate 1 comprises, as in the first described embodiment according to Fig. 1 to 4 three radially extending slots 10a to 10c, slightly offset from the longitudinal axis A. This results in the slots 10a to 10c as shown in Fig. 60 to 63 shown Tines 13.
- the tines 13 end in a substantially flattened end 71.
- the surface facing the pressing recess 11 is convexly shaped, with its thickness decreasing in the axial direction towards the end 71.
- the according Fig. 60 to 63 The intermediate shown can be transformed into a projectile 37, which is not shown in detail in the figures.
- the tool 51 according to Fig. 65 to 68 is designed to produce Intermediate 1 according to Fig. 61 to 63
- the webs 53 responsible for the slots 10a to 10c are also offset to the longitudinal axis of the tool 51 in order to introduce corresponding slot shapes into the intermediate 1.
- the deformed projectile 81 comprises four tongue-like prongs 83 extending integrally from the base end portion 3, the shape of which can be described as sepal-like.
- the bent prongs 83 comprise a central reinforcement 33 which extends from the prong tip 25 to the recess bottom 35.
- the deformation of the prongs 83 can also be referred to as mushroom-shaped deformation.
- there is another tapered, radially outwardly extending projection 85 which essentially has the shape of a shark's tooth and extends radially outward in a convex shape.
- the teeth 85 extend above the deformed prongs 83 and have a significantly shorter longitudinal extension than the deformed prongs 83.
- the tapered teeth 85 result from a deformation in the area of the slot bottom 33 between the respective adjacent prongs 83.
- the continuous slot design and the formation of a narrow slot bottom 33 in the area of the base end section 3 forces the formation of additional tapered teeth 85 between the bent prongs 83.
- beak-shaped constrictions 87 are formed, which are typical for an ideal deformation under the above mentioned test conditions.
- the deformed profile is approximately double-axis symmetrical and forms, in addition to the four folded prongs 85, four further radially outward-extending, in particular pointed teeth 85.
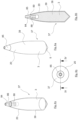
- Figures 72-75 show a further embodiment of an intermediate 1, whereby the same reference numerals are used for the same or similar components of the intermediate 1 to improve the readability of the figure description and to avoid repetitions.
- the intermediate 1 according to the Figures 72-77 is similar to Intermediate 1 according to the Figures 1-4 in that the pressing depression 11 forms three slot arms 10 a to c, which are arranged at equidistant distances (120°) from one another.
- the slot arms 10 a to c are somewhat wider and run essentially radially evenly to the outside.
- the slots partially run radially continuously to the outer surface 15.
- the tines 13 are formed with the same shape as one another and have a convex inner flank surface 21 facing the cavity 18.
- the base body of the intermediate 1 is in two parts, namely formed by a core 38 and a jacket 39.
- the core 38 is a solid material, for example made of a ductile material such as copper or lead, which is completely surrounded by the thin-walled jacket 39, also made of a ductile material. Only the front side, at which the forming tool is moved in the axial direction A to form the pressing recess 11, is not covered by the casing 39.
- both the base body, the core 38, and the casing 39 adjacent to it are plastically deformed in order to create the desired slot (10).
- the intermediate 1 has a conical end shape on the front side 5 opposite the pressing end section 7.
- the casing 39 protrudes slightly axially at the pressing end section 7 so that no material of the core 38 can protrude beyond the edge of the casing 39.
- the forming process for forming the projectile 37 mainly consists in forming the press end section 7 with the tines 13 separated by slots into a suitable Ogive section 20 to be reshaped, in particular to be pressed.
- the prongs 13 are deformed radially inwards in such a way that the side edges 17 of the prongs 13 come into contact, as in particular Fig. 78 to 83 In the preferred version according to Fig. 78 to 82 the side edges 17 are brought into complete contact until a completely closed outer surface 15 has been formed in the area of the cavity 18 and the slot arms 10 of the intermediate 1.
- the cavity 18 extends cylindrically from the recess bottom 35 to the end 43 of the ogive section 20, on which a particularly substantially circular, centered opening 45 is formed, which serves to allow a gelatinous mass to penetrate during the standardized test procedures, which, by building up hydraulic pressure, achieves the desired deformation (according to Fig. 69 to 71 ).
- the central opening 45 should be significantly smaller than 20% of the cylindrical cross section of the base end section 3. In the Fig. 5 to 8 In the projectile 37 shown, the opening cross section of the opening 45 is approximately 20% or less of the cylindrical cross section of the base end portion 3.
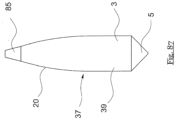
- a variant of the projectile 37 is in the Figures 83-87
- the same references are used for the same components of the projectile 37.
- the projectile, in particular a partial fragmentation device, 37 according to the Figures 83 to 87 differs from the projectile 37 according to the Figures 78 to 82 in that a tip 86, in particular made of plastic, is inserted into the central opening 45 in order to make the ogive section 20 aerodynamically pointed.
- the tip 86 has a substantially symmetrical structure and two blind hole recesses 84, 88, one (84) on the open outside of the tip 86 and another (88) on the insert area that engages in the cavity 18 of the projectile 37.
- the tip 86 can already be pre-assembled so that pressing forces are communicated during forming to hold the tip 86.
- the latter In order to provide a defined axial position of the tip 86, the latter has a circumferential shoulder 89 against which the round end edge of the casing 39 rests.
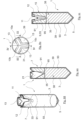
- the Figures 88-93 show a further variant of an intermediate 1, wherein the same reference numerals as above are used for the similar or identical components.
- the intermediate 1 according to the Figures 88-93 is different from the intermediate according to the Figures 72-77 in that the core 38 is in two parts, namely a deformation section 91 made in particular of a solid material, for example of a ductile material such as copper or lead, in which the press recess 11 is introduced, and an undeformed, rear-side core section 93 made in particular of a solid material, for example of a ductile material such as copper or lead.
- the core section 93 is somewhat smaller and represents more than half, for example 2/3, of the total length of the intermediate 1.
- the deformation section 90 and the rear-side core section 93 are used for the deformation section 90 and the rear-side core section 93.
- the same material can also be used, with an interface 95 being formed between the two sections 91, 93.
- the pressing recess 11 is exclusively introduced into the deformation section 91, wherein the recess bottom 35 is positioned close to the interface 95 between the deformation section 91 and the core section 93.
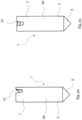
- the projectile 37 in particular a partial fragmentation device, which is formed from the intermediate 1 according to the Figures 88-93 is in the Figures 94-97 in a 1st version and in the Figures 99-103 in a second embodiment, the second embodiment differing only in that the tip 86 described above is inserted into the cavity 18.
- the projectile 37 according to the first and second embodiment differs from the projectile 37 according to the Figures 78-87 in the 2-part core, the deformation section 91 and the core section 93, wherein the deformation section 91 lies essentially in the region of the ogive section 20; however, it can also extend significantly (at the expense of the core section 93) towards the rear and take up a larger part of the core 38.
- the projectile 37 according to the 2nd version with the tip 86 according to the Figures 131-135 is the above described projectile 37 according to the Figures 115 to 119 approximately the same.
- the features disclosed in the above description, the figures and the claims can be important both individually and in any combination for the realization of the invention in the various embodiments falling within the scope of the following claims.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Mechanical Engineering (AREA)
- Thermal Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Adornments (AREA)
- Containers And Packaging Bodies Having A Special Means To Remove Contents (AREA)
- Forging (AREA)
- Toys (AREA)
- Aiming, Guidance, Guns With A Light Source, Armor, Camouflage, And Targets (AREA)
Description
- Die Erfindung betrifft ein Projektil insbesondere eines Deformationsgeschosses oder eines Teilzerlegungsgeschosses gemäß dem Oberbegriff des Anspruchs 1, wie im
US2002/0056397 A beschrieben. - Es ist bekannt, Massivgeschosse, insbesondere Teilzerlegungsgeschosse, mit einem im Bereich der Ogive ausgebildeten ungefüllten Hohlraum zu bilden, der eine an der Ogivenspitze große Spitzenöffnung aufweist, deren Durchmesser häufig mehr als 50 % des Geschosskalibers ausmacht. Es ist bekannt, mittels spanabhebender Fertigungsverfahren, in der den Hohlraum umgebenden, ogivoiden Wandung mehrere Kerben einzuarbeiten, die beim Auftreffen auf der Gallert-Masse eine pilzförmige oder kelchblattförmige, radial nach außen umgebogene Deformation der Wandung bewirken. Ein Beispiel für eine derartig gekerbte Wandung des Ogivenabschnitts des Projektils ist aus
WO 2015/061662 A1 bekannt. Der bekannte Geschosskopf hat eine ausgesprochen große Ogivenspitzenöffnung, an der die Gallert-Masse in den Hohlraum eintreten kann, um die oben genannte gewünschte Deformation zu veranlassen. Es zeigte sich allerdings, dass die zentrale Ogivenspitzenöffnung bei Trefferkörpern mit größerer Härte, wie bei mit Textilgewebe umgebenen Gallert-Massen, bei Gipsbetonplatten, etc., die Ogivenspitzenöffnung durch das Material größerer Härte zugesetzt wird, weswegen die den hydraulischen Druck aufbauende Gallert-Masse nicht in den Hohlraum eindringen kann, wodurch sich nicht die gewünschte pilzförmige Deformationsstruktur ergibt. - Des Weiteren ist es bekannt, ein Projektil oder einen Geschosskopf mit Hilfe eines sogenannten Intermediats oder Zwischenprodukt herzustellen, wobei ein Kaltumformprozess, wie das Tiefziehen, eingesetzt wird. Ein Intermediat zum Fertigen eines Projektils eines Geschosses, insbesondere eines Deformationsgeschosses oder Teilzerlegungsgeschosses, ähnlich dem gattungsgemäßen Gegenstand ist aus
US 5,259,320 bekannt. Demgemäß wird ein Rohling aus Kupfer in eine zylindrische Matrize eingesetzt und mittels eines Dorns oder Stempels kaltumgeformt, indem der Dorn in axialer Längsrichtung in den Rohling eindringt, um diesen ausgehend von der zu bildenden Ogivenseite mit einer Vertiefung zu versehen. Mittels der Matrize und des Dorns weicht das duktile Material aus, wodurch sich die gewünschte des Intermediats für das Projektil formt. Der Dorn kann eine pyramidische Form mit vier ebenen geneigten Flankenflächen aufweisen, die in geradlinige Trennkanten münden. Ein entsprechendes Negativprofil wird in dem Rohling eingepresst. Der Dorn kann eine kegelförmige Struktur aufweisen, um eine entsprechende Negativkegelform in dem Rohling zu formen. Das gefertigte Intermediat ist mit einer geschlossenen, außenseitig zylindrischen Wandung und einer in dem Pressendabschnitt eingebrachten, zentrierten Pressvertiefung versehen. Die Wandung verläuft vollumfänglich und brechungsfrei in Umfangsrichtung um die Pressvertiefung. In einem anschließenden weiteren Kaltumformprozess wird die Wandung zu einer ogivoiden Spitze umgeformt, um das Endprodukt des Projektils zu fertigen. Dabei entsteht im Endbereich des Mantels ein vollständig schließender Innenflächenkontakt, der einen geschlossenen Hohlraum innerhalb der Ogive des Projektils bereitstellt. Der Hohlraum ist in Umfangsrichtung vollständig von der die Ogive bildenden Wandung geschlossen. - Es zeigte sich bei dem bekannten kaltumgeformten Projektil, dass das Deformationsverhalten des Projektils insbesondere in den standardisierten Testverfahren nicht wunschgemäß abläuft. Bei all den verschiedenen vorgeschlagenen bekannten Stempel zum Tiefziehen des Intermediats zeigte sich, dass dazu verwendete kegelförmige oder pyramidische Werkzeuge leicht brechen können. Die Standzeiten derartiger Werkzeuge sind unökonomisch gering. Es zeigte sich auch bei dem bekannten Tiefziehen mittels eines Dorns, dass in der umlaufenden Wandung Spannungsvariationen und Materialverfestigungen entstehen, welche eine ungleichmäßige, kaum kontrollierbare Deformation des auftreffenden Projektils zulassen. Insbesondere zeigte sich, dass beim Verformen mittels des insbesondere kegelförmigen Dorns außenseitige Tiefziehwellen (Zipfel) im Bereich der Wandung/Hohlraum entstehen, was eine aufwendige Nachbearbeitung des Projektils im Hinblick auf eine optimale Dynamik notwendig macht.
- Aus
WO 2015/128331 A1 ist ein Verfahren zur Herstellung eines Deformationsgeschosses, bestehend aus einem Geschosskern aus Blei in einem Tombakmantel bekannt. Damit sich die Leistung des Geschosses, wie Präzision, Deformation und Energietransfer im Zielmedium, einstellen lassen und ein homogener Geschosskern geschaffen wird, dessen Gefüge in der Mittelachse des Geschosses eine Sollbruchstelle beinhaltet, werden inWO 2015/128331 A1 folgende Verfahrensschritte vorgeschlagen: Herstellung eines becherförmigen Tombakmantels, Einbringen von Blei in den Tombakmantel und Verlöten des Bleis mit dem Tombakmantel zur Herstellung eines Rohlings; Einbringen einer Vorschädigung in das Blei des Rohlings durch Einpressen eines auf der Mittelachse des Rohlings verschiebbaren Stempels in das Blei und wieder Entfernen des Stempels; Fertigpressen des Rohlings in die endgültige Form des Deformationsgeschosses mit außen liegenden Längsrillen auf der Ogive und mit einem Heck-Innen-Konus. - Es ist Aufgabe der Erfindung, die Nachteile des Standes der Technik zu überwinden, insbesondere ein Intermediat zum Fertigen eines Projektils, insbesondere eines Deformationsgeschosses, ein insbesondere deformiertes Projektil eines Deformationsgeschosses, ein Werkzeug zum Fertigen des Intermediats, und ein Verfahren zum Herstellen des Intermediats dahingehend zu verbessern, dass eine optimierte einfache Fertigung ermöglicht ist und das Deformationsverhalten beim Auftreffen auf ein gallertartiges Ziel selbst bei dessen Umhüllungen gemäß eines standardisierten Verfahrens optimiert ist.
- Diese Aufgabe wird durch die Merkmale des Hauptanspruchs 1 gelöst.
- Danach ist ein Intermediat zum Fertigen eines Projektils, insbesondere eines Deformationsgeschosses, bestehend aus einem duktilen, zylindrischen Grundkörper vorgesehen. Der Grundkörper kann aus einem homogenen Metallmaterial, wie Kupfer, Kupferlegierung, Messing, Blei, etc. hergestellt sein. Vorzugsweise ist der Grundkörper aus einem bleifreien Material hergestellt. Der Grundkörper kann aus einem abgeschnittenen Rohling, der insbesondere aus einem abgeschnittenen duktilen Metallmaterial gebildet sein kann. Der Grundkörper ist erfindungsgemäß mittels Pressen, insbesondere Tiefziehen, und insbesondere unter Einsatz einer Stempel-Matrizen-Anordnung kaltmassiv umgeformt. Der zum Intermediat umzuformende Grundkörper oder Rohling bildet als Intermediat einen zylindrischen, massiven Basisendabschnitt, der vorzugsweise eine im Wesentlichen ebene der Geschosshülse zuzuwendende Stirnfläche umfasst. Des Weiteren umfasst das Intermediat einen Pressendabschnitt, der dem Basisendabschnitt in Axialrichtung des Projektils diametral gegenüberliegt, wobei der Pressendabschnitt mit einer durch das Pressverfahren eingebrachten zentralen Pressvertiefung und einem die Pressvertiefung begrenzenden Mantel oder Wandung zur Bildung einer ogivoid geformten Spitze des Projektils ausgebildet ist. Dabei kann zu sätzlich das Intermediat mit einem Mantel aus einem Metallmaterial oder einem anderen geeigneten Material versehen sein, das den Grundkörper oder Kern im Bereich des Hecks, des Führungsabschnitts (Schuhs) und bis zum Bug des Projektil-Intermediats vollständig bedeckt, wobei insbesondere die bugseitige Stirnseite offen bleibt, sodass ein Zugriff auf den Grundkörper möglich ist. Der Mantel insbesondere umgibt den Grundkörper annähernd vollständig in Umfangsrichtung. Lediglich an der Bugstirnseite ist zum Einbringen eines Umformwerkzeugs kein Mantelmaterial vorgesehen. Der Mantel kann aus einem anderen oder derselben Material wie der Grundkörper gebildet sein. Beispielsweise kann für den Mantel ein homogenes Metallmaterial, wie Kupfer, Kupferlegierung, Messing, Blei, etc. eingesetzt sein. Vorzugsweise ist der Mantel aus einem bleifreien Material hergestellt. Dabei bildet der Grundkörper den Kern des Intermediats des daraus zu bildenden Geschosses. Der Kern ist von dem Mantel umgeben, insbesondere vollständig umgeben, wenn das Geschoss aus dem Intermediat fertig gestellt ist. Der Grundkörper kann vorzugsweise zweiteilig sein, wobei ein bugseitiger Abschnitt von der Schlitzung unbetroffen ist, während ein heckseitiger Bereich durch die Schlitzung umgeformt wird.
- Die im späteren Umformverfahren des Intermediats zur Ogive umzuformende Wandung ist mit wenigstens zwei sich in Axialrichtung des Intermediats erstreckende Schlitzen ausgebildet, wodurch sich eine entsprechende Anzahl von in Umfangsrichtung durch die Schlitze getrennte Zinken oder Wandungsabschnitte ergeben. Die Schlitze oder Durchgangsschlitze durchsetzen die den Hohlraum oder die Pressvertiefung umgebende Wandung radial vollständig, so dass bei dem Intermediat und auch dem Projektil ein freier radialer Zugang über die Radialdurchgangsschlitze hin zum Hohlraum besteht. Erst bei der Umformung der geschlitzten Wandung in einen Ogivenabschnitt wird der Hohlraum aufgrund sich berührender oder eng unter Ausbildung eines Spalts aneinander liegenden Seitenränder der durch die Schlitzung gebildeten strukturell getrennten Zinken zumindest teilweise in Umfangsrichtung geschlossen. Vorzugsweise können drei, vier, fünf, sechs oder mehr Schlitze oder Durchgangsschlitze in die Wandung eingebracht sein. Bei einer bevorzugten Ausführung sind die wenigstens zwei Schlitze, insbesondere genau drei oder vier Schlitze (folglich genau drei oder vier Zinken), in Umfangsrichtung im gleichen Umfangsabstand zueinander angeordnet, um eine zur Axialrichtung des Intermediats punktsymmetrische Schlitz-/Zinkenanordnung zu bilden. Erfindungsgemäß trennen die wenigstens zwei Schlitze die jeweiligen wenigstens zwei Zinken, die die Struktur der Wandung bilden und einen Hohlraum in Umfangsrichtung des Intermediats begrenzen sollen, wobei insbesondere einem Schlitz zwei benachbarte Zinken der Wandung zugeordnet sind. Die Zinken erstrecken sich von einem Schlitzboden, der das basisendabschnittseitige Ende des Schlitzes bildet, in Axialrichtung hin zu einem Zinkenende oder -spitze, welche Zinkenenden das axiale Ende der Wandung und damit des Intermediats bilden. Erfindungsgemäß erstrecken sich die wenigstens zwei Schlitze um mehr als 10 % einer axialen Gesamtlängsausdehnung des Intermediats von dem Wandungsende in Richtung des Basisendabschnitts. Die dabei zu betrachtende Gesamtlänge der Erstreckung des Schlitzes soll die axiale Abmessung von dem Wandungsende hin zum Schlitzboden am Übergang zweier benachbarter Zinken sein. Aufgrund der Einteiligkeit des Intermediats, insbesondere der Kaltumformung, wächst aus dem Basisendabschnitt, der geometrisch durch den Schlitz in Axialrichtung endet, der jeweilige Zinken in Axialrichtung hin zum Zinkenende, wobei die Umfangsbreite jedes Zinken der wenigstens zwei Zinken in Axialrichtung zum Zinkenende vorzugsweise kontinuierlich, gleichmäßig abnimmt, wodurch insbesondere die Umfangsbreite des zwischen zwei Zinken liegenden Schlitzes in Axialrichtung hin zum Wandungsende insbesondere allmählich und/oder kontinuierlich zunimmt. Bei einer bevorzugten Ausführung kann die Schlitzung durchgehend oder einen Schlitzboden zum Abschließen des Hohlraums oder der Pressvertiefung radial in Umfangsrichtung aufweisen, wobei der Schlitzboden radial außenseitig zur Vervollständigung einer kontinuierlichen stufenfreien insbesondere zylindrischen Außenseite des Intermediats dient. Dabei kann die Schlitzung einem in Längsrichtung des Geschosses erstreckende Kanalstruktur formen, die zum Hohlinnenraum offen ist. Eine Tiefe der Schlitzung vom Hohlraum hin zum Schlitzboden kann variieren, insbesondere in Längsrichtung hin zum Heck des Intermediats kontinuierlich zunehmen. Insbesondere ist die Schlitzung vollständig in dem Grundkörper und gegebenenfalls in dem den Grundkörper umgegebenen Mantel eingebracht. Nicht nur die annähernd zylindrische Außenseite der Zinken, sondern auch die Außenseite des zwei benachbarten Zinken verbindenden Schlitzbodens des Grundkörpers oder des Mantels lassen eine vollständig zylindrische Außenseite des Intermediats bilden. Der Schlitzboden ist hohlraumseitig in Umfangsrichtung gleichbleibend, insbesondere gleich breit, ausgebildet, wobei der Schlitzboden sich kontinuierlich hin zur Längsachse des Intermediats in den gemeinsamen Hohlraumboden des Innenhohlraums erstreckt. In den Hohlraumboden münden auch die Innenseiten der durch die Schlitzung gebildeten Zinken.
- Die Schlitzung und damit das gewünschte Innenhohlprofil ist derart für das Intermediat geformt, dass beim Umformen des Intermediats in das Geschoss die durch die Schlitzung eingebrachten Zinken als Greifarme dienen und/oder eine separate Spitze beispielsweise aus Kunststoff eingesetzt und daran zur Bildung des Bugs des Geschosses befestigt, insbesondere verpresst, ist. Bei dem Umformprozess des Intermediats des Geschosses, in dem der geschlitzte Bereich unter Ausnutzung der Schlitzung radial nach innen umgeformt wird, kann genutzt werden, um eine Verklemmung der genannten Spitze zu erreichen. Mit der Intermediatsform geht eine ausgesprochen einfach zu realisierende aber gleichmäßige Deformation des Rohlings ohne die Ausbildung von Tiefziehwellen einher. Das die Form des Intermediats bildende Formwerkzeug stellt aufgrund der Ausbildung der Schlitze zwischen (in Umfangsrichtung) der Zinken einen Ausweichraum für später umzuformendes Material des Intermediats, insbesondere Material der Zinken, bereit. Beim Pressen oder Tiefziehen gemäß dem Kaltumformprozess sind die unerwünschten Wellenbildungen größtenteils vermieden. Darüber hinaus wird ein Geschoss mit dem erfindungsgemä-βen Intermediat bereitgestellt, das ausschließlich durch einen Kaltumformprozess realisiert ist, insbesondere ohne spanabhebende Verfahren einsetzen zu müssen. Das kaltumgeformte Intermediat/Projektil erreicht auch das gewünschte Teilzerlegungsdeformationsverhalten, ohne dass es zu Splitterungen des Geschosses beim Auftreffen in die Gallert-Masse gemäß den standardisierten Testverfahren kommt.
- Bei einer Weiterbildung der Erfindung erstrecken sich die wenigstens zwei Schlitze um mehr als 20 %, 25 %, 30 %, 35 %, 40 %, 45 % oder 50 % der axialen Gesamtausdehnung der noch später zu gestaltenden Ogive im Bereich des mit einer Pressvertiefung versehenen, geschlitzten Pressendabschnitts. Vorzugsweise erstrecken sich die wenigstens zwei Schlitze über die gesamte axiale Längsausdehnung des Pressendabschnitts, so dass die zu bildende Ogive vollständig durch den mit wenigstens zwei, genau drei oder vier, Schlitzen ausgebildeten Wandung realisiert ist. Die durch die entsprechende Länge der Schlitze langgestreckten Zinken oder Wandungsabschnitte bilden die ogivoide Wandung zum Begrenzen des Hohlraums des Projektils, das an der Ogivenspitze mit einer Öffnung offen gestaltet ist, deren lichter Querschnitt erfindungsgemäß kleiner als 20 %, 15 %, 10 % oder 5 % des Kaliberquerschnitts des Projektils ist.
- Die wenigstens zwei Schlitze definieren insbesondere aus dem Basisendabschnitt auf Höhe des Schlitzbodens erwachsend eine in Umfangsrichtung zu messende Umfangsbreite. Bei einer Weiterbildung der Erfindung nimmt die Umfangsbreite der wenigstens zwei Schlitze von dem Schlitzboden hin zur Mantelspitze insbesondere kontinuierlich zu. Vorzugsweise ist die Steigung des den Schlitz begrenzenden Flankenrands der Zinke im Verlauf von dem Schlitzboden hin zur Wandungsspitze im Wesentlichen konstant, insbesondere in einem Hauptbereich zwischen dem Schlitzboden hin zum Wandungsende, wobei der Schlitzboden abgerundet ist, wie auch die Wandungsspitze eine Abrundung mit einer geänderten Steigung aufweist. Alternativ oder zusätzlich können sich die wenigstens zwei Schlitze von dem Schlitzboden in Axialrichtung kontinuierlich öffnen, wobei insbesondere an der Wandungsspitze die Schlitzöffnung maximal ist.
- Vorzugsweise sind die wenigstens zwei Zinken im Wesentlichen identisch geformt und abgemessen, um einen symmetrischen, insbesondere punktsymmetrischen, Aufbau des Intermediats zumindest im Bereich des Pressendabschnitts oder vollständig zu bilden, der größtenteils die Ogive des Projektils bilden wird. Die wenigstens zwei Zinken wachsen von dem Schlitzboden und dem Pressvertiefungsbogen aus in Axialrichtung. Die Zinken können auch als Zacken geformt sein, wobei sie nicht notwendigerweise, aber vorzugsweise in ein spitzes Ende laufen können, welches vorzugsweise abgerundet ist, wobei das Zinkenende sich in Umfangsrichtung stumpf erstrecken kann.
- Bei einer bevorzugten Weiterbildung der Erfindung ist die Gestaltungsform des jeweiligen Zinkens maßgeblich. Vorzugsweise ist eine der Pressvertiefung zugewandte Innenfläche des jeweiligen Zinkens in Umfangsrichtung und/oder in Axialrichtung konvex geformt. Vorzugsweise ist in einer Querschnittsbetrachtung des jeweiligen Zinkens eine hin zur Mitte der Umfangsrichtung zunehmende Materialstärke des Zinkens vorgesehen, wobei insbesondere die nach außen weisende Außenfläche des Zinken zylindrisch ist, und insbesondere bereits wesentlich dem Kaliber des Projektils entspricht. Zwei zur axialen Mittelachse der Zinken insbesondere achsensymmetrisch gestaltete Flankenflächen auf der Innenseite des Zinkens erstrecken sich von dem den Schlitz begrenzenden, sich in Axialrichtung erstreckenden Rand des Zinkens bis hin zu dessen Mitte. Sie können dabei ebenflach, konkav oder konvex ausgebildet sein. Vorzugsweise stehen die beiden aneinander angrenzenden Flankenflächen in einem Winkel zueinander, wobei die Scheitelgerade der Flankenflächen im Wesentlichen der Mittelachse des Zinkens entspricht, längs der der Zinken am stärksten ausgeführt ist und die größte Materialstärke aufweist. Vorzugsweise ist der Mittelbereich des Zinkens mit einem Materialerstreckungsmaximum ausgebildet, das sich als Rand von der Zinkenspitze hin bis zu dem basisendseitigen Abschnitt erstreckt. Vorzugsweise hat eine in Umfangsrichtung konvexe Innenfläche im Wesentlichen auf halber Umfangsbreite des Zinkens einen in die Pressvertiefung ragenden, kantenartigen Vorsprung, der sich vorzugsweise geradlinig von der axialen Höhe des Schlitzbodens hin zur Zinkenspitze erstreckt. Insbesondere kann sich von dem kantenartigen Vorsprung die ebene, konvexe oder konkave Flankenfläche des Zinkens hin zu einem den jeweiligen benachbarten Schlitz begrenzenden Seitenrand des Zinkens abfallen, was die Materialstärke des Zinkens betrifft. Vorzugsweise ist der kanten- oder stegartige Vorsprung hin zu beiden Flankeninnenflächen abgerundet.
- Bei einer konvexen Ausgestaltung der Innenfläche des Zinkens in Axialrichtung ist die konvexe Innenfläche vorzugsweise vorsprungsfrei ausgestaltet.
- Bei einer bevorzugten Ausführung der Erfindung sind die Außenflächen des Zinkens insbesondere entsprechend der für das Verfahren verwendeten Matrize zylindrisch ausgebildet. Der seitliche Begrenzungsrand des Zinkens stellt das Ende der zylindrischen Außenseite des Zinkens dar, an dem ein Profilabbruch hin zur Innenfläche des Zinkens besteht, welche Innenfläche in Umfangsrichtung oder in Axialrichtung die konvexe Form aufweist.
- Bei einer Weiterbildung der Erfindung kann anstatt eines in die Prozessvertiefung ragenden kanten- oder stegartigen Vorsprungs eine insbesondere ebenfalls geradlinig von der Zinkenspitze hin zur axialen Höhe des Schlitzbodens erstreckende Vertiefung, wie eine Rille oder eine Nut, ausgebildet sein, welche die konvexe Gestaltung der Flankeninnenfläche unterbricht.
- Bei einer Weiterbildung der Erfindung definieren die wenigstens zwei Zinken in Umfangs-Querschlitzbetrachtung eine Wandstärke. Die Wandstärke des Zinkens nimmt vorzugsweise von einem den jeweiligen benachbarten Schlitz begrenzenden Seitenrand (Übergang zwischen der zylindrischen Außenfläche und der Innenseite des Zinkens) auf einer bestimmten axialen Höhe und insbesondere längs der gesamten Axialerstreckung hin zu einem Wandstärkemaximum zu. Von dem Wandstärkemaximum kann die Wandstärke wieder hin zu dem gegenüberliegenden Seitenrand insbesondere kontinuierlich abnehmen. Vorzugsweise ist das Wandstärkemaximum in Umfangsrichtung im Wesentlichen in der Mitte des Zinkens ausgebildet. Alternativ kann anstatt des Wandstärkemaximums eine Reduzierung der Wandstärke in Form einer Vertiefung vorgesehen sein, welche an einer Wandstärkeerhöhung anschließt. Bei einer derartigen Ausführung umfasst der jeweilige Zinken zwei Wandstärkemaxima, die von der Vertiefung begrenzt sind. Von dem jeweiligen Wandstärkemaximum nimmt die Wandstärke hin zu dem benachbarten Seitenrand, der den Schlitz begrenzt, ab. Das Wandstärkemaximum erstreckt sich über einen Bereich der axialen Erstreckung des Zinkens insbesondere in dem axialen Mittelbereich des Zinkens. Vorzugsweise kann sich das Wandstärkemaximum im Wesentlichen von dem Zinkenende bis hin zur axialen Höhe im Bereich des Schlitzbodens und darüber hinaus bis hin zu dem Pressvertiefungsboden erstrecken.
- Bei einer bevorzugten Ausführung der Erfindung erstreckt sich die Pressvertiefung über mehr als 50 %, insbesondere zwischen 50 % und 80 %, vorzugsweise von mehr als 60 %, vorzugsweise zwischen 60 % und 80 %, insbesondere im Bereich von 75 %, der axialen Gesamterstreckung des Intermediats oder Projektils. Die Pressvertiefung definiert einen Vertiefungsboden, in dessen Zentrum die Schlitzböden der wenigstens zwei Schlitze radial und gegebenenfalls axial zur zylindrischen Außenseite erstrecken. Der pressvertiefungsfreie Basisendabschnitt besteht aus dem massiven Vollmaterial des Rohlings und ist durch den Pressvertiefungsboden und die sich davon wegerstreckenden Schlitzböden in Axialrichtung begrenzt. Von dieser Grenze aus, indem der Mantel geschlitzt ist, erstreckt sich der Pressendabschnitt des Intermediats.
- Der an der Innenfläche des jeweiligen Zinkens ausgebildete Vorsprung, insbesondere das Wandstärkemaximum, erstreckt sich vorzugsweise in Axialrichtung über die axiale Höhe des Schlitzbodens hinaus insbesondere im Wesentlichen vollständig bis hin zum Pressvertiefungsboden. Vorzugsweise geht der Vorsprung in den Vertiefungsboden kontinuierlich über, ohne einen Profilvorsprung zu bilden. Gleiches gilt für die unter Umständen anstatt eines Vorsprungs ausgebildete Vertiefung im Bereich der Innenfläche des jeweiligen Zinkens.
- Vorzugsweise ist ein Vertiefungsboden, der den sackgassenendigen Bereich der Pressvertiefung darstellt, sphärisch geformt. Alternativ kann der Vertiefungsboden auch eben sein, der eine Maximalbreite von 10 mm oder wenigen Millimetern aufweist. Der Vertiefungsboden kann sich derart radial erstrecken, dass er in einen Schlitzboden, insbesondere sämtlichen Schlitzböden der wenigstens zwei Schlitze insbesondere kontinuierlich übergeht. Die Schlitzböden können eben als Streifen oder wie eine Rille, gerundet geformt sein und in eine entsprechende Form des zentralen Vertiefungsbodens münden.
- Bei einer Weiterbildung der Erfindung ist die Außenseite wenigstens zweier Zinken zylindrisch ausgeführt, während die Innenfläche sich konvex wölbt, und zwar hin zu einer Zinkenspitze, wobei die Wölbungsneigung gegenüber der Vertikalen allmählich zunehmen kann. Bei einer bevorzugten Ausführung der Erfindung sind genau drei Zinken für die Wandung des Pressendabschnitts vorgesehen, die in einem Winkel von 120° in einem gleichen Umfangsabstand zueinander angeordnet sind. Alternativ können genau vier Zinken vorgesehen sein, deren Mittelachse im Wesentlichen in einem 90°-Umfangsabstand zueinander angeordnet sind. Die jeweiligen Zinken haben eine identische oder ähnliche Form und einen gleichen Querschnitt insbesondere im sämtlichen axialen Verlauf von dem Vertiefungsboden hin zur Zinkenspitze.
- Bei einer Weiterbildung der Erfindung sind genau zwei Zinken vorgesehen, wobei die beiden Schlitze, welche die Zinken auf beiden Seiten trennen, in einem Radialverlauf sich hin zu einem Zentrum (der Längsachse des Intermediats) verengen und sich von der Mitte aus wieder radial nach außen weiteen. Die genau zwei Zinken sind identisch geformt und liegen achsensymmetrisch einander gegenüber.
- Die Deformationskontrolle bei dem Aufprall beispielsweise in eine ideale, gelartige Substanz, wird durch die besondere Ausgestaltung der wenigstens zwei Zinken in Verbindung mit der Pressvertiefung und ergo der wenigstens zwei Schlitze realisiert. Der konvexe Bereich der Innenseite des Zinkens bewirkt eine Stärkung im Bereich der durch die Pressvertiefung eingebrachten Schwächung des Pressendabschnitts des Intermediats. Der Schlitz, der zwei Zinken begrenzt und von dem spitzen Ende hin zum Schlitzboden abnimmt, stärkt den in den Basisendabschnitt übergehenden Zinkenfuß. Die Formstabilität besteht im gesamten axialen Verlauf und im Querschnitt längs des axialen Verlaufs des Zinkens von dem Vertiefungsboden hin zum Zinkenende.
- Bei einer bevorzugten Ausführung der Erfindung ist der Stempel, welcher zur Profilierung des Pressendabschnitts für das Intermediat eingesetzt werden soll, entsprechend einem Kreuzschraubenzieher gebildet, dessen Durchmesser größer als der Durchmesser des Intermediats ist. Dabei können Zweisteg-, Dreisteg-, Viersteg- oder Mehrsteg-Schraubenzieher eingesetzt werden. Es sind die Stege der Klinge des Kreuzschraubenziehers, welche die Schlitze in den Rohling zur Bildung des Intermediats einbringen, wobei der zentrale Abschnitt des Schraubenziehers Pressvertiefungen bildet.
- Des Weiteren wird ein Projektil für ein Deformationsgeschoss bereitgestellt, das aus einem duktilen Rohling gefertigt ist, der vorerst in das Intermediat kalt umgeformt wird. Das Projektil wird schließlich durch einen Umformprozess realisiert. Erfindungsgemäß soll das Projektil mittels des erfindungsgemäßen Intermediats realisiert sein.
- Zudem wird ein Projektil insbesondere eines Deformationsgeschosses oder Teilzerlegungsgeschosses bereitgestellt, das einen zylindrischen, massiven Basisendabschnitt und einen an dem Basisendabschnitt einstückig anschließenden Ogivenabschnitt mit einer Wandung zum umfänglichen Umschließen eines insbesondere ungefüllten Hohlraums und einer an einer Spitze des Ogivenabschnitts zentrierten Öffnung mit einem lichten Öffnungsquerschnitt von weniger als 20 %, 15 %, 13 %; 10 %, 8 % oder 5 % des durch den Basisendabschnitt definierten Kaliberquerschnitts des Projektils umfasst. Vorzugsweise ist die maximale Abmessung, die beispielsweise bei einer Y-förmigen Öffnung, einer sternförmigen Öffnung, einer I-förmigen Öffnung, die längste lineare Abmessung beispielsweise von einem Sternschenkel zur gegenüberliegenden Begrenzungswand zu messen ist, kleiner als 17 %, 15 %, 13 % oder 10 % als ein Durchmesser des Basisendabschnitts. Es zeigte sich überraschenderweise, dass eine derartig dimensionierte Ogivenspitzenöffnung dazu ausreicht, härtere Materialien, wie elastische Materialien oder Textilgewebe, durchbricht, ohne dass damit eine Belegung oder Verstopfung der Ogivenspitzenöffnung einhergeht. Beim Eintreten in die Gallert-Masse gemäß den standardisierten Testverfahren kann anschließend ohne weiteres das Gallert-Material in den leeren Hohlraum des Ogivenabschnitts eindringen, um den hydraulischen Druck aufzubauen, welche die gewünschte Teildeformation des Projektils veranlasst.
- Des Weiteren wird ein Projektil insbesondere eines Deformationsgeschosses bereitgestellt. Das Projektil umfasst einen zylindrischen massiven Basisendabschnitt, der vorzugsweise eine ebene Stirnfläche umfasst, die in einer weiteren Ausführung eine zentrale Vertiefung oder Einbuchtung aufweisen kann, die axial in Richtung der Ogivenspitze ausgerichtet ist. Der Basisendabschnitt dient dazu, in eine Hülse des Geschosses oder der Munition eingesetzt zu werden. Des Weiteren hat das Projektil einen den Basisendabschnitt in Axialrichtung diametral gegenüberliegenden Pressendabschnitt, der im Wesentlichen dem des Intermediats entspricht. Der Pressabschnitt hat eine durch Pressen eingebrachte zentrale Pressvertiefung und eine die Pressvertiefung begrenzende Wandung, der zu einer ogivoid geformten Spitzte umgeformt ist. Dadurch ist ein Hohlraum innerhalb des Projektils im Bereich der Ogive bzw. der Wandung gebildet. Der Hohlraum ist ungefüllt und leer, damit insbesondere gemäß dem standardisierten Testverfahren gallertartiges Material in den Hohlraum eindringen kann, um den hydraulischen Druck aufzubauen, der das erfindungsgemäße Deformationsverhalten auslösen soll. Erfindungsgemäß hat die Wandung des Projektils wenigstens zwei Wandungsabschnitte. Es sei klar, dass die oben genannten Zinken oder Wandungsabschnitte der Ogive des Projektils bilden, sobald die Zinken aus ihrer außenflächenseitigen zylindrischen Ausrichtung hin zu der spitzbogenförmigen Ogive umgeformt sind. Die Ogive sollte vorzugsweise tangentialogiv ausgebildet sein. Bei dem erfindungsgemäßen Projektil sind benachbarte Wandungsabschnitte in Umfangsrichtung derart umgebogen, dass sie sich gegenseitig zumindest abschnittsweise berühren, so dass im Bereich der Berührung der Wandungsabschnitte ein durch die Pressvertiefung insbesondere bei der Bildung des Intermediats gebildeter Hohlraum in Umfangsrichtung (d.h. im Bereich der abschnittsweisen Berührung der Seitenränder der Ogivenabschnitte) umschlossen ist. Der Abschluss ist in Umfangsrichtung vollständig, sobald eine Berührung der Seitenränder vorliegt. Die Seitenränder müssen sich nicht vollständig berühren, sondern, wie oben angegeben, kann die Berührung abschnittsweise sein.
- Bei einer bevorzugten Ausführung der Erfindung ist der Hohlraum, der durch die Wandungsabschnitte in Umfangsrichtung begrenzt sein soll, nicht vollständig geöffnet, sondern hat wenigstens drei Öffnungen, eine Zentralöffnung an der Ogivenspitze, wie bereits oben angegeben, und wenigstens zwei Seitenöffnungen im Bereich der Schlitzböden, die bei der Erstellung des Intermediats einstellen. Die Anzahl der Seitenöffnungen hängt von der Anzahl der Schlitzböden ab. Vorzugsweise sind die Seitenöffnungen im lichten Querschnitt identisch geformt. Der Querschnitt der Seitenöffnungen kann eine im Wesentlichen Dreiecks-, Herz- oder Pik-Form aufweisen und kann sich über einen kleinen Bereich bis zu einem Bereich von mehr als 30 % der Axialerstreckung des Hohlraums erstrecken.
- Bei einer Weiterbildung der Erfindung wird das Projektil ausgehend von dem Intermediat gefertigt. Das fertiggestellte Intermediat wird anschließend zur Bildung des jeweiligen Ogivenabschnitts kalt umgebogen. Dafür kann sie in eine entsprechende Matrize eingesetzt werden.
- Bei einer bevorzugten Ausführung der Erfindung beträgt eine Berührungslänge von benachbarten Ogivenabschnitten an deren Seitenränder über 20 %, 30 %, 40 %, 50 %, 60 %, 70 %, 80 % oder jeweils 90 % einer Gesamtlänge der Seitenränder der jeweiligen Ogivenabschnitte. Die Seitenränder bemessen sich von der Spitze des jeweiligen Ogivenabschnitts hin zu einem Schlitzboden. Vorzugsweise besteht eine Berührung der Seitenränder entlang der gesamten Länge der Seitenränder entlang der gesamten Länge der Seitenränder, so dass die sich berührenden Ogivenabschnitte den Hohlraum vollständig verschließen. Ein ganz vollständiger Verschluss ist fertigungstechnisch schwierig zu bewirken, so dass davon auszugehen ist, dass eine kleine Öffnung von weniger als 2 mm oder 1 mm in der Zone des Schlitzbodens verbleibt, was die Aerodynamik und die Aufpralldeformation nicht beeinflusst. Diese Seitenöffnung, die sich aufgrund des Schlitzbodens in dem Intermediat und der daran anschließenden Umformung hin zur ogivoiden Form der Wandung ergibt, kann sich um weniger als 1 mm längs der Seitenränder der Wandungsabschnitte erstrecken oder über einen wesentlichen Bereich längs der Axialerstreckung des Hohlraums, bis zu über 50 % der Axiallänge des Hohlraums.
- Ein flächiges oder lineares Berühren der Seitenränder zum vollständigen umfänglichen Umschließen des Hohlraums im Bereich der Berührung ist erfindungsgemäß nicht notwendig. Selbstverständlich kann die durch die umgebogenen Wandabschnitte gebildete Ogive längs der Seitenränder einen schmalen Spalt (ohne Berührung) aufweisen, wobei sich ein Spalt von weniger als 1 mm oder 2 mm unabhängig von der Kalibergröße einstellen kann. Vorzugsweise ist allerdings ein sich längsersteckender Berührungskontakt zwischen einem Teilbereich der Seitenränder benachbarter Wandungsabschnitte von Vorteil, um insbesondere den Öffnungsrand der zentrierten Ogivenspitzenöffnung zu definieren. Der Berührungsbereich längs der Seitenränder kann weniger als 3 mm, vorzugsweise zwischen 1 mm und 5 mm, insbesondere bei einem Kaliber von 9 mm sein.
- Bei einer bevorzugten Ausführung der Erfindung sind die jeweiligen Spitzen der Ogivenabschnitte zu einer insbesondere im Wesentlichen kreisförmigen Öffnung geformt, die zentriert zur Längsachse des Projektils an der Spitze des Ogivenabschnitts liegt und hin zu dem insbesondere leeren Hohlraum offen ist, wobei insbesondere der Öffnungsquerschnitt der Mündung eine Y-Form, eine I-Form oder eine Sternform umfasst. Es können mehrere Öffnungszungen sich in einem gemeinsamen Öffnungszentrum treffen, wobei die Öffnungszungen im Wesentlichen in äquidistantem Umfangsabschnitt zueinander angeordnet sind. Das Öffnungszentrum liegt zentral, koaxial zur Längsachse des Projektils.
- Des Weiteren wird ein Projektil insbesondere eines Deformationsgeschosses bereitgestellt. Dieses Projektil kann mit dem oben genannten Projektildetail kombiniert werden. Vorzugsweise ist das Projektil aus einem duktilen Material, wie Kupfer, einer Kupferlegierung, Messing oder dergleichen. Das Projektil ist derart dimensioniert und geformt, insbesondere kaltumgeformt, dass nach einem abgegebenen Schusseinsatz des Projektils und Auftreffen in einer Gallert-Masse, in der sie auch insbesondere steckenbleiben soll, das Projektil derart deformiert ist, dass sich von einem insbesondere im Wesentlichen zylindrischen und weitestgehend undeformierten Basisendabschnitt wenigstens zwei radial nach außen und in Projektillängsrichtung zurückgebogene Zinken gebildet sind. Die Zinken sind aus einem Vollmaterial und einstückig mit dem Basisendabschnitt gebildet. Durch die Durchschlitzung des Intermediats und den dabei entstehenden Seitendurchgangsöffnungen in der den Hohlraum begrenzenden Wandung entsteht ein Deformationsscharnier auf axialer Höhe zweier benachbarter Schlitzbögen, wodurch ein definiertes Auffalten/Schwenkdeformieren nach radial außen und in Axialrichtung zurück realisiert ist. Die Zinken haben in dem deformierten Zustand eine Art Kelchblattform und erstrecken sich entsprechend von dem Basisendabschnitt. Vorzugsweise sind es die oben beschriebenen Zinken bezüglich des Intermediats, die nach der Intermediatsfertigung zur Bildung der Ogive radial nach innen umgebogen sind. Die entgegengesetzte radiale pilzförmige Auffaltungsdeformation wird durch den sich in dem Hohlraum aufbauenden hydraulischen Druck bei Eintritt in die Gallert-Masse veranlasst, der durch die jeweiligen Zinken begrenzt war. Über die Öffnung an der Ogivenspitze des Projektils gelangt gallertartige Masse beim Auftreffen in den Hohlraum und bewirkt ein Aufspalten und Ausfalten der Zinken entsprechend der oben genannten Weise, wobei eine gro-βe Schlitzlänge ein weites radiales Aufweiten der wenigstens zwei Zinken realisiert. Überraschenderweise zeigte sich bei dem Einsatz des erfindungsgemäßen Intermediats und damit des erfindungsgemäßen Projektils, dass sich neben den wenigstens zwei Zinken weitere zahnförmige, zinkenförmige oder zackenförmige radial nach außen weisende schnabel- oder zahnförmige Vorsprünge bilden, die im Übergang zwischen zwei benachbarten Zinken liegen. Zwischen den wenigstens zwei zurückgebogenen Zinken sind zwei weitere identische oder zumindest ähnlich geformte, spitz zulaufende, radial vorstehende Zähne durch die Aufpralldeformation in der Gallert-Masse gebildet. Die wenigstens zwei zurückgebogenen Zähne erstrecken sich ebenfalls einstückig von dem Basisendabschnitt des Projektils, wobei der Großteil kinetischer Energie des Projektils durch Deformation der nach außen gebogenen Zinken und der nach außen gebogenen Zwischenzähne abgebaut ist. Erfindungsgemäß zeigte sich, dass die radiale Erstreckung der wenigstens zwei Zähne geringer als die der wenigstens zwei benachbarten Zinken ist.
- Vorzugsweise liegen genau drei oder genau vier radiale Zinken nach außen gewölbt vor, wobei jeweils zwischen zwei benachbarten Zinken jeweils ein kürzerer spitz zulaufender Zahn ausgebildet ist.
- Die Radialerstreckung der wenigstens zwei Zähne ist geringer als die der wenigstens zwei Zinken. Vorzugsweise ist die Radialerstreckung der wenigstens zwei Zähne geringer als 50 % der Radialerstreckung der Zinken. Der Abmessungsunterschied in Radialrichtung zwischen dem Zinken und den Zähnen kann durch die Länge der in das Intermediat des Projektils eingearbeiteten Schlitze eingestellt werden. Es zeigte sich überraschenderweise, dass durch den in das Intermediat eingebrachte Durchgangsschlitze der Wandung Wandungsabschnitte und sich die dabei einstellende Schlitzbodenstrukturen, insbesondere als abgerundete oder ebene Schlitzbodenfläche, entstehen. Im Zusammenspiel mit dem Zinken insbesondere wegen der konvexen Wölbung an der Innenfläche wird eine spezifische Deformation im Bereich des Schlitzbodens erzwungen, die zu der oben genannten erfindungsgemäßen Zwischenzahnstruktur in dem deformierten Projektil führt.
- Es ist der Bereich des Schlitzbodens im Zusammenspiel mit dem massiven Basisendabschnitt und den benachbarten Zinken, weswegen sich benachbart der umgebogenen Zinken im Übergangsbereich zu dem Basisendabschnitt die kürzeren spitz zulaufenden Zähne bilden, die ebenfalls radial, pilzartig nach außen ragen.
- Vorzugsweise hat der Basisendabschnitt des deformierten Projektils eine deformationsseitige zentrale Vertiefung, deren Boden sich annähernd unverändert aus dem Pressvertiefungsboden des Intermediats ergibt. Von dieser Vertiefung erstrecken sich die wenigstens zwei Zinken und die wenigstens zwei Zähne schnabelartig radial nach au-βen, wobei die Zinken eine konvexe Oberseite aufweisen. Auch die wenigstens zwei Zähne können eine konvexe radiale Erstreckung aufweisen. Es kann allerdings sein, dass diese insbesondere bei kurzen Zähnen von weniger als 2 mm nicht deutlich ausgebildet sind.
- Bei einer Weiterbildung der Erfindung haben die wenigstens zwei deformierten Zinken des Projektils und/oder wenigstens zwei deformierten Zähne des Projektils eine zentrale Materialverstärkung, die sich insbesondere geradlinig in Längsrichtung des jeweiligen Zinkens und/oder des jeweiligen Zahns insbesondere von der zentralen Vertiefung am Basisendabschnitt erstrecken. Diese Verstärkung ist durch eine Materialanhäufung realisiert, die bereits in dem erfindungsgemäßen Intermediat vorgesehen ist.
- Alternativ oder zusätzlich kann bei dem deformierten Projektil zwischen einem Zinken und dem benachbarten Zwischenzahn insbesondere bei axialer Betrachtung ausgebildete Radialeinschnürung vorliegen, welche den jeweiligen Zahn von dem jeweiligen Zinken trennt.
- Weitere Eigenschaften, Vorteile und Merkmale der Erfindung werden durch die folgende Beschreibung bevorzugter Ausführungen der Erfindung anhand der beiliegenden Zeichnungen deutlich, in denen zeigen:
- Fig. 1
- eine perspektivische Ansicht eines Intermediats zum Fertigen eines erfindungsgemäßen Projektils gemäß einer bevorzugten Ausführung;
- Fig. 2
- eine Draufsicht des Intermediats nach
Fig. 1;Fig. 3 eine Querschnittsansicht entlang der Schnittlinie III-III gemäßFig. 2 ; - Fig. 4
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie IV-IV nach
Fig. 2 ;Fig. 5 eine Seitenansicht eines Projektils in einer bevorzugten Ausführung auf der Basis des erfindungsgemäßen Intermediats gemäßFig. 1 bis 4 ; - Fig. 6
- eine Draufsicht des Projektils gemäß
Fig. 5 ; - Fig. 7
- eine Querschnittsansicht des Projektils gemäß
Fig. 5 und 6 ; - Fig. 8
- eine perspektivische Ansicht des Projektils gemäß
Fig. 5 bis 7 ; - Fig. 1.1
- eine perspektivische Ansicht eines Intermediats zum Fertigen eines erfindungsgemäßen Projektils gemäß einer weiteren bevorzugten Ausführung;
- Fig. 2.1
- eine Draufsicht des Intermediats nach
Figur 1.1 - Fig. 3.1
- eine Querschnittsansicht entlang der Schnittlinie III-III gemäß
Fig. 2.1 ; - Fig. 4.1
- eine Querschnittsansicht des Intermediats entlang der Schnittlinien IV-IV nach
Fig. 2.1 ; - Fig. 5.1
- eine Draufsicht eines erfindungsgemäßen Projektils in einer weiteren bevorzugten Ausführung auf der Basis des Intermediats gemäß den
Figuren 1.1 bis 4.1 ; - Fig. 6.1
- eine Querschnittsansicht des Projektils entlang der Schnittlinie VI-VI gemäß
Figur 5.1 ; und - Fig. 7.1
- eine perspektivische Ansicht des Projektils gemäß den
Fig. 5.1 und 6.1 ; - Fig. 9
- eine Draufsicht eines Werkzeugs zum Fertigen des er-Intermediats gemäß
Fig. 1 bis 4 bzw. des Projektils gemäßFig. 5 bis 8 ; - Fig. 10
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie X-X;
- Fig. 11
- eine perspektivische Ansicht des Werkzeugs gemäß
Fig. 9 und 10 ; - Fig. 12
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie XII-XII nach
Fig. 9 ; - Fig. 13
- eine perspektivische Ansicht eines Intermediats in einer weiteren bevorzugten Ausführung;
- Fig. 14
- eine Draufsicht des Intermediats nach
Fig. 13 ; - Fig. 15
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie XV-XV nach
Fig. 14 ; - Fig. 16
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie XVI-XVI nach
Fig. 14 ; - Fig. 17
- eine Seitenansicht eines erfindungsgemäßen Projektils in einer weiteren bevorzugten Ausführung auf der Basis des erfindungsgemäßen Intermediats nach
Fig. 13 bis 16 ; - Fig. 18
- eine Draufsicht auf das erfindungsgemäße Projektil nach
Fig. 17 ; - Fig. 19
- eine Querschnittsansicht des Projektils gemäß
Fig. 17 und 18 ; - Fig. 20
- eine perspektivische Ansicht des Projektils gemäß
Fig. 17 bis 19 ; - Fig. 21
- eine Draufsicht eines Werkzeugs zum Fertigen des er-Intermediats nach
Fig. 13 bis 16 des Projektils gemäßFig. 17 bis 20 in einer weiteren Ausführung; - Fig. 22
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Z-Z gemäß
Fig. 21 ; - Fig. 23
- eine perspektivische Ansicht des Werkzeugs gemäß
Fig. 21 und 22 ; - Fig. 24
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Y-Y nach
Fig. 21 ; - Fig. 25
- eine perspektivische Ansicht eines Intermediats in einer weiteren bevorzugten Ausführung;
- Fig. 26
- eine Draufsicht des Intermediats nach
Fig. 25 ; - Fig. 27
- eine perspektivische Ansicht des Intermediats entlang der Schnittlinie X-X nach
Fig. 26 ; - Fig. 28
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie Y-Y gemäß
Fig. 26 ; - Fig. 29
- eine perspektivische Ansicht eines erfindungsgemäßen Projektils gemäß einer weiteren bevorzugten Ausführung auf Basis des Intermediats gemäß
Fig. 25 bis 28 ; - Fig. 30
- eine Draufsicht des erfindungsgemäßen Projektils nach
Fig. 29 ; - Fig. 31
- eine Querschnittsansicht des erfindungsgemäßen Projektils gemäß
Fig. 29 und 30 ; - Fig. 32
- eine perspektivische Ansicht des erfindungsgemäßen Projektils gemäß
Fig. 29 bis 31 ; - Fig. 33
- eine Draufsicht auf ein Werkzeug in einer weiteren bevorzugten Ausführung zum Fertigen des Intermediats nach
Fig. 25 bis 28 bzw. des Projektils gemäßFig. 29 bis 32 ; - Fig. 34
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Z-Z nach
Fig. 33 ; - Fig. 35
- eine perspektivische Ansicht des Werkzeugs nach
Fig. 33 und 34 ; - Fig. 36
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Y-Y nach
Fig. 33 ; - Fig. 37
- eine perspektivische Ansicht eines Intermediats in einer weiteren bevorzugten Ausführung;
- Fig. 38
- eine Draufsicht des Intermediats nach
Fig. 37 ; - Fig. 39
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie X-X nach
Fig. 38 ; - Fig. 40
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie Z-Z nach
Fig. 38 ; - Fig. 41
- eine Seitenansicht eines erfindungsgemäßen Projektils in einer weiteren bevorzugten Ausführung auf der Basis des Intermediats nach
Fig. 37 bis 40 ; - Fig. 42
- eine Draufsicht des Projektils nach
Fig. 41 ; - Fig. 43
- eine Querschnittsansicht des Projektils nach
Fig. 41 und 42 ; - Fig. 44
- eine perspektivische Ansicht des Projektils gemäß
Fig. 41 bis 43 ; - Fig. 45
- eine Draufsicht auf ein Werkzeug in einer weiteren bevorzugten Ausführung zum Bilden des Intermediats gemäß
Fig. 37 bis 40 oderFig. 1.1 bis 4.1 bzw. des Projektils gemäßFig. 41 bis 44 oderFig. 5.1 bis 7.1 - Fig. 46
- eine Querschnittsansicht entlang der Schnittlinie X-X nach
Fig. 45 ; - Fig. 47
- eine perspektivische Ansicht des Werkzeugs gemäß
Fig. 45 und 46 ; - Fig. 48
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Z-Z nach
Fig. 45 ; - Fig. 49
- eine perspektivische Ansicht eines Intermediats gemäß einer weiteren bevorzugten Ausführung;
- Fig. 50
- eine Draufsicht des Intermediats gemäß
Fig. 49 ; - Fig. 51
- eine Querschnittsansicht entlang der Schnittlinie Z-Z gemäß
Fig. 50 ; - Fig. 52
- eine Querschnittsansicht entlang der Schnittlinie nach
Fig. 50 , die um 45° gegenüber der Achse Z-Z gemäßFig. 50 gedreht ist; - Fig. 53
- eine Draufsicht eines Werkzeugs in einer weiteren bevorzugten Ausführung zum Fertigen des Intermediats nach
Fig. 49 bis 52 ; - Fig. 54
- eine Querschnittsansicht des Werkzeugs entlang der Schnittlinie Z-Z gemäß
Fig. 53 ; - Fig. 55
- eine perspektivische Ansicht des Werkzeugs nach
Fig. 53 bis 54 ; - Fig. 56
- eine Seitenansicht eines erfindungsgemäßen Projektils in einer weiteren bevorzugten Ausführung auf der Basis des Intermediats nach
Fig. 49 bis 52 ; - Fig. 57
- eine Draufsicht des Projektils nach
Fig. 56 und 57 ; - Fig. 58
- eine Querschnittsansicht des Projektils nach
Fig. 56 und 57 ; - Fig. 59
- eine perspektivische Ansicht des Projektils nach
Fig. 56 bis 58 ; - Fig. 60
- eine perspektivische Ansicht eines Intermediats in einer weiteren bevorzugten Ausführung;
- Fig. 61
- eine Draufsicht des Intermediats nach
Fig. 60 ; - Fig. 62
- eine Querschnittsansicht entlang der Schnittlinie Y-Y nach
Fig. 61 ; - Fig. 63
- eine Schnittansicht entlang einer um 60° gegenüber der Schnittlinie Y-Y gedrehten Schnittlinie nach
Fig. 61 ; - Fig. 64
- eine Draufsicht eines Werkzeugs in einer weiteren bevorzugten Ausführung zum Fertigen eines Intermediats nach
Fig. 60 bis 63 ; - Fig. 65
- eine Querschnittsansicht entlang der Schnittlinie Y-Y nach
Fig. 64 ; - Fig. 66
- eine Draufsicht auf ein um 60° gedrehtes Werkzeug gemäß
Fig. 64 ; - Fig. 67
- eine Querschnittsansicht entlang der Schnittlinie X-X nach
Fig. 66 ; - Fig. 68
- eine perspektivische Ansicht des Werkzeugs nach
Fig. 64 bis 67 ; - Fig. 69
- eine perspektivische Draufsicht eines nach einem Schusseinsatz deformierten Projektils auf der Basis eines intakten Projektils gemäß
Fig. 17 bis 20 ; - Fig. 70
- eine perspektivische Ansicht des deformierten Projektils nach
Fig. 69 ; - Fig. 71
- eine Seitenansicht des Projektils nach
Fig. 69 und 70 . - Fig. 72
- eine perspektivische Ansicht eines Intermediats in einer weiteren Ausführung zum Fertigen eines Teilzerlegergeschoss gemäß einer bevorzugten Ausführung;
- Fig. 73
- eine Draufsicht des Intermediats nach
Figur 72 ; - Fig. 74
- eine Querschnittsansicht entlang der Schnittlinie III-III nach
Fig. 73 ; - Fig. 75
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie IV-IV gemäß
Fig. 73 ; - Fig. 76
- eine Seitenansicht des Intermediats gemäß den
Figuren 72 bis 75 ; - Fig. 77
- eine weitere Seitenansicht des Intermediats gemäß den
Figuren 72 bis 76 ; - Fig. 78
- eine perspektivische Ansicht eines Projektils in einer Intermediats nach den
Figuren 72 bis 77 , wobei strichlierte Linien nicht von außen sichtbare Kanten andeuten sollen; - Fig. 79
- eine Draufsicht des Projektils gemäß
Fig. 78 ; - Fig. 80
- eine perspektivische Ansicht des Projektils nach den
Fig. 78 und 79 , wobei die strichlierten Linien weggelassen sind; - Fig. 81
- eine Querschnittsansicht des Projektils entlang der Schnittlinien in IV-IV nach
Fig. 79 ; - Fig. 82
- eine Seitenansicht des Projektils gemäß den
Figuren 78 bis 81 ; - Fig. 83
- eine perspektivische Ansicht eines Projektils in einer zweiten Ausführung auf der Basis des Intermediats nach den
Fig. 72-77 und dem Projektil nach denFig. 78-82 , wobei die strichlierten Linien Kanten zeigen, die von außen nicht sichtbar sind; - Fig. 84
- eine perspektivische Ansicht des Projektils nach
Fig. 83 ohne strichlierte Linien; - Fig. 85
- eine Draufsicht des Projektils nach den
Figuren 83 und 84 ; - Fig. 86
- eine Querschnittsansicht des Projektils nach gemäß entlang der Schnittlinien IV-IV nach
Fig. 85 ; - Fig. 87
- eine Seitenansicht des Projektils gemäß den
Figuren 83 bis 87 ; - Fig. 88
- eine perspektivische Ansicht eines Intermediats zum Fertigen eines Teilzerlegergeschoss mit zwei separaten Kernkomponenten gemäß einer bevorzugten Ausführung der Erfindung;
- Fig. 89
- eine Draufsicht des Intermediats nach
Fig. 88 ; - Fig. 90
- eine Querschnittsansicht des Intermediats entlang der Schnittlinien IV-IV nach
Fig. 89 ; - Fig. 91
- eine Querschnittsansicht des Projektils entlang der Schnittlinien III-III nach
Fig. 89 ; - Fig. 92
- eine Seitenansicht des Projektils gemäß den
Fig. 88 bis 91 ; - Fig. 93
- eine weitere Seitenansicht des Intermediats gemäß den
Figuren 88 bis 92 ; - Fig. 94
- eine perspektivische Ansicht eines Projektils in einer ersten Ausführung auf der Basis des Intermediats gemäß den
Fig. 88-92 ; - Fig. 95
- eine Draufsicht des Projektils nach
Fig. 94 ; - Fig. 96
- eine perspektivische Ansicht des Projektils gemäß den
Fig. 94 und 95 ; - Fig. 97
- eine Querschnittsansicht des Projektils entlang der Schnittlinien IV-IV nach
Fig. 95 ; - Fig. 98
- eine Seitenansicht des Projektils gemäß den
Fig. 94-97 ; - Fig. 99
- eine perspektivische Ansicht eines Projektils in einer zweiten Ausführung auf Basis des Intermediats gemäß den
Figuren 88 bis 93 , wobei die nicht sichtbaren Kanten des Projektils strichliert dargestellt sind; - Fig. 100
- eine perspektivische Ansicht des Projektils gemäß
Fig. 99 ohne strichlierte Linien; - Fig. 101
- eine Draufsicht eines Projektils gemäß den
Fig. 99 und100 ; - Fig. 102
- eine Querschnittsansicht des Projektils entlang der Schnittlinien IV-IV nach
Fig. 101 ; - Fig. 103
- eine Seitenansicht des Projektils gemäß den
Fig. 99 bis 102 ; - Fig. 104
- eine perspektivische Ansicht eines Intermediats zum Fertigen eines Projektils, wie eines Teilzerlegergeschoss, gemäß einer bevorzugten Ausführung der Erfindung;
- Fig. 105
- eine Draufsicht des Intermediats nach
Fig. 104 ; - Fig. 106
- eine Querschnittsansicht entlang der Schnittlinie IV-IV nach
Fig. 105 ; - Fig. 107
- eine Querschnittsansicht entlang der Schnittlinie III-III nach
Fig. 105 ; - Fig. 108
- eine Seitenansicht des Intermediats gemäß den
Figuren 104 bis 107 ; - Fig. 109
- eine weitere Seitenansicht des Intermediats gemäß den
Fig. 104 bis 108 ; - Fig. 110
- eine perspektivische Ansicht eines Projektils in einer ersten Ausführung auf Basis des Intermediats gemäß den
Figuren 104 bis 109 , wobei strichlierte Linien Kanten anzeigen, die von außen nicht sichtbar sind; - Fig. 111
- eine Draufsicht des Projektils nach
Fig. 110 ; - Fig. 112
- eine perspektivische Ansicht des Projektils gemäß den
Fig. 110 und 111 ; - Fig. 113
- eine Querschnittsansicht des entlang den Schnittlinien IV-IV nach
Fig. 111 ; - Fig. 114
- eine Seitenansicht des Projektils gemäß den
Fig. 110 bis 113 ; - Fig. 115
- eine perspektivische Ansicht eines Projektils in einer zweiten Ausführung auf der Basis des Intermediats gemäß den
Fig. 104 bis 109 , wobei strichlierte Linien Kanten andeuten, die von außen nicht sichtbar sind; - Fig. 116
- eine perspektivische Ansicht des Projektils nach
Fig. 51 ohne strichlierte Linie; - Fig. 117
- eine Draufsicht des Projektils gemäß der
Fig. 115 und116 ; - Fig. 118
- eine Querschnittsansicht des Projektils entlang der Schnittlinie IV-IV nach
Fig. 117 ; - Fig. 119
- eine Seitenansicht des Projektils gemäß den
Fig. 115 bis 117 ; - Fig. 120
- eine perspektivische Ansicht eines Intermediats zum Fertigen eines Projektils, wie eines Teilzerlegergeschoss, in einer bevorzugten Ausführung;
- Fig. 121
- eine Draufsicht eines Intermediats gemäß
Fig. 120 ; - Fig. 122
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie IV-IV nach
Fig. 121 ; - Fig. 123
- eine Querschnittsansicht des Intermediats entlang der Schnittlinie III-III nach
Fig. 121 ; - Fig. 124
- eine Seitenansicht des Intermediats gemäß den
Fig. 120 bis 123 ; - Fig. 125
- eine weitere Seitenansicht des Intermediats gemäß den
Fig. 120 bis 124 ; - Fig. 126
- eine perspektivische Ansicht eines Projektils in einer ersten Ausführung auf der Basis des Intermediats nach den
Fig. 120-125 , wobei strichlierte Linien Kanten andeuten, die von außen nicht sichtbar sind; - Fig. 127
- eine perspektivische Ansicht des Projektils nach
Fig. 126 ohne strichlierte Linien; - Fig. 128
- eine Draufsicht des Projektils nach den
Fig. 126 und 127 ; - Fig. 129
- eine Querschnittsansicht des Projektils entlang der Schnittlinie IV-IV nach
Fig. 128 ; - Fig. 130
- eine Seitenansicht des Projektils nach den
Fig. 126-130 ; - Fig. 131
- eine perspektivische Ansicht eines Projektils in einer zweiten Ausführung auf der Basis des Intermediats gemäß den
Fig. 120-125 , wobei strichlierte Linien Kanten andeuten, die von außen nicht sichtbar sind; - Fig. 132
- eine perspektivische Ansicht des Projektils nach
Fig. 131 ohne strichlierte Linie; - Fig. 133
- eine Draufsicht des Projektils gemäß den
Fig. 131-132 ; - Fig. 134
- eine Querschnittsansicht des Projektils entlang der Schnittlinie IV-IV nach
Fig. 133 ; und - Fig. 135
- eine Seitenansicht des Projektils nach den
Fig. 131-134 . - In
Fig. 1 ist ein Beispiel anhand einer perspektivischen Ansicht für ein Intermediat oder Zwischenprodukt zum Fertigen eines Projektils oder Geschosses einer Munition, insbesondere eines Deformationsgeschosses oder Teilzerlegungsgeschosses, dargestellt. Es sei angemerkt, dass bei allen perspektivischen Ansichten wieFig. 1 , die strichlierten Linien nicht sichtbare Konturkanten gemäß einer perspektivischen Ansicht sind. Zur besseren Verdeutlichung des Profils innerhalb des Intermediats sind die nicht sichtbaren Konturen strichliert. - In
Fig. 1 bis 4 ist das Intermediat allgemein mit der Bezugsziffer 1 versehen. Das Intermediat 1 besteht aus einem Rohling, der von einem etwa zylindrischen Stababschnitt abgelängt ist und anschließend in eine Matrize eingesetzt wird, die nicht näher dargestellt ist. Der Rohling wird anschließend kaltumgeformt, um die Gestaltungsform des Intermediats gemäßFig. 1 bis 4 zu erhalten. - Das Intermediat 1 umfasst einen zylindrischen, massiven Basisendabschnitt 3 mit einer ebenen Stirnfläche 5. Der Basisendabschnitt 3 umfasst an der ebenen Stirnseite 5 eine Rand-Abrundung zum einfachen Einsetzen in eine Hülse einer Munition (nicht dargestellt).
- In Axialrichtung A geht der Basisendabschnitt 3 in einen Pressendabschnitt 7 über, wobei der Übergang zwischen dem Basisendabschnitt 3 und dem Pressendabschnitt 7 durch eine in den Rohling eingebrachte Pressvertiefung 11 definiert sein kann. Bei der Draufsicht gemäß
Fig. 2 ist ersichtlich, dass in Axialrichtung betrachtet die Pressvertiefung eine Sternform aufweist, bei der sich drei Schlitzarme 10a bis 10c aus einem axialen Zentrum (Hohlraum 18 des Projektils 37) radial zur Außenseite erstrecken. Diese Schlitzarme 10a bis 10c bilden eine vollständig durchgehende Schlitzung in einer Wandung 12 des Pressendabschnitts 7, welche Wandung 12 durch die sich aufgrund der Durchschlitzung 10a bis 10c ergebenden Zinken 13 ergeben. Die Schlitze 10a bis 10c trennen vollständig die Zinken 13, wobei die Schlitze 10a bis 10c durchgängig von der radialen Außenseite des Intermediats 1 hin zu dem Vertiefungszentrum (des Hohlraums 18) an der Längsachse A erstrecken. Bei einem nicht näher dargestellten Radialquerschnitt sind also die Zinken 13 voneinander strukturell durch die Schlitzung getrennt. - Aus der Vertiefung 11 ergibt sich der Hohlraum 18 (s.
Fig. 5 bis 8 ), der sich insbesondere bei der Umformung der Zinken 13 in den Ogivenabschnitt 20 bilden. Bei dieser Umformung werden die sich außenseitig zylindrisch erstreckenden Zinken zur Bildung der ogivoiden Außenseite radial nach innen umgeformt, wobei der Hohlraum 18 insbesondere bei Kontakt der Seitenränder 17 der Zinken 13 in Umfangsrichtung teilweise geschlossen ist. - Der Pressendabschnitt 7 umfasst bei der Ausführung nach
Fig. 1 bis 4 drei sich von dem Pressendabschnitt erstreckende Zinken 13, die allesamt im Wesentlichen die gleiche Außenform aufweisen und in äquidistanten Umfangsabschnitten von etwa 120° zueinander angeordnet sind. Jeder Zinken 13 im Stadium des Intermediats nachFig. 1 bis 4 hat eine zylindrische Außenfläche 15, die an einem seitlichen Randbereich 17 des Zinkens 13 endet, an dem in Umfangsrichtung gesehen die zylindrische Außenfläche 15 abrupt endet. Von dem Randbereich 17 erstreckt sich zur Pressvertiefung 11 gewandt ein Paar Innenflankenflächen 21, 23, welche eine konvexe Form sowohl in Axialrichtung als auch in Umfangsrichtung aufweisen. Bei der Betrachtung gemäßFig. 1 bis 4 besitzt die Form des Intermediats die Gestalt eines massiven Kelchblatts. Jeder Zinken 13läuft von dem Basisendabschnitt 3 hin zu einer Zinkenspitze 25 zusammen, wobei eine Umfangsbreite jedes Zinkens 13 ausgehend von einem Fuß des Zinkens im Übergangsbereich zum Basisendabschnitt 3 hin zur Zinkenspitze 25 kontinuierlich abnimmt. - Wie insbesondere in den Querschnittsansichten der
Fig. 3 und 4 ersichtlich ist, umfasst jeder Zinken 13 eine Materialverstärkung oder Materialanhäufung 31 im Bereich einer Mitte des Zinkens 13 im Längsachsenverlauf des Intermediats 1. Die Materialanhäufung 31 verantwortet eine konvexe Ausgestaltung der innenseitigen Seitenflankenflächen 21, 23 und stellt einen Aspekt dar, um ein kontrolliertes Deformieren des aus dem Intermediat 1 entstehenden Projektils 37 zu erreichen, insbesondere wenn es in einen Gelatine-Block (nicht näher dargestellt) entsprechend der oben genannten Testverfahren abgefeuert wird. - Die Materialanhäufung 31 erstreckt sich im Wesentlichen geradlinig von der Zinkenspitze 25 hin zu dem Zinkenfuß am Übergangsbereich zum Basisendabschnitt 3. Wie in
Fig. 2, 3 und 4 ersichtlich ist, erstreckt sich ein Schlitzboden 33 für jeden der Schlitze 10a bis 10c in Radialrichtung hin zu einem zentralen Vertiefungsboden 35, wobei der Vertiefungsboden 35 bei Seitenansicht tiefer liegt als der weitere Verlauf der Schlitzböden 33 in Radialrichtung. Die Schlitzböden 33 steigen ausgehend von dem zentralen Vertiefungsboden 35 in Radialrichtung an. Die Schlitzböden 33 sind im Wesentlichen plan oder abgerundet und sind bei einem 9 mm Geschoss etwa zwischen 0,5 mm bis 4 mm oder 5 mm breit ausgeführt. Die Schwächung des Intermediats 1 aufgrund der durch Tiefziehen eingebrachten Vertiefung 11 in Kombination mit der anschließenden Umformung zur Bildung des Ogivenabschnitts 20 bewirkt, dass beim Auftreffen des aus dem Intermediat 1 gebildeten Geschosses 37, beispielsweise gemäßFig. 5 bis 8 , das Material im Bereich des Schlitzbodens als Zwangs-Deformationsscharnier dient, da entlang der Verbindungslinie zweier benachbarter Schlitzböden 33 verläuft. Das plastische Deformationsscharnier lässt die Zinken 13 radial nach außen falten, wie es beispielsweise in dem deformierten Projektil 81 gemäßFig. 69 bis 71 dargestellt ist. Die Zinken 83 formen sich kelchblattartig oder zungenartig radial nach außen erstrecken. - Wie in
Fig. 3 ersichtlich ist, erstreckt sich die Schlitzung 10a bis 10c von der axialen Maximalerstreckung der Zinkenspitze 25 bis hin zum Basisendabschnitt 3 über mehr als 50 % der Gesamtlänge des Intermediats 1. - Nachdem das Intermediat 1 tiefgezogen fertiggestellt ist, ohne dass weitere spanabhebende Fertigungsmaßnahmen angewendet werden müssen, ist das Intermediat 1 bereit, um zu einem fertigen Projektil umgeformt zu werden. Der Umformungsprozess zur Bildung des Projektils 37 besteht hauptsächlich darin, den Pressendabschnitt 7 mit den durch Schlitze separierte Zinken 13 in einen Ogivenabschnitt 20 umzuformen. Dabei werden die Zinken 13 derart radial nach innen deformiert, dass die Seitenränder 17 der Zinken 13 in einen oder annähernd in einen Berührungskontakt gelangen, wie insbesondere
Fig. 5, 6 und 8 darstellen. Bei der bevorzugten Ausführung nachFig. 1 bis 8 werden die Seitenränder 17 annähernd vollständig in Berührung gebracht, bis zu einer Seitendurchgangsöffnung 41 im Bereich des Schlitzbodens 33. Die Seitendurchgangsöffnung 41 kann weniger als 1 mm groß sein und umfasst eine Dreiecks-, Herz- oder Pikform. Bei der Ausführung gemäßFig. 1 bis 8 ist es von Vorteil, die Seitenöffnung 41 so klein wie möglich zu lassen. Die Seitenränder 17 stehen miteinander in Kontakt und bilden (im Gegensatz zum Stand der Technik, der ausschließlich oberflächige Einkerbungen oder Schwächungsstellen lehrt) anliegende Begrenzungsflächen, die eine Trennstruktur zwischen den aneinander liegenden Zinken 13 bilden. Die aneinander liegenden Seitenränder 17 erstrecken sich hin bis zu dem spitzen Ende 43 des Ogivenabschnitts 20, an dem eine insbesondere im Wesentlichen sternförmige, zentrierte Öffnung 45 geformt ist, die dazu dient, dass bei den standardisierten Testverfahren gallertartige Masse eindringen kann, welche durch Aufbau eines hydraulischen Drucks die gewünschte Deformation (gemäßFig. 69 bis 71 ) bewirkt. Dabei soll die zentrale Öffnung 45 deutlich kleiner als 20 % des zylindrischen Querschnitts des Basisendabschnitts 3 sein. Bei dem inFig. 5 bis 8 dargestellten Projektil 37 liegt der Öffnungsquerschnitt der Öffnung 45 bei etwa 10 % oder weniger des zylindrischen Querschnitts des Basisendabschnitts 3. - Bei der Ausführung nach den
Figuren 1.1 bis 7.1 ist ein weiteres Beispiel eines Intermediats 1 dargestellt, wobei zur besseren Lesbarkeit der Figurenbeschreibung und zur Vermeidung von Wiederholungen für die gleichen Bestandteile des Intermediats 1 dieselben Bezugsziffern wie bei der Ausführung nach denFiguren 1-8 verwendet werden. Das Intermediat 1 unterscheidet sich von dem Intermediat 1 nach denFiguren 1 bis 4 zum einen in der Tiefe der Einbringung der Pressvertiefung 11 und in der Anzahl der Schlitzarme, nämlich vier Schlitzarme 10 a bis d. Die axiale Tiefe der Pressvertiefung 11 entspricht etwa 20-30 % der Gesamtlängsausdehnung des Intermediats 1, was gut in denFiguren 3.1 und 4.1 ersichtlich ist. Im Gegensatz zu der Ausführung nach denFiguren 1-4 bilden die Schlitzarme 10 a bis 10 d keinen vollständigen Radialdurchbruch in der Wandung 12 des Pressendabschnitts 7. Vielmehr ist die Wandung 12 außenseitig aufgrund der Schlitzböden 9 zylindrisch geschlossen, wobei die Wanddicke am axialen Ende im Bereich der Pressvertiefung 11 dünn ist. Der Schlitzboden 9 verläuft im Wesentlichen geradlinig mit konstanter Steigung in Längsrichtung zu einem Vertiefungsboden 35, der kreisförmig, konkav gebildet ist. Auch die Zinken 13 münden in den Vertiefungsboden 35. Die Zinken 13 haben hohlraumseitig eine konvexe Form mit einem Grat (Materialanhäufung 31), der sich mittig hin zum Vertiefungsboden 35 erstreckt. Die Außenfläche 15 des Intermediats 1 ist vollständig zylindrisch, auch auf Höhe des Stirnflächenendes, an dem die Pressvertiefung 11 eingebracht ist. Die Pressvertiefung 11 kann mittels eines Werkzeugs eingebracht werden, wie es in denFiguren 21-24 dargestellt ist, wobei auch andere Formen einer Prägeformmatrize eingesetzt werden können, wie sie im Bereich der Schraubenzieher-Bit-Formen (Schraubenkopfprofil) bekannt ist. - Nachdem das Intermediat 1 tiefgezogen fertiggestellt ist, ohne dass weitere spanabhebende Fertigungsmaßnahmen angewendet werden müssen, ist das Intermediat 1 bereit, um zu einem Projektil 37 umgeformt zu werden. Im Hinblick auf das Projektil 37 gemäß den
Figuren 5 bis 8 werden zur einfachen Lesbarkeit der Figurenbeschreibung und zur Vermeidung von Wiederholungen für die gleichen oder ähnlichen Bestandteile des Projektil 37 dieselben Bezugsziffern verwendet. Der Umformungsprozess zur Bildung des Projektils 37 besteht hauptsächlich darin, den Pressendabschnitt 7 mit den durch Schlitze separierte Zinken 13 in einen Ogivenabschnitt 20 umzuformen. Dabei werden die Zinken 13 derart radial nach innen deformiert, dass die Zinken 13 in einen oder annähernd in einen Berührungskontakt gelangen, wie insbesondereFig. 5.1 bis 7.1 darstellen. Bei der Ausführung nachFig. 5.1 bis 7.1 werden die Innenflankenflächen annähernd zumindest größtenteils in Berührung gebracht, um einen radial vollständig geschlossenen Hohlraum 18 zu bilden, der sich von dem Vertiefungsboden 35 in axialer Längsrichtung hin zur Spitze des Projektils 37 erstreckt, an der eine trichterförmige Kratervertiefung gebildet ist. Bei der Ausführung gemäßFig. 5.1 bis 7.1 ist die Außenfläche der Ogive 20 vorteilhafter Weise vollständig geschlossen. An dem spitzen Ende 43 des Ogivenabschnitts 20 ist eine insbesondere im Wesentlichen kreisförmige zentrierte Öffnung 45 geformt, die dazu dient, dass bei den standardisierten Testverfahren gallertartige Masse eindringen kann, welche durch Aufbau eines hydraulischen Drucks die gewünschte Deformation (gemäßFig. 69 bis 71 ) bewirkt. Dabei soll die zentrale Öffnung 45 deutlich kleiner als 20 % des zylindrischen Querschnitts des Basisendabschnitts 3 sein. Bei dem inFig. 5 bis 8 dargestellten Projektil 37 liegt der Öffnungsquerschnitt der Öffnung 45 bei etwa 20 % oder weniger des zylindrischen Querschnitts des Basisendabschnitts 3. Heckseitig umfasst das Projektil 37 eine geringe Abschrägung 27, um einfacher mit einer Munitionshülse zusammenarbeiten zu können. Bei der nun folgenden Beschreibung wird auf ein Beispiel für ein Tiefziehwerkzeug zur Erstellung des Intermediats 1 derFig. 1 bis 4 bzw. des Projektils 37 derFig. 5 bis 8 erläutert. Bei der Gestaltung des Werkzeugs zum Formen des Intermediats 1 soll ein klassisches bekanntes Werkzeug, nämlich ein Schlitzschraubenzieher eingesetzt werden, der bei der Ausführung nachFig. 9 bis 12 eine Dreischlitz- oder Dreisteg-Klinge aufweist. - Im Folgenden wird der Presskopf/Werkzeug gemäß
Fig. 9 bis 12 im Allgemeinen mit der Bezugsziffer 51 versehen, der die Schlitze 10a bis 10c bildende, radial erstreckende Deformationsstege 53 umfasst, die von Innenflankenflächen 55 getrennt sind, die im Wesentlichen in Axialrichtung sowie in Umfangsrichtung konkav ausgeführt sind. Der maximale Außendurchmesser des Werkzeugs 51 nachFig. 9 bis 12 (gilt auch für die später beschriebenen Werkzeuge) ist geringfügig größer als das Kaliber des zu erstellenden Projektils 37 bzw. des zu fertigenden Intermediats 1. Beispielsweise ist der Größenunterschied zwischen 1 mm und 2 mm. - Wie in
Fig. 10 ersichtlich ist, stehen die Stege 53 bei der Querschnittsansicht in einem Winkel von 60° zueinander. Aus der Draufsicht ist ersichtlich, dass die Stege 53 in einem 120°-Winkel zueinander versetzt angeordnet sind, also einen punktsymmetrischen Aufbau bilden. Die Stege laufen in eine zentrale Spitze 51 zu, die abgerundet oder sphärisch ist. - Es zeigte sich, dass mit dem Werkzeug 51, nämlich dem Presskopf oder der Klinge eines entsprechend geformten Schlitz-Schraubenziehers, ein Tiefziehprozess an dem Rohling aus duktilem Material, wie duktilem Metall, wie Kupfer, einer Kupferlegierung, Messing oder dergleichen, zur Bildung des Intermediats 51 durchgeführt werden kann, das nicht an der Schwierigkeit der Zipfligkeit, also der Wellenbildung, leidet. Eine aufwendige Nachbearbeitung ist beim Einsatz des Werkzeugs nicht notwendig.
- Eine weitere bevorzugte Ausführung eines Intermediats 1 zeigen
Fig. 13 bis 16 . Zur einfacheren Lesbarkeit der Figurenbeschreibung werden die gleichen Bezugszeichen für die identischen oder ähnlichen Bestandteile des Intermediats 1 gemäßFig. 1 bis 4 verwendet, um das Intermediat 1 gemäßFig. 13 bis 16 zu beschreiben. - Das Intermediat 1 gemäß
Fig. 13 bis 16 unterscheidet sich von dem nachFig. 1 bis 4 durch die Anzahl der Schlitze 10a bis 10d und die Anzahl der Zinken 13, nämlich vier. Wie insbesondere inFig. 14 ersichtlich ist, erstrecken sich die Schlitzböden 33 kreuzförmig von dem gemeinsamen Vertiefungsboden 35 in Radialrichtung nach außen und steigen dabei an (Fig. 13 ). - Die Zinken haben zur Pressvertiefung 11 hin eine konvexe, bauchförmige Oberseite, welche ein Maximum in Form der Materialverstärkung 31 erreicht. Die Zinken 13 erstrecken sich gemäß dem unverformten Intermediat 1 außenseitig zylindrisch geradlinig und innenseitig konvex leicht nach außen geneigt hin zu den Zinkenspitzen 25.
- In
Fig. 17 bis 20 ist das Intermediat 1 gemäßFig. 13 bis 16 zu einem Projektil 37 umgeformt, wobei zur besseren Lesbarkeit gegenüber dem Projektil 37 gemäßFig. 5 bis 8 die gleichen Bezugszeichen für ähnliche oder identische Bestandteile verwendet sind. - Im Unterschied zu dem Projektil gemäß
Fig. 5 bis 8 umfasst das Projektil 37 gemäßFig. 17 bis 20 eine deutlich größere Seitenöffnung 41, die eine Dreiecksform hat, wobei die lichte Weite der Seitenöffnung 41 von dem Schlitzboden hin zu der Zinkenspitze 25 allmählich abnimmt. Die sich berührenden Seitenränder 17 der Zinken 13 liegen lediglich im spitzen Bereich an entlang weniger Millimeter, insbesondere bei einem 9 mm Kaliber. Auf diese Weise wird der Hohlraum 18 in dem kurzen anliegenden Bereich in Umfangsrichtung geschlossen, während der Hohlraum 18, der sich aus der Pressvertiefung 11 ergibt, durch die vier Seitendurchgangsöffnungen 41 seitlich und die zentrierte Öffnung 45 axial zugänglich ist. - Die in Längsrichtung des Projektils zentrierte Öffnung 45 an der Spitze des Ogivenabschnitts ist im Wesentlichen quadratisch mit abgerundeten Ecken. Auch die Querschnittsfläche der Öffnung 45 ist deutlich geringer als 20 %, 15 % oder 10 % der zylindrischen Querschnittsfläche des Basisendabschnitts 3. Die geringe Querschnittsfläche verhindert, dass gegenüber der Gallert-Masse festere Bestandteile die Öffnung verschließen, wodurch das Gallert-Material nicht in den Hohlraum 18 eindringen kann, um dort die hydraulischen Kräfte zum Aufspalten der Zinken 13 aufbauen zu können.
- Das Werkzeug 51, mit dem das Intermediat gemäß
Fig. 13 bis 16 dargestellt ist, ist inFig. 21 bis 23 mit der Bezugsziffer 51 versehen. Gleiche und identische Bestandteile des Werkzeugs werden mit den gleichen Bezugsziffern versehen, um die Lesbarkeit zu vereinfachen. - Im Gegensatz zu der Ausführung nach
Fig. 9 bis 12 umfasst das Werkzeug 51 gemäßFig. 21 bis 24 vier Stege zur Bildung von vier Schlitzen 10 in die Wandung des Pressendabschnitts 7 des Intermediats 1. Die vier Stege 53 sind in einem rechten Winkel zueinander angeordnet. Wie insbesondere inFig. 23 ersichtlich ist, umfassen die Flankenflächenbereiche 55 zwischen den Stegen 53 eine konkave Form, um die konvexe Flächenform mit der Materialverstärkung 31 des Intermediats 1 zu bilden. - In
Fig. 25 bis 28 ist eine weitere bevorzugte Ausführung des Intermediats 1 dargestellt, wobei für die gleichen und ähnlichen Bestandteile des Intermediats 1 die gleichen Bezugszeichen verwendet werden, wie bei den oben bereits beschriebenen Ausführungen. - Im Gegensatz zu den obigen Ausführungen hat das Intermediat 1 gemäß
Fig. 25 bis 28 nur einen Schlitz, der sich vollständig von einer radialen Seite zur gegenüberliegenden Seite durch das Längsachsenzentrum erstreckt, wie am besten inFig. 26 ersichtlich ist. Der Schlitz 10 bildet die Pressvertiefung 11 und teilt die Wandung zur Umschließung des Hohlraums 18 in zwei Zinkenabschnitte 13, die sich hier zur Spitze 25 sowohl in Breitenrichtung als auch Materialstärke verjüngt. Gleiches gilt auch für die Zinken gemäß den anderen Ausführungen, die beschrieben sind und noch beschrieben werden. - Gemäß der Draufsicht von
Fig. 26 und der Schnittansicht gemäßFig. 28 ist der Schlitzboden 33 relativ breit ausgeführt und erstreckt sich an der Außenradialseite um fast die Hälfte des Durchmessers des Basisendabschnitts 3. An der Außenseite verjüngt sich der Schlitzboden 33 in den Vertiefungsboden 35, der zentral zur Längsachse A des Intermediats 1 liegt. - Wie eindeutig in
Fig. 25 ersichtlich ist, haben die Zinken 13 zur Pressvertiefung 11 zugewandt eine konvex geformte Innenoberseite, die eine Materialverstärkung 31 umfasst, die sich, wie oben beschrieben ist, von der Zinkenspitze 25 hin zu dem Vertiefungsboden 35 erstreckt. - Im Gegensatz zu den anderen Ausführungen steigt der Schlitzboden 33 insbesondere im Hinblick auf die Längsachse A in einem Winkel von etwa 30° bis 60°, etwa zwischen 40° und 50°. Der Schlitzboden verläuft im Wesentlichen geradlinig nach radial außen.
- Das aus dem Intermediat 1 gemäß
Fig. 25 bis 28 gefertigte und insbesondere umgeformte Projektil ist inFig. 29 bis 32 gezeigt, wobei für die gleichen Bezugszeichen bezüglich der bereits oben beschriebenen Projektilbeschreibung die gleichen Bezugszeichen herangezogen sind. Wie inFig. 29 bis 32 ersichtlich ist, umfasst der Ogivenabschnitt 20 große Seitenöffnungen 41, welche sich aus dem breiten Schlitzboden 33 des Intermediats 1 gemäßFig. 25 bis 28 ergibt. Wie auch ersichtlich ist, nimmt der lichte Querschnitt der Seitenöffnung 41 hin zur Spitze des Ogivenabschnitts 20 ab. Ebenfalls ist ersichtlich, dass keine Berührung zwischen den geschlitzten Seitenrändern 17 selbst im Bereich der zentrierten Öffnung 45 vorliegt. Dies bedeutet, dass eine Berührung der Seitenränder 17 nicht notwendig ist, um das erfindungsgemäße Projektil 37 zu bilden. Die umgebogenen Zinken 13 begrenzen den Hohlraum 18, der von der zentrierten Öffnung 45 sowie von den beiden Seitenöffnungen 41 zugänglich ist. Zwischen den annähernd sich berührenden Seitenrändern 17 im Bereich der zentralen Öffnung 45 ist ein Spalt 61 gebildet, der weniger als 2 mm oder 1 mm Breite aufweisen soll. - Wie in
Fig. 30 ersichtlich ist, hat die zentrale Öffnung 45 im Bereich des spitzen Winkels des Ogivenabschnitts 20 im Wesentlichen eine Sanduhrform, wobei der lichte Querschnitt der Öffnung 45 deutlich kleiner als 20 % oder 10 % der zylindrischen Fläche des Basisendabschnitts 3 ist. Bei der Seitenansicht gemäßFig. 29 und der Querschnittsansicht gemäßFig. 31 ist eine besondere Gestaltung des Ogivenabschnitts 20 ersichtlich, bei der eine Flaschenhalsform am spitzen Ende der Wandung vorgesehen ist, wodurch die allgemeine Ogivenabschnittsgestaltung gemäß den anderen Ausführungen unterschiedlich ist. - In
Fig. 33 bis 36 ist eine weitere Ausführung des Werkzeugs 51 dargestellt, wobei zur einfacheren Lesbarkeit die gleichen Bezugszeichen verwendet werden, wie bei den oben bereits beschriebenen Werkzeug-Ausführungen. Der Presskopf 51 gemäßFig. 33 bis 36 umfasst lediglich zwei Stege 53 zur Bildung der beiden Schlitze 10a und 10b gemäß dem Intermediat nachFig. 25 bis 28 . Die konkaven Flankenflächen 55 sind gut insbesondere inFig. 33 und 35 ersichtlich. - Die Ausführung des Intermediats 1 gemäß
Fig. 37 bis 40 unterscheidet sich von der Ausführung des Intermediats 1 gemäßFig. 13 bis 16 darin, dass der Zinken keine rein konvexe zur Pressvertiefung 11 zugewandte Oberseite hat, sondern eine konkave Gestaltung mit einer linearen Materialverringerung 63 (Einkerbung oder Spalte), welche eine Aufspaltung des Zinkens in zwei Zinkenabschnitte 13a und 13b bildet, welche jeweils in eine eigene Zinkenspitze 25a, 25b mündet. Die "gespaltenen" Zinken sind von jeweils vier schmalen Schlitzen 10a bis 10d strukturell getrennt. - Das Intermediat 1 gemäß
Fig. 37 bis 40 hat zumindest in Axialrichtung eine konvexe Wölbung, aber nicht in Umfangsrichtung, aufgrund der Materialverringerung 63. - In
Fig. 41 und 42 ist das erfindungsgemäße Projektil 37 auf der Basis des Intermediats 1 nachFig. 37 bis 40 gefertigt. Zur besseren Lesbarkeit der Figurenbeschreibung werden für dieselben und ähnliche Bestandteile des Projektils 37 die gleichen Bezugsziffern verwendet. In der Ausführung des Projektils 37 nachFig. 41 bis 45 ist die Seitenöffnung 41 kleiner als die Hälfte der Längserstreckung des Seitenrands 17. - Für einen Großteil des Seitenrands 17 besteht eine berührungsgemäße Anlage der Seitenränder 17 aneinander, um in Umfangsrichtung den Hohlraum 18 zu begrenzen.
- Im Gegensatz zu den Ausführungen, die oben beschrieben sind, umfasst das Intermediat 1 an dem spitzen Ende des Ogivenabschnitts 20 eine Sternform, dessen lichte Querschnittsfläche deutlich kleiner als 20 % der Querschnittsfläche des Basisendabschnitts 3 ist. Insbesondere ist die Querschnittsfläche der Öffnung kleiner als 15 % oder 10 % ausgebildet.
- Der obere abschließende Rand im Bereich der sternförmigen zentralen Öffnung 45 bildet den Endrand des jeweiligen Zinkens 13, wobei Seitenränder 17 berührend aneinander liegen.
- In
Fig. 45 bis 48 ist das Werkzeug 51, nämlich der Presskopf, dargestellt, mit dem das Intermediat 1 gemäßFig. 37 bis 40 hergestellt sein soll. Das Werkzeug 51 hat ähnlich wie das Werkzeug gemäßFig. 21 bis 24 vier Stege, wobei die Flankenflächen 55 zumindest in Umfangsrichtung konvex mit einem Höhenkamm 71 ausgebildet sind. Die vier Stege 53 erstrecken sich in einem rechten Winkel zueinander. - In
Fig. 49 bis 52 ist ein weiteres Intermediat 1 mit einer komplizierteren, nicht achsensymmetrischen Zinkenstruktur gezeigt. Die Struktur des Intermediats 1 nachFig. 49 bis 52 , für die dieselben Bezugszeichen für ähnliche und identische Anteile verwendet werden, wie oben ausgeführt, umfasst eine Pressvertiefung 11, welche durchgehende Schlitze 10 aufweist. Die Schlitze 10a bis 10d verlaufen radial etwas außerhalb, insbesondere tangential zum Vertiefungsboden, zur Längsachse A des Intermediats 1. Auch die Zinken 13 haben eine konvexe Oberseite und erwachsen einstückig aus dem Basisendabschnitt 3. Sie erreichen eine Zinkenspitze 25. - Das Intermediat 1 gemäß
Fig. 49 bis 52 ist zu einem Projektil 35 entsprechendFig. 56 bis 59 umgebogen. Wie ersichtlich ist, verlaufen die Seitenöffnungen 41 und die Seitenränder 17 der jeweiligen Zinken schraubenförmig bezüglich der Längsachse A, was von den nicht rein radialen Schlitzen 10a bis 10d des Intermediats 1 herrührt. - Auch die zentrale Öffnung 45 des Projektils 37 gemäß
Fig. 56 bis 59 hat eine geringere lichte Querschnittsfläche als die zylindrische Querschnittsfläche des Basisendabschnitts 3. Die lichte Querschnittsfläche der zentralen Öffnung 45 ist deutlich kleiner als 20 % oder 15 % oder 10 %. - Der Hohlraum 18 ist seitlich über die durch Seitenöffnungen 41 sowie über die zentrale Öffnung 45 offen. Etwa die Hälfte der axialen Länge der Seitenränder 17 steht in Berührung, so dass dort der Hohlraum in Umfangsrichtung geschlossen ist. Die andere Hälfte der Seitenränder 17 ist zur Bildung der Seitenöffnung 41 beabstandet.
- In
Fig. 53 bis 55 ist das Werkzeug 51 dargestellt, das zur Fertigung des Intermediats 1 dient. Wie insbesondere inFig. 55 ersichtlich ist, verlaufen die vier Stege nicht mittig durch die Längsachse des Werkzeugs, sondern leicht versetzt tangential zu dem spitzen Bereich 57. Aufgrund dieser Versetzung entsteht die leicht verdrehte Form der Seitenränder 17 und der Seitenöffnung 41. - Schließlich wird mit
Fig. 60 bis 63 eine weitere Ausführung des Intermediats 1 dargestellt, wobei für die gleichen oder ähnlichen Bestandteile die gleichen Bezugszeichen verwendet sind. Das Intermediat 1 umfasst wie die zuerst beschriebene Ausführung nachFig. 1 bis 4 drei radial verlaufende, aber zur Längsachse A leicht versetzte Schlitze 10a bis 10c. Daraus ergeben sich die wie inFig. 60 bis 63 dargestellten Zinken 13. Die Zinken 13 münden an deren Ende in ein im Wesentlichen abgeflachtes Ende 71. - Die zur Pressvertiefung 11 zugewandte Oberfläche ist konvex geformt, wobei dessen Stärke im axialen Verlauf zum Ende 71 abnimmt.
- Das gemäß
Fig. 60 bis 63 dargestellte Intermediat kann zu einem Projektil 37 umgeformt werden, was in den Figuren nicht näher dargestellt ist. - Das Werkzeug 51 gemäß
Fig. 65 bis 68 ist dazu ausgelegt, das Intermediat 1 gemäßFig. 61 bis 63 zu fertigen. Die für die Schlitze 10a bis 10c verantwortlichen Stege 53 sind genauso zur Längsachse des Werkzeugs 51 versetzt, um entsprechende Schlitzformen in das Intemediat 1 einzubringen. - In
Fig. 69 bis 71 ist ein deformiertes Projektil dargestellt, das im Wesentlichen dem Gegenstand gemäßFig. 13 bis 20 entspricht. Das deformierte Projektil 81 umfasst vier zungenartig einstückig von dem Basisendabschnitt 3 erstreckende Zinken 83, deren Form kelchblattartig bezeichnet werden kann. Wie inFig. 69 bis 71 ersichtlich ist, umfassen die umgebogenen Zinken 83 eine mittige Verstärkung 33, welche sich von der Zinkenspitze 25 hin zu dem Vertiefungsboden 35 erstreckt. Die Deformation der Zinken 83 kann auch pilzförmige Deformation bezeichnet werden. Erfindungsgemäß liegt zwischen zwei benachbarten deformierten Zinken ein weiterer spitz zulaufender, sich radial nach außen streckender Vorsprung 85, der im Wesentlichen die Form eines Haifischzahns besitzt und in einer konvexen Form sich radial nach außen erstreckt. - Wie in
Fig. 71 ersichtlich ist, erstrecken sich die Zähne 85 oberhalb der deformierten Zinken 83 und haben eine deutlich kürzere Längserstreckung als die umgeformten Zinken 83. Die spitz zulaufenden Zähne 85 ergeben sich aus einer Deformation im Bereich des Schlitzbodens 33 zwischen den jeweiligen benachbarten Zinken 83. Die durchgehenden Schlitzausführung und die Ausbildung eines schmalen Schlitzbodens 33 im Bereich des Basisendabschnitts 3 erzwingt die Bildung zusätzlicher spitz zulaufender Zähne 85 zwischen den umgebogenen Zinken 83. In dem Bereich zwischen den Zähnen 85 und den umgebogenen Zinken 83 bilden sich schnabelförmige Einschnürungen 87, welche typisch für eine ideale Deformation unter den oben genannten Testbedingungen sind. - Wie bei der Draufsicht von
Fig. 65 ersichtlich ist, ist das deformierte Profil annähernd doppelachsensymmetrisch und bildet neben den vier umgefalteten Zinken 85 vier weitere radial nach außen erstreckende, insbesondere spitz zulaufende Zähne 85. -
Figuren 72-75 zeigen eine weitere Ausführung eines Intermediats 1, wobei zur besseren Lesbarkeit der Figurenbeschreibung und zur Vermeidung von Wiederholungen für die gleichen oder ähnlichen Bestandteile des Intermediats 1 die gleichen Bezugszeichen verwendet werden. Das Intermediat 1 gemäß denFiguren 72-77 ist ähnlich dem Intermediat 1 nach denFiguren 1-4 dahingehend, dass die Pressvertiefung 11 drei Schlitzarme 10 a bis c bildet, die in äquidistanten Abständen (120°) zueinander angeordnet sind. Die Schlitzarme 10 a bis c sind etwas breiter ausgeführt und verlaufen im Wesentlichen radial gleichmäßig zur Außenseite. Die Schlitze verlaufen teilweise radial durchgehend zur Außenfläche 15. Die Zinken 13 sind formgleich zueinander gebildet und haben eine zum Hohlraum 18 gewandte konvexe Innenflankenfläche 21. Ein wesentlicher Unterschied zu den oben beschriebenen Intermediaten 1 besteht darin, dass der Grundkörper des Intermediats 1 zweiteilig ist, nämlich durch einen Kern 38 und einen Mantel 39 gebildet ist. Der Kern 38 ist ein Vollmaterial beispielsweise aus einem duktilen Material, wie Kupfer oder Blei, gebildet, der von dem dünnwandigen Mantel 39 ebenfalls aus einem duktilen Material vollständig umgeben ist. Lediglich die Stirnseite, an der das Umformwerkzeug in Axialrichtung A zur Ausbildung der Pressvertiefung 11 eingefahren wird, ist nicht von dem Mantel 39 bedeckt. Beim Einbringen der Pressvertiefung 11 wird sowohl der Grundkörper, der Kern 38, als auch der daran anliegende Mantel 39 plastisch verformt, um die gewünschte Schlitzung (10) einzubringen. Das Intermediat 1 hat an der dem Pressendabschnitt 7 gegenüberliegende Stirnseite 5 eine kegelförmige Endform. Der Mantel 39 steht am Pressendabschnitt 7 axial leicht vor, sodass kein Material des Kerns 38 über den Rand des Mantels 39 vorstehen kann. - Nachdem das Intermediat 1 tiefgezogen fertiggestellt ist, ohne dass weitere spanabhebende Fertigungsmaßnahmen angewendet werden müssen, ist das Intermediat 1 bereit, um zu einem fertigen Projektil, insbesondere ein Teilzerleger, umgeformt zu werden. Der Umformungsprozess zur Bildung des Projektils 37 besteht hauptsächlich darin, den Pressendabschnitt 7 mit den durch Schlitze separierten Zinken 13 in einen geeigneten Ogivenabschnitt 20 umzuformen, insbesondere zu verpressen. Dabei werden die Zinken 13 derart radial nach innen deformiert, dass die Seitenränder 17 der Zinken 13 in einen Berührungskontakt gelangen, wie insbesondere
Fig. 78 bis 83 darstellen. Bei der bevorzugten Ausführung nachFig. 78 bis 82 werden die Seitenränder 17 vollständig in Berührung gebracht, bis eine vollständig geschlossene Außenfläche 15 im Bereich des Hohlraums 18 und der Schlitzarme 10 des Intermediats 1 geformt worden ist. Bei der Ausführung gemäßFig. 78 bis 82 ist es von Vorteil, die Seitenöffnung 41 verschwinden zu lassen. Der Hohlraum 18 erstreckt sich zylindrisch von dem Vertiefungsboden 35 hin bis zu dem Ende 43 des Ogivenabschnitts 20, an dem eine insbesondere im Wesentlichen kreisförmige, zentrierte Öffnung 45 geformt ist, die dazu dient, dass bei den standardisierten Testverfahren eine gallertartige Masse eindringen kann, welche durch Aufbau eines hydraulischen Drucks die gewünschte Deformation (gemäßFig. 69 bis 71 ) bewirkt. Dabei soll die zentrale Öffnung 45 deutlich kleiner als 20 % des zylindrischen Querschnitts des Basisendabschnitts 3 sein. Bei dem inFig. 5 bis 8 dargestellten Projektil 37 liegt der Öffnungsquerschnitt der Öffnung 45 bei etwa 20 % oder weniger des zylindrischen Querschnitts des Basisendabschnitts 3. - Eine Variante zu dem Projektil 37 ist in den
Figuren 83-87 dargestellt, wobei zur einfachen Lesbarkeit der Figurenbeschreibung für die gleichen Bestandteile des Projektils 37 die gleichen Bezugs verwendet werden. - Das Projektil, insbesondere ein Teilzerleger, 37 gemäß den
Figuren 83 bis 87 unterscheidet sich von dem Projektil 37 gemäß denFiguren 78 bis 82 dadurch, dass an der zentralen Öffnung 45 eine Spitze 86 insbesondere aus Kunststoff eingesetzt ist, um den Ogivenabschnitt 20 aerodynamisch spitz zu laufen zu lassen. Die Spitze 86 hat einen im Wesentlichen symmetrischen Aufbau und zwei Sackloch-Ausnehmungen 84, 88, eine (84) an der offen Außenseite der Spitze 86 und eine andere (88) an dem Einsatzbereich, der in den Hohlraum 18 des Projektils 37 eingreift. Bei dem Umformen von dem Intermediat 1 zu dem Projektil 37 kann bereits die Spitze 86 vormontiert sein, sodass beim Umformen Presskräfte zum Halten der Spitze 86 mitgeteilt werden. Um eine definierte Axialposition der Spitze 86 bereitzustellen, hat letztere einen umlaufenden Absatz 89, an dem der runde Endrand des Mantels 39 anliegt. - Die
Figuren 88-93 zeigen eine weitere Variante eines Intermediats 1, wobei für die ähnlichen oder gleichen Bestandteile die gleichen Bezugsziffern wie oben verwendet sind. Das Intermediat 1 gemäß denFiguren 88-93 unterscheidet sich von dem Intermediat gemäß denFiguren 72-77 dadurch, dass der Kern 38 zwei-teilig ist, nämlich einen Deformationsabschnitt 91 insbesondere aus einem Vollmaterial beispielsweise aus einem duktilen Material, wie Kupfer oder Blei, in dem die Pressvertiefung 11 eingebracht ist, und einen undeformierten, heckseitigen Kernabschnitt 93 insbesondere aus einem Vollmaterial beispielsweise aus einem duktilen Material, wie Kupfer oder Blei, aufweist. Der Kernabschnitt 93 ist etwas kleiner und stellt mehr als die Hälfte, beispielsweise 2/3, der gesamten Länge des Intermediats 1 dar. Vorzugsweise werden 2 unterschiedliche Materialien für den Deformationsabschnitt auch 90 und dem heckseitigen Kernabschnitt 93 verwendet. Es können aber auch ein gleiches Material verwendet werden, wobei eine Grenzfläche 95 zwischen den beiden Abschnitten 91,93 gebildet ist. Die Pressvertiefung 11 ist ausschließlich in dem Deformationsabschnitt 91 eingebracht, wobei der Vertiefungsboden 35 nahe an der Grenzfläche 95 zwischen dem Deformationsabschnitt 91 und dem Kernabschnitt 93 positioniert ist. - Das Projektil 37, insbesondere ein Teilzerleger, das sich aus dem Intermediat 1 gemäß den
Figuren 88-93 ergibt, ist in denFiguren 94-97 in einer 1. Ausführung und in denFiguren 99-103 in einer 2. Ausführung dargestellt, wobei sich die 2. Ausführung lediglich dadurch unterscheidet, dass die oben beschriebene Spitze 86 in den Hohlraum 18 eingesetzt ist. Das Projektil 37 gemäß der 1. und 2. Ausführung unterscheidet sich von dem Projektil 37 gemäß denFiguren 78-87 in dem 2-teiligen Kern, dem Deformationsabschnitt 91 und dem Kernabschnitt 93, wobei der Deformationsabschnitt 91 im Wesentlichen im Bereich des Ogivenabschnitts 20 liegt; er kann sich aber auch deutlich (zulasten des Kernabschnitts 93) in Richtung Heck erstrecken und einen größeren Teil des Kerns 38 einnehmen. - Die Ausführung des Intermediats 1 nach den
Figuren 104 bis 109 unterscheidet sich von dem Intermediat 1 nach denFiguren 72-77 dadurch, dass anstatt drei Schlitzarmen 10 (drei Zinken 13) vier Schlitzarme 10 a bis d (Zinken 13) vorgesehen sind. Zur einfachen Lesbarkeit der Figurenbeschreibung sind die gleichen Bezugsziffern wie oben verwendet. Aus dem Intermediat 1 gemäß denFiguren 104-109 kann das annähernd gleiche Projektil 37, das in denFiguren 110-115 dargestellt ist, hergestellt werden, wie bei dem Intermediat 1 mit drei Zinken 13. Durch die Erhöhung/Reduzierung der Zinkenzahl, Schlitzarmzahl kann die Geometrie der Ogive 20 bzw. des Hohlraums 18 eingestellt werden. Auch das Projektil 37 gemäß der 2. Ausführung mit der Spitze 86 gemäß denFiguren 115-119 ist der oben beschriebenen Projektil 83-87 gemäß den Figuren annähernd gleich. - Die Ausführung des Intermediats 1 nach den
Figuren 120 bis 125 unterscheidet sich von dem Intermediat 1 nach denFiguren 88-93 dadurch, dass anstatt drei Schlitzarmen 10 (drei Zinken 13) vier Schlitzarme 10 a bis d (Zinken 13) vorgesehen sind. Zur einfachen Lesbarkeit der Figurenbeschreibung sind die gleichen Bezugsziffern wie oben verwendet. Aus dem Intermediat 1 gemäß denFiguren 120-125 kann das annähernd gleiche, in denFiguren 126-129 gezeigten Projektil 37 hergestellt werden, wie bei dem Intermediat 1 mit drei Zinken 13 gemäß denFiguren 94-97 . Durch die Erhöhung/Reduzierung der Zinkenzahl, Schlitzarmzahl kann die Geometrie der Ogive 20 bzw. des Hohlraums 18 eingestellt werden. Auch das Projektil 37 gemäß der 2. Ausführung mit der Spitze 86 gemäß denFiguren 131-135 ist der oben beschriebenen Projektil 37 gemäß denFiguren 115 bis 119 annähernd gleich. Die in der vorstehenden Beschreibung, den Figuren und den Ansprüchen offenbarten Merkmale können sowohl einzeln als auch in beliebiger Kombination für die Realisierung der Erfindung in den verschiedenen, im Rahmen der folgenden Ansprüche fallenden Ausgestaltungen von Bedeutung sein. -
- 1
- Intermediat
- 3
- Basisendabschnitt
- 5
- Stirnfläche
- 7
- Pressendabschnitt
- 9
- Schlitzboden
- 10 (a, b, c, d)
- Schlitzarme
- 11
- Pressvertiefung
- 12
- Wandung
- 13, 83
- Zinken
- 15
- Außenfläche
- 17
- Randbereich
- 18
- Hohlraum
- 20
- Ogivenabschnitt
- 21, 23, 55
- Innenflankenfläche
- 25
- Zinkenspitze
- 27
- Abschrägung
- 31
- Materialanhäufung
- 33
- Schlitzboden
- 35
- Vertiefungsboden
- 37
- Geschoss, Projektil
- 38
- Kern
- 39
- Mantel
- 41
- Seitenöffnung
- 43
- spitzes Ende
- 45
- zentrierte Öffnung
- 51
- Presskopf, Werkzeug
- 53
- Deformationssteg
- 55
- Innenflankenfläche
- 57
- spitzer Bereich
- 61
- Spalt
- 63
- Materialverringerung
- 71
- flaches Ende
- 81
- deformiertes Projektil
- 83
- umgefalteter Zinken
- 84, 88
- Sackloch-Ausnehmung
- 85
- Zahn
- 86
- Spitze
- 87
- schnabelförmige Einschnürung
- 89
- Absatz
- 91
- Deformationsabschnitt
- 93
- Kernabschnitt
- 95
- Grenzfläche
- A
- Axialrichtung
Claims (9)
- Projektil (37) insbesondere eines Deformationsgeschosses oder eines Teilzerlegungsgeschosses, umfassend einen zylindrischen massiven Basisendabschnitt (3) und einen Pressendabschnitt (7) mit einer durch Pressen, insbesondere Tiefziehen, eingebrachten, zentralen Pressvertiefung (11) und einer die Pressvertiefung (11) begrenzenden Wandung, der zu einer ogivoid geformten Spitze umgeformt ist, wobei die Wandung mit wenigstens zwei Durchgangsschlitzen ausgebildet ist, die wenigstens zwei in Umfangsrichtung strukturell getrennte Wandungsabschnitte begrenzen, dadurch gekennzeichnet, dass sich benachbarte Seitenränder (17) der Wandungsabschnitte in Umfangsrichtung zumindest teilweise berühren, insbesondere wobei im Bereich der Berührung der Wandungsabschnitte ein durch die Pressvertiefung gebildeter Hohlraum in Umfangsrichtung umschlossen ist.
- Projektil (37) insbesondere eines Deformationsgeschosses oder Teilzerlegungsgeschosses, nach Anspruch 1, umfassend:
einen zylindrischen, massiven Basisendabschnitt (3) und einen an dem Basisendabschnitt (3) einstückig anschließenden Ogivenabschnitt (20) mit einer Wandung zum umfänglichen Umschließen eines insbesondere ungefüllten Hohlraums (18) und einer an einer Spitze des Ogivenabschnitts (20) zentrierten Öffnung (45) mit einem Maximaldurchmesser von weniger als 20 %, 10 % oder 5 % des durch den Basisendabschnitt (3) definierten Kalibers des Projektils (37). - Projektil (37) nach Anspruch 1 oder 2, das ausgehend von einem Intermediat (1) gefertigt ist, das insbesondere derart kaltumgeformt ist, dass die wenigstens zwei in Umfangsrichtung getrennten Zinken (13) zur Bildung des Ogivenabschnitts (20) aufeinander zu umgebogen sind, insbesondere so dass eine Öffnung (45) an der Spitze des Ogivenabschnitts (20) zur Längsachse (A) des Projektils (37) zentriert ist, wobei das Intermdediat aus einem duktilen Rohling, der mittels Pressen zum Intermediat kaltmassiv umgeformt ist, einem zylindrischen massiven Basisendabschnitt (3) und einem Pressendabschnitt (7) mit einer durch Pressen eingebrachten, zentralen Pressvertiefung (11) und eine die Pressvertiefung (11) begrenzenden Wandung zur Bildung einer ogivoid geformten Spitze besteht, wobei die Wandung mit wenigstens zwei in Axialrichtung des Intermediats erstreckenden Schlitzen ausgebildet ist, die wenigstens zwei Zinken (13) in Umfangsrichtung des Intermediats (1) trennen, wobei sich die wenigstens zwei Schlitze um mehr als 10% einer axialen Gesamtlängsausdehnung des Intermediats (1) von dem Wandungsende in Richtung des Basisendabschnitts (3) erstrecken, wobei eine Umfangsbreite der wenigstens zwei Schlitze in Richtung des Wandungsendes insbesondere kontinuierlich zunimmt.
- Projektil (37) nach Anspruch 3, wobei bei dem Intermediat (1) sich die wenigstens zwei Schlitze um mehr als 20 % der Gesamtausdehnung des die Ogive des Projektils bildenden Pressendabschnitts erstrecken und/oder sich die wenigstens zwei Schlitze in Axialrichtung (A) insbesondere kontinuierlich öffnen, vorzugsweise hin zu einem endseitigen Maximum.
- Projektil (37) nach Anspruch 3 oder 4, wobei bei dem Intermediat (1) eine der Pressvertiefung (11) zugewandte Innenfläche des Zinkens in Umfangsrichtung und/oder in Axialrichtung (A) konvex geformt ist, wobei insbesondere eine in Umfangsrichtung konvexe Innenfläche im Wesentlichen auf halber Umfangsbreite des Zinkens einen in die Pressvertiefung ragenden Vorsprung aufweist, der sich kanten- oder stegartig vorzugsweise geradlinig von der axialen Höhe des Schlitzbodens (33) hin zur Zinkenspitze (25) erstreckt, wobei insbesondere sich von dem kantenartigen Vorsprung eine ebene, konvexe oder konkave Flankeninnenfläche des Zinkens (13) hin zu einem den jeweiligen benachbarten Schlitz begrenzenden Seitenrand (17) des Zinken (13) abfällt.
- Projektil (37) nach einem der Ansprüche 3 bis 5, wobei bei dem Intermediat (1) die wenigstens zwei Zinken (13) in Umfangs-Querschnittbetrachtung eine Wandstärke umfassen, die von einem den jeweiligen benachbarten Schlitz begrenzenden Seitenrand (17) hin zu einem Wandstärkemaximum insbesondere kontinuierlich zunimmt, von dem insbesondere die Wandstärke hin zu dem gegenüberliegenden Seitenrand (17) insbesondere kontinuierlich abnimmt, wobei insbesondere das Wandstärkemaximum in Umfangsrichtung im Wesentlichen in der Mitte des Zinken (13) ausgebildet ist, welches Wandstärkemaximum im Wesentlichen von der Zinkenspitze (25) hin zur axialen Höhe des Zinken (13) im Bereich des Schlitzbodens (33) ausgebildet ist.
- Projektil (37) nach einem der Ansprüche 3 bis 6, wobei bei dem Intermediat sich die Pressvertiefung (11) über mehr als 50 % der gesamten Axialerstreckung des Intermediats erstreckt und einen Vertiefungsboden definiert, der insbesondere sphärisch geformt ist und/oder sich derart radial erstreckt, dass er in einen Schlitzboden (33), insbesondere sämtlichen Schlitzböden (33), der wenigstens zwei Schlitze insbesondere kontinuierlich übergeht.
- Projektil (37) nacheinem der vorhergehenden Ansprüche, bei dem eine Berührungslänge der benachbarten Wandungsabschnitte an deren Seitenrändern (17) über 20 % einer Gesamtlänge der Seitenränder (17) von einer Spitze des jeweiligen Ogivenabschnitts (20) hin zu einem Schlitzboden beträgt, vorzugsweise eine Berührung der Seitenränder (17) entlang annähernd der Gesamtlänge der Seitenränder (17) besteht, insbesondere außer einen Bereich von weniger als 2 mm oder 1 mm insbesondere im Bereich des Schlitzbodens (33).
- Projektil (37) nach einem der Ansprüche 2 bis 8, bei dem die jeweiligen Spitzen der Wandungsabschnitte zu einer insbesondere im Wesentlichen kreisförmigen Öffnung (45) geformt sind, die an der Spitze des Ogivenabschnitts (20) angeordnet ist und/oder hin zu dem Hohlraum offen ist, wobei insbesondere der Querschnitt der Öffnung (45) eine elliptische, kreisförmige, rechteckige oder mehreckige Form, eine Y-Form, eine Stern-Form oder I-Form bildet.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SI201831165T SI3721166T1 (sl) | 2017-12-08 | 2018-12-10 | Projektil |
| EP24191821.8A EP4455606B1 (de) | 2017-12-08 | 2018-12-10 | Projektil |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017011359.9A DE102017011359A1 (de) | 2017-12-08 | 2017-12-08 | Intermediat zum Fertigen von Projektilen eines Deformationsgeschosses, Projektil, deformiertes Projektil, Werkzeug zum Fertigen des Intermediats und Verfahren zum Herstellen des Intermediats |
| PCT/EP2018/084238 WO2019110850A1 (de) | 2017-12-08 | 2018-12-10 | Intermediat zum fertigen von projektilen eines deformationsgeschosses, projektil, deformiertes projektil, werkzeug zum fertigen des intermediats und verfahren zum herstellen des intermediats |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24191821.8A Division EP4455606B1 (de) | 2017-12-08 | 2018-12-10 | Projektil |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3721166A1 EP3721166A1 (de) | 2020-10-14 |
| EP3721166B1 true EP3721166B1 (de) | 2024-07-31 |
Family
ID=64870422
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18825910.5A Active EP3721166B1 (de) | 2017-12-08 | 2018-12-10 | Projektil |
| EP24191821.8A Active EP4455606B1 (de) | 2017-12-08 | 2018-12-10 | Projektil |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24191821.8A Active EP4455606B1 (de) | 2017-12-08 | 2018-12-10 | Projektil |
Country Status (12)
| Country | Link |
|---|---|
| US (2) | US11561074B2 (de) |
| EP (2) | EP3721166B1 (de) |
| BR (1) | BR112020011468B1 (de) |
| CA (1) | CA3084874A1 (de) |
| DE (1) | DE102017011359A1 (de) |
| DK (1) | DK3721166T3 (de) |
| ES (1) | ES2991025T3 (de) |
| FI (1) | FI3721166T3 (de) |
| PL (1) | PL3721166T3 (de) |
| PT (1) | PT3721166T (de) |
| SI (1) | SI3721166T1 (de) |
| WO (1) | WO2019110850A1 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019135875A1 (de) * | 2019-12-30 | 2021-07-01 | Ruag Ammotec Ag | Vollgeschoss, Intermediat zum Fertigen eines Vollgeschosses und Verfahren zum Herstellen eines Vollgeschosses |
| USD1110460S1 (en) * | 2020-02-28 | 2026-01-27 | Sako Oy | Bullet |
| DE102021104760A1 (de) | 2021-02-26 | 2022-09-01 | Ruag Ammotec Ag | Deformationsgeschoss für Polizei- und Behördenmunition |
| DE102021104757A1 (de) | 2021-02-26 | 2022-09-01 | Ruag Ammotec Ag | Metallisches Übungspatronen-Geschoss |
| US11598616B1 (en) * | 2021-09-07 | 2023-03-07 | True Velocity Ip Holdings, Llc | Vented hollow point projectile |
| DE102022104617A1 (de) * | 2022-02-25 | 2023-08-31 | Ruag Ammotec Ag | Intermediat, Werkzeug und Verfahren zum Herstellen eines Deformationsgeschosses mit definierter Endballistik |
| DE102022113108A1 (de) | 2022-05-24 | 2023-11-30 | Ruag Ammotec Gmbh | Werkzeug und Verfahren zum Fertigen eines Projektils sowie Projektil |
| USD1049298S1 (en) * | 2023-02-14 | 2024-10-29 | Halo Ammunition, LLC | Bullet with fins |
| DE102024125029A1 (de) | 2024-09-02 | 2026-03-05 | IBB Industrie Beteiligung und Beratung GmbH & Co. KG | Hohlspitzgeschoss |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US219840A (en) * | 1879-09-23 | Improvement in methods of manufacturing bullets | ||
| US1101743A (en) * | 1914-02-24 | 1914-06-30 | Union Metallic Cartridge Co | Hollow-point bullet. |
| US2045964A (en) * | 1934-12-13 | 1936-06-30 | Berlin Karlsruher Ind Werke Ag | Casing projectile |
| DE2909471A1 (de) * | 1979-03-10 | 1980-09-11 | Schirnecker Hans Ludwig | Geschoss, beispielsweise fuer jagdzwecke, und verfahren zu seiner herstellung |
| US4882822A (en) * | 1988-01-04 | 1989-11-28 | Burczynski Thomas J | Method of fabrication of a bullet having sections separable upon impact |
| DE3838584A1 (de) * | 1988-11-14 | 1990-05-23 | Karl Klaus Mayer | Geschoss der deformations-klasse, fuer jagd - buechsenpatronen |
| US5259320A (en) | 1989-06-29 | 1993-11-09 | Barnes Bullets, Inc. | Intermediate article used to form a bullet projectile or component and a finally formed bullet |
| DE4111959C2 (de) | 1991-04-12 | 1993-10-14 | Herbert Haefner | Vollgeschoß |
| DE4435859A1 (de) * | 1994-10-07 | 1996-04-18 | Herbert Haefner | Vollgeschoß |
| AT405977B (de) | 1996-04-24 | 2000-01-25 | Winter Udo Mag Ing | Expansionsgeschoss |
| US6457417B1 (en) * | 1997-04-16 | 2002-10-01 | Doris Nebel Beal Inter Vivos Patent Trust | Method for the manufacture of a frangible nonsintered powder-based projectile for use in gun ammunition and product obtained thereby |
| US5943749A (en) * | 1997-11-04 | 1999-08-31 | The Nippert Company | Method of manufacturing a hollow point bullet |
| SE520088C2 (sv) * | 2000-04-06 | 2003-05-20 | Skf Sverige Ab | Metod för spånskärande bearbetning av ett arbetsstycke |
| US6805057B2 (en) * | 2000-11-10 | 2004-10-19 | Federal Cartridge Corporation | Bullet for optimal penetration and expansion |
| US20080314280A1 (en) * | 2005-03-17 | 2008-12-25 | Laudemiro Martini Filho | Lead-Free Expansion Projectile and Manufacturing Process |
| US8171852B1 (en) * | 2006-10-24 | 2012-05-08 | Peter Rebar | Expanding projectile |
| DE102013014693A1 (de) * | 2012-09-06 | 2014-03-06 | Ruag Ammotec Gmbh | Geschoss für Schießstand- und Übungspatronen |
| US9354027B2 (en) * | 2013-10-24 | 2016-05-31 | G2 Research Inc. | Fragmenting projectile |
| US9383178B2 (en) * | 2014-02-06 | 2016-07-05 | Sig Sauer, Inc. | Hollow point bullet and method of manufacturing same |
| US9885552B2 (en) | 2014-02-25 | 2018-02-06 | Ruag Ammotec Gmbh | Bonded deformation bullet |
| US9677862B2 (en) * | 2014-04-17 | 2017-06-13 | Maker Holdings, LLC | Mutli-stage fragmenting projectile |
| USD770005S1 (en) * | 2015-03-18 | 2016-10-25 | Silencerco, Llc | Projectile |
| USD782602S1 (en) * | 2015-03-18 | 2017-03-28 | Sig Sauer, Inc. | Pellet |
| USD821536S1 (en) * | 2016-08-24 | 2018-06-26 | Silencerco, Llc | Projectile |
| US20180161972A1 (en) * | 2016-12-09 | 2018-06-14 | Yun Chan Industry Co., Ltd. | Screwdriver tool with identification structure |
| US10690464B2 (en) * | 2017-04-28 | 2020-06-23 | Vista Outdoor Operations Llc | Cartridge with combined effects projectile |
| US11460279B2 (en) * | 2017-07-17 | 2022-10-04 | Olin Corporation | Fragmenting bullet |
-
2017
- 2017-12-08 DE DE102017011359.9A patent/DE102017011359A1/de active Pending
-
2018
- 2018-12-10 SI SI201831165T patent/SI3721166T1/sl unknown
- 2018-12-10 EP EP18825910.5A patent/EP3721166B1/de active Active
- 2018-12-10 PL PL18825910.5T patent/PL3721166T3/pl unknown
- 2018-12-10 US US16/770,852 patent/US11561074B2/en active Active
- 2018-12-10 FI FIEP18825910.5T patent/FI3721166T3/fi active
- 2018-12-10 DK DK18825910.5T patent/DK3721166T3/da active
- 2018-12-10 ES ES18825910T patent/ES2991025T3/es active Active
- 2018-12-10 CA CA3084874A patent/CA3084874A1/en active Pending
- 2018-12-10 PT PT188259105T patent/PT3721166T/pt unknown
- 2018-12-10 WO PCT/EP2018/084238 patent/WO2019110850A1/de not_active Ceased
- 2018-12-10 BR BR112020011468-5A patent/BR112020011468B1/pt active IP Right Grant
- 2018-12-10 EP EP24191821.8A patent/EP4455606B1/de active Active
-
2022
- 2022-12-07 US US18/076,554 patent/US11879709B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| FI3721166T3 (fi) | 2024-11-01 |
| EP4455606B1 (de) | 2026-03-04 |
| PT3721166T (pt) | 2024-10-11 |
| EP4455606A2 (de) | 2024-10-30 |
| BR112020011468A2 (pt) | 2020-11-17 |
| BR112020011468B1 (pt) | 2023-10-17 |
| DE102017011359A1 (de) | 2019-06-13 |
| US20200370872A1 (en) | 2020-11-26 |
| SI3721166T1 (sl) | 2025-03-31 |
| US11561074B2 (en) | 2023-01-24 |
| CA3084874A1 (en) | 2019-06-13 |
| ES2991025T3 (es) | 2024-12-02 |
| EP4455606A3 (de) | 2025-01-15 |
| EP3721166A1 (de) | 2020-10-14 |
| US20230117770A1 (en) | 2023-04-20 |
| PL3721166T3 (pl) | 2024-11-25 |
| DK3721166T3 (da) | 2024-09-23 |
| WO2019110850A1 (de) | 2019-06-13 |
| US11879709B2 (en) | 2024-01-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP4455606B1 (de) | Projektil | |
| EP2237913B9 (de) | Bohrwerkzeug mit ausspitzung | |
| DE3323254C2 (de) | Blindbolzen mit Sperrkragen | |
| EP2019214B1 (de) | Einpresselement zum Einpressen in ein nicht gelochtes oder gelochtes Bauteil sowie Verfahren zur Herstellung des Einpresselements | |
| DE69911404T2 (de) | Verfahren zur herstellen einer hülse | |
| EP1229254B1 (de) | Stanznietverbindung und Halbhohlstanzniet | |
| EP1886030B1 (de) | Niet | |
| DE202012100361U1 (de) | Expansionskopf für Aufweitwerkzeuge und diesen umfassendes Expansionswerkzeug | |
| EP3690260A1 (de) | Halbhohlstanzniet, eine stanznietverbindung aus mindestens zwei bauteilen mithilfe des halbhohlstanzniets sowie ein verfahren zum verbinden der bauteile mit dem halbhohlstanzniet | |
| DE102018119075A1 (de) | Spreizanker | |
| EP3983749B1 (de) | Projektil, insbesondere deformations- und/oder teilzerlegungsgeschoss. | |
| WO2017076922A1 (de) | Hydraulische dehnspanneinrichtung | |
| WO2014195009A1 (de) | Zerspanungswerkzeug sowie verfahren zur herstellung eines zerspanungswerkzeug | |
| EP2087245B1 (de) | Niet | |
| DE102008013227A1 (de) | Verfahren zum Herstellen einer Verbindung zwischen einer Welle und einem Hülsenabschnitt | |
| DE102013216039A1 (de) | Halbhohlstanzniet für das vorlochfreie Fügen eines FVK-Bauteils mit einem Metallbauteil | |
| DE102019102380A1 (de) | Vollstanzniet, eine Stanznietverbindung aus mindestens zwei Bauteilen mithilfe des Vollstanzniets sowie ein Verfahren zum Verbinden der Bauteile mit dem Vollstanzniet | |
| WO2010034324A1 (de) | Schraubmutter, verfahren und werkzeug zu iherer herstellung | |
| EP1591676B1 (de) | Einpressmutter | |
| DE102021133544A1 (de) | Halbhohlstanzniet mit tiefer Schaftbohrung | |
| EP1923583B1 (de) | Stanzmutter | |
| WO2019233910A1 (de) | Konusbolzen und verfahren zur herstellung eines konusbolzens | |
| EP2881599A1 (de) | Spreizdübel mit Spreizbereich mit Einstichen | |
| DE102016110707B4 (de) | Nuterzeugungswerkzeug, insbesondere kombiniertes Nut- und Gewindeerzeugungswerkzeug, mit stirnseitiger Aussparung | |
| DE102014000661A1 (de) | Kabelendhülse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200629 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20211007 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: RWS GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240314 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018014961 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20240916 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 3721166 Country of ref document: PT Date of ref document: 20241011 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20241004 |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: FGE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2991025 Country of ref document: ES Kind code of ref document: T3 Effective date: 20241202 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 45256 Country of ref document: SK |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241031 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241130 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241101 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018014961 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |
|
| 26N | No opposition filed |
Effective date: 20250501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241210 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20251126 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251126 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251218 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20251216 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20251215 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20251216 Year of fee payment: 8 Ref country code: DK Payment date: 20251217 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251218 Year of fee payment: 8 Ref country code: NL Payment date: 20251217 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20251218 Year of fee payment: 8 Ref country code: TR Payment date: 20251204 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20251217 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20251128 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251127 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20251128 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SI Payment date: 20251202 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260119 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240731 |