EP3520913B1 - Walzanlage zum walzen von metallbändern - Google Patents
Walzanlage zum walzen von metallbändern Download PDFInfo
- Publication number
- EP3520913B1 EP3520913B1 EP19152070.9A EP19152070A EP3520913B1 EP 3520913 B1 EP3520913 B1 EP 3520913B1 EP 19152070 A EP19152070 A EP 19152070A EP 3520913 B1 EP3520913 B1 EP 3520913B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hood
- elements
- strip
- rolling mill
- covering surfaces
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B1/30—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process
- B21B1/32—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process in reversing single stand mills, e.g. with intermediate storage reels for accumulating work
- B21B1/36—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process in reversing single stand mills, e.g. with intermediate storage reels for accumulating work by cold-rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B1/30—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process
- B21B1/32—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a non-continuous process in reversing single stand mills, e.g. with intermediate storage reels for accumulating work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B3/00—Rolling materials of special alloys so far as the composition of the alloy requires or permits special rolling methods or sequences ; Rolling of aluminium, copper, zinc or other non-ferrous metals
- B21B2003/001—Aluminium or its alloys
Definitions
- the present invention relates to a rolling plant for rolling metal strips with a roll stand and a roll stand cladding, which is at least partially arranged above a strip running zone arranged in a strip running plane, the strip running plane being defined by a roll gap formed between work rolls of the roll stand, with a suction device comprising a hood device , which is arranged on an inlet side or outlet side above the strip inlet level, and with a strip inlet fitting or strip outlet fitting arranged on the roll stand and at least partially formed above the strip inlet level, wherein the roll stand cladding, the hood device and the strip inlet fitting or strip outlet fitting have wettable surfaces.
- the present invention is based on the task of reducing the cleaning effort and the costs associated with cleaning, on the one hand, and reducing the risk of contamination of the rolling stock by precipitate coming from plant components, on the other hand.
- the invention has the features of claim 1.
- the wettability of the surfaces of the roll stand cladding and the hood device be at least partially different, in such a way that, in particular on a large number of cladding elements and hood elements, their surfaces at least partially form overlapping areas in overlap with a belt running zone arranged in the belt running plane, the overlapping areas have an oleophilic surface quality, and cladding elements and hood elements, their surfaces at least partially form non-overlapping surfaces that are not arranged in overlap with the belt running zone, have an oleophobic surface quality.
- the invention is based on the knowledge that, in the case of oleophilic surfaces, which counteract the formation of liquid droplets due to their good wettability, the formation of droplets is suppressed in comparison to conventionally formed surfaces of cladding or hood elements, so that the risk of dripping the risk of liquid droplets formed on the surface due to gravity being detached and thus reaching the rolling stock as a mixture of metallic abrasion and rolling oil is considerably reduced.
- a measure of the wettability of surfaces is the contact angle, which is measured on a surface between the surface and a tangent laid out from the surface to a phase interface between a liquid arranged on the surface and the surrounding gas phase.
- the rule here is that the more pronounced the wettability of the surface, i.e. the more oleophilic the surface, the more The contact angle is smaller, and conversely, the poorer the wettability of the surface, i.e. the more oleophobic the surface, the larger the contact angle.
- the above physical effect is used in particular to produce surfaces, in particular transparent surfaces, that are as free from fog as possible, which is achieved by the fact that an oleophilic design of the surface largely prevents the formation of droplets so that visibility is impaired by the formation of a layer of droplets the surface can be largely prevented and instead, in the case of a surface arranged in particular at an angle of inclination to the horizontal, a liquid drainage without the formation of drops can be promoted.
- oleophilic and oleophobic surfaces in particular by means of a suitable surface coating on different carrier materials, such as, in particular, metal.
- carrier materials such as, in particular, metal.
- oleophilic surfaces for example, the application of a coating containing silicon oxide nanoparticles to a transparent carrier material, such as, in particular, glass, has proven itself to produce a fog-free surface.
- the silicon oxide nanoparticles are embedded in a polymer film.
- the inventors have now found that the application of such a surface coating to cladding elements or hood elements of rolling mills, preferably in the form of metal sheets, leads to the suppressed formation of droplets on the relevant Surface the risk of droplet detachment with possible contamination of a rolling stock arranged below the surface is considerably reduced.
- the inventors have also found that droplet formation on non-overlapping surfaces that are formed on cladding or hood elements is advantageous because this leads to a concentration of dirt particles in the droplets formed on the surface, which is easy, in particular through supporting impact with cleaning emulsion, rolling oil or the like, can be removed from the surface, so that such cladding or hood elements can be easily cleaned on site without having to be dismantled from the system.
- the overlapping surfaces have a surface quality such that the overlapping surfaces, when wetted with hexadecane, form a contact angle ⁇ 1 that is smaller than 20 °, and the non-overlapping surfaces have a surface quality such that the overlapping surfaces have a contact angle when wetted with hexadecane Form ⁇ 2 greater than 50 °.
- Hexadecane is used as a reference liquid for rolling oil in laboratory measurements.
- the contact angles given above therefore define overlap areas and non-overlap areas with a particularly pronounced wettability or particularly poor wettability, in order to further increase the already existing positive effect in terms of simplified cleaning of the rolling mill when differentiating between oleophilic and oleophobic surfaces.
- the different wettability of the overlap areas and the non-overlap areas is particularly advantageous, as it is correspondingly pronounced, if the contact angle ⁇ 1 formed on the overlap areas is less than 15 ° and the contact angle ⁇ 2 formed by the surfaces of the non-overlap areas is greater than 60 ° .
- the overlap surfaces are preferably formed on cladding or hood elements, in particular cladding sheets and hood sheets, which are arranged horizontally or at an inclination angle ⁇ ⁇ 5 ° to the horizontal, so that an undesirable drop formation above the belt running device on the horizontal or almost horizontal surfaces of the cladding, which generally tend to detachment - or hood elements are effectively counteracted.
- cladding or hood elements in particular cladding sheets and hood sheets, which are arranged horizontally or at an inclination angle ⁇ ⁇ 5 ° to the horizontal, so that an undesirable drop formation above the belt running device on the horizontal or almost horizontal surfaces of the cladding, which generally tend to detachment - or hood elements are effectively counteracted.
- a locally very limited and therefore quick cleaning can easily be carried out on the easily accessible cover surfaces without longer standstill intervals being necessary to carry out the cleaning.
- cover surfaces are formed on cladding elements or hood elements which are arranged at an angle of inclination to the horizontal and are provided with a surface drainage device, the risk of the rolling stock being admitted by Soiling detached from the cover surface can be significantly reduced without the need for a cleaning process. Instead, the deliberately inclined arrangement of the oleophilic surfaces, which enables liquid to be conveyed to the surface drainage device, leads to the amount of precipitation being carried away from the hazard area.
- the surface drainage device is preferably formed by a liquid guide device formed on the overlap surface.
- cover surfaces are formed on hood elements that form an inner hood of the hood device having the inner hood and an outer hood, and in particular non-cover surfaces are also formed on hood elements of the outer hood, efficient cleaning of the hood device can be carried out, in that the Hazard areas of the Surface arranged hood device can be cleaned particularly quickly and easily, whereas in hazard areas of the hood device, that is, in areas in which the cover surfaces are arranged, a hazard from the formation of drops on the cover surfaces is largely prevented.
- non-overlapping surfaces are formed so that the corresponding surfaces can be easily cleaned, while the angle of inclination ensures that the amounts of precipitation run off in a directed manner.
- non-overlapping areas are formed on vertical cladding and hood elements, in particular on cladding elements that form protective walls.
- Such protective walls are usually present on the drive side in rolling plants in order to separate the drive units from the components of the rolling plant that define the strip path.
- cladding elements are also formed directly on the roll stand, and in particular form components of cladding cabinets.
- Lining elements and hood elements designed as pipelines preferably have both overlapping surfaces and non-overlapping surfaces, which are formed in particular on supply lines of the rolling mill and suction lines of the suction device.
- non-overlapping surfaces are predominantly formed on the strip inlet fitting or the strip outlet fitting of the rolling mill, with a seam strip suction device formed on the strip inlet fitting or strip outlet fitting, which is arranged in overlap with the guide edges of the strip running zone and above the guide edges, having an overlap surface .
- strip inlet fitting or strip outlet fitting takes into account the fact that the strip inlet fitting or strip outlet fitting as a component of the rolling plant can be removed from the strip running plane with relatively little effort in order to carry out a simple cleaning of the predominantly oleophobic surfaces, whereby the portion of the strip inlet fitting or strip outlet fitting , which is directly adjacent to the strip running zone and thus the rolling stock guided along the strip running zone, namely the seam strip suction device, has an oleophilic surface in order to prevent the formation of drops in the hazard area.
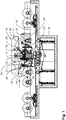
- Fig. 1 shows a rolling mill 10 with a central part 11 and a decoiler 12 arranged to the left of the central part 11 in the case of the exemplary embodiment shown, and a reel 13 arranged to the right of the central part 11 in the case of the present exemplary embodiment.
- the rolling mill 10 is operated with a strip running direction from left to right, in such a way that a strip-shaped rolling stock received on the decoiler 12 as a coil 14 is conveyed in a strip running plane 15 through a roll gap 19 formed in a roll stand 16 between work rolls 17, 18 and is wound up on the reel 13 to form a coil 20.
- the strip inlet fitting 21, the rolling oil / coolant application device 22 and the strip outlet fitting 23 can be seen to have a plurality of strip guide rollers 24 which, together with the work rolls 17, 18 forming the roll gap 19, form a strip running device 29 which determines the course of the strip-shaped rolled stock.
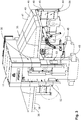
- the central part 11 of the rolling mill 10 is shown with a roll stand cladding 30 and a hood device 31, which in the present case is in two parts, namely arranged on the roll stand cladding 30 both on the inlet side E and on the outlet side A.
- the hood device 31 has essentially identically designed hood parts 32 and 33, each connected to the roll stand cladding 30, which, together with a head part 34 of the roll stand cladding 30, form a suction device 35 which enables the which is applied in particular to the work rolls 17, 18 in the roll stand 16 by means of the rolling oil / coolant application device 22, to suck off the resulting vapor.
- the suction device 35 has on an underside 36 of inner hoods 37 formed on the hood parts 32, 33 circumferentially formed suction openings 38 through which the vapor formed in the area of the central part 11 is sucked off and through a hood space formed between the inner hood 37 and an outer hood 39 40 routed pipelines, not shown here, in collecting lines 42, 43 ( Fig. 2 ), which are located in the head part 34 of the roll stand cladding 30.
- Fans not shown in detail here, are connected to the collecting lines 42, 43 and provide the negative pressure necessary for suction.
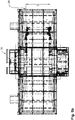
- hood elements 46 which at least on their plane of travel of the belt 15 have an overlap surface 48, provided for the formation of the inner hood 37 arranged in overlap with the belt running device 29, so that a vapor deposit that is deposited on the overlap surfaces 48 in spite of vapor extraction does not lead to the formation of droplets, such that the precipitate drips off contamination of the rolling stock conveyed along the strip running device 29 in the strip running plane 15.
- the entire inner hood 37 is composed of hood elements 46, that is to say also in the areas of the inner hood 37 which extend laterally beyond the width b of the strip running zone 29.
- the arrangement of the oleophilic cover surfaces 48 at an angle of inclination ⁇ with respect to the horizontal enables liquid to drain from the cover surfaces 48 to a drainage device, not shown here, which is formed on a lower edge 50 of the inner hood 37 and can be formed, for example, from a horizontal slot which represents the inlet to a drainage line.
- the outer hood 39 of the hood parts 32, 33 in the present case is composed of hood elements 47 which have a non-overlapping surface 49 at least on an outer side 50 facing away from the belt running zone 29. Due to the thus oleophobic design of the outside 50, in such a way that the formation of drops on the surface, the outside 50 can easily be cleaned by means of a cleaning emulsion which is applied to the surface and removed from the surface.
- the roll stand cladding 30 has, in particular on an underside 27 facing the strip running plane 15 and at least partially overlapping with the strip running device 29, essentially horizontally arranged cladding elements 44 which are provided with overlapping surfaces 48 facing the strip running plane 15 ( Fig. 2 ).
- the cladding elements 45 which are used for example to form a drive-side protective wall 51 of the roll stand cladding 30 and are arranged vertically here and which are not arranged in overlap with the strip running plane 15, have non-overlapping surfaces 49 facing the strip running zone 29.
- cladding elements 45 with non-overlapping surfaces 49 are provided, for example, to form a cladding cabinet 52 as a component of the roll stand cladding 30 and serve in particular, for example Figure 3 shows, for the formation of vertical wall units 53.
- overlap surfaces 48 and non-overlap surfaces 49 which are arranged or formed merely by way of example with regard to their localization on the rolling mill 10 shown, it is advantageous to include components of the rolling mill 10 that are either not arranged in overlap with the strip guiding device 29, or the can be moved out of an overlap area with the belt running device 29 with comparatively little effort for the purpose of cleaning, preferably to be designed predominantly or exclusively with non-overlapping surfaces 49.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
Description
- Die vorliegende Erfindung betrifft eine Walzanlage zum Walzen von Metallbändern mit einem Walzgerüst und einer Walzgerüstverkleidung, die zumindest teilweise oberhalb einer in einer Bandlaufebene angeordneten Bandlaufzone angeordnet ist, wobei die Bandlaufebene durch einen zwischen Arbeitswalzen des Walzgerüstes ausgebildeten Walzspalt definierten ist, mit einer Absaugeinrichtung umfassend eine Haubeneinrichtung, die auf einer Einlaufseite oder Auslaufseite oberhalb der Bandlaufebene angeordnet ist, und mit einer am Walzgerüst angeordneten und zumindest teilweise oberhalb der Bandlaufebene ausgebildeten Bandeinlaufarmatur oder Bandauslaufarmatur, wobei die Walzgerüstverkleidung, die Haubeneinrichtung und die Bandeinlaufarmatur oder Bandauslaufarmatur benetzungsfähige Oberflächen aufweisen.
- Aus der
EP 2 478 974 A1 ist eine Walzanlage der eingangs genannten Art bekannt. Bei derartigen Walzanlagen kommt es - insbesondere beim Einsatz der Walzanlagen zum Walzen von Aluminiumbändern und Aluminiumfolien- aufgrund des metallischen Abriebs, der sich in Verbindung mit dem beim Walzen eingesetzten Walzöl auf Anlagenteilen der Walzanlage niederschlägt, zu erheblichen Verschmutzungen der Walzanlage. Da eine Ablagerung derartiger Verschmutzungen sich auf das Walzprodukt überträgt und zu Qualitätseinbußen des Walzprodukts führt, wird erheblicher Aufwand in die Reinigung der Walzanlagen investiert, um zu verhindern, dass das verunreinigte Walzöl von Anlagenteilen auf die Walzgutoberfläche gelangt. Darüber hinaus wird insbesondere im Zusammenhang mit der Herstellung von metallischen Folien, die zur Herstellung von Lebensmittelverpackungen bestimmt sind, grundsätzlich besonderer Wert auf eine saubere Anlagenumgebung gelegt. - Nicht nur durch die Reinigung als solche, sondern insbesondere auch durch die mit der Reinigung verbundenen Stillstandzeiten der Walzanlage werden erhebliche Kosten beziehungsweise Produktionsausfälle verursacht. Teilweise müssen zur Durchführung der Reinigung sogar Komponenten der Walzanlage demontiert und in besonderen Industriewaschanlagen gereinigt werden.
- Aus der
CN 202961971 U ist eine Vorrichtung zur Trennung von Wasser und Öl bekannt, die mit einer oleophilen Gehäuseoberfläche versehen ist. - Der vorliegenden Erfindung liegt die Aufgabe zugrunde, einerseits den Reinigungsaufwand und die mit der Reinigung verbundenen Kosten zu reduzieren, und andererseits das Risiko einer Verunreinigung des Walzgutes durch einen von Anlagenbestandteilen stammenden Niederschlag zu verringern.
- Zur Lösung dieser Aufgabe weist die Erfindung die Merkmale des Anspruchs 1 auf.
- Erfindungsgemäß wird vorgeschlagen, die Benetzungsfähigkeit der Oberflächen der Walzgerüstverkleidung und der Haubeneinrichtung zumindest teilweise unterschiedlich auszubilden, derart, dass insbesondere an einer Vielzahl von Verkleidungselementen und Haubenelementen, deren Oberflächen zumindest teilweise Überdeckungsflächen in Überdeckung mit einer in der Bandlaufebene angeordneten Bandlaufzone ausbilden, die Überdeckungsflächen eine oleophile Oberflächenbeschaffenheit aufweisen, und Verkleidungselemente und Haubenelemente, deren Oberflächen zumindest teilweise Nicht-Überdeckungsoberflächen ausbilden, die nicht in Überdeckung mit der Bandlaufzone angeordnet sind, eine oleophobe Oberflächenbeschaffenheit aufweisen.
- Dabei geht die Erfindung aus von der Erkenntnis, dass es bei oleophilen Oberflächen, die aufgrund ihrer guten Benetzungsfähigkeit einer Ausbildung von Flüssigkeitstropfen entgegenwirken, zu einer im Vergleich zu konventionell ausgebildeten Oberflächen von Verkleidungs- oder Haubenelementen zur Unterdrückung einer Tropfenausbildung kommt, sodass das Abtropfrisiko, also das Risiko, dass sich schwerkraftbedingt an der Oberfläche ausgebildete Flüssigkeitstropfen ablösen und somit als Gemisch von metallischem Abrieb und Walzöl auf das Walzgut gelangen können, erheblich reduziert wird.
- Aufgrund dieser im Vergleich zu konventionellen Oberflächen von Verkleidungselementen oder Haubenelementen reduzierten Tropfenbildung kann eine Reinigung entsprechender Verkleidungs- oder Haubenelemente in jedem Fall erst zu einem späteren Zeitpunkt durchgeführt werden, sodass entsprechende Reinigungsintervalle vergrößert werden können. Dem hingegen werden Oberflächenbereiche, die sich in eher unkritischen Bereichen der Walzanlage befinden, also insbesondere Oberflächen von Verkleidungs- oder Haubenelementen, die nicht in Überdeckung mit der Bandlaufzone angeordnet sind, gezielt mit oleophoben Oberflächen ausgestattet, also Oberflächen, die die Ausbildung von Flüssigkeitstropfen unterstützen, mit der Folge, dass durch den Ablauf der Tropfen von den Oberflächen ein Selbst-Reinigungseffekt entstehen kann, wie er insbesondere auch unter dem Begriff "Lotos-Effekt" bekannt ist.
- Ein Maß für die Benetzbarkeit von Oberflächen ist der Kontaktwinkel, der auf einer Oberfläche zwischen der Oberfläche und einer ausgehend von der Oberfläche an eine Phasengrenzfläche zwischen einer auf der Oberfläche angeordneten Flüssigkeit und der umgebenden Gasphase gelegten Tangente gemessen wird. Dabei gilt, dass je ausgeprägter die Benetzbarkeit der Oberfläche ist, also je oleophiler die Oberfläche ist, desto kleiner ist der Kontaktwinkel, und umgekehrt, dass je schlechter die Benetzbarkeit der Oberfläche ist, also je oleophober die Oberfläche ist, desto größer ist der Kontaktwinkel. Den vorstehenden physikalischen Effekt macht man sich insbesondere zunutze, um einerseits Oberflächen, insbesondere transparente Oberflächen herzustellen, die möglichst beschlagfrei sind, was dadurch erreicht wird, dass durch eine oleophile Ausgestaltung der Oberfläche eine Tropfenbildung weitestgehend verhindert wird, sodass eine Sichtbehinderung durch Ausbildung einer Tropfenschicht auf der Oberfläche weitestgehend verhindert werden kann und stattdessen bei einer insbesondere unter einem Neigungswinkel zur Horizontalen angeordneten Oberfläche ein Flüssigkeitsablauf ohne Tropfenausbildung gefördert werden kann.
- Andererseits ist es bekannt, schmutzabweisende Oberflächen dadurch zu erzielen, dass die Oberflächen oleophob ausgestaltet werden, sodass in der in Tropfenausbildung auf der Oberfläche angeordneten Flüssigkeit gelöste Schmutzpartikel in den Flüssigkeitstropfen konzentriert und zusammen mit den Flüssigkeitstropfen leicht von der Oberfläche entfernbar sind.
- Grundsätzlich ist es bekannt, oleophile und oleophobe Oberflächen insbesondere durch eine geeignete Oberflächenbeschichtung auf unterschiedlichen Trägermaterialien, wie insbesondere Metall, auszubilden. Zur Herstellung oleophiler Oberflächen hat sich beispielsweise die Aufbringung einer Siliziumoxid-Nanopartikel enthaltende Beschichtung auf ein transparentes Trägermaterial, wie insbesondere Glas, zur Erzeugung einer beschlagfreien Oberfläche bewährt. Dabei sind die Siliziumoxid-Nanopartikel in einen Polymerfilm eingebettet.
- Die Erfinder haben nun herausgefunden, dass die Aufbringung einer derart wirkenden Oberflächenbeschichtung auf vorzugsweise in Form von metallischen Blechen ausgeführten Verkleidungselementen oder Haubenelementen von Walzanlagen aufgrund des oleophilen Effektes dazu führt, dass durch die unterdrückte Tropfenausbildung auf der betreffenden Oberfläche das Risiko einer Tropfenablösung mit möglicher Verunreinigung eines unterhalb der Oberfläche angeordneten Walzgutes erheblich reduziert wird. Andererseits haben die Erfinder auch festgestellt, dass eine Tropfenausbildung an Nicht-Überdeckungsflächen, die an Verkleidungs- oder Haubenelementen ausgebildet sind, vorteilhaft ist, weil dies zu einer Konzentration von Schmutzpartikeln in den auf der Oberfläche ausgebildeten Tropfen führt, die leicht, insbesondere durch unterstützende Beaufschlagung mit Reinigungsemulsion, Walzöl oder dergleichen, von der Oberfläche entfernt werden können, sodass derartige Verkleidungs- oder Haubenelemente leicht an Ort und Stelle gereinigt werden können, ohne von der Anlage demontiert werden zu müssen.
- Erfindungsgemäß weisen die Überdeckungsflächen eine Oberflächenbeschaffenheit auf, derart, dass die Überdeckungsflächen bei Benetzung mit Hexadecan einen Kontaktwinkel θ1 ausbilden, der kleiner als 20° ist, und die Nicht-Überdeckungsoberflächen eine Oberflächenbeschaffenheit aufweisen, derart, dass die Überdeckungsoberflächen bei Benetzung mit Hexadecan einen Kontaktwinkel θ2 größer als 50° ausbilden.
- Hexadecan dient bei Labormessungen als Vergleichsflüssigkeit für Walzöl. Die vorstehend angegebenen Kontaktwinkel definieren Überdeckungsflächen und Nicht-Überdeckungsflächen daher mit einer besonders ausgeprägten Benetzbarkeit bzw. einer besonders schlechten Benetzbarkeit, um den bei einer Differenzierung zwischen oleophilen und oleophoben Oberflächen grundsätzlich bereits vorhandenen positiven Effekt betreffend eine vereinfachte Reinigung der Walzanlage noch zu steigern.
- Besonders vorteilhaft, da entsprechend ausgeprägt, ist die unterschiedliche Benetzungsfähigkeit der Überdeckungsflächen und der Nicht-Überdeckungsflächen, wenn der auf den Überdeckungsflächen ausgebildete Kontaktwinkel θ1 kleiner als 15° und der durch die Oberflächen der Nicht-Überdeckungsflächen ausgebildete Kontaktwinkel θ2 größer als 60° ist.
- Vorzugsweise sind die Überdeckungsflächen an horizontal oder mit einem Neigungswinkel α < 5° zur Horizontalen angeordneten Verkleidungs- oder Haubenelementen, insbesondere Verkleidungsbleche und Haubenbleche, ausgebildet, sodass einer unerwünschten Tropfenausbildung oberhalb der Bandlaufeinrichtung an den grundsätzlich zu einer Tropfenablösung neigenden horizontalen oder nahezu horizontalen Oberflächen der Verkleidungs- oder Haubenelemente wirksam entgegengewirkt wird. In Abhängigkeit von der an derartigen Überdeckungsflächen angesammelten Niederschlagsmenge kann leicht eine lokal sehr begrenzte und somit schnell durchführbare Reinigung an den einfach zugänglichen Überdeckungsflächen durchgeführt werden, ohne dass damit längere Stillstandsintervalle zur Durchführung der Reinigung notwendig wären.
- Wenn Überdeckungsflächen an Verkleidungselementen oder Haubenelementen ausgebildet sind, die unter einem Neigungswinkel zur Horizontalen angeordnet sind und mit einer Flächenablaufeinrichtung versehen sind, kann sogar durch eine gezielte kontinuierliche, also auch während des Betriebs der Anlage erfolgende Abführung der Niederschlagsmenge das Risiko einer Beaufschlagung von Walzgut durch von der Überdeckungsfläche abgelöste Verschmutzung erheblich reduziert werden, ohne dass ein Reinigungsvorgang notwendig wäre. Stattdessen erfolgt durch die gezielt geneigte Anordnung der oleophilen Oberflächen, die eine Flüssigkeitsleitung zu der Flächenablaufeinrichtung ermöglicht, eine Abführung der Niederschlagsmenge aus dem Gefährdungsbereich.
- Vorzugsweise ist hierzu die Flächenablaufeinrichtung durch eine an der Überdeckungsfläche ausgebildete Flüssigkeitsleiteinrichtung gebildet.
- Wenn die Überdeckungsflächen an Haubenelementen ausgebildet sind, die eine Innenhaube der die Innenhaube und eine Außenhaube aufweisenden Haubeneinrichtung ausbilden, und insbesondere darüber hinaus Nicht-Überdeckungsflächen an Haubenelementen der Außenhaube ausgebildet sind, kann eine effiziente Reinigung der Haubeneinrichtung durchgeführt werden, dadurch dass die in Nicht-Gefährdungsbereichen der Haubeneinrichtung angeordnete Oberfläche besonders schnell und einfach gereinigt werden können, wohingegen in Gefährdungsbereichen der Haubeneinrichtung, also in Bereichen, in denen die Überdeckungsflächen angeordnet sind, eine Gefährdung durch Tropfenausbildung an den Überdeckungsflächen weitestgehend verhindert wird.
- Vorzugsweise sind an Verkleidungs- oder Haubenelementen, die unter einem Neigungswinkel zur Horizontalen angeordnet sind, Nicht-Überdeckungsflächen ausgebildet, sodass die entsprechenden Oberflächen leicht gereinigt werden können, wobei gleichzeitig durch den Neigungswinkel für einen gerichteten Ablauf der Niederschlagsmengen gesorgt ist.
- Besonders vorteilhaft ist es, wenn Nicht-Überdeckungsflächen an vertikalen Verkleidungs- und Haubenelementen, insbesondere an Schutzwände ausbildenden Verkleidungselementen, ausgebildet sind. Derartige Schutzwände sind bei Walzanlagen üblicherweise antriebsseitig vorhanden, um die Antriebsaggregate von den den Bandlauf definierenden Komponenten der Walzanlage abzutrennen. Weiterhin sind derartige Verkleidungselemente auch unmittelbar am Walzgerüst ausgebildet, und bilden insbesondere Bestandteile von Verkleidungsschränken.
- Vorzugsweise weisen als Rohrleitungen ausgebildete Verkleidungselemente und Haubenelemente sowohl Überdeckungsflächen als auch Nicht-Überdeckungsflächen auf, die insbesondere an Versorgungsleitungen der Walzanlage und Absaugleitungen der Absaugeinrichtung ausgebildet sind.
- In einer besonders bevorzugten Ausführungsform sind an der Bandeinlaufarmatur oder der Bandauslaufarmatur der Walzanlage zu einem überwiegenden Anteil Nicht-Überdeckungsflächen ausgebildet, wobei eine an der Bandeinlaufarmatur oder Bandauslaufarmatur ausgebildete Saumstreifenabsaugeinrichtung, die in Überdeckung mit Führungsrändern der Bandlaufzone und oberhalb der Führungsränder angeordnet ist, eine Überdeckungsfläche aufweist.
- Eine derartige Ausgestaltung der Bandeinlaufarmatur oder Bandauslaufarmatur trägt dem Umstand Rechnung, dass die Bandeinlaufarmatur oder Bandauslaufarmatur als Komponente der Walzanlage mit relativ geringem Aufwand aus der Bandlaufebene entfernt werden kann, um eine einfache Reinigung der überwiegend oleophob ausgestalteten Oberflächen auszuführen, wobei der Anteil der Bandeinlaufarmatur oder Bandauslaufarmatur, der der Bandlaufzone und damit dem längs der Bandlaufzone geführten Walzgut unmittelbar benachbart ist, nämlich die Saumstreifenabsaugeinrichtung, eine oleophile Oberfläche aufweist, um in dem Gefährdungsbereich eine Tropfenbildung zu verhindern.
- Nachfolgend wird eine bevorzugte Ausführungsform der Erfindung anhand der Zeichnungen näher erläutert.
- Es zeigen:
- Fig. 1
- eine schematische Darstellung einer Walzanlage;
- Fig. 2
- einen Zentralteil der Walzanlage mit einer Walzgerüstverkleidung und einer Haubeneinrichtung;
- Fig. 3
- den in
Fig. 2 dargestellten Zentralteil der Walzanlage in isometrischer Darstellung; - Fig. 4
- den in
Fig. 3 dargestellten Zentralteil der Walzanlage in Rückansicht; - Fig. 5a
- den in
Fig. 2 dargestellten Zentralteil in transparenter Darstellung; - Fig. 5b
- den in
Fig. 5a dargestellten Zentralteil in Draufsicht. -
Fig. 1 zeigt eine Walzanlage 10 mit einem Zentralteil 11 und einem im Fall des dargestellten Ausführungsbeispiels links vom Zentralteil 11 angeordneten Abhaspel 12 sowie einen im Fall des vorliegenden Ausführungsbeispiels rechts vom Zentralteil 11 angeordneten Aufhaspel 13. - Die Walzanlage 10 wird in der dargestellten Konfiguration mit einer Bandlaufrichtung von links nach rechts betrieben, derart, dass ein auf dem Abhaspel 12 als Coil 14 aufgenommenes bandförmiges Walzgut in einer Bandlaufebene 15 durch einen in einem Walzgerüst 16 zwischen Arbeitswalzen 17, 18 ausgebildeten Walzspalt 19 gefördert und zu einem Coil 20 auf dem Aufhaspel 13 aufgewickelt wird.
- Zwischen dem Abhaspel 12 und dem Walzgerüst 16 befindet sich auf der Einlaufseite E des Walzgerüstes 16 eine Bandeinlaufarmatur 21 sowie unmittelbar benachbart dem Walzgerüst eine Walzöl-/Kühlmittelauftragseinrichtung 22. Weiterhin ist zwischen dem Walzgerüst 16 und dem Aufhaspel 13 eine Bandauslaufarmatur 23 angeordnet.
- Wie aus
Fig. 1 ersichtlich weisen die Bandeinlaufarmatur 21, die Walzöl-/Kühlmittelauftragseinrichtung 22 sowie die Bandauslaufarmatur 23 eine Mehrzahl von Bandführungsrollen 24 auf, die zusammen mit dem den Walzspalt 19 ausbildenden Arbeitswalzen 17, 18 eine den Verlauf des bandförmigen Walzgutes bestimmende Bandlaufeinrichtung 29 ausbilden. - In den
Fig. 2 bis 4 ist der Zentralteil 11 der Walzanlage 10 mit einer Walzgerüstverkleidung 30 sowie einer im vorliegenden Fall zweiteilig ausgebildeten, nämlich sowohl auf der Einlaufseite E als auch auf der Auslaufseite A an der Walzgerüstverkleidung 30 angeordneten, Haubeneinrichtung 31 dargestellt. Die Haubeneinrichtung 31 weist im vorliegenden Fall im Wesentlichen identisch ausgebildete, jeweils mit der Walzgerüstverkleidung 30 verbundene Haubenteile 32 und 33 auf, die zusammen mit einem Kopfteil 34 der Walzgerüstverkleidung 30 eine Absaugeinrichtung 35 ausbilden, die es ermöglicht, den im Walzbetrieb durch Verdampfung des Walzöls, das insbesondere mittels der Walzöl-/Kühlmittelauftragseinrichtung 22 auf die Arbeitswalzen 17, 18 im Walzgerüst 16 aufgebracht wird, entstehenden Dunst abzusaugen. - Die Absaugeinrichtung 35 weist an einer Unterseite 36 von an den Haubenteilen 32, 33 ausgebildeten Innenhauben 37 umlaufend ausgebildete Absaugöffnungen 38 auf, durch die der im Bereich des Zentralteils 11 gebildete Dunst abgesaugt wird und durch innerhalb eines zwischen der Innenhaube 37 und einer Außenhaube 39 ausgebildeten Haubenraum 40 geführte, hier nicht näher dargestellte Rohrleitungen in Sammelleitungen 42, 43 (
Fig. 2 ) gelangt, die sich im Kopfteil 34 der Walzgerüstverkleidung 30 befinden. An die Sammelleitungen 42, 43 sind hier nicht näher dargestellte Ventilatoren angeschlossen, die für den zur Absaugung notwendigen Unterdruck sorgen. - Wie einer Zusammenschau der Figuren zu entnehmen ist, weisen die Walzgerüstverkleidung 30 und die Haubenteile 32, 33 der Haubeneinrichtung 31 neben Verkleidungselementen 25 und Haubenelementen 26 eine Vielzahl von Verkleidungselementen 44, 45 und Haubenelementen 46, 47 auf, wobei sich die Verkleidungselemente 44 und 45 sowie die Haubenelemente 46 und 47 durch die Benetzungsfähigkeit ihrer Oberflächen unterscheiden, derart, dass Oberflächen der Verkleidungselemente 44 und der Haubenelemente 46, die der Bandlaufebene 15 zugewandt sind und in Überdeckung mit der Bandlaufzone 29 angeordnet sind, als Überdeckungsflächen 48 ausgebildet sind, die eine oleophile Oberfläche aufweisen, derart, dass im vorliegenden Fall die Überdeckungsflächen 48 bei Benetzung mit Walzöl einen Kontaktwinkel θ1 ausbilden, der kleiner als 20° ist, und Oberflächen der Verkleidungselemente 45 sowie der Haubenelemente 47, die der Bandlaufebene zugewandt sind und nicht in Überdeckung mit der Bandlaufzone 29 angeordnet sind, als Nicht-Überdeckungsflächen 49 ausgebildet sind, die eine oleophobe Oberfläche aufweisen, derart, dass im vorliegenden Fall die Nicht-Überdeckungsflächen 49 bei Benetzung mit Walzöl einen Kontaktwinkel θ2 größer als 50° ausbilden.
- Bei dem insbesondere in den
Fig. 5a und5b dargestellten Ausführungsbeispiel sind Haubenelemente 46, die zumindest auf ihrer der Bandlaufebene 15 zugewandten Seite eine Überdeckungsfläche 48 aufweisen, zur Ausbildung der in Überdeckung mit der Bandlaufeinrichtung 29 angeordneten Innenhaube 37 vorgesehen, sodass ein Dunstniederschlag, der sich trotz Dunstabsaugung auf den Überdeckungsflächen 48 niederschlägt, nicht zu einer Tropfenausbildung führt, derart, dass ein Abtropfen des Niederschlags zu einer Verunreinigung des längs der Bandlaufeinrichtung 29 in der Bandlaufebene 15 geförderten Walzgutes führt. Im vorliegenden Fall ist die gesamte Innenhaube 37 aus Haubenelementen 46 zusammengesetzt, also auch in den Bereichen der Innenhaube 37, die sich seitlich über die Breite b der Bandlaufzone 29 hinaus erstrecken. Durch die Anordnung der oleophilen Überdeckungsflächen 48 unter einem Neigungswinkel α gegenüber der Horizontalen wird ein Flüssigkeitsablauf von den Überdeckungsflächen 48 zu einer an einem Unterrand 50 der Innenhaube 37 ausgebildeten, hier nicht näher dargestellten Ablaufeinrichtung ermöglicht, die beispielsweise aus einem horizontalen Schlitz gebildet sein kann, der den Einlauf zu einer Ablaufleitung darstellt. - Im Gegensatz zur Innenhaube 37 ist die Außenhaube 39 der Haubenteile 32, 33 im vorliegenden Fall aus Haubenelementen 47 zusammengesetzt, die zumindest auf einer von der Bandlaufzone 29 abgewandten Außenseite 50 eine Nicht-Überdeckungsfläche 49 aufweisen. Aufgrund der somit oleophoben Ausbildung der Außenseite 50, derart, dass eine Tropfenbildung auf der Oberfläche gefördert wird, kann eine Reinigung der Außenseite 50 mittels Reinigungsemulsion, die auf die Oberfläche aufgebracht und von der Oberfläche abgeführt wird, leicht erfolgen.
- Die Walzgerüstverkleidung 30 weist bei dem dargestellten Ausführungsbeispiel insbesondere an einer der Bandlaufebene 15 zugewandten und zumindest teilweise in Überdeckung mit der Bandlaufeinrichtung 29 angeordneten Unterseite 27 im Wesentlichen horizontal angeordnete Verkleidungselemente 44 auf, die mit der Bandlaufebene 15 zugewandten Überdeckungsflächen 48 versehen sind (
Fig. 2 ). - Im Gegensatz zu den Verkleidungselementen 44 weisen die beispielsweise zur Ausbildung einer antriebsseitigen Schutzwand 51 der Walzgerüstverkleidung 30 verwendeten, hier vertikal angeordneten Verkleidungselemente 45, die nicht in Überdeckung mit der Bandlaufebene 15 angeordnet sind, der Bandlaufzone 29 zugewandten Nicht-Überdeckungs-flächen 49 auf.
- Weitere Verkleidungselemente 45 mit Nicht-Überdeckungsflächen 49 sind beispielsweise zur Ausbildung eines Verkleidungsschranks 52 als Bestandteil der Walzgerüstverkleidung 30 vorgesehen und dienen insbesondere, wie etwa
Figur 3 zeigt, zur Ausbildung vertikaler Schrankwände 53. - Abgesehen von dem vorstehend ausdrücklich erläuterten, lediglich beispielhaft hinsichtlich ihrer Lokalisierung an der dargestellten Walzanlage 10 angeordneten beziehungsweise ausgebildeten Überdeckungsflächen 48 und Nicht-Überdeckungsflächen 49 ist es vorteilhaft, Komponenten der Walzanlage 10, die entweder nicht in Überdeckung mit der Bandlaufeinrichtung 29 angeordnet sind, oder die mit vergleichsweise geringem Aufwand zum Zwecke der Reinigung aus einem Überdeckungsbereich mit der Bandlaufeinrichtung 29 herausbewegt werden können, vorzugsweise überwiegend oder ausschließlich mit Nicht-Überdeckungsflächen 49 auszugestalten. Dies gilt insbesondere für die Bandeinlaufarmatur 21 oder die Bandauslaufarmatur 23 oder auch von Komponenten der Bandeinlaufarmatur 21 oder der Bandauslaufarmatur 23.
Claims (10)
- Walzanlage (10) zum Walzen von Metallbändern mit einem Walzgerüst (16) und einer Walzgerüstverkleidung (30), die zumindest teilweise oberhalb einer in einer Bandlaufebene (15) angeordneten Bandlaufzone (29) angeordnet ist, wobei die Bandlaufebene (15) durch einen zwischen Arbeitswalzen (17, 18) des Walzgerüstes (16) ausgebildeten Walzspalt (19) definiert ist, mit einer Absaugeinrichtung (35) umfassend eine Haubeneinrichtung (31), die auf einer Einlaufseite E oder einer Auslaufseite A des Walzgerüstes (16) oberhalb der Bandlaufebene (15) angeordnet ist, und mit einer am Walzgerüst (16) angeordneten und zumindest teilweise oberhalb der Bandlaufebene (15) ausgebildeten Bandeinlaufarmatur (21) oder Bandauslaufarmatur (23), wobei die Walzgerüstverkleidung (30), die Haubeneinrichtung (31) und die Bandeinlaufarmatur (21) oder Bandauslaufarmatur (23) benetzungsfähige Oberflächen aufweisen,
dadurch gekennzeichnet,
dass die Benetzungsfähigkeit der Oberflächen der Walzgerüstverkleidung (30) und der Haubeneinrichtung (31) zumindest teilweise unterschiedlich ausgebildet ist,
derart, dass an einer Vielzahl von Verkleidungselementen (44) und Haubenelementen (46), die in Überdeckung mit der Bandlaufzone (29) und oberhalb der Bandlaufebene (15) angeordnet sind, der Bandlaufzone (29) zugewandte Überdeckungsflächen (48) ausgebildet sind, die eine oleophile Oberfläche ausbilden,
und an Verkleidungselementen (45) und Haubenelementen (47), die nicht in Überdeckung mit der Bandlaufzone (29) angeordnet sind, Nicht-Überdeckungsflächen (49) ausgebildet sind, die eine oleophobe Oberfläche ausbilden, wobei die Überdeckungsflächen (48) eine Oberflächenbeschaffenheit aufweisen, derart, dass die Überdeckungsflächen (48) bei Benetzung mit Hexadecan einen Kontaktwinkel θ1 ausbilden, der kleiner als 20° ist, und die Nicht-Überdeckungsoberflächen (49) eine Oberflächenbeschaffenheit aufweisen, derart, dass die Überdeckungsoberflächen (49) bei Benetzung mit Hexadecan einen Kontaktwinkel θ2 größer als 50° ausbilden. - Walzanlage nach Anspruch 1,
dadurch gekennzeichnet,
dass θ1 kleiner als 15° und θ2 größer als 60° ist. - Walzanlage nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass die Überdeckungsflächen (48) an horizontal oder mit einem Neigungswinkel α < 5° zur Horizontalen angeordneten Verkleidungselementen (44) oder Haubenelementen (47), insbesondere Verkleidungsbleche und Haubenbleche, ausgebildet sind. - Walzanlage nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass die Überdeckungsflächen (48) an Verkleidungselementen (44) oder Haubenelementen (47) ausgebildet sind, die unter einem Neigungswinkel zur Horizontalen angeordnet sind und mit einer Flächenablaufeinrichtung versehen sind. - Walzanlage nach Anspruch 4,
dadurch gekennzeichnet,
dass die Flächenablaufeinrichtung durch eine an der Überdeckungsfläche (48) ausgebildete Flüssigkeitsleiteinrichtung gebildet ist. - Walzanlage nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet,
dass die Überdeckungsflächen an Haubenelementen (46) ausgebildet sind, die eine Innenhaube (37) der die Innenhaube (37) und eine Außenhaube (39) aufweisenden Haubeneinrichtung (31) ausbilden. - Walzanlage nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet,
dass die Nicht-Überdeckungsflächen (49) an Verkleidungselenten (45) oder Haubenelementen (47) ausgebildet sind, die unter einem Neigungswinkel zur Horizontalen angeordnet sind. - Walzanlage nach Anspruch 7,
dadurch gekennzeichnet,
dass die Nicht-Überdeckungsflächen (49) an vertikalen Verkleidungselementen (45) oder Haubenelementen (47) ausgebildet sind, insbesondere an Schutzwände (51) ausbildenden Verkleidungselementen (45). - Walzanlage nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet,
dass als Rohrleitungen ausgebildete Verkleidungselemente oder Haubenelemente sowohl Überdeckungsflächen (48) als auch Nicht-Überdeckungsflächen (49) aufweisen, die insbesondere an Versorgungsleitungen der Walzanlage (11) und Absaugleitungen der Absaugeinrichtung (35) ausgebildet sind. - Walzanlage nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet,
dass an der Einlaufarmatur (21) zu einem überwiegenden Anteil Nicht-Überdeckungsflächen (49) ausgebildet sind, wobei eine an der Einlaufarmatur ausgebildete Saumstreifenabsaugeinrichtung, die in Überdeckung mit Führungsrändern der Bandlaufeinrichtung und oberhalb der Führungsränder angeordnet ist, eine Überdeckungsfläche aufweist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018102362.6A DE102018102362B4 (de) | 2018-02-02 | 2018-02-02 | Walzanlage zum Walzen von Metallbändern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3520913A1 EP3520913A1 (de) | 2019-08-07 |
| EP3520913B1 true EP3520913B1 (de) | 2021-04-07 |
Family
ID=65033496
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19152070.9A Active EP3520913B1 (de) | 2018-02-02 | 2019-01-16 | Walzanlage zum walzen von metallbändern |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3520913B1 (de) |
| DE (1) | DE102018102362B4 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4629997B2 (ja) * | 2003-06-02 | 2011-02-09 | 株式会社リコー | 薄膜トランジスタ及び薄膜トランジスタアレイ |
| JP2007007753A (ja) | 2005-06-29 | 2007-01-18 | Brother Ind Ltd | 工作機械 |
| DE102011003046A1 (de) | 2011-01-24 | 2012-07-26 | ACHENBACH BUSCHHüTTEN GMBH | Fertigwalzeinrichtung sowie Verfahren zur Herstellung eines Magnesiumbandes in einer solchen |
| CN202961971U (zh) * | 2012-12-04 | 2013-06-05 | 昆山帆牧欣数控科技有限公司 | 一种油水分离装置 |
-
2018
- 2018-02-02 DE DE102018102362.6A patent/DE102018102362B4/de not_active Expired - Fee Related
-
2019
- 2019-01-16 EP EP19152070.9A patent/EP3520913B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102018102362B4 (de) | 2022-10-06 |
| EP3520913A1 (de) | 2019-08-07 |
| DE102018102362A1 (de) | 2019-08-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2526078B2 (de) | Walzenkühlvorrichtung für ein Quartowalzgerüst | |
| DE60132240T2 (de) | Vorrichtung zur tauchbeschichtung eines metallstreifens | |
| EP1827724B1 (de) | Verfahren und vorrichtung zum bandabblasen im auslauf von walzwerken zur erzeugung von tropfenfreiem und sauberem walzband | |
| EP3509768B1 (de) | Vorrichtung und verfahren zum aufbringen eines flüssigen mediums auf eine walze und/oder auf ein walzgut und/oder zum entfernen des flüssigen mediums | |
| DE69916999T2 (de) | Verfahren und Vorrichtung zur Hochgeschwindigkeitsbehandlung eines Bandes | |
| EP1277528A2 (de) | Waschmaschine für Metallbänder | |
| EP3122480B2 (de) | Vorrichtung zur berührungslosen walzenreinigung und verfahren hierfür | |
| DE3427766A1 (de) | Vorrichtung zum einfetten von blechbaendern | |
| DE102018102362B4 (de) | Walzanlage zum Walzen von Metallbändern | |
| DE112013004765T5 (de) | Schleuseninterner Verunreinigungsabführapparat | |
| WO2000051757A1 (de) | Verfahren und vorrichtung zum trocknen und trockenhalten von insbesondere kaltband im auslaufbereich von kaltwalz- und bandanlagen | |
| EP1714753A1 (de) | Vorrichtung zur Randstreifenabführung | |
| DE69405690T2 (de) | Rollenreinigungsvorrichtung | |
| DE9310642U1 (de) | Flächenstrahlvorrichtung | |
| DE102009060244B4 (de) | Verfahren und Einrichtung zum Absaugen von verunreinigter Luft aus dem Auslaufführungsbereich eines Walzgerüstes | |
| WO2016062508A1 (de) | Wasserstrahl-schneidvorrichtung | |
| WO2012038245A1 (de) | Entgasung | |
| EP1563919A1 (de) | Vorrichtung zum Reinigen der Oberfläche von zylindrischen Körpern, wie Walzen oder Rollen | |
| DE102012017751A1 (de) | Förderketten-Reinigungsvorrichtung | |
| DE102014206839A1 (de) | Verfahren und Vorrichtung zum Beschichten eines sich in Bandlaufrichtung bewegenden Metallbands sowie Anlage zum Herstellen von länglichen metallischen Walzgütern | |
| DE202019005931U1 (de) | Systeme zum Kühlen einer Walze in der Metallverarbeitung | |
| DE102010004172A1 (de) | Vorrichtung zur Beaufschlagung von flächigem Material mittels unter Druck stehenden Fluiden | |
| DE19525650C2 (de) | Vorrichtung zum Entfernen von auf einem Walzband nach dem Walzprozeß verbliebenen Walzflüssigkeiten | |
| DE102008040414A1 (de) | Vorhang-Auftragswerk | |
| DE102022113979A1 (de) | Vorrichtung zum Trocknen von Behältern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190130 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20190912 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20201028 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1379006 Country of ref document: AT Kind code of ref document: T Effective date: 20210415 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019001129 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210708 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210807 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210707 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210809 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019001129 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20220110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210807 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220131 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230131 Year of fee payment: 5 Ref country code: GB Payment date: 20230124 Year of fee payment: 5 Ref country code: DE Payment date: 20230320 Year of fee payment: 5 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230527 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502019001129 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20240116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240116 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240116 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1379006 Country of ref document: AT Kind code of ref document: T Effective date: 20240116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |