EP3244374B1 - Wertstoff-rücknahmesystem - Google Patents
Wertstoff-rücknahmesystem Download PDFInfo
- Publication number
- EP3244374B1 EP3244374B1 EP17160485.3A EP17160485A EP3244374B1 EP 3244374 B1 EP3244374 B1 EP 3244374B1 EP 17160485 A EP17160485 A EP 17160485A EP 3244374 B1 EP3244374 B1 EP 3244374B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- compacting
- collecting
- devices
- conveying device
- recyclable materials
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- G—PHYSICS
- G07—CHECKING-DEVICES
- G07F—COIN-FREED OR LIKE APPARATUS
- G07F7/00—Mechanisms actuated by objects other than coins to free or to actuate vending, hiring, coin or paper currency dispensing or refunding apparatus
- G07F7/06—Mechanisms actuated by objects other than coins to free or to actuate vending, hiring, coin or paper currency dispensing or refunding apparatus by returnable containers, i.e. reverse vending systems in which a user is rewarded for returning a container that serves as a token of value, e.g. bottles
- G07F7/0609—Mechanisms actuated by objects other than coins to free or to actuate vending, hiring, coin or paper currency dispensing or refunding apparatus by returnable containers, i.e. reverse vending systems in which a user is rewarded for returning a container that serves as a token of value, e.g. bottles by fluid containers, e.g. bottles, cups, gas containers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C19/00—Other disintegrating devices or methods
- B02C19/0056—Other disintegrating devices or methods specially adapted for specific materials not otherwise provided for
- B02C19/0081—Other disintegrating devices or methods specially adapted for specific materials not otherwise provided for specially adapted for breaking-up bottles
Definitions
- the present invention relates to a recyclable material return system, in particular for disposable deposit containers, and to a method for producing such a recyclable material return system.
- Return systems for disposable containers usually have a compacting device and a collection container. Often, several collection containers are provided for different types of containers, such as tin cans or PET bottles. Such a device is used, for example, in the US 5,921,372 A The disadvantage of such a return system is that operations must be interrupted in order to empty one of the collection containers.
- recycling collection systems for the pure collection of recyclable materials. These also have several collection containers and a recyclable material recognition and selection system. Material shredding devices adapted to the type of recyclable material are arranged between the outputs of the recyclable material recognition and selection system and the collection containers.
- a recycling system is, for example, in the EN 10 2005 025 965 A1 described.
- a central shredder is provided for PET containers, from which shredded PET material is transported to a distribution room by means of an air conveyor. In the distribution room, the PET material is distributed in different quantities by a rotating distributor into several collection containers placed in the distribution room, so that the collection containers fill up at different speeds.
- the EP 1 298 076 A1 describes a recyclable material collection system with several user control units, a recognition and selection system and various conveyor belts assigned to the respective recyclable material fractions to the respective collection containers.
- the present invention is based on the object of providing an improved recyclable material return system.
- this object is achieved by a recyclable material return system having the features of patent claim 1 and/or by a method for producing a recyclable material return system having the features of patent claim 11.
- a recyclable material return system according to claim 1.
- the idea underlying the present invention is to provide for the interaction of two return lines in a recyclable waste return system or a recyclable waste return plant. It is not just a matter of two parallel lines, but of a synergistically interacting system in which the two lines share redundant compacting and collection facilities. On the other hand, the compacting and collection facilities are also supplied redundantly via the two acceptance stations and conveyor systems. Overall, from the perspective of each component of the system, there is redundancy of the upstream and downstream components. In this way, the availability of the system is advantageously increased and the disposal performance is maintained at a high level even in the event of a component failure.
- the recyclable material return system can be a variety of different types of return system.
- One embodiment is a return system for beverage containers.
- Another embodiment can also be a return system for other types of recyclable materials, such as packaging film, waste paper, waste sheet metal, secondary aluminum or the like.
- a receiving station is any type of receiving device that is suitable for the automated acceptance of recyclable materials.
- the receiving station has at least one opening for introducing the recyclable materials.
- the receiving station can also be provided with several openings, in particular for different types of recyclable materials, for example an opening for bottles and an opening for containers. If the recyclable materials are deposit containers, a recognition device for recognizing the deposit value, for example by recognizing a barcode and/or DPG security mark, is provided in the receiving station.
- a conveyor device can comprise one or more components.
- it can be a link belt, a conventional conveyor belt, a roller conveyor line, and/or the like.
- the collection device can in particular comprise a removable container which can be taken out of the system for emptying.
- a removable container which can be taken out of the system for emptying.
- it can be a movable container, in particular a rolling container.
- a compacting device is designed to compact and/or shred recyclable materials.
- Compacting and/or shredding can in particular also include the devaluation of deposit containers.
- the specific design of such a compacting device depends on the type of recyclable material to be compacted and/or shredded. For example, it can be a press and/or roller arrangement and/or a shredder.
- a compacting device can also comprise several components, for example a shredding device such as a shredder and a press.
- the compacting device can also be just a shredding device.
- the term compacting device is therefore to be understood here in such a way that a more compact collection of the recyclable materials is possible by processing the recyclable materials. For example, in the case of PET bottles, shredding already contributes to a more compact collection, since the bottle or content volumes then no longer take up any space in a collection device.
- the concept of conveyability to the first compacting device and to the second compacting device means that conveyance to both compacting devices is possible. In particular, it is selective to which of the compacting devices the material is actually conveyed. It is also conceivable that the material is conveyed to both compacting devices at the same time.
- At least one third or further collecting device and at least one third or A further compacting device is provided which is assigned to the third or further collection device.
- the first and the second conveying device are each designed in such a way that the recyclable materials can also be conveyed to the third or further compacting device.
- the number of further collection devices and compacting devices is not limited. For example, a total of four, five, six, seven or more collection devices and correspondingly assigned compacting devices can be provided. In this way, it is advantageously possible to process any number of different types of recyclable material in the different compacting and collection devices, i.e. to compact and/or shred and collect them. It is also possible to provide redundant compacting and collection devices for the same type of recyclable material. In this way, a very high capacity of the collection devices for each type of material is possible. Unplanned emptying of the collection devices can thus be avoided.
- two compacting devices are assigned to at least one of the collection devices.
- this can also be provided for each of the collection devices, so that two first and two second compacting devices are provided.
- One of the compacting devices is designed to compact recyclable materials fed by means of the first conveyor device and the other compacting device is designed to compact recyclable materials fed by means of the second conveyor device.
- redundancy is thus also provided for the collection device concerned, in particular for each of the collection devices, with regard to the upstream compacting devices. In this way, a consistently separate Processing of recyclable materials is possible starting from the first and second reception. This ensures 100 percent redundancy.
- the compaction capacity of the system is doubled by having two compacting devices per collection facility.
- a sorting device for the targeted discharge of recyclable materials from the conveyor devices via the respective compacting device to a predetermined collection device.
- the distribution of the recyclable materials to the compacting devices and collection devices is thus selectively possible.
- the sorting device can be designed to discharge the recyclable materials by type into individual compacting devices and collection devices.
- the recyclables return system can be designed as a disposable empties return system.
- the acceptance stations can be empty container return machines that are designed to take back disposable empties.
- the acceptance stations have a recognition unit for recognizing deposit value features, for example barcodes or security markings, in particular DPG security markings.
- the sorting device in this case is designed to discharge the recyclables into the first or second collection device based on the recognition information received by the recognition unit.
- the sorting device is designed to discharge the recyclable materials depending on the filling level of the collection devices.
- the sorting device is designed to discharge the recyclable materials when a maximum filling level of the first collection device is reached. to the second collection facility. This means that when the first collection facility is full, the second collection facility is automatically filled. This is of course also possible the other way around.
- a third or further collection facility and/or when the second, third or further collection facility reaches a maximum fill level can be emptied in this way without interrupting the operation of the recyclable waste return system. This means that the system remains operational even when a collection facility is emptied.
- this type of dynamic re-sorting gives the staff responsible for the recyclable waste return system more flexibility in terms of time and they can empty the collection facilities when it suits them best.
- the number of collection facilities can be variably adapted to the needs of the site.
- a level sensor can be provided on the collection facilities to record the fill level. Alternatively or additionally, a number of objects detected by a detection unit at the receiving stations can be counted and a conclusion drawn about the fill level of the collection facilities.
- a suitably designed control device can be provided to process the information provided by the detection unit and/or the fill level sensor and to control the sorting device.
- the control device can, for example, be integrated into the receiving stations.
- an additional control cabinet can be provided in which the control device is integrated.
- the first and second acceptance stations are also designed to automatically accept reusable empties.
- the recyclables return system accordingly has a reusable empties collection device.
- this is a collection table.
- the first and second conveyor devices are designed in such a way that reusable empties can be conveyed to the reusable empties collection device by both the first and the second conveyor devices.
- the reusable empties collection device can be arranged at the end of the conveyor devices. Reusable empties entered at one of the input stations are thus guided past the compacting devices to an end of the recyclables return system facing away from the acceptance stations, where they can be sorted, for example, into the containers provided.
- the system is therefore also advantageously suitable for taking back reusable empties, for example reusable bottles.
- the first and/or second acceptance station are further designed for the automatic acceptance of empty containers, in particular empty crates, wherein a container conveyor device, in particular a crate line, is provided for the removal and/or intermediate storage of containers.
- a container conveyor device in particular a crate line
- the system is therefore also advantageously suitable for the return of empty containers, for example beverage crates.
- the container conveyor is assigned to the first and second receiving stations together. This allows for a compact design despite the reusable variant. To increase the container capacity, several levels of the container conveyor can be provided.
- the container conveying device runs at least partially transversely to the first and/or second conveying device. In this way, only a small installation space is advantageously required in the direction of the first and second conveying device.
- a third and a fourth acceptance station (22, 23) are provided in addition to the first and second acceptance stations (2, 3). Furthermore, a third and a fourth conveyor are provided in addition to the first and second conveyors. The third conveyor is assigned to the third acceptance station and the fourth conveyor is assigned to the fourth acceptance station.
- additional collection devices for collecting recyclables and additional compacting devices for compacting and/or shredding the recyclables to be collected in the additional collection devices are provided.
- the third and fourth conveyors are accordingly designed in such a way that the recyclables can be conveyed both by means of the third conveyor from the third acceptance station to the additional compacting devices and by means of the fourth conveyor from the fourth acceptance station to the additional compacting devices.
- two conveyors assigned to two acceptance stations each convey the recyclables to several common compacting devices and collection devices. This provides a high processing performance in a space-saving manner in a small area.
- the first and second collection devices are arranged in a first row along the first and second conveyor devices.
- the additional collection devices are arranged in a second row along the third and fourth conveyor devices.
- the third and fourth conveyor devices are arranged in the second row parallel to the first row.
- a distance between the first and second row is preferably greater than a length of the collection devices. In this way, an intermediate space defined by the distance between the first and second row can advantageously be used to remove and empty the collection devices or a container of a collection device.
- a method for producing a recyclable material return system the following steps are included: providing a sorting device that is designed to selectively discharge recyclable materials from the conveyor devices; arranging the sorting device in a manner intended to discharge recyclable materials from the conveyor devices via the respective compacting device to a predetermined collection device.
- a recyclable material return system is advantageously created that allows selective sorting of the recyclable materials.
- the method further comprises the following steps: providing a reusable empties collection device, in particular a collection table; arranging the reusable empties collection device in such a way that reusable empties can be transported both by means of the first conveyor device from the first receiving station and by means of the second conveyor device from the second receiving station to the Reusable empties collection facility is eligible.
- the recyclables return system is therefore also suitable for the return of reusable empties.
- the following steps are also included: providing a container conveyor, in particular a box section, which is designed for the removal and/or intermediate storage of empty containers; arranging the container conveyor in a manner that is jointly assigned to the first and second acceptance stations.
- the recyclables return system is therefore advantageously also suitable for the return of reusable containers.
- the arrangement of the container conveyor is provided at least in sections running transversely to the first and second conveyor. In this way, less installation space is advantageously required in the direction of the conveyors.
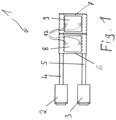
- Fig.1 shows a schematic representation of a top view of a recyclable material return system 1.
- the recyclable material return system 1 has a first acceptance station 2 and a second acceptance station 3. Furthermore, a first conveyor device 4 and a second conveyor device 5 are provided, wherein the first conveyor device 4 is assigned to the first acceptance station 2 and the second conveyor device 5 is assigned to the second acceptance station 3.
- the acceptance stations 2, 3 can be designed as return machines.
- the acceptance stations 2, 3 have a detection unit (not shown) to recognize deposit value features, such as barcodes or security markings, in particular DPG security markings.
- the recyclables return system is thus designed as a disposable empties return system.
- a recognition unit in the form of a recyclable material recognition unit is preferably also provided. This serves for the subsequent selection of the recyclable materials using a sorting device.
- the recyclable material collection system 1 has a first collection device 6 and a second collection device 7. These can be designed, for example, as a housing or as a container or as a housing with a container accommodated and removable therein.
- the first collection device 6 is assigned a first compacting device 8. This is designed to compact and shred the recyclable materials to be collected in the first collection device 6.
- the second collection device 7 is assigned a second compacting device 9, which is designed to compact and shred the recyclable materials to be collected in the second collection device 7.
- the first conveyor device 4 is designed to transport recyclable materials from the first receiving station 2 to the first compacting device 8 and to the second compacting device 9.
- the second conveyor device 5 is designed to transport recyclable materials from the first receiving station 3 to the first compacting device 8 and to the second compacting device 9.
- the conveyor devices 4, 5 can be a wide variety of different types of conveyor devices.
- it can be a plastic link belt that leads from the respective receiving station to the compacting devices.
- conveyor belts, conveyor rollers, conveyor screws, slides or the like can be provided as a conveyor device. Combinations of different types of conveyor devices are also possible.
- the compacting devices 8, 9 can be, for example, compactors for PET bottles and/or glass compactors and/or aluminum compactors.
- shredders and/or presses adapted to the respective type of recyclable material to be collected in the associated collection facility or designed for the respective type of material could be conceivable as compacting devices.
- a sorting device 12 is provided for discharging recyclable materials from the first and second conveyor devices 4, 5 into the first and second compacting devices 8, 9.
- This can be designed, for example, as a flap mechanism for actively diverting the recyclable materials from the conveyor devices 4, 5 into the compacting devices 8, 9.
- the flaps of the sorting device 12 can have their own driven deflector belt. In this way, the sorting device itself is driven, so that the recyclable materials reach the compacting devices 8, 9 in a process-safe manner.
- the sorting device 12 can also have chutes assigned to the flaps, via which the the recyclable materials discharged from the conveying devices 4, 5 can reach the compacting devices 8, 9.
- the sorting device is designed to discharge the recyclable materials into the first or second collection device based on the recognition information received by the recognition unit.
- the sorting device can be designed to discharge the recyclable materials depending on the fill level of the collection devices.
- a fill level sensor can be provided on the collection devices 6, 7.
- a number of objects detected by the detection unit can be counted and in this way a conclusion can be drawn about the fill level of the collection devices.
- a control device not explicitly shown here is provided for processing the information provided by the detection unit and/or the fill level sensor and for controlling the sorting device.
- the control device can, for example, be integrated into the receiving stations 2, 3.
- an additional control cabinet can be provided in which the control device is integrated.
- the first compacting device 8 is arranged in a manner associated with the first collection device 6 for compacting and/or shredding recyclable materials to be collected in the first collection device.
- the compacting device is placed on the collection device so that the compacted and/or shredded Recyclable materials fall from the first compacting device 8 into the first collection device 6.
- the second compacting device 9 is arranged in a manner associated with the second collecting device 7.
- the first conveyor device 4 is assigned to the first receiving station and is arranged to transport recyclable materials from the first receiving station 2 to the first and second compacting devices 8, 9.
- a conveyor line of the first conveyor device 4 is guided from an acceptance opening of the first receiving station 2 to the first and second compacting devices 8, 9.
- the first and second compacting devices 8, 9 are located one behind the other on the conveyor line of the first conveyor device 4.
- the second conveyor device 5 is arranged in a manner associated with the second receiving station 3 for transporting recyclable materials from the second receiving station 3 to the first and second compacting devices 8, 9.
- the sorting device is arranged in a manner suitable for discharging recyclable materials from the conveyor devices 4, 5 via the respective compacting device 8, 9 to a predetermined collection device 6, 7.
- an automatic flap system is provided in the area of the compacting devices along the conveyor line of the first and second conveyor devices, which diverts the recyclable materials from the conveyor line into the respective compacting device 8, 9.
- Fig. 2 shows a schematic representation of a top view of a recyclable material return system 1 according to another embodiment.
- a third collection device 10 is provided here. Accordingly, a third compacting device 11 associated with the third collection device 10 is also provided, which is designed to compact and shred recyclable materials to be collected in the third collection device 10.
- the conveying devices 4, 5 are provided to convey the recyclable materials from the first and second receiving stations 2, 3 in addition to the first and second compacting devices 8, 9 also to the third compacting device 11.
- the recyclables return system 1 has a reusable empties collection device 13. This is designed as an empties collection table and is provided at the end of the conveyor line of the conveyor devices 4, 5.
- the first and second receiving stations 2, 3 are therefore designed to automatically accept reusable empties. Accordingly, the conveying devices 4, 5 are designed to convey reusable empties past the compacting devices 8, 9, 11 to the reusable empties collection device 13. In this way, reusable containers are channeled through to the reusable empties collection device 13.
- the reusable containers entered into the receiving stations 2, 3 can be collected and removed on the reusable empties collection device 13. This can be done either manually, as indicated by the schematically drawn operators, or automated.
- the recyclables return system 1 has a container conveyor 14, which is assigned to both acceptance stations 2, 3.
- the acceptance stations 2, 3 are therefore also designed and intended to accept reusable containers, for example drinks crates. This is therefore in particular a crate line for the removal and/or interim storage of the reusable containers.
- the container conveyor extends directly after the receiving stations 2, 3 transversely to the conveyors 4, 5. In this way, installation space is saved in the depth direction of the system, i.e. in the direction of the conveyors 4, 5.
- the container conveying device 14 also has a collection section.
- the collection section extends parallel to the conveying devices 4, 5. Accordingly, the container conveying device describes a 90° curve from the section running transversely to the conveying devices 4, 5 to the collection section.
- the recyclable material return system is thus designed as a combined disposable and reusable empties return system.
- Fig.1 described steps the reusable empties collection facility 13 is arranged in such a way that reusable empties can be conveyed both by means of the first conveyor device 4 from the first acceptance station 2 and by means of the second conveyor device 5 from the second acceptance station 3 to the reusable empties collection device 13.
- the reusable empties collection device 13 is arranged at the end of the conveying path of the conveyor devices 4, 5, as in the exemplary embodiment shown here.
- the container conveying device 14 is arranged in a manner that is jointly assigned to the first and second receiving stations 2, 3, at least in sections, running transversely to the first and second conveying devices 4, 5. Preferably, this is provided, as in the exemplary embodiment shown, between the receiving stations 2, 3 and the first collecting device 6.
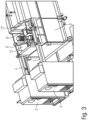
- Fig.3 shows a perspective view of a section of a recyclable material collection system 1 according to Fig.2 with the cover partially removed.
- the cover is removed here in the area of the first collecting device 6, so that the compacting device and the sorting device assigned to the first collecting device 6 are visible in this area.
- the first collecting device 6 is assigned two compacting devices 8', 8", which face the first conveyor device 4 and the second conveyor device 5 individually.
- the sorting device also has two modules 12 ⁇ , 12" in the form of a combination of a deflection flap with a separately driven deflector belt and a chute, which discharges the recyclable materials from the respective conveyor device 4, 5 to the respective compacting device 8', 8". In this way, 100 percent redundancy of all elements of the recyclable material return system 1 is achieved from acceptance to collection in a collection facility.
- the compacting device can be provided at the other collection facilities 7, 11 of the recyclables return system, for example as a common compactor for both conveyor systems, as a glass compactor or as an aluminum can compactor.
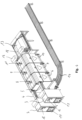
- Fig.4 shows a perspective view of the entire recyclables collection system 1 according to Fig. 2 .
- the acceptance stations 2, 3 each have an acceptance opening 16 for cans, bottles and the like, i.e. for individual empty containers (disposable or reusable) as well as an insertion opening 17 for empty containers.
- the empty containers can be sorted into the collection facilities 6, 7, 10 by means of the sorting device using the information obtained during detection.
- the sorting device 12 channels the For this purpose, empty containers are sorted according to the previous identification from the conveyor systems 4, 5 into the respective associated compacting systems 8, 9, 11.
- the containers are not ejected but rather channeled or conveyed through to the reusable empties collection facility.
- the reusable empty container collection device 13 has a bottle stand 18 at the end of the conveyor devices 4, 5. In this way, the reusable containers can be collected standing on the reusable empty container collection device 13 designed as a collection table, so that an increased capacity is provided due to the smaller space requirement of a standing container.
- Containers inserted into the insertion openings 17, which are in particular beverage crates, are also scanned using a recognition unit (not shown) and checked for their deposit value. If the recognition is positive, inserted containers are transferred from the respective insertion opening 17 to the container conveyor 14 running transversely to it in the area of the receiving stations 2, 3. The containers then run through the 90° curve of the container conveyor 14 in order to then reach the collection route.
- Fig.5 shows a perspective view of a recyclable material collection system 1 according to another embodiment.
- This embodiment differs from the embodiment according to Fig.3 and 4 by the fact that in addition a third and a fourth receiving station 22, 23 are provided in addition to a first and a second receiving station 2, 3. Furthermore, a third and fourth conveyor device 24, 25 as well as additional collection devices 26, 27, 30 and additional compacting devices 28, 29, 31 are provided. Furthermore, an additional reusable empties collection device 33 and an additional container conveyor device 34 are also provided.
- the two container conveying devices 14, 34 run next to each other in the area between the first and second receiving stations 2, 3 and the first collecting device 6. Accordingly, a larger distance is provided here between the receiving stations 2, 3 and the first collecting device 6.
- Containers fed into the third and fourth receiving stations 22, 23 are conveyed here via the additional container conveyor 34 to a level that is higher than that of the first container conveyor 14, with the collection sections of the container conveyors 14, 34 running one above the other. In this way, installation space is saved at the side.
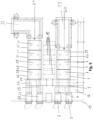
- Fig.6 shows a schematic representation of a top view of a recyclable material return system 1 according to yet another embodiment.
- the structure essentially corresponds to the embodiment according to Fig.5 , whereby a partition wall 19 is arranged in the area of the acceptance stations 2, 3, 22, 23.
- a separation of the recyclables return system from the user consoles of the acceptance stations is provided.
- the recyclables return system can thus be provided in an area accessible to the public, for example an empties area of a market.
- a further modification compared to the embodiment according to Fig.5 lies in increasing the number of additional collection devices 26, 27, 30 by a fourth additional collection device 30 ⁇ . Accordingly, a fourth additional compacting device 31 ⁇ is also provided.
- the additional reusable empties collection device 33 is designed as an angled collection table.
- a first row 20 of the first, second and third collecting devices 6, 7, 10 is accordingly spaced from a second row 21 of the additional collecting devices 26, 27, 30, 30' such that the distance 15 is greater than the length of collecting devices removed from the row for emptying.
- the positions of such collecting devices removed from the row for emptying are shown schematically with dashed lines between the two rows. In this way, easy accessibility for emptying the collecting devices of both rows 20, 21 is ensured.
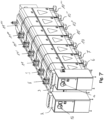
- Fig.7 shows a schematic representation of a top view of a recyclable material return system according to yet another embodiment.
- the recycling system 1 is, in contrast to the systems according to the Figures 2 to 6
- the designs shown are designed exclusively for the return of disposable containers. Accordingly, the facilities provided for reusable containers and for containers are missing here.
- the first and second receiving stations 2, 3 accordingly only have receiving openings 16 for receiving the disposable containers.
- the recyclables return system 1 is designed for increased capacity and availability. Accordingly, when an empty container in a collection facility is full, the container in the next collection facility is automatically filled.
- the sorting device 12 is therefore designed to discharge the recyclables to another collection facility or to the compacting device assigned to another collection facility, depending on the fill level of the collection facilities when a maximum fill level is reached.
- the system remains operational even when a container from a collection facility is emptied. This is achieved by the sorting device discharging the disposable containers into compacting devices that are assigned to other collection facilities while a container from one or more collection facilities is being emptied.
- the principle of redistribution described here to increase capacity and/or availability can also be implemented with fewer collection facilities, in particular with a first and a second collection facility as in the embodiment according to Fig.1 or with three collecting devices as in the embodiment according to Fig. 2 , can be realized.
- Fig.8 shows a detailed view of a compacting device 8 according to a first embodiment.
- This is a compactor designed for compacting PET bottles. It has a paddle roller 36 that is driven by an electric motor via a gear 35 and is fitted with teeth, which is designed to crush a PET bottle and thus devalue its deposit value.
- the gear 36 is designed here as a belt stage, for example. Of course, other types of gears are also conceivable, for example a gear stage, a worm gear stage or the like.
- such a compactor or its blade roller 36 can be made of a steel alloy that is impact-resistant and hardens under heavy loads. This ensures a particularly long service life.
- Fig.9 shows a detailed view of a compacting device 8 according to a further embodiment.
- the invention is not limited to a structure as in Fig. 2 to 4 or two parallel structures as in Fig.5 and 6 limited.
- Other parallel structures can also be provided.
- the parallel structures do not have to be designed the same, but can have all the variations according to the invention.
- the invention is not limited to the Figures 1 to 7 described empty container return applications.
- all recyclable material return applications are conceivable.
- it can also be a recyclable material return system for non-deposit recyclable materials, such as waste glass, waste paper, scrap metal, plastics, or the like.
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Refuse Collection And Transfer (AREA)
- Processing Of Solid Wastes (AREA)
Description
- Die vorliegende Erfindung betrifft ein Wertstoff-Rücknahmesystem, insbesondere für Einweg-Pfand-Behälter, sowie ein Verfahren zum Herstellen eines derartigen Wertstoff-Rücknahmesystems.
- Obwohl auf unterschiedlichste Arten von Wertstoff-Rücknahmesystemen anwendbar, wird die vorliegende Erfindung sowie die ihr zugrunde liegende Problematik im Folgenden in Bezug auf ein Rücknahmesystem für Einweg-Behälter näher erläutert.
- Üblicherweise weisen Rücknahmesysteme für Einweg-Behälter eine Kompaktiereinrichtung sowie einen Sammelcontainer auf. Oftmals sind für unterschiedliche Sorten von Behältern, beispielsweise Blechdosen oder PET Flaschen, mehrere Sammelcontainer vorgesehen. Eine derartige Vorrichtung ist beispielsweise in der
US 5,921,372 A beschrieben. Nachteilig muss bei einem derartigen Rücknahmesystem der Betrieb unterbrochen werden, um einen der Sammelcontainer zu leeren. - Darüber hinaus existieren Wertstoffsammelsysteme zum sortenreinen Sammeln von Wertstoffen. Diese weisen ebenfalls mehrere Sammelcontainer sowie ein Wertstofferkennungs- und Selektiersystem auf. Zwischen Ausgängen des Wertstofferkennungs- und Selektiersystems und den Sammelcontainern sind an die Wertstoffart angepasste Materialzerkleinerungseinrichtungen angeordnet. Ein derartiges Wertstoffsammelsystem ist beispielsweise in der
DE 10 2005 025 965 A1 beschrieben. Für PET-Behälter ist darin ein zentraler Shredder vorgesehen, von welchem aus mittels einer Luft-Fördereinrichtung zerkleinertes PET Material zu einem Verteilerraum befördert wird. In dem Verteilerraum wird das PET Material über einen rotierend angetriebenen Verteiler in mehrere in dem Verteilerraum eingestellte Sammelcontainer in unterschiedlicher Menge verteilt, sodass sich die Sammelcontainer unterschiedlich schnell füllen. - Nachteilig muss auch bei diesem Wertstoffsammelsystem der Betrieb unterbrochen werden, um die Sammelcontainer zu leeren.
- Die
EP 1 298 076 A1 beschreibt ein Wertstoffsammelsystem mit mehreren Benutzerbedieneinheiten, einem Erkennungs- und Selektiersystem und verschiedenen, den jeweiligen Wertstofffraktionen zugeordneten Förderbändern zu jeweiligen Sammelbehältern. - Dies ist ein Zustand, den es zu verbessern gilt.
- Vor diesem Hintergrund liegt der vorliegenden Erfindung die Aufgabe zugrunde, ein verbessertes Wertstoff-Rücknahmesystem anzugeben.
- Erfindungsgemäß wird diese Aufgabe durch ein Wertstoff-Rücknahmesystem mit den Merkmalen des Patentanspruchs 1 und/oder durch ein Verfahren zum Herstellen eines Wertstoff-Rücknahmesystems mit den Merkmalen des Patentanspruches 11 gelöst.
- Ein Wertstoff-Rücknahmesystemgemäß Anspruch 1.
- Ein Verfahren zur Herstellung eines Wertstoff-Rücknahmesystems, insbesondere eines erfindungsgemäßen Wertstoff-Rücknahmesystems, gemäß Anspruch 11.
- Die der vorliegenden Erfindung zugrunde liegende Idee besteht darin, bei einem Wertstoff-Rücknahmesystem bzw. einer Wertstoff-Rücknahmeanlage ein Zusammenwirken zweier Rücknahmelinien vorzusehen. Es handelt sich nicht lediglich um zwei parallele Linien sondern um ein synergetisch zusammenwirkendes System, bei dem sich die beiden Linien redundant vorhandene Kompaktier- und Sammeleinrichtungen teilen. Andererseits werden die Kompaktier- und Sammeleinrichtungen wiederum ebenfalls redundant über die je zwei Annahmestationen und Fördereinrichtungen versorgt. Insgesamt ist somit aus der Perspektive jeder Komponente des Systems eine Redundanz der vor- oder nachlaufenden Komponenten gegeben. Auf diese Weise wird vorteilhaft die Anlageverfügbarkeit erhöht und die Entsorgungsleistung auch im Falle eines Ausfalls einer Komponente auf hohem Niveau gehalten.
- Ferner ist auf diese Weise eine gleichmäßige Benutzung der redundanten Komponenten ermöglicht, was zur Erhöhung der Lebensdauer beiträgt.
- Dennoch wird ein gemeinsamer Entsorgungsweg von den zwei Annahmestationen genutzt, da die Wertstoffe von zwei Annahmestationen in mehrere gemeinsame Sammeleinrichtungen gefördert werden. Auf diese Weise wird trotz der Redundanz nur eine geringe Fläche benötigt.
- Bei dem Wertstoff-Rücknahmesystem kann es sich um unterschiedlichste Arten von Rücknahmesystem handeln. Bei einer Ausführungsform handelt es sich um ein Rücknahmesystem für Getränkebehälter. Bei einer anderen Ausführungsform kann es sich aber auch um ein Rücknahmesystem für andere Arten von Wertstoffe, beispielsweise Verpackungsfolien, Altpapier, Altblech, Sekundäraluminium oder dergleichen handeln.
- Unter einer Annahmestation ist jegliche Art von Annahmegerät, das zur automatisierten Annahme von Wertstoffen geeignet ist, zu verstehen. Die Annahmestation weist zumindest eine Öffnung zum Einführen der Wertstoffe auf. Die Annahmestation kann auch mit mehreren Öffnungen, insbesondere für unterschiedliche Arten von Wertstoffen, zum Beispiel eine Öffnung für Flaschen und eine Öffnung für Gebinde, vorgesehen sein. Sofern es sich bei den Wertstoffen Pfandbehälter handelt ist insbesondere eine Erkennungsvorrichtung zur Erkennung des Pfandwertes, beispielsweise durch Erkennen eines Barcodes und/oder DPG-Sicherheitskennzeichens, in der Annahmestation vorgesehen.
- Eine Fördereinrichtung kann eine oder mehrere Komponenten umfassen. Es kann sich beispielsweise um ein Gliederband, ein herkömmliches Förderband, um eine Rollenförderstrecke, und/oder dergleichen handeln.
- Die Sammeleinrichtung kann insbesondere einen herausnehmbaren Container umfassen, welcher zum leeren aus dem System heraus genommen werden kann. Beispielsweise kann es sich um einen verschiebbaren Container, insbesondere Rollcontainer, handeln.
- Eine Kompaktiereinrichtung ist zum Kompaktieren und/oder zum Zerkleinern von Wertstoffen ausgebildet. Das Kompaktieren und/oder Zerkleinern kann insbesondere auch eine Entwertung von Pfandbehältern umfassen. Die konkrete Ausbildung einer derartigen Kompaktiereinrichtung hängt von der Art des zu kompaktierenden und/oder zu zerkleinernden Wertstoffs ab. Beispielsweise kann es sich um eine Presse und/oder Walzenanordnung und/oder einen Shredder handeln. Eine Kompaktiereinrichtung kann auch mehrere Komponenten, beispielsweise eine Zerkleinerungseinrichtung, wie einen Shredder, und eine Presse umfassen. Ferner kann es sich bei der Kompaktiereinrichtung auch lediglich um eine Zerkleinerungseinrichtung handeln. Der Begriff Kompaktiereinrichtung ist hier somit derart zu verstehen, dass durch eine Verarbeitung von Wertstoffen eine kompaktere Sammlung der Wertstoffe möglich ist. Beispielsweise trägt bei PET-Flaschen eine Zerkleinerung schon zu einer kompakteren Sammlung bei, da die Flaschen- bzw. Inhaltsvolumina in einer Sammeleinrichtung dann keinen Raum mehr verbrauchen.
- Unter einer Förderbarkeit zu der ersten Kompaktiereinrichtung und zu der zweiten Kompaktiereinrichtung ist zu verstehen, dass die Förderung zu beiden Kompaktiereinrichtungen möglich ist. Insbesondere ist es selektiv, zu welcher der Kompaktiereinrichtungen dann tatsächlich gefördert wird. Denkbar ist auch, dass gleichzeitig zu beiden Kompaktiereinrichtungen gefördert wird.
- Vorteilhafte Ausgestaltungen und Weiterbildungen ergeben sich aus den weiteren Unteransprüchen sowie aus der Beschreibung unter Bezugnahme auf die Figuren der Zeichnung.
- Gemäß einer Ausführungsform sind zumindest eine dritte oder weitere Sammeleinrichtung und zumindest eine dritte oder weitere Kompaktiereinrichtung, die der dritten oder weiteren Sammeleinrichtung zugeordnet ist, vorgesehen. Die erste und die zweite Fördereinrichtung sind in diesem Fall jeweils derart ausgebildet, dass die Wertstoffe damit auch zu der dritten oder weiteren Kompaktiereinrichtung förderbar sind. Eine Anzahl von weiteren Sammeleinrichtungen und Kompaktiereinrichtungen ist aber nicht begrenzt. Es können beispielsweise auch insgesamt vier, fünf, sechs, sieben oder mehr Sammeleinrichtungen und entsprechend zugeordnete Kompaktiereinrichtungen vorgesehen sein. Auf diese Weise ist es vorteilhaft möglich, beliebig viele verschiedene Wertstoffarten in den unterschiedlichen Kompaktier- und Sammeleinrichtungen zu verarbeiten, d.h. zu kompaktieren und/oder zu zerkleinern und zu sammeln. Ferner ist es möglich, redundante Kompaktier- und Sammeleinrichtungen für die gleiche Wertstoffart vorzusehen. Auf diese Weise ist eine sehr hohe Kapazität der Sammeleinrichtungen für jede Werkstoffart möglich. Somit können ungeplante Leerungen der Sammeleinrichtungen vermieden werden.
- Erfindungsgemäß sind zumindest einer der Sammeleinrichtungen zwei Kompaktiereinrichtungen zugeordnet. Insbesondere kann dies auch bei jeder der Sammeleinrichtungen vorgesehen sein, so dass zwei erste und zwei zweite Kompaktiereinrichtungen vorgesehen sind. Eine der Kompaktiereinrichtungen ist dabei zum Kompaktieren von mittels der ersten Fördereinrichtung zugeführten Wertstoffen und die andere Kompaktiereinrichtung zum Kompaktieren von mittels der zweiten Fördereinrichtung zugeführten Wertstoffen ausgebildet. Vorteilhaft ist somit auch für die betroffene Sammeleinrichtung, insbesondere für jede der Sammeleinrichtungen, eine Redundanz hinsichtlich der vorgeschalteten Kompaktiereinrichtungen bereitgestellt. Auf diese Weise ist bis zum Erreichen der Sammeleinrichtung eine konsequent getrennte Verarbeitung von Wertstoffen ausgehend von der ersten und zweiten Annahme ermöglicht. Somit ist eine 100-prozentige Redundanz gewährleistet. Ferner wird durch zwei Kompaktiereinrichtungen pro Sammeleinrichtung die Kompaktierleistung des Systems verdoppelt.
- Gemäß einer Ausführungsform ist eine Sortiereinrichtung zum gezielten Ausschleusen von Wertstoffen von den Fördereinrichtungen über die jeweilige Kompaktiereinrichtung zu einer vorbestimmten Sammeleinrichtung vorgesehen. Vorteilhaft ist die Verteilung der Wertstoffe auf die Kompaktiereinrichtungen und Sammeleinrichtungen somit selektiv möglich. Beispielsweise kann die Sortiereinrichtung ausgebildet sein, um die Wertstoffe sortenrein in einzelne Kompaktiereinrichtungen und Sammeleinrichtungen auszuschleusen.
- Insbesondere kann das Wertstoff-Rücknahmesystem als Einweg-Leergut-Rücknahmesystem ausgebildet sein. In diesem Fall kann es sich bei den Annahmestationen um Leergut-Rücknahmeautomaten handeln, welche zur Rücknahme von Einweg-Leergut ausgebildet sind. In diesem Fall weisen die Annahmestationen eine Erkennungseinheit zum Erkennen von Pfandwert-Merkmalen, beispielsweise Barcodes oder Sicherheitskennzeichen, insbesondere DPG-Sicherheitskennzeichen, auf. Insbesondere ist die Sortiereinrichtung in diesem Fall ausgelegt, um die Wertstoffe basierend auf der durch die Erkennungseinheit aufgenommene Erkennungsinformation in die erste oder zweite Sammeleinrichtung auszuschleusen.
- Gemäß einer Weiterbildung ist die Sortiereinrichtung ausgebildet, die Wertstoffe abhängig von einem Füllstand der Sammeleinrichtungen auszuschleusen. Insbesondere ist die Sortiereinrichtung ausgebildet, bei Erreichen eines maximalen Füllstandes der ersten Sammeleinrichtung die Wertstoffe zu der zweiten Sammeleinrichtung auszuschleusen. Somit wird, wenn die erste Sammeleinrichtung gefüllt ist, automatisch die zweite Sammeleinrichtung gefüllt. Dies ist selbstverständlich auch umgekehrt möglich. Ferner ist dies selbstverständlich auch mit einer dritten oder weiteren Sammeleinrichtung und/oder bei Erreichen eines maximalen Füllstandes der zweiten, dritten oder weiteren Sammeleinrichtung in gleicher Weise möglich. Vorteilhaft kann auf diese Weise eine volle Sammeleinrichtung ohne Unterbrechung des Betriebs des Wertstoff-Rücknahmesystems geleert werden. Somit ist das System auch bei Entleerung einer Sammeleinrichtung weiterhin betriebsbereit. Darüber hinaus ist für das Wertstoff-Rücknahmesystem zuständiges Personal durch diese Art der dynamischen Umsortierung zeitlich flexibler und kann die Sammeleinrichtungen dann leeren, wann es am besten passt. Die Anzahl der Sammeleinrichtungen ist dazu variabel an die Bedürfnisse des Einsatzortes anpassbar.
- Zur Erfassung des Füllstandes kann ein Füllstands-Sensor an den Sammeleinrichtungen vorgesehen sein. Alternativ oder zusätzlich kann eine durch eine Erkennungseinheit der Annahmestationen erkannte Anzahl von Gegenständen mitgezählt und auf diese Weise ein Rückschluss auf den Füllstand der Sammeleinrichtungen gezogen werden.
- Zur Verarbeitung der durch die Erkennungseinheit und/oder den Füllstand-Sensor bereitgestellten Informationen sowie zur Steuerung der Sortiereinrichtung kann eine entsprechend ausgelegte Steuereinrichtung vorgesehen sein. Die Steuereinrichtung kann beispielsweise in die Annahmestationen integriert vorgesehen sein. Alternativ kann ein zusätzlicher Schaltschrank vorgesehen sein, in welchen die Steuereinrichtung integriert ist.
- Gemäß einer Ausführungsform sind die erste und zweite Annahmestation ferner zur automatischen Annahme von Mehrweg-Leergut ausgebildet. Das Wertstoff-Rücknahmesystem weist dementsprechend eine Mehrweg-Leergut-Sammeleinrichtung auf. Insbesondere handelt es sich dabei um einen Sammeltisch. Dementsprechend sind die erste und die zweite Fördereinrichtung derart ausgebildet, dass Mehrweg-Leergut sowohl mittels der ersten als auch mittels der zweiten Fördereinrichtung zu der Mehrweg-Leergut-Sammeleinrichtung förderbar ist. Beispielsweise kann die Mehrweg-Leergut-Sammeleinrichtung am Ende der Fördereinrichtungen angeordnet sein. An einer der Eingabestationen eingegebenes Mehrweg-Leergut wird somit an den Kompaktiereinrichtungen vorbei an ein den Annahmestationen abgewandtes Ende des Wertstoff-Rücknahmesystems geführt, wo es beispielsweise in der für vorgesehene Gebinde einsortiert werden kann. Vorteilhaft ist das System somit auch zur Rücknahme von Mehrweg-Leergut, beispielsweise Mehrweg-Flaschen, geeignet.
- Gemäß einer vorteilhaften ausführungsform sind die erste und/oder zweite Annahmestation ferner zur automatischen Annahme von Leergut-Gebinden, insbesondere Leergut-Kisten, ausgebildet, wobei eine Gebinde-Fördereinrichtung, insbesondere eine Kistenstrecke, zum Abtransport und/oder zum Zwischenlagern von Gebinden vorgesehen ist. Vorteilhaft ist das System somit auch zur Rücknahme von Leergut-Gebinden, beispielsweise Getränkekisten, geeignet.
- Gemäß einer Weiterbildung ist die Gebinde-Fördereinrichtung der ersten und der zweiten Annahmestation gemeinsam zugeordnet ist. Somit ist trotz der Mehrweg-Variante eine vorteilhaft eine kompakte Bauweise ermöglicht. Zur Erhöhung der Gebinde Kapazitäten können mehrere Stockwerke der Gebinde-Fördereinrichtung vorgesehen sein.
- Gemäß einer Ausführungsform verläuft die Gebinde-Fördereinrichtung zumindest abschnittsweise quer zu der ersten und/oder zweiten Fördereinrichtung. Auf diese Weise ist vorteilhaft nur ein geringer Bauraum in Richtung der ersten und zweiten Fördereinrichtung notwendig.
- Bei einer Ausführungsform des Wertstoff-Rücknahmesystems sind zusätzlich zu der ersten und zweiten Annahmestation (2, 3) eine dritte und eine vierte Annahmestation (22, 23) vorgesehen. Ferner sind zusätzlich zu der ersten und zweiten Fördereinrichtung eine dritte und vierte Fördereinrichtung vorgesehen. Die dritte Fördereinrichtung ist dabei der dritten Annahmestation zugeordnet und die vierte Fördereinrichtung ist dabei der vierten Annahmestation zugeordnet. In diesem Fall sind zusätzliche Sammeleinrichtungen zum Sammeln von Wertstoffen und zusätzliche Kompaktiereinrichtungen zum Kompaktieren und/oder Zerkleinern der in den zusätzlichen Sammeleinrichtungen zu sammelnden Wertstoffe vorgesehen. Die dritte und die vierte Fördereinrichtung sind dementsprechend derart ausgebildet, dass die Wertstoffe sowohl mittels der dritten Fördereinrichtung von der dritten Annahmestation zu den zusätzlichen Kompaktiereinrichtungen als auch mittels der vierten Fördereinrichtung von der vierten Annahmestation zu den zusätzlichen Kompaktiereinrichtungen förderbar sind. Bezogen auf das gesamte Wertstoff-Rücknahmesystem befördern somit jeweils zwei Fördereinrichtungen, die zu zwei Annahmestationen zugeordnet sind, die Wertstoffe zu mehreren gemeinsamen Kompaktiereinrichtungen und Sammeleinrichtungen. Somit wird auf platzsparende Weise eine hohe Verarbeitungsleistung auf wenig Fläche bereitgestellt.
- Gemäß einer Weiterbildung sind die erste und zweite Sammeleinrichtung in einer ersten Reihe entlang der ersten und zweiten Fördereinrichtung angeordnet. Die zusätzlichen Sammeleinrichtungen sind in einer zweiten Reihe entlang der dritten und vierten Fördereinrichtung angeordnet sind. insbesondere sind die dritten und vierten Fördereinrichtungen in der zweiten Reihe parallel zu der ersten Reihe angeordnet. Ein Abstand zwischen der ersten und zweiten Reihe ist vorzugsweise größer als eine Länge der Sammeleinrichtungen bemessen ist. Vorteilhaft kann auf diese Weise ein durch den Abstand definierter Zwischenraum zwischen der ersten und zweiten Reihe zum Herausnehmen und Leeren der Sammeleinrichtungen bzw. eines Containers einer Sammeleinrichtung genutzt werden.
- Gemäß einer Ausführungsform eines Verfahrens zum Herstellen eines Wertstoff-Rücknahme Systems sind die folgenden Schritte umfasst: Bereitstellen einer Sortiereinrichtung, die zum gezielten Ausschleusen von Wertstoffen von den Fördereinrichtungen ausgebildet ist; Anordnen der Sortiereinrichtung in einer zum Ausschleusen von Wertstoffen von den Fördereinrichtungen über die jeweilige Kompaktiereinrichtung zu einer vorbestimmten Sammeleinrichtung vorgesehenen Weise. Vorteilhaft ist auf diese Weise ein Wertstoff-Rücknahmesystem geschaffen, welches ein selektives sortieren der Wertstoffe erlaubt.
- Gemäß einer Ausführungsform umfasst das Verfahren ferner die folgenden Schritte: Bereitstellen einer Mehrweg-Leergut-Sammeleinrichtung, insbesondere eines Sammeltischs; Anordnen der Mehrweg-Leergut-Sammeleinrichtung derart, dass Mehrweg-Leergut sowohl mittels der ersten Fördereinrichtung von der ersten Annahmestation als auch mittels der zweiten Fördereinrichtung von der zweiten Annahmestation zu der Mehrweg-Leergut-Sammeleinrichtung förderbar ist. Vorteilhaft ist das Wertstoff-Rücknahmesystem somit auch zur Rücknahme von Mehrweg-Leergut geeignet.
- Gemäß einer Weiterbildung des Verfahrens sind ferner die folgenden Schritte umfasst: Bereitstellen einer Gebinde-Fördereinrichtung, insbesondere einer Kistenstrecke, die zum Abtransport und/oder zum Zwischenlagern von Leergut-Gebinden ausgebildet ist; Anordnen der Gebinde-Fördereinrichtung in einer der ersten und der zweiten Annahmestation gemeinsam zugeordneten Weise. Vorteilhaft ist somit das Wertstoff-Rücknahmesystem auch zur Rücknahme von Mehrweg-Gebinden geeignet. Insbesondere wird das Anordnen der Gebinde-Fördereinrichtung zumindest abschnittsweise quer zu der ersten und zu der zweiten Fördereinrichtung verlaufend vorgesehen. Vorteilhaft wird auf diese Weise weniger Bauraum in Richtung der Fördereinrichtungen benötigt.
- Die obigen Ausgestaltungen und Weiterbildungen lassen sich, sofern sinnvoll, beliebig miteinander kombinieren. Weitere mögliche Ausgestaltungen, Weiterbildungen und Implementierungen der Erfindung umfassen auch nicht explizit genannte Kombinationen von zuvor oder im Folgenden bezüglich der Ausführungsbeispiele beschriebenen Merkmale der Erfindung. Insbesondere wird dabei der Fachmann auch Einzelaspekte als Verbesserungen oder Ergänzungen zu der jeweiligen Grundform der vorliegenden Erfindung hinzufügen.
- Die vorliegende Erfindung wird nachfolgend anhand der in den schematischen Figuren der Zeichnung angegebenen Ausführungsbeispiele näher erläutert. Es zeigen dabei:
- Fig. 1
- eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems;
- Fig. 2
- eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems gemäß einer weiteren Ausführungsform;
- Fig. 3
- eine perspektivische Ansicht eines Abschnitts eines Wertstoff-Sammelsystems gemäß
Fig. 2 mit teilweise aufgenommener Abdeckung; - Fig. 4
- eine perspektivische Ansicht des gesamten Wertstoff-Sammelsystems gemäß
Fig. 2 ; - Fig. 5
- eine perspektivische Ansicht eines WertstoffSammelsystems gemäß einer weiteren Ausführungsform;
- Fig. 6
- eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems gemäß einer noch weiteren Ausführungsform;
- Fig. 7
- eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems gemäß einer noch weiteren Ausführungsform;
- Fig. 8
- eine Einzeldarstellung einer Kompaktiereinrichtung gemäß einer ersten Ausführungsform;
- Fig. 9
- eine Einzeldarstellung eine Kompaktiereinrichtung gemäß einer weiteren Ausführungsform.
- Die beiliegenden Figuren der Zeichnung sollen ein weiteres Verständnis der Ausführungsformen der Erfindung vermitteln. Sie veranschaulichen Ausführungsformen und dienen im Zusammenhang mit der Beschreibung der Erklärung von Prinzipien und Konzepten der Erfindung. Andere Ausführungsformen und viele der genannten Vorteile ergeben sich im Hinblick auf die Zeichnungen. Die Elemente der Zeichnungen sind nicht notwendigerweise maßstabsgetreu zueinander gezeigt.
- In den Figuren der Zeichnung sind gleiche, funktionsgleiche und gleich wirkende Elemente, Merkmale und Komponenten - sofern nichts anderes ausgeführt ist - jeweils mit denselben Bezugszeichen versehen.
-
Fig. 1 zeigt eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems 1. - Das Wertstoff-Rücknahmesystem 1 weist eine erste Annahmestation 2 und eine zweite Annahmestation 3 auf. Ferner sind eine erste Fördereinrichtung 4 und eine zweite Fördereinrichtung 5 vorgesehen, wobei die erste Fördereinrichtung 4 der ersten Annahmestation 2 zugeordnet ist und die zweite Fördereinrichtung 5 der zweiten Annahmestation 3 zugeordnet ist.
- Beispielsweise können die Annahmestationen 2, 3 als Rücknahmeautomat ausgebildet sein.
- Insbesondere kann es sich dabei um Leergut-Rücknahmeautomaten handeln, welche zur Rücknahme von Einweg-Leergut ausgebildet sind. In diesem Fall weisen die Annahmestationen 2, 3 eine nicht dargestellte Erkennungseinheit zum Erkennen von Pfandwert-Merkmalen, beispielsweise Barcodes oder Sicherheitskennzeichen, insbesondere DPG-Sicherheitskennzeichen, auf. Das Wertstoff-Rücknahmesystem ist somit als Einweg-Leergut-Rücknahmesystem ausgebildet.
- Es sind aber auch andere Ausbildungen zur Rücknahme von anderen Arten von Wertstoffen, beispielsweise (Alt-) Papier, Glas, Metall oder dergleichen, denkbar. In diesem Fall ist vorzugsweise ebenfalls eine Erkennungseinheit in Form einer Wertstoff-Erkennungs-Einheit vorgesehen. Dies dient zum nachgelagerten Selektieren der Wertstoffe mittels einer Sortiereinrichtung.
- Darüber hinaus weist das Wertstoff-Sammelsystem 1 eine erste Sammeleinrichtung 6 und eine zweite Sammeleinrichtung 7 auf. Diese können beispielsweise als Umhausung oder als Container oder als Umhausung mit darin aufgenommenem und entnehmbarem Container ausgebildet sein.
- Der ersten Sammeleinrichtung 6 ist eine erste Kompaktiereinrichtung 8 zugeordnet. Diese ist zum Kompaktieren und Zerkleinern der in der ersten Sammeleinrichtung 6 zu sammelnden Wertstoffe ausgebildet. Der zweiten Sammeleinrichtung 7 ist eine zweite Kompaktiereinrichtung 9 zugeordnet, welche zum Kompaktieren und Zerkleinern der in der zweiten Sammeleinrichtung 7 zu sammelnden Wertstoffe ausgebildet ist.
- Die erste Fördereinrichtung 4 ist ausgebildet, um Wertstoffe von der ersten Annahmestation 2 zu der ersten Kompaktiereinrichtung 8 und zu der zweiten Kompaktiereinrichtung 9 zu befördern. Die zweite Fördereinrichtung 5 ist dazu ausgebildet, um Wertstoffe von der ersten Annahmestation 3 zu der ersten Kompaktiereinrichtung 8 und zu der zweiten Kompaktiereinrichtung 9 zu befördern.
- Bei den Fördereinrichtungen 4, 5 kann es sich um unterschiedlichste Arten von Fördereinrichtungen handeln. Beispielsweise kann es sich um ein Kunststoff-Gliederband handeln, welches sich von der jeweiligen Annahmestation zu den Kompaktiereinrichtungen führt. Alternativ oder zusätzlich können Förderbänder, Förderwalzen, Förderschnecken, Schieber, oder dergleichen als Fördereinrichtung vorgesehen sein. Auch Kombinationen aus unterschiedlichen Arten von Fördereinrichtungen sind möglich.
- Bei den Kompaktiereinrichtungen 8, 9 kann es sich beispielsweise um Kompaktoren für PET Flaschen und/oder um Glas-Kompaktoren und/oder um Aluminium-Kompaktoren handeln. Darüber hinaus wären an die jeweilige in der zugehörigen Sammeleinrichtung zu sammelnde Wertstoffart angepasste bzw. auf die jeweilige Werkstoffart ausgelegte Shredder und/oder Pressen als Kompaktiereinrichtung denkbar.
- Zum Ausschleusen von Wertstoffen von der ersten und zweiten Fördereinrichtung 4, 5 in die erste und zweite Kompaktiereinrichtung 8, 9 ist eine Sortiereinrichtung 12 vorgesehen. Diese kann beispielsweise als Klappenmechanismus zur aktiven Umlenkung der Wertstoffe von den Fördereinrichtungen 4, 5 in die Kompaktiereinrichtungen 8, 9 ausgebildet sein. Insbesondere können die Klappen der Sortiereinrichtung 12 eigens ein angetriebenes Abweiserband aufweisen. Auf diese Weise ist die Sortiereinrichtung selbst angetrieben, sodass die Wertstoffe prozesssicher zu den Kompaktiereinrichtungen 8, 9 gelangen. Die Sortiereinrichtung 12 kann ferner den Klappen zugeordnete Rutschen aufweisen, über welche die von den Fördereinrichtungen 4, 5 ausgeschleusten Wertstoffe in die Kompaktiereinrichtungen 8, 9 gelangen können.
- Insbesondere ist die Sortiereinrichtung ausgelegt, um die Wertstoffe basierend auf der durch die Erkennungseinheit aufgenommene Erkennungsinformation in die erste oder zweite Sammeleinrichtung auszuschleusen. Alternativ oder zusätzlich kann die Sortiereinrichtung ausgelegt sein, die Wertstoffe abhängig von einem Füllstand der Sammeleinrichtungen auszuschleusen.
- Dazu kann ein Füllstandes Sensor an den Sammeleinrichtungen 6, 7 vorgesehen sein. Alternativ oder zusätzlich kann eine durch die Erkennungseinheit erkannte Anzahl von Gegenständen mitgezählt und auf diese Weise ein Rückschluss auf den Füllstand der Sammeleinrichtungen gezogen werden.
- Zur Verarbeitung der durch die Erkennungseinheit und/oder den Füllstand-Sensor bereitgestellten Informationen sowie zur Steuerung der Sortiereinrichtung ist eine hier nicht explizit dargestellte Steuereinrichtung vorgesehen.
- Die Steuereinrichtung kann beispielsweise in die Annahmestationen 2, 3 integriert vorgesehen sein. Alternativ kann ein zusätzlicher Schaltschrank vorgesehen werden, in welchen die Steuereinrichtung integriert ist.
- Zur Herstellung eines derartigen Wertstoff-Rücknahmesystems 1wird die erste Kompaktiereinrichtung 8 in einer zu der ersten Sammeleinrichtung 6 zugeordneten Weise zum Kompaktieren und/oder Zerkleinern von in der ersten Sammeleinrichtung zu sammelnden Wertstoffen angeordnet. Beispielsweise wird die Kompaktiereinrichtung auf die Sammeleinrichtung aufgesetzt, sodass die kompaktierten und/oder zerkleinerten Wertstoffe aus der ersten Kompaktiereinrichtung 8 in die erste Sammeleinrichtung 6 fallen.
- In gleicher Weise wird die zweite Kompaktiereinrichtung 9 in zu der zweiten Sammeleinrichtung 7 zugeordneter Weise angeordnet.
- Ferner wird die erste Fördereinrichtung 4 zu der ersten Annahmestation zugeordnet und zum Transport von Wertstoffen von der ersten Annahmestation 2 zu der ersten und zu der zweiten Kompaktiereinrichtung 8, 9 angeordnet. Beispielsweise wird dazu eine Förderstrecke der ersten Fördereinrichtung 4 von einer Annahmeöffnung der ersten Annahmestation 2 zu der ersten und zu der zweiten Kompaktiereinrichtung 8, 9 geführt. Insbesondere liegen dabei die erste und die zweite Kompaktiereinrichtung 8, 9 hintereinander an der Förderstrecke der ersten Fördereinrichtung 4.
- In einer entsprechenden Weise wird die zweite Fördereinrichtung 5 in einer zu der zweiten Annahmestation 3 zugeordneten Weise zum Transport von Wertstoffen von der zweiten Annahmestation 3 zu der ersten und zu der zweiten Kompaktiereinrichtung 8, 9 angeordnet.
- Darüber hinaus wird die Sortiereinrichtung in einer zum Ausschleusen von Wertstoffen von den Fördereinrichtungen 4, 5 über die jeweilige Kompaktiereinrichtung 8, 9 zu einer vorbestimmten Sammeleinrichtung 6, 7 geeigneten Weise angeordnet. Beispielsweise wird dazu ein automatisches Klappensystem im Bereich der Kompaktiereinrichtungen entlang der Förderstrecke der ersten und zweiten Fördereinrichtungen vorgesehen, welches die Wertstoffe von der Förderstrecke in die jeweilige Kompaktiereinrichtung 8,9 ablenkt.
-
Fig. 2 zeigt eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems 1 gemäß einer weiteren Ausführungsform. - Zusätzlich zu der ersten und zweiten Sammeleinrichtung 6, 7 ist hier eine dritte Sammeleinrichtung 10 vorgesehen. Dementsprechend ist auch eine der dritten Sammeleinrichtung 10 zugeordnete dritte Kompaktiereinrichtung 11 vorgesehen, welche zum Kompaktieren und Zerkleinern von in der dritten Sammeleinrichtung 10 zu sammelnden Wertstoffen ausgebildet ist.
- Dementsprechend sind die Fördereinrichtungen 4, 5 vorgesehen, um die Wertstoffe von der ersten und zweiten Annahmestation 2, 3 zusätzlich zur ersten und zweiten Kompaktiereinrichtung 8, 9 auch zu der dritten Kompaktiereinrichtung 11 zu befördern.
- Darüber hinaus weist das Wertstoff-Rücknahmesystem 1 eine Mehrweg-Leergut-Sammeleinrichtung 13 auf. Diese ist als Leergut-Sammeltisch ausgebildet und am Ende der Förderstrecke der Fördereinrichtungen 4, 5 vorgesehen.
- Die erste und zweite Annahmestation 2, 3 sind daher zur automatischen Annahme von Mehrweg-Leergut ausgebildet. Dementsprechend sind die Fördereinrichtungen 4, 5 ausgebildet, Mehrweg-Leergut an den Kompaktiereinrichtungen 8, 9, 11 vorbei zu der Mehrweg-Leergut-Sammeleinrichtung 13 zu fördern. Auf diese Weise werden Mehrweg-Behälter zu der Mehrweg-Leergut-Sammeleinrichtung 13 durchgeschleust.
- Auf der Mehrweg-Leergut-Sammeleinrichtung 13 können die in die Annahmestationen 2, 3 eingegebenen Mehrweg-Behälter gesammelt und entnommen werden. Dies kann entweder händisch, wie mit den schematisch eingezeichneten Bedienpersonen angedeutet, oder automatisiert erfolgen.
- Darüber hinaus weist das Wertstoff-Rücknahmesystem 1 eine Gebinde-Fördereinrichtung 14 auf, welche beiden Annahmestationen 2, 3 gemeinsam zugeordnet ist. Die Annahmestationen 2, 3 sind demgemäß auch zur Annahme von Mehrweg-Gebinden, beispielsweise Getränkekisten, ausgebildet und vorgesehen. Es handelt sich somit insbesondere um eine Kistenstrecke, zum Abtransport und/oder zum Zwischenlagern der Mehrweg-Gebinde.
- Die Gebinde-Fördereinrichtung erstreckt sich direkt im Anschluss an die Annahmestationen 2, 3 quer zu den Fördereinrichtungen 4, 5. Auf diese Weise wird Bauraum in Tiefenrichtung des Systems, d.h. in Richtung der Fördereinrichtungen 4, 5, eingespart.
- Die Gebinde-Fördereinrichtung 14 weist ferner eine Sammelstrecke auf. In dem dargestellten Ausführungsbeispiel erstreckt sich die Sammelstrecke parallel zu den Fördereinrichtungen 4, 5. Dementsprechend beschreibt die Gebinde-Fördereinrichtung eine 90°-Kurve von dem quer zu den Fördereinrichtungen 4, 5 verlaufenden Abschnitt zu der Sammelstrecke.
- Gemäß dieser Ausführungsform ist das Wertstoff-Rücknahmesystem somit als kombiniertes Einweg- und Mehrweg-Leergut-Rücknahmesystem ausgebildet.
- Zur Herstellung eines derartigen Einweg- und Mehrweg-Leergut-Rücknahmesystems wird daher zusätzlich zu den in Bezug auf das erste Ausführung Beispiel nach
Fig. 1 beschriebenen Schritten die Mehrweg-Leergut-Sammeleinrichtung 13 derart angeordnet, dass Mehrweg-Leergut sowohl mittels der ersten Fördereinrichtung 4 von der ersten Annahmestation 2 als auch mittels der zweiten Fördereinrichtung 5 von der zweiten Annahmestation 3 zu der Mehrweg-Leergut-Sammeleinrichtung 13 förderbar ist. Beispielsweise wird die Mehrweg-Leergut-Sammeleinrichtung 13 dazu, wie in dem hier gezeigten Ausführungsbeispiel, am Ende der Förderstrecke der Fördereinrichtungen 4, 5 angeordnet. - Ferner wird die Gebinde-Fördereinrichtung 14 in einer der ersten und der zweiten Annahmestation 2, 3 gemeinsam zugeordneten Weise zumindest abschnittsweise quer zu der ersten und zu der zweiten Fördereinrichtung 4, 5 verlaufend angeordnet. Vorzugsweise wird dies, wie im gezeigten Ausführungsbeispiel, zwischen den Annahmestationen 2, 3 und der ersten Sammeleinrichtung 6 vorgesehen.
-
Fig. 3 zeigt eine perspektivische Ansicht eines Abschnitts eines Wertstoff-Sammelsystems 1 gemäßFig. 2 mit teilweise abgenommener Abdeckung. Die Abdeckung ist hier im Bereich der ersten Sammeleinrichtung 6 abgenommen, sodass die der ersten Sammeleinrichtung 6 zugeordnete Kompaktiereinrichtung und die Sortiereinrichtung in diesem Bereich sichtbar sind. - Erfindungsgemäß sind der ersten Sammeleinrichtung 6 je 2 Kompaktiereinrichtungen 8', 8" zugeordnet, die der ersten Fördereinrichtung 4 und der zweiten Fördereinrichtung 5 einzeln zugewandt sind. Dementsprechend weist die Sortiereinrichtung ebenfalls zwei Module 12`, 12" in Form einer Kombination aus einer Umlenkklappe mit separat angetriebenem Abweiserband und einer Rutsche auf, welche die Wertstoffe von der jeweiligen Fördereinrichtung 4, 5 an die jeweilige Kompaktiereinrichtung 8', 8", ausschleust. Auf diese Weise wird eine 100-prozentige Redundanz aller Elemente des Wertstoff-Rücknahmesystem 1 von der Annahme bis zur Sammlung in einer Sammeleinrichtung erreicht.
- Selbstverständlich sind hier vielfältige Weiterbildungen möglich. Beispielsweise kann an den anderen Sammeleinrichtungen 7, 11 des Wertstoffe-Rücknahmesystems eine andere Ausbildung der Kompaktiereinrichtung, beispielsweise als ein gemeinsamer Kompaktor für beide Fördereinrichtungen, als Glas-Kompaktor oder als Aluminium-Dosen-Kompaktor, vorgesehen sein. Auch eine Ausbildung als Kompaktor für Papier oder für Kartonverpackungen, insbesondere auch Getränke-Kartons oder Verbund-Kartons, ist möglich.
-
Fig. 4 zeigt eine perspektivische Ansicht des gesamten Wertstoff-Sammelsystems 1 gemäßFig. 2 . - In dieser Ansicht gut erkennbar weisen die Annahmestationen 2, 3 je eine Annahmeöffnung 16 für Dosen, Flaschen und dergleichen, d.h. für einzelne Leergutbehälter (Einweg oder Mehrweg) sowie eine Einschuböffnung 17 für Leergut-Gebinde auf.
- In die Annahmeöffnungen 16 eingegebene einzelne Leergutbehälter werden in der jeweiligen Annahmestation 2, 3 mittels einer nicht dargestellten Erkennungseinheit auf Pfandmerkmale oder andere Erkennungsmerkmale überprüft und bei positiver Erkennung durch die Fördereinrichtungen 4, 5 zu den Kompaktiereinrichtungen 8, 9, 11 gefördert.
- Beispielsweise können die Leergut-Behälter durch die bei der Erkennung gewonnene Information mittels der Sortiereinrichtung sortenrein in die Sammeleinrichtungen 6, 7, 10 geschleust werden. Die Sortiereinrichtung 12 schleust die Leergut-Behälter dazu entsprechend der zuvor erfolgten Erkennung sortenrein von den Fördereinrichtungen 4, 5 in die jeweilige zugeordnete Kompaktiereinrichtungen 8, 9, 11 aus.
- Sofern es sich nicht um Einweg-Leergut sondern um Mehrweg-Leergut handelt, werden die Behälter nicht ausgeschleust sondern bis zur Mehrweg-Leergut-Sammeleinrichtung durchgeschleust bzw. durchgefördert.
- Zur Sammlung der Mehrweg-Behälter weist die Mehrweg-Leergut-Sammeleinrichtung 13 am Ende der Fördereinrichtungen 4, 5 jeweils einen Flaschenaufsteller 18 auf. Auf diese Weise können die Mehrweg-Behälter stehend auf der als Sammeltisch ausgebildeten Mehrweg-Leergut-Sammeleinrichtung 13 gesammelt werden, sodass aufgrund des geringeren Platzbedarfs eines stehenden Behälters eine erhöhte Kapazität bereitgestellt ist.
- In die Einschuböffnungen 17 eingeführte Gebinde, wobei es sich insbesondere um Getränkekisten handelt, werden ebenfalls mittels einer nicht dargestellten Erkennungseinheit gescannt und auf ihren Pfandwert überprüft. Bei positiver Erkennung werden eingeschobene Gebinde von der jeweiligen Einschuböffnung 17 an die im Bereich der Annahmestationen 2, 3 quer dazu verlaufende Gebinde-Fördereinrichtung 14 übergeben. Anschließend durchlaufen die Gebinde die 90° Kurve der Gebinde-Fördereinrichtung 14, um anschließend auf die Sammelstrecke zu gelangen.
-
Fig. 5 zeigt eine perspektivische Ansicht eines Wertstoff-Sammelsystems 1 gemäß einer weiteren Ausführungsform. - Diese Ausführungsform unterscheidet sich von der Ausführungsform gemäß
Fig. 3 und4 dadurch, dass hier zusätzlich zu einer ersten und einer zweiten Annahmestation 2, 3 eine dritte und eine vierte Annahmestation 22, 23 vorgesehen sind. Ferner sind eine dritte und vierte Fördereinrichtung 24, 25 sowie zusätzliche Sammeleinrichtungen 26, 27, 30 und zusätzliche Kompaktiereinrichtungen 28, 29, 31 vorgesehen. Des Weiteren ist auch eine zusätzliche Mehrweg-Leergut-Sammeleinrichtung 33 sowie eine zusätzliche Gebinde-Fördereinrichtung 34 vorgesehen. - Insgesamt handelt es sich somit um einen parallel zu dem Wertstoff-Rücknahmesystem gemäß
Fig. 4 vorgesehenen zweiten Aufbau mit im Wesentlichen gleichen Komponenten. - Die beiden Gebinde-Fördereinrichtungen 14, 34 verlaufen hier im Bereich zwischen den ersten und zweiten Annahmestationen 2, 3 und der ersten Sammeleinrichtung 6 nebeneinander. Dementsprechend ist hier ein größerer Abstand zwischen den Annahmestationen 2, 3 und der ersten Sammeleinrichtung 6 vorgesehen.
- Ein weiterer Unterschied liegt in der Ausbildung der Sammelstrecke, welche zweistöckig vorgesehen ist. An der dritten und vierten Annahmestation 22, 23 eingegebene Gebinde werden hier über die zusätzliche Gebinde-Fördereinrichtung 34 auf ein gegenüber der ersten Gebinde-Fördereinrichtung 14 erhöhtes Niveau gefördert, wobei die Sammelstrecken der Gebinde-Fördereinrichtungen 14, 34 übereinander verlaufen. Auf diese Weise wird seitlich Bauraum eingespart.
-
Fig. 6 zeigt eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems 1 gemäß einer noch weiteren Ausführungsform. - Bei dieser Ausführungsform entspricht der Aufbau im Wesentlichen der Ausführungsform gemäß
Fig. 5 , wobei hier eine Trennwand 19 im Bereich der Annahmestationen 2, 3, 22, 23 angeordnet ist. Auf diese Weise wird eine Separierung des Wertstoffe-Rücknahmesystems von den Benutzerkonsolen der Annahmestationen bereitgestellt. Somit kann das Wertstoff-Rücknahmesystem in einem für die Öffentlichkeit zugänglichen Bereich, beispielsweise einem Leergutbereich eines Marktes, vorgesehen sein. - Eine weitere Abwandlung gegenüber der Ausführungsform nach
Fig. 5 liegt in einer Erhöhung der Anzahl der zusätzlichen Sammeleinrichtungen 26, 27, 30 um eine vierte zusätzliche Sammeleinrichtung 30`. Dementsprechend ist auch eine vierte zusätzliche Kompaktiereinrichtung 31` vorgesehen. - Um dennoch eine gleiche Kapazität für Mehrweg-Leergut bei gleicher Bauraumtiefe zu erreichen, ist die zusätzliche Mehrweg-Leergut-Sammeleinrichtung 33 als abgewinkelter Sammeltisch ausgebildet.
- Ferner sind hier Abstände 15 zwischen den Sammeleinrichtungen eingezeichnet. Eine erste Reihe 20 der ersten, zweiten und dritten Sammeleinrichtung 6, 7, 10 ist demgemäß von einer zweiten Reihe 21 der zusätzlichen Sammeleinrichtungen 26, 27, 30, 30` derart beabstandet, dass der Abstand 15 größer als die Länge von zur Entleerung aus der Reihe herausgenommenen Sammeleinrichtungen ist. Die Positionen von derartigen zur Entleerung aus der Reihe herausgenommenen Sammeleinrichtungen sind schematisch mit gestrichelten Linien zwischen den beiden Reihen eingezeichnet. Auf diese Weise ist eine einfache Zugänglichkeit zur Entleerung der Sammeleinrichtungen beider Reihen 20, 21 gewährleistet.
-
Fig. 7 zeigt eine schematische Darstellung einer Draufsicht eines Wertstoff-Rücknahmesystems gemäß einer noch weiteren Ausführungsform. - Bei dieser Ausführungsform ist das Wertstoff-Rücknahmesystem 1 im Unterschied zu den gemäß den
Figuren 2 bis 6 gezeigten Ausführungsformen ausschließlich auf die Rücknahme von Einweg-Behältern ausgelegt. Dementsprechend fehlt es hier an den für Mehrweg-Behälter sowie für Gebinde vorgesehenen Einrichtungen. - Die erste und zweite Annahmestation 2, 3 weisen hier dementsprechend lediglich Annahmeöffnungen 16 zur Annahme der Einweg-Behälter auf.
- Darüber hinaus sind hier zusätzlich zu der ersten und zweiten Sammeleinrichtung 6, 7 zur Erhöhung der Aufnahmekapazität fünf weitere Sammeleinrichtungen 10 bis 10‴′ vorgesehen. Diesen weiteren Sammeleinrichtungen zugeordnet sind entsprechend 5 weitere Kompaktiereinrichtungen 11 bis 11‴′ vorgesehen.
- Das Wertstoff-Rücknahmesystem 1 ist hier auf erhöhte Kapazität und Verfügbarkeit ausgelegt. Dementsprechend wird, wenn ein Leergutcontainer einer Sammeleinrichtung voll ist, automatisch der Behälter der nächsten Sammeleinrichtung gefüllt. Die Sortiereinrichtung 12 ist daher ausgebildet, die Wert-stoffe abhängig von einem Füllstand der Sammeleinrichtungen bei Erreichen eines maximalen Füllstandes zu einer anderen Sammeleinrichtung bzw. in die einer anderen Sammeleinrichtung zugeordnete Kompaktiereinrichtung auszuschleusen.
- Auch bei einer Entleerung eines Containers einer Sammeleinrichtung ist das System weiterhin betriebsbereit. Dies wird dadurch erreicht, dass die Sortiereinrichtung die Einweg-Behälter während des Entleerens eines Containers einer oder mehrerer Sammeleinrichtungen in Kompaktiereinrichtungen ausschleust, welche anderen Sammeleinrichtungen zugeordnet sind.
- Bei der hier vorgesehenen hohen Anzahl von sieben Sammeleinrichtungen in einer Reihe ist stets genug Kapazität bereitgestellt, sodass ungeplante Entleerungen vermieden werden können.
- Das hier beschriebene Prinzip der Umverteilung zur Erhöhung der Kapazität und/oder Verfügbarkeit kann aber auch mit weniger Sammeleinrichtungen, insbesondere auch bereits mit einer ersten und einer zweiten Sammeleinrichtung wie bei der Ausführungsform nach
Fig. 1 oder mit drei Sammeleinrichtungen wie bei der Ausführungsform nachFig. 2 , realisiert werden. -
Fig. 8 zeigt eine Einzeldarstellung einer Kompaktiereinrichtung 8 gemäß einer ersten Ausführungsform. - Es handelt sich hierbei um eine um einen zur Kompaktierung von PET-Flaschen ausgebildeten Kompaktor. Dieser weist ein elektromotorisch über eine Übersetzung 35 angetriebene und mit Zähnen besetzte Schaufelwalze 36 auf, welche ausgebildet ist, um eine PET-Flasche zu zerdrücken und auf diese Weise hinsichtlich ihres Pfandwertes zu entwertet. Die Übersetzung 36 ist hier beispielhaft als Riemenstufe ausgebildet. Selbst verständlich sind alternativ auch andere Arten von Übersetzungen denkbar, beispielsweise eine Zahnradstufe, eine Schneckenradstufe oder dergleichen.
- Insbesondere kann ein derartiger Kompaktor bzw. dessen Schaufelwalze 36 aus einer Stahllegierung gefertigt sein, welche schlagfest ist und sich bei starker Belastung verhärtet. Somit ist eine besonders lange Lebensdauer gewährleistet.
-
Fig. 9 zeigt eine Einzeldarstellung eine Kompaktiereinrichtung 8 gemäß einer weiteren Ausführungsform. - Diese unterscheidet sich von der Ausführungsform nach
Fig. 8 durch die Ausrichtung des Elektromotors 37`. Während der Elektromotor 37 gemäßFig. 8 in Hochrichtung, d.h. senkrecht zur Achse der Schaufelwalze 36, ausgerichtet ist, ist der Elektromotor 37` gemäßFig. 9 quer, d.h. parallel zur Achse der schaufelweise 36, ausgerichtet. Dementsprechend braucht die Antriebskraft hier nicht in eine andere Richtung umgesetzt werden. Dementsprechend ist hier zur Übersetzung ein Kettentrieb 38 vorgesehen. - Obwohl die vorliegende Erfindung anhand bevorzugter Ausführungsbeispiele vorstehend vollständig beschrieben wurde, ist sie darauf nicht beschränkt, sondern auf vielfältige Art und Weise modifizierbar.
- Insbesondere sind weitere Anzahlen von in Reihen angeordneten Sammeleinrichtungen möglich.
- Ferner ist es auch nicht zwingend, dass die Sammeleinrichtungen in Reihen angeordnet sind. Vielmehr wäre auch eine versetzte Anordnung denkbar.
- Darüber hinaus ist die Erfindung nicht auf einen Aufbau wie in
Fig. 2 bis 4 oder zwei parallele Aufbauten wie inFig. 5 und6 begrenzt. Es können auch weitere parallele Aufbauten vorgesehen sein. Die Parallelenaufbauten müssen dabei nicht gleich ausgeführt sein, sondern können sämtliche erfindungsgemäße Variationen untereinander aufweisen. - Darüber hinaus ist die Erfindung nicht auf die in Bezug auf die
Figuren 1 bis 7 beschriebenen Leergut-RücknahmeAnwendungen beschränkt. Denkbar sind hingegen sämtliche Wertstoff-Rücknahmeanwendungen. Insbesondere kann es sich auch um Wertstoff-Rücknahmesysteme für pfandfreie Wertstoffe, beispielsweise Altglas, Altpapier, Altmetall, Kunststoffe, oder dergleichen handeln. -
- 1
- Wertstoff-Rücknahmesystem
- 2
- erste Annahmestation
- 3
- zweite Annahmestation
- 4
- erste Fördereinrichtung
- 5
- zweite Fördereinrichtung
- 6
- erste Sammeleinrichtung
- 7
- zweite Sammeleinrichtung
- 8
- erste Kompaktiereinrichtung
- 8', 8"
- Kompaktiereinrichtungen
- 9
- zweite Kompaktiereinrichtung
- 10
- dritte Sammeleinrichtung
- 10' ... 10‴′
- weitere Sammeleinrichtungen
- 11
- dritte Kompaktiereinrichtung
- 11', ... 11‴′
- weitere Kompaktiereinrichtungen
- 12; 12',12"
- Sortiereinrichtung
- 13
- Mehrweg-Leergut-Sammeleinrichtung
- 14
- Gebinde-Fördereinrichtung
- 15
- Abstand
- 16
- Annahmeöffnung
- 17
- Einschuböffnung
- 18
- Flaschenaufsteller
- 19
- Trennwand
- 20
- erste Reihe
- 21
- zweite Reihe
- 22
- dritte Annahmestation
- 23
- vierte Annahmestation
- 24
- dritte Fördereinrichtung
- 25
- vierte Fördereinrichtung
- 26, 27, 30,
- 30`zusätzliche Sammeleinrichtungen
- 28, 29, 31
- zusätzliche Kompaktiereinrichtungen
- 33
- Mehrweg-Leergut-Sammeleinrichtung
- 34
- Gebinde-Fördereinrichtung
- 35
- Übersetzung
- 36
- Schaufelwalze
- 37, 37`
- Elektromotor
- 38
- Kettentrieb
Claims (14)
- Wertstoff-Rücknahmesystem (1), insbesondere für Einweg-Pfandbehälter, mit:einer ersten Annahmestation (2) und einer zweiten Annahmestation (3), die jeweils zur automatischen Annahme von Wertstoffen ausgebildet sind;einer ersten Fördereinrichtung (4) und einer zweiten Fördereinrichtung (5) zum Fördern der Wertstoffe, wobei die erste Fördereinrichtung (4) der ersten Annahmestation (2) zugeordnet ist und die zweite Fördereinrichtung (5) der zweiten Annahmestation (3) zugeordnet ist; undeiner ersten Sammeleinrichtung (6) und einer zweiten Sammeleinrichtung (7) zum Sammeln von Wertstoffen,dadurch gekennzeichnet,dass der ersten Sammeleinrichtung (6) eine erste Kompaktiereinrichtung (8) zum Kompaktieren und/oder Zerkleinern der in der ersten Sammeleinrichtung (6) zu sammelnden Wertstoffe zugeordnet ist und der zweiten Sammeleinrichtung (7) eine zweite Kompaktiereinrichtung (9) zum Kompaktieren und/oder Zerkleinern der in der zweiten Sammeleinrichtung (7) zu sammelnden Wertstoffe zugeordnet ist, wobei die erste Fördereinrichtung (4) derart ausgebildet ist, dass die Wertstoffe von der ersten Annahmestation (2) zu der ersten Kompaktiereinrichtung (8) und zu der zweiten Kompaktiereinrichtung (9) förderbar sind, und die zweite Fördereinrichtung (5) derart ausgebildet ist, dass die Wertstoffe von der zweiten Annahmestation (3) zu der ersten Kompaktiereinrichtung (8) und zu der zweiten Kompaktiereinrichtung (9) förderbar sind,wobei zumindest einer der Sammeleinrichtungen (6; 7) zwei Kompaktiereinrichtungen (8', 8") zugeordnet sind, wovon eine zum Kompaktieren von mittels der ersten Fördereinrichtung (4) zugeführten Wertstoffen und die andere zum Kompaktieren von mittels der zweiten Fördereinrichtung (5) zugeführten Wertstoffen ausgebildet ist.
- Wertstoff-Rücknahmesystem nach Anspruch 1,
dadurch gekennzeichnet,
dass zumindest eine dritte oder weitere Sammeleinrichtung (10) und zumindest eine dritte oder weitere Kompaktiereinrichtung (11), die der dritten oder weiteren Sammeleinrichtung (10) zugeordnet ist, vorgesehen sind, wobei die erste und die zweite Fördereinrichtung (4, 5) jeweils derart ausgebildet sind, dass die Wertstoffe damit auch zu der dritten oder weiteren Kompaktiereinrichtung (11) förderbar sind. - Wertstoff-Rücknahmesystem nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet,
dass eine Sortiereinrichtung (12; 12', 12") zum gezielten Ausschleusen von Wertstoffen von den Fördereinrichtungen (4, 5) über die jeweilige Kompaktiereinrichtung (8; 8'; 8"; 9; 11) zu einer vorbestimmten Sammeleinrichtung (6; 7; 10) vorgesehen ist. - Wertstoff-Rücknahmesystem nach Anspruch 3,
dadurch gekennzeichnet,
dass die Sortiereinrichtung (12; 12', 12") ausgebildet ist, die Wertstoffe abhängig von einem Füllstand der Sammeleinrichtungen (6; 7; 10), insbesondere bei Erreichen eines maximalen Füllstandes der ersten Sammeleinrichtung (6) zu der zweiten Sammeleinrichtung (7), auszuschleusen. - Wertstoff-Rücknahmesystem nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet,
dass die erste und zweite Annahmestation (2, 3) ferner zur automatischen Annahme von Mehrweg-Leergut ausgebildet sind und eine Mehrweg-Leergut-Sammeleinrichtung (13), insbesondere ein Sammeltisch, vorgesehen ist, wobei die erste und die zweite Fördereinrichtung (4, 5) derart ausgebildet sind, dass Mehrweg-Leergut sowohl mittels der ersten als auch mittels der zweiten Fördereinrichtung (4; 5) zu der Mehrweg-Leergut-Sammeleinrichtung (13) förderbar ist. - Wertstoff-Rücknahmesystem nach Anspruch 5,
dadurch gekennzeichnet,
dass die erste und/oder zweite Annahmestation (2, 3) ferner zur automatischen Annahme von Leergut-Gebinden, insbesondere Leergut-Kisten, ausgebildet sind, wobei eine Gebinde-Fördereinrichtung (14), insbesondere eine Kistenstrecke, zum Abtransport und/oder zum Zwischenlagern von Gebinden vorgesehen ist. - Wertstoff-Rücknahmesystem nach Anspruch 6,
dadurch gekennzeichnet,
dass die Gebinde-Fördereinrichtung (14) der ersten und der zweiten Annahmestation (2, 3) gemeinsam zugeordnet ist. - Wertstoff-Rücknahmesystem nach Anspruch 6 oder 7, dadurch gekennzeichnet,
dass die Gebinde-Fördereinrichtung (14) zumindest abschnittsweise quer zu der ersten und/oder zweiten Fördereinrichtung (4, 5) verläuft. - Wertstoff-Rücknahmesystem nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet,
dass zusätzlich zu der ersten und zweiten Annahmestation (2, 3) eine dritte und eine vierte Annahmestation (22, 23) und zusätzlich zu der ersten und zweiten Fördereinrichtung (4, 5) eine dritte und vierte Fördereinrichtung (24, 25) vorgesehen sind, wobei die dritte Fördereinrichtung (24) der dritten Annahmestation (22) und die vierte Fördereinrichtung (25) der vierten Annahmestation (23) zugeordnet ist, und wobei zusätzliche Sammeleinrichtungen (26, 27, 30) zum Sammeln von Wertstoffen und zusätzliche Kompaktiereinrichtungen (28, 29, 31) zum Kompaktieren und/oder Zerkleinern der in den zusätzlichen Sammeleinrichtungen zu sammelnden Wertstoffen vorgesehen sind, wobei die dritte und die vierte Fördereinrichtung (24, 25) derart ausgebildet sind, dass die Wertstoffe sowohl mittels der dritten Fördereinrichtung (24) von der dritten Annahmestation (22) zu den zusätzlichen Kompaktiereinrichtungen (28, 29, 31) als auch mittels der vierten Fördereinrichtung (25) von der vierten Annahmestation (23) zu den zusätzlichen Kompaktiereinrichtungen (28, 29, 31) förderbar sind. - Wertstoff-Rücknahmesystem nach Anspruch 9,
dadurch gekennzeichnet,
dass die erste und zweite Sammeleinrichtung (6, 8) in einer ersten Reihe (20) entlang der ersten und zweiten Fördereinrichtung (4, 5) angeordnet sind und, insbesondere parallel dazu, die zusätzlichen Sammeleinrichtungen (26, 27, 30, 30') in einer zweiten Reihe (21) entlang der dritten und vierten Fördereinrichtung (24, 25) angeordnet sind, wobei ein Abstand (15) zwischen der ersten und zweiten Reihe (20, 21) größer als eine Länge der Sammeleinrichtungen bemessen ist. - Verfahren zur Herstellung eines Wertstoff-Rücknahmesystems (1), insbesondere eines Wertstoff-Rücknahmesystems nach einem der vorstehenden Ansprüche, mit den Schritten:Bereitstellen einer ersten und einer zweiten Annahmestation (2, 3), die jeweils zur automatischen Annahme von Wertstoffen ausgebildet sind;Bereitstellen einer ersten und einer zweiten Fördereinrichtung (4, 5), die zum Fördern von Wertstoffen ausgebildet sind;Bereitstellen einer ersten und einer zweiten Sammeleinrichtung (6, 7), die zum Sammeln von Wertstoffen ausgebildet sind;Bereitstellen einer ersten und einer zweiten Kompaktiereinrichtung (8, 9), die zum Kompaktieren und/oder Zerkleinern von Wertstoffen ausgebildet sind;Anordnen der ersten Kompaktiereinrichtung (8) in einer zu der ersten Sammeleinrichtung (6) zugeordneten Weise zum Kompaktieren und/oder Zerkleinern von in der ersten Sammeleinrichtung zu sammelnden Wertstoffen;Anordnen der zweiten Kompaktiereinrichtung (9) in einer zu der zweiten Sammeleinrichtung (7) zugeordneten Weise zum Kompaktieren und/oder Zerkleinern von in der zweiten Sammeleinrichtung (7) zu sammelnden Wertstoffen;gekennzeichnet durchAnordnen der ersten Fördereinrichtung (4) in einer zu der ersten Annahmestation (2) zugeordneten Weise zum Transport von Wertstoffen von der ersten Annahmestation (2) zu der ersten und zu der zweiten Kompaktiereinrichtung (8, 9); und Anordnen der zweiten Fördereinrichtung (5) in einer zu der zweiten Annahmestation (3) zugeordneten Weise zum Transport von Wertstoffen von der zweiten Annahmestation (3) zu der ersten und zu der zweiten Kompaktiereinrichtung (8, 9),wobei zumindest einer der Sammeleinrichtungen (6; 7) zwei Kompaktiereinrichtungen (8', 8") zugeordnet werden, wovon eine zum Kompaktieren von mittels der ersten Fördereinrichtung (4) zugeführten Wertstoffen und die andere zum Kompaktieren von mittels der zweiten Fördereinrichtung (5) zugeführten Wertstoffen ausgebildet ist.
- Verfahren nach Anspruch 11,
dadurch gekennzeichnet,
dass ferner die folgenden Schritte umfasst sind:Bereitstellen einer Sortiereinrichtung (12; 12', 12"), die zum gezielten Ausschleusen von Wertstoffen von den Fördereinrichtungen (4, 5) ausgebildet ist;Anordnen der Sortiereinrichtung (12; 12', 12") in einer zum Ausschleusen von Wertstoffen von den Fördereinrichtungen (4; 5) über die jeweilige Kompaktiereinrichtung (8; 9) zu einer vorbestimmten Sammeleinrichtung (6; 7) vorgesehenen Weise. - Verfahren nach Anspruch 11 oder 12,
dadurch gekennzeichnet,
dass ferner die folgenden Schritte umfasst sind:Bereitstellen einer Mehrweg-Leergut-Sammeleinrichtung (13), insbesondere eines Sammeltischs;Anordnen der Mehrweg-Leergut-Sammeleinrichtung (13) derart, dass Mehrweg-Leergut sowohl mittels der ersten Fördereinrichtung (4) von der ersten Annahmestation (2) als auch mittels der zweiten Fördereinrichtung (5) von der zweiten Annahmestation (3) zu der Mehrweg-Leergut-Sammeleinrichtung (13) förderbar ist. - Verfahren nach Anspruch 13,
dadurch gekennzeichnet,
dass ferner die folgenden Schritte umfasst sind:Bereitstellen einer Gebinde-Fördereinrichtung (14), insbesondere einer Kistenstrecke, die zum Abtransport und/oder zum Zwischenlagern von Leergut-Gebinden ausgebildet ist;Anordnen der Gebinde-Fördereinrichtung (14) in einer der ersten und der zweiten Annahmestation (2, 3) gemeinsam zugeordneten Weise, insbesondere zumindest abschnittsweise quer zu der ersten und zu der zweiten Fördereinrichtung (4, 5) verlaufend.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016207901.8A DE102016207901A1 (de) | 2016-05-09 | 2016-05-09 | Wertstoff-Rücknahmesystem |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3244374A1 EP3244374A1 (de) | 2017-11-15 |
| EP3244374B1 true EP3244374B1 (de) | 2024-09-04 |
Family
ID=58277199
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17160485.3A Active EP3244374B1 (de) | 2016-05-09 | 2017-03-13 | Wertstoff-rücknahmesystem |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP3244374B1 (de) |
| DE (1) | DE102016207901A1 (de) |
| ES (1) | ES2994616T3 (de) |
| FI (1) | FI3244374T3 (de) |
| PL (1) | PL3244374T3 (de) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5921372A (en) | 1997-05-02 | 1999-07-13 | Environmental Products Corporation | Multiple chambered container compaction assembly with diverter |
| EP1298076A1 (de) * | 2000-11-14 | 2003-04-02 | Roland Kohler | Wertstoffsammelsystem |
| DE10061185C2 (de) * | 2000-11-14 | 2003-04-03 | Roland Kohler | Wertstoffsammelsystem |
| DE20219795U1 (de) * | 2002-12-19 | 2003-04-10 | prokent AG, 98693 Ilmenau | Rücknahmeautomat für bepfandete Einweg-Verpackungen, insbesondere Getränkebehälter |
| DE102005025965A1 (de) | 2005-06-03 | 2006-12-07 | Mrv Multi Reverse Vending Gmbh | Wertstoffsammelsystem zum sortenreinen Sammeln von Wertstoffen mit mehreren Sammelbehältern |
| DE102008009064B4 (de) * | 2008-02-13 | 2014-11-27 | Hans-Hermann Trautwein Sb-Technik Gmbh | Vorrichtung zur Rücknahme von Flaschenkisten |
-
2016
- 2016-05-09 DE DE102016207901.8A patent/DE102016207901A1/de not_active Ceased
-
2017
- 2017-03-13 PL PL17160485.3T patent/PL3244374T3/pl unknown
- 2017-03-13 ES ES17160485T patent/ES2994616T3/es active Active
- 2017-03-13 EP EP17160485.3A patent/EP3244374B1/de active Active
- 2017-03-13 FI FIEP17160485.3T patent/FI3244374T3/en active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102016207901A1 (de) | 2017-11-09 |
| EP3244374A1 (de) | 2017-11-15 |
| FI3244374T3 (en) | 2024-10-08 |
| ES2994616T3 (en) | 2025-01-27 |
| PL3244374T3 (pl) | 2024-11-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0865005A1 (de) | Vorrichtung zur Verarbeitung, d.h. zum Zählen und/oder Sortieren von Münzen oder dergleichen scheibenförmigen Gegenständen | |
| EP2907591B1 (de) | Umschlagstation, Rücknahmeautomat und Verfahren zum Umschlagen, insbesondere für Mehrwegpfandflaschen | |
| EP0718219B1 (de) | Vereinzelungsvorrichtung | |
| DE102010013509B4 (de) | Vorrichtung und Verfahren zur Herstellung von Scheiben-Stapeln | |
| DE69412165T2 (de) | Papiervernichter, insbesondere für Wertpapiere | |
| DE102007049028B4 (de) | Zerkleinerungseinheit mit mindestens zwei Schneidwerken | |
| DE102004040100A1 (de) | Verfahren und Vorrichtung zum Sortieren von Postsendungen | |
| EP0656815A1 (de) | Fördervorrichtung für beim wiederaufbereiten von restbeton anfallende zuschlagstoffe. | |
| DE102005025965A1 (de) | Wertstoffsammelsystem zum sortenreinen Sammeln von Wertstoffen mit mehreren Sammelbehältern | |
| DE102016207901A1 (de) | Wertstoff-Rücknahmesystem | |
| EP2441708B1 (de) | Vorrichtung zum Ausrichten von Gegenständen | |
| EP0800477B1 (de) | Vorrichtung zur behandlung von wertstoffgemischen | |
| EP1919636A1 (de) | Verfahren zur sortierung von gegenständen und sortieranlage zur durchführung dieses verfahrens | |
| DE102018103267A1 (de) | Vorrichtung zum Vereinzeln von Behältern mit einem überwiegend senkrechten Zuführungsschacht | |
| DE4416457C2 (de) | Sortieranlage | |
| DE19943562A1 (de) | Entpacken und Entrollieren von rondenförmigen Werkstücken, Münzen oder dgl. | |
| WO1995002465A1 (de) | Vorrichtung zur behandlung von wertstoffgemischen | |
| DE9013728U1 (de) | Entsorgungsanlage | |
| EP2581884B1 (de) | Verteileinrichtung für Rücknahmeeinrichtungen von Getränkebehältnissen | |
| EP2584542B1 (de) | Vorrichtung zur Handhabung von Münzen mit einem Linearspeicher | |
| DE102007019948A1 (de) | Mischpost-Sortierer | |
| EP2078569B1 (de) | Verfahren und Vorrichtung zum Gangfolgesortieren flacher Postsendungen | |
| DE29517013U1 (de) | Materialeingebevorrichtung für eine Sammelstation leerer recyclbarer Verpackungen | |
| DE102018208581B4 (de) | Flaschenaufsteller, Rücknahmeautomat und Sortieranlage | |
| WO1999056880A2 (de) | Einzelplatz-sortierer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180315 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20191202 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SIELAFF GMBH & CO. KG AUTOMATENBAU HERRIEDEN |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230601 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240412 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017016395 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: FGE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: EE Ref legal event code: FG4A Ref document number: E024625 Country of ref document: EE Effective date: 20240929 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 45136 Country of ref document: SK |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2994616 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241204 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241205 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250106 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250104 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250331 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017016395 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250429 Year of fee payment: 9 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240904 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20250401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250313 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250331 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260319 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20260323 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260320 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260324 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260320 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260306 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20260310 Year of fee payment: 10 |