EP3075503B1 - Beschichtungsvorrichtung sowie verfahren - Google Patents
Beschichtungsvorrichtung sowie verfahren Download PDFInfo
- Publication number
- EP3075503B1 EP3075503B1 EP16162851.6A EP16162851A EP3075503B1 EP 3075503 B1 EP3075503 B1 EP 3075503B1 EP 16162851 A EP16162851 A EP 16162851A EP 3075503 B1 EP3075503 B1 EP 3075503B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- under pressure
- workpiece
- guide
- covering material
- applying under
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims description 11
- 238000007688 edging Methods 0.000 title 1
- 239000000463 material Substances 0.000 claims description 117
- 239000000853 adhesive Substances 0.000 claims description 22
- 230000001070 adhesive effect Effects 0.000 claims description 22
- 230000003213 activating effect Effects 0.000 claims 2
- 239000011248 coating agent Substances 0.000 description 51
- 238000000576 coating method Methods 0.000 description 51
- 230000004913 activation Effects 0.000 description 40
- 238000013459 approach Methods 0.000 description 4
- 238000001514 detection method Methods 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 239000002023 wood Substances 0.000 description 2
- 238000011109 contamination Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000002604 ultrasonography Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27D—WORKING VENEER OR PLYWOOD
- B27D5/00—Other working of veneer or plywood specially adapted to veneer or plywood
- B27D5/003—Other working of veneer or plywood specially adapted to veneer or plywood securing a veneer strip to a panel edge
Definitions
- the present invention relates to a coating device according to the preamble of claim 1, in particular a coating device for attaching a strip or strip-shaped coating material on a narrow side of a preferably plate-shaped workpiece.
- a coating device is used for example in the field of furniture or component industry.
- Such a device is from the DE 10 2013 002 920 A1 known.
- the present invention relates to a corresponding method.
- edge material In the field of narrow-surface coating, it is known to provide cut, strip or strip-shaped coating material (also referred to below as "edge material") with an adhesive and to press it against a narrow side of a workpiece. Since the edge material does not correspond exactly to the length of the narrow side to be coated in order to guarantee a complete covering of the narrow side, a so-called edge projection remains on the front and rear edge of the narrow side.
- the edge overhang in the case of edge material, which - provided in terms of time - is provided with an adhesive shortly before attachment to a narrow side of a workpiece, is currently at least approximately 2 mm.
- the edge projection on the front and Rear side in a subsequent step of a cutting tool eg. A scraper, separated.
- edge material which is provided with an adhesive just prior to attachment to a workpiece edge materials are known, which are precoated with an adhesive. These can also be coextruded edge materials.
- Such edge materials are treated with a source of energy just prior to attachment to a workpiece so that the adhesive is activated and thus develops adhesive properties.
- the laser beam 3 is switched in the prior art, when the edge material 2 is already delivered in the direction of a moving workpiece 4 (see FIG. 1a ), or the initial region of the edge material has entered an activation window, which is defined by the laser beam.
- the irradiation angle or angle of incidence X assumed by the laser beam 3 with respect to the coating material is a factor for the degree of activation, in particular the temperature, at the adhesive to be activated of the coating material.
- the laser beam 3 is switched on comparatively late at the beginning of the activation of the adhesive, since the laser beam 3 would otherwise strike the pressure roller 1 or other elements or portions of the coating device (see FIG FIG. 1b ), and the pressure roller or the other elements / sections of the coating device would be heated by the laser beam 3 accordingly.
- bigger ones guarantee Edge projections that the laser beam 3 impinges only on the edge strip material 2.
- edge material 2 After the edge material 2 is usually stored in the form of coils or rollers, the edge material 2 may possibly deform or bend after the edge material 2 leaves the guide 5 shortly before mounting a workpiece 4. Due to this deformation of the edge material 2, the angle of incidence X of the laser beam 3 changes at the side of the edge material to be activated.
- edge materials of different thickness are used. By varying the thickness of the edge materials, the activation conditions may also change.
- the EP 2 251 171 A1 relates to a device for coating workpieces, which are preferably at least partially made of wood, wood materials, plastic or the like, with a feed device for supplying a coating material to a surface to be coated of the workpiece, a pressing device for pressing the coating material to the surface to be coated of the workpiece (2), and a conveyor for inducing a relative movement between the workpiece and at least the pressing device.
- the pressing device has at least two pressing elements, which are arranged at least partially overlapping in the conveying direction.
- Claim 1 provides a corresponding device. Furthermore, claim 8 relates to a corresponding method according to the invention. Further preferred embodiments are listed in the dependent claims.
- the coating device comprises the features according to claim 1.
- the transfer mechanism ensures that the coating material, which is cut to a particular length in particular, does not curve or otherwise deform in the area of the activation window. Such deformation could occur in particular in a start and end region of the coating material. Furthermore, the transfer mechanism may optionally compensate for variations in the thicknesses of the coating materials in order to ensure a consistent arrangement in the activation window even with different coating materials.
- the present invention makes it possible to evenly activate those areas located in an initial area or in an end area of the coating material.
- edge projections can be significantly reduced, or possibly completely eliminated.
- constant adhesion values between the coating material and the workpiece are ensured.
- the said coating material is preferably an edge material which is applied to a narrow side of a workpiece.
- Such edge material is for example made of a plastic material, optionally with an additional decorative layer, and comprises an adhesive.
- the adhesive may be applied as an additional layer on the coating material.
- activation window means the range in which the activation energy transmitted by the energy source can act on a coating material or its adhesive agent. Thus, the activation window provides an activation area.
- the activation window is defined by the outer contours or the cross section of the laser beam.
- the airflow defines the activation window. The same applies to the other energy sources mentioned.
- the transfer mechanism comprises a movement device, with which movement device a relative movement between the pressure device and the guide can be provided.
- a movement device with which movement device a relative movement between the pressure device and the guide can be provided.
- the movement device can be actuated pneumatically or electrically, in particular by means of a servomotor. If the initial region of the coating material enters, for example, the activation window, the pressure device and the guide are brought closer to one another in order to ensure transfer of the coating material from the guide to the pressure device.
- the pressing means and the guide are also approximated to ensure transfer of the end portion of the coating material to the pressing means.
- the movement provided by the transfer mechanism is tuned to the thickness of the coating material.
- the thickness of the coating material detected or by an input a control device to be transmitted.
- the movement is pressure-controlled.
- the movement can also be determined by a defined input or a predetermined value.
- a resilient transfer element which extends in a region between the pressure device and guide, and / or the end portion of the guide is resilient, and pushes the coating material in the direction of extending in a region between pressure device and guide transfer element.
- the coating material between the transfer element and guide is clamped, and thus ensures a constant extension of the coating material in the region of the activation window.
- the coating direction further comprises a detection means, in particular a sensor, which detection means a Captured beginning area and an end portion of the coating material.
- the information obtained by the detection means can be used to control the transfer mechanism. In this way, the precision of the transfer is further increased.
- the aforementioned energy source is a laser.
- the laser beam provided by the laser defines the activation window.
- the laser has the advantage of a spatially defined, delimited area in which an activation of an adhesive of the coating material is made.
- the energy source can also be selected from a hot air source, a gassing source, an ultrasound source, a magnetic field source, a microwave source or a plasma source.
- the energy emitted by these energy sources also defines an activation window in the region of which activation of an adhesive of the coating material is performed.
- a conveying device for bringing about a relative movement between the pressing device and the respective workpiece is further provided.
- the workpiece for example, be moved by means of a conveyor.
- the workpiece is held and the pressure device is guided along or around the workpiece.
- the present invention is a method for coating a workpiece, in particular a narrow side of a workpiece, with a coating material, in particular a strip or strip-shaped coating material, directed.
- the method comprises the features according to claim 8.
- FIG. 2 shows a first embodiment of the present invention.
- an edge material 2 (coating material) is fed along a guide 5 when a workpiece 4 approaches the area of the pressure zone in the region of the pressure roller 1.
- the laser beam 3 is switched on as soon as the foremost region (initial region) of the cut edge material 2 enters the activation window defined by the laser beam 3, in which the activation of the adhesive material of the edge material 2 is performed by the laser beam 3.
- the pressure roller 1 is translationally adjusted in the direction of the guide 5 (see arrow 6 in FIG. 2 ).
- This adjustment can be done pneumatically or electrically, for example by means of a servo motor.
- the pinch roller 1 is moved parallel to the direction of movement of the workpiece 4, which workpiece 4 is to be provided with the supplied edge material 2.
- the pressure roller 1 takes over a support function for the edge material 2 or pushes the edge material 2 against the outlet of the guide 5.
- deformation of the edge material 2 in the region of the activation window of the laser beam 3 is avoided, and the edge material 2 is in the region of the activation window the laser beam held linear.
- the pinch roller 1 moved parallel to the direction of movement of the workpiece 4 and a relative movement between the pinch roller 1 and the workpiece 4.
- the initial portion of the edge material 2 comes into contact with the narrow side of the workpiece 4, and while the pinch roller 1 rotates, the edge material 2 is pressed against the narrow side of the workpiece 4.
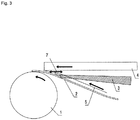
- FIG. 3 shows a second embodiment of the present invention.
- an edge material 2 is fed along a guide 5, and the edge material 2 is activated at a side facing the workpiece 4 in the region of an activation window of the laser beam 3 through this.
- the guide 5 is moved to the pinch roller 1 in the case of the second embodiment, as soon as the edge material 2 reaches an end portion of the guide 5.
- This adjustment can be done pneumatically or electrically, for example by means of a servo motor.
- the edge material 2 is supplied, and the laser beam 3 is switched on as soon as a tip of the edge material 2 reaches the activation window of the laser beam 3.
- the guide 5 As soon as the initial region of the edge material 2 reaches the end of the guide 5, in the direction of the pinch roller 1 (parallel to the direction of relative movement between the workpiece 4 and pinch roller 1) moves. After the initial portion of the edge material 2 has been transferred to the pinch roller 1, the guide 5 oscillates back in the opposite direction.
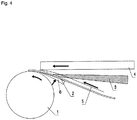
- the coating device comprises a stationarily arranged pressure roller 1, and a guide 5, with which an edge material 2 is guided into the area of the pressure roller 1.
- a laser beam 3 is directed onto the side of the edge material 2 to be activated so that an adhesive of the edge material 2 is activated shortly before the application of the edge material 2 to a workpiece 4 which moves relative to the pressure roller 1.
- the embodiment is characterized in that a resilient element 8 is provided in the outlet region of the guide 5.
- the resilient element 8 is wedge-shaped in the present embodiment, so that it tapers in the direction of the pressure roller 1.
- the resilient member 8 is inserted into the area between the guide 5 and the outer periphery of the pinch roller 1, and the tapered portion of the resilient member 8 can be provided near the area of the nip.
- an edge material 2 is supplied to the area of the pinch roller 1 to be applied to a narrow side of the workpiece 4.
- a laser beam 3 defines in an outlet region of a guide for the coating material 2 an activation window in which the adhesive of the coating material 2 is activated.
- the power of the laser energy is adjusted according to the change in position of the edge material.
- the position of the edge material 2 is determined by measurement and the energy output is regulated accordingly.
- the temperature can be measured on the edge material 2 during activation by means of a sensor, and the laser power can be readjusted accordingly.
- a diaphragm 10 or a lens is provided, which diaphragm / lens is suitable for limiting the activation window of the laser beam 3, ie for reducing or expanding it.
- the adjustment of the aperture 10, with which the limits of the activation window are varied simultaneously or independently, is indicated by corresponding arrows A and B in FIG FIG. 5 illustrated.
- the diaphragm 10 is opened continuously, and thus the Activation window expanded.
- the widening of the activation window is preferably carried out in such a way that a side of the diaphragm 10 facing the workpiece 4 is moved (arrow B in FIG. 5 ).
- the opening movement of the side of the diaphragm 10 is preferably carried out at a speed which corresponds to the feed speed of the edge material 2.
- the activation window is extended so that it follows the initial region of the edge material 2. Consequently, the expanding laser beam 3 does not reach the pressure roller 1, or does so only insignificantly, and thus heating of the pressure roller 1 is avoided.
- the present invention can also be used in the field of stationary technology, in which a workpiece by means of Saugspannern or clamping devices held and a coating unit is moved with a pinch roller relative to the held workpiece.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Description
- Die vorliegende Erfindung betrifft eine Beschichtungsvorrichtung gemäß dem Oberbegriff des Anspruchs 1, insbesondere eine Beschichtungsvorrichtung zur Anbringung eines streifen- oder bandförmigen Beschichtungsmaterials an einer Schmalseite eines bevorzugt plattenförmigen Werkstücks. Eine derartige Beschichtungsvorrichtung wird beispielsweise im Bereich der Möbel- bzw. Bauelementeindustrie eingesetzt. Eine solche Vorrichtung ist aus der
DE 10 2013 002 920 A1 bekannt. Ferner betrifft die vorliegende Erfindung ein entsprechendes Verfahren. - Im Bereich der Schmalflächenbeschichtung ist es bekannt, zugeschnittenes, streifen- oder bandförmiges Beschichtungsmaterial (nachfolgend auch "Kantenmaterial" bezeichnet) mit einem Haftmittel zu versehen und an eine Schmalseite eines Werkstücks anzudrücken. Nachdem das Kantenmaterial nicht exakt der Länge der zu beschichtenden Schmalseite entspricht, um eine vollständige Abdeckung der Schmalseite zu garantieren, verbleibt an der Vorder- und Hinterkante der Schmalseite ein sogenannter Kantenüberstand.
- Der Kantenüberstand beträgt im Falle von Kantenmaterial, das - zeitlich betrachtet - kurz vor der Anbringung an eine Schmalseite eines Werkstücks mit einem Haftmittel versehen wird, derzeit minimal ca. 2 mm.
- Nach Aufbringen des Kantenmaterials an einer Schmalseite eines Werkstücks wird der Kantenüberstand an der Vorder- und Hinterseite in einem nachfolgenden Schritt von einem Kappwerkzeug, bspw. einer Ziehklinge, abgetrennt.
- Neben Kantenmaterial, das kurz vor der Anbringung an einem Werkstück mit einem Haftmittel versehen wird, sind Kantenmaterialien bekannt, die mit einem Haftmittel vorbeschichtet sind. Hierbei kann es sich auch um koextrudierte Kantenmaterialien handeln.
- Derartige Kantenmaterialien werden kurz vor der Anbringung an einem Werkstück mit einer Energiequelle behandelt, sodass das Haftmittel aktiviert wird und somit haftende Eigenschaften entfaltet.
- Für die nachfolgenden Erläuterungen wird zusätzlich auf
Figuren 1a-1c verwiesen. - Im Falle eines Lasers wird der Laserstrahl 3 im Stand der Technik zugeschaltet, wenn das Kantenmaterial 2 bereits in Richtung eines sich bewegenden Werkstücks 4 zugestellt wird (siehe
Figur 1a ), bzw. der Anfangsbereich des Kantenmaterials in ein Aktivierungsfenster, das durch den Laserstrahl definiert wird, eingetreten ist. Hierbei ist der vom Laserstrahl 3 gegenüber dem Beschichtungsmaterial eingenommene Bestrahlungs- oder Einfallwinkel X ein Faktor für den Aktivierungsgrad, insbesondere die Temperatur, an dem zu aktivierenden Haftmittel des Beschichtungsmaterials. - Folglich wird der Laserstrahl 3 im Stand der Technik zu Beginn der Aktivierung des Haftmittels erst vergleichsweise spät zugeschaltet, da der Laserstrahl 3 andernfalls auf die Andruckrolle 1 oder andere Elemente oder Abschnitte der Beschichtungsvorrichtung treffen würde (siehe
Figur 1b ), und die Andruckrolle oder die anderen Elemente/Abschnitte der Beschichtungsvorrichtung durch den Laserstrahl 3 entsprechend erwärmt würden. Somit garantieren u.a. größere Kantenüberstände, dass der Laserstrahl 3 lediglich auf das Kantenbandmaterial 2 auftrifft. - Allerdings hat dieses Vorgehen den Nachteil, dass stets vergleichsweise große Kantenüberstände gekappt werden müssen (beispielsweise 10-20 mm). Hierdurch entsteht ein erhöhter Materialverbrauch, und damit auch erhöhte Mehrkosten durch das im Bereich der Kantenüberstände verbrauchte Kantenbandmaterial. Darüber hinaus führt die bekannte Vorgehensweise zu einer erhöhten Verschmutzung der Beschichtungsvorrichtung und zu einer schlechteren Qualität der Haftmittelfuge an der Vorder- und der Hinterkante des Kantenmaterialstreifens.
- In
Figur 1c wird ferner ein weiteres Problem schematisch dargestellt: Nachdem das Kantenmaterial 2 üblicherweise in Form von Wickeln bzw. Rollen gelagert wird, kann sich das Kantenmaterial 2 gegebenenfalls verformen oder verbiegen, nachdem das Kantenmaterial 2 die Führung 5 kurz vor der Anbringung einem Werkstück 4 verlässt. Durch diese Verformung des Kantenmaterials 2 ändert sich der Einfallwinkel X des Laserstrahls 3 an der zu aktivierenden Seite des Kantenmaterials. - Ferner kommen in einer Beschichtungsvorrichtung ggf. Kantenmaterialien unterschiedlicher Dicke zum Einsatz. Durch Variation der Dicke der Kantenmaterialien können sich die Aktivierungsbedingungen ggf. ebenfalls ändern.
- Die
EP 2 251 171 A1 betrifft eine Vorrichtung zum Beschichten von Werkstücken, die bevorzugt zumindest abschnittsweise aus Holz, Holzwerkstoffen, Kunststoff oder dergleichen bestehen, mit einer Zuführeinrichtung zum Zuführen eines Beschichtungsmaterials zu einer zu beschichtenden Oberfläche des Werkstücks, einer Andrückeinrichtung zum Andrücken des Beschichtungsmaterials an die zu beschichtende Oberfläche des Werkstücks (2), und einer Fördereinrichtung zum Herbeiführen einer Relativbewegung zwischen dem Werkstück und zumindest der Andrückeinrichtung. Die Andrückeinrichtung hat mindestens zwei Andrückelemente, die in Förderrichtung zumindest abschnittsweise überlappend angeordnet sind. - Es ist ein Ziel der vorliegenden Erfindung, eine Vorrichtung sowie ein Verfahren bereitzustellen, mit denen die Beschichtung von Werkstücken insbesondere im Bereich der Schmalseite qualitativ hochwertig und effizienter ausgeführt werden kann.
- Anspruch 1 stellt eine entsprechende Vorrichtung bereit. Ferner betrifft Anspruch 8 eine entsprechende erfindungsgemäße Verfahren. Weitere bevorzugte Ausführungsformen sind in den abhängigen Ansprüchen aufgeführt.
- Erfindungsgemäß umfasst die Beschichtungsvorrichtung die Merkmale gemäß Anspruch 1.
- Durch den Übergabemechanismus wird gewährleistet, dass sich das insbesondere auf eine definierte Länge zugeschnittene Beschichtungsmaterial im Bereich des Aktivierungsfensters nicht krümmt oder anderweitig verformt. Ein derartiges Verformen könnte insbesondere in einem Anfangs- und Endbereich des Beschichtungsmaterials auftreten. Ferner kann der Übergabemechanismus ggf. Variationen der Dicken der Beschichtungsmaterialien ausgleichen, um auch bei unterschiedlichen Beschichtungsmaterialien eine gleichbleibende Anordnung im Aktivierungsfenster zu gewährleisten.
- Somit wird sichergestellt, dass die Aktivierungsenergie stets in gleicher Weise am Beschichtungsmaterial bzw. an deren Haftmittel bereitgestellt wird, und insbesondere der Einwirk- bzw. Einfallwinkel (bspw. der Einfallwinkel eines Laserstrahls oder einer anderen nachfolgend genannten Energiequelle) konstant gehalten wird. Demnach ist es möglich, auch in einem Anfangsbereich oder in einem Endbereich des Beschichtungsmaterials wie in den übrigen Bereichen das Haftmittel mit einer Energiequelle in gleicher Weise zu behandeln.
- Die vorliegende Erfindung ermöglicht es, auch diejenigen Bereiche gleichmäßig zu aktivieren, die in einem Anfangsbereich oder in einem Endbereich des Beschichtungsmaterials gelegen sind. Somit können Kantenüberstände deutlich reduziert werden, oder ggf. vollständig entfallen. Ferner werden konstante Haftwerte zwischen Beschichtungsmaterial und Werkstück gewährleistet.
- Bei dem genannten Beschichtungsmaterial handelt es sich bevorzugt um ein Kantenmaterial, das an einer Schmalseite eines Werkstücks aufgebracht wird. Ein solches Kantenmaterial ist beispielsweise aus einem Kunststoffmaterial, ggf. mit zusätzlicher Dekorschicht, ausgebildet, und umfasst ein Haftmittel. Das Haftmittel kann als zusätzliche Schicht am Beschichtungsmaterial aufgebracht sein.
- Mit "Aktivierungsfenster" ist im Sinne der vorliegenden Anmeldung der Bereich gemeint, in dem die von der Energiequelle übermittelte Aktivierungsenergie an einem Beschichtungsmaterial bzw. dessen Haftmittel wirken kann. Somit stellt das Aktivierungsfenster einen Aktivierungsbereich bereit.
- Im Falle eines Laserstrahls wird das Aktivierungsfenster durch die äußeren Konturen bzw. den Querschnitt des Laserstrahls definiert. Im Falle einer Heißluftquelle definiert der Luftstrom das Aktivierungsfenster. Ähnliches gilt für die übrigen genannten Energiequellen.
- Gemäß der Erfindung weist der Übergabemechanismus eine Bewegungseinrichtung auf, mit welcher Bewegungseinrichtung eine Relativbewegung zwischen der Andruckeinrichtung und der Führung bereitgestellt werden kann. Somit können - durch Bewegen von zumindest entweder der Andruckrolle oder der Führung, oder sowohl der Andruckrolle als auch der Führung - die Andruckeinrichtung und die Führung zumindest zeitweise angenähert werden. Dieses Vorgehen kommt insbesondere dann zum Einsatz, wenn ein Anfangsbereich oder ein Endbereich des Beschichtungsmaterials in das Aktivierungsfenster eintritt oder aus diesem herausgeführt wird.
- Die Bewegungseinrichtung kann pneumatisch oder elektrisch, insbesondere mittels eines Servomotors, betätigt werden. Tritt der Anfangsbereich des Beschichtungsmaterials beispielsweise in das Aktivierungsfenster ein, so werden die Andruckeinrichtung und die Führung einander angenähert, um eine Übergabe des Beschichtungsmaterials von der Führung zur Andruckeinrichtung zu gewährleisten.
- Am Ende des Beschichtungsmaterials, wenn ein Endbereich des Beschichtungsmaterials aus dem Aktivierungsfenster herausgeführt wird, werden die Andruckeinrichtung und die Führung ebenfalls angenähert, um eine Übergabe des Endbereichs des Beschichtungsmaterials zur Andruckeinrichtung sicherzustellen.
- Bevorzugt wird die durch den Übergabemechanismus bereitgestellte Bewegung auf die Dicke des Beschichtungsmaterials abgestimmt. Hierzu kann die Dicke des Beschichtungsmaterials erfasst oder durch eine Eingabe an eine Steuervorrichtung übermittelt werden. Ferner ist es bevorzugt, dass die Bewegung druckgesteuert durchgeführt wird. Gemäß einer anderen bevorzugten Ausführungsform kann die Bewegung auch durch eine definierte Eingabe oder einen vorgegebenen Wert bestimmt werden.
- Gemäß einer bevorzugten Ausführungsform ist ein federndes Übergabeelement bereitgestellt, welches sich in einem Bereich zwischen Andruckeinrichtung und Führung erstreckt, und/oder der Endabschnitt der Führung federnd ausgebildet, und drückt das Beschichtungsmaterial in Richtung eines sich in einem Bereich zwischen Andruckeinrichtung und Führung erstreckenden Übergabeelements.
- Mit dem federnden Übergabeelement/ dem federnden Endabschnitt der Führung wird das Beschichtungsmaterial zwischen Übergabeelement und Führung eingeklemmt, und somit eine gleichbleibende Erstreckung des Beschichtungsmaterials im Bereich des Aktivierungsfensters sichergestellt.
- Gemäß einer weiteren bevorzugten Ausführungsform umfasst die Beschichtungsrichtung ferner ein Erfassungsmittel, insbesondere einen Sensor, welches Erfassungsmittel einen Anfangsbereich und einen Endbereich des Beschichtungsmaterials erfasst.
- Die durch das Erfassungsmittel ermittelten Informationen können verwendet werden, um den Übergabemechanismus zu steuern. Auf diese Weise wird die Präzision der Übergabe weiter gesteigert.
- Gemäß einer bevorzugten Ausführungsform der vorliegenden Erfindung ist die zuvor genannte Energiequelle ein Laser. Der durch den Laser bereitgestellte Laserstrahl definiert das Aktivierungsfenster. Der Laser hat dabei den Vorteil eines räumlich definierten, abgegrenzten Bereichs, in dem eine Aktivierung eines Haftmittels des Beschichtungsmaterials vorgenommen wird.
- Alternativ zur Ausbildung als Laser kann die Energiequelle auch ausgewählt sein aus einer Heißluftquelle, eine Begasungsquelle, einer Ultraschallquelle, einer Magnetfeldquelle, einer Mikrowellenquelle oder einer Plasmaquelle. Die durch diese Energiequellen ausgesandte Energie definiert ebenso ein Aktivierungsfenster, in dessen Bereich eine Aktivierung eines Haftmittels des Beschichtungsmaterials durchführt wird.
- Gemäß bevorzugten Ausführungsformen der Erfindung ist ferner eine Fördereinrichtung zum Herbeiführen einer Relativbewegung zwischen der Andruckeinrichtung und dem jeweiligen Werkstück vorgesehen. Hierbei kann entweder das Werkstück bspw. mittels eines Förderers bewegt werden. Andernfalls wird das Werkstück gehalten und die Andruckeinrichtung entlang oder um das Werkstück geführt.
- Ferner ist die vorliegende Erfindung auf ein Verfahren zum Beschichten eines Werkstücks, insbesondere einer Schmalseite eines Werkstücks, mit einem Beschichtungsmaterial, insbesondere eines streifen- oder bandförmigen Beschichtungsmaterials, gerichtet. Das Verfahren umfasst die Merkmale gemäß Anspruch 8.
-
- Figuren 1a-1c
- zeigen die Zuführung eines Kantenmaterialstreifens zur Anbringung an einem Werkstück.
- Figur 2
- zeigt eine erste Ausführungsform der vorliegenden Erfindung.
- Figur 3
- zeigt eine zweite Ausführungsform der vorliegenden Erfindung.
- Figur 4
- zeigt eine Ausführungsform (nicht Teil der vorliegenden Erfindung).
- Figur 5
- zeigt eine (nicht Teil der vorliegenden Erfindung).
- Nachfolgend werden anhand der beigefügten
Figuren 2 und3 bevorzugte Ausführungsformen der vorliegenden Erfindung im Detail beschrieben. -
Figur 2 zeigt eine erste Ausführungsform der vorliegenden Erfindung. Dabei wird ein Kantenmaterial 2 (Beschichtungsmaterial) entlang einer Führung 5 zugeführt, wenn sich ein Werkstück 4 dem Bereich der Andruckzone in der Region der Andruckrolle 1 nähert. Der Laserstrahl 3 wird zugeschaltet, sobald der vorderste Bereich (Anfangsbereich) des zugeschnittenen Kantenmaterials 2 in das durch den Laserstrahl 3 definierte Aktivierungsfenster eintritt, in dem die Aktivierung des Haftmittels des Kantenmaterials 2 durch den Laserstrahl 3 durchgeführt wird. - Um ein Verformen des Anfangsbereichs des Kantenmaterials 2 zu vermeiden, wie dies in
Figur 2 angedeutet ist, wird die Andruckrolle 1 in Richtung der Führung 5 translatorisch verstellt (siehe Pfeil 6 inFigur 2 ). Diese Verstellung kann pneumatisch oder elektrisch erfolgen, bspw. mittels eines Servomotors. Mit anderen Worten wird die Andruckrolle 1 parallel zur Bewegungsrichtung des Werkstücks 4 verstellt, welches Werkstück 4 mit dem zugeführten Kantenmaterial 2 versehen werden soll. - Nachdem die Andruckrolle 1 zu dem Zeitpunkt, in dem der Anfangsbereich des Kantenmaterials 2 in den Bereich des Aktivierungsfensters des Laserstrahls 3 gelangt, der Führung 5 angenähert wird (gestrichelter Kreis in
Figur 2 ), übernimmt die Andruckrolle 1 eine Stützfunktion für das Kantenmaterial 2 bzw. drückt das Kantenmaterial 2 gegen den Auslauf der Führung 5. Somit wird eine Verformung des Kantenmaterials 2 im Bereich des Aktivierungsfensters des Laserstrahls 3 vermieden, und das Kantenmaterial 2 wird im Bereich des Aktivierungsfensters des Laserstrahls linear gehalten. - Nachdem die Andruckrolle das Kantenmaterial 2 übernommen hat (gestrichelter Kreis in
Figur 2 ), wird die Andruckrolle 1 parallel zur Bewegungsrichtung des Werkstücks 4 bzw. einer Relativbewegung zwischen der Andruckrolle 1 und dem Werkstück 4 bewegt. Während der Bewegung der Andruckrolle 1 oder alternativ in der Endposition der Andruckrolle 1 (durchgezogener Kreis inFigur 2 ) kommt der Anfangsbereich des Kantenmaterials 2 mit der Schmalseite des Werkstücks 4 in Kontakt, und während sich die Andruckrolle 1 dreht, wird das Kantenmaterial 2 an die Schmalseite des Werkstücks 4 gepresst. -
Figur 3 zeigt eine zweite Ausführungsform der vorliegenden Erfindung. - Wie in der zuvor beschriebenen 1. Ausführungsform wird ein Kantenmaterial 2 entlang einer Führung 5 zugeführt, und das Kantenmaterial 2 an einer zum Werkstück 4 weisenden Seite im Bereich eines Aktivierungsfensters des Laserstrahl 3 durch diesen aktiviert. Anstelle einer Bewegung der Andruckrolle 1 zur Übergabe des Kantenmaterials 2 von der Führung 5 wird im Falle der zweiten Ausführungsform die Führung 5 zur Andruckrolle 1 hin bewegt, sobald das Kantenmaterial 2 einen Endbereich der Führung 5 erreicht. Diese Verstellung kann pneumatisch oder elektrisch erfolgen, bspw. mittels eines Servomotors.
- Insbesondere wird das Kantenmaterial 2 zugeführt, und der Laserstrahl 3 zugeschaltet, sobald eine Spitze des Kantenmaterials 2 das Aktivierungsfenster des Laserstrahls 3 erreicht. Um ein in
Figur 3 angedeutetes Verbiegen des Kantenmaterials 2 zu verhindern, wird die Führung 5, sobald der Anfangsbereich des Kantenmaterials 2 das Ende der Führung 5 erreicht, in Richtung der Andruckrolle 1 (parallel zur Richtung der Relativbewegung zwischen Werkstücks 4 und Andruckrolle 1) bewegt. Nachdem der Anfangsbereich des Kantenmaterials 2 an die Andruckrolle 1 übergeben wurde, pendelt die Führung 5 in der entgegengesetzten Richtung zurück. - In
Figur 4 wird eine Ausführungsform schematisch dargestellt. Wie in der zuvor dargestellten zweiten Ausführungsform umfasst die Beschichtungsvorrichtung eine stationär angeordnete Andruckrolle 1, sowie eine Führung 5, mit der ein Kantenmaterial 2 in den Bereich der Andruckrolle 1 geleitet wird. Ein Laserstrahl 3 ist auf die zu aktivierende Seite des Kantenmaterials 2 gerichtet, sodass ein Haftmittel des Kantenmaterials 2 kurz vor der Aufbringung des Kantenmaterials 2 an ein sich relativ zur Andruckrolle 1 bewegendes Werkstück 4 aktiviert wird. - Die Ausführungsform kennzeichnet sich dadurch aus, dass ein federndes Element 8 im Auslaufbereich der Führung 5 vorgesehen ist. Das federnde Element 8 ist in der vorliegenden Ausführungsform keilförmig ausgebildet, sodass es sich in Richtung der Andruckrolle 1 verjüngt. Auf diese Weise ist das federnde Element 8 in den Bereich zwischen der Führung 5 und dem Außenumfang der Andruckrolle 1 eingeführt, und der spitz zulaufende Bereich des federnden Elements 8 kann nahe dem Bereich der Andruckzone vorgesehen werden. Durch das federnde Element 8 zwischen der Andruckrolle 1 und der Führung 5 wird das Kantenmaterial 2 während der Aktivierung des Haftmittels in Richtung der Führung 5 gedrückt, und ein Verbiegen des Kantenmaterials 2 wird insbesondere im Bereich des Aktivierungsfensters des Laserstrahls 3 vermieden.
- Nachfolgend wird unter Bezugnahme auf
Figur 5 eine Ausführungsform beschrieben, die in Kombination mit den vorgenannten Lösungsansätzen betrachtet werden kann. - Wie in den zuvor dargestellten Ausführungsformen wird ein Kantenmaterial 2 in den Bereich der Andruckrolle 1 zugeführt, um an einer Schmalseite des Werkstücks 4 aufgebracht zu werden. Ein Laserstrahl 3 definiert in einem Auslaufbereich einer Führung für das Beschichtungsmaterial 2 ein Aktivierungsfenster, in dem das Haftmittel des Beschichtungsmaterials 2 aktiviert wird.
- Um eine möglichst vollständige Aktivierung des Haftmittels des Kantenmaterials 2 zu gewährleisten, wird entsprechend der Positionsänderung des Kantenmaterials die Leistung der Laserenergie angepasst. Alternativ oder gleichzeitig wird die Position des Kantenmaterials 2 messtechnisch ermittelt und die Energieleistung entsprechend geregelt. Auch kann die Temperatur auf dem Kantenmaterial 2 während der Aktivierung mittels eines Sensors gemessen werden, und die Laserleistung entsprechend nachgeregelt werden.
- Zusätzlich oder unabhängig zur Anpassung der Energieleistung wird gemäß dieser Ausführungsform eine Blende 10 oder eine Linse bereitgestellt, welche Blende/Linse geeignet ist, das Aktivierungsfenster des Laserstrahls 3 zu begrenzen, d.h. zu verkleinern oder aufzuweiten. Die Verstellung der Blende 10, mit der die Grenzen des Aktivierungsfensters gleichzeitig oder unabhängig voneinander variiert werden, wird durch entsprechende Pfeile A und B in
Figur 5 veranschaulicht. - Wenn ein Kantenmaterial 2 in Richtung der sich drehenden Andruckrolle 1 zugeführt wird, wird der Laserstrahl 3 zugeschaltet, sobald sich das Kantenmaterial 2 in Bewegung setzt. In dieser Situation ist die Blende 10 allerdings weitgehend geschlossen, sodass lediglich ein strichförmiges Aktivierungsfenster bereitsteht.
- Nachdem der Anfangsbereich des Kantenmaterials 2 in den Bereich des strichförmigen Aktivierungsfensters gelangt, wird die Blende 10 kontinuierlich geöffnet, und somit das Aktivierungsfenster aufgeweitet. Das Aufweiten des Aktivierungsfensters wird dabei bevorzugt derart durchgeführt, dass eine zum Werkstück 4 weisende Seite der Blende 10 bewegt wird (Pfeil B in
Figur 5 ). - Die Öffnungsbewegung der Seite der Blende 10 wird dabei bevorzugt mit einer Geschwindigkeit durchgeführt, welche der Zuführgeschwindigkeit des Kantenmaterials 2 entspricht. Somit wird das Aktivierungsfenster derart ausgeweitet, dass dieses dem Anfangsbereich des Kantenmaterials 2 folgt. Folglich gelangt der sich aufweitende Laserstrahl 3 nicht oder nur unwesentlich auf die Andruckrolle 1, und damit wird eine Erwärmung der Andruckrolle 1 vermieden.
- Obwohl die zuvor beschriebenen Ausführungsformen primär mit Blick auf die sogenannte Durchlauftechnik beschrieben wurden, bei der Werkstücke 4 bspw. mittels eines Förderers relativ zur Andruckrolle 1 bewegt werden, kann die vorliegende Erfindung auch im Bereich der Stationärtechnik eingesetzt werden, bei der ein Werkstück beispielsweise mittels Saugspannern oder Klemmvorrichtungen gehalten und ein Beschichtungsaggregat mit einer Andruckrolle relativ zum gehaltenen Werkstück bewegt wird.
Claims (9)
- Beschichtungsvorrichtung, insbesondere zur Anbringung eines streifen- oder bandförmigen Beschichtungsmaterials (2) an einer Schmalseite eines bevorzugt plattenförmigen Werkstücks (4), mit
einer Andruckeinrichtung (1), insbesondere einer Andruckrolle, mit der ein Beschichtungsmaterial (2) an ein Werkstück (4) angedrückt wird,
einer Führung (5), entlang derer das Beschichtungsmaterial (2) in den Bereich der Andruckeinrichtung (1) geleitet wird, und
einer Energiequelle, mit der eine Aktivierungsenergie bereitgestellt wird, um ein am Beschichtungsmaterial (2) vorgesehenes Haftmittel vor dem Andrücken des Beschichtungsmaterials (2) an ein Werkstück (4) zu aktivieren,
wobei ein Übergabemechanismus (6, 7, 8) vorgesehen ist, mit dem das Beschichtungsmaterial von der Führung (5) zur Andruckeinrichtung (1) übergeben wird, wobei der Übergabemechanismus eine Bewegungseinrichtung zum Herbeiführen einer Relativbewegung zwischen der Andruckeinrichtung (1) und der Führung (5) aufweist,
dadurch gekennzeichnet, dass(a) der Übergabemechanismus eingerichtet ist, die Andruckeinrichtung (1) parallel zur Richtung einer Relativbewegung zwischen Andruckeinrichtung (1) und Werkstück (4) zu bewegen,
und/oder(b) der Übergabemechanismus eingerichtet ist, die Führung (5) parallel zur Richtung einer Relativbewegung zwischen Andruckeinrichtung (1) und Werkstück (4) zu bewegen. - Beschichtungsvorrichtung gemäß Anspruch 1, dadurch gekennzeichnet, dass die Bewegungseinrichtung eine pneumatische oder elektrische Bewegungseinrichtung ist.
- Beschichtungsvorrichtung gemäß einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass eine durch den Übergabemechanismus bereitgestellte Bewegung auf die Dicke des Beschichtungsmaterial abgestimmt ist, insbesondere druckgesteuert oder eine definierte Eingabe.
- Beschichtungsvorrichtung gemäß einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass der Übergabemechanismus ein federndes Element (8) aufweist, welches sich in einen Bereich zwischen Andruckeinrichtung (1) und Führung (5) erstreckt, oder der Übergabemechanismus ein steifes Element aufweist, welches sich in einen Bereich zwischen Andruckeinrichtung (1) und einem federnden Endabschnitt der Führung (5) erstreckt.
- Beschichtungsvorrichtung gemäß einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Beschichtungsvorrichtung ferner ein Erfassungsmittel aufweist, das zumindest einen Anfangs- und Endbereich des Beschichtungsmaterials (2) erfasst.
- Beschichtungsvorrichtung gemäß einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die Energiequelle ein Laser ist, oder die Energiequelle ausgewählt ist aus einer Heißluft- bzw. Begasungsquelle, eine Ultraschallquelle, eine Magnetfeldquelle, eine Mikrowellenquelle oder eine Plasmaquelle.
- Beschichtungsvorrichtung gemäß einem der vorangegangenen Ansprüche, ferner aufweisend eine Fördereinrichtung zum Herbeiführen einer Relativbewegung zwischen der Andruckeinrichtung (1) und dem jeweiligen Werkstück (2).
- Verfahren zum Beschichten eines Werkstücks (4), insbesondere einer Schmalseite eines Werkstücks, mit einem Beschichtungsmaterial (2), insbesondere eines streifen- oder bandförmigen Beschichtungsmaterials (2), mit einer Beschichtungsvorrichtung, die eine Andruckeinrichtung (1), insbesondere einer Andruckrolle, eine Führung (5) für das Beschichtungsmaterial sowie eine Energiequelle aufweist, mit welcher Energiequelle eine Aktivierungsenergie bereitgestellt wird, um ein am Beschichtungsmaterial (2) vorgesehenes Haftmittel vor dem Andrücken des Beschichtungsmaterials (2) an einem Werkstück (4) zu aktivieren,
wobei das Verfahren die Schritte aufweist:Zuführen eines Beschichtungsmaterials (2) entlang der Führung (5),gekennzeichnet durch ein relatives Bewegen einer Andruckeinrichtung (1) und der Führung (5) zueinander, um das Beschichtungsmaterial von der Führung (5) zur Andruckeinrichtung (1) zu übergeben,wobei die Andruckeinrichtung (1) zur Übergabe parallel zur Richtung einer Relativbewegung zwischen Andruckeinrichtung (1) und Werkstück (4) bewegt wird, und/oderdie Führung (5) zur Übergabe parallel zur Richtung einer Relativbewegung zwischen Andruckeinrichtung (1) und Werkstück (4) bewegt wird. - Verfahren gemäß Anspruch 8, dadurch gekennzeichnet, dass die durch den Übergabemechanismus bereitgestellte Bewegung auf die Dicke des Beschichtungsmaterials abgestimmt wird, insbesondere druckgesteuert oder eine definierte Eingabe.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015206010.1A DE102015206010A1 (de) | 2015-04-02 | 2015-04-02 | Beschichtungsvorrichtung sowie Verfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3075503A1 EP3075503A1 (de) | 2016-10-05 |
| EP3075503B1 true EP3075503B1 (de) | 2018-12-05 |
Family
ID=55696969
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16162851.6A Not-in-force EP3075503B1 (de) | 2015-04-02 | 2016-03-30 | Beschichtungsvorrichtung sowie verfahren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3075503B1 (de) |
| DE (1) | DE102015206010A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6681622B2 (ja) * | 2015-04-13 | 2020-04-15 | 未来木材工機株式会社 | 木質積層体の製造方法 |
| DE102019103267A1 (de) | 2019-02-11 | 2020-08-13 | Homag Gmbh | Verfahren sowie Vorrichtung zum Beschichten einer Schmalseite eines plattenförmigen Werkstücks |
| DE102019113932A1 (de) * | 2019-05-24 | 2020-11-26 | Homag Gmbh | Verfahren zum Beschichten eines Bauteils sowie Beschichtungsvorrichtung |
| DE102020130145A1 (de) | 2020-11-16 | 2022-05-19 | Homag Gmbh | Beschichtungsvorrichtung sowie Verfahren |
| AT524498B1 (de) * | 2020-11-26 | 2023-04-15 | Felder Kg | Vorrichtung zur Beschichtung einer Oberfläche |
| DE102021104499A1 (de) * | 2021-02-25 | 2022-08-25 | Homag Gmbh | Vorrichtung und Verfahren zur Vergütung eines Werkstücks |
| DE102022130569A1 (de) | 2022-11-18 | 2024-05-23 | Homag Gmbh | Beschichtungsvorrichtung, Beschichtungsmaschine und Verfahren zum Beschichten von Werkstücken |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3914461C2 (de) * | 1989-05-02 | 1997-03-27 | Klessmann Ima Norte Maschfab | Maschine zum Anleimen von Kantenmaterial an plattenförmige Werkstücke |
| DE202009006793U1 (de) * | 2009-05-12 | 2010-09-23 | Homag Holzbearbeitungssysteme Ag | Vorrichtung zum Beschichten von Werkstücken |
| DE102009050858A1 (de) * | 2009-10-27 | 2011-04-28 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Vorrichtung und Verfahren zur Bekantung von Werkstücken |
| DE102010004092B4 (de) * | 2010-01-07 | 2014-01-09 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Vorrichtung und Verfahren zur Bekantung von Werkstücken |
| ES2480270T3 (es) * | 2010-01-18 | 2014-07-25 | Homag Holzbearbeitungssysteme Ag | Dispositivo y procedimiento para el revestimiento de piezas de trabajo |
| EP2517849A1 (de) * | 2010-08-24 | 2012-10-31 | Homag Holzbearbeitungssysteme AG | Vorrichtung zum Beschichten von Werkstücken |
| DE102013001893A1 (de) * | 2013-02-02 | 2014-08-07 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Bekantungsvorrichtung |
| DE102013002920B4 (de) * | 2013-02-21 | 2018-06-07 | Ima Klessmann Gmbh Holzbearbeitungssysteme | Bekantungsvorrichtung |
| DE102014103725A1 (de) * | 2014-03-19 | 2015-10-08 | Holz-Her Gmbh | Vorrichtung zum Fixieren eines Kantenmaterials |
-
2015
- 2015-04-02 DE DE102015206010.1A patent/DE102015206010A1/de not_active Ceased
-
2016
- 2016-03-30 EP EP16162851.6A patent/EP3075503B1/de not_active Not-in-force
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102015206010A1 (de) | 2016-10-06 |
| EP3075503A1 (de) | 2016-10-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2365899B1 (de) | Vorrichtung zum beschichten von werkstücken | |
| EP3075503A1 (de) | Beschichtungsvorrichtung sowie verfahren | |
| EP3461608B1 (de) | Beschichtungsvorrichtung sowie beschichtungsverfahren | |
| EP2345518B1 (de) | Vorrichtung und Verfahren zum Beschichten von Werkstücken | |
| EP2782725B1 (de) | DÜSENANORDNUNG FÜR EINE KANTENSTREIFENAUFBRINGVORRICHTUNG ZUR BEAUFSCHLAGUNG EINES KLEBERLOSEN WÄRMEAKTIVIERBAREN ODER MIT HEIßKLEBER BESCHICHTETEN KANTENSTREIFENS ODER WERKSTÜCKS MIT HEIßLUFT UND KANTENSTREIFENAUFBRINGVORRICHTUNG MIT EINER DÜSENANORDNUNG | |
| DE102017205208A1 (de) | Vorrichtung und Verfahren zum Beschichten eines Werkstücks | |
| DE102013102984B4 (de) | Folienprägeeinrichtung | |
| EP2422947A1 (de) | Vorrichtung zum Beschichten von Werkstücken | |
| DE102019113932A1 (de) | Verfahren zum Beschichten eines Bauteils sowie Beschichtungsvorrichtung | |
| DE102016200522A1 (de) | Verfahren zur Herstellung dreidimensionaler Objekte und Vorrichtung zur Durchführung des besagten Verfahrens | |
| EP4069482B1 (de) | Vorrichtung sowie ein verfahren zum beschichten einer fläche eines werkstücks | |
| DE102018125609B4 (de) | Verfahren und Vorrichtung zum Befestigen einer Kantenleiste | |
| EP1714771A2 (de) | Verfahren und Vorrichtung zum Verbinden von zwei Werkstücken aus thermoplastischen Kunststoffen durch Laserschweißen | |
| EP2324977A2 (de) | Vorrichtung zum Verleimen eines Kantenmaterials | |
| EP4005774B1 (de) | Vorrichtung zur beschichtung einer oberfläche | |
| DE102013008022B3 (de) | Federelement zum Glätten von Schmalflächen an Platten | |
| EP3318378A1 (de) | Verfahren zur beschichtung unsteter oberflächen, vorrichtung sowie bauelement | |
| WO2024105156A1 (de) | Beschichtungsvorrichtung, beschichtungsmaschine und verfahren zum beschichten von werkstücken | |
| EP1121240B1 (de) | Verfahren und eine vorrichtung zum kaschieren von plattenförmigen werkstücken | |
| EP4400288B1 (de) | Verfahren zum laser-durchstrahlfügen sowie fügeeinrichtung und vorrichtung hierfür | |
| EP4461487B1 (de) | Vorrichtung und verfahren zum beschichten eines werkstücks | |
| EP3653353B1 (de) | Vorrichtung und verfahren zum beschichten eines werkstücks | |
| WO2020234160A1 (de) | Verfahren und appliziereinrichtung zum applizieren eines bandförmigen haftmittels sowie beschichtungseinrichtung zum beschichten plattenförmiger werkstücke | |
| DE102016115058B4 (de) | Rollformvorrichtung zum Rollformen und Aufbringen von Verbundmaterial auf Blech | |
| EP4610008A1 (de) | Vorrichtung zum anbringen eines kantenbandes und verfahren zur verarbeitung eines solchen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HOMAG GMBH |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20170302 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20171102 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20180727 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1072464 Country of ref document: AT Kind code of ref document: T Effective date: 20181215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016002669 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20181205 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190305 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190405 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190405 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016002669 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20190906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190330 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20190331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190331 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190330 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20160330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181205 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20230324 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230323 Year of fee payment: 8 Ref country code: DE Payment date: 20220615 Year of fee payment: 8 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230529 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502016002669 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1072464 Country of ref document: AT Kind code of ref document: T Effective date: 20240330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241001 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240330 |