EP2868477B1 - Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine - Google Patents
Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine Download PDFInfo
- Publication number
- EP2868477B1 EP2868477B1 EP14000308.8A EP14000308A EP2868477B1 EP 2868477 B1 EP2868477 B1 EP 2868477B1 EP 14000308 A EP14000308 A EP 14000308A EP 2868477 B1 EP2868477 B1 EP 2868477B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- printing
- cleaning
- workpiece
- rotary table
- designed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J3/00—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed
- B41J3/54—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed with two or more sets of type or printing elements
- B41J3/543—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed with two or more sets of type or printing elements with multiple inkjet print heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J25/00—Actions or mechanisms not otherwise provided for
- B41J25/001—Mechanisms for bodily moving print heads or carriages parallel to the paper surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J3/00—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed
- B41J3/407—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed for marking on special material
- B41J3/4073—Printing on three-dimensional objects not being in sheet or web form, e.g. spherical or cubic objects
- B41J3/40733—Printing on cylindrical or rotationally symmetrical objects, e. g. on bottles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/165—Prevention or detection of nozzle clogging, e.g. cleaning, capping or moistening for nozzles
Definitions
- the invention relates to a printing machine for printing hollow bodies which are open at least on one side, with a machine frame, on which a workpiece rotary table is rotatably mounted, with a the workpiece rotary table associated drive unit for a rotational positioning of the workpiece rotary table about a rotation axis, with workpiece holders for receiving formed by to be printed hollow bodies and which are each rotatably mounted on the workpiece rotary table, with drive means for a rotational movement of the workpiece holders and at least one machine frame associated with the printing device for printing a peripheral surface of a recorded on the workpiece holder hollow body, wherein the printing device at least one print head with a series arrangement comprising Farbdosierianan, which are designed for contactless dispensing of ink on a surface of the hollow body to be printed, wherein the drive unit as b
- the electric motor is formed brushless electric motor and fixed to the machine frame stator and a rotatable relative to the stator formed, coupled to the workpiece rotary table rotor, where
- a processing device and a method for operating a processing device are known, wherein the processing device has a plurality of working devices, which are arranged along a conveying path for the container blanks to be processed and wherein at least one of the working devices can be designed as a printing device to make an impression of an outer surface of the container blanks ,
- the WO 2012/147695 A1 discloses an ink jet printing apparatus for printing seamless cans having a mandrel wheel on which a plurality of rotatably mounted mandrels are disposed, and ink jet printing stations for ink jet printing images on outer surfaces of the seamless cans held on the mandrels and a method of printing seamless ones Cans using the same device.
- a plurality of ink jet heads are arranged to improve the reproducibility of the printing operation and the productivity.
- a method and apparatus for printing selected information on bottles is known.
- the bottles are transported sequentially via a predetermined path with at least one printing station;
- Actuating an Inkjet Printhead at the Printing Station Provide liquid ink droplets onto a bottle surface and control the printhead at the printing station to remove the liquid ink droplets on the bottle in accordance with the selected information to be printed on it.
- the object of the invention is to provide a printing machine and a method for operating a printing press, with which an improved print quality can be ensured.
- the print head is arranged within the printing device such that the discharge surface is opposite to the peripheral surface of the hollow body to be printed.
- the ink dosing elements which are designed in particular as ink nozzles, are aligned with the peripheral surface in such a way that a discharge of ink from the ink dosing elements ensures a preferential impact in the radial direction on the usually cylindrical circumferential surface of the hollow body.
- the Farbdosierium are formed such that the dispensing directions the individual Farbdosier institute a printhead in a common, especially aligned transversely to the discharge surface, discharge plane lie.
- this discharge plane also includes an axis of rotation of the workpiece holders and thus ensures at least an almost exactly vertical impact of the color particles on the peripheral surface of the hollow body to be printed.
- the colorant particles emitted by the paint dosing elements in the dispensing direction are small droplets of ink, the ink preferably being designed to cure with ultraviolet light.
- deposits of ink residues may form on the delivery surface of the printhead which may have undesirable effects on the discharge direction and / or the dispensed size of the colorant particles and possibly lead to clogging of the respective ink metering element.
- a cleaning station is provided.
- This cleaning station can be arranged during a cleaning operation opposite to the delivery surface and is preferably arranged during a rest phase away from the delivery surface.
- control unit for controlling the drive unit for performing rotary step movements of the workpiece rotary table about the axis of rotation in a freely selectable sequence of at least two different
- Angular step sizes is formed.
- further working means are provided on the machine frame of the printing press in addition to the printing device, which are preferably arranged in a constant angular pitch to the axis of rotation.
- the hollow bodies to be processed, in particular to be printed can be moved from one to the next workstation by rotary incremental movements with a first angular increment corresponding to the angular pitch of the arrangement of the workstations. It when the angle division for the workstations and an angular pitch for the circularly arranged about the rotation axis workpiece holders are identical is particularly advantageous.
- the control unit is designed at least for carrying out a further rotary step movement, which comprises an angular increment which deviates from the first angular increment.
- a further rotary step movement which comprises an angular increment which deviates from the first angular increment.
- the drive unit is associated with a sensor device connected to the control device for determining a rotational position of the rotor and that the control unit is designed for a freely selectable setting of a rotational position of the workpiece rotary table relative to the printing device is.
- the sensor means which is, for example, an incremental rotary encoder, preferably an encoder
- the control device can at any time an exact determination of the angular position of the rotor and the associated workpiece rotary table relative to the stator, which in turn is set on the machine , carry out.
- the control device can release electrical power to the rotor in order to achieve the desired rotational position of the workpiece rotary table relative to the printing device.
- This default can be done either in the form of a controlled or controlled control of the drive unit, so that the workpiece rotary table can be positioned exactly opposite the printing device.
- a printing operation can then be carried out with high-precision alignment of the hollow body with respect to the printing device and preferably stationary workpiece rotary table.
- control device is adapted to bring the drive unit when reaching the predetermined rotational position of the workpiece rotary table relative to the printing device in a braked state, so that no further relative movement between the workpiece rotary table and printing device takes place, could possibly cause an undesirable distortion of the applied print image.
- a corresponding algorithm is stored in the control unit, which is provided for the coordination of the activities of the drive unit and the printing device and maintains the braking state for the drive means until the printing operation is completed.
- the cleaning station comprises at least one fluid nozzle for a, in particular contactless, provision of a cleaning fluid to the delivery surface.
- the print head comprises several hundred or even several thousand, in particular straight lined, Farbdosieriana, which are arranged in particular in a uniform pitch and have a diameter of a few hundredths of a millimeter.
- the cleaning fluid is preferably a cleaning fluid which, in particular without contact, is provided with a fluid nozzle to the delivery surface and leads there to eliminate the undesired accumulations of color particle residues.
- the cleaning station comprises at least one suction means for a suction of the cleaning fluid used for cleaning the discharge surface.
- the suction means can be ensured that even with a supply of a large volume of fluid flow to the discharge surface rapid and low-pollution cleaning of the print head can be performed.
- the cleaning station is associated with a storage tank for the cleaning fluid and a storage tank for spent cleaning fluid.
- each of the storage tanks is connected via a fluid line and an intermediate feed pump with the fluid nozzle or a suction mouth in the cleaning station.
- the cleaning station comprises a sealing means for a, in particular edge-side, sealing engagement with the delivery surface.
- the cleaning station together with the print head can determine a cleaning volume that is essentially determined by the delivery surface and the sealant.
- this cleaning volume the desired supply and removal of cleaning fluid is made to the discharge surface or from the delivery surface, without contaminating an environment of the print head with cleaning fluid and / or detached ink or paint residues.
- the delivery surface of the print head is rectangular, accordingly, the sealant is also at least substantially rectangular and is sealingly against the delivery surface.
- an edge-sealing contact of the sealant is provided on the delivery surface in order to accept the lowest possible requirements for positioning of the cleaning station relative to the print head.
- the sealing means may include a circumferential, arranged in a plane sealing edge, which is designed for the sealing contact with the delivery surface is particularly advantageous.
- the cleaning station is arranged with at least one guide means movable on the printing device and that at least one coupled to the control unit actuating means for moving the cleaning station between a rest position away from the printhead and an applied to the print head function position is formed. It is particularly advantageous if the actuating means in a double function as well Guiding means is formed, as may be the case, for example, when using a hydraulic cylinder or pneumatic cylinder or an electric actuator.
- the guide means serve to ensure a precise alignment of the cleaning station for the system on the printing device, in particular on the print head.
- the actuating means is provided to perform the desired movement of the cleaning station between a rest position away from the printhead, in which the printhead can be used for printing the hollow body, and a voltage applied to the print head operating position.
- the actuating means can be used to perform the desired movement of the cleaning station between rest position and functional positions.
- the control device comprises at least one frequency converter, which is designed to provide electrical drive energy to the rotor and which is fixed to the rotor.
- a circulating magnetic field can be imparted to the rotor in order to produce a rotational movement with respect to the stator.
- the rotor comprises a coil arrangement which, when electric drive energy is provided, generates the required circulating magnetic field and thus can interact magnetically with the stator, which in turn is preferably provided with a permanent magnet arrangement or a further coil arrangement.
- the rotor With at least one electrical coil arrangement, it is advantageous if a number of electrical connections which have to be provided by the stationary machine frame to the rotatable rotor are kept small in order to minimize a number of electrical rotary joints. Accordingly, it is advantageous if the electrical drive energy for a plurality of coil arrangements of the rotor can be provided by respectively assigned frequency converters which are fixed to the rotor. In this case, the transmission of a supply voltage and a drive signal from the machine frame to the rotor is sufficient since the distribution of the electrical drive energy takes place only at the rotor by the frequency converter accommodated there.
- the printing device comprises a plurality of print heads, wherein at least one of the print heads is movably arranged along an extension axis of the Farbdosierimplantation on a print head carrier and that the movably mounted print head is associated with an electrically controllable adjusting means for adjusting a relative position relative to the at least one further print head ,
- the at least two print heads are provided for the printing of the same hollow body.
- These printheads can be positioned relative to one another by means of the electrically controllable adjusting device in such a way that arranged from the adjacent printhead ink particles arranged on the peripheral surface of the hollow body to be printed in such a favorable manner that a printed image on the hollow body has a resolution higher than the resolution of each printhead is.
- the cleaning station is designed to individually the at least two print heads of the printing device to clean, which can be reliably prevented even in a relatively movable arrangement of the print heads to each other a penetration of the cleaning fluid in areas away from the delivery surface. It is advantageous if the cleaning device can be moved relative to the printheads so that they each come in sealing engagement with the printhead to be cleaned.
- the print heads are aligned parallel to each other and arranged directly adjacent to the extension axis of the Farbdosieriata, in particular slidably adjacent to each other.
- the printing press comprises a workpiece rotary table mounted rotatably on a machine frame, a drive unit designed as a brushless electric motor for introducing rotary step movements onto the workpiece rotary table, a control unit for providing electrical energy to the drive unit, a plurality of workpiece holders arranged rotatably mounted on the workpiece rotary table for recording, end open hollow bodies and several circular Workstations arranged on a circumference of the workpiece rotary table, wherein at least one of the workstations is designed as a printing device.
- the method according to the invention comprises the steps of: moving the workpiece rotary table in successive rotary incremental movements with a first angular pitch about an axis of rotation in order to arrange hollow bodies to be printed on the workpiece holders opposite the workstations, printing on a respective hollow body respectively associated with the pressure device, temporarily moving the workpiece rotary table a second angular pitch about the axis of rotation, to ensure an arrangement of the hollow body away from the workstations in a maintenance position and performing a maintenance and / or cleaning operation on the workstations, completion of the rotary step movement for moving the hollow body to the next workstation after completion of the maintenance and / or cleaning process.
- the steps for the workpiece rotary table with which the workpiece holders are arranged on the workpiece rotary table in each case opposite to the workstations.
- at least one hollow body passes into a working area of the printing device and can be printed during the rest phase of the rotary step movement, for which purpose preferably a rotation of the workpiece holder is provided about an axis of rotation of the workpiece rotary table aligned rotation axis.
- an intermediate position is driven in the inventive method from the workpiece rotary table, which is based on the working position by movement of the workpiece rotary table with a second angular pitch results.
- the respective workpiece holders are away from the workstations, so that an advantageous accessibility of the workstations is ensured and they can be maintained, for example, or cleaning operations can be performed.
- it is provided to carry out a cleaning process on the printing device with the aid of a cleaning station, in order then to resume the regular machining operation for the printing press by completing the rotary step movement until reaching the first angular graduation.
- this is provided in the inventive method to carry out a cleaning of the printing device with the cleaning station in the maintenance position, which is arranged with at least one guide means movable on the printing device and by a coupled to the control unit actuating means from a rest position away from the printing device in a the printing device adjacent functional position can be moved.
- a sealing system of the cleaning station is occupied at least one print head of the printing device and that a, preferably contactless, supply of a cleaning fluid to a discharge surface of the print head and a discharge of the cleaning fluid from the delivery surface means the cleaning station is made.
- a determination of a print image quality is performed on the printed hollow body with a sensor device and that a carrying out of the cleaning function of the determined print image quality is made.
- a sensor device is provided, with the aid of which the entire print image or sections of the printed image on the hollow body can be detected and evaluated in order to draw conclusions about the contamination of the print heads.
- at least one hollow body is printed with a special test pattern and a detection of the print image quality is carried out on the printed test hollow body.
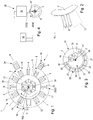
- One in the FIG. 1 illustrated printing machine 1 comprises a rotatable about a perpendicular to the plane of the FIG. 1 Aligned rotation axis 2 mounted workpiece rotary table 3 and a plurality of pairs of examples mounted on the workpiece rotary table workpiece holders 4.
- the workpiece holders 4 are not shown with drive means to exemplary parallel to the plane of the FIG. 1 aligned rotational axes 5 individually rotatably mounted and provided for receiving sleeve-shaped, in particular designed as aerosol can blanks or tube blanks, at least substantially cylindrical hollow bodies 6.
- the workpiece holders 4 are designed as mandrels on which the hollow body 6 designed as a hollow body, in particular as a hollow cylinder open at least on one side, can be plugged.
- the workpiece holders 4 In one of the workpiece holders 4 during a rotational movement of the workpiece rotary table 3 about the axis of rotation 2 swept annular region 7, the extends in the radial direction about the workpiece rotary table 3, a plurality of work stations 8 to 18 are arranged, which are designed for processing and / or testing of the transported hollow body 6. Since it is in the view according to the FIG. 1 is a plan view and the workstations 9 to 17 are arranged by way of example in the vertical direction above the workpiece holders 4, the workstations are shown 9 to 17 only in dashed lines.
- the work station 8 is a loading station, on which the cylindrical hollow body 6 are exemplarily in pairs on the workpiece holders 4 by a suitable transport device 19, which is coupled to a conveyor system, not shown, for the cylindrical hollow body 6, pushed.
- a rotary position of the cylindrical hollow body 6 is determined at the workstation 9 by a first optical scanning of the cylindrical hollow body 6, for example to ensure correct rotational alignment of the cylindrical hollow body 6 for a printing operation taking place at the workstation 10.
- This is particularly important if the surface to be printed on the hollow body 6 is provided with features that are to be in a predetermined manner with the applied print image in a predetermined manner. These features may be, for example, local embossing and / or embossing in and / or out of the surface of the article 6 and / or pre-printed areas, which in turn are to serve as a primer for the subsequent printing.
- It can preferably be provided to print on a partially reshaped or already completely reshaped article 6, which in particular embosses and / or embossments, so that an alignment of the printed image with respect to the deformed Regions takes place and not, as it was previously known from practice, a deformation of the hollow body 6 based on a pre-applied printed image is made.
- it is provided to print a reshaped aerosol can blank with indentations and / or characteristics locally or over its entire peripheral surface, wherein the aerosol can blank after printing in the printed areas with a protective coating, in particular a transparent varnish, can be coated and then ready for a filling ,
- the workstation 10 includes an example in the FIGS. 4 to 7 closer to printing device 20, on which the cylindrical hollow body 6 during rotation about respective axes of rotation 5 using printheads 21, 22, as shown in the FIGS. 4 to 7 are shown in more detail and described below, are printed in a predetermined range. Furthermore, the workstation 10 comprises a cleaning station 23, which is designed to clean the print heads 21, 22 and whose operation is also described in more detail below.
- the work station 14 is embodied as an inspection device by way of example and makes it possible to determine a print quality of the print image applied by the printing device 21 to the peripheral surface of the object 6.
- the other workstations 11 to 13 and 15 to 17 are used for further processing of the cylindrical hollow body 6, for example, for applying a protective coating on the printing or for mounting components to the hollow body. 6
- At the workstation 18 takes place an unloading process in which the cylindrical hollow body 6 by means of a transport device 24 are deducted from the mandrel-like workpiece holders 4 and fed to a not shown further transport system.
- the workpiece rotary table 4 is exemplarily designed as an asynchronous machine in the form of an external rotor and comprises according to the illustration of FIG. 4 a radially arranged inside, also at least to be regarded as a component of a machine frame stator 25 to which a plurality of schematically illustrated, circularly arranged magnetic means 26, 27 are mounted.
- the magnet means 26, 27 are designed to provide magnetic fields oriented in the radial direction in each case and can be designed, for example, as current-carrying coils or permanent magnets.
- the stator 25 is circularly surrounded by a rotor 28 which is rotatably mounted on the stator 25 by means of a bearing device, not shown, and which forms an air gap 29 with the stator 25.
- coils 30 are arranged on the rotor 28, which can provide a predominantly oriented in the radial direction magnetic field when current is applied.
- the coils 30 are each arranged in segment-like space sections with nikringabismesförmigem cross-section and electrically connected to frequency converters 31.
- the frequency converter 31 are used for the coordinated provision of the coil currents to the respective connected coils 30.
- each of the frequency converter 31 is connected to two coils.
- the frequency converter 31 are electrically connected to a control device 32, which in turn via a rotary connection, not shown, electrically connected to a supply voltage terminal and to a higher-level machine control, not shown, in particular a programmable logic controller (PLC) is.
- PLC programmable logic controller
- the programmable logic controller is used to coordinate all work processes for the printing press 1 and in particular provides movement commands for the drive unit 33 formed by the stator 25, rotor 28, frequency converters 31 and control device 32.
- control unit 32 is also designed to control the workstations 8 to 18, in particular also for the control of the pressure device 20 and the cleaning station 23.
- each coil is associated with an individual frequency converter.
- a plurality of coils are connected to a frequency converter.
- the control device 32 is assigned a rotational position sensor 34, whose sensor signal is processed in the control device 32 and evaluated.
- the position of the rotor 28 relative to the stator 25 can be determined in order to make an adapted energization of the coils 30 as a function of a movement command to be executed, which is made available in particular by the programmable logic controller.
- rotor 28 For stepwise processing of the hollow body 6 to the respective workstations 8 to 18 formed in the form of the workpiece rotary table 3 rotor 28 performs a rotary step movement by a first angular increment with the angle W, in which the paired workpiece holders 4 from one of the respective workstation 8 to 18 opposite position to be transported to one of the respective subsequent workstation 8 to 18 opposite position.
- the rotational step movement is hereby carried out as a sequence of an acceleration from standstill, a deceleration from the achieved target speed and a subsequent standstill time, wherein at least the deceleration is performed in a controlled operation of the drive unit 33.
- the drive unit 33 is designed such that the acceleration and deceleration of the workpiece rotary table 3 are freely adjustable over a wide range and the downtime and can be adapted to the requirements of processing the respective cylindrical hollow body 6 at the workstations 8 to 18.
- provision can be made for a regulation of the rotational position for the rotor 28 relative to the stator 25 during the machining, in particular during the printing, of the hollow body 6 in a manner in which a movement of the rotor 28 is minimized, in particular zero, by one Distortion of the printed image to avoid.
- the drive unit 33 for the workpiece rotary table 3 can be controlled in such a way that the workpiece holders 4 execute an intermediate step with a second angular increment, for example at an angle W / 2, ie half the angle W.
- the workpiece holders 4 are not arranged opposite to the workstations 8 to 18, but rather are arranged apart or between the workstations 8 to 18, as shown in the FIG. 2 is shown schematically.
- the intermediate step of the workpiece rotary table 3 can thus be used in particular for cleaning or other maintenance of workstations 8 to 18, for example for carrying out a cleaning of the printing device 20 with the cleaning station 23.
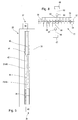
- the in the FIGS. 4 to 7 schematically illustrated printing device 20 is designed for printing a peripheral surface of an article 6.
- the printing device 20 according to the illustration of FIG. 5 two mutually parallel, linearly movable print heads 21, 22, which are mounted on a serving as a print head carrier body 35 of the printing device 20 in a common guide recess 36.
- Each of the two print heads 21, 22 can be displaced individually along the guide recess 36 by means of an associated actuating means 37, 38.
- each adjusting means 37, 38 each comprise a spindle motor 39, 40 and a rotatably mounted in the base body 35, with the respective spindle motor 39, 40 rotatably connected drive spindle 41, 42.
- the adjusting means 37, 38 are not shown in detail with the control device 32nd electrically connected and can be controlled to perform the printing operation of the controller 32.
- the strip-like trained trained print heads 21, 22 have each exemplarily a row of nozzles 43, 44, which is designed as a series of nozzles along a straight line, the nozzles can also be referred to as Farbdosierimplantation.
- the rows of nozzles 43, 44 are respectively disposed on discharge surfaces 45, 46 of the print heads 21, 22 and formed to dispense color particles in a dispensing direction 47.
- the dispensing direction is aligned transversely to the discharge surface 45, 46, which is embodied as an example.
- the nozzles are each associated with individually controllable piezo drives, which are used for a discharge of ink droplets through the nozzles and are electrically connected in a manner not shown electrically connected to the controller 32 so that a stored in the controller 32 print image by selective control of the respective piezoelectric drives and a color discharge caused thereby by the respective nozzles on the, preferably rotating, object 6 can be transmitted.
- a printing device 20 is provided, in which the two printing heads 21, 22 are designed, for example, to emit a single color.
- a plurality of printing devices may be provided, with which a multi-color print on the object 6 can take place.
- an arrangement of the nozzles is provided in a predetermined and constant pitch, so that each adjacent nozzles arranged along the respective nozzle row 43, 44 always have the same distance from each other.
- the pitch for the nozzles sets a resolution along the respective nozzle row 43, 44 for a print image that can be created by the print heads 21, 22.
- the print heads 21, 22 arranged adjacent to one another can be arranged offset relative to one another by using the respective adjusting means 37, 38 such that ink droplets emitted by the second print head 22 in each case between the print heads first print head 21 ink droplets impinge on the object 6, whereby an increase, in particular a doubling, the resolution of the printed image in the direction of the extension of the nozzle rows 43, 44 can be achieved.
- each nozzle of each print head 21, 22 can be driven by the controller 32 at a predetermined frequency, and can discharge ink droplets onto the peripheral surface of the article 6 at the predetermined frequency.
- the frequency determines the resolution for the printed image in the circumferential direction. At a low rotational speed results in a high resolution in the circumferential direction, at high rotational speed results in a low resolution in the circumferential direction.
- a functional module 48 is arranged opposite the respective printing device 20.
- the functional module 48 includes a cleaning station 23 and a drying station 50.
- the functional module 48 is set by way of example to an actuator arrangement 51 which comprises a horizontal actuator 52 and a vertical actuator 53, which allows movement of the functional module 48 in two mutually perpendicular spatial directions.
- the horizontal actuator 52 and the vertical actuator 53 also serve as guides for the functional assembly 48, see FIG that this can be positioned exactly opposite the printing device 20.
- the drying station 50 is exemplarily designed as a source for emitting ultraviolet radiation and is designed for curing the ink droplets dispensed onto the object 6, wherein a radiation direction for the ultraviolet radiation is preferably selected to be parallel to the dispensing direction 47 for the ink droplets.
- the cleaning station 23 comprises a dimensionally stable carrier part 54 which serves for mechanical coupling to the drying station 50.
- a sealant 55 is attached by way of example cohesively, which is made of an elastic, in particular rubber-elastic material.
- the sealing means 55 has a cuboid shell geometry and comprises a recess 56, which is bounded by a circumferential sealing lip 57.
- the sealing lip 57 has a in the representation of FIGS. 6 and 7 dashed shown trapezoidal cross section, which tapers with increasing distance from the support member 54.
- the bores 58 are designed as nozzles with a circular cross-section.
- the holes 59 are formed as recesses of rectangular cross-section.
- the bores 58 communicate with a supply channel, not shown, in the carrier part 54 in a communicating connection, so that a cleaning fluid that is introduced into the channel can exit through the bores 58.
- the inlet channel opens out on a side surface of the carrier part 54 and is connected via a hose connection 62 to a pump 60.
- the pump 60 is in turn connected via a hose connection 63 to a storage tank 66, is stored in the cleaning fluid.
- the pump 60 may be activated and deactivated by the controller 32 to force the cleaning fluid through the bores 58.
- the holes 59 are connected to a non-illustrated flow channel in the support member 54 in communicating connection.
- the drainage channel terminates at a side surface of the support member 54 and is connected via a hose connection 64 to a pump 61.
- the pump 61 is in turn connected via a hose connection 65 to a storage tank 67 in which contaminated cleaning fluid can be stored.
- the pump 60 may be activated and deactivated by the control device 32 to draw cleaning fluid through the holes 59.
- the cleaning station 23 can, with the aid of the actuator assembly 50 from a in FIG. 6 illustrated rest position in a in FIG. 7 shown functional position are brought if the workpiece rotary table 3 is located in the maintenance position, in which the workpiece holders 4 are arranged away from the work stations 8 to 18.
- the two print heads 21, 22 are positioned exactly next to one another by suitable control of the adjusting means 37, 38.
- the sealing means 55 of the cleaning station 23 is placed in sealing engagement with the two delivery surfaces 45, 46 of the print heads 21, 22.
- the two pumps 60, 61 are activated, so that cleaning fluid from the first storage tank 66 is conveyed through the bores 58 acting as nozzles on the delivery surfaces 45, 46 and there can wash existing ink residues.
- the contaminated cleaning fluid can be sucked through the holes 59 and into the storage tank 67 promoted.
- an alternate operation of the two pumps 60, 61 may be provided.
- the workpiece rotary table 3 is controlled such that the respective workpiece holders 4 in the in FIG. 2 shown intermediate position between two workstations 9 to 17 are arranged so that no disturbing hollow body between the printing station 20 and the cleaning station 23 are arranged.
- the cleaning station 23 is removed from the printing station 20 by means of the actuator arrangement 50. Subsequently, the workpiece rotary table 3 is controlled such that the respective workpiece holders 4 in the in FIG. 1 opposite position to the workstations reach 9 to 17. In this case, the drying station 50 arrives in a position opposite to the printing device 20, so that print heads 21, 22 can be activated, cured or dried on the object 6 discharged color.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Ink Jet (AREA)
Description
- Die Erfindung betrifft eine Druckmaschine zum Bedrucken von Hohlkörpern, die zumindest einseitig offen sind, mit einem Maschinengestell, an dem ein Werkstückrundtisch drehbeweglich gelagert ist, mit einer dem Werkstückrundtisch zugeordneten Antriebseinheit für eine rotatorische Positionierung des Werkstückrundtischs um eine Drehachse, mit Werkstückaufnahmen, die zur Aufnahme von zu bedruckenden Hohlkörpern ausgebildet sind und die jeweils drehbeweglich am Werkstückrundtisch gelagert sind, mit Antriebsmitteln für eine Drehbewegung der Werkstückaufnahmen und mit wenigstens einer dem Maschinengestell zugeordneten Druckeinrichtung zur Bedruckung einer Umfangsoberfläche eines an der Werkstückaufnahme aufgenommenen Hohlkörpers, wobei die Druckeinrichtung wenigstens einen Druckkopf mit einer Reihenanordnung von Farbdosierelementen umfasst, die zur kontaktlosen Abgabe von Farbe auf eine Oberfläche des zu bedruckenden Hohlkörpers ausgebildet sind, wobei die Antriebseinheit als bürstenloser Elektromotor ausgebildet ist und einen am Maschinengestell festgelegten Stator sowie einen drehbeweglich gegenüber dem, Stator ausgebildeten, mit dem Werkstückrundtisch gekoppelten Rotor umfasst, wobei der Antriebseinheit eine Steuereinheit zugeordnet ist, die für eine Bereitstellung elektrischer Antriebsenergie an die Antriebeinheit ausgebildet ist, wobei die Farbdosierelemente an einer Abgabefläche des Druckkopfs angeordnet sind und zur Abgabe von Farbpartikeln in einer Abgaberichtung ausgebildet sind und wobei die Druckeinrichtung eine Reinigungsstation umfasst, die für eine Reinigung der Abgabefläche ausgebildet ist und die zur Durchführung der Reinigung in der Abgaberichtung gegenüberliegend zur Abgabefläche angeordnet ist. Ferner betrifft die Erfindung ein Verfahren zum Betreiben einer Druckmaschine.
- Aus der
EP 2 574 421 A1 sind eine Bearbeitungsvorrichtung und ein Verfahren zum Betreiben einer Bearbeitungsvorrichtung bekannt, wobei die Bearbeitungsvorrichtung mehrere Arbeitseinrichtungen aufweist, die entlang einer Förderstrecke für die zu bearbeitenden Behälterrohlinge angeordnet sind und wobei wenigstens eine der Arbeitseinrichtungen als Druckeinrichtung ausgebildet sein kann, um eine Bedruckung einer Außenoberfläche der Behälterrohlinge vorzunehmen. - Die
WO 2012/147695 A1 offenbart eine Tintenstrahldruckvorrichtung zum Drucken von nahtlosen Dosen mit einem Dornrad, an dem eine Vielzahl von drehbeweglich gelagerten Dornen angeordnet sind, sowie mit Tintenstrahldruckstationen zum Tintenstrahldrucken von Bildern auf Außenflächen der nahtlosen Dosen, die auf den Dornen gehalten sind, sowie ein Verfahren zum Bedrucken von nahtlosen Dosen unter Verwendung der gleichen Vorrichtung. In jeder der Tintenstrahldruckstationen ist eine Vielzahl von Tintenstrahlköpfen angeordnet, um die Reproduzierbarkeit des Druckvorgangs und die Produktivität zu verbessern. - Aus der
WO 2005/025873 A2 sind ein Verfahren und eine Vorrichtung zum Drucken von ausgewählten Informationen auf Flaschen bekannt. Bei dem Verfahren erfolgt ein sequentielles Transportieren der Flaschen über einen vorbestimmten Weg mit mindestens einer Druckstation; Betätigen eines Tintenstrahldruckkopfes an der Druckstation Bereitstellung von Flüssigtintentröpfchen auf eine Flaschenoberfläche und Steuern des Druckkopfes an der Druckstation, um die flüssigen Tintentröpfchen auf der Flasche in Übereinstimmung mit der ausgewählten Information zu entladen, die darauf gedruckt werden soll. - Die Aufgabe der Erfindung besteht darin, eine Druckmaschine und ein Verfahren zum Betreiben einer Druckmaschine bereitzustellen, mit denen eine verbesserte Druckqualität gewährleistet werden kann.
- Diese Aufgabe wird für eine Druckmaschine der eingangs genannten Art mit den Merkmalen des Anspruchs 1 gelöst.
- Vorzugweise ist der Druckkopf innerhalb der Druckeinrichtung derart angeordnet, dass die Abgabefläche gegenüberliegend zur Umfangsoberfläche des zu bedruckenden Hohlkörpers liegt. Ferner ist es vorteilhaft, wenn die, insbesondere als Farbdüsen ausgeführten, Farbdosierelemente derart auf die Umfangsoberfläche ausgerichtet sind, dass bei einem Austrag von Farbe aus den Farbdosierelementen ein vorzugweises Auftreffen in radialer Richtung auf die üblicherweise zylindrisch ausgeführte Umfangsoberfläche des Hohlkörpers gewährleistet ist. Vorzugsweise sind die Farbdosierelemente derart ausgebildet, dass die Abgaberichtungen der einzelnen Farbdosierelemente eines Druckkopfs in einen gemeinsamen, insbesondere quer zur Abgabefläche ausgerichteten, Abgabeebene, liegen. Besonders vorteilhaft für die Druckqualität ist es, wenn diese Abgabeebene auch eine Rotationsachse der Werkstückaufnahmen umfasst und somit ein zumindest nahezu exakt senkrechtes Auftreffen der Farbpartikel auf die Umfangsoberfläche der zu bedruckenden Hohlkörper gewährleistet ist. Bei den Farbpartikeln, die von den Farbdosierelementen in der Abgaberichtung abgegeben werden, handelt es sich beispielsweise um kleine Tintentröpfchen, wobei die Tinte vorzugsweise zur Aushärtung mit ultraviolettem Licht ausgebildet ist. Dennoch können sich während der Benutzung des Druckkopfs um die jeweiligen Farbdosierelemente herum an der Abgabefläche des Druckkopfs Ablagerungen von Tintenresten bilden, die unerwünschte Einflüsse auf die Abgaberichtung und/oder die abgegebene Größe der Farbpartikel haben und gegebenenfalls zu einer Verstopfung des jeweiligen Farbdosierelements führen können. Um solche Ablagerungen spätestens dann beseitigen zu können, wenn sich Verschlechterungen des erzeugten Druckbilds auf dem Hohlkörper nachweisen lassen, ist eine Reinigungsstation vorgesehen. Diese Reinigungsstation kann während eines Reinigungsvorgangs gegenüberliegend zur Abgabefläche angeordnet werden und ist vorzugsweise während einer Ruhephase abseits der Abgabefläche angeordnet.
- Erfindungsgemäß ist vorgesehen, dass die Steuereinheit für eine Ansteuerung der Antriebseinheit zur Durchführung von Drehschrittbewegungen des Werkstückrundtischs um die Drehachse in einer frei wählbaren Abfolge von wenigstens zwei unterschiedlichen
- Winkelschrittweiten ausgebildet ist. Vorzugsweise sind am Maschinengestell der Druckmaschine neben der Druckeinrichtung noch weitere Arbeitseinrichtungen vorgesehen, die vorzugsweise in einer konstanten Winkelteilung zur Drehachse angeordnet sind. Somit können die zu bearbeitenden, insbesondere zu bedruckenden, Hohlkörper durch Drehschrittbewegungen mit einer ersten Winkelschrittweite, die der Winkelteilung der Anordnung der Arbeitsstationen entspricht, von einer zur nächsten Arbeitsstation bewegt werden. Besonders vorteilhaft ist es, wenn die Winkelteilung für die Arbeitsstationen und eine Winkelteilung für die zirkular um die Drehachse angeordneten Werkstückaufnahmen identisch sind. Dadurch wird bei Einhaltung der ersten Winkelschrittweite für die Drehschrittbewegungen des Werkstückrundtischs sichergestellt, dass stets eine vorteilhafte Positionierung mehrerer Werkstückaufnahmen gegenüber jeweils gegenüberliegend angeordneten Arbeitsstationen gewährleistet ist. Erfindungsgemäß ist die Steuereinheit zumindest für die Durchführung einer weiteren Drehschrittbewegung ausgebildet, die eine Winkelschrittweite umfasst, die von der ersten Winkelschrittweite abweicht. Dadurch kann eine zumindest zeitweilige Anordnung der Werkstückaufnahmen und der daran aufgenommenen Hohlkörper abseits der Arbeitsstationen erzielt werden. Hierdurch wird beispielsweise ein möglichst ungehinderter Zugang zu den Arbeitsstationen durch einen Benutzer oder durch automatisierte Wartungseinrichtungen ermöglicht.
- Bei einer vorteilhaften Weiterbildung der Erfindung ist vorgesehen, dass der Antriebseinheit ein mit der Steuereinrichtung verbundenes Sensormittel für eine Ermittlung einer Drehposition des Rotors zugeordnet ist und dass die Steuereinheit für eine freiwählbare Einstellung einer Drehposition des Werkstückrundtischs gegenüber der Druckeinrichtung ausgebildet ist. Mit Hilfe des Sensormittels, bei dem es sich beispielsweise um einen inkremental arbeitenden Drehgeber, vorzugsweise einen Encoder, handelt, kann die Steuereinrichtung zu jedem Zeitpunkt eine exakte Bestimmung der Winkelstellung des Rotors und des damit verbunden Werkstückrundtischs gegenüber dem Stator, der seinerseits am Maschinengestellt festgelegt ist, durchführen. In Kenntnis dieser rotatorischen Lage des Rotors, die der Steuereinrichtung anhand eines Sensorsignals des Sensormittels übermittelt wird, kann die Steuereinrichtung elektrische Leistung an den Rotor freigeben, um die gewünschte Drehposition des Werkstückrundtischs gegenüber der Druckeinrichtung zu erreichen. Diese Vorgabe kann wahlweise in Form einer gesteuerten oder geregelten Ansteuerung der Antriebseinheit erfolgen, sodass der Werkstückrundtisch exakt gegenüber der Druckeinrichtung positioniert werden kann. In einem nachfolgenden Schritt kann dann bei hochpräziser Ausrichtung des Hohlkörpers gegenüber der Druckeinrichtung und vorzugsweise ruhendem Werkstückrundtisch ein Druckvorgang durchgeführt werden. Vorzugsweise ist die Steuereinrichtung dazu ausgebildet, die Antriebseinheit bei Erreichen der vorgegebenen Drehposition des Werkstückrundtischs gegenüber der Druckeinrichtung in einen gebremsten Zustand zu bringen, sodass keine weitere Relativbewegung zwischen Werkstückrundtisch und Druckeinrichtung stattfindet, durch die möglicherweise eine unerwünschte Verzerrung des aufgebrachten Druckbilds entstehen könnte. Hierzu ist in der Steuereinheit ein entsprechender Algorithmus hinterlegt, der für die Koordination der Aktivitäten der Antriebseinheit und der Druckeinrichtung vorgesehen ist und den Bremszustand für die Antriebseinrichtung solange aufrecht erhält, bis der Druckvorgang abgeschlossen ist. Exemplarisch kann vorgesehen werden, während der Durchführung des Druckvorgangs auftretende Positionsabweichungen zwischen Werkstückrundtisch und Druckeinrichtung unberücksichtigt zu lassen oder nur anteilig mit einem hohen Dämpfungsfaktor zu berücksichtigen, um ein Schwingen oder andere Relativbewegungen des Werkstückrundtischs gegenüber der Druckeinrichtung zu vermeiden.
- Vorzugsweise umfasst die Reinigungsstation wenigstens eine Fluiddüse für eine, insbesondere kontaktlose, Bereitstellung eines Reinigungsfluids an die Abgabefläche. Exemplarisch umfasst der Druckkopf mehrere hundert oder gar mehrere tausend, insbesondere geradlinig aneinandergereihte, Farbdosierelemente, die insbesondere in einer gleichmäßigen Teilung angeordnet sind und die einen Durchmesser von wenigen hundertstel Millimetern aufweisen. Zur Gewährleistung einer beschädigungsfreien Reinigung des Druckkopfs ist es vorteilhaft, wenn die Abgabefläche mit einem auf die chemische Zusammensetzung der Farbpartikeln abgestimmten Reinigungsfluid gereinigt wird. Vorzugsweise handelt es sich bei dem Reinigungsfluid um eine Reinigungsflüssigkeit, die, insbesondere kontaktlos, mit einer Fluiddüse an die Abgabefläche bereitgestellt wird und dort zur Beseitigung der unerwünschten Ansammlungen von Farbpartikelresten führt.
- Bevorzugt ist vorgesehen, dass die Reinigungsstation wenigstens ein Absaugmittel für eine Absaugung des zur Reinigung der Abgabefläche eingesetzten Reinigungsfluids umfasst. Mit Hilfe des Absaugmittels kann gewährleistet werden, dass auch bei einer Zufuhr eines großen Fluidvolumenstroms an die Abgabefläche eine rasche und verschmutzungsarme Reinigung des Druckkopfs durchgeführt werden kann. Vorzugsweise sind der Reinigungsstation ein Vorratstank für das Reinigungsfluid und ein Vorratstank für verbrauchtes Reinigungsfluid zugeordnet. Exemplarisch steht jeder der Vorratstanks über eine Fluidleitung und eine zwischengeschaltete Förderpumpe in Verbindung mit der Fluiddüse beziehungsweise einer Absaugmündung in der Reinigungsstation.
- In weiterer Ausgestaltung der Erfindung ist vorgesehen, dass die Reinigungsstation ein Dichtmittel für eine, insbesondere randseitige, abdichtende Anlage an der Abgabefläche umfasst. Mit Hilfe des Dichtmittels kann die Reinigungsstation zusammen mit dem Druckkopf ein Reinigungsvolumen bestimmen, das im Wesentlichen von der Abgabefläche und dem Dichtmittel bestimmt wird. In diesem Reinigungsvolumen wird die gewünschte Zufuhr und Abfuhr von Reinigungsfluid zu der Abgabefläche bzw. von der Abgabefläche vorgenommen, ohne dass eine Umgebung des Druckkopfs mit Reinigungsfluid und/oder abgelösten Tinten- oder Farbresten verunreinigt wird. Exemplarisch ist die Abgabefläche des Druckkopfs rechteckig ausgebildet, dementsprechend ist das Dichtmittel ebenfalls zumindest im Wesentlichsten rechteckig ausgebildet und liegt abdichtend an der Abgabefläche an. Vorzugsweise ist eine randseitig abdichtende Anlage des Dichtmittels an der Abgabefläche vorgesehen, um möglichst geringe Anforderungen an eine Positionierung der Reinigungsstation gegenüber dem Druckkopf akzeptieren zu können. Besonders vorteilhaft ist es, wenn die Abgabefläche eben ausgebildet ist, sodass auch das Dichtmittel eine umlaufende, in einer Ebene angeordnete Dichtkante umfassen kann, die für die abdichtende Anlage an der Abgabefläche ausgebildet ist.
- In weiterer Ausgestaltung der Erfindung ist vorgesehen, dass die Reinigungsstation mit wenigstens einem Führungsmittel beweglich an der Druckeinrichtung angeordnet ist und dass wenigstens ein mit der Steuereinheit gekoppeltes Stellmittel zur Bewegung der Reinigungsstation zwischen einer Ruheposition abseits des Druckkopfs und einer am Druckkopf anliegenden Funktionsposition ausgebildet ist. Besonders vorteilhaft ist es, wenn das Stellmittel in einer Doppelfunktion auch als Führungsmittel ausgebildet ist, wie dies beispielsweise bei Verwendung eines Hydraulikzylinders oder Pneumatikzylinders oder eines elektrischen Stellantriebs der Fall sein kann. Die Führungsmittel dienen dazu, eine präzise Ausrichtung der Reinigungsstation für die Anlage an der Druckeinrichtung, insbesondere am Druckkopf, zu gewährleisten. Das Stellmittel ist dazu vorgesehen, die gewünschte Bewegung der Reinigungsstation zwischen einer Ruheposition abseits des Druckkopfs, in der der Druckkopf zur Bedruckung der Hohlkörper eingesetzt werden kann, und einer am Druckkopf anliegenden Funktionsposition durchzuführen. Abhängig von der Anordnung der Druckeinrichtung am Maschinengestell und den räumlichen Gegebenheiten für die Anbringung der Reinigungsstation kann es erforderlich sein, eine Bewegung der Reinigungsstation in mehr als einer Bewegungsrichtung oder auf einer gekrümmten Bewegungsbahn vorzusehen. Hierzu kann auch mehr als ein Stellmittel eingesetzt werden, um die gewünschte Bewegung der Reinigungsstation zwischen Ruheposition und Funktionspositionen durchzuführen.
- In weiterer Ausgestaltung ist vorgesehen, dass die Steuereinrichtung wenigstens einen Frequenzumrichter umfasst, der zur Bereitstellung von elektrischer Antriebsenergie an den Rotor ausgebildet ist und der am Rotor festgelegt ist. Mit Hilfe des wenigstens einen Frequenzumrichters kann dem Rotor ein umlaufendes Magnetfeld aufgeprägt werden, um eine Rotationsbewegung gegenüber dem Stator hervorzurufen. Vorzugsweise umfasst der Rotor eine Spulenanordnung, die bei Bereitstellung von elektrischer Antriebsenergie das benötigte umlaufende Magnetfeld erzeugt und somit in einer magnetischen Wechselwirkung mit dem Stator treten kann, der seinerseits vorzugsweise mit einer permanent Magnetanordnung oder einer weiteren Spulenanordnung versehen ist. Bei einer Ausgestaltung des Rotors mit wenigstens einer elektrischen Spulenanordnung ist es vorteilhaft, wenn eine Anzahl von elektrischen Verbindungen, die vom ruhenden Maschinengestell an den drehbaren Rotor bereitgestellt werden müssen, gering gehalten wird, um eine Anzahl von elektrischen Drehverbindungen gering zu halten. Dementsprechend ist es vorteilhaft, wenn die elektrische Antriebsenergie für mehrere Spulenanordnungen des Rotors durch jeweils zugeordnete Frequenzumrichter, die am Rotor festgelegt sind, bereitgestellt werden kann. In diesem Fall ist die Übertragung einer Versorgungsspannung und eines Ansteuersignals vom Maschinengestell an den Rotor ausreichend, da die Verteilung der elektrischen Antriebsenergie erst am Rotor durch die dort aufgenommenen Frequenzumrichter erfolgt.
- Bevorzugt ist vorgesehen, dass die Druckeinrichtung mehrere Druckköpfe umfasst, wobei wenigstens einer der Druckköpfe beweglich längs einer Erstreckungsachse der Farbdosierelemente an einem Druckkopfträger angeordnet ist und dass dem beweglich gelagerten Druckkopf eine elektrisch ansteuerbare Einstelleinrichtung für eine Einstellung einer Relativposition gegenüber dem wenigstens einen weiteren Druckkopf zugeordnet ist. Vorzugsweise sind die wenigstens zwei Druckköpfe für die Bedruckung des jeweils gleichen Hohlkörpers vorgesehen. Diese Druckköpfe können mit Hilfe der elektrisch ansteuerbaren Einstelleinrichtung derart relativ zueinander positioniert werden, dass sich von den benachbart angeordneten Druckköpfen abgegebene Farbpartikel auf der Umfangsoberfläche des zu bedruckenden Hohlkörpers in derart günstiger Weise anordnen, dass ein Druckbild auf dem Hohlkörper eine Auflösung aufweist, die höher als die Auflösung der einzelnen Druckköpfe ist.
- Vorzugsweise ist die Reinigungsstation dazu ausgebildet, die wenigstens zwei Druckköpfe der Druckeinrichtung jeweils individuell zu reinigen, wodurch gerade bei einer relativbeweglichen Anordnung der Druckköpfe zueinander ein Vordringen des Reinigungsfluids in Bereiche abseits der Abgabefläche zuverlässig verhindert werden kann. Dabei ist es vorteilhaft, wenn die Reinigungseinrichtung derart gegenüber den Druckköpfen bewegt werden kann, dass sie jeweils in abdichtende Anlage mit dem zu reinigenden Druckkopf kommt.
- Alternativ kann vorgesehen werden, die wenigstens zwei Druckköpfe der Druckeinrichtung zur Durchführung des Reinigungsvorgangs derart relativ zueinander zu positionieren, dass keine Spalten zwischen den Druckköpfen offen bleiben, sodass die Reinigungsstation sämtliche Druckköpfe der Druckeinrichtung in einem einzigen Reinigungsvorgang reinigen kann. Hierdurch kann ein zeitlicher Vorteil gegenüber einer individuellen Reinigung der wenigstens zwei Druckköpfe der Druckeinrichtung erzielt werden.
- Vorzugsweise sind die Druckköpfe parallel zueinander ausgerichtet und quer zur Erstreckungsachse der Farbdosierelemente unmittelbar benachbart, insbesondere gleitbeweglich aneinandergrenzend angeordnet.
- Die Aufgabe der Erfindung wird gemäß einem zweiten Aspekt durch ein Verfahren zum Betreiben einer Druckmaschine gelöst, wie es im Anspruch 11 angegeben ist. Dabei umfasst die Druckmaschine einen drehbeweglich an einem Maschinengestell gelagerten Werkstückrundtisch, eine als bürstenloser Elektromotor zur Einleitung von Drehschrittbewegungen auf den Werkstückrundtisch ausgebildete Antriebseinheit, eine Steuereinheit zur Bereitstellung elektrischer Energie an die Antriebseinheit, mehrere am Werkstückrundtisch angeordnete, jeweils drehbar gelagerte Werkstückaufnahmen zur Aufnahme zu bedruckenden, endseitig offenen Hohlkörpern und mehrere zirkular an einem Umfang des Werkstückrundtischs angeordnete Arbeitsstationen, wobei wenigstens eine der Arbeitsstationen als Druckeinrichtung ausgebildet ist. Das erfindungsgemäße Verfahren umfasst die Schritte: Bewegen des Werkstückrundtischs in aufeinanderfolgenden Drehschrittbewegungen mit einer ersten Winkelteilung um eine Drehachse, um an den Werkstückaufnahmen aufgenommene, zu bedruckende Hohlkörper gegenüberliegend zu den Arbeitsstationen anzuordnen, Bedrucken eines jeweils der Druckeinrichtung gegenüberliegend zugeordneten Hohlkörpers, zeitweiliges Bewegen des Werkstückrundtischs mit einer zweiten Winkelteilung um die Drehachse, um eine Anordnung der Hohlkörper abseits der Arbeitsstationen in einer Wartungsposition zu gewährleisten und Durchführung eines Wartungs- und/oder Reinigungsvorgangs an den Arbeitsstationen, Vollendung der Drehschrittbewegung zur Bewegung der Hohlkörper an die nächste Arbeitsstation nach Beendigung des Wartungs- und/oder Reinigungsvorgangs.
- Bei den Drehschrittbewegungen mit der ersten Winkelteilung handelt es sich somit um die Arbeitsschritte für den Werkstückrundtisch, mit dem die Werkstückaufnahmen am Werkstückrundtisch jeweils gegenüberliegend zu den Arbeitsstationen angeordnet werden. Hierbei gelangt wenigstens ein Hohlkörper in einen Arbeitsbereich der Druckeinrichtung und kann während der Ruhephase der Drehschrittbewegung bedruckt werden, wobei hierzu vorzugsweise eine Rotation der Werkstückaufnahme um eine quer zur Drehachse des Werkstückrundtischs ausgerichtete Rotationsachse vorgesehen ist. Da bei einer gegenüberliegenden Anordnung der Arbeitsstationen und der jeweiligen Werkstückaufnahmen eine Zugänglichkeit zu den Arbeitsstationen sehr eingeschränkt ist, wird bei dem erfindungsgemäßen Verfahren vom Werkstückrundtisch eine Zwischenstellung angesteuert, die sich ausgehend von der Arbeitsposition durch Bewegung des Werkstückrundtischs mit einer zweiten Winkelteilung ergibt. In dieser Zwischenposition stehen die jeweiligen Werkstückaufnahmen abseits der Arbeitsstationen, sodass eine vorteilhafte Zugänglichkeit der Arbeitsstationen gewährleistet ist und diese beispielsweise gewartet werden können oder Reinigungsvorgänge vorgenommen werden können. Exemplarisch ist vorgesehen, an der Druckeinrichtung mit Hilfe einer Reinigungsstation einen Reinigungsvorgang vorzunehmen, um anschließend durch Vollendung der Drehschrittbewegung bis zum Erreichen der ersten Winkelteilung wieder den regulären Bearbeitungsbetrieb für die Druckmaschine aufzunehmen.
- Exemplarisch ist hierzu bei dem erfindungsgemäßen Verfahren vorgesehen, in der Wartungsposition eine Reinigung der Druckeinrichtung mit der Reinigungsstation durchzuführen, die mit wenigstens einem Führungsmittel beweglich an der Druckeinrichtung angeordnet ist und die von einem mit der Steuereinheit gekoppelten Stellmittel aus einer Ruheposition abseits der Druckeinrichtung in eine an der Druckeinrichtung anliegende Funktionsposition bewegt werden kann.
- Bei einer Weiterbildung des Verfahrens ist vorgesehen, dass zur Reinigung der Druckeinrichtung eine abdichtende Anlage der Reinigungsstation an wenigstens einem Druckkopf der Druckeinrichtung eingenommen wird und dass eine, vorzugsweise kontaktlose, Zufuhr eines Reinigungsfluids an eine Abgabeoberfläche des Druckkopfs sowie eine Abfuhr des Reinigungsfluid von der Abgabeoberfläche mittels der Reinigungsstation vorgenommen wird.
- In weiterer Ausgestaltung des Verfahrens ist vorgesehen, dass eine Ermittlung einer Druckbildqualität an dem bedruckten Hohlkörper mit einer Sensoreinrichtung vorgenommen wird und dass eine Durchführung der Reinigung in Abhängigkeit von der ermittelten Druckbildqualität vorgenommen wird. Hierdurch ist eine flexible Handhabung der Reinigungsvorgänge für die Druckeinrichtung möglich, da eine Reinigung immer dann vorgesehen wird, wenn die Druckbildqualität ein vorgebbares Mindestniveau unterschritten hat. Zur Feststellung der Druckbildqualität ist eine Sensoreinrichtung vorgesehen, mit deren Hilfe das gesamte Druckbild oder Ausschnitte aus dem Druckbild auf dem Hohlkörper erfasst und ausgewertet werden können, um Rückschlüsse auf die Verschmutzung der Druckköpfe ziehen zu können. Alternativ kann vorgesehen werden, dass wenigstens ein Hohlkörper mit einem speziellen Prüfbild bedruckt wird und eine Erfassung der Druckbildqualität an dem bedruckten Prüfhohlkörper erfolgt.
- Eine vorteilhafte Ausführungsform der Erfindung ist in der Zeichnung dargestellt. Dabei zeigt:
- Figur 1
- eine schematische Draufsicht auf eine Druckmaschine mit einem drehbeweglich gelagerten Werkstückrundtisch und mehreren Arbeitsstationen zur Bedruckung und Inspektion von zylindrischen Hohlkörpern,
- Figur 2
- eine Ausschnittvergrößerung der Druckmaschine gemäß der
Figur 1 in einer Zwischenstellung für den Werkstückrundtisch, - Figur 3
- eine schematische Draufsicht einer als Druckeinrichtung ausgebildeten Arbeitsstation der Druckmaschine,
- Figur 4
- eine teilweise geschnittene Draufsicht auf den Werkstückrundtisch
- Figur 5
- eine schematische Vorderansicht der Druckeinrichtung,
- Figur 6
- eine schematische Darstellung einer Druckeinrichtung und einer gegenüberliegend angeordneten Kombination einer Trocknungsstation mit einer Reinigungsstation in einer ersten Funktionsstellung,
- Figur 7
- eine schematische Darstellung der Druckeinrichtung und der gegenüberliegend angeordneten Kombination von Trocknungsstation und Reinigungsstation in einer zweiten Funktionsstellung und
- Figur 8
- eine schematische Draufsicht auf die Reinigungsstation.
- Eine in der
Figur 1 dargestellte Druckmaschine 1 umfasst einen drehbar um eine senkrecht zur Darstellungsebene derFigur 1 ausgerichtete Drehachse 2 gelagerten Werkstückrundtisch 3 und mehrere, exemplarisch jeweils paarweise am Werkstückrundtisch angebrachte Werkstückaufnahmen 4. Die Werkstückaufnahmen 4 sind mit nicht dargestellten Antriebsmitteln um exemplarisch parallel zur Darstellungsebene derFigur 1 ausgerichtete Rotationsachsen 5 individuell drehbar gelagert und zur Aufnahme von hülsenförmigen, insbesondere als Aerosoldosenrohlinge oder Tubenrohlinge ausgebildeten, zumindest im Wesentlichen zylindrischen Hohlkörpern 6 vorgesehen. - Vorzugsweise sind die Werkstückaufnahmen 4 als Dorne ausgeführt, auf die die als Hohlkörper, insbesondere als zumindest einseitig offene Hohlzylinder, ausgebildeten, Hohlkörper 6 aufgesteckt werden können. In einem von den Werkstückaufnahmen 4 bei einer Drehbewegung des Werkstückrundtischs 3 um die Drehachse 2 überstrichenen ringförmigen Bereich 7, der sich in radialer Richtung um den Werkstückrundtisch 3 erstreckt, sind mehrere Arbeitsstationen 8 bis 18 angeordnet, die zu einer Bearbeitung und/oder Prüfung der transportierten Hohlkörper 6 ausgebildet sind. Da es sich bei der Ansicht gemäß der
Figur 1 um eine Draufsicht handelt und die Arbeitsstationen 9 bis 17 exemplarisch in vertikaler Richtung oberhalb der Werkstückaufnahmen 4 angeordnet sind, werden die Arbeitsstationen 9 bis 17 nur in gestrichelter Darstellung gezeigt. - Die Arbeitsstation 8 ist eine Beladestation, an der die zylindrischen Hohlkörper 6 exemplarisch paarweise auf die Werkstückaufnahmen 4 durch eine geeignete Transporteinrichtung 19, die mit einem nicht näher dargestellten Fördersystem für die zylindrischen Hohlkörper 6 gekoppelt ist, aufgeschoben werden.
- Exemplarisch wird an der Arbeitsstation 9 durch eine erste optische Abtastung der zylindrischen Hohlkörper 6 eine rotatorische Position der zylindrischen Hohlkörper 6 bestimmt, beispielsweise um eine korrekte rotatorische Ausrichtung der zylindrischen Hohlkörper 6 für einen an der Arbeitsstation 10 erfolgenden Druckvorgang zu gewährleisten. Dies ist insbesondere dann von Bedeutung, wenn die zu bedruckende Oberfläche der Hohlkörper 6 mit Merkmalen versehen ist, die mit dem aufzubringenden Druckbild in vorgegebener Weise in Passung stehen sollen. Bei diesen Merkmalen kann es sich beispielsweise um lokale Ein- und/oder Ausprägungen (Embossing) in und/oder aus der Oberfläche des Gegenstands 6 und/oder um vorbedruckte Bereiche handeln, die ihrerseits als Grundierung für die nachfolgende Bedruckung dienen sollen. Vorzugsweise kann vorgesehen werden, einen teilweise umgeformten oder bereits vollständig umgeformten Gegenstand 6, der insbesondere Einprägungen und/oder Ausprägungen umfasst, zu bedrucken, so dass eine Ausrichtung des Druckbilds gegenüber den deformierten Bereichen erfolgt und nicht, wie es aus der Praxis bislang bekannt war, eine Deformation der Hohlkörper 6 anhand eines vorab aufgebrachten Druckbilds vorgenommen wird. Vorzugsweise ist vorgesehen, einen umgeformten Aerosoldosenrohling mit Einprägungen und/oder Ausprägungen lokal oder über seine gesamte Umfangsoberfläche zu bedrucken, wobei der Aerosoldosenrohling nach der Bedruckung in den bedruckten Bereichen mit einer Schutzlackierung, insbesondere einem Transparentlack, überzogen werden kann und dann für eine Befüllung bereit ist.
- Die Arbeitsstation 10 umfasst exemplarisch eine in den
Figuren 4 bis 7 näher dargestellte Druckeinrichtung 20, an der die zylindrischen Hohlkörper 6 während einer Rotationsbewegung um jeweilige Rotationsachsen 5 unter Verwendung von Druckköpfen 21, 22, wie sie in denFiguren 4 bis 7 näher dargestellt sind und nachstehend näher beschrieben werden, in einem vorgegebenen Bereich bedruckt werden. Ferner umfasst die Arbeitsstation 10 eine Reinigungsstation 23, die zur Reinigung der Druckköpfe 21, 22 ausgebildet ist und deren Funktionsweise ebenfalls nachstehend näher beschrieben wird. - Die Arbeitsstation 14 ist exemplarisch als Inspektionseinrichtung ausgebildet und ermöglicht eine Ermittlung einer Druckqualität des von der Druckeinrichtung 21 auf die Umfangsoberfläche des Gegenstands 6 aufgebrachten Druckbilds.
- Die weiteren Arbeitsstationen 11 bis 13 und 15 bis 17 dienen zur weiteren Bearbeitung der zylindrischen Hohlkörper 6, beispielsweise zur Aufbringung eines Schutzlacks auf die Bedruckung oder zur Montage von Komponenten an die Hohlkörper 6.
- An der Arbeitsstation 18 findet ein Entladevorgang statt, bei dem die zylindrischen Hohlkörper 6 mit Hilfe einer Transporteinrichtung 24 von den dornartig ausgebildeten Werkstückaufnahmen 4 abgezogen werden und einem nicht näher dargestellten weiterführenden Transportsystem zugeführt werden.
- Der Werkstückrundtisch 4 ist exemplarisch als Asynchronmaschine in Form eines Außenläufers ausgebebildet und umfasst gemäß der Darstellung der
Figur 4 einen radial innenliegend angeordneten, auch zumindest als Bestandteil eines Maschinengestells anzusehenden Stator 25, an dem mehrere schematisch dargestellte, zirkular angeordnete Magnetmittel 26, 27 angebracht sind. Die Magnetmittel 26, 27 sind zur Bereitstellung von jeweils in radialer Richtung ausgerichteten Magnetfeldern ausgebildet und können exemplarisch als stromdurchflossene Spulen oder Permanentmagnete ausgebildet sein. Der Stator 25 ist von einem Rotor 28 zirkular umgeben, der mittels einer nicht näher dargestellten Lagereinrichtung drehbeweglich am Stator 25 gelagert ist und der mit dem Stator 25 einen Luftspalt 29 ausbildet. Gegenüberliegend zu den Magnetmitteln 26, 27 sind am Rotor 28 jeweils Spulen 30 angeordnet, die bei Strombeaufschlagung ein überwiegend in radialer Richtung orientiertes Magnetfeld bereitstellen können. Die Spulen 30 sind jeweils in segmentartigen Raumabschnitten mit kreisringabschnittsförmigem Querschnitt angeordnet und mit Frequenzumrichtern 31 elektrisch verbunden. Die Frequenzumrichter 31 dienen zur koordinierten Bereitstellung der Spulenströme an die jeweils angeschlossenen Spulen 30. Exemplarisch ist vorgesehen, dass jeder der Frequenzumrichter 31 mit jeweils zwei Spulen verbunden ist. Die Frequenzumrichter 31 sind elektrisch mit einer Steuereinrichtung 32 verbunden, die ihrerseits über eine nicht dargestellte Drehverbindung elektrisch mit einem Versorgungsspannungsanschluss sowie mit einer nicht dargestellten, übergeordneten Maschinensteuerung, insbesondere einer speicherprogrammierbaren Steuerung (SPS) verbunden ist. Die speicherprogrammierbare Steuerung dient zur Koordination aller Arbeitsprozesse für die Druckmaschine 1 und stellt insbesondere Bewegungsbefehle für die aus Stator 25, Rotor 28, Frequenzumrichtern 31 und Steuereinrichtung 32 gebildete Antriebseinheit 33 zur Verfügung. Durch die Anordnung der Frequenzumrichter 31 und der Steuereinrichtung 32 an dem als Werkstückrundtisch 3 ausgeführten Rotor 28 ist für eine Rotation des Werkstückrundtischs 3 gegenüber dem Stator 25 lediglich die Bereitstellung eines Bewegungsbefehls, der beispielsweise über eine drahtgebundene oder drahtlose Busverbindung übertragen wird, und elektrischer Antriebsenergie an die Steuereinrichtung 32 erforderlich. Dadurch kann gegenüber einer Anordnung der Frequenzumrichter in einem Schaltschrank abseits der Druckmaschine eine signifikante Reduzierung der Anzahl von elektrischen Verbindungen erzielt werden, die als Drehverbindungen an den Rotor bereitgestellt werden müssen. Dies gilt insbesondere für den Fall, dass nur eine geringe Anzahl von Spulen 30, insbesondere nur eine oder zwei Spulen 30, vom jeweiligen Frequenzumrichter 31 angesteuert werden können. - Ferner kann vorgesehen sein, dass die Steuereinheit 32 auch zur Ansteuerung der Arbeitsstationen 8 bis 18 ausgebildet ist, insbesondere auch für die Ansteuerung der Druckeinrichtung 20 und der Reinigungsstation 23.
- Bei einer nicht dargestellten Ausführungsform ist jeder Spule ein individueller Frequenzumrichter zugeordnet. Alternativ kann vorgesehen sein, dass mehrere Spulen an einem Frequenzumrichter angeschlossen sind.
- Zur Ermittlung einer rotatorischen Lage des Rotors 28 ist der Steuereinrichtung 32 ein Drehpositionssensor 34 zugeordnet, dessen Sensorsignal in der Steuereinrichtung 32 verarbeitet und ausgewertet wird. Anhand des zur Verfügung gestellten Sensorsignals kann die Stellung des Rotors 28 gegenüber dem Stator 25 ermittelt werden, um in Abhängigkeit von einem auszuführenden Bewegungsbefehl, der insbesondere von der speicherprogrammierbaren Steuerung zur Verfügung gestellt wird, eine angepasste Bestromung der Spulen 30 vorzunehmen.
- Zur schrittweisen Bearbeitung der Hohlkörper 6 zu den jeweiligen Arbeitsstationen 8 bis 18 führt der in Form des Werkstückrundtischs 3 ausgebildete Rotor 28 eine Drehschrittbewegung um eine erste Winkelschrittweite mit dem Winkel W aus, bei der die jeweils paarweise angeordneten Werkstückaufnahmen 4 aus einer der jeweiligen Arbeitsstation 8 bis 18 gegenüberliegenden Position in eine der jeweils nachfolgenden Arbeitsstation 8 bis 18 gegenüberliegenden Position transportiert werden. Die Drehschrittbewegung wird hierbei als Abfolge einer Beschleunigung aus dem Stillstand, einer Abbremsung aus der erreichten Zielgeschwindigkeit und einer nachfolgenden Stillstandszeit durchgeführt, wobei zumindest die Abbremsung in einem geregelten Betrieb der Antriebseinheit 33 durchgeführt wird.
- Vorzugsweise ist die Antriebseinheit 33 derart ausgebildet, dass die Beschleunigung und Abbremsung des Werkstückrundtischs 3 in weiten Bereichen und die Stillstandszeit völlig frei einstellbar sind und an die Erfordernisse der Bearbeitung der jeweiligen zylindrischen Hohlkörper 6 an den Arbeitsstationen 8 bis 18 angepasst werden können. Exemplarisch kann vorgesehen sein, eine Regelung der Drehposition für den Rotor 28 gegenüber dem Stator 25 während der Bearbeitung, insbesondere während der Bedruckung, der Hohlkörper 6 in einer Weise auszuführen, bei der eine Bewegung des Rotors 28 minimiert wird, insbesondere Null ist, um eine Verzerrung des Druckbilds zu vermeiden.
- Ferner kann die Antriebseinheit 33 für den Werkstückrundtisch 3 derart angesteuert werden, dass die Werkstückaufnahmen 4 einen Zwischenschritt mit einer zweiten Winkelschrittweite, exemplarisch mit dem Winkel W/2, also dem halben Winkel W ausführt. Bei diesem Zwischenschritt sind die Werkstückaufnahmen 4 nicht gegenüberliegend zu den Arbeitsstationen 8 bis 18 angeordnet, sondern vielmehr abseits bzw. zwischen den Arbeitsstationen 8 bis 18 angeordnet, wie dies in der
Figur 2 schematisch dargestellt ist. - Der Zwischenschritt des Werkstückrundtischs 3 kann somit insbesondere zur Reinigung oder sonstigen Wartung von Arbeitsstationen 8 bis 18 genutzt werden, beispielsweise für die Durchführung einer Reinigung der Druckeinrichtung 20 mit der Reinigungsstation 23.
- Die in den
Figuren 4 bis 7 schematisch dargestellte Druckeinrichtung 20 ist zur Bedruckung einer Umfangsoberfläche eines Gegenstands 6 ausgebildet. Exemplarisch umfasst die Druckeinrichtung 20 gemäß der Darstellung derFigur 5 zwei parallel zueinander angeordnete, linearbewegliche Druckköpfe 21, 22, die an einem als Druckkopfträger dienenden Grundkörper 35 der Druckeinrichtung 20 in einer gemeinsamen Führungsausnehmung 36 gelagert sind. Jeder der beiden Druckköpfe 21, 22 kann individuell längs der Führungsausnehmung 36 mittels eines zugeordneten Stellmittels 37, 38 verschoben werden. Hierzu umfasst jedes Stellmittel 37, 38 jeweils einen Spindelmotor 39, 40 und eine drehbeweglich im Grundkörper 35 gelagerte, mit dem jeweiligen Spindelmotor 39, 40 drehfest verbundene Antriebsspindel 41, 42. Die Stellmittel 37, 38 sind in nicht näher dargestellter Weise mit der Steuereinrichtung 32 elektrisch verbunden und können zur Durchführung des Druckvorgangs von der Steuereinrichtung 32 angesteuert werden. - Die leistenartig ausgebildeten ausgebildeten Druckköpfe 21, 22 weisen exemplarisch jeweils eine Düsenreihe 43, 44 auf, die als Aneinanderreihung von Düsen längs einer Geraden ausgeführt ist, wobei die Düsen auch als Farbdosierelemente bezeichnet werden können. Bei beiden Druckköpfen 21, 22 sind die Düsenreihen 43, 44 jeweils an Abgabeflächen 45, 46 der Druckköpfe 21, 22 angeordnet und zur Abgabe von Farbpartikeln in einer Abgaberichtung 47 ausgebildet. Exemplarisch ist die Abgaberichtung quer zur beispielhaft eben ausgeführten Abgabefläche 45, 46 ausgerichtet. Den Düsen sind jeweils einzeln ansteuerbare Piezoantriebe zugeordnet, die für einen Austrag von Tintentröpfchen durch die Düsen dienen und die in nicht näher dargestellter Weise elektrisch mit der Steuereinrichtung 32 verbunden sind, so dass ein in der Steuereinrichtung 32 gespeichertes Druckbild durch gezielte Ansteuerung der jeweiligen Piezoantriebe und einen dadurch bewirkten Farbaustrag durch die jeweiligen Düsen auf den, vorzugsweise rotierenden, Gegenstand 6 übertragen werden kann. Exemplarisch ist bei der Druckmaschine 1 lediglich eine Druckeinrichtung 20 vorgesehen, bei der die beiden Druckköpfe 21, 22 beispielhaft zur Abgabe einer einzigen Farbe ausgebildet sind. Bei einer nicht näher dargestellten Druckmaschine können mehrere Druckeinrichtungen vorgesehen sein, mit denen ein Mehrfarbdruck auf den Gegenstand 6 erfolgen kann.
- Bei den Druckköpfen 21, 22, wie sie insbesondere in der
Figur 5 dargestellt sind, ist eine Anordnung der Düsen in einer vorgegebenen und konstanten Teilung vorgesehen, so dass jeweils benachbart zueinander angeordnete Düsen entlang der jeweiligen Düsenreihe 43, 44 stets den gleichen Abstand zueinander aufweisen. Durch die Teilung für die Düsen wird eine Auflösung längs der jeweiligen Düsenreihe 43, 44 für ein von den Druckköpfen 21, 22 erstellbares Druckbild festgelegt. Um eine Erhöhung der Auflösung in Richtung der Erstreckung der Düsenreihen 43, 44 zu erzielen, können die benachbart zueinander angeordneten Druckköpfe 21, 22 unter Verwendung der jeweiligen Stellmittel 37, 38 derart versetzt zueinander angeordnet werden , dass vom zweiten Druckkopf 22 abgegebene Tintentröpfchen jeweils zwischen den vom ersten Druckkopfs 21 abgegebenen Tintentröpfchen auf dem Gegenstand 6 auftreffen, wodurch eine Erhöhung, insbesondere eine Verdopplung, der Auflösung des Druckbilds in Richtung der der Erstreckung der Düsenreihen 43, 44 erreicht werden kann. - Ferner kann jede Düse jedes Druckkopfs 21, 22 von der Steuereinrichtung 32 mit einer vorgegebenen Frequenz angesteuert werden kann und kann mit der vorgegebenen Frequenz Tintentröpfchen auf die Umfangsoberfläche des Gegenstands 6 abgegeben. In Abhängigkeit von einer Rotationsgeschwindigkeit des Gegenstands 6 um die Rotationsachse wird durch die Frequenz die Auflösung für das Druckbild in Umfangsrichtung festgelegt. Bei geringer Rotationsgeschwindigkeit ergibt sich eine hohe Auflösung in Umfangsrichtung, bei hoher Rotationsgeschwindigkeit ergibt sich eine niedrige Auflösung in Umfangsrichtung.
- In den
Figuren 6 und 7 ist exemplarisch eine Funktionsbaugruppe 48 gegenüberliegend zur jeweiligen Druckeinrichtung 20 angeordnet. Die Funktionsbaugruppe 48 umfasst eine Reinigungsstation 23 und eine Trocknungsstation 50. Die Funktionsbaugruppe 48 ist exemplarisch an einer Aktoranordnung 51 festgelegt, die einen Horizontalaktor 52 und einen Vertikalaktor 53 umfasst, die eine Bewegung der Funktionsbaugruppe 48 in zwei zueinander senkrechten Raumrichtungen ermöglicht. Exemplarisch dienen der Horizontalaktor 52 und der Vertikalaktor 53 auch als Führung für die Funktionsbaugruppe 48, so dass diese exakt gegenüber der Druckeinrichtung 20 positioniert werden kann. - Die Trocknungsstation 50 ist exemplarisch als Quelle zur Abgabe ultravioletter Strahlung ausgebildet und ist für eine Aushärtung der auf den Gegenstand 6 abgegebenen Tintentröpfchen ausgebildet, dabei ist eine Strahlungsrichtung für die ultraviolette Strahlung vorzugsweise parallel gegensinnig zur Abgaberichtung 47 für die Tintentröpfchen gewählt.
- Die Reinigungsstation 23 umfasst ein formstabiles Trägerteil 54, das für eine mechanische Kopplung mit der Trocknungsstation 50 dient. An dem Trägerteil 54 ist ein Dichtmittel 55 exemplarisch stoffschlüssig angebracht, das aus einem elastischen, insbesondere gummielastischen Material hergestellt ist. Das Dichtmittel 55 weist eine quaderförmige Hüllgeometrie auf und umfasst eine Ausnehmung 56, die von einer umlaufenden Dichtlippe 57 berandet ist. Exemplarisch weist die Dichtlippe 57 einen in der Darstellung der
Figuren 6 und 7 gestrichelt dargestellten trapezförmigen Querschnitt auf, der sich mit zunehmendem Abstand vom Trägerteil 54 verjüngt. Im Trägerteil 54 und im Dichtmittel 55 sind zueinander korrespondierende Bohrungen 58, 59 vorgesehen. Beispielhaft sind die Bohrungen 58 als Düsen mit kreisrundem Querschnitt ausgebildet. Die Bohrungen 59 sind als Ausnehmungen mit rechteckigem Querschnitt ausgebildet. Die Bohrungen 58 stehen mit einem nicht näher dargestellten Zulaufkanal im Trägerteil 54 in kommunizierender Verbindung, so dass ein Reinigungsfluid, das in den Kanal eingebracht wird, durch die Bohrungen 58 austreten kann. Der Zulaufkanal mündet an einer Seitenoberfläche des Trägerteils 54 aus und ist über eine Schlauchverbindung 62 mit einer Pumpe 60 verbunden. Die Pumpe 60 ist ihrerseits über eine Schlauchverbindung 63 mit einem Vorratstank 66 verbunden, in dem Reinigungsfluid gespeichert ist. Die Pumpe 60 kann durch die Steuereinrichtung 32 aktiviert und deaktiviert werden, um das Reinigungsfluid durch die Bohrungen 58 zu pressen. - Die Bohrungen 59 stehen mit einem nicht näher dargestellten Ablaufkanal im Trägerteil 54 in kommunizierender Verbindung. Der Ablaufkanal mündet an einer Seitenoberfläche des Trägerteils 54 aus und ist über eine Schlauchverbindung 64 mit einer Pumpe 61 verbunden. Die Pumpe 61 ist ihrerseits über eine Schlauchverbindung 65 mit einem Vorratstank 67 verbunden, in dem verunreinigtes Reinigungsfluid gespeichert werden kann. Die Pumpe 60 kann durch die Steuereinrichtung 32 aktiviert und deaktiviert werden, um Reinigungsfluid durch die Bohrungen 59 abzusaugen.
- Die Reinigungsstation 23 kann mit Hilfe der Aktoranordnung 50 aus einer in
Figur 6 dargestellten Ruhestellung in eine inFigur 7 dargestellte Funktionsposition gebracht werden, sofern der Werkstückrundtisch 3 in der Wartungsstellung befindlich ist, in denen die Werkstückaufnahmen 4 abseits der Arbeitsstationen 8 bis 18 angeordnet sind. Zur Durchführung eines Reinigungsvorgangs der Druckeinrichtung 20 ist exemplarisch vorgesehen, dass zunächst die beiden Druckköpfe 21, 22 durch geeignete Ansteuerung der Stellmittel 37, 38 exakt nebeneinander positioniert werden. Anschließend wird das Dichtmittel 55 der Reinigungsstation 23 in abdichtende Anlage mit den beiden Abgabeflächen 45, 46 der Druckköpfe 21, 22 gebracht. In einen nachfolgenden Schritt werden die beiden Pumpen 60, 61 aktiviert, so dass Reinigungsfluid aus dem ersten Vorratstank 66 durch die als Düsen wirkenden Bohrungen 58 auf die Abgabeflächen 45, 46 gefördert wird und dort vorhandene Tintenreste abwaschen kann. Das verunreinigte Reinigungsfluid kann über die Bohrungen 59 abgesaugt werden und in den Vorratstank 67 gefördert werden. Alternativ kann auch ein wechselweiser Betrieb der beiden Pumpen 60, 61 vorgesehen sein. - Für die Durchführung des Reinigungszyklus wird der Werkstückrundtisch 3 derart angesteuert, dass die jeweiligen Werkstückaufnahmen 4 in die in
Figur 2 dargestellte Zwischenposition zwischen zwei Arbeitsstationen 9 bis 17 angeordnet sind, so dass keine störenden Hohlkörper zwischen der Druckstation 20 und der Reinigungsstation 23 angeordnet sind. - Für die Durchführung der Bedruckung wird die Reinigungsstation 23 mittels der Aktoranordnung 50 von der Druckstation 20 entfernt. Anschließend wird der Werkstückrundtisch 3 derart angesteuert, dass die jeweiligen Werkstückaufnahmen 4 in die in
Figur 1 gegenüberliegende Position zu den Arbeitsstationen 9 bis 17 gelangen. Dabei gelangt die Trockungsstation 50 in eine der Druckeinrichtung 20 gegenüberliegende Position, so dass Druckköpfen 21, 22 auf den Gegenstand 6 abgegebene Farbe aktiviert, gehärtet oder getrocknet werden kann.
Claims (14)
- Druckmaschine zum Bedrucken von Hohlkörpern (6), die zumindest einseitig offen sind, mit einem Maschinengestell (25), an dem ein Werkstückrundtisch (3) drehbeweglich gelagert ist, mit einer dem Werkstückrundtisch (3) zugeordneten Antriebseinheit (33) für eine rotatorische Positionierung des Werkstückrundtischs (3) um eine Drehachse (2), mit Werkstückaufnahmen (4), die zur Aufnahme von zu bedruckenden Hohlkörpern (6) ausgebildet sind und die jeweils drehbeweglich am Werkstückrundtisch (3) gelagert sind, mit Antriebsmitteln für eine Drehbewegung der Werkstückaufnahmen (4) und mit wenigstens einer dem Maschinengestell (25) zugeordneten Druckeinrichtung (20) zur Bedruckung einer Umfangsoberfläche eines an der Werkstückaufnahme (4) aufgenommenen Hohlkörpers (6), wobei die Druckeinrichtung (20) wenigstens einen Druckkopf (21, 22) mit einer Reihenanordnung von Farbdosierelementen (43, 44) umfasst, die zur kontaktlosen Abgabe von Farbe auf eine Oberfläche des zu bedruckenden Hohlkörpers (6) ausgebildet sind, wobei die Antriebseinheit (33) als bürstenloser Elektromotor ausgebildet ist und einen am Maschinengestell (25) festgelegten Stator sowie einen drehbeweglich gegenüber dem Stator (25) ausgebildeten, mit dem Werkstückrundtisch (3) gekoppelten Rotor (28) umfasst, wobei der Antriebseinheit (33) eine Steuereinheit (32) zugeordnet ist, die für eine Bereitstellung elektrischer Antriebsenergie an die Antriebseinheit (33) ausgebildet ist, wobei die Farbdosierelemente (43, 44) an einer Abgabefläche (45, 46) des Druckkopfs (21, 22) angeordnet und zur Abgabe von Farbpartikeln in einer Abgaberichtung (47) ausgebildet sind und wobei die Druckeinrichtung (20) eine Reinigungsstation (23) umfasst, die für eine Reinigung der Abgabefläche (45, 46) ausgebildet ist und die zur Durchführung der Reinigung in der Abgaberichtung (47) gegenüberliegend zur Abgabefläche (45, 46) angeordnet ist, dadurch gekennzeichnet, dass die Steuereinheit (32) für eine Ansteuerung der Antriebseinheit (33) zur Durchführung von Drehschrittbewegungen des Werkstückrundtischs (3) um die Drehachse (2) in einer frei wählbaren Abfolge mit wenigstens zwei unterschiedlichen Winkelschrittweiten (W; W/2) ausgebildet ist.
- Druckmaschine nach Anspruch 1, dadurch gekennzeichnet, dass der Antriebseinheit (33) ein mit der Steuereinrichtung (32) verbundenes Sensormittel (34) für eine Ermittlung einer Drehposition des Rotors (28) zugeordnet ist und dass die Steuereinheit (32) für eine frei wählbare Einstellung einer Drehposition des Werkstückrundtischs (3) gegenüber der Druckeinrichtung (20) ausgebildet ist.
- Druckmaschine nach Anspruch 2, dadurch gekennzeichnet, dass die Reinigungsstation (23) wenigstens eine Fluiddüse (58) für eine, insbesondere kontaktlose, Bereitstellung eines Reinigungsfluids an die Abgabefläche (45, 46) umfasst.
- Druckmaschine nach Anspruch 3, dadurch gekennzeichnet, dass die Reinigungsstation (23) wenigstens ein Absaugmittel (61) für eine Absaugung des zur Reinigung der Abgabefläche (45, 46) eingesetzten Reinigungsfluids umfasst.
- Druckmaschine nach Anspruch 2, 3 oder 4, dadurch gekennzeichnet, dass die Reinigungsstation (23) ein Dichtmittel (55) für eine, insbesondere randseitige, abdichtende Anlage an der Abgabefläche (45, 46) umfasst.
- Druckmaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Reinigungsstation (23) mit wenigstens einem Führungsmittel (51) beweglich an der Druckeinrichtung (20) angeordnet ist und dass wenigstens ein mit der Steuereinheit (32) gekoppeltes Stellmittel (52, 53) zur Bewegung der Reinigungsstation (23) zwischen einer Ruheposition abseits des Druckkopfs (21, 22) und einer am Druckkopf (21, 22) anliegenden Funktionsposition ausgebildet ist.
- Druckmaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Steuereinrichtung (32) wenigstens einen Frequenzumrichter (31) umfasst, der zur Bereitstellung von elektrischer Antriebsenergie an den Rotor (28) ausgebildet ist und der am Rotor (28) festgelegt ist.
- Druckmaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Druckeinrichtung (20) mehrere Druckköpfe (21, 22) umfasst, wobei wenigstens einer der Druckköpfe (21, 22) beweglich längs einer Erstreckungsachse der Farbdosierelemente (43, 44) an einem Druckkopfträger (35) angeordnet ist und dass dem beweglich gelagerten Druckkopf (21, 22) eine elektrisch ansteuerbare Einstelleinrichtung (37, 38) für eine Einstellung einer Relativposition gegenüber dem wenigstens einen weiteren Druckkopf (21, 22) zugeordnet ist.
- Druckeinrichtung nach Anspruch 8, dadurch gekennzeichnet, dass die Druckköpfe (21, 22) parallel zueinander ausgerichtet sind und quer zu Erstreckungsachse der Farbdosierelemente (43, 44) unmittelbar benachbart, insbesondere gleitbeweglich aneinandergrenzend, angeordnet sind.
- Verfahren zum Betreiben einer Druckmaschine (1), die einen drehbeweglich an einem Maschinengestell (25) gelagerten Werkstückrundtisch (3), eine als bürstenloser Elektromotor zur Einleitung von Drehschrittbewegungen auf den Werkstückrundtisch ausgebildete Antriebseinheit (33), eine Steuereinheit (32) zur Bereitstellung elektrischer Energie an die Antriebseinheit (33), mehrere am Werkstückrundtisch (3) angeordnete, jeweils drehbar gelagerte Werkstückaufnahmen (4) zur Aufnahme von zu bedruckenden, endseitig offenen Hohlkörpern (6) und mehrere zirkular an einem Umfang des Werkstückrundtischs (3) angeordnete Arbeitsstationen (8 bis 18) umfasst, wobei wenigstens eine der Arbeitsstationen (10) als Druckeinrichtung (20) ausgebildet ist, mit den Schritten: Bewegen des Werkstückrundtischs (3) in aufeinander folgenden Drehschrittbewegungen mit einer ersten Winkelteilung (W) um eine Drehachse (2), um an den Werkstückaufnahmen (4) aufgenommene, zu bedruckende Hohlkörper (6) gegenüberliegend zu den Arbeitsstationen (8 bis 18) anzuordnen, Bedrucken eines jeweils der Druckeinrichtung (20) gegenüberliegend zugeordneten Hohlkörpers (6), zeitweiliges Bewegen des Werkstückrundtischs (6) mit einer zweiten Winkelteilung (W/2) um die Drehachse (2), um eine Anordnung der Hohlkörper (6) abseits der Arbeitsstationen (8 bis 18) in einer Wartungsposition zu gewährleisten und Durchführen eines Wartungs- und/oder Reinigungsvorgangs an den Arbeitsstationen (8 bis 18), Vollendung der Drehschrittbewegung zur Bewegung der Hohlkörper (6) an die nächste Arbeitsstation (8 bis 18) nach Beendigung des Wartungs- und/oder Reinigungsvorgangs.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass in der Wartungsposition für die Hohlkörper (6) eine Reinigung der Druckeinrichtung (20) mit einer Reinigungsstation (23) vorgesehen ist, die mit wenigstens einem Führungsmittel (51) beweglich an der Druckeinrichtung (20) angeordnet ist und die von einem mit der Steuereinheit (32) gekoppelten Stellmittel (52, 53) aus einer Ruheposition abseits der Druckeinrichtung (20) in eine an der Druckeinrichtung (20) anliegenden Funktionsposition bewegt wird.
- Verfahren nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass zur Reinigung der Druckeinrichtung (20) eine abdichtende Anlage der Reinigungsstation (23) an wenigstens einem Druckkopf (21, 22) der Druckeinrichtung (20) eingenommen wird und dass eine, vorzugsweise kontaktlose, Zufuhr eines Reinigungsfluids an eine Abgabeoberfläche (45, 46) des Druckkopfs (21, 22) sowie eine Abfuhr des Reinigungsfluids von der Abgabeoberfläche (45, 46) mittels der Reinigungsstation (23) vorgenommen wird.
- Verfahren nach Anspruch 10, 11 oder 12, dadurch gekennzeichnet, dass eine Ermittlung einer Druckbildqualität an dem bedruckten Hohlkörper (6) mit einer Sensoreinrichtung (14) vorgenommen wird und dass eine Durchführung der Reinigung in Abhängigkeit von der ermittelten Druckbildqualität vorgenommen wird.
- Verfahren nach Anspruch 10, 11, 12 oder 13, dadurch gekennzeichnet, dass zur Ermittlung der Druckbildqualität eine Erfassung eines vorgebbaren Bereichs des Druckbilds an dem bedruckten Hohlkörper (6) oder eine Erfassung eines vorgebbaren Bereichs eines Prüfbilds an einem bedruckten Prüfhohlkörper vorgenommen wird.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14000308.8A EP2868477B1 (de) | 2013-10-09 | 2014-01-28 | Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine |
| PL14000308T PL2868477T3 (pl) | 2013-10-09 | 2014-01-28 | Maszyna drukarska do zadrukowywania korpusów wydrążonych, otwartych przynajmniej z jednej strony i sposób eksploatacji maszyny drukarskiej |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP13004852.3A EP2860036B1 (de) | 2013-10-09 | 2013-10-09 | Druckeinrichtung, Druckmaschine und Verfahren zum Betreiben einer Druckeinrichtung |
| EP14000308.8A EP2868477B1 (de) | 2013-10-09 | 2014-01-28 | Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2868477A1 EP2868477A1 (de) | 2015-05-06 |
| EP2868477B1 true EP2868477B1 (de) | 2017-12-20 |
Family
ID=49354422
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13004852.3A Active EP2860036B1 (de) | 2013-10-09 | 2013-10-09 | Druckeinrichtung, Druckmaschine und Verfahren zum Betreiben einer Druckeinrichtung |
| EP14000308.8A Active EP2868477B1 (de) | 2013-10-09 | 2014-01-28 | Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13004852.3A Active EP2860036B1 (de) | 2013-10-09 | 2013-10-09 | Druckeinrichtung, Druckmaschine und Verfahren zum Betreiben einer Druckeinrichtung |
Country Status (3)
| Country | Link |
|---|---|
| EP (2) | EP2860036B1 (de) |
| ES (2) | ES2768283T3 (de) |
| PL (2) | PL2860036T3 (de) |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014225256A1 (de) | 2014-12-09 | 2016-06-09 | Krones Ag | Verfahren und Vorrichtung für den Tintenstrahldruck auf Behälter |
| PL3088189T3 (pl) | 2015-04-30 | 2021-05-31 | Hinterkopf Gmbh | Urządzenie drukujące i sposób zadrukowywania obiektu drukowanego |
| DE102015215224A1 (de) * | 2015-08-10 | 2017-02-16 | Krones Ag | Behälterbehandlungsmaschine und Verfahren zur Bedruckung von Behältern |
| DE102015215227A1 (de) * | 2015-08-10 | 2017-02-16 | Krones Ag | Behälterbehandlungsmaschine und Verfahren zur Bedruckung von Behältern |
| JP2018532614A (ja) * | 2015-08-31 | 2018-11-08 | ザ プロクター アンド ギャンブル カンパニー | 物品上に物質を堆積させるための平行動作の方法 |
| CN107921791A (zh) * | 2015-08-31 | 2018-04-17 | 宝洁公司 | 用于将物质沉积于制品上的平行运动设备 |
| DE202015007209U1 (de) | 2015-10-16 | 2015-11-11 | Hinterkopf Gmbh | Druckmaschine zur Bedruckung von hülsenförmigen Werkstücken |
| DE102016107087A1 (de) * | 2016-04-18 | 2017-10-19 | Till Gmbh | Verfahren und Vorrichtung zum digitalen Bedrucken von 3-dimensionalen Objekten |
| IT201600098327A1 (it) * | 2016-09-30 | 2018-03-30 | Omso Officina Macchine Per Stampa Su Oggetti Spa | Macchina per la stampa a getto d'inchiostro di oggetti tridimensionali, in particolare di oggetti tubolari |
| EP3348410B1 (de) | 2017-01-17 | 2019-07-03 | HINTERKOPF GmbH | Dosenrohling und bearbeitungsverfahren für einen hohlkörper |
| DE102017215433A1 (de) * | 2017-09-04 | 2019-04-04 | Krones Ag | Direktdruckmaschine zum Aufbringen einer Druckschicht auf Behälter |
| ES2823252T3 (es) | 2017-10-17 | 2021-05-06 | Hinterkopf Gmbh | Impresora digital de mesa circular y mecanismo de impresión |
| NL2020542B1 (nl) * | 2018-03-07 | 2019-09-13 | B A T Holding B V | Printinrichting alsmede werkwijze voor het printen op een manteloppervlak van een rotatiesymmetrisch voorwerp |
| EP3539677B1 (de) * | 2018-03-15 | 2020-06-24 | HINTERKOPF GmbH | Beschichtungseinrichtung und verfahren zur beschichtung von zylindrischen hohlkörpern |
| CN111806097A (zh) * | 2020-07-21 | 2020-10-23 | 北京美科艺数码科技发展有限公司 | 一种喷墨打印装置及其翻面模式打印方法 |
| IT202100011804A1 (it) * | 2021-05-07 | 2022-11-07 | Quantix Digital S R L | Macchina da stampa digitale a getto di inchiostro |
| CN115027143B (zh) * | 2022-06-24 | 2025-03-11 | 王功庆 | 一种圆柱体侧表面uv印刷设备 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6754551B1 (en) * | 2000-06-29 | 2004-06-22 | Printar Ltd. | Jet print apparatus and method for printed circuit board manufacturing |
| GB2376920A (en) | 2001-06-27 | 2002-12-31 | Inca Digital Printers Ltd | Inkjet printing on a three-dimensional object including relative movement of a printhead and the object during printing about a rotational axis |
| CH695555A5 (de) * | 2002-04-04 | 2006-06-30 | Faes Ag | Druckverfahren und Druckmaschine für dreidimensionale Druckobjekte. |
| WO2005025873A2 (en) * | 2003-09-17 | 2005-03-24 | Jemtex Ink Jet Printing Ltd. | Method and apparatus for printing selected information on bottles |
| CN101663171B (zh) * | 2006-11-28 | 2011-12-14 | Xjet有限公司 | 具有可移动打印头的喷墨打印系统及其方法 |
| FR2927838B1 (fr) * | 2008-02-22 | 2011-04-08 | Ceradrop | Dispositif de support de tetes d'impression. |
| DE102009020702B4 (de) * | 2009-05-11 | 2011-09-15 | Khs Gmbh | Drucksystem zum Bedrucken von Flaschen oder dergleichen Behältern sowie Druckvorrichtung oder -maschine mit einem solchen Drucksystem |
| FR2961127B1 (fr) * | 2010-06-11 | 2013-02-08 | Jean Pierre Rousselet | Machine d'impression sur objets de forme cylindrique |
| DK2471665T3 (da) * | 2010-12-30 | 2013-05-06 | Alltec Angewandte Laserlicht Technologie Gmbh | Markerings- og/eller scanningshoved, -indretning og -fremgangsmåde |
| JP5891602B2 (ja) * | 2011-04-28 | 2016-03-23 | 東洋製罐株式会社 | インクジェット印刷装置及びこれを用いたシームレス缶の印刷方法 |
| EP2580061B1 (de) * | 2011-09-02 | 2019-09-04 | KHS GmbH | Vorrichtung zum behandeln von packmitteln und halte- und zentriereinheit für packmittel |
| EP2574421B1 (de) | 2011-09-28 | 2017-05-24 | HINTERKOPF GmbH | Bearbeitungsvorrichtung |
| FR2985683B1 (fr) * | 2012-01-16 | 2014-02-28 | Jean Luc Perret | Machine d'impression sur articles en trois dimensions et procede d'impression |
| DE102012005046A1 (de) * | 2012-03-15 | 2013-09-19 | Till Gmbh | Verfahren zum Feststellen von Fehlern in der Ausrichtung von Druckbildern und zur Durchführung des Verfahrens eingerichtete Druckstation |
| BR112015010992B1 (pt) * | 2012-11-15 | 2021-11-23 | Velox-Puredigital Ltd | Sistema de impressão para impressão em superfícies externas de objetos e método de impressão nas superfícies externas dos objetos |
-
2013
- 2013-10-09 EP EP13004852.3A patent/EP2860036B1/de active Active
- 2013-10-09 PL PL13004852T patent/PL2860036T3/pl unknown
- 2013-10-09 ES ES13004852T patent/ES2768283T3/es active Active
-
2014
- 2014-01-28 PL PL14000308T patent/PL2868477T3/pl unknown
- 2014-01-28 EP EP14000308.8A patent/EP2868477B1/de active Active
- 2014-01-28 ES ES14000308.8T patent/ES2661382T3/es active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| PL2868477T3 (pl) | 2018-06-29 |
| EP2860036B1 (de) | 2019-12-04 |
| ES2768283T3 (es) | 2020-06-22 |
| EP2868477A1 (de) | 2015-05-06 |
| PL2860036T3 (pl) | 2020-08-24 |
| EP2860036A1 (de) | 2015-04-15 |
| ES2661382T3 (es) | 2018-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2868477A1 (de) | Druckmaschine zum Bedrucken von zumindest einseitig offenen Hohlkörpern und Verfahren zum Betreiben einer Druckmaschine | |
| EP2661374B1 (de) | Maschine zum bedrucken von behältern | |
| EP3218195B1 (de) | Druckvorrichtung sowie verfahren zur bedruckung von behältern | |
| EP2580061B1 (de) | Vorrichtung zum behandeln von packmitteln und halte- und zentriereinheit für packmittel | |
| EP2762317B1 (de) | Vorrichtungen zum Bedrucken von Behältern und Verfahren dazu | |
| DE102009058222B4 (de) | Anlage zum Bedrucken von Behältern mit Einspannvorrichtungen mit eigenem Drehantrieb | |
| EP3067210B1 (de) | Vorrichtung zum bedrucken einer oberfläche eines objekts | |
| DE102011112106B3 (de) | Vorrichtung zum Bedrucken von Packmitteln sowie Drucksegment zur Verwendung bei einer solchen Vorrichtung | |
| EP3156242B1 (de) | Druckmaschine und verfahren zur bedruckung von hülsenförmigen werkstücken | |
| EP3473446A1 (de) | Rundtisch-digitaldruckmaschine und druckwerk | |
| DE102009041527A1 (de) | Anlage zum Bedrucken von Behältern | |
| WO2013143647A1 (de) | Verfahren sowie vorrichtung zum behandeln von packmitteln | |
| DE102011112281B3 (de) | Vorrichtung zum Bedrucken von Packmitteln und Halte- und Zentriereinheit für Packmittel | |
| EP4188714B1 (de) | Vorrichtung zum bedrucken oder etikettieren von behältern | |
| EP4180371A1 (de) | Transport von gegenständen mit unterschiedlichen formaten | |
| EP3088090A1 (de) | Lackiereinrichtung und verfahren zum lackieren einer aussenoberfläche eines lackierobjekts | |
| DE102011122910B4 (de) | Vorrichtung zum Behandeln von Packmitteln unter Druckbeaufschlagung und Halte- und Zentriereinheit dazu | |
| DE202011110312U1 (de) | Vorrichtung zum Behandeln von Packmitteln | |
| EP3088189B1 (de) | Druckeinrichtung und verfahren zum bedrucken eines druckobjekts | |
| WO2017021024A1 (de) | Fixiervorrichtung für eine halte- und zentriereinheit | |
| DE102011122912A1 (de) | Vorrichtung zum Behandeln von Packmitteln | |
| DE202013105244U1 (de) | Direktdruckmaschine zum Bedrucken von Behältern | |
| EP3953280B1 (de) | Behälterbehandlungsanlage zum behandeln von behältern oder dergleichen | |
| DE102020132130A1 (de) | Behälterbehandlungsverfahren | |
| DE102020132134A1 (de) | Direktdruckmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140128 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| R17P | Request for examination filed (corrected) |
Effective date: 20151105 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20170802 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 956006 Country of ref document: AT Kind code of ref document: T Effective date: 20180115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502014006613 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 Ref country code: CH Ref legal event code: NV Representative=s name: TROESCH SCHEIDEGGER WERNER AG, CH |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2661382 Country of ref document: ES Kind code of ref document: T3 Effective date: 20180328 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180320 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180321 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180320 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180420 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502014006613 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180128 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180131 |
|
| 26N | No opposition filed |
Effective date: 20180921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171220 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20140128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171220 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230530 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251217 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260217 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251128 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260119 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260130 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260121 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20260115 Year of fee payment: 13 Ref country code: CH Payment date: 20260201 Year of fee payment: 13 |