EP2622111B1 - Verfahren und vorrichtung zum thermischen spritzen - Google Patents
Verfahren und vorrichtung zum thermischen spritzen Download PDFInfo
- Publication number
- EP2622111B1 EP2622111B1 EP11827768.0A EP11827768A EP2622111B1 EP 2622111 B1 EP2622111 B1 EP 2622111B1 EP 11827768 A EP11827768 A EP 11827768A EP 2622111 B1 EP2622111 B1 EP 2622111B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas
- nozzle
- compressed gas
- filler material
- flow
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/16—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed
- B05B7/22—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed electrically, magnetically or electromagnetically, e.g. by arc
- B05B7/222—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed electrically, magnetically or electromagnetically, e.g. by arc using an arc
- B05B7/224—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed electrically, magnetically or electromagnetically, e.g. by arc using an arc the material having originally the shape of a wire, rod or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B15/00—Details of spraying plant or spraying apparatus not otherwise provided for; Accessories
- B05B15/50—Arrangements for cleaning; Arrangements for preventing deposits, drying-out or blockage; Arrangements for detecting improper discharge caused by the presence of foreign matter
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/16—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed
- B05B7/20—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed by flame or combustion
- B05B7/201—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed by flame or combustion downstream of the nozzle
- B05B7/203—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed by flame or combustion downstream of the nozzle the material to be sprayed having originally the shape of a wire, rod or the like
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/12—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the method of spraying
- C23C4/131—Wire arc spraying
Definitions
- the invention relates to a method and apparatus for thermal spraying, in particular for arc spraying with filler material, as it is, for example, the wire arc spraying, according to the preamble of the first and eighth claim, wherein a filler material, usually two electrically conductive wires, melted by an arc and means a compressed gas (also called atomizing gas) are sprayed at high speeds in the range of 1 Mach and larger on a prepared surface.
- a burner with a corresponding nozzle with a preferably centric flow opening for the compressed gas is used.
- the wires are fed through current-carrying sleeves with different polarity, with a wire feed device being used for this purpose.
- nebulizer gas nozzles direct the nebulizer gas to the molten material phase.
- the material phase is nebulized and accelerated by momentum transfer of the gaseous phase in the resulting free jet
- molten spray material dwells on the vortex-shaped trajectories in the area of the wire ends.At this time, the material is oxidized due to the atmospheric oxygen of the ambient or compressed air.On the continuous melting of the wire increases the recirculating amount of the molten phase, with the result of inhomogeneous atomization critically grown melting droplets.
- a method of operating a plasma spray gun is disclosed in the document CH 578 622 known.
- the working gas before its entry into the nozzle has a pressure of greater than or equal to 7 atmospheres and the fuel flow of the arc to a value of greater than or equal to 1000 amps.
- the gas flow of the working gas and the fuel flow are pulsed synchronously, whereby the gas flow through the nozzle and the fuel flow between the pulses are brought to values close to or equal to zero.
- the plasma spraying burner has a pin-shaped cathode. This is followed in the direction of work by an anodically connected Laval nozzle, which widens in the working direction.
- a DC voltage generates an arc between the anode and the cathode and the working gas flowing through the plasma torch, which contains particulate spray material, is passed through the arc and ionized thereby, producing a plasma jet flowing through the nozzle above the nozzle inlet and thus within the plasma spray torch and exits from this at a speed of a few 1000 m / s, bouncing on the substrate to be coated and this coated with the molten particles.
- the cathode is moved axially over cams up and down, so that the nozzle inlet is opened and closed in a pulsed manner. In this case, the nozzle inlet of the anodically connected nozzle is not complete be closed, as this would lead to a short circuit.
- This solution is intended to be used to produce adherent layers, assuming that plasma jet speeds of a few 1000 m / s (subsonic flow of the plasma) can be generated when large values of the arc fuel stream and high gas pressures are provided. Since this leads to a very high thermal load on the nozzle, a pulsed mode of operation is proposed in this prior art.
- the invention has for its object to develop a device for high-speed thermal spraying with filler, which avoids unwanted settling of the molten material at the nozzle or the additional material and ensures high-quality layer at high particle speeds in a homogeneous layer structure.
- the modulated / pulsating gas flow is generated with a time variation of the gas volume flow of the compressed gas using a nebulizer gas nozzle.
- the high-pressure gas flow expands preferably in the nozzle to speeds greater than Mach 1. These high speeds of the atomizing gas ensure Bescheunist the molten material phase and their adhesion to the base material.
- the modulation of the gas flow of the compressed gas takes place as a function of the control behavior of the current-voltage source. However, it is also possible to control the frequency / modulation of the compressed gas regardless of the frequency of the current-voltage source or regulate.
- the pulsed gas flow which leads to avoid the recirculation of the atomizing gas behind the wire ends and behind the arc and / or the instantaneous detachment of the molten droplets or particles of the filler materials, is preferably in dependence on the electrical parameters (current, voltage or current Voltage characteristic) of the current-voltage source and / or adjusted as a function of the fluid mechanical conditions of the respective coating task and can be determined by a few experiments.
- the change in the frequency of the pulse of the gas flow of the atomizing gas is preferably carried out with a frequency from 20 Hz, wherein it is also possible, if necessary, to change the frequency or the pulse duration of the gas flow during the coating process.
- the device according to the invention has a device for generating a compressed gas, which flows out at high speed through a nozzle and injects the molten material of the filler material onto a surface, wherein means are provided by which a modulated / pulsating gas flow of high velocity of the compressed gas can be generated through which the formation of a quasi-stationary vortex field of the behind the spray filler material and behind the short arc prevented or at least restricted.
- a modulated / pulsating gas flow of high velocity of the compressed gas can be generated through which the formation of a quasi-stationary vortex field of the behind the spray filler material and behind the short arc prevented or at least restricted.
- Most (eg thermal spraying) of the filler material in the form of two electrically conductive wires is formed, the ends of which are arranged in the region of the outlet of the nozzle or between the nozzle outlet and the surface to be coated, wherein in the region of the ends of the filler, through the means arranged in the device, a modulated / pulsating gas flow of the compressed gas with a time variation of the atomizing gas volumetric flow, the restriction or prevention of the quasi-stationary vortex field.
- the means may be formed for example in the form of the gas flow of the pressure gas changing valves or in the form of mechanical elements and according to the required pulses interrupt the gas flow and greatly reduce and release again.
- the mechanical elements are preferably arranged in a pressure line leading to the nozzle for the compressed gas and may be formed, for example, in the form of an angle to the pressure line through this rotatable shaft having one or more transverse bores in the region of the pressure line and by rotation the flow of the pressurized gas locks or greatly reduces or releases.
- the means are designed in particular in the form of valves which change the gas flow, which may be, for example, high-performance valves which ensure a fast switching frequency.
- the nozzle is designed in the manner of a nebulizer gas nozzle, in particular a Laval nozzle, which extends in Direction of flow of the gas first tapers and then expanded again, whereby the gas flow is first braked and then expanded, whereby its speed increases again.
- the filler material is inclined with respect to the longitudinal axis of the nozzle in a shallow angle of attack, which is a maximum of 90 ° to 0 °, preferably about 25 ° ⁇ 5 °, with its ends in the region of the nozzle outlet or between the nozzle outlet and the to be coated surface.
- a further advantageous embodiment of the invention is that the wire feed device, with which the filler material is tracked, not realized as usual a continuous tracking of the wire, but the wire feed discontinuously, or gradually regulates, such that the tracking of the wire in particular Dependence / correlation with the pulses of the pulsating gas flow of the compressed gas takes place.
- the conceptual approach of the invention is based on a targeted, "high velocity" 'modulated' gas flow adapted to the process (or a temporal change in sputtering gas volumetric flow) to prevent settling of the molten phase (s) behind the wire ends and beyond the arc (preferably outside the nozzle).
- This "pulsation" is preferably realized by high-performance solenoid valves, which relate their control signal as a function of the time interval of melting or melting a corresponding material fraction of the wire-shaped spray additive.
- the high pressure gas flow is directed through suitable nebulizer gas nozzles (Laval similar) directed to speeds greater than Mach 1.
- the impulsive impact of the gas phase leads to a fine and homogeneous atomization of the material phases.
- the resulting quasi-stationary vortex field (behind the wire ends) is greatly reduced due to the pulsed gas flow and minimizes beam divergence.
- the recirculation areas in the region of the wire ends are also greatly reduced, so that the melt film or drops do not or only partially recirculate and oxidize in these fluidized areas.
- the control signal of the solenoid valves is synchronized for better process control with the control circuit of the current-voltage source.
- the nebulizer gas nozzles are designed mass flow-specific for this process.
- the gas flow pulsed by valves is adapted to the respective coating task, depending on the electrical parameters (current, voltage - including their frequencies and current-voltage characteristic) and the flow-mechanical conditions that lead to droplet detachment.
- electrical parameters current, voltage - including their frequencies and current-voltage characteristic
- flow-mechanical conditions that lead to droplet detachment.
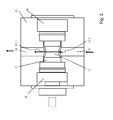
- FIG. 1 a device for coating the surface 1a of a base material 1 is shown, whereby a spray coating 2 was produced by means of wire arc spraying.
- a filler material 3 here two wires, is guided in contact tubes 4. Both contact tubes 4 are connected to a voltage source 5, so that they are poled differently.
- the filler material 3 can be tracked by a respective wire feed device 6. The ends of the filler material 3 are between the unspecified outlet of the nozzle 7 and the surface 1 a of the base material 1.
- a mist 3a forms from the ablated filler material, with the risk that it forms a quasi-stationary vortex field, ie massive recirculation areas behind the wire-shaped spray additive material of the molten material before the nozzle in the region of the ends of the filler material, which can lead to that melted sprayed material dwells in the region of the wire ends on the vortex-shaped trajectories and oxidized in this time due to the atmospheric oxygen of the ambient or compressed air.
- This is restricted or prevented according to the invention by the fact that the droplets of the plasma mist can not settle on the nozzle 7 or the contact tubes 4 or the additional material 3 due to the pulsed compressed gas.
- an alternating current or a pulsed direct current is preferably generated, wherein the pressurized gas 8 is pulsed by a corresponding device 9, which has a high-performance valve not designated, in particular in dependence on the frequency of the voltage source (in particular synchronously thereto).
- the frequency with which the compressed gas is pulsed regardless of the frequency of the voltage source. If DC power is provided by the voltage source, only the pressurized gas pulsates.
- the required frequency of the pulsation of the compressed gas which is required for preventing the deposition of drops on the system or their removal, can be determined by a few experiments and is preferably ⁇ 20 Hz.
- the speed of the gas flow of the compressed gas is greater than 1 after the nozzle at Mach numbers.
- the Drahtanstellwinkel ⁇ of the filler material 3 is very flat and is preferably in the range of about 10 ° relative to the longitudinal axis A of the nozzle. 7
- the flow cross-section of the nozzle 7 decreases in the flow direction in the manner of a diffuser and then widens again in the manner of a confuser, whereby the compressed gas 8 is accelerated. Its speed is after the nozzle Mach 1 and more, whereby an excellent homogeneity of the spray layer 2 and a good adhesion to the base material 1 is ensured.
- FIG. 2 A schematic diagram of a variant for the mechanical pulsing of the compressed gas is shown in FIG. 2 shown.
- the means for generating the pulsating gas flow are integrated into the pressure line 10 for the compressed gas and can interrupt and release the gas flow.
- the pressure line 10 passes through a housing 11 in which at an angle of 90 ° and thus transversely to the pressure line 10 a this interrupting and is arranged by this rotatable shaft 12 is arranged.
- the rotatable shaft 12 has in the region of the pressure line 10 has a transverse bore 13 in the form of a through hole.
- the compressed gas flows through the transverse bore 13 in the direction of arrow to the nozzle, not shown here, when the transverse bore 13 is in a position in which the two openings 13.1, 13.2 have a connection to the pressure line 10. If the shaft 12 continues to rotate, the through-bore 13 is rotated in such a way that the pressure line 10 is interrupted.
- the shaft 12 is rotatably supported by bearings 14 in the housing 11.
- the flow of the pressurized gas is alternately locked or released and thereby generates the pulsating gas flow.
- the frequency with which the gas flow pulsates can be determined in a simple manner by the rotational speed of the shaft, which is driven by a motor, not shown here. According to a variant, not shown, several through holes can pass through the shaft.
- the solution according to the invention as a whole creates a simple and practical possibility for reducing or avoiding the developing vortex region of melted particles of the filler material and thereby undesirable settling or residence of particles / drops of the melted filler material on the burner / nozzle and / or on the filler material even avoided. As a result, a high-quality coating result can be realized.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Materials Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electromagnetism (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Combustion & Propulsion (AREA)
- Coating By Spraying Or Casting (AREA)
- Nozzles (AREA)
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zum thermischen Spritzen, insbesondere zum Lichtbogenspritzen mit Zusatzwerkstoff, wie es beispielsweise das Drahtlichtbogenspritzen ist, nach dem Oberbegriff des ersten und achten Patentanspruchs, wobei ein Zusatzwerkstoff, meist zwei elektrisch leitende Drähte, durch einen Lichtbogen aufgeschmolzen und mittels eines Druckgases (auch als Zerstäubergas bezeichnet) mit hohen Geschwindigkeiten im Bereich 1 Mach und größer auf eine vorbereitete Oberfläche gespritzt werden.
Dazu wird ein Brenner mit einer entsprechenden Düse mit einer vorzugsweise zentrischen Strömungsöffnung für das Druckgas verwendet. Die Drähte werden durch stromführende Hülsen mit unterschiedlicher Polung zugeführt, wobei dafür eine Drahtvorschubeinrichtung Verwendung findet.
Beispielsweise beim Drahtlichtbogenspritzen wird ein Kurzlichtbogen erzeugt, der infolge seiner hohen Temperatur (größer 5000K) den drahtförmigen Spritzzusatzwerkstoff partiell aufschmilzt. Eine oder mehrere Zerstäubergasdüsen (führen das Zerstäubergas gerichtet zu der aufgeschmolzenen Materialphase. Infolge des dynamischen Drucks der Zerstäubergasströmung wird die Materialphase zerstäubt und durch Impulsübertragung der Gasphase im resultierenden Freistrahl beschleunigt. Bei herkömmlichen Verfahren (Stand der Technik) wird die Zerstäubergasmenge kontinuierlich gefördert. Dies führt zu massiven Rezirkulationsgebieten hinter dem drahtförmigen Spritzzusatzwerkstoff, mit der Folge, dass aufgeschmolzenes Spritzgut im Bereich der Drahtenden auf den wirbelförmigen Trajektorien verweilt. In dieser Zeit wird der Werkstoff infolge des Luftsauerstoffs der Umgebungs- bzw. Druckluft oxidiert. Durch das kontinuierliche Abschmelzen des Drahtes vergrößert sich die rezirkulierende Menge der schmelzflüssigen Phase, mit dem Resultat einer inhomogen Zerstäubung kritisch angewachsenen Schmelztropfen. Der sich um die Drahtenden ausbreitende Freistrahl baut eine so genannte "Karmansche Wirbelstraße" auf. Diese hat zur Folge, dass der partikelbeladene Freistrahl extrem aufweitet (divergiert). Durch die hohe Divergenz gelangt ein Teil der Partikelphase in langsame Außenbereiche der Zerstäubergasströmung und steht somit einer materialeffizienten Beschichtung (vor allem bei kleinen Bauteilen) entgegen. - Aus der Druckschrift
EP 0 879 645 A2 ist zwar eine Lösung bekannt, durch welche die Standzeit der Vorrichtung verlängert werden soll. Dafür wird in die den Draht umgebende stromführende Hülse seitlich ein sogenanntes Spülgas eingebracht, welches die auf der Oberfläche des Drahtes befindlichen lockeren Verunreinigungen in der Gegenrichtung der Vorschubrichtung des Drahtes entfernt. Vorzugsweise wird dazu ein Teil des Spülgases des Zerstäubergasstromes abgezweigt. Dies beseitigt jedoch nicht die vorgenannten Nachteile des sich unerwünscht absetzenden aufgeschmolzenen Materials auf Bereichen der Düse oder des Drahtes. - Mit einem in der Druckschrift
DE 433 46 10 A1 beschriebenen Verfahren zum thermischen Spritzen sollen relativ raue Verschleißschichten erzeugt werden, indem die auf die Oberfläche auftreffenden Partikel größer als 0,2 mm sind und durch die Wirkung der Schwerkraft auf die Oberfläche gelangen. Dabei ist es möglich, die Partikel durch Impulse, insbesondere durch Druckgasimpulse, aus dem geschmolzenen Zusatzwerkstoff auszulösen. Die durch das Druckgas erzeugten Geschwindigkeiten sind somit nur sehr gering. Dieses Verfahren ist für die Erzeugung dünner gleichmäßiger und fest haftender Schichten nicht geeignet. Weiterhin wird durch diese Lösung nicht das Absetzen aufgeschmolzener Partikel auf der Düse oder am Draht verhindert. Systembedingt ist es mit diesem Verfahren nur möglich, mit einem nach unten weisenden Brenner zu arbeiten, wodurch in andere Raumrichtungen keine Beschichtungen möglich sind. - Ein Verfahren zum Betrieb eines Plasmaspritzbrenners ist aus der Druckschrift
CH 578 622
Diese Lösung soll zur Erzeugung festhaftender Schichten verwendet werden, wobei davon ausgegangen wird, dass in Plasmastrahlen Geschwindigkeiten von einigen 1000 m/s (Unterschallströmung des Plasmas) erzeugt werden können, wenn große Werte des Bogenbrennstroms und hohe Gasdrücke vorgesehen werden. Da dies zu einer sehr hohen thermischen Belastung der Düse führt, wird bei diesem Stand der Technik eine gepulste Arbeitsweise vorgeschlagen.
Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zum thermischen Hochgeschwindigkeits-Spritzen mit Zusatzwerkstoff zu entwickeln, die ein unerwünschtes Absetzen des Aufgeschmolzenen Materials an der Düse oder am Zusatzmaterial vermeidet und bei hohen Partikelgeschwindigkeiten eine Schicht hoher Qualität bei einem homogenen Schichtaufbau gewährleistet. - Diese Aufgabe wird mit den Merkmalen des ersten und siebten Patentanspruchs gelöst.
Vorteilhafte Ausgestaltungen ergeben sich aus den Unteransprüchen.
Bei dem Verfahren zum thermischen Hochgeschwindigkeits-Spritzen, insbesondere zum Lichtbogenspritzen mit Zusatzwerkstoff, der durch einen mittels Elektroden erzeugten Lichtbogen aufgeschmolzen wird, strömt ein Druckgases mit hoher Geschwindigkeit durch eine Düse aus und spritzt das aufgeschmolzene Material des Zusatzwerkstoffes auf eine meist vorbereitete Oberfläche, wobei das Druckgas erfindungsgemäß mit einer modulierten/ pulsierenden Gasströmung hoher Geschwindigkeit erzeugt und dadurch die Ausbildung eines quasistationären Wirbelfeldes des aufgeschmolzenen Materials im Bereich der Enden des Zusatzwerkstoffes eingeschränkt oder verhindert wird.
Durch die Reduzierung oder Vermeidung des sich aufbauenden Wirbelgebietes aufgeschmolzener Partikel des Zusatzwerkstoffes, welches insbesondere im Bereich hinter den Enden des Zusatzwerkstoffes (in Strömungsrichtung gesehen) hervorgerufen wird, kann ein Absetzen bzw. Verweilen von Partikeln/Tropfen des aufgeschmolzenen Materials auf dem Brenner bzw. Bauteilen des Brenners der Düse und/oder am Zusatzwerkstoff vermieden werden bzw. werden daran abgesetzte Partikel/Tropfen gelöst. Dadurch wird ein unerwünschtes Absetzen von Partikeln/Tropfen des aufgeschmolzenen Zusatzwerkstoffes an dem Brenner / der Düse und/oder am Zusatzwerkstuff selbst vermieden, wodurch ein gleichmäßigeres Auftragen des Zusatzwerkstoffes auf dem Grundwerkstoff gegeben ist.
Die modulierte/pulsierende Gasströmung wird bei einer zeitlichen Veränderung des Gasvolumenstroms des Druckgases unter Verwendung einer Zerstäubergasdüse erzeugt.
Die unter hohem Druck stehende Gasströmung expandiert dabei bevorzugt in der Düse auf Geschwindigkeiten größer Mach 1. Diese hohen Geschwindigkeiten des Zerstäubergases gewährleisten eine Bescheunigung der aufgeschmolzenen Materialphase und deren Haftung auf dem Grundwerkstoff.
Vorteilhafter Weise erfolgt die Modulation der Gasströmung des Druckgases in Abhängigkeit vom Regelverhalten der Strom-Spannungsquelle. Es ist jedoch auch möglich die Frequenz/Modulation des Druckgases unabhängig von der Frequenz der Strom-Spannungsquelle zu steuern bzw. zu regeln.
Die gepulste Gasströmung, welche zur Vermeidung des Rezirkulierens des Zerstäubergases hinter den Drahtenden und hinter dem Lichtbogen und/oder zur verzögerungsfreien Ablösung der aufgeschmolzenen Tropfen bzw. Partikel des Zusatzwerkstoffen führt, wird dabei bevorzugt in Abhängigkeit von den elektrischen Parametern (Strom, Spannung bzw. Strom-Spannungs-Kennlinie) der Strom-Spannungsquelle und /oder in Abhängigkeit von den strömungsmechanischen Bedingungen an die jeweilige Beschichtungsaufgabe angepasst und kann durch wenige Versuche ermittelt werden. - Die Veränderung der Frequenz des Pulses der Gasströmung des Zerstäubergases erfolgt bevorzugt mit einer Frequenz ab 20 Hz, wobei es auch möglich ist, die Frequenz bzw. die Pulsdauer der Gasströmung während des Beschichtungsvorganges bedarfsweise zu verändern.
- Die erfindungsgemäße Vorrichtung weist eine Einrichtung zur Erzeugung eines Druckgases auf, welches mit hoher Geschwindigkeit durch eine Düse ausströmt und das aufgeschmolze Material des Zusatzwerkstoffes auf eine Oberfläche spritzt, wobei erfindungsgemäß Mittel vorgesehen sind, durch welche eine modulierte/pulsierende Gasströmung hoher Geschwindigkeit des Druckgases erzeugbar ist, durch welche die Ausbildung eines quasistationären Wirbelfeldes des hinter dem Spritz-Zusatzwerkstoff und hinter dem Kurzlichtbogen verhindert oder zumindest eingeschränkt. Dadurch wird das Rezirkulieren der Partikelphase bzw. des aufgeschmolzenen Materials auf den Trajektorien (Bewegungsbahnen) dieser Wirbelgebiete minimiert bzw. ausgelöscht, was zu einer kürzeren Verweilzeit und einer schlagartigen Zerstäubung der Materialphase am Düsenaustritt führt. An der Düse und/oder an den Enden des Zusatzwerkstoffs wird dadurch ein schnelles Ablösen von Partikeln/Tropfen gewährleistet.
- Meist (z.B. beim thermischen Spritzen) ist der Zusatzwerkstoff in Form von zwei elektrisch leitenden Drähten ausgebildet, deren Enden im Bereich des Ausgangs der Düse bzw. zwischen dem Düsenaustritt und der zu beschichtenden Oberfläche angeordnet sind, wobei im Bereich der Enden des Zusatzwerkstoffes, durch die in der Vorrichtung angeordneten Mittel eine modulierte/pulsierende der Gasströmung des Druckgases bei einer zeitlichen Veränderung des ZerstäubergasVolumenstroms, die Einschränkung oder Verhinderung des quasistationären Wirbelfeldes erfolgt.
- Die Mittel können beispielsweise in Form von die Gasströmung des Druckgases verändernden Ventilen oder in Form von mechanischen Elementen ausgebildet sein und entsprechend der geforderten Pulse die Gasströmung unterbrechen bzw. stark verringern und wieder Freigeben.
- Die mechanischen Elemente werden bevorzugt in einer zur Düse führenden Druckleitung für das Druckgas angeordnet und können beispielsweise in Form einer im Winkel zur Druckleitung durch diese führende drehbare Welle ausgebildet sein, die im Bereich der Druckleitung eine oder mehrere Querbohrungen aufweist und durch Rotation den Durchfluss des Druckgases sperrt oder stark verringert oder freigibt.
- Durch diese Mittel ist insbesondere eine modulierte/pulsierende Gasströmung in der erforderlichen Frequenz bei einer zeitlichen Veränderung des Zerstäubergasvolumenstroms erzeugbar.
- Die Mittel sind insbesondere in Form von Ventilen ausgebildet, welche die Gasströmung verändern, dies können beispielsweise Hochleistungsventile sein, die eine schnelle Schaltfrequenz gewährleisten.
- Um ein Expandieren /Beschleunigen des Gasstroms zu gewährleisten, ist die Düse in der Art einer Zerstäubergasdüse, insbesondere einer Laval - Düse ausgebildet, die sich in Strömungsrichtung des Gases zuerst verjüngt und anschließend wieder erweitert, wodurch der Gasstrom zuerst gebremst wird und anschließend expandiert, wodurch dessen Geschwindigkeit wieder zunimmt.
Dabei ist der Zusatzwerkstoff in Bezug auf die Längsachse der Düse in einem flachen Anstellwinkel geneigt, der maximal 90° bis 0°, vorzugsweise ca. 25°±5° beträgt, wobei sich dessen Enden im Bereich des Düsenaustritts bzw. zwischen dem Düsenaustritt und der zu beschichtenden Oberfläche befinden. - Eine weitere vorteilhafte Ausführung der Erfindung besteht darin, dass die Drahtvorschubeinrichtung, mit welcher der Zusatzwerkstoff nachgeführt wird, nicht wie bisher üblich ein kontinuierliches Nachführen des Drahtes realisiert, sondern den Drahtvorschub diskontinuierlich, bzw. schrittweise regelt, derart, dass das Nachführen des Drahtes insbesondere in Abhängigkeit/Korrelation mit den Impulsen der pulsierenden Gasströmung des Druckgases erfolgt.
- Der gedankliche Ansatz der Erfindung beruht auf einer gezielten, dem Prozess angepassten "modulierten" Gasströmung hoher Geschwindigkeit (bzw. einer zeitlichen Veränderung des Zerstäubergasvolumenstroms) zur Verhinderung des Absetzens bzw. Verweilen der Schmelzphase/der Partikeltröpfchen hinter den Drahtenden und hinter dem Lichtbogen (bevorzugt außerhalb der Düse).
- Diese "Pulsung" wird bevorzugt durch Hochleistungsmagnetventile realisiert, die ihr Regelsignal in Abhängigkeit vom Zeitintervall des Ab- bzw. Aufschmelzens einer entsprechenden Materialfraktion des drahtförmigen Spritzzusatzwerkstoffes beziehen. Die unter hohem Druck stehende Gasströmung wird durch geeignete Zerstäubergasdüsen (Laval ähnlich) gerichtet auf Geschwindigkeiten größer Mach 1 expandiert. Das Impulsartige Auftreffen der Gasphase führt zu einer feinen und homogenen Zerstäubung der Materialphasen. Das sich aufbauende quasistationäre Wirbelfeld (hinter den Drahtenden) wird infolge des gepulsten Gasstroms stark reduziert und bewirkt eine Minimierung der Strahldivergenz. Die Rezirkulationsgebiete im Bereich der Drahtenden werden ebenfalls stark verkleinert, so dass der Schmelzfilm bzw. Tropfen nicht oder nur teilweise in diesen Wirbelgebieten rezirkulieren und oxidieren. Das Regelsignal der Magnetventile wird zur besseren Prozesssteuerung mit dem Regelkreis der Strom-Spannungsquelle synchronisiert.
- Die Zerstäubergasdüsen werden für diesen Prozess massestromspezifisch ausgelegt.
- Erreichbare Ergebnisse sind unter anderen:
- 1. homogen zerstäubte Materialphase (homogener Schichtaufbau),
- 2. verringerte Oxidation des Spritzzusatzwerkstoffes,
- 3. Schichten hoher Güte,
- 4. Partikelgeschwindigkeiten größer 300 m/s,
- 5. Materialeffiziente Beschichtung (Erhöhung des Auftragwirkungsgrades).
- Um die Qualität lichtbogengespritzter Beschichtungen zu verbessern, ist eine konsequente Anpassung der Prozessführung unter strömungsdynamisch optimierten Bedingungen zwingend erforderlich. Es ist davon auszugehen, dass bereits geringfügige Veränderungen an marktgängiger Brennertechnik ausreichen, um deutliche Verbesserungen zu erzielen. Da der Bereich des Hochgeschwindigkeitsspritzens mit Lichtbogensystemen bisher nur ungenügend erschlossen wurde, soll durch die gezielte Auslegung der zur Erzeugung überschallschneller Gasströmungen notwendigen Expansionsdüsen der partikelbeladene Freistrahl so beeinflusst werden, dass sich höhere Partikelgeschwindigkeiten und geringere Spritzstrahldivergenzen einstellen. Grundlage für die Erfindung ist die Ausnutzung einer gepulsten Hochgeschwindigkeitsgasströmung des Zerstäubergases.
- Die durch Ventile gepulste Gasströmung wird in Abhängigkeit von den elektrischen Parametern (Strom, Spannung - einschließlich deren Frequenzen - und Strom-Spannungs-Kennlinie) und in Abhängigkeit von den strömungsmechanischen Bedingungen, die zur Tropfenablösung führen, an die jeweilige Beschichtungsaufgabe angepasst.
Durch den Einsatz einer gepulsten Zerstäubergasströmung wird eine homogenere und feinere Partikelphase erwartet. Die Ausprägung starker Turbulenzballen im Bereich der Drahtspitzen, welche für die massive Aufweitung des partikelbeladenen Freistrahls verantwortlich sind, soll reduziert werden. Im Zusammenhang einer gezielt expandierenden (vorgespannten) Gasströmung werden Partikelgeschwindigkeiten von über 300 m/s erreicht. - Es kommen als Druckgas homogen strömende, zum Teil expandierende, heiße bzw. kalte, vorgespannte Prozessgase (verschiedener Art - bspw. Brenn-, Inertgase, Verbrennungsprodukte usw.) zur Anwendung.
- Die Erfindung wird nachfolgend anhand eines Ausführungsbeispiels und zugehöriger Zeichnungen näher erläutert. Es zeigen:
- Figur 1
- die Prinzipdarstellung einer erfindungsgemäßen Einrichtung mit einem Hochleistungsventil zum Pulsen des Druckgases,
- Figur 2
- eine Prinzipdarstellung einer Variante zum mechanischen Pulsen des Druckgases.
- In
Figur 1 eine Einrichtung zur Beschichtung der Oberfläche 1a eines Grundwerkstoffs 1 dargestellt, wodurch mittels Drahtlichtbogenspritzen eine Spritzschicht 2 erzeugt wurde. - Dazu wird ein Zusatzwerkstoff 3, hier zwei Drähte, in Kontaktrohren 4 geführt. Beide Kontaktrohre 4 sind an eine Spannungsquelle 5 angeschlossen, so dass diese unterschiedlich gepolt sind. Der Zusatzwerkstoff 3 ist durch jeweils eine Drahtvorschubeinrichtung 6 nachführbar. Die Enden des Zusatzwerkstoffes 3 liegen zwischen dem nicht bezeichneten Austritt der Düse 7 und der Oberfläche 1a des Grundwerkstoffs 1. Dessen Schmelzen erfolgt über die Spannungsquelle 5, durch deren Anlegen zwischen den aufeinander zuweisenden Enden des Zusatzwerkstoffes 3 ein Lichtbogen gebildet wird, wodurch die Enden des Zusatzwerkstoffes 3 aufschmelzen., Durch die zentrisch zwischen den Kontaktrohren 5 angeordnete Düse 7, die eine Längsachse A aufweist, strömt ein Druckgas 8 (dargestellt durch einen Pfeil, auch als Zerstäubergas bezeichnet) gepulst und mit hoher Geschwindigkeit in Richtung zum Grundwerkstoff 1, wodurch das aufgeschmolzene Material des Zusatzwerkstoffes 3 auf die Oberfläche 1 a spritzt und die Spritzschicht 2 erzeugt. Dabei bildet sich ein Nebel 3a aus dem abgeschmolzenen Zusatzwerkstoff aus, wobei die Gefahr besteht, dass sich daraus ein quasistationäres Wirbelfelde, d.h. massive Rezirkulationsgebiete hinter dem drahtförmigen Spritzzusatzwerkstoff des aufgeschmolzenen Materials vor der Düse im Bereich der Enden des Zusatzwerkstoffes bildet, was dazu führen kann, dass aufgeschmolzenes Spritzgut im Bereich der Drahtenden auf den wirbelförmigen Trajektorien verweilt und in dieser Zeit infolge des Luftsauerstoffs der Umgebungs- bzw. Druckluft oxidiert.
Dies wird erfindungsgemäß eingeschränkt oder verhindert dadurch, dass die Tropfen des Plasmanebels durch das gepulste Druckgas sich nicht an der Düse 7 bzw. den Kontaktrohren 4 oder dem Zusatzwerkstoff 3 absetzen können. Sollten sich Schmelztropfen dennoch absetzen, so werden diese durch den pulsierenden Gasstrom wieder gelöst und in Richtung zur Oberfläche 1a des Grundwerkstoffs transportiert. Durch den gepulsten Gaststrom des Druckgases verringert sich somit die rezirkulierende Menge der schmelzflüssigen Phase oder es wird die Rezirkulation ganz verhindert somit eine materialeffiziente Beschichtung gewährleistet. - Durch die Spannungsquelle 5 wird bevorzugt ein Wechselstrom oder ein gepulster Gleichstrom erzeugt, wobei das Druckgas 8 durch eine entsprechende Einrichtung 9, die ein nicht bezeichnetes Hochleistungsventil aufweist, insbesondere in Abhängigkeit der Frequenz der Spannungsquelle (insbesondere synchron dazu) gepulst wird. Alternativ ist es auch möglich, die Frequenz, mit welcher das Druckgas gepulst wird, unabhängig von der Frequenz der Spannungsquelle einzustellen.
Wird durch die Spannungsquelle Gleichstrom zur Verfügung gestellt, pulsiert lediglich das Druckgas.
Die erforderliche Frequenz des Pulsierens des Druckgases, die für das Verhindern des Absetzens von Tropfen an der Anlage oder deren Entfernen erforderlich ist, kann durch wenige Versuche ermittelt werden und ist vorzugsweise ≥20 Hz.
Die Geschwindigkeit des Gasstroms des Druckgases liegt nach der Düse bei Machzahlen größer 1. - Der Drahtanstellwinkel α des Zusatzwerkstoffes 3 ist sehr flach und liegt bevorzugt im Bereich von ca. 10° bezogen auf die Längsachse A der Düse 7.
Der Durchströmquerschnitt der Düse 7 verringert sich in Strömungsrichtung in der Art eines Diffusors und erweitert sich dann wieder in der Art eines Konfusors, wodurch das Druckgas 8 beschleunigt wird. Dessen Geschwindigkeit beträgt nach der Düse Mach 1 und mehr, wodurch eine hervorragende Homogenität der Spritzschicht 2 und eine gute Haftung auf dem Grundwerkstoff 1 gewährleistet wird. - Eine Prinzipdarstellung einer Variante zum mechanischen Pulsen des Druckgases ist in
Figur 2 dargestellt. Die Mittel zur Erzeugung der pulsierenden Gasströmung sind dabei in die Druckleitung 10 für das Druckgas integriert und können die Gasströmung unterbrechen und freigeben. Dazu führt die Druckleitung 10 durch ein Gehäuse 11 in dem im Winkel von 90° und somit quer zur Druckleitung 10 eine diese unterbrechende und dazu durch diese führende drehbare Welle 12 angeordnet ist. Die drehbare Welle 12 weist im Bereich der Druckleitung 10 eine Querbohrung 13 in Form einer Durchgangsbohrung auf. Durch Drehen der Welle 12 strömt das Druckgas durch die Querbohrung 13 in Pfeilrichtung zur hier nicht dargestellten Düse, wenn die Querbohrung 13 sich in einer Position befindet in welcher deren beide Öffnungen 13.1, 13.2 eine Verbindung mit der Druckleitung 10 aufweisen. Dreht die Welle 12 weiter, so wird die Durchgangsbohrung 13 so verdreht, dass die Druckleitung 10 unterbrochen ist. Die Welle 12 ist über Lager 14 im Gehäuse 11 drehbar gelagert.
Durch Rotation der Welle 12 wird der Durchfluss des Druckgases abwechselnd gesperrt oder freigegeben und dadurch die pulsierende Gasströmung erzeugt. Die Frequenz, mit welcher die Gasströmung pulsiert kann dabei auf einfache Art und Weise durch die Drehzahl der Welle bestimmt werden, die von einem hier nicht dargestellten Motor angetrieben wird.
Gemäß einer nicht dargestellten Variante können auch mehrere Durchgangsbohrungen durch die Welle führen. - Mit der erfindungsgemäßen Lösung wird insgesamt eine einfache und praktikable Möglichkeit zur Reduzierung oder Vermeidung des sich aufbauenden Wirbelgebietes aufgeschmolzener Partikel des Zusatzwerkstoffes geschaffen und dadurch ein unerwünschtes Absetzen bzw. Verweilen von Partikeln/Tropfen des aufgeschmolzenen Zusatzwerkstoffes an dem Brenner / der Düse und/oder am Zusatzwerkstoff selbst vermieden. Dadurch kann ein qualitativ hochwertiges Beschichtungsergebnis realisiert werden.
-
- 1
- Grundwerkstoffs
- 1a
- Oberfläche
- 2
- Spritzschicht
- 3
- Zusatzwerkstoff
- 3a
- Nebel
- 4
- Kontaktrohre
- 5
- Spannungsquelle
- 6
- Drahtvorschubeinrichtung
- 7
- Düse
- 8
- Druckgas
- 9
- Hochleistungsventil
- 10
- Druckleitung
- 11
- Gehäuse
- 12
- Welle
- 13
- Querbohrung
- 13.1, 13.2
- Öffnungen
- 14
- Lager
- α
- Drahtanstellwinkel
- A
- Längsachse
Claims (15)
- Verfahren zum thermischen Spritzen, insbesondere zum Lichtbogenspritzen mit Zusatzwerkstoff (3), der durch einen mittels Elektroden erzeugten Lichtbogen aufgeschmolzen wird, wobei ein Druckgas (8) mit hoher Geschwindigkeit durch eine Düse (7) ausströmt und das aufgeschmolzene Material des Zusatzwerkstoffes (3) auf eine Oberfläche (1a) spritzt,
wobei- ein Druckgas (8) mit einer modulierten/pulsierenden Gasströmung hoher Geschwindigkeit erzeugt und- dadurch die Ausbildung eines quasistationären Wirbelfeldes des aufgeschmolzenen Materials des Zusatzwerkstoffes (3) eingeschränkt oder verhindert wird derart,- dass ein Absetzen bzw. Verweilen von Partikeln/Tropfen des aufgeschmolzenen Materials an der Düse (7) und/oder am Zusatzwerkstoff (3) verhindert wird und/oder daran abgesetzte Partikel/Tropfen gelöst werden,dadurch gekennzeichnet, dass durch das Modulieren/Pulsieren der Gasströmung des Druckgases (3) bei einer zeitlichen Veränderung des Gasvolumenstroms die Einschränkung oder Verhinderung des quasistationären Wirbelfeldes im Bereich der Enden des Zusatzwerkstoffes (3) erfolgt. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass eine modulierte/pulsierende Gasströmung bei einer zeitlichen Veränderung des Gasvolumenstroms des Druckgases (3) unter Verwendung einer Düse (7) in Form einer Zerstäubergasdüse erzeugt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die unter hohem Druck stehende Gasströmung des Druckgases (8) auf Geschwindigkeiten größer Mach 1 expandiert.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Modulation der Gasströmung des Druckgases (8) in Abhängigkeit von der die Modulation der Geschwindigkeit des Druckgases (8) unabhängig von der Frequenz der Strom-Spannungsquelle (5) der Elektroden gesteuert bzw. geregelt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die gepulste Gasströmung in Abhängigkeit von den elektrischen Parametern der Elektroden und /oder in Abhängigkeit von den strömungsmechanischen Bedingungen an die jeweilige Beschichtungsaufgabe angepasst wird.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Veränderung der Frequenz des Pulses der Gasströmung des Druckgases (8) mit einer Frequenz ab 20 Hz erfolgt und dass die Frequenz der Gasströmung bedarfsweise veränderbar ist.
- Vorrichtung zum thermischen Spritzen, insbesondere zum Lichtbogenspritzen mit Zusatzwerkstoff (3), der durch einen mittels Elektroden erzeugten Lichtbogen aufgeschmolzen wird, wobei die Vorrichtung eine Einrichtung zur Erzeugung eines Druckgases (8) aufweist, welches mit hoher Geschwindigkeit durch eine Düse (7) ausströmt und das aufgeschmolzene Material des Zusatzwerkstoffes (3) auf eine vorbereitete Oberfläche (1a) spritzt,
dadurch gekennzeichnet,- dass die Einrichtung zur Erzeugung des Druckgases Mittel aufweist, durch welche eine modulierte/ pulsierende Gasströmung des Druckgases (8) erzeugbar ist,- durch welche die Ausbildung eines quasistationären Wirbelfeldes des aufgeschmolzenen Materials eingeschränkt oder verhindert wird so dass ein Absetzen von Partikeln/Tropfen des aufgeschmolzenen Materials an der Düse (7) und/oder an den Enden des Zusatzwerkstoffs (3) vermieden wird und/oder daran abgesetzte Partikeln/Tropfen gelöst werden und- dass im Bereich der Enden des Zusatzwerkstoffes (3) durch- die in der Vorrichtung angeordneten Mittel die Einschränkung oder Verhinderung des quasistationären Wirbelfeldes erzielbar ist dadurch,- dass durch die Mittel eine modulierte/pulsierende Gasströmung des Druckgases (8) bei einer zeitlichen Veränderung des Gasvolumenstroms realisierbar ist. - Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die Mittel in Form von die Gasströmung des Druckgases (8) verändernden Ventilen oder in Form von mechanischen Elementen ausgebildet sind, die entsprechend der geforderten Pulse die Gasströmung unterbrechen oder stark verringern und Freigeben.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass die mechanischen Elemente in einer zur Düse (7) führenden Druckleitung (10) für das Druckgas (8) angeordnet sind und den Durchfluss des Druckgases (8) durch die Druckleitung (10) sperren oder stark verringern und dann wieder freigeben.
- Vorrichtung nach Anspruch 9, dadurch gekennzeichnet, dass im Winkel zur Druckleitung (10) eine durch diese führende drehbare Welle (12) angeordnet ist, die im Bereich der Druckleitung (10) eine oder mehrere Querbohrungen (13) aufweist und durch Rotation den Durchfluss des Druckgases (8) sperrt oder stark verringert oder freigibt.
- Vorrichtung nach einem der Ansprüche 7 bis 10, dadurch gekennzeichnet, dass die Düse (7) in der Art einer Zerstäubergasdüse, insbesondere einer Laval - Düse ausgebildet ist.
- Vorrichtung nach einem der Ansprüche 7 bis 11, dadurch gekennzeichnet, dass sich die Düse (7) in Strömungsrichtung des Druckgases (8) zuerst verjüngt und anschließend erweitert.
- Vorrichtung nach einem der Ansprüche 7 bis 12, dadurch gekennzeichnet, dass die Düse (7) eine Längsachse (A) aufweist und der Zusatzwerkstoff in Bezug auf die Längsachse (A) der Düse in einem Winkel (α) von 90° bis 0° geneigt ist.
- Vorrichtung nach einem der Ansprüche 7 bis 13, dadurch gekennzeichnet, dass der in Form eines Drahtes ausgebildete Zusatzwerkstoff (3) durch eine Drahtvorschubeinrichtung (6) nachführbar ist, wobei das Nachführen des Drahtes/Zusatzwerkstoffs (3) "schrittweise" in Korrelation mit den Impulsen der pulsierenden Gasströmung des Druckgases (8) erfolgt.
- Vorrichtung nach einem der Ansprüche 7 bis 14, dadurch gekennzeichnet, dass die Vorrichtung Mittel aufweist durch welche die Modulation der Gasströmung des Druckgases (8) in Abhängigkeit von der Frequenz der Strom-Spannungsquelle (5) bzw. des Abschmelzverhaltens des Zusatzwerkstoffes (3) realisierbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202010008661U DE202010008661U1 (de) | 2010-09-29 | 2010-09-29 | Vorrichtung zum thermischen Spritzen |
| PCT/DE2011/075229 WO2012048703A2 (de) | 2010-09-29 | 2011-09-22 | Verfahren und vorrichtung zum thermischen spritzen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2622111A2 EP2622111A2 (de) | 2013-08-07 |
| EP2622111B1 true EP2622111B1 (de) | 2015-04-08 |
Family
ID=45595662
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11827768.0A Not-in-force EP2622111B1 (de) | 2010-09-29 | 2011-09-22 | Verfahren und vorrichtung zum thermischen spritzen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2622111B1 (de) |
| DE (2) | DE202010008661U1 (de) |
| WO (1) | WO2012048703A2 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103480519B (zh) * | 2013-09-22 | 2017-01-25 | 张志宇 | 抗断电的电弧喷枪 |
| CN117737639A (zh) * | 2023-12-12 | 2024-03-22 | 浙江巴顿焊接技术研究院 | 一种爆炸复合电弧喷涂装置及喷涂方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH578622A5 (de) | 1972-03-16 | 1976-08-13 | Bbc Brown Boveri & Cie | |
| DE4334610A1 (de) | 1993-10-11 | 1995-04-13 | Krupp Polysius Ag | Verfahren zur Behandlung einer Oberfläche durch thermisches Spritzen |
| EP0879645A3 (de) | 1997-05-24 | 1999-05-26 | Grillo-Werke AG | Verfahren zum Reinigen des beim Drahtlichtbogenspritzen Verwendeten Drahtes sowie Vorrichtung zur Durchführung desselben |
-
2010
- 2010-09-29 DE DE202010008661U patent/DE202010008661U1/de not_active Expired - Lifetime
-
2011
- 2011-09-22 EP EP11827768.0A patent/EP2622111B1/de not_active Not-in-force
- 2011-09-22 DE DE112011103335T patent/DE112011103335A5/de not_active Withdrawn
- 2011-09-22 WO PCT/DE2011/075229 patent/WO2012048703A2/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| DE202010008661U1 (de) | 2012-01-13 |
| EP2622111A2 (de) | 2013-08-07 |
| DE112011103335A5 (de) | 2013-07-04 |
| WO2012048703A4 (de) | 2012-10-18 |
| WO2012048703A3 (de) | 2012-07-05 |
| WO2012048703A2 (de) | 2012-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2452684C2 (de) | Verfahren und Vorrichtung zur gleichmäßigen Verteilung eines Stromes zerstäubter Teilchen auf einem Substrat | |
| DE69923360T2 (de) | Thermische Lichtbogenspritzpistole und ihre Gaskappe | |
| DE69123152T2 (de) | Hochgeschwindigkeitslichtbogenspritzvorrichtung und verfahren zum formen von material | |
| DE3878570T2 (de) | Verfahren und apparat zum hochleistungsplasmaspritzen. | |
| DE69528836T2 (de) | Vorrichtung und verfahren zur herstellung von gleichen dünnen beschichtungen auf breiten substraten | |
| DE10128565B4 (de) | Thermisches Plasmaspritzen mit auf einen Draht übertragenem Lichtbogen mit hoher Abscheidungsgeschwindigkeit und Vorrichtung | |
| EP2104750A2 (de) | Verfahren und vorrichtung zum aufspritzen insbesondere einer leiterbahn, elektrisches bauteil mit einer leiterbahn sowie dosiervorrichtung | |
| EP0808663A2 (de) | Elektrostatische Sprühvorrichtung | |
| WO2011088818A1 (de) | Vorrichtung und verfahren zum pulverspritzen mit erhöhter gas-stromgeschwindigkeit | |
| EP1022078A2 (de) | Verfahren und Vorrichtung zur Herstellung von Metallpulver durch Gasverdüsung | |
| DE102009004581A1 (de) | Vorrichtung und Verfahren zum Lichtbogendrahtspritzen | |
| EP2499278A1 (de) | Verfahren und vorrichtung zur bauteilbeschichtung | |
| DE102012003306B4 (de) | Vorrichtung zum Plasmabeschichten | |
| EP2622111A2 (de) | Verfahren und vorrichtung zum thermischen spritzen | |
| DE10223865B4 (de) | Verfahren zur Plasmabeschichtung von Werkstücken | |
| EP0386427A2 (de) | Lichtbogenspritzanlage zum Hochleistungsspritzen von Massiv- und Fülldrähten | |
| EP2711441A1 (de) | Vorrichtung und Verfahren zur Erzeugung eines Schichtsystems | |
| DE102012107076A1 (de) | Verfahren und Vorrichtung zum thermischen Spritzen von Beschichtungswerkstoffen | |
| DE102012003307A1 (de) | Vorrichtung und Plasmaspritzverfahren zum Plasmabeschichten einer Oberfläche eines Substrats | |
| DE69315216T2 (de) | Vorrichtung zum zerstäuben | |
| EP1872637B1 (de) | Vorrichtung und verfahren zur plasmabeschichtung | |
| DE102010037848A1 (de) | Verfahren und Vorrichtung zum thermischen Spritzen | |
| DE102009005078A1 (de) | Vorrichtung und Verfahren zum Lichtbogendrahtspritzen | |
| WO2011141184A1 (de) | Plasmagenerator sowie verfahren zur erzeugung und anwendung eines ionisierten gases | |
| EP1054738B1 (de) | Nebelgeneratorkopf |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20130415 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: PACZKOWSKI, GERD Inventor name: RUPPRECHT, CHRISTIAN Inventor name: WIELAGE, BERNHARD |
|
| DAX | Request for extension of the european patent (deleted) | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502011006563 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: C23C0004120000 Ipc: B05B0007220000 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B05B 7/22 20060101AFI20140923BHEP Ipc: C23C 4/12 20060101ALI20140923BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| INTG | Intention to grant announced |
Effective date: 20141110 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150204 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 720110 Country of ref document: AT Kind code of ref document: T Effective date: 20150515 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: TECHNISCHE UNIVERSITAET CHEMNITZ |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502011006563 Country of ref document: DE Effective date: 20150521 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 502011006563 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20150408 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150708 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150810 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150808 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150709 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502011006563 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150408 |
|
| 26N | No opposition filed |
Effective date: 20160111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150922 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150922 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150922 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150922 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20110922 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20170925 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20170920 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150408 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 720110 Country of ref document: AT Kind code of ref document: T Effective date: 20180922 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180922 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20210614 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502011006563 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230401 |