EP2499350B1 - Verfahren zum herstellen eines kraftstoffeinspritzventils - Google Patents
Verfahren zum herstellen eines kraftstoffeinspritzventils Download PDFInfo
- Publication number
- EP2499350B1 EP2499350B1 EP10762648.3A EP10762648A EP2499350B1 EP 2499350 B1 EP2499350 B1 EP 2499350B1 EP 10762648 A EP10762648 A EP 10762648A EP 2499350 B1 EP2499350 B1 EP 2499350B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- control chamber
- valve needle
- valve
- volume
- fuel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000000446 fuel Substances 0.000 title claims description 71
- 238000004519 manufacturing process Methods 0.000 title claims description 8
- 238000002347 injection Methods 0.000 claims description 50
- 239000007924 injection Substances 0.000 claims description 50
- 238000000034 method Methods 0.000 claims description 9
- 238000004904 shortening Methods 0.000 claims description 9
- 238000003466 welding Methods 0.000 claims description 4
- 230000006978 adaptation Effects 0.000 claims description 2
- 230000003247 decreasing effect Effects 0.000 claims 2
- 230000009467 reduction Effects 0.000 description 6
- 230000004044 response Effects 0.000 description 6
- 230000006835 compression Effects 0.000 description 5
- 238000007906 compression Methods 0.000 description 5
- 230000004913 activation Effects 0.000 description 3
- 238000002485 combustion reaction Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 238000003860 storage Methods 0.000 description 3
- 230000001419 dependent effect Effects 0.000 description 2
- 230000005489 elastic deformation Effects 0.000 description 2
- 239000002828 fuel tank Substances 0.000 description 2
- 230000008859 change Effects 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000001934 delay Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000005086 pumping Methods 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02M—SUPPLYING COMBUSTION ENGINES IN GENERAL WITH COMBUSTIBLE MIXTURES OR CONSTITUENTS THEREOF
- F02M47/00—Fuel-injection apparatus operated cyclically with fuel-injection valves actuated by fluid pressure
- F02M47/02—Fuel-injection apparatus operated cyclically with fuel-injection valves actuated by fluid pressure of accumulator-injector type, i.e. having fuel pressure of accumulator tending to open, and fuel pressure in other chamber tending to close, injection valves and having means for periodically releasing that closing pressure
- F02M47/027—Electrically actuated valves draining the chamber to release the closing pressure
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02M—SUPPLYING COMBUSTION ENGINES IN GENERAL WITH COMBUSTIBLE MIXTURES OR CONSTITUENTS THEREOF
- F02M61/00—Fuel-injectors not provided for in groups F02M39/00 - F02M57/00 or F02M67/00
- F02M61/16—Details not provided for in, or of interest apart from, the apparatus of groups F02M61/02 - F02M61/14
- F02M61/168—Assembling; Disassembling; Manufacturing; Adjusting
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02M—SUPPLYING COMBUSTION ENGINES IN GENERAL WITH COMBUSTIBLE MIXTURES OR CONSTITUENTS THEREOF
- F02M2200/00—Details of fuel-injection apparatus, not otherwise provided for
- F02M2200/80—Fuel injection apparatus manufacture, repair or assembly
- F02M2200/8084—Fuel injection apparatus manufacture, repair or assembly involving welding or soldering
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02M—SUPPLYING COMBUSTION ENGINES IN GENERAL WITH COMBUSTIBLE MIXTURES OR CONSTITUENTS THEREOF
- F02M2200/00—Details of fuel-injection apparatus, not otherwise provided for
- F02M2200/80—Fuel injection apparatus manufacture, repair or assembly
- F02M2200/8092—Fuel injection apparatus manufacture, repair or assembly adjusting or calibration
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49405—Valve or choke making
- Y10T29/49412—Valve or choke making with assembly, disassembly or composite article making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49405—Valve or choke making
- Y10T29/49412—Valve or choke making with assembly, disassembly or composite article making
- Y10T29/49425—Valve or choke making with assembly, disassembly or composite article making including metallurgical bonding
Definitions
- the invention relates to a method for producing a fuel injection valve according to the preamble of claim 1.
- injector Such a method for producing a fuel injection valve (hereinafter also referred to in part as "injector”) is already well known and is used in particular in fuel injection valves in so-called common-rail injection systems. Hub-controlled common-rail injectors whose nozzle needle is servo-operated are known. Piezo and solenoid valves are used as pressure actuators, with which the servo circuit is controlled. For fast closing of the valve needle is often installed a permanent low-pressure stage, which exerts a permanent, closing force on the valve needle.
- the disadvantage here is the relatively high leakage that occurs between the high and the low pressure side. Leakage inevitably results in a higher pumping capacity required in the common rail injection system and thus in system efficiency. This situation becomes problematic especially at higher pressures.
- the latest injectors for highest injection pressures are designed low leakage, by dispensing with the low pressure stage. Due to the absence of the low-pressure stage, however, only low closing forces are available for the valve needle. As a result, the response time between the control of the valve needle and the start of injection relatively low. The response time is mainly dependent on the stiffness of the valve needle. Precisely because it is small in an injector without low-pressure stage, even a slight change in the needle stiffness leads to a large shift in the start of injection and the amount of fuel injected. The stiffness of the valve needle depends on the diameter and length of the valve needle.
- the invention has the object, a method for producing a fuel injection valve according to the preamble of claim 1 such that the response time at fuel valves of different length or different length of their valve needles is at least substantially constant.
- This object is achieved in a method for producing a fuel injection valve having the features of claim 1.
- the invention is based on the idea to compensate for the different mechanical stiffness due to different lengths of the valve needles by a variation of the "hydraulic stiffness" of the valve connected to the valve needle in operative connection control space. This is based on the knowledge that the larger the volume is formed in the control chamber, the greater the delay or the response time until the injection openings are opened. In other words, this means that a relatively short and thus stiff valve needle is thereby compensated by being connected to a control chamber in operative connection, which has a relatively large storage volume of fuel and vice versa.
- the valve needle consists of at least one arranged in the control chamber, standardized first portion which is connected on the side facing away from the control chamber with a second cylindrical portion and that the diameter of the second portion of the valve needle is varied, such that Shortening of the delay time increases the diameter of the valve needle and is reduced to an extension of the delay time of the diameter of the valve needle.
- valve needles it is particularly advantageous to limit the number of possible different diameters of the valve needles if the diameter of the valve needle is varied in diameter steps and that fine adjustment of the delay time is achieved by adjusting the volume of the control chamber via a variation of the length of the second cylindrical section , It takes place hereby a combination of a valve needle with a certain diameter with a valve needle of a certain length, such that the in the control room protruding portion of the standardized first section forms a certain control volume.
- connection between at least the second section of the valve needle and the standardized first section and optionally between the second section of the valve needle and the third section is preferably carried out by laser welding. As a result, high-strength compounds can be produced relatively economically.
- Fuel valves produced in accordance with the inventive method can be produced particularly economically with respect to their overall length if the injector housing of the fuel injection valve has a standardized upper part with the closing element, an actuating mechanism for the closing element and optionally the valve piece and a standardized lower part with a nozzle body, and that between the Upper part and the lower part a total length of the injector housing defining central part is arranged.
- a first fuel injection valve 10 is shown, as used in particular in so-called common-rail injection systems use.
- the fuel injection valve 10 is connected via a supply line 1 with a fuel storage, a so-called rail 2, in connection.
- the rail 2 is stored under high pressure, for example, a pressure of about 2000 bar, standing fuel.
- the rail 2 is connected to a high-pressure fuel pump 3, which sucks and compresses fuel from a fuel reservoir, in particular a fuel tank 4.
- Fuel not required by the fuel injection valve 10 is returned to the fuel tank 4 via a return line 5 under low pressure.
- a fuel injection system 7 described so far has a separate fuel injection valve 10 for each cylinder of an internal combustion engine, all of which are connected to the rail 2.
- the fuel injection valve 10 has a generally designated 11 injector housing.
- the elongated injector housing 11 consists of three modules, a standardized upper part 12, a dependent on the length of the fuel injector 10, in particular annular, possibly formed with different diameters middle part 13 and a likewise standardized lower part 14.
- a sealing ring 15 is inserted in a sealing groove, wherein the pressure-resistant connection between the central part 13 and the upper part 12, for example, by a circumferential laser welding or by a circumferential beading.
- a screw connection 18 is formed in order to connect the middle part 13 to the lower part 14 in a pressure-resistant manner.
- a pressure-balanced solenoid valve 20 is used or arranged, which has a magnetic core 21 and arranged in the magnetic core 21 magnetic coil 22.
- the solenoid valve 20 also has a magnetic armature acting as a closing element 23, which is guided in an axially movable manner in a pin-shaped guide member 24.
- the guide member 24 is disposed in a through hole 25 of the magnetic core 21 and has a step 26, between which and the facing side of the armature 23, a compression spring 28 is supported.
- the compression spring 28 is in this case arranged in a spring chamber 29 which, like the region of the upper part 12 in which the magnetic core 21 is located, is connected at least indirectly to the return line 5 and thus to low pressure.
- the armature 23 is pressed in the de-energized state of the solenoid 22 against a seat 30 of a valve member 32.
- the valve member 32 is screwed into an upper portion of the central part 13 and in this case sits on a step 33 of the central part 13.
- a through hole 34 is arranged with a flow restrictor 35.
- the outflow throttle 35 is connected to a control chamber 37, which is formed as a blind hole 38 on the magnet armature 23 opposite side of the valve member 32.
- In the blind hole 38 projects on the Abströmdrossel 35 opposite, open end, a first guide portion 39 of a valve needle 40 into it.
- the substantially cylindrically shaped valve needle 40 has, at its end opposite the valve piece 32, a second guide section 41, to which a valve tip 42 adjoins.
- a compression spring 43 which is supported between a collar 44 of the valve needle 40 and the facing end face of the valve member 32, the valve tip 42 is pressed against a seat 46 of a nozzle body 47.
- the seat 46 defines a nozzle space 48, in FIG the at least one serving as a fuel outlet opening 49 through hole opens.
- the nozzle body 47 is in this case inserted into the lower part 14 of the injector housing 11.
- the outflow of the fuel from the control chamber 37 causes the valve needle 40 lifts from its seat 46, and fuel from the high pressure storage chamber 52 and the nozzle chamber 48 through the fuel outlet opening 49 flows out of the fuel injection valve 10 via the inlet line 1 and into the combustion chamber the internal combustion engine is discharged.
- the valve needle 40 Due to its length L 1 and its material and thus its modulus of elasticity and its cross-sectional area A, the valve needle 40 has a certain rigidity. In the de-energized state of the solenoid valve 20, the valve needle 40 is pressed against the seat 46, wherein an elastic deformation of the valve needle 40 due to the material properties described above and the geometry of the valve needle 40 sets.
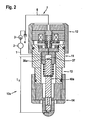
- a fuel injection valve 10 a is shown, which differs from that in the Fig. 1 illustrated fuel injector 10 differs in that it has a total of a smaller overall length.
- the smaller length is achieved by reducing or shortening the central part 13, while the lower part 14 and the upper part 12 are each formed as standardized components, which are present both in the fuel injection valve 10 and the fuel injection valve 10a in an identical manner.
- the other, not directly with the central part 13 and the valve needle 40 operatively connected components in an identical manner are present.
- the fuel injection valve 10a differs from the fuel injection valve 10 only in the length of the central part 13 and in the length of the valve needle 40a.
- the fuel injection valve 10a with respect to the valve needle 40a has a lower response time, (provided that the valve needle 40 and the valve needle 40a from the same Material and have the same cross-sectional area A), the length L 2 of the valve needle 40a with respect to the length L 1 of the valve needle 40 is lower. This would thus also lead overall to a shortened drive time t of the fuel injection valve 10a.
- the part of the activation time t which is influenced by the volume of the control chamber 37, is increased in the fuel injection valve 10a relative to the fuel injection valve 10. This is done by increasing the volume of the control chamber 37 such that the projecting into the control chamber 37 guide portion 39a of the valve needle 40a is reduced in its length. In other words, this means that the shortening of the drive time t due to the small length L 2 of the valve needle 40a is compensated by an extension of the proportion of the drive time t due to the increased volume of the control space 37.
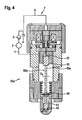
- a third fuel injection valve 60 and a fourth fuel injection valve 60a are shown.
- the fuel injection valves 60, 60a differ from the fuel injection valves 10, 10a through the use of a differently constructed valve needle 62, 62a.
- the valve needles 62 and 62a are each formed in three parts.
- Each of the valve needles 62, 62a consists of a standardized, protruding into the control chamber 37 upper part 63 and a standardized lower part 64, which carries the second guide portion 41 and the valve tip 42.
- the upper part 63 and the lower part 64 are interconnected by means of a cylindrically shaped middle part 65, 65a.
- the laser welding is preferably used as connection technology between the middle part 65, 65a and the upper part 63 or between the middle part 65, 65a and the lower part 64.
- the middle part 65 has a larger diameter D 1 , as the central part 65a with the diameter D 2nd
- the central part 65 has a larger cross-sectional area A 1 than the central part 65 a with the cross-sectional area A 2 .
- the driving time t in the fuel injection valves 60, 60a mainly by a variation of the diameter D or the cross-sectional area A of the central part 65, 65a influenced.
- the different diameters D of the middle parts 65, 65a are present only in stages for reducing the variety of types, ie that only a limited number of diameters D is provided or are present in the production for mounting fuel injection valves 60, 60a ,
- a coarse adjustment of the activation times t is effected via the variation or selection of the middle parts 65, 65a.
- the smaller diameter D is always used. This has the consequence that (compared to the larger diameter D), the volume of the control chamber 37 is smaller, to compensate for the lower rigidity of the equipped with the relatively smaller diameter D middle part 65.
- the fine tuning with respect to the actuation time t takes place at the selected diameter D now by a corresponding reduction or reduction of the length of the central part 65, 65 a in such a way that the region of the upper part 63, which is located in the valve piece 32, projects somewhat less into the control chamber 37.
- the fuel injection valves 10, 10a and 60, 60a described so far can be modified or modified in a variety of ways.
- the magnet assembly or the solenoid valve 20 may be constructed differently or replaced by a piezo.
- the design of the fuel injection valves 10, 10a, 60, 60a can take place so that the solenoid valve 20 can already be closed again before the injection begins or the through-bore 34 is released. In this way, variations between successive injections and Jacobruckjankeiten can be reduced.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Fuel-Injection Apparatus (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen eines Kraftstoffeinspritzventils nach dem Oberbegriff des Anspruchs 1.
- Ein derartiges Verfahren zum Herstellen eines Kraftstoffeinspritzventils (im Folgenden auch teilweise als "Injektor" bezeichnet) ist bereits allgemein bekannt und wird insbesondere bei Kraftstoffeinspritzventilen in so genannten Common-Rail-Einspritzsystemen angewandt. Bekannt sind dabei hubgesteuerte Common-Rail-Injektoren, deren Düsennadel servobetrieben ist. Als Drucksteller sind Piezo- und Magnetventile im Einsatz, mit denen der Servokreislauf gesteuert wird. Zum schnellen Schließen der Ventilnadel wird häufig eine dauerhafte Niederdruckstufe eingebaut, die eine permanente, schließende Kraft auf die Ventilnadel ausübt. Der Nachteil hierbei ist jedoch die relativ hohe Leckage, die sich zwischen der Hoch- und der Niederdruckseite einstellt. Eine Leckage führt unweigerlich zu einer höheren Pumpenleistung, die in dem Common-Rail-Einspritzsystem benötigt wird, und somit zu Einbußen in der Effizienz des Systems. Dieser Sachverhalt wird besonders bei höheren Drücken problematisch.
- Aus diesem Grund werden neueste Injektoren für höchste Einspritzdrücke (gemeint sind hier Drücke im Bereich von etwa 2000bar) leckagearm ausgeführt, indem auf die Niederdruckstufe verzichtet wird. Durch das Fehlen der Niederdruckstufe stehen jedoch nur geringe Schließkräfte für die Ventilnadel zur Verfügung. Dadurch ist die Ansprechzeit zwischen der Ansteuerung der Ventilnadel und dem Einspritzbeginn relativ gering. Die Ansprechzeit ist vor allem von der Steifigkeit der Ventilnadel abhängig. Gerade weil sie bei einem Injektor ohne Niederdruckstufe gering ist, führt bereits eine kleinste Änderung der Nadelsteifigkeit zu einer großen Verschiebung des Spritzbeginns und der eingespritzten Kraftstoffmenge. Die Steifigkeit der Ventilnadel ist vom Durchmesser und der Länge der Ventilnadel abhängig. Will man Injektoren verschiedener Baulänge bezüglich ihrer Ansprechzeit gleich ausbilden, so muss für jedes Muster bzw, jede Länge des Injektors eine entsprechende Taillierung bzw. Durchmesservariation der Ventilnadel ausgeführt werden. Auf diese Art und Weise kann die Steifigkeit der Ventilnadeln für alle Injektoren angeglichen werden. Dies hat jedoch relativ hohe Rüstzeiten zur Folge. Ideal wäre eine reine Variation der Nadellänge, während der Nadeldurchmesser für alle Injektorbaulängen gleich ist. Dies ist jedoch aufgrund der daraus begründeten Unterschiede in der Steifigkeit der Ventilnadeln nicht möglich.
- Aus der
US 6 213 098 B1 ist bekannt, bei der Herstellung eines Kraftstoffeinspritzventils das Volumen des Steuerraums zur Erzeugung der gewünschten Dynamik anzupassen. - Ausgehend von dem dargestellten Stand der Technik liegt der Erfindung die Aufgabe zugrunde, ein Verfahren zum Herstellen eines Kraftstoffeinspritzventils nach dem Oberbegriff des Anspruchs 1 derart weiterzubilden, dass die Ansprechzeit bei Kraftstoffirentilen unterschiedlicher Baulänge bzw. unterschiedlicher Länge ihrer Ventilnadeln zumindest weitgehend konstant ist. Diese Aufgabe wird bei einem Verfahren zum Herstellen eines Kraftstoffeinspritzventils mit den Merkmalen des Anspruchs 1 gelöst. Der Erfindung liegt dabei die Idee zugrunde, die unterschiedliche mechanische Steifigkeit aufgrund unterschiedlicher Längen der Ventilnadeln durch eine Variation der "hydraulischen Steifigkeit" des mit der Ventilnadel in Wirkverbindung geschalteten Steuerraums auszugleichen. Hierbei liegt die Erkenntnis zugrunde, dass je größer das Volumen im Steuerraum ausgebildet ist, desto größer ist die Verzögerung bzw, die Ansprechzeit bis zum Öffnen der Einspritzöffnungen. Mit anderen Worten gesagt bedeutet dies, dass eine relativ kurze und somit steife Ventilnadel dadurch ausgeglichen wird, indem diese mit einem Steuerraum in Wirkverbindung geschaltet wird, welcher ein relativ großes Speichervolumen an Kraftstoff aufweist und umgekehrt.
- Vorteilhafte Weiterbildungen des erfindungsgemäßen Verfahrens zum Herstellen eines Kraftstoffeinspritzventils sind in den Unteransprüchen angegeben. In den Rahmen der Erfindung fallen sämtliche Kombinationen aus zumindest zwei von in der Beschreibung, den Ansprüchen und/oder den Figuren offenbarten Merkmalen.
- Erfindungsgemäß ist vorgesehen, dass die Ventilnadel aus zumindest einem im Steuerraum angeordneten, standardisierten ersten Abschnitt besteht, welcher auf der der Steuerkammer abgewandten Seite mit einem zweiten zylindrischen Abschnitt verbunden wird und, dass der Durchmesser des zweiten Abschnitts der Ventilnadel variiert wird, derart, dass zur Verkürzung der Verzugszeit der Durchmesser der Ventilnadel vergrößert und zu einer Verlängerung der Verzugszeit der Durchmesser der Ventilnadel verkleinert wird.
- Hierbei ist es zu einer Begrenzung der Anzahl der möglichen unterschiedlichen Durchmesser der Ventilnadeln besonders vorteilhaft, wenn der Durchmesser der Ventilnadel in Durchmesserstufen variiert wird und, dass eine Feinabstimmung der Verzugszeit über eine Anpassung des Volumens des Steuerraums über eine Variation der Länge des zweiten zylindrischen Abschnitts erfolgt. Es findet hiermit eine Kombination einer Ventilnadel mit einem bestimmten Durchmesser mit einer Ventilnadel einer bestimmten Länge statt, derart, dass der in den Steuerraum hineinragende Abschnitt des standardisierten ersten Abschnitts ein bestimmtes Steuervolumen ausbildet.
- Darüber hinaus ist es besonders vorteilhaft, wenn unter Berücksichtigung des minimal und maximal möglichen Volumens des Steuerraums und der zur Verfügung stehenden Durchmesserstufen der Ventilnadeln derjenige Durchmesser der Ventilnadel ausgewählt wird, welcher zu einem minimalen Volumen des Steuerraums führt. Dies bedeutet, dass stets die Ventilnadel ausgewählt wird, welche den geringsten Durchmesser aufweist. Die weitere Anpassung der Verzugszeit wird somit über eine Verlängerung bzw. Verkürzung der Ventilnadel ausgeführt.
- Eine besonders wirtschaftliche Herstellbarkeit der Kraftstoffventile ergibt sich darüber hinaus, wenn der zweite Abschnitt der Ventilnadel auf der dem standardisierten ersten Abschnitt gegenüberliegenden Seite mit einem standardisierten dritten Abschnitt verbunden ist.
- Die Verbindung zwischen zumindest dem zweiten Abschnitt der Ventilnadel und dem standardisierten ersten Abschnitt sowie ggf. zwischen dem zweiten Abschnitt der Ventilnadel und dem dritten Abschnitt erfolgt bevorzugt durch Laserschweißen. Dadurch lassen sich hochfeste Verbindungen relativ wirtschaftlich herstellen.
- Besonders wirtschaftlich lassen sich nach dem erfindungsgemäßen Verfahren hergestellte Kraftstoffventile bezüglich ihrer Baulänge herstellen, wenn das Injektorgehäuse des Kraftstoffeinspritzventils ein standardisiertes Oberteil mit dem Schließelement, einem Betätigungsmechanismus für das Schließelement und ggf. dem Ventilstück und ein standardisiertes Unterteil mit einem Düsenkörper aufweist und, dass zwischen dem Oberteil und dem Unterteil ein die Gesamtbaulänge des Injektorgehäuses bestimmendes Mittelteil angeordnet ist.
- Weitere Vorteile des erfindungsgemäßen Verfahrens zum Herstellen eines Kraftstoffeinspritzventils sowie des Kraftstoffventils ergeben sich aus der nachfolgenden Beschreibung bevorzugter Ausführungsbeispiele sowie anhand der Zeichnungen.
- Diese zeigen in:
- Fig. 1 und 2
- erfindungsgemäße erste Kraftstoffeinspritzventile, bei denen deren Injektorgehäuse eine maximale bzw. eine minimale Baulänge aufweist, jeweils im Längsschnitt und
- Fig. 3 und 4
- zweite erfindungsgemäße Kraftstoffeinspritzventile, bei denen die Injektorgehäuse eine maximale bzw. eine minimale Gesamtlänge aufweisen, ebenfalls im Längsschnitt.
- Gleiche Bauteile bzw. Bauteile mit gleicher Funktion sind in den Figuren mit derselben Bezugsziffer versehen.
- In der
Fig. 1 ist ein erstes Kraftstoffeinspritzventil 10 dargestellt, wie es insbesondere in sogenannten Common-Rail-Einspritzsystemen Verwendung findet. Hierbei steht das Kraftstoffeinspritzventil 10 über eine Zulaufleitung 1 mit einem Kraftstoffspeicher, einem sogenannten Rail 2, in Verbindung. In dem Rail 2 ist unter hohem Druck, beispielsweise einem Druck von etwa 2000bar, stehender Kraftstoff gespeichert. Hierbei steht das Rail 2 mit einer Kraftstoffhochdruckpumpe 3 in Verbindung, welche aus einem Kraftstoffspeicher, insbesondere einem Kraftstofftank 4, Kraftstoff ansaugt und verdichtet. Von dem Kraftstoffeinspritzventil 10 nicht benötigter Kraftstoff wird über eine unter niedrigem Druck stehende Rücklaufleitung 5 wieder dem Kraftstofftank 4 rückgeführt. - Ein soweit beschriebenes Kraftstoffeinspritzsystem 7 weist für jeden Zylinder einer Brennkraftmaschine ein eigenes Kraftstoffeinspritzventil 10 auf, die allesamt mit dem Rail 2 verbunden sind.
- Das Kraftstoffeinspritzventil 10 weist ein insgesamt mit 11 bezeichnetes Injektorgehäuse auf. Hierbei besteht das längliche Injektorgehäuse 11 aus drei Baugruppen, einem standardisierten Oberteil 12, einem von der Baulänge des Kraftstoffeinspritzventils 10 abhängigen, insbesondere ringförmig, ggf. mit unterschiedlichen Durchmessern ausgebildeten Mittelteil 13 und einem ebenfalls standardisierten Unterteil 14. Zwischen dem Oberteil 12 und dem Mittelteil 13 ist in einer Dichtungsnut ein Dichtring 15 eingesetzt, wobei die druckfeste Verbindung zwischen dem Mittelteil 13 und dem Oberteil 12 beispielsweise durch eine umlaufende Laserverschweißung oder durch ein umlaufendes Bördeln erfolgt. Demgegenüber ist zwischen dem Mittelteil 13 und dem Unterteil 14 unter Zwischenlage eines Dichtrings 17 beispielhaft eine Schraubverbindung 18 ausgebildet, um das Mittelteil 13 mit dem Unterteil 14 druckfest zu verbinden.
- In dem Oberteil 12 ist ein druckausgeglichenes Magnetventil 20 eingesetzt bzw. angeordnet, welches einen Magnetkern 21 sowie eine in dem Magnetkern 21 angeordnete Magnetspule 22 aufweist. Das Magnetventil 20 weist weiterhin einen als Schließelement wirkenden Magnetanker 23 auf, der in einem stiftförmigen Führungsglied 24 axial beweglich geführt ist. Das Führungsglied 24 ist in einer Durchgangsbohrung 25 des Magnetkerns 21 angeordnet und weist eine Stufe 26 auf, zwischen der und der zugewandten Seite des Magnetankers 23 sich eine Druckfeder 28 abstützt. Die Druckfeder 28 ist hierbei in einem Federraum 29 angeordnet, welcher ebenso wie der Bereich des Oberteils 12, in dem sich der Magnetkern 21 befindet, zumindest mittelbar mit der Rücklaufleitung 5 und somit mit Niederdruck verbunden ist.
- Der Magnetanker 23 wird in unbestromtem Zustand der Magnetspule 22 gegen einen Sitz 30 eines Ventilstücks 32 gedrückt. Hierbei ist das Ventilstück 32 in einen oberen Abschnitt des Mittelteils 13 eingeschraubt und sitzt hierbei an einer Stufe 33 des Mittelteils 13 auf. In der Längsachse des Ventilstücks 32 ist eine Durchgangsbohrung 34 mit einer Abströmdrossel 35 angeordnet. Die Abströmdrossel 35 ist mit einem Steuerraum 37 verbunden, welcher als Sacklochbohrung 38 auf der dem Magnetanker 23 gegenüberliegenden Seite des Ventilstücks 32 ausgebildet ist. In die Sacklochbohrung 38 ragt auf der der Abströmdrossel 35 gegenüberliegenden, offenen Stirnseite ein erster Führungsabschnitt 39 einer Ventilnadel 40 hinein.
- Die im Wesentlichen zylindrisch ausgebildete Ventilnadel 40 weist an ihrem dem Ventilstück 32 gegenüberliegenden Ende einen zweiten Führungsabschnitt 41 auf, an den sich eine Ventilspitze 42 anschließt. Mittels einer Druckfeder 43, die sich zwischen einem Bund 44 der Ventilnadel 40 und der zugewandten Stirnfläche des Ventilstücks 32 abstützt, wird die Ventilspitze 42 gegen einen Sitz 46 eines Düsenkörpers 47 gedrückt. Der Sitz 46 begrenzt einen Düsenraum 48, in den wenigstens eine als Kraftstoffaustrittsöffnung 49 dienende Durchgangsbohrung mündet. Der Düsenkörper 47 ist hierbei in das Unterteil 14 des Injektorgehäuses 11 eingesetzt.
- Die Funktion eines soweit beschriebenen Kraftstoffeinspritzventils 10 ist bereits allgemein bekannt und wird daher wie folgt nur kurz erläutert: In unbestromtem Zustand des Magnetventils 20 wird der Magnetanker 23 durch die Kraft der Druckfeder 28 gegen den Sitz 30 gedrückt, sodass der Steuerraum 37 verschlossen ist. Weiterhin wird die Ventilnadel 40 mittels der Druckfeder 43 gegen den Sitz 46 gedrückt, sodass auch die Kraftstoffaustrittsöffnung 49 verschlossen ist. Bei einer Bestromung des Magnetventils 20 bzw. der Magnetspule 22 hebt der Magnetanker 23 von dem Sitz 30 ab, sodass ein Durchgang von dem unter hohem Kraftstoffdruck stehenden Steuerraum 37 in einen Ankerraum 51 geschaffen wird, der mit der Rücklaufleitung 5 in Verbindung steht. Das Abströmen des Kraftstoffes aus dem Steuerraum 37 bewirkt, dass die Ventilnadel 40 von ihrem Sitz 46 abhebt, und Kraftstoff aus dem über die Zulaufleitung 1 unter Hochdruck stehenden Hochdruckspeicherraum 52 und dem Düsenraum 48 durch die Kraftstoffaustrittsöffnung 49 aus dem Kraftstoffeinspritzventil 10 ausströmt und in den Brennraum der Brennkraftmaschine abgegeben wird.
- Die Ventilnadel 40 weist aufgrund ihrer Länge L1 sowie ihres Materials und somit ihres Elastizitätsmoduls und ihrer Querschnittsfläche A eine bestimmte Steifigkeit auf. In unbestromtem Zustand des Magnetventils 20 wird die Ventilnadel 40 gegen den Sitz 46 gedrückt, wobei sich eine elastische Verformung der Ventilnadel 40 aufgrund der oben beschriebenen Materialeigenschaften sowie der Geometrie der Ventilnadel 40 einstellt. Beim Bestromen der Magnetspule 20 und des damit verbundenen Druckabbaus in dem Steuerraum 37 erfolgt das Abheben der Ventilnadel 40 von dem Sitz 46 erst, sobald der an der oberen Stirnfläche 53 der Ventilnadel 40 herrschende Druck bzw. die entsprechende Axialkraft soweit reduziert ist, bis die Ventilnadel 40 wieder ihre ursprüngliche Länge annimmt Gleichzeitig wird erwähnt, dass auch der Druckabbau im Steuerraum 37, d.h. der Zeitraum zwischen dem Abheben des Magnetankers 23 von dem Sitz 30 bis zur Reduktion derAxialkraft an der Stirnfläche 53, einen gewissen Zeitraum beansprucht, der von der Größe des Volumens des Steuerraums 37 abhängt. Die Summe der Verzögerungen, hervorgerufen zum einen durch den Druckabbau im Steuerraum 37 und zum anderen hinsichtlich der elastischen Verformung der Ventilnadel 40, wird als Verzugszeit oder Ansteuerzeit t bezeichnet.
- In der
Fig. 2 ist ein Kraftstoffeinspritzventil 10a dargestellt, welches sich von dem in derFig. 1 dargestellten Kraftstoffeinspritzventil 10 dadurch unterscheidet, dass es insgesamt eine kleinere Baulänge aufweist. Erfindungsgemäß ist vorgesehen, dass die kleinere Baulänge über eine Verkleinerung bzw. Verkürzung des Mittelteils 13 erfolgt, während das Unterteil 14 und das Oberteil 12 jeweils als standardisierte Bauteile ausgebildet sind, welche sowohl beim Kraftstoffeinspritzventil 10 als auch beim Kraftstoffeinspritzventil 10a in identischer Weise vorhanden sind. Gleichzeitig sind auch die übrigen, nicht direkt mit dem Mittelteil 13 und der Ventilnadel 40 in Wirkverbindung angeordneten Bauelemente in identischer Art und Weise vorhanden. Somit unterscheidet sich das Kraftstoffeinspritzventil 10a von dem Kraftstoffeinspritzventil 10 lediglich in der Länge des Mittelteils 13 sowie in der Länge der Ventilnadel 40a. Da die Länge L2 der Ventilnadel 40a, ebenso wie die Länge des Mittelteils 13 gegenüber dem Kraftstoffeinspritzventil 10 geringer ist, weist das Kraftstoffeinspritzventil 10a bezüglich der Ventilnadel 40a eine geringere Ansprechzeit auf, da (vorausgesetzt, dass die Ventilnadel 40 und die Ventilnadel 40a aus demselben Material bestehen und dieselbe Querschnittsfläche A aufweisen) die Länge L2 der Ventilnadel 40a gegenüber der Länge L1 der Ventilnadel 40 geringer ist. Dies würde somit insgesamt gesehen ebenfalls zu einer verkürzten Ansteuerzeit t des Kraftstoffeinspritzventils 10a führen. Um die Ansteuerzeiten t sowohl des Kraftstoffeinspritzventils 10 als auch des Einspritzventils 10a gleich groß auszubilden, ist es erfindungsgemäß vorgesehen, dass der Teil der Ansteuerzeit t, welcher durch das Volumen des Steuerraums 37 beeinflusst wird, bei dem Kraftstoffeinspritzventil 10a gegenüber dem Kraftstoffeinspritzventil 10 vergrößert ist. Dies erfolgt durch eine Vergrößerung des Volumens des Steuerraums 37 derart, dass der in den Steuerraum 37 hineinragende Führungsabschnitt 39a der Ventilnadel 40a in seiner Länge verringert ist. Mit anderen Worten gesagt bedeutet das, dass die Verkürzung der Ansteuerzeit t aufgrund der geringen Länge L2 der Ventilnadel 40a durch eine Verlängerung des Anteils der Ansteuerzeit t aufgrund des vergrößerten Volumens des Steuerraums 37 ausgeglichen wird. - In den
Fig. 3 und4 ist ein drittes Kraftstoffeinspritzventil 60 und ein viertes Kraftstoffeinspritzventil 60a dargestellt. Die Kraftstoffeinspritzventile 60, 60a unter scheiden sich von den Kraftstoffeinspritzventilen 10, 10a durch die Verwendung einer anders aufgebauten Ventilnadel 62, 62a. Hierbei sind die Ventilnadeln 62 und 62a jeweils dreiteilig ausgebildet. Jede der Ventilnadeln 62, 62a besteht aus einem standardisierten, in den Steuerraum 37 hineinragenden Oberteil 63 sowie einem standardisierten Unterteil 64, welches den zweiten Führungsbereich 41 und die Ventilspitze 42 trägt. Das Oberteil 63 und das Unterteil 64 sind mittels eines zylindrisch ausgebildeten Mittelteils 65, 65a miteinander verbunden. Hierbei findet als Verbindungstechnik zwischen dem Mittelteil 65, 65a und dem Oberteil 63 bzw. zwischen dem Mittelteil 65, 65a und dem Unterteil 64 bevorzugt das Laserschweißen Verwendung. - Wie man aus einer Zusammenschau der
Fig. 3 und4 erkennt, weist das Mittelteils 65 einen größeren Durchmesser D1 auf, als das Mittelteil 65a mit dem Durchmesser D2. Somit weist auch das Mittelteil 65 eine größere Querschnittsfläche A1 auf als das Mittelteil 65a mit der Querschnittsfläche A2. Während es bei den Kraftstoffeinspritzventilen 10 und 10a vorgesehen ist, die Ansteuerzeit t ausschließlich über eine Variation des Volumens des Steuerraums 37 zu beeinflussen, wird bei den Kraftstoffeinspritzventilen 60, 60a die Ansteuerzeit t hauptsächlich durch eine Variation des Durchmessers D bzw. der Querschnittsfläche A des Mittelteils 65, 65a beeinflusst. Hierbei ist es vorteilhafterweise vorgesehen, dass die unterschiedlichen Durchmesser D der Mittelteile 65, 65a zur Reduktion der Typenvielfalt lediglich in Stufen vorliegen, d.h., dass lediglich eine begrenzte Anzahl von Durchmessern D vorgesehen ist bzw. in der Fertigung zur Montage von Kraftstoffeinspritzventilen 60, 60a vorliegen. Ober die Variation bzw. Auswahl der Mittelteile 65, 65a wird dabei eine Grobanpassung der Ansteuerzeiten t bewirkt. Hierbei ist vorgesehen, dass, sollte sich eine bestimmte Ansteuerzeit t mittels zweier unterschiedlicher Durchmesser D verwirklichen lassen, stets der geringere Durchmesser D verwendet wird. Dies hat zur Folge, dass (im Vergleich zu dem größeren Durchmesser D) das Volumen des Steuerraums 37 kleiner ist, um die geringere Steifigkeit des mit dem relativ kleineren Durchmesser D ausgestatteten Mittelteils 65 auszugleichen. Die Feinabstimmung bezüglich der Ansteuerzeit t erfolgt bei dem gewählten Durchmesser D nunmehr durch eine entsprechende Verkürzung bzw. Reduzierung der Länge des Mittelteils 65, 65a derart, dass der Bereich des Oberteils 63, welcher sich in dem Ventilstück 32 befindet, etwas geringer in den Steuerraum 37 hineinragt. - Hierbei lässt sich das Verhältnis aus der Vergrößerung des Ventilnadelhubs ΔH aufgrund der Vergrößerung des Volumens des Steuerraums 37 zur Verkürzung des Nadelhubs aufgrund der Verkürzung der Ventilnadel ΔL berechnen nach:

Wobei - E(37) der Elastizitätsmodul des Kraftstoffs im Bereich des Steuerraums 37,
- A(37) die Querschnittsfläche A im Bereich des Steuerraums 37,
- E(65; 65a) der Elastizitätsmodul des Abschnitts 65; 65a,
- A(65; 65a) die Querschnittsfläche A im Bereich des Abschnitts 65; 65a bedeutet und wobei das Verhältnis ΔH / ΔL erfindungsgemäß zwischen 100 und 500 liegt.
- Die soweit beschriebenen Kraftstoffeinspritzventile 10, 10a und 60, 60a lassen sich in vielfältiger Art und Weise abwandeln bzw. modifizieren. Insbesondere kann auch die Magnetbaugruppe bzw. das Magnetventil 20 anders aufgebaut sein bzw. durch einen Piezo ersetzt werden. Auch wird ergänzend erwährt, dass die Auslegung der Kraftstoffeinspritzventile 10, 10a, 60, 60a so erfolgen kann, dass das Magnetventil 20 bereits wieder geschlossen sein kann, bevor die Einspritzung beginnt bzw. die Durchgangsbohrung 34 freigegeben wird. Auf diese Art und Weise lassen sich Streuungen zwischen hintereinander folgenden Einspritzungen sowie Gegendruckabhängigkeiten reduzieren.
Claims (6)
- Verfahren zum Herstellen eines Kraftstoffeinspritzventils (10; 10a; 60; 60a), bei dem eine wenigstens eine Kraftstoffaustrittsöffnung (49) verschließende Ventilnadel (40; 40a; 62; 62a) in ein Injektorgehäuse (11) eingesetzt wird, wobei das dem wenigstens eine Kraftstoffaustrittsöffnung (49) gegenüberliegende Ende der Ventilnadel (40; 40a; 62; 62a) in einem Ventilstück (32) geführt ist, das einen unter Druck stehenden, mit Kraftstoff befüllten Steuerraum (37) aufweist, wobei der Steuerraum (37) auf der der Ventilnadel (40; 40a; 62; 62a) abgewandten Seite von einem beim Öffnen einen Durchlass bildenden Schließelement (23) verschließbar ist, das zumindest mittelbar mit einem unter Niederdruck stehenden Kraftstoffrücklauf (5) verbunden ist, wobei nach dem Öffnen des Steuerraums (37) mittels des Schließelementes (23) im Steuerraum (37) vorhandenes Kraftstoffvolumen durch den Durchlass abströmt, wobei sich die Ventilnadel (40; 40a; 62; 62a) in Richtung des Schließelements (23) bewegt, wobei die wenigstens eine Kraftstoffaustrittsöffnung (49) freigegeben wird und wobei zwischen dem Öffnen des Steuerraums (37) und dem Öffnen der wenigstens einen Kraftstoffaustrittsöffnung (49) eine Verzugszeit (t) aufgrund der Größe des Volumens des Steuerraumes (37) und aufgrund der durch den Elastizitätsmodul, den Durchmesser (D) und die Länge (L) der Ventilnadel (40; 40a; 62; 62a) hervorgerufenen Steifigkeit der Ventilnadel (40; 40a; 62; 62a) auftritt,
dadurch gekennzeichnet,
dass die Ventilnadel (62; 62a) aus zumindest einem im Steuerraum (37) angeordneten, standardisierten ersten Abschnitt (63) besteht, welcher auf der der Steuerkammer (37) abgewandten Seite mit einem zweiten zylindrischen Abschnitt (65; 65a) der Ventilnadel (62; 62a) verbunden wird, und dass der Durchmesser (D) des zweiten zylindrischen Abschnitts (65; 65a) variiert wird, derart, dass zur Verkürzung der Verzugszeit (t) der Durchmesser (D) des zweiten zylindrischen Abschnitts (65; 65a) vergrößert und zu einer Verlängerung der Verzugszeit (t) der Durchmesser (D) des zweiten zylindrischen Abschnitts (65; 65a) verkleinert wird, und zur Erzielung gleicher Verzugszeiten (t) bei Kraftstoffeinspritzventilen (10; 10a; 60; 60a) mit unterschiedlich langen Injektorgehäusen (11) und unterschiedlich langen Ventilnadeln (40; 40a; 62; 62a) zumindest das Volumen des Steuerraums (37) derart angepasst wird, dass zur Verkürzung der Verzugszeit (t) das Volumen des Steuerraums (37) verkleinert und zu einer Verlängerung der Verzugszeit (t) das Volumen des Steuerraums (37) vergrößert wird, wobei der Durchmesser (D) des zweiten zylindrischen Abschnitts (65; 65a) in Durchmesserstufen variiert wird und eine Feinabstimmung der Verzugszeit (t) über eine Anpassung des Volumens des Steuerraums (37) über eine Variation der Länge des zweiten zylindrischen Abschnitt (65; 65a) erfolgt. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass die Geometrie des Steuerraums (37) in dem Bereich, in dem die Ventilnadel (40; 40a; 62; 62a) geführt ist als zylindrische Bohrung (38) mit stets demselben Durchmesser und stets derselben Tiefe ausgebildet ist und, dass die Anpassung des Volumens des Steuerraums (37) über eine Verkürzung oder Verlängerung des in dem Steuerraum (37) geführten Abschnitts (39; 39a) der Ventilnadel (40; 40a; 62; 62a) erfolgt. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass unter Berücksichtigung des minimal und maximal möglichen Volumens des Steuerraums (37) und der zur Verfügung stehenden Durchmesserstufen der Ventilnadel (62; 62a) derjenige Durchmesser (D) der Ventilnadeln (62; 62a) ausgewählt wird, welcher zu einem minimalen Volumen des Steuerraums (37) führt. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet,
dass sich das Verhältnis aus der Vergrößerung des Ventilnadelhubs ΔH aufgrund der Vergrößerung des Volumens des Steuerraums (37) zur Verkürzung des Nadelhubs aufgrund der Verkürzung der Ventilnadel ΔL berechnet nach:
wobeiE(37) der Elastizitätsmodul des Kraftstoffs im Bereich des Steuerraums (37),A(37) die Querschnittsfläche (A) im Bereich des Steuerraums (37),E(65; 65a) der Elastizitätsmodul des Abschnitts (65; 65a),A(65; 65a) die Querschnittsfläche (A) im Bereich des Abschnitts (65; 65a)bedeutet und wobei
das Verhältnis ΔH / ΔL zwischen 100 und 500 liegt. - Verfahren nach einem der Ansprüche 1, 3 oder 4,
dadurch gekennzeichnet,
dass der zweite Abschnitt (65; 65a) der Ventilnadel (62; 62a) auf der dem standardisierten ersten Abschnitt (63) gegenüberliegenden Seite mit einem standardisierten dritten Abschnitt (64) verbunden ist. - Verfahren nach einem der Ansprüche 1, 3, 4 oder 5,
dadurch gekennzeichnet,
dass die Verbindung zumindest zwischen dem zweiten Abschnitt (65; 65a) der Ventilnadel (62; 62a) und dem standardisierten ersten Abschnitt (63) und ggf. zwischen dem zweiten Abschnitt (65; 65a) der Ventilnadel (62; 62a) und dem dritten Abschnitt (64) durch Laserschweißen erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009046582A DE102009046582A1 (de) | 2009-11-10 | 2009-11-10 | Verfahren zum Herstellen eines Kraftstoffeinspritzventils und Kraftstoffeinspritzventil |
| PCT/EP2010/064647 WO2011057863A1 (de) | 2009-11-10 | 2010-10-01 | Verfahren zum herstellen eines kraftstoffeinspritzventils und kraftstoffeinspritzventil |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2499350A1 EP2499350A1 (de) | 2012-09-19 |
| EP2499350B1 true EP2499350B1 (de) | 2014-08-20 |
Family
ID=43260297
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10762648.3A Not-in-force EP2499350B1 (de) | 2009-11-10 | 2010-10-01 | Verfahren zum herstellen eines kraftstoffeinspritzventils |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20120205470A1 (de) |
| EP (1) | EP2499350B1 (de) |
| JP (1) | JP2013510268A (de) |
| CN (1) | CN102597485A (de) |
| DE (1) | DE102009046582A1 (de) |
| WO (1) | WO2011057863A1 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011077618A1 (de) * | 2011-06-16 | 2012-12-20 | Robert Bosch Gmbh | Injektor, insbesondere Kraftstoffinjektor für eine Brennkraftmaschine |
| DE102012220025A1 (de) * | 2012-06-29 | 2014-01-02 | Robert Bosch Gmbh | Kraftstoffeinspritzventil für Brennkraftmaschinen |
| DE102014226407A1 (de) * | 2014-12-18 | 2016-06-23 | Robert Bosch Gmbh | Einspritzdüse für Kraftstoffe |
| US20180023527A1 (en) * | 2015-01-23 | 2018-01-25 | Sentec Ltd | Solenoid-based fuel injector |
| JP6708366B2 (ja) * | 2015-03-09 | 2020-06-10 | 株式会社デンソー | 燃料噴射装置及び燃料噴射装置の製造方法 |
| JP6384366B2 (ja) * | 2015-03-09 | 2018-09-05 | 株式会社デンソー | 燃料噴射装置 |
| WO2016208130A1 (ja) * | 2015-06-26 | 2016-12-29 | 株式会社デンソー | インジェクタ |
| JP6256440B2 (ja) * | 2015-06-26 | 2018-01-10 | 株式会社デンソー | インジェクタ |
| EP3153700A1 (de) * | 2015-10-08 | 2017-04-12 | Continental Automotive GmbH | Ventilgruppe für ein einspritzventil, einspritzventil und verfahren zur montage eines einspritzventils |
| CN106351775B (zh) * | 2016-11-24 | 2019-11-12 | 北油电控燃油喷射系统(天津)有限公司 | 一种控制腔中置式高压电控喷油器 |
| US11174827B1 (en) * | 2020-09-18 | 2021-11-16 | Caterpillar Inc. | Fuel injector with internal radial seal with thin wall counterbore |
| US11248575B1 (en) | 2020-09-18 | 2022-02-15 | Caterpillar Inc. | Fuel injector with internal leak passage to injector drain |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3941269B2 (ja) * | 1997-12-11 | 2007-07-04 | 株式会社デンソー | 金属部材のレーザ溶接構造および方法,並びに燃料噴射弁 |
| JPH11280606A (ja) * | 1998-03-31 | 1999-10-15 | Denso Corp | 燃料噴射ノズル |
| DE60014813T2 (de) | 1999-08-31 | 2006-03-09 | Denso Corp., Kariya | Kraftstoffeinspritzvorrichtung |
| JP3879909B2 (ja) * | 2001-03-29 | 2007-02-14 | 株式会社デンソー | 燃料噴射装置 |
| US7077381B2 (en) * | 2001-07-31 | 2006-07-18 | Caterpillar Inc. | Desensitizing armature air gap to component distortion in a fuel injector |
| DE10145620B4 (de) * | 2001-09-15 | 2006-03-02 | Robert Bosch Gmbh | Ventil zum Steuern von Flüssigkeiten |
| JP2003176763A (ja) * | 2001-12-11 | 2003-06-27 | Denso Corp | 燃料噴射装置 |
| DE10247571A1 (de) * | 2002-10-11 | 2004-04-22 | Robert Bosch Gmbh | Injektor zur Einspritzung von Kraftstoff |
| DE102004017303A1 (de) * | 2004-04-08 | 2005-10-27 | Robert Bosch Gmbh | Einspritzdüse |
| CN100593081C (zh) * | 2005-02-18 | 2010-03-03 | 罗伯特·博世有限公司 | 喷嘴 |
| JP4325585B2 (ja) * | 2005-04-28 | 2009-09-02 | 株式会社デンソー | 燃料噴射弁およびその噴射量調整方法 |
| DE102005059437A1 (de) * | 2005-12-13 | 2007-06-14 | Robert Bosch Gmbh | Kraftstoffinjektor |
-
2009
- 2009-11-10 DE DE102009046582A patent/DE102009046582A1/de not_active Withdrawn
-
2010
- 2010-10-01 JP JP2012538259A patent/JP2013510268A/ja not_active Ceased
- 2010-10-01 EP EP10762648.3A patent/EP2499350B1/de not_active Not-in-force
- 2010-10-01 US US13/503,686 patent/US20120205470A1/en not_active Abandoned
- 2010-10-01 CN CN2010800508659A patent/CN102597485A/zh active Pending
- 2010-10-01 WO PCT/EP2010/064647 patent/WO2011057863A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| JP2013510268A (ja) | 2013-03-21 |
| WO2011057863A1 (de) | 2011-05-19 |
| DE102009046582A1 (de) | 2011-05-12 |
| US20120205470A1 (en) | 2012-08-16 |
| CN102597485A (zh) | 2012-07-18 |
| EP2499350A1 (de) | 2012-09-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2499350A1 (de) | Verfahren zum herstellen eines kraftstoffeinspritzventils und kraftstoffeinspritzventil | |
| EP1771650B1 (de) | Kraftstoffinjektor mit zweistufigem übersetzer | |
| EP2386746B1 (de) | Kraftstoffinjektor | |
| EP1135602A1 (de) | Ventil zum steuern von flüssigkeiten | |
| DE102005017243A1 (de) | Elektromagnetisch betätigtes Durchflußsteuerventil | |
| EP1756415B1 (de) | Kraftstoffinjektor mit variabler aktorübersetzung | |
| DE10221384A1 (de) | Kraftstoffeinspritzeinrichtung für eine Brennkraftmaschine | |
| EP1759114A1 (de) | Kraftstoffinjektor mit variabler aktorhubübersetzung | |
| EP1576277A1 (de) | Prellerfreier magnetsteller für einspritzventile | |
| EP2310662B1 (de) | Kraftstoff-injektor | |
| EP1705365B1 (de) | Kraftstoffinjektor mit direkter Steuerung des Einspritzventilglieds und variabler Übersetzung | |
| EP2428672A2 (de) | Kraftstoffinjektor | |
| DE102012220027A1 (de) | Schaltventil für einen Kraftstoffinjektor | |
| EP1456525A1 (de) | Kraftstoffeinspritzeinrichtung für eine brennkraftmaschine | |
| DE102009027103A1 (de) | Ventilmodul mit fest eingestelltem Ankerhub | |
| EP2204570B1 (de) | Kraftstoff-Injektor | |
| EP2185807B1 (de) | Steuerventil für einen kraftstoffinjektor | |
| EP2156044B1 (de) | Injektor mit druckausgeglichenem steuerventil | |
| EP2126333B1 (de) | Kraftstoffinjektor mit koppler | |
| WO2017089011A1 (de) | Kraftstoffinjektor | |
| WO2010000528A1 (de) | Magnetventil für einen kraftstoff-injektor sowie kraftstoff-injektor | |
| DE10059399B4 (de) | Vorrichtung zur Verbesserung der Einspritzabfolge bei Kraftstoffeinspritzsystemen | |
| DE102011076956A1 (de) | Kraftstoffinjektor | |
| DE102008041561A1 (de) | Kraftstoffinjektor sowie Auslegungsverfahren für einen Kraftstoffinjektor | |
| DE102007001365A1 (de) | Injektor mit Steuer- und Schaltkammer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20120611 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20130404 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20140521 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 683619 Country of ref document: AT Kind code of ref document: T Effective date: 20140915 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010007727 Country of ref document: DE Effective date: 20141002 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140820 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141120 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141222 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141121 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141220 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010007727 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141001 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 |
|
| 26N | No opposition filed |
Effective date: 20150521 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20141120 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141120 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20101001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 683619 Country of ref document: AT Kind code of ref document: T Effective date: 20151001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140820 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20181206 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20191022 Year of fee payment: 10 Ref country code: IT Payment date: 20191021 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010007727 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201001 |