EP2336063B1 - Förderung von mehrlagigen Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie - Google Patents
Förderung von mehrlagigen Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie Download PDFInfo
- Publication number
- EP2336063B1 EP2336063B1 EP10195589A EP10195589A EP2336063B1 EP 2336063 B1 EP2336063 B1 EP 2336063B1 EP 10195589 A EP10195589 A EP 10195589A EP 10195589 A EP10195589 A EP 10195589A EP 2336063 B1 EP2336063 B1 EP 2336063B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- material web
- application unit
- ink application
- mould
- contact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000000463 material Substances 0.000 title claims description 142
- 238000012545 processing Methods 0.000 title claims description 53
- 239000011111 cardboard Substances 0.000 title description 8
- 239000011087 paperboard Substances 0.000 title description 2
- 238000000034 method Methods 0.000 claims description 27
- 238000005520 cutting process Methods 0.000 claims description 23
- 239000000976 ink Substances 0.000 claims 35
- 238000005452 bending Methods 0.000 claims 1
- 239000003973 paint Substances 0.000 description 56
- 238000000465 moulding Methods 0.000 description 14
- 239000000123 paper Substances 0.000 description 14
- 239000002356 single layer Substances 0.000 description 5
- 239000003550 marker Substances 0.000 description 4
- 239000003086 colorant Substances 0.000 description 3
- 210000000056 organ Anatomy 0.000 description 3
- 238000007493 shaping process Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000004040 coloring Methods 0.000 description 1
- 239000000109 continuous material Substances 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 238000012549 training Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H37/00—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H33/00—Forming counted batches in delivery pile or stream of articles
- B65H33/02—Forming counted batches in delivery pile or stream of articles by moving a blade or like member into the pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2233/00—Arrangements for the operation of printing presses
- B41P2233/50—Marks on printed material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/176—Cardboard
Definitions
- the invention relates to a method for conveying a moving, in particular single-layer or multi-ply, material web of the paper-processing or cardboard-processing industry, wherein the material web is conveyed at a predetermined speed, preferably continuously. Furthermore, the invention relates to a device of the paper-processing or the cardboard-processing industry for conveying a moving, in particular single-layer or multi-ply, web of paper processing or carton processing industry, wherein the web is at a predetermined speed, preferably continuously conveyed.
- wide webs of paper, cardboard, plastic film or the like are supplied in one or more layers a slitter or a longitudinal cutting device, so that the wide Material webs are cut into several continuous webs.
- the longitudinally cut material webs are conveyed to a cross cutter or a cross-cutting device in order to cut the material webs into sheets.
- the sheets are fed to a collecting area, so that in the collecting area sheets of paper or the like are stacked in a stack and conveyed away.
- DE-A-39 06 376 discloses a device for longitudinal cutting of continuous material webs, the device comprising upper knives and lower knives having existing rotating knives.
- DE-A-43 21 860 Cross cutter or slitter for cutting a web described transversely or in the direction of their direction of movement.
- DE-A-100 47 039 a marking device for sheet side edges in a rotary printing machine. Furthermore, in JP-A-2007-084248 a web processing plant described. Furthermore, in US-A-4,627,380 discloses a marking device for coloring the lateral edges of a sheet.
- the object of the invention is the identification of webs of paper processing or the cardboard processing industry to improve in a simple manner, the design effort for this is to be kept as low as possible and where it should be possible in particular to achieve a clear and separation-accurate marking in a stack.
- This object is achieved in the method for conveying a moving, in particular single-layer or multi-ply, material web of the paper-processing or cardboard-processing industry, wherein the material web is conveyed at a predetermined speed, preferably continuously, in that the material web is curved in at least one lateral edge region by means of a, in particular non-color, mold and then that the side edge of the curved edge region of the material strip in, preferably a linear or linear, contact is made with a paint applicator, so that the side edge of the web is marked by means of the color provided by the paint applicator in a marking operation.
- the invention is based on the idea of the side edge or side edges of a single or multi-ply web of paper or the like during conveying of the continuous, i.e. uninterrupted to mark the material web in color, whereby the color is applied exclusively to the side edge of the material web.
- the edge region is first deformed or curved by means of a molding tool with the side edge of the conveyed material web to be marked, so that the edge region of the material web protrudes from the plane of movement of the material web.
- no color is applied by means of the molding tool, since the mold is not formed color-leading or not color-transmitting.
- a paint application member is introduced in a second step to the gap created thereby, wherein subsequently the effective engagement of the molding tool with the material web is released so that the side edge of the edge region of the material web bears against the paint application member. so that in contact between the side edge and the paint application member, the side edge of the web is provided with color, as under further promotion the material web is discharged laterally along the Farb Publishedungsorgans color from the Farb Committeeungsorgan to the side edge.
- the contact between the side edge of the material web and the paint applicator can be achieved by removing the inking member from the ink transferring position or bringing the web back into operative contact with the non-ink transferring mold so that the side edge and the tool are in operative contact Edge region of the web is removed from the inking member, whereby the contact between the inking member and the side edge of the web is released.
- markings are applied for a predetermined time at the side edge during ongoing production on a continuously conveyed material web, so that in the further processing of the cut material webs in stacked sheets in a stack tray a kind of Zählmarktechnik by from the Marked material webs cut arches arise.
- the material web is curved weaker in the edge region in contact with the paint applicator or is as in contact with the, preferably arranged in the working position, mold for the material web.
- the continuously conveyed material web is more curved or bent than in operative contact with the inking member, wherein the web of material rests against the forming of an elastic stress in the edge region in contact with the mold or the paint applicator.
- the material web is curved at the two longitudinal sides in the edge regions in each case by means of a molding tool and the two side edges of the material web is marked by means of color of, preferably in each case, a paint applicator. Characterized a material web is marked on both sides during the promotion of the material web, wherein the material web is at the two side edges in contact with preferably one color applicator or is brought, so that color is applied to the side edges.
- the edge regions of adjacent side edges of two, in particular parallel, side by side conveyed material webs are marked.
- marking the cut material webs at their opposite or adjacent side edges by means of a respective paint applicator, following a longitudinal cutter for a wide material web to be cut. so that by means of a paint applicator the side edges of two webs are provided with color at the same time.
- the two side edges are marked by means of excluding a paint applicator with color.
- the edge regions of two adjacent material webs are simultaneously bent or bent by the active engagement of a mold.
- the two side edges of the or a material web are marked by means of different colors and / or that by means of a paint applicator the mutually adjacent side edges of two, in particular parallel, side-by-side conveyed material webs, preferably simultaneously, with different colors be marked.
- different colors to mark the side edges of the webs, it is possible to optically mark or emphasize the direction of travel of a material web or the sheets cut therefrom within the system, so that the paper sheets have the correct orientation for particular predetermined further processing of the sheets is determined or determined.
- the inking member is brought into a paint application working position and that the contact between the molding tool and the material web is released during or after the positioning of the inking member in the inking operation position.
- the mold is removed from its working position upon reaching the inking operation position of the inking member, so that the material web in contact with the paint applicator is brought.
- a further method step is characterized in that during the marking of the side edge of the material web or during the markings of the side edges of the material webs the paint application organ while maintaining the, preferably line-like or linear contact of the edge region of the web with the paint applicator, preferably linear and / or perpendicular to the conveying direction of the material web is moved.
- the movements of the molding tool and / or the movements of the paint application member are controlled in a predetermined order by means of a control device.
- a simple and secure manipulation or curvature of the material web by the mold and a reliable inking or reliable marking of the side edge of the web is achieved without bringing color to the top and bottom of the web, so that the subsequent conveying elements for the web are kept clean.
- the inking member is removed, so that the contact between the side edge of the material web and the inking member is released.
- the material web or the material webs is or are marked between a longitudinal cutting device of the paper-processing or the board-processing industry and a cross-cutting device of the paper-processing or the board-processing industry.
- a color marking device which has a shaping tool for the material web and a paint applicator for the material web is arranged on the output side of a longitudinal cutting device, so that following the material webs cut on their longitudinal sides, they are correspondingly provided with a marking on the side edges before entry into a cross cutting device ,
- the object is achieved by a device of paper processing or cardboard processing industry for conveying a moving, especially single-ply or multi-ply, web of paper processing or carton processing industry, the web is at a predetermined speed, preferably continuously conveyed , which is further developed in that a molding tool is provided for the material web, so that the material web in at least one lateral edge region by means of a, in particular not color leading, Forming tool is curved, and that a paint applicator is provided so that the side edge of the curved edge portion of the strip of material which is curved by the mold, in, preferably a line-like, contact with a paint applicator can be brought, so that in a marking operation, the side edge of the web is marked by the provided by the paint applicator color or markable.
- the inking member and the mold are arranged one behind the other with respect to the conveying direction of the material web or the material webs and / or that the inking member and the forming tool form a color marking device for one or more material webs of the paper-processing or cardboard-processing industry.
- the paint application member and the molding tool are arranged in one another or one above the other, so that first the mold and then the paint application member is brought into contact with a material web.
- an embodiment of the device is characterized in that the paint application member and the mold between a slitting device of the paper-processing or the cardboard-processing industry and a cross-cutting device of the paper processing or cardboard processing industry are arranged.
- the material web weakens in the edge region in contact with the paint application member is as in contact with the, preferably arranged in the working position, molding tool.
- the molding tool is movable in relation to the material web perpendicularly, preferably linearly, and / or that the inking member with respect to the material web is perpendicular, preferably linear, movable.
- the mold and the paint applicator are designed to be movable so that they engage in the respective working position in the conveying plane of the flat or flat web or webs, whereby in the working position the mold and / or the paint applicator in the conveying plane of the web (s protrude, whereby the edge region of the material web (s) is laterally curved or bent in contact with the mold and / or the Farb Committeesorgan, so that the open edge or side edge of the conveying plane of the web, preferably up or down, is arched.
- the mold is tongue-like or sword-like or disc-like and / or the paint applicator is tongue-like or sword-like.
- the handling or manipulation of the material web or webs and the marking of the material web or in a simple manner Material webs on the side edges in a simple manner, wherein for the tongue-like or sword-like mold and / or for the tongue-like or sword-like paint applicator corresponding drives or actuators, such as pneumatic cylinders or the like, are provided.
- the side edges of the material web facing contact surfaces of the molds or paint application organs are preferably flat or flat.
- the mold is formed wider or thicker than the paint applicator, whereby in particular the material web in the edge region in contact with the inking member is weaker curved than in contact with the, preferably arranged in the working position, mold, so that in the engagement of the molding tool with the material web or the edge region of the material web, the edge region is curved or bent more strongly than during engagement or during contact of the side edge of the material web with the inking member.
- the tongue-like or sword-like mold is wider or thicker than the tongue-like or sword-like paint applicator.
- the paint application member before a marking operation with at least one color reservoir is brought into contact.
- a paint reservoir for the paint applicator is provided in the form of a marker pen, the tip of the marker pen in touching contact with the paint applicator or a paint application surface As well as side edge of the inking member is, so that is provided by the contact between the ink reservoir and the paint application member color for the marking process.
- the paint application member in particular, for example, when training in the manner of a tongue or a sword, is provided on both sides with paint, so that by means of Farbêtsorgans in a marking process, the two adjacent side edges of two side by side conveyed parallel material webs each be provided with a marker.
- Fig. 1 1 schematically shows a side view of a color marking device 40 for marking side edges of material webs 20 of the paper processing industry, which is arranged on the output side of a schematically designated longitudinal cutting device 10 of the paper-processing industry.
- a longitudinal cutting device a single-layer or multi-ply wide material web is cut into a plurality of (narrow) material webs 20 so that on the output side of the longitudinal cutting device 10 the cut material webs 20 are transported via one or more deflection rollers 12 from the longitudinal cutting device 10 to a cross-cutting device (not shown here).
- the color marking device 40 is by means of an angled retaining strip 14 on the outlet side of the material webs 20 below a longitudinal section 22 (see. Fig. 2 ) positioned by two webs 20, wherein the retaining strip 14 on the output side of the longitudinal cutting device 10 via brackets 16 which engage in corresponding transversely in the longitudinal cutting device 10 extending guide rails 18, on the output side of the longitudinal cutting device 10 detachably below the webs 20 according to the desired format is fixed in position.
- the color marking device 40 is automatically changed by releasing the brackets 16 in the guide rails 18 in position manually or by means of a drive not shown here or moved or adjusted.
- the color marking device 40 has an opening blade 44 designed as a shaping tool for the material web 20 and a marking blade 42 designed as an inking member.
- the marking blade 42 and the opening blade 44 are arranged in alignment with one another in relation to the conveying direction of the material webs (cf. Fig. 3 ).
- the marking blade 42 and the opening blade 44 are connected at their underside to pneumatic cylinders 52 and 54, respectively.
- the pneumatic cylinders 52 and 54 designed as actuators for the marking blade 42 and the opener blade 44 are connected to a control device 56 (shown schematically), so that the pneumatic cylinders 52 are actuated by appropriate control commands. 54 are switched to linearly move the marking blade 42 and / or the ⁇ ffnerhist 44 accordingly.
- a color pen holder 46 is disposed in its rest position, with the use of a Colored pencil 38, for example, a felt-tip pen or the like, with its tip 34 (see. Fig. 3 ) against the side flank 62 of the marking blade 42 (cf. Fig. 4 ) is pressed to corresponding color 30 on the side edge 62 of the marking blade 42 (see. Fig. 3 ). Due to the cross-sectional view in Fig. 1 only one color pen holder 46 is arranged.
- each a corresponding color pen holder 46 is located on both sides in the upper region of the marker in the rest position 42 so that the two side edges of the Markierhists 42 in contact with the color pencils 46 fixed color pencils 38 paint on the side edges 62 of the Marking sword 62 (cf. Fig. 3 ) is applied.
- a guard plate 48 is arranged, which has a discharge slot on top, through which the ⁇ ffnerhist 44 and the Markierhist 42 pass or are moved through, so that formed as a mold ⁇ ffnerhist 44 in the region of the side edges of the longitudinal cut Material webs 20 or is introduced into the longitudinal section, whereby the edge regions of the cut material webs 20 are raised in contact with the ⁇ ffnerhist 44 from the conveying plane.
- the edge regions of the webs 20 are pressed in the region of the longitudinal section 20 upwards, whereby a gap between the webs 20 in the region of the longitudinal section 22 is formed. Since the opener blade 44 is formed as a non-color-carrying or color-transmitting member, even when introducing the ⁇ ffnerhists 44 in the longitudinal section 22 no color is delivered to the continuously conveyed material webs 20.
- the Markierhist 42 is then introduced into this gap region between the side-conveyed material webs 20, wherein on the side edges 62 of the Markierhists 42nd Color 30 (cf. Fig. 4 ) is applied.
- the marking blade 42 is inserted into the gap between the webs 20, without touching the webs 20 in the edge region.
- the ⁇ ffnerhist 44 is pulled out after introduction of the Markierhistes 42 in the gap opened by the ⁇ ffnerhist 44 between the webs 20, so that after pulling out the ⁇ ffnerhists 44, the side edges 24 of the webs 20 against the thinner sword tongue of the Markierhetes 42 (see. Fig. 4 ), so that the side edges 24 of the material webs 20 carry along the color 30 applied to the side flanks 62 of the marking blade 42, so that the ink 30 on the side edges 24 or the paper edge of the material webs 20 (cf. Fig. 4 ) is stripped off each.
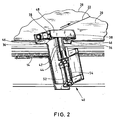
- Fig. 2 is a schematic view of the color marking device 40 laterally from below below the material webs 20 shown. It can be seen that two holders 46 are arranged on both sides of the color sword 42, so that by means of the holders 46 held therein color pencils 38 are held and pressed by a tension spring or compression spring 36 against the side edges of the color sword 42. By thus biased color pencils 38, the tips 34 (see. Fig. 3 ) are pressed permanently into contact with the side edges 62 of the color sword 42 to deliver color to the side edges 62.
- a colored pencil 38 forms a type of ink reservoir in order to provide corresponding color for the color sword 42.
- the color marking device 40 is arranged below the material webs 20, wherein a longitudinal section 22 extends between the two illustrated material webs 20, so that in this longitudinal section 22 for marking the side edges 24 of the material webs 20 (cf. Fig. 4 )
- the ⁇ ffnerhist 44 is introduced, so that the edge regions of the webs 20 are curved upwards and spaced from each other, wherein in the gap thus formed then in the width or in the (thickness) diameter thinner or narrower color sword 42 is introduced.
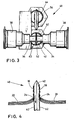
- Fig. 3 shows in a plan view with omission of the material webs the arrangement of the color sword 42 and the ⁇ ffnerhistes 44, wherein the color sword 42 and the ⁇ ffnerhist 44 are arranged in the conveying direction of the web 20 in alignment one behind the other.
- the ⁇ ffnerhist 44 is formed transversely to the direction of the webs 20 thicker than the color sword 42nd
- Fig. 3 shows Fig. 3 in that the tips 34 of the colored pencils 38 on both sides of the color sword 42 are in contact with the side flanks 62 of the tongue-like color sword 42, so that ink 30 for marking the side edges 24 of the material webs 20 (cf. Fig. 4 ) is applied.
- Fig. 4 schematically shows a cross-sectional view of an introduced between two material webs 20 color sword 42, wherein the webs 20 are formed multi-layered.
- the webs 20 are formed multi-layered.
- single-layer material webs 20 are possible.
- the side edges 24 of the material webs 20 on the side edges 62 of the color sword 42 are the side edges 24 of the material webs 20 on the side edges 62 of the color sword 42 to absorb the applied to the side edges 62 in the upper part of the color sword 42 color 30, so that the side edges 24 of the webs 20 are marked laterally with color.
- the color sword 42 is actuated by actuation of the pneumatic cylinder 52 (see FIG. Fig. 1 . Fig. 2 ) is moved linearly downwards so that the movement of the color sword 42, the ink applied to the side edges 62 color 30 for marking or marking the side edges 24 is continuously provided to achieve a reliable lateral marking of the side edges 24.
- the color 30 is brought by the movement of the color sword 42 continuously in the area between the side edges 24 of the webs 20 and the side edges 62 of the color sword 42.
- the opening tool 44 designed as a shaping tool for the material web
- another device which likewise achieves or causes an opening or a gap to be created between two material webs arranged next to one another.
- a wedge or a roller or a blown air nozzle or another curving tool for the edge regions of the material webs 20 to be arched can also be used as the mold.
- paint applicator formed as a color sword 42 in the illustrated embodiment
- other paint applicators such as a paint roller or a spray nozzle are used by a reliable order of color on the side edges 24 of Material webs 20 is achieved.
- a color pencil 38 as a color reservoir for the paint application member
- alternative ink reservoir can be provided to provide the color for the paint applicator to mark the side edges 24 of the webs 20.
Landscapes
- Making Paper Articles (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Fördern einer bewegten, insbesondere einlagigen oder mehrlagigen, Materialbahn der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn mit einer vorbestimmten Geschwindigkeit, vorzugsweise kontinuierlich, gefördert wird. Ferner betrifft die Erfindung eine Einrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie zum Fördern einer bewegten, insbesondere einlagigen oder mehrlagigen, Materialbahn der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn mit einer vorbestimmten Geschwindigkeit, vorzugsweise kontinuierlich, förderbar ist.
- In der Papier verarbeitenden oder der Karton verarbeitenden Industrie werden breite Materialbahnen aus Papier, Karton, Kunststofffolie oder dergleichen einlagig oder mehrlagig einem Längsschneider oder einer Längsschneidvorrichtung zugeführt, so dass die breiten Materialbahnen in mehrere kontinuierliche Materialbahnen geschnitten werden. Anschließend werden die längs geschnittenen Materialbahnen einem Querschneider oder einer Querschneidvorrichtung zugefördert, um die Materialbahnen in Bögen zu schneiden. Anschließend werden die Bögen einem Sammelbereich zugeführt, so dass im Sammelbereich Bögen aus Papier oder dergleichen in einem Stapel gestapelt und abgefördert werden.
- Beispielsweise ist in
DE-A-39 06 376 eine Vorrichtung zum Längsschneiden laufender Materialbahnen offenbart, wobei die Vorrichtung aus Obermessern und Untermessern bestehende rotierende Messerscheiben aufweist. Darüber hinaus sind inDE-A-43 21 860 Querschneider bzw. Längsschneider zum Schneiden einer Bahn quer bzw. in Richtung ihrer Bewegungsrichtung beschrieben. - Des Weiteren ist aus
DE-A-30 07 692 eine Vorrichtung zum Ablegen von Bogen auf einer Stapelstelle beschrieben, wobei an der Stapelstelle der aufeinandergestapelten Bögen ein Markiergerät vorgesehen ist, das in Abhängigkeit von einem vorbestimmten Zählwert den Bogenstapel mit einer Riesmarkierung oder dergleichen versieht. - Außerdem offenbart
DE-A-100 47 039 eine Markierungseinrichtung für Bogenseitenkanten in einer Rotationsdruckmaschine. Weiterhin ist inJP-A-2007-084248 US-A-4 627 380 eine Markierungsvorrichtung zum Färben der lateralen Kanten eines Bogens offenbart. - Ausgehend von diesem Stand der Technik besteht die Aufgabe der Erfindung darin, die Kennzeichnung von Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie auf einfache Weise zu verbessern, wobei der konstruktive Aufwand hierfür möglichst gering gehalten werden soll und wobei es insbesondere möglich sein soll, eine eindeutige und trennungsgenaue Markierung in einem Stapel zu erreichen.
- Gelöst wird diese Aufgabe bei dem Verfahren zum Fördern einer bewegten, insbesondere einlagigen oder mehrlagigen, Materialbahn der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn mit einer vorbestimmten Geschwindigkeit, vorzugsweise kontinuierlich, gefördert wird, dadurch, dass die Materialbahn in wenigstens einem seitlichen Randbereich mittels eines, insbesondere nicht Farbe führenden, Formwerkzeugs gekrümmt wird und dass anschließend die Seitenkante des gekrümmten Randbereichs des Materialstreifens in, vorzugsweise einem linienartigen oder linienförmigen, Kontakt mit einem Farbauftragsorgan gebracht wird, so dass die Seitenkante der Materialbahn mittels der durch das Farbauftragsorgan bereitgestellten Farbe in einem Markierungsvorgang markiert wird.
- Die Erfindung beruht auf dem Gedanken, die Seitenkante oder die Seitenkanten einer einlagigen oder mehrlagigen Materialbahn aus Papier oder dergleichen während der Förderung der kontinuierlichen, d.h. ununterbrochenen, Materialbahn farblich zu markieren, wobei die Farbe ausschließlich an die Seitenkante der Materialbahn aufgetragen wird. Hierzu wird zunächst mittels eines Formwerkzeugs der Randbereich mit der zu markierenden Seitenkante der geförderten Materialbahn verformt bzw. gekrümmt, so dass der Randbereich der Materialbahn aus der Bewegungsebene der Materialbahn herausragt. Hierbei wird mittels des Formwerkzeuges keine Farbe aufgetragen, da das Formwerkzeug nicht farbführend oder nicht farbübertragend ausgebildet ist.
- Durch die Krümmung der Materialbahn im Eingriff mit dem Formwerkzeug wird in einem zweiten Schritt an die dadurch geschaffene Lücke ein Farbauftragungsorgan eingebracht, wobei anschließend der Wirkangriff des Formwerkzeugs mit der Materialbahn gelöst wird, so dass die Seitenkante des Randbereichs der Materialbahn sich an das Farbauftragungsorgan anlegt, so dass im Kontakt zwischen der Seitenkante und dem Farbauftragsorgan die Seitenkante der Materialbahn mit Farbe versehen wird, da unter Weiterförderung der Materialbahn seitlich entlang des Farbauftragungsorgans Farbe von dem Farbauftragungsorgan an die Seitenkante abgegeben wird.
- Gemäß den erfindungsgemäßen Schritten wird dabei die Oberseite und Unterseite der Materialbahn sauber gehalten, da ausschließlich durch den linienartigen Kontakt der Seitenkante mit dem Farbauftragsorgan Farbe nur auf die Seitenkante gebracht wird. Hierdurch wird vermieden, dass Farbe auf die Ober- bzw. Unterseite der Materialbahn gelangt, wodurch nachfolgend in der Weiterverarbeitung die Materialbahn transportierende Organe sauber gehalten werden, da sich keine Farbe auf der Ober- und Unterseite der Materialbahn befindet.
- Der Kontakt zwischen der Seitenkante der Materialbahn und dem Farbauftragsorgan kann dadurch gelöst werden, dass das Farbauftragsorgan von der farbübertragenden Position entfernt wird oder die Materialbahn wieder in Wirkkontakt mit dem nicht Farbe übertragenden Formwerkzeug gebracht wird, so dass durch den Wirkeingriff des Formwerkzeugs die Seitenkante und der Randbereich der Materialbahn von dem Farbauftragsorgan entfernt wird, wodurch der Kontakt zwischen dem Farbauftragsorgan und der Seitenkante der Materialbahn gelöst wird.
- Weiterhin ist es gemäß der Erfindung möglich, dass während der laufenden Produktion an einer kontinuierlich geförderten Materialbahn Markierungen für eine vorbestimmte Zeit an der Seitenkante aufgetragen werden, so dass bei der Weiterverarbeitung der geschnittenen Materialbahnen in gestapelten Bögen in einer Stapelablage eine Art Zählmarkierung durch die aus den markierten Materialbahnen geschnittenen Bögen entstehen.
- Darüber hinaus zeichnet sich eine weitere Ausführungsform des Verfahrens dadurch aus, dass die Materialbahn im Randbereich im Kontakt mit dem Farbauftragsorgan schwächer gekrümmt wird oder ist als im Kontakt mit dem, vorzugsweise in der Arbeitsposition angeordneten, Formwerkzeug für die Materialbahn. In der Arbeitsposition des Formwerkzeugs ist die kontinuierlich geförderte Materialbahn stärker gekrümmt oder gebogen als in Wirkkontakt mit dem Farbauftragsorgan, wobei die Materialbahn unter Ausbildung einer elastischen Spannung im Randbereich im Kontakt mit dem Formwerkzeug bzw. dem Farbauftragsorgan an diesen anliegt.
- Des Weiteren ist vorteilhafterweise vorgesehen, dass die Materialbahn an den beiden Längsseiten in den Randbereichen jeweils mittels eines Formwerkzeugs gekrümmt wird und die beiden Seitenkanten der Materialbahn mittels Farbe von, vorzugsweise jeweils, einem Farbauftragsorgan markiert wird. Dadurch wird eine Materialbahn auf beiden Seiten während der Förderung der Materialbahn markiert, wobei die Materialbahn an den beiden Seitenkanten in Kontakt mit vorzugsweise jeweils einem Farbauftragsorgan steht oder gebracht wird, so dass Farbe an den Seitenkanten aufgebracht wird.
- Weiterhin ist es bevorzugt, wenn mittels eines Formwerkzeugs die Randbereiche von zueinander benachbarten Seitenkanten von zwei, insbesondere parallel, nebeneinander geförderten Materialbahnen, vorzugsweise gleichzeitig, gekrümmt werden und/oder dass mittels eines Farbauftragsorgans die zueinander benachbarten Seitenkanten von zwei, insbesondere parallel, nebeneinander geförderten Materialbahnen, vorzugsweise gleichzeitig, markiert werden. Dadurch ist es beispielsweise möglich, im Anschluss an einen Längsschneider für eine breite zu schneidende Materialbahn die geschnittenen Materialbahnen an ihren sich gegenüberliegenden bzw. benachbarten Seitenkanten mittels jeweils eines Farbauftragsorgans zu markieren, so dass mittels eines Farbauftragsorgans die Seitenkanten von zwei Materialbahnen gleichzeitig mit Farbe versehen werden. Insbesondere werden dabei gleichzeitig die beiden Seitenkanten mittels ausschließend eines Farbauftragsorgans mit Farbe markiert. Darüber hinaus ist es gemäß der Erfindung vorgesehen, dass durch den Wirkeingriff eines Formwerkzeugs die Randbereiche von zwei benachbarten Materialbahnen gleichzeitig gekrümmt werden bzw. gebogen werden.
- Ferner ist gemäß einer bevorzugten Ausführungsform des Verfahrens vorgesehen, dass die beiden Seitenkanten der oder einer Materialbahn mittels verschiedener Farben markiert werden und/oder dass mittels eines Farbauftragsorgans die zueinander benachbarten Seitenkanten von zwei, insbesondere parallel, nebeneinander geförderten Materialbahnen, vorzugsweise gleichzeitig, mit verschiedenen Farben markiert werden. Durch die Verwendung von verschiedenen Farben zur Markierung der Seitenkanten der Materialbahnen ist es möglich, die Laufrichtung einer Materialbahn bzw. der daraus geschnittenen Bögen innerhalb der Anlage auf einfache Weise optisch zu kennzeichnen bzw. hervorzuheben, so dass bei besonderen vorbestimmten Weiterverarbeitungen der Papierbögen die richtige Orientierung der Bögen bestimmt wird oder bestimmt ist.
- Überdies ist es vorteilhaft, wenn nach oder während der Krümmung des Randbereichs der Materialbahn in Kontakt mit dem Formwerkzeug das Farbauftragsorgan in eine Farbauftragsarbeitsposition gebracht wird und dass während oder nach der Positionierung des Farbauftragsorgans in der Farbauftragsarbeitsposition der Kontakt zwischen dem Formwerkzeug und der Materialbahn gelöst wird. Hierbei wird bei Erreichen der Farbauftragsarbeitsposition des Farbauftragsorgans das Formwerkzeug aus dessen Arbeitsposition entfernt, so dass die Materialbahn in Kontakt mit dem Farbauftragsorgan gebracht wird.
- Darüber hinaus zeichnet sich ein weiterer Verfahrensschritt dadurch aus, dass während der Markierung der Seitenkante der Materialbahn bzw. während der Markierungen der Seitenkanten der Materialbahnen das Farbauftragsorgan unter Beibehaltung des, vorzugsweise linienartigen oder linienförmigen, Kontakts des Randbereichs der Materialbahn mit dem Farbauftragsorgan, vorzugsweise linear und/oder senkrecht zur Förderrichtung der Materialbahn, bewegt wird. Durch die Bewegung des Farbauftragsorgans unter Beibehaltung des farbauftragenden Kontakts mit der Seitenkante der Materialbahn wird es in einer Ausgestaltung des Verfahrens möglich, dass stets frische und ausreichend Farbe für die Markierung der Seitenkante bereitgestellt wird, da durch die Bewegung des Farbauftragsorgans Farbe zu der Seitenkante der Materialbahn gefördert wird, so dass von der auf der Oberfläche des Farbauftragsorgans befindlichen Farbe diese im Kontakt mit der Seitenkante auf die Seitenkante aufgebracht wird.
- Weiterhin ist es vorteilhaft, wenn die Bewegungen des Formwerkzeugs und/oder die Bewegungen des Farbauftragsorgans in einer vorbestimmten Reihenfolge mittels einer Steuereinrichtung gesteuert werden. Hierdurch wird eine einfache und sichere Manipulation bzw. Krümmung der Materialbahn durch das Formwerkzeug sowie ein zuverlässiger Farbauftrag bzw. eine zuverlässige Markierung der Seitenkante der Materialbahn erreicht, ohne dass Farbe auf die Oberseite und Unterseite der Materialbahn gebracht wird, so dass auch die nachfolgenden Förderorgane für die Materialbahn sauber gehalten werden.
- Des Weiteren ist es in einer Ausgestaltung des Verfahrens günstig, dass vor einem Markierungsvorgang Farbe auf das Farbauftragsorgan aus einem Farbreservoir aufgebracht wird. Dadurch wird stets frische Farbe auf das Auftragsorgan aufgebracht, die anschließend in einem Markierungsvorgang für die Markierung der Seitenkante der Materialbahn bzw. der Materialbahnen verwendet wird.
- Darüber hinaus ist gemäß einer Ausgestaltung des Verfahrens vorgesehen, dass zur Beendigung des Markierungsvorgangs das Farbauftragsorgan entfernt wird, so dass der Kontakt zwischen der Seitenkante der Materialbahn und dem Farbauftragsorgan gelöst wird.
- Außerdem ist es in einem weiteren Verfahrensschritt bevorzugt, wenn die Materialbahn oder die Materialbahnen zwischen einer Längsschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie und einer Querschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie markiert wird oder werden. Insbesondere ist eine Farbmarkierungseinrichtung, die ein Formwerkzeug für die Materialbahn und ein Farbauftragsorgan für die Materialbahn aufweist, ausgangsseitig einer Längsschneidvorrichtung angeordnet, so dass im Anschluss an die an ihren Längsseiten geschnittenen Materialbahnen diese mit einer Markierung an den Seitenkanten vor Eintritt in eine Querschneidvorrichtung entsprechend versehen werden.
- Darüber hinaus wird die Aufgabe gelöst durch eine Einrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie zum Fördern einer bewegten, insbesondere einlagigen oder mehrlagigen, Materialbahn der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn mit einer vorbestimmten Geschwindigkeit, vorzugsweise kontinuierlich, förderbar ist, die dadurch weitergebildet wird, dass ein Formwerkzeug für die Materialbahn vorgesehen ist, so dass die Materialbahn in wenigstens einem seitlichen Randbereich mittels eines, insbesondere nicht Farbe führenden, Formwerkzeugs krümmbar ist, und dass ein Farbauftragsorgan vorgesehen ist, so dass die Seitenkante des gekrümmten Randbereichs des Materialstreifens, der durch das Formwerkzeug gekrümmt ist, in, vorzugsweise einem linienartigen, Kontakt mit einem Farbauftragsorgan bringbar ist, so dass in einem Markierungsvorgang die Seitenkante der Materialbahn mittels der durch das Farbauftragsorgan bereitgestellten Farbe markiert wird oder markierbar ist.
- Dazu ist weiter vorgesehen, dass das Farbauftragsorgan und das Formwerkzeug bezogen auf die Förderrichtung der Materialbahn oder der Materialbahnen hintereinander angeordnet sind und/oder dass das Farbauftragsorgan und das Formwerkzeug eine Farbmarkierungseinrichtung für eine oder mehrere Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie ausbilden.
- Überdies ist es im Rahmen der Erfindung möglich, dass das Farbauftragsorgan und das Formwerkzeug ineinander oder übereinander angeordnet sind, so dass zunächst das Formwerkzeug und anschließend das Farbauftragsorgan in Kontakt mit einer Materialbahn gebracht wird.
- Ferner zeichnet sich eine Ausgestaltung der Einrichtung dadurch aus, dass das Farbauftragsorgan und das Formwerkzeug zwischen einer Längsschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie und einer Querschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie angeordnet sind.
- Außerdem ist es weiterhin vorteilhaft, wenn die Materialbahn im Randbereich im Kontakt mit dem Farbauftragsorgan schwächer gekrümmt ist als im Kontakt mit dem, vorzugsweise in der Arbeitsposition angeordneten, Formwerkzeug.
- Des Weiteren wird für eine bevorzugte Ausbildung der Einrichtung vorgeschlagen, dass das Formwerkzeug in Bezug auf die Materialbahn senkrecht, vorzugsweise linear, bewegbar ist und/oder dass das Farbauftragsorgan in Bezug auf die Materialbahn senkrecht, vorzugsweise linear, bewegbar ist. Insbesondere sind das Formwerkzeug und das Farbauftragsorgan derart bewegbar ausgebildet, dass sie in der jeweiligen Arbeitsposition in die Förderebene der flachen bzw. ebenen Materialbahn bzw. -bahnen eingreifen, wodurch in der Arbeitsposition das Formwerkzeug und/oder das Farbauftragsorgan in die Förderebene der Materialbahn(en) hineinragen, wodurch der Randbereich der Materialbahn(en) im Kontakt mit dem Formwerkzeug und/oder dem Farbauftragsorgan seitlich gekrümmt ist bzw. gebogen wird, so dass die offene Kante bzw. Seitenkante aus der Förderebene der Materialbahn, vorzugsweise nach oben oder nach unten, gewölbt wird.
- Darüber hinaus ist es bei einem Markierungsvorgang auf beiden Seitenkanten einer Materialbahn vorgesehen, dass der seitliche Abstand zwischen den die Materialbahn berührenden Flächen der Formwerkzeuge bzw. den die Materialbahn berührenden farbführenden Flächen von zwei Farbauftragsorganen kleiner als die Breite einer auf beiden Seiten zu markierenden Materialbahn.
- Außerdem ist es in einer Ausgestaltung der Einrichtung vorteilhaft, dass das Formwerkzeug zungenartig oder schwertartig oder scheibenartig ausgebildet ist und/oder das Farbauftragsorgan zungenartig oder schwertartig ausgebildet ist. Hierdurch wird auf einfache Weise die Handhabung bzw. Manipulation der Materialbahn oder Materialbahnen sowie die Markierung der Materialbahn oder der Materialbahnen an den Seitenkanten auf einfache Weise ermöglicht, wobei für das zungenartige oder schwertartige Formwerkzeug und/oder für das zungenartige oder schwertartige Farbauftragsorgan entsprechende Antriebe oder Stellglieder, beispielsweise Pneumatikzylinder oder dergleichen, vorgesehen sind. Hierbei sind die den Seitenkanten der Materialbahn zugewandten Berührungsflächen der Formwerkzeuge oder der Farbauftragsorgane vorzugsweise flach bzw. eben ausgebildet. Wenn das Farbauftragsorgan als Drehscheibe oder dergleichen ausgebildet ist, wird Farbe unter Drehung oder Rotation der Drehscheibe seitlich an die Seitenkante der Materialbahn aufgebracht.
- Ferner ist in einer bevorzugten Weiterbildung vorgesehen, dass das Formwerkzeug breiter oder dicker als das Farbauftragsorgan ausgebildet ist, wodurch insbesondere die Materialbahn im Randbereich im Kontakt mit dem Farbauftragsorgan schwächer gekrümmt ist als im Kontakt mit dem, vorzugsweise in der Arbeitsposition angeordneten, Formwerkzeug, so dass im Eingriff des Formwerkzeugs mit der Materialbahn bzw. dem Randbereich der Materialbahn der Randbereich stärker gekrümmt oder gebogen wird als beim Eingriff oder beim Kontakt der Seitenkante der Materialbahn mit dem Farbauftragsorgan. Insbesondere ist in einer Ausgestaltung das zungenartige oder schwertartige Formwerkzeug breiter oder dicker als das zungenartige oder schwertartige Farbauftragsorgan.
- Außerdem ist in einer weiteren vorteilhaften Ausgestaltung vorgesehen, dass das Farbauftragsorgan vor einem Markierungsvorgang mit wenigstens einem Farbreservoir, z.B. einen Farbstift oder dergleichen, in Kontakt bringbar ist. Beispielsweise wird ein Farbreservoir für das Farbauftragsorgan in Form eines Markierungsstiftes bereitgestellt, wobei die Spitze des Markierungsstiftes in berührendem Kontakt mit dem Farbauftragsorgan oder einer Farbauftragsfläche sowie Seitenflanke des Farbauftragsorgans ist, so dass durch den Kontakt zwischen dem Farbreservoir und dem Farbauftragsorgan Farbe für den Markierungsvorgang bereitgestellt wird. Insbesondere ist in einer weiteren Ausgestaltung vorgesehen, dass das Farbauftragsorgan, insbesondere beispielsweise bei Ausbildung nach Art einer Zunge oder eines Schwerts, auf beiden Seiten mit Farbe versehen wird, so dass mittels des Farbauftragsorgans in einem Markierungsvorgang die beiden benachbarten Seitenkanten von zwei nebeneinander parallel geförderten Materialbahnen jeweils mit einer Markierung versehen werden.
- Weitere Merkmale der Erfindung werden aus der Beschreibung erfindungsgemäßer Ausführungsformen zusammen mit den Ansprüchen und den beigefügten Zeichnungen ersichtlich. Erfindungsgemäße Ausführungsformen können einzelne Merkmale oder eine Kombination mehrerer Merkmale erfüllen.
- Die Erfindung wird nachstehend ohne Beschränkung des allgemeinen Erfindungsgedankens anhand von Ausführungsbeispielen unter Bezugnahme auf die Zeichnungen beschrieben, wobei bezüglich aller im Text nicht näher erläuterten erfindungsgemäßen Einzelheiten ausdrücklich auf die Zeichnungen verwiesen wird. Es zeigen:
- Fig. 1
- schematisch eine Seitenansicht an der Ausgangsseite einer Längsschneidvorrichtung der Papier verarbeitenden Industrie;
- Fig. 2
- schematisch eine perspektivische Ansicht einer Farbmarkierungseinrichtung an der Ausgangsseite eines Längsschneiders der Papier verarbeitenden Industrie von unten;
- Fig. 3
- schematisch eine Draufsicht auf eine Farbmarkierungseinrichtung und
- Fig. 4
- schematisch ein Markierschwert einer Farbmarkierungseinrichtung in Arbeitsposition.
- In den folgenden Figuren sind jeweils gleiche oder gleichartige Elemente bzw. entsprechende Teile mit denselben Bezugsziffern versehen, so dass von einer entsprechenden erneuten Vorstellung abgesehen wird.
-
Fig. 1 zeigt schematisch eine Seitenansicht einer Farbmarkierungseinrichtung 40 für die Markierung von Seitenkanten von Materialbahnen 20 der Papier verarbeitenden Industrie, die an der Ausgangsseite einer schematisch bezeichneten Längsschneidvorrichtung 10 der Papier verarbeitenden Industrie angeordnet ist. In einer Längsschneidvorrichtung wird eine einlagige oder mehrlagige breite Materialbahn in mehrere (schmale) Materialbahnen 20 geschnitten, so dass ausgangsseitig der Längsschneidvorrichtung 10 die geschnittenen Materialbahnen 20 über eine oder mehrere Umlenkrollen 12 von der Längsschneidvorrichtung 10 zu einer (hier nicht dargestellten) Querschneidvorrichtung transportiert werden. - Die Farbmarkierungseinrichtung 40 wird mittels einer gewinkelten Halteleiste 14 an der Austrittsseite der Materialbahnen 20 unterhalb eines Längsschnitts 22 (vgl.
Fig. 2 ) von zwei Materialbahnen 20 positioniert angeordnet, wobei die Halteleiste 14 an der Ausgangsseite der Längsschneidvorrichtung 10 über Halterungen 16, die in entsprechende quer in der Längsschneidvorrichtung 10 verlaufende Führungsschienen 18 eingreifen, an der Ausgangsseite der Längsschneidvorrichtung 10 lösbar unterhalb der Materialbahnen 20 entsprechend dem gewünschten Format in ihrer Position fixiert wird. Bei einem Formatwechsel, d.h. bei einer anderen Schnittbreite der Materialbahnen 20, wird die Farbmarkierungseinrichtung 40 durch Lösen der Halterungen 16 in den Führungsschienen 18 entsprechend in ihrer Position manuell oder mittels eines hier nicht dargestellten Antriebs automatisch verändert oder verschoben bzw. eingestellt. - Die Farbmarkierungseinrichtung 40 verfügt über ein als Formwerkzeug für die Materialbahn 20 ausgebildetes Öffnerschwert 44 und ein als Farbauftragsorgan ausgebildetes Markierschwert 42. Das Markierschwert 42 und das Öffnerschwert 44 sind bezogen auf die Förderrichtung der Materialbahnen 20 fluchtend hintereinander angeordnet (vgl.
Fig. 3 ). - Um das Markierschwert 42 und das Öffnerschwert 44 linear und senkrecht zur Förderebene bzw. zur Förderrichtung der Materialbahnen 20 zu bewegen, sind das Markierschwert 42 sowie das Öffnerschwert 44 an ihren Unterseiten mit Pneumatikzylinder 52 bzw. 54 jeweils verbunden.
- Um eine Bewegung des Markierschwerts 42 bzw. des Öffnerschwerts 44 auszuführen, sind die als Stellglieder für das Markierschwert 42 sowie für das Öffnerschwert 44 ausgebildeten Pneumatikzylinder 52 sowie 54 mit einer (schematisch) dargestellten Steuereinrichtung 56 verbunden, so dass durch entsprechende Steuerbefehle die Pneumatikzylinder 52, 54 geschaltet werden, um das Markierschwert 42 und/oder das Öffnerschwert 44 entsprechend linear zu bewegen.
- Im oberen Bereich des Markierschwertes 42 ist in dessen Ruheposition ein Farbstifthalter 46 angeordnet, unter dessen Verwendung ein Farbstift 38, beispielsweise ein Filzstift oder dergleichen, mit seiner Spitze 34 (vgl.
Fig. 3 ) gegen die Seitenflanke 62 des Markierschwerts 42 (vgl.Fig. 4 ) gedrückt wird, um entsprechend Farbe 30 auf die Seitenflanke 62 des Markierschwerts 42 (vgl.Fig. 3 ) abzugeben. Aufgrund der Querschnittsdarstellung inFig. 1 ist nur ein Farbstifthalter 46 angeordnet. - Bei der in
Fig. 2 dargestellten perspektivischen Ansicht ist beidseits im oberen Bereich des in der Ruheposition befindlichen Markierschwerts 42 auf beiden Seiten jeweils ein entsprechender Farbstifthalter 46 angeordnet, so dass die beiden Seitenflanken des Markierschwerts 42 im Kontakt mit den in den Farbstifthaltern 46 fixierten Farbstiften 38 Farbe auf die Seitenflanken 62 des Markierschwerts 62 (vgl.Fig. 3 ) aufgebracht wird. - Oberhalb des Markierschwerts 42 und des Öffnerschwerts 44 ist ein Schutzblech 48 angeordnet, das einen Austrittschlitz oberseitig aufweist, durch den das Öffnerschwert 44 und das Markierschwert 42 hindurchtreten bzw. hindurchbewegt werden, so dass das als Formwerkzeug ausgebildete Öffnerschwert 44 im Bereich der Seitenkanten der längs geschnittenen Materialbahnen 20 bzw. in den Längsschnitt eingebracht wird, wodurch die Randbereiche der geschnittenen Materialbahnen 20 im Kontakt mit dem Öffnerschwert 44 aus der Förderebene angehoben werden. Durch das Einschieben des Öffnerschwerts 44 werden die Randbereiche der Materialbahnen 20 im Bereich des Längsschnitts 20 nach oben gedrückt, wodurch ein Spalt zwischen den Materialbahnen 20 im Bereich des Längsschnitts 22 ausgebildet wird. Da das Öffnerschwert 44 als nicht farbtragendes oder farbübertragendes Organ ausgebildet ist, wird auch beim Einbringen des Öffnerschwerts 44 in den Längsschnitt 22 keine Farbe an die kontinuierlich geförderten Materialbahnen 20 abgegeben.
- Nachdem durch Einbringen des Öffnerschwerts 44 in den Längsschnitt 22 zwischen zwei Materialbahnen 20 die Randbereiche der Materialbahnen 20 durch einen Spalt voneinander beabstandet werden, wird anschließend in diesen Spaltbereich zwischen den nebeneinander geförderten Materialbahnen 20 das Markierschwert 42 eingebracht, wobei auf den Seitenflanken 62 des Markierschwerts 42 Farbe 30 (vgl.
Fig. 4 ) aufgebracht ist. Hierbei wird das Markierschwert 42 in den Spalt zwischen den Materialbahnen 20 eingeschoben, ohne die Materialbahnen 20 im Randbereich zu berühren. - Um beispielsweise die Materialbahnen 20 für eine Zählung an einem geschnittenen Bogenstapel zu markieren, wird nach Einbringen des Markierschwertes 42 in den von dem Öffnerschwert 44 geöffneten Spalt zwischen den Materialbahnen 20 das Öffnerschwert 44 herausgezogen, so dass nach Herausziehen des Öffnerschwerts 44 die Seitenkanten 24 der Materialbahnen 20 an der dünneren Schwertzunge des Markierschwertes 42 anliegen (vgl.
Fig. 4 ), so dass die Seitenkanten 24 der Materialbahnen 20 die auf den Seitenflanken 62 des Markierschwertes 42 aufgebrachte Farbe 30 mitnehmen, so dass die Farbe 30 an den Seitenkanten 24 bzw. der Papierkante der Materialbahnen 20 (vgl.Fig. 4 ) jeweils abgestreift wird. - Hierbei wird durch den linienartigen Kontakt zwischen den Seitenkanten 24 der Materialbahnen 20 und den Seitenflanken 62 des Markierschwertes 42 Farbe 30 an die Seitenkanten 24 der Materialbahnen 20 aufgetragen, wobei aufgrund der gekrümmten Anlage der Materialbahnen 20 an das Markierschwert 42 keine Farbe an die Unterseite der Materialbahnen 20 gelangt. Dadurch werden die nachfolgenden Förderorgane in einer Anlage der Papier verarbeitenden Industrie, die in Kontakt mit der Unterseite der Materialbahnen 20 gelangen, nicht mit Farbe zugesetzt und somit nicht verschmutzt, so dass die Förderorgane während der gesamten Produktion sauber gehalten werden.
- In
Fig. 2 ist eine schematische Ansicht der Farbmarkierungseinrichtung 40 seitlich von unten unterhalb der Materialbahnen 20 dargestellt. Hierbei ist erkennbar, dass an beiden Seiten des Farbschwertes 42 zwei Halterungen 46 angeordnet sind, so dass mittels der Halterungen 46 darin gehaltene Farbstifte 38 gehalten werden und mittels einer Spannfeder oder Druckfeder 36 gegen die Seitenflanken des Farbschwertes 42 gedrückt werden. Durch die dadurch vorgespannten Farbstifte 38 werden die Spitzen 34 (vgl.Fig. 3 ) dauerhaft in Kontakt mit den Seitenflanken 62 des Farbschwertes 42 angedrückt, um Farbe an die Seitenflanken 62 abzugeben. Hierbei bildet ein Farbstift 38 eine Art Farbreservoir aus, um entsprechend Farbe für das Farbschwert 42 bereitzustellen. - Ferner ist aus
Fig. 2 ersichtlich, dass die Farbmarkierungseinrichtung 40 unterhalb der Materialbahnen 20 angeordnet ist, wobei zwischen den beiden dargestellten Materialbahnen 20 ein Längsschnitt 22 verläuft, so dass in diesem Längsschnitt 22 zur Markierung der Seitenkanten 24 der Materialbahnen 20 (vgl.Fig. 4 ) durch Betätigung des Pneumatikzylinders 54 das Öffnerschwert 44 eingebracht wird, so dass die Randbereiche der Materialbahnen 20 nach oben gewölbt werden und voneinander beabstandet werden, wobei in dem dadurch gebildeten Spalt anschließend das in der Breite bzw. im (Dicken-)Durchmesser dünnere bzw. schmalere Farbschwert 42 eingebracht wird. - Beim Einbringen des Farbschwerts 42 bei in Arbeitsposition positioniertem Öffnerschwert 44 besteht kein Kontakt zwischen den Seitenflanken 62 des Farbschwerts 42 und den Seitenkanten der Materialbahnen 20. Dieser Kontakt zwischen den Seitenflanken 62 des Farbschwerts 42 und den Seitenkanten der Materialbahnen 20 wird nach Einbringen des Farbschwertes 42 in den von dem Öffnerschwert 44 geöffneten Spalt dadurch erreicht, dass das Öffnerschwert 44 nach Positionierung des Farbschwertes 42 in der Farbauftragsposition das Öffnerschwert 44 durch Betätigung des Pneumatikzylinders 54 herausgezogen wird, so dass sich die Seitenkanten 24 der Materialbahnen 20 seitlich an die Seitenflanken 62 des Farbschwertes 42 in einem linienförmigen Kontakt (vgl.
Fig. 4 ) seitlich anlegen. -
Fig. 3 zeigt in einer Draufsicht unter Weglassung der Materialbahnen die Anordnung des Farbschwertes 42 und des Öffnerschwertes 44, wobei das Farbschwert 42 und das Öffnerschwert 44 in Förderrichtung der Materialbahn 20 fluchtend hintereinander angeordnet sind. Darüber hinaus ist ausFig. 3 zu erkennen, dass das Öffnerschwert 44 quer zur Laufrichtung der Materialbahnen 20 dicker ausgebildet ist als das Farbschwert 42. - Ferner zeigt
Fig. 3 , dass die Spitzen 34 der Farbstifte 38 auf beiden Seiten des Farbschwertes 42 im Kontakt mit den Seitenflanken 62 des zungenartigen Farbschwertes 42 sind, so dass Farbe 30 zur Markierung der Seitenkanten 24 der Materialbahnen 20 (vgl.Fig. 4 ) aufgebracht wird. - Darüber hinaus ist in
Fig. 4 schematisch eine Querschnittsdarstellung eines zwischen zwei Materialbahnen 20 eingebrachten Farbschwertes 42 dargestellt, wobei die Materialbahnen 20 mehrlagig ausgebildet sind. Im Rahmen der Erfindung sind auch einlagige Materialbahnen 20 möglich. - Durch die Vorformung der Randbereiche der Materialbahnen 20 und nach Herausziehen des Öffnerschwertes 44 liegen die Seitenkanten 24 der Materialbahnen 20 an den Seitenflanken 62 des Farbschwertes 42 an, um die an den Seitenflanken 62 im oberen Bereich des Farbschwertes 42 aufgetragene Farbe 30 aufzunehmen, so dass die Seitenkanten 24 der Materialbahnen 20 mit Farbe seitlich markiert werden.
- Während der Farbmarkierung der Seitenkanten 24 der Materialbahnen 20 wird das Farbschwert 42 durch Betätigung des Pneumatikzylinders 52 (vgl.
Fig. 1 ,Fig. 2 ) linear nach unten bewegt, so dass durch die Bewegung des Farbschwertes 42 die auf den Seitenflanken 62 aufgebrachte Farbe 30 für die Markierung bzw. Kennzeichnung der Seitenkanten 24 kontinuierlich bereitgestellt wird, um eine zuverlässige seitliche Markierung der Seitenkanten 24 zu erreichen. Hierbei wird die Farbe 30 durch die Bewegung des Farbschwertes 42 fortlaufend in den Bereich zwischen den Seitenkanten 24 der Materialbahnen 20 und den Seitenflanken 62 des Farbschwertes 42 gebracht. - Im Rahmen der Erfindung ist es möglich, anstelle des als FormWerkzeug für die Materialbahn ausgebildeten Öffnerschwerts 44 eine andere Einrichtung zu verwenden, durch die ebenfalls erreicht oder bewirkt wird, dass eine Öffnung oder ein Spalt zwischen zwei nebeneinander angeordneten Materialbahnen geschaffen wird. Beispielsweise kann als Formwerkzeug auch ein Keil oder eine Rolle oder eine Blasluftdüse oder ein anderes Wölbwerkzeug für die zu wölbenden Randbereiche der Materialbahnen 20 eingesetzt werden.
- Ferner ist es im Rahmen der Erfindung denkbar, dass anstelle des als Farbschwert 42 ausgebildeten Farbauftragsorgan in dem dargestellten Ausführungsbeispiel andere Farbauftragsorgane beispielsweise eine Farbrolle oder eine Spritzdüse eingesetzt werden, durch die ein zuverlässiger Auftrag von Farbe an den Seitenkanten 24 der Materialbahnen 20 erreicht wird. Ferner kann anstelle eines Farbstifts 38 als Farbreservoir für das Farbauftragsorgan ein anderes, alternatives Farbreservoir bereitgestellt werden, um die Farbe für das Farbauftragsorgan zur Markierung der Seitenkanten 24 der Materialbahnen 20 bereitzustellen.
- Weiterhin ist es im Rahmen der Erfindung möglich, die in den Ausführungsbeispielen exemplarisch beschriebenen Vorrichtungen in einer Anlage oder Einrichtung der Karton verarbeitenden Industrie entsprechend einzusetzen oder zu verwenden, um auf die Seitenkanten von Materialbahnen der Karton verarbeitenden Industrie Farbe aufzubringen.
- Alle genannten Merkmale, auch die den Zeichnungen allein zu entnehmenden sowie auch einzelne Merkmale, die in Kombination mit anderen Merkmalen offenbart sind, werden allein und in Kombination als erfindungswesentlich angesehen. Erfindungsgemäße Ausführungsformen können durch einzelne Merkmale oder eine Kombination mehrerer Merkmale erfüllt sein.
-
- 10
- Längsschneidvorrichtung
- 12
- Umlenkrolle
- 14
- Halteleiste
- 16
- Halterung
- 18
- Führungsschiene
- 20
- Materialbahn
- 22
- Längsschnitt
- 24
- Seitenkante
- 30
- Farbe
- 34
- Spitze
- 36
- Druckfeder
- 38
- Farbstift
- 40
- Farbmarkierungseinrichtung
- 42
- Markierschwert
- 44
- Öffnerschwert
- 46
- Farbstifthalter
- 48
- Schutzblech
- 52
- Pneumatikzylinder
- 54
- Pneumatikzylinder
- 56
- Steuereinrichtung
- 62
- Seitenflanke
Claims (15)
- Verfahren zum Fördern einer bewegten Materialbahn (20) der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn (20) mit einer vorbestimmten Geschwindigkeit gefördert wird, dadurch gekennzeichnet, dass die Materialbahn (20) in wenigstens einem seitlichen Randbereich mittels eines Formwerkzeugs (44) gekrümmt wird und dass anschließend die Seitenkante (24) des gekrümmten Randbereichs der Materialbahn (20) in Kontakt mit einem Farbauftragsorgan (42) gebracht wird, so dass die Seitenkante (24) der Materialbahn (20) mittels der durch das Farbauftragsorgan (42) bereitgestellten Farbe (30) in einem Markierungsvorgang markiert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Materialbahn (20) im Randbereich im Kontakt mit dem Farbauftragsorgan (42) schwächer gekrümmt wird oder ist als im Kontakt mit dem Formwerkzeug (44) und/oder dass die Materialbahn (20) an den beiden Längsseiten in den Randbereichen jeweils mittels eines Formwerkzeugs (44) gekrümmt wird und die beiden Seitenkanten (24) der Materialbahn (20) mittels Farbe (30) von einem Farbauftragsorgan (42) markiert werden
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass mittels eines Formwerkzeugs (44) die Randbereiche von zueinander benachbarten Seitenkanten von zwei nebeneinander geförderten Materialbahnen (20) gekrümmt werden und/oder dass mittels eines Farbauftragsorgans (42) die zueinander benachbarten Seitenkanten (24) von zwei nebeneinander geförderten Materialbahnen (20) markiert werden.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die beiden Seitenkanten (24) der oder einer Materialbahn (20) mittels unterschiedlichen Farben markiert werden und/oder dass mittels eines Farbauftragsorgans (42) die zueinander benachbarten Seitenkanten (24) von zwei nebeneinander geförderten Materialbahnen (20) mit verschiedenen Farben markiert werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass nach oder während der Krümmung des Randbereichs der Materialbahn (20) in Kontakt mit dem Formwerkzeug (44) das Farbauftragsorgan (42) in eine Farbauftragsarbeitsposition gebracht wird und dass während oder nach der Positionierung des Farbauftragsorgans (42) der Kontakt zwischen dem Formwerkzeug (44) und der Materialbahn (20) gelöst wird und/oder dass zur Beendigung des Markierungsvorgangs das Farbauftragsorgan (42) entfernt wird, so dass der Kontakt zwischen der Seitenkante (24) der Materialbahn (20) und dem Farbauftragsorgan (42) gelöst wird.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass während der Markierung der Seitenkante (24) der Materialbahn (20) das Farbauftragsorgan unter Beibehaltung des Kontakts des Randbereichs der Materialbahn (20) mit dem Farbauftragsorgan (42) bewegt wird und/oder dass die Bewegungen des Formwerkzeugs (44) und/oder die Bewegungen des Farbauftragsorgans (42) in einer vorbestimmten Reihenfolge mittels einer Steuereinrichtung (56) gesteuert werden.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass vor einem Markierungsvorgang Farbe (30) auf das Farbauftragsorgan (42) aus einem Farbreservoir (38) aufgebracht wird.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass die Materialbahn (20) zwischen einer Längsschneidvorrichtung (10) der Papier verarbeitenden oder der Karton verarbeitenden Industrie und einer Querschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie markiert wird.
- Einrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie zum Fördern einer bewegten Materialbahn (20) der Papier verarbeitenden oder der Karton verarbeitenden Industrie, wobei die Materialbahn (20) mit einer vorbestimmten Geschwindigkeit förderbar ist, dadurch gekennzeichnet, dass ein Formwerkzeug (44) für die Materialbahn (20) vorgesehen ist, so dass die Materialbahn (20) in wenigstens einem seitlichen Randbereich mittels des Formwerkzeugs (44) krümmbar ist, und dass ein Farbauftragsorgan (42) vorgesehen ist, so dass die Seitenkante (24) des gekrümmten Randbereichs der Materialbahn (20) in Kontakt mit einem Farbauftragsorgan (42) bringbar ist, so dass in einem Markierungsvorgang die Seitenkante (24) der Materialbahn (20) mittels der durch das Farbauftragsorgan (42) bereitgestellten Farbe (30) markiert wird oder markierbar ist.
- Einrichtung nach Anspruch 9, dadurch gekennzeichnet, dass das Farbauftragsorgan (42) und das Formwerkzeug (44) bezogen auf die Förderrichtung der Materialbahn (20) hintereinander angeordnet sind und/oder dass das Farbauftragsorgan (42) und das Formwerkzeug (44) eine Farbmarkierungseinrichtung (40) für eine Materialbahn (20) der Papier verarbeitenden oder der Karton verarbeitenden Industrie ausbilden.
- Einrichtung nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass das Farbauftragsorgan und das Formwerkzeug (44) zwischen einer Längsschneidvorrichtung (10) der Papier verarbeitenden oder der Karton verarbeitenden Industrie und einer Querschneidvorrichtung der Papier verarbeitenden oder der Karton verarbeitenden Industrie angeordnet sind.
- Einrichtung nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass das Formwerkzeug (44) in Bezug auf die Materialbahn (20) senkrecht bewegbar ist und/oder das Farbauftragsorgan (42) in Bezug auf die Materialbahn (20) senkrecht bewegbar ist.
- Einrichtung nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass das Formwerkzeug (44) zungenartig oder schwertartig ausbildet ist und/oder das Farbauftragsorgan (42) zungenartig oder schwertartig ausgebildet ist.
- Einrichtung nach einem der Ansprüche 9 bis 13, dadurch gekennzeichnet, dass das Formwerkzeug (44) breiter oder dicker als das Farbauftragsorgan (42) ausgebildet ist, wodurch die Materialbahn (20) im Randbereich im Kontakt mit dem Farbauftragsorgan (42) schwächer gekrümmt ist als im Kontakt mit dem Formwerkzeug (44).
- Einrichtung nach einem der Ansprüche 9 bis 14, dadurch gekennzeichnet, dass das Farbauftragsorgan (42) vor einem Markierungsvorgang mit wenigstens einem Farbreservoir (38) in Kontakt bringbar ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009055105A DE102009055105A1 (de) | 2009-12-21 | 2009-12-21 | Förderung von mehrlagigen Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2336063A1 EP2336063A1 (de) | 2011-06-22 |
| EP2336063B1 true EP2336063B1 (de) | 2012-08-22 |
Family
ID=43779021
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10195589A Not-in-force EP2336063B1 (de) | 2009-12-21 | 2010-12-17 | Förderung von mehrlagigen Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2336063B1 (de) |
| DE (1) | DE102009055105A1 (de) |
| ES (1) | ES2391033T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014205504A1 (de) * | 2014-03-25 | 2015-04-02 | Voith Patent Gmbh | Faserstoffbahn-Markierung |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3007692C2 (de) | 1980-02-29 | 1983-06-01 | Jagenberg-Werke AG, 4000 Düsseldorf | Vorrichtung zum Ablegen von Bogen an einer Stapelstelle |
| JPS61209899A (ja) * | 1985-03-09 | 1986-09-18 | 明産株式会社 | 長尺状シ−トのマ−キング装置 |
| DE3906376A1 (de) | 1989-03-01 | 1990-09-06 | Will E C H Gmbh & Co | Vorrichtung zum laengsschneiden laufender materialbahnen |
| DE4321860A1 (de) | 1993-07-01 | 1995-01-12 | Will E C H Gmbh & Co | Verfahren und Vorrichtung zum Schneiden von bewegten Bahnen aus Papier oder ähnlichem Material |
| DE10047039A1 (de) * | 1999-10-20 | 2001-04-26 | Heidelberger Druckmasch Ag | Markierungseinrichtung für Bogenseitenkanten in einer Rotationsdruckmaschine |
| DE10304295A1 (de) * | 2003-02-04 | 2004-08-19 | Koenig & Bauer Ag | Druckmaschine mit wenigstens einem Druckwerk, einem Falzapparat und wenigstens einer Wende- und Mischstufe |
| JP2007084248A (ja) * | 2005-09-21 | 2007-04-05 | Fujifilm Corp | ウェブ加工ライン、シート集積ライン、およびシート集積方法 |
-
2009
- 2009-12-21 DE DE102009055105A patent/DE102009055105A1/de not_active Withdrawn
-
2010
- 2010-12-17 EP EP10195589A patent/EP2336063B1/de not_active Not-in-force
- 2010-12-17 ES ES10195589T patent/ES2391033T3/es active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP2336063A1 (de) | 2011-06-22 |
| ES2391033T3 (es) | 2012-11-20 |
| DE102009055105A1 (de) | 2011-06-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2426217C3 (de) | Vorrichtung zum Transport von einen Querschneider verlassenden einzelnen Bogen | |
| DE3323272C2 (de) | ||
| EP1459878A2 (de) | Wellpappe-Anlage sowie Verfahren zur Herstellung von Wellpappe-Bögen | |
| WO1998055313A1 (de) | Verfahren zum quertrennen einer laufenden papierbahn | |
| DE102014119391C5 (de) | Vorrichtung und Verfahren zum Etikettieren von einzelnen Packungen | |
| WO2012104251A1 (de) | Vorrichtung und verfahren zum etikettieren von einzelnen packungen von der packungsunterseite her | |
| EP2093176B1 (de) | Bogenbremseinrichtung | |
| EP3603950B1 (de) | Anlage zur herstellung von wellpappe | |
| DE19858330A1 (de) | Verfahren und Vorrichtung zum Schneiden einer laufenden Materialbahn in einem Falzapparat einer Rollenrotationsdruckmaschine | |
| DE102012019992A1 (de) | Vorrichtung für eine Flachbettstanze und Verfahren zum Zuführen einer Bedruckstoffbahn | |
| EP2336063A1 (de) | Förderung von mehrlagigen Materialbahnen der Papier verarbeitenden oder der Karton verarbeitenden Industrie | |
| DE3804903A1 (de) | Vorrichtung zum zufuehren von papier zu einem einzelblaetter verarbeitenden schnelldrucker | |
| DE4316400C2 (de) | Einrichtung zur Entnahme aus einem Förderstrom ausgeschleuster Exemplare | |
| EP1125646B1 (de) | Vorrichtung zur Entfernung von Partikeln von Materialbahnen | |
| DE102021124182A1 (de) | Folie zur Applikation auf druckbeaufschlagten Körpern und Verfahren zu deren Herstellung | |
| EP1110894B1 (de) | Verfahren und Vorrichtung zum Falzen von Materialbogen | |
| CH637088A5 (de) | Verfahren und vorrichtung zum registerhaltigen vorschub einer werkstoffbahn. | |
| EP1451087B1 (de) | Vorrichtung zum kontinuierlichen aufwickeln von bahnen | |
| DE1266624B (de) | Verfahren zum Herstellen der Naht an einem mit einem Klebestreifen verbundenen Schlauchstueck fuer eine Faltschachtel | |
| DE102014013669A1 (de) | Stanzmaschine mit Greiferrandausstreifer | |
| DE102015200309A1 (de) | Vorrichtung und Verfahren zum Abtrennen von Bedruckstoff | |
| DE10202462A1 (de) | Vorrichtung zum kontinuierlichen Aufwickeln von Bahnen | |
| EP2670673B1 (de) | Vorrichtung und verfahren zum etikettieren von einzelnen packungen von der packungsunterseite her | |
| DE102019125352B4 (de) | Bahnversetzeinrichtung für Etiketten-Druckmaschinen und Etiketten-Verarbeitungsmaschinen | |
| DE10048386A1 (de) | Exemplarführung für flächige Exemplare in Falzapparaten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20111129 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65H 33/02 20060101ALI20111221BHEP Ipc: B41F 17/00 20060101ALI20111221BHEP Ipc: B65H 37/00 20060101AFI20111221BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: E.C.H. WILL GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 571870 Country of ref document: AT Kind code of ref document: T Effective date: 20120915 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010001157 Country of ref document: DE Effective date: 20121018 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2391033 Country of ref document: ES Kind code of ref document: T3 Effective date: 20121120 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20120822 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121222 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121122 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121224 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121123 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20121015 Year of fee payment: 3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: E.C.H. WILL G.M.B.H. Effective date: 20121231 |
|
| 26N | No opposition filed |
Effective date: 20130523 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121231 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20121122 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010001157 Country of ref document: DE Effective date: 20130523 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130830 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130102 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121217 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010001157 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101217 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20121011 Year of fee payment: 3 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010001157 Country of ref document: DE Effective date: 20140701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140701 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150327 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120822 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20141217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141231 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141217 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141231 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 571870 Country of ref document: AT Kind code of ref document: T Effective date: 20151217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151217 |