EP1892117B1 - Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken - Google Patents
Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken Download PDFInfo
- Publication number
- EP1892117B1 EP1892117B1 EP07011745.2A EP07011745A EP1892117B1 EP 1892117 B1 EP1892117 B1 EP 1892117B1 EP 07011745 A EP07011745 A EP 07011745A EP 1892117 B1 EP1892117 B1 EP 1892117B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- feed
- transport rollers
- pairs
- pair
- length
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 5
- 238000009966 trimming Methods 0.000 title claims 2
- 239000011111 cardboard Substances 0.000 title description 5
- 238000005520 cutting process Methods 0.000 claims description 35
- 230000001360 synchronised effect Effects 0.000 claims description 10
- 125000004122 cyclic group Chemical group 0.000 claims 1
- 238000010586 diagram Methods 0.000 description 7
- 230000001133 acceleration Effects 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 230000008901 benefit Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000037361 pathway Effects 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/0006—Article or web delivery apparatus incorporating cutting or line-perforating devices
- B65H35/006—Article or web delivery apparatus incorporating cutting or line-perforating devices with means for delivering a predetermined length of tape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C7/00—Manufacturing bookbinding cases or covers of books or loose-leaf binders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C7/00—Manufacturing bookbinding cases or covers of books or loose-leaf binders
- B42C7/008—Conveying means between operation stations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2513/00—Dynamic entities; Timing aspects
- B65H2513/40—Movement
Definitions
- the present invention relates to a device for cutting and merging a back insert with cover boards for the manufacture of book covers according to the preamble of claim 1.
- Such a device is from the EP 0 631 957 B1 known.
- An interleaved transport roller pair for advancing the spine insert and positioning in a cutter, and a series of feed roller pairs for conveying the cut spine insert through a transport channel into a roller means are cyclically driven by a commonly-controlled servomotor.
- the back insert After reaching a defined take-off length, the back insert is clamped by means of a pneumatic cylinder, while the spring-loaded pressure roller is separated from the directly driven by the servo motor roller for opening the cut-length conveyor roller pair.
- the back insert is separated from the material web and conveyed by the now alone effective Zufartransportwalzencruen in a waiting position. Thereafter, the clamping of the back insert is opened and the cut length transport roller pair closed again.
- the cut back insert After recognizing a front edge of the supplied cover cardboard, the cut back insert is conveyed synchronously to the cover boards in the Anrollinraum, while at the same time a subsequent back insert is preferred in
- a photographic film cutting and feeding apparatus having a pair of feed rollers and first and second feed roller pairs, each driven by separate drive motors.
- a cut-to-length photo film is accelerated from the first feed-transporting roller pair to a high conveying speed and fed to the second feed-conveying roller pair.
- the first feed-conveying roller pair stops to accelerate to a feed speed together with the feed roller pair.
- the photo film is pulled forward by the feed roller pair and finally conveyed by the feed roller pair and the first Zuriostransportwalzencru together until the desired feed length is reached.
- the present invention has for its object to provide a device for cutting and merging a back insert with cover boards for the manufacture of book covers according to the preamble of claim 1, which at Simple design allows accurate positioning of high accuracy tailor-made back inserts at high cycle performance.
- the first Zubuchtransportwalzencru has a defined conveying distance to the cutting device, as a usable conveyor line for gentle product acceleration and synchronization of the conveying movement of the cross-cut transport roller pair on the conveying movement of the Zufartransportwalzencrue.
- the back insert is conveyed by the Zubigtransportwalzencrue synchronous to the supplied cover boards during the merging.
- the last Zubuchtransportwalzencru has a defined conveying distance to the Anrollinraum, as a usable conveyor line for braking the common conveying movement of the Thomasinntransportwalzencrues and Zubuchtransportwalzencrue when preferring a new back insert after the supplied, previous back insert has left said last Zufartransportwalzencru. While the back insert is transported further in the transport channel of the Anrollinraum, the Zubuchtransportwalzencrue and with them the cut-length transport roller pair can be gently delayed.
- two or more cut-length transport roller pairs arranged at intervals with respect to one another are provided, as a result of which slip-free conveyance is ensured, in particular in the case of heavy material webs.
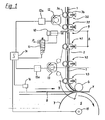
- a back insert 1 is first and second spaced from each other, each of a driven and a spring-loaded roller 3 a and 3 b formed cut length transport rollers 3.1 and 3.2 are preferred in a transport channel 2 and in a cutting device 9 for separating a back insert 1 in the desired format length L positioned.
- the trimmed back insert 1 is subsequently conveyed by supply transport roller pairs 4.1, 4.2 and 4.3 in time coordination with cyclically supplied cover cardboard 8 to a Anroll Marie, which is formed from a utility cylinder 5 and a top roller 6.
- Cover cardboard 8 and back insert 1 are thereby rolled onto a cover provided with adhesive phasessnutzen 7, wherein in subsequent impact stations, not shown, the protruding sides of the reference benefit 7 are transferred to the tops of the cover panels 8 and back insert 1 and pressed.
- the Zubuchtransportwalzencrue 4.1, 4.2 and 4.3 are driven together by a separate servo motor 13.
- a controller 14 for synchronous merging of the book cover components is its drive controller 13 a via a controller 14 in permanent alignment with a rotational movement of the utility cylinder 5 detected incremental encoder 15.
- the supply of the cover 8 is queried to trigger a clock delivery H z for the back insert 1.
- a constant delivery stroke H z of the supply transport roller pairs 4.1, 4.2 and 4.3 is provided.
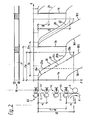
- the path curve 19 of the delivery stroke H z is drawn. After an acceleration 19 a synchronous promotion takes place with the cover cardboard 8.
- curves 18.1 and 18.2 is the conveying movement of each tailed back insert 1 a to c shown, wherein the path curve 18.1 indicates the front edge and 18.2 the trailing edge of the back insert 1.
- the advancement of a subsequent back insert 1 takes place during the feeding of the cut back insert 1 to the roll-on device, wherein the delivery stroke H s , which is variable according to the format length L, ends at the same time as the delivery stroke H z of the feed transport.
- the cut-length conveyor roller pairs 3.1 and 3.2 which are driven jointly by a separate servomotor 12 with associated drive controller 12a, are in synchronous feed to the feed transport roller pairs 4.1, 4.2 and 4.3.
- the conveying movement H s in a first movement section of the acceleration 20 a is synchronized to the conveying movement H z of Zubigtransportwalzencrue 4.1, 4.2 and 4.3 and the web only after that enters the first Zubigtransportwalzencru 4.1, which is located at a distance A in front of the cutting device 9.
- the back insert 1 is subsequently conveyed jointly by the cut-length transport roller pairs 3.1 and 3.2 and the feed transport roller pairs 4.1, 4.2 and 4.3, wherein after a constant-speed movement phase 20c, the deceleration 20b in the path curve 20 of the cut-length transport is synchronous with the deceleration 19b of the supply transport.
- a travel curve 21 for a smallest format length L K and a travel curve 22 for a maximum format length L G are indicated in the movement diagram.
- valve control 17 of a pneumatic valve 11 which controls a cutting operation performing pneumatic cylinder 10 between a cutting A 1 and cutting out 0 position back and forth.
- the device according to the invention has made possible the above-described optimized sequence of movements with the shortest possible downtime for cutting an advanced back insert 1 to length.
- the cut backs 1 have due to the cutting process at a standstill on a very high cutting length accuracy and can be fed in rapid succession of the Anroll worn, for the production of book covers in high cycle performance.
- the device is characterized by a particularly clear and simple structure. With the servomotors 12 and 13 also a comfortable length and / or position change of the back insert 1 during operation of a book cover machine is also possible.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Replacement Of Web Rolls (AREA)
- Advancing Webs (AREA)
- Separation, Sorting, Adjustment, Or Bending Of Sheets To Be Conveyed (AREA)
- Tyre Moulding (AREA)
Description
- Die vorliegende Erfindung betrifft eine Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken gemäß dem Oberbegriff des Anspruchs 1.
- Eine solche Vorrichtung ist aus der
EP 0 631 957 B1 bekannt. Ein Schnittlängentransportwalzenpaar zum Vorziehen der Rückeneinlage und Positionieren in einer Schneideinrichtung und eine Reihe von Zufuhrtransportwalzenpaaren zum Fördern der abgelängten Rückeneinlage durch einen Transportkanal in eine Anrolleinrichtung sind taktweise von einem gemeinsam geregelten Servomotor angetrieben. Nach Erreichen einer definierten Abzugslänge wird die Rückeneinlage mittels eines Pneumatikzylinders geklemmt, während die angefederte Andrückwalze von der unmittelbar vom Servomotor angetriebenen Walze zum Öffnen des Schnittlängentransportwalzenpaares getrennt wird. Die Rückeneinlage wird von der Materialbahn abgetrennt und von den nun alleine wirksamen Zufuhrtransportwalzenpaaren in eine Warteposition gefördert. Danach wird die Klemmung der Rückeneinlage geöffnet und das Schnittlängentransportwalzenpaar wieder geschlossen. Nach Erkennen einer Vorderkante der zugeführten Deckelpappen wird die abgelängte Rückeneinlage synchron zu den Deckelpappen in die Anrolleinrichtung gefördert, während gleichzeitig eine folgende Rückeneinlage in der definierten Abzugslänge vorgezogen wird. - Durch den im Stillstand der Rückeneinlage durchgeführten Trennvorgang wird eine hohe Schnittgenauigkeit erzielt. Das positionsgenaue Zusammenführen wird durch das synchrone Zuführen der Rückeneinlage zu den Deckelpappen durch die Zufuhrtransportwalzenpaare erreicht. Nachteilig ist jedoch der Zwischentransport der Rückeneinlage in die Warteposition und das pneumatische Umschalten zum Öffnen und Schließen des Schnittlängentransportwalzenpaares bzw. zum Klemmen und Lösen der Materialbahn, wodurch die Vorrichtung in ihrer maximalen Taktleistung begrenzt ist.
- Aus der
EP 0 342 604 A2 ist eine Schneid- und Zuführeinrichtung für Fotofilm bekannt, die ein Vorschubwalzenpaar und erste und zweite Zuführtransportwalzenpaare aufweist, welche jeweils von separaten Antriebsmotoren angetrieben werden. Ein abgelängter Fotofilm wird von dem ersten Zuführtransportwalzenpaar auf eine hohe Fördergeschwindigkeit beschleunigt und dem zweiten Zuführtransportwalzenpaar zugeführt. Nachdem eine Lichtschranke die aus dem ersten Zuführtransportwalzenpaar ausgelaufene Hinterkante des abgelängten Fotofilms erkannt hat, stoppt das erste Zuführtransportwalzenpaar, um erst dann gemeinsam mit dem Vorschubwalzenpaar auf eine Vorschubgeschwindigkeit zu beschleunigen. Dabei wird der Fotofilm von dem Vorschubwalzenpaar vorgezogen und schließlich vom Vorschubwalzenpaar und dem ersten Zuführtransportwalzenpaar gemeinsam gefördert, bis die gewünschte Vorschublänge erreicht ist. In diesem Zeitabschnitt eines Fördertaktes starten und stoppen die beiden Antriebe zur gleichen Zeit und treiben das Vorschubwalzenpaar und das erste Zuführtransportwalzenpaar über den vollen Zeitabschnitt absolut synchron zueinander an. Der nächste Fotofilm wird dann abgeschnitten und anschließend vom ersten Zuführtransportwalzenpaar wie oben dargelegt abgefördert, ohne dass das Vorschubwalzenpaar einen neuen Fotofilm vorzieht und dem ersten Zuführtransportwalzenpaar zuführt. Das Bereitstellen einer jeweils gewünschten Länge von Fotofilm in die Schneideinrichtung und das Zuführen eines in der Schneideinrichtung abgelängten Fotofilms zu einer nachfolgenden Verarbeitungsstelle erfolgt zeitlich nacheinander in verschiedenen Zeitabschnitten eines Fördertaktes. - Der vorliegenden Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken gemäß dem Oberbegriff des Anspruchs 1 zu schaffen, die bei einfacher Konstruktion ein positionsgenaues Zuführen von mit hoher Genauigkeit zugeschnittenen Rückeneinlagen bei hoher Taktleistung ermöglicht.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, dass das Schnittlängentransportwalzenpaar und die Zufuhrtransportwalzenpaare unabhängig voneinander antreibbar sind, dass die Zufuhrtransportwalzenpaare taktweise intermittierend mit einem konstanten Förderhub antreibbar sind und dass das Schnittlängentransportwalzenpaar zur Ausführung des der Abzugslänge zufolge variablen Förderhubes einen ersten, auf die Förderbewegung der Zufuhrtransportwalzenpaare aufsynchronisierenden Bewegungsabschnitt und einen zweiten, synchron zu den Zufuhrtransportwalzenpaaren und mit diesen gemeinsam die Rückeneinlage fördernden Bewegungsabschnitt aufweist. Die erfindungsgemäße Vorrichtung kommt ohne Zwischentransport der abgelängten Rückeneinlage in eine Warteposition aus, ebenso entfällt das Klemmen und Freigeben der Materialbahn in der Schneideinrichtung bzw. das Öffnen und Schließen des Schnittlängentransportwalzenpaares, wodurch die Zuführung von abgelängten Rückeneinlagen in schneller Abfolge ermöglicht wird.
- In zweckmäßiger Ausgestaltung ist vorgesehen, dass das erste Zufuhrtransportwalzenpaar einen definierten Förderabstand zur Schneideinrichtung aufweist, als nutzbare Förderstrecke zur produktschonenden Beschleunigung und Aufsynchronisierung der Förderbewegung des Schnittlängentransportwalzenpaares auf die Förderbewegung der Zufuhrtransportwalzenpaare.
- Vorzugsweise wird während dem Zusammenführen die Rückeneinlage durch die Zufuhrtransportwalzenpaare synchron zu den zugeführten Deckelpappen gefördert.
- Zweckmäßig ist, dass das letzte Zufuhrtransportwalzenpaar einen definierten Förderabstand zur Anrolleinrichtung aufweist, als nutzbare Förderstrecke zum Abbremsen der gemeinsamen Förderbewegung des Schnittlängentransportwalzenpaares und der Zufuhrtransportwalzenpaare beim Vorziehen einer neuen Rückeneinlage, nachdem die zugeführte, vorherige Rückeneinlage das genannte letzte Zufuhrtransportwalzenpaar verlassen hat. Während die Rückeneinlage im Transportkanal von der Anrolleinrichtung weitertransportiert wird, können die Zufuhrtransportwalzenpaare und mit ihnen das Schnittlängentransportwalzenpaar behutsam verzögert werden.
- Mit den Vorteilen einer einfachen Konstruktion und der Möglichkeit einer komfortablen Längen- und/oder Positionsveränderung der Rückeneinlage im laufenden Betrieb sind das Schnittlängentransportwalzenpaar und die Zufuhrtransportwalzenpaare von separaten Servomotoren angetrieben.
- In vorteilhafter Weiterausgestaltung sind zwei oder mehrere im Abständen zueinander angeordnete Schnittlängentransportwalzenpaare vorgesehen, wodurch insbesondere bei schweren Materialbahnen eine schlupffreie Förderung gewährleistet ist.
-
- Fig. 1
- eine schematische Darstellung der Fördervorrichtung;
- Fig. 2
- ein Bewegungsdiagramm;
- Die von einer nicht näher dargestellten Vorratsrolle ablaufende Bahn einer Rückeneinlage 1 wird von ersten und zweiten im Abstand zueinander angeordneten, jeweils von einer angetriebenen und einer angefederten Walze 3 a bzw. 3 b gebildeten Schnittlängentransportwalzenpaaren 3.1 und 3.2 in einem Transportkanal 2 vorgezogen und in einer Schneideinrichtung 9 zum Abtrennen einer Rückeneinlage 1 in gewünschter Formatlänge L positioniert.
- Die abgelängte Rückeneinlage 1 wird nachfolgend von Zufuhrtransportwalzenpaaren 4.1, 4.2 und 4.3 in zeitlicher Abstimmung mit taktweise zugeführten Deckelpappen 8 zu einer Anrolleinrichtung gefördert, die aus einem Nutzenzylinder 5 und einer Oberwalze 6 gebildet ist. Deckelpappen 8 und Rückeneinlage 1 werden dabei auf einen mit Klebstoff versehenen Bezugsnutzen 7 angerollt, wobei in nachfolgenden, nicht näher dargestellten Einschlagstationen die überstehenden Seiten des Bezugsnutzens 7 auf die Oberseiten der Deckelpappen 8 und Rückeneinlage 1 umgelegt und angedrückt werden.
- Die Zufuhrtransportwalzenpaare 4.1, 4.2 und 4.3 sind gemeinsam von einem separaten Servomotor 13 angetrieben. Zur synchronen Zusammenführung der Buchdeckenbestandteile steht dessen Antriebsregler 13 a über eine Steuerung 14 im permanenten Abgleich mit einem die Drehbewegung des Nutzenzylinders 5 erfassenden Inkrementalgebers 15. Mittels eines Lichttasters 16 wird die Zuführung der Deckelpappen 8 abgefragt, zur Auslösung eines taktgemäßen Förderhubs Hz für die Rückeneinlage 1.
- Erfindungsgemäß ist ein konstanter Förderhub Hz der Zufuhrtransportwalzenpaare 4.1, 4.2 und 4.3 vorgesehen. Im Bewegungsdiagramm der
Fig. 2 , das als Abszisse die Zeit t und als Ordinate den Weg s aufweist, ist die Wegkurve 19 des Förderhubs Hz eingezeichnet. Nach einer Beschleunigung 19 a erfolgt eine Synchronförderung mit den Deckelpappen 8. Mit den Wegkurven 18.1 und 18.2 ist die Förderbewegung einer jeweils abgelängten Rückeneinlage 1 a bis c dargestellt, wobei die Wegkurve 18.1 die Vorderkante und 18.2 die Hinterkante der Rückeneinlage 1 angibt. - Mit der seitlich neben dem Bewegungsdiagramm dargestellten Transportwalzenanordnung wird ersichtlich, dass die Rückeneinlage 1 nach Verlassen des letzten, im Abstand B hinter der Anrolleinrichtung platzierten Zufuhrtransportwalzenpaares 4.3 nur noch von der Anrolleinrichtung selbst gefördert wird. Die am Ende der Wegkurve 19 vorgesehene Abbremsung 19 b hat somit keinen Einfluss mehr auf die Förderbewegung der Rückeneinlage 1. Bezogen auf die Taktzeit T erfolgt der Förderhub Hz in einer festen Zufuhrtransportzeit tz.
- Erfindungsgemäß erfolgt das Vorziehen einer nachfolgenden Rückeneinlage 1 während dem Zuführen der abgelängten Rückeneinlage 1 zur Anrolleinrichtung, wobei der gemäß der Formatlänge L variable Förderhub Hs zeitgleich mit dem Förderhub Hz des Zufuhrtransports endet. Die von einem separaten Servomotor 12 mit zugeordnetem Antriebsregler 12a gemeinsam angetriebenen Schnittlängentransportwalzenpaare 3.1 und 3.2 befinden sich dabei in Synchronförderung zu den Zufuhrtransportwalzenpaaren 4.1, 4.2 und 4.3.
- Im Bewegungsdiagramm in
Fig. 2 ist für die Formatlänge L der Rückeneinlage 1 die Wegkurve 20 für die vorlaufende Kante der von den Schnittlängentransportwalzenpaaren 3.1 und 3.2 vorgezogenen Materialbahn eingezeichnet. Der Förderhub Hs erfolgt in der Schnittlängentransportzeit ts. Bis zum nächsten Abzug einer Rückeneinlage 1 liegt eine Stillstandszeit tss vor. - Mit Blick auf die seitlich dargestellte Transportwalzenordnung wird ersichtlich, dass die Förderbewegung Hs in einem ersten Bewegungsabschnitt der Beschleunigung 20 a auf die Förderbewegung Hz der Zufuhrtransportwalzenpaare 4.1, 4.2 und 4.3 aufsynchronisiert wird und die Materialbahn erst danach in das erste Zufuhrtransportwalzenpaar 4.1 einläuft, welches sich im Abstand A vor der Schneideinrichtung 9 befindet. Die Rückeneinlage 1 wird nachfolgend von den Schnittlängentransportwalzenpaaren 3.1 und 3.2 und den Zufuhrtransportwalzenpaaren 4.1, 4.2 und 4.3 gemeinsam gefördert, wobei nach einer Bewegungsphase konstanter Geschwindigkeit 20 c auch die Abbremsung 20 b in der Wegkurve 20 des Schnittlängentransports synchron zur Abbremsung 19 b des Zufuhrtransports ist.
- Zur Veranschaulichung des variablen Förderhubs Hs der Schnittlängentransportwalzenpaare 3.1 und 3.2 sind im Bewegungsdiagramm noch eine Wegkurve 21 für eine kleinste Formatlänge LK und eine Wegkurve 22 für eine größte Formatlänge LG angegeben.
- Sobald die gemeinsame Förderbewegung der Schnittlängentransportwalzenpaare 3.1 und 3.2 und der Zufuhrtransportwalzenpaare 4.1, 4.2 und 4.3 zum Stillstand gekommen ist, wird ein Schneidvorgang ausgelöst. Im Bewegungsdiagramm ist hierzu die Ventilsteuerung 17 eines Pneumatikventils 11 dargestellt, das einen den Schneidvorgang durchführenden Pneumatikzylinder 10 zwischen einer Schneiden Ein ① und Schneiden Aus ⓪ -Stellung hin und her steuert.
- Die Zuführung einer Rückeneinlage 1 zu der Anrolleinrichtung ist möglich, sobald diese von der Materialbahn abgetrennt wurde. Weil dabei die Rückeneinlage von der Schneideeinrichtung 9 weggefördert wird, kann sich das Schneidmesser währenddessen noch in der Schneiden Ein -Stellung ① befinden. Erst beim Vorziehen einer folgenden Rückeneinlage 1 durch die Schnittlängentransportwalzenpaare 3.1 und 3.2 muss es zurückgesteuert sein. Wie aus dem Bewegungsdiagramm der
Fig. 2 ersichtlich, beginnt das Vorziehen selbst bei einer Rückeneinlage 1 mit größter Formatlänge LG verspätet zum Zufuhrtransport, sodass noch eine ausreichende Stillstandszeit zum Zurücksteuern des Schneidmessers gegeben ist. - Die erfindungsgemäße Vorrichtung hat die oben beschriebene optimierte Bewegungsabfolge mit einer möglichst kurzen Stillstandszeit zum Ablängen einer vorgezogenen Rückeneinlage 1 erst ermöglicht. Die abgelängten Rückeneinlagen 1 weisen wegen des Schneidvorgangs im Stillstand eine sehr hohe Schnittlängengenauigkeit auf und sind in schneller Abfolge der Anrolleinrichtung zuführbar, zum Herstellen von Buchdecken in hoher Taktleistung. Die Vorrichtung zeichnet sich durch einen besonders übersichtlichen und einfachen Aufbau aus. Mit den Servomotoren 12 und 13 wird zudem eine komfortable Längen- und/oder Positionsänderung der Rückeneinlage 1 im laufenden Betrieb einer Buchdeckenmaschine ermöglicht.
-
- 1
- Rückeneinlage
- 1a,b,c
- Rückeneinlage
- 2
- Transportkanal
- 3.1
- erstes Schnittlängentransportwalzenpaar
- 3.2
- zweites Schnittlängentransportwalzenpaar
- 3 a
- angetriebene Walze
- 3 b
- angefederte Walze
- 4.1
- erstes Zufuhrtransportwalzenpaar
- 4.2
- zweites Zufuhrtransportwalzenpaar
- 4.3
- drittes Zufuhrtransportwalzenpaar
- 5
- Nutzenzylinder
- 6
- Oberwalze
- 7
- Bezugsnutzen
- 8
- Deckelpappen
- 9
- Schneideinrichtung
- 10
- Pneumatikzylinder
- 11
- Pneumatikventil
- 12
- Servomotor
- 12 a
- Antriebsregler
- 13
- Servomotor
- 13 a
- Antriebsregler
- 14
- Steuerung
- 15
- Inkrementalgeber
- 16
- Lichttaster
- 17
- Ventilsteuerung Schneideinrichtung
- 18.1
- Wegkurve Vorderkante Rückeneinlage
- 18.2
- Wegkurve Hinterkante Rückeneinlage
- 19
- Wegkurve Zufuhrtransport
- 19 a
- Beschleunigung
- 19 b
- Abbremsung
- 20
- Wegkurve Schnittlängentransport
- 20 a
- Beschleunigung
- 20 b
- Abbremsung
- 20 c
- Konstante Geschwindigkeit
- 21
- Wegkurve Schnittlängentransport Kleinstformat
- 22
- Wegkurve Schnittlängentransport Größtformat
- A
- Abstand
- B
- Abstand
- t
- Zeit
- s
- Weg
- L
- Formatlänge Rückeneinlage
- LK
- kleinste Formatlänge
- LG
- größte Formatlänge
- Hs
- Hub Schnittlängentransport
- Hz
- Hub Zufuhrtransport
- T
- Taktzeit
- tz
- Zufuhrtransportzeit
- ts
- Schnittlängentransportzeit
- tss
- Stillstandszeit
- ⓪
- Schneiden Aus
- ①
- Schneiden Ein
Claims (6)
- Vorrichtung zum Ablängen von Abschnitten einer von einer Vorratsrolle ablaufenden Rückeneinlage (1) und zum positionsgenauen Zusammenführen mit zugeführten Deckelpappen (8) in einer Anrolleinrichtung (5, 6) für das maschinelle Herstellen von Buchdecken• mit wenigstens einem Schnittlängentransportwalzenpaar (3.1) zum Vorziehen einer definierten Abzugslänge (L) der Rückeneinlage (1) und Positionieren in einer Schneideinrichtung (9),• mit ein oder mehreren Zufuhrtransportwalzenpaaren (4.1, 4.2, 4.3) zum Fördern der abgelängten Rückeneinlage (1) durch einen Transportkanal (2) in die Anrolleinrichtung (5, 6),
dadurch gekennzeichnet,• dass das Schnittlängentransportwalzenpaar (3.1) und die Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) unabhängig voneinander antreibbar sind,• dass die Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) taktweise intermittierend mit einem konstanten Hub (Hz) antreibbar sind zum Fördern der abgelängten Rückeneinlage (1) von der Schneideinrichtung (9) in die Anrolleinrichtung (5, 6),• dass das Schnittlängentransportwalzenpaar (3.1) zur Ausführung des der Abzugslänge (L) zufolge variablen Förderhubes (Hs) einen ersten, auf die den konstanten Förderhub (Hz) vollführende Förderbewegung der Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) aufsynchronisierenden Bewegungsabschnitt (20 a) und einen zweiten, synchron zu den Zufuhrtransportwalzenpaaren (4.1, 4.2, 4.3) und mit diesen gemeinsam die Rückeneinlage (1) fördernden Bewegungsabschnitt (20 c, b) aufweist. - Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass das, in Förderrichtung gesehen, erste Zufuhrtransportwalzenpaar (4.1) einen definierten Förderabstand (A) zur Schneideinrichtung (9) aufweist, als nutzbare Förderstrecke zur Aufsynchronisierung des Schnittlängentransportwalzenpaares (3.1) auf die Förderbewegung der Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3).
- Vorrichtung nach Anspruch 1 oder 2, gekennzeichnet durch eine synchrone Förderbewegung der Rückeneinlage (1) durch die Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) während dem Zusammenführen mit den zugeführten Deckelpappen (8).
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das, in Förderrichtung gesehen, letzte Zufuhrtransportwalzenpaar (4.3) einen definierten Förderabstand (B) zur Anrolleinrichtung (5, 6) aufweist, als nutzbare Förderstrecke zum Abbremsen der gemeinsamen Förderbewegung des Schnittlängentransportwalzenpaares (3.1) und der Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) beim Vorziehen einer neuen Rückeneinlage (1), nachdem die zugeführte, vorherige Rückeneinlage (1) das genannte Zufuhrtransportwalzenpaar (4.3) verlassen hat.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass das Schnittlängentransportwalzenpaar (3.1) und die Zufuhrtransportwalzenpaare (4.1, 4.2, 4.3) jeweils von Servomotoren (12, 13) angetrieben sind.
- Vorrichtung nach einem der Ansprüche 1 bis 5, gekennzeichnet durch zwei oder mehrere im Abständen zueinander angeordnete Schnittlängentransportwalzenpaare (3.1, 3.2).
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102006027903.4A DE102006027903B4 (de) | 2006-06-17 | 2006-06-17 | Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1892117A2 EP1892117A2 (de) | 2008-02-27 |
| EP1892117A3 EP1892117A3 (de) | 2012-07-11 |
| EP1892117B1 true EP1892117B1 (de) | 2013-05-08 |
Family
ID=38690288
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07011745.2A Ceased EP1892117B1 (de) | 2006-06-17 | 2007-06-15 | Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7862018B2 (de) |
| EP (1) | EP1892117B1 (de) |
| DE (1) | DE102006027903B4 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010020878A1 (de) | 2010-05-18 | 2011-11-24 | Kolbus Gmbh & Co. Kg | Vorrichtung zum Ablängen und Zuführen von Rückeneinlagen für eine Buchdeckenmaschine |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3614167C2 (de) * | 1986-04-26 | 1995-10-12 | Kolbus Gmbh & Co Kg | Vorrichtung zum Ablängen von Abschnitten eines Bahnmaterials von einer Vorratswickelrolle, vorzugsweise zum Ablängen der Rückeneinlage für das maschinelle Herstellen von Buchdecken |
| JP2555413B2 (ja) * | 1988-05-16 | 1996-11-20 | 富士写真フイルム株式会社 | シート状物搬送装置 |
| DE59409494D1 (de) | 1993-07-01 | 2000-09-28 | Kolbus Gmbh & Co Kg | Vorrichtung zum Ablängen von Abschnitten einer Rückeneinlage und Zusammenführen mit Deckenpappen für das maschinelle Herstellen von Buchdecken |
| DE19500560A1 (de) * | 1995-01-11 | 1996-07-18 | Kolbus Gmbh & Co Kg | Verfahren zum Transportieren von Druckprodukten zwischen weiterverarbeitenden Buchbindemaschinen und Vorrichtung zur Durchführung des Verfahrens |
| DE10057600B4 (de) * | 2000-11-21 | 2008-10-09 | Kolbus Gmbh & Co. Kg | Vorrichtung zum Zuführen von Rückeneinlagen für das maschinelle Herstellen von Bucheinbanddecken |
| US6687569B1 (en) * | 2002-12-24 | 2004-02-03 | Pitney Dowes Inc. | Configurable multi-station buffer transport for an inserter system |
| EP1693327A1 (de) * | 2003-12-12 | 2006-08-23 | Mitsubishi Heavy Industries, Ltd. | Falzvorrichtung für rotationsdruckmaschine |
-
2006
- 2006-06-17 DE DE102006027903.4A patent/DE102006027903B4/de not_active Expired - Fee Related
-
2007
- 2007-06-15 US US11/818,864 patent/US7862018B2/en not_active Expired - Fee Related
- 2007-06-15 EP EP07011745.2A patent/EP1892117B1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| US20070292242A1 (en) | 2007-12-20 |
| EP1892117A3 (de) | 2012-07-11 |
| EP1892117A2 (de) | 2008-02-27 |
| US7862018B2 (en) | 2011-01-04 |
| DE102006027903B4 (de) | 2015-02-12 |
| DE102006027903A1 (de) | 2007-12-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102007032604B4 (de) | Klebebinder | |
| EP2508353A2 (de) | Maschine zum Herstellen von Büchern, insbesondere Fotobüchern und/oder Bildbänden | |
| EP2377688B1 (de) | Vorrichtung zur Herstellung von klebegebundenen Produkten | |
| EP2631083A2 (de) | Vorrichtung zum Zuführen von Buchblocks in den Einfuhrkanal einer Weiterverarbeitungseinrichtung | |
| EP2049344B1 (de) | Buchbindemaschine | |
| DE102007058765A1 (de) | Etikettierautomat für Linerless-Etiketten | |
| DE102014223594A1 (de) | Schneidwerk und Schneidverfahren für trägerlose Etikettenbänder | |
| EP1832399B2 (de) | Verfahren und Vorrichtung zum selbsttätigen Beschneiden von Druckerzeugnissen | |
| EP0631957B1 (de) | Vorrichtung zum Ablängen von Abschnitten einer Rückeneinlage und Zusammenführen mit Deckenpappen für das maschinelle Herstellen von Buchdecken | |
| DE2217032C3 (de) | Vorrichtung zum Anbringen von aus einer fortlaufenden Bahn hergestellten Zuschnitten an Gegenständen | |
| EP1591273B1 (de) | Einrichtung zur Ueberführung von Buchblocks zur taktweisen Verarbeitung | |
| EP1563968B1 (de) | Einrichtung für das Beschneiden der Kopf- und Fuss- sowie der Öffnungskante eines Druckproduktes | |
| EP1934124B1 (de) | Verfahren zum synchronisieren eines längsfalzapparates | |
| EP0358065A2 (de) | Anordnung zur Tabloid-Weiterverarbeitung | |
| EP3041671B1 (de) | Verfahren und vorrichtung zur herstellung von kreuzboden-säcken | |
| EP1892117A2 (de) | Vorrichtung zum Ablängen und Zusammenführen einer Rückeneinlage mit Deckelpappen für das maschinelle Herstellen von Buchdecken | |
| EP2452904B1 (de) | Vorrichtung zum Transport von Stapeln von Lagen, insbesondere von sicherheitsrelevanten Dokumenten, zu Bindestationen | |
| EP2065212A2 (de) | Vorrichtung zur Überführung einer Buchdecke von einer Anrolleinrichtung zu einer Übergabestelle | |
| DE102015200309A1 (de) | Vorrichtung und Verfahren zum Abtrennen von Bedruckstoff | |
| DE3515655A1 (de) | Verfahren und vorrichtung zum umhuellen von packungen mit huellmaterial | |
| EP2746204A2 (de) | Vorrichtung und Verfahren zum Drehen von flachen Gütern | |
| EP2253477B1 (de) | Buchfertigungsstrasse mit modular einbaubarer Pressstation | |
| DE4422583A1 (de) | Vorrichtung zum Ablängen von Abschnitten einer Rückeneinlage und Zusammenführen mit Deckenpappen für das maschinelle Herstellen von Buchdecken | |
| DE10123523A1 (de) | Verfahren und Vorrichtung zum Anhaften eines streifenförmigen Deckmaterials an Werkstückoberflächen von fortlaufend bewegten platten- oder leistenförmigen Werkstücken | |
| DE3887705T2 (de) | Verfahren und Vorrichtung zum registerhaltigen Sammeln für Falzmaschinen von Rotationsdruckpressen, insbesondere für die Herstellung von Zeitschriften mit Einbänden. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B42C 7/00 20060101AFI20120604BHEP |
|
| 17P | Request for examination filed |
Effective date: 20120828 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| AKX | Designation fees paid |
Designated state(s): CH DE FR LI |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE IT LI |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): CH DE IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: CH Ref legal event code: NV Representative=s name: BOHEST AG, CH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502007011719 Country of ref document: DE Effective date: 20130704 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20140211 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502007011719 Country of ref document: DE Effective date: 20140211 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: HOLBEINSTRASSE 36-38, 4051 BASEL (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200623 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20200630 Year of fee payment: 14 Ref country code: CH Payment date: 20200630 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502007011719 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220101 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210615 |