EP1824650B1 - Verfahren und vorrichtung zur herstellung von verbundbauteilen aus flachsfaserstängeln und hergestellte verbundbauteile - Google Patents
Verfahren und vorrichtung zur herstellung von verbundbauteilen aus flachsfaserstängeln und hergestellte verbundbauteile Download PDFInfo
- Publication number
- EP1824650B1 EP1824650B1 EP05826428.4A EP05826428A EP1824650B1 EP 1824650 B1 EP1824650 B1 EP 1824650B1 EP 05826428 A EP05826428 A EP 05826428A EP 1824650 B1 EP1824650 B1 EP 1824650B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- support material
- lower support
- fiber
- components
- composite
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000000835 fiber Substances 0.000 title claims description 46
- 239000002131 composite material Substances 0.000 title claims description 31
- 241000208202 Linaceae Species 0.000 title claims description 22
- 235000004431 Linum usitatissimum Nutrition 0.000 title claims description 21
- 238000000034 method Methods 0.000 title claims description 21
- 239000000463 material Substances 0.000 claims description 28
- 238000004519 manufacturing process Methods 0.000 claims description 18
- 241000196324 Embryophyta Species 0.000 claims description 14
- 230000008569 process Effects 0.000 claims description 13
- 239000011265 semifinished product Substances 0.000 claims description 7
- -1 polyethylene Polymers 0.000 claims description 4
- 239000004698 Polyethylene Substances 0.000 claims description 3
- 239000004743 Polypropylene Substances 0.000 claims description 3
- 229920000728 polyester Polymers 0.000 claims description 3
- 229920000297 Rayon Polymers 0.000 claims description 2
- 238000009826 distribution Methods 0.000 claims description 2
- 229920000573 polyethylene Polymers 0.000 claims description 2
- 229920000098 polyolefin Polymers 0.000 claims description 2
- 229920001155 polypropylene Polymers 0.000 claims description 2
- 238000004080 punching Methods 0.000 claims description 2
- 238000000926 separation method Methods 0.000 claims description 2
- 239000002344 surface layer Substances 0.000 claims description 2
- 238000004804 winding Methods 0.000 claims description 2
- 238000010008 shearing Methods 0.000 claims 1
- 239000000758 substrate Substances 0.000 description 16
- 239000011230 binding agent Substances 0.000 description 6
- 239000012876 carrier material Substances 0.000 description 6
- 238000003306 harvesting Methods 0.000 description 6
- 238000005516 engineering process Methods 0.000 description 5
- 239000002775 capsule Substances 0.000 description 4
- 239000010410 layer Substances 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 238000002360 preparation method Methods 0.000 description 3
- 239000002023 wood Substances 0.000 description 3
- 235000013339 cereals Nutrition 0.000 description 2
- 239000000470 constituent Substances 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 238000000151 deposition Methods 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 239000004615 ingredient Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000010902 straw Substances 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000003733 fiber-reinforced composite Substances 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000006386 neutralization reaction Methods 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 238000004537 pulping Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000009958 sewing Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
- 230000007480 spreading Effects 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/04—Manufacture of substantially flat articles, e.g. boards, from particles or fibres from fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/06—Making particle boards or fibreboards, with preformed covering layers, the particles or fibres being compressed with the layers to a board in one single pressing operation
Definitions
- the invention relates to a composite component of Flachsfaserstängeln, a process for its preparation and a corresponding device.
- Natural fiber composites (hereinafter composite components) are well known in the art. Essential criteria for use here are a favorable crash behavior, a relatively low density, relatively good heat resistance for the component manufacturing process, low abrasiveness of the fibers and a CO 2 neutralization in the context of thermal disposal.
- An essential disadvantage of this invention is the intended coupling of the designed special harvesting technique with integrated squeezing device and the production of flat semi-finished products in a nonwoven lapping machine followed by a step of drying the stem mat. It should be noted that with such recycled flat rod materials no processing on a Fleece laying machine is possible, since this would immediately lead to contamination of the functional elements of the nonwoven laying machine. Furthermore, the original idea of using the fiber plant as a whole would be lost, since producing a semifinished product on a web laying machine would lead to considerable decortification effects.
- US 5,354,606 describes a sheet or mat obtainable by needling a carded mat of fibers, preferably 5 to 10 cm long.
- the fibers are wholly or substantially wholly flax fibers with ruptured defibrillated and frayed ends as a result of an overexpanding puff.
- GB 1,143,415 describes a process for the production of panels or boards from flax fibers and / or wood chips.
- the flax fibers and / or wood chips are pressed with a thermoplastic binder.
- Straw material is provided without additional treatment with an aqueous adhesive solution to allow subsequent component manufacturing.
- grain halves are provided with an outer wax layer which hampers the function of binders without a targeted pretreatment.
- the object of the invention in the provision of a method for producing a composite component of fiber plant stems of flax as well as embodiments of apparatus for producing the composite component, which consists of untreated, unroasted, field dry flax stems.
- the objective here is to minimize the technical and technological effort by existing harvesting technology is used, the flax fiber stalks should be used in its entirety and so the treatment costs can be significantly reduced, as well as a costly field roasting eliminates the stem processing only to increase the surface Crushing is realized and existing manufacturing facilities can be used for component manufacturing. This can be achieved a significant cost reduction for the fiber-reinforced composite component.
- the Flachsfaserstängel be stored with conventional harvesting equipment in parallel position for field drying and, if necessary, turned around, are recovered with a baler to round bales for further processing also in parallel position from the field, with a baler also in parallel position from Field salvaged and so provided for further processing become.
- the removal of root components and seed capsules takes place after the round bale has been unrolled with a conventional device.
- the stalks in parallel position are cut into defined stalk sections with a length of 1 to 15 cm.
- these shortened stem sections are squeezed on the surface via a crimping shear mill, so that neither the fiber structure is damaged nor a detachment of individual stem constituents from the fiber is effected.
- the thus prepared stem sections are then preferably scattered on a support structure, in particular while maintaining the fiber orientation and tied technically to sheet semi-finished or fed directly after sprinkling the component production by means of pressing technology.
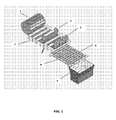
- Fig. 1 the flax fiber stalks are provided in bales with parallel bar layer 1 for further processing.
- transport rollers 3 are arranged for transport support.
- Root and seed capsule ingredients are preferably derived for further processing from the processing process, so that only stems with approximately homogeneous length are further processed.
- These stems are then cut with separating knives 5 in about 1 to 15 cm large stalk sections 6, which are fed via a conveyor belt 4 for further processing a buffer tank 7.
- a technical solution concept for the processing of whole stems of the flax plant is conceived, which can be realized using available harvesting technology as well as known harvesting processes.
- the entire plant stems can be processed without the usual field roasting with reduced field rest periods, whereby a significantly higher crop yield is achieved, the stem-based fiber structure can be completely preserved and at the same time considerable processing costs can be saved.
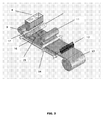
- stem sections 6 For further processing of the stem sections 6, they are fed in a precisely metered manner via a spreading device 8 to a squeezing device 10.
- a squeezing device 10 About the squeezing device 10 is a targeted surface modification of the stem sections 6 to ensure in the subsequent processing that optimal integration into appropriate matrix systems is possible by the surface is broken by the squeezing, but only so far that all plant components are preserved and fiber damage not respectively. Only then can a very high degree of utilization of plant stems be achieved.
- After crushing the stem sections 6, these are sprinkled onto a lower substrate 9, in particular while maintaining the fiber orientation, before an upper substrate 11 is applied over the stem mat 15.
- the fixation of the stem mat 15 can be carried out both by using sewing technology principles of the fixing device 12, but it can also be used according to prior binder for solidification of the stem mat 15 appropriate binder.
- the storage is done either in a semi-finished roll 13 or in the form of stacked flat blanks. All other stages of processing up to component production can be carried out in a known manner.
- the composite member comprises a stem mat 15 of field untreated, unroasted, field dry and crimped flax fiber stalk portions 6 in random distribution or ordered alignment substantially between a lower substrate 9 and an upper substrate 11 obtainable according to the above methods.
- the stem portions 6 of the composite component are not present in these in loose form, but are bonded to an upper and lower substrate 9, 11.
- Particularly preferred materials for incorporation of the stem sections 6 are polyolefins, in particular polyethylene and / or
- Polypropylene polyester or mixtures thereof. Alternative materials can also be used.
- the plant fiber stalk sections 6 can be made of any material, it is particularly preferred for the purposes of the present invention that the fiber stalk sections 6 contain flax fibers. It is particularly preferred for the purposes of the present invention if the stalk sections 6 consist of flax fibers.
- the weight ratio of the carrier material 9, 11 to the stem portions 6 can be varied within wide limits.
- a composite component which contains 45 to 85% by weight of the stalk sections is particularly preferred.
- the stem sections 6 have a length of 1 to 15 cm, in particular 3 to 10 cm.
- a further embodiment of the present invention comprises an apparatus for producing composite components defined above.
- This device comprises a tool with correspondingly arranged separating tools 2, which free flax fiber stems from root and seed components, separating knives 5 for producing stalk sections 6 at a variable distance, squeezing devices 10, depositing devices with transport rollers 3 for a lower carrier material 9, in particular while maintaining the fiber orientation below the squeezing device 10, scatterers 8 for sprinkling the stem portions 6 on the lower substrate 9, fixing 12 for fixing the stem portions 6 on the lower substrate 9, transport 16 for transporting the stem portions 6 provided with the lower substrate 9 to a Pressure roller pair 14, transport means 16 for depositing the upper substrate 11 on the provided with stem sections 6 lower substrate 9 and for transport to Andrückwalzencru 14 and winding means for producing a semi-finished roll 13 and / or a punching device for producing a flat blank.
- the squeezing device comprises structured counter-rotating pairs of rollers 17, which are arranged adjustable with respect to the process gap as well as in their speed and also the speed to each other.
- a further preferred device of the present invention is characterized by an additional device for the completion of the composite components following the fixing device 12.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Nonwoven Fabrics (AREA)
- Laminated Bodies (AREA)
Description
- Gegenstand der Erfindung ist ein Verbundbauteil aus Flachsfaserstängeln, ein Verfahren zu seiner Herstellung sowie eine entsprechende Vorrichtung.
- Naturfaserverbundwerkstoffe (nachfolgend Verbundbauteile) sind nach dem Stand der Technik hinreichend bekannt. Wesentliches Kriterium beim Einsatz sind hierbei ein günstiges Crashverhalten, eine relativ geringe Dichte, relativ gute Wärmebeständigkeit für den Bauteilherstellungsprozess, geringe Abrasivität der Fasern sowie eine CO2-Neutralität im Rahmen einer thermischen Entsorgung.
- Nach dem Stand der Technik sind auch technische Lösungen bekannt, die ganze Pflanzenstängel verarbeiten, indem diese gehäckselt und in Längsrichtung aufgerissen werden sollen. Eine derartige Anwendung wird in
DE 44 32 952 A1 beschrieben. Aufgabe dieser Anmeldung ist es dabei, dass die Fasern oder Halme zerspant vorliegen, um eine dauerhaft formbeständigen und für hohe Belastungen geeigneten Verbundwerkstoff zu erhalten. Mit dem Aufreißen des Halmmaterials in Längsrichtung soll erreicht werden, dass die inneren Spannungen des Halmmaterials aufgelöst werden und somit eine Rückverformung vermieden werden kann. Nachteilig kann bewertet werden, dass über einen Häckselvorgang gleichzeitig ein Aufreißen in Längsrichtung verursacht wird, da eine geordnete Halmverarbeitung nicht möglich ist. Die beschriebene technische Umsetzbarkeit bleibt somit unklar, da auch Aussagen über die reproduzierbare Bereitstellung des Ausgangsmaterials unberücksichtigt bleiben. - Weiterhin wird nach
DE 19 732 077 A1 ein Verfahren zur Behandlung und Verarbeitung von nachwachsenden Rohstoffen beschrieben. Hierbei soll eine Vorbehandlung der nachwachsenden Rohstoffe entfallen und die Verwendung von Pflanzen als Ganzes sowie im noch grünen Zustand erfolgen. Kerngedanke bei dieser Anmeldung ist die Nutzung der pflanzeneigenen Inhaltsstoffe als Bindemittel für die eigentliche Bauteilherstellung, wobei die Pflanze als Ganzes verwertet werden soll. Eine gezielte Nutzung der natürlichen Fasern für Verstärkungszwecke wird nicht berücksichtigt, so dass eine Anwendung für belastete Bauteile ausscheidet. - Nach
DE 19 744 988 A1 wird ein Verfahren zur Herstellung von flächigen Halbzeugen aus Flachs beschrieben. Diese Anmeldung betrifft ein Verfahren zur Herstellung von flächigen Halbzeugen aus Flachs, bei dem die Flachsstängel direkt nach dem Ernten gepresst werden, wobei der Holzanteil der Flachsstängel erhalten bleiben soll und mit den Faserfilamenten verbunden bleibt. Hierbei ist vorgesehen, dass die Verarbeitung direkt in einem Arbeitsgang mit einer modifizierten Erntemaschine erfolgt. Mit dieser Maschine sollen Wurzelbestandteile und Samenkapseln entfernt, die Stängel über Quetschwalzen gepresst und anschließend einer Vlieslegemaschine zugeführt werden. Wesentlicher Nachteil dieser Erfindung ist die vorgesehene Kopplung der konzipierten speziellen Erntetechnik mit integrierter Quetscheinrichtung sowie das Herstellen von flächigen Halbzeugen in einer Vlieslegemaschine gefolgt von einem Schritt der Trocknung der Stängelmatte. Hierbei ist zu bemerken, dass mit derart aufbereiteten Flachsstängelmaterialien keine Verarbeitung auf einer Vlieslegemaschine möglich ist, da es hierbei sofort zu Verunreinigungen der Funktionselemente der Vlieslegemaschine kommen würde. Weiterhin würde der ursprüngliche Gedanke, die Faserpflanze als Ganzes zu nutzen, verloren gehen, da eine Halbzeugherstellung auf einer Vlieslegemaschine zu erheblichen Entholzungseffekten führen würde. - In dem Verfahren zur Herstellung von Formkörpern aus fasrigen Pflanzenteilen und entsprechender Formkörper nach
DE 19 618 271 C2 wird ausschließlich auf eine geeignete Faserimprägnierung orientiert, um gute Bauteileigenschaften zu erhalten. Dabei bleibt unberücksichtigt, dass hierzu die Faserbereitstellung und Aufbereitung eine bedeutende Rolle spielen. - Nach
DE 19 822 485 Al wird ein weiteres Verfahren zur Herstellung von Formkörpern beschrieben. Der Kerngedanke liegt hierbei in der Schaffung einer besseren Faserausnutzung durch eine gezielte Aufbereitungs- und Verarbeitungstechnik. Hierbei ist zuerst eine Zerkleinerung mit anschließender Erhitzung sowie eine anschließende Nachzerkleinerung vorgesehen und erst dann soll der Einsatz von Bindemittel erfolgen. Der Vorteil wird damit begründet, dass ein aufwendiger Faseraufschluss entfallen kann. Es ist jedoch zu bemerken, dass eine Verarbeitung mit zusätzlicher Erhitzung zu hohe Kosten für das spätere Bauteil verursacht. -
US 5,354,606 beschreibt eine Platte oder Vlies, die durch Vernadeln einer kardierten Matte von Fasern erhältlich ist, die vorzugsweise 5 bis 10 cm lang sind. Die Fasern sind vollständig oder im Wesentlichen vollständig aus Flachsfasern mit gerissenen defibrillierten und ausgefransten Enden als Resultat eines Überstreckungsporzesses. -
GB 1,143,415 - Nach
DE 36 02 381 Al wird ein Verfahren zur Herstellung von platten- oder blockförmigen Bauelementen beschrieben. Dieses Verfahren bleibt in seiner Beschreibung ausschließlich auf Getreidestroh beschränkt, wobei ein zusätzlicher Nachteil darin zu sehen ist, dass das - Strohmaterial ohne zusätzliche Behandlung mit einer wässrigen Klebstofflösung versehen wird, um eine anschließende Bauteilherstellung zu ermöglichen. Hierbei bleibt unberücksichtigt, dass insbesondere Getreidehalme mit einer äußeren Wachsschicht versehen sind, die die Funktion von Bindemitteln ohne eine zielgerichtete Vorbehandlung stark behindern.
- Ausgehend vom Stand der Technik besteht das Ziel der Erfindung in der Schaffung eines Verfahrens zur Herstellung eines Verbundbauteils aus Faserpflanzenstängeln von Flachs sowie ausführungsgemäßen Vorrichtungen zur Herstellung des Verbundbauteils, welches aus unbehandelten, ungerösteten, feldtrockenen Flachsstängeln besteht. Zielstellung ist es hierbei den technischen und technologischen Aufwand dadurch zu minimieren, indem vorhandene Erntetechnik zur Anwendung kommt, der Flachsfaserstängel in seiner Gesamtheit genutzt werden soll und so die Aufbereitungskosten spürbar reduziert werden können, da auch eine aufwendige Feldröste entfällt, die Stängelaufbereitung nur zur Oberflächenvergrößerung durch Quetschen realisiert wird sowie bestehende Fertigungseinrichtungen zur Bauteilherstellung genutzt werden können. Damit kann eine deutliche Kostenreduzierung für das faserstängelverstärkte Verbundbauteil erzielt werden.
- Eine erste Ausführungsform der vorliegenden Erfindung umfasst ein Verfahren zur Herstellung von erfindungsgemäßen Bauteilen wie oben definiert. Das so definierte Verfahren ist dadurch gekennzeichnet, dass man
- (a) unbehandelte, ungeröstete, feldtrockene, Wurzel- und Samenbestandteil-freie Pflanzenfaserstängel auf eine Länge von 1 bis 15 cm Stängelabschnitte (6) kürzt und über ein Quetsch-/ Scherwalzwerk vorbehandelt,
wobei weder die Fasertruktur beschädigt, noch ein Ablösen einzelner Stängelbestandteile von der Faser bewirkt wird, - (b) anschließend auf ein unteres Trägermaterial (9) streut,
- (c) die Stängelabschnitte (6) auf dem unteren Trägermaterial (9) fixiert,
- (d) ein oberes Trägermaterial (11) auf die Stängelmatte (15) aufbringt,
- (e) den erhaltenen Verbund als Halbzeug in Rollen oder Zuschnitt überführt und
- (f) in an sich bekannter Weise zu dem gewünschten Verbundbauteil verarbeitet.
- Zur Umsetzung dieser Zielstellung ist vorgesehen, dass die Flachsfaserstängel mit konventioneller Erntetechnik in Parallellage zur Feldtrocknung abgelegt werden und wenn erforderlich auch gewendet werden, mit einer Ballenpresse zu Rundballen für den weiteren Verarbeitungsprozess ebenfalls in Parallellage vom Feld geborgen werden, mit einer Ballenpresse ebenfalls in Parallellage vom Feld geborgen und so dem weiteren Verarbeitungsprozess bereitgestellt werden. In einer nachgeordneten stationären Verarbeitungsstufe erfolgt das Abtrennen von Wurzelbestandteilen sowie Samenkapseln, nachdem der Rundballen mit einer gebräuchlichen Einrichtung abgerollt wurde. Hieran anschließend werden die in paralleler Lage befindlichen Stängel in definierte Stängelabschnitte mit 1 bis 15 cm Länge geschnitten. In einem weiteren Prozessabschnitt werden diese eingekürzten Stängelabschnitte über ein Quetsch-Scherwalzwerk an der Oberfläche so gequetscht, dass dabei weder die Faserstruktur beschädigt, noch ein Ablösen einzelner Stängelbestandteile von der Faser bewirkt wird.
- Die derart aufbereiteten Stängelabschnitte werden anschließend vorzugsweise auf eine Trägerstruktur, insbesondere unter Beibehaltung der Faserausrichtung aufgestreut und nähwirktechnisch zu flächigen Halbzeugen abgebunden oder aber direkt nach dem Aufstreuen der Bauteilherstellung mittels Presstechnologie zugeführt.
- Zur Beschreibung der erfindungsgemäßen Lösung sind in
Fig. 1 die Aufbereitung der Flachsstängelabschnitte und inFig. 2 die Herstellung der erfindungsgemäßen Halbzeuge für entsprechende Verbundbauteile dargestellt. - Gemäß
Fig. 1 werden die Flachsfaserstängel In Ballen mit paralleler Stängellage 1 für die Weiterverarbeitung bereitgestellt. In der weiteren technologischen Abfolge erfolgt das Abtrennen von Wurzelbestandteilen wie auch der Samenkapseln über entsprechende Trennwerkzeuge 2. Zur Gewährleistung eines entsprechend geordneten Stängeltransportes nach dem Abrollen des Ballens 1 sind zur Transportunterstützung Transportrollen 3 angeordnet. Wurzel- und Samenkapselbestandteile werden für die weitere Bearbeitung vorzugsweise aus dem Verarbeitungsprozess abgeleitet, sodass nur noch Stängel mit annähernd homogener Länge weiterverarbeitet werden. Diese Stängel werden anschließend mit Trennmessern 5 in ca. 1 bis 15 cm große Stängelabschnitte 6 geschnitten, die über ein Transportband 4 für die weitere Verarbeitung einem Pufferbehälter 7 zugeführt werden. Damit wird ein technisches Lösungskonzept zur Verarbeitung ganzer Stängel der Flachspflanze konzipiert, das unter Nutzung verfügbarer Erntetechnik sowie bekannter Ernteabläufe realisiert werden kann. Damit können ohne die übliche Feldröste bei verminderten Feldliegezeiten die kompletten Pflanzenstängel verarbeitet werden, wodurch eine deutlich höhere Pflanzenausbeute bewirkt wird, die stängelbasierte Faserstruktur komplett erhalten werden kann und zugleich erhebliche Aufbereitungskosten eingespart werden können. - Zur Weiterverarbeitung der Stängelabschnitte 6 werden diese über eine Streueinrichtung 8 exakt dosiert einer Quetscheinrichtung 10 zugeführt. Über die Quetscheinrichtung 10 erfolgt eine gezielte Oberflächenmodifizierung der Stängelabschnitte 6, um im weiteren Verarbeitungsprozess zu gewährleisten, dass ein optimale Einbindung in entsprechende Matrixsysteme möglich ist, indem die Oberfläche durch die Quetscheinrichtung aufgebrochen wird, aber nur soweit, dass alle Pflanzenbestandteile erhalten bleiben und Faserschädigungen nicht erfolgen. Erst dadurch kann ein sehr hoher Ausnutzungsgrad der Pflanzenstängel erreicht werden. Nach dem Quetschen der Stängelabschnitte 6 werden diese auf ein unteres Trägermaterial 9, insbesondere unter Beibehaltung der Faserausrichtung aufgestreut, bevor ein oberes Trägermaterial 11 über die Stängelmatte 15 aufgebracht wird. Über ein Transportband 16 wird die Stängelmatte 15 mit oberem und unterem Trägermaterial 11, 9 durch ein Andrückwalzenpaar 14 bewegt, bevor über eine Fixiereinrichtung 12 die Stängelmatte mit dem oberen und unteren Trägermaterial 11, 9 verbunden wird. Die Fixierung der Stängelmatte 15 kann sowohl unter Nutzung nähtechnischer Wirkprinzipien über die Fixiereinrichtung 12 erfolgen, es können aber auch entsprechende Bindemittel nach vorherigem Einbringen zur Verfestigung der Stängelmatte 15 eingesetzt werden. Nach Beendigung des Fixiervorganges erfolgt die Speicherung wahlweise in einer Halbzeugrolle 13 oder in Form von gestapelten ebenen Zuschnitten. Alle weiteren Verarbeitungsstufen bis zur Bauteilherstellung können in bekannter Art und Weise erfolgen.
- Die Herstellung von Verbundbauteilen aus Ausgangsmaterialien, in denen die ursprüngliche Struktur der Flachsfaserstängel weitestgehend erhalten ist, führt somit zu erheblichen Kostenreduzierungen Innerhalb der gesamten Prozesskette.
- In einer Ausführungsform der vorliegenden Erfindung umfasst das Verbundbauteil eine Stängelmatte 15 aus feldseitig unbehandelten, ungerösteten, feldtrockenen und gequetschten Flachsfaserstängelabschnitten 6 in ungeordneter Verteilung oder geordneter Ausrichtung im wesentlichen zwischen einem unteren Trägermaterial 9 und einem oberen Trägermaterial 11, die gemäß der obigen Verfahren erhältlich sind.
- Die Stängelabschnitte 6 des Verbundbauteils liegen in diesen nicht in loser Form vor, sondern sind an ein oberes und unteres Trägermaterial 9, 11 gebunden. Besonders bevorzugte Materialien zur Einbindung der Stängelabschnitte 6 sind Polyolefine, insbesondere Polyethylen und/oder
- Polypropylen, Polyester oder auch Mischungen daraus. Alternative Materialien hierzu ebenfalls einsetzbar.
- Obwohl die Pflanzenfaserstängelabschnitte 6 aus beliebigem Material hergestellt werden können, ist es im Sinne der vorliegenden Erfindung besonders bevorzugt, dass die Faserstängelabschnitte 6 Flachsfasern enthalten, Besonders bevorzugt im Sinne der vorliegenden Erfindung ist es, wenn die Stängelabschnitte 6 aus Flachsfasern bestehen. Das Gewichtsverhältnis des Trägermaterials 9, 11 zu den Stängelabschnitten 6 kann in großen Grenzen variiert werden. Besonders bevorzugt im Sinne der vorliegenden Erfindung ist ein Verbundbauteil, das 45 bis 85 Gew.-% der Stängelabschnitte enthält.
- Im Sinne der vorliegenden Erfindung weisen die Stängelabschnitte 6 eine Länge von 1 bis 15 cm, insbesondere 3 bis 10 cm auf.
- Neben den eingangs definierten Materialien des Verbundbauteils nämlich dem Trägermaterial und den Stängelabschnitten kann das erfindungsgemäße Verbundbauteil, das im Wesentlichen aus fixierten Stängelabschnitten 6 besteht, weitere Oberflächenschichten, wie beispielsweise Dekorschichten und gegebenenfalls zusätzliche Materialkomponenten wie Naturfaser-, Polyester-, Viskose-Vliese, mit PP, PE, PA beschichtete Abdeckschichten und Trägermaterialien aufweisen, die durch das strukturgebende Werkzeug eingearbeitet bzw. aufgebracht werden.
- (a) unbehandelte, ungeröstete, feldtrockene, Wurzel- und Samenbestandteil-freie Flachsfaserstängel in definierte Stängelabschnitte 6 kürzt und über ein Quetsch-/ Scherwalzwerk vorbehandelt,
- (b) anschließend auf ein unteres Trägermaterial 9, insbesondere unter Beibehaltung der Faserausrichtung streut,
- (c) die Stängelabschnitte 6 auf dem unteren Trägermaterial 9 fixiert,
- (d) ein oberes Trägermaterial 11 auf die Stängelmatte 15 aufbringt,
- (e) den erhaltenen Verbund als Halbzeug in Rollen oder Zuschnitt überführt und
- (f) in an sich bekannter Weise zu dem gewünschten Verbundbauteil verarbeitet, beispielsweise durch Erhitzen auf eine Temperatur oberhalb des Schmelzbereichs der Trägermaterialien 9 und/oder 11 und Verpressen.
- Eine weitere Ausführungsform der vorliegenden Erfindung umfasst eine Vorrichtung zum Herstellen von oben definierten Verbundbauteilen. Diese Vorrichtung umfasst ein Werkzeug mit entsprechend angeordneten Trennwerkzeugen 2, die Flachsfaserstängel von Wurzel - und Samenbestandteilen befreien, Trennmessern 5 zur Erzeugung von Stängelabschnitten 6 in einem variierbaren Abstand, Quetscheinrichtungen 10, Ablageeinrichtungen mit Transportwalzen 3 für ein unteres Trägermaterial 9, insbesondere unter Beibehaltung der Faserausrichtung unterhalb der Quetscheinrichtung 10, Streueinrichtungen 8 zum Aufstreuen der Stängelabschnitte 6 auf das untere Trägermaterial 9, Fixiereinrichtungen 12 zum Fixieren der Stängelabschnitte 6 auf dem unteren Trägermaterial 9, Transporteinrichtungen 16 zum Transport des mit den Stängelabschnitten 6 versehenen unteren Trägermaterials 9 zu einem Andrückwalzenpaar 14, Transporteinrichtungen 16 zur Ablage des oberen Trägermaterials 11 auf dem mit Stängelabschnitten 6 versehenen unteren Trägermaterial 9 und zum Transport zum Andrückwalzenpaar 14 und Wickeleinrichtungen zur Herstellung einer Halbzeugrolle 13 und/oder eine Stanzeinrichtung zur Herstellung eines ebenen Zuschnitts.
- Besonders bevorzugt im Sinne der vorliegenden Erfindung umfasst die Quetscheinrichtung strukturierte gegenläufig rotierende Walzenpaare 17, die hinsichtlich des Prozessspalts wie auch in ihrer Drehzahl und auch der Geschwindigkeit zueinander verstellbar angeordnet sind.
- Eine weitere bevorzugte Vorrichtung der vorliegenden Erfindung ist gekennzeichnet durch eine Zusatzeinrichtung zur Fertigstellung der Verbundbauteile im Anschluss an die Fixiereinrichtung 12.
-
- 1
- Ballen mit paralleler Stängellage
- 2
- Trennwerkzeuge
- 3
- Transportwalzen
- 4
- Transportband
- 5
- Trennmesser
- 6
- Stängelabschnitte
- 7
- Pufferbehälter
- 8
- Streueinrichtung
- 9
- Unteres Trägermaterial
- 11
- Oberes Trägermaterial
- 12
- Fixiereinrichtung
- 13
- Halbzeugrolle
- 14
- Andrückwalzen
- 15
- Stängelmatte
- 16
- Transportband
- 17
- Walzenpaar
Claims (9)
- Verfahren zur Herstellung von Verbundbauteilen dadurch gekennzeichnet, dass die Verbundbauteile eine
Stängelmatte (15) aus feldseitig unbehandelten, ungerösteten, feldtrockenen und gequetschten Flachsfaserstängelabschnitten (6) in ungeordneter Verteilung oder geordneter Ausrichtung im wesentlichen zwischen einem unteren Trägermaterial (9) und einem oberen Trägermaterial (11) umfassen, wobei man(a) unbehandelte, ungeröstete, feldtrockene, Wurzel- und Samenbestandteil-freie Pflanzenfaserstängel auf eine Länge von 1 bis 15 cm Stängelabschnitte (6) kürzt und über ein Quetsch-/ Scherwalzwerk vorbehandelt, wobei weder die Faserstruktur beschädigt, noch ein Ablösen einzelner Stängelbestandteile von der Faser bewirkt wird,(b) anschließend auf ein unteres Trägermaterial (9) streut,(c) die Stängelabschnitte (6) auf dem unteren Trägermaterial (9) fixiert,(d) ein oberes Trägermaterial (11) auf die Stängelmatte (15) aufbringt,(e) den erhaltenen Verbund als Halbzeug in Rollen oder Zuschnitt überführt und(f) in an sich bekannter Weise zu dem gewünschten Verbundbauteil verarbeitet. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass man gemäß Schritt (b) auf ein unteres
Trägermaterial (9) unter Beibehaltung der Faserrichtung streut. - Verbundbauteil erhältlich nach Anspruch 1 oder 2, wobei
das untere
Trägermaterial (9) und/oder das obere
Trägermaterial (11)
Polyolefin, insbesondere Polyethylen und/oder Polypropylen sowie Polyester und/oder Viskose enthält. - Verbundbauteil nach Anspruch 3, dadurch gekennzeichnet, dass die Flachsfaserstängelabschnitte (6) eine Länge von 3 bis 10 cm aufweisen.
- Verbundbauteil nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass es zusätzlich zum strukturgebenden Halbzeug, das im wesentlichen fixierte Stängelabschnitte (6) enthält, weitere Oberflächenschichten aufweist.
- Verbundbauteil nach Anspruch 5, dadurch gekennzeichnet, dass es zusätzliche Materialkomponenten aufweist.
- Vorrichtung zur Herstellung von Verbundbauteilen nach einem der Ansprüche 3 bis 6 umfassend ein Werkzeug mit
entsprechend angeordneten Trennwerkzeugen (2), die Pflanzenfaserstängel von Wurzel - und Samenbestandteilen befreien,
Trennmessern (5) zur Erzeugung von Stängelabschnitten (6) in einem variierbaren Abstand,
Quetscheinrichtungen
Ablageeinrichtungen mit Transportwalzen (3) für ein unteres Trägermaterial (9) unterhalb der Quetscheinrichtung,
Streueinrichtungen (8) zum Aufstreuen der Stängelabschnitte (6) auf das untere Trägermaterial (9),
Fixiereinrichtungen (12) zum Fixieren der Stängelabschnitte (6) auf dem unteren Trägermaterial (9),
Transporteinrichtungen (16) zum Transport des mit den Stängelabschnitten (6) versehenen unteren Trägermaterials (9) zu einem Andrückwalzenpaar (14),
Transporteinrichtungen (16) zur Ablage des oberen Trägermaterials (11) auf dem mit Stängelabschnitten (6) versehenen unteren Trägermaterial (9) und zum Transport zum Andrückwalzenpaar (14) und
Wickeleinrichtungen zur Herstellung einer Halbzeugrolle (13) und/oder eine Stanzeinrichtung zur Herstellung eines ebenen Zuschnitts. - Vorrichtung nach Anspruch 7 dadurch gekennzeichnet, dass die Quetscheinrichtung (10) strukturierte gegenläufig rotierende Walzenpaare (17) aufweist, die hinsichtlich Prozessspalt wie auch in ihrer Drehzahl und auch der Geschwindigkeit zueinander verstellbar angeordnet sind.
- Vorrichtung nach Anspruch 7 oder 8, gekennzeichnet durch eine Zusatzeinrichtung zur Fertigstellung der Verbundbauteile im Anschluss an die Fixiereinrichtung (12).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200410060741 DE102004060741A1 (de) | 2004-12-15 | 2004-12-15 | Verbundbauteil aus Pflanzenfaserstängeln |
| PCT/EP2005/056686 WO2006063975A2 (de) | 2004-12-15 | 2005-12-12 | Verbundbauteil aus flachsfaserstängeln |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1824650A2 EP1824650A2 (de) | 2007-08-29 |
| EP1824650B1 true EP1824650B1 (de) | 2015-08-12 |
Family
ID=35871141
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05826428.4A Ceased EP1824650B1 (de) | 2004-12-15 | 2005-12-12 | Verfahren und vorrichtung zur herstellung von verbundbauteilen aus flachsfaserstängeln und hergestellte verbundbauteile |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1824650B1 (de) |
| DE (1) | DE102004060741A1 (de) |
| WO (1) | WO2006063975A2 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007019849B3 (de) * | 2007-04-25 | 2008-09-04 | Carmen Hock-Heyl | Verfahren zur Herstellung einer eigenstabilen Werkstoffplatte |
| EP1932643A3 (de) * | 2006-12-11 | 2009-01-21 | Hock-Heyl Carmen | Verfahren zur Herstellung eines verleimbaren Werkstoffes aus Faserpflanzen und daraus hergestellte Werkstoffplatten |
| DE202008006895U1 (de) | 2008-05-19 | 2008-07-24 | Perick Management Gmbh | Verbundstruktur |
| DE102008046770A1 (de) | 2008-09-11 | 2010-03-18 | Polytec Automotive Gmbh & Co. Kg | Direktcompoundieren von Naturfasern |
| WO2013127733A1 (de) * | 2012-02-29 | 2013-09-06 | Johnson Controls Interiors Gmbh & Co. Kg | Verfahren zur herstellung eines mattenförmigen halbzeugs aus naturfaser und verwendung eines mattenförmigen halbzeugs |
| CN118682868B (zh) * | 2024-07-24 | 2025-12-26 | 上海康拜环保设备有限公司 | 一种收割机机载式棉秆脱粒装置 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1143415A (en) * | 1965-05-21 | 1969-02-19 | Unilin | Process for the production of panels or boards from flax fibers and/or wood chips |
| DE3602381A1 (de) * | 1986-01-28 | 1987-07-30 | Guenter Ikemann | Verfahren zur herstellung von platten- oder blockfoermigen bauelementen aus bei der getreideernte anfallenden strohmaterialien |
| DK162535C (da) * | 1989-11-30 | 1992-03-30 | Dansk Hoerindustri As | Hoerfiberfiltplade |
| DE9314552U1 (de) * | 1993-09-25 | 1994-01-05 | Gröpper, Inge, 59065 Hamm | Verbundwerkstoff aus Fasern oder Halmen |
| US5730830A (en) * | 1995-12-26 | 1998-03-24 | Haddonfield Management Co. Ltd. | Fiber panel manufacturing method and apparatus |
| DE19618271C2 (de) * | 1996-05-07 | 1999-10-28 | Edmund Zimmermann | Verfahren zur Herstellung von Formkörpern aus fasrigen Pflanzenteilen und/oder Naturfasern und entsprechende Formkörper |
| DE19732077A1 (de) * | 1997-07-25 | 1999-01-28 | Boettcher Silvio | Verfahren zur Behandlung und Verarbeitung von nachwachsenden Rohstoffen |
| DE19744988A1 (de) * | 1997-10-13 | 1999-04-15 | Ilse Schoettle | Verfahren zur Herstellung von flächigen Halbzeugen aus Flachs |
| DE19810862C2 (de) * | 1998-03-13 | 2002-07-18 | Alsen Ag | Dämmplatte aus Stroh und Verfahren zur Herstellung |
| DE19822485A1 (de) * | 1998-05-19 | 1999-11-25 | Kvaerner Panel Sys Gmbh | Verfahren zum Herstellen von Formkörpern |
-
2004
- 2004-12-15 DE DE200410060741 patent/DE102004060741A1/de not_active Withdrawn
-
2005
- 2005-12-12 EP EP05826428.4A patent/EP1824650B1/de not_active Ceased
- 2005-12-12 WO PCT/EP2005/056686 patent/WO2006063975A2/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP1824650A2 (de) | 2007-08-29 |
| WO2006063975A3 (de) | 2006-08-03 |
| DE102004060741A1 (de) | 2006-06-29 |
| WO2006063975A2 (de) | 2006-06-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69011340T2 (de) | Filztafel aus leinenfasern. | |
| EP3033446B1 (de) | Vorrichtung und verfahren zur isolierung von bastrinde und holzkörper aus einem bastpflanzenstängel | |
| EP2963167B1 (de) | Verfahren zur Herstellung von Faservliesmatten, insbesondere Dämmstoffmatten, sowie die nach diesem Verfahren erhältlichen Faservliesmatten | |
| EP2139655B1 (de) | Herstellung von vlieselementen aus naturfasern | |
| DE112007002338B4 (de) | Industrielle Saugmittel und Verfahren zu ihrer Herstellung | |
| EP4132303B1 (de) | Wasserstrahlverfestigtes filtermaterial für rauchartikel mit verbessertem dehnungsverhalten | |
| DE60210132T2 (de) | Herstellung einer faserbahn mittels hydrodynamischer vernadelung | |
| DE102021115450A1 (de) | Filtermaterial für rauchartikel mit verbessertem dehnungsverhalten | |
| EP2181217A2 (de) | Verfahren zur kontinuierlichen herstellung einer multiaxialen gelegebahn | |
| WO2012049267A1 (de) | Verfahren zum herstellen eines textilen halbzeugs, textiles halbzeug, verfahren zum herstellen eines faserverbundwerkstoffes und faserverbundwerkstoff | |
| EP1824650A2 (de) | Verbundbauteil aus flachsfaserst[ngeln | |
| EP3009551A1 (de) | Verfahren zum ausbilden eines textilen materials unter verwendung von hanf und faserverbundwerkstoff aus diesem textilen material | |
| DE102005028627B3 (de) | Warmumgeformtes Trägerteil, insbesondere Hutablage, und Verfahren zur Herstellung eines solchen Trägerteils | |
| EP3461940B1 (de) | Verfahren zur herstellung von faserwerkstoffen sowie die nach diesen verfahren erhältlichen faserwerkstoffe und deren verwendung | |
| EP1571247B2 (de) | Verfahren zur Herstellung von Produkten aus Mineralwolle, insbesondere ein- und mehrschichtige Produkte | |
| DE2103052C3 (de) | Verfahren zur Herstellung von Faservliesstoffen aus Abfällen der Leder-, Rauchwaren-, Textil- und Zellulosenbetriebe | |
| EP3461609B1 (de) | Verfahren zur herstellung von faserwerkstoffen | |
| AT508715A1 (de) | System zur überführung von holzfasern in einen durch dosiervorrichtungen verarbeitbaren zustand, sowie aufbereitetes holzfasermaterial und extrudat daraus | |
| AT513506B1 (de) | Flexible Vlieselemente auf Basis von Rohrkolben-Blattfasern für Dämmzwecke | |
| EP0310923B1 (de) | Verfahren zur Herstellung von Gegenständen mit Saugfähigkeit unter Verwendung von Fasermaterial mit Anteilen von wenigstens an ihrer Oberfläche schmelzbaren Fasern und Anlage zur Durchführung des Verfahrens | |
| EP2963197B1 (de) | Verfahren zum zerkleinernden Aufbereiten von nachwachsenden Rohstoffen in Form von Bastpflanzenmaterial, für die Weiterverarbeitung, insbesondere zu Dämmstoffmatten, sowie die nach diesem Verfahren erhältlichen zerkleinerten nachwachsenden Rohstoffe in Form von zerkleinerten Bastpflanzenmaterialien. | |
| DE102024130444B3 (de) | Verfahren zur Herstellung einer luftgelegten Faserstoffbahn | |
| DE2530661C3 (de) | Verfahren zur Herstellung eines Polsterungsbogens für Verpackungszwecke o.dgl | |
| WO2012107053A1 (de) | Formkörper auf basis von rohrkolben-blattfasern mit hochglatter oberfläche | |
| WO2012107055A1 (de) | Bindemittelarme formkörper aus rohrkolben-blattfasern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20070426 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE ES GB PL |
|
| 17Q | First examination report despatched |
Effective date: 20070918 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: POLYTEC AUTOMOTIVE GMBH & CO. KG |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RBV | Designated contracting states (corrected) |
Designated state(s): DE ES GB PL |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: POLYTEC AUTOMOTIVE GMBH & CO. KG |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOSHOKU AUTOMOTIVE EUROPE GMBH |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TOYOTA BOSHOKU KABUSHIKI KAISHA |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150313 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES GB PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502005014893 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150812 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150812 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502005014893 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20160513 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20151212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151212 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20171206 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005014893 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190702 |