EP1793947B1 - Folgeverbundwerkzeug zur herstellung strukturierter folien - Google Patents
Folgeverbundwerkzeug zur herstellung strukturierter folien Download PDFInfo
- Publication number
- EP1793947B1 EP1793947B1 EP04764996A EP04764996A EP1793947B1 EP 1793947 B1 EP1793947 B1 EP 1793947B1 EP 04764996 A EP04764996 A EP 04764996A EP 04764996 A EP04764996 A EP 04764996A EP 1793947 B1 EP1793947 B1 EP 1793947B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- metal foil
- primary
- shaping area
- progressive die
- spring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D13/00—Corrugating sheet metal, rods or profiles; Bending sheet metal, rods or profiles into wave form
- B21D13/02—Corrugating sheet metal, rods or profiles; Bending sheet metal, rods or profiles into wave form by pressing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D35/00—Combined processes according to or processes combined with methods covered by groups B21D1/00 - B21D31/00
Definitions
- the present invention relates to a follow-on composite tool for producing a structured metal foil having at least two structures, wherein one of the two structures at least partially overlays the other structure, the follow-on composite tool consisting of a tool upper part and a tool lower part. Furthermore, the present invention relates to a method for producing a structured metal foil, which serves in particular as a catalyst carrier body.
- Such structured metal foils are folded into long ribbons and wound into catalyst honeycomb bodies of special geometry.
- the honeycomb bodies have a plurality of honeycomb cells, on the wall of which the catalytic process takes place on a catalytically active coating.
- Catalysts constructed in this way are used primarily in internal combustion engines in order to reduce the pollution of the environment caused by increasing mobility.
- metal is an ideal carrier material for the catalytically active coating due to its advantageous physico-technical properties such as high mechanical and thermal stability.
- honeycomb cells This high stability allows extremely thin wall thicknesses of the honeycomb cells, so that a large number of honeycomb cells can be realized in a small construction volume, which additionally have a small total mass.
- the variety of honeycomb cells allows a high conversion rate, which is achieved due to the low mass of the honeycomb body after a short warm-up time.
- a disadvantage of this prior art is that when using interlocking, d. H. combing rolls with increasingly lower material thicknesses of the metal sheet and increasingly lower profile depths of the wave structure to burrs on introduction of the secondary structure comes, which has a very disturbing effect on the electrodeposition of the catalytically active coating, so that the conversion capacity of the catalyst is reduced, rather than increased.
- the progressive compound tool With the aid of the progressive compound tool according to the invention, it is possible to produce extremely thin, structured metal strips in one processing step with a single tool, while maintaining the lowest manufacturing tolerances, which was previously not possible.
- the use of a progressive compound tool reduces the formation of burrs on the workpieces so that a complete catalytically active surface can be deposited on the metal support.
- Burrs involve the risk that the active catalyst layer dissolves in the rough operation at the location of the ridge or the burr breaks off and exposes the base material, including increased corrosion.
- the removal of film material at certain positions in the stamping area ensures that a catalyst made from the material has a significantly higher Operating life has in everyday use, as removed by the material removal stresses within the metal foil, and notch effects at the transition areas between the primary and secondary structure can be avoided. It is sometimes desirable for metal foil to be removed at each interface between the primary and secondary structures. There are also application areas in which the film material is only removed at selected locations, for example at selected transitions between the primary structure and the secondary structure.
- a drive for the progressive compound tool for example, offers a press, consisting of a press bed and a driven by an eccentric disc movable bear, wherein the bear is in engagement with the upper tool.
- a press consisting of a press bed and a driven by an eccentric disc movable bear, wherein the bear is in engagement with the upper tool.
- eccentric drive it is not necessary to provide an eccentric drive.
- the operation of the follow-on composite tool with a hydraulic drive is possible.
- the punching area is arranged in the feed direction of the metal foil in front of the primary and the secondary shaping area. This unnecessary but advantageous arrangement of the punching area causes the film material to be removed from the still smooth metal foil can be punched out.
- the stamping region according to the invention significantly lower manufacturing tolerances can be maintained than if the stamping region were connected downstream of the shaping regions, for example.
- additional work areas are provided for introducing additional structures into the metal foil. These do not necessarily have to be spatially separated from the primary and / or secondary shaping area. However, a spatial separation often offers. By providing additional work areas is achieved that a plurality of structures can be superimposed on the metal foil, so that the effective surface of the metal foil is considerably increased.
- embossing and forming insert for introducing the secondary structure, as well as means for positioning the metal foil are provided in the secondary shaping area.
- the means for positioning the metal foil ensure exact positioning of the metal foil in the progressive die.
- the means for positioning the metal foil as sprung clamping means in particular consisting of a sprung guide plate with spring-loaded punch and a spring base, are formed, wherein the surfaces of the guide insert and / or the spring base at least partially as the primary structure of the metal foil are formed.
- the special shape of the surfaces serves to be able to hold the provided with a primary structure metal foil in a first step by means of the spring-loaded clamping means.
- the primary forming area at least one forming insert cooperating with a spring-loaded punch is provided for introducing the primary structure into the metal foil.
- the primary structure is not over the entire length of the metal foil, but in stages, introduced. It is necessary to dimension the size of the stamp so as to ensure that a flow of film material during molding is ensured since the very thin metal foil may otherwise tear.
- the surface of the stamp and the Umform donorses are designed so that the primary structure of the metal foil is in the form of a, preferably continuous, shaft.
- the secondary structure again in the form of a shaft or blade, is then introduced into this primary shaft in the secondary shaping area.
- the invention provides that each stamp or a group of adjacent punches, a lever is assigned, via which the punch or the group of punches can be actuated. High forces can be transmitted via the lever.
- This object is achieved in that a metal foil in a follow-on composite tool in a machining operation with a first and at least one second structure is provided, the secondary structure overlying the primary structure, and removing metal foil material in all or selected transition regions between the first and at least second structures.
- This method advantageously allows the production of extremely thin, structured metal strips in one processing step in a single tool while maintaining lowest manufacturing tolerances.
- the method is more economical than that described in the prior art, since it can be carried out on a machine with a tool, since follow-on composite tools can punching and forming in one machining step.
- the method reduces the formation of burrs on the workpieces so that a complete catalytically active surface can be deposited on the metal support.
- the material removal step provided according to the invention ensures that a catalyst produced from the material has a significantly longer service life in everyday operation, which reduces stresses within the metal foil due to material removal, and notch effect at the transition regions between the first and second structures is avoided.
- the method provides that work steps of the machining process are offset in time or individual work steps of the machining process done temporally and spatially offset.
- the temporal offset of the work steps allows the material to flow over during the successive molding operations, so that micro-cracks or structural breaks are avoided.
- a spatial variation of the working steps within the follow-on composite tool can also take place, so that even particularly sensitive metal foils can be processed with very good results.
- the follow-on composite tool preferably introduces the primary and secondary structure into the metal foil as a wave structure, the effective surface without corners and edges which are disadvantageous for the galvanization becomes clear increased. Corners and edges additionally lead to the formation of dead volumes, which reduce the conversion rate of the catalyst and must therefore be avoided.
- the formation of the structure as a wave structure also has the particular advantage that, although the effective surface, but not the flow resistance is increased beyond measure.
- the secondary structure is introduced into the wave crests and / or into the troughs of the primary structure and wherein the waves of the secondary structure preferably have a higher frequency and a lower amplitude than the waves of the first structure.
- sheet material is removed by punching, preferably in slot shape, in the transition region between the first and second structure.
- the punch in the form of a slot is particularly advantageous and easy to implement, but it can also other shapes such as bone, circular or double-hole shape can be realized.
- metal foil is processed with a thickness of 0.02 to 0.12 mm, preferably with a thickness of 0.05 mm, and with a foil width of 50 to 210 mm.
- the metal foil is guided through at least one collection device by the progressive compound tool.
- at least one intake device preferably two intake devices at the beginning and at the end of the follow-on composite tool, enables an optimal processing sequence.
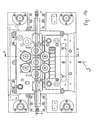
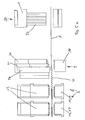
- FIGS. 1a to 1d By way of example, a preferred embodiment of a follow-on composite tool 1 according to the invention is shown in perspective. For the sake of clarity, some attachments have not been shown.
- This progressive tool 1 can preferably be used in presses with a Pressenbär or a single-acting press.
- FIG. 1b are the cutting positions of the FIGS. 1c and 1d marked.
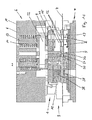
- the secondary forming area 2 is divided into two areas, and in the feeding direction 3 of the metal foil 4, the secondary forming area 2 is disposed behind the primary forming area 5.
- the punching area 37 is in Figure 1c arranged in front of the primary shaping area 5.
- the progressive tool 1 consists of an upper tool part 6, which is in engagement with a Preßbr not shown, and a lower, fixed tool part 7.
- the upper tool part 6 consists of an upper pressure plate 8 and a lower pressure plate 9.
- the upper pressure plate 8 is in a head plate 10, which cooperates directly with the press bear or is attached to it, embedded.
- a punch holding plate 11 is arranged below the lower pressure plate 9.
- the upper die 12 in Fig. 5 to be seen more clearly
- the cutting punch 38 of the punching area are held to remove sheet material.
- the bolts 13 are guided in the upper pressure plate 8 and lower pressure plate 9 .
- the bolts 13 are sprung between the two plates 8, 9 by means of springs 14.
- the spring-loaded bolts 13 act on the guided in the guide plate 15 Stamp.
- the guide plate 15 extends over the secondary 2 and primary forming area 5.
- a spring base 17 is provided for counter-holding, which is sprung by means of non-visible springs against a base plate (see Fig. 5 ).
- the lower forming inserts 16 for forming the primary and secondary structures are fixed.
- it can also advantageously have a lifting mechanism which acts as an ejector of the metal foil after the embossing process in order to be able to transport it further in the feed direction 3.
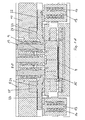
- the primary shaping area 5 consists of a spring-loaded hold-down 36 and with this cooperating punches 20, 21.
- Each punch 20, 21 is actuated by its own lever 22, 23.
- Each lever 22, 23 consists of a respective bearing part 24, which holds the lever 22, 23 in a bearing block 25 pivotally and connects the punch 20 articulated with lateral spring-loaded bolts 13.
- the sprung bolts 13 are of different lengths. This ensures that by downward movement of the upper tool part 6 of the punch 21 after the hold down the tape 4 detected. Only after this part of the primary structure has been introduced into the metal foil, the further punch 20 is actuated by a further spring-loaded bolt 13. As a result, a further part of the primary structure is introduced into the metal foil.
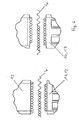
- FIG. 5 the secondary forming area 2 and the primary forming area 5 are shown schematically. It puts FIG. 5a the starting position with the tool open.
- the metal foil 4 with already introduced primary structure is located between a spring-loaded Umformgan 16 extending from the secondary shaping area 2 to the primary shaping area 5 with gaps therebetween and a spring base 17, which by means of non-visible springs against a Base plate is sprung.
- the Umformein accounts 16 are opposite upper dies 12 for introducing the secondary structure.
- the upper dies 12 are held within the punch holding plate 11.
- the embossing dies 12, 16 the secondary structure is introduced into the primary structure of the metal foil 4.
- FIG. 6 is a part of the FIG. 5 shown enlarged.
- the forming insert 16, as well as the spring base 17 also have the primary structure in waveform. This is necessary in order to be able to clamp the metal foil 4 between the forming insert 16 and the spring base 17.
- the secondary structure is introduced into the troughs of the primary structure of the metal foil 4.
- the secondary structure also has a waveform, but in a higher frequency and / or smaller amplitude than the primary structure.
- FIG. 5a is the upper tool part 6 of the progressive tool 1 in its uppermost position.
- the die 12 Downward movement of the upper pressure plate 8, the die 12 is pressed from above against the metal foil 4. After a further downward movement, the metal foil 4 strikes the forming insert 16, the secondary structure being formed upon further closing. The metal foil is now fixed in the secondary shaping area 2 and thus positioned.
- the embossing punch 21 is moved in the direction of the metal foil for introducing the primary structure.
- the punch 21 presses the metal foil against the forming insert 16, whereby a part of the primary structure is introduced into the metal foil.
- the punch 20 moves against the metal foil 4 and against the Umformdon 16. Due to the temporal sequence of the stamping processes a Nachffest of metal foil material is made possible. Tearing of the film is avoided with advantage.
- the time can be determined, in which material is punched out of the smooth film 4.
- the punching area 37 is located in front of the primary forming area.
- the metal foil is transported further in the feed direction by means of a pulling feed, so that the newly introduced primary structure can be fixed in the secondary shaping area and thus positioned.
- the primary structure must first be introduced into the metal foil over a partial region, so that the metal foil can then be held in the secondary shaping region.
- switchable jaws lift the film at fixed lower Umformein accounts out of these.
- intended ejector can support the dissolution of the film surface. Then the film is free for transport.
- the positioning of the metal foil may also advantageously be adjacent to that of the secondary forming area Stamp 36 will be accepted. It is particularly advantageous if the distances of the primary and / or secondary shaping area and / or punching area from each other are adjustable to compensate for different material behavior.
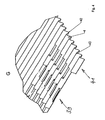
- FIG. 4 the metal foil 4 is shown after passing through the secondary shaping region 2.
- the punched outs were not shown.
- the secondary structure 39 was introduced into the wave crests 40 of the primary structure 41 by means of the upper stamping die.
- the secondary structure 39 has been introduced into the wave troughs 42 of the primary structure 41 in the form of small wave crests.
- FIG. 2 is a metal foil 4 produced by means of the method and by means of the device according to the invention, before the secondary structure is formed. This is generated later between the punch-outs 35.
- the primary structure 41 is z. B. a shaft of about 2.5 millimeters in length and about 1.6 millimeters in height.
- the wavelike secondary structure 39 (FIG. Fig. 4 ) has z. B. a length of about 1 millimeter and a height of about 0.5 millimeters.
- FIG. 3 shows a cross section through a corrugated metal foil 4, wherein cutting plane in the FIG. 2 marked mark III-III is located.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Punching Or Piercing (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Laminated Bodies (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Medicines Containing Material From Animals Or Micro-Organisms (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- Die vorliegende Erfindung betrifft ein Folgeverbundwerkzeug zur Herstellung einer strukturierten Metallfolie mit mindestens zwei Strukturen, wobei eine der beiden Strukturen die andere Struktur zumindest teilweise überlagert, wobei das Folgeverbundwerkzeug aus einem Werkzeugoberteil und einem Werkzeugunterteil besteht. Weiterhin betrifft die vorliegende Erfindung ein Verfahren zur Herstellung einer strukturierten Metallfolie, die insbesondere als Katalysator-Trägerkörper dient.
- Solche strukturierten Metallfolien werden zu langen Bändern gefaltet und zu Katalysatorwabenkörpern mit spezieller Geometrie gewickelt. Die Wabenkörper weisen dabei eine Vielzahl von Wabenzellen auf, an deren Wandung der katalytische Prozeß an einer katalytisch aktiven Beschichtung abläuft. Auf diese Weise aufgebaute Katalysatoren werden in erster Linie bei Verbrennungsmotoren eingesetzt, um die durch zunehmende Mobilität verursachte Schadstoffbelastung der Umwelt zu reduzieren.
- Metall ist dabei, neben Keramik, aufgrund seiner vorteilhaften physikalischtechnischen Eigenschaften wie hohe mechanische und thermische Stabilität, ein idealer Trägerwerkstoff für die katalytisch aktive Beschichtung.
- Diese hohe Stabilität erlaubt extrem dünne Wandstärken der Wabenzellen, so dass in einem geringen Bauvolumen eine Vielzahl von Wabenzellen realisierbar sind, die zusätzlich noch eine geringe Gesamtmasse aufweisen. Die Vielzahl der Wabenzellen ermöglicht eine hohe Konversionsrate, die aufgrund der geringen Masse des Wabenkörpers bereits nach kurzer Aufwärmzeit erreicht wird.
- Dazu wurden in der Vergangenheit Metallbänder mit Wellenstruktur eingesetzt. Ein Verfahren zur Herstellung eines Wellenbleches wird in der
DE 199 57 585 A1 beschrieben. Dabei wird ein Blech zwischen zwei kämmenden Wellwalzen hindurchgeführt, so dass durch Biege- und Ziehvorgänge zwischen den ein Profilsegment bildenden ineinandergreifenden Wellen, eine Wellstruktur auf dem Blech entsteht. Grate bergen die Gefahr, daß sich die wirksame Katalysatorschicht im rauhen Betrieb an der Stelle des Grates löst oder der Grat abbricht und das Grundmaterial somit erhöhter Korrosion aussetzt. - Nachteilig an diesem Stand der Technik ist, dass es bei Verwendung von ineinandergreifenden, d. h. kämmenden Walzen bei zunehmend geringeren Materialstärken des Metallbleches und zunehmend geringeren Profiltiefen der Wellenstruktur zu Gratbildung bei Einbringung der Sekundärstruktur kommt, die sich sehr störend auf die galvanische Abscheidung der katalytisch aktiven Beschichtung auswirkt, so dass die Konversionsfähigkeit des Katalysators herabgesetzt, anstatt erhöht wird.
- Aufgabe der vorliegenden Erfindung ist es daher, eine Vorrichtung und ein Verfahren anzugeben, dass die Herstellung sehr dünner, strukturierter Metallfolien mit großer Oberfläche unter Einhaltung hoher Qualitätsstandards erlaubt.
- Diese Aufgabe wird durch ein Folgeverbundwerkzeug gemäß Anspruch a gelöst.
- Mit Hilfe des erfindungsgemäßen Folgeverbundwerkzeuges ist es möglich, extrem dünne, strukturierte Metallbänder in einem Bearbeitungsschritt mit einem einzigen Werkzeug, bei gleichzeitiger Einhaltung geringster Fertigungstoleranzen, herzustellen, was bisher nicht möglich war. Durch den Einsatz eines Folgeverbundwerkzeuges verringert sich die Bildung von Graten an den Werkstücken, so daß eine vollständige katalytisch wirksame Oberfläche auf dem Metallträger abgeschieden werden kann.
- Grate bergen die Gefahr, dass sich die wirksame Katalysatorschicht im rauhen Betrieb an der Stelle des Grates löst oder der Grat abbricht und das Grundmaterial samt erhöhter Korrosion aussetzt.
- Das Entfernen von Folienmaterial an bestimmten Positionen im Stanzbereich stellt sicher, dass ein aus dem Material hergestellter Katalysator eine deutlich höhere Standzeit im Alltagsbetrieb aufweist, da durch die Materialentfernung Spannungen innerhalb der Metallfolie abgebaut, und Kerbwirkungen an den Übergangsbereichen zwischen primärer und sekundärer Struktur vermieden werden. Dabei ist es manchmal wünschenswert, dass Metallfolie an jedem Übergangsbereich zwischen Primär- und Sekundärstruktur entfernt wird. Es gibt auch Anwendungsbereiche, bei denen das Folienmaterial nur an ausgewählten Stellen, beispielsweise an ausgesuchten Übergängen zwischen Primär- und Sekundärstruktur, entfernt wird.
- Es ist notwendig, für das Folgeverbundwerkzeug einen Antrieb vorzusehen. Hierzu bietet sich beispielsweise eine Presse, bestehend aus einem Pressenbett und einem durch eine Exzenterscheibe angetriebenen beweglichen Bären an, wobei der Bär mit dem Werkzeugoberteil in Eingriff steht. Es muß jedoch nicht notwendigerweise ein Exzenterantrieb vorgesehen werden. Beispielsweise ist der Betrieb des Folgeverbundwerkzeuges mit einem hydraulischen Antrieb möglich.
- Gemäß einer vorteilhaften Ausgestaltung der Erfindung ist vorgesehen, dass der Stanzbereich in Einzugsrichtung der Metallfolie vor dem primären und dem sekundären Formgebungsbereich angeordnet ist. Diese nicht notwendige, aber vorteilhafte Anordnung des Stanzbereichs führt dazu, dass das zu entfernende Folienmaterial aus der noch glatten Metallfolie herausgestanzt werden kann. Durch die erfindungsgemäße Anordnung des Stanzbereichs können wesentlich geringere Fertigungstoleranzen eingehalten werden, als wenn der Stanzbereich beispielsweise den Formgebungsbereichen nachgeschaltet wäre.
- In bestimmten Anwendungsfällen kann es zweckmäßig sein, dass zusätzlich weitere Arbeitsbereiche zur Einbringung weiterer Strukturen in die Metallfolie vorgesehen sind. Diese müssen nicht zwangsläufig vom primären und/oder sekundären Formgebungsbereich räumlich getrennt sein. Jedoch bietet sich eine räumliche Trennung häufig an. Durch das Vorsehen zusätzlicher Arbeitsbereiche wird erreicht, dass eine Vielzahl von Strukturen auf der Metallfolie überlagert werden können, so dass die wirksame Oberfläche der Metallfolie erheblich vergrößert wird.
- Es kann in bestimmten Anwendungsfällen von Vorteil sein, dass zusätzlich weitere Arbeitsbereiche zur Einbringung von Übergangsbereichen zwischen zwei oder mehr Strukturen vorgesehen sind. In diesen Arbeitsbereichen wird ein fließender Übergang zwischen den verschiedenen Strukturen hergestellt.
- In vorteilhafter Ausgestaltung der Erfindung ist vorgesehen, dass im sekundären Formgebungsbereich Präge und Umformeinsatz zur Einbringung der Sekundärstruktur, sowie Mittel zur Positionierung der Metallfolie vorgesehen sind. Die Mittel zur Positionierung der Metallfolie gewährleisten eine exakte Positionierung der Metallfolie im Folgeverbundwerkzeug. Mittels der Prägestempel wird die Sekundärstruktur in die Primärstruktur eingebracht.
- Es ist mit Vorteil vorgesehen, dass die Mittel zur Positionierung der Metallfolie als gefederte Klemmittel, insbesondere bestehend aus einer gefederten Führungsplatte mit gefedertern Stempel und einem Federboden, ausgebildet sind, wobei die Oberflächen des Führungseinsatzes und/oder des Federbodens zumindest teilweise wie die Primärstruktur der Metallfolie ausgeformt sind. Die spezielle Ausformung der Oberflächen dient dazu, die mit einer Primärstruktur versehene Metallfolie in einem ersten Arbeitsschritt mittels der gefederten Klemmittel halten zu können.
- Im primären Formgebungsbereich ist mindestens ein, mit einem gefederten Stempel zusammenwirkender Umformeinsatz, zur Einbringung der Primärstruktur in die Metallfolie vorgesehen. Dabei wird die Primärstruktur nicht über die gesamte Länge der Metallfolie, sondern etappenweise, eingebracht. Es ist notwendig, die Größe des Stempels so zu bemessen, dass gewährleistet ist, dass ein Nachfließen von Folienmaterial beim Umformen gewährleistet wird, da die sehr dünne Metallfolie ansonsten reißen kann.
- Es ist besonders zweckmäßig, dass die Oberfläche des Stempels und des Umformeinsatzes so ausgestaltet sind, dass die Primärstruktur der Metallfolie die Form einer, vorzugsweise fortlaufenden, Welle ergibt. In diese primäre Welle wird dann die Sekundärstruktur, wiederum in Form einer Welle oder Schaufel, im sekundären Formgebungsbereich eingebracht.
- In Weiterbildung der Erfindung ist vorgesehen, dass mehrere, vorzugsweise mindestens zwei, Stempel in Einzugsrichtung der Metallfolie räumlich hintereinander angeordnet und nacheinander, insbesondere entgegen der Einzugsrichtung der Metallfolie, betätigbar sind. Dabei weist die Oberfläche eines jeden Stempels einen Teilausschnitt der Primärstruktur zur Einbringung in die Metallfolie auf. Dadurch, dass mehrere Stempel mit kurzer Längenausdehnung in Einzugsrichtung hintereinander zum Einsatz kommen, wird gewährleistet, dass beim jeweiligen Stempelvorgang genügend Folienmaterial nachfließen kann, um ein Reißen der Metallfolie mit Vorteil zu vermeiden.
- Da bei den Stempelvorgängen besonders hohe Kräfte auf die Metallfolie über die Stempel wirken müssen, ist erfindungsgemäß vorgesehen, dass jedem Stempel oder einer Gruppe von benachbarten Stempeln, ein Hebel zugeordnet ist, über welches der Stempel beziehungsweise die Gruppe von Stempeln betätigbar ist. Über den Hebel können hohe Kräfte übertragen werden.
- Um die Abfolge der Stempelvorgänge der einzelnen Stempel im primären Formgebungsbereich zeitlich zu steuern, ist mit Vorteil vorgesehen, dass mehreren Stempeln jeweils mit dem Werkzeugoberteil oder Werkzeugunterteil in Wirkverbindung stehender, vorzugsweise gefederter, Bolzen zugeordnet ist, und wobei die Bolzen eine unterschiedliche Länge aufweisen. Hierdurch soll erreicht werden, dass zuerst der dem sekundären Formgebungsbereich nächstgelegene Stempel beziehungsweise die nächstgelegenste Stempelgruppe betätigt wird und dann die weiteren Stempel beziehungsweise Stempelgruppen in Reihenfolge entgegen der Einzugsrichtung der Metallfolie betätigt werden. Die Steuerung der Stempel kann auch über einen eigenen, oder weiteren Antrieb erfolgen.
- Weitere vorteilhafte Ausgestaltungen sind in den Ansprüchen 11 und 12 beschrieben.
- Weiterhin war es Aufgabe, ein Verfahren anzugeben, dass die Herstellung sehr dünner, strukturierter Metallfolie mit großer Oberfläche unter Einhaltung hoher Qualitätsstandards erlaubt.
- Diese Aufgabe wird dadurch gelöst, dass eine Metallfolie in einem Folgeverbundwerkzeug in einem Bearbeitungsvorgang mit einer ersten und wenigstens einer zweiten Struktur versehen wird, wobei die sekundäre Struktur die primäre Struktur überlagert, und bei dem in allen oder ausgewählten Übergangsbereichen zwischen erster und wenigstens zweiter Struktur Metallfolienmaterial entfernt wird.
- Dieses Verfahren erlaubt mit Vorteil die Herstellung extrem dünner, strukturierter Metallbänder in einem Bearbeitungsschritt in einem einzigen Werkzeug bei gleichzeitiger Einhaltung geringster Fertigungstoleranzen. Das Verfahren ist wirtschaftlicher als das im Stand der Technik beschriebene, da es an einer Maschine mit einem Werkzeug durchgeführt werden kann, da Folgeverbundwerkzeuge mit einem Bearbeitungsschritt Stanzen und Umformen können. Das Verfahren verringert die Bildung von Graten an den Werkstücken, so dass eine vollständige katalytisch wirksame Oberfläche auf dem Metallträger abgeschieden werden kann. Der erfindungsgemäß vorgesehene Arbeitsschritt der Materialentfernung stellt gleichzeitig sicher, dass ein aus dem Material hergestellter Katalysator eine deutlich höhere Standzeit im Alltagsbetrieb aufweist, die durch die Materialentfernung Spannungen innerhalb der Metallfolie abgebaut, und Kerbwirkung an den Übergangsbereichen zwischen erster und zweiter Struktur vermieden werden.
- Vorteilhafterweise sieht das Verfahren vor, dass Arbeitsschritte des Bearbeitungsvorganges zeitlich versetzt erfolgen oder einzelne Arbeitsschritte des Bearbeitungsvorganges zeitlich und räumlich versetzt erfolgen. Der zeitliche Versatz der Arbeitsschritte ermöglicht ein Nachfließen des Materials während der aufeinanderfolgenden Formungsvorgänge, so dass Mikrorisse oder Strukturbrüche vermieden werden. In Abhängigkeit von dem zu verformenden Material kann auch eine räumliche Variation der Arbeitsschritte innerhalb des Folgeverbundwerkzeuges erfolgen, so dass auch besonders empfindliche Metallfolien mit sehr gutem Ergebnis verarbeitet werden können.
- Dadurch, dass das Folgeverbundwerkzeug die primäre und sekundäre Struktur vorzugsweise als Wellenstruktur in die Metallfolie einbringt, wird die wirksame Oberfläche ohne für die Galvanisierung nachteiligen Ecken und Kanten deutlich vergrößert. Ecken und Kanten führen zusätzlich zur Bildung von Totvolumina, die die Konversionsrate des Katalysators herabsetzen und müssen daher vermieden werden. Die Ausbildung der Struktur als Wellenstruktur hat weiterhin den besonderen Vorteil, dass zwar die wirksame Oberfläche, nicht jedoch der Strömungswiderstand über die Maßen vergrößert wird.
- Zur Oberflächenvergrößerung ist vorgesehen, dass die sekundäre Struktur in die Wellenkämme und/oder in die Wellentäler der primären Struktur eingebracht wird und wobei die Wellen der sekundären Struktur vorzugsweise eine höhere Frequenz und eine geringere Amplitude als die Wellen der ersten Struktur aufweisen. Mit besonderem Vorteil führt dieser Bearbeitungsschritt zu einer optimalen Vergrößerung der Oberfläche.
- Weiterhin ist vorgesehen, dass Folienmaterial durch Ausstanzen, vorzugsweise in Langlochform, im Übergangsbereich zwischen erster und zweiter Struktur entfernt wird. Die Stanze in Form eines Langloches ist besonders vorteilhaft und einfach zu realisieren, es können jedoch auch andere Formen wie Knochen-, Kreis- oder Doppellochform realisiert werden.
- Gemäß einer Ausgestaltung ist vorgesehen, dass Metallfolie mit einer Dicke von 0,02 bis 0,12 mm, vorzugsweise mit einer Dicke von 0,05 mm, und mit einer Folienbreite von 50 bis 210 mm verarbeitet wird.
- Weiterhin ist mit Vorteil vorgesehen, dass die Metallfolie durch mindestens eine Einzugsvorrichtung durch das Folgeverbundwerkzeug geführt wird. Die Verwendung von mindestens einer Einzugsvorrichtung, vorzugsweise zwei Einzugsvorrichtungen zu Beginn und am Ende des Folgeverbundwerkzeuges ermöglicht einen optimalen Verarbeitungsablauf.
- Gemäß einer besonders effektiven Ausgestaltung des Verfahrens ist vorgesehen, dass die Metallfolie in einem ersten Arbeitsteilschritt
- zwischen einem Folgeverbundwerkzeugoberteil und einem Folgeverbundwerkzeugunterteil im sekundären Formgebungsbereich geklemmt und damit positioniert wird, woraufhin die Sekundärstruktur in bestimmte Wellentäler der Primärstruktur innerhalb des sekundären Formgebungsbereichs eingebracht wird, woraufhin die Primärstruktur mittels mindestens zweier Stempel in die Metallfolie eingebracht wird, wodurch Folienmaterial in Einzugsrichtung nachgezogen wird, davor, währenddessen oder daraufhin im Stanzbereich Metallfolienmaterial durch Schneidstempel herausgestanzt wird und im gleichen oder danach oder zuvor gelagerten Arbeitsschritt die Sekundärstruktur in bestimmte Wellenberge/-täler der
- Primärstruktur eingebracht wird.
- Im Folgenden werden anhand der Figuren der Zeichnung weitere Einzelheiten und Vorteile der Erfindung erläutert. Im einzelnen zeigen die Figuren der Zeichnung dabei
- Fig. 1a:
- beispielhaft ein erfindungsgemäßes Folgeverbundwerkzeug in perspektivischer Ansicht teilweise von Anbauteilen befreit,
- Fig. 1b:
- eine Aufsicht des erfindungsgemäßen Folgeverbundwerkzeugs gemäß
Figur 1a , - Fig. 1c:
- einen Schnitt durch das erfindungsgemäße Folgeverbundwerkzeug gemäß Schnittlinie A - A in
Figur 1b , - Fig. 1d:
- einen Schnitt durch das erfindungsgemäße Folgeverbundwerkzeug gemäß Schnittlinie F - F in
Figur 1b , - Fig. 2:
- eine perspektivische Ansicht einer erfindungsgemäß erzeugten gewellten Metallfolie,
- Fig. 3:
- einen Querschnitt durch eine hergestellte Metallfolie,
- Fig. 4:
- eine perspektivische Ansicht einer gewellten Metallfolie ohne Ausstanzungen,
- Fig. 5a:
- eine Prinzipdarstellung eines Ausschnitts des erfindungsgemäßen geöffneten Folgeverbundwerkzeugs,
- Fig. 5b:
- eine Prinzipdarstellung eines Ausschnitts des erfindungsgemäßen geschlossenen Folgeverbundwerkzeugs und
- Fig. 6:
- einen vergrößerten Ausschnitt aus
Fig. 5a . - In den
Figuren 1a bis 1d ist beispielhaft eine bevorzugte Ausführungsform eines erfindungsgemäßen Folgeverbundwerkzeugs 1 perspektivisch dargestellt. Der besseren Übersicht wegen sind dabei einige Anbauteile nicht dargestellt worden. Dieses Folgeverbundwerkzeug 1 kann vorzugsweise in Pressen mit einem Pressenbär oder einer einfach wirkenden Presse eingesetzt werden. InFigur 1b sind die Schnittlagen derFiguren 1c und1d markiert. - In
Figur 1c ist der sekundäre Formgebungsbereich 2 auf zwei Bereiche aufgeteilt, wobei in Einzugsrichtung 3 der Metallfolie 4 der sekundäre Formgebungsbereich 2 hinter dem primären Formgebungsbereich 5 angeordnet ist. Der Stanzbereich 37 ist inFigur 1c vor dem primären Formgebungsbereich 5 angeordnet. - Das Folgeverbundwerkzeug 1 besteht aus einem oberen Werkzeugteil 6, welches mit einem nicht dargestellten Preßbären in Eingriff steht, und einem unteren, fixierten Werkzeugteil 7. Das obere Werkzeugteil 6 besteht aus einer oberen Druckplatte 8 und einer unteren Druckplatte 9. Die obere Druckplatte 8 ist in eine Kopfplatte 10, die unmittelbar mit dem Preßbären zusammenwirkt bzw. an ihm befestigt ist, eingelassen.
- Unterhalb der unteren Druckplatte 9 ist eine Stempelhalteplatte 11 angeordnet. In dieser Stempelhalteplatte 11 sind die oberen Prägestempel 12 (in
Fig. 5 deutlicher zu sehen) zur Einbringung der Sekundärstruktur im sekundären Formgebungsbereich fixiert. Weiterhin sind in der Stempelhalteplatte die Schneidstempel 38 des Stanzbereichs zur Entfernung von Folienmaterial gehaltert. - In der oberen Druckplatte 8 und unteren Druckplatte 9 sind mehrere Bolzen 13 geführt. Die Bolzen 13 sind zwischen beiden Platten 8, 9 mittels Federn 14 gefedert. Die gefederten Bolzen 13 wirken auf die in der Führungsplatte 15 geführten Stempel. Die Führungsplatte 15 erstreckt sich über den sekundären 2 und primären Formgebungsbereich 5.
- Im sekundären Formgebungsbereich 2 ist zur Gegenhaltung ein Federboden 17 vorgesehen, der mittels nicht sichtbarer Federn gegenüber einer Grundplatte gefedert ist (siehe
Fig. 5 ). Die unteren Umformeinsätze 16 zur Ausbildung der primären und sekundären Struktur sind fest ausgeführt. Sie kann jedoch auch vorteilhaft einen Hubmechanismus aufweisen, der als Auswerfer der Metallfolie nach dem Prägevorgang wirkt, um sie danach in Einzugsrichtung 3 weiter transportieren zu können. - Wie in
Figur 5 gezeigt, sind innerhalb oder getrennt von dem Federboden 17 untere, starre Umformeinsätze 16 als Gegenformelement zur Einbringung der Sekundärstruktur in die Metallfolie vorgesehen. - Der primäre Formgebungsbereich 5 besteht aus einem gefederten Niederhalter 36 und mit diesem zusammenwirkenden Stempeln 20, 21. Jeder Stempel 20, 21 wird über einen eigenen Hebel 22, 23 betätigt. Jeder Hebel 22, 23 besteht aus jeweils einem Lagerteil 24, welches den Hebel 22, 23 in einem Lagerbock 25 schwenkbar hält und den Stempel 20 gelenkig mit seitlichen gefederten Bolzen 13 verbindet.
- Die gefederten Bolzen 13 sind unterschiedlich lang ausgebildet. Hierdurch wird erreicht, dass durch Abwärtsbewegung des Werkzeugoberteils 6 der Stempel 21 nach dem Niederhalter das Band 4 erfaßt. Erst nachdem dieser Teil der Primärstruktur in die Metallfolie eingebracht wurde, wird durch einen weiteren gefederten Bolzen 13 der weitere Stempel 20 betätigt. Hierdurch wird ein weiterer Teil der Primärstruktur in die Metallfolie eingebracht. Durch die Aufteilung der
- Primärstruktur auf mehrere Stempel 20, 21 wird erreicht, dass Metallfolienmaterial aus Einzugsrichtung 3 nachfließen kann, um ein Reißen der Metallfolie zu vermeiden.
- Anhand der
Figuren 5 und6 wird nun der Ablauf der Fertigung erläutert. InFigur 5 ist der sekundäre Formgebungsbereich 2 und der primäre Formgebungsbereich 5 schematisch dargestellt. Dabei stelltFigur 5a die Ausgangsposition mit geöffnetem Werkzeug dar. Die Metallfolie 4 mit bereits eingebrachter Primärstruktur befindet sich zwischen einem gefederten Umformeinsatz 16, der sich vom sekundären Formgebungsbereich 2 bis in den primären Formgebungsbereich 5 mit dazwischenliegenden Lücken erstreckt und einem Federboden 17, welcher mittels nicht sichtbarer Federn gegenüber einer Grundplatte gefedert ist. Den Umformeinsätze 16 gegenüber befinden sich obere Prägestempel 12 zur Einbringung der Sekundärstruktur. Die oberen Prägestempel 12 sind innerhalb der Stempelhalteplatte 11 gehalten. Mittels der Prägestempel 12, 16 wird die Sekundärstruktur in die Primärstruktur der Metallfolie 4 eingebracht. - In
Figur 6 ist ein Ausschnitt derFigur 5 vergrößert dargestellt. Man kann deutlich die Metallfolie 4 mit der bereits geprägten wellenförmigen Primärstruktur erkennen. Der Umformeinsatz 16, sowie der Federboden 17 weisen ebenfalls die Primärstruktur in Wellenform auf. Dies ist notwendig, um die Metallfolie 4 zwischen Umformeinsatz 16 und Federboden 17 einklemmen zu können. Deutlich zu erkennen ist auch der obere Prägestempel 12, sowie der untere Umformeinsatz 16. Mittels des Prägestempels 12 wird die Sekundärstruktur in die Wellentäler der Primärstruktur der Metallfolie 4 eingebracht. Dabei hat die Sekundärstruktur ebenfalls Wellenform, jedoch in höherer Frequenz und/oder kleinerer Amplitude als die Primärstruktur. - In
Figur 5a befindet sich das obere Werkzeugteil 6 des Folgeverbundwerkzeugs 1 in seiner obersten Position. Der Pressenbär drückt nun auf die Kopfplatte 10 (Fig. 1c ), wodurch eine Abwärtsbewegung des oberen Werkzeugteils 6 erfolgt. Durch die - Abwärtsbewegung der oberen Druckplatte 8 wird der Prägestempel 12 von oben gegen die Metallfolie 4 gedrückt. Nach einer weiteren Abwärtsbewegung stößt die Metallfolie 4 auf den Umformeinsatz 16, wobei beim weiteren Schließen die Sekundärstruktur eingeformt wird. Die Metallfolie ist nun im sekundären Formgebungsbereich 2 fixiert und damit positioniert.
- Durch die weitere Abwärtsbewegung des oberen Werkzeugteils 6 wird zuerst der Prägestempel 21 zur Einbringung der Primärstruktur in Richtung Metallfolie bewegt. Der Stempel 21 drückt die Metallfolie gegen den Umformeinsatz 16, wodurch ein Teil der Primärstruktur in die Metallfolie eingebracht wird. Anschließend verfährt der Stempel 20 gegen die Metallfolie 4 und gegen den Umformeinsatz 16. Durch die zeitliche Abfolge der Stempelvorgänge wird ein Nachfließen von Metallfolienmaterial ermöglicht. Ein Reißen der Folie wird mit Vorteil vermieden.
- Durch die Länge der Schneidstempel 38 des Stanzbereichs 37, die in der Stempelhalteplatte 11 verankert sind, kann der Zeitpunkt bestimmt werden, in dem Material aus der glatten Folie 4 herausgestanzt wird. Vorteilhafterweise geschieht dies zeitlich nachdem die Primärstruktur eingebracht und bevor der zweite Teil der Sekundärstruktur in die Metallfolie eingebracht wird. Örtlich liegt der Stanzbereich 37 vor dem primären Formgebungsbereich.
- Nach Erreichen dieser Position wird der Pressenbär und damit das Werkzeugoberteil wieder in seine Ausgangslage (
Figur 5b ) verfahren. - Daraufhin wird die Metallfolie mittels eines ziehenden Vorschubs in Einzugsrichtung weiter transportiert, so dass die neu eingebrachte Primärstruktur im sekundären Formgebungsbereich fixiert und damit positioniert werden kann.
- Nun beginnt der Arbeitsgang von Neuem. Beim Einlegen der Metallfolie muß selbstverständlich zu Anfang einmal über einen Teilbereich die Primärstruktur in die Metallfolie eingebracht werden, so dass die Metallfolie daraufhin im sekundären Formgebungsbereich gehalten werden kann.
- Alternativ oder ergänzend können beispielsweise als seitliche Bandführungen vorgesehene schaltbare Klemmbacken die Folie bei feststehenden unteren Umformeinsätze aus diesen heraus heben. Zusätzlich können vorgesehene Auswerfer das Herauslösen der Folie flächig unterstützen. Dann liegt die Folie frei für den Transport. Je nach Steifigkeit des Werkstücks kann auch ein schiebender Materialvorschub vorgesehen werden. Die Positionierung der Metallfolie kann auch vorteilhafter Weise von dem zum sekundären Formgebungsbereich benachbarten Stempel 36 übernommen werden. Besonders vorteilhaft ist es, wenn zum Ausgleich unterschiedlichen Materialverhaltens die Abstände des primären und/oder sekundären Formgebungsbereich und/oder Stanzbereich voneinander einstellbar ausgebildet sind.
- In
Figur 6 greifen Umformeinsatz 16 ggf. mit Federboden 17 und Prägestempel 12 ineinander. Zwischen diesen ist die Metallfolie 4 eingeklemmt. Deutlich zu erkennen ist nun die Sekundärprägung der Metallfolie. Diese besteht aus kleinen Wellenbergen, die in Wellentäler der Primärstruktur eingebracht sind und kleinen Wellentälern, die in die Wellenberge der Primärstruktur eingebracht sind. - In
Figur 4 ist die Metallfolie 4 nach Durchlaufen des sekundären Formgebungsbereichs 2 dargestellt. Die Ausstanzungen wurden nicht dargestellt. Deutlich zu erkennen ist, dass die Sekundärstruktur 39 mittels des oberen Prägestempels in die Wellenberge 40 der Primärstruktur 41 eingebracht wurde. Durch die unteren Umformeinsätze 16 wurde die Sekündärstruktur 39 in Form von kleinen Wellenbergen in die Wellentäler 42 der Primärstruktur 41 eingebracht. - In
Figur 2 ist eine mittels des Verfahrens und mittels der erfindungsgemäßen Vorrichtung erzeugte Metallfolie 4 dargestellt, bevor die Sekundärstruktur eingeformt wird. Diese wird zwischen den Ausstanzungen 35 später erzeugt. Die Primärstruktur 41 ist z. B. eine Welle von ca. 2,5 Millimetern Länge und ca. 1,6 Millimetern Höhe. Die wellenförmige Sekundärstruktur 39 (Fig. 4 ) weist z. B. eine Länge von ca. 1 Millimeter und eine Höhe von ca. 0,5 Millimetern auf. - Im Übergangsbereich zwischen Primär- und Sekundärstruktur sind vorteilhafter Weise Ausstanzungen 35 vorgesehen.
-
Figur 3 zeigt einen Querschnitt durch eine gewellte Metallfolie 4, wobei Schnittebene in derFigur 2 eingezeichneten Markierung III-III liegt. -
- 1.
- Folgeverbundwerkzeug
- 2
- sekundärer Formgebungsbereich
- 3
- Einzugsrichtung
- 4
- Metallfolie
- 5
- primärer Formgebungsbereich
- 6
- oberer Werkzeugteil
- 7
- unterer Werkzeugteil
- 8
- obere Druckplatte
- 9
- untere Druckplatte
- 10
- Kopfplatte
- 11
- Stempelhalteplatte
- 12
- Prägestempel
- 13
- Bolzen
- 14
- Federn
- 15
- Führungsplatte
- 16
- Umformeinsatz
- 17
- Federboden (
Fig. 5 ) - 20
- Stempel
- 21
- Stempel
- 22
- Hebel
- 23
- Hebel
- 24
- Lagerteil
- 25
- Lagerbock
- 26
- 27
- 28
- 29
- 30
- 31
- 32
- 33
- 34
- 35
- Ausstanzungen
- 36
- Stempel
- 37
- Stanzbereich
- 38
- Schneidstempel
- 39
- Sekundärstruktur
- 40
- Wellenberge der Primärstruktur
- 41
- Primärstruktur
- 42
- Wellentäler der Primärstruktur
Claims (12)
- Folgeverbundwerkzeug, zur Herstellung einer strukturierten Metallfolie mit mindestens zwei Strukturen, wobei eine der beiden Strukturen die andere Struktur zumindest teilweise überlagert, wobei das Folgeverbundwerkzeug aus einem Werkzeugoberteil und einem Werkzeugunterteil besteht, wobei das Folgeverbundwerkzeug (1) mindestens drei, insbesondere räumlich getrennte, Arbeitsbereiche (2, 5, 37) aufweist, nämlich einen Stanzbereich (37), zur Entfernung von Folienmaterial an bestimmten Positionen der Metallfolie (4), einen primären Formgebungsbereich (5) zur Einbringung der, vorzugsweise gewellten, Primärstruktur (41) in die Metallfolie (4) und einen sekundären Formgebungsbereich (2) zur Einbringung der, vorzugsweise gewellten, Sekundärstruktur (46) in die Metallfolie (4), vorzugsweise in die Primärstruktur (41) der Metallfolien (4), wobei im primären Formgebungsbereich (5) mindestens ein, mit einem gefederten Stempel (36,20,21) zusammenwirkender Umformeinsatz (16) zur Einbringung der Primärstruktur (41) in die Metallfolie (4), vorgesehen ist, wobei jedem Stempel (20, 21) oder einer Gruppe von benachbarten Stempeln, ein Hebel (22, 23) zugeordnet ist, über welchen der Stempel (20, 21) bzw. die Gruppe von Stempeln betätigbar ist.
- Folgeverbundwerkzeug nach Anspruch 1, dadurch gekennzeichnet, dass der Stanzbereich (37) in Einzugsrichtung (3) der Metallfolie (4) vor dem primären und dem sekundären Formgebungsbereich (2, 5) angeordnet ist.
- Folgeverbundwerkzeug, nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass zusätzlich weitere Arbeitsbereiche zur Einbringung weiterer Strukturen in die Metallfolie vorgesehen sind. - Folgeverbundwerkzeug, nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass zusätzlich weitere Arbeitsbereiche zur Einbringung von Übergangsbereichen zwischen zwei oder mehr Strukturen vorgesehen sind. - Folgeverbundwerkzeug nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass im sekundären Formgebungsbereich (5) Prägestempel (12) zur Einbringung der Sekundärstruktur, sowie Mittel (16,17) zur Positionierung der Metallfolie (4), vorgesehen sind. - Folgeverbundwerkzeug nach Anspruch 5,
dadurch gekennzeichnet, dass die Mittel (16, 17) zur Positionierung der Metallfolie (4) als gefederte Klemmmittel bestehend aus einer gefederten Führungsplatte (15) mit gefedertem Umformeinsatz (16) und einem Federboden (17), ausgebildet sind, wobei die Oberflächen des Umformeinsatzes (16) und/oder des Federbodens (17) zumindest teilweise wie die Primärstruktur der Metallfolie ausgeformt sein können. - Folgeverbundwerkzeug nach Anspruch 6,
dadurch gekennzeichnet, dass sich der gefederte Umformeinsatz (16) des sekundären Formgebungsbereichs (2), im primären Formgebungsbereich (5), fortsetzt. - Folgeverbundwerkzeug nach Anspruch 7, dadurch gekennzeichnet,
dass im primären Formgsbungsbereich (5) die Oberfläche des Stempels (20, 21) und die des gefederten Umformeinsatzes (16) so ausgestaltet sind, dass die Primärstruktur (41) der Metallfolie (4) die Form einer, vorzugsweise fortlaufenden, Welle ergibt. - Folgeverbundwerkzeug nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass im primären Formgsbungsbereich (5) mehrere, vorzugsweise mindestens zwei, Stempel (20, 21) in Einzugsrichtung (3) der Metallfolie (4) räumlich hintereinander angeordnet und nacheinander, insbesondere entgegen der Einzugsrichtung (3) der Metallfolie (4), betätigbar sind. - Folgeverbundwerkzeug nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass im primären Formgsbungsbereich (5) mehreren Stempel jeweils mit dem Werkzeugoberteil (6) oder Werkzeugunterteil (7) in Wirkverbindung stehender, vorzugsweise gefederter, Bolzen (13) zugeordnet ist, und wobei die Bolzen (13) eine unterschiedliche Länge aufweisen, so dass sie so aufeinander abgestimmt sind, dass die Stempel (20, 21) zeitlich nacheinander betätigt werden. - Folgeverbundwerkzeug nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass im primären Formgsbungsbereich (5) zuerst der dem sekundären Formgebungsbereich (2) am nächsten gelegene Stempel (21) betätigbar ist und dann die weiteren Stempel (20) in Reihenfolge entgegen der Einzugsrichtung (3) der Metallfolie (4) betätigbar sind. - Folgeverbundwerkzeug nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass die Abstände des primären Formgebungsbereichs und des sekundären Formgebungsbereichs oder des sekundären Formgebungsbereichs und des Stanzbereichs voneinander einstellbar ausgebildet sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/EP2004/010061 WO2006027008A1 (de) | 2004-09-09 | 2004-09-09 | Folgeverbundwerkzeug und verfahren zur herstellung strukturierter folien |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1793947A1 EP1793947A1 (de) | 2007-06-13 |
| EP1793947B1 true EP1793947B1 (de) | 2008-12-17 |
Family
ID=34958826
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04764996A Expired - Lifetime EP1793947B1 (de) | 2004-09-09 | 2004-09-09 | Folgeverbundwerkzeug zur herstellung strukturierter folien |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP1793947B1 (de) |
| AT (1) | ATE417681T1 (de) |
| DE (1) | DE502004008713D1 (de) |
| DK (1) | DK1793947T3 (de) |
| ES (1) | ES2319901T3 (de) |
| PT (1) | PT1793947E (de) |
| WO (1) | WO2006027008A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4684894A1 (de) * | 2024-07-25 | 2026-01-28 | Feintool International Holding AG | Verfahren und presse zum einbringen eines umformungsmusters in ein blech |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2441983A (en) * | 2006-07-14 | 2008-03-26 | Aea Technology Plc | Catalytic structures for use in catalytic reactors |
| DE102011050383B4 (de) | 2011-05-16 | 2017-04-13 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Bearbeitungswerkzeug mit mindestens zwei Arbeitsstationen |
| CN102601210B (zh) * | 2012-03-16 | 2015-01-07 | 山东海华汽车部件有限公司 | 板簧簧片单切边模具 |
| CN103495662B (zh) * | 2013-09-30 | 2015-04-22 | 大连益联金属成型有限公司 | 一种管夹的生产专用模具组 |
| CN106270124A (zh) * | 2015-05-26 | 2017-01-04 | 苏州工业园区金鑫模具制造有限公司 | 高速冲网孔模具 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1301667A (de) * | 1969-05-09 | 1973-01-04 | ||
| DE10031095B8 (de) * | 2000-06-30 | 2011-08-04 | ElringKlinger AG, 72581 | Verfahren zum Herstellen einer mehrlagigen Dichtung und Dichtung |
| DE10304814C5 (de) * | 2003-02-06 | 2009-07-02 | Emitec Gesellschaft Für Emissionstechnologie Mbh | Verfahren und Werkzeug zur Herstellung von strukturierten Blechlagen; Katalysator-Trägerkörper |
| DE10311174A1 (de) * | 2003-03-12 | 2004-09-23 | Unimet Gmbh | Verfahren zur Herstellung einer strukturierten Metallfolie |
-
2004
- 2004-09-09 EP EP04764996A patent/EP1793947B1/de not_active Expired - Lifetime
- 2004-09-09 ES ES04764996T patent/ES2319901T3/es not_active Expired - Lifetime
- 2004-09-09 DE DE502004008713T patent/DE502004008713D1/de not_active Expired - Lifetime
- 2004-09-09 WO PCT/EP2004/010061 patent/WO2006027008A1/de not_active Ceased
- 2004-09-09 PT PT04764996T patent/PT1793947E/pt unknown
- 2004-09-09 DK DK04764996T patent/DK1793947T3/da active
- 2004-09-09 AT AT04764996T patent/ATE417681T1/de active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4684894A1 (de) * | 2024-07-25 | 2026-01-28 | Feintool International Holding AG | Verfahren und presse zum einbringen eines umformungsmusters in ein blech |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2006027008A1 (de) | 2006-03-16 |
| DE502004008713D1 (de) | 2009-01-29 |
| EP1793947A1 (de) | 2007-06-13 |
| PT1793947E (pt) | 2009-03-24 |
| ES2319901T3 (es) | 2009-05-14 |
| DK1793947T3 (da) | 2009-04-14 |
| ATE417681T1 (de) | 2009-01-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2040880B1 (de) | Verfahren zur erzeugung von öffnungen in einer metallfolie | |
| DE69330244T2 (de) | Perforator für Metallplatten | |
| EP1986801B1 (de) | Verfahren und vorrichtung zum herstellen eines ausschnittes oder durchbruchs in der wandung eines nach dem innenhochdruck-umformverfahren ausgebildeten bauteils | |
| DE69323862T2 (de) | Methode zur herstellung eines metallischen, wabenförmigen trägers | |
| DE102004001419A1 (de) | Herstellung eines strukturierten Bleches für Abgasbehandlungseinrichtungen | |
| DE102009003668A1 (de) | Verfahren und Vorrichtung zur Herstellung geschlossener Profile | |
| EP2842653B1 (de) | Werkzeug und Verfahren zum Herstellen von Stanzteilen | |
| DE2235933A1 (de) | Verfahren und vorrichtung zum herstellen von lagern aus einem materialstreifen | |
| DE10031095B4 (de) | Verfahren zum Herstellen einer mehrlagigen Dichtung und Dichtung | |
| DE69611312T2 (de) | Ziehverfahren und eine Presse zur Verwendung bei einem solchen Ziehverfahren | |
| DE3339503C2 (de) | Stanzmaschine und Werkzeugsatz für Stanzmaschinen | |
| DE3116765C1 (de) | Werkzeug zum Herstellen von Senkloechern oder Passloechern in einem Blech auf einer Stanzmaschine | |
| EP1457275B1 (de) | Folgeverbundwerkzeug | |
| DE602004006728T2 (de) | Verfahren und Vorrichtung zur Herstellung von Wärmetauscherplatten | |
| EP1914022B1 (de) | Verfahren und Werkzeug zum Herstellen von durch Umform- und Feinschneidvorgänge erzeugte dreidimensionale Beschläge | |
| EP1793947A1 (de) | Folgeverbundwerkzeug und verfahren zur herstellung strukturierter folien | |
| DE102008060700A1 (de) | Verfahren und Vorrichtung zum Herstellen eines Käfigs eines Wälzlagers | |
| DE3440809A1 (de) | Verfahren und vorrichtung zum verbinden von aufeinanderliegenden blechen durch stanznocken | |
| DE3149621A1 (de) | Stanzvorrichtung | |
| DE102019211066B3 (de) | Verfahren zum Schneiden einer nutförmigen Ausnehmung in ein Werkstück | |
| DE19901015A1 (de) | Vorrichtung und Verfahren zum umformtechnischen Fügen von Teilen | |
| DE1800910A1 (de) | Werkzeug sowie Verfahren und Vorrichtung zum Herstellen desselben | |
| EP1890812B1 (de) | Herstellung von, insbesondere grossen, wabenkörpern für die mobile abgasnachbehandlung | |
| DE10042896B4 (de) | Verfahren zum Herstellen eines Ringelements | |
| DE102012013771B4 (de) | Schneidwerkzeug und mit solchem ausgestattete Schneidvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20070410 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20071113 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RTI1 | Title (correction) |
Free format text: FOLLOW-ON COMPOSITE TOOL FOR PRODUCING STRUCTURED FOILS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502004008713 Country of ref document: DE Date of ref document: 20090129 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20090316 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENTANWAELTE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2319901 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090317 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E005738 Country of ref document: HU |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20090918 |
|
| BERE | Be: lapsed |
Owner name: UNIMET G.M.B.H. Effective date: 20090930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090318 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20100908 Year of fee payment: 7 Ref country code: ES Payment date: 20100902 Year of fee payment: 7 Ref country code: HU Payment date: 20100726 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100903 Year of fee payment: 7 Ref country code: SE Payment date: 20100916 Year of fee payment: 7 Ref country code: SK Payment date: 20100709 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20100827 Year of fee payment: 7 Ref country code: NL Payment date: 20100916 Year of fee payment: 7 Ref country code: PT Payment date: 20100907 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: UNIMET GMBH Free format text: UNIMET GMBH#AGGENSTEINSTRASSE 8-10#87669 RIEDEN (DE) -TRANSFER TO- UNIMET GMBH#AGGENSTEINSTRASSE 8-10#87669 RIEDEN (DE) |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090909 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20110629 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081217 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20120309 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20120401 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120309 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 5681 Country of ref document: SK Effective date: 20110909 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110930 Ref country code: HU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110910 Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110909 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110930 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110930 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 417681 Country of ref document: AT Kind code of ref document: T Effective date: 20110909 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110909 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110910 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120909 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20130605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110910 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20150922 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20150925 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20160922 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20161125 Year of fee payment: 13 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160909 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160909 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160909 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004008713 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180404 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171002 |