EP1745869A2 - Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern - Google Patents
Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern Download PDFInfo
- Publication number
- EP1745869A2 EP1745869A2 EP06012919A EP06012919A EP1745869A2 EP 1745869 A2 EP1745869 A2 EP 1745869A2 EP 06012919 A EP06012919 A EP 06012919A EP 06012919 A EP06012919 A EP 06012919A EP 1745869 A2 EP1745869 A2 EP 1745869A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressing
- press
- tool
- radial
- press according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D39/00—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders
- B21D39/04—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders of tubes with tubes; of tubes with rods
- B21D39/048—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders of tubes with tubes; of tubes with rods using presses for radially crimping tubular elements
Definitions
- the invention relates to a radial press according to the preamble of patent claim 1.
- Hollow workpieces are sleeve-shaped workpieces with outer cross sections in the form of circles and regular polygons such as hexagonal and octagonal profiles.
- the workpiece outer surfaces can be linear, conical, cambered (barrel-shaped) or stepped in the axial direction. Such workpiece surfaces can be accommodated by appropriate design of the - preferably replaceable press jaws with corresponding pressing surfaces.
- a special field of application for which the subject of the invention is particularly well suited is the connection of hose fittings made of high-strength metal (eg steel) with flexible hose lines.
- the hose consists essentially of a piece of hose, pushed over the ends of thick-walled press sleeves. In the ends of nipples are inserted, which are provided with fittings, such as those with internal or external threads, flange plates, elbows, manifolds, pipe branches, etc., which protrude from the hose ends.
- hose-pipe combinations Such complex shaped hose assemblies are also referred to as "hose-pipe combinations". For reasons of safety and cost, their components must not be bolted together, but must be permanently pressed together.
- the inner parts support the tube walls during the pressing process and then from the inside.
- the ferrules whose shell diameter of the pressing surfaces of a pressing device are reduced to the desired final diameter, not only large pressing paths are covered, but also increase the pressing forces progressively.
- the pressing operations in small and large series production must be carried out with high dimensional accuracy and repetition, since it is the hose lines, the pressures up to 1000 bar (100 MPa) and have to endure, very often safety-related components, their failure and Failure can cause immense costs, personal injury and environmental damage.
- radial presses have press yokes, pressing tools with press jaws radially controlled to a press axis and parallel tie rods or parallel guides for the displacement and guidance of at least one of the press yokes against a respective other and drive means therefor.
- the press yokes and tie rods can also be referred to as press frames or press frames.
- the press axis AA is always set in the same spatial position to the press yokes and the tie rods or parallel guides, namely stands in the DE 198 14 474 C1 and the DE 199 58 103 C1 the press axis always perpendicular to said reference plane and in the DE 103 39 291 B3 parallel to this.
- the DE 198 14 474 C1 further discloses control body with control surfaces which surround the pressing jaws on the circumference, wherein between the four, the parallel guides closest pressing jaws and the associated control surfaces wedge-shaped transmission body are arranged, which also enter into a temporarily effective positive engagement with each other when closing the pressing tool.
- control surfaces which are also sliding surfaces, to the direction of the pressing forces. Due to the close proximity of the press jaws to the parallel guides, however, no bulky hose-tube combinations can be achieved with the disclosed devices be pressed.
- a hose press for high-pressure hoses with up to four steel inserts (4SP) requires a press force of 1400 kN with a standard diameter of DN 32 on the press tool.
- the invention is therefore based on the object to improve a radial press according to the preamble of claim 1 to the effect that the distance between the arranged on both sides of the pressing tool tie rod significantly reduced and thus the structural strength of the press yokes despite high pressing forces and high press accuracy even with larger pressing diameters than so far can be achieved with less effort. Nevertheless, sufficient free space should be formed on both sides of the pressing tool, without that press parts can obstruct the optical tracking of pressing operations and the operation of the radial press. Furthermore, the accessibility of the press parts and the ease of maintenance should be improved, and finally also the repetition accuracy of the pressing operations should be improved.
- the task is solved to the full extent. Namely, the distance between the arranged on both sides of the pressing tool tie rods are significantly reduced and thus the structural strength of the press yokes despite high pressing forces and high press accuracy also achieved with larger pressing diameters than before with less effort. Nevertheless, sufficient free space is formed on both sides of the pressing tool without the press parts obstructing the optical tracking of the pressing operations and the operation of the radial press. Furthermore, the accessibility of the press parts and the ease of maintenance as well as the repetition accuracy of the pressing operations are improved.
- the pressing tool can be easily inserted into the press frame and can also be easily separated from it for maintenance and repair work. In case of damage or when using other pressing tools, the pressing tool can be easily replaced, so that the availability can be made faster.
- a symmetrical distribution of the pressing forces ensures lower press tolerances.
- the free spaces around the pressing tool can be made variable and thus an increase in the range of applications for complicated hose-pipe connections can be achieved. In tight spaces at the installation site, the handling of long hose lines is facilitated by the pivoting of the pressing tool in the press frame.
- the closing force requirement for high-pressure hydraulic hoses with a nominal diameter of DN 50 with four wire inserts is 3500 kN and can be easily achieved.
- the friction losses within the system are minimized.
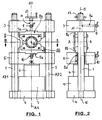
- FIGs 1 and 2 two vertical and parallel tie rods 1 and 2 are shown with corresponding axes AZ1 and AZ2, which are connected at their upper ends by a press yoke 3 and at its lower ends by a press yoke 4 rigidly together.
- a press yoke 3 In the intermediate space is another press yoke 5, which is movable by means of bearing rings 5c on the tie rods 1 and 2.
- the entire assembly may also be referred to as a press frame or press frame.
- the up and down movement is effected by a piston rod 6, which protrudes from a hydraulic cylinder 7.
- a pressing tool 8 which consists of an upper tool part 8a and a lower tool part 8b.
- Each of these tool parts 8a and 8b consists of a plurality of elements, which will be explained in more detail with reference to FIGS 14 to 20.
- the pressing tool 8 includes a horizontal press axis A-A and is pivotable defined about a vertical pivot axis AS-AS, which is explained in more detail with reference to FIG 4.
- a locking is effected by locking devices 9 and 10, which are designed as pressure spindles 9a and act on the cylinder pin 11, which are coaxial with the pivot axis AS-AS attached to the tool parts 8a and 8b.
- the upper cylinder pin 11 is connected to a hand wheel 12 for manual adjustment of the swivel angle " ⁇ " (FIGS. 4 and 5) and also secures the upper tool part 8a against falling off.
- the press yokes 3 and 4 have horizontal cross-sections which correspond to the enormous bending moments required for pressing: starting from the tie rods 1 and 2, the press yokes 3 and 4 thicken towards the center, ie Direction to the swivel axis AS-AS. In order not to carry out this thickening excessively, especially the press yokes 3 and 5 in the center cutouts 3a and 5a, which will be explained in more detail with reference to FIG 4.
- FIG. 1 shows a side view of the stationary radial press in the direction of the press axis AA with closed pressing tool 8
- FIG. 3 shows a side view of the stationary radial press in the direction of the press axis AA with pressing tool 8 moved apart by a maximum distance H.
- the axes of piston rod 6 and hydraulic cylinder 7 coincide with the pivot axes AS-AS of the pivot bearings S1 and S2.
- FIG. 4 shows an enlarged and simplified horizontal section along the line EH-EH in FIG. 3 through the pressing tool 8 according to FIG. 1 and a plan view of the press yoke 5 with different adjustment possibilities of the pressing tool 8.
- the press axis stands AA perpendicular to the reference plane EE. It can be seen that the illustrated part of the pressing tool 8 is surrounded by a cylindrical envelope surface 8c, but that the flat side surfaces 8d are described by equally long chords within the envelope surface 8c.
- the cylindrical surface parts together with cylindrical surfaces 5b in the associated press yoke 5 together with corresponding radial surfaces of the pivot bearing S2 for the associated tool part 8b.
- the pivot bearing S2 for the upper press yoke 3 and the associated tool part 8a and the pivot bearing S1, the same applies.
- the setting of the pressing tool 8 shown in a solid state is sufficient for the majority of all workpiece shapes and pressing operations. Starting from this setting, however, the pressing tool 8 can be pivoted to both sides by the angle " ⁇ ", wherein the pivoting does not have to be symmetrical to the press axis AA shown.
- FIG. 5 shows a plan view of the object according to FIGS. 1 and 3. It can be seen that the handwheel 12 carries a pointer 13 which cooperates with a scale device 14 fastened on the press yoke 3 in order to indicate the respective spatial progression of the press axis AA to be able to.
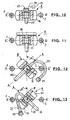
- FIGS. 6 to 9 show plan views of various embodiments of workpieces in the form of pressure hoses 15 and fittings as a hose connector. Coaxially pressed onto the tube ends in this case tubular hollow body 16 in the form of sleeves made of high-strength steel having a length L. The case in the hose ends and serving as an abutment for the pressing forces and sealed pipe socket or nipple are not shown. Said pipe sockets are connected to a cap nut 17 according to FIG. 6, a bulky disk flange 18 according to FIG. 7, a 90-degree pipe bend according to FIG. 8 and a 180-degree pipe bend according to FIG. 9. The desire of the users is to press Hose connectors with the smallest possible radii of curvature.
- FIG. 10 shows the pressing process in hose connectors according to FIGS. 6 and 8.
- FIG. 11 shows the pressing process in a hose connector according to FIG. 7.
- a "zero position" shown in FIG. Press axis AA perpendicular to the plane EE) a sufficiently large stroke H between the tool parts 8a and 8b.
- Figures 12 and 13 show the pressing tool 8 after pivoting by 45 degrees, starting from the said "zero position".
- the hose 15 with tube connector can be inserted and pushed out of the pressing tool 8.
- the 180-degree elbow is folded in the horizontal and pulled back the hose connector in the die 8 and pressed with the hose.
- the pipe bend 20 in this case surrounds the tie rod 2.
- the figure 13 shows a hose connector with an even narrower curved elbow 21 whose free leg is bent by an angle of less than 180 degrees.
- the insertion process is similar to that of Figure 12, but in this case takes place the folding of the elbow 21 after retraction of the hose connector.
- FIG. 13 shows which narrow radii of curvature can still be processed in spite of the closest proximity of the tie rods 1 and 2.
- FIG. 14 shows the pressing tool 8 in the fully opened state by the stroke H.
- the two tool parts 8a and 8b each have a guide body 22 or 23 with sliding surfaces 22a and 22b or 23a and 23b.
- the guide bodies have on their outsides already described in connection with Figure 4 spatial form:
- the end faces 22c and 23c lie in a cylindrical envelope surface with the radius R, and the plane parallel to the plane and equal length, a cylinder segment bounding outer sides 22d and 23d, of which only the front is visible connect the end faces 22c and 23c with each other.
- the upper guide body 22 carries in mirror-symmetrical arrangement to the pivot axis AS-AS three pressing jaws 24 and 25, the lower guide body 23 carries, also in mirror-symmetrical arrangement to the pivot axis AS-AS, five pressing jaws 26, 27 and 28.
- the respective middle pressing jaws 24 and 26 are integrally connected to the guide bodies 22 and 23, but may also be recognized.
- In the upper guide body 22 are located between the two movable pressing jaws 25 and the associated sliding surfaces 22b still two wedge-shaped transmission body 29, which complement after the collapse of the guide body 22 and 23 along the dashed lines with the lower jaws 28 temporarily form-fitting to each assembly ( FIGS. 15 and 16). These modules are then shaped mirror-symmetrically in the outline to the horizontal lines EH-EH.
- the functionally essential parts of the pressing jaws 24 to 28 are their pressing surfaces 24a, 25a, 26a, 27a and 28a, which are adapted to the final shape of the hollow body.
- these pressing surfaces can be the inner surfaces of interchangeable pressing jaw attachments shown but not numbered here.
- the press surfaces 25a and 27a facing away from the ends of the pressing jaws 25 and 27 are formed as a roof-shaped sliding surfaces. Their support and the support of the pressing surfaces 28a therefore form functionally control body for radial synchronous movements of all pressing surfaces during the pressing process.
- the interchangeability of pressing jaws articles 49 and 50 of the pressing jaws 24 and 26 will be explained in more detail below with reference to FIG. 19.
- the transmission bodies 29 of the upper tool part 8a have ends which project downwardly out of the upper guide body 22.
- the horizontally and diametrically opposite pressing jaws 28 of the lower guide body 23 have complementary recesses 28 c, in which the said ends of the transfer body 29 are retracted during the closing of the pressing tool 8 to form parting lines T.
- the pressing jaws 28 have wedge-shaped extensions 28b downwardly, which engage behind the pressing jaws 27 in the lower guide body 23.
- the sliding surfaces are covered with unnumbered sliding bearing materials. Their spatial arrangement or angular position about the press axis A-A around is made so that all eight pressing jaws 24 to 28 perform after moving together and at the transition from the position of Figure 15 in that of Figure 16 synchronous radial movements.
- FIG. 15 shows the pressing tool according to FIG. 14 in the closed state, but before the initiation of the pressing process
- FIG. 16 shows the pressing tool according to FIG. 15 in the closed state and after the end of the pressing process.
- the wedge-shaped prismatic recesses 30 on both sides between the guide bodies 22 and 23 further favor the processing complicated shaped hose fittings (see Figures 13, 15 and 16).
- FIGS. 15 and 16 one of the parting lines T between the pressing jaws 28 and 29, which is concealed in FIG. 17, is also designated.
- circumferentially acting spreading springs 31 are arranged ( Figure 15).
- FIG. 17 shows the pressing tool 8 in the position according to FIG. 15, supplemented by four front and rear guide plates 32 and 33, of which only the two front sides are visible here, for holding and guiding the pressing jaws on the guide bodies 22 or 23.
- these releasably screwed guide plates 32 and 33 between which the pressing jaws 25, 27 and 28 are mounted both ends and radially displaceable, there are slots 34 for axially parallel pins 35, which are attached to both sides of the press jaws.
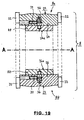
- Such a pin guide 34/35 which corresponds to the course of the sliding surfaces, is shown in Figure 18, which shows a side view of the pressing tool 8 of Figure 17 in the direction of the arrow "P".
- FIG. 19 shows an axial section through the pressing tool 8 along the line CD in FIG. 17.
- This figure also shows a possibility of connecting the pressing jaw attachments 49 and 50 to the guiding bodies 22 and 23.
- one each into the pressing jaw attachments 49 and 50 to the press axis AA radial pin 36 is screwed with a bead, which projects into a respective bore in the pressing jaws 24 and 26.
- a captive detent ball which forms the end of a resilient thrust piece 37 which is screwed into a parallel to the press axis A-A threaded bore in the respective pressing jaw 24 and 26 respectively.
- the press jaw attachments 49 and 50 shown here - as well as all other press jaw attachments - can easily be replaced by overcoming the spring forces as needed.
- Such resilient thrust pieces are available in a standardized manner and are therefore not explained in detail.
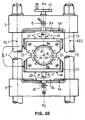
- FIG. 20 shows the upper part of FIG. 1, enlarged and in the form of a partially sectioned exploded view.
- the pivot bearings S1 and S2 by annular bearing surfaces 45 and 46 in the press yokes 3 and 5 in conjunction with the counter surfaces 47 and 48 on the outer sides of the guide body 22 and 23 of the Tool parts 8a and 8b are formed, whose geometry has already been explained with reference to FIG 4.
- the respective rear cutouts 3a and 5a on the circumference of the bearing surfaces 45 and 46 and the cylinder pins 11 and the rotationally closed form of the pressing tool can also be seen.
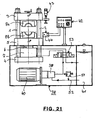
- Figure 21 shows a reduced and simplified side view of the radial press in a position of Figure 3, but supplemented by a box-shaped press bottom 38 with a hydraulic pump 39, a pump motor 40, an oil reservoir 41 and various, in itself known control devices, including a control cabinet 42.
- a control cabinet 42 For the limitation of the press stroke H a Einstellmikrometer 43 and a limit switch 44 are provided, which is the circuit in the control cabinet 42 is switched.
- a pressure relief valve 51 is provided, which allows the excess hydraulic oil to flow back into the suction line 52 when responding.
- the overall control is effected by a known directional control valve 53.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Press Drives And Press Lines (AREA)
- Automatic Assembly (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf eine Radialpresse nach dem Oberbegriff des Patentanspruchs 1.
- Unter "hohle Werkstücke" sind hülsenförmige Werkstücke mit Aussenquerschnitten in Form von Kreisen und regelmässigen Polygonen wie Sechs- und Achtkantprofile zu verstehen. Die Werkstückaussenflächen können dabei in Achsrichtung geradlinig, konisch, bombiert (tonnenförmig) oder abgestuft verlaufen. Derartigen Werkstückoberflächen kann durch entsprechende Ausbildung der - vorzugsweise auswechselbaren Pressbacken mit entsprechenden Pressflächen Rechnung getragen werden.
- Ein spezielles Anwendungsgebiet, für das der Erfindungsgegenstand besonders gut geeignet ist, ist die Verbindung von aus hochfestem Metall (z.B. Stahl) bestehenden Schlaucharmaturen mit flexiblen Schlauchleitungen. Die Schlauchleitung besteht dabei im wesentlichen aus einem Schlauchstück, über dessen Enden dickwandige Presshülsen geschoben werden. In die Enden werden Nippel gesteckt, die mit Anschlussstücken versehen sind, wie z.B. solche mit Innen- oder Aussengewinden, Flanschplatten, Rohrbögen, Krümmer, Rohrverzweigungen etc., die aus den Schlauchenden hervorragen.
- Solcherart komplex geformte Schlauchleitungen werden auch als "Schlauch-Rohr-Kombinationen" bezeichnet. Aus Gründen der Sicherheit und wegen der Kosten dürfen deren Komponenten nicht miteinander verschraubt werden, sondern müssen unlösbar miteinander verpresst sein.
- Die Innenteile, die sog. Nippel, stützen die Schlauchwände während des Pressvorganges und danach von innen ab. Bei den Aussenteilen, den Presshülsen, werden deren Manteldurchmesser von den Pressflächen einer Pressvorrichtung bis zum angestrebten Enddurchmesser verkleinert, wobei nicht nur grosse Presswege zurückzulegen sind, sondern auch die Presskräfte progressiv zunehmen. Dabei müssen die Pressvorgänge in der Klein- und Grossserienfertigung mit hoher Mass- und Wiederholungsgenauigkeit erfolgen, da es sich bei den Schlauchleitungen, die Drücke bis zu 1000 bar (100 MPa) und darüber aushalten müssen, sehr oft um sicherheitsrelevante Bauteile handelt, deren Ausfall und Versagen immense Kosten, Personen- und Umweltschäden verursachen können.
- Hinzu kommt, dass solche Schlauch-Rohr-Kombinationen durch den ständigen Fortschritt der Technik komplizierter in der Formgebung werden. Zunehmend kompakter werdende Maschinen und Anlagen reduzieren das Einbauvolumen von solchen Schlauch-Rohr-Kombinationen, so dass sich deren Konstrukteure mit immer neuen Problemen konfrontiert sehen, auf engsten Räumen vorschriftsmässige und einwandfrei funktionierende Schlauch-Rohr-Kombinationen zu installieren. Moderne, Computer gesteuerte Biegemaschinen sind ihnen dabei eine unerlässliche Hilfe geworden, wenn dadurch schnell, präzise und preisgünstig komplizierte, mehrfach gebogene Rohrbögen selbst in Kleinserien wirtschaftlich hergestellt werden können. Bei den Rohrbögen kann es sich auch um solche handeln, die einen Biegewinkel von 180 Grad bei kleinstmöglichem Biegeradius besitzen. Derartige Biegeradien sind beispielsweise gleich dem Rohrdurchmesser.
- Nach dem heutigen Stand der Technik ist ein Verpressen von solchen Schlauch-Rohr-Kombinationen für den Hoch- und Höchstdruckbereich, z.B., auf dem Gebiet der Baumaschinen-Hydraulik, nicht möglich, wenn die anzupressenden Rohr- und Armaturenteile in den scheibenförmigen Raum rund um die Pressbacken bzw. Presswerkzeuge hineinragen. Dort befinden sich nämlich - konstruktionsbedingt - Maschinenteile der Radialpressen. Diese müssen nämlich Presskräfte bis zu 350 Mp, teilweise auch darüber, aufbringen.
- Durch die
DE 198 14 474 C1 , dieDE 199 58 103 C1 und dieDE 103 39 291 B3 sind Radialpressen und geteilte Presswerkzeuge nach dem Oberbegriff des Patentanspruchs 1 bekannt. Solche Radialpressen besitzen Pressenjoche, Presswerkzeuge mit radial zu einer Pressenachse gesteuerten Pressbacken und parallele Zuganker oder Parallelführungen für die Verschiebung und Führung mindestens eines der Pressenjoche gegen jeweils ein anderes sowie Antriebsmittel hierfür. Die Pressenjoche und die Zuganker kann man auch als Pressengestelle oder Pressenrahmen bezeichnen. Durch die Achsen der Zuganker kann man sich eine Bezugsebene aufgespannt denken, die für die geometrischen Betrachtungen von Bedeutung ist. - Bei den in den obigen Literaturstellen beschriebenen Ausführungsformen bleibt die Pressenachse A-A stets in der gleichen Raumlage zu den Pressenjochen und den Zugankern bzw. Parallelführungen eingestellt, und zwar steht bei der
DE 198 14 474 C1 und derDE 199 58 103 C1 die Pressenachse stets senkrecht zur besagten Bezugsebene und bei derDE 103 39 291 B3 parallel hierzu. - Die
DE 198 14 474 C1 offenbart weiterhin Steuerkörper mit Steuerflächen, die die Pressbacken auf dem Umfang umgeben, wobei zwischen den vier, den Parallelführungen am nächsten kommenden Pressbacken und den zugehörigen Steuerflächen keilförmige übertragungskörper angeordnet sind, die beim Schliessen des Presswerkzeugs auch einen vorübergehend wirksamen Formschluss miteinander eingehen. Für die Bestimmung der Raumlage bzw. Winkelstellung der Steuerflächen, die auch Gleitflächen sind, zur Richtung der Presskräfte vermittelt diese Schrift auch die erforderlichen Berechnungsgrundlagen (Figur 4). Durch die enge Nachbarschaft der Pressbacken zu den Parallelführungen können mit den offenbarten Vorrichtungen jedoch keine sperrigen Schlauch-Rohr-Kombinationen verpresst werden. - Die
DE 199 58 103 C1 offenbart bereits die Möglichkeit, durch die Schaffung seitlicher Freiräume neben dem Satz von Pressbacken auch Armaturen mit Rohrkrümmern mit Biegewinkeln von 180 Grad zu Schlauch-Rohr-Kombinationen verpressen zu können (Figuren 5 und 13), jedoch schafft auch diese bekannte Vorrichtung keine ausreichenden Möglichkeiten zum Verpressen von komplizierteren Schlauch-Rohr-Kombinationen, wie sie heute von der Praxis gefordert werden. Ausserdem erzwingen die seitlichen Freiräume einen grösseren Abstand der notwendigen Zuganker, so dass die Gestaltfestigkeit und damit der Material- und Fertigungsaufwand für die auf Biegung beanspruchten Pressenjoche entsprechend gross ist. - Bei dem Gegenstand der
DE 103 39 291 B3 wurden die Probleme des Verpressens von komplizierten Schlauch-Rohr-Kombinationen für den heutigen Bedarf und der Synchronisation der Radialbewegungen aller Pressbacken bereits zufriedenstellend gelöst, indem beide Zuganker auf die gleiche Seite der Pressenachse verlegt wurden, so dass das Presswerkzeug von einer Seite her uneingeschränkt zugänglich ist. Dies führt jedoch zu einem erhöhten Kraftbedarf, weil ein Teil der parallel zu den Zugankern aufgebrachten Antriebskräfte in Querkräfte umgesetzt werden muss, die horizontal und senkrecht zu den Zugankern auf keilförmige Druckkörper einwirken. Andererseits erzeugen natürlich die Keilflächen der Druckkörper Gegenkräfte, die die Nachteile bekannter Radialpressen mit C-förmigen Pressengestellen aufheben. - Die gleichfalls bekannten Radialpressen mit C-förmigen Pressengestellen haben natürlich einen grossen Freiraum neben dem teilbaren Presswerkzeug, neigen aber durch die variierenden Reaktionskräfte des Pressvorgangs zum unterschiedlichen Auffedern und zu Ungenauigkeiten des Pressvorgangs, so dass häufiges Nachstellen und Korrigieren des vorgewählten Pressmasses erforderlich sind. Hinzu kommen noch durch das Auffedern bedingte Abweichungen der Parallelität der Tragflächen für die Werkzeugteile.
- Diese Abweichungen führen zu Fehlern in der Rundheit und zu Konizitätsfehlern, so dass solche C-Pressengestelle schliesslich nur noch für kleine Durchmesser und geringe Presskräfte verwendet wurden. Eine Verringerung des Auffederns führt zu aufwändigen und schweren Pressengestellen, was auch aus Kostengründen nicht mehr tragbar ist. Ausserdem befindet sich der Arbeits- bzw. Handling-Bereich hierbei vor der Pressenöffnung. Ferner ist durch die massive Ausführung des C-Gestells die optische Verfolgung der Pressvorgänge behindert. Hierdurch wird die Gestaltungsfreiheit der Konstrukteure von Schlauch-Rohr-Kombinationen erheblich eingeschränkt, so dass man deren Armaturen nachträglich durch Schweissarbeiten vervollständigt hat.
- Eine Schlauchpresse für Hochdruck-Schläuche mit bis zu vier Stahleinlagen (4SP) benötigt bei einem Normdurchmesser von DN 32 am Presswerkzeug eine Presskraft von 1400 kN.
- Der Erfindung liegt daher die Aufgabe zugrunde, eine Radialpresse nach dem Oberbegriff des Anspruchs 1 dahingehend zu verbessern, dass der Abstand der auf beiden Seiten des Presswerkzeugs angeordneten Zuganker deutlich verringert und damit die Gestaltfestigkeit der Pressenjoche trotz hoher Presskräfte und hoher Pressgenauigkeit auch bei grösseren Pressdurchmessern als bisher mit geringerem Aufwand erreicht werden kann. Dennoch sollen ausreichende Freiräume beiderseits des Presswerkzeugs gebildet werden, ohne dass Pressenteile die optische Verfolgung der Pressvorgänge und die Bedienung der Radialpresse behindern können. Ferner sollen auch die Zugänglichkeit der Pressenteile und die Wartungsfreundlichkeit verbessert werden, und schließlich soll vor auch die Wiederholungsgenauigkeit der Pressvorgänge verbessert werden.
- Die Lösung der gestellten Aufgabe erfolgt erfindungsgemäss durch die Merkmale im Kennzeichen des Patentanspruchs 1.
- Dadurch wird die gestellte Aufgabe in vollem Umfange gelöst. Es werden nämlich der Abstand der auf beiden Seiten des Presswerkzeugs angeordneten Zuganker deutlich verringert und damit die Gestaltfestigkeit der Pressenjoche trotz hoher Presskräfte und hoher Pressgenauigkeit auch bei grösseren Pressdurchmessern als bisher mit geringerem Aufwand erreicht. Dennoch werden ausreichende Freiräume beiderseits des Presswerkzeugs gebildet, ohne dass Pressenteile die optische Verfolgung der Pressvorgänge und die Bedienung der Radialpresse behindern. Ferner werden auch die Zugänglichkeit der Pressenteile und die Wartungsfreundlichkeit sowie auch die Wiederholungsgenauigkeit der Pressvorgänge verbessert.
- Weitere Vorteile bestehen darin, dass das Presswerkzeug leicht in das Pressengestell eingesetzt werden und von diesem zu Wartungs- und Reparaturarbeiten auch leicht wieder getrennt werden kann. Im Schadensfall oder bei Benötigung anderer Presswerkzeuge kann das Presswerkzeug leicht ausgetauscht werden, so das die Verfügbarkeit schneller hergestellt werden kann. Eine symmetrischen Verteilung der Presskräfte sorgt für geringere Presstoleranzen. Die Freiräume um das Presswerkzeug herum können variabel gestaltet und damit eine Vergrösserung des Anwendungsspektrums für komplizierte Schlauch-Rohr-Verbindungen erzielt werden. Bei engen Platzverhältnissen am Aufstellort wird durch die Schwenkbarkeit des Presswerkzeugs im Pressengestell auch die Verarbeitung langer Schlauchleitungen erleichtert.
- Der Schliesskraftbedarf für Hochdruck-Hydraulik-Schläuche für Nenndurchmesser von DN 50 mit vier Drahteinlagen liegt bei 3500 kN und kann ohne weiteres erreicht werden. Die Reibungsverluste innerhalb des Systems sind minimiert.
- Es ist im Zuge weiterer Ausgestaltungen der Erfindung besonders vorteilhaft wenn - entweder einzeln oder in Kombination - :
- * das Presswerkzeug zwei Führungskörper mit Gleitflächen für die synchrone Radialführung der Pressbacken aufweist und wenn die Führungskörper schwenkbar in den Pressenjochen gelagert sind,
- * die Pressenachse zu einer durch die Achsen der Zuganker gelegten Ebene von einer zu dieser Ebene normalen (senkrechten) Stellung durch Verschwenken des Presswerkzeugs nach mindestens einer Seite um mindestens 30 Winkelgrade verschwenkbar ist,
- * die Pressenachse ausgehend von der Normalenstellung nach beiden Seiten um jeweils mindestens 30 Winkelgrade verschwenkbar ist,
- * die Pressenachse um 90 Winkelgrade verschwenkbar ist,
- * die Verschwenkung des Presswerkzeugs stufenlos durchführbar ist,
- * für die Verschwenkung des Presswerkzeugs ein Handrad vorhanden ist,
- * die jeweilige Betriebsstellung des Presswerkzeugs durch mindestens eine Arretiervorrichtung feststellbar ist,
- * die Arretiervorrichtung eine Druckspindel aufweist,
- * die Betriebsstellung des Presswerkzeugs durch einen Zeiger und eine Skaleneinrichtung zur Anzeige bringbar ist,
- * die beiden Werkzeugteile des geteilten Presswerkzeugs in zusammengefahrenem Zustand in Schwenkrichtung formschlüssig miteinander verbunden sind,
- * die Schwenklager zum Auswechseln der Werkzeugteile des Presswerkzeugs lösbar ausgebildet sind,
- * der Antrieb eine Kolbenstange und einen Hydraulikzylinder aufweist, deren Achsen mit der Schwenkachse der Schwenklager zusammenfallen,
- * die Pressbacken beidendig und radial beweglich zwischen Führungsplatten gelagert sind, die an den Führungskörpern befestigt sind und wenn die Führungsplatte des oberen Werkzeugteils in geschlossenem Zustand des Presswerkzeugs zwei einander diametral gegenüber liegende Pressbacken des unteren Werkzeugteils übergreift, insbesondere, wenn
- a) im oberen Werkzeugteil beiderseits einer mittleren Pressbacke zwei weitere Pressbacken angeordnet sind, zwischen denen und dem oberen Führungskörper zwei keilförmige übertragungskörper angeordnet sind, deren nach unten ragende Enden aus dem Führungskörper vorstehen, und wenn
- b) im unteren Werkzeugteil beiderseits einer mittleren Pressbacke je zwei weitere Presssbacken angeordnet sind, wobei die beiden aussen und diametral gegenüber liegenden Pressbacken je einen keilförmigen Fortsatz besitzen, der den jeweils nach innen nächstfolgenden Pressbacken hintergreift, und ferner je einen Rücksprung, in den das Ende jeweils eines der übertragungskörper in geschlossenem Zustand des Presswerkzeugs formschlüssig eingreift, derart, dass
- c) eine Schwenkbewegung des oberen Werkzeugteils um die Schwenkachse das untere Werkzeugteil mitnimmt.
- Ausführungsbeispiele des Erfindungsgegenstandes und deren Wirkungsweisen und weitere Vorteile werden nachfolgend anhand der schematisierten Figuren 1 bis 21 näher erläutert.
- Es zeigen:
- Figur 1
- eine Seitenansicht einer stehenden Radialpresse in Richtung der Pressenachse mit geschlossenem Presswerkzeug,
- Figur 2
- eine gegenüber Figur 1 um 90 Grad gedrehte Seitenansicht mit einem Teilschnitt durch das bewegliche Pressenjoch,
- Figur 3
- eine Seitenansicht einer stehenden Radialpresse in Richtung der Pressenachse mit maximal auseinander gefahrenem Presswerkzeug,
- Figur 4
- einen vergrösserten Horizontalschnitt entlang der Linie B-B in Figur 1 und der Linie EH-EH in Figur 3 durch das Presswerkzeug mit verschiedenen Verstellmöglichkeiten,
- Figur 5
- eine Draufsicht auf den Gegenstand nach den Figuren 1 und 3,
- Figuren 6 bis 9
- Draufsichten auf verschiedene Ausführungsformen von Werkstücken in Form von Druckschläuchen und Armaturen als Schlauchverbinder,
- Figuren 10 bis 13
- Horizontalschnitte durch ein Presswerkzeug mit verschiedenen eingelegten Schlauchverbindern,
- Figur 14
- ein Presswerkzeug in voll geöffnetem Zustand,
- Figur 15
- das Presswerkzeug nach Figur 14 in geschlossenem Zustand, aber vor Einleitung des Pressvorgangs,
- Figur 16
- das Presswerkzeug nach Figur 14 in geschlossenem Zustand und nach Beendigung des Pressvorgangs,
- Figur 17
- das Presswerkzeug nach Figur 15, ergänzt durch vier front- und rückseitige Führungsplatten, von denen die zwei frontseitigen sichtbar sind, für die Halterung und Führung der Pressbacken,
- Figur 18
- eine Seitenansicht des Presswerkzeugs nach Figur 17 in Richtung des Pfeils "P",
- Figur 19
- einen vergrösserten und schematisierten Axialschnitt durch das Presswerkzeug entlang der Linie C-D in Figur 17,
- Figur 20
- den oberen Teil von Figur 1, vergrössert und in Form einer teilweise geschnittenen Explosionsdarstellung und
- Figur 21
- eine verkleinerte und vereinfachte Seitenansicht der Radialpresse in einer Stellung nach Figur 3, jedoch ergänzt durch ein kastenförmiges Pressenunterteil mit einer Hydraulikpumpe, einem Ölbehälter und verschieden Steuerungseinrichtungen.
- In den Figuren 1 und 2 sind zwei senkrechte und parallele Zuganker 1 und 2 mit entsprechenden Achsen AZ1 und AZ2 gezeigt, die an ihren oberen Enden durch ein Pressenjoch 3 und an ihren unteren Enden durch ein Pressenjoch 4 starr miteinander verbunden sind. Im Zwischenraum befindet sich ein weiteres Pressenjoch 5, das mittels Lagerringen 5c auf den Zugankern 1 und 2 verfahrbar ist. Die gesamte Anordnung kann auch als Pressenrahmen oder Pressengestell bezeichnet werden. Durch die Achsen AZ1 und AZ2 kann man sich eine senkrechte Ebene E-E aufgespannt denken, die in Figur 2 angedeutet und für die weiteren geometrischen Betrachtungen als Bezugsebene von Bedeutung ist.
- Die Auf- und Abbewegung erfolgt durch eine Kolbenstange 6, die aus einem Hydraulikzylinder 7 herausragt. Zwischen den Pressenjochen 3 und 5 befindet sich ein Presswerkzeug 8, das aus einem oberen Werkzeugteil 8a und einem unteren Werkzeugteil 8b besteht. Jedes dieser Werkzeugteile 8a und 8b besteht aus einer Vielzahl von Elementen, was anhand der Figuren 14 bis 20 noch näher erläutert werden wird.
- Das Presswerkzeug 8 schliesst eine waagrechte Pressenachse A-A ein und ist um eine vertikale Schwenkachse AS-AS definiert verschwenkbar, was anhand der Figur 4 noch näher erläutert wird. Eine Arretierung erfolgt durch Arretiervorrichtungen 9 und 10, die als Druckspindeln 9a ausgebildet sind und auf Zylinderzapfen 11 einwirken, die koaxial zur Schwenkachse AS-AS an den Werkzeugteilen 8a und 8b befestigt sind. Der obere Zylinderzapfen 11 ist mit einem Handrad 12 zur manuellen Einstellung des Schwenkwinkels "α" verbunden (Figuren 4 und 5) und sichert das obere Werzeugteil 8a auch gegen Herabfallen.
- Die Pressenjoche 3 und 4 haben gemäss der Darstellung nach den Figuren 4 und 5 waagrechte Querschnitte, die den enormen Biegemomenten entsprechen, die zum Verpressen erforderlich sind: Ausgehend von den Zugankern 1 und 2 verdicken sich die Pressenjoche 3 und 4 zur Mitte hin, d.h. in Richtung auf die Schwenkachse AS-AS. Um diese Verdickung nicht übermässig auszuführen, besitzen speziell die Pressenjoche 3 und 5 in der Mitte Ausschnitte 3a und 5a, die Anhand der Figur 4 noch näher erläutert werden.
- Während die Figur 1 eine Seitenansicht der stehenden Radialpresse in Richtung der Pressenachse A-A mit geschlossenem Presswerkzeug 8 zeigt, zeigt die Figur 3 eine Seitenansicht der stehenden Radialpresse in Richtung der Pressenachse A-A mit maximal um den Hub H auseinander gefahrenem Presswerkzeug 8. Die Figur 3 zeigt weiterhin, dass zwischen dem Werkzeugteil 8a und dem oberen Pressenjoch 3 einerseits und dem Werkzeugteil 8b und dem Pressenjoch 5 andererseits Schwenklager S1 bzw. S2 mit zur Schwenkachse AS-AS radialen und koaxialen Lager- und Druckübertragungsflächen gebildet sind. Auch die Achsen von Kolbenstange 6 und Hydraulikzylinder 7 fallen mit den Schwenkachsen AS-AS der Schwenklager S1 und S2 zusammen.
- Die Figur 4 zeigt einen vergrösserten und vereinfachten Horizontalschnitt entlang der Linie EH-EH in Figur 3 durch das Presswerkzeug 8 nach Figur 1 und eine Draufsicht auf das Pressenjoch 5 mit verschiedenen Verstellmöglichkeiten des Presswerkzeugs 8. In der ausgezogen dargestellten Einstellung des Presswerkzeugs 8 steht die Pressenachse A-A senkrecht zur Bezugsebene E-E. Es ist erkennbar, dass der dargestellte Teil des Presswerkzeugs 8 von einer zylindrischen Hüllfläche 8c umgeben ist, dass aber die ebenen Seitenflächen 8d durch gleich lange Sehnen innerhalb der Hüllfläche 8c beschrieben sind. Die zylindrischen Flächenteile bilden zusammen mit Zylinderflächen 5b im zugehörigen Pressenjoch 5 zusammen mit entsprechenden Radialflächen eines der Schwenklager S2 für das zugehörigen Werkzeugteil 8b. Für das obere Pressenjoch 3 und das zugehörige Werkzeugteil 8a und das Schwenklager S1 gilt das Gleiche.
- Die ausgezogen dargestellte Einstellung des Presswerkzeugs 8 ist für die Mehrzahl aller Werkstückformen und Pressvorgänge ausreichend. Ausgehend von dieser Einstellung ist das Presswerkzeug 8 jedoch um den Winkel "α" nach beiden Seiten hin verschwenkbar, wobei die Verschwenkungen nicht symmetrisch zur gezeigten Pressenachse A-A erfolgen müssen.
- Zwei verschiedene Stellungen am Ende des Schwenkwinkels "α" und die hierbei geltenden Pressenachsen sind durch strichpunktierte Linien angedeutet. Im dargestellten Fall verlaufen dann die Pressenachsen A-A unter dem halben Winkel, also α/2, zur Ebene E-E. Es ist ferner erkennbar, dass die beiden Zuganker 1 und 2 hierdurch einen ausserordentlich geringen Abstand voneinander aufweisen, so dass die Gestaltfestigkeit der Pressenjoche 3 und 5 bei minimalem Material- und Fertigungsaufwand gegenüber den durch die Presskräfte erzeugten Biegemomenten ein Maximum erreicht.
- Die Figur 5 zeigt eine Draufsicht auf den Gegenstand nach den Figuren 1 und 3. Es ist erkennbar, dass das Handrad 12 einen Zeiger 13 trägt, der mit einer auf dem Pressenjoch 3 befestigten Skaleneinrichtung 14 zusammenwirkt, um den jeweiligen räumlichen Verlauf der Pressenachse A-A anzeigen zu können.
- Die Figuren 6 bis 9 zeigen Draufsichten auf verschiedene Ausführungsformen von Werkstücken in Form von Druckschläuchen 15 und Armaturen als Schlauchverbinder. Koaxial auf die Schlauchenden aufgepresst sind hierbei rohrförmige Hohlkörper 16 in Form von Hülsen aus hochfestem Stahl mit einer Länge L. Die hierbei in die Schlauchenden hineinragenden und als Widerlager für die Presskräfte dienenden und abzudichtenden Rohrstutzen bzw. Nippel sind nicht weiter gezeigt. Die besagten Rohrstutzen sind verbunden mit einer überwurfmutter 17 gemäss Figur 6, einem sperrigen Scheibenflansch 18 gemäss Figur 7, einem 90-Grad-Rohrkrümmer gemäss Figur 8 und einem 180-Grad-Rohrkrümmer gemäss Figur 9. Der Wunsch der Anwender besteht in dem Verpressen von Schlauchverbindern mit möglichst kleinen Krümmungsradien.
- In den Figuren 10 bis 13 sind Horizontalschnitte durch ein Presswerkzeug 8 mit verschiedenen eingelegten Schlauchverbindern gezeigt. In allen Fällen ist die möglichst sehr enge Anordnung der Zuganker 1 und 2 mit dem dazwischen liegenden Presswerkzeug 8 dargestellt. Die Figur 10 zeigt den Pressvorgang bei Schlauchverbindern nach den Figuren 6 und 8. Die Figur 11 zeigt den Pressvorgang bei einem Schlauchverbinder nach Figur 7. In diesen Fällen genügt ein bei der gezeigten "Nullstellung" (Pressenachse A-A senkrecht zur Ebene E-E) ein ausreichend grosser Hub H zwischen den Werkzeugteilen 8a und 8b.
- Die Figuren 12 und 13 zeigen das Presswerkzeug 8 nach einem Verschwenken um jeweils 45 Grad, ausgehend von der besagten "Nullstellung". Bei der räumlichen Konstellation nach Figur 12 kann nach dem Absenken des unteren Werkzeugteils 8b um den Hub H der Schlauch 15 mit Schlauchverbinder eingelegt und aus dem Presswerkzeug 8 heraus geschoben werden. Danach wird der 180-Grad-Rohrkrümmer in die Waagrechte umgelegt und der Schlauchverbinder in das Presswerkzeug 8 zurückgezogen und mit dem Schlauch verpresst. Der Rohrkrümmer 20 umgreift hierbei den Zuganker 2. Die Figur 13 zeigt einen Schlauchverbinder mit einem noch enger gekrümmten Rohrkrümmer 21 dessen freier Schenkel um einen Winkel von weniger als 180 Grad gebogen ist. Der Einlegevorgang erfolgt ähnlich wie bei dem nach Figur 12, jedoch erfolgt hierbei das Umlegen des Rohrkrümmers 21 nach dem Zurückziehen des Schlauchverbinders. Besonders die Figur 13 zeigt, welche engen Krümmungsradien trotz engstem Beieinanderstehen der Zuganker 1 und 2 noch verarbeitet werden können.
- Das Konstruktions- und Funktionsprinzip des geteilten Presswerkzeugs 8 nach den Figuren 1 bis 4 und 10 bis 13 wird nachstehend anhand der Figuren 14 bis 20 näher erläutert.
- Die Figur 14 zeigt das Presswerkzeug 8 in voll um den Hub H geöffnetem Zustand. Die beiden Werkzeugteile 8a und 8b besitzen je einen Führungskörper 22 bzw. 23 mit Gleitflächen 22a und 22b bzw. 23a und 23b. Die Führungskörper haben auf ihren Aussenseiten die bereits im Zusammenhang mit Figur 4 beschriebene Raumform: Die Stirnseiten 22c bzw. 23c liegen in einer zylindrischen Hüllfläche mit dem Radius R, und die zur Zeichenebene parallelen und gleich langen, ein Zylindersegment begrenzenden Aussenseiten 22d bzw. 23d, von denen jeweils nur die vordere sichtbar ist, verbinden die Stirnseiten 22c bzw. 23c miteinander.
- Der obere Führungskörper 22 trägt in spiegelsymmetrischer Anordnung zur Schwenkachse AS-AS drei Pressbacken 24 und 25, der untere Führungskörper 23 trägt, gleichfalls in spiegelsymmetrischer Anordnung zur Schwenkachse AS-AS, fünf Pressbacken 26, 27 und 28. Die jeweils mittleren Pressbacken 24 bzw. 26 sind einstückig mit den Führungskörpern 22 bzw. 23 verbunden, können aber auch angesetzt sein. Im oberen Führungskörper 22 befinden sich zwischen den beiden beweglichen Pressbacken 25 und den zugehörigen Gleitflächen 22b noch zwei keilförmige übertragungskörper 29, die sich nach dem Zusammenfahren der Führungskörper 22 und 23 entlang den gestrichelten Linien mit den unteren Pressbacken 28 vorübergehend formschlüssig zu jeweils einer Baugruppe ergänzen (Figuren 15 und 16). Diese Baugruppen sind dann im Umriss spiegelsymmetrisch zu den horizontalen Linien EH-EH geformt.
- Die funktionswesentlichen Teile der Pressbacken 24 bis 28 sind dabei ihre Pressflächen 24a, 25a, 26a, 27a und 28a, die der endgültigen Form der Hohlkörper angepasst sind. Diese Pressflächen können dabei die inneren Oberflächen von gezeigten, aber hier nicht bezifferten auswechselbaren Pressbackenaufsätzen sein. Die den Pressflächen 25a und 27a abgekehrten Enden der Pressbacken 25 und 27 sind dabei als dachförmige Gleitflächen ausgebildet. Deren Träger sowie die Träger der Pressflächen 28a bilden daher funktionell Steuerkörper für radiale Synchronbewegungen aller Pressflächen beim Pressvorgang. Die Auswechselbarkeit von Pressbackenaufsätzen 49 und 50 der Pressbacken 24 und 26 wird weiter unten anhand der Figur 19 noch näher erläutert.
- Gemäss Figur 14 besitzen die übertragungskörper 29 des oberen Werkzeugteils 8a Enden, die nach unten aus dem oberen Führungskörper 22 hervorstehen. Die horizontal und diametral gegenüberliegenden Pressbacken 28 des unteren Führungskörpers 23 besitzen dazu komplementäre Rücksprünge 28c, in die die besagten Enden der übertragungskörper 29 beim Schliessen des Presswerkzeugs 8 unter Bildung von Trennfugen T eingefahren werden. Ferner besitzen die Pressbacken 28 nach unten hin keilförmige Fortsätze 28b, die die Pressbacken 27 im unteren Führungskörper 23 hintergreifen. Dadurch und durch die nachstehend noch näher erläuterten Führungsplatten 32 und 33 entsteht ein trennbarer Verbund der Werkzeugteile 8a und 8b, durch den eine Schwenkbewegung des oberen Werkzeugteils 8a auf das untere Werkzeugteil 8b bei zusammen gefahrenem Presswerkzeug 8 nach Figur 15 übertragen wird.
- Die Gleitflächen sind mit nicht bezifferten gleitfähigen Lagerwerkstoffen belegt. Ihre räumliche Anordnung bzw. Winkelstellung um die Pressenachse A-A herum ist dabei so getroffen, dass alle acht Pressbacken 24 bis 28 nach dem Zusammenfahren und bei dem übergang von der Stellung nach Figur 15 in diejenige nach Figur 16 synchrone Radialbewegungen ausführen.
- Die Figur 15 zeigt das Presswerkzeug nach Figur 14 in geschlossenem Zustand, aber vor Einleitung des Pressvorgangs, und die Figur 16 zeigt das Presswerkzeug nach Figur 15 in geschlossenem Zustand und nach Beendigung des Pressvorgangs.
- Die keilförmig prismatischen Ausnehmungen 30 auf beiden Seiten zwischen den Führungskörpern 22 und 23 begünstigen dabei weiterhin die Verarbeitung kompliziert geformter Schlaucharmaturen (siehe hierzu die Figuren 13, 15 und 16). In den Figuren 15 und 16 ist noch eine der Trennfugen T zwischen den Pressbacken 28 und 29 bezeichnet, die in Figur 17 verdeckt ist. Zwischen den Pressbacken 24/25 einerseits und 26/27/28 andererseits sind in Umfangsrichtung wirkende Spreizfedern 31 angeordnet (Figur 15).
- Die Figur 17 zeigt das Presswerkzeug 8 in der Stellung nach Figur 15, ergänzt durch vier front- und rückseitige Führungsplatten 32 bzw. 33, von denen hier nur die zwei frontseitigen sichtbar sind, für die Halterung und Führung der Pressbacken auf den Führungskörpern 22 bzw. 23. In diesen lösbar aufgeschraubten Führungsplatten 32 bzw. 33, zwischen denen die Pressbacken 25, 27 und 28 beidendig und radial verschiebbar gelagert sind, befinden sich Schlitze 34 für achsparallele Stifte 35, die beidendig an den Pressbacken befestigt sind. Eine solche Stiftführung 34/35, die dem Verlauf der Gleitflächen entspricht, ist in Figur 18 dargestellt, die eine Seitenansicht des Presswerkzeugs 8 nach Figur 17 in Richtung des Pfeils "P" zeigt.
- In der in Figur 17 gezeigten Anordnung und Stellung sind die Werkzeugteile 8a und 8b über die Führungsplatten 32 und 33, die beiden Pressbacken 28 und die Trennfuge T formschlüssig und gegeneinander verdrehfest miteinander verbunden, so dass das gesamte Presswerkzeug 8 mittels des Handrades 12 in den Schwenklagern S1 und S2 schwenkbar ist.
- Die Figur 19 zeigt einen Axialschnitt durch das Presswerkzeug 8 entlang der Linie C-D in Figur 17. Diese Figur zeigt auch eine Verbindungsmöglichkeit der Pressbackenaufsätze 49 und 50 mit den Führungskörpern 22 und 23. Zu diesem Zweck ist in die Pressbackenaufsätze 49 und 50 je ein zur Pressenachse A-A radialer Stift 36 mit einer Sicke eingeschraubt, der in je eine Bohrung in den Pressbacken 24 und 26 hineinragt. In die Sicke greift eine unverlierbare Rastkugel ein, die das Ende eines federnden Druckstücks 37 bildet, das in eine zur Pressenachse A-A parallele Gewindebohrung in der jeweiligen Pressbacke 24 bzw. 26 eingeschraubt ist. Dadurch lassen sich die hier gezeigten Pressbackenaufsätze 49 und 50 - sowie analog alle anderen Pressbackenaufsätze - unter überwindung der Federkräfte bei Bedarf leicht auswechseln, Solche federnden Druckstücke sind genormt im Handel erhältlich und werden daher nicht näher erläutert.
- Die Figur 20 zeigt den oberen Teil von Figur 1, vergrössert und in Form einer teilweise geschnittenen Explosionsdarstellung. Zusätzlich ist, insbesondere in Verbindung mit den Figuren 14 bis 19, gezeigt, das die Schwenklager S1 und S2 durch kreisringförmige Lagerflächen 45 und 46 in den Pressenjochen 3 und 5 in Verbindung mit den Gegenflächen 47 und 48 an den Aussenseiten der Führungskörper 22 und 23 der Werkzeugteile 8a und 8b gebildet sind, deren Geometrie bereits anhand der Figur 4 erläutert wurde. Zu sehen sind insbesondere auch die jeweils hinteren Ausschnitte 3a und 5a auf dem Umfang der Lagerflächen 45 und 46 und die Zylinderzapfen 11 sowie die verdrehfest geschlossene Form des Presswerkzeugs.
- Die Figur 21 zeigt eine verkleinerte und vereinfachte Seitenansicht der Radialpresse in einer Stellung nach Figur 3, jedoch ergänzt durch ein kastenförmiges Pressenunterteil 38 mit einer Hydraulikpumpe 39, einem Pumpenmotor 40, einem ölbehälter 41 und verschiedenen, an sich bekannten Steuerungseinrichtungen, darunter einem Steuerschrank 42. Für die Begrenzung des Pressenhubes H sind ein Einstellmikrometer 43 und ein Endschalter 44 vorgesehen, der der Schaltung im Steuerschrank 42 aufgeschaltet ist. Zur Druckbegrenzung ist ein überdruckventil 51 vorgesehen, das beim Ansprechen das überschüssige Hydraulilköl in die Saugleitung 52 zurückströmen lässt. Die Gesamtsteuerung wird durch ein bekanntes Wegeventil 53 bewirkt.
-
- 1
- Zuganker
- 2
- Zuganker
- 3
- Pressenjoch
- 3a
- Ausschnitte
- 4
- Pressenjoch
- 5
- Pressenjoch
- 5a
- Ausschnitte
- 5b
- Zylinderflächen
- 5c
- Lagerringe
- 6
- Kolbenstange
- 7
- Hydraulikzylinder
- 8
- Presswerkzeug
- 8a
- oberes Werkzeugteil
- 8b
- unteres Werkzeugteil
- 8c
- Hüllfläche
- 8d
- Seitenflächen
- 9
- Arretiervorrichtung
- 9a
- Druckspindel
- 10
- Arretiervorrichtung
- 11
- Zylinderzapfen
- 12
- Handrad
- 13
- Zeiger
- 14
- Skaleneinrichtung
- 15
- Druckschläuche
- 16
- Hohlkörper
- 17
- überwurfmutter
- 18
- Scheibenflansch
- 19
- Rohrkrümmer
- 20
- Rohrkrümmer
- 21
- Rohrkrümmer
- 22
- Führungskörper
- 22a
- Gleitflächen
- 22b
- Gleitflächen
- 22c
- Stirnseiten
- 22d
- Aussenseiten
- 23
- Führungskörper
- 23a
- Gleitflächen
- 23b
- Gleitflächen
- 23c
- Stirnseiten
- 23d
- Aussenseiten
- 24
- Pressbacke
- 24a
- Pressfläche
- 25
- Pressbacken
- 25a
- Pressflächen
- 26
- Pressbacke
- 26a
- Pressfläche
- 27
- Pressbacken
- 27a
- Pressflächen
- 28
- Pressbacken
- 28a
- Pressflächen
- 28b
- Fortsätze
- 28c
- Rücksprünge
- 29
- übertragungskörper
- 30
- Ausnehmungen
- 31
- Spreizfedern
- 32
- Führungsplatten
- 33
- Führungsplatten
- 34
- Schlitze
- 35
- Stifte
- 36
- Stift
- 37
- Gewindestift
- 38
- Pressenunterteil
- 39
- Hydraulikpumpe
- 40
- Pumpenmotor
- 41
- ölbehälter
- 42
- Steuerschrank
- 43
- Einstellmikrometer
- 44
- Endschalter
- 45
- Lagerfläche
- 46
- Lagerfläche
- 47
- Gegenfläche
- 48
- Gegenfläche
- 49
- Pressbackenaufsatz
- 50
- Pressbackenaufsatz
- 51
- überdruckventil
- 52
- Saugleitung
- 53
- Wegeventil
- A-A
- Pressenachse
- AS-AS
- Schwenkachse
- "α"
- Schwenkwinkel
- AZ1
- Achse
- AZ2
- Achse
- B-B
- Linie
- C-D
- Linie
- E-E
- Ebene, Bezugsebene
- EH-EH
- waagrechte Linie
- H
- Hub
- L
- Länge
- P
- Pfeil
- R
- Radius
- S1
- Schwenklager
- S2
- Schwenklager
- T
- Trennfugen
Claims (15)
- Radialpresse für das Verpressen von rotationssymmetrischen Hohlkörpern (16), versehen mit parallelen Zugankern (1, 2) und einem Presswerkzeug (8), das zwei Werkzeugteile (8a, 8b) besitzt, die mehrere, um eine Pressenachse (A-A) verteilte, radial bewegliche Pressbacken (24, 25; 26, 27, 28) besitzt, sowie mit Pressenjochen (3, 4, 5) die die Zuganker (1, 2) überbrücken, wobei mindestens eines der Pressenjoche (5) durch einen Antrieb auf den Zugankern (1, 2) geführt und verschiebbar ist, dadurch gekennzeichnet,
dass die Werzeugteile (8a, 8b) des Presswerkzeugs (8) mittels zu den Zugankern (1, 2) achsparalleler und untereinander koaxialer Schwenklager (S1, S2) um eine gemeinsame Schwenkachse (AS-AS) schwenkbar an den Pressenjochen (3, 5) gelagert sind. - Radialpresse nach Anspruch 1, dadurch gekennzeichnet, dass das Presswerkzeug (8) zwei Führungskörper (22, 23) mit Gleitflächen (22a, 22b; 23a, 23b) für die synchrone Radialführung der Pressbacken (24, 25; 26, 27, 28) aufweist und dass die Führungskörper (22, 23) schwenkbar in den Pressenjochen (3, 5) gelagert sind.
- Radialpresse nach Anspruch 1, dadurch gekennzeichnet, dass die Pressenachse (A-A) zu einer durch die Achsen (AZ1 und AZ2) der Zuganker (1, 2) gelegten Ebene (E-E) von einer zu dieser Ebene (E-E) normalen (senkrechten) Stellung durch Verschwenken des Presswerkzeugs (8) nach mindestens einer Seite um mindestens 30 Winkelgrade verschwenkbar ist.
- Radialpresse nach Anspruch 3, dadurch gekennzeichnet, dass die Pressenachse (A-A) ausgehend von der Normalenstellung nach beiden Seiten um jeweils mindestens 30 Winkelgrade verschwenkbar ist.
- Radialpresse nach Anspruch 3, dadurch gekennzeichnet, dass die Pressenachse (A-A) um 90 Winkelgrade verschwenkbar ist.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Verschwenkung des Presswerkzeugs (8) stufenlos durchführbar ist.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass für die Verschwenkung des Presswerkzeugs (8) ein Handrad (12) vorhanden ist.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass die jeweilige Betriebsstellung des Presswerkzeugs (8) durch mindestens eine Arretiervorrichtung (9, 10) feststellbar ist.
- Radialpresse nach Anspruch 8, dadurch gekennzeichnet, dass die Arretiervorrichtung (9, 10) eine Druckspindel (9a) aufweist.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Betriebsstellung des Presswerkzeugs (8) durch einen Zeiger (13) und eine Skaleneinrichtung (14) zur Anzeige bringbar ist.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass die beiden Werkzeugteile (8a, 8b)) des geteilten Presswerkzeugs (8) in zusammengefahrenem Zustand in Schwenkrichtung formschlüssig miteinander verbunden sind.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass die Schwenklager (S1, S2) zum Auswechseln der Werkzeugteile (8a, 8b) des Presswerkzeugs (8) lösbar ausgebildet sind.
- Radialpresse nach mindestens einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, dass der Antrieb eine Kolbenstange (6) und einen Hydraulikzylinder (7) aufweist, deren Achsen mit der Schwenkachse (AS-AS) der Schwenklager (S1, S2) zusammenfallen.
- Radialpresse nach Anspruch 11, dadurch gekennzeichnet, dass die Pressbacken (24, 25; 26, 27, 28) beidendig und radial beweglich zwischen Führungsplatten (32, 33) gelagert sind, die an den Führungskörpern (22, 23) befestigt sind, und dass die Führungsplatte (32) des oberen Werkzeugteils (8a) in geschlossenem Zustand des Presswerkzeugs (8) zwei einander diametral gegenüberliegende Pressbacken (28) des unteren Werkzeugteils (8b) übergreift.
- Radialpresse nach Anspruch 14, dadurch gekennzeichnet, dassa) im oberen Werkzeugteil (8a) beiderseits einer mittleren Pressbacke (24) zwei weitere Pressbacken (25) angeordnet sind, zwischen denen und dem oberen Führungskörper (22) zwei keilförmige übertragungskörper (29) angeordnet sind, deren nach unten ragende Enden aus dem Führungskörper (22) vorstehen, und dassb) im unteren Werkzeugteil (8b) beiderseits einer mittleren Pressbacke (26) je zwei weitere Pressbacken (27, 28) angeordnet sind, wobei die beiden aussen und diametral gegenüber liegenden Pressbacken (28) je einen keilförmigen Fortsatz (28a) besitzen, der den jeweils nach innen nächstfolgenden Pressbacken (27) hintergreift, und ferner je einen Rücksprung (28b), in den das Ende jeweils eines der übertragungskörper (29) in geschlossenem Zustand des Presswerkzeugs (8) formschlüssig eingreift, derart, dassc) eine Schwenkbewegung des oberen Werkzeugteils (8a) um die Schwenkachse (AS-AS) das untere Werkzeugteil (8b) mitnimmt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102005034206 | 2005-07-22 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1745869A2 true EP1745869A2 (de) | 2007-01-24 |
| EP1745869A3 EP1745869A3 (de) | 2008-04-23 |
Family
ID=36811553
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06012919A Withdrawn EP1745869A3 (de) | 2005-07-22 | 2006-06-23 | Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1745869A3 (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2687300A3 (de) * | 2012-07-19 | 2016-08-24 | DMC Power, Inc. | Schwenkkopf-Stanzwerkzeug |
| CN115383481A (zh) * | 2022-09-29 | 2022-11-25 | 湖南华煜恒远企业管理合伙企业(有限合伙) | 用于电机刹车槽盘加工的定位装置 |
| CN115835952A (zh) * | 2020-08-11 | 2023-03-21 | 尤尼弗莱克斯-液压有限责任公司 | 径向压力机 |
| CN117324513A (zh) * | 2023-02-01 | 2024-01-02 | 湖南立格建业科技有限公司 | 钢筋机械连接环形径轴双向挤压机锁模结构及挤压机 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19814474C1 (de) | 1998-04-01 | 1999-07-08 | Peter Dipl Ing Schroeck | Radialpreßwerkzeug für die Verformung rotationssymmetrischer Werkstücke |
| DE19958103C1 (de) | 1999-12-02 | 2001-03-01 | Peter Schroeck | Preßwerkzeug zum Verpressen von rotationssymmetrischen Hohlkörpern |
| DE10339291B3 (de) | 2003-08-27 | 2004-12-16 | Schröck-Horn, Ursula | Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBS20010040U1 (it) * | 2001-04-23 | 2002-10-23 | Op Srl | Pressa radiale per la raccordatura di tubi flessibili oleodinamici |
-
2006
- 2006-06-23 EP EP06012919A patent/EP1745869A3/de not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19814474C1 (de) | 1998-04-01 | 1999-07-08 | Peter Dipl Ing Schroeck | Radialpreßwerkzeug für die Verformung rotationssymmetrischer Werkstücke |
| DE19958103C1 (de) | 1999-12-02 | 2001-03-01 | Peter Schroeck | Preßwerkzeug zum Verpressen von rotationssymmetrischen Hohlkörpern |
| DE10339291B3 (de) | 2003-08-27 | 2004-12-16 | Schröck-Horn, Ursula | Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2687300A3 (de) * | 2012-07-19 | 2016-08-24 | DMC Power, Inc. | Schwenkkopf-Stanzwerkzeug |
| CN115835952A (zh) * | 2020-08-11 | 2023-03-21 | 尤尼弗莱克斯-液压有限责任公司 | 径向压力机 |
| CN115383481A (zh) * | 2022-09-29 | 2022-11-25 | 湖南华煜恒远企业管理合伙企业(有限合伙) | 用于电机刹车槽盘加工的定位装置 |
| CN115383481B (zh) * | 2022-09-29 | 2024-04-05 | 湖南华煜恒远智能装备有限公司 | 用于电机刹车槽盘加工的定位装置 |
| CN117324513A (zh) * | 2023-02-01 | 2024-01-02 | 湖南立格建业科技有限公司 | 钢筋机械连接环形径轴双向挤压机锁模结构及挤压机 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1745869A3 (de) | 2008-04-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE10339291B3 (de) | Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern | |
| DE102005034260B3 (de) | Radialpresse zum Verpressen von rotationssymmetrischen Hohlkörpern | |
| EP0628362B1 (de) | Presswerkzeug | |
| DE19958103C1 (de) | Preßwerkzeug zum Verpressen von rotationssymmetrischen Hohlkörpern | |
| DE69326687T2 (de) | Quetschwerkzeug für axial anstauchbare kupplungen | |
| DE19814474C1 (de) | Radialpreßwerkzeug für die Verformung rotationssymmetrischer Werkstücke | |
| DE2918082C2 (de) | Innenrohrschweißmaschine zum Widerstandsstumpfschweißen von Rohren | |
| EP0023005A1 (de) | Presszange zur Herstellung einer dichten Rohrverbindung | |
| DE9216369U1 (de) | Preßwerkzeug | |
| DE4301124A1 (de) | Verfahren zum Montieren einer Zylinderbuchse in einem Grundkörper und hydraulische Maschine | |
| DE1105539B (de) | Zentriervorrichtung zum Lichtbogen-Schweissen von Rohrstoessen | |
| EP0309699A2 (de) | Aufweitewerkzeug für hohle Werkstücke | |
| DE3149557A1 (de) | Rohrbiegemaschine mit einem schwenkbaren biegetisch | |
| EP0106030B1 (de) | Rohrbiegemaschine mit Biegedorn | |
| DE3009168C2 (de) | Vorrichtung zum Druckprüfen von Schlauchleitungen mit Metallarmaturen | |
| EP0619152B1 (de) | Expansionskopf für Aufweitewerkzeuge für hohle Werkstücke | |
| EP0106182B1 (de) | Presse zum Aufpressen von Hülsen, Kabelschuhen oder dergleichen | |
| DE19944141C1 (de) | Radialpresse für das Verpressen von Hochdruckschläuchen mit rotationssymmetrischen Hohlkörpern von Schlaucharmaturen | |
| DE2851944A1 (de) | Vorrichtung zur herstellung von rohrkoerpern mit axial aufeinanderfolgenden querwellen | |
| DE3512241A1 (de) | Radialpresse | |
| DE4446503C1 (de) | Handwerkzeug mit zwei gegeneinander beweglichen Halterungen für die Aufnahme von Werkstücken und/oder Werkzeugen | |
| DE4428564C2 (de) | Vorrichtung zum Herstellen von abgewinkelten Hohlteilen durch Innenhochdruckumformen | |
| DE10238550A1 (de) | Vorrichtung zum Verschweißen von thermoplastischen Rohrelementen | |
| DE19511447C2 (de) | Vorrichtung zum Ausformen des Endbereiches eines Rohres für die Verwendung in Schraubverbindungen | |
| DE19751408A1 (de) | Verfahren und Vorrichtung zur Herstellung eines Integralgehäuses für Hydrolenkung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| AKX | Designation fees paid | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20081024 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |