EP1595647A2 - Schleifkörper - Google Patents
Schleifkörper Download PDFInfo
- Publication number
- EP1595647A2 EP1595647A2 EP04015175A EP04015175A EP1595647A2 EP 1595647 A2 EP1595647 A2 EP 1595647A2 EP 04015175 A EP04015175 A EP 04015175A EP 04015175 A EP04015175 A EP 04015175A EP 1595647 A2 EP1595647 A2 EP 1595647A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- abrasive
- grinding
- abrasive body
- body according
- cells
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D13/00—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor
- B24D13/14—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor acting by the front face
- B24D13/147—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor acting by the front face comprising assemblies of felted or spongy material; comprising pads surrounded by a flexible material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D13/00—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor
- B24D13/02—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor acting by their periphery
- B24D13/12—Wheels having flexibly-acting working parts, e.g. buffing wheels; Mountings therefor acting by their periphery comprising assemblies of felted or spongy material, e.g. felt, steel wool, foamed latex
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D15/00—Hand tools or other devices for non-rotary grinding, polishing, or stropping
- B24D15/04—Hand tools or other devices for non-rotary grinding, polishing, or stropping resilient; with resiliently-mounted operative surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D3/00—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents
- B24D3/02—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents the constituent being used as bonding agent
- B24D3/20—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents the constituent being used as bonding agent and being essentially organic
- B24D3/22—Rubbers synthetic or natural
- B24D3/26—Rubbers synthetic or natural for porous or cellular structure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D3/00—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents
- B24D3/02—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents the constituent being used as bonding agent
- B24D3/20—Physical features of abrasive bodies, or sheets, e.g. abrasive surfaces of special nature; Abrasive bodies or sheets characterised by their constituents the constituent being used as bonding agent and being essentially organic
- B24D3/28—Resins or natural or synthetic macromolecular compounds
- B24D3/32—Resins or natural or synthetic macromolecular compounds for porous or cellular structure
Definitions
- the invention relates to an abrasive body, the one-piece is designed as a form-elastic element and at least partially a three-dimensional cell structure having on a grinding surface, wherein the Abrasive surface has abrasive.
- an abrasive element is understood to mean an element as a grinding device, scrubber device or cleaning device can be used.
- the Application of the abrasive depends on the type and Structure of the abrasive on the abrasive surface of the abrasive article. Particles are both dirt also to understand abrasive particles. abrasive particles caused by a abrasive effect of an abrasive article. This creates particles of the material to be abraded Surface.
- Normalpad- and Superpad discs used in conjunction with Single-disc or multi-disc cleaning machines for Cleaning the floors are used.
- Surfaces of different materials are processed, for example, wood, plastic, metal, non-ferrous metal, Stainless steel or coated surfaces, such as for example painted surfaces.
- sandpaper for example, wood, plastic, metal, non-ferrous metal, Stainless steel or coated surfaces, such as for example painted surfaces.
- sandpaper for example, wood, plastic, metal, non-ferrous metal, Stainless steel or coated surfaces, such as for example painted surfaces.
- sandpaper for a variety of products Available, these are for example sandpaper, Steel wool, abrasive nonwovens, cleaning sponges, plastic cleaners, Metal and copper cleaner, scourer and stainless steel scourer.
- sandpaper is used to treat Wood, metal and painted surfaces used.
- the abrasive Effect of the abrasive paper comes through the grain of the abrasive agent.
- Sandpaper as a carrier material is flexible, but it can also be easily damaged be, for example, by coarse particles or sharp edges.
- Steel wool is used for general cleaning, Smoothing of wooden surfaces before and after a glaze and used for cleaning solder joints. adversely for steel wool is that in the outer area the steel wool on wood can lead to discoloration. Also, at the Cleaning solder joints, e.g. in copper pipes, small Particles from the steel wool, which remain in the pipe break off and then a perfect closure of existing ones Prevent valves. Steel wool is also available only conditionally machine usable.
- Plastic cleaners are made of plastic and have a good dirt holding capacity. However, they have only a limited scouring and cleaning effect, because the plastic is relatively soft and usually not additionally coated with abrasives.
- Metal and copper cleaners are more aggressive in the Scouring effect as a plastic cleaner.
- the disadvantage is however, that they are for scratch-sensitive surfaces therefore can not be used.
- Non-woven fabric cleaner can be in many different Make molds.
- Scouring and cleaning nonwovens can be as needed with an aggressive Abrasive, such as quartz sand, coated become.
- For cleaning scratch-sensitive surfaces are scouring and cleaning fleeces with a nonaggressive Abrasives, such as chalk or talc, coated.
- the disadvantage is that the Grinding, scouring or cleaning nonwovens depending on requirements different fiber blends and nonwoven structures exhibit.
- a nonwoven fabric has none Cell structure on. It consists of a composite of Fibers whose structure adapted to different requirements can be. It is thus necessary for each application a suitable fleece with a different one Nonwoven structure, stiffness and thickness produced must become.
- the invention is based on abrasive sponges, usually have a closed grinding surface, which is coated with abrasive.
- sanding sponges have the advantage of being through their cellular Structure are form-elastic and shaped arbitrarily Surfaces can adapt very well. However, you can such abrasive sponges accumulating dirt or Insufficient absorption of abrasive particles.
- the invention is based on the object, a form-elastic To create a grinding wheel that is a good one Grinding or cleaning action and a capacity for accumulating particles.
- a grid is a two-dimensional one Structure with open boundary surfaces between the Lattice framework. Be multiple grids together in the linked to the third dimension, the result is a three-dimensional one Structure.
- This three-dimensional structure is just one example of a cell structure. It can also three-dimensional cell structures more irregular Form present.
- a cell here is a regular or irregular covering of a cavity, the exclusively closed boundary surfaces, exclusively open boundary surfaces or partially open and closed boundary surfaces having.
- a cell with exclusively closed Boundary surfaces is a closed cell.
- a Cell, which has at least one open bounding surface is an open cell. It can absorb particles and save. Such cells are at the Grinding surface provided. The grinding surface should be at least partially have such open cells. are adjacent to several open cells, the result is an open-celled Structure.
- cells of the Grinding surface with cells inside the grinding wheel via paths. At least one cell two open boundary surfaces, so the particle is passable. It provides a path for particles. This path is not necessarily straightforward. Limits a particle-passable cell of the abrasive surface to an open cell, which continues inside the Grinding adjacent, so it forms Path. A particle on the surface to be worked arises, then can be in the particle-passable Cell and from there further into the adjacent open Cell. Is this cell also particle-passable, This creates a path that may continue into the interior of the abrasive body. The more Cells communicate with each other, the more Paths emerge that pick up and store particles can.
- cells inside the Abrasive bodies that have paths with cells of the Abrasive surface in conjunction have abrasive.
- the cells inside the grinding wheel are open cells connected to the open cells of the Grinding surface are connected.
- About particle-passable Cells can be paths that are either in a cell or lead to further branching. Assign the cells inside the grinding wheel In addition to the grinding surface on abrasive, so can the abrasive effect of the abrasive body can be increased.
- abrasives are in the open cell Layer inside the abrasive body, the directly to the open-cell particle-passable Cell layer adjacent the grinding surface.
- the form-elastic property of the abrasive body can the cell structures are compressed, so that by a Contact pressure during grinding internal cells get closer to the grinding surface. So it is possible that the internal abrasive then effective and despite an open - celled structure of the Abrasive surface enough abrasive per unit area be available.
- the grinding surface of the abrasive article on another abrasive as the cells inside the abrasive body can when using the grinding wheel two grinding functions be used simultaneously.
- the internal abrasives more or less effective.
- the internal abrasive a stronger abrasive Effect on as the outside abrasive, so creates a strong with a high contact pressure Abrasive action, while at less contact pressure a lower abrasive effect arises. So can one single grinding wheel used for two grinding functions be, for example, for a coarse and then for a fine finish, without the grinding surface must be rearranged or replaced.
- the abrasive comprises abrasive grains on.
- Abrasive grains are abrasives used in the manufacture of the abrasive are easy to handle and in many different forms for different applications be available. Have abrasive grains a small geometric dimension, so that they are in the Production of the abrasive body into the interior of the Abrasive body can penetrate into the cell structure. This can be done, for example, by impregnating or Spraying the abrasive body happen.
- the abrasive is a resin fixable on the cell structure.
- the resin can be in one flowable form enter the interior of the abrasive body, to get there abrasives in the open cells too fix.
- Also on the outer grinding surface can Resin used to fix the abrasive.
- the resin can be used, for example, as a polyurethane resin or present as an epoxy resin.
- the abrasive article is impregnated with a scouring agent.
- the scouring agent is then both on the grinding surface and inside of the abrasive body present. This may additionally to abrasives are present. It is also possible that scouring agent without abrasive inside and are located on the surface of the grinding wheel.
- the element is a foam is.
- a foam can be form-elastic and have a cell structure, as they according to the invention is provided.
- the foam is open-pored and has at least partially open cells.
- the Foam can be tough-elastic according to requirements hard or soft and in any thickness as sheet material be prepared without affecting the structure and flexibility changes. These features includes a nonwoven fabric not up. Because of these properties is the open-pore foam is an ideal abrasive carrier, made of, for example, thin and very flexible or cleaning wipes can be made, the For example, sprayed with abrasive grains, for example as a stainless steel cleaning cloth or for grinding work on profiled surfaces can be used. One can with foam very mechanically flexible grinding wheels produce.
- a foam allows for better dirt absorption as for example a scouring fleece, due to his scoured fleece is much more closed on its surface.
- the open cell structure can also be the Wash collected dirt out of the grinding wheel, which is desirable for hygienic reasons is.
- the element is a plastic.
- plastic has the advantage that it does not corrode. That's the way it is also possible that the abrasive body with moisture in Contact can come without this for further grinding operations is a disadvantage.
- the grinding wheel can be washed out be so accumulated particles from the Rinse out the inside of the grinding wheel. Also can the grinding wheel can be used for wet grinding.
- a plastic can be form-elastic and simultaneously for example, have a honeycomb-shaped structure, the internal open particle-passable cells and which communicates with cells of the abrasive surface stands. It is also possible that a cell structure produced in a plastic by foaming. There is then a foam plastic.
- foams are suitable, for example Polystyrene, styrene copolymers, polyvinyl chloride, polycarbonates, Polyolefins, polyurethanes, polyisocyanurates, Phenolic resins and polyester.
- the element has an air permeability of at least 1500 liters per square meter and per second.
- air permeability is achieved, for example, when particles passable cells the grinding surface with an opposite Surface of the abrasive body, which is also particle-passable Cells, over a large number particle-passable cells inside the abrasive article keep in touch.
- the air permeability depends on the size of the open particle-passable Cells, their structure and the paths between each Cells off.
- the determination of air permeability is set out in DIN EN ISO 9237.
- the default Value of 1500 liters per square meter and per second ensures experience that accumulating particles be sufficiently absorbed by the abrasive body, so to maintain the grinding action.
- the element is a Compressive hardness of at least 2 kilopascals.
- the Compressive hardness indicates how far a material is compressed can be. In DIN EN ISO 3386-1 the determination the compression hardness described.
- the element has a thickness of at least 1 mm up.
- the element should be a minimum thickness have to keep it in place during compression has a grinding action.
- a thickness of about 1 millimeter, experience has shown that the element despite its cell structure when grinding does not dissolve and long term as a contiguous cell structure persists.
- the element is designed as a roll product.
- Rolled goods can be good when rolled up be transported. Also can be rolled goods individual Abrasive made of any geometric shape become.
- the element is on a carrier material mountable. This can help to better manage the Abrasives happen.
- the carrier material can also elastically deformable or less deformable be.
- the element can be applied to the carrier material be laminated.
- the abrasive body with surfaces different effect.
- Such an abrasive body For example, with the first grinding surface for a rough grinding and with the second side for one Fine sanding can be used.
- the abrasive body For example, executed as a cuboid, so can more Sides of the abrasive body are available, for example for scrubbing or polishing.
- the element has different colored Surfaces on.
- colored surfaces can be different active surfaces are marked.
- surfaces numbered for example, the order the grinding surfaces of the grinding wheel to be used define.
- letters, words or Icons applied to a surface for example an attachment to an abrasive holder assigned.
- this layer may be, for example, a barrier layer be so absorbed particles from the inside of the first abrasive body not in the interior of the second Get abrasive body.
- the grinding wheels become then not influenced each other.
- the layer can also assume the function of a carrier, the Grinding bodies relative to each other assigns a position and, for example, at the same time is form-elastic.
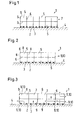
- Fig. 1 shows schematically a two-dimensional closed-cell Structure of an abrasive article 1 is.
- the grinding wheel 1 has on its grinding surface. 2 Abrasive 3 on.
- the abrasives 3 act on one surface to be processed 4.
- the individual cells 5 of the grinding body have closed cell walls 6 on. In Fig. 1, four of these side boundaries are 6 the cells 5 visible.
- the other two closed Cell walls 6 of the cuboid three-dimensional cell lie parallel to the drawing plane and form two faces. All cells in Fig. 1 are closed Cells 7.
- Fig. 2 shows an open-cell structure of an abrasive article 1 with abrasive 3, on the to be machined Surface 4 rests.
- the schematically shown Cells 5, as in Fig. 1 is a cuboid Geometry on.
- openings 8 are present. Indicates a cell at least one opening 8, so the cell is here referred to as open-cell.
- all cells are open cells 9.
- Open cells 9, which are at least two Have openings are particle-passable cells 10.
- all cells are also particle-passable Cells 10.
- Fig. 3 In comparison there are in Fig. 3 both closed Cells 7 as well as open cells 9. Some of the open Cells are also particle-passable cells 10. These Cells 10 are for air permeability and penetration depth the particle into the interior of the grinding wheel 1 of importance. The arrows in Fig. 3 indicate possible Paths for recorded particles.
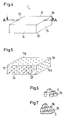
- Fig. 4 shows a cuboid grinding body 1 in a three-dimensional representation with the surfaces 11, 12, 13, 14, 15 and 16. Indicates a surface abrasive 3 on, this is a grinding surface 2. All Surfaces 11 to 16 in FIG. 4 are grinding surfaces 2.
- the grinding surfaces 11a and 15a are symbolic with abrasive 3 as partial surfaces of the grinding surfaces 11 and 15 shown.
- the grinding surfaces 11a and 15a in Fig. 5 are shown by a section A-A as shown in Fig. 4.
- Fig. 5 is also through this section the interior of the grinding wheel 1 in the plane of Section 17 visible.
- the grinding wheel 1 has on its grinding surface 11a, 15a abrasive 3a in Form of abrasive grains with a fine grain on.
- abrasive 3b Inside the grinding wheel 1 is abrasive 3b in the form of abrasive grains with a coarse Grain.
- the grinding wheel 1 thus has its Abrasive surfaces 11 to 16 another abrasive on than inside the grinding wheel 1.
- Fig. 6 shows a new condition or a cleaned one Condition of the cell structure.
- Fig. 7 are in the cells still in addition to the abrasive 3b of Fig. 6 particles 18.
- This Particles 18 come from the grinding surface 2 and get by particle-passable cells 10 into the interior of the Abrasive 1. They are held there for so long until, for example, from the grinding wheel 1 in be washed out a cleaning process, so that then the interior of the grinding wheel 1 again the in Fig. 6 assumes state.
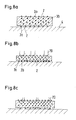
- FIGS. 8 a, 8 b and 8 c show the grinding wheel 1 Fig. 4, cut as in Fig. 5, but here in two-dimensional illustrated sectional view A-A.
- Fig. 8a shows the grinding wheel 1 on the machined Surface 4.
- the two-dimensional force causes reduced the original height of the abrasive body. For a large force according to Fig. 8b, this height reduction greater than the smaller force of FIG. 8c. If the force were not flat, only one would Reduce part of the grinding wheel 1 in height. After area or point force the abrasive body 1 again its original Height up as soon as the force effect no longer exists is. The abrasive body 1 is thus form-elastic.
- abrasives 3a, 3b it is instead of two different abrasives 3a, 3b also possible that the grinding body 1 both on his Grinding surface 2 as well as inside the abrasive 1 has only one type of abrasive 3. In this case increases the abrasive effect of the abrasive body, when As shown in Fig. 8b, a force on the abrasive body acts, so that the inner abrasive grains 3 at the grinding surface 2 arrive.
- Fig. 9 is an abrasive body 1 of foam plastic represented, on a surface a velcro velor layer 21, which laminates on the grinding wheel 1 is.
- the Velcro velor layer 21 serves as a carrier material and gives the foam plastic a dimensional stability. Due to the Klettvelours Mrs 21 is the Foamed plastic but not so flexible deformable, how he would be without the Velcro velor layer 21.
- the Velcro velor layer can be used as a fastening device Serve by interacting with another layer of Velcro and so the abrasive body 1, for example fixed in a grinder holder. This grinder holder can be both part of a grinder or a device for manual processing.
- the geometry of the abrasive body 1 with or without Velcro layer 21 take any shape.
- a profile structure 22 in the form of recesses on the grinding surface 2 of Abrasive 1 be present.
- the abrasive body 1 without carrier body or Velcro layer formed For example, it can be a thickness of 2 millimeters.
- the grinding wheel 1 is then mechanically very flexible and can also without profile structure 22 adapt to the object to be processed.
- the grinding wheel 1 can then be used as a grinding, polishing or cleaning cloth.
- the abrasive body 1 is very flexible, it is also easily possible to edit arbitrarily shaped surfaces 4.
- the abrasive body 1 is in any geometric Shape can be produced. It is also conceivable, the Form abrasive body 1 in the form of a cylinder 23, which can then be used as a brush. Such Brush is shown in Fig. 10. To get a grip 24 around the grinding wheel 1 is arranged.
- the brush may have a one-piece abrasive article, they but can also, as shown in Fig. 10, of several Abrasive bodies consist of lamellae around the Brush handle 24 are arranged. It is also possible a cylindrical grinding wheel with radial Making cuts, the original cylinder as an element is still connected.
- Fig. 11 shows another embodiment in which two grinding wheels 1 via an intermediate Layer 25 are connected.
- the layer 25 serves in this Example as a barrier layer. She represents a barrier for picked-up particles 18 inside the grinding wheels 1 ago.
- the layer 25 may, for example, a have magnetic effect, so that the particles 18th The grinding surface can be easily removed.
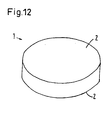
- Fig. 12 shows another embodiment of the abrasive article 1.
- the grinding wheel 1 is formed as a disc and has, for example, two grinding surfaces 2 on. Such discs are used, for example, for tillage used. You can also use it as a "pad" designated.
- the abrasive 3 is the disc for cleaning, grinding, scrubbing, smoothing or polishing suitable. Frequently, such slices used in mobile processing equipment, the to work the floor.
- On the disc can also Be provided devices, such as recesses, which allow a recording of the disc on the device. By a rotation or swinging motion the disc then becomes the surface 4 to be processed treated.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Cleaning Implements For Floors, Carpets, Furniture, Walls, And The Like (AREA)
Abstract
Description
- Fig. 1
- einen Schleifkörper mit geschlossenzelliger Struktur,
- Fig. 2
- einen Schleifkörper mit offenzelliger Struktur,
- Fig. 3
- einen Schleifkörper mit gemischtzelliger Struktur,
- Fig. 4
- einen quaderförmigen Schleifkörper,
- Fig. 5
- eine Schnittansicht des quaderförmigen Schleifkörpers aus Fig. 4,
- Fig. 6
- eine dreidimensionale Zellenstruktur mit Schleifmittel,
- Fig. 7
- eine dreidimensionale Zellenstruktur mit Schleifmittel und aufgenommenen Partikeln,
- Fig. 8a
- einen Schleifkörper ohne flächige Kraftbeaufschlagung,
- Fig. 8b
- einen Schleifkörper mit einer großen flächigen Kraftbeaufschlagung,
- Fig. 8c
- einen Schleifkörper mit einer geringen flächigen Kraftbeaufschlagung,
- Fig. 9
- einen Schleifkörper mit einem Trägermaterial,
- Fig.10
- einen Schleifkörper in Zylinderform,
- Fig.11
- zwei Schleifkörper mit einer dazwischenliegenden Schicht und
- Fig. 12
- einen Schleifkörper als Scheibe.
Claims (17)
- Schleifkörper, der einstückig als formelastisches Element ausgebildet ist und mindestens teilweise eine dreidimensionale Zellenstruktur an einer Schleiffläche aufweist, wobei die Schleiffläche Schleifmittel aufweist, dadurch gekennzeichnet, daß die Schleiffläche (2) mindestens teilweise eine offenzellige Struktur aufweist.
- Schleifkörper nach Anspruch 1, dadurch gekennzeichnet, daß Zellen der Schleiffläche (2) mit Zellen im Inneren des Schleifkörpers (1) über Pfade in Verbindung stehen.
- Schleifkörper nach Anspruch 2, dadurch gekennzeichnet, daß Zellen im Inneren des Schleifkörpers (1), die über Pfade mit Zellen der Schleiffläche (2) in Verbindung stehen, Schleifmittel (3) aufweisen.
- Schleifkörper nach Anspruch 3, dadurch gekennzeichnet, daß die Schleiffläche (2) des Schleifkörpers (1) ein anderes Schleifmittel (3) aufweist, als die Zellen im Inneren des Schleifkörpers (1).
- Schleifkörper nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß das Schleifmittel (3) Schleifkörner aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß das Schleifmittel (3) durch ein Harz an der Zellenstruktur fixierbar ist.
- Schleifkörper nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß der Schleifkörper (1) mit einem Scheuermittel imprägniert ist.
- Schleifkörper nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß das Element ein Schaumstoff ist.
- Schleifkörper nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß das Element ein Kunststoff ist.
- Schleifkörper nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß das Element eine Luftdurchlässigkeit von mindestens 1500 Liter pro Quadratmeter und pro Sekunde aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß das Element eine Stauchhärte von mindestens 2 Kilopascal aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß das Element eine Dicke von mindestens 1 Millimeter aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, daß das Element als Rollenware ausgebildet ist.
- Schleifkörper nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, daß das Element auf ein Trägermaterial anbringbar ist.
- Schleifkörper nach einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, daß der Schleifkörper (1) Flächen (11, 12, 13, 14, 15, 16) mit unterschiedlicher Wirkung aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, daß das Element unterschiedlich farbige Flächen (11, 12, 13, 14, 15, 16) aufweist.
- Schleifkörper nach einem der Ansprüche 1 bis 16, dadurch gekennzeichnet, daß mindestens zwei Schleifkörper (1) über eine Schicht (24) miteinander verbunden sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202004007806U | 2004-05-14 | ||
| DE202004007806U DE202004007806U1 (de) | 2004-05-14 | 2004-05-14 | Schleifkörper |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1595647A2 true EP1595647A2 (de) | 2005-11-16 |
| EP1595647A3 EP1595647A3 (de) | 2006-01-25 |
| EP1595647B1 EP1595647B1 (de) | 2007-08-08 |
Family
ID=32748659
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04015175A Expired - Lifetime EP1595647B1 (de) | 2004-05-14 | 2004-06-29 | Schleifkörper |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20050255802A1 (de) |
| EP (1) | EP1595647B1 (de) |
| AT (1) | ATE369234T1 (de) |
| DE (2) | DE202004007806U1 (de) |
| DK (1) | DK1595647T3 (de) |
| ES (1) | ES2288652T3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018007706A1 (de) * | 2018-09-28 | 2020-04-02 | Rhodius Schleifwerkzeuge Gmbh & Co. Kg | Abrasivskelett für Schleifmittel |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3701703A (en) * | 1969-12-04 | 1972-10-31 | Norton Co | Method of making an abrasive foam laminate |
| AT347283B (de) * | 1975-03-07 | 1978-12-27 | Collo Gmbh | Schaumstoffkoerper fuer reinigungs-, scheuer- und/oder polierzwecke u. dgl. |
| US4541842A (en) * | 1980-12-29 | 1985-09-17 | Norton Company | Glass bonded abrasive agglomerates |
| US5344472A (en) * | 1991-09-12 | 1994-09-06 | Lynn William R | Method of recycling media for use in pressurized device |
| US5849051A (en) * | 1997-11-12 | 1998-12-15 | Minnesota Mining And Manufacturing Company | Abrasive foam article and method of making same |
| US20020090901A1 (en) * | 2000-11-03 | 2002-07-11 | 3M Innovative Properties Company | Flexible abrasive product and method of making and using the same |
| US7066801B2 (en) * | 2003-02-21 | 2006-06-27 | Dow Global Technologies, Inc. | Method of manufacturing a fixed abrasive material |
-
2004
- 2004-05-14 DE DE202004007806U patent/DE202004007806U1/de not_active Expired - Lifetime
- 2004-06-29 EP EP04015175A patent/EP1595647B1/de not_active Expired - Lifetime
- 2004-06-29 ES ES04015175T patent/ES2288652T3/es not_active Expired - Lifetime
- 2004-06-29 DE DE502004004567T patent/DE502004004567D1/de not_active Expired - Lifetime
- 2004-06-29 DK DK04015175T patent/DK1595647T3/da active
- 2004-06-29 AT AT04015175T patent/ATE369234T1/de active
-
2005
- 2005-02-04 US US11/051,837 patent/US20050255802A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| ATE369234T1 (de) | 2007-08-15 |
| US20050255802A1 (en) | 2005-11-17 |
| EP1595647A3 (de) | 2006-01-25 |
| DE502004004567D1 (de) | 2007-09-20 |
| EP1595647B1 (de) | 2007-08-08 |
| ES2288652T3 (es) | 2008-01-16 |
| DE202004007806U1 (de) | 2004-07-22 |
| DK1595647T3 (da) | 2007-11-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2458356C3 (de) | Scheuerkissen geringer Dichte aus einer ungewebten Bahn aus thermoplastischen, gekrimpften Kunststoff-Fäden | |
| DE2434663A1 (de) | Zusammengesetzter topfreiniger oder dergl. und verfahren zu seiner herstellung | |
| DE69414868T2 (de) | Putzkissen | |
| DE2512037A1 (de) | Schleifmaterial mit geringer dichte | |
| DE2217015A1 (de) | Scheuertuch | |
| WO2005051156A1 (de) | Wischerplatte | |
| DE4023345A1 (de) | Einrichtung zum reinigen von oberflaechen | |
| EP0910275B1 (de) | Offenporiger, flexibler reinigungskörper | |
| EP1595647B1 (de) | Schleifkörper | |
| DE20109652U1 (de) | Reinigungsschwamm | |
| WO2011131333A1 (de) | Scheuerkörper | |
| DE1941838A1 (de) | Verfahren zum Herstellen von Verbundstoffen,insbesondere solchen fuer die Oberflaechenbearbeitung | |
| WO2007042128A1 (de) | Reinigungsgerät mit einem reinigungsschwamm für boden-, wand- und/oder fensterreinigung | |
| DE2513657C3 (de) | Schaumstoffkörper für Reinigungs-, Scheuer- und/oder Polierzwecke u.dgl. | |
| EP2860027A1 (de) | Reinigungskörper | |
| DE10233670B4 (de) | Reinigungsgerät | |
| DE202010013876U1 (de) | Schwamm | |
| DE10131878A1 (de) | Feuchtwischtuch, Schwamm oder dergleichen und Verfahren zu seiner Herstellung | |
| DE3108956A1 (de) | Einrichtung zum nassschleifen von ebenen und gekruemmten oberflaechen | |
| DE202015103600U1 (de) | Reinigungstextilie | |
| DE19845312C2 (de) | Handreinigungsvorrichtung | |
| DE102013108550A1 (de) | Reinigungstuch für ein Bodenwischgerät | |
| EP1213058A1 (de) | Reinigungsvorrichtung | |
| DE1970098U (de) | Schaumstoffkoerper mit schabender, polierender oder schleifender arbeitsflaeche, insbesondere scheuer-, spuel- oder polierschwamm. | |
| DE2104775C3 (de) | Mit Kunststoff borsten besetzter Schwammkörper |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B24D 3/32 20060101ALI20051205BHEP Ipc: B24D 3/26 20060101ALI20051205BHEP Ipc: B24D 15/04 20060101AFI20050706BHEP |
|
| 17P | Request for examination filed |
Effective date: 20051222 |
|
| 17Q | First examination report despatched |
Effective date: 20060705 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070808 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502004004567 Country of ref document: DE Date of ref document: 20070920 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: LUCHS & PARTNER PATENTANWAELTE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2288652 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071108 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071109 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080108 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: SIA ABRASIVES INDUSTRIES AG Effective date: 20080507 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| BERE | Be: lapsed |
Owner name: JOST, PETER Effective date: 20080630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PLBP | Opposition withdrawn |
Free format text: ORIGINAL CODE: 0009264 |
|
| PLBD | Termination of opposition procedure: decision despatched |
Free format text: ORIGINAL CODE: EPIDOSNOPC1 |
|
| PLBM | Termination of opposition procedure: date of legal effect published |
Free format text: ORIGINAL CODE: 0009276 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION PROCEDURE CLOSED |
|
| 27C | Opposition proceedings terminated |
Effective date: 20091031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080209 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070808 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20110613 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20110610 Year of fee payment: 8 Ref country code: GB Payment date: 20110629 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20120619 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120619 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20120726 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120702 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130701 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130629 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20140528 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130630 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 369234 Country of ref document: AT Kind code of ref document: T Effective date: 20150629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150629 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20180620 Year of fee payment: 15 Ref country code: CH Payment date: 20180626 Year of fee payment: 15 Ref country code: DE Payment date: 20180625 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004004567 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: MAE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190629 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190630 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190630 |