EP1448304B1 - Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre - Google Patents
Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre Download PDFInfo
- Publication number
- EP1448304B1 EP1448304B1 EP02803364A EP02803364A EP1448304B1 EP 1448304 B1 EP1448304 B1 EP 1448304B1 EP 02803364 A EP02803364 A EP 02803364A EP 02803364 A EP02803364 A EP 02803364A EP 1448304 B1 EP1448304 B1 EP 1448304B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mill
- contents
- pulp
- angular positions
- filling ratio
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C17/00—Disintegrating by tumbling mills, i.e. mills having a container charged with the material to be disintegrated with or without special disintegrating members such as pebbles or balls
- B02C17/18—Details
- B02C17/1805—Monitoring devices for tumbling mills
Definitions
- the present invention relates to a method for evaluating the filling rate of a tubular rotary mill comprising a cylindrical shell rotating about its longitudinal axis, the contents of which consist of a load of grinding gear of metal alloy and the material to grinding which forms the pulp inside the mill as it is ground, and occupies, during the rotation thereof and seen in the direction of rotation, essentially the fourth trigonometric quarter of the section of the mill. grinder while the foot of the contents extends into the third trigonometric quarter while the head is raised in the first trigonometric quarter.
- the invention also relates to an advantageous device for implementing this method.
- the invention is essentially mills type ball mills or bars, used in particular for grinding clinker, coal and or ores.
- the optimum grinding conditions are achieved when the volume of the pulp corresponds approximately to the volume of the voids existing between the grinding machines or is slightly greater than this volume, without however exceeding it by 20%.
- the volume of the pulp is too low, the grinding efficiency decreases and, above all, the grinding machines which are in contact with each other wear out one another.
- the volume of the pulp is too great the grinding efficiency also decreases.
- the knowledge of the amount of pulp in the mill makes it possible, therefore, to adjust the feed of the crusher in the most adequate way that is suitable for optimum operation of the crusher.
- a first means consists in measuring the evolution of the power absorbed by the mill. This power absorbed by the grinder increases with the filling rate until reaching a maximum beyond which it begins to decrease, in particular because of the lesser influence of the unbalance.
- the power curve has a very flat maximum, which greatly reduces the sensitivity of the measurement as soon as we approach this maximum. Such a method is described in: "Canadian Mineral Processors" Proceedings 1998, Paper No. 24 Ottawa, Ontario.
- a second method consists in measuring the forces exerted on the shielding.
- An instrumented shielding plate is placed in the shield and when it enters the load, the force exerted on the plate increases suddenly and decreases as it exits the load. This measure is only applicable in a mill equipped with a rubber shield and is very sensitive to the wear of the instrumented plate. Such a method is described in the patent WO93 / 00996 .
- Another method is to measure the deformation of the ferrule of the mill as it undergoes radial and transverse deformations which are all the more important that the mill is filled.
- the sensitivity of this measurement is reduced in the case of a low L / D ratio (mill length to diameter) and by any stiffening element such as an intermediate partition or a thick thickness of the ferrule or shield.
- the principle of this measure is described in the article " Measuring System of the Mill Load in Grinding Ball Mill Circuits "by J. Kolacz-Mineral Engineering, Vol 10, No. 12, 1997 p 1329-1338 .
- Another method is to measure the noise generated by the shocks between the grinding bodies and the shield of the mill.
- This noise increases with the filling rate in grinding apparatus but, the material to grinding dampens shocks, the noise decreases when the material filling increases, hence inaccuracy of measurement.
- microphones were used which are placed near the mill shell to pick up the noises.
- this method is influenced by external noise (nearby grinders in the grinding chamber) as well as other factors such as the nature of the crushed material, the shape of the grinding media and the wear of the shield.
- Such a method is described in the article "New acoustic method for measuring the filling ratio of mill feed in tube mills" by F. Godler and J. Hagenbach, Zement-Kalk-Gyps No. 4/1994, pE 114-E 119 .
- the document US-A-5,698,797 discloses a device for controlling a ball mill comprising a cylinder which contains a mass of balls which, when the mill is rotating at a nominal speed, take a position between two generatrices spaced by an angle between a minimum angle and a maximum angle, and a coal mass which, when the mill is rotating at a nominal speed, takes a position between two generators, said apparatus further comprising an electromagnetic wave transmitter disposed within the mill and at least one wave receiver disposed outside the mill, said at least one wave receiver being operably connected to an electronic circuit for determining at least one parameter of the mill selected from the group consisting of a quantity of balls, a quantity of coal and the wear of the cylinder.
- the measurement by wave absorption makes it possible to distinguish the material to grind balls but is not applicable to any type of material and presents a health hazard because of X-rays or gamma.
- the object of the present invention is to provide a new method and device which allows a reliable evaluation of the filling ratio, which can be easily implemented on an existing mill and which can separately provide information regarding the grinding load and pulp.
- the present invention provides a method of the kind described in the preamble which is characterized in that one establishes, by modeling, an algorithm which defines a relationship between the degree of filling of a mill, a part, and the angular positions of the foot and the head of the grinder contents, as well as its absorbed power, on the other hand, in that it is measured in the grinder whose fill rate is to be determined angular positions of the foot and the head of the content, as well as its absorbed power and in that one determines, using these measures and the algorithm, the filling rate of the mill.
- the angular positions of the foot and the head of the grinding charge are determined inductively, while the angular positions of the foot and the head of the pulp are determined by a conductive route.
- the device for carrying out this method for the evaluation of the filling rate of a mill whose shell comprises an inner shield is characterized in that the shield comprises at least one resin or elastomer plate in which is integrated a detection system for detecting the angular position at which the system enters the grinder contents and the angular position at which the system leaves the grinder contents, in that the ferrule comprises a sensor for generating a synchronization signal at each mill tower, in that the signals supplied by the detection system and the sensor are processed in an on-board processing device and sent by radio to a computer center.
- the detection device preferably comprises an inductive sensor for determining the angular positions of the foot and the head of the grinding charge and a conductive sensor for determining the angular positions of the foot and the head of the pulp.
- All the sensors are preferably doubled and buried at different depths in the plates that carry them in order to enter into service successively as and when the plates wear.
- Fig. 1 shows a grinder whose grinding load 1 consists of balls and which contains a quantity of material to be crushed 2 forming the pulp.
- the grinding ball filling generally corresponds, depending on the operating conditions, to 20 to 40% of the total volume of the mill.
- the volume of the pulp corresponds for optimum operation of the mill, as has been stated in the introduction, approximately to the volume of the voids between the balls or is slightly higher without exceeding it by 20%.
- the contents of the mill has, in section, the overall shape of a "bean" and focuses essentially in the fourth trigonometric quarter.
- the feet 3 and 5 of the pulp, respectively the balls extend in the third trigonometric quarter, while the heads 4 and 6 of the pulp, respectively of the balls, are raised in the first trigonometric quarter.
- the invention provides sensors that trigger an electrical signal when they enter the pulp 2, respectively the load 1, and another signal at the time they leave.
- the invention provides conductive sensors 7 and 8 by which is measured a current created by a chemical stack consisting of two steel masses of different compositions forming electrodes which, interconnected by a conductive medium constituted by the pulp, are the source of an electric current.
- a pair of sensors 7, 8 respectively shown in Figures 4 and 5. As can be seen, these sensors are buried at different depths in the elastomer plate 9. Thus, when the sensor 7, 8 at the surface of Figure 4 is degraded by wear, the sensor 7, 8 of Figure 5 buried in the plate 9 can take over.
- an inductive sensor 10 known per se, which will also be arranged in the plate 9 of the door and embedded in the mass of the resin. As shown in Figures 2, 4 and 5 will also use two sensors 10 buried at different depths to continue measurements when the surface sensor is degraded by wear.
- a synchronization signal is generated at each revolution of the mill by a device of cells, for example photoelectric cells, respectively provided on the ferrule and on a fixed frame and making it possible to provide a reference for determining the angular positions. . If this signal is the starting point, knowing the speed of rotation of the drum, the moments of appearance and disappearance of the measurement signals provide an indication of the angular positions of the feet 3 and 5 and the heads 4 and 6 with respect to a reference point which can be that of the position of the synchronization device.
- the signals supplied by the sensors are recorded, filtered and processed by an embedded system 12 fixed to the ferrule which sends them by radio to a computer center not shown. All these embedded devices can be powered by an electric generator 13 fixed on the ferrule or by inductive energy transmission.
- FIG. 6 schematically illustrates the measurements provided by the sensors 7, 8 and 10. These are the angles ⁇ 1 and ⁇ 2 of the foot 3, respectively of the head 4, of the pulp, as well as the angles ⁇ 1 and ⁇ 2 of the foot 5, respectively of the head 6, of the grinding charge. These angles are measured with respect to a reference axis determined, in this case, by the synchronization device.
- Figure 7 summarizes the results of such tests for the evaluation of the filling rate of grinding machinery for the grinding of ores.
- the load for these tests consisted of 40 mm and 25 mm diameter balls.
- the relative percentage of minerals - water was kept constant and the mill speed was 34 rpm.
- the filling of the ball mill has been progressively increased from 700 kg to 900 kg per addition between 8 and 20 kg.
- the pulp filling was not controlled but was the result of the evolution of the process and varied between 289 and 443 kg.
- the straight line in FIG. 7 represents the actual quantities of balls in the mill.
- the points represent the evaluations of the quantity of balls obtained by means of the aforementioned mathematical model and on the basis of the measurement of the angles ⁇ 1 and ⁇ 2 as well as the power absorbed.
- the measurement of the angular positions ⁇ 1 and ⁇ 2 concerning the pulp provides, in addition, information on the fluidity of the pulp, that is to say its water content. Indeed, the lift of the pulp, so the angle ⁇ 2 is all the lower as the fluidity is greater. This knowledge also contributes to optimizing the operation of the mill.
Landscapes
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Crushing And Grinding (AREA)
- Disintegrating Or Milling (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Control Of Metal Rolling (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Sampling And Sample Adjustment (AREA)
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
Description
- La présente invention concerne un procédé d'évaluation du taux de remplissage d'un broyeur rotatif tubulaire comprenant une virole cylindrique tournant autour de son axe longitudinal dont le contenu est constitué d'une charge d'engins broyants en alliage métallique et de la matière à broyer qui forme la pulpe à l'intérieur du broyeur au fur et à mesure qu'elle est broyée, et occupe, pendant la rotation de celui-ci et vu dans le sens de la rotation, essentiellement le quatrième quart trigonométrique de la section du broyeur tandis que le pied du contenu se prolonge dans le troisième quart trigonométrique alors que la tête est remontée dans le premier quart trigonométrique. L'invention concerne également un dispositif avantageux pour la mise en oeuvre de ce procédé.
- L'invention vise essentiellement les broyeurs du type broyeurs à boulets ou à barres, utilisés notamment pour le broyage du clinker, du charbon et-ou des minerais.
- La connaissance du taux de remplissage d'un broyeur est particulièrement importante pour la conduite optimale des broyeurs miniers travaillant en voie humide car l'usure en engins broyants y est très importante et l'appoint en engins broyants doit être réalisé de façon quasi continue. Ceci nécessite de connaître à tout instant la quantité d'engins encore présente dans le broyeur et, par voie de conséquence, la possibilité de mesurer séparément la quantité d'engins broyants et la quantité de pulpe contenue dans le broyeur.
- On a constaté que les conditions de broyage optimales sont réalisées lorsque le volume de la pulpe correspond approximativement au volume des vides existant entre les engins broyants ou est légèrement supérieur à ce volume, sans toutefois le dépasser de 20%. Lorsque le volume de la pulpe est trop faible, le rendement du broyage diminue et, surtout, les engins broyants qui sont en contact entre eux s'usent mutuellement. Lorsque le volume de la pulpe est trop grand le rendement du broyage diminue également. La connaissance de la quantité de pulpe dans le broyeur permet, par conséquent, de régler l'alimentation du broyeur de la façon la plus adéquate qui convient à un fonctionnement optimal du broyeur.
- Parmi les nombreuses techniques actuellement connues pour déterminer le taux de remplissage d'un broyeur en fonctionnement, aucune n'a donné entière satisfaction car, en général, elles sont, soit trop imprécises, soit incomplètes.
- Un premier moyen consiste à mesurer l'évolution de la puissance absorbée par le broyeur. Cette puissance absorbée par le broyeur augmente avec le taux de remplissage jusqu'à atteindre un maximum au-delà duquel elle commence à diminuer, notamment à cause de la moindre influence du balourd. La courbe de puissance présente un maximum très plat, ce qui diminue fortement la sensibilité de la mesure dès que l'on approche de ce maximum. Une telle méthode est décrite dans : "Canadian Mineral Processors" Proceedings 1998, paper n° 24 Ottawa, Ontario.
- Une deuxième méthode consiste à mesurer les forces exercées sur le blindage. On dispose une plaque de blindage instrumentée dans le blindage et lorsque celle-ci pénètre dans la charge, la force exercée sur la plaque augmente subitement et diminue lorsque celle-ci sort de la charge. Cette mesure n'est applicable que dans un broyeur équipé d'un blindage en caoutchouc et est très sensible à l'usure de la plaque instrumentée. Une telle méthode est décrite dans le brevet
WO93/00996 - Une autre méthode consiste à mesurer la déformation de la virole du broyeur vu que celle-ci subit des déformations radiales et transversales qui sont d'autant plus importantes que le broyeur est rempli. La sensibilité de cette mesure est réduite dans le cas d'un rapport L/D (longueur du broyeur sur diamètre) faible et par tout élément rigidifiant tel une cloison intermédiaire ou une forte épaisseur de la virole ou du blindage. Le principe de cette mesure est décrit dans l'article "Measurement System of the Mill charge in Grinding Ball Mill circuits" par J. Kolacz-Mineral Engineering, Vol 10, No. 12, 1997 p 1329-1338.
- On a également envisagé l'installation de pesons pour pouvoir effectuer une mesure directe du poids du broyeur. Toutefois, cette installation est peu aisée sur des broyeurs existants.
- Une autre méthode consiste à mesurer le bruit engendré par les chocs entre les corps broyants et le blindage du broyeur. Ce bruit augmente avec le taux de remplissage en engins broyants mais, la matière à broyer amortissant les chocs, le bruit diminue lorsque le remplissage en matière augmente, d'où imprécision de la mesure. Pour effectuer ces mesures, on a utilisé des microphones qui sont placés près de la virole du broyeur pour capter les bruits. Cette méthode est toutefois influencée par les bruits extérieurs (broyeurs avoisinants dans le hall de broyage) ainsi que d'autres facteurs tel que la nature de la matière broyée, la forme des corps broyants et l'usure du blindage. Une telle méthode est décrite dans l'article "New acoustic method for measuring the filling ratio of mill feed in tube mills "de F. Godler et J. Hagenbach, Zement-Kalk-Gyps No. 4/1994, p.E 114-E 119.
- Le brevet
allemand DE19933995A1 tente de remédier à l'interférence des différents bruits en remplaçant les microphones par des capteurs à ultrasons fixés à la virole. Ces capteurs mesurent les oscillations de la virole où ils sont fixés et non les bruits transmis à travers l'air, ce qui résout le problème des bruits parasites. - Le document
US-A-5 698 797 divulgue un dispositif pour contrôler un broyeur à boulets comprenant un cylindre qui contient une masse de boulets qui, lorsque le broyeur est en rotation à vitesse nominale, prennent une position entre deux génératrices espacées par un angle compris entre un angle minimal et un angle maximal, et une masse de charbon qui, lorsque le broyeur est en rotation à vitesse nominale, prend une position entre deux génératrices, ledit dispositif comprenant en outre un émetteur d'onde électromagnétique disposé à l'intérieur du broyeur et au moins un récepteur d'onde disposé à l'extérieur du broyeur, ledit au moins récepteur d'onde étant connecté opérationnellement à un circuit électronique pour déterminer au moins un paramètre du broyeur sélectionné parmi le groupe constitué d'une quantité de boulets, d'une quantité de charbon et de l'usure du cylindre. - Toutes les méthodes décrites ci-dessus ont, en outre, le handicap qu'elles ne permettent pas d'évaluer séparément le taux de remplissage en engins broyants et le taux de remplissage en pulpe ou matières à broyer.
- La mesure par absorption d'ondes permet bien de distinguer la matière à broyer des boulets mais n'est pas applicable à tout type de matière et présente un danger pour la santé à cause des rayons X ou gamma.
- Le but de la présente invention est de prévoir un nouveau procédé et dispositif qui permet une évaluation fiable du taux de remplissage, qui peut être facilement mis en oeuvre sur un broyeur existant et qui peut fournir séparément des informations pour ce qui concerne la charge broyante et la pulpe.
- Pour atteindre cet objectif, la présente invention propose un procédé du genre décrit dans le préambule qui est caractérisé en ce que l'on établit, par modélisation, un algorithme qui définit une relation entre le degré de remplissage d'un broyeur, d'une part, et les positions angulaires du pied et de la tête du contenu du broyeur, ainsi que de sa puissance absorbée, d'autre part, en ce que l'on mesure dans le broyeur dont on veut déterminer le taux de remplissage les positions angulaires du pied et de la tête du contenu, ainsi que de sa puissance absorbée et en ce que l'on détermine, à l'aide de ces mesures et de l'algorithme, le taux de remplissage du broyeur.
- Ces mesures peuvent être effectuées séparément pour déterminer le taux de remplissage en engins broyants et celui de la pulpe.
- Les positions angulaires du pied et de la tête de la charge broyante sont déterminées par voie inductive, tandis que les positions angulaires du pied et de la tête de la pulpe sont déterminées par voie conductive.
- Le dispositif pour la mise en oeuvre de ce procédé pour l'évaluation du taux de remplissage d'un broyeur dont la virole comporte un blindage intérieur est caractérisé en ce que le blindage comporte au moins une plaque en résine ou élastomère dans laquelle est intégré un système de détection destiné à détecter la position angulaire à laquelle le système pénètre dans le contenu du broyeur et la position angulaire à laquelle le système quitte le contenu du broyeur, en ce que la virole comporte un capteur destiné à engendrer un signal de synchronisation à chaque tour du broyeur, en ce que les signaux fournis par le système de détection et le capteur sont traités dans un dispositif de traitement embarqué et envoyés par radio vers un centre de calcul.
- Le dispositif de détection comporte, de préférence, un capteur inductif pour déterminer les positions angulaires du pied et de la tête de la charge broyante et un capteur conductif pour déterminer les positions angulaires du pied et de la tête de la pulpe.
- Tous les capteurs sont, de préférence, doublés et enfouis à des profondeurs différentes dans les plaques qui les portent afin d'entrer en service successivement au fur et à mesure de l'usure des plaques.
- D'autres particularités et caractéristiques de l'invention ressortiront de la description détaillée d'un mode de réalisation préféré, présenté ci-dessous, à titre d'illustration, en référence aux dessins annexés dans lesquels :
- la fig. 1 illustre schématiquement une coupe diamétrale à travers un broyeur ;
- la fig. 2 est une vue schématique d'une coupe longitudinale à travers un broyeur muni de l'équipement proposé par la présente invention ;
- la fig. 3 illustre schématiquement une coupe diamétrale à travers le broyeur de la figure 2 ;
- les fig. 4 et 5 montrent une vue agrandie en coupe des plaques portant les capteurs ;
- la fig. 6 est une vue analogue à celle de la fig.1 illustrant les détails des positions angulaires et
- la fig. 7 montre un graphe représentant la corrélation entre le calcul fait suivant la présente invention et la pesée réelle des engins broyants.
- La fig. 1 montre un broyeur dont la charge broyante 1 est constituée de boulets et qui contient une certaine quantité de matière à broyer 2 formant la pulpe. Le remplissage en boulets de broyage correspond généralement, suivant les conditions de fonctionnement, à 20 à 40% du volume total du broyeur. Le volume de la pulpe correspond pour une opération optimale du broyeur, comme il a été précisé dans l'introduction, approximativement au volume des vides entre les boulets ou est légèrement supérieur sans le dépasser de 20%.
- Pendant la rotation du broyeur dans le sens de la flèche sur la figure 1, le contenu du broyeur possède, en section, la forme globale d'un "haricot" et se concentre essentiellement dans le quatrième quart trigonométrique. Les pieds 3 et 5 de la pulpe, respectivement des boulets, s'étendent toutefois dans le troisième quart trigonométrique, tandis que les têtes 4 et 6 de la pulpe, respectivement des boulets, sont relevées dans le premier quart trigonométrique.
- En raison des constitutions différentes de la charge 1 et de la pulpe 2, leurs pieds respectifs 5 et 3 et leurs têtes respectives 6 et 4 occupent des positions angulaires différentes. C'est ainsi que la charge broyante 1 est relevée davantage que la pulpe 2. La présente invention, comme on le verra plus loin, met à profit ces différences pour déterminer séparément le volume de la charge et celui de la pulpe.
- A cet effet, l'invention prévoit des capteurs qui déclenchent un signal électrique au moment où ils pénètrent dans la pulpe 2, respectivement la charge 1, et un autre signal au moment où ils en sortent.
- Pour la pulpe, l'invention a prévu des capteurs conductifs 7 et 8 par lesquels on procède à la mesure d'un courant créé par une pile chimique constituée par deux masses d'acier de compositions différentes formant des électrodes qui, reliées entre elles par un milieu conducteur constitué par la pulpe, sont la source d'un courant électrique.
- Ces masses d'acier sont intégrées à une plaque de résine ou élastomère 9 qui, pour la facilité de l'accès, peut être placée sur la porte du broyeur.
- Dans un mode de réalisation avantageux, on a prévu une paire de capteurs 7, 8 montrés respectivement sur les figures 4 et 5. Comme on peut le constater, ces capteurs sont enfouis à des profondeurs différentes dans la plaque en élastomère 9. Ainsi, lorsque le capteur 7, 8 en surface de la figure 4 est dégradé par l'usure, le capteur 7, 8 de la figure 5 enfoui dans la plaque 9 peut prendre le relais.
- Lors de la rotation du broyeur, au moment où les électrodes 7 et 8 du capteur pénètrent dans la pulpe, celle-ci permet le passage d'un courant entre ces électrodes déclenchant ainsi un signal dont l'apparition permet de déterminer la position angulaire du pied 3 de la pulpe. De même, lorsque les électrodes 7, 8 sortent de la pulpe, le courant est interrompu et le moment de cette interruption fournit une information sur la position angulaire de la tête de pulpe 4.
- Pour effectuer cette mesure on utilisera un capteur inductif 10, connu en soi, qui sera également disposé dans la plaque 9 de la porte et noyé dans la masse de la résine. Comme le montrent les figures 2, 4 et 5 on utilisera également deux capteurs 10 enfouis à des profondeurs différentes pour pouvoir poursuivre les mesures lorsque le capteur en surface est dégradé par l'usure.
- Le fonctionnement est analogue à ce qui a été décrit ci-dessus. Lorsque le broyeur tourne, au moment où les capteurs inductifs 10 entrent dans la charge d'engins broyants 1, ils détectent une modification du champ électrique ce qui engendre un signal dont le moment d'apparition permet de positionner le pied 5 de la charge. Lorsque les capteurs inductifs 10 quittent la charge, ils détectent une nouvelle variation de champ électrique, ce qui permet de positionner la tête de la charge 6.
- Pour pouvoir déterminer ces positions angulaires, il est nécessaire d'avoir un point de référence. C'est la raison pour laquelle un signal de synchronisation est généré à chaque tour du broyeur par un dispositif de cellules, par exemple photoélectriques, prévues respectivement sur la virole et sur un châssis fixe et permettant de fournir une référence pour la détermination des positions angulaires. Si ce signal constitue le point de départ, en connaissant la vitesse de rotation du tambour, les moments d'apparition et de disparition des signaux de mesure fournissent une indication des positions angulaires des pieds 3 et 5 et des têtes 4 et 6 par rapport à un point de référence pouvant être celui de la position du dispositif de synchronisation.
- Les signaux fournis par les capteurs sont enregistrés, filtrés et traités par un système embarqué 12 fixé à la virole qui, les envoie par radio vers un centre de calcul non représenté. Tous ces dispositifs embarqués peuvent être alimentés par un générateur électrique 13 fixé sur la virole ou par transmission d'énergie par voie inductive.
- La figure 6 illustre schématiquement les mesures fournies par les capteurs 7, 8 et 10. Il s'agit des angles α1 et α2 du pied 3, respectivement de la tête 4, de la pulpe, ainsi que des angles β1 et β2 du pied 5, respectivement de la tête 6, de la charge broyante. Ces angles sont mesurés par rapport à un axe de référence déterminé, en l'occurrence, par le dispositif de synchronisation.
- Afin de pouvoir évaluer le taux de remplissage en charge broyante et en pulpe, on établit des modèles mathématiques de la formule suivante :

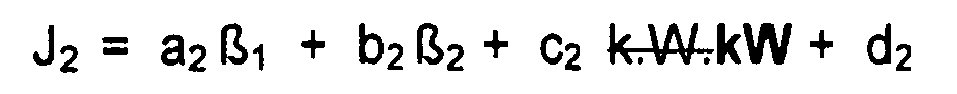
dans lesquelles : - J1 représente le volume de la pulpe/volume du broyeur ;
- J2 représente le volume de la charge/volume du broyeur ;
- a, b, c, d sont des coefficients paramétriques ;
- kW est la puissance absorbée mesurée par des moyens connus en soi.
- Ces modèles, notamment les coefficients paramétriques, peuvent être déterminés de manière empirique en introduisant dans un modèle de broyeur, différentes quantités connues de charge broyante et de pulpe et en mesurant, à chaque fois, les angles α1, α2, β1 et β2 ainsi que la puissance absorbée.
- Des essais en station pilote ont révélé que le procédé d'évaluation proposé par l'invention permet de travailler avec une grande précision. La figure 7 résume les résultats de tels essais pour l'évaluation du taux de remplissage en engins broyants pour le broyage de minerais.
- La charge pour ces essais était composée de boulets de 40 mm et 25 mm de diamètre. Le pourcentage relatif minerais - eau a été maintenu constant et la vitesse du broyeur était de 34 tours par minute. Le remplissage du broyeur en boulets à été augmenté progressivement de 700 kg à 900 kg par appoints compris entre 8 et 20 kg. Le remplissage en pulpe n'a pas été contrôlé mais était le résultat de l'évolution du processus et a varié entre 289 et 443 kg.
- La ligne droite sur la figure 7 représente les quantités réelles de boulets dans le broyeur. Les points représentent les évaluations de la quantité de boulets obtenues grâce au modèle mathématique précité et à sur base de la mesure des angles α1 et α2 ainsi que de la puissance absorbée. Ces essais ont montré que l'invention permet une évaluation du taux de remplissage en boulets avec une précision de l'ordre de 98 %.
- La mesure des positions angulaires α1 et α2 concernant la pulpe fournit, à titre complémentaire, des renseignements sur la fluidité de la pulpe, c'est-à-dire sa teneur en eau. En effet, le relevage de la pulpe, donc l'angle α2, est d'autant plus faible que la fluidité est plus grande. Ces connaissances contribuent également à une optimalisation de la marche du broyeur.
Claims (10)
- Procédé d'évaluation du taux de remplissage d'un broyeur rotatif tubulaire comprenant une virole cylindrique tournant autour de son axe longitudinal, dont le contenu est constitué d'une charge d'engins broyants (1) en alliage métallique et de la matière à broyer (2) qui forme la pulpe à l'intérieur du broyeur au fur à mesure qu'elle est broyée, dans lequel le contenu du broyeur occupe, pendant la rotation de celui-ci, et vu dans le sens de la rotation, essentiellement le quatrième quart trigonométrique de la section du broyeur, tandis ce que le pied du contenu (3) se prolonge dans le troisième quart trigonométrique alors que la tête (6) est remontée dans le premier quart trigonométrique, caractérisé en ce que l'on établit, par modélisation, un algorithme qui définit une relation entre le degré de remplissage d'un broyeur, d'une part, et les positions angulaires du pied (3) et de la tête (6) du contenu du broyeur ainsi que de sa puissance absorbée, d'autre part, en ce que l'on mesure dans le broyeur dont on veut déterminer le taux de remplissage les positions angulaires du pied (3) et de la tête (6) du contenu ainsi que de sa puissance absorbée et en ce que l'on détermine, à l'aide de ces mesures et de l'algorithme, le taux de remplissage du broyeur.
- Procédé selon la revendication 1, caractérisé en ce que l'on détermine séparément le taux de remplissage en engins broyants (1) et le taux de remplissage de la pulpe (2).
- Procédé selon la revendication 1, caractérisé en ce que l'on mesure les positions angulaires du pied (5) et de la tête (4) de la charge broyante (1) à l'aide d'un capteur inductif (10) par rapport à une position angulaire de référence.
- Procédé selon la revendication 1, caractérisé en ce que l'on mesure les positions angulaires du pied (3) et de la tête (6) de la pulpe à l'aide d'un capteur conductif (7,8) par rapport à une position angulaire de référence.
- Procédé selon l'une quelconque des revendications 1 à 4, caractérisé en ce que l'algorithme est du type :
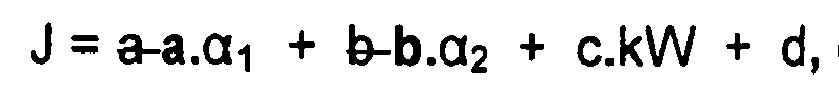
dans lequel :• J est le taux de remplissage ;• α1 et α2 sont les positions angulaires du pied (3) et de la tête (6) du contenu ;• kW est la puissance absorbée en kilowatts ;• a,b,c,d sont des coefficients paramétriques déterminés empiriquement. - Dispositif pour la mise en oeuvre du procédé selon l'une quelconque des revendications 1 à 5 pour l'évaluation du taux de remplissage d'un broyeur dont la virole comporte un blindage intérieur, caractérisé en ce que le blindage comporte au moins une plaque en résine ou élastomère (9) dans laquelle est intégré un système de détection comportant des capteurs (10,7,8), qui coopèrent avec un dispositif de traitement des signaux embarqué (12) fixé sur la virole et destiné à détecter la position angulaire dans laquelle ledit système pénètre dans le contenu du broyeur (2) et la position angulaire laquelle ledit système quitte le contenu du broyeur, en ce que ledit système de détection est destiné à engendrer un signal de synchronisation à chaque tour du broyeur, en ce que les signaux fournis par ledit système de détection et les capteurs (10,7,8) sont traités dans ledit dispositif de traitement embarqué (12) et envoyés par radio vers un centre de calcul.
- Dispositif selon la revendication 6, caractérisé en ce que le dispositif de détection se trouve dans une porte d'accès du broyeur.
- Dispositif selon la revendication 6, caractérisé en ce que le dispositif de détection comporte un capteur inductif (10) pour déterminer séparément les positions angulaires du pied (5) et de la tête (4) de la charge broyante.
- Dispositif selon la revendication 6, caractérisé en ce que ledit dispositif de détection comporte un capteur conductif (7,8) pour déterminer séparément les positions angulaires du pied (3) et de la tête (6) de la pulpe.
- Dispositif selon les revendications 8 et 9, caractérisé en ce que tous les capteurs sont doublés et enfouis à des profondeurs différentes des plaques qui les portent.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE2001/0758A BE1014486A3 (fr) | 2001-11-22 | 2001-11-22 | Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre. |
| BE200100758 | 2001-11-22 | ||
| PCT/EP2002/012637 WO2003043740A1 (fr) | 2001-11-22 | 2002-11-11 | Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1448304A1 EP1448304A1 (fr) | 2004-08-25 |
| EP1448304B1 true EP1448304B1 (fr) | 2008-01-09 |
Family
ID=3897130
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02803364A Expired - Lifetime EP1448304B1 (fr) | 2001-11-22 | 2002-11-11 | Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US7347113B2 (fr) |
| EP (1) | EP1448304B1 (fr) |
| CN (1) | CN1305574C (fr) |
| AT (1) | ATE383201T1 (fr) |
| AU (1) | AU2002366196B2 (fr) |
| BE (1) | BE1014486A3 (fr) |
| BR (1) | BR0214198B1 (fr) |
| CA (1) | CA2466593C (fr) |
| DE (1) | DE60224561T2 (fr) |
| DK (1) | DK1448304T3 (fr) |
| ES (1) | ES2297054T3 (fr) |
| NO (1) | NO329507B1 (fr) |
| WO (1) | WO2003043740A1 (fr) |
| ZA (1) | ZA200403559B (fr) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI115854B (fi) | 2003-01-17 | 2005-07-29 | Outokumpu Oy | Menetelmä myllyn täyttöasteen määrittämiseksi |
| WO2007124528A1 (fr) * | 2006-04-27 | 2007-11-08 | The University Of Queensland | Procédé et appareil permettant de surveiller un broyeur |
| WO2010049908A2 (fr) * | 2008-10-30 | 2010-05-06 | Van Zyl, Dorothea | Système de protection de charge suspendue et système de surveillance |
| CN103495487B (zh) * | 2013-10-17 | 2016-01-06 | 中冶长天国际工程有限责任公司 | 一种磨矿机控制中调节钢球填充率的方法和装置 |
| FI125518B (en) * | 2014-04-28 | 2015-11-13 | Outotec Finland Oy | Method and Arrangement for Determining the Filling Rate of a Large Grinder and a Large Grinder |
| EP3097979A1 (fr) * | 2015-05-28 | 2016-11-30 | ABB Technology AG | Procédé permettant de déterminer un angle de levage et procédé de positionnement d'un broyeur |
| CN107966173B (zh) * | 2017-12-28 | 2023-09-05 | 湖南科技大学 | 圆管带式输送机实验台管带横截面物料填充率测量装置 |
| CN110314741A (zh) * | 2018-03-29 | 2019-10-11 | 南京梅山冶金发展有限公司 | 精确测量球磨机介质充填率的方法 |
| CN109840377B (zh) * | 2019-01-30 | 2022-12-30 | 北京矿冶科技集团有限公司 | 一种磨机混合填充率在线软测量方法 |
| US20230302460A1 (en) * | 2020-04-09 | 2023-09-28 | S.P.M. Instrument Ab | Method and system for generating information relating to an internal state of a tumbling mill |
| CN111633828B (zh) * | 2020-05-28 | 2021-07-30 | 三一专用汽车有限责任公司 | 测量装置、搅拌筒、混凝土搅拌运输车和测量方法 |
| CN114593786B (zh) * | 2022-03-09 | 2024-12-27 | 青岛金星矿业股份有限公司 | 一种球磨机充填率测量装置 |
| CN115055272A (zh) * | 2022-04-29 | 2022-09-16 | 云南驰宏锌锗股份有限公司 | 一种中型球磨机最佳充填率的确定方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1607580A1 (de) * | 1967-04-26 | 1969-10-02 | Rheinische Kalksteinwerke | Verfahren zur Bestimmung des Schuettprofils und der sich daraus ergebenden Leistungsaufnahme einer Rohrmuehle |
| DE2117556A1 (de) * | 1971-04-10 | 1972-10-26 | Fried. Krupp Gmbh, 4300 Essen | Verfahren und Vorrichtung zum Regeln des Füllstandes von Kugelmühlen |
| SE468749C (sv) | 1991-07-12 | 1996-11-18 | Skega Ab | Anordning för registrering av i en kvarntrumma förekommande malchargevolym |
| US5698787A (en) * | 1995-04-12 | 1997-12-16 | Mcdonnell Douglas Corporation | Portable laser/ultrasonic method for nondestructive inspection of complex structures |
| FR2734739B1 (fr) * | 1995-06-01 | 1997-07-11 | Gec Alsthom Stein Ind | Dispositif de surveillance d'un broyeur a boulets |
| FR2792224B1 (fr) * | 1999-04-15 | 2001-06-01 | Alstom | Procede pour controler le niveau de remplissage en charbon d'un broyeur a boulets |
| DE19933995A1 (de) | 1999-07-20 | 2001-03-01 | Kima Ges Fuer Echtzeitsysteme | Füllstandsmessung für Kugelmühlen |
| DE10253791A1 (de) * | 2001-12-24 | 2003-07-03 | Gustav Eirich Gmbh & Co Kg | Rührwerksmühle |
-
2001
- 2001-11-22 BE BE2001/0758A patent/BE1014486A3/fr not_active IP Right Cessation
-
2002
- 2002-11-11 ES ES02803364T patent/ES2297054T3/es not_active Expired - Lifetime
- 2002-11-11 US US10/494,513 patent/US7347113B2/en not_active Expired - Fee Related
- 2002-11-11 CN CNB028231759A patent/CN1305574C/zh not_active Expired - Fee Related
- 2002-11-11 DE DE60224561T patent/DE60224561T2/de not_active Expired - Lifetime
- 2002-11-11 AT AT02803364T patent/ATE383201T1/de not_active IP Right Cessation
- 2002-11-11 CA CA2466593A patent/CA2466593C/fr not_active Expired - Fee Related
- 2002-11-11 AU AU2002366196A patent/AU2002366196B2/en not_active Ceased
- 2002-11-11 BR BRPI0214198-1A patent/BR0214198B1/pt not_active IP Right Cessation
- 2002-11-11 DK DK02803364T patent/DK1448304T3/da active
- 2002-11-11 EP EP02803364A patent/EP1448304B1/fr not_active Expired - Lifetime
- 2002-11-11 WO PCT/EP2002/012637 patent/WO2003043740A1/fr not_active Ceased
-
2004
- 2004-04-29 NO NO20041757A patent/NO329507B1/no not_active IP Right Cessation
- 2004-05-10 ZA ZA2004/03559A patent/ZA200403559B/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| AU2002366196B2 (en) | 2007-06-07 |
| CN1589178A (zh) | 2005-03-02 |
| WO2003043740A1 (fr) | 2003-05-30 |
| DK1448304T3 (da) | 2008-05-26 |
| DE60224561D1 (de) | 2008-02-21 |
| BE1014486A3 (fr) | 2003-11-04 |
| DE60224561T2 (de) | 2008-04-30 |
| US7347113B2 (en) | 2008-03-25 |
| BR0214198A (pt) | 2004-08-31 |
| US20040256505A1 (en) | 2004-12-23 |
| EP1448304A1 (fr) | 2004-08-25 |
| CA2466593C (fr) | 2011-07-26 |
| ZA200403559B (en) | 2005-05-25 |
| ES2297054T3 (es) | 2008-05-01 |
| AU2002366196A1 (en) | 2003-06-10 |
| BR0214198B1 (pt) | 2011-04-19 |
| NO329507B1 (no) | 2010-11-01 |
| NO20041757L (no) | 2004-07-15 |
| CA2466593A1 (fr) | 2003-05-30 |
| CN1305574C (zh) | 2007-03-21 |
| ATE383201T1 (de) | 2008-01-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| BE1014486A3 (fr) | Procede d'evaluation du taux de remplissage d'un broyeur rotatif tubulaire et dispositif pour sa mise en oeuvre. | |
| CA2177932A1 (fr) | Dispositif de surveillance d'un broyeur a boulets | |
| FR2530346A1 (fr) | Procede et dispositif d'acquisition de signaux sismiques dans un forage | |
| FR2552230A1 (fr) | Procede et appareil de detection de parametres physiques d'une canalisation, notamment pour l'indication de troncons non supportes | |
| WO2013124426A1 (fr) | Tete de mesure destinee a equiper un penetrometre dynamique et procede de mesure a l'aide d'une telle tete de mesure | |
| FR2660068A1 (fr) | Procede et dispositif de controle de tubes metalliques par courants de foucault. | |
| US20180369824A1 (en) | Comminuting machine with radar-assisted wear measurement function | |
| EP0995009B1 (fr) | Dispositif et methode de mesure du debit de deblais de forage | |
| FR2942313A1 (fr) | Dispositif de mesure de longueur de cables | |
| BE1013826A3 (fr) | Dispositif de determination de la corrosion des engins broyants dans un broyeur rotatif. | |
| EP0398809A1 (fr) | Procédé et dispositifs de mesure dynamique d'une charge en mouvement dans un plan vertical | |
| FR2916797A1 (fr) | Sonde ultrasonique d'imagerie 3-d pour caracteriser une zone de terrain autour d'un forage. | |
| EP0392937B1 (fr) | Procédé permettant l'établissement d'un diagnostic d'état de conduite ou galerie et appareillage pour sa mise en oeuvre | |
| EP1418443B1 (fr) | Procédé et dispositif pour la localisation d'un rebord disposé à la jonction de deux surfaces globalement planes | |
| SE455002B (sv) | Metanordning for metning av packningsgraden i byggnadsmaterial for damm- och vegbyggnadsendamal | |
| EP2381251B1 (fr) | Dispositif et procédé de contrôle non destructif pour détecter d'éventuelles anomalies d'épaisseur d'une paroi d'un tube | |
| FR2581898A1 (fr) | Procede et dispositif de controle du niveau de charge d'un broyeur | |
| EP3862489B1 (fr) | Dispositif et système de mesure pour la caractérisation géomécanique d'un sol, ainsi que procédé de mesure correspondant | |
| FR2463640A3 (fr) | Dispositif de reglage de l'espace de dechargement d'un concasseur a cone fonctionnant par inertie | |
| FR2663124A1 (fr) | Procede de mesure de caracteristiques d'une bande et dispositif de mise en óoeuvre du procede. | |
| EP2166306B1 (fr) | Dispositif et procédé de contrôle de dimensions d'une gaine d'un crayon d'une grappe de commande pour un coeur de réacteur nucléaire | |
| EP1267158A2 (fr) | Méthode de diagnostic de câbles de précontrainte externe contenus dans des gaines | |
| FR2771502A1 (fr) | Procede de mesure par ultrasons de la position relative de deux pieces immergees rapprochees | |
| FR2691747A1 (fr) | Procédé d'utilisation de données provenant d'un télécapteur de trou de sonde dans un puits actif pour déterminer des propriétés de fluides. | |
| FR2762628A1 (fr) | Procede et dispositif pour determiner la capacite d'un sol a soutenir et maintenir un ouvrage dispose dans le sol |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040422 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17Q | First examination report despatched |
Effective date: 20070221 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 60224561 Country of ref document: DE Date of ref document: 20080221 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20080400523 Country of ref document: GR |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2297054 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080409 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080609 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20081010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20081028 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20081107 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20081117 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20081126 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20081029 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081111 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20100730 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091111 Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100602 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091130 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20110329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091112 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20181024 Year of fee payment: 17 Ref country code: SE Payment date: 20181026 Year of fee payment: 17 Ref country code: DE Payment date: 20181023 Year of fee payment: 17 Ref country code: DK Payment date: 20181026 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20181025 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 60224561 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: MAE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP Effective date: 20191130 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191111 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20191130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 |