EP1361030B1 - Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques - Google Patents
Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques Download PDFInfo
- Publication number
- EP1361030B1 EP1361030B1 EP02291132.5A EP02291132A EP1361030B1 EP 1361030 B1 EP1361030 B1 EP 1361030B1 EP 02291132 A EP02291132 A EP 02291132A EP 1361030 B1 EP1361030 B1 EP 1361030B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- preform
- hydraulic binder
- mark
- stage
- impression
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 65
- 239000011230 binding agent Substances 0.000 title claims description 56
- 238000000034 method Methods 0.000 title claims description 25
- 238000001514 detection method Methods 0.000 claims description 47
- 239000000463 material Substances 0.000 claims description 37
- 239000000203 mixture Substances 0.000 claims description 23
- 238000005520 cutting process Methods 0.000 claims description 21
- 238000011144 upstream manufacturing Methods 0.000 claims description 14
- 230000005540 biological transmission Effects 0.000 claims description 10
- 239000011505 plaster Substances 0.000 claims description 8
- 230000015572 biosynthetic process Effects 0.000 claims 1
- 235000015115 caffè latte Nutrition 0.000 description 7
- 239000011111 cardboard Substances 0.000 description 2
- 239000004566 building material Substances 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000011087 paperboard Substances 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/14—Apparatus or processes for treating or working the shaped or preshaped articles for dividing shaped articles by cutting
- B28B11/16—Apparatus or processes for treating or working the shaped or preshaped articles for dividing shaped articles by cutting for extrusion or for materials supplied in long webs
- B28B11/166—Apparatus or processes for treating or working the shaped or preshaped articles for dividing shaped articles by cutting for extrusion or for materials supplied in long webs with devices for determining the correct cutting moment, e.g. measuring rollers or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/08—Apparatus or processes for treating or working the shaped or preshaped articles for reshaping the surface, e.g. smoothing, roughening, corrugating, making screw-threads
- B28B11/0863—Apparatus or processes for treating or working the shaped or preshaped articles for reshaping the surface, e.g. smoothing, roughening, corrugating, making screw-threads for profiling, e.g. making grooves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B19/00—Machines or methods for applying the material to surfaces to form a permanent layer thereon
- B28B19/0092—Machines or methods for applying the material to surfaces to form a permanent layer thereon to webs, sheets or the like, e.g. of paper, cardboard
Definitions
- the present invention relates to a method of manufacturing plates based on hydraulic binder, in particular plasterboard with thinned edges, and a production line of such plates (see US-A-5,842,280 ).
- the plates are generally obtained by cutting a preform based on hydraulic binder at specific lengths.
- a cutting system consisting of a wheel placed on the top of the preform and driven in rotation by the movement of the latter is used.
- the wheel is graduated and coupled to a counter which actuates the cutting device once the desired length for the plate is reached.
- the wheel and the meter are usually located at the downstream end of the production line, at a short distance from the cutting device, in order to avoid the phenomena of elongation or shrinkage of the preform.
- the patent application US Patent 5842280 discloses a measuring system, comprising a set of marks printed on the surface of building materials, including plates.
- the patent application GB-A-2221181 discloses a device for manufacturing plastic bags from a continuous web of heat-sealable material, comprising a sensor detecting marks print recording on the tape that is cut by a knife.
- the invention aims to propose an alternative to this wheel / counter system.
- Such a method has the particular advantage of allowing the determination of the length of the plate at the time of forming the preform.
- Such a method also has the advantage of being able to be used in the production of plates based on hydraulic binder with aminicis edges.
- the mark is already detected before step 2) and an impression is made in the preform.
- the mark is already detected before step 2), and a slat is introduced under the preform, the hydraulic setting of the composition is allowed to proceed and then the slat is removed.
- the mark is already detected before step 2), an impression is made in the preform and a lath is introduced under the preform, the introduction of the lath then being advantageously after the impression has been made and at the level where the impression has been made.
- the production line of plates based on hydraulic binder is provided with additional means for detecting the mark, means for producing an impression in the preform and / or a device for introducing slats under the preform, additional actuation means for actuating, after receiving a detection signal from the additional detection means, said means for producing an impression in the preform and / or said slat introduction means under the preform.
- the additional actuating means provide that the introduction of each slat is carried out substantially at the place where an impression has been made or opposite the location where was performed a fingerprint.
- the invention makes it possible to produce, in a satisfactory manner, plates based on hydraulic binder with thinned edges.
- a binder material 1 is poured onto a binder material 1 and is covered by means of a second facing material 3.
- the passage of the assembly under the forming plate 4 gives a preform 5, which moves, supported by a conveyor belt 7, towards the downstream zone of the line, where it is cut transversely by a cutting device 9, generally consisting of a roller provided with a knife ( figure 2 ), to give plates.
- upstream and downstream refer to the direction of travel of the preform 5.
- upstream zone is therefore meant in the present description, that part of the production line located near the forming plate 4.
- Downstream zone means that part of the production line situated near the cutting device 9.
- the hydraulic binder composition preferably comprises plaster.
- the facing materials 1 and 3 may consist of sheets of paper or cardboard, glass mats or any material known to those skilled in the art as being used as facing material.
- marking means 300 are provided, generally upstream of the forming plate 4, to produce at least one mark, preferably on the facing material 3 of the preform 5.
- the mark is therefore generally made upstream of the forming plate 4, that is to say before the preform 5 is formed.
- the mark may be produced by depositing a material such as an ink on the surface of the facing material, to make a stain, a line, or any sign.
- the deposited material may or may not be visible to the null eye.
- the dimensions of the mark can be very variable.
- the mark may also be constituted by a relief or a hollow formed on the surface of the facing material.
- the marking means 300 may thus consist of an ink-stamp part which is regularly moved back and forth in the direction of the facing material 3 illustrated by the double arrow B. When the piece forming a buffer between in contact with the facing material 3, it leaves a mark 301 on the face this material.
- marking means 300 such as an encoder wheel coupled to an ink jet device for triggering a net anchor (indexing of the jet speed, depending on the speed of scrolling cardboard) at the desired periodicity, controlled by the man of the metier or the operator.
- detection means 302 disposed above the preform 5 can also be seen at a suitable place so that when a mark 301 passes beneath them, they can detect it.
- These detection means 302 are of course chosen according to the type of the mark to be detected. They can be constituted by a photoelectric sensor.
- a detection signal is sent to actuating means (not shown), which then send a signal of actuation to the cutting device 9, so that the latter cuts the preform 5 to give a plate.
- additional detection means 303 are provided downstream of the marking means 300, preferably in the upstream zone, generally upstream of the forming plate 4.
- These additional detection means 303 are generally of the same type as the detection means 302, since they must be able to detect the mark 301.
- Additional actuation means are then also provided for, after receiving a detection signal from these additional detection means 303, sending an actuation signal to an apparatus for making an impression or reservation in the preform 5.
- This additional detection of the mark 301 for producing an impression therefore takes place before the detection of the mark 301 of step 2) of the process that triggers the cutting of the preform 5.
- the imprint can be achieved by any means, for example, by following the teachings of U.S. Patent Nos. 2,991,824 or 4,781,558.
- the preferred apparatus for producing impressions is schematically represented on the figure 3 .
- It comprises a frame 101 which is H-shaped, but which the person skilled in the art could easily give many other forms.
- first pulleys 102 and 103 On this frame 101 are supported, at a first end 104, two first pulleys 102 and 103 and, at a second end 107, two second pulleys 105 and 106.
- the first pulleys 102,103 are in a first plane, the second pulleys 105,106 in a second plane and the first plane is parallel to the second plane.
- the pulley 102 and the pulley 105 are located opposite each other and identical.
- the pulley 103 and the pulley 106 are also located opposite each other and identical.
- the pulleys 102, 103, 105 and 106 can turn on themselves.
- a first transmission belt 108 surrounds the first pulleys 102,103 and a second transmission belt 109 surrounds the second pulleys 105,106.
- the transmission belts 108 and 109 are identical. They are connected to one another by at least one thread 111.
- This wire 111 is removably attached to the first and second belts 108, 109 and extends between these belts 108, 109 so that its longitudinal axis is parallel to the axis of rotation of the pulleys.
- one of the pulleys for example the pulley 102 rotates, it drives the transmission belt 108 which itself drives the other pulley located in the same plane as it (the pulley 103) and the means elongate shape 110.
- the latter then moves according to the path defined, on the one hand, by the loop formed by the belt 108 and, on the other hand, as it is connected to the second belt 109, also by the loop constituted by the latter.
- the symmetry of the apparatus according to the invention therefore allows the axis of the wire 111 to move in an ellipse, its axis remaining constantly parallel to that of the pulleys.
- the apparatus may also comprise means for driving in rotation at least one of the pulleys. These means may possibly lead to two pulleys by means of the shaft on which they are mounted.
- the wire 111 generally has a cylindrical shape, but it can take a large number of forms including parallelepidedic, prismatic, etc.
- a plurality of wires 111 are arranged parallel to one another along the transmission belts 108 and 109 (see FIG. Figure 3 ).
- the pulleys are preferably gear wheels and the chain transmission belts can cooperate with these toothed wheels.
- the fixing of the wires can then be carried out as illustrated by the figure 4 .
- the support piece 113 is visible on the Figures 4,6 and 7 .
- It comprises the bore 118 adapted to cooperate with the corresponding portion 117 of the pin-thread pin 114 and a bore 121 opening into the bore 118.
- This bore 121 is threaded so that it can be screwed in a pressure screw 122 for compressing the wire 111 present inside the bore 118 to hold it firmly (see figure 4 ).
- pin-wire axis 114 is mounted so that its head 119 is on the inside of the chain, that is to say facing the other chain.
- the support member 113 preferably comprises two pairs (bore 118, threaded bore 121), the spacing between the axes of the bores 118 corresponding to the normal spacing between the axes of the rollers of a chain link 112, so that that two son 111 can be maintained on the same link 112, as can be deduced from Figures 6 and 7 .
- the distance between the transmission belts of this apparatus is at least equal to the width of the preform. 5.
- these belts and the pulleys are located on each longitudinal side of the preform.
- the apparatus is suitably arranged so that, when its transmission belts rotate, its elongated means creates an imprint in the preform 5.
- the apparatus may be above the preform 5, in which case it creates the impression 12 or under the preform 5, in which case it creates the imprint 12bis visible on the figure 10 .
- the apparatus according to the invention is located above the preform 5.
- the operation of the motor is adjusted so that the belts move at the same speed as the preform.
- the impression position 12 is not directly related to that of a mark 301, so that an imprint 12 may or may not be performed on a mark 301.
- the position of the imprint 12bis is not directly related to that of a mark 301, so that a footprint 12bis may or may not be made under a mark 301.
- the position of the mark 301 and that of the imprint are advantageously chosen so that the preform 5 is cut at an imprint 12.
- Plates 9a having transverse thinned edges 10 visible on the surface are thus obtained. figure 8 .
- the cutting device can be set to cut the preform opposite the location where this impression 12a was made (ie say on the other side of the preform).
- the preform is preferably cut about in the middle of the imprint 12 or 12bis.
- the additional actuation means are able, after receiving a detection signal from the additional detection means 303, to send an actuation signal to a slat insertion device under the preform 5.
- the additional detection means 303 and the electronic means thus make it possible to introduce the slat 6 under the preform 5, after the detection of the mark 301, by sending an actuation signal to a lath introducing device 6 under the preform 5.
- the position of the mark 301 is not directly related to the introduction of the slat 6, so that a slat 6 may or may not be introduced just under a mark 301.
- transverse edges means in this presentation the edges perpendicular to the direction of movement of the conveyor belt in a production line of hydraulic binder based plates. Such transverse edges are also called “plate ends”.
- a slat 6 is inserted between the preform 5 and the beginning of the conveyor belt 7.
- the distance between the forming plate 4 and the beginning of the conveyor belt 7 is such that the preform 5 has not yet had the time to harden substantially and still has great plasticity.
- the introduction is carried out in such a way that the longitudinal axis of the slat 6 is substantially perpendicular to the direction of movement of the conveyor belt 7.
- the slat 6 is then driven by the conveyor belt 7, just like the preform 5.
- the hydraulic setting and hardening of the plaster composition 2 is then performed throughout the movement of the preform 5, designated by the arrows A.
- the withdrawal of the slat 6 takes place before the cut of the preform 5.
- the hardness of the preform 5 is sufficient so that the slat 6 can be removed without deforming the preform 5 and without the plaster composition 2 filling the space or thinning 8 ( figure 2 ) left by the withdrawal of the lath 6.
- the removal of the slat 6 can be carried out in any appropriate manner. For example, when the length of the slat 6 is greater than the width of the preform 5, the slat 6 protrudes with respect to the preform 5, and can then be removed quickly in a direction substantially perpendicular to the direction of travel of the conveyor belt 7 and in away from the latter. This retraction action is illustrated by arrow B on the figure 1 .
- the withdrawal of the slat 6 can also occur by the fall of the slat 6 in the space between two rollers constituting the conveyor belt system, which, in general, is not continuous throughout the production line, but is formed by several carpets driven by rollers between which there are free spaces.
- the preform 5 continues to move, still driven by the conveyor belt 7 and the hardening of the plaster composition 2 continues.
- the mark 301 is then detected, in the downstream zone of the production line, by the additional detection means 302 which then trigger the operation of the cutting device 9.
- the position of the mark 301 and that of the thinning 8 are advantageously chosen so that the preform 5 is cut at the level of the thinning 8, preferably about the middle of this thinning.
- Plates 9a having transverse thinned edges 10 visible on the surface are thus obtained.
- figure 8 whose lengths are defined by the distance traveled by the conveyor belt between two cutting operations, that is to say, generally by the distance traveled by the conveyor belt between two consecutive thinning 8.
- This plate 9bis thus has two thinned transverse edges 10.
- each thinning 8 depends on the dimensions of the batten 6.
- the latter is generally a parallelepiped whose thickness is generally between 0.5 and 4 mm, preferably between 1.5 and 4 mm.
- Its width is generally between 5 and 20 cm and its length is at least approximately equal to the width of the preform 5 (possibly less the width of the longitudinal strips "tape” present if necessary), but generally higher in order to be able to seize it to remove it from below the preform 5.
- the slat 6 is longer than the width of the preform 5, so as to project relative thereto, which can facilitate its withdrawal.
- the constituent material of the slats 6 does not matter, as long as it allows these slats to withstand the weight of the preform thickness 5 which is above each slat 6. This can therefore be a plastic material, wood , metal, etc. having good wear resistance and stability over time.
- the method which has just been described comes in addition to a known method of manufacturing plasterboard having two longitudinal edges thinned.
- the latter generally provides for the introduction of a strip, generally made of plastic material, generally called “tape", on each longitudinal side of the conveyor belt 7.
- Tape a strip, generally made of plastic material
- the length of the plasterboard manufactured depends of course on the speed of movement of the conveyor belt and the frequency of cutting operations.
- the frequency of the cutting operations is generally directly related to the frequency of introduction of the slats, since it is generally sought to obtain plates having two transverse edges thinned, and the slats introduction frequency is a function of the detection of the marks 301 and therefore the frequency of marking operations.
- the method according to the invention comprises both the production of a print 12 or 12bis in the preform 5 and the introduction of a batten 6 under the preform 5.
- the additional actuation means are therefore capable, after detection of a mark 301 by the additional detection means 303, to send an actuation signal to the means for producing the imprint 12 or 12bis and a signal of actuation to the lath introduction device 6, in order to introduce a slat 6 under the preform, to let the hydraulic take place and then remove the slat 6, as explained above.
- the steps of introducing a slat 6 under the preform 5, and then hydraulically setting the hydraulic binder composition and removing the slat 6 take place after the step of producing the impression in the preform 5 .
- impression is preferably made either opposite the place where it is intended to introduce the batten 6 (impression 12), or where it is intended to introduce the batten 6 (impression 12bis) .
- the hydraulic binder plate production line according to the invention is preferably a production line of hydraulic binder based plates with aminicis edges.
- Such a line may comprise a device for introducing laths and / or means for producing impressions.
- a production line of hydraulic binder boards with aminicis edges provided with means or a device for the introduction of slats 23 under the preform 5 will first be described in detail with reference to figures 1 , 2 and 8 to 15 .
- the upstream zone of a hydraulic binder-based plate production line comprises a device for the introduction of laths under the preform.
- This device comprises a slatted magazine 20 formed of a rectangular horizontal surface 21 from the corners of which rise vertically and parallel, four angular pieces 22, shaped angle and turned towards each other, so as to frame a pile of slats 23.
- this slat magazine 20 is such that it can store a large number of slats 23 (see also Figures 12 and 13 ).
- the horizontal surface 21 of the lath magazine 20 is supported by feet 24.
- first slat 23 At the level of the first slat 23, that is to say that located at the bottom of the stack, are arranged parallel two cylinders 26, which are oriented so as to extract the first slat 23 from the stack by pushing it and sliding it towards an inclined plane 27 consisting of an inclined surface 28 downwards and a rim 29 at its lower part to retain the slat which has just been extracted and guide it later.
- a jack 31 is arranged parallel to the longitudinal axis of the inclined plane 27, so that the actuation of this jack 31 can give an impetus to the latte which has just been extracted from the slatted magazine 20.
- the slat thus propelled can then move by sliding parallel to the longitudinal axis of the inclined plane 27, the flange 29 the guide, to a second inclined plane 32 which extends the first inclined plane 27, the transverse side opposite the side 30.
- This second inclined plane 32 is also consists of an inclined surface 33 provided with a flange 34 at its bottom. It further comprises a stop 35 at its end opposite to the jack 31, this stop being generally constituted by a pneumatic damper and being intended to put an end to the movement of the batten propelled by the jack 31.
- the flange 34 is provided with openings 36 in front of which are arranged two jacks 37 oriented so as to propel the lath positioned on the second inclined plane 32 towards the top of the inclined surface 33.
- the first inclined plane 27 and the second inclined plane 32 are supported by feet, respectively, 38 and 39.
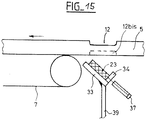
- a flat surface 40 is provided parallel to the surface 23, between the latter and the first inclined plane 27 for horizontally supporting a slat extracted from the slatted magazine 20 before its descent on the inclined surface 28 of the first inclined plane 27.
- the height of the feet 24, 35 and 36 is chosen such that a slat positioned on the second inclined plane 32 is at a height less than that of the preform 5.
- the length of the second inclined plane 32 is at least equal to that of the slat 23, that is to say at least equal to, and preferably greater than, the width of the preform 5.
- the difference between the length of the slat and the width of the preform 5 makes it possible to grasp the slat and remove it once the plaster composition has hardened.
- the production line according to the invention generally comprises electronic means which control its operation and allow, where appropriate, to enslave between them the implementations of different operations.
- the electronic means are able to send an actuation signal to the slats introduction device 23, after receiving a detection signal from the additional detection means 303.
- the frequency of the introduction of the slats under the preform is determined by the frequency of making marks 301 on the facing material 3 of the preform 5.
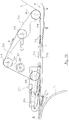
- the figure 16 represents the upstream zone of such a line comprising a variant of the apparatus for producing impressions, which is seen in profile in this figure.
- the apparatus comprises four first gearwheels 201,202,203,204 supported by a frame 205 and surrounded by a chain 206 constituted by links, some of which, the links 207, each support 2 wires, as indicated in connection with the figure 2 .
- This apparatus is symmetrical with respect to a vertical plane aligned with the direction of movement of the preform 5.
- the wires held by the links 207 extend transversely with respect to the preform 5 to a second chain, identical to the chain 206, and which surrounds second gearwheels identical to the first gearwheels 201,202,203,204.
- the apparatus is provided with an electric motor 209 driving in rotation by means of a belt 211 the shaft 210 on which the wheel is mounted. 203 and its symmetrical wheel. The rotation of these wheels causes that of the chain 206 in the direction indicated by the arrow D.
- This preform 5 is obtained in known manner by introducing the hydraulic binder paste according to the arrow E between the first facing material 2 and the second facing material 3 and passing the assembly between the upper platen 214 and lower 215 forming of the device.
- the distance between the gears 201,202,203,204 and their symmetrical wheels is at least equal to that of the preform 5 so that these gears do not touch this preform 5.
- the apparatus according to the invention is fixed at a suitable height so that, during operation of the production line, the movement of the chain 206 resulting in that of the son connected to the links 207, these son pass into the forming plate, c ' that is to say between the plates 214 and 215 and project downwards with respect to the upper plate 214.
- the space occupied by these wires between the upper plate 114 and the second facing material 3 is then reflected at this point by a thinning of the thickness of the preform 5.
- the electronic means of the production line are able to send an actuation signal to this apparatus, so that it carries out each imprint after receiving a detection signal from the additional detection means 303.
- the means for producing impressions cooperate with the slats introduction device under the preform 5 (consisting of the means 20 to 22 and 24 to 39 described above in FIG. relationship with Figures 11 to 15 ).
- the additional actuation means are therefore capable, after detection of a mark 301 by the additional detection means 303, to send an actuation signal to the means for producing the imprint 12 or 12bis and a signal of FIG. actuation at the slat introduction device 6.
- This variant is then advantageously disposed upstream of the slats introduction device.
- the electronic means then preferably calculate the precise moment at which they must send the actuation signals to the fingerprinting apparatus and to the batten introduction device, so as to synchronize their operations, so that the batten is introduced. in a footprint 12a on the underside of the preform 5, or if the footprint 12 is on the upper face of the preform 5, substantially opposite this footprint 12.
- the introduction of the slats 23 under the preform 5 is operated in part by the apparatus for the fingerprinting.
- this mechanical link between the fingerprinting apparatus and the slat introduction device can be replaced by a combined apparatus combining both fingerprinting means and batten introduction means.
- the chain 206 is then provided with a thrust pin 216 which is fixed on the outer side of the chain 206, that is to say the one opposite to that where the son are located.
- This thrust pin 216 has the function of hitting and moving the pusher 217 during the rotation of the chain 206. It can be fixed on a link of the chain 206 for example instead of a bearing axis of the roller of this link .
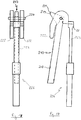
- a pusher 217 The shape of a pusher 217 is more visible on the Figures 17 and 18 .
- This pusher comprises a ruler-shaped elongated portion 218 provided at one end with a right-angled triangle-shaped portion 219 traversed by an axis 220 protruding from both sides of the portion 219. The vertex of the right-angled triangle is cut to give a face 221 parallel to the axis of the rule-shaped portion 218.
- the pusher 217 can occupy two positions. In its initial position (shown in dotted lines), it rests on the plate 215 and is turned towards the ground, so that its axis 220 is arranged transversely with respect to the preform 5 and its face 221 is at the bottom of the inclined surface 33, in the opening 36 of the flange 34.
- the pusher 217 When the pusher 217 is hit by the pushing finger 216, it moves up the inclined surface 33. In doing so, it pushes the batten 23 which then comes to be inserted between the preform 5 and the conveyor belt 7.
- the pushing finger 216 on the chain 206 is at a distance, relative to the threads held by the links 207, such that the slat 23 is introduced substantially opposite the location of the preform 5 where said threads come from form the imprint. This has the consequence that the movement of material caused by the introduction of the slat 23 is at least partially compensated by the imprint. It follows that the preform does not have a bump at the opposite point to where the slat 23 was introduced. This means that after removal of this slat 23, the thinning obtained on the underside of the preform 5 does not correspond to any bump on the top of the preform 5.
- the pusher 217 moved by the pushing finger 216 arrives in a second position ending in a receptacle, visible on the Figures 17 and 18 , and which is formed by two arcuate pieces 222 fixed by their upper ends on either side of the outer end 225 of the rod 223 of a jack 224.
- Each side of the axis 220 of the pusher 217 is received in an arcuate piece 222 and the portions 219 and 218 of the pusher 217 can be inserted into the space formed between the arcuate pieces 222, under the rod 223 of the jack 224.
- the rod 223 of the jack 224 is output, to receive the pusher 217.
- the pusher 217 is brought back above its initial position, then again emerging the rod 223 of the cylinder 224, the pusher 217 separates from the arcuate pieces 222 and falls back on the plate 215. It then finds itself in its initial position with its face 221 inside the opening 36.
- the dimensions of the pusher 217 are chosen so that it remains above the inclined surface 33.
- the cylinder 224 can be fixed to the frame 205 of the device, its location and its dimensions being determined according to the pusher 217 with which it must cooperate.
- the actuator 224 therefore has the function of returning the pusher 217 to its initial position. Its rod 223 is normally in the extended position, waiting to receive the pusher 217.
- each of the chains being provided with a thrust finger 216 each cooperating with a jack 224, and in a synchronized manner.
- the electronic and pneumatic (or possibly hydraulic) means of the production line control the operation of the apparatus for producing the impressions and the device for introducing the slats under the preform (constituted by the means 20 to 22 and 24 to 39 described above), so that once the pusher 117 returned to its initial position and the rod 223 of the cylinder 224 again output, a new slat 23 can be slid on the inclined plane 33.
- the actuation of the jack 224 is determined by the detection for example, by means of a photoelectric sensor, the passage of a pin or finger fixed at a suitable place on the chain 206, for example the same the pushing finger 216, this pin acting as a flag, that is to say when it is detected by the photoelectric sensor disposed at a suitable place on the production line or the apparatus, the electronic means control the return of the rod 223 of the cylinder 224 in the body of the cylinder, this return resulting, as explained above, the return of the pusher 217 to its initial position. Limit sensors of the cylinder 224, can then, once the rod 223 returned, cause a new actuation of the cylinder 224 to exit its rod 223, which drops the pusher 217 in its initial position.
- the frame 205 of the apparatus can, as is apparent from the figure 16 to be integral with the trays 214 and 215. It follows that the device can be used in place of a flat forming or a master roll that is used conventionally.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Structural Engineering (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
Description
- La présente invention concerne un procédé de fabrication de plaques à base de liant hydraulique, en particulier, de plaques de plâtre à bords amincis, ainsi qu'une ligne de production de telles plaques (voir
US-A-5 842 280 ). Dans une ligne de production de plaques à base de liant hydraulique, les plaques sont généralement obtenues par la coupe d'une préforme à base de liant hydraulique à des longueurs déterminées. - On utilise alors en général un système de coupe composé d'une roue posée sur le dessus de la préforme et entraînée en rotation par le déplacement de cette dernière. La roue est graduée et couplée à un compteur qui actionne le dispositif de coupe une fois que la longueur souhaitée pour la plaque est atteinte.
- La roue et le compteur sont habituellement situés à l'extrémité aval de la ligne de production, à faible distance du dispositif de coupe, ceci afin d'éviter les phénomènes d'allongement ou de rétrécissement de la préforme.
- La demande de brevet
US-A-5842280 décrit un système de mesure, comprenant un ensemble de marques imprimées sur la surface de matériaux de construction, notamment des plaques. - La demande de brevet
GB-A-2221181 - L'invention vise à proposer une alternative à ce système roue/compteur.
- Plus précisément, l'invention concerne un procédé de fabrication de plaques à base de liant hydraulique à partir d'une préforme supportée par un tapis transporteur et destinée à être coupée, ledit préforme comprenant un ensemble d'un matériau de parement recouvert d'une composition de liant hydraulique, ladite composition en outre étant recouvert d'un second matériau de parement, ledit ensemble étant passé sous une plaque de formage ou un rouleau de formage ; ce procédé comprenant les étapes de :
- 1) réalisation d'au moins une marque sur un matériau de parement de la préforme ;
- 2) détection de la marque ; et
- 3) envoi d'un signal d'actionnement à un dispositif de coupe de la préforme.
- Un tel procédé a notamment l'avantage de permettre la détermination de la longueur de la plaque au moment du formage de la préforme.
- En outre, il permet de déclencher d'autres opérations, telles que l'introduction d'une latte sous la préforme, la réalisation d'une empreinte dans la préforme ou d'un marquage de la plaque centré en longueur.
- Un tel procédé a aussi l'avantage de pouvoir être utilisé dans la réalisation de plaques à base de liant hydraulique à bords aminicis.
- Selon un mode de réalisation de l'invention, on détecte déjà la marque avant l'étape 2) et on réalise une empreinte dans la préforme.
- Selon un autre mode de réalisation de l'invention, on on détecte déjà la marque avant l'étape 2), et on introduit une latte sous la préforme, on laisse la prise hydraulique de la composition s'effectuer puis on retire la latte.
- Selon encore un autre mode de réalisation de l'invention, on détecte déjà la marque avant l'étape 2), on réalise une empreinte dans la préforme et et on introduit une latte sous la préforme, l'introduction de la latte étant alors avantageusement effectuée après la réalisation de l'empreinte et au niveau où l'empreinte a été réalisée.
- L'invention a également pour objet une ligne de production de plaques à base de liant hydraulique à partir d'une préforme supportée par un tapis transporteur et destinée à être coupée, ledit préforme comprenant un ensemble d'un matériau de parement recouvert d'une composition de liant hydraulique, ladite composition en outre étant recouvert d'un second matériau de parement, ledit ensemble étant passé sous une plaque de formage ou un rouleau de formage, cette ligne comprenant :
- a) dans une zone amont de la ligne de production, des moyens de marquage d'un matériau de parement de la préforme;
- b) dans une zone aval de la ligne de production, des moyens de détection d'une marque réalisée par les moyens de marquage ;
- c) un dispositif de coupe ; et
- d) des moyens d'actionnement, pour actionner ledit dispositif de coupe, après réception d'un signal de détection provenant des moyens de détection.
- Selon un mode de réalisation de la ligne de production de plaques à base de liant hydraulique selon l'invention, sont prévus des moyens supplémentaires de détection de la marque, des moyens de réalisation d'une empreinte dans la préforme et/ou un dispositif d'introduction de lattes sous la préforme, des moyens supplémentaires d'actionnement, pour actionner, après réception d'un signal de détection provenant des moyens supplémentaires de détection, lesdits moyens de réalisation d'une empreinte dans la préforme et/ou lesdits moyens d'introduction de lattes sous la préforme.
- Selon une variante avantageuse de ce mode de réalisation, les moyens supplémentaires d'actionnement prévoient que l'introduction de chaque latte soit effectuée sensiblement à l'endroit où une empreinte a été réalisée ou à l'opposé de l'endroit où a été réalisée une empreinte.
- Ainsi, l'invention permet de produire de manière satisfaisante des plaques à base de liant hydraulique à bords amincis.
- D'autres caractéristiques et avantages de l'invention vont maintenant être décrits en détail dans l'exposé qui suit et qui est donné en référence aux figures, dans lesquelles :
- la
figure 1 représente schématiquement et en perspective, la partie amont d'une ligne de production de plaques à base de liant hydraulique selon l'invention ; - la
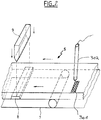
figure 2 représente schématiquement et en perspective, la partie aval d'une ligne de production de plaques à base de liant hydraulique selon l'invention ; - la
figure 3 représente schématiquement et en perspective, un appareil pour la réalisation d'empreintes dans la préforme à base de liant hydraulique ; - la
figure 4 représente schématiquement et en coupe l'assemblage d'un fil sur un maillon de chaîne ; - la
figure 5 représente schématiquement un axe pince-fil ; - la
figure 6 représente schématiquement et en vue de dessus une pièce-support montée sur un maillon de chaîne ; - la
figure 7 représente schématiquement la pièce-support de lafigure 6 en vue de face ; - la
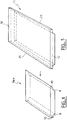
figure 8 représente une plaque que l'on peut obtenir avec le procédé selon l'invention ; - la
figure 9 représente une autre plaque que l'on peut obtenir avec le procédé selon l'invention ; - la
figure 10 illustre une étape intermédiaire optionnelle d'un procédé de fabrication de plaques à base de liant hydraulique ; - la
figure 11 représente schématiquement et en perspective, un dispositif pour l'introduction de lattes sous une préforme à base de liant hydraulique ; - la
figure 12 représente schématiquement et en vue de dessus, le dispositif de lafigure 11 ; - la
figure 13 représente schématiquement et en vue de côté, le dispositif de lafigure 11 ; - la
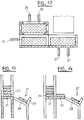
figure 14 représente schématiquement et en vue de côté une variante du dispositif de lafigure 11 ; - la
figure 15 représente schématiquement et en coupe, un détail du dispositif de lafigure 11 illustrant l'introduction d'une latte sous une préforme à base de liant hydraulique ; - la
figure 16 représente schématiquement une partie d'une ligne de production de plaques à base de liant hydraulique selon l'invention comportant une variante l'appareil pour - la réalisation des empreintes; et - les
figures 17 et 18 représentent schématiquement un poussoir et son réceptacle, éléments de l'appareil pour la réalisation des empreintes de lafigure 16 . - En se reportant à la
figure 1 , on voit une partie amont d'une ligne de production de plaques à base de liant hydraulique. - Dans la zone amont de la ligne, on coule sur un matériau de parement 1 une composition de liant hydraulique 2 et on la recouvre au moyen d'un second matériau de parement 3. Le passage de l'ensemble sous la plaque de formage 4 donne une préforme 5, qui se déplace, supportée par un tapis transporteur 7, vers la zone aval de la ligne, où elle est coupée transversalement par un dispositif de coupe 9, constitué généralement par un rouleau muni d'un couteau (
figure 2 ), pour des donner des plaques. - Les termes "amont" et "aval" se réfèrent au sens de défilement de la préforme 5.
- Par "zone amont", on entend donc dans le présent exposé, la partie de la ligne de production située à proximité de la plaque de formage 4.
- Par "zone aval", on entend la partie de la ligne de production située à proximité du dispositif de coupe 9.
- La composition de liant hydraulique comprend de préférence du plâtre.
- Les matériaux de parement 1 et 3 peuvent être constitués de feuilles de papier ou de carton, de mats de verre ou de tout matériau connu de l'homme du métier comme pouvant servir de matériau de parement.
- Selon l'invention, des moyens de marquage 300 sont prévus, en général en amont de la plaque de formage 4, pour produire au moins une marque, de préférence sur le matériau de parement 3 de la préforme 5.
- La marque est donc généralement réalisée en amont de la plaque de formage 4, c'est-à-dire avant que la préforme 5 ne soit formée.
- La marque peut être produite par dépôt d'un matériau tel qu'une encre sur la surface du matériau de parement, en vue de faire une tache, un trait, ou un signe quelconque. Le matériau déposé peut être visible ou non à l'oeil nul. Les dimensions de la marque peuvent être très variables.
- La marque peut également être constituée par un relief ou un creux réalisé à la surface du matériau de parement.
- Les moyens de marquage 300 peuvent donc être constitués d'une pièce formant tampon encreur qui est régulièrement animée d'un mouvement de va-et-vient en direction du matériau de parement 3 illustré par la double flèche B. Lorsque la pièce formant tampon entre en contact avec le matériau de parement 3, elle laisse une marque 301 sur la face ce matériau.
- En variante, on peut aussi utiliser d'autres moyens de marquage 300 tels qu'une roue codeuse accouplée à un dispositif à jet d'encre permettant de déclencher un ancrage net (indexation de la vitesse de jet, en fonction de la vitesse de défilement du carton) à la périodicité voulue, maîtrisée par l'homme du métieur ou l'opérateur.
- Sur la
figure 2 , on peut voir également des moyens de détection 302 disposés au-dessus de la préforme 5, à un endroit approprié pour que lorsqu'une marque 301 passe en dessous d'eux, ils puissent la détecter. - Ces moyens de détection 302 sont bien entendu choisis en fonction du type de la marque à détecter. Ils peuvent être constitués par un capteur photoélectrique.
- Ainsi, à chaque fois que la présence d'une marque 301 sur la préforme 5 est détectée par les moyens de détection 302, un signal de détection est envoyé à des moyens d'actionnement (non représentés), qui envoyent alors un signal d'actionnement au dispositif de coupe 9, de façon à ce que ce dernier coupe la préforme 5 pour donner une plaque.
- Selon un mode de réalisation avantageux de l'invention visible également sur la
figure 1 , des moyens supplémentaires de détection 303 sont prévus en aval des moyens de marquage 300, de préférence dans la zone amont, en général en amont de la plaque de formage 4. - Ces moyens supplémentaires de détection 303 sont généralement du même type que les moyens de détection 302, car ils doivent être aptes à détecter la marque 301.
- Des moyens supplémentaires d'actionnement sont alors également prévus pour, après réception d'un signal de détection en provenance de ces moyens supplémentaires de détection 303, envoyer un signal d'actionnement à un appareil de réalisation d'une empreinte ou réservation dans la préforme 5.
- Cette détection supplémentaire de la marque 301 pour la réalisation d'une empreinte a donc lieu avant la détection de la marque 301 de l'étape 2) du procédé qui déclenche la coupe de la préforme 5.
- L'empreinte peut être réalisée par tout moyen, par exemple, en suivant les enseignements des brevets américains n° 2 991 824 ou 4 781 558.
- De préférence, on utilise cependant un appareil qui va maintenant être décrit en détail.
- L'appareil préféré pour la réalisation des empreintes est représenté de manière schématique sur la
figure 3 . - Il comporte un bâti 101 qui est en forme de H, mais auquel l'homme du métier pourrait aisément donner de nombreuses autres formes.
- Sur ce bâti 101 sont supportées, à une première extrémité 104, deux premières poulies 102 et 103 et, à une seconde extrémité 107, deux secondes poulies 105 et 106.
- Les premières poulies 102,103 se trouvent dans un premier plan, les secondes poulies 105,106 dans un second plan et le premier plan est parallèle au second plan.
- La poulie 102 et la poulie 105 sont situées l'une en face de l'autre et identiques.
- La poulie 103 et la poulie 106 sont également situées l'une en face de l'autre et identiques.
- Les poulies 102,103,105 et 106 peuvent tourner sur elles-mêmes.
- Une première courroie de transmission 108 entoure les premières poulies 102,103 et une seconde courroie de transmission 109 entoure les secondes poulies 105,106.
- Les courroies de transmission 108 et 109 sont identiques. Elles sont reliées l'une à l'autre par au moins un fil 111.
- Ce fil 111 est fixé de manière amovible aux première et seconde courroies 108,109 et il s'étend entre ces courroies 108,109 de telle sorte que son axe longitudinal soit parallèle à l'axe de rotation des poulies.
- Ainsi, lorsque l'une des poulies, par exemple la poulie 102, tourne, elle entraîne la courroie de transmission 108 qui elle-même entraîne l'autre poulie située dans le même plan qu'elle (la poulie 103) ainsi que le moyen de forme allongée 110. Ce dernier se déplace alors selon la trajectoire définie, d'une part, par la boucle constituée par la courroie 108 et, d'autre part, comme il est relié à la seconde courroie 109, également par la boucle constituée par cette dernière.
- La symétrie de l'appareil selon l'invention permet donc à l'axe du fil 111 de se déplacer selon une ellipse, son axe restant constamment parallèle à celui des poulies.
- On peut prévoir que deux poulies situées l'une en face de l'autre soient fixées sur un même arbre.
- L'appareil peut aussi comprendre des moyens d'entraînement en rotation de l'une au moins des poulies. Ces moyens peuvent éventuellement entraîner deux poulies au moyen de l'arbre sur lequel elles sont montées.
- Le fil 111 présente généralement une forme cylindrique, mais il peut revêtir un grand nombre de formes parmi lesquelles on peut citer les formes parallélépidédique, prismatique, etc.
- Il peut être fixé par exemple par vissage sur les courroies de transmission de façon à pouvoir être dévissé et remplacé aisément par un autre moyen de forme allongée.
- Selon un mode de réalisation préféré de l'invention, plusieurs fils 111 sont disposés parallèlement les uns aux autres, le long des courroies de transmission 108 et 109 (voir
Figure 3 ). - Les poulies sont de préférence des roues dentées et les courroies de transmission des chaînes pouvant coopérer avec ces roues dentées.
- La fixation des fils peut alors être réalisée comme illustré par la
figure 4 . - Sur cette
figure 4 , on peut voir un fil 111 maintenu à un maillon de chaîne 112 au moyen d'une pièce-support 113 et d'un axe pince-fil 114. - Ce dernier remplace, dans le maillon de chaîne 112, l'un des axes porteurs de rouleau classiquement utilisés.
- L'axe pince-fil 114 est montré en détail sur la
figure 5 . Il comprend, dans l'ordre : - une extrémité filetée 115,
- une partie généralement cylindrique et lisse 116, apte à s'introduire dans le rouleau du maillon de chaîne 112 en vue de remplacer l'axe porte-rouleau utilisé classiquement,
- une partie lisse également généralement cylindrique et lisse 117, de diamètre généralement supérieur à celui de la partie 116 et apte à s'introduire dans le perçage 118 de la pièce support 113 (voir
figures 6 et 7 ), - une tête 119, et
- un alésage central 120 usiné généralement à partir de la tête 119, pouvant s'étendre jusqu'à la partie 116 et destiné à recevoir le fil 111.
- La pièce-support 113 est visible sur les
figures 4,6 et 7 . - Elle comprend le perçage 118 apte à coopérer avec la partie correspondante 117 de l'axe pince-fil 114 et un alésage 121 débouchant dans le perçage 118. Cet alésage 121 est fileté de façon à ce qu'on puisse y visser une vis de pression 122 destinée à comprimer le fil 111 présent à l'intérieur du perçage 118 en vue de le maintenir fermement (voir
figure 4 ). - Ainsi, pour fixer un fil 111 sur le maillon de chaîne 112, on réalise le montage de la
figure 4 . Pour cela, il suffit d'introduire la partie 117 de l'axe pince-fil 114 dans la pièce support 113, d'enlever l'axe porteur de rouleau normal du maillon 112, d'introduire dans l'axe du rouleau la partie 116 de l'axe pince-fil 114, de serrer l'ensemble en visant un écrou 123 sur l'extrémité 115 de l'axe pince-fil 114, d'introduire le fil 111 dans l'alésage central 120 de l'axe pince-fil 114 et de l'y maintenir fermement en vissant la vis de pression 122 dans l'alésage fileté 121 jusqu'à ce qu'elle comprime efficacement le fil 111. - Bien entendu, l'axe pince-fil 114 est monté de telle sorte que sa tête 119 soit du côté intérieur de la chaîne, c'est-à-dire tournée vers l'autre chaîne.
- La pièce-support 113 comporte de préférence deux couples (perçage 118, alésage fileté 121), l'espacement entre les axes des perçages 118 correspondant à l'espacement normal entre les axes des rouleaux d'un maillon de chaîne 112, de façon ce que deux fils 111 puissent être maintenus sur le même maillon 112, comme on peut le déduire des
figures 6 et 7 . - On disposant ainsi plusieurs pièces-supports 113 identiques sur des maillons voisins, on parvient à aligner parallèlement plusieurs fils 111 de manière à constituer le moyen de forme allongée.
- Afin que l'appareil qui vient d'être décrit puisse être utilisé de manière optimale sur une ligne de production de plaques à base de liant hydraulique, la distance entre les courroies de transmission de cet appareil est au moins égale à la largeur de la préforme 5. Ainsi, ces courroies et les poulies se situent de chaque côté longitudinal de la préforme.
- En outre, l'appareil est disposé de manière appropriée pour que, lorsque ses courroies de transmission tournent, son moyen allongé crée une empreinte dans la préforme 5.
- L'appareil peut être au-dessus de la préforme 5, dans ce cas, il crée l'empreinte 12 ou sous la préforme 5, auquel cas il crée l'empreinte 12bis visible sur la
figure 10 . - Pour des raisons pratiques, on préfère que l'appareil selon l'invention se trouve au-dessus de la préforme 5.
- Le fonctionnement du moteur est réglé de manière à ce que les courroies se déplacent à la même vitesse que la préforme.
- Bien entendu, on pourrait prévoir deux (ou plus) appareils selon l'invention, l'un étant situé au-dessus et l'autre au-dessous de la préforme, de manière à créer respectivement, une empreinte 12 sur le dessus de la préforme 5 et une empreinte 12bis sur le dessous de la préforme 5 (voir
Figure 10 ), le dessous de la préforme 5 étant le côté de cette préforme 5 qui repose sur le tapis transporteur 7. - La position d'empreinte 12 n'est pas directement liée à celle d'une marque 301, de sorte qu'une empreinte 12 peut ou non être réalisée sur une marque 301.
- De même, la position de l'empreinte 12bis n'est pas directement liée à celle d'une marque 301, de sorte qu'une empreinte 12bis peut ou non être réalisée sous une marque 301.
- La position de la marque 301 et celle de l'empreinte sont avantageusement choisies pour que la préforme 5 soit coupée au niveau d'une empreinte 12.
- On obtient ainsi des plaques 9bis ayant des bords transversaux amincis 10 visibles sur la
figure 8 . - Si l'on a affaire à une empreinte 12bis réalisée sur le dessous de la préforme, le dispositif de coupe peut être réglé pour couper la préforme à l'opposé de l'endroit où a été réalisée cette empreinte 12bis (c'est-à-dire sur l'autre face de la préforme).
- La préforme est de préférence coupée environ au milieu de l'empreinte 12 ou 12bis.
- Selon un autre mode de réalisation, les moyens supplémentaires d'actionnement sont aptes, après réception d'un signal de détection en provenance des moyens supplémentaires de détection 303, à envoyer un signal d'actionnement à un dispositif d'introduction de lattes sous la préforme 5.
- Ainsi, le procédé selon l'invention vient en complément d'un procédé de fabrication de plaques de plâtre à bords amincis comprenant les étapes suivantes (voir
figure 1 ) : - 1) on coule sur un matériau de parement 1 supporté par un tapis transporteur 7, une composition de liant hydraulique 2 de façon à obtenir une préforme 5, puis on introduit sous la préforme 5, une latte 6 dont la longueur est au moins environ égale à la largeur de la préforme 5;
- 2) on laisse la prise hydraulique de la composition de liant hydraulique 2 s'effectuer 2 et on retire ladite latte 6 ;
- 3) on coupe la préforme 5 au niveau de l'amincissement 8 créé par la latte 6.
- Les moyens supplémentaires de détection 303 et les moyens électroniques permettent donc d'introduire la latte 6 sous la préforme 5, après la détection de la marque 301, en envoyant un signal d'actionnement à un dispositif d'introduction de lattes 6 sous la préforme 5.
- Cette détection supplémentaire de la marque 301 pour l'introduction des lattes 6 a donc lieu avant la détection de la marque 301 de l'étape 2) du procédé qui déclenche la coupe de la préforme.
- La position de la marque 301 n'est pas directement liée à l'introduction de la latte 6, de sorte qu'une latte 6 peut ou non être introduite juste sous une marque 301.
- Cette introduction des lattes 6 sous la préforme en vue de fabriquer des plaques à base de liant hydraulique à bords aminicis va maintenant être décrite en détail en se référant aux
figures 1 ,2 et8 à 15 . - Tout d'abord, il est précisé que par "bords transversaux", on entend dans le présent exposé les bords perpendiculaires au sens de déplacement du tapis transporteur dans une ligne de production de plaques à base de liant hydraulique. De tels bords transversaux sont également appelés « bouts de plaque ».
- En se référant à la
figure 1 , on voit que, après la sortie de la préforme 5 de sous la plaque de formage (en anglais « forming plate ») 4 ou de sous le dispositif équivalent utilisé dans la ligne de production (par exemple, un rouleau de formage appelé en anglais « master roll »), une latte 6 est introduite entre la préforme 5 et le début du tapis transporteur 7. La distance entre la forming plate 4 et le début du tapis transporteur 7 est telle que la préforme 5 n'ait pas encore eu le temps de durcir sensiblement et présente encore une grande plasticité. L'introduction est effectuée de telle manière que l'axe longitudinal de la latte 6 soit sensiblement perpendiculaire au sens de déplacement du tapis transporteur 7. - La latte 6 est ensuite entraînée par le tapis transporteur 7, tout comme la préforme 5. La prise hydraulique et le durcissement de la composition de plâtre 2 s'effectuent ensuite tout au long du déplacement de la préforme 5, désigné par les flèches A.
- De préférence, le retrait de la latte 6 a lieu avant la coupe de la préforme 5.
- Ainsi, après un certain temps, auquel correspond une distance parcourue par la préforme 5 sur le tapis transporteur 7, que l'homme du métier sait déterminer en fonction de la vitesse de déplacement du tapis transporteur 7 et du temps de prise de la composition de plâtre 2, la dureté de la préforme 5 est suffisante pour que l'on puisse retirer la latte 6 sans déformer la préforme 5 et sans que la composition de plâtre 2 vienne remplir l'espace ou amincissement 8 (
figure 2 ) laissé par le retrait de la latte 6. - Le retrait de la latte 6 peut être effectué suivant toute manière appropriée. Par exemple, lorsque la longueur de la latte 6 est supérieure à la largeur de la préforme 5, la latte 6 fait saillie par rapport à la préforme 5, et on peut alors la retirer rapidement selon une direction sensiblement perpendiculaire à la direction de déplacement du tapis transporteur 7 et en s'éloignant de ce dernier. Cette action de retrait est illustrée par la flèche B sur la
figure 1 . - Le retrait de la latte 6 peut aussi se produire par la chute de cette latte 6 dans l'espace situé entre deux rouleaux constitutifs du système de tapis transporteurs qui, en général, n'est pas continu tout au long de la ligne de production, mais est formé par plusieurs tapis entrainés par des rouleaux entre lesquels il existe des espaces libres.
- Après le retrait de la latte 6, la préforme 5 continue à se déplacer, toujours entraînée par le tapis transporteur 7 et le durcissement de la composition de plâtre 2 se poursuit.
- Selon l'invention et comme on peut le voir sur la
figure 2 , la marque 301 est ensuite détectée, dans la zone aval de la ligne de production, par les moyens supplémentaires de détection 302 qui déclenchent alors le fonctionnement du dispositif de coupe 9. - La position de la marque 301 et celle de l'amincissement 8 sont avantageusement choisies pour que la préforme 5 soit coupée au niveau de l'amincissement 8, de préférence environ au milieu de cet amincissement.
- On obtient ainsi des plaques 9bis ayant des bords transversaux amincis 10 visibles sur la
figure 8 , dont les longueurs sont définies par la distance parcourue par le tapis transporteur entre deux opérations de coupe, c'est-à-dire, en général par la distance parcourue par le tapis transporteur entre deux amincissements consécutifs 8. Cette plaque 9bis présente donc deux bords transversaux amincis 10. - La taille de chaque amincissement 8 dépend des dimensions de la latte 6. Cette dernière est en général un parallélépipède dont l'épaisseur est généralement comprise entre 0,5 et 4 mm, de préférence entre 1,5 et 4 mm. Sa largeur est généralement comprise entre 5 et 20 cm et sa longueur est au moins environ égale à la largeur de la préforme 5 (éventuellement diminuée de la largeur des bandes longitudinales « tape » présentes le cas échéant), mais en général supérieure afin de pouvoir la saisir pour la retirer de dessous la préforme 5. En outre, il est souhaitable que la latte 6 soit d'une longueur supérieure à la largeur de la préforme 5, de façon à faire saillie par rapport à celui-ci, ce qui peut faciliter son retrait.
- Le matériau constitutif des lattes 6 importe peu, du moment qu'il permet à ces lattes de résister au poids de l'épaisseur de préforme 5 qui se trouve au-dessus de chaque latte 6. Ce peut donc être un matériau plastique, du bois, du métal, etc. présentant une bonne résistance à l'usure et une stabilité dans le temps.
- De préférence, le procédé qui vient d'être décrit vient en complément d'un procédé connu de fabrication de plaques de plâtre ayant deux bords longitudinaux amincis. Ce dernier prévoit généralement la mise en place d'une bande, généralement en matière plastique, appelée généralement «tape», sur chaque côté longitudinal du tapis transporteur 7. Un tel procédé est décrit par exemple dans la demande de brevet européen n°
482 810 - Ceci permet donc d'obtenir une plaque à base de liant hydraulique 11 telle qu'illustrée sur la
figure 9 , ayant, outre ses deux bords transversaux amincis 10, deux bords longitudinaux 25 amincis, soit au total quatre bords amincis. - La longueur des plaques de plâtre fabriquées dépend bien entendu de la vitesse de déplacement du tapis transporteur et de la fréquence des opérations de coupe.
- La fréquence des opérations de coupe est généralement directement liée à la fréquence d'introduction des lattes, car on cherche en général à obtenir des plaques ayant deux bords transversaux amincis, et la fréquence d'introduction des lattes est fonction de la détection des marques 301 et donc de la fréquence des opérations de marquage.
- Cette manière de fabriquer des plaques à bords amincis est très souple, car, pour changer la longueur des plaques fabriquées, il suffit généralement simplement de modifier la fréquence des opérations de marquage, celle-ci déterminant la fréquence d'introduction des lattes et la fréquence des opérations de coupe.
- Selon un mode de réalisation particulièrement avantageux de l'invention, le procédé selon l'invention comprend à la fois la réalisation d'une empreinte 12 ou 12bis dans la préforme 5 et l'introduction d'une latte 6 sous la préforme 5.
- Les moyens supplémentaire d'actionnement sont donc aptes, après détection d'une marque 301 par les moyens supplémentaires de détection 303, à envoyer un signal d'actionnement aux moyens de réalisation de l'empreinte 12 ou 12bis ainsi qu'un signal d'actionnement au dispositif d'introduction de lattes 6, en vue d'introduire une latte 6 sous la préforme, de laisser la prise hydraulique s'effectuer puis de retirer la latte 6, comme expliqué précédemment.
- Généralement, les étapes d'introduction d'une latte 6 sous la préforme 5, puis de prise hydraulique de la composition de liant hydraulique et de retrait de la latte 6 ont lieu après l'étape de réalisation de l'empreinte dans la préforme 5.
- L'empreinte est de préférence réalisée soit à l'opposé de l'endroit où il est prévu d'introduire la latte 6 (empreinte 12), soit à l'endroit où il est prévu d'introduire cette latte 6 (empreinte 12bis).
- Ceci permet de compenser les surépaisseurs localisées pouvant éventuellement se former dans la préforme 5, en raison d'un déplacement de matière, lorsque la latte 6 a une dimension importante.
- Il est également possible, en vue d'atténuer, le cas échéant, les surépaisseurs locales, de prévoir la présence d'un lisseur 4bis de type classique (visible sur la
figure 1 ) en aval de l'endroit où est introduite la latte 6. - La ligne de production de plaques à base de liant hydraulique selon l'invention est de préférence une ligne de production de plaques à base de liant hydraulique à bords aminicis.
- Une telle ligne peut comprendre un dispositif d'introduction de lattes et/ou des moyens pour la réalisation d'empreintes.
- Une ligne de production de plaques à base de liant hydraulique à bords aminicis munie de moyens ou d'un dispositif pour l'introduction de lattes 23 sous la préforme 5 va tout d'abord être décrite en détail en se référant aux
figures 1 ,2 et8 à 15 . - En se reportant à la
figure 11 , on voit la zone amont d'une ligne de production de plaques à base de liant hydraulique, comprenant un dispositif pour l'introduction de lattes sous la préforme. - Ce dispositif comprend un magasin à lattes 20 formé d'une surface rectangulaire horizontale 21 à partir des coins de laquelle s'élèvent verticalement et parallèlement, quatre pièces angulaires 22, en forme de cornière et tournées les unes vers les autres, de façon à encadrer une pile de lattes 23.
- Les dimensions de ce magasin à lattes 20 sont telles qu'il puisse stocker un nombre élevé de lattes 23 (voir aussi
figures 12 et 13 ). - La surface horizontale 21 du magasin à lattes 20 est soutenue par des pieds 24 .
- Au niveau de la première latte 23, c'est-à-dire celle située tout en bas de la pile, sont disposés parallèlement deux vérins 26, qui sont orientés de manière à extraire la première latte 23 de la pile en la poussant et en la faisant glisser vers un plan incliné 27 constitué d'une surface inclinée 28 vers le bas et d'un rebord 29 à sa partie inférieure pour retenir la latte qui vient d'être extraite et la guider ultérieurement.
- Au niveau du côté transversal 30 du plan incliné 27, c'est-à-dire le côté opposé au tapis transporteur 7, un vérin 31 est disposé parallèlement à l'axe longitudinal du plan incliné 27, de manière à ce que l'actionnement de ce vérin 31 puisse donner une impulsion à la latte qui vient d'être extraite du magasin à lattes 20. La latte ainsi propulsée peut alors se déplacer en glissant parallèlement à l'axe longitudinal du plan incliné 27, dont le rebord 29 la guide, vers un deuxième plan incliné 32 qui prolonge le premier plan incliné 27, du côté transversal opposé au côté 30. Ce second plan incliné 32 est également constitué d'une surface inclinée 33 munie d'un rebord 34 à sa partie inférieure. Il comprend en outre une butée 35 à son extrémité opposée au vérin 31, cette butée étant généralement constituée d'un amortisseur pneumatique et étant destinée à mettre un terme au déplacement de la latte propulsée par le vérin 31.
- Le rebord 34 est muni d'ouvertures 36 en face desquelles sont disposés deux vérins 37 orientés de manière à propulser la latte positionnée sur le deuxième plan incliné 32 vers le haut de la surface inclinée 33.
- Le premier plan incliné 27 et le deuxième plan incliné 32 sont soutenus par des pieds, respectivement, 38 et 39.
- Selon une variante visible sur la
figure 14 , une surface plane 40 est prévue parallèlement à la surface 23, entre cette dernière et le premier plan incliné 27 pour supporter horizontalement une latte extraite du magasin à lattes 20 avant sa descente sur la surface inclinée 28 du premier plan incliné 27. - Ainsi, comme on peut le voir sur la
figure 15 , la hauteur des pieds 24, 35 et 36 est choisie de telle sorte qu'une latte positionnée sur le deuxième plan incliné 32 se situe à une hauteur inférieure à celle de la préforme 5. - En général :
- l'axe longitudinal du rebord 34 du deuxième plan incliné 32 est perpendiculaire à l'axe longitudinal du tapis transporteur ;
- les moyens 32,33,34,35 pour supporter la latte déplacée se situent en face du début du tapis transporteur 7 ; et
- la surface inclinée 33 du deuxième plan incliné 32 est adjacente au tapis transporteur 7.
- La longueur du deuxième plan incliné 32 est au moins égale à celle de la latte 23, c'est-à-dire au moins égale, et de préférence supérieure, à la largeur de la préforme 5.
- De cette manière, comme on peut le comprendre en se référant à la
figure 10 , lorsque les vérins 37 sont actionnés, la latte se trouvant sur le deuxième plan incliné 32 est poussée vers le haut de la surface inclinée 33, c'est-à-dire vers le tapis transporteur 7 et la préforme 5, et elle se trouve coincée entre ces dernières et entraînée par elles. - La différence entre la longueur de la latte et la largeur de la préforme 5 permet de saisir la latte et de la retirer une fois la composition de plâtre durcie.
- La ligne de production selon l'invention comprend généralement des moyens électroniques qui commandent son fonctionnement et permettent, le cas échéant, d'asservir entre elles les mises en oeuvre de différentes opérations.
- Ces moyens électroniques peuvent prévoir qu'après l'introduction d'une latte sous la préforme par l'actionnement des vérins 27, le vérin 31 est actionné pour introduire une nouvelle latte sur le deuxième plan incliné 32, puis les vérins 26 sont actionnés pour introduire une autre latte sur le premier plan incliné 27, et ainsi de suite.
- Comme expliqué ci-dessus, les moyens électroniques sont aptes à envoyer un signal d'actionnement au dispositif d'introduction des lattes 23, après la réception d'un signal de détection provenant des moyens supplémentaires de détection 303.
- Ainsi, la fréquence de l'introduction des lattes sous la préforme est déterminée par la fréquence de réalisation de marques 301 sur le matériau de parement 3 de la préforme 5.
- Une ligne de production de plaques à base de liant hydraulique à bords aminicis munie d'un appareil pour la réalisation d'empreintes tel qu'il a décrit de façon générale ci-dessus, va maintenant être décrite.
- La
figure 16 représente la zone amont d'une telle ligne comprenant une variante de l'appareil pour la réalisation d'empreintes, que l'on voit de profil sur cette figure. - Selon cette variante, l'appareil comprend quatre premières roues dentées 201,202,203,204 supportées par un bâti 205 et entourées par une chaîne 206 constituée par des maillons, dont certains, les maillons 207, supportent chacun 2 fils, de la manière indiquée en relation avec la
figure 2 . - Cet appareil est symétrique par rapport à un plan vertical aligné sur la direction de déplacement de la préforme 5. Ainsi, les fils maintenus par les maillons 207 s'étendent transversalement par rapport à la préforme 5 jusqu'à une seconde chaîne, identique à la chaîne 206, et qui entoure des secondes roues dentées identiques aux premières roues dentées 201,202,203,204.
- L'appareil est muni d'un moteur électrique 209 entraînant en rotation par l'intermédiaire d'une courroie 211 l'arbre 210 sur lequel sont montées la roue 203 et sa roue symétrique. La rotation de ces roues entraîne celle de la chaîne 206 dans le sens indiqué par la flèche D.
- Cette préforme 5 est obtenue de façon connue par introduction de la pâte de liant hydraulique selon la flèche E entre le premier matériau de parement 2 et le second matériau de parement 3 et passage de l'ensemble entre les plateaux supérieur 214 et inférieur 215 de formage de l'appareil.
- La distance entre les roues dentées 201,202,203,204 et leurs roues symétriques est au moins égale à celle de la préforme 5 de sorte que ces roues dentées ne touchent pas cette préforme 5.
- L'appareil selon l'invention est fixé à une hauteur appropriée pour que, lors du fonctionnement de la ligne de production, le déplacement de la chaîne 206 entraînant celui des fils reliés au maillons 207, ces fils passent dans la forming plate, c'est-à-dire entre les plateaux 214 et 215 et font saillie vers le bas par rapport au plateau supérieur 214. L'espace occupé par ces fils entre le plateau supérieur 114 et le second matériau de parement 3 se traduit alors à cet endroit par un amincissement de l'épaisseur de la préforme 5.
- Il va de soi que le fonctionnement du moteur est réglé de manière à ce que la chaîne 206 se déplace à la même vitesse que la préforme 5. Les fils accompagnent alors la préforme 5 sur quelques centimètres et, au moment où il se séparent d'elle pour remonter en tournant autour de la roue 204, ils laissent une empreinte dans la partie supérieure de la préforme 5.
- Comme expliqué ci-dessus, les moyens électroniques de la ligne de production sont aptes à envoyer un signal d'actionnement à cet appareil, pour qu'il réalise chaque empreinte après la réception d'un signal de détection provenant des moyens supplémentaires de détection 303.
- Selon un mode de réalisation particulièrement avantageux de l'invention, les moyens pour la réalisation d'empreintes coopèrent avec le dispositif d'introduction des lattes sous la préforme 5 (constitué par les moyens 20 à 22 et 24 à 39 décrits ci-dessus en relation avec les
figures 11 à 15 ). - Les moyens supplémentaires d'actionnement sont donc aptes, après détection d'une marque 301 par les moyens supplémentaires de détection 303, à envoyer un signal d'actionnement aux moyens de réalisation de l'empreinte 12 ou 12bis ainsi qu'un signal d'actionnement au dispositif d'introduction de lattes 6.
- Bien que l'on puisse utiliser tout moyen approprié pour réaliser les empreintes, on utilise de préférence l'appareil qui vient d'être décrit en référence à la
figure 3 et, plus préférentiellement encore, la variante décrite en référence à lafigure 16 . - Cette variante est alors avantageusement disposée en amont du dispositif d'introdution des lattes.
- Les moyens électroniques calculent alors de préférence le moment précis auquel ils doivent envoyer les signaux d'actionnement à l'appareil de réalisation d'empreintes et au dispositif d'introduction de lattes, de manière à synchroniser leurs fonctionnements, afin que la latte soit introduite dans une empreinte 12bis se trouvant sur la face inférieure de la préforme 5, ou bien, si l'empreinte 12 se trouve sur la face supérieure de la préforme 5, sensiblement à l'opposé de cette empreinte 12.
- Selon un mode de réalisation préféré de la coopération entre l'appareil de réalisation d'empreintes et le dispositif d'introduction de lattes sous la préforme, l'introduction des lattes 23 sous la préforme 5 est opérée en partie par l'appareil pour la réalisation des empreintes.
- En variante, ce lien mécanique entre l'appareil de réalisation d'empreintes et le dispositif d'introduction de lattes peut être remplacé par un appareil combiné regroupant à la fois des moyens de réalisation d'empreinte et des moyens d'introduction de latte.
- Ceci permet d'obtenir une synchronisation aisée et parfaite desdits appareil et dispositif, se traduisant par l'introduction des lattes au meilleur moment, ou autrement dit, au meilleur endroit par rapport à la préforme 5.
- Afin d'obtenir une telle synchronisation, les vérins 37 (
figure 15 ) sont remplacés par des poussoirs 217 qui peuvent prendre place dans les ouvertures 36 du rebord 34 (figure 11 ). - La chaîne 206 est alors pourvue d'un doigt de poussée 216 qui est fixé du côté extérieur de la chaîne 206, c'est-à-dire celui opposé à celui où se situent les fils. Ce doigt de poussée 216 a pour fonction de heurter et déplacer le poussoir 217 lors de la rotation de la chaîne 206. Il peut être fixé sur un maillon de la chaîne 206 par exemple à la place d'un axe porteur de rouleau de ce maillon.
- Sur la
figure 16 , on peut voir la surface inclinée 33 du dispositif d'introduction des lattes (figure 15 ), ainsi que son rebord 34 et une latte 23 reposant sur la surface incliné 33. - La forme d'un poussoir 217 est plus visible sur les
figures 17 et 18 . Ce poussoir comprend une partie allongée en forme de règle 218 munie à une extrémité d'une partie en forme de triangle rectangle 219 traversée par un axe 220 qui dépasse des deux côtés de la partie 219. Le sommet du triangle rectangle est coupé pour donner une face 221 parallèle à l'axe de la partie en forme de règle 218. - En revenant à la
figure 16 , on voit que le poussoir 217 peut occuper deux positions. Dans sa position initiale (représentée en pointillés), il repose sur le plateau 215 et est tourné vers le sol, de sorte que son axe 220 soit disposé transversalement par rapport à la préforme 5 et sa face 221 se trouve à la partie inférieure de la surface inclinée 33, dans l'ouverture 36 du rebord 34. - Lorsque le poussoir 217 est heurté par le doigt de poussée 216, il se déplace en remontant la surface inclinée 33. Ce faisant, il pousse la latte 23 qui vient alors s'insérer entre la préforme 5 et le tapis transporteur 7.
- Le doigt de poussée 216 sur la chaîne 206 se situe à une distance, par rapport aux fils maintenus par les maillons 207, telle que la latte 23 soit introduite sensiblement à l'opposé de l'endroit de la préforme 5 où lesdits fils viennent de former l'empreinte. Ceci a pour conséquence que le déplacement de matière provoqué par l'introduction de la latte 23 est au moins partiellement compensé par l'empreinte. Il s'ensuit que la préforme ne présente pas de bosse à l'endroit opposé à celui où la latte 23 a été introduite. Ceci veut dire qu'après retrait de cette latte 23, à l'amincissement obtenu sur le dessous de la préforme 5 ne correspond aucune bosse sur le dessus de la préforme 5.
- Le poussoir 217 déplacé par le doigt de poussée 216 arrive dans une deuxième position en terminant sa course dans un réceptacle, visible sur les
figures 17 et 18 , et qui est formé par deux pièces arquées 222 fixées par leurs extrémités supérieures de part et d'autre de l'extrémité extérieure 225 de la tige 223 d'un vérin 224. Chaque côté de l'axe 220 du poussoir 217 est reçu dans une pièce arquée 222 et les partie 219 et 218 du poussoir 217 peuvant s'insérer dans l'espace formé entre les pièces arquées 222, sous la tige 223 du vérin 224. - Sur les
figures 17 et 18 , la tige 223 du vérin 224 est sortie, pour recevoir le poussoir 217. - Cependant, comme cela est visible sur la
figure 16 , en faisant rentrer la tige 223 du vérin 224 dans le corps de ce dernier, on ramène le poussoir 217 au dessus de sa position initiale, puis en ressortant à nouveau la tige 223 du vérin 224, le poussoir 217 se sépare des pièces arquées 222 et retombe sur le plateau 215. Il se retrouve alors dans sa position initiale avec sa face 221 à l'intérieur de l'ouverture 36. - Il va de soi que les dimensions du poussoir 217 sont choisies de manière à ce qu'il reste au-dessus de la surface inclinée 33.
- Le vérin 224 peut être fixé au bâti 205 de l'appareil, son emplacement et ses dimensions étant déterminées en fonction du poussoir 217 avec lequel il doit coopérer. Le vérin 224 a donc pour fonction de ramener le poussoir 217 à sa position initiale. Sa tige 223 est normalement en position sortie, dans l'attente de recevoir le poussoir 217.
- Bien entendu, l'ensemble de l'appareil est conçu symétriquement, chacune des chaînes étant munie d'un doigt de poussée 216 coopérant chacun avec un vérin 224, et ce, de manière synchronisée.
- Les moyens électroniques et pneumatiques (ou éventuellement hydrauliques) de la ligne de production pilotent le fonctionnement de l'appareil de réalisation des empreintes et du dispositif d'introduction des lattes sous la préforme (constitué par les moyens 20 à 22 et 24 à 39 décrits ci-dessus), afin qu'une fois le poussoir 117 ramené à sa position initiale et la tige 223 du vérin 224 à nouveau sortie, une nouvelle latte 23 puisse être glissée sur le plan incliné 33.
- Il peut être prévu que l'actionnement du vérin 224 soit déterminé par la détection par exemple, au moyen d'un capteur photoélectrique, du passage d'un ergot ou doigt fixé à un endroit approprié sur la chaîne 206, par exemple de la même manière que le doigt de poussée 216, cet ergot jouant le rôle de drapeau, c'est-à-dire que lorsqu'il est détecté par le capteur photoélectrique disposé à un endroit approprié de la ligne de production ou de l'appareil, les moyens électroniques commandent le retour de de la tige 223 du vérin 224 dans le corps du vérin, ce retour entraînant, comme expliqué ci-dessus, le retour du poussoir 217 à sa position initiale. Des capteurs de fin de course du vérin 224, peuvent ensuite, une fois la tige 223 rentrée, entraîner un nouvel actionnement du vérin 224 pour sortir sa tige 223, ce qui fait tomber le poussoir 217 dans sa position initiale.
- Le bâti 205 de l'appareil, peut, comme cela ressort de la
figure 16 , être solidaire des plateaux 214 et 215. Il s'ensuit que l'appareil peut être utilisé à la place d'une forming plate ou d'un master roll que l'on utilise classiquement.
Claims (19)
- Procédé de fabrication de plaques à base de liant hydraulique à partir d'une préforme (5) supportée par un tapis transporteur (7) et destinée à être coupée, ledit préforme comprenant un ensemble d'un matériau de parement (1) recouvert d'une composition de liant hydraulique, ladite composition en outre étant recouvert d'un second matériau de parement (3), ledit ensemble étant passé sous une plaque de formage (4) ou un rouleau de formage ; ledit procédé comprenant les étapes de :1) réalisation d'au moins une marque (301) sur un matériau de parement (1 ou 3) de la préforme (5) ;2) détection de la marque (301) ; et3) envoi d'un signal d'actionnement à un dispositif de coupe (9) de la préforme(5).
- Procédé selon la revendication 1, caractérisé en ce que dans l'étape 1) la marque (301) est réalisée au moyen d'une pièce formant tampon encreur.
- Procédé selon la revendication 1 ou la revendication 2, caractérisé en ce que, dans l'étape 2), la marque (301) est détectée au moyen d'un capteur photoélectrique.
- Procédé selon l'une des revendications 1 à 3, caractérisé en ce que la marque (301) est réalisée avant la formation de la préforme (5).
- Procédé de fabrication de plaques à base de liant hydraulique selon l'une des revendications 1 à 4, comprenant en outre, avant l'étape 2), une étape supplémentaire de détection de la marque (301), puis une étape de réalisation d'une empreinte (12 ou 12bis) dans la préforme (5).
- Procédé de fabrication de plaques à base de liant hydraulique selon l'une des revendications 1 à 4, comprenant en outre, avant l'étape 2), une étape supplémentaire de détection de la marque (301), suivie d'une étape d'introduction d'une latte (6,23) sous la préforme (5), d'une étape où on laisse la prise hydraulique de la composition de liant hydraulique s'effectuer et d'une étape de retrait de la latte (6,23).
- Procédé de fabrication de plaques à base de liant hydraulique selon la revendication 5, comprenant en outre, après l'étape supplémentaire de détection de la marque (301), une étape d'introduction d'une latte (6,23) sous la préforme (5), suivie d'une étape où on laisse la prise hydraulique de la composition de liant hydraulique s'effectuer et d'une étape de retrait de la latte (6,23).
- Procédé selon la revendication 7, caractérisé en ce que les étapes d'introduction d'une latte (6,23) sous la préforme (5), puis de prise hydraulique de la composition de liant hydraulique et de retrait de la latte (6,23), ont lieu après l'étape de réalisation de l'empreinte (12 ou 12bis).
- Procédé selon la revendication 8, caractérisé en ce que l'introduction de chaque latte (6,23) est effectuée à l'endroit où l'empreinte (12bis) a été réalisée ou à l'opposé de l'endroit où a été réalisée l'empreinte (12).
- Procédé selon l'une des revendications 1 à 9, caractérisé en ce que le liant hydraulique comprend du plâtre.
- Ligne de production de plaques à base de liant hydraulique à partir d'une préforme (5) supportée par un tapis transporteur (7) et destinée à être coupée, ledit préforme comprenant un ensemble d'un matériau de parement (1) recouvert d'une composition de liant hydraulique, ladite composition en outre étant recouvert d'un second matériau de parement (3), ledit ensemble étant passé sous une plaque de formage (4) ou un rouleau de formage ; ladite ligne de production comprenant :a) dans une zone amont de la ligne de production, des moyens de marquage (300) d'un matériau de parement (1 ou 3) de la préforme (5) ;b) dans une zone aval de la ligne de production, des moyens de détection (302) d'une marque (301) réalisée par les moyens de marquage (300);c) un dispositif de coupe (9) ; etd) des moyens d'actionnement, pour actionner ledit dispositif de coupe (9), après réception d'un signal de détection provenant des moyens de détection (302).
- Ligne de production de plaques à base de liant hydraulique selon la revendication 11, caractérisée en ce que les moyens de marquage comprennent une pièce formant tampon encreur.
- Ligne de production de plaques à base de liant hydraulique selon la revendication 11 ou la revendication 12, caractérisée en ce que les moyens de détection comprennent un capteur photoélectrique.
- Ligne de production de plaques à base de liant hydraulique selon l'une des revendications 11 à 13, caractérisée en ce qu'elle comprend en outre :- des moyens supplémentaires de détection (303) de la marque (301) ;- des moyens de réalisation (101-123, 201-224) d'une empreinte (12 ou 12bis) dans la préforme (5) ;- des moyens supplémentaires d'actionnement, pour actionner lesdits moyens (101-123, 201-224) de réalisation d'une empreinte (12 ou 12bis) dans la préforme (5), après réception d'un signal de détection provenant des moyens supplémentaires de détection (303).
- Ligne de production de plaques à base de liant hydraulique selon l'une des revendications 11 à 13, caractérisée en ce qu'elle comprend en outre :- des moyens supplémentaires de détection (303) de la marque (301) ;- des moyens (20-22, 24-39) d'introduction de lattes (6,23) sous la préforme (5) ;- des moyens supplémentaires d'actionnement, pour actionner lesdits moyens (20-22, 24-39) d'introduction de lattes (6,23) sous la préforme (5), après réception d'un signal de détection provenant des moyens supplémentaires de détection (303).
- Ligne de production de plaques à base de liant hydraulique selon l'une des revendications 11 à 13, caractérisé en ce qu'elle comprend en outre :- des moyens supplémentaires de détection (303) de la marque (301) ;- des moyens de réalisation (101-123, 201-224) d'une empreinte (12 ou 12bis) dans la préforme (5) ;- des moyens (20-22, 24-39) d'introduction de lattes (6,23) sous la préforme (5) ;- des moyens supplémentaires d'actionnement, pour actionner, après réception d'un signal de détection provenant des moyens supplémentaires de détection (303), lesdits moyens de réalisation d'une empreinte (12 ou 12bis) dans la préforme (5) ainsi que lesdits moyens (20-22, 24-39) d'introduction de lattes (6,23) sous la préforme (5).
- Ligne de production de plaques à base de liant hydraulique selon la revendication 16, caractérisé en ce que les moyens supplémentaires d'actionnement prévoient que l'introduction de chaque latte (6,23) soit effectuée sensiblement à l'endroit où l'empreinte (12bis) a été réalisée ou à l'opposé de l'endroit où a été réalisée l'empreinte (12).
- Ligne de production de plaques à base de liant hydraulique selon la revendication 14, 16 ou 17, caractérisé en ce que les moyens de réalisation (101-123) d'une empreinte (12 ou 12bis) sont constitués par un appareil (101-123) comprenant au moins :- unbâti(101);- deux premières poulies (102,103) supportées à une première extrémité (104) du bâti (101) et deux secondes poulies (105,106) à une seconde extrémité (107) du bâti (101); les premières poulies (102,103) et secondes poulies (105,106) étant dans des plans parallèles ; les poulies en regard l'une (102,103) de l'autre (105,106) étant identiques ;- deux courroies de transmission (108,109) entourant respectivement les premières poulies (102,103) et les secondes poulies (105,106);- au moins un fil (111) fixé de façon amovible aux courroies (108,109) et s'étendant entre ces courroies (108,109), de telle sorte que son axe longitudinal soit parallèle à l'axe de rotation des poulies (102,103,105,106).
- Ligne de production de plaques à base de liant hydraulique selon l'une des revendications 11 à 18, caractérisée en ce que le liant hydraulique comprend du plâtre.
Priority Applications (33)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ES02291132.5T ES2659388T3 (es) | 2002-05-06 | 2002-05-06 | Procedimiento de fabricación de placas a base de aglomerante hidráulico y instalación de producción de tales placas |
| EP02291132.5A EP1361030B1 (fr) | 2002-05-06 | 2002-05-06 | Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques |
| DK02291132.5T DK1361030T3 (en) | 2002-05-06 | 2002-05-06 | Process for producing sheets based on hydraulic binder and production line for producing such sheets |
| DK03732623.8T DK1480800T3 (en) | 2002-02-26 | 2003-02-25 | PROCEDURE FOR MANUFACTURING PLATES BASED ON HYDRAULIC BINDING MATERIAL, MANUFACTURING LINE FOR SUCH PLATES AND APPARATUS FOR PERFORMING A PRINT |
| EP04027078.7A EP1510316B1 (fr) | 2002-02-26 | 2003-02-25 | Procédé de fabrication de plaques à base de liant hydraulique, ligne de production de telles plaques et appareil pour la réalisation d'une empreinte |
| PL370532A PL202026B1 (pl) | 2002-02-26 | 2003-02-25 | Sposób wytwarzania płyt na bazie spoiwa hydraulicznego, linia produkcyjna do wytwarzania takich płyt i urządzenie w szczególności do wykonania odcisku oraz zastosowanie takiego urządzenia w linii produkcyjnej |
| PCT/FR2003/000606 WO2003072326A2 (fr) | 2002-02-26 | 2003-02-25 | Procédé de fabrication de plaques a base de liant hydraulique, ligne de production de telles plaques et appareil pour la réalisation d'une empreinte |
| MXPA04008186A MXPA04008186A (es) | 2002-02-26 | 2003-02-25 | Procedimiento de fabricacion de placas a base de aglomerante hidraulico, instalacion de produccion de tales placas y aparato para la realizacion de una huella. |
| KR10-2004-7013355A KR20040093071A (ko) | 2002-02-26 | 2003-02-25 | 수경성 결합제 기반의 시트의 제조방법, 상기 시트를생산하기 위한 생산라인 및 압흔 제조장치 |
| NZ534531A NZ534531A (en) | 2002-02-26 | 2003-02-25 | Method of manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| CNB038046571A CN100411839C (zh) | 2002-02-26 | 2003-02-25 | 制造基于水凝粘合剂的板材的方法、用于生产该板材的生产线以及用于制造印痕的装置 |
| EP03732623.8A EP1480800B1 (fr) | 2002-02-26 | 2003-02-25 | Procede de fabrication de plaques a base de liant hydraulique, ligne de production de telles plaques et appareil pour la realisation d'une empreinte |
| ES04027078.7T ES2618522T3 (es) | 2002-02-26 | 2003-02-25 | Procedimiento de fabricación de placas a base de aglomerante hidráulico, instalación de producción de tales placas y aparato para la realización de una huella |
| NZ552217A NZ552217A (en) | 2002-02-26 | 2003-02-25 | Method of manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| ARP030100612 AR038609A1 (es) | 2002-02-26 | 2003-02-25 | Procedimiento de fabricacion de placas a base de aglomerante hidraulico, instalacion de produccion de tales placas y aparato para la realizacion de una huella |
| ES03732623.8T ES2549680T3 (es) | 2002-02-26 | 2003-02-25 | Procedimiento de fabricación de placas a base de aglomerante hidráulico, instalación de producción de tales placas y aparato para la realización de una huella |
| CA2476497A CA2476497C (fr) | 2002-02-26 | 2003-02-25 | Procede de fabrication de plaques a base de liant hydraulique, ligne de production de telles plaques et appareil pour la realisation d'une empreinte |
| US10/505,543 US7790090B2 (en) | 2002-02-26 | 2003-02-25 | Method of manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| JP2003571058A JP2005525243A (ja) | 2002-02-26 | 2003-02-25 | バインダからシートを製造する方法、該シートの製造ラインおよび圧痕を生成するための装置 |
| DK04027078.7T DK1510316T3 (en) | 2002-02-26 | 2003-02-25 | PROCEDURE FOR MANUFACTURING PLATES BASED ON HYDRAULIC BINDING MATERIAL, PRODUCTION LINE FOR MANUFACTURING SUCH PLATES AND APPARATUS FOR PRINTING |
| IL16351703A IL163517A0 (en) | 2002-02-26 | 2003-02-25 | Method for manufacturing sheets based on hydraulicbinder, productionline for producing such sheets and apparatus for making an impression |
| KR1020097014966A KR100960605B1 (ko) | 2002-02-26 | 2003-02-25 | 수경성 결합제 기반의 시트의 제조방법, 상기 시트를 생산하기 위한 생산라인 및 압흔 제조장치 |
| AU2003239650A AU2003239650B2 (en) | 2002-02-26 | 2003-02-25 | Method for production of sheets made from binder, production line for said sheets and device for generation of an impression |
| BRPI0308074A BRPI0308074B1 (pt) | 2002-02-26 | 2003-02-25 | método de fabricação de chapas à base de aglutinante hidráulico, linha de produção para produzir chapas a base de aglutinante hidráulico, aparelho para fazer uma impressão e uso do aparelho para fazer uma impressão |
| RU2004128450A RU2313452C2 (ru) | 2002-02-26 | 2003-02-25 | Способ изготовления плит на основе гидравлического связующего, технологическая линия по производству таких плит и устройство для реализации отпечатков |
| ZA2004/06341A ZA200406341B (en) | 2002-02-26 | 2004-08-11 | Method of manufacturing sheets based on hydraulic binder production line for producing such sheets and apparatus for making an impression |
| IL179895A IL179895A0 (en) | 2002-02-26 | 2004-08-12 | Method for manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| IL163517A IL163517A (en) | 2002-02-26 | 2004-08-12 | Method of production and production line for sheets based on hydraulic coupling material and device for stamping |
| CO04084752A CO5601040A2 (es) | 2002-02-26 | 2004-08-30 | Procedimiento de fabricacion de placas a base de aglomerante hidraulico, instalacionde produccion de tales placas y aparato para la realizacion de una huella |
| NO20044058A NO20044058L (no) | 2002-02-26 | 2004-09-24 | Fremgangsmate for fremstilling av plater av vaeskeformet bindemiddel, produksjonslinje for platene og anordning for dannelse av inntrykk |
| US10/904,738 US7651327B2 (en) | 2002-02-26 | 2004-11-24 | Production line for producing sheets based on hydraulic binder and method of manufacturing the same |
| IL179895A IL179895A (en) | 2002-02-26 | 2006-12-06 | Method for manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| JP2009042475A JP2009113497A (ja) | 2002-02-26 | 2009-02-25 | バインダからシートを製造する方法、該シートの製造ラインおよび圧痕を生成するための装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP02291132.5A EP1361030B1 (fr) | 2002-05-06 | 2002-05-06 | Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1361030A1 EP1361030A1 (fr) | 2003-11-12 |
| EP1361030B1 true EP1361030B1 (fr) | 2017-11-15 |
Family
ID=29225739
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02291132.5A Expired - Lifetime EP1361030B1 (fr) | 2002-02-26 | 2002-05-06 | Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1361030B1 (fr) |
| DK (1) | DK1361030T3 (fr) |
| ES (1) | ES2659388T3 (fr) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NZ534531A (en) | 2002-02-26 | 2007-05-31 | Lafarge Platres | Method of manufacturing sheets based on hydraulic binder, production line for producing such sheets and apparatus for making an impression |
| FR2838370B1 (fr) | 2002-04-10 | 2004-05-28 | Lafarge Platres | Procede de fabrication de plaques de platre a quatre bords amincis |
| JP2007503334A (ja) | 2003-08-25 | 2007-02-22 | ラファルジュ プラトル | そぎ縁を備えた水硬性バインダをベースとするボード、水硬性バインダをベースとするボードの製造方法およびかかるボードを製造するためのラインおよび内部構造の構成方法 |
| CN107336340A (zh) * | 2017-06-30 | 2017-11-10 | 浙江开元新型墙体材料有限公司 | 蒸压加气板材的印签修裁复合机构 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE872025C (de) * | 1950-12-05 | 1953-03-30 | Christian Rieckhof | Verfahren zum Herstellen von Ausnehmungen an Deckenhohlsteinen |
| GB8803383D0 (en) * | 1988-02-13 | 1988-03-16 | Poly Machinery Ltd | Bag manufacture |
| US5673489A (en) * | 1996-02-14 | 1997-10-07 | Robell; Glenn | Gridded measurement system for construction materials |
-
2002
- 2002-05-06 EP EP02291132.5A patent/EP1361030B1/fr not_active Expired - Lifetime
- 2002-05-06 ES ES02291132.5T patent/ES2659388T3/es not_active Expired - Lifetime
- 2002-05-06 DK DK02291132.5T patent/DK1361030T3/en active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| DK1361030T3 (en) | 2018-02-19 |
| EP1361030A1 (fr) | 2003-11-12 |
| ES2659388T3 (es) | 2018-03-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2391566B1 (fr) | Dispositif de positionnement d'un element en plaque dans une station d'introduction d'une machine de traitement | |
| EP1510316B1 (fr) | Procédé de fabrication de plaques à base de liant hydraulique, ligne de production de telles plaques et appareil pour la réalisation d'une empreinte | |
| FR2484978A1 (fr) | Systeme pour la decharge et la reception continues de feuilles | |
| EP2834178B1 (fr) | Dispositif de grille non-stop pour machine de façonnage | |
| FR2542293A1 (fr) | Appareil d'empilage de feuilles | |
| EP0666234A1 (fr) | Station d'empilage, de séparation et d'évacuation de lots d'éléments en plaque empilés en sortie d'une machine de transformation de tels éléments | |
| FR2674837A1 (fr) | Dispositif pour la formation d'une pile d'objets plats, notamment d'enveloppes de courrier. | |
| CH633761A5 (fr) | Dispositif pour empiler des objets plats, notamment des decoupes de boites pliantes. | |
| EP0359671B1 (fr) | Installation pour le relevage et l'empilage ou le désempilage de plaques de verre | |
| BE1016021A3 (fr) | Plaques a base de liant hydraulique a bords amincis, procede de fabrication de plaques a base de liant hydraulique et ligne de production de telles plaques, et procede de construction de second oeuvre. | |
| FR2921647A1 (fr) | Dispositif pour la distribution d'elements de forme allongee, tels des planches | |
| EP1361030A1 (fr) | Procédé de fabrication de plaques à base de liant hydraulique ainsi qu'une ligne de production de telles plaques | |
| FR2550773A1 (fr) | Procede et dispositif pour separer des groupes d'objets en forme de disques d'une pile qui arrive en un courant | |
| EP1338393A1 (fr) | Appareil pour la réalisation d'une empreinte dans une preforme à base de liant hydraulique, procédé de fabrication de plaques à base de liant hydraulique et ligne de production de telles plaques | |
| EP1499482A1 (fr) | Procede de fabrication de plaques de platre a 4 bords amincis | |
| EP1525076A2 (fr) | Procede de fabrication de plaques a bords amincis, a base de liants hydrauliques, ligne et dispositif pour la production de telles plaques | |
| EP1510315A1 (fr) | Plaques à base de liant hydraulique, procédé de fabrication et ligne de production de telles plaques | |
| FR2550513A1 (fr) | Dispositif de transfert pour une machine a envelopper | |
| FR2860220A1 (fr) | Methode et dispositif pour le prelevement de piles d'ebauches | |
| EP0802136B1 (fr) | Installation et procédé pour la décoration de lames profilées | |
| EP2665368B1 (fr) | Dispositif d'entraînement d'un support destiné à transporter des confiseries à base de chocolat | |
| EP0937671B1 (fr) | Procédé et dispositif pour redresser et/ou orienter une pile de matériau en feuilles déformée sur un transporteur à rouleaux | |
| FR2900860A1 (fr) | Procede de fabrication de plaques a base de liant hydraulique a quatre bords amincis, ligne de production de telles plaques | |
| EP1448347A1 (fr) | Procede de fabrication de plaques a bords amincis, a base de liants hydrauliques, ligne et dispositif pour la production de telles plaques | |
| FR2574173A1 (fr) | Dispositif pour deplacer transversalement des elements lamines en forme de barres et analogues, notamment pour leur chargement dans un four |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20040512 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20070601 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SINIAT |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20170623 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: AT Ref legal event code: REF Ref document number: 945822 Country of ref document: AT Kind code of ref document: T Effective date: 20171115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 60249167 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20180216 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2659388 Country of ref document: ES Kind code of ref document: T3 Effective date: 20180315 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 60249167 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20180817 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180506 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20190526 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20190531 Year of fee payment: 18 Ref country code: IE Payment date: 20190528 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20190419 Year of fee payment: 13 Ref country code: TR Payment date: 20190430 Year of fee payment: 18 Ref country code: BE Payment date: 20190527 Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: UEP Ref document number: 945822 Country of ref document: AT Kind code of ref document: T Effective date: 20171115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20190528 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20171115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20200601 Year of fee payment: 19 Ref country code: DE Payment date: 20200528 Year of fee payment: 19 Ref country code: FR Payment date: 20200525 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20200421 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: MAE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP Effective date: 20200531 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20200601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200507 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200601 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200531 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200506 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200506 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 60249167 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 945822 Country of ref document: AT Kind code of ref document: T Effective date: 20210506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200506 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20220728 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210507 |