EP1318230B1 - Stoffauflauf - Google Patents
Stoffauflauf Download PDFInfo
- Publication number
- EP1318230B1 EP1318230B1 EP02024712A EP02024712A EP1318230B1 EP 1318230 B1 EP1318230 B1 EP 1318230B1 EP 02024712 A EP02024712 A EP 02024712A EP 02024712 A EP02024712 A EP 02024712A EP 1318230 B1 EP1318230 B1 EP 1318230B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- blade
- hollow blade
- hollow
- headbox according
- headbox
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229920002472 Starch Polymers 0.000 claims abstract description 6
- 239000008107 starch Substances 0.000 claims abstract description 6
- 235000019698 starch Nutrition 0.000 claims abstract description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 6
- 239000003292 glue Substances 0.000 claims abstract description 5
- 239000000463 material Substances 0.000 claims abstract description 3
- 239000011343 solid material Substances 0.000 claims description 3
- 230000001105 regulatory effect Effects 0.000 claims description 2
- 239000002002 slurry Substances 0.000 claims 3
- 238000005452 bending Methods 0.000 claims 1
- 239000000725 suspension Substances 0.000 abstract description 11
- 239000000835 fiber Substances 0.000 abstract description 3
- 238000001035 drying Methods 0.000 abstract 1
- 241000446313 Lamella Species 0.000 description 37
- 239000000945 filler Substances 0.000 description 8
- 238000005192 partition Methods 0.000 description 5
- 238000004513 sizing Methods 0.000 description 3
- 238000000926 separation method Methods 0.000 description 2
- 241000282376 Panthera tigris Species 0.000 description 1
- 230000033228 biological regulation Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000010410 dusting Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/02—Head boxes of Fourdrinier machines
- D21F1/028—Details of the nozzle section
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/02—Head boxes of Fourdrinier machines
Definitions
- the invention relates to a headbox, in particular multi-layer casserole, a paper machine, with a nozzle whose interior is at least partially subdivided by at least one lamella, wherein at least one lamella is designed as a hollow lamella.
- headboxes are known, for example, from WO-A-8 102 903, US Pat. No. 6,319,366 and US Pat. No. 3,802,966.
- headboxes with and without fixed or flexible lamellae between the fabric layers and / or the diffuser rows or turbulence generators are known.
- the lamellae cause an increase in microturbulence, a layer separation, a reduction of the breaking length ratio and / or a reduction of so-called "tiger stripes" (cf. for example DE 199 02 621 A1).
- auxiliaries and fillers In connection with the admixture of auxiliaries and fillers usually a dosage in the mass or, mainly for auxiliaries, provided in the constant part.
- the aim of the invention is to provide an improved headbox of the type mentioned.
- the setting possibilities with respect to a number of operating parameters such as, for example, the degree of mixing inside and outside the nozzle, the mixing in the z-direction, the turbulence in the suspension, the cross-profiling and so on, are to be expanded.
- the at least one designed as a hollow blade lamella for metering a pumpable medium in the suspension in particular with a pressure in the surrounding hollow plate area of the nozzle chamber different pressure is acted upon.
- a pumpable medium such as white water, glue or starch liquor, fillers or fillers, auxiliaries, color and so on, with or without fiber content,
- a pumpable medium such as white water, glue or starch liquor, fillers or fillers, auxiliaries, color and so on
- a hollow blade clear pressure differences between the interior of the lamella and the nozzle chamber surrounding the lamella are possible. This results, inter alia, in the possibility of admixing the pumpable medium at a speed which is slower, faster or faster than the prevailing suspension velocity in the region of the metering point.
- the hollow plate should preferably be stable in thickness, the thickness of the hollow plate at most half as large as the two adjacent nozzle heights to avoid excessive convergence, to avoid excessive heights, to avoid too large Beam lengths and to improve paper quality (formation and the like) should be.
- the hollow slat should expediently be very rigid both in the flow direction and in the transverse direction.
- a rigid hollow plate additionally allows different pressures in the above and below the part.
- the degree of mixing in and out of the nozzle can be adjusted.
- the pumpable medium is mixed in the initial dewatering with the residue, preferably with a large hollow slat length and thus short beam.
- the mixing in the z-direction can be well adjusted.
- the layers remain largely separated by the use of one or more hollow slats as the respective dosing unit.
- the separation can be maintained, for example, up to the forming unit.
- the mixing known in the case of multi-layer drips is reduced and the coverage or layer purity is significantly increased.
- the strengths for example, those in the z-direction, specifically increased.
- the plucking and dusting in the dryer section becomes easier to control.
- the respective desired turbulence can be introduced into the fiber suspension in a targeted manner with a corresponding speed difference in order, for example, to change the strength properties in the longitudinal and transverse directions (L / Q ratio).
- the hollow lamella may extend in particular into the nozzle chamber, starting from the inlet-side end viewed in the flow direction.
- the hollow plate may be mounted with the relevant end, for example, in a headbox such as in particular a turbulence block.
- the hollow plate ends within the nozzle chamber.
- the hollow plate for example, in the region of the nozzle outlet gap and preferably end exactly at this exit slit.
- the hollow blade can also end at other locations within the nozzle chamber.
- the cavity lamella ends outside the nozzle space.
- the hollow lamella comprises at least two walls extending generally in the flow direction over at least part of the lamella length, which walls may serve in particular to create separate pressure chambers.
- the hollow lamella preferably comprises at least two mutually opposite side walls. These slat walls are preferably connected to one another in a non-positive manner.
- one or more partitions are provided between the two side walls to form different, each extending in the flow direction channels.
- the generally extending in the direction of flow walls may be at least partially formed in accordance with an expedient embodiment in that one or more channels or tubes are formed or incorporated in the otherwise made of solid material hollow plate.
- the hollow lamella is preferably rigid in both the flow direction and in the transverse direction.
- the slat cover and / or the slatted floor can be reinforced, for example, with ribs or the like. The risk of buckling of the hollow plate is thus reduced to a minimum.
- the interior of the hollow lamella is designed to converge in the region of the free lamella end.
- the interior of the hollow lamella in the region of the free lamella end is limited at least upwards and downwards by mutually parallel walls.
- the interior of the hollow lamella can also be designed to be divergent in the region of the free lamella end.
- the interior of the hollow plate in the region of the free fin end for example, extend stepwise.
- the interior of the hollow lamella is structured at least in the area of the free end of the lamella.
- the interior of the hollow plate is not structured, at least in the region of the free end of the fin.
- the headbox according to the invention means are provided, are metered through the hollow plate as a pumpable medium, for example white water, glue or starch liquor, fillers or fillers, auxiliaries, color and / or the like in the nozzle chamber.
- a pumpable medium for example white water, glue or starch liquor, fillers or fillers, auxiliaries, color and / or the like in the nozzle chamber.
- the hollow blade for metering a respective pumpable medium in the nozzle chamber can be acted upon by a pressure which is higher, equal to or lower than the pressure at the metering point in the region surrounding the hollow blade.
- the hollow lamella comprises a plurality of channels each extending in the direction of flow, then these channels can be acted upon at least partially separately, in particular for transverse profiling.
- the dosage of the relevant pumpable medium can be controlled in the cross machine direction.
- the means to be dosed can therefore be distributed over the machine width as needed.
- At least partially separate metering units are assigned to the different channels.
- the dosage can thus be influenced via the various channels and, for example, control valves, similar to the commercially available "ModuleJet” version, or via the web width by means of several independent metering units.
- Slats can basically be formed in the specified manner as a hollow slats, for example, to achieve a certain flexural rigidity or to save material, for example.
- a metered pumpable medium is not mandatory in this case.
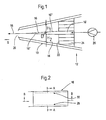
- FIG. 1 shows a schematic longitudinal sectional view of a nozzle 10 comprising part of a headbox 12 of a paper machine. This may in particular be a multi-layer casserole.
- the interior 14 of the nozzle 10 is at least partially divided by at least one hollow plate 16.
- This hollow blade 16 is preferably for the metering of a pumpable medium 18 in the suspension in particular with a pressure in the hollow plate 16 surrounding region of the nozzle chamber 14 different pressure acted upon. Ends the hollow plate 16 as in the following case, for example, within the nozzle chamber 14, the metering of the pumpable medium 18 takes place in this nozzle chamber 14. According to Figure 1, the relevant medium 18 of the hollow plate 16 via a pump 20 are supplied.
- the suspension layers A and B are separated from each other.
- the pumpable medium 18 is thus metered between these two layers A, B.
- the hollow lamella 16 extends starting from the nozzle end 22, which is viewed in the flow direction S, into the nozzle chamber 14.
- the hollow lamella 16 is mounted with its relevant end 16 'in a headbox block, in particular a turbulence block 24.
- hollow plate 16 ends in the illustrated embodiment within the nozzle chamber 14, in principle, such embodiments, for example conceivable in which the hollow plate 16 in the region of the nozzle outlet gap 26 and preferably ends exactly at this nozzle outlet gap 26 or outside of the nozzle chamber 14.
- the hollow blade 16 is bounded below and upwards by a bottom 16 "or cover 16 '' '.
- the hollow plate 16 is designed to be stable in thickness, wherein the thickness D of the hollow plate 16 is at most half as large as the two adjacent nozzle heights H 1 , H 2 .
- FIG. 2 shows a schematic plan view of the hollow lamella 16.
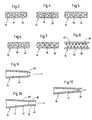
- the hollow plate 16 may comprise at least two opposing side walls 28, 30. As can be seen in particular from FIGS. 3 to 7, one or more partition walls 32 can be provided between these two side walls 28, 30. These walls can serve in particular to form different channels 34 each extending in the flow direction S (compare in particular FIGS. 3 to 7). By the respective walls thus separate pressure chambers can thus be created in particular.
- the walls 28-32 extending generally in the flow direction S are at least partially formed by one or more channels 34 in the hollow slat 16, which is otherwise made of solid material or tubes are formed or incorporated.
- the channels 34 each have a quadrangular, preferably square cross-section. According to FIG. 4, these channels 34 may, for example, also have a triangular cross-section. In the embodiment according to FIG. 5, the channels have a round cross-section.
- the cross section of the channels 34 of the embodiment illustrated in FIG. 6 corresponds, for example, to a hexagon.
- the channels 34 of the embodiment according to the figure 7 again have a quadrangular, preferably square cross-section. In this case, two corners of the respective channels 34 face up and down and two corners to the two opposite sides. Accordingly, for a respective partition wall 32, a variable thickness results, which, viewed from top to bottom, first decreases and then increases again. In contrast, in the embodiment according to FIG. 3, the partitions have a thickness that remains the same from top to bottom.
- the hollow plate 16 is designed rigid in both the flow direction S and in the transverse direction.
- the figure 8 is shown in a schematic partial cross-sectional view, for example, a hollow blade 16, the bottom 16 "and lid 16" 'are each reinforced by ribs 36.
- the representation again corresponds to a section along the line A-A in FIG. 2.
- FIG. 9 shows a schematic longitudinal sectional representation of a part of a hollow lamella 16 whose interior 14 is designed to converge in the manner of a nozzle in the region of the free lamella end 38. Shown here as well as in the figures 10 to 12 is a section along the line B-B in Figure 2.
- the interior 14 of the hollow lamella 16 is bounded in the area of the free lamellar end 38 at least upwardly and downwardly by mutually parallel walls 40, 42.
- These walls or wall sections 40, 42 are in the present case part of the plate cover 16 '''or lamella bottom 16 ".
- the interior 14 of the hollow lamella 16 is divergent in the region of the free lamella end 38.
- FIG. 12 shows, in a representation comparable to those in FIGS. 9 to 11, an embodiment in which the interior 14 of the hollow lamella 16 widens stepwise in the area of the free lamella end 38.
- the hollow lamella 16 may be structured or not.
- Means may be provided by which the hollow lamella 16 as pumpable means 18, for example white water, glue or starch liquor, fillers or fillers, auxiliaries, color and / or the like in the suspension or in the nozzle chamber 14 are dosed.
- the hollow blade 16 for metering a respective pumpable medium 18 in the suspension or in the nozzle chamber 14 can be acted upon with a pressure which is higher, equal to or lower than the pressure at the metering point in the area surrounding the hollow plate 16.
- this metering point can be inside or outside the nozzle chamber 14.
- the hollow blade 16 comprises a plurality of each extending in the flow direction S channels 34
- these channels 34 can be at least partially acted upon separately, in particular for a cross-profile or cross-profile control.
- the different channels 34 at least Partially separate metering units such as in particular control valves and / or the like to be assigned.
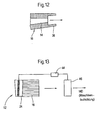
- FIG. 13 shows a schematic, partially sectioned plan view of a headbox 12 provided with at least one hollow lamella 16 with a transverse profile control, for which in the present case a control or regulating device 44 such as, in particular, a PC and a transverse profile measuring device 46 are provided.
- the dosage can then be made dependent on the measured values and corresponding setpoint values.
- the hollow plate 16 is in particular stored again in a turbulence block 24, which may in particular be a turbulence generator.
Landscapes
- Paper (AREA)
- Magnetic Resonance Imaging Apparatus (AREA)
Description
- Die Erfindung betrifft einen Stoffauflauf, insbesondere Mehrschichtstoffauflauf, einer Papiermaschine, mit einer Düse, deren Innenraum zumindest bereichsweise durch wenigstens eine Lamelle unterteilt ist, wobei zumindest eine Lamelle als Hohllamelle ausgeführt ist.
- Derartige Stoffaufläufe sind beispielsweise aus der WO-A-8 102 903, US-B-6 319 366 und der US-A-3 802 966 bekannt.
- Allgemein sind Stoffaufläufe mit und ohne feste oder flexible Lamellen zwischen den Stoffschichten und/oder den Diffusorreihen beziehungsweise Turbulenzerzeugern bekannt. Die Lamellen bewirken eine Erhöhung der Mikroturbulenz, eine Schichtentrennung, eine Reduktion des Reißlängenverhältnisses und/oder eine Reduktion von sogenannten "Tigerstreifen" (vergleiche zum Beispiel DE 199 02 621 A1).
- Aus der WO 82/03413 A1 ist auch bereits eine Schichtentrennung mittels einer maschinenbreiten Mehrfachdüse und der Einspeisung von vornehmlich Siebwasser in der maschinenbreiten Mittelschicht bekannt. In dieser Druckschrift ist auch die Einspeisung von Fein- oder Füllstoffen mittels dieser Mittelschicht erwähnt. Durch die Trennung der maschinenbreiten Mittelschicht gegenüber den anderen maschinenbreiten Schichten durch kurze Lamellen müssen die Drücke in den maschinenbreiten Außenschichten und in der maschinenbreiten Mittelschicht zumindest im Wesentlichen gleich sein (notwendiger Spalt zwischen Lamelle und Düsenwandung). Die maschinenbreite Mehrfachdüse ermöglicht überdies einen Druckausgleich in den unterschiedlichen Schichten in Maschinenquerrichtung.
- Bei der Stärkeleimung von Papier ist die Masseleimung und die Oberflächenleimung bekannt.
- Im Zusammenhang mit der Zumischung von Hilfs- und Füllstoffen ist üblicherweise eine Dosierung in die Masse oder, vornehmlich für Hilfsstoffe, in den konstanten Teil vorgesehen.
- Ziel der Erfindung ist es, einen verbesserten Stoffauflauf der eingangs genannten Art zu schaffen. Dabei sollen insbesondere auch die Einstellmöglichkeiten bezüglich einer Reihe von Betriebsparametern wie zum Beispiel des Grades der Durchmischung innerhalb und außerhalb der Düse, der Durchmischung in z-Richtung, der sich in der Suspension einstellenden Turbulenz, der Querprofilierung und so weiter erweitert werden.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, dass die zumindest eine als Hohllamelle ausgeführte Lamelle zur Dosierung eines pumpfähiges Mediums in die Suspension insbesondere auch mit einem vom Druck im die Hohllamelle umgebenden Bereich des Düsenraumes verschiedenen Druck beaufschlagbar ist.
- Es ist somit möglich, durch eine oder mehrere Hohllamellen ein pumpbares Medium, wie beispielsweise Siebwasser, Leim- oder Stärkeflotte, Fein- oder Füllstoffe, Hilfsstoffe, Farbe und so weiter, mit oder ohne Faserstoff-anteil, zum Beispiel in den Düsenraum zu dosieren. Durch die Verwendung einer Hohllamelle sind deutliche Druckunterschiede zwischen dem Lamelleninneren und dem die Lamelle umgebenden Düsenraum möglich. Dadurch ergibt sich unter anderem die Möglichkeit der Zumischung des pumpbaren Mediums mit einer Geschwindigkeit, die langsamer, gleich schnell oder schneller als die im Bereich der Dosierstelle vorherrschende Suspensionsgeschwindigkeit ist. Um die angegebene Funktion möglichst optimal erfüllen zu können, sollte die Hohllamelle vorzugsweise dickenstabil sein, wobei die Dicke der Hohllamelle höchstens halb so groß wie die beiden benachbarten Düsenhöhen zur Vermeidung von zu starker Konvergenz, zur Vermeidung von zu großen Bauhöhen, zur Vermeidung von zu großen Strahllängen und zur Verbesserung der Papierqualität (Formation und dergleichen) sein sollte. Um zum Beispiel hohe Geschwindigkeitsdifferenzen zu ermöglichen und eine Ausbeulung der Lamelle zu vermeiden, sollte die Hohllamelle zweckmäßigerweise sowohl in Strömungsrichtung als auch in Querrichtung sehr biegesteif sein. Eine biegesteife Hohllamelle ermöglicht zusätzlich unterschiedliche Drücke in dem darüber und dem darunter liegenden Teil.
- Durch die Wahl der Hohllamellenlänge und des Geschwindigkeitsverhältnisses Austrittsgeschwindigkeit/Suspensionsgeschwindigkeit kann der Grad der Durchmischung in und außerhalb der Düse eingestellt werden. Durch entsprechende Ausgestaltung wird unter anderem auch erreicht, dass das pumpfähige Medium im Bereich der Initialentwässerung mit dem Reststoff vermischt wird, vorzugsweise bei großer Hohllamellenlänge und somit kurzem Strahl.
- Durch eine entsprechende Dosierung mittels der Hohllamelle und insbesondere über eine entsprechende Geschwindigkeitsdifferenz und die Position der Lamellenspitze gegenüber der Düsengeometrie kann die Durchmischung in z-Richtung gut eingestellt werden.
- Trotz der Zugabe von Dosiermitteln der beschriebenen Art zwischen den Suspensionsschichten eines Mehrschichtstoffauflaufs bleiben die Schichten durch die Verwendung einer oder mehrerer Hohllamellen als jeweilige Dosiereinheit weitestgehend getrennt. Die Trennung kann beispielsweise bis zur Formiereinheit aufrechterhalten werden. Dadurch wird die bei Mehrschichtstoffaufläufen bekannte Durchmischung reduziert und die Abdeckung beziehungsweise Schichtenreinheit deutlich gesteigert.
- Beispielsweise durch die Zugabe von Stärke zwischen zwei Schichten und eine entsprechenden Kontrolle der Durchmischung werden die Festigkeiten, zum Beispiel die in z-Richtung, gezielt gesteigert. Das Rupfen und Stauben in der Trockenpartie wird besser beherrschbar.
- Der bei Gapformern allgemein bekannten Verarmung an Feinstoffen in der Blattmitte, in z-Richtung betrachtet, kann durch die Zugabe von Feinstoffen zwischen die zwei Schichten entgegengewirkt werden.
- Überdies kann mit einer entsprechenden Geschwindigkeitsdifferenz gezielt die jeweils gewünschte Turbulenz in die Fasersuspension eingebracht werden, um zum Beispiel die Festigkeitseigenschaften in Längs- und Querrichtung (L/Q-Verhältnis) zu verändern.
- Die Hohllamelle kann sich insbesondere ausgehend vom in Strömungsrichtung betrachteten eintrittsseitigen Ende in den Düsenraum erstrecken. Dabei kann die Hohllamelle mit dem betreffenden Ende beispielsweise in einem Stoffauflaufblock wie insbesondere einem Turbulenzblock gelagert sein.
- In bestimmten Fällen ist es von Vorteil, wenn die Hohllamelle innerhalb des Düsenraumes endet. Dabei kann die Hohllamelle beispielsweise im Bereich des Düsenaustrittsspaltes und vorzugsweise genau an diesem Austrittsspalt enden. Grundsätzlich kann die Hohllamelle jedoch auch an anderen Stellen innerhalb des Düsenraums enden.
- In anderen Fällen kann es von Vorteil sein, wenn die Hohlraumlamelle außerhalb des Düsenraumes endet.
- Bei einer bevorzugten praktischen Ausführungsform des erfindungsgemäßen Stoffauflaufs umfasst die Hohllamelle zumindest zwei sich allgemein in Strömungsrichtung über zumindest einen Teil der Lamellenlänge erstreckende Wände, die insbesondere dazu dienen können, voneinander getrennte Druckräume zu schaffen. Dabei umfasst die Hohllamelle vorzugsweise zumindest zwei einander gegenüberliegende Seitenwände. Diese Lamellenwände sind vorzugsweise kraftschlüssig miteinander verbunden.
- Bei einer zweckmäßigen praktischen Ausführungsform sind zwischen den beiden Seitenwänden eine oder mehrere Trennwände vorgesehen, um verschiedene, sich jeweils in Strömungsrichtung erstreckende Kanäle zu bilden.
- Die sich allgemein in Strömungsrichtung erstreckenden Wände können gemäß einer zweckmäßigen Ausführungsform zumindest teilweise dadurch gebildet sein, dass in der im übrigen aus Vollmaterial bestehenden Hohllamelle ein oder mehrere Kanäle oder Röhren ausgebildet oder eingearbeitet sind.
- Wie bereits erwähnt, ist die Hohllamelle vorzugsweise sowohl in Strömungsrichtung als auch in Querrichtung biegesteif ausgeführt. Dabei kann der Lamellendeckel und/oder der Lamellenboden zum Beispiel mit Rippen oder dergleichen verstärkt sein. Die Gefahr eines Ausbeulens der Hohllamelle wird somit auf ein Minimum reduziert.
- Bei einer vorteilhaften zweckmäßigen Ausführungsform des erfindungsgemäßen Stoffauflaufs ist der Innenraum der Hohllamelle im Bereich des freien Lamellenendes konvergierend ausgebildet.
- In bestimmten Fällen kann es jedoch auch von Vorteil sein, wenn der Innenraum der Hohllamelle im Bereich des freien Lamellenendes zumindest nach oben und nach unten durch zueinander parallele Wandungen begrenzt ist.
- Der Innenraum der Hohllamelle kann im Bereich des freien Lamellenendes aber auch divergierend ausgebildet sein. So kann sich der Innenraum der Hohllamelle im Bereich des freien Lamellenendes beispielsweise stufenartig erweitern.
- Von Vorteil ist auch, wenn der Innenraum der Hohllamelle zumindest im Bereich des freien Lamellenendes strukturiert ist. Grundsätzlich ist jedoch auch eine solche Ausführung denkbar, bei der der Innenraum der Hohllamelle zumindest im Bereich des freien Lamellenendes nicht strukturiert ist.
- Gemäß einer bevorzugten praktischen Ausführungsform des erfindungsgemäßen Stoffauflaufs sind Mittel vorgesehen, durch die über die Hohllamelle als pumpfähiges Medium zum Beispiel Siebwasser, Leim- oder Stärkeflotte, Fein- oder Füllstoffe, Hilfsstoffe, Farbe und/oder dergleichen in den Düsenraum dosierbar sind.
- Vorteilhafterweise ist die Hohllamelle zur Dosierung eines jeweiligen pumpfähigen Mediums in dem Düsenraum mit einem Druck beaufschlagbar, der höher, gleich oder niedriger ist als der Druck an der Dosierstelle im die Hohllamelle umgebenden Bereich.
- Umfasst die Hohllamelle mehrere sich jeweils in Strömungsrichtung erstreckende Kanäle, so können diese Kanäle insbesondere für eine Querprofilierung zumindest teilweise getrennt beaufschlagbar sein.
- Werden also eine oder mehrere Hohllamellen mit sich in Strömungsrichtung erstreckenden Kanälen verwendet, so kann die Dosierung des betreffenden pumpfähigen Mediums in Maschinenquerrichtung geregelt werden. Die zu dosierenden Mittel können also je nach Bedarf über die Maschinenbreite verteilt werden.
- Bei einer zweckmäßigen Ausführungsform des erfindungsgemäßen Stoffauflaufs sind den verschiedenen Kanälen zumindest teilweise getrennte Dosiereinheiten wie insbesondere Regelventile und/oder dergleichen zugeordnet.
- Die Dosierung kann also über die verschiedenen Kanäle und beispielsweise Regelventile, ähnlich wie bei der im Handel erhältlichen "ModuleJet"-Ausführung, oder mittels mehrerer unabhängiger Dosiereinheiten über die Bahnbreite beeinflusst werden.
- Lamellen können in der angegebenen Art und Weise grundsätzlich auch als Hohllamellen ausgebildet werden, um zum Beispiel eine gewisse Biegesteifigkeit zu erreichen oder um zum Beispiel Material einzusparen. Eine Dosierung pumpfähigen Mediums ist in diesem Fall nicht zwingend.
- Die Erfindung wird im Folgenden anhand von Ausführungsbeispielen unter Bezugnahme auf die Zeichnungen näher erläutert; in dieser zeigen:
- Figur 1:
- eine schematische Längsschnittdarstellung eines die Düse umfassenden Teils eines Stoffauflaufs;
- Figur 2:
- eine schematische Draufsicht der in der Figur 1 gezeigten Hohllamelle;
- Figuren 3 bis 7:
- schematische Teilquerschnittsdarstellungen verschiedener Ausführungsformen der Hohllamelle mit Kanälen unterschiedlichen Querschnitts, geschnitten entlang der Linie A-A in der Figur 2;
- Figur 8:
- eine schematische Teilquerschnittsdarstellung einer Hohllamelle, deren Deckel und Boden durch Rippen verstärkt sind;
- Figur 9:
- eine schematische Längsschnittdarstellung eines Teils einer Hohllamelle, deren Innenraum im Bereich des freien Lamellenendes konvergierend ausgebildet ist;
- Figur 10:
- eine schematische Längsschnittdarstellung eines Teils einer Hohllamelle, deren Innenraum im Bereich des freien Lamellenendes zumindest nach oben und nach unten durch zueinander parallele Wandungen begrenzt ist;
- Figur 11:
- eine schematische Längsschnittdarstellung eines Teils einer Hohllamelle, deren Innenraum im Bereich des freien Lamellenendes divergierend ausgebildet ist;
- Figur 12:
- eine schematische Längsschnittdarstellung eines Teils einer Hohllamelle, deren Innenraum sich im Bereich des freien Lamellenendes stufenartig erweitert; und
- Figur 13:
- eine schematische, teilweise geschnittene Draufsicht eines mit zumindest einer Hohllamelle versehenen Stoffauflaufs mit einer Querprofilregelung.
- Die Figur 1 zeigt in schematischer Längsschnittdarstellung einen die Düse 10 umfassenden Teil eines Stoffauflaufs 12 einer Papiermaschine. Dabei kann es sich insbesondere um einen Mehrschichtstoffauflauf handeln.
- Der Innenraum 14 der Düse 10 ist zumindest bereichsweise durch wenigstens eine Hohllamelle 16 unterteilt. Diese Hohllamelle 16 ist vorzugsweise zur Dosierung eines pumpfähigen Mediums 18 in die Suspension insbesondere auch mit einem vom Druck im die Hohllamelle 16 umgebenden Bereich des Düsenraumes 14 verschiedenen Druck beaufschlagbar. Endet die Hohllamelle 16 wie im folgenden Fall beispielsweise innerhalb des Düsenraums 14, so erfolgt die Dosierung des pumpfähigen Mediums 18 in diesen Düsenraum 14. Gemäß der Figur 1 kann das betreffende Medium 18 der Hohllamelle 16 über eine Pumpe 20 zugeführt werden.
- Durch die Hohllamelle 16 werden die Suspensionsschichten A und B voneinander getrennt. Das pumpfähige Medium 18 wird also zwischen diese beiden Schichten A, B dosiert.
- Die Hohllamelle 16 erstreckt sich ausgehend vom in Strömungsrichtung S betrachtet eintrittsseitigen Düsenende 22 in den Düsenraum 14. Im vorliegenden Fall ist die Hohllamelle 16 mit ihrem betreffenden Ende 16' in einem Stoffauflaufblock wie insbesondere einem Turbulenzblock 24 gelagert.
- Während die Hohllamelle 16 beim dargestellten Ausführungsbeispiel innerhalb des Düsenraumes 14 endet, sind grundsätzlich beispielsweise auch solche Ausführungen denkbar, bei denen die Hohllamelle 16 im Bereich des Düsenaustrittsspaltes 26 und vorzugsweise genau an diesem Düsenaustrittsspalt 26 oder außerhalb des Düsenraumes 14 endet.
- Die Hohllamelle 16 ist nach unten und nach oben durch einen Boden 16" beziehungsweise Deckel 16''' begrenzt.
- Weiterhin ist die Hohllamelle 16 dickenstabil ausgeführt, wobei die Dicke D der Hohllamelle 16 höchstens halb so groß wie die beiden benachbarten Düsenhöhen H1, H2 ist.
- Die Figur 2 zeigt eine schematische Draufsicht der Hohllamelle 16.
- Wie anhand dieser Figur 2 zu erkennen ist, kann die Hohllamelle 16 zumindest zwei einander gegenüberliegende Seitenwände 28, 30 umfassen. Wie sich insbesondere aus den Figuren 3 bis 7 ergibt, können zwischen diesen beiden Seitenwänden 28, 30 eine oder mehrere Trennwände 32 vorgesehen sein. Diese Wände können insbesondere dazu dienen, verschiedene sich jeweils in Strömungsrichtung S erstreckende Kanäle 34 (vergleiche insbesondere die Figuren 3 bis 7) zu bilden. Durch die betreffenden Wände können somit insbesondere voneinander getrennte Druckräume geschaffen werden.
- Bei den Ausführungsformen gemäß den Figuren 3 bis 7 sind die sich allgemein in Strömungsrichtung S erstreckenden Wände 28 - 32 (vergleiche auch die Figuren 1 und 2) zumindest teilweise dadurch gebildet, dass in der im übrigen aus Vollmaterial bestehenden Hohllamelle 16 ein oder mehrere Kanäle 34 oder Röhren ausgebildet oder eingearbeitet sind.
- Bei der Ausführung gemäß der Figur 3 besitzen die Kanäle 34 jeweils einen viereckigen, vorzugsweise quadratischen Querschnitt. Gemäß der Figur 4 können diese Kanäle 34 beispielsweise auch einen dreieckigen Querschnitt aufweisen. Bei der Ausführungsform gemäß der Figur 5 besitzen die Kanäle einen runden Querschnitt. Der Querschnitt der Kanäle 34 der in der Figur 6 dargestellten Ausführungsform entspricht beispielsweise einem Sechseck. Die Kanäle 34 der Ausführungsform gemäß der Figur 7 besitzen wieder einen viereckigen, vorzugsweise quadratischen Querschnitt. In diesem Fall weisen zwei Ecken der jeweiligen Kanäle 34 nach oben und nach unten und zwei Ecken zu den beiden einander gegenüberliegenden Seiten. Dementsprechend ergibt sich für eine jeweilige Trennwand 32 eine variable Dicke, die von oben nach unten betrachtet zunächst ab- und dann wieder zunimmt. Demgegenüber besitzen die Trennwände bei der Ausführungsform gemäß der Figur 3 eine von oben nach unten gleich bleibende Dicke.
- Vorzugsweise ist die Hohllamelle 16 sowohl in Strömungsrichtung S als auch in Querrichtung biegesteif ausgeführt. In der Figur 8 ist in schematischer Teilquerschnittsdarstellung beispielsweise eine Hohllamelle 16 dargestellt, deren Boden 16" und Deckel 16"' jeweils durch Rippen 36 verstärkt sind. Die Darstellung entspricht wieder einem Schnitt entlang der Linie A-A in der Figur 2.
- Die Figur 9 zeigt eine schematische Längsschnittdarstellung eines Teils einer Hohllamelle 16, deren Innenraum 14 im Bereich des freien Lamellenendes 38 zum Beispiel nach Art einer Düse konvergierend ausgebildet ist. Dargestellt ist hier ebenso wie in den Figuren 10 bis 12 ein Schnitt entlang der Linie B-B in Figur 2.
- Bei der Ausführungsform gemäß der Figur 10 ist der Innenraum 14 der Hohllamelle 16 im Bereich des freien Lamellenendes 38 zumindest nach oben und nach unten durch zueinander parallele Wandungen 40, 42 begrenzt. Diese Wandungen beziehungsweise Wandungsabschnitte 40, 42 sind im vorliegenden Fall Teil des Lamellendeckels 16''' beziehungsweise Lamellenbodens 16".
- Bei der Ausführungsform gemäß der Figur 11 ist der Innenraum 14 der Hohllamelle 16 im Bereich des freien Lamellenendes 38 divergierend ausgebildet.
- Die Figur 12 zeigt in einer mit denen in den Figuren 9 bis 11 vergleichbaren Darstellung eine Ausführungsform, bei der sich der Innenraum 14 der Hohllamelle 16 im Bereich des freien Lamellenendes 38 stufenartig erweitert.
- Im Bereich des freien Lamellenendes 38, das heißt im Bereich der Spitze, kann die Hohllamelle 16 strukturiert sein oder auch nicht.
- Es können Mittel vorgesehen sein, durch die über die Hohllamelle 16 als pumpfähiges Mittel 18 zum Beispiel Siebwasser, Leim- oder Stärkeflotte, Fein- oder Füllstoffe, Hilfsstoffe, Farbe und/oder dergleichen in die Suspension beziehungsweise in den Düsenraum 14 dosierbar sind.
- Vorzugsweise ist die Hohllamelle 16 zur Dosierung eines jeweiligen pumpfähigen Mediums 18 in die Suspension beziehungsweise in den Düsenraum 14 mit einem Druck beaufschlagbar, der höher, gleich oder niedriger ist als der Druck an der Dosierstelle im die Hohllamelle 16 umgebenden Bereich. Wie bereits erwähnt, kann diese Dosierstelle innerhalb oder außerhalb des Düsenraums 14 liegen.
- In dem Fall, dass die Hohllamelle 16 mehrere sich jeweils in Strömungsrichtung S erstreckende Kanäle 34 umfasst, können diese Kanäle 34 insbesondere für eine Querprofilierung oder Querprofilregelung zumindest teilweise getrennt beaufschlagbar sein. Dabei können den verschiedenen Kanälen 34 zumindest teilweise getrennte Dosiereinheiten wie insbesondere Regelventile und/oder dergleichen zugeordnet sein.
- Die Figur 13 zeigt in schematischer, teilweise geschnittener Draufsicht einen mit zumindest einer Hohllamelle 16 versehenen Stoffauflauf 12 mit einer Querprofilregelung, für die im vorliegenden Fall eine Steuer- oder Regelungseinrichtung 44 wie insbesondere ein PC und eine Querprofil-Messeinrichtung 46 vorgesehen sind. Die Dosierung kann dann in Abhängigkeit von den Messwerten und entsprechenden Sollwerten erfolgen.
- Die Hohllamelle 16 ist insbesondere wieder in einem Turbulenzblock 24 gelagert, bei dem es sich insbesondere um einen Turbulenzerzeuger handeln kann.
-
- 10
- Düse
- 12
- Stoffauflauf
- 14
- Düsenraum
- 16
- Hohllamelle
- 16'
- Lamellenende
- 16"
- Lamellenboden
- 16"'
- Lamellendeckel
- 18
- Pumpfähiges Medium
- 20
- Pumpe
- 22
- Eintrittsseitiges Düsenende
- 24
- Turbulenzblock
- 26
- Düsenaustrittsspalt
- 28
- Seitenwand
- 30
- Seitenwand
- 32
- Trennwand
- 34
- Kanal
- 36
- Rippe
- 38
- Freies Lamellenende
- 40
- Wandung
- 42
- Wandung
- 44
- Steuer- oder Regelungseinrichtung, PC
- 46
- Querprofil-Messeinrichtung
- D
- Dicke
- H1, H2
- Düsenhöhe
Claims (23)
- Stoffauflauf (12), insbesondere Mehrschichtstoffauflauf, einer Papiermaschine, mit einer Düse (10), deren Innenraum (14) zumindest bereichsweise durch wenigstens eine Lamelle (16) unterteilt ist, wobei zumindest eine Lamelle als Hohllamelle (16) ausgeführt ist, dadurch gekennzeichnet, dass die zumindest eine als Hohllamelle ausgeführte Lamelle zur Dosierung eines pumpfähiges Mediums (18) in die Suspension insbesondere auch mit einem vom Druck im die Hohllamelle (16) umgebenden Bereich des Düsenraumes (14) verschiedenen Druck beaufschlagbar ist.
- Stoffauflauf nach Anspruch 1,
dadurch gekennzeichnet,
dass sich die Hohllamelle (16) ausgehend vom in Strömungsrichtung (S) betrachtet eintrittsseitigen Düsenende (22) in den Düsenraum (14) erstreckt. - Stoffauflauf nach Anspruch 2,
dadurch gekennzeichnet,
dass die Hohllamelle (16) mit einem Ende (16') in einem Stoffauflaufblock (24) gelagert ist. - Stoffauflauf nach Anspruch 2 oder 3,
dadurch gekennzeichnet,
dass die Hohllamelle (16) innerhalb des Düsenraumes (14) endet. - Stoffauflauf nach Anspruch 2 oder 3,
dadurch gekennzeichnet,
dass die Hohllamelle (16) im Bereich des Düsenaustrittsspaltes (26) und vorzugsweise genau an diesem Düsenaustrittsspalt (26) endet. - Stoffauflauf nach Anspruch 2 oder 3,
dadurch gekennzeichnet,
dass die Hohllamelle (16) außerhalb des Düsenraumes (14) endet. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Hohllamelle (16) zumindest zwei sich allgemein in Strömungsrichtung (S) über zumindest einen Teil der Lamellenlänge erstreckende Wände (28-32) umfasst, um insbesondere voneinander getrennte Druckräume (34) zu schaffen. - Stoffauflauf nach Anspruch 7,
dadurch gekennzeichnet,
dass die Hohllamelle (16) zumindest zwei einander gegenüberliegende Seitenwände (28, 30) umfasst. - Stoffauflauf nach Anspruch 8,
dadurch gekennzeichnet,
dass zwischen den beiden Seitenwänden (28, 30) eine oder mehrere Trennwände (32) vorgesehen sind, um verschiedene sich jeweils in Strömungsrichtung (S) erstreckende Kanäle (34) zu bilden. - Stoffauflauf nach einem Ansprüche 7 bis 9,
dadurch gekennzeichnet,
dass die sich allgemein in Strömungsrichtung (S) erstreckenden Wände (28-32) zumindest teilweise dadurch gebildet sind, dass in der im übrigen aus Vollmaterial bestehenden Hohllamelle (16) ein oder mehrere Kanäle (34) oder Röhren ausgebildet oder eingearbeitet sind. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Hohllamelle (16) dickenstabil ausgeführt ist, wobei die Dicke (D) der Hohllamelle (16) höchstens halb so groß wie die beiden benachbarten Düsenhöhen (H1, H2) ist. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Hohllamelle (16) sowohl in Strömungsrichtung (S) als auch in Querrichtung biegesteif ausgeführt ist. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass der Lamellendeckel (16"') und/oder der Lamellenboden (16") mit Rippen (36) oder dergleichen verstärkt sind. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass der Innenraum (14) der Hohllamelle (16) im Bereich des freien Lamellenendes (38) konvergierend ausgebildet ist. - Stoffauflauf nach einem der Ansprüche 1 bis 13,
dadurch gekennzeichnet,
dass der Innenraum (14) der Hohllamelle (16) im Bereich des freien Lamellenendes (38) zumindest nach oben und nach unten durch zueinander parallele Wandungen (40, 42) begrenzt ist. - Stoffauflauf nach einem der Ansprüche 1 bis 13,
dadurch gekennzeichnet,
dass der Innenraum (14) der Hohllamelle (16) im Bereich des freien Lamellenendes (38) divergierend ausgebildet ist. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass sich der Innenraum (14) der Hohllamelle (16) im Bereich des freien Lamellenendes (38) stufenartig erweitert. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass der Innenraum (14) der Hohllamelle (16) zumindest im Bereich des freien Lamellenendes (38) strukturiert ist. - Stoffauflauf nach einem der Ansprüche 1 bis 17,
dadurch gekennzeichnet,
dass der Innenraum (14) der Hohllamelle (16) zumindest im Bereich des freien Lamellenendes (38) nicht strukturiert ist. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass Mittel vorgesehen sind, durch die über die Hohllamelle (16) als pumpfähiges Medium (18) Siebwasser, Leim- oder Stärkeflotte, Fein- oder Füllstoffe, Hilfsstoffe und/oder Farbe in die Suspension dosierbar sind. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Hohllamelle (16) zur Dosierung eines jeweiligen pumpfähigen Mediums (18) in die Suspension mit einem Druck beaufschlagbar ist, der höher, gleich oder niedriger ist als der Druck an der Dosierstelle im die Hohllamelle (16) umgebenden Bereich. - Stoffauflauf nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Hohllamelle (16) mehrere sich jeweils in Strömungsrichtung (S) erstreckende Kanäle (34) umfasst und dass diese Kanäle (34) insbesondere für eine Querprofilierung zumindest teilweise getrennt beaufschlagbar sind. - Stoffauflauf nach Anspruch 22,
dadurch gekennzeichnet,
dass den verschiedenen Kanälen (34) zumindest teilweise getrennte Dosiereinheiten wie insbesondere Regelventile zugeordnet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10159412 | 2001-12-04 | ||
| DE10159412A DE10159412A1 (de) | 2001-12-04 | 2001-12-04 | Stoffauflauf |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1318230A1 EP1318230A1 (de) | 2003-06-11 |
| EP1318230B1 true EP1318230B1 (de) | 2006-11-15 |
Family
ID=7707912
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02024712A Expired - Lifetime EP1318230B1 (de) | 2001-12-04 | 2002-11-06 | Stoffauflauf |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1318230B1 (de) |
| AT (1) | ATE345417T1 (de) |
| DE (2) | DE10159412A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008000778A1 (de) | 2008-03-20 | 2009-09-24 | Voith Patent Gmbh | Stoffauflauf für eine Papier- oder Kartonmaschine |
| SE534151C2 (sv) | 2009-02-16 | 2011-05-10 | Stora Enso Ab | Process för tillverkning av papper eller kartong |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3802966A (en) * | 1969-08-22 | 1974-04-09 | Ethyl Corp | Apparatus for delivering a fluid suspension to a forming unit clear reactor power plant |
| DE3112972A1 (de) * | 1981-04-01 | 1982-10-14 | J.M. Voith Gmbh, 7920 Heidenheim | Mehrfach-duesenstoffauflauf fuer eine papiermaschine |
| FI69664C (fi) * | 1980-04-11 | 1986-03-10 | Valmet Oy | Inloppslaoda foer en pappersmaskin |
| AT406172B (de) * | 1998-02-05 | 2000-03-27 | Andritz Patentverwaltung | Vorrichtung zur zufuhr einer faserstoffsuspension auf eine entwässerungseinrichtung |
| JP2002519538A (ja) * | 1998-07-07 | 2002-07-02 | アールストロム グラスフィブル オサケ ユキチュア | ファジー制御器を用いる気泡法の実施 |
| DE19846614A1 (de) * | 1998-10-09 | 2000-04-13 | Voith Sulzer Papiertech Patent | Stoffauflauf mit Lamelle |
| DE19902621A1 (de) * | 1999-01-23 | 2000-07-27 | Voith Sulzer Papiertech Patent | Stoffauflauf |
-
2001
- 2001-12-04 DE DE10159412A patent/DE10159412A1/de not_active Withdrawn
-
2002
- 2002-11-06 EP EP02024712A patent/EP1318230B1/de not_active Expired - Lifetime
- 2002-11-06 AT AT02024712T patent/ATE345417T1/de active
- 2002-11-06 DE DE50208694T patent/DE50208694D1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1318230A1 (de) | 2003-06-11 |
| ATE345417T1 (de) | 2006-12-15 |
| DE50208694D1 (de) | 2006-12-28 |
| DE10159412A1 (de) | 2003-06-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69734687T2 (de) | Zigarettenpapier | |
| EP2379799B1 (de) | Stoffauflauf für eine maschine zur herstellung einer faserstoffbahn | |
| EP2255035B1 (de) | Stoffauflauf für eine papier- oder kartonmaschine | |
| EP2379800B1 (de) | Stoffauflauf für eine maschine zur herstellung der faserstoffbahn | |
| WO2010069651A1 (de) | Stoffauflauf für eine maschine zur herstellung einer faserstoffbahn | |
| DE69707256T3 (de) | DOPPELSIEBFORMER MIT ROLLE UND KLINGE FüR EINE PAPIERMASCHINE | |
| EP0681057B1 (de) | Mehrschichten-Stoffauflauf | |
| DE102009027013A1 (de) | Stoffauflauf für eine Maschine zur Herstellung einer Faserstoffbahn | |
| EP1236828A1 (de) | Lamelle eines Stoffauflaufs einer Papier-, Karton- oder Tissuemaschine | |
| DE10234559A1 (de) | Blattbildungssystem | |
| DE69713104T2 (de) | Doppelsiebformer für eine papiermaschine | |
| DE3309264C2 (de) | Stoffauflauf | |
| DE102010030707A1 (de) | Blattbildungssystem für eine Maschine zur Herstellung einer zumindest einschichtigen Faserstoffbahn | |
| EP1318230A1 (de) | Stoffauflauf | |
| DE2620033A1 (de) | Stoffauflauf | |
| EP0708201B1 (de) | Stoffauflauf einer Papiermaschine | |
| EP2531647B1 (de) | Stoffauflauf und blattbildungseinheit mit einem stoffauflauf | |
| KR100487056B1 (ko) | 제지기용다층헤드박스 | |
| EP1403424B1 (de) | Stoffauflauf mit Leitschaufel | |
| EP1496150A1 (de) | Stoffauflauf | |
| EP1811081B1 (de) | Stoffauflauf einer Maschine zur Herstellung einer Faserstoffbahn | |
| EP1659213A2 (de) | Stoffauflauf | |
| DE2041108C3 (de) | Stoffauflauf für Papiermaschinen | |
| WO2011095582A1 (de) | Stoffauflauf und blattbildungseinheit mit einem stoffauflauf | |
| DE29623319U1 (de) | Stoffauflaufzusatzstoffeinspritzsystem |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20031211 |
|
| AKX | Designation fees paid |
Designated state(s): AT DE FI IT SE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VOITH PATENT GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI IT SE |
|
| REF | Corresponds to: |
Ref document number: 50208694 Country of ref document: DE Date of ref document: 20061228 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070817 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20121121 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20121127 Year of fee payment: 11 Ref country code: SE Payment date: 20121120 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131107 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140603 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131106 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50208694 Country of ref document: DE Effective date: 20140603 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20151111 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20151119 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 345417 Country of ref document: AT Kind code of ref document: T Effective date: 20161106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161106 |