EP1127178B1 - Faserbehandlungsanlage - Google Patents
Faserbehandlungsanlage Download PDFInfo
- Publication number
- EP1127178B1 EP1127178B1 EP99971477A EP99971477A EP1127178B1 EP 1127178 B1 EP1127178 B1 EP 1127178B1 EP 99971477 A EP99971477 A EP 99971477A EP 99971477 A EP99971477 A EP 99971477A EP 1127178 B1 EP1127178 B1 EP 1127178B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- treatment plant
- fibre
- bale
- fibre treatment
- plant according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000835 fiber Substances 0.000 claims description 49
- 238000011282 treatment Methods 0.000 claims description 34
- 239000000463 material Substances 0.000 claims description 5
- 238000004519 manufacturing process Methods 0.000 claims description 3
- 238000004886 process control Methods 0.000 claims description 3
- 238000002360 preparation method Methods 0.000 claims description 2
- 239000002657 fibrous material Substances 0.000 description 27
- 230000032258 transport Effects 0.000 description 16
- 239000010410 layer Substances 0.000 description 13
- 238000003860 storage Methods 0.000 description 11
- 238000005516 engineering process Methods 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000005022 packaging material Substances 0.000 description 3
- 238000004804 winding Methods 0.000 description 3
- 238000011109 contamination Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 230000006870 function Effects 0.000 description 2
- 238000003801 milling Methods 0.000 description 2
- 238000004806 packaging method and process Methods 0.000 description 2
- 239000004848 polyfunctional curative Substances 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000009960 carding Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000004049 embossing Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000007726 management method Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 229920006280 packaging film Polymers 0.000 description 1
- 239000012785 packaging film Substances 0.000 description 1
- 238000013439 planning Methods 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000004071 soot Substances 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000012384 transportation and delivery Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images


Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G7/00—Breaking or opening fibre bales
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B66—HOISTING; LIFTING; HAULING
- B66C—CRANES; LOAD-ENGAGING ELEMENTS OR DEVICES FOR CRANES, CAPSTANS, WINCHES, OR TACKLES
- B66C17/00—Overhead travelling cranes comprising one or more substantially horizontal girders the ends of which are directly supported by wheels or rollers running on tracks carried by spaced supports
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G21/00—Combinations of machines, apparatus, or processes, e.g. for continuous processing
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G25/00—Lap-forming devices not integral with machines specified above
Definitions
- the invention relates to a fiber treatment plant for Manufacture of nonwoven products with the characteristics in Preamble of the main claim.
- DE-A-41 05 149 describes a method and a method Device for removing the packaging from pressed Known fiber bales.
- the fiber material is after the Unpacking forwarded for further processing.
- the unpacked bales put together at a so-called bale show and to be processed with a bale cutter.
- DE-A-43 05 144 shows a variant in which the. Fiber material in a large-volume bale shape in one Container is provided. For further processing the fiber material is pushed out and milled.
- EP-A-0 641 876 deals with one Fiber treatment plant which includes a bale removal device, has a fiber preparation and a card. From the Carding sliver is obtained as the starting material, that is stored in a card. With storage technology this state of the art is not concerned. The in the Fiber plant existing control is geared to the coarse cleaner and the other machines on the Adjust the bale removal of the determined fiber type.
- DE-A-40 38 686 shows a fiber treatment plant for Nonwoven products, but without storage technology. In terms of content, this document deals with the Formation of a non-woven fabric.
- the fiber treatment plant according to the invention for the production of nonwoven products includes an input storage for the fiber material, a bale processing device, a fiber processing device and an output storage for the finished products. These components are connected to each other in a common system and can be operated in an optimized manner. It is particularly favorable for this if there is a common control, in particular a superimposed process control for the individual system components.
- the fiber treatment plant according to the invention is very fast, highly flexible and particularly economical. She also requires only a relatively small construction and Space requirements. This is also of particular advantage gentle and clean treatment of the fiber material, whereby Danger of contamination can be largely excluded.
- Figure 1 shows a schematic overview Fiber treatment plant (1) for processing fiber material (2) delivered on the input side and for delivery of finished nonwoven products (3).
- the fiber material (2) and the finished products (3) can vary.
- the fiber treatment plant (1) consists of several interconnected system components (4,5,6,7). This are e.g. an input storage (4) for the fiber material, e.g. in the form of individually packed bales or Containers delivered according to DE-A-43 05 144 becomes. At the entrance warehouse (4) one closes Bale processing device (5) with a downstream fiber processing device (6). At the At the end you can find an exit camp (7) again arranged separately from or with the input warehouse (4) can be combined.
- an input storage (4) for the fiber material e.g. in the form of individually packed bales or Containers delivered according to DE-A-43 05 144 becomes.
- the entrance warehouse (4) one closes Bale processing device (5) with a downstream fiber processing device (6).
- an exit camp (7) again arranged separately from or with the input warehouse (4) can be combined.
- the system components (4,5,6,7) have one thing in common Control (8), which is preferably a superimposed common process control.
- the System components (4,5,6,7) can also have their own Have device controls.
- the system components (4,5,6,7) are marked by a or several suitable transport devices (9) with each other connected, which ensure the flow of material.
- This Transport devices (9) can also with the Controller (8) connected and acted upon by this.
- one is for all Plant components (4,5,6,7) common Transport device (9) is provided.
- This is preferred designed as an overhead conveyor (24).
- This can be done in the constructive training be one or more cranes that Move over the entire fiber treatment plant (1) can.
- the overhead conveyor (s) (24) capture and handle the fiber material and in particular the Bales (2) and the finished products (3) from above. This ensures increased security during transport and largely avoids contamination.
- On land-bound Conveyors, e.g. Forklift if necessary be completely dispensed with. This diminishes Soiling from soot, oil or tire abrasion and increased security.
- Automatic cranes (24) require fewer staff and have a high number Working speed and reliability.
- the overhead conveyor (24) a multi-use handling tool (25) own, preferably as a combination gripper for the Fiber material (2) and the finished products (3) is formed.
- the crane (24) has e.g. one from the crane bridge hanging column on which the combination gripper (25) is attached.
- the column and, if applicable, the Combined grippers (25) can be multi-axis movable.
- the combination gripper (25) consists e.g. from a fork (26) for the transport of the fiber material (2), in particular the Bales or other containers in which the fiber material is packed.
- the combination gripper (25) can suitable gripper (27) for the finished products (3) own, e.g. as rollers or as calenders are trained.
- the fork (26) and the gripper (27) can be arranged on opposite sides of the column and brought into working position by suitable rotation become. You can use a suitable control selectively control and move.
- the handling tool (25) can exist more than once. Otherwise it can have any other suitable training.
- the overhead conveyor (24) preferably transports the Bales (2) or other bundles of the fiber material (2) and the finished products (3). He can also do that Transport fiber material to other places.
- the isolated Fibers other suitable means of transport, e.g. Conveyor belts, blow conveyors or the like are provided.
- the input store (4) is preferably a bale store trained in which the baling (2) by fiber types and manufacturers are sorted. You can in a suitable manner, single-variety stacks formed with alleys become.
- the bale bearing (4) can e.g. according to WO96 / 18560 be trained. The same applies to the design the overhead conveyor (24).
- a charging device (11) for semi or fully automatic unloading of Transport vehicles (29) may be upstream.
- the Unloading device (11) can e.g. according to the DE-U-93 06 826 may be formed.
- the Bale feed (10) in any other suitable Way.
- the fiber material (2) can also delivered packed in containers and with the Overhead conveyor (24) and with the help of a suitable Handling tool (25) from the transport vehicle (29), e.g. a truck or a freight car, unloaded and into that Entrance warehouse (4) are spent.
- the transport vehicle (29) e.g. a truck or a freight car
- Within the Entrance warehouse (4) can also be a suitable bale conveyor (23), e.g. one or more forklifts.
- An unpacker (12) is preferably provided for the input store (4). assigned. This liberates in any suitable way the fibrous material (2), in particular the baled bales, from it Packaging. This can e.g. Packaging films and Strapping. Unpacking can be done in the simplest embodiment manually with the help suitable holding devices happen. Preferably comes a semi or fully automatic unpacker (12) Commitment. This is also preferably with the Controller (8) connected. For the packaging material can a disposal device (13) for the unpacker (12) be assigned. This separates and sorts the various packaging materials, crushed them and prepares them for further processing if necessary on.
- the input warehouse (4) is the Bale processing device (5) connected downstream.
- This can be designed in any suitable manner. in the shown and preferred embodiment, it is one or more bale processors (14), in which it preferably removal devices and in particular is bale milling.
- the fiber material (2) is opened at least one bale template (15), preferably one so-called bale show. That unzipped Fiber goods (2), especially the baled bales, are used by the overhead conveyor (24) from the unpacker (12) or one optionally allocated buffer memory for unpacked Fiber material (2) transported to the ball template (15) and here appropriately copied and positioned.
- the bales (2) are in one of several rows existing matrix. Between the unpacker (12) and the Bale template (15) preferably does not find a land-bound Transportation instead of pollution of the now to prevent exposed fiber material (2) as far as possible.
- Embodiment can also the unpacker (12) Bale processing device (5) can be assigned so that the unpacked fiber material (2) directly from the unpacker (12) the bale template (15) arrives.
- the bale cutter (14) can preferably have two bale templates (15) and has a swiveling milling head. It runs over the positioned fiber material (2) from above and it mills down from the head. The milled off Fibers are collected in a suitable manner and over a suitable transport device (9) of the downstream Fiber processing device (6) fed.
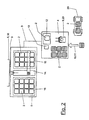
- FIG. 3 shows a fiber processing device (6) in a preferred embodiment.
- This consists of a or more nonwoven lines (16).
- the single nonwoven Line (16) in turn preferably consists of one Processing plant (17) in which the fibers fed be mixed and dosed.
- the fiber material then gets into a downstream pile former (18).
- This can be a card or card to an air layer or act like that.
- These machines form from the in Bulk form fed fiber material one or more thin and single-layered pile.
- the floras can then be opened processed in different ways.
- the pile former (18) at least one layer former (19) downstream, e.g. trained as a fleece layer is.
- the Fleece layer (19) can e.g. according to EP-A-0 315 930 be trained.
- the pile can be subjected to a suitable heat treatment and / or a chemical or physical treatment, e.g. surface hardening, and then be wound into the finished product (3).
- a suitable transport device (9) preferably the overhead conveyor (24) is then transported in the starting camp (7).
- the layer former (19) can use other suitable machines subordinate, e.g. Solidifiers (21), in particular a needle machine. This compresses the supplied multi-layer fleece to a felt sheet or the like.
- the hardener (21) can also be a Heat treatment plant, a press or the like exhibit.
- a suitable aftertreatment can be carried out on the hardener (21) (22) join. This is e.g. around a winding and cutting device that solidified the Fleece in suitable webs or individual pieces cut up and wound up, stacked or otherwise grouped or compiled.
- the finished product (3) is preferably formed which then via a suitable transport device (9), preferably the overhead conveyor (24) to the exit warehouse (7) is shipped.
- the starting camp (7) can be the same or similar Way as the above-described entrance warehouse (4) be trained.
- For the finished products (3) are Appropriate inventory, e.g. high shelves or the like with a corresponding conveyor technology available.
- the overhead conveyor preferably also serves (24) the starting camp (7).
- the starting store (7) can be a charging device (28) semi or fully automatic loading of vehicles (29), in particular trucks or freight cars.
- This loading device (28) can in a similar manner as the unloading device described at the beginning (11) be trained.
- FIG. 1 Variations of the embodiment shown are in FIG possible in different ways. So the above Plant components (4,5,6,7) and the Transport device (9) and its individual parts several times to be available. It can also be used on individual System components (4,5,6,7) can also be dispensed with. Accordingly, the overhead conveyor (24) exist more than once. It can also consist of several Parts exist and in particular several Have handling tools (25). These tools can alternatively also as separate tools for Individual functions can be formed, for example a crane bridge several handling tools (25) are arranged.
- the constructive training of the Plant components (4,5,6,7) and the transport device (9) as well as their individual machines and parts is arbitrary variable.
- the fiber treatment plant (1) and its plant components (4,5,6,7) preferably work fully automatically.
- Separate System components (4,5,6,7) can, however simplified embodiments semi-automatically or with manual operation work.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Preliminary Treatment Of Fibers (AREA)
- Nonwoven Fabrics (AREA)
Description
Die erfindungsgemäße Faserbehandlungsanlage zur Herstellung von Nonwoven-Produkten beinhaltet ein Eingangslager für das Fasergut, eine Ballenbearbeitungseinrichtung, eine Faserbearbeitungseinrichtung und ein Ausgangslager für die Fertigprodukte. Diese Komponenten sind in einer gemeinsamen Anlage miteinander verbunden und können optimiert betrieben werden. Besonders günstig ist es hierfür, wenn eine gemeinsame Steuerung, insbesondere eine überlagerte Prozeßsteuerung für die einzelnen Anlagenkomponenten vorhanden ist.
- Figur 1:
- eine Draufsicht auf eine Faserbehandlungsanlage mit mehreren Anlagenkomponenten,
- Figur 2:
- eine schematische Draufsicht auf ein Eingangslager und eine Ballenbearbeitungseinrichtung und
- Figur 3:
- eine Draufsicht auf eine Faserbearbeitungseinrichtung mit einem Ausgangslager.
- 1
- Faserbehandlungsanlage
- 2
- Fasergut, Preßballen
- 3
- Fertigprodukt, Nonwoven-Produkt
- 4
- Anlagenkomponente, Eingangslager, Ballenlager
- 5
- Anlagenkomponente, Ballenbearbeitungseinrichtung
- 6
- Anlagenkomponente, Faserbearbeitungseinrichtung
- 7
- Anlagenkomponente, Ausgangslager, Wickellager
- 8
- Steuerung
- 9
- Transporteinrichtung
- 10
- Ballenzufuhr
- 11
- Ladeeinrichtung, Entladeeinrichtung
- 12
- Entpacker
- 13
- Entsorgungseinrichtung Verpackungsmaterial
- 14
- Ballenabarbeiter, Abtragsvorrichtung, Ballenfräse
- 15
- Ballenvorlage, Ballenschau
- 16
- Nonwoven Linie
- 17
- Aufbereitungsanlage, Misch- und Dosieranlage
- 18
- Florbildner, Krempel, Airlayer
- 19
- Lagenbildner, Vliesleger
- 20
- Florbearbeitungsvorrichtung, Calander
- 21
- Verfestiger, Nadelmaschine
- 22
- Nachbehandlung, Wickel- und Schneidvorrichtung
- 23
- Ballenförderer
- 24
- Überkopf-Förderer, Kran
- 25
- Handhabungswerkzeug, Kombigreifer
- 26
- Gabel Ballen
- 27
- Greifer Fertigprodukt
- 28
- Ladeeinrichtung, Beladeeinrichtung
- 29
- Fahrzeug
Claims (13)
- Faserbehandlungsanlage zur Herstellung von Nonwoven-Produkten (3), dadurch gekennzeichnet, daß die Faserbehandlungsanlage (1) ein Eingangslager (4) für das Fasergut (2), eine Ballenbearbeitungseinrichtung (5), eine Faserbearbeitungseinrichtung (6) und ein Ausgangslager (7) für die Fertigprodukte (3) aufweist, die in einer gemeinsamen Anlage verbunden sind.
- Faserbehandlungsanlage nach Anspruch 1, dadurch gekennzeichnet, daß die Faserbehandlungsanlage (1) eine gemeinsame Steuerung (8) für die einzelnen Anlagenkomponenten (4,5,6,7) aufweist.
- Faserbehandlungsanlage nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Steuerung (8) als überlagerte Prozeßsteuerung ausgebildet ist.
- Faserbehandlungsanlage nach Anspruch 1, 2 oder 3, dadurch gekennzeichnet, daß die Faserbehandlungsanlage (1) eine gemeinsame Transporteinrichtung (9) für die einzelnen Anlagenkomponenten (4,5,6,7) aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Transporteinrichtung (9) mindestens einen Überkopf-Förderer (24), vorzugsweise einen Kran aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der Überkopf-Förderer (24) über die gesamte Fäserbehandlungsanlage (1) verfahrbar ist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß der Überkopf-Förderer (24) ein mehrfach einsetzbares Handhabungswerkzeug (25), vorzugsweise einen Kombigreifer, aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Faserbehandlungsanlage (1) mindestens ein kombiniertes Eingangs- und Ausgangslager (4,7) für aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß am Eingangs- und/oder Ausgangslager (4,7) eine automatische Ladeeinrichtung (11,28) für Transportfahrzeuge (29) aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß dem Eingangslager (4) oder der Ballenbearbeitungseinrichtung (5) ein halb- oder vollautomatischer Entpacker (12) für das Fasergut (2), insbesondere für Preßballen, zugeordnet ist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß die Ballenbearbeitungseinrichtung (5) mindestens einen Ballenabarbeiter, insbesondere eine Ballenfräse, und mindestens eine Ballenvorlage (15), insbesondere eine Ballenschau, aufweist.
- Faserbehandlungsanlage nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß die Faserbearbeitungseinrichtung (6) mindestens eine Nonwoven Linie (16) aufweist.
- Paserbehandlungsanlage nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, daß die Nonwoven Linie (16) eine Aufbereitungsanlage (17), einen Florbildner (18), einen Lagenbildner (19) oder eine Florbearbeitungsvorrichtung (20), einen Verfestiger (21) und eine Nachbehandlung (22) aufweist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE29819492U | 1998-11-02 | ||
| DE29819492U DE29819492U1 (de) | 1998-11-02 | 1998-11-02 | Faserbehandlungsanlage für Nonwoven-Produkte |
| PCT/EP1999/008345 WO2000026449A1 (de) | 1998-11-02 | 1999-11-02 | Faserbehandlungsanlage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1127178A1 EP1127178A1 (de) | 2001-08-29 |
| EP1127178B1 true EP1127178B1 (de) | 2003-03-05 |
Family
ID=8064714
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99971477A Expired - Lifetime EP1127178B1 (de) | 1998-11-02 | 1999-11-02 | Faserbehandlungsanlage |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP1127178B1 (de) |
| AU (1) | AU1378100A (de) |
| DE (2) | DE29819492U1 (de) |
| ES (1) | ES2189540T3 (de) |
| WO (1) | WO2000026449A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103235582B (zh) * | 2013-04-24 | 2015-12-02 | 机械科学研究总院先进制造技术研究中心 | 筒子纱染色生产线的控制方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1404761A (en) * | 1970-05-26 | 1975-09-03 | Toyoda Automatic Loom Works | Method of controllig a spinning operation |
| US3986623A (en) * | 1975-07-23 | 1976-10-19 | Automatic Material Handling, Inc. | Control system for apparatus for plucking and transporting fibers |
| DE2830367C2 (de) * | 1978-07-11 | 1985-03-28 | Hergeth KG Maschinenfabrik und Apparatebau, 4408 Dülmen | Verfahren und Vorrichtung zum Herstellen eines Wirrfaservlieses aus Spinngut, z.B. Wolle, Baumwolle, Chemiefasern u.dgl., mittels eines Krempelvorganges |
| AU636884B2 (en) * | 1989-05-23 | 1993-05-13 | Maschinenfabrik Rieter A.G. | Optimisation of cleaning |
| DE3924779A1 (de) * | 1989-07-26 | 1991-01-31 | Rieter Ag Maschf | Verfahren und vorrichtung zum betrieb einer spinnereilinie |
| DE4038686A1 (de) * | 1989-12-22 | 1991-06-27 | Truetzschler & Co | Verfahren und vorrichtung zum erzeugen eines faservlieses aus textilfasern, z. b. baumwolle o. dgl. |
| DE4127990A1 (de) * | 1991-08-23 | 1993-02-25 | Rieter Ag Maschf | Verfahren und vorrichtung zum betrieb wenigstens eines bereichs einer spinnerei unter anwendung eines dem bereich zugeordneten prozessleitrechners einer prozessleitebene |
| JPH07144878A (ja) * | 1993-11-18 | 1995-06-06 | Mitsui Eng & Shipbuild Co Ltd | タイヤ式クレーンの走行停止制御装置 |
-
1998
- 1998-11-02 DE DE29819492U patent/DE29819492U1/de not_active Expired - Lifetime
-
1999
- 1999-11-02 ES ES99971477T patent/ES2189540T3/es not_active Expired - Lifetime
- 1999-11-02 DE DE59904483T patent/DE59904483D1/de not_active Expired - Fee Related
- 1999-11-02 AU AU13781/00A patent/AU1378100A/en not_active Abandoned
- 1999-11-02 EP EP99971477A patent/EP1127178B1/de not_active Expired - Lifetime
- 1999-11-02 WO PCT/EP1999/008345 patent/WO2000026449A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| ES2189540T3 (es) | 2003-07-01 |
| DE29819492U1 (de) | 2000-03-02 |
| DE59904483D1 (de) | 2003-04-10 |
| AU1378100A (en) | 2000-05-22 |
| EP1127178A1 (de) | 2001-08-29 |
| WO2000026449A1 (de) | 2000-05-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2226273B1 (de) | System, Verfahren und Bedieneinheit zum Erstellen von gemischten Lagen für Paletten | |
| DE69326617T2 (de) | Postspeichervorrichtung | |
| DE69526758T2 (de) | Sortiersystem | |
| DE875011C (de) | Fasermischeinrichtung | |
| EP0641876B1 (de) | Reinigungs-Optimierung | |
| DE3814490A1 (de) | Vorrichtung zum abfertigen von artikeln, produkten, waren u. dgl., die von konsumenten oder kunden zum kauf ausgewaehlt sind | |
| DD271254A1 (de) | Vorrichtung zum entholzen von pflanzen mit langen fasern auf dem feld | |
| DE102015113021A1 (de) | Gruppieren von Gütern | |
| DE3335763A1 (de) | Verfahren und vorrichtung zum zuspeisen von fasermaterial zu einer mehrzahl von faserverarbeitungseinrichtungen | |
| EP0796212B1 (de) | Verfahren und vorrichtung zum handhaben und stapeln von pressballen | |
| EP1612170A2 (de) | Verfahren zur Lagerung von Materialrollen | |
| EP1713707B1 (de) | Verfahren zur lagerung von materialrollen | |
| EP0931188A1 (de) | Handhabungssystem für filamentspulen oder doffs | |
| DE19723689A1 (de) | Einrichtung zum Herstellen und Verpacken von Zigaretten | |
| CH685708A5 (de) | Verfahren und Vorrichtung zum Abtragen und Mischen von Textilfasern, z.B. Baumwolle, Chemiefasern und dgl. | |
| DE10116944A1 (de) | Vorrichtung an einer Karde zum Füllen einer Kanne mit länglichem Querschnitt | |
| EP0604607B1 (de) | Einrichtung für die verarbeitung von druckprodukten | |
| DE68929294T2 (de) | Transporteinrichtung für Wattewickel und leere Hülsen | |
| EP1127178A1 (de) | Faserbehandlungsanlage | |
| EP3514639B1 (de) | Verfahren zur palettierung von in einer bearbeitungsmaschine bearbeiteten teilen | |
| EP0707253B1 (de) | Verarbeitungssystem und Verarbeitungsverfahren | |
| DE3603997A1 (de) | Verfahren und vorrichtung zur herstellung einer mischung aus fasergut, insbesondere baumwolle u.dgl. | |
| EP0869206A2 (de) | Transport- und Lagersystem für Spinnkannen | |
| DE2657795A1 (de) | Fliessbandanlage zur durchfuehrung von arbeiten nacheinander an einer serie gleichartiger apparate | |
| DE3911806C2 (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20001122 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 20020204 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: AUTEFA AUTOMATION GMBH |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): DE ES FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20030305 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 59904483 Country of ref document: DE Date of ref document: 20030410 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2189540 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D Ref document number: 1127178E Country of ref document: IE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031103 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20031208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040602 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20031102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040730 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20031103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051102 |