EP0927589B9 - Eine aufgeschäumte Metallschicht enthaltendes Karosseriebauteil für Kraftfahrzeuge - Google Patents
Eine aufgeschäumte Metallschicht enthaltendes Karosseriebauteil für Kraftfahrzeuge Download PDFInfo
- Publication number
- EP0927589B9 EP0927589B9 EP98122771A EP98122771A EP0927589B9 EP 0927589 B9 EP0927589 B9 EP 0927589B9 EP 98122771 A EP98122771 A EP 98122771A EP 98122771 A EP98122771 A EP 98122771A EP 0927589 B9 EP0927589 B9 EP 0927589B9
- Authority
- EP
- European Patent Office
- Prior art keywords
- component
- area
- areas
- layer
- flat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000006262 metallic foam Substances 0.000 title abstract description 3
- 239000000463 material Substances 0.000 claims abstract description 4
- 239000007787 solid Substances 0.000 claims description 10
- 229910052751 metal Inorganic materials 0.000 claims description 5
- 239000002184 metal Substances 0.000 claims description 5
- 239000011148 porous material Substances 0.000 claims description 4
- 238000004049 embossing Methods 0.000 claims description 2
- 238000006073 displacement reaction Methods 0.000 claims 1
- 238000005187 foaming Methods 0.000 description 11
- 238000010790 dilution Methods 0.000 description 10
- 239000012895 dilution Substances 0.000 description 10
- 239000002131 composite material Substances 0.000 description 7
- 239000006260 foam Substances 0.000 description 6
- 238000000034 method Methods 0.000 description 6
- 239000011265 semifinished product Substances 0.000 description 6
- 230000015572 biosynthetic process Effects 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 238000007493 shaping process Methods 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 239000004604 Blowing Agent Substances 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000005253 cladding Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/002—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature
- B22F7/004—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature comprising at least one non-porous part
- B22F7/006—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature comprising at least one non-porous part the porous part being obtained by foaming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/11—Making porous workpieces or articles
- B22F3/1103—Making porous workpieces or articles with particular physical characteristics
- B22F3/1109—Inhomogenous pore distribution
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/11—Making porous workpieces or articles
- B22F3/1121—Making porous workpieces or articles by using decomposable, meltable or sublimatable fillers
- B22F3/1125—Making porous workpieces or articles by using decomposable, meltable or sublimatable fillers involving a foaming process
Definitions
- the invention relates to a flat component with a surface extending layer of porous metallic foam material according to the preamble of claim 1.
- the invention is based on the problem of improving such a component in such a way that that its connection possibilities with other components and structural elements, in particular a vehicle body can be improved.
- the dilution ranges can for example, be designed as adhesive surfaces or have bores, so that they are penetrated by connecting bolts or rivets can. Because of the thinning, the length of such connecting means can be reduced. Welding is also under certain situations possible.
- the area of thinning of screws or rivets can be round Take a surface shape, also an overall thinned longitudinal edge or a different shape of the thinned surface in the component is possible.
- the Cover layers remain while the thinning area is pressed in their original thickness, only the foamed intermediate layer is diluted. Part of the pores is pressed in, with their marginal areas to get broken. The stability of the component is maintained the thickness of the solid metallic cover layers also in this area not endangered.
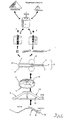
- a component 1 according to the invention has a foamed layer 2 which comprises a metal powder and a blowing agent, which are produced by a mixing process were homogeneously mixed together and then under Exposure to pressure, for example by axial pressing or by extrusion a compact, foamable semi-finished 2 "compacted and solidified has been.
- the foamed layer 2 is on top and provided on the underside with a solid metal sheet 3, 4, what However, this is not mandatory and in particular when an inventive device is designed Component 1 is dispensable as a crash element. It is still possible a foamed layer 2 with only one solid metallic To connect top layer 3 or 4 or groups of several different foamed layers, possibly separated by to produce solid metallic layers, for example to impact elements create, depending on the impact speed and thus energy different number of foamed layers on the deformation participates through the impact.
- Such an essentially flat metallic composite material 6 the in any case comprises a foamable layer 2 ', has between the metallic sheets 3 'and 4' and the foamable layer 2 ' metallic bonds and is now available for further processing.
- This flat composite material 6 is initially more suitable in pieces Size divided, for example with the help of a saw.
- Such a composite material tailored to the desired external dimensions 6 is now formed into a semi-finished product 7, the Forming both a continuous curvature of the composite material 6 can effect as well as the expression of individual areas.
- the shaping can be carried out using known customary shaping measures, for example by deep drawing with and without hold-down devices, as is the case in body construction is known, or by a one-sided forming process, such as that Fluid cell method.
- a semi-finished product 7 is obtained, which is either flat or contains curved surface areas and possibly formed from this Contours and a foamable for further processing Layer 2 'includes.
- the semi-finished product 7 is placed in a foaming mold 9, one of which Wall 12 a side 10 of the semi-finished product 7 substantially covering the entire surface supports so that this side 10 already have its final contour must, since a further contouring by foaming the semi-finished product 7 to a component 1 no longer deform this side 10 brings itself.
- the walls 12, 13 of the foaming mold 9 can be made, for example Steel or ceramic. In any case, it is important that Component 1, in spite of its internal pressure prevailing when foaming Connection with the walls 12, 13 of the foaming mold 9 is received. Around These walls can prevent any sticking together here 12,13 may be coated.
- the dilution is greater than 5% of the original Thickness of the foam layer, this is achieved in that during a part of the pores is pressed together and thereby their walls are destroyed. However, there still remain enough pores over the thickness of the foam layer even in the thinning area 16 received so as not to jeopardize stability here.
- the thickness of the Cover layers 3, 4 remain completely intact, which also ensures stability contributes.
- the component 1 can also be in a Be clamped.
- a Device 17 is provided which has a tool base 18 and an embossing tool 19 includes a press formation 20.
- the tool pad 18 is adapted to the outer contour of component 1, the impression 15 only one-sided. Alternatively, it would be conceivable from both sides to make 20 impressions into the thickness of the component 1 by means of press-formed shapes.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Materials Engineering (AREA)
- Body Structure For Vehicles (AREA)
- Laminated Bodies (AREA)
- Motor Or Generator Frames (AREA)
- Iron Core Of Rotating Electric Machines (AREA)
- Powder Metallurgy (AREA)
- Cleaning By Liquid Or Steam (AREA)
- Connection Of Motors, Electrical Generators, Mechanical Devices, And The Like (AREA)
Description
- Fig. 1
- das Herstellungsverfahren eines erfindungsgemäßen Bauteils im schematischen Überblick,
- Fig. 2
- ein gattungsgemäßes Bauteil, das in eine Vorrichtung zur Ausbildung eines Verdünnungsbereiches eingelegt ist,
- Fig. 3
- das erfindungsgemäße Bauteil nach Einprägung des Verdünnungsbereiches.
Claims (4)
- Flächiges Bauteil (1), insbesondere Karosseriebauteil für Kraftfahrzeuge, mit einer sich in der Fläche erstreckenden aufgeschäumten Schicht (2) aus porösem metallischem Schaumwerkstoff, dadurch gekennzeichnet, daß das flächige Bauteil (1) Verdünnungsbereiche (16) aufweist, in denen seine Dicke durch paralleles Einwärtsversetzen von äußeren Bauteiloberflächen (21,22) verringert und in diesen Bereichen (16) ein Teil der Poren der aufgeschäumten Schicht (2) eingedrückt ist und deren Wandungen gebrochen sind.
- Bauteil nach Anspruch 1, dadurch gekennzeichnet, daß dieses zumindest eine einseitig die aufgeschäumte Schicht (2) begrenzende massivmetallische Deckschicht (3;4) aufweist.
- Bauteil nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, daß die Verdünnungsbereiche (16) als Anschlußflächen für das Bauteil (1) ausgebildet sind.
- Verwendung einer Vorrichtung (17) mit einer Werkzeugunterlage (18), die an die Außenkontur eines aufzulegenden Bauteils (1) angepaßt ist, sowie mit einem Prägewerkzeug (19), das eine Preßausformung (20) zur Einleitung eines Druckes in das Bauteil (1) gegen die Werkzeugunterlage (18) aufweist, zur Herstellung eines Bauteils nach einem der Ansprüche 1 bis 3.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE29800005U | 1998-01-02 | ||
| DE29800005U DE29800005U1 (de) | 1998-01-02 | 1998-01-02 | Bauteil, insbesondere Karosseriebauteil für Kraftfahrzeuge |
Publications (4)
| Publication Number | Publication Date |
|---|---|
| EP0927589A2 EP0927589A2 (de) | 1999-07-07 |
| EP0927589A3 EP0927589A3 (de) | 1999-07-21 |
| EP0927589B1 EP0927589B1 (de) | 2002-09-04 |
| EP0927589B9 true EP0927589B9 (de) | 2002-12-04 |
Family
ID=8050876
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98122771A Expired - Lifetime EP0927589B9 (de) | 1998-01-02 | 1998-12-01 | Eine aufgeschäumte Metallschicht enthaltendes Karosseriebauteil für Kraftfahrzeuge |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0927589B9 (de) |
| AT (1) | ATE223275T1 (de) |
| DE (2) | DE29800005U1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102015002561A1 (de) * | 2015-02-27 | 2016-09-01 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren zum Herstellen eines metallischen Verbundkörpers sowie metallischer Verbundkörper |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| PL193011B1 (pl) * | 1999-06-23 | 2007-01-31 | Grillo Werke Ag | Sposób wytwarzania elementów konstrukcyjnych ze spienionych stopów metali na bazie cynku oraz zastosowanie stopów metali na bazie cynku do wytwarzania elementów konstrukcyjnych ze spienionych stopów metali |
| DE102004040888A1 (de) * | 2004-08-24 | 2006-04-13 | Wilhelm Karmann Gmbh | Herstellung von Bauteilen mit zumindest einer metallischen Schaumlage |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4277544A (en) * | 1979-01-29 | 1981-07-07 | Ipm Corporation | Powder metallurgical articles and method of bonding the articles to ferrous base materials |
| JP3509031B2 (ja) * | 1993-12-10 | 2004-03-22 | 片山特殊工業株式会社 | リード付き金属多孔体の製造方法及び該方法により製造されたリード付き金属多孔体 |
| AT405494B (de) * | 1996-02-14 | 1999-08-25 | Miba Frictec Gmbh | Verfahren zum herstellen einer ebenen reiblamelle |
| DE19612781C1 (de) * | 1996-03-29 | 1997-08-21 | Karmann Gmbh W | Bauteil aus metallischem Schaumwerkstoff, Verfahren zum Endformen dieses Bauteils und Vorrichtung zur Ausführung des Verfahrens |
-
1998
- 1998-01-02 DE DE29800005U patent/DE29800005U1/de not_active Expired - Lifetime
- 1998-12-01 EP EP98122771A patent/EP0927589B9/de not_active Expired - Lifetime
- 1998-12-01 AT AT98122771T patent/ATE223275T1/de not_active IP Right Cessation
- 1998-12-01 DE DE59805404T patent/DE59805404D1/de not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102015002561A1 (de) * | 2015-02-27 | 2016-09-01 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren zum Herstellen eines metallischen Verbundkörpers sowie metallischer Verbundkörper |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0927589A2 (de) | 1999-07-07 |
| EP0927589A3 (de) | 1999-07-21 |
| DE59805404D1 (de) | 2002-10-10 |
| DE29800005U1 (de) | 1999-05-06 |
| EP0927589B1 (de) | 2002-09-04 |
| ATE223275T1 (de) | 2002-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0798062B1 (de) | Bauteil aus metallischem Schaumwerkstoff | |
| DE102014110320B4 (de) | Verfahren zur Herstellung eines Leichtmetall Blechbauteils | |
| DE4307563C2 (de) | Verfahren zum Fertigen eines Blechstrukturteils, das partiell eine Mehrfachblechstruktur aufweist, sowie nach dem Verfahren hergestelltes Blechstrukturteil | |
| EP2062664B1 (de) | Verfahren zur Herstellung eines gehaerteten Blechprofils | |
| EP2433034A1 (de) | Verfahren zur herstellung metallischer elemente, insbesondere dichtelemente | |
| WO2007138074A1 (de) | Verfahren und vorrichtung zur herstellung strukturierter, geschlossener hohlprofile | |
| EP2208551B1 (de) | Verfahren zur Herstellung eines komplexen Blechformteils | |
| EP0589370A1 (de) | Verfahren zum Herstellen eines Hohlkörpers | |
| DE10024004C2 (de) | Verfahren zur Herstellung eines Bauteils aus Verbundwerkstoff | |
| DE102015225370B4 (de) | Verfahren zur Herstellung eines metallischen Hybridbauteils, sowie hiermit hergestelltes metallisches Hybridbauteil | |
| DE102011051301A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Metall-Kunststoff-Verbindung | |
| DE69616844T2 (de) | Metallisches Bauteil mit Sandwichstruktur und Verfahren zur Herstellung dieses Bauteils | |
| DE10346906B3 (de) | Fügen zweier Bauteile während des Warmformvorgangs | |
| DE19723034A1 (de) | Karosserierahmenbauteil für die Karosserie eines Kraftfahrzeuges und Verfahren für dessen Herstellung | |
| EP0927589A2 (de) | Eine aufgeschaumte Metallschicht enthaltender Karosseriebauteil für Kraftfahrzeuge | |
| DE102006049146B4 (de) | Verfahren zur Herstellung einer aus mindestens zwei miteinander verbundenen Blechteilen bestehenden Baugruppe | |
| DE3215029A1 (de) | Aluminiumrad, insbesondere fahrzeugrad, sowie verfahren und vorrichtung zu seiner herstellung | |
| DE10317185A1 (de) | Herstellung von Profilteilen | |
| WO1989003732A1 (fr) | Outil de moulage par compression pour la fabrication de plaques moulees a couches multiples | |
| EP3122490A1 (de) | Verfahren und vorrichtung zum bearbeiten von stranggepressten profilabschnitten aus magnesium oder magnesiumlegierungen und ein daraus hergestelltes leichtbauelement | |
| EP2662161B1 (de) | Verfahren zur Herstellung eines Werkzeugs | |
| WO2003051573A1 (de) | Verfahren zur herstellung von in der dicke bereichsweise variierenden platinen | |
| EP0927590A2 (de) | Eine aufgeschaumte Metallschicht enthaltender Karosseriebauteil für Kraftfahrzeuge | |
| DE102005045794B4 (de) | Verfahren zur Herstellung einer mehrschichtigen Unterbodenverkleidung für Kraftfahrzeuge | |
| DE19821482A1 (de) | Werkzeug zur Herstellung strukturierter dünner Bleche |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT CH DE DK ES FI FR GB IT LI NL SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 19991014 |
|
| AKX | Designation fees paid |
Free format text: AT CH DE DK ES FI FR GB IT LI NL SE |
|
| 17Q | First examination report despatched |
Effective date: 20010212 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE DK ES FI FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20020904 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20020904 |
|
| REF | Corresponds to: |
Ref document number: 223275 Country of ref document: AT Date of ref document: 20020915 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59805404 Country of ref document: DE Date of ref document: 20021010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20021204 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20021204 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20021209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021231 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030328 |
|
| PLBQ | Unpublished change to opponent data |
Free format text: ORIGINAL CODE: EPIDOS OPPO |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: ALULIGHT INTERNATIONAL GMBH Effective date: 20030604 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PLBC | Reply to examination report in opposition received |
Free format text: ORIGINAL CODE: EPIDOSNORE3 |
|
| PLBP | Opposition withdrawn |
Free format text: ORIGINAL CODE: 0009264 |
|
| PLBD | Termination of opposition procedure: decision despatched |
Free format text: ORIGINAL CODE: EPIDOSNOPC1 |
|
| PLBM | Termination of opposition procedure: date of legal effect published |
Free format text: ORIGINAL CODE: 0009276 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION PROCEDURE CLOSED |
|
| 27C | Opposition proceedings terminated |
Effective date: 20050922 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20110326 Year of fee payment: 13 Ref country code: DE Payment date: 20110119 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20110629 Year of fee payment: 13 Ref country code: GB Payment date: 20110323 Year of fee payment: 13 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20111201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59805404 Country of ref document: DE Effective date: 20120703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111201 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120102 |