EP0846507A1 - Vorrichting zum Giessen einer Metallschmelze und Vorrichtung zum Verteilen von Giesspulver - Google Patents
Vorrichting zum Giessen einer Metallschmelze und Vorrichtung zum Verteilen von Giesspulver Download PDFInfo
- Publication number
- EP0846507A1 EP0846507A1 EP97119329A EP97119329A EP0846507A1 EP 0846507 A1 EP0846507 A1 EP 0846507A1 EP 97119329 A EP97119329 A EP 97119329A EP 97119329 A EP97119329 A EP 97119329A EP 0846507 A1 EP0846507 A1 EP 0846507A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- casting
- discharge
- powder
- discharge device
- molten metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000843 powder Substances 0.000 title claims abstract description 65
- 238000005266 casting Methods 0.000 title claims abstract description 57
- 239000002184 metal Substances 0.000 title claims abstract description 27
- 238000009826 distribution Methods 0.000 claims abstract description 27
- 238000009749 continuous casting Methods 0.000 claims abstract description 7
- 239000000112 cooling gas Substances 0.000 claims description 3
- 239000000155 melt Substances 0.000 abstract description 6
- 238000009434 installation Methods 0.000 abstract 1
- 238000000034 method Methods 0.000 description 4
- 238000009413 insulation Methods 0.000 description 3
- 239000002893 slag Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 230000009970 fire resistant effect Effects 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 238000005243 fluidization Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005058 metal casting Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/111—Treating the molten metal by using protecting powders
Definitions
- the invention relates to a device for distributing Casting powder on the surface of one in a casting mold, in particular a continuous casting mold, cast Molten metal with a housing in which the Casting powder can be conveyed via a supply line, one arranged in the housing, with one Discharge opening provided discharge device and one Dosing device, by means of which from the discharge opening amount of mold powder emerging from the discharge device is adjustable.
- the invention also relates to a device for casting a molten metal, especially for continuous casting, with a pouring / distribution device, from which the molten metal as The pouring stream falls into a casting mold.
- a device for the metered introduction of mold powder in a continuous casting mold is, for example, in the German patent DE 32 27 600 C1 or in the German patent application DE 40 22 117 A1 described.
- the casting powder by means of a Fluidizing device in a storage container fluidizes and passes through discharge openings Powder spout on the melt surface. if the Size of the free surface of the mold poured molten metal makes this necessary are several of the known devices over the Mold arranged. In this way, one can sufficient amount of mold powder on it Apply molten metal bath.
- the powder is not evenly distributed and the for the fluidization and application of the Casting powder required equipment and energy Effort is high.
- it is known Device not readily possible on the Surface of the molten metal clumped Dissolve the mold powder manually.
- the object of the invention is simple Means a device for casting a molten metal to create with the mold powder with little effort evenly on the surface of the mold poured molten metal can be applied.
- an improved device for Specify the distribution of mold powder is simple Means a device for casting a molten metal to create with the mold powder with little effort evenly on the surface of the mold poured molten metal.
- a device for distributing Casting powder of the type mentioned is the The above object is achieved in that several Discharge openings in a bottom of the discharge device are molded in that at least the discharge openings having section of the discharge device by one of the metal melt flowable tube is rotatable and that in the housing one regardless of the Discharge device movable distribution device is provided, via which the conveyed into the housing Casting powder evenly over the bottom of the Discharge device is distributable.
- the discharge device between the Pouring / distributing device and the casting mold arranged or the discharge device is such trained to be between a pouring / distribution device and a casting mold can be. Since the discharge device each Pouring pouring stream surrounds the mold powder in immediate Neighborhood of the pouring jet on the surface of the the casting mold is applied to cast molten metal will.
- the even casting powder discharge is thereby thereby ensuring that the with the discharge openings provided bottom area of the discharge device during the Applying the mold powder is rotated. In this way
- the pouring powder does not trickle, as was the case with the Technology, localized to the melt surface, but it is due to the movement of the floor area a large surface during powder discharge evenly coated with casting powder.
- the even Covering the melt surface can be independent always be guaranteed by the shape of the mold, because it is easily possible the size and the Movement area of the floor to the shape and size of the Adjust mold.
- pouring device or the inventive Distribution device is that the Distribution device due to the pouring stream surrounding arrangement can have small dimensions and consequently the view of the casting mold during the Casting process not hindered. It is also due to the low height of the device according to the invention easily possible while pouring the walls of the To reach mold, for example to bake there Eliminate mold powder manually.
- a preferred development of the invention is thereby characterized in that the discharge device Pot-shaped receiving cup with an im substantially flat floor.
- Such Recording cup is easy to manufacture and on as well store easily such that the receiving cup as whole and with it the one with the discharge openings Floor can be rotated.
- Another advantage of this Embodiment of the invention is that Rotary drive of the receiving cup without an expensive Mechanics can be done from the outside.
- the even distribution of the mold powder on the floor the discharge device can be operated with little equipment Manage effort with a distribution facility that comprises at least one distribution arm, which is around the same The axis of rotation is rotatable like the rotatable area of the Discharge device.
- the rotating distribution arm the casting powder is introduced into the discharge device becomes.
- the mold powder should be used of the distribution arm can be spread on the floor. With such a distribution arm can be done with little effort an even distribution of the mold powder on the Achieve discharge openings.
- a good filling and a particularly even one The application of the mold powder can be achieved by that the metering recesses extend radially. This applies in particular if the dosing wells are one have a prismatic shape. Due to the prismatic shape the pouring of the mold powder from the Dosing wells favored. In addition, at this configuration, the cross-sectional shape and the size and shape of the discharge openings in a simple manner be coordinated that in the Dosing wells each exactly for one Dispensing process required amount of mold powder is included.
- Another advantageous embodiment of the invention is characterized in that the discharge device in Falling direction of the casting powder below the floor and relative to this rotatably arranged metering element having.
- This metering element can, for example Dosage of the discharge amount, to determine the at a Discharge process swept angular range, etc. used will.
- the location of the Dosing element by means of in the bottom of the Discharge device molded into elongated holes Fixing elements can be fixed.
- Another simplification of handling and control the device according to the invention can thereby achieve that at least one side wall of each Dosing recess firmly connected to the dosing element is, while the other walls of the Dosing well firmly with the bottom of the Discharge device are connected.
- a trained device can by a simple Twisting the dosing element relative to the bottom of the Discharge device that with every discharge process dispensed mold powder volume can be dosed.
- the functional reliability of the device according to the invention can be further improved in that at least the bottom of the receiving cup is thermally insulated.
- Appropriate thermal insulation can prevent caking of Casting powder at the bottom of the discharge device, in the Dosing wells or in the openings of the Discharge device can be avoided. Especially this can be effectively achieved by the fact that the remaining space between the receiving cup and a cooling gas flows through the metering element.
- a mask disc below the discharge device is arranged in the openings with in regular Angular distances between them formed webs are molded.
- This mask disc can also perform several functions. So you can use them Casting powder to be sprinkled on areas.
- the webs can be filled during the Discharge device with casting powder to close the Discharge openings can be used.
- the Device 3 for Distribute mold powder surrounds Pouring tube 4 of the pouring / distribution device 1 and has a housing 5, a receiving cup 6 and two distribution arms 7a, b.
- the housing 5 is non-rotatable with the pouring / distribution device 1 connected.
- the receiving cup 6 is on the other hand about the longitudinal axis L of the pouring tube 4 an articulated connecting rod 8 rotatable stored.
- Distribution arms 7a, b are 180 ° staggered and in the manner of blades their direction of rotation D curved. Via a gear 9 from a drive 10, they are independent of the Recording cup 6 can be driven.
- the receiving cup 6 is cup-shaped and has a substantially flat floor 11. In the area of Bottom 11 are ⁇ at regular angular intervals spaced from each other and approximately to radially extending to the outer edge of the bottom 11 Dosing wells 12 formed, which also in itself radially extending, elongated Discharge openings 13 open.
- the dosing wells 12 have an essentially prismatic shape with a cross-section narrowing in the direction of fall F. Your first radially aligned side wall 14 is through a diagonally angled into the dosing recess 12 running section of the bottom 11 of the receiving cup 6 educated.
- the lower section 15b of the metering recesses 12 is on the other hand by an oblique in the direction of fall F.
- angled section of a metering element 16 is formed, the coaxial to the receiving cup 6 and below this is
- the metering element 16 is with the bottom 11 of the Receiving cup 6 connected by screws 17 which by in the bottom 11 grip elongated holes 18.
- the metering element 16 relative to the Floor 11 in the by the length of the elongated holes 18th limited swivel range can be rotated.
- the distance between the bottom changes Section 15b of the side wall 15 and the opposite side wall 14 of the depressions 12 (Fig. 7, Fig. 8).
- the spaces between the depressions 12 are with Elements 19 made of fire-resistant material are thermally insulated.
- For additional thermal insulation is that between the floor 11 and the dosing element remaining space 19a from one Cooling gas, for example air, flows through.
- the receiving cup 6 forms together with the Dosing element 16 a discharge device, by means of Casting powder dosed and on the surface of the in the Chill mold 2 cast metal melt can be distributed.
- a disc-like mask element 20 In the direction of fall F below the metering element 16 is a disc-like mask element 20 arranged. This points Cutouts 21 on each other through in regular Angular distances ⁇ positioned webs 22 from each other are separated. The angular distance ⁇ corresponds to that Angular distance ⁇ of the discharge openings 13.
- the casting powder passes through a Inflow line Z into the receiving cup 6 with the holding cup at a standstill through the distribution arms 7a, b passed on the floor 11 so that the Fill wells 12 evenly with mold powder.
- the receiving cup 6 via the push rod 8 manually or by suitable mechanical, hydraulic or pneumatic Actuators automatically driven around the L axis turned.
- the discharge openings 13 from the webs 22nd the mask disc 20 are moved away, that begins in the Pour out depressions 12 contained casting powder.
- the Rotational movement of the receiving cup 6 becomes continuous continued until the maximum, the angular distance ⁇ , ⁇ corresponding swivel range is swept.
- the Casting powder is so evenly over the surface of the in the casting mold 2 cast metal melt distributed.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Abstract
Die Erfindung betrifft eine Vorrichtung zum Verteilen von Gießpulver auf der Oberfläche einer in eine Gießkokille (2), insbesondere eine Stranggießkokille, gegossenen Metallschmelze mit einem Gehäuse (5), in welches das Gießpulver über eine Versorgungsleitung (Z) förderbar ist, einer in dem Gehäuse (5) angeordneten, mit einer Austragöffnung (13) versehenen Austragvorrichtung und einer Dosiereinrichtung, mittels der die aus der Austragöffnung der Austragvorrichtung austretende Gießpulvermenge einstellbar ist. Bei einer derart ausgestalteten Vorrichtung zum Gießen einer Metallschmelze wird das Gießpulver bei geringem Aufwand gleichmäßig auf die Oberfläche der in die Kokille eingegossenen Metallschmelze dadurch aufgebracht, daß mehrere Austragöffnungen (13) in einen Boden (11) der Austragvorrichtung eingeformt sind, daß mindestens der die Austragöffnungen (11) aufweisende Abschnitt (6) der Austragvorrichtung um ein von der Metallschmelze durchströmbares Rohr (4) drehbar ist und daß in dem Gehäuse (5) eine unabhängig von der Austragvorrichtung bewegbare Verteileinrichtung (7a,b) vorgesehen ist, über die das in das Gehäuse (5) geförderte Gießpulver gleichmäßig über den Boden (11) der Austragvorrichtung verteilbar ist. Darüber hinaus ist eine verbesserte Vorrichtung zum Verteilen von Gießpulver anzugeben. <IMAGE>
Description
Die Erfindung betrifft eine Vorrichtung zum Verteilen von
Gießpulver auf der Oberfläche einer in eine Gießkokille,
insbesondere eine Stranggießkokille, gegossenen
Metallschmelze mit einem Gehäuse, in welches das
Gießpulver über eine Versorgungsleitung förderbar ist,
einer in dem Gehäuse angeordneten, mit einer
Austragöffnung versehenen Austragvorrichtung und einer
Dosiereinrichtung, mittels der die aus der Austragöffnung
der Austragvorrichtung austretende Gießpulvermenge
einstellbar ist. Darüber hinaus betrifft die Erfindung
eine Vorrichtung zum Gießen einer Metallschmelze,
insbesondere zum Stranggießen, mit einer Ausgieß-/Verteileinrichtung,
aus der die Metallschmelze als
Gießstrahl fallend in eine Gießkokille strömt.
Beim Gießen von Metallschmelzen wird auf die Oberfläche
des in die Gießkokille eingefüllten, noch flüssigen
Metalls Gießpulver gegeben. Dieses Gießpulver liegt
pulverförmig oder granuliert vor. Durch den Kontakt mit
der Schmelze schmilzt das Gießpulver selber zu
Gießpulverschlacke auf und schirmt auf diese Weise die
Oberfläche der Metallschmelze gegenüber der Atmosphäre
ab. Gleichzeitig bildet die Gießpulverschicht eine
Wärmedämmung, durch die ein zu schnelles Abkühlen der
Oberfläche des Metallschmelzebades in der Kokille
verhindert wird. Eine weitere Funktion des Gießpulvers
besteht darin, daß die Gießpulverschlacke, welche
zwischen die Kokillenwand und die Metallschmelze gelangt,
dort nach Art eines Schmiermittels verhindert, daß die
äußeren Schichten der Metallschmelze während des
Erstarrens an der Kokillenwand aufreißen.
Eine Vorrichtung zum dosierten Einbringen von Gießpulver
in eine Stranggießkokille ist beispielsweise in der
Deutschen Patentschrift DE 32 27 600 C1 oder in der
Deutschen Patentanmeldung DE 40 22 117 A1 beschrieben.
Bei der aus der DE 32 27 600 C1 bekannten Vorrichtung
wird das Gießpulver mittels einer
Fluidisierungsvorrichtung in einem Vorratsbehälter
fluidisiert und gelangt über Austragöffnungen eines
Pulverauslaufs auf die Schmelzenoberfläche. Falls die
Größe der freien Oberfläche der in die Kokille
eingegossenen Metallschmelze dies erforderlich macht,
werden mehrere der bekannten Vorrichtungen über der
Kokille angeordnet. Auf diese Weise läßt sich zwar eine
ausreichende Menge an Gießpulver auf das
Metallschmelzenbad aufbringen. Es hat sich jedoch
gezeigt, daß die mit der bekannten Vorrichtung erzielbare
Verteilung des Gießpulvers nicht ausreichend gleichmäßig
und der für die Fluidisierung und Ausbringung des
Gießpulvers erforderliche apparative und energetische
Aufwand hoch ist. Darüber hinaus ist es bei der bekannten
Vorrichtung nicht ohne weiteres möglich, auf die
Oberfläche der Metallschmelze gelangte Verklumpungen des
Gießpulvers manuell aufzulösen.
Die Aufgabe der Erfindung besteht darin, mit einfachen
Mitteln eine Vorrichtung zum Gießen einer Metallschmelze
zu schaffen, mit der Gießpulver bei geringem Aufwand
gleichmäßig auf die Oberfläche der in die Kokille
eingegossenen Metallschmelze aufgebracht werden kann.
Darober hinaus ist eine verbesserte Vorrichtung zum
Verteilen von Gießpulver anzugeben.
Hinsichtlich einer Vorrichtung zum Gießen einer
Metallschmelze der eingangs genannten Art wird diese
Aufgabe dadurch gelöst, daß zwischen ihrer
Ausgieß-/Verteileinrichtung und der Gießkokille eine eine
Durchgangsöffnung für den Gießstrahl aufweisende und den
Gießstrahl umgebende Vorrichtung zum Verteilen von
Gießpulver auf der Oberfläche der in die Gießkokille
eingeströmten Metallschmelze angeordnet ist.
Hinsichtlich einer Vorrichtung zum Verteilen von
Gießpulver der eingangs genannten Art wird die
voranstehend genannte Aufgabe dadurch gelöst, daß mehrere
Austragöffnungen in einen Boden der Austragvorrichtung
eingeformt sind, daß mindestens der die Austragöffnungen
aufweisende Abschnitt der Austragvorrichtung um ein von
der Metallschmelze durchströmbares Rohr drehbar ist und
daß in dem Gehäuse eine unabhängig von der
Austragvorrichtung bewegbare Verteileinrichtung
vorgesehen ist, über die das in das Gehäuse geförderte
Gießpulver gleichmäßig über den Boden der
Austragvorrichtung verteilbar ist.
Erfindungsgemäß ist die Austragvorrichtung zwischen der
Ausgieß-/Verteilvorrichtung und der Gießkokille
angeordnet bzw. die Austragvorrichtung ist derart
ausgebildet, daß sie zwischen einer Ausgieß-/Verteileinrichtung
und einer Gießkokille angeordnet
werden kann. Da die Austragvorrichtung jeweils den
Gießstrahl umgibt, kann das Gießpulver in unmittelbarer
Nachbarschaft des Gießstrahls auf die Oberfläche der in
die Gießkokille gegossenen Metallschmelze aufgebracht
werden. Der gleichmäßige Gießpulveraustrag wird dabei
dadurch sichergestellt, daß der mit den Austragöffnungen
versehene Bodenbereich der Austragvorrichtung während des
Aufbringens des Gießpulvers gedreht wird. Auf diese Weise
rieselt das Gießpulver nicht, wie noch beim Stand der
Technik, örtlich begrenzt auf die Schmelzenoberfläche,
sondern es wird aufgrund der Bewegung des Bodenbereichs
während des Pulveraustrags eine große Oberfläche
gleichmäßig mit Gießpulver überstrichen. Die gleichmäßige
Bedeckung der Schmelzenoberfläche kann dabei unabhängig
von der Form der Kokille stets gewährleistet werden, da
es problemlos möglich ist, die Größe und den
Bewegungsbereich des Bodens an die Form und Größe der
Kokille anzupassen.
Ein weiterer Vorteil der erfindungsgemäß ausgestatteten
Gießvorrichtung bzw. der erfindungsgemäßen
Verteilvorrichtung besteht darin, daß die
Verteilvorrichtung aufgrund ihrer den Gießstrahl
umgebenden Anordnung geringe Abmaße aufweisen kann und
infolge dessen den Blick auf die Gießkokille während des
Gießvorgangs nicht behindert. Auch ist es aufgrund der
geringen Bauhöhe der erfindungsgemäßen Vorrichtung
problemlos möglich, während des Gießens die Wände der
Kokille zu erreichen, um beispielsweise dort angebackenes
Gießpulver manuell zu beseitigen.
Eine bevorzugte Weiterbildung der Erfindung ist dadurch
gekennzeichnet, daß die Austragvorrichtung eine
topfförmig ausgebildete Aufnahmetasse mit einem im
wesentlichen ebenen Boden umfaßt. Eine derartige
Aufnahmetasse läßt sich einfach herstellen und auf ebenso
einfache Weise derart lagern, daß die Aufnahmetasse als
ganzes und mit ihr der mit den Austragöffnungen versehene
Boden gedreht werden kann. Ein weiterer Vorteil dieser
Ausgestaltung der Erfindung liegt darin, daß der
Drehantrieb der Aufnahmetasse ohne eine aufwendige
Mechanik von außen erfolgen kann.
Die gleichmäßige Verteilung des Gießpulvers auf dem Boden
der Austragvorrichtung läßt sich bei geringem apparativen
Aufwand mit einer Verteileinrichtung bewerkstelligen, die
mindestens einen Verteilarm umfaßt, der um dieselbe
Drehachse drehbar ist wie der drehbare Bereich der
Austragvorrichtung.
Denkbar ist es, daß über den sich drehenden Verteilarm
das Gießpulver in die Austragvorrichtung eingebracht
wird. Vorzugsweise sollte das Gießpulver jedoch mittels
des Verteilarms auf dem Boden verstreichbar sein. Mit
einem solchen Verteilarm läßt sich bei geringem Aufwand
eine gleichmäßige Aufteilung des Gießpulvers auf die
Austragöffnungen erzielen.
Günstig ist es auch, wenn die Austragöffnungen im Bereich
taschenartiger Dosiervertiefungen des Bodens ausgebildet
sind. Die Dosiervertiefungen werden vor dem Austrag des
Gießpulvers gefüllt. Auf diese Weise ist sichergestellt,
daß stets die gleiche Menge Gießpulver bei jedem
Austragvorgang die Austragvorrichtung verläßt.
Eine gute Befüllung und eine besonders gleichmäßige
Ausbringung des Gießpulvers läßt sich dadurch erreichen,
daß die Dosiervertiefungen sich radial erstrecken. Dies
gilt insbesondere dann, wenn die Dosiervertiefungen eine
prismatische Form aufweisen. Durch die prismatische Form
wird das Abfließen des Gießpulvers aus den
Dosiervertiefungen begünstigt. Darüber hinaus können bei
dieser Ausgestaltung die Querschnittsform sowie die Größe
und Form der Austragöffnungen auf einfache Weise derart
aufeinander abgestimmt werden, daß in den
Dosiervertiefungen jeweils genau die für einen
Austragvorgang benötigte Gießpulvermenge enthalten ist.
Eine weitere vorteilhafte Ausgestaltung der Erfindung ist
dadurch gekennzeichnet, daß die Austragvorrichtung ein in
Fallrichtung des Gießpulvers unterhalb des Bodens und
gegenüber diesem verdrehbar angeordnetes Dosierelement
aufweist. Dieses Dosierelement kann beispielsweise zur
Dosierung der Austragmenge, zur Festlegung des bei einem
Austragvorgang überstrichenen Winkelbereichs usw. genutzt
werden. Vorzugsweise sollte dabei die Lage des
Dosierelements mittels durch in den Boden der
Austragvorrichtung eingeformte Langlöcher greifende
Fixierelemente fixierbar sein.
Eine weitere Vereinfachung der Handhabung und Steuerung
der erfindungsgemäßen Vorrichtung läßt sich dadurch
erreichen, daß jeweils mindestens eine Seitenwand der
Dosiervertiefung fest mit dem Dosierelement verbunden
ist, während die jeweils anderen Wände der
Dosiervertiefung fest mit dem Boden der
Austragvorrichtung verbunden sind. Bei einer derart
ausgebildeten Vorrichtung kann durch ein einfaches
Verdrehen des Dosierelements gegenüber dem Boden der
Austragvorrichtung das bei jedem Austragvorgang
ausgebrachte Gießpulvervolumen dosiert werden.
Die Funktionssicherheit der erfindungsgemäßen Vorrichtung
kann dadurch noch zusätzlich verbessert werden, daß
mindestens der Boden der Aufnahmetasse wärmegedämmt ist.
Durch eine geeignete Wärmedämmung kann ein Anbacken von
Gießpulver am Boden der Austragvorrichtung, in den
Dosiervertiefungen oder in den Öffnungen der
Austragvorrichtung vermieden werden. Besonders
wirkungsvoll läßt sich dies dadurch erreichen, daß der
verbleibende Zwischenraum zwischen der Aufnahmetasse und
dem Dosierelement von einem Kühlgas durchströmt ist.
Günstig ist es auch, wenn in Fallrichtung des Gießpulvers
unterhalb der Austragvorrichtung eine Maskenscheibe
angeordnet ist, in die Öffnungen mit in regelmäßigen
Winkelabständen zwischen ihnen ausgebildeten Stegen
eingeformt sind. Diese Maskenscheibe kann ebenfalls
mehrere Funktionen erfüllen. So können über sie die mit
Gießpulver zu bestreuenden Flächen festgelegt werden.
Darüber hinaus können die Stege während des Befüllens der
Austragvorrichtung mit Gießpulver zum Verschließen der
Austragöffnungen genutzt werden.
Nachfolgend wird die Erfindung anhand einer ein
Ausführungsbeispiel darstellenden Zeichnung näher
erläutert. Es zeigen:
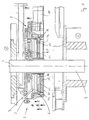
- Fig. 1
- eine Gießvorrichtung in einer Schnittansicht;
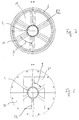
- Fig. 2
- die Gießvorrichtung nach Fig. 1 in einer vereinfachten ausschnittweisen Schnittansicht entlang der Schnittlinie A-A aus Fig. 1;
- Fig. 3
- die Gießvorrichtung nach Fig. 1 in einer vereinfachten ausschnittweisen Schnittansicht entlang der Schnittlinie B-B aus Fig. 1;
- Fig. 4
- die Gießvorrichtung nach Fig. 1 in einer vereinfachten ausschnittweisen Schnittansicht entlang der Schnittlinie C-C aus Fig. 1;
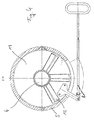
- Fig. 5
- die Gießvorrichtung nach Fig. 1 in einer vereinfachten ausschnittweisen Schnittansicht entlang der Schnittlinie D-D aus Fig. 1;
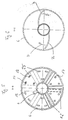
- Fig. 6
- die Gießvorrichtung nach Fig. 1 in einer vereinfachten ausschnittweisen Schnittansicht entlang der Schnittlinie E-E aus Fig. 1;
- Fig. 7
- die Gießvorrichtung nach Fig. 1 in einer ersten Betriebsstellung in einer ausschnittweisen seitlichen Ansicht;
- Fig. 8
- die Gießvorrichtung nach Fig. 1 in einer zweiten Betriebsstellung in einer ausschnittweisen seitlichen Ansicht.
Zwischen der Ausgieß-/Verteilvorrichtung (Tundish) 1 und
der Gießkokille 2 einer weiter nicht dargestellten
Stranggießvorrichtung ist eine Vorrichtung 3 zum
Verteilen von Gießpulver auf der Oberfläche der in die
Gießkokille 2 gegossenen Metallschmelze angeordnet. Die
Vorrichtung 3 zum Verteilen von Gießpulver umgibt ein
Gießrohr 4 der Ausgieß-/Verteilvorrichtung 1 und weist
ein Gehäuse 5, eine Aufnahmetasse 6 und zwei Verteilarme
7a,b auf.
Das Gehäuse 5 ist drehfest mit der Ausgieß-/Verteileinrichtung
1 verbunden. Die Aufnahmetasse 6 ist
dagegen um die Längsachse L des Gießrohres 4 mittels
einer gelenkig mit ihr verbundenen Schubstange 8 drehbar
gelagert.
Ebenso um die Längsachse L des Gießrohres 4 drehbar
gelagert sind die drehfest miteinander verbundenen
Verteilarme 7a,b. Die Verteilarme 7a,b sind um 180°
versetzt angeordnet und nach Art von Schaufeln entgegen
ihrer Drehrichtung D gewölbt. Über ein Getriebe 9 von
einem Antrieb 10 sind sie unabhängig von der
Aufnahmetasse 6 antreibbar.
Die Aufnahmetasse 6 ist topfförmig ausgebildet und weist
einen im wesentlichen ebenen Boden 11 auf. Im Bereich des
Bodens 11 sind in regelmäßigen Winkelabständen β
beabstandet zueinander angeordnete und sich annähernd bis
zum äußeren Rand des Bodens 11 radial erstreckende
Dosiervertiefungen 12 ausgebildet, die in sich ebenfalls
radial erstreckende, länglich ausgebildete
Austragöffnungen 13 münden. Die Dosiervertiefungen 12
weisen eine im wesentlichen prismatische Form mit einem
sich in Fallrichtung F verengenden Querschnitt auf. Ihre
erste radial ausgerichtete Seitenwand 14 ist durch einen
schräg abgewinkelten, in die Dosiervertiefung 12
laufenden Abschnitt des Bodens 11 der Aufnahmetasse 6
gebildet. Ebenso ist der obere, an den Boden 11
angrenzende Abschnitt 15a der der Seitenwand 14
gegenüberliegenden Seitenwand 15 durch einen rechtwinklig
in Fallrichtung F angewinkelten Bodenabschnitt gebildet.
Der untere Abschnitt 15b der Dosiervertiefungen 12 ist
dagegen durch einen in Fallrichtung F schräg
abgewinkelten Abschnitt eines Dosierelements 16 gebildet,
das koaxial zu der Aufnahmetasse 6 und unterhalb von
dieser angeordnet ist.
Das Dosierelement 16 ist mit dem Boden 11 der
Aufnahmetasse 6 über Schrauben 17 verbunden, die durch in
den Boden 11 eingeformte Langlöcher 18 greifen. Zum
Verändern des Volumens der Vertiefungen 12 kann nach dem
Lösen der Schrauben 17 das Dosierelement 16 gegenüber dem
Boden 11 in dem durch die Länge der Langlöcher 18
begrenzten Schwenkbereich verdreht werden. Auf diese
Weise verändert sich der Abstand zwischen dem unteren
Abschnitt 15b der Seitenwand 15 und der
gegenüberliegenden Seitenwand 14 der Vertiefungen 12
(Fig. 7, Fig. 8).
Die Zwischenräume zwischen den Vertiefungen 12 sind mit
Elementen 19 aus feuerfestem Material wärmegedämmt. Zur
zusätzlichen Wärmedämmung ist der zwischen dem Boden 11
und dem Dosierelement verbleibende Raum 19a von einem
Kühlgas, beispielsweise Luft, durchströmt.
Die Aufnahmetasse 6 bildet gemeinsam mit dem
Dosierelement 16 eine Austragvorrichtung, mittels der
Gießpulver dosiert und auf die Oberfläche der in die
Kokille 2 gegossenen Metallschmelze verteilt werden kann.
In Fallrichtung F unterhalb des Dosierelements 16 ist ein
scheibenartiges Maskenelement 20 angeordnet. Dieses weist
Ausschnitte 21 auf, die voneinander durch in regelmäßigen
Winkelabständen γ positionierte Stege 22 voneinander
getrennt sind. Der Winkelabstand γ entspricht dabei dem
Winkelabstand β der Austragöffnungen 13.
Während des Befüllens der Aufnahmetasse mit Gießpulver
verschließen die Stege 22 der Maskenscheibe 20 die
Austragöffnungen 13. Das Gießpulver gelangt über eine
Zuströmleitung Z in die Aufnahmetasse 6. Darin wird es
bei stillstehender Aufnahmetasse durch die Verteilarme
7a,b auf dem Boden 11 verstrichen, so daß sich die
Vertiefungen 12 gleichmäßig mit Gießpulver füllen. Sobald
der Füllvorgang abgeschlossen ist, wird die Aufnahmetasse
6 über die Schubstange 8 manuell oder durch geeignete
mechanische, hydraulische oder pneumatische
Stelleinrichtungen automatisch angetrieben um die Achse L
gedreht. Sobald die Austragöffnungen 13 von den Stegen 22
der Maskenscheibe 20 weg bewegt sind, beginnt das in den
Vertiefungen 12 enthaltene Gießpulver auszurieseln. Die
Drehbewegung der Aufnahmetasse 6 wird kontinuierlich
fortgesetzt, bis der maximale, dem Winkelabstand β,γ
entsprechende Schwenkbereich überstrichen ist. Das
Gießpulver wird so gleichmäßig über die Oberfläche der in
die Gießkokille 2 eingegossenen Metallschmelze verteilt.
Da die Größe der Austragöffnung 13 und das Volumen der
Vertiefungen 12 sowie die Drehgeschwindigkeit der
Aufnahmetasse 6 aufeinander abgestimmt sind, sind die
Vertiefungen 12 bei Erreichen des Endes des
Schwenkbereiches leergelaufen. Am Ende des
Schwenkbereiches sind die Öffnungen 13 wieder durch
jeweils einen der Stege 22 verschlossen. Es beginnt nun
wieder die Befüllung der Aufnahmetasse 6 mit Gießpulver.
Sobald die Befüllung abgeschlossen ist, wird die
Aufnahmetasse 6 entgegengesetzt zu der zuvor erfolgten
Drehung bewegt und die Vertiefungen 12 wieder in der
voranstehend erläuterten Weise entleert.
Claims (14)
- Vorrichtung zum Verteilen von Gießpulver auf der Oberfläche einer in eine Gießkokille (2), insbesondere eine Stranggießkokille, gegossenen Metallschmelze mit einem Gehäuse (5), in welches das Gießpulver über eine Versorgungsleitung (Z) förderbar ist, einer in dem Gehäuse (5) angeordneten, mit einer Austragöffnung (13) versehenen Austragvorrichtung und einer Dosiereinrichtung, mittels der die aus der Austragöffnung der Austragvorrichtung austretende Gießpulvermenge einstellbar ist,
dadurch gekennzeichnet, daß
mehrere Austragöffnungen (13) in einen Boden (11) der Austragvorrichtung eingeformt sind, daß mindestens der die Austragöffnungen (11) aufweisende Abschnitt (6) der Austragvorrichtung um ein von der Metallschmelze durchströmbares Rohr (4) drehbar ist und daß in dem Gehäuse (5) eine unabhängig von der Austragvorrichtung bewegbare Verteileinrichtung (7a,b) vorgesehen ist, über die das in das Gehäuse (5) geförderte Gießpulver gleichmäßig über den Boden (11) der Austragvorrichtung verteilbar ist. - Vorrichtung nach Anspruch 1,
dadurch gekennzeichnet, daß
die Austragvorrichtung eine Aufnahmetasse (6) mit einem im wesentlichen ebenen Boden (11) umfaßt; - Vorrichtung nach Anspruch 1 oder 2,
dadurch gekennzeichnet, daß
die Verteileinrichtung mindestens einen Verteilarm (7a,b) umfaßt, der um dieselbe Drehachse (L) drehbar ist wie der drehbare Bereich der Austragvorrichtung. - Vorrichtung nach Anspruch 3,
dadurch gekennzeichnet, daß
das Gießpulver mittels des Verteilarms (7a,b) auf dem Boden (11) verstreichbar ist. - Vorrichtung nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, daß
die Austragöffnungen (13) im Bereich der Dosiervertiefungen (12) des Bodens (11) ausgebildet sind. - Vorrichtung nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, daß
die Austragvorrichtung ein in Fallrichtung (F) des Gießpulvers unterhalb des Bodens (11) und gegenüber diesem verdrehbar angeordnetes Dosierelement (16) aufweist. - Vorrichtung nach Anspruch 6,
dadurch gekennzeichnet, daß
die Lage des Dosierelements (16) mittels durch in den Boden (11) der Austragvorrichtung eingeformte Langlöcher (17) greifende Fixierelemente (18) fixierbar ist. - Vorrichtung nach einem der Ansprüche 5, 6 oder 7,
dadurch gekennzeichnet, daß
die Dosiervertiefungen (12) sich radial erstrecken. - Vorrichtung nach einem der Ansprüche 5, 6, 7 oder 8,
dadurch gekennzeichnet, daß
die Dosiervertiefungen (12) eine prismatische Form aufweisen. - Vorrichtung nach einem der Ansprüche 5 bis 9,
dadurch gekennzeichnet, daß
jeweils mindestens eine Seitenwand (15b) der Dosiervertiefungen (12) fest mit dem Dosierelement (16) verbunden ist, während die jeweils anderen Wände (14,15a) der Dosiervertiefungen (12) fest mit dem Boden (11) der Austragvorrichtung verbunden sind. - Vorrichtung nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, daß
mindestens der Boden (11) der Austragvorrichtung (6) wärmegedämmt ist. - Vorrichtung nach einem der Ansprüche 5 bis 11,
dadurch gekennzeichnet, daß
der zwischen dem Dosierelement (16) und dem Boden (11) verbleibende Raum (19a) von einem Kühlgas, insbesondere Luft, durchströmt ist. - Vorrichtung nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet, daß in Fallrichtung (F) unterhalb der Austragvorrichtung eine Maskenscheibe (20) angeordnet ist, in die Öffnungen (21) mit in regelmäßigen Winkelabständen (γ) zwischen ihnen ausgebildeten Stegen (22) eingeformt sind. - Vorrichtung zum Gießen einer Metallschmelze, insbesondere zum Stranggießen, mit einer Ausgieß-/Verteileinrichtung (1), aus der die Metallschmelze als Gießstrahl fallend in eine Gießkokille (2) strömt,
dadurch gekennzeichnet, daß
zwischen der Ausgieß-/Verteileinrichtung (1) und der Gießkokille (2) eine eine Durchgangsöffnung für den Gießstrahl aufweisende und den Gießstrahl umgebende Vorrichtung (3) zum Verteilen von Gießpulver auf der Oberfläche der in die Gießkokille (2) gegossenen Metallschmelze angeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE1996150587 DE19650587C2 (de) | 1996-12-06 | 1996-12-06 | Vorrichtung zum Gießen einer Metallschmelze und Vorrichtung zum Verteilen von Gießpulver |
| DE19650587 | 1996-12-06 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0846507A1 true EP0846507A1 (de) | 1998-06-10 |
Family
ID=7813791
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97119329A Withdrawn EP0846507A1 (de) | 1996-12-06 | 1997-11-05 | Vorrichting zum Giessen einer Metallschmelze und Vorrichtung zum Verteilen von Giesspulver |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0846507A1 (de) |
| DE (1) | DE19650587C2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU92107B1 (en) * | 2012-11-29 | 2014-05-30 | Wurth Paul Sa | Spreading device for bulk material on a circular surface and method for operating the same |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19956059C2 (de) * | 1999-11-22 | 2002-03-14 | E S C H Engineering Service Ct | Verfahren zur Zuführung von Gießpulvergranulat zu einer Stranggußkokille |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1558184A1 (de) * | 1966-02-02 | 1970-03-19 | Centalny Nii Tchornoy Metallou | Verfahren und Vorrichtung zur Verteilung von Schlacke bzw. Abdeckmitteln auf der Schmelzenoberflaeche in Kokillen fuer den kontinuierlichen Metallguss |
| DE2801926A1 (de) * | 1977-01-20 | 1978-07-27 | Akad Gorniczo Hutnicza | Verfahren und einrichtung zum einfuehren von zusaetzen in metallschmelzen |
| FR2407773A1 (fr) * | 1977-11-04 | 1979-06-01 | Concast Ag | Dispositif pour alimenter le bain d'acier d'une lingotiere de coulee continue en fondant en poudre |
| EP0389918A1 (de) * | 1989-03-30 | 1990-10-03 | Repa International Limited | Vorrichtung zum gleichmässigen Verteilen einer Abdeckmasse |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3227600C1 (de) * | 1982-07-22 | 1983-10-27 | Mannesmann AG, 4000 Düsseldorf | Vorrichtung zum dosierten Einbringen von fluidisiertem Gießpulver in eine Stranggießkokille |
| DE4022117A1 (de) * | 1990-07-11 | 1992-01-16 | Intocast Gmbh | Verfahren und vorrichtung zur kontinuierlichen zugabe von giesshilfsmitteln auf den spiegel einer schmelze in einer stranggiesskokille |
-
1996
- 1996-12-06 DE DE1996150587 patent/DE19650587C2/de not_active Expired - Fee Related
-
1997
- 1997-11-05 EP EP97119329A patent/EP0846507A1/de not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1558184A1 (de) * | 1966-02-02 | 1970-03-19 | Centalny Nii Tchornoy Metallou | Verfahren und Vorrichtung zur Verteilung von Schlacke bzw. Abdeckmitteln auf der Schmelzenoberflaeche in Kokillen fuer den kontinuierlichen Metallguss |
| DE2801926A1 (de) * | 1977-01-20 | 1978-07-27 | Akad Gorniczo Hutnicza | Verfahren und einrichtung zum einfuehren von zusaetzen in metallschmelzen |
| FR2407773A1 (fr) * | 1977-11-04 | 1979-06-01 | Concast Ag | Dispositif pour alimenter le bain d'acier d'une lingotiere de coulee continue en fondant en poudre |
| EP0389918A1 (de) * | 1989-03-30 | 1990-10-03 | Repa International Limited | Vorrichtung zum gleichmässigen Verteilen einer Abdeckmasse |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU92107B1 (en) * | 2012-11-29 | 2014-05-30 | Wurth Paul Sa | Spreading device for bulk material on a circular surface and method for operating the same |
| WO2014082842A3 (en) * | 2012-11-29 | 2014-07-24 | Paul Wurth S.A. | Spreading device for bulk material on a circular surface and method for operating the same |
| US9393616B2 (en) | 2012-11-29 | 2016-07-19 | Paul Wurth S.A. | Spreading device for bulk material on a circular surface and method for operating the same |
| RU2643012C2 (ru) * | 2012-11-29 | 2018-01-29 | Поль Вурт С.А. | Распределительное устройство для распределения сыпучего материала по круговой поверхности и способ его эксплуатации |
Also Published As
| Publication number | Publication date |
|---|---|
| DE19650587A1 (de) | 1998-06-10 |
| DE19650587C2 (de) | 1999-01-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2914238B1 (de) | Vorrichtung zur kontinuierlichen Tonerdezufuehrung mittels einer Dosiervorrichtung | |
| EP2057876A1 (de) | Zweischeibenstreuer | |
| DE3421625A1 (de) | Vorrichtung zur herstellung von granulat | |
| DE2943721C2 (de) | Streugerät für körniges oder pulveriges Gut | |
| DE3327627A1 (de) | Dosiergeraet | |
| DE3318810C2 (de) | ||
| DE19650587C2 (de) | Vorrichtung zum Gießen einer Metallschmelze und Vorrichtung zum Verteilen von Gießpulver | |
| WO2002000372A1 (de) | Feuerfeste giessrohreinheit für die anordnung am ausguss eines metallschmelze enthaltenden gefässes, insbesondere eines zwischenbehälters einer bandgiessanlage | |
| DE19706407C1 (de) | Dosier- und Austragsvorrichtung für Schüttgüter | |
| DE1920605B2 (de) | Selbsttaetige schoepf- und zuteilvorrichtung fuer fluessige metalle an druckgiessmaschinen | |
| DE2553674A1 (de) | Insbesondere zur verwendung bei einer rohrgiesseinrichtung bestimmte wirkstoff-aufgabevorrichtung und verfahren zu ihrer anwendung | |
| DE2507025C3 (de) | Sämaschine | |
| DE3805071A1 (de) | Abschluss- und regeleinrichtung fuer das giessen fluessiger metallschmelze | |
| DE2843412A1 (de) | Salz- und/oder sand-streugeraet | |
| EP0597196A1 (de) | Sävorrichtung | |
| CH623758A5 (en) | Apparatus for feeding casting powder into a mould of a continuous casting installation for steel | |
| DE19750074C1 (de) | Dribbeleinrichtung für Trockenfutter | |
| DE3332230A1 (de) | Zuteilgeraet fuer giessstrahlimpfung | |
| EP4015174B1 (de) | Vorrichtung zum austragen eines fliessfähigen giessmaterials | |
| DE69926069T2 (de) | Horizontalgiessanlage | |
| DE20011041U1 (de) | Vorrichtung zur Herstellung von Betonsteinen | |
| DE4433903C1 (de) | Pulverdosiervorrichtung | |
| DE2526953C3 (de) | Ausstreu- und Dosiervorrichtung für Düngemittel, Saatgut und andere streubare Stoffe | |
| DE638753C (de) | Abmessvorrichtung fuer Fuellmaschinen | |
| DE1230711B (de) | Vorrichtung zum Fuellen von Verpackungsbehaeltern mit abgemessenen Mengen eines fliessfaehigen Schuettgutes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Withdrawal date: 19981021 |