EP0817887B1 - Verfahren zur herstellung einer materialbahn - Google Patents
Verfahren zur herstellung einer materialbahn Download PDFInfo
- Publication number
- EP0817887B1 EP0817887B1 EP97901544A EP97901544A EP0817887B1 EP 0817887 B1 EP0817887 B1 EP 0817887B1 EP 97901544 A EP97901544 A EP 97901544A EP 97901544 A EP97901544 A EP 97901544A EP 0817887 B1 EP0817887 B1 EP 0817887B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- process according
- soluble particles
- backing
- plastics
- particles
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 45
- 239000000463 material Substances 0.000 title claims abstract description 40
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 15
- 239000004033 plastic Substances 0.000 claims abstract description 116
- 229920003023 plastic Polymers 0.000 claims abstract description 116
- 239000000843 powder Substances 0.000 claims abstract description 26
- 239000002904 solvent Substances 0.000 claims abstract description 17
- 239000000203 mixture Substances 0.000 claims abstract description 14
- 239000002245 particle Substances 0.000 claims description 110
- 239000000126 substance Substances 0.000 claims description 13
- 239000004753 textile Substances 0.000 claims description 13
- 229920000642 polymer Polymers 0.000 claims description 10
- -1 polypropylene sulphite Polymers 0.000 claims description 6
- 150000003839 salts Chemical class 0.000 claims description 6
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 claims description 4
- 239000004952 Polyamide Substances 0.000 claims description 3
- 229920002647 polyamide Polymers 0.000 claims description 3
- 239000004696 Poly ether ether ketone Substances 0.000 claims description 2
- 239000004954 Polyphthalamide Substances 0.000 claims description 2
- 239000004743 Polypropylene Substances 0.000 claims description 2
- 239000003963 antioxidant agent Substances 0.000 claims description 2
- 150000007524 organic acids Chemical class 0.000 claims description 2
- 235000005985 organic acids Nutrition 0.000 claims description 2
- 229920000728 polyester Polymers 0.000 claims description 2
- 229920002530 polyetherether ketone Polymers 0.000 claims description 2
- 229920006375 polyphtalamide Polymers 0.000 claims description 2
- 229920001155 polypropylene Polymers 0.000 claims description 2
- 229920002635 polyurethane Polymers 0.000 claims description 2
- 239000004814 polyurethane Substances 0.000 claims description 2
- 239000011780 sodium chloride Substances 0.000 claims description 2
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 claims 1
- 239000002759 woven fabric Substances 0.000 claims 1
- 239000000835 fiber Substances 0.000 description 19
- 239000002952 polymeric resin Substances 0.000 description 13
- 229920003002 synthetic resin Polymers 0.000 description 12
- 239000004744 fabric Substances 0.000 description 9
- 239000011148 porous material Substances 0.000 description 9
- 238000009826 distribution Methods 0.000 description 8
- 230000035699 permeability Effects 0.000 description 6
- 238000000227 grinding Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- 239000002585 base Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- KRKNYBCHXYNGOX-UHFFFAOYSA-N citric acid Chemical compound OC(=O)CC(O)(C(O)=O)CC(O)=O KRKNYBCHXYNGOX-UHFFFAOYSA-N 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000011888 foil Substances 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 239000011159 matrix material Substances 0.000 description 2
- 239000004745 nonwoven fabric Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 238000005204 segregation Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 239000004734 Polyphenylene sulfide Substances 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 239000003513 alkali Substances 0.000 description 1
- 230000003078 antioxidant effect Effects 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920003235 aromatic polyamide Polymers 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 235000014633 carbohydrates Nutrition 0.000 description 1
- 150000001720 carbohydrates Chemical class 0.000 description 1
- 150000004649 carbonic acid derivatives Chemical class 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- 150000003841 chloride salts Chemical class 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 238000004090 dissolution Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 150000004677 hydrates Chemical class 0.000 description 1
- 238000011068 loading method Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000011812 mixed powder Substances 0.000 description 1
- 239000011368 organic material Substances 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 239000002984 plastic foam Substances 0.000 description 1
- 229920006254 polymer film Polymers 0.000 description 1
- 229920000069 polyphenylene sulfide Polymers 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 238000005245 sintering Methods 0.000 description 1
- 150000003467 sulfuric acid derivatives Chemical class 0.000 description 1
- 229920001059 synthetic polymer Polymers 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/083—Multi-layer felts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/0027—Screen-cloths
- D21F1/0063—Perforated sheets
Definitions
- the invention relates to a method for producing a material web, on at least one side of a support a plastic layer made of a mixture of plastic material and particle-like soluble particles is generated and connected to the carrier, wherein the soluble particles can be removed by such a solvent are resistant to which the plastic material and that thereafter the soluble particles are at least partially from the plastic layer with the formation of through-channels be detached.
- a material web of the type mentioned above for use in a paper machine is described in EP-B- ⁇ 196 ⁇ 45.
- As a carrier it has a liquid-permeable fabric which is a 1.3 to 5 mm thick layer of an elastomeric polymer resin is applied.
- the plastic layer has through channels on that of the otherwise smooth and level Go outside to the carrier and in the paper machine serve as drainage channels.
- the through channels are manufactured in such a way that textile fibers are homogeneously dispersed in the polymer resin, before the mixture of textile fibers and polymer resin on is applied to the carrier.
- a Non-woven fabric applied to the carrier and then the coating be made with the polymer resin.
- the textile fibers consist of an organic material that is dissolvable by using a solvent, the Plastic layer resistant to this solvent is.
- the textile fibers are removed after application the polymer resin by applying the solvent, so that channels arise, the shape and the course correspond to the detached textile fibers.
- Textile fibers instead of Textile fibers suggested particulate particles that are homogeneous be distributed in the polymer resin. As material for this Particles become inorganic salts or their hydrates or oxides suggested. They can be made using appropriate solvents in the same way as the textile fibers made of the polymer resin are removed and leave pore cavities.
- the soluble components - are there are fibers or particle-like particles - in the polymer resin distribute evenly and this distribution when applying maintain the mix.
- the mixture it comes from polymer resin and soluble components to segregation, so that it is not guaranteed that by the detachment of the particles through passageways arise. Out for this reason, no different distributions can be made produce the soluble components across the cross-section.
- polymer resins tend to harden after curing to form a closed surface that is detaching of the soluble textile fibers contained in the polymer resin or particles.
- the surface of the plastic layer to grind so that a connection to the soluble Fibers produced and also creates a smooth surface becomes.
- a grinding process is very time consuming.
- it must be in an appropriate excess Plastic material can be applied and during the grinding process dust accumulates, which is vacuumed and either disposed of or returned must be processed.
- a smooth surface arises, which detaches the paper web from the paper machine belt with special needs. Paper webs tend to suck yourself on smooth surfaces.
- paper machine belts are used This type has a number of advantages over known felts attributed according to the batt-on-base principle, namely enlarged Resistance to permanent deformation and therefore longer Operating times and consequently lower set-up costs, improved abrasion resistance and higher structural strength, lower Affinity for contaminating substances as well as more uniform Pressure distribution and thus improved drainage.
- the soluble components can fuse together.
- a conceptually different path is in accordance with the proposal EP-B- ⁇ 187 967.
- a porous plastic layer on a carrier produces loose particles of a synthetic polymer resin on the order of ⁇ , 15 to 5 mm on the surface a base fabric and then a heat treatment undergo, in which the polymer resin particles over the softening point be heated so that it turns on their contact points with each other and with the carrier fabric merge.
- a resinous binder is provided his.
- loose fibers can also be found be distributed to the carrier tissue. After the particles have adhered or fibers remain with each other and on the carrier fabric Clearances that allow the plastic layer to flow through do.
- the material web initially consists exclusively of polymer particles is produced by exposure to heat from their Contact points are interconnected. If necessary can be a reinforcement structure like a reinforcement be completely stored in the tape thus formed. Here it can be a pure fiber product or a fabric act.
- the particles can also have different diameters have one increasing from one side to the other To create permeability.
- a polymer coating is made using a peel-off film under simultaneous exposure to heat and pressure is applied to a support, whereby the polymer film due to the heat on the peel-off film Forms drops with the formation of free spaces the consequence that the plastic layer applied to the carrier is porous.
- this method too, it is difficult adjust the permeability of the plastic layer reproducibly and adapt to the respective requirements.
- foils are not available in the width required here Available and would not be with sufficient uniformity producible.
- the invention has for its object a method for To provide production of a material web of the type mentioned at the outset, with which a desired distribution of the soluble Can achieve particles within the plastic layer. Another task is to design the process so that the soluble particles are made out in a simple manner remove the plastic layer.
- This object is achieved in that as Plastic material a plastic powder is provided that mixes with the soluble particles and onto the carrier is applied, and that by heat and pressure treatment the mixture of plastic powder and soluble particles Plastic layer with the soluble particles inside is generated before the soluble particles at least partially be detached from the plastic layer.
- the grain size of the particles of the plastic powder and also the the soluble particles and their mixing ratio can each can be set within wide limits as required so that a desired structure of the plastic layer results, especially what the after removing the soluble particles resulting cavities of the through channels.
- the soluble particles should have an average diameter from 3 ⁇ to 5 ⁇ um.
- the average grain size of the Plastic powder should be less than that of soluble Particles, expediently only half to a third of the of the soluble particles and in no case more than Be 1 ⁇ ⁇ m. In this way the soluble particles of a plurality or even a plurality of particles of the plastic powder practically encased, and it creates a relatively dense Pakkung.
- the volume ratio between plastic powder and soluble Particles should expediently be set so that that the soluble particles are not just in the cross-plane direction the plastic layer, but also in the plane of the plastic layer are at least partially in line with each other open pores in the plane of the plastic layer and thus drainage volume provided and thus the water absorption capacity is improved.
- the volume ratio between plastic powder and soluble Particles are expediently in the range between 1/4: 3/4 and 1/2: 1/2, preferably in the range 2/3: 1/3.
- the plastic powder and the soluble particles can also applied in layers, with different layers Grain sizes, materials and mixing ratios can be provided to account for the respective requirements to wear. So the soluble particles can become the carrier towards larger layers or continuously. Alternatively or in combination, the number of soluble Increase particles towards the carrier from layer to layer. Both Measures serve to ensure permeability towards the wearer to get bigger, like this especially when using it the material web in the forming and press area of a paper machine is desired.
- the soluble particles are removable by such a solvent which the plastic material is stable, and that after that these soluble particles are removed.
- Roughness-enhancing impressions produce what in particular when using the material web as a paper machine belt from Advantage is. This is because the inclination of the paper web, sticking to the paper machine belt too much, counteracted without causing markings.
- the paper web detaches from the paper machine belt much more easily than the same with known designs Genus as known from EP-B- ⁇ 196 ⁇ 45 and EP-B- ⁇ 273 613 are.
- the impressions have through their distribution in relation to the openings of the through channels small size so that there is enough contact area with the paper web, for even support and pressure transfer to enable.
- the passageways and the embossments have also the consequence that the rewetting of the paper web is low.
- Another advantage of this procedure is that by indenting the soluble particles where the soluble particles Particles are present on the outside near the surface, a connection to these is established. After detaching The solvent has access to the soluble particles soluble soluble initially enclosed in the plastic layer Particles and can therefore also completely dissolve them remove. The impressions then form the openings of the through channels. The procedure thus replaces the Grinding treatment according to EP-B- ⁇ 273 613.
- the soluble particles should preferably be at a temperature the plastic layer can be pressed into this the plastic layer compared to the condition at room temperature is softened. This can be done in that the soluble Particles following the creation of the plastic layer applied and pressed in at an even higher temperature.
- the pressing can be done by a calender treatment become.
- the soluble particles Preferably have an average diameter of 5 to 1 ⁇ ⁇ m.
- both should be made of the same material so that the removal can be done in one operation using the same solvent.
- those substances should be selected which remain essentially dimensionally stable under the heat effect of the production of the plastic layer.
- polymeric particles come into question which have a higher heat resistance than that of the plastic matrix in which the soluble particles are embedded. These conditions should expediently also apply to the soluble particles pressed into the outside of the plastic layer.
- soluble particles or particles are not adversely affected by the heat treatment necessary for the formation of the plastic layer and are easy to pour and therefore scatterable.
- Organic substances e.g. B. carbohydrates (sugar), or salts of organic acids, such as citric acid, ascirbic acid etc.
- An additional antioxidant should be added to the plastic powder.
- soluble particles of at least two substances are used, each one of the substances by a solvent is removable, against which the other substance (s) is or are stable.
- This idea is basically that EP-A- ⁇ 3 ⁇ 3 798 and EP-A- ⁇ 32 ⁇ 559 in which the use of soluble fibers within a felt is suggested has been. It is understood that these soluble particles compared to the conditions of use for which the material web is intended is, must be constant, d. H. in case of use as a paper machine belt compared to those coming from the paper web Liquids or vapors. Alternatively, can be provided be that the soluble particles are only delayed and let it gradually separate from the matrix.
- a second plastic layer with through channels created in the same way as on one side becomes.
- the number and / or size of the soluble Particles in the second plastic layer directed away from the carrier increase, and it should be the number and / or size of soluble Particles in the areas adjacent to the carrier of both Plastic layer must be the same size. It is understood that other distributions are possible if this is for the intended Use is more appropriate. Of course you can the outside of the second plastic layer also in in the manner already described with impressions be generated by pressing in soluble particles.
- the carrier of the material web according to the invention has the task the material web essentially only has dimensional and structural strength to give and if necessary absorb longitudinal and transverse forces.
- the carrier can have one or more layers of strength be constructed. In the case of a base fabric, everyone comes Tissue types in question, especially those from the area the paper machine tapes are known.
- the threads are preferably both monofilaments and multifilaments thermoplastic materials can be used.
- the carrier alternatively or in combination, a spunbonded nonwoven and / or have a punched or extruded network structure. It can also be provided with a fleece, so that it has a felt character.
- Plastics such as are suitable as materials for the carrier they are known in particular from the field of paper machine belts and are mentioned in the documents mentioned above. The Selection of the plastic can depend on the particular application and the conditions prevailing there are adapted. In particular plastics should be selected that in the production of the plastic layer and the associated The effects of heat do not suffer.
- Polyamides such as polyamide, are suitable for the plastic layer 4.6, 6, 6.6, 6.1 ⁇ , 6.12, 11 and 12 as well as thermoplastic aromatic Polyamides.
- polyester, polyphenylene sulfide, Polyether ether ketone, polyurethane, polysyl phones, Polyphthalamides and polypropylenes are used.
- other polymeric and elastomeric plastics in Question how they look like the EP-B- ⁇ 196 ⁇ 45 and Have EP-B- ⁇ 273 613 removed.
- Mixtures of various plastics can be used, for example with different elastic properties, the plastic layer can also consist of layers made of plastics with different elastic assets. To this extent, the selection of plastics and their elastic Properties to the respective application also be adjusted.
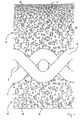
- the invention is greatly enlarged on the basis of a illustrated embodiment illustrated in more detail. It shows a section of a section of a material web 1.
- the material web 1 has a carrier 2, the longitudinal thread 3 and cross thread 4 is formed as a fabric.
- the first plastic layer 5 is in accordance with the invention Process prepared by a mixture from a plastic powder and soluble particles sprinkled the carrier 2 and both together a heat and Has been subjected to pressure treatment. This is a homogeneous Plastic layer 5 with substantially uniform therein distributed soluble particles have been generated, due to the pressure treatment has resulted in a flat outer surface. On the still heated and therefore plastically deformable The outside 7 of the plastic layer 5 are then more soluble Particles sprinkled and then using pressure rollers or the like has been pressed into the plastic layer 5. The same applies to the lower plastic layer 6 procedures, in particular with regard to treatment from the outside 8.
- the material web 1 is a treatment with a solvent subjected to the soluble particles and particles been.
- a solvent subjected to the soluble particles and particles been.
- those in the Outside 7, 8 of the plastic layers 5, 6 pressed soluble particles dissolved and impressions - exemplary designated 9 - leave.
- These impressions have 9 at least partly not only among themselves, but also Connection to the soluble outer surfaces 7, 8 Particles of the plastic layers 5, 6 created, so that Solvent also reaches these particles and dissolves them.
- the Dissolution has the consequence that in the plastic layers 5, 6 Pore cavities - designated 10 by way of example - arise which have the shape of the detached particle and communicate with each other.
- the pore cavities 1 ⁇ of the plastic layer 5 on the top are larger towards the carrier 2 than in the area of the outside 7. This can be done by first mixing made of plastic powder and relatively large soluble particles and then another mixture of plastic powder and in contrast smaller soluble particles is applied. With the underside Plastic layer 6 is a plastic powder with even larger soluble particles have been used so that the Pore cavities 1 ⁇ are larger than that of the plastic layer on the top 3rd
Landscapes
- Laminated Bodies (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Preliminary Treatment Of Fibers (AREA)
- Paper (AREA)
- Continuous Casting (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Battery Electrode And Active Subsutance (AREA)
- Nonwoven Fabrics (AREA)
- Medicinal Preparation (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Manufacturing Of Steel Electrode Plates (AREA)
- Absorbent Articles And Supports Therefor (AREA)
- Glass Compositions (AREA)
- Iron Core Of Rotating Electric Machines (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Chemical Or Physical Treatment Of Fibers (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Description
Claims (31)
- Verfahren zur Herstellung einer Materialbahn (1), bei dem auf wenigstens einer Seite eines Trägers (2) eine Kunststoffschicht (5, 6) aus einer Mischung von Kunststoffmaterial und partikelartigen löslichen Teilchen erzeugt wird und mit dem Träger (2) verbunden wird, wobei die löslichen Teilchen durch ein solches Lösungsmittel herauslösbar sind, gegenüber dem das Kunststoffmaterial beständig ist, und daß danach die löslichen Teilchen zumindest teilweise aus der Kunststoffschicht (5, 6) unter Bildung von Durchgangskanälen herausgelöst werden,
dadurch gekennzeichnet, daß als Kunststoffmaterial ein Kunststoffpulver bereitgestellt wird, das mit den löslichen Teilchen vermischt und auf den Träger (2) aufgetragen wird, und daß durch Wärme- und Druckbehandlung aus der Mischung aus Kunststoffpulver und löslichen Teilchen eine Kunststoffschicht (5, 6) mit den darin befindlichen löslichen Teilchen erzeugt wird, bevor die löslichen Teilchen zumindest teilweise aus der Kunststoffschicht (5, 6) herausgelöst werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß das Kunststoffpulver und die löslichen Teilchen vor dem Aufbringen auf den Träger (2) vermischt werden. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet, daß die lösliche Teilchen einen mittleren Durchmesser von 3⊘ bis 5⊘⊘ µm haben. - Verfahren nach einem der Ansprüche 2 bis 3,
dadurch gekennzeichnet, daß die mittlere Korngröße des Kunststoffpulvers geringer ist als die der löslichen Teilchen. - Verfahren nach Anspruch 4,
dadurch gekennzeichnet, daß die mittlere Korngröße des Kunststoffpulvers nicht größer als 1⊘⊘ µm ist. - Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet, daß das Kunststoffpulver und die löslichen Teilchen in einem Volumenverhältnis zwischen 1/4:3/4 und 1/2:1/2 vermischt werden. - Verfahren nach einem der Ansprüch 1 bis 6,
dadurch gekennzeichnet, daß das Kunststoffpulver und die löslichen Teilchen in mehreren Schichten aufgetragen werden. - Verfahren nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet, daß die löslichen Teilchen zum Träger (2) hin von Schicht zu Schicht größer werden. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet, daß die Anzahl der löslichen Teilchen zum Träger (2) hin von Schicht zu Schicht zunimmt. - Verfahren nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet, daß bei oder nach Erzeugung der Kunststoffschicht (5, 6) lösliche Partikel auf die Außenseite (7, 8) der Kunststoffschicht (5, 6) aufgebracht und dann in die Kunststoffschicht (5, 6) eingedrückt werden, wobei die löslichen Partikel durch ein solches Lösungsmittel herauslösbar sind, gegenüber dem das Kunststoffmaterial (1) beständig ist, und daß danach diese löslichen Partikel herausgelöst werden. - Verfahren nach Anspruch 1⊘,
dadurch gekennzeichnet, daß die löslichen Partikel in einer solchen Dichte auf die Kunststoffschicht (5, 6) aufgetragen werden, daß die nach dem Herauslösen verbleibenden Einprägungen (9) zumindest teilweise untereinander und mit den Durchgangskanälen in Verbindung stehen. - Verfahren nach Anspruch 1⊘ oder 11,
dadurch gekennzeichnet, daß die löslichen Partikel bei einer Temperatur der Kunststoffschicht (5, 6) in diese eingedrückt werden, bei der die Kunststoffschicht (5, 6) gegenüber dem Zustand bei Raumtemperatur erweicht ist. - Verfahren nach Anspruch 12,
dadurch gekennzeichnet, daß die löslichen Partikel im Anschluß an die Erzeugung der Kunststoffschicht (5, 6) bei noch erhöhter Temperatur aufgebracht und eingedrückt werden. - Verfahren nach einem der Ansprüche 1⊘ bis 13,
dadurch gekennzeichnet, daß die löslichen Partikel einen mittleren Durchmesser von 5 bis 1⊘⊘ µm haben. - Verfahren nach einem der Ansprüche 1⊘ bis 14,
dadurch gekennzeichnet, daß die löslichen Teilchen und die löslichen Partikel aus demselben Material bestehen. - Verfahren nach einem der Ansprüche 1 bis 15,
dadurch gekennzeichnet, daß für die löslichen Teilchen bzw. Partikel anorganische Substanzen verwendet werden. - Verfahren nach Anspruch 16,
dadurch gekennzeichnet, daß als anorganische Substanzen Salze wie NaCl, KCl und/oder CaCO3 verwendet werden. - Verfahren nach einem der Ansprüche 1 bis 17,
dadurch gekennzeichnet, daß für die löslichen Komponenten bzw. Partikel organische Substanzen oder Salze organischer Säuren verwendet werden. - Verfahren nach einem der Ansprüche 1 bis 18,
dadurch gekennzeichnet, daß dem Kunststoffpulver Antioxidantien zugesetzt werden. - Verfahren nach einem der Ansprüche 1 bis 19,
dadurch gekennzeichnet, daß löslichen Teilchen aus wenigstens zwei Substanzen verwendet werden, wobei jeweils eine der Substanzen durch ein Lösungsmittel herauslösbar ist, gegenüber dem die jeweils andere(n) Substanz(en) beständig ist bzw sind. - Verfahren nach Anspruch 1 bis 2⊘,
dadurch gekennzeichnet, daß auf der anderen Seite des Trägers (2) eine zweite Kunststoffschicht (6) mit Durchgangskanälen auf die gleiche Weise wie auf der einen Seite erzeugt wird. - Verfahren nach Anspruch 21,
dadurch gekennzeichnet, daß die Anzahl der löslichen Teilchen in der zweiten Kunststoffschicht (6) vom Träger weggerichtet zunimmt. - Verfahren nach Anspruch 21 oder 22,
dadurch gekennzeichnet, daß die Größe der löslichen Teilchen in der zweiten Kunststoffschicht (6) vom Träger (2) weggerichtet zunimmt. - Verfahren nach einem der Ansprüche 21 bis 23,
dadurch gekennzeichnet, daß die Anzahl und/oder Größe der löslichen Teilchen in den dem Träger (2) benachbarten Bereichen beider Kunststoffschichten (5, 6) gleich groß ist. - Verfahren nach einem der Ansprüche 1 bis 24,
dadurch gekennzeichnet, daß als Träger (2) zumindest teilweise ein aus Fäden gebildeter Textilträger verwendet wird. - Verfahren nach Anspruch 25,
dadurch gekennzeichnet, daß als Textilträger ein Fadengelege, ein Gestricke, ein Gewirke und/oder ein Gewebe und/oder eine Kombination solcher Textilträger verwendet wird. - Verfahren nach einem der Ansprüche 1 bis 26,
dadurch gekennzeichnet, daß als Träger zumindest teilweise ein Spinnfaservlies und/oder eine gestanzte oder extrudierte Netzstruktur verwendet wird. - Verfahren nach einem der Ansprüche 1 bis 27,
dadurch gekennzeichnet, daß der Träger mit einem Faservlies versehen wird. - Verfahren nach einem der Ansprüche 1 bis 28,
dadurch gekennzeichnet, daß für die Kunststoffschicht (5, 6) Polyamid, Polyester, Polypropylensulfit, Polyetheretherketon, Polyurethan, Polysylfonen, Polyphthalamid und/oder Polypropylen verwendet wird. - Verfahren nach einem der Ansprüche 1 bis 29,
dadurch gekennzeichnet, daß für die Kunststoffschicht (5, 6) eine Mischung von Kunststoffmaterialien mit unterschiedlichem elastischem Vermögen verwendet wird. - Verfahren nach einem der Ansprüche 1 bis 3⊘,
dadurch gekennzeichnet, daß die Kunststoffschicht (5, 6) aus Schichten mit Kunststoffmaterialien unterschiedlichen elastischen Vermögens hergestellt wird.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP97901544A EP0817887B1 (de) | 1996-01-25 | 1997-01-17 | Verfahren zur herstellung einer materialbahn |
| SI9730088T SI0817887T1 (en) | 1996-01-25 | 1997-01-17 | Process for the production of a web of material |
| GR20010400003T GR3035184T3 (en) | 1996-01-25 | 2001-01-02 | Process for the production of a web of material |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP96101070A EP0786551B1 (de) | 1996-01-25 | 1996-01-25 | Verfahren zur Herstellung einer Materialbahn |
| EP96101070 | 1996-01-25 | ||
| EP97901544A EP0817887B1 (de) | 1996-01-25 | 1997-01-17 | Verfahren zur herstellung einer materialbahn |
| PCT/EP1997/000214 WO1997027361A1 (de) | 1996-01-25 | 1997-01-17 | Verfahren zur herstellung einer materialbahn |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0817887A1 EP0817887A1 (de) | 1998-01-14 |
| EP0817887B1 true EP0817887B1 (de) | 2000-11-02 |
Family
ID=8222438
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96101070A Expired - Lifetime EP0786551B1 (de) | 1996-01-25 | 1996-01-25 | Verfahren zur Herstellung einer Materialbahn |
| EP97901544A Expired - Lifetime EP0817887B1 (de) | 1996-01-25 | 1997-01-17 | Verfahren zur herstellung einer materialbahn |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96101070A Expired - Lifetime EP0786551B1 (de) | 1996-01-25 | 1996-01-25 | Verfahren zur Herstellung einer Materialbahn |
Country Status (23)
| Country | Link |
|---|---|
| US (1) | US6017583A (de) |
| EP (2) | EP0786551B1 (de) |
| KR (1) | KR100257804B1 (de) |
| AT (1) | ATE189017T1 (de) |
| AU (1) | AU702029B2 (de) |
| BR (1) | BR9704640A (de) |
| CA (1) | CA2214003C (de) |
| CZ (1) | CZ287859B6 (de) |
| DE (1) | DE59604228D1 (de) |
| DK (1) | DK0786551T3 (de) |
| ES (1) | ES2144163T3 (de) |
| GR (1) | GR3035184T3 (de) |
| MX (1) | MX9707251A (de) |
| MY (1) | MY119139A (de) |
| NO (1) | NO311809B1 (de) |
| PL (1) | PL182279B1 (de) |
| PT (1) | PT786551E (de) |
| SI (1) | SI0817887T1 (de) |
| SK (1) | SK279862B6 (de) |
| TR (1) | TR199701031T1 (de) |
| TW (1) | TW339383B (de) |
| WO (1) | WO1997027361A1 (de) |
| ZA (1) | ZA97597B (de) |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9807703D0 (en) * | 1998-04-09 | 1998-06-10 | Scapa Group Plc | Dewaterig membrane structure |
| US6291806B1 (en) | 1998-10-01 | 2001-09-18 | Usf Filtration And Separations Group, Inc. | Process for bonding workpieces |
| US6200523B1 (en) * | 1998-10-01 | 2001-03-13 | Usf Filtration And Separations Group, Inc. | Apparatus and method of sintering elements by infrared heating |
| ES2192815T3 (es) * | 1999-07-08 | 2003-10-16 | Heimbach Gmbh Thomas Josef | Cinta de transferencia para una maquina papelera. |
| TW538175B (en) | 1999-07-08 | 2003-06-21 | Heimbach Gmbh Thomas Josef | Transfer belt for a paper making machine |
| DE10241010A1 (de) * | 2002-09-05 | 2004-03-25 | Voith Paper Patent Gmbh | Transferband |
| GB0306769D0 (en) * | 2003-03-25 | 2003-04-30 | Voith Fabrics Heidenheim Gmbh | Composite press felt |
| DE102004035369A1 (de) * | 2004-07-21 | 2006-03-16 | Voith Fabrics Patent Gmbh | Herstellung von Papiermaschinenstoffen |
| DE102004045087A1 (de) * | 2004-09-17 | 2006-03-23 | Voith Fabrics Patent Gmbh | Verfahren zur Herstellung einer Papiermaschinenbespannung |
| US7321356B2 (en) * | 2004-12-15 | 2008-01-22 | Palo Alto Research Center Incorporated | Time domain printing for electric paper |
| US7601659B2 (en) * | 2005-04-01 | 2009-10-13 | E.I. Du Pont De Nemours And Company | Dewatering fabrics |
| DE102005021026A1 (de) * | 2005-05-06 | 2006-11-09 | Voith Patent Gmbh | Papiermaschinenbespannung |
| ATE414817T1 (de) * | 2005-08-26 | 2008-12-15 | Voith Patent Gmbh | Mit fasern vermischte polymerpartikel, methode zur herstellung derselben und daraus hergestellte produkte wie z. b. pressfilze |
| DE102006003706A1 (de) * | 2006-01-26 | 2007-08-02 | Voith Patent Gmbh | Transportband |
| US7789998B2 (en) * | 2007-02-09 | 2010-09-07 | Voith Patent Gmbh | Press fabric seam area |
| US20080248279A1 (en) * | 2007-04-04 | 2008-10-09 | Sanjay Patel | Paper machine fabrics |
| DE102007055902A1 (de) * | 2007-12-21 | 2009-06-25 | Voith Patent Gmbh | Band für eine Maschine zur Herstellung von Bahnmaterial |
| DE202008016863U1 (de) | 2008-01-31 | 2009-04-02 | Voith Patent Gmbh | Bespannung mit herauslösbarem Anteil |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SE429769B (sv) * | 1980-04-01 | 1983-09-26 | Nordiskafilt Ab | Arkaggregat och sett att tillverka detsamma |
| US4482601A (en) * | 1983-05-31 | 1984-11-13 | Albany International Corp. | Wet press papermakers felt and method of fabrication |
| US4571359A (en) * | 1984-12-18 | 1986-02-18 | Albany International Corp. | Papermakers wet-press felt and method of manufacture |
| FI75893C (fi) * | 1985-03-01 | 1988-08-08 | Nokia Oy Ab | Skivformad vaetskegenomslaeppande struktur, och foerfarande foer tillverkning av densamma. |
| US4657806A (en) * | 1985-03-25 | 1987-04-14 | Albany International Corp. | Wet press papermakers felt |
| US4795480A (en) * | 1986-12-10 | 1989-01-03 | Albany International Corp. | Papermakers felt with a resin matrix surface |
| US4847116A (en) * | 1988-05-09 | 1989-07-11 | Albany International Corp. | Method for depositing particles and a binder system on a base fabric |
| GB2241915A (en) * | 1990-03-17 | 1991-09-18 | Scapa Group Plc | Production of perforate structures. |
| US5098522A (en) * | 1990-06-29 | 1992-03-24 | The Procter & Gamble Company | Papermaking belt and method of making the same using a textured casting surface |
| US5298124A (en) * | 1992-06-11 | 1994-03-29 | Albany International Corp. | Transfer belt in a press nip closed draw transfer |
| ATE163453T1 (de) * | 1993-11-16 | 1998-03-15 | Scapa Group Plc | Papiermaschinenbespannung |
| GB9401902D0 (en) * | 1994-02-01 | 1994-03-30 | Scape Group Plc | Industrial fabric |
-
1996
- 1996-01-25 DE DE59604228T patent/DE59604228D1/de not_active Expired - Fee Related
- 1996-01-25 ES ES96101070T patent/ES2144163T3/es not_active Expired - Lifetime
- 1996-01-25 EP EP96101070A patent/EP0786551B1/de not_active Expired - Lifetime
- 1996-01-25 DK DK96101070T patent/DK0786551T3/da active
- 1996-01-25 PT PT96101070T patent/PT786551E/pt unknown
- 1996-01-25 AT AT96101070T patent/ATE189017T1/de not_active IP Right Cessation
-
1997
- 1997-01-17 KR KR1019970706657A patent/KR100257804B1/ko not_active Expired - Fee Related
- 1997-01-17 TR TR97/01031T patent/TR199701031T1/xx unknown
- 1997-01-17 BR BR9704640A patent/BR9704640A/pt not_active IP Right Cessation
- 1997-01-17 WO PCT/EP1997/000214 patent/WO1997027361A1/de not_active Ceased
- 1997-01-17 SK SK1299-97A patent/SK279862B6/sk not_active IP Right Cessation
- 1997-01-17 US US08/913,809 patent/US6017583A/en not_active Expired - Fee Related
- 1997-01-17 CA CA002214003A patent/CA2214003C/en not_active Expired - Fee Related
- 1997-01-17 AU AU15422/97A patent/AU702029B2/en not_active Ceased
- 1997-01-17 PL PL97322379A patent/PL182279B1/pl not_active IP Right Cessation
- 1997-01-17 SI SI9730088T patent/SI0817887T1/xx unknown
- 1997-01-17 CZ CZ19972998A patent/CZ287859B6/cs not_active IP Right Cessation
- 1997-01-17 EP EP97901544A patent/EP0817887B1/de not_active Expired - Lifetime
- 1997-01-21 TW TW086100622A patent/TW339383B/zh not_active IP Right Cessation
- 1997-01-22 MY MYPI97000234A patent/MY119139A/en unknown
- 1997-01-24 ZA ZA9700597A patent/ZA97597B/xx unknown
- 1997-09-23 MX MX9707251A patent/MX9707251A/es active IP Right Grant
- 1997-09-24 NO NO19974422A patent/NO311809B1/no not_active IP Right Cessation
-
2001
- 2001-01-02 GR GR20010400003T patent/GR3035184T3/el not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| AU702029B2 (en) | 1999-02-11 |
| NO311809B1 (no) | 2002-01-28 |
| MX9707251A (es) | 1998-08-30 |
| US6017583A (en) | 2000-01-25 |
| MY119139A (en) | 2005-04-30 |
| SK129997A3 (en) | 1998-06-03 |
| NO974422D0 (no) | 1997-09-24 |
| EP0817887A1 (de) | 1998-01-14 |
| DE59604228D1 (de) | 2000-02-24 |
| EP0786551A1 (de) | 1997-07-30 |
| NO974422L (no) | 1997-09-24 |
| ZA97597B (en) | 1997-08-04 |
| DK0786551T3 (da) | 2000-06-26 |
| SI0817887T1 (en) | 2001-02-28 |
| BR9704640A (pt) | 1998-06-09 |
| CA2214003A1 (en) | 1997-07-31 |
| PL182279B1 (en) | 2001-12-31 |
| AU1542297A (en) | 1997-08-20 |
| PT786551E (pt) | 2000-06-30 |
| CZ299897A3 (en) | 1997-12-17 |
| EP0786551B1 (de) | 2000-01-19 |
| WO1997027361A1 (de) | 1997-07-31 |
| ES2144163T3 (es) | 2000-06-01 |
| GR3035184T3 (en) | 2001-04-30 |
| SK279862B6 (sk) | 1999-04-13 |
| CZ287859B6 (en) | 2001-02-14 |
| KR19980703253A (ko) | 1998-10-15 |
| PL322379A1 (en) | 1998-01-19 |
| ATE189017T1 (de) | 2000-02-15 |
| CA2214003C (en) | 2000-11-21 |
| KR100257804B1 (ko) | 2000-06-01 |
| TR199701031T1 (xx) | 1997-12-21 |
| TW339383B (en) | 1998-09-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0786551B1 (de) | Verfahren zur Herstellung einer Materialbahn | |
| DE69729936T2 (de) | Hochpräzisionsfilter | |
| EP1162307B1 (de) | Schuhpressenband für Papiermaschinen | |
| DE69302136T2 (de) | Überführungsband | |
| DE3419708C2 (de) | Verfahren zur Herstellung eines Naßpreßfilztuches für Papiermaschinen und damit hergestelltes Naßpreßfilztuch | |
| DE69903452T2 (de) | Papiermachergewebe und verfahren und vorrichtung zu dessen herstellung | |
| DE1786414A1 (de) | Verfahren zur Herstellung eines durchlaessigen bzw.perforierten,bandartigen Gebildes zur Verwendung bei der Herstellung von durchloecherten Faserbahnen und nach diesem Verfahren hergestelltes Gebilde | |
| EP0786550B1 (de) | Materialbahn sowie Verfahren zu deren Herstellung | |
| DE68911370T2 (de) | Verfahren zum Anbringen von Teilchen und eines Bindemittels aus einem Grundgewebe. | |
| DE2719590C2 (de) | Verfahren zur Herstellung von zylindrischen Filterkörpern aus Faservliesen und Vorrichtung zur Durchführung des Verfahrens | |
| DE60008658T2 (de) | Übertragungsband für eine nasse Bahn | |
| DE69914413T2 (de) | Verbesserungen an Papiermaschinengeweben | |
| EP1069235A1 (de) | Transferband für eine Papiermaschine | |
| EP2072669B1 (de) | Band für eine Maschine zur Herstellung von Bahnmaterial und Verfahren zur Herstellung eines derartigen Bands | |
| DE202017102927U1 (de) | Transfer- oder Schuhpressenband für eine Papiermaschine sowie Verwendung des Transfer- oder Schuhpressenbandes in einer Papiermaschine | |
| DE102004027733A1 (de) | Faservlies und Verfahren zur Herstellung | |
| DE29711279U1 (de) | Papiermaschinenfilz mit stark zweiseitiger Struktur | |
| EP2185769A1 (de) | Pressfilz | |
| EP4110988A1 (de) | Papiermaschinenbespannung | |
| DE102005047345A1 (de) | Tuch für Papiermaschinenbespannung und Verfahren zu dessen Herstellung | |
| DE19727521A1 (de) | Papiermaschinenfilz mit stark zweiseitiger Struktur | |
| DE102005059038A1 (de) | Papiermaschinenband |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): FI GR IE |
|
| AX | Request for extension of the european patent |
Free format text: LT PAYMENT 970812;SI PAYMENT 970812 |
|
| 17P | Request for examination filed |
Effective date: 19980326 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 20000202 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): FI GR IE |
|
| AX | Request for extension of the european patent |
Free format text: LT PAYMENT 19970812;SI PAYMENT 19970812 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| EN | Fr: translation not filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: IF |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20090122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20090122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20090123 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: KO00 Effective date: 20100826 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100118 |