EP0643928B1 - Dispositif d'encollage d'un ruban de papier - Google Patents
Dispositif d'encollage d'un ruban de papier Download PDFInfo
- Publication number
- EP0643928B1 EP0643928B1 EP19930810889 EP93810889A EP0643928B1 EP 0643928 B1 EP0643928 B1 EP 0643928B1 EP 19930810889 EP19930810889 EP 19930810889 EP 93810889 A EP93810889 A EP 93810889A EP 0643928 B1 EP0643928 B1 EP 0643928B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- glue
- hollows
- transfer roller
- studs
- roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000853 adhesive Substances 0.000 title 1
- 230000001070 adhesive effect Effects 0.000 title 1
- 239000003292 glue Substances 0.000 claims 9
- 230000002093 peripheral effect Effects 0.000 claims 4
- 230000003213 activating effect Effects 0.000 claims 1
- 229920002994 synthetic fiber Polymers 0.000 claims 1
- 238000011144 upstream manufacturing Methods 0.000 claims 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/16—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length only at particular parts of the work
- B05C1/165—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length only at particular parts of the work using a roller or other rotating member which contacts the work along a generating line
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/47—Attaching filters or mouthpieces to cigars or cigarettes, e.g. inserting filters into cigarettes or their mouthpieces
- A24C5/471—Attaching filters or mouthpieces to cigars or cigarettes, e.g. inserting filters into cigarettes or their mouthpieces by means of a connecting band
- A24C5/472—Applying adhesives to the connecting band
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
- B05C1/0834—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets the coating roller co-operating with other rollers, e.g. dosing, transfer rollers
Definitions
- the present invention relates to devices for sizing paper ribbons comprising at least two sizing rollers.
- Such devices are generally known in the art, US-A-4,361,156 describing a device composed of a transfer roller responsible for picking up adhesive in a container and an adhesive application roller, removing a thin layer of glue from the transfer roller and applying it on a paper tape.
- Another type of device is described in EP-A-0.501.909 where the glue is not taken from a container but comes from a tube placed upstream of the contact line of the two rollers, supplied by one or more nozzles glue supply.
- the gluing device according to the invention accommodates in particular the two glue supply systems mentioned above, as well as derived systems which can be composed of more than two rollers.
- the cuff papers intended to come to surround the filter part of a cigarette generally have a plurality of perforations on a peripheral zone, these perforations being intended for the ventilation of the smoke of the cigarette.
- These perforations can be made, by known mechanical means, on the paper tape before the latter receives the layer of glue intended to fix it on the filter, or else they can be made subsequently, for example by laser means.
- the peripheral zone in question must be free of adhesive, either so as not to block the perforations already made, or to not increase the thickness to drill with a laser and do not leave burnt adhesive residue on the filter.
- the transfer roller is smooth, while the adhesive application roller comprises a central peripheral portion whose diameter is slightly greater than that of two lateral peripheral portions surrounding said portion central.
- the adhesive is transferred from the transfer roller to the application roller, being driven from the central peripheral portion by the pressure exerted by the transfer roller and remaining in the lateral peripheral portions as well as in hollow grooves arranged in the latter.
- the adhesive is deposited over its entire surface, with the exception of a central longitudinal part corresponding to the central peripheral portion.
- the hollow grooves are used in this device to deposit excess glue on specific portions of the paper tape.
- Such a device makes it possible to provide only continuous zones devoid of glue.
- Another possibility is described in document EP-A-0.501.909 where it is the sizing roller which is smooth, the surface condition of the roller corresponding to the transfer roller being such that areas without glue are directly transmitted to the glue roller and from him to the paper tape.
- the object of the invention is therefore to propose a device for gluing a paper tape, on which areas of glue of relatively small area must remain, said areas being intermittent and precisely delimited, including the means enabling obtaining these glue-free zones are such that less pressure is to be exerted between the two rollers, thus avoiding the drawbacks mentioned above, these means for removing glue having no auxiliary scraper device, this device being able to accommodate all types of glue generally used for gluing paper ribbons.
- the invention provides a device having the technical characteristics mentioned in the claims.
- FIG. 1 there is a view of the back side, that is to say of the face which will subsequently be turned towards the filter of the cigarette, that is to say the face which must receive the gluing, of a portion of a cuff paper tape 1.
- This paper tape 1 has a width of the order of 65 mm, corresponding to twice the length of the portion of the filter which will be covered with it since, for their termination, two cigarettes joined by their filter tips will be cut along a line corresponding to the line marked XX in the figure.
- the paper tape 1 will also be subsequently cut along the lines YY, the distance between two consecutive lines YY being of the order of 26 mm and corresponding to the perimeter of a filter to which a covering portion is added.
- two longitudinal zones 10 of approximately 4 mm in width are pierced with a plurality of perforations 11 in order to allow ventilation of the cigarette smoke. Since the face of the paper tape 1 shown in the figure must be covered with glue on at least part of its surface, it is very important that at least a significant part of the areas 10 comprising the perforations is not covered with glue in order that the perforations 11 remain free and can fulfill their function.
- the part of the surface which it is possible to cover with glue is that 12, shown with hatching in the figure.
- the non-glued zones 13 cover portions of the longitudinal zones 10, the width of the zones 13 preferably being slightly greater than that of the zones 10.
- each cuff paper covering a cigarette filter will therefore include an area 13 which is not glued, thus allowing ventilation air to be admitted to the filter.
- the zones 13 are limited in length, the regions covering the lines YY being glued in order to allow better closure of the cuff paper around the filter and to improve the aesthetics of the cigarette.
- Each zone 13 has an approximately oval shape, being limited by two semi-circular lines, this shape coming from the tools used as will be seen below.
- Another non-glued zone 14 of small width covers the line XX, so that, when the two contiguous cigarettes are separated, the cutting tool does not become dirty and particles of glue are not deposited on the face of the filter to put in the mouth.
- FIG. 2A the method in which the glue is contained in FIG. a tray 20, a transfer roller 21 picking up the necessary glue and transporting it on a glue application roller 22 by means of a glue strip 23 in order to deposit it on the surface to be glued 12 of the paper tape 1 which is supported on a sectoral portion of the lateral surface of the roller 22.
- FIG. 2B shows another device, without glue tank, where the flange 23 is directly supplied by one or more glue injection nozzles 24.
- the rollers 2 according to the invention which will now be described in detail accommodate the two methods of supplying glue which have just been briefly described.
- FIGS. 3A and 3B there are two representations of a first embodiment of a transfer roller 3 corresponding to the transfer roller 21 of the preceding figures.
- This transfer roller 3 mainly consists of an essentially cylindrical part 30 supported by an axis of rotation 31.
- the length of the cylindrical part 30 is greater than the width of the paper tape 1, as seen in FIG. 5.
- the peripheral external surface of the cylindrical part 30 is separated into two parallel zones 32A and 32B by a central cylindrical part 33, of small width, of the order of 2 mm, and whose diameter is very slightly greater than that of the zones 32A and 32B.
- Each zone 32A and 32B is also limited on the other side by a lateral cylindrical part 34A and 34B of the same diameter as the cylindrical part central 33.
- the difference in diameter between the parts 33, 34A and 34B and the zones 32A and 32B is very small, preferably less than 0.05 mm, this difference being exaggerated in the figures in order to be discernible.
- a plurality of studs 35 project radially from the areas 32A and 32B.
- the pads 35 are aligned on a perimeter of the cylindrical part 30, each of said pads corresponding to an area 13 without glue of the paper tape 1 (FIG. 1) the pads 35 therefore being arranged in a pitch corresponding to the length between two cutting lines YY of FIG. 1.
- Each of the studs 35 of one of the zones 32A or 32B corresponds a stud on the other of the zones, aligned on a generatrix of the cylindrical part 30.
- the upper surface of the pads 35 consists of a portion of cylindrical surface, the excess thickness relative to the cylindrical surface of the zones 32A or 32B caused by the pads 35 being of the order of 1 mm, therefore clearly greater than the excess thickness caused by the parts 33, 34A and 34B.
- the pads 35 can be machined directly on the transfer roller 3 or preferably consist of individual elements 36 which it is possible to mount in housings 37 provided in areas 32A and 32B.
- a first embodiment of the adhesive application roller 4 is shown in Figures 4A and 4B.
- This roller consists of a cylindrical part 40 supported by an axis of rotation 41.
- the cylindrical part 40 has a smooth outer surface 42 and comprises a plurality of recesses 43 whose shape and dimensions are provided to each receive a pad 35 of the transfer roller 3.
- the pads 35 are intended to penetrate into the recesses 43.
- FIG. 5 where the two rollers are pressed against each other.
- the contact between the two rollers is made by means of the lateral cylindrical parts 34A and 34B as well as of the central cylindrical part 33 of the transfer roller 3 which are supported on corresponding zones of the external surface 42 of the application roller of glue 4.
- FIG. 5 shows these spaces in an exaggerated manner, in reality they are generally less than 0 , 05 mm.
- FIG. 5 also shows the tape 1 in dashed lines in order to represent the positioning of the different areas without adhesive of this tape in relation to the different elements described above of the rollers 3 and 4.
- the number of pads 35 of the transfer roller 3 does not correspond to the number of hollows 43 of the adhesive application roller 4, although the pitch between the pads 35, respectively between the hollows 43 is the same and corresponds to the distance between two successive lines YY of the paper tape 1.
- ten studs 35 and eight recesses 43 any other quantity of one or the other element being possible. The purpose of this difference is avoid excessively rapid wear of a stud 35 / hollow 43 pair, in the event of friction between the two. To avoid this friction, the lateral dimensions of the studs 35 will be slightly smaller than those of the recesses 43, so that they easily mesh with one another.
- the glue is gradually expelled from the recess 43 by the stud 35, in the opposite direction to that of the passage of said stud in said recess, this progressive flushing effect being improved by an adequate conformation of the ends of the studs and recesses ; preferably these ends will have a semicircle shape, which gives the shape of studs 35 and recesses 43 approximately oval. Any other shape would also be possible, for example at a point, the studs and the recesses then having a shape of a parallelogram or even then straight surfaces, for example for devices operating at low speed, the studs and the recesses then being rectangular.
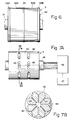
- FIG. 6 A second embodiment of the gluing rollers according to the invention is shown in Figures 6, 7A and 7B.
- the transfer roller 3 ( Figure 6) is similar to that described above, except that it no longer includes the studs projecting from the areas 32A and 32B.
- the cylindrical parts 33, 34A and 34B are the same as those described above and fulfill the same functions.
- each recess 43 is connected by a conduit 44 to a suction pipe 45.
- FIG. 7A where a single pipe 45 has been shown in broken lines in the body cylindrical 40 of the roller 4, the latter connects two conduits 44, respectively two recesses 43 arranged on the same generator to a rotary suction distributor 46 disposed on the axis of rotation 41 of the roller 4.
- each pair of recesses 43 arranged on the same generator is connected to its own pipe 45, all of these pipes 45, eight in the case shown, leading to the rotary suction distributor 46.
- the latter is connected to a suction pump of glue 47.
- the rotary suction distributor 46 is capable of selectively connecting each pipe 45 to the glue suction pump 47. This distributor is adjusted so that the suction is controlled in s a pair of recesses 43, on a portion of the rotation movement of the application roller 4, between the moment when the glue transfer roller 3 has just received its layer of glue and that when this layer of glue will be transferred to the paper tape.
- the adhesive application roller when the adhesive application roller is rotating, its cylindrical outer surface, respectively the two zones 32A and 32B are coated with adhesive, including the recesses 43, after which suction is controlled in the recesses which come to be filled so as to eliminate the glue which they contain, thus creating the zones without glue 13 on the paper tape 1.
- the rotary distributor stops the suction when the recesses arrive near the paper tape so that it there is no risk of being sucked through the hollows.
- the two embodiments described above provide that the cylindrical parts 33, 34A and 34B are arranged on the transfer roller 3; it is obvious that they can also be arranged on the adhesive application roller 4, at the corresponding places, this being particularly advantageous in the case of the second embodiment of the rollers, the transfer roller 3 then being absolutely smooth .
- the adhesive is eliminated from the recesses 43, either being driven out by the studs 35, or being sucked through the bottom of the recesses 43, so that when the paper tape 1 comes into contact with the outer surface of the roll, the areas 13 of the tape located opposite the recesses are not glued.
- the bearing force necessary to obtain a sufficient contact pressure to expel the glue at these locations is much lower than that which would be necessary if the glue were also to be removed by pressure, zones corresponding to the unglued zones 13 of the paper tape.
- the means for fixing and driving the rollers can be less important than those of the prior art, the rollers 3 and 4 can also be of less resistance.
Landscapes
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Coating Apparatus (AREA)
- Making Paper Articles (AREA)
Description
- La présente invention concerne les dispositifs d'encollage de rubans de papier comportant au moins deux rouleaux d'encollage.
- De tels dispositifs sont généralement connus de la technique, le brevet US-A-4.361.156 décrivant un dispositif composé d'un rouleau de transfert chargé de prélever de la colle dans un bac et d'un rouleau d'application de colle, retirant une mince couche de colle du rouleau de transfert et l'appliquant sur un ruban de papier. Un autre type de dispositif est décrit dans EP-A-0.501.909 où la colle n'est pas prélevée dans un bac mais provient d'un boudin disposé en amont de la ligne de contact des deux rouleaux, alimenté par une ou plusieurs buses d'alimentation en colle. Le dispositif d'encollage selon l'invention s'accomode en particulier des deux systèmes d'alimentation en colle mentionnés ci-dessus, de même que des systèmes dérivés pouvant être composés de plus de deux rouleaux.
- Les papiers de manchette destinés à venir entourer la partie de filtre d'une cigarette comportent généralement une pluralité de perforations sur une zone périphérique, ces perforations étant destinées à la ventilation de la fumée de la cigarette. Ces perforations peuvent être faites, par des moyens mécaniques connus, sur le ruban de papier avant que celui-ci ne reçoive la couche de colle destinée à le fixer sur le filtre ou alors elles peuvent être faites ultérieurement, par exemple par des moyens à laser, lorsque le papier de manchette a déjà été appliqué sur le filtre et que la cigarette est presque terminée. Dans ces deux cas, la zone périphérique en question doit être exempte de colle, soit pour ne pas boucher les perforations déjà faites, soit pour ne pas augmenter l'épaisseur à percer au laser et ne pas laisser sur le filtre des résidus de colle brûlée. Il est donc nécessaire, lors de l'encollage du ruban de papier de manchette, que des zones déterminées de ce ruban ne reçoivent pas de colle. Pour obtenir des zones encollées et des zones non encollées différentes possibilités ont été décrites dans l'art antérieur. Dans le brevet US-A-4.361.156 mentionné précédemment, le rouleau de transfert est lisse, alors que le rouleau d'application de colle comprend une portion périphérique centrale dont le diamètre est légèrement supérieur à celui de deux portions périphériques latérales entourant ladite portion centrale. La colle est transférée depuis le rouleau de transfert au rouleau d'application, étant chassée de la portion périphérique centrale par la pression exercée par le rouleau de transfert et subsistant dans les portions périphériques latérales ainsi que dans des rainures en creux aménagées dans ces dernières. Lorsque le ruban de papier est appliqué sur le rouleau d'application, la colle est déposés sur toute sa surface, à l'exception d'une partie longitudinale centrale correspondant à la portion périphérique centrale. Les rainures en creux servent dans ce dispositif à déposer des surplus de colle sur des portions déterminées du ruban de papier. Un tel dispositif ne permet de prévoir que des zones continues dépourvues de colle. Une autre possibilité est décrite dans le document EP-A-0.501.909 où c'est le rouleau d'encollage qui est lisse, l'état de surface du rouleau correspondant au rouleau de transfert étant tel que des zones sans colle sont directement transmises au rouleau d'encollage et de lui au ruban de papier.
- L'inconvénient majeur de ce dernier système est que, vu que les deux rouleaux sont en contact par une génératrice, et que la colle doit être chassée de zones ayant des dimensions relativement importantes par la pression exercée par un rouleau sur l'autre, cette pression doit être très forte afin que le dispositif fonctionne convenablement. Cette contrainte amène à ce que les moyens de maintien des rouleaux sont dimensionnés afin de supporter la force importante exercée entre les deux rouleaux, à ce que les moyens d'entraînement sont surdimensionnés afin de vaincre la résistance exercée par le frottement d'un rouleau sur l'autre et enfin à ne pouvoir avoir que des rouleaux de forte résistance mécanique, et notamment uniquement des rouleaux en acier. Cet inconvénient se traduit finalement par une complexité accrue de la machine et une augmentation de son coût.
- L'art antérieur le plus proche est décrit par la demande GB-A-2.248.412. Le but atteint par ce dispositif est toutefois assez différent de celui voulu par l'invention puisque ce document montre un dispositif permettant de n'encoller que de faibles portions de surface d'un ruban, la surface totale non encollée étant nettement plus grande que la surface encollée. La portion de surface extérieure du rouleau d'application de colle en creux devient donc prépondérante par rapport aux portions de surface en relief. Il s'ensuit donc qu'un important volume de colle est tout d'abord introduit dans cette portion en creux, le passage de la partie protubérante du rouleau de transfert dans cette portion en creux créant donc une vague de colle en avant de la ligne de contact entre les deux rouleaux, vague de colle qui submergera les projections du rouleau d'encollage ne permettant pas une délimitation précise des zones encollées par rapport aux zones non encollées. Cet effet sera d'autant plus important pour l'application prévue dans l'invention où la bande de papier de manchette alimentant une machine de fabrication de cigarettes défile à très haute vitesse. Afin d'éviter cet inconvénient, le dispositif antérieur mentionne la présence de dispositifs auxiliaires (racleurs) permettant de retirer une partie de la colle contenue dans la portion en creux. Ceci est un inconvénient vu l'usure importante de ces racleurs. D'autre part, le problème de la pression exercée entre les rouleaux, respectivement de l'épaisseur de la couche de colle déposée sur le rouleau d'application de colle, n'est pas résolu dans ce dispositif puisqu'il nécessite un rouleau d'appui supplémentaire du papier sur le rouleau d'application.
- Le but de l'invention est donc de proposer un dispositif d'encollage d'un ruban de papier, sur lequel des zones libres de colle de relativement faible surface doivent subsister, lesdites zones étant intermittentes et précisément délimitées, dont les moyens permettant d'obtenir ces zones libres de colle sont tels qu'une moindre pression est à exercer entre les deux rouleaux, évitant ainsi les inconvénients mentionnés plus haut, ces moyens de retrait de colle ne comportant aucun dispositif auxiliaire de raclage, ce dispositif pouvant s'accomoder de tous les types de colle utilisés généralement pour l'encollage des rubans de papier.
- Afin d'atteindre ce but, l'invention propose un dispositif possédant les caractéristiques techniques mentionnées dans les revendications.
- Le dispositif selon l'invention est décrit plus en détail ci-dessous, en regard du dessin annexé comportant les figures où:
- la figure 1 représente une vue de la face verso d'une portion d'un ruban de papier encollé,
- la figure 2A représente en coupe une vue schématique d'un dispositif d'encollage à bac de colle,
- la figure 2B représente en coupe une vue schématique d'un dispositif d'encollage à buses d'injection de colle,
- la figure 3A représente une vue en élévation d'un rouleau d'application de colle selon une première forme d'exécution, de l'invention,
- la figure 3B représente une coupe selon la ligne III-III de la figure précédente,
- la figure 4A représente une vue en élévation d'un rouleau de transfert selon une première forme d'exécution de l'invention,
- la figure 4B représente une coupe selon la ligne IV-IV de la figure précédente,
- la figure 5 représente une coupe longitudinale des deux rouleaux précédents engagés ensemble,
- la figure 6 représente une vue en élévation d'un rouleau d'application de colle selon une deuxième forme d'exécution de l'invention,
- la figure 7A représente une vue en élévation d'un rouleau de transfert selon une deuxième forme d'exécution de l'invention, et
- la figure 7B représente une coupe selon la ligne VII-VII de la figure précédente.
- A la figure 1 on a une vue de la face verso, c'est-à-dire de la face qui sera ultérieurement tournée vers le filtre de la cigarette, soit la face qui doit recevoir l'encollage, d'une portion d'un ruban de papier de manchette 1. Ce ruban de papier 1 a une largeur de l'ordre de 65 mm, correspondant au double de la longueur de la portion du filtre qui en sera recouverte puisque, pour leur terminaison, deux cigarettes accolées par leurs bouts filtres seront coupées le long d'une ligne correspondant à la ligne notée X-X sur la figure. Le ruban de papier 1 sera aussi ultérieurement découpé selon les lignes Y-Y, la distance entre deux lignes Y-Y consécutives étant de l'ordre de 26 mm et correspondant au périmètre d'un filtre auquel est ajoutée une portion de recouvrement. De part et d'autre de la ligne X-X, deux zones longitudinales 10 d'environ 4 mm de largeur sont percées d'une pluralité de perforations 11 afin de permettre la ventilation de la fumée de la cigarette. Vu que la face du ruban de papier 1 représentée sur la figure doit être recouverte de colle sur au moins une partie de sa surface, il est très important que au moins une partie importante des zones 10 comportant les perforations ne soit pas recouverte de colle afin que les perforations 11 restent libres et puissent remplir leur fonction. La partie de la surface qu'il est possible de recouvrir de colle est celle 12, représentée avec des hachures sur la figure. Les zones non encollées 13 recouvrent des portions des zones longitudinales 10, la largeur des zones 13 étant de préférence légèrement supérieure à celle des zones 10. On constate que pour chacun des tronçons élémentaires sépares par deux lignes Y-Y consécutives, on a deux zones 13 séparés par la ligne X-X. Chaque papier de manchette recouvrant un filtre de cigarette comprendra donc une zone 13 non encollée permettant ainsi une admission d'air de ventilation au niveau du filtre. Comme on le voit sur la figure, les zones 13 sont limitées en longueur, les régions recouvrant les lignes Y-Y étant encollées afin de permettre une meilleure fermeture du papier de manchette autour du filtre et d'améliorer l'esthétique de la cigarette. Chaque zone 13 a une forme approximativement ovale, étant limitée par deux lignes en demi-cercle, cette forme provenant de l'outillage utilisé comme on le verra plus loin. Une autre zone non encollée 14 de faible largeur recouvre la ligne X-X, de manière à ce que, lorsque les deux cigarettes accolées seront séparées, l'outil de coupe ne s'encrasse pas et que des particules de colle ne soient pas déposées sur la face du filtre à mettre en bouche.
- Pour l'application de la colle sur la surface 12, on connaît généralement les deux procédés mentionnés précédemment, utilisant chacun au moins deux rouleaux d'encollage 2. A la figure 2A on a représenté de manière schématique le procédé où la colle est contenue dans un bac 20, un rouleau de transfert 21 prélevant la colle nécessaire et la transportant sur un rouleau d'application de colle 22 par l'intermédiaire d'un boudin de colle 23 afin de la déposer sur la surface à encoller 12 du ruban de papier 1 qui est appuyée sur une portion sectorielle de la surface latérale du rouleau 22. La figure 2B montre un autre dispositif, sans bac de colle, où le boudin 23 est directement alimenté par une ou plusieurs buses d'injection de colle 24. Les rouleaux 2 selon l'invention qui vont maintenant être décrits en détail s'accomodent des deux procédés d'alimentation en colle qui viennent d'être sommairement décrits.
- Aux figures 3A et 3B on a deux représentations d'une première forme d'exécution d'un rouleau de transfert 3 correspondant au rouleau de transfert 21 des figures précédentes. Ce rouleau de transfert 3 est constitué principalement d'une partie essentiellement cylindrique 30 supportée par un axe de rotation 31. La longueur de la partie cylindrique 30 est supérieure à la largeur du ruban de papier 1, comme on le voit sur la figure 5. La surface extérieure périphérique de la partie cylindrique 30 est séparée en deux zones parallèles 32A et 32B par une partie cylindrique centrale 33, de faible largeur, de l'ordre de 2 mm, et dont le diamètre est très légèrement supérieur à celui des zones 32A et 32B. Chaque zone 32A et 32B est aussi limitée de l'autre côté par une partie cylindrique latérale 34A et 34B de même diamètre que la partie cylindrique centrale 33. La différence de diamètre entre les parties 33, 34A et 34B et les zones 32A et 32B est très faible, de préférence inférieure à 0,05 mm, cette différence étant exagérée sur les figures afin de pouvoir être discernée. Une pluralité de plots 35 font saillie radialement sur les zones 32A et 32B. Sur chacune des zones 32A et 32B, les plots 35 sont alignés sur un périmètre de la partie cylindrique 30, chacun desdits plots correspondant à une zone 13 hors colle du ruban de papier 1 (figure 1) les plots 35 étant donc disposés selon un pas correspondant à la longueur entre deux lignes de coupe Y-Y de la figure 1. A chacun des plots 35 de l'une des zones 32A ou 32B correspond un plot sur l'autre des zones, aligné sur une génératrice de la partie cylindrique 30. Comme on le voit à la figure 3B, la surface supérieure des plots 35 est constituée d'une portion de surface cylindrique, la surépaisseur relativement à la surface cylindrique des zones 32A ou 32B provoquée par les plots 35 étant de l'ordre de 1 mm, donc nettement supérieure à la surépaisseur provoquée par les parties 33, 34A et 34B. Les plots 35 peuvent être usinés directement sur le rouleau de transfert 3 ou de préférence être constitués d'éléments individuels 36 qu'il est possible de monter dans des logements 37 prévus dans les zones 32A et 32B.
- Une première forme d'exécution du rouleau d'application de colle 4 est représentée aux figures 4A et 4B. Ce rouleau est constitué d'une partie cylindrique 40 supportée par un axe de rotation 41. La partie cylindrique 40 possède une surface extérieure 42 lisse et comprend une pluralité de creusures 43 dont la forme et les dimensions sont prévues pour recevoir chacune un plot 35 du rouleau de transfert 3. Lorsque les deux rouleaux 3 et 4 sont rapprochés et mis en contact chacun par une génératrice, les plots 35 sont destinés à pénétrer dans les creusures 43. Cette situation est représentée à la figure 5 où les deux rouleaux sont appuyés l'un contre l'autre. Le contact entre les deux rouleaux se fait par l'intermédiaire des parties cylindriques latérales 34A et 34B ainsi que de la partie cylindrique centrale 33 du rouleau de transfert 3 qui s'appuient sur des zones correspondantes de la surface extérieure 42 du rouleau d'application de colle 4. A part ces trois portions de surface, un faible espace subsiste entre la surface extérieure du rouleau de transfert 3 et celle du rouleau d'application de colle 4, ce faible espace étant provoqué par le diamètre légèrement supérieur des parties cylindriques 33, 34A et 34B par rapport aux zones 32A et 32B, ainsi que par la profondeur des creusures 43 qui est légèrement plus grande que la hauteur des plots 35. La figure 5 montre ces espaces de manière exagérée, en réalité ils sont généralement inférieurs à 0,05 mm.
- Ainsi lorsque les deux rouleaux 3 et 4 sont en contact comme ci-dessus, qu'un boudin de colle 23 est formé légèrement en amont de leur point de rencontre (voir figures 2A et 2B), soit que de la colle ait été prélevée d'un bac, soit que le boudin est directement alimenté par des buses, la colle provenant du boudin est entraînée par le mouvement de rotation des deux rouleaux et se répand dans les espaces libres entre les deux dits rouleaux. En effet, vu la pression exercée par le rouleau d'application de colle 4 sur le rouleau de transfert 3, la colle ne peut passer par les zones où ces deux rouleaux appuient l'un sur l'autre, notamment les zones correspondant aux parties cylindriques 33, 34A et 34B, la colle étant chassée dans les espaces correspondant aux zones 32A et 32B. Vu d'autre part que les plots 35 pénètrent dans les creusures 43, ils en chassent une partie importante de la colle qui y a pénétré vers les zones 32A et 32B. Lorsque les rouleaux auront effectué une portion de tour supplémentaire et que les plots 35 se seront dégagés des creusures 43, une portion de surface sectorielle du rouleau d'application de colle 4 sera uniformément recouverte d'une pellicule de colle, à l'exception des portions de surface où sa surface extérieure 42 était en contact avec les zones 33, 34A et 34B. La colle a été éliminée des portions de surface latérales correspondant aux parties cylindriques latérales 34A et 34B afin d'éviter que celle-ci ne s'écoule par les flanc du cylindre 4, de la portion de surface centrale correspondant à la partie cylindrique centrale 33, afin de ne pas encoller le ruban 1 le long de la surface 14 entourant la ligne centrale X-X, le reste de colle contenue dans les creusures 43 n'étant pas suffisant pour remplir celles-ci, formant alors un ménisque concave de telle manière que, lorsque le ruban 1 entrera en contact avec le rouleau d'application de colle 4, sa surface 12 sera encollée à l'exception de la zone centrale 14 ainsi que des zones 13 en regard des creusures 43. La figure 5 montre aussi le ruban 1 en traits interrompus afin de représenter le positionnement des différentes zones hors de colle de ce ruban en rapport avec les différents éléments décrits ci-dessus des rouleaux 3 et 4.
- Comme on le voit aux figure 3B et 5B, le nombre de plots 35 du rouleau de transfert 3 ne correspond pas au nombre de creusures 43 du rouleau d'application de colle 4, bien que le pas entre les plots 35, respectivement entre les creusures 43 soit le même et corresponde à la distance entre deux lignes Y-Y successives du ruban de papier 1. On peut avoir, comme représenté par exemple sur les figures, dix plots 35 et huit creusures 43, toute autre quantité de l'un ou l'autre élément étant possible. Le but de cette différence est d'éviter une usure trop rapide d'un couple plot 35/creusure 43, en cas de frottement de l'un dans l'autre. Pour éviter ces frottements, les dimensions latérales des plots 35 seront légèrement inférieures à celles des creusures 43, de manière à ce qu'ils engrènent facilement l'un sur l'autre.
- Lors de cet engrènement, la colle est progressivement chassée de la creusure 43 par le plot 35, dans le sens contraire à celui du passage dudit plot dans ladite crreusure, cet effet de chasse progressif étant amélioré par une conformation adéquate des extrémités des plots et creusures; de préférence ces extrémités auront une forme en demi-cercle, ce qui donne des formes de plots 35 et de creusures 43 approximativement ovales. Toute autre forme serait aussi possible, par exemple en pointe, les plots et les creusures ayant alors une forme de parallélogramme ou même alors des surfaces droites, par exemple pour des dispositifs fonctionnant à faible vitesse, les plots et les creusures étant alors rectangulaires.
- Une deuxième forme d'exécution des rouleaux d'encollage selon l'invention est représentée aux figures 6, 7A et 7B. Dans cette forme d'exécution, le rouleau de transfert 3 (figure 6) est semblable à celui décrit précédemment, si ce n'est qu'il ne comprend plus les plots en saillie sur les zones 32A et 32B. Par contre les parties cylindriques 33, 34A et 34B sont les mêmes que celles décrites plus haut et remplissent les mêmes fonctions.
- L'aspect extérieur du rouleau d'application de colle 4 (figures 7A et 7B) est assez semblable à celui décrit plus haut; comprenant aussi des creusures 43 disposées sur sa surface extérieure 42. Dans ce cas, puisque le rouleau de transfert 3 ne comprend plus les plots destinés à chasser la colle contenue dans les creusures 43, des moyens sont prévus directement sur le rouleau d'application de colle 4 à cet effet. Dans cette forme d'exécution, le fond de chaque creusure 43 est relié par un conduit 44 à une canalisation d'aspiration 45. Comme on le voit sur la figure 7A, où une seule canalisation 45 a été représentée en trais discontinus dans le corps cylindrique 40 du rouleau 4, celle-ci relie deux conduits 44, respectivement deux creusures 43 disposées sur la même génératrice à un distributeur d'aspiration rotatif 46 disposé sur l'axe de rotation 41 du rouleau 4. On doit comprendre ici que chaque paire de creusures 43 disposée sur une même génératrice est reliée à sa propre canalisation 45, l'ensemble de ces canalisations 45, huit dans le cas représenté, aboutissant au distributeur d'aspiration rotatif 46. Ce dernier est relié à une pompe d'aspiration de colle 47. Le distributeur d'aspiration rotatif 46 est capable de connecter sélectivement chaque canalisation 45 à la pompe d'aspiration de colle 47. Ce distributeur est réglé pour que l'aspiration soit commandée dans une paire de creusures 43, sur une portion du mouvement de rotation du rouleau d'application 4, entre le moment où le rouleau de transfert de colle 3 vient de recevoir sa couche de colle et celui où cette couche de colle va être reportée sur le ruban de papier. Ainsi, lorsque le rouleau d'application de colle est en rotation, sa surface extérieure cylindrique, respectivement les deux zones 32A et 32B sont enduites de colle, y compris les creusures 43, suite de quoi l'aspiration est commandée dans les creusures qui viennent d'être remplies de manière à éliminer la colle qu'elles contiennent, créant ainsi les zones sans colle 13 sur le ruban de papier 1. Le distributeur rotatif stoppe l'aspiration lorsque les creusures arrivent à proximité du ruban de papier afin que celui-ci ne risque pas d'être aspiré à travers les creusures.
- Les deux formes d'exécution décrites ci-dessus prévoient que les parties cylindriques 33, 34A et 34B sont disposées sur le rouleau de transfert 3; il est évident qu'elles peuvent aussi être disposées sur le rouleau d'application de colle 4, aux endroits correspondants, ceci étant particulièrement avantageux dans le cas de la deuxième forme d'exécution des rouleaux, le rouleau de transfert 3 étant alors absolument lisse.
- Ainsi, pour les deux formes d'exécution décrites du rouleau d'application de colle 4, la colle est éliminée des creusures 43, soit étant chassée par les plots 35, soit étant aspirée par le fond des creusures 43, de manière à ce que lorsque le ruban de papier 1 entre en contact avec la surface extérieure du rouleau, les zones 13 du ruban se trouvant en regard des creusures ne soient pas encollées.
- Vu que les deux rouleaux 3 et 4 appuient l'un sur l'autre par une surface de contact très faible, uniquement celle correspondant aux parties cylindriques 33, 34A et 34B, (voir figure 5) la force d'appui nécessaire pour obtenir une pression d'appui suffisante pour chasser la colle à ces endroits est nettement inférieure à celle qu'il serait nécessaire d'avoir si la colle devait aussi être éliminée par pression, des zones correspondant aux zones non encollées 13 du ruban de papier. De cette manière, les moyens de fixation et d'entraînement des rouleaux peuvent être moins importants que ceux de l'art antérieur, les rouleaux 3 et 4 pouvant aussi être de moindre résistance. En particulier, vu la diminution de résistance nécessaire des rouleaux, ceux-ci ne sont plus obligatoirement en acier, mais ils peuvent être obtenus maintenant en matériau synthétique, pouvant être réalisés par injection. Ces divers facteurs diminuent fortement le coût du dispositif d'encollage.
Claims (14)
- Dispositif d'encollage d'un ruban de papier (1), destiné à n'encoller que des zones de surface déterminées (12) d'une face dudit ruban, laissant libre de colles d'autres zones de surface (13) dudit ruban, la surface totale desdites zones encollées (12) étant nettement supérieure à la surface totale desdites zones non encollées (13), ledit dispositif comportant au moins un rouleau de transfert (21;3) et un rouleau d'application de colle (22;4) en rotation et en contact par une de leurs génératrices, ledit rouleau d'application de colle (4) comportant au moins une partie de surface périphérique (42) destinée à recevoir une couche de colle depuis le rouleau de transfert (3) et à déposer ladite couche de colle sur lesdites zones de surface (12) du ruban de papier à encoller,
caractérisé en ce que
ladite surface périphérique (42) du rouleau d'encollage (4) comporte des creusures (43), des moyens (35;44,45,46,47) sont prévus uniquement sur le rouleau de transfert (3) ou sur le rouleau d'application de colle (4) pour retirer au moins une partie de la colle desdites creusures après que celles-ci aient reçu ladite couche de colle depuis le rouleau de transfert (3) et avant que lesdites creusures ne soient appliquées contre le ruban de papier (1), les portions de la surface périphérique (42) constituées par les creusures (43) correspondant aux zones non encollées (13) dudit ruban de papier. - Dispositif selon la revendication 1, caractérisé en ce que les moyens de retrait de colle sont constitués de plots (35) en saillie disposés sur la surface périphérique (32A,32B) du rouleau de transfert (3).
- Dispositif selon la revendication 2, caractérisé en ce que les plots (36) sont démontables des moyens de fixation (37) étant prévus sur le rouleau de transfert (3).
- Dispositif selon l'une des revendications 2 ou 3, caractérisé en ce que la forme et les dimensions des plots (35) ainsi que des creusures (43) sont telles que lesdits plots sont aptes à pénétrer dans les creusures lors de la rotation des deux rouleaux (3,4) et à en occuper une partie prépondérante du volume.
- Dispositif selon la revendication 4, caractérisé en ce que la forme et les dimensions des plots (35) ainsi que des creusures (43) sont telles que lesdits plots sont aptes à pénétrer progressivement dans les creusures lors de la rotation des deux rouleaux (3,4).
- Dispositif selon la revendication 5, caractérisé en ce que les surfaces correspondantes des plots (35) et des creusures (43) sont approximativement ovales.
- Dispositif selon l'une des revendications précédentes, caractérisé en ce que les plots (35) sont disposés par paires sur des génératrices du rouleau de transfert (3) et correspondent à des creusures (43) disposées par paires sur des génératrices du rouleau d'application de colle (4).
- Dispositif selon la revendication 7, caractérisé en ce que le nombre de paires de plots (35) est différent du nombre de paires de creusures (43).
- Dispositif selon la revendication 1, caractérisé en ce que les moyens de retrait de colle sont constitués d'une pompe d'aspiration (47) aspirant la colle par des canalisations (44,45) connectées au fond des creusures (43) par l'intermédiaire d'un distributeur d'aspiration rotatif (46).
- Dispositif selon la revendication 9, caractérisé en ce que le distributeur d'aspiration rotatif (46) est apte à activer l'aspiration de colle (47) dans les creusures (43) durant une portion de tour du rouleau d'application de colle (4), depuis le moment où la couche de colle vient d'être déposée sur le rouleau d'application jusqu'au moment où elle va être déposée sur la bande de papier (1), l'aspiration (47) n'étant pas activée sur le reste de la portion de tour.
- Dispositif selon l'une des revendications précédentes, caractérisé en ce que le rouleau de transfert (3) ou le rouleau d'application de colle (4) comprend en outre une portion cylindrique centrale (33) et deux portions cylindriques latérales (34A,34B) dont les diamètres sont égaux mais supérieurs au diamètre des portions de surface cylindrique (32A,32B;42)du rouleau de transfert ou du rouleau d'application correspondant aux zones du ruban de papier destinées à être encollées (12).
- Dispositif selon l'une des revendications précédentes, caractérisé en ce qu'au moins une partie cylindrique (30,40) du rouleau de transfert (3) et/ou du rouleau d'application de colle (4) est en matériau synthétique.
- Dispositif selon l'une des revendications précédentes, caractérisé en ce qu'il comprend en outre un bac d'alimentation de colle (20) dans lequel une partie du rouleau de transfert (21;3) est plongée.
- Dispositif selon l'une des revendications 1 à 12, caractérisé en ce qu'il comprend une ou plusieurs buses d'alimentation (24) d'un boudin de colle (23) disposé en amont, à proximité de la ligne de contact des deux rouleaux.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE1993600103 DE69300103T2 (de) | 1993-12-16 | 1993-12-16 | Vorrichtung zum Beleimen einer Papierbahn. |
| EP19930810889 EP0643928B1 (fr) | 1993-12-16 | 1993-12-16 | Dispositif d'encollage d'un ruban de papier |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19930810889 EP0643928B1 (fr) | 1993-12-16 | 1993-12-16 | Dispositif d'encollage d'un ruban de papier |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0643928A1 EP0643928A1 (fr) | 1995-03-22 |
| EP0643928B1 true EP0643928B1 (fr) | 1995-04-05 |
Family
ID=8215094
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19930810889 Expired - Lifetime EP0643928B1 (fr) | 1993-12-16 | 1993-12-16 | Dispositif d'encollage d'un ruban de papier |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0643928B1 (fr) |
| DE (1) | DE69300103T2 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7752995B2 (en) | 2007-05-22 | 2010-07-13 | Johnson & Johnson Inc. | Slot-coating apparatus |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20311665U1 (de) | 2003-07-28 | 2003-10-02 | Robert Bürkle GmbH, 72250 Freudenstadt | Vorrichtung zum Aufbringen von Lack auf plattenförmige Werkstücke |
| DE102007032401B4 (de) * | 2007-07-10 | 2010-07-22 | Windmöller & Hölscher Kg | Schlauchbildungseinrichtung zum Bilden eines Schlauches aus zumindest einer Materialbahn |
| DE102009060567A1 (de) * | 2009-12-23 | 2011-06-30 | Hauni Maschinenbau AG, 21033 | Verfahren zur Herstellung einer Leimauftragwalze für eine Maschine der Tabak verarbeitenden Industrie, Leimauftragwalze, Verfahren zur Herstellung eines stabförmigen Produkts, und stabförmiges Produkt |
| GB2531035A (en) | 2014-10-08 | 2016-04-13 | British American Tobacco Investments Ltd | Adhesive transfer system |
| DE202015104113U1 (de) * | 2015-08-06 | 2016-11-09 | windmöller flooring products WFP GmbH | Beschichtungsvorrichtung zum Auftrag eines flüssigen Beschichtungsmittels auf ein langgestrecktes Werkstück |
| CN113693273B (zh) * | 2021-09-18 | 2026-03-13 | 江苏瑞驰机电科技有限公司 | 一种提高在线烟支打孔通风度稳定性的打孔鼓轮及打孔装置 |
| CN117225656B (zh) * | 2023-11-10 | 2024-01-26 | 靖江瑞泰电子材料有限公司 | 一种自粘性胶带的胶水涂布和压花设备 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE836093C (de) * | 1950-09-19 | 1952-04-07 | Henkel & Cie Gmbh | Vorrichtung zum Auftragen von viskosen Fluessigkeiten, insbesondere von Leimloesungen auf folien- oder furnierartige Werkstoffe |
| GB2015318B (en) * | 1978-02-25 | 1982-12-01 | Molins Machine Co Inc | Manufacture of ventilated filter cigarettes |
| GB2047513A (en) * | 1979-04-21 | 1980-12-03 | Molins Ltd | Cigarette ventilation control |
| US4361156A (en) * | 1980-06-26 | 1982-11-30 | Liggett Group Inc. | Method and applicator for applying glue to a travelling stream of tipping paper |
| IT1242578B (it) * | 1990-10-02 | 1994-05-16 | Gd Spa | Dispositivo per l'applicazione di sostanza adesiva a materiale in foglio |
| EP0501909B1 (fr) * | 1991-02-25 | 1996-02-21 | Fabriques De Tabac Reunies S.A. | Dispositif et procédé d'encollage d'un ruban |
-
1993
- 1993-12-16 DE DE1993600103 patent/DE69300103T2/de not_active Expired - Fee Related
- 1993-12-16 EP EP19930810889 patent/EP0643928B1/fr not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7752995B2 (en) | 2007-05-22 | 2010-07-13 | Johnson & Johnson Inc. | Slot-coating apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| DE69300103T2 (de) | 1995-11-02 |
| EP0643928A1 (fr) | 1995-03-22 |
| DE69300103D1 (de) | 1995-06-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3930490B1 (fr) | Filtre en carton pour cigarettes, cigarette et son procédé de fabrication | |
| EP0030203B1 (fr) | Dispositif de distribution localisée de matières électrisables et installation d'impression équipée de ce dispositif | |
| FR2566754A1 (fr) | Machine pour enrouler des bandes ou des feuilles sur une ame | |
| FR2530217A1 (fr) | Dispositif a lames de coupes tournant en sens inverse pour la coupe d'une bande d'etiquettes de liaison d'ensembles filtre-cigarettes dans des machines de mise en place de filtres a tres grand vitesse | |
| EP0643928A1 (fr) | Dispositif d'encollage d'un ruban de papier | |
| EP0501909B1 (fr) | Dispositif et procédé d'encollage d'un ruban | |
| FR2463087A1 (fr) | Perforation d'une matiere en bande, specialement d'un papier d'assemblage, pour la fabrication de cigarettes a filtre aerees | |
| EP1027092A1 (fr) | Applicateur cutane de liquide | |
| FR2484795A1 (fr) | Dispositif pour appliquer un filtre sur des cigarettes | |
| FR2580197A1 (fr) | Coucheuse pour l'enduction de bandes de materiau, papier notamment, passant sur un cylindre de contrepartie | |
| CH626790A5 (fr) | ||
| EP0558447A1 (fr) | Procédé et dispositif d'injection ou d'introduction d'un produit à l'intérieur d'un boudin de tabac | |
| FR2658754A1 (fr) | Appareil a cellules de colle pour l'application de colle dans une unite d'impression de bande. | |
| BE1012329A3 (fr) | Tubes en papier a cigarette et leur procede de fabrication. | |
| EP1239724A1 (fr) | Procede de fabrication simultanee d'au moins deux tuyaux d'irrigation goutte-a-goutte | |
| FR2735659A1 (fr) | Perfectionnements apportes aux machines de fabrication de cigarettes | |
| FR2542703A1 (fr) | Appareil pour l'impression et la pose d'etiquettes | |
| EP0550326B1 (fr) | Dispositif de mouillage uniforme d'étiquettes préalablement encollées | |
| EP0495973B1 (fr) | Procede et dispositif destines a assurer la partition d'une veine de fluide | |
| FR2471342A1 (fr) | Dispositif encolleur pour machines de fixation de filtres pour cigarettes | |
| EP0577539B1 (fr) | Dispositif enducteur et/ou imprégnateur d'un produit liquide ou pâteux sur une nappe de matériau en défilement continu | |
| FR2598598A1 (fr) | Dispositif et procede pour appliquer de l'adhesif moussant sur des extremites de cigarettes | |
| FR2865224A1 (fr) | Procede d'insertion de puces electroniques dans une feuille de matiere fibreuse | |
| FR2481228A1 (fr) | Procede et dispositif pour assembler par pliage et collage un element tel qu'une languette sur une paroi | |
| CH641648A5 (en) | Machine used to join filters to lengths of tobacco and fitted with a device making it possible to perforate a strip of moving wrapping paper |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| 17P | Request for examination filed |
Effective date: 19931220 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE GB |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE GB |
|
| REF | Corresponds to: |
Ref document number: 69300103 Country of ref document: DE Date of ref document: 19950601 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950612 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| K2C3 | Correction of patent specification (complete document) published |
Effective date: 19950405 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20011119 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20011126 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030701 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20021216 |