EP0640697A1 - Wasserbehälter und Verfahren zu dessen Herstellung - Google Patents
Wasserbehälter und Verfahren zu dessen Herstellung Download PDFInfo
- Publication number
- EP0640697A1 EP0640697A1 EP94108272A EP94108272A EP0640697A1 EP 0640697 A1 EP0640697 A1 EP 0640697A1 EP 94108272 A EP94108272 A EP 94108272A EP 94108272 A EP94108272 A EP 94108272A EP 0640697 A1 EP0640697 A1 EP 0640697A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- chloride
- steel
- lid
- possibly
- enamel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 title abstract description 16
- 238000000034 method Methods 0.000 title description 7
- 238000004519 manufacturing process Methods 0.000 title description 5
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 6
- 239000010959 steel Substances 0.000 claims abstract description 6
- 239000000463 material Substances 0.000 claims 2
- 241000894006 Bacteria Species 0.000 claims 1
- 241000283984 Rodentia Species 0.000 claims 1
- 239000002361 compost Substances 0.000 claims 1
- 238000009264 composting Methods 0.000 claims 1
- 238000010276 construction Methods 0.000 claims 1
- 238000005538 encapsulation Methods 0.000 claims 1
- 238000005516 engineering process Methods 0.000 claims 1
- 235000011389 fruit/vegetable juice Nutrition 0.000 claims 1
- 239000003365 glass fiber Substances 0.000 claims 1
- 230000014759 maintenance of location Effects 0.000 claims 1
- 244000005700 microbiome Species 0.000 claims 1
- 239000010815 organic waste Substances 0.000 claims 1
- 239000004033 plastic Substances 0.000 claims 1
- 229920003023 plastic Polymers 0.000 claims 1
- 239000002986 polymer concrete Substances 0.000 claims 1
- 238000001556 precipitation Methods 0.000 claims 1
- 238000004886 process control Methods 0.000 claims 1
- 230000005855 radiation Effects 0.000 claims 1
- 238000011084 recovery Methods 0.000 claims 1
- 239000002023 wood Substances 0.000 claims 1
- 210000003298 dental enamel Anatomy 0.000 abstract description 12
- CSNNHWWHGAXBCP-UHFFFAOYSA-L Magnesium sulfate Chemical compound [Mg+2].[O-][S+2]([O-])([O-])[O-] CSNNHWWHGAXBCP-UHFFFAOYSA-L 0.000 abstract description 7
- FAPWRFPIFSIZLT-UHFFFAOYSA-M sodium chloride Inorganic materials [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 abstract description 6
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 abstract description 5
- PMZURENOXWZQFD-UHFFFAOYSA-L Sodium Sulfate Chemical compound [Na+].[Na+].[O-]S([O-])(=O)=O PMZURENOXWZQFD-UHFFFAOYSA-L 0.000 abstract description 5
- TWRXJAOTZQYOKJ-UHFFFAOYSA-L magnesium chloride Substances [Mg+2].[Cl-].[Cl-] TWRXJAOTZQYOKJ-UHFFFAOYSA-L 0.000 abstract description 5
- 229910052784 alkaline earth metal Inorganic materials 0.000 abstract description 4
- 239000007864 aqueous solution Substances 0.000 abstract description 4
- GNRSAWUEBMWBQH-UHFFFAOYSA-N oxonickel Chemical compound [Ni]=O GNRSAWUEBMWBQH-UHFFFAOYSA-N 0.000 abstract description 4
- 239000005083 Zinc sulfide Substances 0.000 abstract description 3
- -1 alkaline earth metal sulphate Chemical class 0.000 abstract description 3
- 229910000428 cobalt oxide Inorganic materials 0.000 abstract description 3
- IVMYJDGYRUAWML-UHFFFAOYSA-N cobalt(ii) oxide Chemical compound [Co]=O IVMYJDGYRUAWML-UHFFFAOYSA-N 0.000 abstract description 3
- 229910000480 nickel oxide Inorganic materials 0.000 abstract description 3
- 239000002002 slurry Substances 0.000 abstract description 3
- DRDVZXDWVBGGMH-UHFFFAOYSA-N zinc;sulfide Chemical compound [S-2].[Zn+2] DRDVZXDWVBGGMH-UHFFFAOYSA-N 0.000 abstract description 3
- 229910052783 alkali metal Inorganic materials 0.000 abstract description 2
- 150000001340 alkali metals Chemical class 0.000 abstract description 2
- 229910001629 magnesium chloride Inorganic materials 0.000 abstract description 2
- 229910052943 magnesium sulfate Inorganic materials 0.000 abstract description 2
- 235000019341 magnesium sulphate Nutrition 0.000 abstract description 2
- 239000011780 sodium chloride Substances 0.000 abstract description 2
- 229910052938 sodium sulfate Inorganic materials 0.000 abstract description 2
- 235000011152 sodium sulphate Nutrition 0.000 abstract description 2
- 229910021653 sulphate ion Inorganic materials 0.000 abstract 1
- 238000003860 storage Methods 0.000 description 15
- 229910052751 metal Inorganic materials 0.000 description 6
- 239000002184 metal Substances 0.000 description 6
- 238000009736 wetting Methods 0.000 description 6
- 239000002585 base Substances 0.000 description 5
- 238000005422 blasting Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 2
- 238000009413 insulation Methods 0.000 description 2
- 230000001681 protective effect Effects 0.000 description 2
- 239000011734 sodium Substances 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 229910052984 zinc sulfide Inorganic materials 0.000 description 2
- 206010006784 Burning sensation Diseases 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000003513 alkali Substances 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000005485 electric heating Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 231100000647 material safety data sheet Toxicity 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000011684 sodium molybdate Substances 0.000 description 1
- 235000015393 sodium molybdate Nutrition 0.000 description 1
- TVXXNOYZHKPKGW-UHFFFAOYSA-N sodium molybdate (anhydrous) Chemical compound [Na+].[Na+].[O-][Mo]([O-])(=O)=O TVXXNOYZHKPKGW-UHFFFAOYSA-N 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F24—HEATING; RANGES; VENTILATING
- F24H—FLUID HEATERS, e.g. WATER OR AIR HEATERS, HAVING HEAT-GENERATING MEANS, e.g. HEAT PUMPS, IN GENERAL
- F24H1/00—Water heaters, e.g. boilers, continuous-flow heaters or water-storage heaters
- F24H1/18—Water-storage heaters
- F24H1/181—Construction of the tank
- F24H1/183—Inner linings
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23D—ENAMELLING OF, OR APPLYING A VITREOUS LAYER TO, METALS
- C23D3/00—Chemical treatment of the metal surfaces prior to coating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23D—ENAMELLING OF, OR APPLYING A VITREOUS LAYER TO, METALS
- C23D5/00—Coating with enamels or vitreous layers
- C23D5/02—Coating with enamels or vitreous layers by wet methods
Definitions
- the present invention relates to an internally enamelled steel water tank and to a method for its production according to the preambles of the independent claims.
- the first step was to apply a second layer of enamel, which means that the enamelling process was repeated after the first layer of enamel had been fired.
- the need for protective current is then considerably lower, but the production costs of a storage device are greatly increased.
- the present invention has for its object to reduce the defectiveness of the internal enamelling of such a storage container without significantly increasing its manufacturing costs.
- the problem is solved with a memory of the type specified in the introduction according to the invention with the characterizing features of the subject claim, or a method of the type specified at the beginning for solving the problem is achieved according to the invention with the characterizing features of the independent method claim.
- the significantly low protective current requirement is significant for the quality of the enamel obtained compared to that with hardly increased manufacturing costs
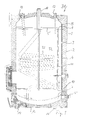
- a hot water tank 31 has a storage housing 1, which is provided on its inside with insulation 2, within which the actual storage tank 3 is mounted.
- the storage container consists of a hollow cylindrical jacket part 4, the upper end 5 and the lower end 6 of which are covered by a base 7 and a cover 8, respectively.
- Bottom and lid are hemispherical structures and, like the casing part 4, are made of unalloyed steel.
- the end 9 of the cover 8 and the end 10 of the bottom 7 are welded to the ends 5 and 6 of the jacket 4.
- the weld seam 18 forms a ring.
- the jacket sheet also has a longitudinal weld 11. All these three weld seams 18 and 11 are located in the interior 32 of the container 3 and are no longer accessible after the entire container 3 has been welded together.
- connecting pieces 14 and 15 can be provided for the passage of a heating element 33 into the interior 32 of the storage container 3, whereby either a water-filled pipe coil or an electric heating element is connected through these connecting pieces. Both alternatives serve for the external heating of the content of the water reservoir 3.
- feet 17 are provided for placing the storage container on a floor.
- recesses can be present, for example in the case of a store which is heated directly by a gas burner, for carrying out the immersion combustion chamber, for providing a cleaning opening, for inserting an anode, a temperature sensor and the like.
- These recesses or pipe sockets are omitted for the sake of simplicity.
- FIG. 2 shows an enlarged part of the inside view of a weld seam, this weld seam 18 consisting of the actual weld seam area, delimited by the boundary line 19 and 20, the wetted layer on both sides of the weld seam 18 is designated by 21 and 23, its limits by 22 and 24. If you open a store treated in this way, you can see the boundary lines 22 and 23 through elevations on the inside.
- the wetting with alkali or alkaline earth metal sulfate or chloride, preferably MgS0 4, has the additional advantage of not harboring any dangers for handling and storage for the personnel, furthermore it is harmless for the user of the storage facility under food law (DIN safety data sheet 52900). Disposal is also easy.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Combustion & Propulsion (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Physics & Mathematics (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
- Chemical Treatment Of Metals (AREA)
Abstract
Description
- Die vorliegende Erfindung bezieht sich auf einen innen emaillierten Wasserbehälter aus Stahl und auf ein Verfahren zu seiner Herstellung gemäß den Oberbegriffen der unabhängigen Patentansprüche.
- Es ist bekannt, Wasserbehälter für gas- oder elektrisch beheizte Warmwasserspeicher aus einem Mantelring und einem Deckel und einem Boden herzustellen. Die Böden werden hierbei tiefgezogen, der Mantelring wird aus einem Blechstreifen gebogen und längsnahtgeschweißt. Die so geformten Einzelteile des Speichers werden dann entfettet und von anhaftenden Schichten und von Schmutz gereinigt. Daraufhin werden die so behandelten Teile durch Strahlen mit Metallkornkörpern aufgerauht. Anschließend werden Mantel und Boden beziehungsweise Mantel und Deckel geschweißt, und dann erfolgt die Benetzung des gesamten Innenraums des Speicherbehälters mit Emailschlicker, der nach dem Benetzen, getrocknet und gebrannt wird.
- Es hat sich gezeigt, daß die auf diese Art und Weise gewonnene Innenemaillierung nicht die in sie gestellten Erwartungen erfüllt hat. Dies zeigt sich zum Beispiel an der Höhe des Normschutzstrombedarfes, dessen Größe ein Maß für die Güte der Emailschicht ist. Bei Speicherbehältern mit besonders hohem Normschutzstrom konnte nach dem Aufschneiden des Behälters festgestellt werden, daß das Email im Bereich der Schweißnähte nur schlecht haftet, daß mehr oder weniger große Stellen gefunden wurden, an denen das Email an der Schweißnaht nicht gehaftet hat.
- Man hat sich zunächst zur Behebung dieser Schäden damit geholfen, eine zweite Emailschicht aufzutragen, bei der also der Emaillierungsvorgang nach dem Brennen der ersten Emailschicht wiederholt wurde. Der Schutzstrombedarf ist dann zwar wesentlich geringer, aber die Herstellkosten eines Speichers sehr erhöht.
- Der vorliegenden Erfindung liegt die Aufgabe zugrunde, die Fehlerhaftigkeit der Innenemaillierung eines solchen Speicherbehälters zu verringern, ohne dessen Herstellkosten wesentlich zu erhöhen.
- Die Lösung der Aufgabe gelingt bei einem Speicher der eingangs näher bezeichneten Art erfindungsgemäß mit den kennzeichnenden Merkmalen des Sachanspruchs, beziehungsweise ein Verfahren der eingangs näher bezeichneten Art zur Lösung der Aufgabe gelingt erfindungsgemäß mit den kennzeichnenden Merkmalen des unabhängigen Verfahrensanspruchs.
- Besonders vorteilhafte Ausführungsformen zur Durchführung des Verfahrens ergeben sich aus den abhängigen Patentansprüchen.
- Bei der Anwendung des Verfahrens beziehungsweise bei den hiernach gefertigten Speicherbehältern ist bei kaum erhöhten Herstellkosten der deutlich niedrige Schutzstrombedarf signifikant für die gewonnene Güte der Emaille gegenüber dem
- Ein Ausführungsbeispiel der Erfindung wird nun anhand der Figuren der Zeichnung näher erläutert.
- Es zeigen:
- Figur 1 eine Querschnittsdarstellung eines Warmwasserspeichers und
- Figur 2 einen Ausschnitt einer Ansicht auf eine Schweißnaht.
- In beiden Figuren bedeuten gleiche Bezugszeichen jeweils die gleichen Einzelheiten.
- Ein Warmwasserspeicher 31 weist ein Speichergehäuse 1 auf, das auf seiner Innenseite mit einer Isolierung 2 versehen ist, innerhalb derer der eigentliche Speicherbehälter 3 gelagert ist. Der Speicherbehälter besteht aus einem hohlzylindrischen Mantelteil 4, dessen oberes Ende 5 und dessen unteres Ende 6 von einem Boden 7 beziehungsweise einem Deckel 8 abgedeckt sind. Boden und Deckel sind halbhohlkugelähnliche Gebilde und bestehen wie auch das Mantelteil 4 aus unlegiertem Stahl. Das Ende 9 des Deckels 8 beziehungsweise das Ende 10 des Bodens 7 sind mit den Enden 5 und 6 des Mantels 4 verschweißt. Die Schweißnaht 18 bildet einen Ring. Weiterhin weist auch das Mantelblech eine Längsschweißnaht 11 auf. Alle diese drei Schweißnähte 18 und 11 befinden sich im Innenraum 32 des Behälters 3 und sind nach dem Zusammenschweißen des gesamten Behälters 3 nicht mehr zugänglich. Durch den Deckel 8 reichen Stutzen 12 und 13, die später dem Kaltwassereinlauf und der Warmwasserentnahme dienen. Weiterhin können Stutzen 14 und 15 zur Durchführung eines Heizkörpers 33 in den Innenraum 32 des Speicherbehälters 3 vorhanden sein, wobei durch diese Stutzen entweder eine wassergefüllte Rohrschlange oder ein elektrischer Heizkörper angeschlossen werden. Beide Alternativen dienen der Fremdbeheizung des Inhalts des Wasserspeichers 3.
- An der Unterseite 16 des Gehäuses 1 sind Füße 17 zur Aufstellung des Speicherbehälters auf einem Boden vorgesehen.
- Im Mantelteil 4 können weitere nicht dargestellte Ausnehmungen vorhanden sein, beispielsweise bei einem direkt durch einen Gasbrenner beheizten Speicher zur Durchführung der Tauchbrennkammer, für das Vorsehen einer Reinigungsöffnung, für das Einführen einer Anode, eines Temperaturfühlers und dergleichen. Diese Ausnehmungen beziehungsweise Rohrstutzen sind der Einfachheit halber fortgelassen.
- Die Herstellung des Speicherbehälters erfolgt wie folgt:
- Das Mantelteil 4 wird aus einem auf Maß, ggf. nach Einbringung etwaiger Ausnehmungen, geschnittenen Blechstreifen durch Biegen zur Mantelform gebracht, und anschließend wird die Längsschweißnaht 11 geschweißt. Deckel und Boden werden aus Blechplatinen tiefgezogen, die Löcher für etwaige Stutzen werden eingebracht, die Stutzen werden gegebenenfalls eingeschweißt. Anschließend werden Mantel und Boden beziehungsweise Deckel entfettet, und nach dem Entfetten werden sie von anhafteten Schichten und Verunreinigungen befreit. Dann werden sie durch Strahlen mit Metallkornkörpern aufgerauht. Nunmehr kommt der erfindungswesentliche Schritt, nämlich das Benetzen der Schweißnahtbereiche in einem Bereich von 1 bis 4 cm beiderseits jeder Schweißnaht im Innenraum 32 mit einer wäßrigen Lösung von 50 bis 300 g eines Alkali- oder Erdalkalisulfates oder - chlorides, beispielsweise Magnesiumsulfat (MgS04), Magnesiumchlorid (MgCI2), Natriumsulfat (Na2S04) oder Natriumchlorid (NaCI) pro Liter Wasser oder einer Aufschlämmung von Zinksulfid (ZnS), Nickeloxid (NiO) oder Kobaltoxid (Coa04). Als besonders zweckmäßig hat sich eine Konzentration von 87 g MgS04 auf ein Liter Wasser erwiesen. Auch die Höhe des benetzten Nahtbereiches ist wesentlich, es hat sich herausgestellt, daß eine Benetzung nur weniger Millimeter beiderseits der vorzusehenen Schweißnaht und eine Benetzung von einem Bereich von mehr als 4 cm beiderseits des Nahtbereichs zu nicht so guten Ergebnissen führen. Wird ein Bereich von 2,0 bis 3 cm beiderseits jeder Naht mit dieser wässrigen Lösung oder wässrigen Aufschlämmung benetzt, so hat das einen Einfluß auf das Haftverhalten des anschließend aufzubringenden Emailschlickers, der in diesem Bereich besonders gut haftet. Das Brennen des aufgebrachten Emailschlickers geschieht dann anschließend wie beim Stand der Technik. Das Problem der Haftung der Emailschicht stellt sich auch nur bei Schweißnähten oder Schweißnahtseiten im Bereich des Innenraumes 32, das heißt im später nicht mehr zugänglichen Bereich des Speichers. Außennahtschweißstellen können nach dem Schweißen ohne weiteres durch erneutes Strahlen mit anderen Partikeln gesäubert werden. Demgemäß sind also insbesondere die beiden Schweißnähte zwischen Dekkel und Mittelteil und Boden und Mittelteil in dem Innenbereich des Speicherbehälters 3 gefährdet. Diese Bereiche werden also benetzt. Den Bereich der Längsschweißnaht 11 kann man auch vom Innenbereich durch erneutes Behandeln durch Strahlen mit Metallkörpern von Schweißrückständen reinigen.
- Die Figur 2 zeigt einen vergrößerten Teil der Innenansicht einer Schweißnaht, wobei diese Schweißnaht 18 aus dem eigentlichen Schweißnahtbereich, begrenzt durch die Grenzlinie 19 und 20, besteht, die benetzte Schicht beiderseits der Schweißnaht 18 ist mit 21 und 23 bezeichnet, ihre Grenzen mit 22 und 24. Öffnet man einen so behandelten Speicher, so kann man die Grenzlinien 22 und 23 durch Erhebungen an der Innenseite sehen.
- Auch eine Benetzung mit einer wässrigen Lösung von Natriummolybdat (Na2Mo04) brachte gute Ergebnisse, desgleichen eine wasserhaltige A....lämmung von Kobaltoxid (Coa04), Nickeloxid (NiO) oder Zinksulfid (ZnS).
- Die Benetzung mit Alkali- oder Erdalkalisulfat oder -chlorid, vorzugsweise MgS04 hat den zusätzlichen Vorteil, keine Gefahren bei Handhabung und Lagerung für das Personal zu bergen, weiterhin ist es für den Benutzer der Speicher lebensmittelrechtlich unbedenklich (DIN-Sicherheitsdatenblatt 52900). Auch die Entsorgung ist problemlos.
Claims (6)
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4319113A DE4319113C1 (de) | 1993-06-05 | 1993-06-05 | Innenemaillierter Wasserbehälter und Verfahren zu seiner Herstellung |
| DE4319113 | 1993-06-05 | ||
| DE4415587 | 1994-04-28 | ||
| DE4415587 | 1994-04-28 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0640697A1 true EP0640697A1 (de) | 1995-03-01 |
| EP0640697B1 EP0640697B1 (de) | 1997-08-13 |
Family
ID=25926621
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94108272A Expired - Lifetime EP0640697B1 (de) | 1993-06-05 | 1994-05-28 | Wasserbehälter und Verfahren zu dessen Herstellung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0640697B1 (de) |
| AT (1) | ATE156869T1 (de) |
| DE (1) | DE59403711D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6161272A (en) * | 1999-08-23 | 2000-12-19 | Madison; Charles D. | Liquid storage tank apparatus and method of forming same |
| CN105855082A (zh) * | 2015-02-09 | 2016-08-17 | 阿利斯顿特莫股份公司 | 用于设置有盘管热交换器的金属储罐的涂覆方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3101274A1 (de) * | 1981-01-16 | 1982-09-02 | Rekord Heizungs- u. Klimageräte Ruckelshausen GmbH u. Co KG, 6102 Pfungstadt | Emaillierverfahren fuer geschlossene behaelter |
-
1994
- 1994-05-28 DE DE59403711T patent/DE59403711D1/de not_active Expired - Lifetime
- 1994-05-28 AT AT94108272T patent/ATE156869T1/de active
- 1994-05-28 EP EP94108272A patent/EP0640697B1/de not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3101274A1 (de) * | 1981-01-16 | 1982-09-02 | Rekord Heizungs- u. Klimageräte Ruckelshausen GmbH u. Co KG, 6102 Pfungstadt | Emaillierverfahren fuer geschlossene behaelter |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6161272A (en) * | 1999-08-23 | 2000-12-19 | Madison; Charles D. | Liquid storage tank apparatus and method of forming same |
| CN105855082A (zh) * | 2015-02-09 | 2016-08-17 | 阿利斯顿特莫股份公司 | 用于设置有盘管热交换器的金属储罐的涂覆方法 |
| CN105855082B (zh) * | 2015-02-09 | 2018-04-24 | 阿利斯顿特莫股份公司 | 用于设置有盘管热交换器的金属储罐的涂覆方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE59403711D1 (de) | 1997-09-18 |
| EP0640697B1 (de) | 1997-08-13 |
| ATE156869T1 (de) | 1997-08-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68922151T2 (de) | Gasbehälter mit gleichbleibendem Druck bei sich ändernder Füllmenge, insbesondere für aus Abwässern oder aus festen Massen hergestelltes Biogas. | |
| DE102008052964A1 (de) | Wasserdestillationsanlage | |
| DE20107576U1 (de) | Vorrichtung zur Trocknung von Feuchtgut und Klarwasserabzugrohr für eine Kläranlage | |
| DE2015354A1 (de) | Schwimmdeckel für einen Tank | |
| DE69104470T2 (de) | Solar-Wärmespeicher und Anlage zur Kühlung und Klimatisierung oder Seewasserentsalzung. | |
| DE3000289A1 (de) | Verfahren und vorrichtung zur gewinnung bzw. nutzung von urweltwaerme | |
| EP0640697B1 (de) | Wasserbehälter und Verfahren zu dessen Herstellung | |
| DE19515425C2 (de) | Innen emaillierter Speicherbehälter für einen Wasserspeicher und Verfahren zu dessen Herstellung | |
| DE19632678A1 (de) | Verfahren zum Lagern eines bestrahlten Kernreaktorbrennelements | |
| DE4319113C1 (de) | Innenemaillierter Wasserbehälter und Verfahren zu seiner Herstellung | |
| DE3430761C1 (de) | Pyramidenstumpfförmiger Komposter | |
| DE20311784U1 (de) | Wärmekollektor und/oder -speichervorrichtung | |
| DE19702712C2 (de) | Abwasser-Kläreinrichtung | |
| DE3535752C2 (de) | ||
| CH693207A5 (de) | Einrichtung zur Eindämmung der Geruchsbildung einer in einem über einer lagernden Flüssigkeit offenen Behälter. | |
| DE523581C (de) | Faulbehaelter mit Einrichtung zur Zerstoerung des Schwimmschlammes | |
| DE4204635A1 (de) | Regenwasserentlastungseinrichtung, insbesondere zur verwendung im nichtindustriellen bereich | |
| DE2652673B2 (de) | Vorrichtung zum Reinigen von Abgasen, insbesondere Desodorierung von Luft | |
| DE20212730U1 (de) | Solarsystem zum Erwärmen und Speichern von Wasser | |
| DE10302746A1 (de) | Schwimmendes Solarkraftwerk mit Vorrichtung zur Verhinderung der Wasserverdunstung | |
| DE2043427A1 (de) | Schwimmdach fuer vorratsbehaelter | |
| DE7735960U1 (de) | Gehaeuseboden fuer ein brauchwasserspeichergehaeuse | |
| DE20006467U1 (de) | Biomassen-Fermentier-Vorrichtung | |
| Bode | Abzug von Schuldzinsen bei Herstellung und anschließender teilweiser Veräußerung eines Mehrfamilienhauses; Zuordnung von Darlehenszinsen zu den Einkünften aus Vermietung und Verpachtung. | |
| AT370857B (de) | Gehaeuseboden fuer ein brauchwasserspeichergehaeuse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 19950720 |
|
| K1C3 | Correction of patent application (complete document) published |
Effective date: 19950301 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19960722 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VAILLANT GMBH Owner name: VAILLANT B.V. Owner name: VAILLANT LTD. Owner name: VAILLANT GES.M.B.H Owner name: VAILLANT S.A.R.L Owner name: N.V. VAILLANT S.A. Owner name: JOH. VAILLANT GMBH U. CO. |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19970813 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19970813 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970813 |
|
| REF | Corresponds to: |
Ref document number: 156869 Country of ref document: AT Date of ref document: 19970815 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59403711 Country of ref document: DE Date of ref document: 19970918 |
|
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19971113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Effective date: 19971118 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19971110 |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980605 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D Ref document number: 75813 Country of ref document: IE |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20050509 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060531 |
|
| BERE | Be: lapsed |
Owner name: *VAILLANT G.M.B.H. Effective date: 20060531 Owner name: *VAILLANT B.V. Effective date: 20060531 Owner name: *VAILLANT LTD Effective date: 20060531 Owner name: *VAILLANT G.M.B.H Effective date: 20060531 Owner name: *VAILLANT S.A.R.L Effective date: 20060531 Owner name: S.A. *VAILLANT N.V. Effective date: 20060531 Owner name: JOH. *VAILLANT G.M.B.H. U. CO. Effective date: 20060531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100528 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20120412 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20130513 Year of fee payment: 20 Ref country code: DE Payment date: 20130509 Year of fee payment: 20 Ref country code: GB Payment date: 20130429 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20130605 Year of fee payment: 20 Ref country code: NL Payment date: 20130507 Year of fee payment: 20 Ref country code: IT Payment date: 20130524 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 59403711 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V4 Effective date: 20140528 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20140527 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 156869 Country of ref document: AT Kind code of ref document: T Effective date: 20140528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20140527 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20140529 |