EP0609484A1 - Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn - Google Patents
Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn Download PDFInfo
- Publication number
- EP0609484A1 EP0609484A1 EP93112696A EP93112696A EP0609484A1 EP 0609484 A1 EP0609484 A1 EP 0609484A1 EP 93112696 A EP93112696 A EP 93112696A EP 93112696 A EP93112696 A EP 93112696A EP 0609484 A1 EP0609484 A1 EP 0609484A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roller
- application
- coating color
- nozzle
- applicator
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/02—Processes or apparatus for adding material to the pulp or to the paper characterised by the manner in which substances are added
- D21H23/22—Addition to the formed paper
- D21H23/52—Addition to the formed paper by contacting paper with a device carrying the material
- D21H23/56—Rolls
- D21H23/58—Details thereof, e.g. surface characteristics, peripheral speed
Definitions
- nozzle applicators can be arranged on a single roller, i.e. three or more nozzle applicators.
Landscapes
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Paper (AREA)
- Treatment Of Fiber Materials (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung gemäß dem Oberbegriff von Anspruch 1.
- Vorrichtungen dieser Art können innerhalb oder außerhalb einer Papier-Herstellungsmaschine angeordnet sein. Bei der aufzutragenden Flüssigkeit kann es sich beispielsweise um eine Leimsuspension handeln, mit der die Papierbahn imprägniert wird; d.h. die Leimsuspension penetriert mehr oder weniger vollkommen in das Innere der Papierbahn. Die Flüssigkeit kann aber auch eine Streichmasse sein; gemeint sind damit Pigment-Aufschwemmungen verschiedenster Art, aus denen auf der Papierbahn eine Deckschicht gebildet wird. In beiden Fällen kann die Flüssigkeit auf nur eine Seite der Papierbahn aufgetragen werden oder auf beide Seiten der Papierbahn.
- Druckschriften zum Stand der Technik
- (1.) DE-GM 8 414 413
- (2.) US-PS 2,729,192
- (3.) US-PS 2,946,307
- (4.) US-PS 3,084,663
- (5.) Wochenblatt für Papierfabrikation 1973, Seiten 164-169
- (6.) Wochenblatt für Papierfabrikation 1978, Seiten 773-778
- (7.) US-PS 5,112,653
- In der Technik des Streichens gibt es zwei grundlegend verschiedene Ziele: Zum einen geht es um das sogenannte Imprägnieren, wobei nur eine geringe Menge Streichfarbe pro Flächeneinheit auf die Papierbahn aufgetragen wird. Die Menge ist im allgemeinen derart gering, daß sie von der Papierbahn vollständig aufgesaugt wird. Zum anderen kennt man das Auftragen von Streichfarbe in einer wesentlich größeren Dosierung; hierbei wird ein Teil der Streichfarbe von der Papierbahn aufgesaugt, während ein weiterer Teil der Streichfarbe auf der Oberfläche der Papierbahn abgelagert wird und eine mehr oder minder starke Schicht auf der Papierbahn bildet.
- Beide Verfahren hat man auch schon miteinander kombiniert, indem man in einer ersten Vorrichtung zunächst die Papierbahn mit einem Vorstrich imprägniert hat und sodann in einem Nachstrich mit Streichfarbe beschichtet hat. Das oben genannte Dokument (7) beschreibt eine Streichmaschine, bei welcher zunächst ein Vorstrich mittels einer Auftragswalze auf eine Papierbahn aufgebracht wird. Die Papierbahn umschlingt in üblicher Weise eine Gegenwalze. Nach einem gewissen Umdrehungswinkel trägt eine weitere Auftragsstation - in diesem Falle eine sogenannte SDTA-Station (Streichstation mit kurzer Verweilzeit) - eine weitere Lage auf die erstgenannte Lage auf. Diese SDTA-Station weist als solche in ihrem Ablaufbereich - dort, wo die Papierbahn die SDTA-Station verläßt - eine Rakelklinge auf. Noch etwas weiter folgt eine Endrakel, die wiederum eine Rakelklinge ist.
- Man versucht hierbei somit, einen Doppelstrich auf eine umlaufende Papierbahn aufzubringen. Das technologische Ergebnis ist jedoch unbefriedigend. Es hat sich nämlich gezeigt, daß der hiermit erzielte Strich in keiner Weise gleichförmig ist. Weder ist die Strichstärke gleichmäßig, noch ist die Oberfläche des letzten Striches einwandfrei und gleichmäßig. Die Gründe hierfür liegen im Dunkeln.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung gemäß dem Gattungsbegriff von Anspruch 1 derart zu gestalten, daß ohne nachfolgende Einrichtungen eine möglichst große Menge Streichfarbe auf eine Papierbahn aufgebracht werden kann, daß das Strichgewicht über die Bahnbreite hinweg gleichmäßig ist, und daß die Strichoberfläche gleichförmig ist.
- Diese Aufgabe wird durch die kennzeichnenden Merkmale von Anspruch 1 gelöst.
- Der Erfinder hat zunächst erkannt, daß er von einer Vorrichtung gemäß dem Gattungsbegriff auszugehen hat; hierbei wird der Strich nämlich nicht direkt auf die Papierbahn aufgebracht, sondern zunächst auf die Mantelfläche einer Auftragswalze aufgelegt. Ferner hat er erkannt, daß das Anwenden von Rollrakeln als Schaberelementen unerläßlich ist, und daß die klingenförmigen Rakel für das Streichergebnis absolut schädlich sind. Durch Anwenden von Rollrakeln, vor allem bei dem ersten Düsenauftragswerk, wird eine gewisse Glättung und Verfestigung des ersten Striches erreicht. Damit erhält der erste Strich eine gewisse Stabilität, so daß er bezüglich seiner Oberflächenstruktur vom nachfolgenden, auf ihn aufgebrachten zweiten Strich nicht mehr zerstört wird.
- Die Erfindung ist anhand der Zeichnung näher erläutert. Darin ist im einzelnen folgendes dargestellt:
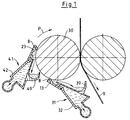
- Figur 1
- zeigt eine schematische Darstellung einer Vorrichtung mit zwei zueinander parallelen Auftragswalzen, wobei der einen dieser Auftragswalzen zwei Düsenauftragswerke zugeordnet sind;
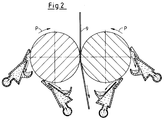
- Figur 2
- zeigt eine Ausführungsform ähnlich jener gemäß Figur 1, jedoch mit zwei Paaren von Düsenauftragswerken, die spiegelbildlich zueinander angeordnet sind;
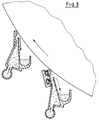
- Figur 3
- zeigt einen Ausschnitt von Figur 1, jedoch in Vergrößerung;
- Figur 4
- zeigt eine alternative Ausführungsform zu den Figuren 1 und 2, und zwar ähnlich wie Figur 2 dargestellt.
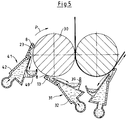
- Figur 5
- zeigt eine Ausführungsform mit indirektem und direktem Auftrag.
- Die in Figur 1 dargestellte Auftragsvorrichtung weist zwei Auftragswalzen 10, 20 auf, zwei Düsenauftragswerke 31, 41, zwei Düsenkammern 32, 42, je eine maschinenbreite Düsenlippe 13, 23, je eine Dosierrakel 8, 8 sowie je eine Streichfarbenrinne 39, 49. Die beiden Auftragswalzen 10, 20 laufen im Sinne der Pfeile P um. Eine Papierbahn 9 ist durch den Spalt hindurchgeführt, der zwischen den beiden Walzen gebildet ist.
- Im Betrieb erhalten die beiden Düsenkammern 32, 42 von nicht dargestellten Pumpen einen Streichfarbenstrom. Ein Teil dieses Stromes gelangt zur Düse und damit zu deren Auslauf, wo er durch die betreffende Dosierrakel 8 dosiert und als Film auf der Mantelfläche der betreffenden Walze 10 abgelagert wird. Ein kleinerer Teil tritt an der anderen Düsenlippe als Überschußstrom über und gelangt in die betreffende Auffangrinne 39, 49.
- Somit werden zwei Streichfarben-Filme aufgebracht. Der erste Film aus Düsenauftragswerk 31 wird auf die Mantelfläche der Walze 10 aufgelegt, während der zweite Film aus Auftragswerk 41 auf den erstgenannten Film aufgelegt wird. Die beiden Streichfarben-Filme wandern sodann zusammen mit der Mantelfläche der Walze 10 zum Spalt, der zwischen den Walzen 10 und 20 gebildet ist, und somit auf die in der Zeichnung links dargestellte Seite der Papierbahn.
- Die Ausführungsform gemäß Figur 4 sieht eine paarweise, symmetrische Anordnung der Düsenauftragswerke vor.
- Bei der Ausführungsform gemäß Figur 4 liegt die Besonderheit darin, daß die beiden Streichstationen 31, 41 Lippen aufweisen, die jeweils an ihren freien Enden eine Rollrakel aufweisen. Die Düsenkammern sind somit - in Laufrichtung gesehen - beidseits durch eine Rollrakel begrenzt.
- Das erfindungsgemäße Düsenauftragswerk bietet interessante Möglichkeiten, die über das Auftragen zweier Streichfarben-Filme auf die Mantelfläche der betreffenden Walze hinausgehen.
- So ist es beispielsweise möglich, das nach dem Walzenspalt erste Auftragswerk mit einer Flüssigkeit zu beschicken (Release-Flüssigkeit), die die Eigenschaft hat, einen Streichfarben-Film abzustoßen, jedenfalls keine Verbindung mit diesem einzugehen. Statt dessen hätte die Flüssigkeit die Eigenschaft, am stählernen Mantel der Walze zu haften. Bei Figur 1 wäre dies das Auftragswerk 31. Das Beschicken mit einer solchen Release-Flüssigkeit hätte den Vorteil, daß Papierbahn 9 mit dem darauf befindlichen Streichfarben-Film problemlos aus dem Walzenspalt entfernt, ohne daß Spuren des Streichfarben-Films auf der Mantelfläche der Walze 30 haften blieben. Der Release-Film könnte ferner chemisch derart aufgebaut sein, daß er dem nachfolgenden Streichfarben-Film eine noch glattere Oberfläche verleiht, als dies die Mantelfläche der Walze 30 tun könnte.
- Statt einer Release-Flüssigkeit könnte das nach dem Walzenspalt erste Düsenauftragswerk auch mit einer Reinigungsflüssigkeit versehen werden, die die Mantelfläche der Walze nach dem Walzenspalt von Schmutzpartikeln, Fasern usw. reinigt, bevor der Streichfarben-Film auf die Mantelfläche aufgetragen wird.
- Außerdem lassen sich natürlich auch mehr als zwei Düsenauftragswerke an einer einzigen Walze anordnen, also drei oder mehrere Düsenauftragswerke.
- Eine weitere interessante Möglichkeit, die die Erfindung bietet, besteht darin, den gesamten Streichfarbenauftrag regelrecht zu "konstruieren", so daß der Auftrag im Querschnitt gesehen ganz unterschiedliche Eigenschaften hat. So kann beispielsweise die äußere Schicht weich und nachgiebig sein, so daß sie sich leicht glätten läßt. Sie kann auch zäh und kratzbeständig sein, usw.
- Als Dosierrakel kommen grundsätzlich alle rakelartigen Elemente in Betracht. Handelt es sich um einen Stab, so kann dieser drehbar gelagert sein und auch einen Antrieb aufweisen. Er kann Umfangsrillen aufweisen, jedoch ist dies nicht zwingend. Die Umfangsrillen können ggf. aus Drähten gebildet sein. Die Rakel kann jedoch auch aus einer Klinge gebildet sein, die entweder völlig steif oder nachgiebig ist. Die Klinge kann auch im Arbeitsbereich gerillt oder gezahnt sein.
- Gemäß einem weiteren Gedanken der Erfindung ist wenigstens eines der Düsenauftragswerke mit einem Rakelstab mit glatter Mantelfläche versehen. Diese Mantelfläche kann beispielsweise verchromt sein. Der Stab kann aus Glas oder Keramik bestehen oder einen Glas- oder Keramikmantel haben. Auch alle anderen, hochverschleißfesten Materialien kommen in Betracht. Wichtig ist hierbei, daß der Stab leicht austauschbar ist, so daß Stäbe unterschiedlichen Durchmessers anwendbar sind. Dies hat den folgenden Sinn: Bei Stäben mit glatter Mantelfläche hängt das Auftragsvolumen oder Strichgewicht vom Anpreßdruck ab. Dabei nimmt das Strichgewicht mit zunehmendem Anpreßdruck ab. Die Abhängigkeit folgt etwa einer Hyperbel. Dabei lassen sich unterschiedliche Hyperbelformen bei unterschiedlichen Rakelstabdurchmessern erreichen.
- Auch kann es zweckmäßig sein, statt eines Rakelstabes eine Klinge zu verwenden. Dies wird vor allem am ersten Auftragswerk in Betracht kommen. Es ist jedoch nicht auszuschließen, daß auch nachfolgende Auftragswerke mit Klingen statt mit Rakelstäben arbeiten. Gemäß einem weiteren Gedanken der Erfindung erfolgt zunächst ein indirekter Auftrag, indem in gewohnter Weise die Mantelfläche einer Walze mittels eines Düsenauftragswerkes mit Streichfarbe beschichtet wird, und dieser Streichfarbenfilm durch den Umlauf dieser Walze an die Papierbahn herangeführt wird. Nach Empfang dieses Streichfarbenfilms wird die Papierbahn sodann um eine weitere Walze herumgeführt und empfängt dort einen weiteren Streichfarbenfilm im Direkt-Auftragsverfahren. Diese Variante ist in Figur 5 dargestellt.
- Es ist möglich, die Ausführungsformen derart zu gestalten, daß sämtliche Auftragswerke, oder wenigstens einige hiervon abschwenkbar sind. Dies ermöglicht wahlweise, je nach Bedarf, ein flexibles Betreiben der Anlage.
Claims (14)
- Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn, mit den folgenden Merkmalen:1.1 Eine Auftragswalze (30), die an einer Aufgabeposition ihrer Mantelfläche einen maschinenbreiten Streichfarben-Film empfängt, und an einer Abgabeposition an die Faserstoffbahn (9) abgibt;1.2 ein Düsenauftragswerk (31) zum Bilden und Abgeben des Streichfarben-Filmes, mit einer maschinenbreiten Düsenkammer und einer dieser nachgeschalteten Düse mit zwei maschinenbreiten Lippen, deren eine an ihrem freien Ende eine Dosierrakel trägt, die mit der Mantelfläche der Walze (30) einen Austrittsspalt für den Streichfarben-Film bildet; gekennzeichnet durch die folgenden Merkmale:1.3 es ist wenigstens ein zweites Auftragswerk (41) vorgesehen, das ebenfalls der Auftragswalze (30) zugeordnet und dem ersten Auftragswerk (31) vor- oder nachgeschaltet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß wenigstens eines der weiteren Auftragswerke ebenfalls ein Düsenauftragswerk ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß wenigstens eines der weiteren Düsenauftragswerke ebenfalls eine als Rollrakel ausgebildete Dosierrakel aufweist, die mit der Mantelfläche der Walze einen Austrittsspalt bildet.
- Vorrichtung nach einem der Ansprüche 1 - 3, dadurch gekennzeichnet, daß bei wenigstens einer der beiden Düsenauftragswerke (31, 41) beide Lippen an ihren freien Enden eine als Rollrakel ausgebildete Dosierrakel tragen.
- Vorrichtung nach einem der Ansprüche 1 - 4, dadurch gekennzeichnet, daß der Auftragswalze eine Gegenwalze zugeordnet ist, die mit der Auftragswalze (30) einen Walzenspalt bildet, in dessen Bereich Streichfarbe von der Mantelfläche der Auftragswalze (30) auf die Papierbahn (9) übertragen wird, und durch den die Papierbahn (9) hindurchgeführt wird.
- Vorrichtung nach einem der Ansprüche 1-5, dadurch gekennzeichnet, daß das nach dem Walzenspalt erste Düsenauftragswerk (31) einen Anschluß für Reinigungsflüssigkeit aufweist.
- Vorrichtung nach einem der Ansprüche 1-6, dadurch gekennzeichnet, daß das nach dem Walzenspalt erste Düsenauftragswerk einen Anschluß für eine Flüssigkeit aufweist, die keine Verbindung mit der nachfolgend aufgetragenen Streichfarbe eingeht, bzw. diese abstößt.
- Vorrichtung nach einem der Ansprüche 1-6, dadurch gekennzeichnet, daß die dem ersten Auftragswerk zugeführte Flüssigkeit eine Affinität zu dem Material der Auftragswalze (30) hat.
- Vorrichtung nach einem der Ansprüche 1-8, dadurch gekennzeichnet, daß in Laufrichtung nach der Abgabeposition ein Auftragswerk zum Aufbringen einer Flüssigkeit, z.B. von Streichfarbe, auf die Faserstoffbahn vorgesehen ist.
- Vorrichtung nach einem der Ansprüche 1-9, dadurch gekennzeichnet, daß wenigstens eines der Auftragswerke eine Dosierklinge aufweist.
- Vorrichtung nach einem der Ansprüche 1-10, dadurch gekennzeichnet, daß wenigstens eines der Auftragswerke eine Dosierrakel mit glatter Mantelfläche aufweist.
- Verfahren zum Auftragen von Streichfarbe auf eine Faserstoffbahn, mit den folgenden Merkmalen:12.1 die Streichfarbe wird an einer Augabeposition auf die Mantelfläche einer umlaufenden Auftragswalze als Streichfarben-Film aufgebracht und an einer Abgabeposition an die Faserstoffbahn (9) abgegeben; gekennzeichnet durch die folgenden Merkmale:12.2 vor der Aufgabeposition wird eine Release-Flüssigkeit als Film auf die Mantelfläche der Auftragswalze (30) aufgebracht;12.3 die Release-Flüssigkeit geht mit der Streichfarbe keine Verbindung ein bzw. stößt diese ab.
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, daß die Release-Flüssigkeit eine Affinität zum Material des Walzenmantels hat.
- Verfahren nach Anspruch 9 oder 10, dadurch gekennzeichnet, daß auf das indirekte Auftragen von Streichfarbe durch deren Übertragen mittels der Mantelfläche einer Walze ein direktes Auftragen auf die Faserstoffbahn erfolgt.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4303082 | 1993-02-04 | ||
| DE4303082 | 1993-02-04 | ||
| DE4306937 | 1993-03-05 | ||
| DE4306937 | 1993-03-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0609484A1 true EP0609484A1 (de) | 1994-08-10 |
| EP0609484B1 EP0609484B1 (de) | 1997-02-19 |
Family
ID=25922760
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93112696A Expired - Lifetime EP0609484B1 (de) | 1993-02-04 | 1993-08-07 | Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0609484B1 (de) |
| JP (1) | JPH073698A (de) |
| AT (1) | ATE149046T1 (de) |
| CA (1) | CA2114975A1 (de) |
| DE (1) | DE59305498D1 (de) |
| FI (1) | FI107816B (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2000047336A1 (de) * | 1999-02-12 | 2000-08-17 | Beiersdorf Ag | Verfahren zur herstellung einer beschichtung von lösungsmittelfreien haftklebesystemen auf insbesondere releasebeschichteten substraten |
| US6346148B1 (en) | 1996-03-06 | 2002-02-12 | Valmet Corporation | Apparatus for coating a moving web with at least two coat layers |
| WO2003053643A1 (en) * | 2001-12-21 | 2003-07-03 | Sergio Sighinolfi | Apparatus and method for decorating objects |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4705712B2 (ja) * | 2000-08-14 | 2011-06-22 | 富士機械工業株式会社 | 塗工液の塗布装置 |
| JP2009240925A (ja) * | 2008-03-31 | 2009-10-22 | Fujifilm Corp | 液体塗布装置、液体塗布方法、インクジェット記録装置、及びインクジェット記録方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2213406A (en) * | 1987-12-08 | 1989-08-16 | Molins Plc | Coating apparatus |
| US4879967A (en) * | 1987-10-01 | 1989-11-14 | Mitsubishi Denki Kabushiki Kaisha | Separator manufacturing apparatus for forming a separator plate having ribs of resinous material on a base sheet |
| WO1990006184A1 (en) * | 1988-12-07 | 1990-06-14 | Oy Keskuslaboratorio Centrallaboratorium Ab | Procedure and means for coating a paper web in at least two steps |
-
1993
- 1993-08-07 DE DE59305498T patent/DE59305498D1/de not_active Expired - Fee Related
- 1993-08-07 AT AT93112696T patent/ATE149046T1/de not_active IP Right Cessation
- 1993-08-07 EP EP93112696A patent/EP0609484B1/de not_active Expired - Lifetime
-
1994
- 1994-02-03 FI FI940510A patent/FI107816B/fi active
- 1994-02-04 CA CA002114975A patent/CA2114975A1/en not_active Abandoned
- 1994-02-04 JP JP6012531A patent/JPH073698A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4879967A (en) * | 1987-10-01 | 1989-11-14 | Mitsubishi Denki Kabushiki Kaisha | Separator manufacturing apparatus for forming a separator plate having ribs of resinous material on a base sheet |
| GB2213406A (en) * | 1987-12-08 | 1989-08-16 | Molins Plc | Coating apparatus |
| WO1990006184A1 (en) * | 1988-12-07 | 1990-06-14 | Oy Keskuslaboratorio Centrallaboratorium Ab | Procedure and means for coating a paper web in at least two steps |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6346148B1 (en) | 1996-03-06 | 2002-02-12 | Valmet Corporation | Apparatus for coating a moving web with at least two coat layers |
| WO2000047336A1 (de) * | 1999-02-12 | 2000-08-17 | Beiersdorf Ag | Verfahren zur herstellung einer beschichtung von lösungsmittelfreien haftklebesystemen auf insbesondere releasebeschichteten substraten |
| US6652908B1 (en) | 1999-02-12 | 2003-11-25 | Tesa Ag | Application of pressure sensitive coating to substrate from roller having a fluid film thereon |
| WO2003053643A1 (en) * | 2001-12-21 | 2003-07-03 | Sergio Sighinolfi | Apparatus and method for decorating objects |
Also Published As
| Publication number | Publication date |
|---|---|
| FI107816B (fi) | 2001-10-15 |
| ATE149046T1 (de) | 1997-03-15 |
| FI940510L (fi) | 1994-08-05 |
| DE59305498D1 (de) | 1997-03-27 |
| CA2114975A1 (en) | 1994-08-05 |
| JPH073698A (ja) | 1995-01-06 |
| FI940510A0 (fi) | 1994-02-03 |
| EP0609484B1 (de) | 1997-02-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0533035B1 (de) | Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn | |
| DE69114042T2 (de) | Verfahren zur Begrenzung der Breite der Beschichtung bei der Beschichtung von Papier oder Pappe und Vorrichtung zur Durchführung dieses Verfahrens. | |
| AT392426B (de) | Leimpresse mit zwei zueinander parallelen presswalzen | |
| EP0352582B2 (de) | Verfahren zur Beschichtung laufender Bahnen aus Papier oder Karton | |
| EP0791687B1 (de) | Verfahren und Vorrichtungen zum Auftragen eines flüssigen oder pastösen Mediums auf eine laufende Materialbahn | |
| DE3207620C2 (de) | Vorrichtung zum Aufbringen eines Leimstreifens auf eine bewegte Materialbahn | |
| DE19901525A1 (de) | Verfahren und Anlage zum Imprägnieren und Beschichten von Papier | |
| EP0556551A1 (de) | Auftragwerk zum Auftragen von Streichfarbe auf eine Papierbahn | |
| EP1088595B1 (de) | Vorrichtung zum Auftragen einer abrasiven Beschichtungsmasse auf eine durchlaufende Papierbahn | |
| DE69717317T2 (de) | Verfahren und vorrichtung zum auftragen einer beschichtung auf eine bei hoher geschwindigkeit laufende papierbahn | |
| DE19714645A1 (de) | Walze für eine Vorrichtung zum Beschichten einer Materialbahn, insbesondere einer Papier- oder Kartonbahn | |
| DE19702605A1 (de) | Vorrichtung und Verfahren zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Mediums auf eine laufende Materialbahn | |
| EP0609484B1 (de) | Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn | |
| DE9111669U1 (de) | Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn | |
| DE3219786A1 (de) | Vorrichtung zum dosierenden auftragen und dosierenden entfernen von druckfarbe auf bzw. von einer walze, insbes. fuer eine flexodruckmaschine | |
| DE3903599A1 (de) | Maschine zum anbringen eines klebmittels auf langgestrecktem bahnmaterial | |
| DE19814212C1 (de) | Vorrichtung zum Auftragen einer abrasiven Beschichtungsmasse auf eine durchlaufende Papierbahn | |
| DE9314280U1 (de) | Vorrichtung zum Beschichten einer Papier- oder Kartonbahn | |
| EP0029865B1 (de) | Vorrichtung und Verfahren zum Beschichten von laufenden Bahnen beispielsweise aus Papier oder Karton | |
| EP0263266A2 (de) | Verfahren und Vorrichtung zum Auftragen einer flüssigen oder pastösen Substanz auf eine Materialbahn | |
| EP0949380A2 (de) | Vorrichtung zum direkten oder indirekten, ein- oder beidseitigen Auftragen eines flüssigen oder pastösen Mediums auf eine laufende Oberfläche | |
| DE3039812A1 (de) | Verfahren und vorrichtung zum rundumlackieren von zylindrischen hohlkoerpern, wie dosenruempfe | |
| DE19814689A1 (de) | Vorrichtung zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Auftragsmediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton | |
| DE3840610A1 (de) | Vorrichtung zum beidseitigen beschichten von materialbahnen, insbesondere von papierbahnen | |
| DE19938301A1 (de) | Vorrichtung und Verfahren zum gleichmäßigen Auftragen von Farbe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19930807 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB IT LI SE |
|
| 17Q | First examination report despatched |
Effective date: 19950807 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI SE |
|
| REF | Corresponds to: |
Ref document number: 149046 Country of ref document: AT Date of ref document: 19970315 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19970219 |
|
| REF | Corresponds to: |
Ref document number: 59305498 Country of ref document: DE Date of ref document: 19970327 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970831 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990726 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19990826 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000807 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000807 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010430 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20010822 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20010925 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020808 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030301 |
|
| EUG | Se: european patent has lapsed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050807 |