EP0566497B1 - Dispositif à lame d'air pour réguler un dépÔt métallique - Google Patents
Dispositif à lame d'air pour réguler un dépÔt métallique Download PDFInfo
- Publication number
- EP0566497B1 EP0566497B1 EP93400991A EP93400991A EP0566497B1 EP 0566497 B1 EP0566497 B1 EP 0566497B1 EP 93400991 A EP93400991 A EP 93400991A EP 93400991 A EP93400991 A EP 93400991A EP 0566497 B1 EP0566497 B1 EP 0566497B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- face
- jaw
- slot
- strip
- regulation device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/14—Removing excess of molten coatings; Controlling or regulating the coating thickness
- C23C2/16—Removing excess of molten coatings; Controlling or regulating the coating thickness using fluids under pressure, e.g. air knives
- C23C2/18—Removing excess of molten coatings from elongated material
- C23C2/20—Strips; Plates
Definitions
- the present invention relates to an air knife device for regulating, in a hot-dip galvanizing line, the thickness of the zinc deposit on a strip leaving the galvanizing bath.
- Air knife type systems have been known for a long time. They conventionally comprise two blowing nozzles disposed respectively on one side and on the other of the strip to be galvanized, in the zone where it emerges from the galvanizing bath. These two air knives are blown on each side of the strip. These nozzles extend over the entire width of said strip, the plane of said air knives being substantially perpendicular to the main plane of the strip. The thickness of zinc deposit obtained depends on the force of impact of the air knives on the strip which can be adjusted by acting on the air pressure in the nozzle or on the distance from the nozzle to the strip.
- Such a nozzle is described, for example, in the document FR-A-2,090,313 and generally comprises a supply and distribution chamber for the air opening into an acceleration chamber, limited by two jaws converging towards each other to an opening limited by two opposing lips spaced slightly apart, for the formation of a blade of air blown in the direction of the strip.
- one of the jaws is fixed and the other jaw can deform under the action of a plurality of pushers distributed over its entire length so as to vary the thickness of the fluid blade from the edges to the center of the metal strip.
- Each pusher is associated with an adjustment member controlled individually by a rod extending above the zinc bath and, therefore, subject to its radiation. Such an adjustment mode is therefore not very precise and can hardly be controlled remotely.
- the movable jaw which is embedded at its base, on the side opposite the opening, on the wall of the distribution chamber, is provided with a thinning or a slit allowing it to deform, by pivoting around this slit, to adjust the width of the air knife. It follows that the profile of the latter, in cross section, flares more or less depending on the adjustment of its thickness and that the pressure of the jet on the strip can vary.
- the width of the opening can be adjusted by means of a series of electrical resistors placed inside one of the jaws and distributed over the entire length thereof, the jaw being further provided with a cooling system.
- the adjustment of the width of the slot is obtained by a sort of bimetallic strip effect and can therefore be controlled remotely but its amplitude is necessarily limited.
- such an arrangement is quite complicated and expensive.
- the invention overcomes such drawbacks and therefore relates to a new device for forming an air gap for regulating a metallic deposit which makes it possible, by simple means, to ensure dynamic adjustment of the thickness. of the air gap during the movement of the strip, such adjustment can be carried out remotely.
- the air outlet slot has a rectangular section which makes it possible to obtain a real knife effect and this profile is not modified by the adjustment of the thickness of the slot.
- the device therefore comprises at least one nozzle for blowing a gaseous fluid such as air, associated with a distribution chamber connected to an air supply circuit and opening into a shaped opening.
- a gaseous fluid such as air
- slit extending transversely over the entire width of the strip and limited by two spaced apart opposite lips, formed respectively at the ends of two jaws, respectively a first jaw and a second jaw, converging towards each other from the outlet from the distribution chamber to the slot for the formation of the air space, in a mean direction transverse to the plane of travel of the strip B, at least one of said jaws being elastically deformable and associated with means of adjustment of its profile, distributed over its entire length for adjustment of the width of the slot.
- the slot for forming the air gap A is limited by two plane faces parallel to each other, defining the direction of the air gap A, and that one of said limiting faces is formed on a deformable lip consisting of a profile of flexible elastically deformable material, extending inside a recess formed at the end of a first and limited jaw, on the upstream side in the direction of air blowing , by a flat holding face substantially perpendicular to the direction of the air gap A, said section comprising, on the upstream side, a corresponding guiding and sealing face, applied against said holding face, said section deforming under the action of the means for adjusting the width of the slot with displacement of the planar face parallel to itself and sliding of the guide face along the holding face of the jaw.
- the flat face of the deformable lip extends, in the direction of air blowing, over a distance equal to several times the maximum width of the slot.
- the opposite face of the fixed lip is preferably formed on a bulge of the second jaw and extends substantially over the same width as the deformable lip.
- the flexible profile constituting the deformable lip comprises a part in the form of an elongated strip on which the flat face limiting the slot is formed and, at least on the upstream side, a stiffening rib on which is formed the guide face applied against the holding face.
- the means for adjusting the width of the slot consist of a plurality of jacks, for example hydraulic or pneumatic or grease, regularly distributed over the entire length of the deformable lip and these jacks are actuated individually by an automatic system. adjusting the width of the opening over the entire length thereof according to the various parameters determining the thickness of the metal deposit.
- an automatic system may comprise a single gauge, movable over the width of the strip, or else a plurality of gauges, regularly distributed, for measuring the thickness of the deposit on the strip after passing in front of the nozzle (s) , the gauge or gauges being associated with means for controlling the position of the adjustment jacks as a function of the thickness of deposit noted by said gauges.
- the automatic system takes into account, in particular, the vibrations of the tape measured in relation to an average position as well as the temperature and pressure of the air in the distribution chamber, and controls the position of each adjustment means using a sensor associated with it.
- the first jaw for supporting the deformable lip extends in a substantially vertical direction and parallel to the strip B leaving the galvanizing bath and that the second jaw extends in a direction substantially parallel to the surface of the bath.
- the adjustment cylinders are preferably placed in a recessed part formed on the external face of the first jaw, and an insulating screen, fixed on the first jaw, is interposed between the strip B and the cylinders and closes towards outside the hollowed out part, the latter being associated with air blast cooling means.
- each nozzle a device for cleaning the slit comprising a knife penetrating between the opposite faces of the two lips extending over the entire width of these, said knife being mounted on a carriage movable along the two jaws over the entire length of the slot and associated with means for controlling its movement alternately in one direction and in the other.
- the subject of the invention is also a galvanizing equipment comprising such a system.
- the galvanizing equipment shown diagrammatically in FIG. 1 comprises, as usual, an elongated tank filled with a galvanizing bath 1 of molten zinc in which a strip B passing through exits from a conventional treatment chain 12, by example, heat treatment furnaces, followed by a cooling zone 13.
- the path of the strip inside the bath 1 is determined by deflector rollers 15 ′ and a lower roller 15 immersed in the bath 1. Rollers 16 guide and stabilize the strip B which leaves the bath in a substantially vertical direction.
- the strip B passes through a device for regulating the thickness of the zinc deposit comprising two nozzles L1, L2, placed on either side of the strip B and projecting on each face from the latter, a flat air space directed along a plane substantially perpendicular to the strip B. The latter is then directed to the next installation, for example a skin-pass rolling mill 14.
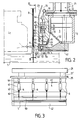
- Figures 2 and 3 show in detail an air knife blowing nozzle S according to the invention, respectively in cross section and in front view.
- the device S comprises two identical nozzles L1 and L2 respectively disposed on either side of the strip B.
- Each nozzle L1 (L2) is connected to a circuit 2 for supplying pressurized air which opens into a chamber 3 making it possible to distribute the air flow uniformly and to homogenize the pressure over the entire length of said nozzle L1 (L2).
- the chamber 3 has, for example, a rectangular parallelepiped shape whose bottom is substantially horizontal and is provided, on the side of the galvanizing bath 1 and the strip B, with an opening 31 for the expulsion of air to a acceleration chamber 4 limited by two jaws 41, 42, fixed on the walls of chamber 1, on either side of the opening 31, and the internal faces of which converge towards one another so that the cross section of the chamber 4 gradually narrows up to an outlet opening 5 limited by two opposite lips 51, 52, slightly spaced, which are formed, respectively, on the opposite ends of the upper two jaws 41 and lower 42 .
- the lower jaw 42 extends horizontally above the galvanizing bath 1 and towards the strip B while the upper jaw 41 extends substantially parallel to the strip B in the direction of the jaw 42 with which it defines the opening slot 5 of the nozzle L1 (L2).
- the opposite parts of the jaws 41 and 42 converge towards each other until the opening 5 so as to define, for the air coming from the chamber 3, a throttling and acceleration zone of the air which is evacuated through the opening 5.
- a perforated sheet 32 is interposed in the opening 31.
- the upper jaw 41 which extends in a direction substantially parallel to the strip B, is provided, at its lower end opposite the lower jaw 42, with a housing 43 limited, on the side of the chamber 3, by a vertical wall 44.
- the upper jaw 41 consists of an elongated piece fixed to the front wall 20 of the distribution chamber 3 and extended, at its base and on the side of the chamber 4, by a plate 45 which descends to the below the level of the lower end of the jaw 41 so as to limit, with the latter, the housing 43 in which is placed a profile 53 of flexible, elastically deformable material, the lower face 51 of which constitutes the movable lip of the slot 5.
- the height of the housing 43 determined by the vertical face 44 of the plate 45 must be slightly greater than the amplitude of adjustment of the slot 5 which it is desired to obtain.
- the lower edge of the plate 45 is rounded and is connected by an inclined face 55 of the profile 53 to the upstream edge of the horizontal face 51.
- the upper face of the lower jaw 42, facing the chamber 4 is provided with a bulge 47 which rises slightly, by an inclined face 56, to a horizontal face 52 placed opposite the horizontal face 51 of the section 53 and constituting the fixed lip of the slot 5.
- the two opposite faces 55, 56 constitute a nozzle which converges towards the slot 5.
- the profile 53 preferably has a U-shaped section and therefore comprises a horizontal part in the form of an elongated strip stiffened by two vertical ribs, respectively internal and external, the internal rib, turned towards the side of the chamber 4, being limited by a vertical face 54 which is applied against the vertical face 44 of the plate 45.
- the upper jaw 41 comprises, on the side facing the band B, a hollowed out portion 46 in which are placed a plurality of jacks 6 of the hydraulic, pneumatic or grease type, and distributed regularly over the entire length of the jaw 41 , as shown in Figure 3.
- Each cylinder 6 is double-acting and comprises a piston displaceable inside a body 61 fixed on the jaw 41 and a rod 62 directed vertically downwards and the end of which is fixed on a pusher 63 mounted sliding vertically in the lower part of the jaw 41 and the lower end of which is fixed to the profile 53.
- the section 53 deviates more or less from the opposite end of the lower jaw 42, which makes it possible to adjust the width of the slot 5.
- the longitudinal profile of the profile 53 and, consequently, the height of the opening 5 can be varied over the entire length thereof. We can thus adjust the impact force of the air gap and, therefore, the thickness of the zinc deposit over the entire width of strip B.
- the section 53 slides vertically along the vertical face 44 of the housing 43 on which the face 54 of the section remains applied, the lower edge of the plate 45 thus constituting a sealing skirt which covers the corresponding edge of the flexible section 53 while avoiding the passage of air between the latter and the jaw 41.
- the lower face 51 of the section 53 which constitutes the movable lip limiting the slot 5 extends horizontally over a fairly large distance relative to the height of the slot and the horizontal face 52 of the lower jaw 42, placed opposite face 51, covers the same distance.
- the slot 5 has a rectangular cross section of great length with respect to its height, which ensures regulation of the air flow, in the manner of a nozzle.
- the optimal length of the slit should be between four and six times its height.
- the deformable lip 53 slides along the holding face 44 and the horizontal face 51 of the profile 53 therefore moves parallel to itself and to the face 52 of the lower jaw 42, the slot 5 retaining a rectangular cross section over its entire length.
- the air knife thus guided, over a certain distance between the parallel faces 51, 52, has less tendency to flare and retains all of its impact force with a knife effect, which makes it possible to ensure precise regulation. of the coating thickness of zinc.
- jacks 6 for example from 10 to 30, distributed over the entire length of the jaw and whose spacing is such that the difference in width of the opening 5 between two successive cylinders does not exceed one millimeter.
- the jacks 6 are electronically controlled either by an outside operator acting on a desk, or by means of an automatic system for controlling the width of the opening 5 at each jack 6, for example as a function of the thickness of the metal deposit on the strip B.
- This thickness can be controlled in real time by thickness gauges (not shown) distributed over the entire width of the strip B, possibly in a number equal to that of the jacks, so as to control the thickness of the deposit on the area opposite each cylinder.
- Each cylinder 6 is associated with a displacement sensor 64, for example of the inductive type, which measures the displacement of the piston of the cylinder. It is also possible to use non-contact capacitive sensors 64 ′ arranged on the lower jaw 42 so as to measure the width of the opening 5.
- the efficiency of the air knife thus produced does not only depend on the width of the opening 5, but also on the pressure and the temperature of the air.
- the latter is supplied, as indicated diagrammatically in FIG. 3, from a manifold 2 extending all along bedroom 3 and communicating with it by several pipes 21 regularly distributed.
- Pressure sensors also distributed over the length of the chamber 8, make it possible to check the uniformity of the pressure which can be obtained, for example, by placing an adjustable diaphragm 22 at the outlet of each tube 21.
- the air temperature is also measured by one or more sensors 33 distributed over the chamber 3 and the temperature of the metallic part, for example of the jaw 41, is also measured.
- the strip B leaving the galvanizing bath heats the device by radiation and it is therefore necessary to avoid too great a rise in temperature of the adjustment means 6 and of the sensors and, for example, to maintain them at a temperature of around 40 °.
- an insulating screen 23 can be interposed between the strip B and the jaw 41.
- the latter can be provided with channels 24 for circulation of a cooling fluid.
- one can also place along the upper part of the chamber 3 a ramp 25 for blowing air into the space between the insulating panel 23 and the jaw 41, so as to cool the latter as well as the assembly jacks 6 when these are placed outside the jaw.
- Sensors 35 can therefore be distributed over the length of the jaw, for example one at each end and one in the middle, to measure the vibrations of the strip on either side of a mean position, the measurement being taken into account in real time in the control of the opening 5.
- the efficiency of the air gap which also depends on the distance of the strip from the nozzle, is thus increased.
- the device according to the invention makes it possible, if necessary, to make a non-uniform adjustment of the thickness of the deposit over the width of the strip since each actuator for adjusting the opening of the nozzles corresponds to a zone determined over the width of the strip can be adjusted independently of the others.
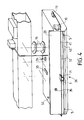
- FIG. 4 shows such equipment provided with means 26 allowing a cleaning of the slot 5, which mainly comprises a shuttle or carriage 7 moved by means of cables 72 along the face of the lip 51 and which is opposite the strip B.
- This carriage carries a knife 71 of a corresponding length substantially the width of the lip and which enters the opening 5.
- the cables pass over pulleys 70 and are actuated by motorized drive means 73 allowing the shuttle 7 to move with the knife 71, in one direction or the other, along the opening 5, which performs automatic cleaning and, therefore, maintaining the width thereof.
- the passage of the knife along the slot 5 is rapid and does not disturb the operation of the air knife, so that the coating remains regular in thickness and in appearance.
- the slot cleaning device 5 which has just been described is particularly effective and could be used in other air knife devices.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- La présente invention est relative à un dispositif à lame d'air pour la régulation, dans une ligne de galvanisation à chaud, de l'épaisseur du dépôt de zinc sur une bande en sortie du bain de galvanisation.
- Les systèmes du type à lames d'air sont connus depuis longtemps. Ils comportent classiquement deux buses de soufflage disposées respectivement d'un côté et de l'autre de la bande à galvaniser, dans la zone où celle-ci ressort du bain de galvanisation. Ces deux lames d'air sont soufflées de chaque côté de la bande. Ces buses s'étendent sur toute la largeur de ladite bande, le plan desdites lames d'air étant sensiblement perpendiculaire au plan principal de la bande. L'épaisseur de dépôt de zinc obtenue dépend de la force d'impact des lames d'air sur la bande qui peut être réglée en agissant sur la pression de l'air dans la buse ou sur la distance de la buse à la bande.
- Une telle buse est décrite, par exemple, dans le document FR-A-2.090.313 et comprend, d'une façon générale, une chambre d'alimentation et de répartition de l'air débouchant dans une chambre d'accélération, limitée par deux mâchoires convergeant l'une vers l'autre jusqu'à une ouverture limitée par deux lèvres opposées faiblement espacées, pour la formation d'une lame d'air soufflée en direction de la bande.
- Dans cette disposition, l'une des mâchoires est fixe et l'autre mâchoire peut se déformer sous l'action d'une pluralité de poussoirs répartis sur toute sa longueur de façon à faire varier l'épaisseur de la lame de fluide depuis les bords jusqu'au centre de la bande métallique. Chaque poussoir est associé à 'un organe de réglage commandé individuellement par une tige s'étendant au-dessus du bain de zinc et, donc, soumise au rayonnement de celui-ci. Un tel mode de réglage n'est donc pas très précis et peut difficilement être commandé à distance.
- D'autre part, pour faire varier l'épaisseur de la lame d'air, la mâchoire mobile, qui est encastrée à sa base, du côté opposé à l'ouverture, sur la paroi de la chambre de répartition, est munie d'un amincissement ou d'une fente lui permettant de se déformer, en pivotant autour de cette fente, pour régler la largeur de la lame d'air . Il en résulte que le profil de celle-ci, en section droite, s'évase plus ou moins en fonction du réglage de son épaisseur et que la pression du jet sur la bande peut varier.
- Dans une autre disposition décrite dans le document US-A-3.841.557, le réglage de la largeur de l'ouverture est réalisé au moyen d'une série de résistances électriques placées à l'intérieur de l'une des mâchoires et réparties sur toute la longueur de celle-ci, la mâchoire étant, en outre, munie d'un système de refroidissement. Le réglage de la largeur de la fente est obtenu par une sorte d'effet de bilame et peut donc être commandé à distance mais son amplitude est nécessairement limitée. En outre, une telle disposition est assez compliquée et coûteuse.
- L'invention remédie à de tels inconvénients et a donc pour objet un nouveau dispositif de formation d'une lame d'air de régulation d'un dépôt métallique qui permet, par des moyens simples, d'assurer un réglage dynamique de l'épaisseur de la lame d'air au cours du défilement de la bande, un tel réglage pouvant être effectué à distance. En outre, la fente de sortie de l'air présente une section rectangulaire qui permet d'obtenir un véritable effet de couteau et ce profil n'est pas modifié par le réglage de l'épaisseur de la fente.
- D'une façon générale, le dispositif comporte donc au moins une buse de soufflage d'un fluide gazeux tel que de l'air, associée à une chambre de répartition reliée à un circuit d'alimentation en air et débouchant dans une ouverture en forme de fente s'étendant transversalement sur toute la largeur de la bande et limitée par deux lèvres opposées faiblement espacées, ménagées respectivement aux extrémités de deux mâchoires, respectivement une première mâchoire et une seconde mâchoire, convergeant l'une vers l'autre depuis la sortie de la chambre de répartition jusqu'à la fente pour la formation de la lame d'air, suivant une direction moyenne transversale au plan de défilement de la bande B, au moins l'une desdites mâchoires étant déformable élastiquement et associée à des moyens de réglage de son profil, répartis sur toute sa longueur pour le réglage de la largeur de la fente.
- Conformément à l'invention, la fente de formation de la lame d'air A est limitée par deux faces planes parallèles entre elles, définissant la direction de la lame d'air A, et que l'une desdites faces de limitation est ménagée sur une lèvre déformable constituée d'un profilé en matière souple élastiquement déformable, s'étendant à l'intérieur d'un évidement ménagé à l'extrémité d'une première mâchoire et limitée, du côté amont dans le sens de soufflage de l'air, par une face plane de maintien sensiblement perpendiculaire à la direction de la lame d'air A, ledit profilé comportant, du côté amont, une face correspondante de guidage et d'étanchéité, appliquée contre ladite face de maintien, ledit profilé se déformant sous l'action des moyens de réglage de la largeur de la fente avec déplacement de la face plane parallèlement à elle-même et coulissement de la face de guidage le long de la face de maintien de la mâchoire.
- De façon particulièrement avantageuse, la face plane de la lèvre déformable s'étend, dans le sens de soufflage de l'air, sur une distance égale à plusieurs fois la largeur maximale de la fente. La face opposée de la lèvre fixe est ménagée, de préférence, sur un renflement de la seconde mâchoire et s'étend sensiblement sur la même largeur que la lèvre déformable.
- Dans un mode de réalisation préférentiel, le profilé souple constituant la lèvre déformable comporte une partie en forme de bande allongée sur laquelle est ménagée la face plane de limitation de la fente et, au moins du côté amont, une nervure de raidissement sur laquelle est ménagée la face de guidage appliquée contre la face de maintien.
- De préférence, les moyens de réglage de la largeur de la fente sont constitués par une pluralité de vérins, par exemple hydrauliques ou pneumatiques ou à graisse, répartis régulièrement sur toute la longueur de la lèvre déformable et ces vérins sont actionnés individuellement par un système automatique de réglage de la largeur de l'ouverture sur toute la longueur de celle-ci en fonction des différents paramètres déterminant l'épaisseur du dépôt métallique. En particulier, un tel système automatique peut comprendre une jauge unique, déplaçable sur la largeur de la bande, ou bien une pluralité de jauges, régulièrement réparties, pour la mesure de l'épaisseur du dépôt sur la bande après passage devant la ou les buses, la ou les jauges étant associées à des moyens d'asservissement de la position des vérins de réglage en fonction de l'épaisseur de dépôt relevée par lesdites jauges.
- Pour régler la largeur de l'ouverture, le système automatique tient compte, notamment, des vibrations de la bande mesurées par rapport à une position moyenne ainsi que de la température et de la pression de l'air dans la chambre de répartition, et contrôle la position de chaque moyen de réglage à l'aide d'un capteur qui lui est associé.
- Dans un mode de réalisation particulièrement avantageux, la première mâchoire de support de la lèvre déformable s'étend suivant une direction sensiblement verticale et parallèlement à la bande B sortant du bain de galnanisation et que la seconde mâchoire s'étend suivant une direction sensiblement parallèle à la surface du bain.
- Par ailleurs, les vérins de réglage sont placés, de préférence, dans une partie évidée ménagée sur la face externe de la première mâchoire, et un écran isolant, fixé sur la première mâchoire, est interposé entre la bande B et les vérins et ferme vers l'extérieur la partie évidée, cette dernière étant associée à des moyens de refroidissement par soufflage d'air.
- D'autre part, pour assurer une régulation parfaite de la lame d'air, il est nécessaire que la fente soit parfaitement dégagée sur toute sa longueur. A cet effet, il est avantageux d'associer à chaque buse un dispositif de nettoyage de la fente comportant un couteau pénétrant entre les faces opposées des deux lèvres en s'étendant sur toute la largeur de celles-ci, ledit couteau étant monté sur un chariot déplaçable le long des deux mâchoires sur toute la longueur de la fente et associé à des moyens de commande de son déplacement alternativement dans un sens et dans l'autre.
- L'invention a encore pour objet un équipement de galvanisation comportant un tel système.
- La description qui suit d'un mode de réalisation particulier de l'invention est purement illustrative et non limitative. Elle doit être lue en regard des dessins annexés sur lesquels :
- la Figure 1 est une représentation schématique d'un équipement de galvanisation à chaud comportant un système à lames d'air conforme à l'invention ;
- la Figure 2 est une vue en coupe des buses de soufflage d'un système conforme à l'invention ;
- la Figure 3 est une vue selon la ligne III-III de la Figure 2.
- la Figure 4 est une représentation schématique en perspective du dispositif équipé de moyens de nettoyage.
- L'équipement de galvanisation représenté schématiquement sur la Figure 1, comprend, comme habituellement, une cuve allongée remplie d'un bain de galvanisation 1 de zinc fondu dans lequel on fait passer une bande B sortant d'une chaîne de traitement classique 12, par exemple, des fours de traitement thermique, suivie d'une zone de refroidissement 13.
- Le trajet de la bande à l'intérieur du bain 1 est déterminé par des rouleaux déflecteurs 15' et un rouleau inférieur 15 immergé dans le bain 1. Des rouleaux 16 assurent le guidage et la stabilisation de la bande B qui sort du bain suivant une direction sensiblement verticale.
- Immédiatement après sa sortie du bain de galvanisation 1, la bande B passe dans un dispositif de régulation de l'épaisseur du dépôt de zinc comportant deux buses L1, L2, placées de part et d'autre de la bande B et projetant sur chaque face de celle-ci, une lame d'air plate dirigée suivant un plan sensiblement perpendiculaire à la bande B. Celle-ci est ensuite dirigée vers l'installation suivante, par exemple un laminoir skin-pass 14.
- Les Figures 2 et 3 représentent en détail une buse de soufflage de lame d'air S selon l'invention, respectivement en coupe transversale et en vue de face.
- Comme indiqué sur la Figure 2, le dispositif S comprend deux buses identiques L1 et L2 disposées respectivement de part et d'autre de la bande B. Chaque buse L1 (L2) est reliée à un circuit 2 d'alimentation en air sous pression qui débouche dans une chambre 3 permettant de répartir uniformément le débit d'air et d'homogénéiser la pression sur toute la longueur de ladite buse L1 (L2).
- La chambre 3 présente, par exemple, une forme parallélépipédique rectangle dont le fond est sensiblement horizontal et est munie, du côté du bain de galvanisation 1 et de la bande B, d'une ouverture 31 pour l'expulsion de l'air vers une chambre d'accélération 4 limitée par deux mâchoires 41, 42, fixées sur les parois de la chambre 1, de part et d'autre de l'ouverture 31, et dont les faces internes convergent l'une vers l'autre de telle sorte que la section transversale de la chambre 4 se retrécisse progressivement jusqu'à une ouverture de sortie 5 limitée par deux lèvres opposées 51, 52, légèrement espacées, qui sont ménagées, respectivement, sur les extrémités en regard des deux mâchoires supérieure 41 et inférieure 42.
- De préférence, la mâchoire inférieure 42 s'étend horizontalement au-dessus du bain de galvanisation 1 et vers la bande B alors que la mâchoire supérieure 41 s'étend sensiblement parallèlement à la bande B en direction de la mâchoire 42 avec laquelle elle définit l'ouverture en forme de fente 5 de la buse L1 (L2). Les parties en regard des mâchoires 41 et 42 convergent l'une vers l'autre jusqu'à l'ouverture 5 de façon à définir, pour l'air venant de la chambre 3, une zone d'étranglement et d'accélération de l'air qui est évacué par l'ouverture 5. Pour assurer une bonne répartition de l'air venant de la chambre 3, une tôle percée 32 est interposée dans l'ouverture 31.
- La mâchoire supérieure 41, qui s'étend suivant une direction sensiblement parallèle à la bande B, est munie, à son extrémité inférieure en regard de la mâchoire inférieure 42, d'un logement 43 limité, du côté de la chambre 3, par une paroi verticale 44.
- Dans l'exemple représenté, la mâchoire supérieure 41 est constituée d'une pièce allongée fixée sur la paroi antérieure 20 de la chambre de répartition 3 et prolongée, à sa base et du côté de la chambre 4, par une plaque 45 qui descend au-dessous du niveau de l'extrémité inférieure de la mâchoire 41 de façon à limiter, avec celle-ci, le logement 43 dans lequel est placé un profilé 53 en matière souple, élastiquement déformable, dont la face inférieure 51 constitue la lèvre mobile de la fente 5.
- La hauteur du logement 43 déterminée par la face verticale 44 de la plaque 45 doit être un peu supérieure à l'amplitude de réglage de la fente 5 que l'on souhaite obtenir.
- Par ailleurs, le bord inférieur de la plaque 45 est arrondi et se raccorde par une face inclinée 55 du profilé 53 au bord amont de la face horizontale 51. De la même façon, la face supérieure de la mâchoire inférieure 42, tournée vers la chambre 4, est munie d'un renflement 47 qui remonte légèrement, par une face inclinée 56, jusqu'à une face horizontale 52 placée en face de la face horizontale 51 du profilé 53 et constituant la lèvre fixe de la fente 5.
- Ainsi, les deux faces opposées 55, 56, constituent un ajutage qui converge vers la fente 5.
- Le profilé 53 a, de préférence, une section en U et comporte donc une partie horizontale en forme de bande allongée raidie par deux nervures verticales, respectivement interne et externe, la nervure interne, tournée du côté de la chambre 4, étant limitée par une face verticale 54 qui est appliquée contre la face verticale 44 de la plaque 45.
- Par ailleurs, la mâchoire supérieure 41 comporte, du côté tourné vers la bande B, une partie évidée 46 dans laquelle sont placés une pluralité de vérins 6 du type hydraulique, pneumatique ou à graisse, et répartis régulièrement sur toute la longueur de la mâchoire 41, comme on l'a indiqué sur la Figure 3.
- Chaque vérin 6 est à double effet et comprend un piston déplaçable à l'intérieur d'un corps 61 fixé sur la mâchoire 41 et une tige 62 dirigée verticalement vers le bas et dont l'extrémité est fixée sur un poussoir 63 monté coulissant verticalement dans la partie inférieure de la mâchoire 41 et dont l'extrémité inférieure est fixée sur le profilé 53.
- Sous l'action des vérins 6 et des poussoirs respectifs 63, le profilé 53 s'écarte plus ou moins de l'extrémité en regard de la mâchoire inférieure 42, ce qui permet de régler la largeur de la fente 5. En réglant différemment les positions des poussoirs 63 au moyen de leur vérin respectif, on peut faire varier le profil longitudinal du profilé 53 et, par conséquent, la hauteur de l'ouverture 5 sur toute la longueur de celle-ci. On peut ainsi régler la force d'impact de la lame d'air et, par conséquent, l'épaisseur du dépôt de zinc sur toute la largeur de la bande B.
- Grâce à cette disposition, le profilé 53 coulisse verticalement le long de la face verticale 44 du logement 43 sur laquelle reste appliquée la face 54 du profilé, le bord inférieur de la plaque 45 constituant ainsi une jupe d'étanchéité qui recouvre le bord correspondant du profilé souple 53 en évitant le passage d'air entre ce dernier et la mâchoire 41.
- Par ailleurs, la face inférieure 51 du profilé 53, qui constitue la lèvre mobile limitant la fente 5, s'étend horizontalement sur une distance assez importante par rapport à la hauteur de la fente et la face horizontale 52 de la mâchoire inférieure 42, placée en regard de la face 51, couvre la même distance.
- Il en résulte que la fente 5 a une section droite rectangulaire de grande longueur par rapport à sa hauteur, ce qui assure une régulation du débit d'air, à la façon d'un ajutage. Pour éviter une diminution de pression résultant de la perte de charge, la longueur optimale de la fente doit être comprise entre quatre et six fois sa hauteur.
- Par ailleurs, lors de réglage de la hauteur de la fente 5, la lèvre déformable 53 coulisse le long de la face de maintien 44 et la face horizontale 51 du profilé 53 se déplace donc parallèlement à elle-même et à la face 52 de la mâchoire inférieure 42, la fente 5 conservant une section droite rectangulaire sur toute sa longueur.
- La lame d'air ainsi guidée, sur une certaine distance entre les faces parallèles 51, 52, a moins tendance à s'évaser et garde toute sa force d'impact avec un effet de couteau, ce qui permet d'assurer une régulation précise de l'épaisseur du revêtement de zinc.
- Pour assurer le réglage du profil de la lèvre déformable 53, on peut utiliser un assez grand nombre de vérins 6, par exemple de 10 à 30, répartis sur toute la longueur de la mâchoire et dont l'écartement est tel que la différence de largeur de l'ouverture 5 entre deux vérins successifs ne dépasse pas un millimètre.
- Les vérins 6 sont commandés électroniquement soit par un opérateur extérieur agissant sur un pupitre, soit au moyen d'un système automatique d'asservissement de la largeur de l'ouverture 5 au niveau de chaque vérin 6, par exemple en fonction de l'épaisseur du dépôt métallique sur la bande B. Cette épaisseur peut être contrôlée en temps réel par des jauges d'épaisseur (non représentées) réparties sur toute la largeur de la bande B, éventuellement en nombre égal à celui des vérins, de façon à contrôler l'épaisseur du dépôt sur la zone en regard de chaque verin.
- Chaque vérin 6 est associé à un capteur de déplacement 64, par exemple du type inductif, qui mesure le déplacement du piston du vérin. On peut aussi utiliser des capteurs capacitifs sans contact 64' disposés sur la mâchoire inférieure 42 de façon à mesurer la largeur de l'ouverture 5.
- Cependant, l'efficacité du couteau d'air ainsi réalisé ne dépend pas seulement de la largeur de l'ouverture 5, mais aussi de la pression et de la température de l'air.
- Pour assurer une bonne répartition de l'air sur toute la longueur de la chambre 3, celle-ci est alimentée, comme on l'a indiqué schématiquement sur la Figure 3, à partir d'un collecteur 2 s'étendant tout le long de la chambre 3 et communiquant avec celle-ci par plusieurs tubulures 21 régulièrement réparties. Des capteurs de pression, également répartis sur la longueur de la chambre 8, permettent de vérifier l'uniformité de la pression qui peut être obtenue, par exemple, en plaçant un diaphragme ajustable 22 à la sortie de chaque tubulure 21.
- La température de l'air est également mesurée par un ou plusieurs capteurs 33 répartis sur la chambre 3 et l'on mesure également la température de la partie métallique, par exemple de la mâchoire 41.
- En effet, la bande B sortant du bain de galvanisation chauffe le dispositif par rayonnement et il est donc nécessaire d'éviter une trop grande élévation de température des moyens de réglage 6 et des capteurs et, par exemple, de les maintenir à une température de l'ordre de 40°. A cet effet, un écran isolant 23 peut être interposé entre la bande B et la mâchoire 41. De plus, cette dernière peut être munie de canaux 24 de circulation d'un fluide de refroidissement. Mais on peut également placer le long de la partie supérieure de la chambre 3 une rampe 25 de soufflage d'air dans l'espace compris entre le panneau isolant 23 et la mâchoire 41, de façon à refroidir celle-ci ainsi que l'ensemble des vérins 6 lorsque ceux-ci sont placés à l'extérieur de la mâchoire.
- Il est ainsi possible de maintenir la température de l'ensemble de l'équipement à un niveau correct et uniforme. Par ailleurs, la mesure de la température de la mâchoire 41 permet de tenir compte des dilatations de celle-ci dans le système automatique d'asservissement de la hauteur de l'ouverture 5.
- Mais, pour obtenir un contrôle parfait de l'épaisseur du dépôt métallique, il est utile de tenir compte également des vibrations de la bande B qui, bien que maintenue par les galets de stabilisation 16, peut se déplacer légèrement de part et d'autre d'une position moyenne.
- Des capteurs 35 peuvent donc être répartis sur la longueur de la mâchoire, par exemple un à chaque extrémité et un au milieu, pour mesurer les vibrations de la bande de part et d'autre d'une position moyenne, la mesure étant prise en compte en temps réel dans l'asservissement de l'ouverture 5. L'efficacité de la lame d'air, qui dépend également de la distance de la bande par rapport à la buse, est ainsi accrue.
- On voit donc qu'il est possible de modifier le profil d'ouverture des buses en fonction de la largeur de la bande, des déformations thermomécaniques des lame d'air et, d'une façon générale, de tous les paramètres dont dépend leur efficacité. La régularité du dépôt de zinc est donc considérablement améliorée. En outre, il est possible d'intégrer le dispositif dans une boucle d'asservissement qui permet de réaliser une régulation automatique de l'épaisseur du revêtement.
- Il faut noter également que le dispositif selon l'invention permet, en cas de besoin, de réaliser un réglage non uniforme de l'épaisseur du dépôt sur la largeur de la bande puisque chaque vérin de réglage de l'ouverture des buses correspondant à une zone déterminée sur la largeur de la bande peut être réglée indépendamment des autres.
- Le dispositif peut encore être avantageusement complété par des moyens de nettoyage. A titre illustratif, on a représenté sur la Figure 4 un tel équipement muni de moyens 26 permettant un nettoyage de la fente 5, qui comportent principalement une navette ou chariot 7 déplacé pou moyen de câbles 72 le long de la face de la lèvre 51 et qui est en regard de la bande B. Ce chariot porte un couteau 71 d'une longueur correspondant sensiblement'à la largeur de la lèvre et qui pénètre dans l'ouverture 5 . Les câbles passent sur des poulies 70 et sont actionnés par des moyens d'entraînement motorisés 73 permettant le déplacement de la navette 7 avec le couteau 71, dans un sens ou dans l'autre, tout le long de l'ouverture 5, ce qui réalise un nettoyage automatique et, par conséquent, le maintien de la largeur de celle-ci. On notera que le passage du couteau le long de la fente 5 est rapide et ne perturbe pas le fonctionnement de la lame d'air, de sorte que le revêtement reste régulier en épaisseur et en aspect.
- De tels moyens de nettoyage permettent d'éviter des interventions manuelles nécessaires dans les dispositifs de l'art antérieur, ce qui permet d'éviter des risques pour le personnel. En outre, le nettoyage est réalisé de façon beaucoup plus précise que dans le cas d'un nettoyage manuel.
- Le dispositif de nettoyage de la fente 5 qui vient d'être décrit est particulièrement efficace et pourrait être utilisé dans d'autres dispositifs à lame d'air.
- Sur la Figure 4, ont été représentés les capteurs de déplacement 64 des vérins 6, les détecteurs 33 et 34 de température, le détecteur 35 pour la mesure des vibrations de la bande B.
- Les signes de référence, insérés après les caractéristiques techniques mentionnées dans les revendications, ont pour seul but de faciliter la compréhension de ces dernières et n'en limitent aucunement la portée.
Claims (17)
- Dispositif de régulation de l'épaisseur d'un dépôt métallique formé sur une bande (B) en sortie d'un bain de galvanisation (1) comportant au moins une buse (L1, L2) de soufflage d'un fluide gazeux tel que de l'air, associée à une chambre de répartition (3) reliée à un circuit d'alimentation (2) en air et débouchant dans une ouverture en forme de fente (5) s'étendant transversalement sur toute la largeur de la bande (B) et limitée par les extrémités opposées et faiblement espacées de deux mâchoires, respectivement une première mâchoire (41) et une seconde mâchoire (42), convergeant l'une vers l'autre depuis la sortie (31) de la chambre de répartition (3) jusqu'à la fente (5) pour la formation de la lame d'air (A) suivant une direction moyenne transversale au plan de défilement de la bande (B), au moins l'une desdites mâchoires (41) étant déformable élastiquement et associée à des moyens (6) de réglage de son profil, répartis sur toute sa longueur pour le réglage de la largeur de la fente (5),
caractérisé par le fait que la fente (5) de formation de la lame d'air (A) est limitée par deux faces planes (51, 52) parallèles entre elles, définissant la direction de la lame d'air (A), et que l'une desdites faces de limitation (51) est ménagée sur une lèvre déformable (53) constituée d'un profilé en matière souple élastiquement déformable, s'étendant à l'intérieur d'un évidement (43) ménagé à l'extrémité d'une première mâchoire (41) et limité, du côté amont dans le sens de soufflage de l'air, par une face plane de maintien (44) sensiblement perpendiculaire à la direction de la lame d'air (A), ledit profilé (53) comportant, du côté amont, une face correspondante (54) de guidage et d'étanchéité, appliquée contre ladite face de maintien (44), ledit profilé (53) se déformant sous l'action des moyens (6) de réglage de la largeur de la fente avec déplacement de la face plane (51) parallèlement à elle-même et coulissement de la face de guidage (54) le long de la face de maintien (44) de la mâchoire (41). - Dispositif de régulation selon la revendication 1, caractérisé par le fait que la face plane (51) de la lèvre déformable (53) s'étend, dans le sens de soufflage de l'air, sur une distance égale à plusieurs fois la largeur maximale de la fente (5).
- Dispositif de régulation selon la revendication 2, caractérisé par le fait que la face plane (51) de la lèvre déformable (53) s'étend sur une distance de l'ordre de cinq fois la largeur maximale de la fente (5).
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que la seconde face (52) de limitation de la fente (5), opposée à la première face (51), est ménagée sur un renflement (46) de l'extrémité de la seconde mâchoire (42) et s'étend, dans le sens de soufflage de l'air, sur la même distance que la première face (51), parallèlement à celle-ci.
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que les moyens (6) de réglage de la largeur de la fente (5) sont constitués par une pluralité de vérins, par exemple hydrauliques ou pneumatiques ou à graisse, répartis régulièrement sur toute la longueur de la lèvre déformable (53).
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que le profilé (53) constituant la lèvre déformable comporte une partie en forme de bande allongée sur laquelle est ménagée la face plane (51) de limitation de la fente (5) et, au moins du côté amont, une nervure de raidissement sur laquelle est ménagée la face de guidage (54) appliquée contre la face de maintien (44).
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que la face interne, tournée vers la chambre (3), de la première mâchoire (41) portant la lèvre déformable (53), est recouverte d'une plaque (45) prolongée au-delà de son extrémité, de façon à ménager, du côté externe, la face de maintien (44) limitant l'évidement (43) dans lequel est placée la lèvre déformable (53) en formant une jupe d'étanchéité s'opposant au passage de l'air entre ladite lèvre (53) et la première mâchoire (41).
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait qu'il est associé à un système automatique de réglage de la largeur de l'ouverture (12) sur toute la longueur de celle-ci en fonction des différents paramètres déterminant l'épaisseur du dépôt métallique.
- Dispositif de régulation selon la revendication 8, caractérisé par le fait que le système automatique de réglage comprend une pluralité de jauges de mesure de l'épaisseur du dépôt sur la bande (B) après passage devant la ou les buses (L1, L2), associées à des moyens d'asservissement de la position des vérins de réglage (6) en fonction de l'épaisseur de dépôt relevée par lesdites jauges.
- Dispositif de régulation selon l'une des revendications 8 et 9, caractérisé par le fait qu'il comprend des moyens de mesure des vibrations de la bande (B) par rapport à une position moyenne et que le système automatique tient compte des vibrations mesurées pour le réglage de la largeur de l'ouverture (5).
- Dispositif de régulation selon l'une quelconque des revendications 8 à 10, caractérisé par le fait qu'il comprend des moyens pour la mesure de la température et de la pression de la chambre (3), ainsi que des moyens pour détecter le déplacement des vérins (6), et que le système automatique tient compte de ces différentes mesures pour le réglage de la largeur de l'ouverture.
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que les vérins (6) de réglage de la position de la lèvre déformable (53) sont placés dans une partie évidée (46) ménagée sur la face externe de la première mâchoire (41).
- Dispositif de régulation selon la revendication 12, caractérisé par le fait que chaque vérin (6) actionne un poussoir monté coulissant sur l'extrémité de la première mâchoire (41) et fixé, à son extrémité opposée, sur la face interne (56) du profilé (53) opposé à la face (51) de limitation de la fente (5).
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que la première mâchoire (41) de support de la lèvre déformable (53) s'étend suivant une direction sensiblement verticale et parallèlement à la bande (B) sortant du bain de galvanisation (1) et que la seconde mâchoire (42) s'étend suivant une direction sensiblement parallèle à la surface du bain (1).
- Dispositif de régulation selon la revendication 14, caractérisé par le fait que, les vérins de réglage (6) étant placés dans une partie évidée (46) ménagée sur la face externe de la première mâchoire (41), un écran isolant (23), fixé sur la première mâchoire (41) est interposé entre la bande (B) et les vérins (6) et ferme vers l'extérieur la partie évidée (46), cette dernière étant associée à des moyens (25) de refroidissement par soufflage d'air.
- Dispositif de régulation selon l'une des revendications précédentes, caractérisé par le fait que chaque buse (L1) (L2) est munie d'un organe de nettoyage de la fente (5) comportant un couteau (71) pénétrant entre les faces opposées (51) (52) des deux lèvres en s'étendant sur toute la largeur de celles-ci, ledit couteau (71) étant monté sur un chariot (7) déplaçable le long des deux mâchoires (41, 42) sur toute la longueur de la fente (5) et associé à des moyens (72, 73) de commande de son déplacement alternativement dans un sens et dans l'autre.
- Equipement de galvanisation comportant un dispositif à lame d'air selon l'une des revendications précédentes.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9204819A FR2690170B1 (fr) | 1992-04-17 | 1992-04-17 | Dispositif à lame d'air de régulation d'un dépôt métallique. |
| FR9204819 | 1992-04-17 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0566497A1 EP0566497A1 (fr) | 1993-10-20 |
| EP0566497B1 true EP0566497B1 (fr) | 1996-06-26 |
Family
ID=9429037
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93400991A Expired - Lifetime EP0566497B1 (fr) | 1992-04-17 | 1993-04-15 | Dispositif à lame d'air pour réguler un dépÔt métallique |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US5332437A (fr) |
| EP (1) | EP0566497B1 (fr) |
| JP (1) | JPH06106500A (fr) |
| AU (1) | AU665504B2 (fr) |
| DE (1) | DE69303316T2 (fr) |
| ES (1) | ES2088647T3 (fr) |
| FR (1) | FR2690170B1 (fr) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE197822T1 (de) * | 1994-07-14 | 2000-12-15 | Fontaine Eng & Maschinen Gmbh | Vorrichtung und verfahren zum kontrollieren der beschichtungsgewicht eines metallüberzuges mittels blasdüsen |
| US5958512A (en) * | 1996-12-19 | 1999-09-28 | Avery Dennison Corporation | Method and apparatus for selectively removing or displacing a fluid on a web |
| AUPO473297A0 (en) * | 1997-01-22 | 1997-02-20 | Industrial Automation Services Pty Ltd | Coating thickness control |
| WO2000004999A1 (fr) * | 1998-07-21 | 2000-02-03 | Biocompatibles Limited | Enrobage |
| LU90421B1 (en) * | 1999-07-23 | 2001-01-24 | Trefil Arbed Bissen S A | Gas wiping nozzle for a wire coating apparatus |
| KR20020050858A (ko) * | 2000-12-22 | 2002-06-28 | 신현준 | 에어나이프의 노즐 갭 조절장치 및 그 방법 |
| WO2003018859A2 (fr) * | 2001-08-24 | 2003-03-06 | Posco | Appareil pour reguler le poids du revetement depose sur une bande pendant un processus de galvanisation en continu |
| KR20040048263A (ko) * | 2002-12-02 | 2004-06-07 | 주식회사 포스코 | 폭방향 에어 송풍량이 조절이 가능한 에어나이프 장치 |
| US7740744B2 (en) * | 2007-09-21 | 2010-06-22 | Georgia-Pacific Consumer Products Lp | Method and apparatus for removing residual tissue from parent rolls |
| EP2140944A1 (fr) * | 2008-07-03 | 2010-01-06 | Linde AG | Déflecteurs réglables pour essuyage au gaz |
| US20110177258A1 (en) * | 2008-09-23 | 2011-07-21 | Siemens Vai Metals Technologies Sas | Method and device for wiping liquid coating metal at the outlet of a tempering metal coating tank |
| CN104109829B (zh) * | 2013-04-19 | 2016-08-03 | 宝山钢铁股份有限公司 | 热镀锌机组气刀工作宽度控制方法 |
| EP3827903A1 (fr) * | 2019-11-29 | 2021-06-02 | Cockerill Maintenance & Ingenierie S.A. | Procédé de fabrication d'une bande métallique revêtue présentant un aspect amélioré |
| CN112986615B (zh) * | 2019-12-17 | 2023-11-07 | 亚智科技股份有限公司 | 量测装置及量测方法 |
| CN112899599B (zh) * | 2021-01-15 | 2022-06-28 | 山东钢铁集团日照有限公司 | 一种镀锌板热压应力硬化管状零部件的制备方法 |
| CN115478240B (zh) * | 2022-08-30 | 2023-07-18 | 武汉钢铁有限公司 | 一种气刀 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2090313B1 (fr) * | 1970-05-27 | 1974-04-26 | Italsider Spa | |
| DE2118253A1 (de) * | 1971-04-15 | 1972-10-26 | Demag Ag, 4100 Duisburg | Verfahren und Vorrichtung zum Regeln der Luftbeaufschlagung bei Bandbeschichtungsanlagen |
| US3841557A (en) * | 1972-10-06 | 1974-10-15 | Nat Steel Corp | Coating thickness control and fluid handling |
| US4270702A (en) * | 1978-04-26 | 1981-06-02 | Albany International Corp. | Adjustable orifice air knife |
| SU923761A1 (ru) * | 1980-06-27 | 1982-04-30 | Sp Kt B Upravlyayushchikh Vych | Сопло для удаления излишков припоя с печатных плат 1 |
| US4346129A (en) * | 1981-03-02 | 1982-08-24 | Republic Steel Corporation | Method and apparatus for thickness control of a coating |
| JPS583959A (ja) * | 1981-06-29 | 1983-01-10 | Sumitomo Metal Ind Ltd | 連続溶融亜鉛めつきにおける亜鉛付着量制御方法およびその装置 |
| JPS6059296B2 (ja) * | 1982-08-30 | 1985-12-24 | 川崎重工業株式会社 | 溶融金属吹拭装置のノズルスリット隙間制御方法 |
| US4515313A (en) * | 1982-12-27 | 1985-05-07 | Marshall And Williams Company | Air knife apparatus |
| FR2574957A1 (fr) * | 1984-12-14 | 1986-06-20 | Stein Heurtey | Procede et dispositif pour le controle et la regulation de l'epaisseur d'un revetement metallique mince depose sur un support |
| US4697542A (en) * | 1985-05-13 | 1987-10-06 | The Kohler Coating Machinery Corporation | Adjustable nozzle for coating equipment |
| JPS62133057A (ja) * | 1985-12-06 | 1987-06-16 | Nippon Kokan Kk <Nkk> | ガスワイピングノズル |
| JPS62133055A (ja) * | 1985-12-06 | 1987-06-16 | Nippon Kokan Kk <Nkk> | ガスワイピングノズル |
-
1992
- 1992-04-17 FR FR9204819A patent/FR2690170B1/fr not_active Expired - Lifetime
-
1993
- 1993-04-15 ES ES93400991T patent/ES2088647T3/es not_active Expired - Lifetime
- 1993-04-15 DE DE69303316T patent/DE69303316T2/de not_active Expired - Lifetime
- 1993-04-15 EP EP93400991A patent/EP0566497B1/fr not_active Expired - Lifetime
- 1993-04-16 US US08/047,210 patent/US5332437A/en not_active Expired - Lifetime
- 1993-04-19 AU AU37005/93A patent/AU665504B2/en not_active Expired
- 1993-04-19 JP JP5091473A patent/JPH06106500A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| JPH06106500A (ja) | 1994-04-19 |
| DE69303316T2 (de) | 1996-12-19 |
| AU665504B2 (en) | 1996-01-04 |
| ES2088647T3 (es) | 1996-08-16 |
| EP0566497A1 (fr) | 1993-10-20 |
| DE69303316D1 (de) | 1996-08-01 |
| US5332437A (en) | 1994-07-26 |
| AU3700593A (en) | 1993-10-21 |
| FR2690170A1 (fr) | 1993-10-22 |
| FR2690170B1 (fr) | 1995-03-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0566497A1 (fr) | Dispositif à lame d'air pour réguler un dépôt métallique | |
| WO2005002764A1 (fr) | Dispositif de realisation de couches minces de poudre notamment a hautes temperatures lors d'un procede base sur l'action d'un laser sur de la matiere | |
| EP2100673B1 (fr) | Procédé et dispositif de soufflage de gaz sur une bande en défilement. | |
| EP1199543B1 (fr) | Procédé et dispositif de detection de planéité | |
| EP0659518B1 (fr) | Installation de raboutage et de soudage au moyen d'un faisceau laser de deux bobines de bandes métalliques pour former une bande métallique continue | |
| EP0061412B1 (fr) | Procédé et dispositif pour fabriquer des bandes de mousse de polymères | |
| FR2566688A1 (fr) | Procede et dispositif pour la coulee en continu de bain de fusion de metal, notamment de bain de fusion d'acier | |
| EP0178281A2 (fr) | Installation pour le refroidissement d'un produit métallique en mouvement | |
| EP0046434B1 (fr) | Dispositif de réglage de la lèvre d'une caisse d'arrivée d'une machine à papier | |
| EP2083105A1 (fr) | Machine de traitement thermique de fils munie d'un dispositif de positionnement du tapis transporteur en défilement | |
| FR2725657A1 (fr) | Dispositif pour l'extrusion d'un cordon profile en polymere sur un objet en forme de plaque | |
| CH644288A5 (fr) | Procede et machine de coulee continue de metal. | |
| FR2688664A1 (fr) | Brosse. | |
| EP1323853B1 (fr) | Procédé et dispositif de frisage de fils | |
| LU81865A1 (fr) | Procede de fabrication en continu d'une bande en acier | |
| EP3663626A1 (fr) | Dispositif de réglage pour machine de fabrication de matelas en fibres minérales | |
| EP0659933A1 (fr) | Procédé de contrôle et de réglage de l'égouttage d'une suspension fibreuse sur une table de formation d'une machine à papier et dispositif pour la mise en oeuvre du procédé | |
| EP0730918A1 (fr) | Procédé et dispositif de planage de produits plats métalliques, tels que bandes, toles ou feuilles | |
| FR2574957A1 (fr) | Procede et dispositif pour le controle et la regulation de l'epaisseur d'un revetement metallique mince depose sur un support | |
| FR2726293A1 (fr) | Dispositif pour mesurer l'epaisseur d'un ruban composite de fibres sur un banc d'etirage, en particulier un banc d'etirage de regulation | |
| FR2513003A1 (fr) | Dispositif de fabrication de cables plats avec guide-fils | |
| EP0415827A1 (fr) | Dispositif de bombage de feuilles de verre | |
| EP1793027B3 (fr) | Dispositif de positionnement du tapis transporteur en defilement dans des machines de traitement thermique de fils | |
| CA3182174A1 (fr) | Etuve munie d'un systeme de mesure a l'interieur du matelas fibreux | |
| EP0374023A1 (fr) | Dispositif de distribution d'un solide pulvérulent en suspension dans un gaz sur un substrat en défilement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES GB IT NL |
|
| 17P | Request for examination filed |
Effective date: 19940402 |
|
| 17Q | First examination report despatched |
Effective date: 19950411 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES GB IT NL |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: BA2A Ref document number: 2088647 Country of ref document: ES Kind code of ref document: T3 |
|
| REF | Corresponds to: |
Ref document number: 69303316 Country of ref document: DE Date of ref document: 19960801 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2088647 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19960806 |
|
| ITF | It: translation for a ep patent filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20090409 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20101101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120618 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20120413 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120426 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20120524 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69303316 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69303316 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20130414 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20130718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20130416 Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20130416 Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20130414 |