EP0519054B1 - Methode d'obtention de culasses moulees composites - Google Patents
Methode d'obtention de culasses moulees composites Download PDFInfo
- Publication number
- EP0519054B1 EP0519054B1 EP92903814A EP92903814A EP0519054B1 EP 0519054 B1 EP0519054 B1 EP 0519054B1 EP 92903814 A EP92903814 A EP 92903814A EP 92903814 A EP92903814 A EP 92903814A EP 0519054 B1 EP0519054 B1 EP 0519054B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- alloys
- casting
- process according
- alloy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/0009—Cylinders, pistons
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/08—Casting in, on, or around objects which form part of the product for building-up linings or coverings, e.g. of anti-frictional metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
- B22D19/16—Casting in, on, or around objects which form part of the product for making compound objects cast of two or more different metals, e.g. for making rolls for rolling mills
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
Definitions
- the invention relates to the production of cylinder heads molded from aluminum alloys comprising at least two different alloys.
- the liquid alloys can comprise solid particles with the casting of various size and shape so as to produce composites with metallic matrix after solidification.
- This technique optimizes the choice of materials according to the main functions required in the different parts of the cylinder heads.
- search in the vicinity of the combustion chamber, for a tolerance to maximum hot damage, in particular in the inter-seat areas of the valves.
- the critical property is mechanical resistance, in order to give the cylinder head maximum rigidity and the best tightening capacity, with a minimum weight of the finished part.
- the Applicant has therefore researched and developed production techniques allowing different alloys to be cast in a cylinder head, and in particular alloys with high tolerance to damage on the combustion chamber side and alloys with low cost price and high mechanical resistance in the rest of the room.
- the invention is a process for molding composite cylinder heads comprising several successive layers (i) consisting of at least 2 different alloys consisting in casting into the cavity of a mold (1,2) by a supply system (4, 5) each layer of alloy (i-1) (i ⁇ 2) with waiting time (tA) characterized in that the latter is such that between the end of casting of the layer (i-1) and the start of casting of layer i, the layer (i-1) contains between 50 and 100% solid fraction in its lower part and 0 to 80% solid fraction in the upper part (interface zone) during the introduction of the alloy i.
- the part according to the invention consists of successive, contiguous and substantially horizontal layers.
- this involves defining the waiting time, t A , between the end of casting of each layer (i-1) and the start of layer i (i ⁇ 2), depending on the conditions of cooling of the molded part.
- t A is as low as possible correspondingly dimensioning the cooling system of the layer i-1.
- the cooling of the molded part is generally ensured by a metal soleplate traversed by a heat transfer fluid such as water.
- the solid fractions are determined beforehand experimentally by thermal analysis, for example by placing at least two thermocouples in each layer (i-1), one in the area close to the interface with the next layer, and the other near the base of the layer.
- the solid fractions are determined from these thermal analyzes by the use of balance diagrams of the cast metal assimilated in general to a binary alloy based on Al. The principle of the calculation is given in the Appendix.
- the feeding systems will be adapted so that the flow of each layer i (i ⁇ 2) does not create unacceptable erosion of the layer i-1 and that the layers are as uniform as possible.
- This adjustment is within the reach of those skilled in the art, for example, by optimizing feed channels or by using metallic or ceramic filters placed in the feed system, to regulate the flow rate. It is indeed necessary to obtain an interface (s) substantially flat and regular between the layers, controllable for example by micrography, macrography or scanning microscopy on cross section (s) perpendicular to the interface.
- the feeding systems can be asymmetrical, but they are preferably made symmetrical to facilitate obtaining layers of uniform thicknesses.
- a layer of material intended for heat resistance is typically formed, having a thickness of 15 to 25 mm on the combustion chamber side, the remainder consisting of the second alloy.
- the process for obtaining a bi (or multi) metallic cylinder head is therefore carried out by successively pouring into the cavity of a mold, either metallic, either sand, or mixed, two (or more) alloys of separate aluminum with an interface zone (s) the thinnest possible (s) made up of a mixture of cast alloys and without trace of skins oxides.
- the alloys are introduced into the mold cavity by independent feed systems.
- the level of each layer is obtained by measuring its quantity, for example by volume.
- the production of a multi-alloy cylinder head can be done by gravity casting technique, under low pressure, by liquid forging (squeeze casting) or any other industrial foundry technique adapted to obtaining cylinder heads.
- the mold is composed of a metallic sole (1) in cuprochrome (approximate composition Cu 60%, Cr 40%) of thickness 100 mm and clods in sand (2).
- This sole has a cooling circuit (3) in which the water circulates so as to maintain its temperature between 80 and 100 ° C.
- the mold is provided with two supply systems (4) and (5), vents, cores of the water and oil circulation circuits, intake and exhaust pipes, and usual weights (not shown).
- the coring process is the PEPSET process for clods (2), the cores of the oil circulation circuits and the intake and exhaust pipes, and ASHLAND for the cores of the water circulation circuits.
- the first metal is poured, from AS7G0.3 (according to French standard NF A 57702) at the temperature of 710 ° C (target temperature) over a height of 20 mm corresponding to the thickness of the cylinder head table (volumetric dosage).
- the supply system (5) is calculated so that the supply of AS7G0.3 lasts for approximately 15 s with a speed or flow of approximately 6.5 l / min at attacks (6).
- the second alloy an AS5U3G (standard 57702) at a temperature of 720 ° C. is introduced through the supply system (5) at the speed or flow rate of 30 l / min at attack. so that the horizontal component of the speed of this alloy is approx. 0.5 m / s to fill the rest of the mold without eroding the first metal.
- Duralcan F3A consisting of AS7G0.3 + 15% of SiC particles, is used as the first alloy and is cast under the same conditions as the AS7G of Example No. 1.
- the SiC particles do not modify the thermal analysis of the alloy, the calculation method for solidified fractions for normal aluminum alloys is applicable.
- the casting temperature of Duralcan is increased by 20 ° C so as to obtain the same fluidity as that of the base alloy not loaded, and therefore the same filling speeds.
- the solidified fraction during an isothermal, notably eutectic, transformation stage can be estimated from thermal analysis using a thermocouple placed in the layer considered, assuming that the solidified fraction varies linearly over time during isothermal transformation.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Meat, Egg Or Seafood Products (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Encapsulation Of And Coatings For Semiconductor Or Solid State Devices (AREA)
Description
- L'invention concerne la réalisation de culasses moulées en alliages d'aluminium comportant au moins deux alliages différents. Les alliages liquides peuvent comporter des particules solides à la coulée de taille et de forme variées de façon à réaliser des composites à matrice métallique après solidification.
- Cette technique permet d'optimiser le choix des matériaux selon les fonctions principales requises dans les différentes parties des culasses. A titre d'illustration, on peut citer la recherche, au voisinage de la chambre de combustion, d'une tolérance aux dommages à chaud maximale, notamment dans les zones intersièges des soupapes. Par contre, dans la partie froide de la culasse, notamment les piliers de fixation, la propriété critique est la résistance mécanique, afin de conférer à la culasse une rigidité maximale et la meilleure aptitude au serrage, avec un poids minimal de la pièce finie.
- Or actuellement, il n'existe pas de technique de fabrication permettant de résoudre de façon satisfaisante et économiquement viable le problème énoncé ci-dessus.
- En effet, il est certes possible de rechercher des matériaux présentant à la fois une forte résistance mécanique et une bonne tenue à chaud. Cependant, l'expérience montre que ce type de matériaux est coûteux. Par exemple, des composites à matrice métallique renforcés de particules de carbure de silicium de type DURALCAN coûtent, d'après les estimations des producteurs, de 2 à 3 fois plus cher que les alliages conventionnels de moulage, ce qui exclut leur utilisation pour la totalité de la culasse.
- De façon générale, il est nécessaire de limiter l'emploi de matériaux à hautes caractéristiques à une application locale, dans les zones où ils sont indispensables, ceci en raison de leur coût.
- Par ailleurs, il n'existe pas, à notre connaissance, de technique permettant d'insérer de tels matériaux dans une culasse. L'insertion d'alliages d'aluminium ou de composites à matrices métalliques (par exemple les alliages AlFe AlFeCe obtenus par métallurgie des poudres, puis corroyage, les alliages à hautes caractéristiques à chaud obtenus par procédé de type OSPREY, les composites à matrice métallique résultant d'imprégnation de préformes, par exemple par forgeage liquide - Squeeze Casting -...) placés à l'état solide dans la culasse au moment de la coulée se heurte à la difficulté de réussir à lier métallurgiquement le matériau de la culasse et celui du(ou des) insert(s).
- Une autre voie actuellement développée pour renforcer localement le matériau d'une culasse consiste en l'imprégnation à la coulée de préformes (notamment d'alumine ou de carbure de silicium ou de renforts constitués de fibres longues). Mais ce type de technologie présente des surcoûts de fabrication élevés par rapport aux techniques usuel les de coulée par gravité et/ou sous basse pression, notamment en raison de la nécessité d'effectuer un vide partiel, puis d'imposer des surpressions de plusieurs Pa qui obligent à recouvrir les noyaux de sable d'une couche protectrice, afin de ne pas les imprégner eux-mêmes de métal liquide.
- Enfin, il est connu du brevet FR-A-2638988 un procédé de moulage par coulées successives dans un même moule de deux alliages différents, tels que la solidification du second s'insère dans l'intervalle de solidification du premier, et qu'à l'interface la température du premier alliage en cours de solidification correspond avec celle du deuxième alliage coulé.
- La demanderesse a donc recherché et mis au point des techniques d'élaboration permettant de couler différents alliages dans une culasse, et notamment des alliages à haute tolérance aux dommages côté chambre de combustion et des alliages à bas prix de revient et forte résistance mécanique dans le reste de la pièce.
- L'invention est un procédé de moulage de culasses composites comportant plusieurs couches successives (i) constituées d'au moins 2 alliages différents consistant à couler dans la cavité d'un moule (1,2) par un système d'alimentation (4,5) chaque couche d'alliage (i-1) (i ≥ 2) avec temps d'attente (tA) caractérisé en ce que ce dernier est tel qu'entre la fin de coulée de la couche (i-1) et le début de coulée de la couche i, la couche (i-1) contienne entre 50 et 100% de fraction solide dans sa partie inférieure et 0 à 80% de fraction solide dans la partie supérieure (zone d'interface) lors de l'introduction de l'alliage i.
- La pièce selon l'invention est constituée de couches successives, jointives et sensiblement horizontales.
- Plus précisément, il est apparu qu'il faut que chaque couche i-1 (i ≥ 2) vérifie les conditions suivantes au moment de la coulée de la couche ultérieure i.
- * Face inférieure de la couche i-1 : 50 à 100% de fraction solide
- * Face supérieure de la couche i-1 : 0 à 80% de fraction solide et de préférence :
Face inférieure de la couche i-1 : 70 à 100% de fraction solide
Face supérieure de la couche i-1 : 10 à 40% de fraction solide - Ces conditions peuvent s'obtenir par ajustement du mode de refroidissement du métal coulé, visant une extraction calorifique maximale par la base de chaque couche et en attendant le temps nécessaire à l'établissement des conditions ci-dessus.
- Dans la pratique, il s'agit de définir le temps d'attente, tA, entre la fin de coulée de chaque couche (i-1) et le début de la couche i (i ≥ 2), en fonction des conditions de refroidissement de la pièce moulée.
- Pour des raisons évidentes de productivité, on cherche à ce que tA soit aussi faible que possible dimensionnant en conséquence le système de refroidissement de la couche i-1. Le refroidissement de la pièce moulée est généralement assuré par une semelle métallique parcourue par un fluide caloporteur tel que l'eau.
- Les fractions solides sont déterminées préalablement de façon expérimentale par analyse thermique, par exemple en plaçant au moins deux thermocouples dans chaque couche (i-1), l'un dans la zone proche de l'interface avec la couche suivante, et l'autre au voisinage de la base de la couche.
- Les fractions solides sont déterminées à partir de ces analyses thermiques par l'utilisation de diagrammes d'équilibre du métal coulé assimilé en général à un alliage binaire à base d'Al. Le principe du calcul est donné en Annexe.
- Les systèmes d'alimentation seront adaptés de sorte que la coulée de chaque couche i (i ≥ 2) ne crée pas d'érosion inacceptable de la couche i-1 et que les couches soient aussi uniformes que possible. Cet ajustement est à la portée de l'homme du métier par exemple, grâce à l'optimisation de chenaux d'alimentation ou par l'utilisation de filtres métalliques ou céramiques placés dans le système d'alimentation, pour en réguler le débit. Il faut en effet obtenir une (des) interface(s) sensiblement plane(s) et régulière(s) entre les couches, contrôlable(s) par exemple par micrographie, macrographie ou microscopie à balayage sur coupe(s) transversale(s) perpendiculaire(s) à l'interface.
- Les systèmes d'alimentation peuvent être dissymétriques, mais on les réalisera de préférence symétriques pour faciliter l'obtention de couches d'épaisseurs uniformes.
- Enfin, il est possible d'inerter la cavité du moule par un gaz inerte (CO2, Argon, Azote, etc) afin de minimiser la couche d'oxyde naturellement formée à la surface du métal liquide en cours de coulée, et donc de favoriser la liaison métallurgique entre les couches.
- En remplissant le moule dans ces conditions, on obtient des culasses présentant des couches successives d'alliages différents avec une liaison métallurgique de bonne qualité sans défauts d'oxydes (voir fig. 5 et 6), conformément au cahier des charges des constructeurs automobiles.
- Dans le cas de culasses bi-alliages, on forme une couche de matériau destiné à la tenue à chaud ayant typiquement une épaisseur de 15 à 25 mm côté chambre de combustion, le reste étant constitué du second alliage.
- Selon l'invention, le procédé d'obtention d'une culasse bi (ou multi) métallique s'effectue donc en coulant successivement dans la cavité d'un moule soit métallique, soit en sable, soit mixte, deux (ou plusieurs) alliages d'aluminium distincts avec une (des) zone(s) d'interface(s) la(les) moins épaisse(s) possible(s) constituée(s) d'un mélange des alliages coulés et sans trace de peaux d'oxydes.
- Pour ce faire, les alliages sont introduits dans la cavité du moule par des systèmes d'alimentation indépendants. Le niveau de chaque couche est obtenu en dosant sa quantité, par exemple en volume.
- Afin d'éviter une zone de mélange trop importante en deux couches d'alliages différents et successifs, il convient de laisser refroidir l'alliage de la couche i-1 (i ≥ 2) afin qu'il soit pâteux au moment de l'arrivée du métal liquide destiné à former la couche i.
- La réalisation de culasse multi-alliages peut se faire par technique de coulée par gravité, sous basse pression, par forgeage liquide (squeeze casting) ou tout autre technique industrielle de fonderie adaptée à l'obtention de culasses.
- L'invention sera mieux comprise à l'aide des exemples suivants illustrés par les fig. 1 à 7.
- . La fig. 1 représente schématiquement une vue de la pièce moulée obtenue et le sens du gradient thermique appliqué (flèche)
- . La fig. 2 représente en couche transversale une vue schématique d'un moule utilisable pour la mise en oeuvre de l'invention.
- . La fig. 3 représente une autre version dudit moule, qui permet d'obtenir la pièce moulée représentée en perspective à la fig. 4.
- . la fig. 5 représente une coupe macrographique transversale de la zone de liaison entre les deux alliages de la culasse obtenue dans les conditions rapportées à l'exemple 1 au grandissement x 25.
- . la fig. 6 représente une coupe macrographique transversale de la zone de liaison entre les 2 alliages de la culasse obtenue conformément aux conditions de l'exemple 2 au grandissement x 50.
- . la fig. 7 représente une courbe d'analyse thermique de la solidification d'un alliage eutectique Al-Si et la fig. 8 le diagramme d'équilibre de l'alliage binaire correspondant (Al-Si).
- Le moule est composé d'une semelle métallique (1) en cuprochrome (composition approximative Cu 60%, Cr 40%) d'épaisseur 100 mm et de mottes en sable (2). Cette semelle comporte un circuit de refroidissement (3) dans lequel circule l'eau de manière à maintenir sa température entre 80 et 100°C.
- Le moule est muni de deux systèmes d'alimentation (4) et (5), d'évents, de noyaux des circuits de circulation d'eau et d'huile, de pipes d'admission et d'échappement, et de masselottes habituelles (non représentés).
- Le procédé de noyautage est le procédé PEPSET pour les mottes (2), les noyaux des circuits de circulation d'huile et les pipes d'admission et d'échappement, et ASHLAND pour les noyaux des circuits de circulation d'eau.
- Par l'alimentation (4), on coule le premier métal, de l'AS7G0,3 (selon la norme française NF A 57702) à la température de 710°C (température visée) sur une hauteur de 20 mm correspondant à l'épaisseur de la table de la culasse (dosage volumétrique). Le système d'alimentation (5) est calculé de façon à ce que l'amenée d'AS7G0,3 dure environ 15 s avec une vitesse ou débit d'environ 6,5 l/mn aux attaques (6). Dès la fin de la coulée du premier alliage, on introduit par le système d'alimentation (5) le deuxième alliage, un AS5U3G (norme 57702) à la température de 720°C à la vitesse ou débit de 30 l/mn aux attaques de manière à ce que la composante horizontale de la vitesse de cet alliage soit env. 0,5 m/s afin de remplir le reste du moule sans éroder le premier métal.
- Le calcul des fractions solides dans le premier alliage (AS7G03) au moment de l'arrivée du deuxième métal à l'aide de l'enregistrement de la température du premier alliage, du diagramme Al-Si et de l'application de la règle des leviers en appliquant la méthode donnée en Annexe conduit aux résultats suivants :
- partie inférieure 10 (au contact de la semelle) : 82 %.
- partie supérieure 11 (dans la zone de l'interface) : 18%.
- Le Duralcan F3A, constitué de AS7G0,3 + 15% de particules de SiC, est utilisé comme premier alliage et est coulé dans les mêmes conditions que l'AS7G de l'exemple n° 1. Les particules de SiC ne modifiant pas l'analyse thermique de l'alliage, la méthode de calcul des fractions solidifiées pour les alliages d'aluminium normaux est applicable.
- Néanmoins, la température de coulée du Duralcan est augmentée de 20°C de manière à obtenir la même fluidité que celle de l'alliage de base non chargé, et donc les mêmes vitesses de remplissage.
- Mode de calcul des fractions solidifiées dans le cas d'alliages de type Al-Si hypoeutectiques (cas général des alliages de fonderie pour culasses).
- A partir du diagramme d'équilibre de la figure 7, pour un alliage type AlSi, de composition globale Co, on définit :
- T
- la température de l'alliage
- T1
- température de début de solidification
- T2
- température de fin de solidification (ici en coïncidence avec la température de palier eutectique)
- C1
- concentration en élément d'addition du métal solidifié en premier
- C2
- concentration en élément d'addition du métal solidifié en dernier, avant transformation du liquide eutectique.
- On assimile CM, composition moyenne, solidifiée avant la transformation eutectique à :

- C3
- concentration eutectique
- On applique alors la règle habituelle des leviers pour déterminer la fraction solidifiée à chaque stade de la solidification précédant la transformation isotherme (ou eutectique).
- Soit fso la fraction solidifiée obtenue juste avant la solidification de l'eutectique (T=T2) :
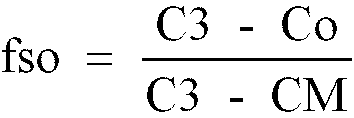
- La fraction solidifiée, fs, entre T1 et T2 peut être calculée soit par cette même règle des leviers à chaque température, soit par la formule suivante, plus rapide, si on assimile le solidus et le liquidus de l'alliage à deux droites entre T1 et T2 (hypothèse tout à fait acceptable dans le cadre de l'utilisation de cette demande de brevet) :
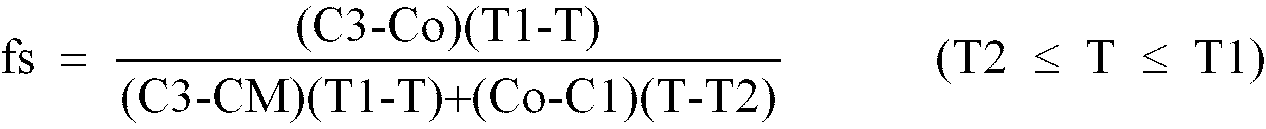
- La fraction solidifiée au cours d'un palier de transformation isotherme, notamment eutectique, peut être estimée à partir de l'analyse thermique grâce à un thermocouple placé dans la couche considérée, en supposant que la fraction solidifiée varie linéairement dans le temps au cours de la transformation isotherme.
- Dans le cas d'une transformation de type binaire (figure n° 6), on peut donc écrire avec une très bonne approximation, que la fraction totale solidifiée Fs est égale à :

Claims (9)
- Procédé de moulage de culasses composites comportant plusieurs couches successives (i) constituées d'au moins 2 alliages différents consistant à couler dans la cavité d'un moule (1,2) par un système d'alimentation (4,5) chaque couche d'alliage (i-1) (i ≥ 2) avec temps d'attente (tA) caractérisé en ce que ce dernier est tel qu'entre la fin de coulée de la couche (i-1) et le début de coulée de la couche i, la couche (i-1) contienne entre 50 et 100% de fraction solide dans sa partie inférieure et 0 à 80% de fraction solide dans la partie supérieure (zone d'interface) lors de l'introduction de l'alliage i.
- Procédé selon revendication 1 caractérisé en ce que la (les) fraction(s) solidifiée(s) sur la(les) face(s) supérieure(s) de la (des) couche(s) (i-1) (i ≥ 2) soit (soient) de préférence comprise(s) entre 10 et 40%.
- Procédé selon l'une des revendications 1 ou 2 caractérisé en ce que la (les) fraction(s) solidifiée(s) sur la(les) face(s) inférieure(s) de la (des) couche(s) (i-1) (i ≥ 2) soit (soient) de préférence comprise entre 70 et 100%.
- Procédé selon l'une des revendications 1 à 3 caractérisé en ce que le moule comporte une semelle métallique (1) refroidie à l'aide d'un fluide caloporteur.
- Procédé selon l'une des revendications 1 à 4 caractérisé en ce que le moule est protégé par une atmosphère inerte (CO2, Ar, N2), pendant la coulée.
- Procédé selon les revendications 1 à 4 caractérisé en ce que les alliages utilisés sont des alliages à base d'Al.
- Procédé selon les revendication 1 à 6 caractérisé en ce que les alliages coulész peuvent être chargés de fibres ou de particules céramiques (SiC, Al2O3).
- Procédé selon les revendication 1 à 7 caractérisé en ce que le moule en dehors de la semelle (1) est soit en sable, soit métallique ou mixte.
- Application du procédé selon l'une des revendications 1 à 8 à l'obtention de culasses en Al ou un de ses alliages, coulés par les procédés:- basse pression- gravité + basse pression- gravité.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9100377A FR2671310B1 (fr) | 1991-01-03 | 1991-01-03 | Methode d'obtention de culasses moulees composites. |
| FR9100377 | 1991-01-03 | ||
| PCT/FR1992/000003 WO1992011962A1 (fr) | 1991-01-03 | 1992-01-02 | Methode d'obtention de culasses moulees composites |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0519054A1 EP0519054A1 (fr) | 1992-12-23 |
| EP0519054B1 true EP0519054B1 (fr) | 1997-11-19 |
Family
ID=9408677
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92903814A Expired - Lifetime EP0519054B1 (fr) | 1991-01-03 | 1992-01-02 | Methode d'obtention de culasses moulees composites |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US5579822A (fr) |
| EP (1) | EP0519054B1 (fr) |
| JP (1) | JPH05505147A (fr) |
| KR (1) | KR100227544B1 (fr) |
| AT (1) | ATE160304T1 (fr) |
| BR (1) | BR9204096A (fr) |
| CA (1) | CA2071222C (fr) |
| DE (1) | DE69223178T2 (fr) |
| DK (1) | DK0519054T3 (fr) |
| ES (1) | ES2111062T3 (fr) |
| FR (1) | FR2671310B1 (fr) |
| GR (1) | GR3026079T3 (fr) |
| IE (1) | IE80792B1 (fr) |
| MX (1) | MX9200010A (fr) |
| PT (1) | PT99967B (fr) |
| WO (1) | WO1992011962A1 (fr) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6183995B1 (en) * | 1997-09-05 | 2001-02-06 | Lifespan Biosciences, Inc. | Methods of measuring gene expression using wax-embedded tissue specimens |
| DE19800593A1 (de) * | 1998-01-09 | 1999-07-15 | Gut Gieserei Umwelt Technik Gm | Verfahren zum Herstellen eines Gradientenbauteils im teilflüssigen Zustand |
| DE19918002C1 (de) * | 1999-04-21 | 2000-10-26 | Univ Magdeburg Tech | Verfahren zum Gießen eines Leichtmetall-Zylinderkopfs aus zwei Legierungen |
| US6450237B1 (en) * | 2001-04-02 | 2002-09-17 | Alcoa Inc | Compound cast product and method for producing a compound cast product |
| AT412455B (de) * | 2002-12-17 | 2005-03-25 | Arc Leichtmetallkompetenzzentrum Ranshofen Gmbh | Verfahren und vorrichtung zur herstellung eines leichtmetallbauteiles |
| US7264038B2 (en) * | 2005-07-12 | 2007-09-04 | Alcoa Inc. | Method of unidirectional solidification of castings and associated apparatus |
| US8448690B1 (en) | 2008-05-21 | 2013-05-28 | Alcoa Inc. | Method for producing ingot with variable composition using planar solidification |
| EP2293894B1 (fr) * | 2008-07-04 | 2014-01-22 | Aleris Rolled Products Germany GmbH | Procédé pour le coulage d'un lingot composite |
| JP5367341B2 (ja) * | 2008-11-05 | 2013-12-11 | 地方独立行政法人東京都立産業技術研究センター | アルミニウム合金鋳物およびアルミニウム合金鋳物の製造方法 |
| DE102009055736A1 (de) * | 2009-11-28 | 2011-06-09 | Kern Gmbh Magnesium-Giesstechnik | Verfahren und Einrichtung zur Herstellung von Gusserzeugnissen |
| DE102011080984A1 (de) * | 2011-08-16 | 2013-02-21 | Federal-Mogul Nürnberg GmbH | Verfahren und Vorrichtung zum Gießen eines Kolbens für einen Verbrennungsmotor sowie Kolben für einen Verbrennungsmotor |
| KR101326884B1 (ko) * | 2011-11-16 | 2013-11-11 | 현대자동차주식회사 | 다층구조 실린더헤드 및 그 제조방법 |
| CN102581260A (zh) * | 2012-04-05 | 2012-07-18 | 大连裕龙高速钢有限公司 | 一种双金属耐磨斗齿铸造方法 |
| US10780491B2 (en) * | 2018-01-11 | 2020-09-22 | Ford Global Technologies, Llc | Aluminum casting design with alloy set cores for improved intermetallic bond strength |
| CN117162606B (zh) * | 2023-08-31 | 2025-12-30 | 西安工业大学 | 用于柴油发动机气缸盖零部件的复合材料及其制备方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB191308490A (en) * | 1913-04-10 | 1914-06-10 | Franz Melaun | A Process for Casting Ingots or other Castings. |
| US4404262A (en) * | 1981-08-03 | 1983-09-13 | International Harvester Co. | Composite metallic and refractory article and method of manufacturing the article |
| JPS5832543A (ja) * | 1981-08-21 | 1983-02-25 | Sumitomo Metal Ind Ltd | クラツド鋳片の製造方法および装置 |
| DE3321212A1 (de) * | 1983-06-11 | 1984-12-13 | Kolbenschmidt AG, 7107 Neckarsulm | Aus einem leichtmetallwerkstoff gegossenes bauteil fuer brennkraftmaschinen |
| JPS61166934A (ja) * | 1985-01-17 | 1986-07-28 | Toyota Motor Corp | 複合材料製造用短繊維成形体及びその製造方法 |
| US5074352A (en) * | 1987-11-28 | 1991-12-24 | Kabushiki Kaisha A. M. Technologies | Method for manufacturing ceramic reinforced piston |
| FR2638988B1 (fr) * | 1988-11-15 | 1990-12-21 | Renault | Procede de coulee de pieces a renforcement localise telles qu'un piston bimetallique |
-
1991
- 1991-01-03 FR FR9100377A patent/FR2671310B1/fr not_active Expired - Fee Related
-
1992
- 1992-01-02 KR KR1019920702099A patent/KR100227544B1/ko not_active Expired - Fee Related
- 1992-01-02 PT PT99967A patent/PT99967B/pt not_active IP Right Cessation
- 1992-01-02 CA CA002071222A patent/CA2071222C/fr not_active Expired - Fee Related
- 1992-01-02 AT AT92903814T patent/ATE160304T1/de not_active IP Right Cessation
- 1992-01-02 EP EP92903814A patent/EP0519054B1/fr not_active Expired - Lifetime
- 1992-01-02 DK DK92903814T patent/DK0519054T3/da active
- 1992-01-02 WO PCT/FR1992/000003 patent/WO1992011962A1/fr not_active Ceased
- 1992-01-02 DE DE69223178T patent/DE69223178T2/de not_active Expired - Lifetime
- 1992-01-02 JP JP4503798A patent/JPH05505147A/ja active Pending
- 1992-01-02 BR BR929204096A patent/BR9204096A/pt not_active IP Right Cessation
- 1992-01-02 ES ES92903814T patent/ES2111062T3/es not_active Expired - Lifetime
- 1992-01-03 MX MX9200010A patent/MX9200010A/es unknown
- 1992-01-03 IE IE920017A patent/IE80792B1/en not_active IP Right Cessation
-
1995
- 1995-03-27 US US08/411,070 patent/US5579822A/en not_active Expired - Lifetime
-
1998
- 1998-02-05 GR GR980400244T patent/GR3026079T3/el unknown
Also Published As
| Publication number | Publication date |
|---|---|
| FR2671310B1 (fr) | 1995-06-23 |
| IE80792B1 (en) | 1999-02-24 |
| CA2071222A1 (fr) | 1992-07-04 |
| KR100227544B1 (ko) | 1999-11-01 |
| DE69223178T2 (de) | 1998-05-20 |
| PT99967A (pt) | 1994-03-31 |
| GR3026079T3 (en) | 1998-05-29 |
| KR920703248A (ko) | 1992-12-17 |
| ES2111062T3 (es) | 1998-03-01 |
| JPH05505147A (ja) | 1993-08-05 |
| IE920017A1 (en) | 1992-07-15 |
| MX9200010A (es) | 1992-07-01 |
| WO1992011962A1 (fr) | 1992-07-23 |
| EP0519054A1 (fr) | 1992-12-23 |
| BR9204096A (pt) | 1993-06-08 |
| CA2071222C (fr) | 2002-03-26 |
| PT99967B (pt) | 1999-02-26 |
| DE69223178D1 (de) | 1998-01-02 |
| FR2671310A1 (fr) | 1992-07-10 |
| US5579822A (en) | 1996-12-03 |
| DK0519054T3 (da) | 1998-07-27 |
| ATE160304T1 (de) | 1997-12-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2071222C (fr) | Methode d'obtention de culasses moulees composites | |
| Han | Ablation casting: solidification characteristics, microstructure formation, and mechanical properties | |
| EP1187691B1 (fr) | Procede de coulee continue entre cylindres de bandes d'acier inoxydable ferritique exemptes de microcriques | |
| FR2805828A1 (fr) | Alliage a base d'aluminium contenant du bore et son procede de fabrication | |
| FR2472618A1 (fr) | Barre coulee en alliage d'aluminium pour produits travailles presentant des proprietes mecaniques et une " travaillabilite " ameliorees, et procede de fabrication | |
| EP0472478A1 (fr) | Procédé d'obtention par moulage de pièces bimatériaux | |
| JP2003311371A (ja) | 真空チャンバの砂型鋳造法 | |
| Sheggaf et al. | Fluidity of aluminum piston alloy with different amount of pouring temperature | |
| FR2720016A1 (fr) | Matériau allié destiné au thixomoulage, procédé pour préparer un matériau allié semi-fondu destiné au thixomoulage, et procédé de thixomoulage. | |
| FR3113851A1 (fr) | Procede de fabrication d’une piece metallique par fusion selective en lit de poudre | |
| EP0228335B1 (fr) | Lingotière de coulée continue à tête chaude | |
| Mola et al. | Characterization of the Bonding Zone in AZ91/AlSi12 Bimetals Fabricated by Liquid-Solid Compound Casting Using Unmodified and Thermally Modified AlSi12 Alloy. | |
| WO1997027963A1 (fr) | Masse d'alliage metallique pour formage a l'etat semi-solide | |
| JP3416503B2 (ja) | 過共晶Al−Si系合金ダイカスト部材及びその製造方法 | |
| EP1097753B1 (fr) | Nouveau procédé de coulée centrifuge verticale pour cylindres de laminoirs permettant d'obtenir une liaison saine et sans porosités entre la couche externe en acier rapide et la fonte nodulaire du coeur. | |
| Rohlwing et al. | Cast-in inserts, including MMC inserts in aluminum compoundcastings | |
| EP1118457B1 (fr) | Pièce bimétallique en alliage d'aluminium comportant un insert massif en titane ou alliage de titane | |
| EP2158986A1 (fr) | Procede de moulage a modele perdu, modele perdu pour ce procede | |
| Soundararajan et al. | Effect of squeeze casting process parameters on surface roughness of A413 alloy and A413-B4C composites | |
| Saito et al. | The development of joint parts for automobile body by thixocasting | |
| JP3167854B2 (ja) | アルミニウム合金の加圧鋳造方法および加圧鋳造装置 | |
| Abuqunaydah et al. | Recyclability of aluminium piston alloy | |
| EP1029936B1 (fr) | Alliage de zinc permettant la réalisation de pièces de haute qualité | |
| Hara et al. | High speed continuous casting technologies of peritectic medium thickness steel slabs | |
| JPH0663567B2 (ja) | アルミニウムピストン |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19920904 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19960311 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 160304 Country of ref document: AT Date of ref document: 19971215 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 69223178 Country of ref document: DE Date of ref document: 19980102 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980119 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: WILLIAM BLANC & CIE CONSEILS EN PROPRIETE INDUSTRI |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2111062 Country of ref document: ES Kind code of ref document: T3 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: MONTUPET S.A. |
|
| NLT2 | Nl: modifications (of names), taken from the european patent patent bulletin |
Owner name: MONTUPET S.A. |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20011217 Year of fee payment: 11 Ref country code: AT Payment date: 20011217 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20011219 Year of fee payment: 11 Ref country code: GB Payment date: 20011219 Year of fee payment: 11 Ref country code: CH Payment date: 20011219 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20011231 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20020103 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20020116 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20020131 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20020211 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030102 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030102 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030103 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030131 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030804 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20030102 |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20030801 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050102 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20110120 Year of fee payment: 20 Ref country code: DE Payment date: 20110111 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69223178 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 69223178 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20120103 |