EP0347825B1 - Form-, Füll- und Verschliessmaschine für Molkereiprodukte - Google Patents
Form-, Füll- und Verschliessmaschine für Molkereiprodukte Download PDFInfo
- Publication number
- EP0347825B1 EP0347825B1 EP89111162A EP89111162A EP0347825B1 EP 0347825 B1 EP0347825 B1 EP 0347825B1 EP 89111162 A EP89111162 A EP 89111162A EP 89111162 A EP89111162 A EP 89111162A EP 0347825 B1 EP0347825 B1 EP 0347825B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tub
- lid
- roll
- roll holder
- machine according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007789 sealing Methods 0.000 title claims abstract description 30
- 238000011049 filling Methods 0.000 title claims abstract description 21
- 235000013365 dairy product Nutrition 0.000 title abstract description 4
- 238000007493 shaping process Methods 0.000 title abstract 2
- 239000011888 foil Substances 0.000 claims abstract description 27
- 238000004080 punching Methods 0.000 claims abstract description 5
- 238000005520 cutting process Methods 0.000 claims abstract description 3
- 239000007788 liquid Substances 0.000 claims abstract description 3
- 238000009434 installation Methods 0.000 claims abstract 2
- 239000002985 plastic film Substances 0.000 claims abstract 2
- 229920006255 plastic film Polymers 0.000 claims abstract 2
- 230000001427 coherent effect Effects 0.000 claims description 4
- 238000000465 moulding Methods 0.000 claims description 2
- 230000007547 defect Effects 0.000 claims 1
- 230000003287 optical effect Effects 0.000 claims 1
- 235000011837 pasties Nutrition 0.000 abstract description 2
- 239000010408 film Substances 0.000 description 28
- 235000013399 edible fruits Nutrition 0.000 description 26
- 239000000654 additive Substances 0.000 description 15
- 230000000996 additive effect Effects 0.000 description 12
- 239000013039 cover film Substances 0.000 description 12
- 238000000034 method Methods 0.000 description 6
- 239000000945 filler Substances 0.000 description 3
- 239000004793 Polystyrene Substances 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- 239000008267 milk Substances 0.000 description 2
- 235000013336 milk Nutrition 0.000 description 2
- 210000004080 milk Anatomy 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 239000012793 heat-sealing layer Substances 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000009420 retrofitting Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 235000013618 yogurt Nutrition 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/162—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by feeding web material to securing means
- B65B7/164—Securing by heat-sealing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/02—Enclosing successive articles, or quantities of material between opposed webs
- B65B9/04—Enclosing successive articles, or quantities of material between opposed webs one or both webs being formed with pockets for the reception of the articles, or of the quantities of material
- B65B9/042—Enclosing successive articles, or quantities of material between opposed webs one or both webs being formed with pockets for the reception of the articles, or of the quantities of material for fluent material
Definitions
- the invention relates to a form, fill and seal machine for liquid to pasty products.
- a form, fill and seal machine for liquid to pasty products.
- Such a machine is known from US-A-3 374 602.
- the invention relates in particular to a molding, filling and sealing machine, in which the cup recesses are made in the thermoplastic deep-drawing process - as in the subject of DE-A-15 11 668.
- the invention is based on the following general facts: modern four-lane filling units which process, for example, fruit yoghurt or fruit or herb curd and which operate according to the principle disclosed in US Pat. No. 3,374,602, have a theoretical filling capacity of up to approximately 20,000 cups of 150 g each per hour. It is a special feature that milk plants use such filling plants to supply large customers (discounters, chain stores) who order a fixed product sorting for an indefinite period of time. For example, with a four-lane A sorting of 25% (one beaker) of fruit curd with fruit additive A, 50% fruit curd (two beaker lanes) with fruit additive B and 25% (one beaker) of fruit curd with fruit additive C can be produced.
- the fruit additive is generally understood as a fruit admixture or as a fruit base.
- the dairy plant uses an individually printed and otherwise customary cover film, the first web of which in the longitudinal direction has identical prints with regard to the fruit additive A, the two middle webs have identical prints with regard to the fruit additive B and the fourth web has finally identical prints with regard to the fruit additive C wear.
- the film itself is made of aluminum with a heat seal layer on the underside.
- the cover film is provided with line markings which are used to produce the repeat between the cover prints and the cup division by means of photo scanning.
- the cover film always has a small undersize in the longitudinal direction, so that if a repeat error occurs, the cover film web can be permanently stretched along a special stretch, which is described in detail in US Pat. No. 3,374,602.
- a length of cover film is stretched by the appropriate correction measure.
- the cover film is pulled over the already filled cups, which are formed from a coherent thermoforming film (in particular made of polystyrene), and sealed onto the cup edges by means of a heat sealing tool.
- the resulting coherent, filled film arrangement then passes through a punching device for the purpose of cup separation. Without any further sorting process, the rows of cups are fed to each carton as they occur on the machine side: a normal 16-pack carton therefore contains 25% of product A, 50% of product B and 25% of product C without an additional sorting process, in the above example to stay.
- Each product group is assigned the relevant group of cups covering the blank, so that for each product group there is a separate magazine slot that receives the blank.
- cover blanks require a separate, subsequent aseptic treatment, both in their manufacture by cutting or punching and in their handling (transport, refilling of the magazine shafts by hand), which is either not required or much easier to handle in the case of rolled goods.
- the four magazine shafts arranged one behind the other in the conveying direction increase the Overall length of the machine.
- each row of cups extending transversely to the conveying direction already contains, as it were, the assortment requested by the customer, which basically does not change due to multiplication. So surrendered and finally four successive rows of cups, the required range of boxes with a total of sixteen cups.
- the object of the invention is to design the known form, fill and seal machine in such a way that product sorting within the existing one Bucket conveyors can be achieved at any time without additional expenditure on expensive lidding film and with a minimum of mechanical changes.
- This object has been achieved in accordance with the features defined in the characterizing part of patent claim 1.
- the previously existing web-wise uniform - otherwise, however, heterogeneously printed - coherent, wide cover film is to a certain extent broken down into single-web strips, each of which runs individually from a separate supply roll.
- Each single-lane cover film created in this way has special guide means.
- a repeat error occurring there can be eliminated separately and independently of the neighboring single-lane cover films.
- Particularly advantageous in the machine according to the invention is the one-sided arrangement of the supply rolls on the associated roll holder axes, so that the inventive rolls single lane rolls of lid film can be added or replaced in a very short time, ie put on one side.
- the filling unit according to the invention allows rapid, flexible lid-side adaptation to a changed product range without loss of expensive lid film, since only the corresponding individual rolls need to be selected and used in accordance with the desired product sorting.
- a cup filler a so-called form, fill and seal machine
- the feed or conveying direction of the machine is designated by x.
- the cup film 11 made of polystyrene is withdrawn from a supply roll 12 in cycles and then deformed in a thermal deep-drawing device 13 so that cups or cup depressions 14 are formed. Despite its deformation, the overall context of the film 11 is retained.
- each row of cups B r accordingly contains four cup-shaped depressions or cups 14.
- the form, fill and seal machine 10 works intermittently in time.
- three cup rows B r thus a total of twelve cups 14, are formed at the same time in four cup webs B1 - B4.
- the feed division thus comprises three rows of cups B r , so that the filling and metering device 15 has four filling pipe tracks aligned with the cup tracks B 1 - B4, of which only the filling pipe track F 1 with the individual filling pipes 16 can be seen in FIG. 1.
- each of the four filler pipe tracks including the filler pipe track F 1, is acted upon with an individual product mixture.
- the Grerohrbahn F1 fills a fruit curd A, for example, which contains a special fruit additive.
- the other three filling tube tracks are loaded with fruit quark varieties, the fruit additives of which are different from one another.
- the cups 14 filled with fruit curd are closed by means of different cover sealing foils D 1 - D 4, by a heat sealing tool 18, the cover sealing foils provided on the underside with a heat sealing layer on the upper flange-like Presses the edges of the cup 14 and seals it there.
- the film arrangement 11, D 1 - D 4 filled with four different products per cup row B r arrives in a punching device 37, in which twelve filled and closed individual cups 14 A are produced with a punch stroke from a twelve-part cup composite.
- the lid sealing films D1 - D4 lose their integral connection in the longitudinal direction.
- Four individual rows of cups B r of individual cups 14A are accommodated in a carton K. Since each cup row B r of the four-lane form, fill and seal machine contains a fruit curd with different fruit additives, the carton K containing four cup rows B r with its individual cups 14A also has this basic sorting.
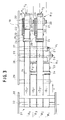
- FIGS. 2 and 3 can be seen in detail how the supply of the separate lid sealing films D1 - D4 takes place.
- a holding plate 19 Above the side next to the conveyor plane E extends in a vertical arrangement, a holding plate 19 to which four mutually separate roller holders R1 - R4 are attached.
- Each roll holder R1 - R4 carries a supply roll V1 - V4.
- Each supply roll V1 - V4 is mounted on a roll holder axis 20, expediently including bearing rolls 21.
- the roller holder axes 20 run parallel to one another and protrude orthogonally from the main plane of extent of the fastening plate 19.
- the storage of the supply rolls V1 - V4 is designed so that they are plugged in from one side in the direction of the mounting plate 19, axially fixed on the arrangement 20, 21 in an unspecified manner and, if necessary, can also be adjusted axially. If an empty or an unneeded supply roll V1 - V soup is to be removed, this is done in a reverse manner away from the mounting plate 19.
- each lid sealing film D1 - D4 initially runs over an end of a guide arm 22 deflection roller 23 and from there via a feeler roller 24, which is rotatably mounted on the end of a roll arm axis 20 according to the double arrow u up and down separate holding arm 25.
- each lid sealing film D1 - D4 is guided with a certain minimum web tension becomes.
- the respective holding arm 25 pivots downward and actuates a brake 26 in a manner not shown, which brakes the process of the supply roll V1-V4 in question while reducing the loop length in order to keep the web tension constant.
- the lid sealing films D2, D4 are then each jointly guided together via freely projecting, continuous, unilaterally rotatably mounted round profile guide axes 27, 28 and the two lid sealing films D1, D3 via the same round profile guide axis 29.
- All cover sealing foils D1 - D4 are then jointly guided beneath both ends of a continuous round profile guide shaft 30, which is pivoted at both ends, to a stretching path or stretching device designated overall by 31.
- the stretching path 31, which forms part of the lid sealing film guideways from the respective supply roll V1 - V4 to the closing device 17, comprises an upper and a lower rotating guide axis 32, 33, both of which are rotatably mounted on both ends. All lid sealing foil webs D1 - D4 are therefore common over the two axes 32, 33 directed. Every single management axis 32, 33 but are assigned to each jaw D1 - D4 a jaw 34, 35 (eight jaws in total).
- Each cover sealing film web D1 - D4 is separately assigned a pivotable eccentric disk 36 in the stretching section 31 in accordance with the double arrow a.
- Each cover sealing film web D1 - D4 in the stretching section 31 is assigned a photo scanner P1 - P4.
- Each sealing film D1 - D4 has inherently a small undersize. As soon as a repeat error occurs, that is, as soon as a lid imprint is not exactly aligned with the associated opening of a cup 14, the relevant lid sealing film web D 1 - D 1 can be individually extended by permanent elongation and the repeat error can thereby be eliminated. The repetition error is eliminated during the cycle-related downtime.
- Each lid sealing film D1 - D4 is provided at certain intervals with edge markings, which can be scanned by the photo scanner P1 -P4. If a repeat error occurs, the respective photo scanner recognizes this by changing the relative position of a marking line. The relevant photo scanner P1 - P be Economics then generates an electrical signal.
- the entire supply roll holder with the essential guide means is thanks to the Common mounting plate 19 designed to a certain extent as a complete add-on unit, which accommodates retrofitting of existing form, fill and seal machines.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Formation And Processing Of Food Products (AREA)
- Dairy Products (AREA)
- Closing Of Containers (AREA)
Description
- Die Erfindung betrifft eine Form-, Füll- und Verschließmaschine für flüssige bis pastöse Produckte. Ein derartige Maschine ist durch die US-A-3 374 602 bekannt. Obwohl es im vorliegenden Zusammenhang nicht überwiegend darauf ankommt, in welcher Weise die zu befüllenden Becher, d.h. die Bechervertiefungen, hergestellt sind, bezieht sich die Erfindung insbesondere auf eine Form-, Füll- und Verschließmaschine, bei welcher die Bechervertiefungen im thermoplastischen Tiefziehverfahren - wie beim Gegenstand der DE-A-15 11 668 - gefertigt werden.
- Der Erfindung liegt folgender allgemeiner Sachverhalt zugrunde: moderne vierbahnige Füllwerke, die z.B. Fruchtjoghurt oder Frucht- bzw. Krauterquark verarbeiten und die nach dem in der US-A-3 374 602 offenbarten Prinzip arbeiten, besitzen eine theoretische Fülleistung bis zu etwa 20.000 Becher à 150g pro Stunde. Eine Besonderheit ist es, daß Milchwerke derartige Füllwerke zur Belieferung von Großabnehmern (Discounter, Ladenketten) einsetzen, welche für eine unbestimmte Zeitdauer eine feste Produktsortierung ordern. So kann beipielsweise mit einer vierbahnigen Maschine eine Sortierung von 25% (eine Becherbahn) Fruchtquark mit dem Fruchtzusatz A, 50% Fruchtquark (zwei Becherbahnen) mit dem Fruchtzusatz B und 25% (eine Becherbahn) Fruchtquark mit dem Fruchtzusatz C hergestellt werden. Der Fruchtzusatz versteht sich allgemein als Fruchtbeimengung oder als Fruchtunterlage.
- Das Milchwerk verwendet für diesen konkreten Fall als Rollenware eine individuell bedruckte und ansonsten übliche Deckelfolie, deren erste Bahn in Langsrichtung hintereinander identische Aufdrucke bezüglich des Fruchtzusatzes A, deren beide mittlere Bahnen identische Aufdrucke bezüglich des Fruchtzusatzes B und deren vierte Bahn schließlich identische Aufdrucke bezüglich des Fruchtzusatzes C tragen. Die Folie selbst besteht aus Aluminium mit einer unterseitigen Heißsiegelschicht. An einer Längsseite oder an beiden Längsseiten ist die Deckelfolie mit Strichmarkierungen versehen, die zur Herstellung des Rapports zwischen Deckelaufdrucken und Becherteilung mittels Fotoabtastung dienen. Zu diesem Zweck weist die Deckelfolie in Längsrichtung stets ein geringes Untermaß auf, so daß bei Auftreten eines Rapportfehlers eine bleibende Längsdehnung der Deckelfolienbahn auf einer besonderen Reckstrecke erfolgen kann, die in der US-A-3 374 602 detailliert beschrieben ist.
- Und zwar wird während des kurzzeitigen taktbedingten Stillstandes der Folie (derartige Füllwerke arbeiten taktweise intermittierend) ein Deckelfolien-Längenbereich um das entsprechende Korrekturmaß gedehnt. Im Anschluß an diese Dehn- bzw. Reckstrecke wird die Deckelfolie über die bereits befüllten, aus einer zusammenhängenden Tiefziehfolie (insbesondere aus Polystyrol) geformten Becher hinweggezogen und mittels eines Heißsiegelwerkzeuges auf die Becherränder aufgesiegelt. Die so entstandene noch zusammenhängende befüllte Folien-Anordnung durchläuft zwecks Bechervereinzelung sodann eine Stanzvorrichtung. Ohne jeglichen weiteren Sortiervorgang werden jedem Karton die Becherreihen so zugeführt, wie sie maschinenseitig anfallen: ein üblicher 16er Karton enthält also ohne einen zusätzlichen Sortiervorgang zwangsläufig 25% des Produktes A, 50% des Produktes B und 25% des Produktes C, um bei vorgenanntem Beispiel zu bleiben.
- Schwierigkeiten ergeben sich bei der vorbeschriebenen bekannten Form-, Füll- und Verschließmaschine dann, wenn sich die vom Kunden gewünschte Sortierung - und dieses geschieht zumeist überraschend von einem Tag auf den andern - ändert. So kann es sein, daß der Kunde plötzlich eine Sortierung von 25% mit dem Fruchtzusatz A, 25% mit dem Fruchtzusatz B, 25% mit dem Fruchtzusatz C und 25% mit dem Fruchtzusatz D verlangt. Dieses bedeutet bei einem vierbahnigen Füllwerk, daß jede Becherbahn ein Milchprodukt unterschiedlichen Fruchtzusatzes enthält und daß eine entsprechend geänderte Deckelfolie eingesetzt werden muß, die man aber aus Kostengründen wegen ihrer individuellen Ausgestaltung nicht "auf Verdacht" bevorraten kann. Hier wird das Milchwerk vor große Probleme gestellt, zumal die vordem gängige Sortierung möglicherweise für einige Zeit nicht mehr bzw. - nach einer etwaigen erforderlichen Modernisierung des Deckeldesigns - überhaupt nicht mehr einsetzbar ist. Im letzten Fall wandert die recht kostenaufwendige Deckelfolie in den Schrott. Für die neue Sortierung wird beim Deckelfoliendrucker wieder ein Vorrat bestellt, dem aber möglicherweise wiederum die gleichen zuvor geschilderten negativen Konsequenzen anhaften.
- Andererseits besteht die Möglichkeit, das bekannte Füllwerk nicht als Mehrproduktanlage, sondern vielmehr, in zeitlicher Aufeinanderfolge unterschiedlicher Produkte, jeweils als Einproduktanlage zu betreiben. Hierbei können jeweils gleichförmig bedruckte Deckelfolien zum Einsatz gelangen. Lästig ist dabei jedoch, daß das vom Kunden gewünschte Karton-Sortiment mit zusätzlicher Sortierarbeit - zumeist von Hand - erstellt werden muß.
- Mit der DE-C1-36 05 864 ist eine andere Form-, Füll- und Verschließmaschine bekanntgeworden, welche sich im weitesten Sinne ebenfalls mit der vorstehend erwähnten Problematik befaßt. Der erreichte Lösungsweg ist jedoch maschinell sehr aufwendig, zumal nach in Förderrichtung hintereinander angeordneten Produktgruppen unterschieden wird.
- Jeder Produktgruppe werden hierbei die diesbezügliche Bechergruppe insgesamt abdeckende Folienzuschnitte zugeordnet, so daß zu jeder Produktgruppe ein gesonderter Magazinschacht gehört, der die Folienzuschnitte aufnimmt.
- Deckelzuschnitte erfordern bekanntlich sowohl bei ihrer Herstellung durch Schneiden oder Stanzen als auch bei ihrer Handhabung (Transport, Nachfüllen der Magazinschächte von Hand) eine gesonderte nachträgliche aseptische Behandlung, die bei Rollenware entweder nicht erforderlich oder wesentlich einfacher zu handhaben ist.
- Überdies erhöhen die vier in Förderrichtung hintereinander angeordneten Magazinschächte die Baulänge der Maschine.
- Abgesehen davon, bietet die nach der DE-C1 36 05 864 bekanntgewordene Form-, Füll- und Verschließmaschine sinnvoll nur die Möglichkeit, die Produkte A, B, C oder D alternativ in größeren Partien hintereinander zu fahren, um anschließend mit Zusatzeinrichtungen oder von Hand die Sortierung zu erstellen. Andererseits wäre es bei der bekannten Maschine nur mit einem relativ großen regeltechnischen Aufwand möglich, unter Einbeziehung von Übersprüngen alle vier Produkte A-D gruppenweise unmittelbar hintereinanderfolgend zu verarbeiten. Wenn letzteres trotz Inkaufnahme eines relativ großen regeltechnischen Aufwandes geschähe, so müßte auch hier entweder von Hand oder mit einer gesonderten Sortiervorrichtung das jeweilige Kartonsortiment den einzelnen Produktgruppen entnommen und individuell zusammengestellt werden, da die unterschiedlichen Produkte nur in unterschiedlichen Produktblöcken von beispielsweise je acht Bechern anfallen. Demgegenüber bietet die eingangs beschriebene Form-, Füll- und Verschließmaschine der zutreffenden Gattung bereits den Vorteil, daß jede sich quer zur Förderrichtung erstreckende Becherreihe gewissermaßen als Urzelle bereits das vom Kunden geforderte Sortiment enthält, das sich durch Multiplikation grundsätzlich nicht ändert. So ergeben schließlich auch vier aufeinanderfolgende Becherreihen das geforderte Kartonsortiment mit insgesamt sechszehn Bechern.
- Ausgehend von der eingangs beschriebenen, in vorerwähnter Weise betriebenen, bekannten Maschine (US-A-3 374 602) dieser Gattung, liegt der Erfindung die Aufgabe zugrunde, die bekannte Form-, Füll- und Verschließmaschine so auszugestalten, daß eine Produktsortierung innerhalb der vorhandenen Becherbahnen zu jeder Zeit ohne einen Mehraufwand an teurer Deckelfolie und mit einem Mindestmaß an maschinellen Änderungen erzielt werden kann. Diese Aufgabe ist entsprechen der im Kennzeichneteil des Patentanspruchs 1 definierten Merkmalen gelöst worden.
- Entsprechend der Erfindung ist die zuvor vorhandene bahnweise gleichförmig - ansonsten jedoch heterogen bedruckte - zusammenhängende breite Deckelfolie gewissermaßen in einbahnige Streifen zerlegt werden, welche jeweils individuell von einer gesonderten Vorratsrolle ablaufen. Jede so geschaffene einbahnige Deckelfolie weist besondere Führungsmittel auf. Hinzu kommt, daß bezüglich jeder einbahnigen Deckelfolie ein dort auftretender Rapportfehler gesondert und unabhängig von den benachbarten einbahnigen Deckelfolien beseitigt werden kann.
- Durch die US-A-3 908 342 ist es bekannt, zwei Linien, bestehend aus voneinander völlig unabhängigen einzelnen Drei-Kammer-Behältern, also von Einzelbehältern, nebeneinanderher laufen zu lassen, die mittels zweier voneinander unabhängiger unbedruckter Deckelfolien-Bahnen verschlossen werden. Im Gegensatz dazu behält die Erfindung den Zusammenhalt der die Becher bildenden Becherfolie während des Verschließens als konstante Bezugsgröße bei. Auf der Basis dieser konstanten Bezugsgröße werden die einzelnen Deckelfolienstreifen, die voneinander unterschiedliche Einzelaufdrucke tragen, erfindungsgemäß bei Auftreten von Rapportfehlern unabhängig voneinander einjustiert.
- Besonders vorteilhaft ist bei der erfindungsgemäßen Maschine die einseitig fliegende Anordnung der Vorratsrollen auf den zugehörigen Rollenhalterachsen, so daß die erfindungsgemäßen einbahnigen Deckelfolienrollen in kürzester Zeit nachgesetzt bzw. ausgewechselt, d.h. einseitig aufgesteckt, werden können.
- Insgesamt gestattet das erfindungsgemäße Füllwerk ohne Verlust an teurer Deckelfolie eine rasche flexible deckelseitige Anpassung an ein geändertes Produktsortiment, da nur die entsprechenden Einzelrollen entsprechend der gewünschten Produktsortierung ausgewählt und eingesetzt zu werden brauchen.
- Weitere Ausgestaltungen der Erfindung ergeben sich aus zusätzlichen Unteransprüchen.
- In den Zeichnungen ist ein bevorzugtes Ausführungsbeispiel entsprechend der Erifindung näher beschrieben,
es zeigen: - Fig. 1 eine schematische Darstellung einer Form-, Füll- und Verschließmaschine in Seitenansicht,
- Fig. 2 ein vergrößertes Detail aus Fig. 1 und
- Fig. 3 eine Draufsicht auf die in Fig. 2 gezeigte Anordnung.
- In Fig. 1 ist ein Becherfüller, eine sogenannte Form-, Füll und Verschließmaschine, insgesamt mit der Bezugsziffer 10 versehen. Die Vorschub- bzw. Förderrichtung der Maschine ist mit x bezeichnet.
- Die Becherfolie 11 aus Polystyrol wird von einer Vorratsrolle 12 taktweise abgezogen und sodann in einer thermischen Tiefzieheinrichtung 13 so verformt, daß Becher bzw. Bechervertiefungen 14 entstehen. Trotz ihrer Verformung bleibt der Gesamtzusammenhang der Folie 11 erhalten.
- In den Zeichnungen ist auch zu ersehen bzw. strichpunktiert angedeutet (Fig. 3), daß sich in der senkrecht zur Zeichnungs-Papierebene erstreckenden Förderebene E (Fig. 1) parallel zur Förderrichtung x vier Becherbahnen B₁, B₂, B₃ und B₄ erstrecken, von denen in den Fig. 1 und 2 nur die Becherbahn B₁ ersichtlich ist.
- Senkrecht zur Förderrichtung x hingegen erstrecken sich die einzelnen Becherreihen, welche in den Fig. 1 und 2 beispielhaft mit Br bezeichnet sind. Jede Becherreihe Br enthält demnach vier becherförmige Vertiefungen bzw. Becher 14.
- Wie bereits weiter oben erwähnt, arbeitet die Form- Füll- und Verschließmaschine 10 intermittierend in Takt. In der Tiefzieheinrichtung 13 werden demnach zur gleichen Zeit in vier Becherbahnen B₁ - B₄ drei Becherreihen Br, also insgesamt zwölf Becher 14, ausgeformt. Die Vorschubteilung umfaßt also jeweils drei Becherreihen Br, so daß die Füll- und Dosiereinrichtung 15 vier mit den Becherbahnen B₁ - B₄ ausgerichtete Füllrohrbahnen aufweist, von denen in Fig. 1 lediglich die Füllrohrbahn F₁ mit den einzelnen Füllrohren 16 zu sehen ist.
- Beim gezeigten Ausführungsbeispiel wird jede der vier Füllrohrbahnen, also auch die Füllrohrbahn F₁, mit einem individuellen Produktgemisch beaufschlagt. Die Füllrohrbahn F₁ füllt beispielsweise einen Fruchtquark A ab, der einen besonderen Fruchtzusatz enthält. Die anderen drei Füllrohrbahnen werden mit Fruchtquarksorten beaufschlagt, deren Fruchtzusätze voneinander unterschiedlich sind.
- In einer Verschließeinrichtung 17 werden die mit Fruchtquark befüllten Becher 14 mittels unterschiedlicher Deckelsiegelfolien D₁ - D₄ verschlossen, indem ein Heißsiegelwerkzeug 18 die unterseitig mit einer Heißsiegelschicht versehenen Deckelsiegelfolien auf die oberen flanschartigen Ränder der Becher 14 drückt und dort ansiegelt.
- Nach Durchlaufen der Verschließeinrichtung 17 gelangt die pro Becherreihe Br mit vier unterschiedlichen Produkten befüllte Folienanordnung 11, D₁ - D₄ in eine Stanzeinrichtung 37, in welcher mit einem Stanzhub aus einem zwölfteiligen Becherverbund zwölf befüllte und verschlossene Einzelbecher 14 A entstehen. Hierbei verlieren auch die Deckelsiegelfolien D₁ - D₄ ihre stoffschlüssige Verbindung in Längsrichtung. Vier einzelne Becherreihen Br von Einzelbechern 14A sind in einem Karton K aufgenommen. Da jede Becherreihe Br der vierbahnigen Form-, Füll- und Verschließmaschine jeweils einen Fruchtquark mit unterschiedlichen Fruchtzusätzen enthält, weist auch der vier Becherreihen Br enthaltende Karton K mit seinen Einzelbechern 14A diese Grundsortierung auf.
- Im Zusammenhang der Fig. 2 und 3 ist im einzelnen zu ersehen, wie die Zuführung der gesonderten Deckelsiegelfolien D₁ - D₄ erfolgt. Oberhalb seitlich neben der Förderebene E erstreckt sich in vertikaler Anordnung eine Halteplatte 19, an welcher vier voneinander räumlich getrennte Rollenhalter R₁ - R₄ befestigt sind. Jeder Rollenhalter R₁ - R₄ trägt eine Vorratsrolle V₁ - V₄. Jede Vorratsrolle V₁ - V₄ ist auf einer Rollenhalterachse 20, zweckmäßig unter Einbeziehung von Lagerrollen 21, gelagert. Die Rollenhalterachsen 20 verlaufen untereinander parallel und stehen orthogonal von der hauptsächlichen Erstreckungsebene der Befestigungsplatte 19 ab. Die Lagerung der Vorratsrollen V₁ - V₄ ist fliegend gestaltet, so daß diese von einer Seite her in Richtung Befestigungsplatte 19 aufgesteckt, auf der Anordnung 20, 21 in nicht näher bezeichneter Weise axial festgelegt und gegebenenfalls noch axial justiert werden können. Falls eine leere oder eine nicht mehr benötigte Vorratsrolle V₁ - V₄ abgezogen werden soll, geschieht dies in umgekehrter Weise von der Befestigungsplatte 19 weg nach außen.
- Die Führung einer jeden Deckelsiegelfolie D₁ - D₄ verläuft zunächst über eine endseitig eines Führungsarms 22 gelagerte Umlenkrolle 23 und von dort über eine Tastwalze 24, die endseitig eines um die Rollenhalterachse 20 entsprechend dem Doppelpfeil u auf- und abschwenkbaren gesonderen Haltearms 25 drehgelagert ist.
- Die Führung der Deckelsiegelfolien D₁ - D₄ über die Umlenkrollen 23 sowie über die Tastwalzen 24 sorgt unter Bildung jeweils einer Schlaufe S dafür, daß jede Deckelsiegelfolie D₁ - D₄ mit einer gewissen Mindest- Bahnspannung geführt wird. Sobald sich irgendeine Schlaufe S unzulässig vergrößert, schwenkt der jeweilige Haltearm 25 nach unten und betätigt dabei in nicht näher dargestellter Weise eine Bremse 26, welche den Ablauf der betreffenden Vorratsrolle V₁ - V₄ unter Verringerung der Schlaufenlänge im Sinne einer Konstanthaltung der Bahnspannung leicht abbremst.
- Die Deckelsiegelfolien D₂, D₄ werden sodann jeweils gemeinsam über frei vorragende durchgehende, einseitig drehgelagerte Rundprofil-Führungsachsen 27, 28 und die beiden Deckelsiegelfolien D₁, D₃ über eine ebensolche Rundprofil-Führungsachse 29 jeweils gemeinsam geführt.
- Sämtliche Deckelsiegelfolien D₁ - D₄ werden anschließend gemeinsam unterhalb einer beidendig drehgelagerten durchgehenden Rundprofil-Führungsachse 30 zu einer insgesamt mit 31 bezeichneten Reckstrecke bzw. Reckvorrichtung geführt. Die Reckstrecke 31, die Bestandteil der Deckelsiegelfolien-Führungsbahnen von der jeweiligen Vorratsrolle V₁ - V₄ bis zur Verschließeinrichtung 17 bildet, umfaßt eine obere und eine untere jeweils beidendig drehgelagerte durchgehende Führungsachse 32, 33. Alle Deckelsiegelfolienbahnen D₁ - D₄ werden deshalb gemeinsam über die beiden Achsen 32, 33 geleitet. Jeder einzelnen Führungsachse 32, 33 sind aber pro Bahn D₁ - D₄ jeweils eine Klemmbacke 34, 35 (acht Klemmbacken insgesamt) zugeordnet. Auch ist jeder Deckelsiegelfolienbahn D₁ - D₄ separat im Bereich der Reckstrecke 31 eine entsprechend dem Doppelpfeil a schwenkbare Exzenterscheibe 36 zugeordnet. Auch ist jeder Deckelsiegelfolienbahn D₁ - D₄ im Bereich der Reckstrecke 31 ein Fotoabtaster P₁ - P₄ zugeordnet.
- Jede Deckelsiegelfolienbahn D₁ - D₄ besitzt von Haus aus ein geringes Längenuntermaß. Sobald ein Rapportfehler auftritt, d.h., sobald ein Deckelaufdruck nicht genau mit der zugehörigen Öffnung eines Bechers 14 fluchtet, kann die betreffende Deckelsiegelfolienbahn D₁ - D₄ individuell durch bleibende Längsdehnung verlängert und hierdurch der Rapportfehler beseitigt werden. Die Beseitigung des Rapportfehlers geschieht während der taktbedingten Stillstandszeit. Jede Deckelsiegelfolie D₁ - D₄ ist hierzu in gewissen Abständen mit randlichen Markierungsstrichen versehen, welche durch die Fotoabtaster P₁ -P₄ abgetastet werden können. Bei Auftreten eines Rapportfehlers erkennt dies der jeweilige Fotoabtaster anhand einer veränderten Relativlage eines Markierungsstrichs. Der betreffende Fotoabtaster P₁ - P₄ erzeugt sodann ein elektrisches Signal. Dieses Signal läßt die korrespondierenden Klemmbacken 34, 35 einfallen, wobei eine Drehung der korrespondierenden Exzenterscheibe 36 erfolgt. Durch die hiermit einhergehende Querauslenkung wird die korrespondierende Deckelsiegelfolienbahn (z.B. D₁), die aus Aluminium besteht, zum Ausgleich des Rapportfehlers in Längsrichtung bleibend gedehnt. Sobald der Rapportfehler ausgeglichen ist, werden die Klemmbacken 34, 35 sowie die Exzenterscheibe 36 in ihre in Fig. 2 dargestellte Ausgangslage zurückversetzt.
- Im Unterschied zu der gezeigten Ausführungsform ist es selbstverständlich möglich, sämtliche Vorratsrollen V₁ - V₄ zwar auf unterschiedlichen Rollenhaltern, jedoch auf einander koaxialen Rollenhalterachsen 20 anzuordnen. Es hat sich indes herausgestellt, daß die in den Zeichnungen dargestellte Ausführungsform eine besonders rasche und leichte Handhabung beim Rollenwechsel gestattet. Da die Vorratsrollen V₁ - V₄ außerdem sowohl entlang der Becherreihe Br als auch in Förderrichtung x als auch schließlich in einer Höhe oberhalb der Förderebene E gestaffelt sind, ergibt sich eine bedienungsfreundliche kompakte Kurzbauweise. Alle Deckelsiegelfolienbahnen D₁ - D₄ und deren Vorratsrollen V₁ - V₄ fluchten mit den Becherbahnen B₁ - B₄.
- Zudem ist die gesamte Vorratsrollenhalterung mit den wesentlichen- Führungsmitteln dank der gemeinsamen Befestigungsplatte 19 gewissermaßen als Komplett-Anbaueinheit ausgestaltet, welche einer Nachrüstung bereits vorhandener Form-, Füll- und Verschließmaschinen entgegenkommt.
Claims (12)
- Form-, Füll- und Verschließmaschine für flüssige bis pastöse Produckte, mit einem Füllwerk (10) zum Befüllen von aus einer Kunststoffolie, der Becherfolie (11), tiefgezogenen, nach der Tiefziehverformung zusammenhängenden Bechervertiefungen (14), welche parallel zur Becher-Förderrichtung (x) in mehreren Becherbahnen (B₁-B₄) und quer zur Förderrichtung (x) in mehreren Becherreihen (Br) angeordnet sind und welche nach ihrer Befüllung gruppenweise adhäsiv in einer Verschließvorrichtung (17) mittels mindestens einer zusammenhängenden Deckelfolie (D₁-D₄) verschlossen werden, die von einer auf einem Rollenhalter (R₁-R₄) angeordneten Vorratsrolle (V₁-V₄) abgezogen wird, wonach die Bechervertiefungen (14) mittels einer Stanz- oder Schneidvorrichtung (37) in Einzelbecher (14A) zertrennt und sodann verpackt werden, wobei die Deckelfolie (D₁-D₄) mit auf die Bechergröße abgestimmten, im Hinblick auf eine jede Becherbahn (B₁-B₄) untereinander identischen Einzeldeckelaufdrucken versehen ist und wobei zwischen dem Rollenhalter (R₁-R₄) und der Verschließvorrichtung (17) ein Längenbereich der Deckelfolien-Führungsbahn eine Reckstrecke (31) bildet, auf welcher der Rapport zwischen Einzeldeckelaufdrucken und Becherteilung während einer taktbedingten Stillstandszeit der Folienförderung herstellbar ist, dadurch gekennzeichnet, daß die Deckelfolie in separate einbahnige Deckelfolienstreifen (D₁-D₄) aufgeteilt ist, daß die Deckelfolienstreifen (D₁-D₄) hinsichtlich ihrer Einzelbecheraufdrucke unterschiedlich sind, daß jeder Becherbahn (B₁-B₄) der noch zusammenhängenden Becherfolie (11) ein Deckelfolienstreifen (D₁-D₄) zugeordnet ist, daß jeder Deckelfolienstreifen (D₁-D₄) eine gesonderte Vorratsrolle (V₁-V₄) auf je einem Rollenhalter (R₁-R₄) bildet, daß jedem Deckelfolienstreifen (D₁-D₄) auf seiner Führungsbahn von der Vorratsrolle (V₁-V₄) bis zur Verschließvorrichtung (17) jeweils gesonderte Führungsmittel (23, 24; 27-30; 31) zugeordnet sind und daß jeder Deckelfolienstreifen (D₁-D₄) eine von Rapportfehlern der übrigen Deckelfolienstreifen (D₁-D₄) funktionsunabhängige Reckstrecke (31) bildet.
- Maschine nach Anspruch 1, dadurch gekennzeichnet, daß in jeder Reckstrecke (31) nach optischer Abtastung (bei P₁-P₄) von Folienmarkierungen zur Herstellung des Rapports zwischen Deckelaufdruck und Becherteilung die Längenuntermaß aufweisende Deckelfolie (D₁-D₄) zwischen zwei Klemmstellen mittels Querauslenkung (bei 36) bleibend längsgedehnt wird.
- Maschine nach Anspruch 1, dadurch gekennzeichnet, daß jeder Rollenhalter (R₁-R₄) eine von einer Deckelfolien-Schlaufe (S) umschlungene Tastwalze (24) aufweist, welche zur Regelung der Schlaufenlänge in Wirkungsverbindung mit einer Bremse (26) steht, mittels welcher eine auf der korrespondierenden Rollenhalterachse (20) aufgenommene Vorratsrolle (V₁-V₄) abbremsbar ist.
- Maschine nach Anspruch 3, dadurch gekennzeichnet, daß die Tastwalze (24) endseitig eines einen einarmigen Hebel darstellenden Haltearms (25) gelagert ist, der benachbart seinem mit der Rollenhalterachse (20) koaxialen Lagerbereich die Bremse (26) betätigt.
- Maschine nach einem der Ansprüche 1, 3 und 4, dadurch gekennzeichnet, daß die Rollenhalterachsen (20) der Rollenhalter (R₁-R₄) anaxial zueinander angeordnet sind.
- Maschine nach Anspruch 5, dadurch gekennzeichnet, daß jeder Rollenhalter (R₁-R₄) eine nur einseitig an einem Befestigungsorgan (19) befestigte Rollenhalterachse (20) aufweist, auf welcher die Vorratsrolle (V₁-V₄) jeweils einseitig aufsteckbar fliegend angeordnet ist.
- Maschine nach Anspruch 6, dadurch gekennzeichnet, daß alle Rollenhalterachsen (20) parallel zueinander angeordnet sind.
- Maschine nach Anspruch 7, dadurch gekennzeichnet, daß die Rollenhalterachsen quer zur Becher-Förderrichtung (x) gestaffelt angeordnet sind und daß jede Vorratsrolle (V₁-V₄) und ihr sich über die Deckelsiegelfolien-Führungsbahn (zwischen V₁-V₄ und 17) erstreckender Bereich der Deckelfolie (D₁-D₄) mit der dazugehörigen Becherbahn (B₁-B₄) fluchten.
- Maschine nach Anspruch 7 oder nach Anspruch 8, dadurch gekennzeichnet, daß die Rollenhalterachsen (20) in Becher-Förderrichtung (x) gestaffelt angeordnet sind.
- Maschine nach einem der Ansprüche 7 bis 9, dadurch gekennzeichnet, daß die Rollenhalterachsen (20) oberhalb der Becher-Förderebene (E) in unterschiedlichen Höhen angeordnet sind.
- Maschine nach einem der Ansprüche 1 und 3 bis 10, dadurch gekennzeichnet, daß, jede Vorratsrolle (V₁-V₄) auf ihrer zugehörigen Rollenhalterachse (20) in Achsrichtung justierbar angeordnet ist.
- Maschine nach einem der Ansprüche 1, 3 bis 10, dadurch gekennzeichnet, daß alle Rollenhalter (R₁-R₄) auf einer ebenen Platte (19), die ein gemeinsames Befestigungsorgan bildet, befestigt sind, wobei die Rollenhalterachsen (20) von der vertikal angeordneten Plattenebene orthogonal vorragen.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT89111162T ATE93464T1 (de) | 1988-06-21 | 1989-06-20 | Form-, fuell- und verschliessmaschine fuer molkereiprodukte. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3820863A DE3820863A1 (de) | 1988-06-21 | 1988-06-21 | Form-, fuell- und verschliessmaschine fuer molkereiprodukte |
| DE3820863 | 1988-06-21 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0347825A1 EP0347825A1 (de) | 1989-12-27 |
| EP0347825B1 true EP0347825B1 (de) | 1993-08-25 |
Family
ID=6356887
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89111162A Expired - Lifetime EP0347825B1 (de) | 1988-06-21 | 1989-06-20 | Form-, Füll- und Verschliessmaschine für Molkereiprodukte |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0347825B1 (de) |
| AT (1) | ATE93464T1 (de) |
| DE (2) | DE3820863A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0556526B1 (de) * | 1992-02-21 | 1994-06-08 | Cofradec S.A. | Wiederverwertbare Behälter, Verschlussdeckel hierfür und Verfahren zu deren Herstellung |
| DE4332810A1 (de) * | 1993-09-27 | 1995-03-30 | Focke & Co | Verpackungsmaschine für die Fertigung von Zigaretten-Packungen |
| ITMO20040151A1 (it) | 2004-06-17 | 2004-09-17 | Evifill S R L | Metodo ed impianto per la fabbricazione di confezioni di prodotti |
| IT1396660B1 (it) * | 2009-11-04 | 2012-12-14 | Sarong Spa | Apparato e metodo di saldatura |
| CN107030777B (zh) * | 2017-05-04 | 2018-09-18 | 格来纳塑料科技(苏州)有限公司 | 一种全自动的塑料杯冲孔设备 |
| CN109775002A (zh) * | 2019-03-12 | 2019-05-21 | 温州职业技术学院 | 一种双端封往复式高速枕包机及其包装工艺 |
| CN112550843B (zh) * | 2020-11-19 | 2022-06-14 | 江门市艾可食品有限公司 | 一种饮料生产用自动灌装封塑设备 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3374602A (en) * | 1965-08-18 | 1968-03-26 | Mahaffy & Harder Eng Co | Indicia registration method and apparatus |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2530306A (en) * | 1945-10-06 | 1950-11-14 | Polaroid Corp | Process and apparatus for forming liquid-carrying containers |
| US2971305A (en) * | 1958-09-08 | 1961-02-14 | Webwraps Inc | Packaging machine |
| GB961294A (en) * | 1960-03-17 | 1964-06-17 | Rose Brothers Ltd | Improvements in web-feeding mechanisms |
| US3296906A (en) * | 1964-09-29 | 1967-01-10 | Beloit Eastern Corp | Wrapper feed for roll wrapper |
| CH436098A (fr) * | 1966-04-19 | 1967-05-15 | Kustner Freres Cie Sa | Procédé de conditionnement de produits solides, pâteux, liquides ou gazeux en alvéoles de matière thermoplastique et machine pour la mise en oeuvre de ce procédé |
| US3908342A (en) * | 1973-10-26 | 1975-09-30 | Fmc Corp | Heat sealing machine |
| FI58465C (fi) * | 1979-10-19 | 1981-02-10 | Waertsilae Oy Ab | System foer frammatning av foerpackningsomslag pao stora pappersrullar |
| DE3605864C1 (de) * | 1986-02-24 | 1987-06-19 | Hassia Verpackung Ag | Verpackungsmaschine mit Folienbanddurchlauf zum kontinuierlich taktweisen Ausformen,Fuellen,Verschliessen und mindestens gruppenweisen Vereinzeln von Bechern |
-
1988
- 1988-06-21 DE DE3820863A patent/DE3820863A1/de not_active Withdrawn
-
1989
- 1989-06-20 AT AT89111162T patent/ATE93464T1/de not_active IP Right Cessation
- 1989-06-20 DE DE89111162T patent/DE58905367D1/de not_active Expired - Fee Related
- 1989-06-20 EP EP89111162A patent/EP0347825B1/de not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3374602A (en) * | 1965-08-18 | 1968-03-26 | Mahaffy & Harder Eng Co | Indicia registration method and apparatus |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE93464T1 (de) | 1993-09-15 |
| DE3820863A1 (de) | 1989-12-28 |
| DE58905367D1 (de) | 1993-09-30 |
| EP0347825A1 (de) | 1989-12-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19824797B4 (de) | Beutelherstellungsvorrichtung und Verfahren zum Herstellen von Folienbeutel | |
| EP2163482B1 (de) | Verfahren und Einrichtung zur Herstellung von Gebinden | |
| EP2415590B1 (de) | Vorrichtung zum Herstellen von Tabak-Beuteln | |
| EP1437202B1 (de) | Vorrichtung und Verfahren zur Nutzentrennung in einer Maschine zur Herstellung von aus einer Materialbahn ausgeschnittenen Flachmaterialstücken | |
| DE69433887T2 (de) | Verpackungssystem und verpackungsverfahren | |
| EP2336037B1 (de) | Vorrichtung und Verfahren zum gruppenweisen Verpacken von Gegenständen | |
| DD296641A5 (de) | On-line-praegevorrichtung fuer beschriftungsmaschinen | |
| WO2019219967A1 (de) | Verfahren zur steuerung der lage der warenbahnkante | |
| CH677338A5 (de) | ||
| EP2076443A1 (de) | Verpackungsmaschine mit einer etikettierungsvorrichtung | |
| DE69805885T2 (de) | Vorrichtung zum Verpacken von Getränkebehältern mittels Heiss-Schrumpfbarer Folie | |
| EP0347825A1 (de) | Form-, Füll- und Verschliessmaschine für Molkereiprodukte | |
| DE2731023B2 (de) | Verfahren und Vorrichtung zum Zuschneiden von Bögen zu Einzelblättern und zum geordneten Stapeln der Einzelblätter | |
| DE19610900A1 (de) | Falzapparat mit einem heftebildenden Zusatzmodul | |
| EP3966111B1 (de) | Verpackungsmaschine ohne tänzer | |
| EP3994088A1 (de) | Stanzmaschine mit einem als kettengreifersystem ausgebildeten transportsystem und ein verfahren zum öffnen zumindest eines halteelements | |
| DE4127854A1 (de) | Vorrichtung zum zufuehren von plattenfoermigen zuschnitten zu einer tiefziehmaschine | |
| EP4003890B1 (de) | Bogenbearbeitungsmaschine mit zumindest einer bogenablageeinrichtung und verfahren zur bogenablage | |
| EP3077306B1 (de) | Vorrichtung sowie verfahren zum schneiden eines bahnmaterials in teilbahnen und spreizen der teilbahnen | |
| EP0014858A1 (de) | Verfahren und Vorrichtung zum Aufbringen von Aufreissbändchen od.dgl. auf eine Materialbahn | |
| WO2005058563A1 (de) | Längsschneider mit vertikal verschiebbaren messer und gegenwalze | |
| DE10300233B3 (de) | Vorrichtung und Verfahren zur Ablage von aus einer Materialbahn ausgeschnittenen Flachmaterialstücken | |
| DE20118881U1 (de) | Vorrichtung zur Herstellung von Verpackungen aus tiefgezogenen Folien | |
| DE2200280B2 (de) | Bahnförmiges Verpackungsmaterial und Verfahren zu dessen Herstellung | |
| DE102019128981B4 (de) | Bogenbearbeitungsmaschine mit einem als Kettengreifersystem ausgebildeten Transportsystem und ein Verfahren zum Verstellen eines Kettengreiferöffners |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19900615 |
|
| 17Q | First examination report despatched |
Effective date: 19910911 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MILCHWERKE KOELN/WUPPERTAL EG |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 93464 Country of ref document: AT Date of ref document: 19930915 Kind code of ref document: T |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 58905367 Country of ref document: DE Date of ref document: 19930930 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930920 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| EPTA | Lu: last paid annual fee | ||
| 26N | No opposition filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 89111162.7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980611 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980624 Year of fee payment: 10 Ref country code: BE Payment date: 19980624 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19980625 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19980626 Year of fee payment: 10 Ref country code: AT Payment date: 19980626 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19980630 Year of fee payment: 10 Ref country code: NL Payment date: 19980630 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19980728 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| NLS | Nl: assignments of ep-patents |
Owner name: TUFFI CAMPINA MILCHWERKE GMBH & CO. KG |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: MILCHWERKE KOELN/WUPPERTAL EG TRANSFER- TUFFI CAMP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990620 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990620 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990620 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19990629 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990630 Ref country code: FR Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19990630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990630 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990630 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| BERE | Be: lapsed |
Owner name: TUFFI CAMPINA MILCHWERKE G.M.B.H. & CO. K.G. Effective date: 19990630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000101 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19990620 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed |
Ref document number: 89111162.7 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20000101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000503 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050620 |