EP0030717A1 - Verfahren zur Herstellung von Wickeldrähten durch Extrusion von Thermoplasten - Google Patents
Verfahren zur Herstellung von Wickeldrähten durch Extrusion von Thermoplasten Download PDFInfo
- Publication number
- EP0030717A1 EP0030717A1 EP80107816A EP80107816A EP0030717A1 EP 0030717 A1 EP0030717 A1 EP 0030717A1 EP 80107816 A EP80107816 A EP 80107816A EP 80107816 A EP80107816 A EP 80107816A EP 0030717 A1 EP0030717 A1 EP 0030717A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- extrusion
- wires
- wire
- schicht
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B3/00—Insulators or insulating bodies characterised by the insulating materials; Selection of materials for their insulating or dielectric properties
- H01B3/18—Insulators or insulating bodies characterised by the insulating materials; Selection of materials for their insulating or dielectric properties mainly consisting of organic substances
- H01B3/30—Insulators or insulating bodies characterised by the insulating materials; Selection of materials for their insulating or dielectric properties mainly consisting of organic substances plastics; resins; waxes
- H01B3/308—Wires with resins
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/06—Insulating conductors or cables
- H01B13/14—Insulating conductors or cables by extrusion
- H01B13/141—Insulating conductors or cables by extrusion of two or more insulating layers
Definitions
- the present invention relates to a new method for producing Vickel wires with two insulating layers made of different materials, so-called two-layer enamelled wires.
- Enamel-insulated winding wires are precisely characterized in the German standard DIN 46435 from April 1977. They are used on a large scale in electrical engineering, transformer construction and electronics.
- the conductor metal preferably copper or aluminum, is insulated with a thin, but mechanically and thermally extremely resistant synthetic resin lacquer layer.
- Such enamelled wires are produced on wire enamelling machines by repeatedly applying an enamelled wire enamel to the metal wire.
- wire enamel resin melts or dispersions and aqueous solutions of wire enamel resins are also used for wire enamelling.
- thermoplastics for thick-walled sheathing of electrical conductor bundles and for the production of conductor wires has long been known from the cable industry.
- German Auslegeschrift 2,638,763 already describes a process for the production of enamel-insulated winding wires by extrusion of partially crystalline thermoplastic polycondensates with crystallite melting points above 170 ° C., preferably above 250 ° C.
- the method according to the older application and all subsequent applications has the great advantage that no post-treatment - such as post-stretching or a hardening reaction - is required, which results in considerable time and energy savings.
- a varnish of a further, preferably linear polymers is then as a second layer according to the same V r e-drive on the conductor applied.
- a disadvantage of this method is the often low solubility of the linear polycondensates which are preferably used, so that these coatings have very low solids contents and require aggressive solvents which can adversely affect the basic insulation of the conductor during coating.
- thermoplastic is applied to an electrical conductor isolated by means of known wire enamels or wire enamel resins or to an electrical conductor insulated by extrusion coating with partially crystalline or amorphous thermoplastic polycondensates such that the total layer thickness of both insulating layers meets the requirements of the German standard DIN 46435 is sufficient.
- Polyesterimide, polyamideimide and polyimide are examples of the wire enamel resins.
- the wire enamel resins can be dissolved or dispersed in organic solvents or in water, or can be applied from the melt.
- the partially crystalline thermoplastic polycondensates of DE-AS 2 638 763 - such as linear polyesters and polyamides - and the amorphous polyether sulfones or partially crystalline polyether ketones of the subsequent applications are suitable. These polycondensates can optionally be used in a mixture with dyes, pigments, fillers and other auxiliaries.
- thermoplastic plastics are used for the second layer, the softening points of which are lower than those of the polycondensates of the first layer.
- extrudable thermoplastic materials are suitable for the second insulation layer to be applied by extrusion according to the invention - in which case, in order to improve the adhesion between the two insulation layers, application of an adhesion promoter to the base layer or intermediate heating of the insulated wire may be appropriate - in practice
- an adhesion promoter to the base layer or intermediate heating of the insulated wire
- Semi-crystalline or amorphous polyamides are particularly preferred.
- semi-crystalline polyamides examples include 6,6-polyamides, 6, lo-polyamides and others produced by polycondensation from aliphatic dicarboxylic acids and aliphatic diamines in question, the 6-polyamides, 11-polyamides, 12-polyamides, etc. formed from the lactams or ⁇ -amino carboxylic acids
- certain polyamides as the second layer have - as can be seen from some examples - the advantageous property of already flowing at moderately elevated temperatures and of firmly baking the windings or coils used, for example, in electrical engineering and consumer electronics, which means the use of the otherwise usual Makes impregnating varnish or impregnating resins superfluous.
- Polyvinyl acetals for the second layer.
- Polyvinyl butyrals are particularly preferred within this class of substances because of their swellability in volatile solvents, e.g. Alcohols which, as an alternative to the aforementioned thermal caking, allow the coils to solidify through the action of solvents.
- Polyvinyl butyrals with degrees of butyralization of 70-80% and average molecular weights of 30,000-200,000 are particularly suitable for this area of application.
- a decisive advantage of the process is that it is also possible to use polymers which are difficult or not at all soluble in conventional solvents.
- Examples 1 to 4 soft-annealed round copper wire with a diameter of 0.6 mm was used, which first passed through a preheating section and, after passing through the coating zone in the extruder head, through a stripper nozzle which regulates the layer thickness. After passing a cooling section the coated wire was wound up. The second layer was then applied.
- the specified extruder temperatures relate to the distance from the inlet to the nozzle.
- the last three temperature specifications apply to the nozzle system.
- a lubricant-free copper wire with a nominal diameter of 0.95 mm of type W 155 / W 180 was used, which was insulated with a polyester imide-based wire enamel.
- the total diameter of the insulated wire was 1.005 mm.
- the layer thickness (diameter increase) of the first insulation layer was therefore 55 ⁇ m.
- Coating material for the second layer is Coating material for the second layer
- a lubricant-free copper wire with a nominal diameter of 0.40 mm insulated with a polyesterimide-based wire enamel was used.
- the total diameter of the insulated wire was 0.430 mm.
- the diameter increase due to the basic insulation was therefore 30 ⁇ m.
- Coating material for the second layer Transparent amorphous polyamide made from dimethyl terephthalate and trimethyl hexamethylene diamine (mixture of isomers from 2,2,4- and 2,4,4-trimethyl hexamethylene diamine).
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Spectroscopy & Molecular Physics (AREA)
- Insulated Conductors (AREA)
- Organic Insulating Materials (AREA)
- Photoreceptors In Electrophotography (AREA)
- Processes Specially Adapted For Manufacturing Cables (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein neues Verfahren zur Herstellung von Vickeldrähten mit zwei Isolierschichten aus unterschiedlichen Materialien, sogenannten Zweischichtlackdrähten.
- Lackisolierte Wickeldrähte sind in der Deutschen Norm DIN 46435 von April 1977 genau charakterisiert. Sie kommen in großem Umfang im Elektromaschinenbau, Transformatorenbau und in der Elektronik zum Einsatz.
- Das Leitermetall, vorzugsweise Kupfer oder Aluminium, ist mit einer dünnen, jedoch mechanisch und thermisch äußerst widerstandsfähigen Kunstharzlackschicht isoliert.
- Die Herstellung derartiger Lackdrähte erfolgt auf Drahtlackiermaschinen durch mehrfaches kontinuierliches Auftragen eines Drahtlackes auf den Metalldraht. Außer den lösungsmittelhaltigen Drahtlacken werden zur Drahtlackierung auch Drahtlackharz-Schmelzen oder -Dispersionen sowie wässrige Lösungen von Drahtlackharzen eingesetzt.
- Alle diese bekannten Verfahren sind durch die damit erreichbaren verhältnismässig niedrigen Abzugsgeschwindigkeiten jedoch recht arbeits- und zeitaufwendig.
- Aus der Kabelindustrie ist seit langem die Extrusion von Thermoplasten zur dickwandigen Ummantelung elektrischer Leiterbündel sowie zur Herstellung von Leitungsdrähten bekannt.
- In der Deutschen Auslegeschrift 2 638 763 wird bereits ein Verfahren zur Herstellung von lackisolierten Wickeldrähten durch Extrusion von teilkristallinen thermoplastischen Polykondensaten mit Kristallitschmelzpunkten oberhalb 170°C, vorzugsweise oberhalb 250°C, beschrieben.
- Diese unter Mitwirkung der Anmelderin getätigte ältere Anmeldung leistet einen entscheidenden Beitrag zur Überwindung des Vorurteils, die Erzielung derart dünner Isolierschichten, wie sie laut DIN 46435 gefordert werden, sei im Extrusionsverfahren nicht möglich.
- Das Verfahren gemäß der älteren Anmeldung und aller Folgeanmeldungen hat den großen Vorteil, daß keine Nachbehandlung - etwa ein Nachstrecken oder eine Härtungsreaktion - erforderlich ist, was eine beträchtliche Zeit-und Energieeinsparung zur Folge hat.
- Für spezielle Anwendungen in der Elektrotechnik, z.B. im Elektromaschinenbau und in der Unterhaltungselektronik, besteht nun ein Bedürfnis, auf die vorhandene Isolation eine weitere Schicht eines andersartigen Polymeren aufzubringen, um den erhöhten Anforderungen hinsichtlich der Verarbeitungssicherheit solcher Wickeldrähte zu genügen oder spezielle Effekte zu erzielen. Dazu gehören die Erhöhung der Oberflächenhärte und der Abriebfestigkeit sowie die Eigenschaft der isolierten Drähte, nach dem Wickeln durch Wärme oder Lösungsmittelbehandlung miteinander zu verkleben.
- Im allgemeinen geschieht das in der Weise, daß als Grundisolierung ein Lack aus einem härtbaren wärmebeständigen Harz - wie z.B. Terephthalsäurepolyester-oder Polyesterimid-Harz - verwendet wird, der in üblichen Lackieranlagen mehrmals auf den Draht aufgetragen und dann eingebrannt wird.
- Anschließend oder auch in einem Arbeitsgang wird dann als zweite Schicht ein Lack aus einem weiteren, vorzugsweise linearen Polymeren - wie z.B. Polyamid, Polyvinylacetal, Polyester, Polyamidimid - nach dem gleichen Ver-fahren auf den Leiter aufgetragen.
- Nachteilig bei diesem Verfahren ist die oft geringe Löslichkeit der vorzugsweise verwendeten linearen Polykondensate, so daß diese Lacke nur sehr geringe Festkörpergehalte aufweisen und aggressive Lösungsmittel erfordern, die beim Lackieren die Grundisolierung des Leiters nachteilig beeinflussen können.
- Es wurde nun ein neues vorteilhaftes Verfahren zur Herstellung von Zweischichtlackdrähten gefunden. Das Verfahren ist dadurch gekennzeichnet, daß auf einen mittels bekannter Drahtlacke oder Drahtlackharze bzw. auf einen durch Extrusionsbeschichtung mit teilkristallinen oder amorphen thermoplastischen Polykondensaten isolierten elektrischen Leiter eine zweite Schicht eines thermoplastisch Kunststoffes derart aufgebracht wird, daß die Gesamtschichtstärke beider Isolierschichten den Anforderungen der Deutschen Norm DIN 46435 genügt.
- Für die Grundisolierung des elektrischen Leiters sind alle üblichen und bekannten Drahtlacke bzw. Drahtlackharze geeignet, die zur Herstellung von wärmestabilen Wickeldrähten der Typen M, W 155 und W 180 gemäß der Deutschen Norm DIN 46416, Teil 1, 4 und 5 verwendet werden. Dies sind insbesondere Drahtlacke bzw. Drahtlackharze auf der Basis von Terephthalsäurepolyester,
- Polyesterimid, Polyamidimid und Polyimid. Die Drahtlackharze können in organischen Lösungsmitteln oder in Wasser gelöst oder dispergiert sein, oder aber aus der Schmelze aufgetragen werden.
- Für die durch Extrusionsbeschichtung hergestellte Grundisolierung des elektrischen Leiters sind die teilkristallinen thermoplastischen Polykondensate der DE-AS 2 638 763 - wie z.B. lineare Polyester und Polyamide - und die amorphen Polyäthersulfone bzw. teilkristallinen Polyätherketone der Folgeanmeldungen geeignet. Diese Polykondensate können ggf. in Mischung mit Farbstoffen, Pigmenten, Füllstoffen und sonstigen Hilfsmitteln eingesetzt werden.
- In diesem Fall ist eine besonders bevorzugte Ausführungsform des Verfahrens darin zu sehen, daß für die zweite Schicht thermoplastische Kunststoffe eingesetzt werden, deren Erweichungspunkte niedriger liegen als die der Polykondensate der ersten Schicht.
- Für die erfindungsgemäß durch Extrusion aufzutragende zweite Isolationsschicht sind im Prinzip zwar alle extrudierbaren thermoplastischen Kunststoffe geeignet - wobei gegebenenfalls zur Verbesserung der Haftung zwischen den beiden Isolationsschichten die Applizierung eines Haftvermittlers auf die Grundschicht oder auch eine zwischenzeitliche Erwärmung des isolierten Drahtes angebracht sein kann - in der Praxis beschränkt man sich jedoch auf solche Polymere, die entweder durch Erwärmung oder durch leicht flüchtige Lösungsmittel verbackbar sind oder die den bereits isolierten wärmebeständigen Lackdraht in seinen mechanischen Eigenschaften - wie Oberflächenhärte, Abrieb oder Elastizität - verbessern. Besonders bevorzugt sind teilkristalline oder amorphe Polyamide.
- Als teilkristalline Polyamide kommen z.B. durch Polykondensation aus aliphatischen Dicarbonsäuren und aliphatischen Diaminen hergestellte 6,6-Polyamide, 6,lo-Polyamide u.a. in Frage, weiterhin die aus den Lactamen oder ω -Aminocarbonsäuren gebildeten 6-Polyamide, 11-Polyamide, 12-Polyamide u.a.
- Als amorphe Polyamide sind z.B. geeignet:
- Ein aus Terephthalsäure bzw. Dimethylterephthalat und Trimethylhexamethylendiamin (Gemisch aus 2,2,4 und 2,4,4-Isomeren) hergestelltes transparentes Polyamid, weiterhin ein Mischpolyamid aus 3 Komponenten auf der Grundlage von Caprolactam, Hexamethylendiamin/ Adipinsäure und p,p'-Diaminodicyclohexylmethan/ Adipinsäure sowie weitere glasklare Mischpolyamide auf der Grundlage mehrerer Komponenten mit Glastemperaturen zwischen 100 und 200°C.
- Vor allem gewisse Polyamide als zweite Schicht haben - wie aus einigen Beispielen ersichtlich - die vorteilhafte Eigenschaft, bereits bei mäßig erhöhten Temperaturen zu verfließen und die beispielsweise im Elektromaschinenbau und in der Unterhaltungselektronik eingesetzten Wicklungen bzw. Spulen fest zu verbacken, das den Einsatz der sonst üblichen Tränklacke bzw. Tränkharze überflüssig macht.
- Weiterhin einsetzbar sind z.B. Polyvinylacetale für die zweite Schicht. Innerhalb dieser Stoffklasse besonders bevorzugt sind Polyvinylbutyrale wegen ihrer Quellbarkeit in leicht flüchtigen Lösungsmitteln, z.B. Alkoholen, die als Alternative zum vorgenannten thermischen Verbacken eine Verfestigung der Spulen durch Lösungsmitteleinwirkung zuläßt.
- Besonders geeignet für dieses Anwendungsgebiet sind Polyvinylbutyrale mit Butyralisierungsgraden von 70 - 80 % und durchschnittlichen Molekulargewichten von 30 000 - 200 000.
- Ein entscheidender Vorteil des Verfahrens besteht darin, daß auch Polymere eingesetzt werden können, die nur schwer oder gar nicht in üblichen Lösungsmitteln löslich sind.
- Eine bevorzugte Vorrichtung zur Durchführung des Verfahrens ist in der Schweizer Patentanmeldung CH 8446/76 "Extrusionsanlagen zur Fertigung von Wickeldrähten" beschrieben.
- Im Fall der Herstellung der Grund- und der Deckschicht im Extrusionsverfahren wird entweder auf ein und demselben Extruder ein bereits mit einer Grundisolation der beschriebenen Art versehener Draht anschließend mit der zweiten Schicht versehen oder aber es werden im Tandemverfahren unter Verwendung von zwei hintereinandergeschalteten Extrudern beide Schichten in einem Arbeitsgang aufgetragen.
- In den folgenden Beispielen werden die Verarbeitungsbedingungen für die einzelnen Polymersysteme sowie einige Eigenschaften der gefertigten Wickeldrähte bei Benutzung der in der Schweizer Patentanmeldung CH 8446/76 beschriebenen Fertigungseinrichtung angegeben.
- In den Beispielen 1 bis 4 kam weichgeglühter Kupferrunddraht von 0,6 mm Durchmesser zum Einsatz, der über eine Abspulvorrichtung zunächst eine Vorheizstrecke und nach Passieren der Beschichtungszone im Extruderkopf eine Abstreiferdüse, die die Schichtstärke reguliert, durchlief. Nach Passieren einer Kühlstrecke wurde der beschichtete Draht aufgespult. Anschließend wurde die zweite Schicht aufgetragen.
- Die angegebenen Extrudertemperaturen beziehen sich jeweils auf die Strecke vom Einlauf bis zur Düse. Die drei letzten Temperaturangaben gelten für das Düsensystem.
- Beschichtungsmaterial:
- 1. Schicht: Polyäthylenterephthalat pigmentiert mit 8 % Titandioxid
- 2. Schicht: 12-Polyamid (Polymeres aus Laurinlactam, Schmelzpunkt ca. 180°C)
- Verarbeitungsbedingungen:
- Extrusionstemperatur:
- 1. Schicht: 240/250/260/270/270/280°C
- 2. Schicht: 165/180/180/190/200/220°C
- Abzugsgeschwindigkeit:
- 1. Schicht 200 m/min
- 2. Schicht 200 m/min
- Schichtstärke (Durchmesserzunahme)
- 1. Schicht 34 µm
- 2. Schicht 30 µm
- Eigenschaften der Wickeldrähte:
- Härte B Erweichungstemperatur: 245°C Die hohe Elastizität und gute Haftung der Beschichtung wird dadurch dokumentiert, daß nach Dehnen des Drahtes bis zum Bruch (23%) eine Wickellocke um den einfachen Drahtdurchmesser (0,6 mm) noch rissfrei war.
- Verzinnbarkeit: bei 375°C in Lötzinn 60/40: 3,5 s bei 420°C " 60/40: 2,0 s
- Durchschlagsspannung (nach DIN 46453), Teil 1, Abs. 13 . 2 . 2.): 5,0 kV
- Verbackungstemperatur (nach DIN 46453, Teil 1, Abs. 18.2.1.) 200°C
- Wiedererweichungstemperatur (nach DIN 46453, Teil 1, Abs. 18.2.2.) 130°C
- Beschichtungsmaterial:
- 1. Schicht: Polyäthersulfon der Formel
-

- Verarbeitungsbedingungen:
- Extrusionstemperatur:
- 1. Schicht: 315/340/350/340/350/370°C
- 2. Schicht: 165/180/180/190/200/220°C
- Abzugsgeschwindigkeit:
- 1. Schicht: 200 m/min
- 2. Schicht: 200 m/min
- Schichtstärke (Durchmesserzunahme):
- 1. Schicht: 42 µm
- 2. Schicht: 38 µm
- Eigenschaften der Wickeldrähte:
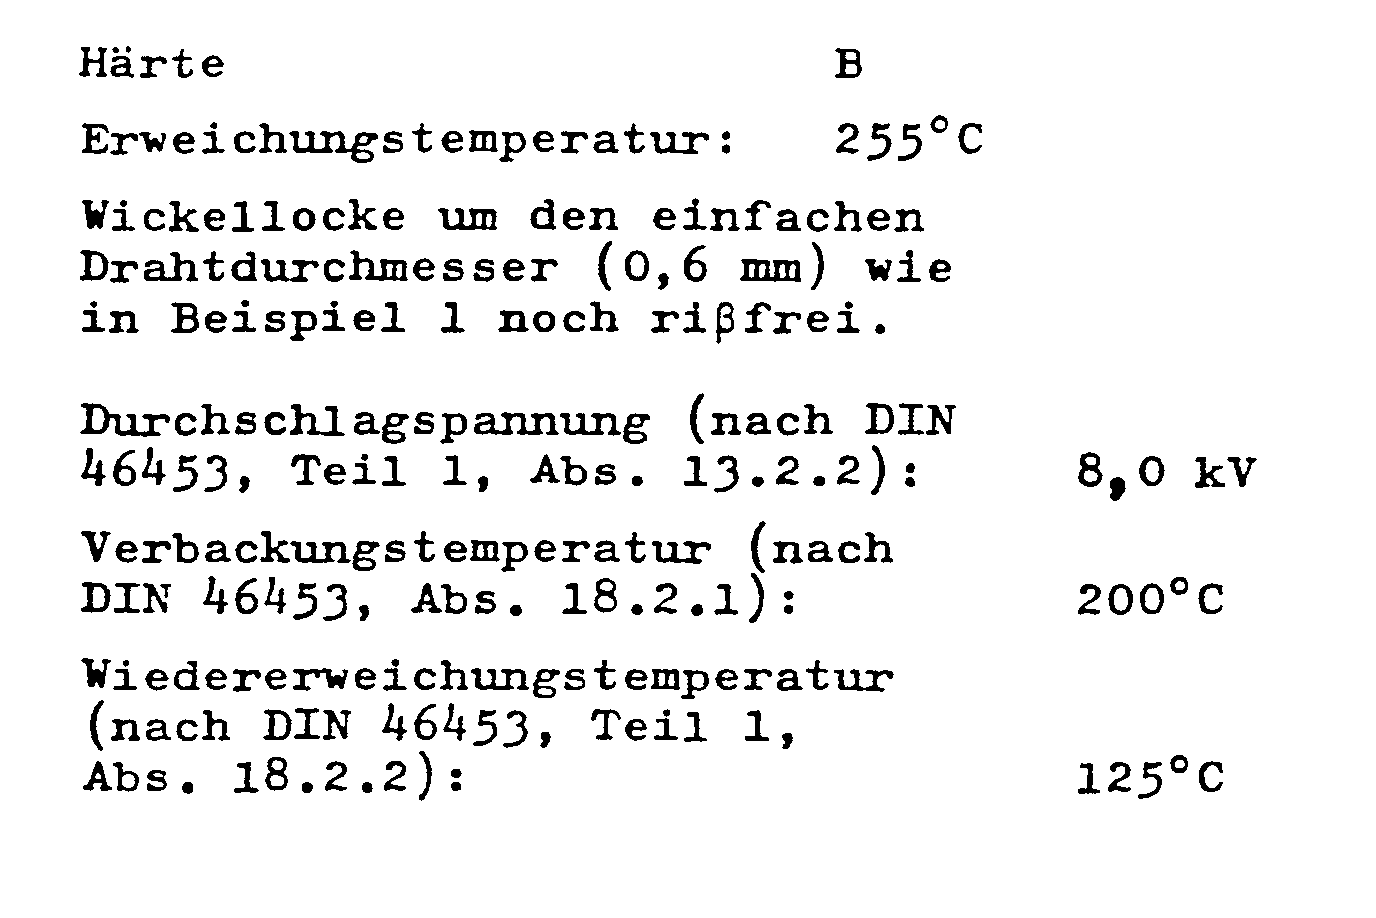
- Beschichtungsmaterial
- 1. Schicht: Polyätherketon der summarischen Formel

- 2. Schicht: 12-Polyamid (s. Beispiel 1)
- Verarbeitungsbedingungen:
- Extrusionstemperaturen:
- 1. Schicht: 390/410/420/420/420/440°C
- 2. Schicht: 165/180/180/190/200/220°C
- Abzugsgeschwindigkeit:
- 1. Schicht: 200 m/min
- 2. Schicht: 200 m/min
- Schichtstärke (Durchmesserzunahme):
- 1. Schicht: 42 µm
- 2. Schicht: 36 µm
- Eigenschaften der Wickeldrähte:

- Beschichtungsmaterial
- 1. Schicht: Polyäthylenterephthalat pigmentiert mit 8% Titandioxid
- 2. Schicht: Polyvinylbutyral, mittleres Molekulargewicht ca. 100 000
- Verarbeitungsbedingungen:
- Extrusionstemperaturen:
- 1. Schicht: 240/230/260/270/270/280°C
- 2. Schicht: 120/160/180/170/170/190°C
- Abzugsgeschwindigkeit:
- 1. Schicht: 200 m/min
- 2. Schicht: 100 m/min
- Schichtstärke (Durchmesserzunahme)
- 1. Schicht: 44 µm
- 2. Schicht: 22 µm
- Eigenschaften der Wickeldrähte:
- Härte H Wickellocke über den einfachen Drahtdurchmesser nach 20% Vordehnung des Drahtes ohne Risse
- Verbackungstest:
- 2 Drahtenden werden ohne sich zu berühren 5 Sekunden in Lösungsmittel getaucht und anschließend aneinandergepresst. Beim Auseinanderziehen wird die Verklebung der Drähte beurteilt.
- Bei Verwendung von Äthanol oder Methanol war die Verklebung ausgezeichnet.
- Zum Einsatz kam ein mit einem Drahtlack auf Polyesterimidbasis nach üblichen Methoden isolierter gleitmittelfreier Kupferdraht mit einem Nenndurchmesser von 0,95 mm des Typs W 155/ W 180. Der Gesamtdurchmesser des isolierten Drahtes betrug 1,005 mm. Die Schichtstärke (Durchmesserzunahme) der ersten Isolationsschicht betrug also 55 µm.
- Die Eigenschaften dieses Drahtes waren folgende:

- Beschichtungsmaterial für die zweite Schicht:

- Verarbeitungsbedingungen:

- Zum Einsatz kam ein mit einem Drahtlack auf Polyesterimidbasis nach üblichen Methoden isolierter gleitmittelfreier Kupferdraht mit einem Nenndurchmesser von 0,40 mm. Der Gesamtdurchmesser des isolierten Drahtes betrug 0,430 mm. Die Durchmesserzunahme durch die Grundisolierung betrug also 30 µm.
- Die Eigenschaften dieses Drahtes waren folgende:

- Verarbeitungsbedingungen:

- Eigenschaften der Wickeldrähte:
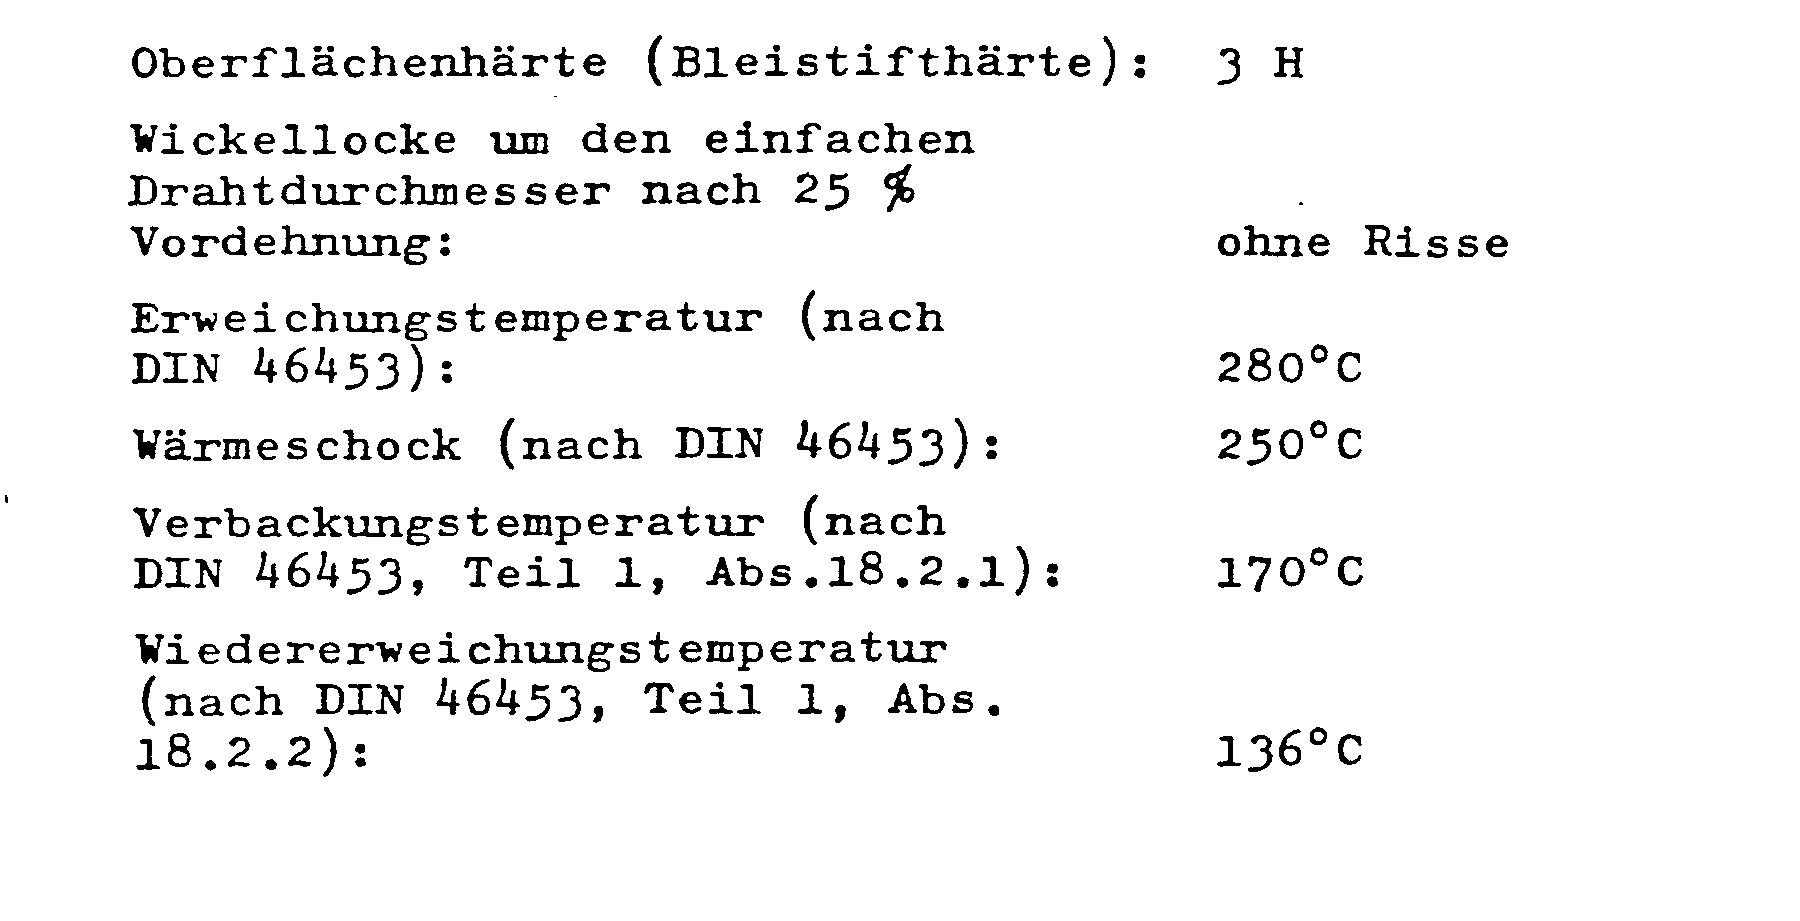
also Gesamtdurchmesserzunahme 80 µm.
also Gesamtdurchmesserzunahme 78 µm
also Gesamtdurchmesserzunahme: 66 µm
Claims (4)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT80107816T ATE7976T1 (de) | 1980-12-11 | 1980-12-11 | Verfahren zur herstellung von wickeldraehten durch extrusion von thermoplasten. |
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT7988/79 | 1979-12-18 | ||
| AT798879 | 1979-12-18 | ||
| AT810679 | 1979-12-21 | ||
| AT8106/79 | 1979-12-21 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0030717A1 true EP0030717A1 (de) | 1981-06-24 |
| EP0030717B1 EP0030717B1 (de) | 1984-06-13 |
Family
ID=25604278
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP80107816A Expired EP0030717B1 (de) | 1979-12-18 | 1980-12-11 | Verfahren zur Herstellung von Wickeldrähten durch Extrusion von Thermoplasten |
Country Status (10)
| Country | Link |
|---|---|
| EP (1) | EP0030717B1 (de) |
| AU (1) | AU536356B2 (de) |
| BR (1) | BR8008215A (de) |
| CA (1) | CA1161616A (de) |
| DE (2) | DE3044059A1 (de) |
| ES (1) | ES497812A0 (de) |
| FI (1) | FI803942A7 (de) |
| IN (1) | IN155208B (de) |
| PT (1) | PT72197B (de) |
| TR (1) | TR21263A (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19748529A1 (de) * | 1997-11-03 | 1999-03-04 | Siemens Ag | Elektrische Maschine mit Wickeldrähten |
| WO2013020977A1 (de) | 2011-08-09 | 2013-02-14 | Aumann Gmbh | Vorrichtung zur beschichtung von elektrisch leitenden drähten |
| DE102011052518A1 (de) | 2011-08-09 | 2013-02-14 | Elantas Gmbh | Lösemittelfreie Drahtlackzusammensetzung |
| KR20150054707A (ko) * | 2012-11-30 | 2015-05-20 | 후루카와 덴키 고교 가부시키가이샤 | 절연 전선 및 전기·전자기기 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0334535A3 (de) * | 1988-03-23 | 1990-12-05 | PIRELLI GENERAL plc | Herstellung eines elektrischen Kabels |
| JP6325549B2 (ja) * | 2013-09-06 | 2018-05-16 | 古河電気工業株式会社 | 平角電線およびその製造方法並びに電気機器 |
| EP3043355A4 (de) * | 2013-09-06 | 2017-04-26 | Furukawa Electric Co., Ltd. | Elektrischer flachdraht, herstellungsverfahren dafür und elektrische vorrichtung |
| DE102021001741A1 (de) | 2021-04-06 | 2022-10-06 | Ulrich Clauss | Kataphoretisches Tauchbeschichtungsverfahren für Bahnware |
| DE102021001740A1 (de) | 2021-04-06 | 2022-10-06 | Ulrich Clauss | Beschichtungsverfahren für Mikroflachdrähte |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2360097A (en) * | 1940-03-21 | 1944-10-10 | Du Pont | Apparatus for manufacture of coated products |
| CH602999A5 (de) * | 1973-09-13 | 1978-08-15 | Schweizerische Isolawerke | |
| EP0002224A1 (de) * | 1977-12-03 | 1979-06-13 | Dr. Beck & Co. AG | Verfahren zur Herstellung von isolierten Wickeldrähten durch Extrusion von Thermoplasten und Thermoplaste zur Ausführung desselben |
| CH612789A5 (de) * | 1976-07-01 | 1979-08-15 | Maillefer Sa |
-
1980
- 1980-11-22 DE DE19803044059 patent/DE3044059A1/de not_active Withdrawn
- 1980-12-11 DE DE8080107816T patent/DE3068265D1/de not_active Expired
- 1980-12-11 EP EP80107816A patent/EP0030717B1/de not_active Expired
- 1980-12-15 PT PT72197A patent/PT72197B/de unknown
- 1980-12-16 BR BR8008215A patent/BR8008215A/pt not_active IP Right Cessation
- 1980-12-16 ES ES497812A patent/ES497812A0/es active Granted
- 1980-12-17 FI FI803942A patent/FI803942A7/fi not_active Application Discontinuation
- 1980-12-17 CA CA000367038A patent/CA1161616A/en not_active Expired
- 1980-12-18 IN IN906/DEL/80A patent/IN155208B/en unknown
- 1980-12-18 TR TR21263A patent/TR21263A/xx unknown
- 1980-12-18 AU AU65497/80A patent/AU536356B2/en not_active Ceased
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2360097A (en) * | 1940-03-21 | 1944-10-10 | Du Pont | Apparatus for manufacture of coated products |
| CH602999A5 (de) * | 1973-09-13 | 1978-08-15 | Schweizerische Isolawerke | |
| CH612789A5 (de) * | 1976-07-01 | 1979-08-15 | Maillefer Sa | |
| EP0002224A1 (de) * | 1977-12-03 | 1979-06-13 | Dr. Beck & Co. AG | Verfahren zur Herstellung von isolierten Wickeldrähten durch Extrusion von Thermoplasten und Thermoplaste zur Ausführung desselben |
Non-Patent Citations (1)
| Title |
|---|
| DEUTSCHE ELEKTRONISCHE KOMMISSION IM DIN UND VDE ( DKE ) : Deutsche Norm DIN 46 435 ( Wickeldrähte ), BEUTH - Verlag GmbH, Berlin und Köln, April 1977 * Seiten 2, 3 * * |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19748529A1 (de) * | 1997-11-03 | 1999-03-04 | Siemens Ag | Elektrische Maschine mit Wickeldrähten |
| WO2013020977A1 (de) | 2011-08-09 | 2013-02-14 | Aumann Gmbh | Vorrichtung zur beschichtung von elektrisch leitenden drähten |
| DE102011052520A1 (de) | 2011-08-09 | 2013-02-14 | Aumann Gmbh | Vorrichtung zur Beschichtung von elektrisch leitenden Drähten |
| DE102011052518A1 (de) | 2011-08-09 | 2013-02-14 | Elantas Gmbh | Lösemittelfreie Drahtlackzusammensetzung |
| WO2013020953A1 (de) | 2011-08-09 | 2013-02-14 | Elantas Gmbh | Lösemittelfreie drahtlackzusammensetzung |
| US10501656B2 (en) | 2011-08-09 | 2019-12-10 | Elantas Gmbh | Solvent-free wire enamel composition |
| KR20150054707A (ko) * | 2012-11-30 | 2015-05-20 | 후루카와 덴키 고교 가부시키가이샤 | 절연 전선 및 전기·전자기기 |
Also Published As
| Publication number | Publication date |
|---|---|
| PT72197A (de) | 1981-01-01 |
| DE3044059A1 (de) | 1981-10-01 |
| PT72197B (de) | 1981-10-28 |
| ES8201345A1 (es) | 1981-12-01 |
| ES497812A0 (es) | 1981-12-01 |
| FI803942L (fi) | 1981-06-19 |
| BR8008215A (pt) | 1981-07-07 |
| IN155208B (de) | 1985-01-12 |
| TR21263A (tr) | 1984-03-15 |
| EP0030717B1 (de) | 1984-06-13 |
| CA1161616A (en) | 1984-02-07 |
| DE3068265D1 (en) | 1984-07-19 |
| FI803942A7 (fi) | 1981-06-19 |
| AU536356B2 (en) | 1984-05-03 |
| AU6549780A (en) | 1981-07-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3786429T2 (de) | Isolierte Leitung mit hochtemperaturbeständiger Multischichtisolierung. | |
| DE2638763B2 (de) | Verfahren zum Herstellen eines lackisolierten Wickeldrahts | |
| EP0030717B1 (de) | Verfahren zur Herstellung von Wickeldrähten durch Extrusion von Thermoplasten | |
| EP0002224B1 (de) | Verfahren zur Herstellung von isolierten Wickeldrähten durch Extrusion von Thermoplasten und Thermoplaste zur Ausführung desselben | |
| EP0116297A2 (de) | Polyimid-Laminate mit hoher Schälfestigkeit und Verfahren zu deren Herstellung | |
| DE69305563T2 (de) | Lackbeschichteter Elektro-Draht und Verfahren zu seiner Herstellung | |
| DE3227933C2 (de) | ||
| EP0024674B1 (de) | Verfahren zur Herstellung isolierter Wickeldrähte durch Aufextrudieren von Polyethylenterephtalat | |
| EP0017062B1 (de) | Verwendung von amorphen Polyethersulfonen zur Herstellung von isolierten Wickeldrähten aus Kupfer im Extrusionsverfahren | |
| EP0025538B1 (de) | Verfahren zur Herstellung isolierter Wickeldrähte durch Extrusion von Thermoplasten | |
| DE69734235T2 (de) | Selbstsbindender isolierter draht | |
| DE1795638A1 (de) | Polyimide | |
| DE2032075C3 (de) | Mehrschichtisolierstoffe | |
| DE1924859B2 (de) | Verfahren zur herstellung von aromatischen polyamid imiden und deren verwendung als drahtlacke | |
| DE3403556A1 (de) | Isolierter elektrischer leiter und ein verfahren fuer seine vorbereitung | |
| DE1284336B (de) | Verfahren zur Herstellung von hitzegehaerteten Lackisolierungen fuer elektrische Leiter | |
| DE3118948A1 (de) | "partiell imidisierte polylamidsaeure-polymere, diese enthaltende beschichtungszubereitungen und ihre verwendung" | |
| EP0205858A2 (de) | Hitzehärtbarer Schmelzklebelack, dessen Herstellung und Verwendung | |
| EP0080138B1 (de) | Verfahren zur Imprägnierung umsponnener Drähte und Litzen durch Extrusion von Thermoplasten | |
| DE69305681T2 (de) | Isolierungsverfahren eines elektrischen Leiters und isolierter elektrischer Daht hergestellt nach diesem Verfahren | |
| KR830002548B1 (ko) | 코일용 이중절연도선 제작방법 | |
| DE2409655B2 (de) | Verfahren zum umkleiden von elektrischen leitern aus aluminium | |
| DE2135157C3 (de) | Verfahren zur Isolierung von elektrischen Leitern mit Polyesterimidharzschmelzen | |
| DE1595733C (de) | Verfahren zur Herstellung von Polyimiden | |
| DE2318864A1 (de) | Selbstklebender isolierter draht |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19811017 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 7976 Country of ref document: AT Date of ref document: 19840615 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3068265 Country of ref document: DE Date of ref document: 19840719 |
|
| ET | Fr: translation filed | ||
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| 26 | Opposition filed |
Opponent name: AEG-TELEFUNKEN KABELWERKE AG RHEYDT Effective date: 19850312 |
|
| R26 | Opposition filed (corrected) |
Opponent name: AEG-TELEFUNKEN KABELWERKE AG RHEYDT Effective date: 19850312 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: AEG-TELEFUNKEN KABELWERKE AG. |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| R26 | Opposition filed (corrected) |
Opponent name: AEG KABEL AKTIENGESELLSCHAFT Effective date: 19850312 |
|
| PLBJ | Opposition found inadmissible |
Free format text: ORIGINAL CODE: 0009275 |
|
| 26U | Opposition found inadmissible |
Opponent name: AEG KABEL AKTIENGESELLSCHAFT Effective date: 19860302 |
|
| NLXE | Nl: other communications concerning ep-patents (part 3 heading xe) |
Free format text: IN PAT.BUL.16/85,PAGE 1922 SHOULD BE MODIFIED INTO:AEG KABEL AKTIENGESELLSCHAFT |
|
| NLXE | Nl: other communications concerning ep-patents (part 3 heading xe) |
Free format text: IN PAT.BUL.16/85,PAGE 1922:OPPOSITION HAS BEEN DECLARED INADMISSABLE |
|
| ITTA | It: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 80107816.3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19981223 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP Ref country code: FR Ref legal event code: CD |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: BASF PROJEKTENTWICKLUNGS-AKTIENGESELLSCHAFT -DANN Ref country code: CH Ref legal event code: PFA Free format text: DR. BECK & CO. AG TRANSFER- BASF PROJEKTENTWICKLUNGS-AKTIENGESELLSCHAFT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19991122 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991212 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19991216 Year of fee payment: 20 Ref country code: FR Payment date: 19991216 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19991220 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19991222 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19991229 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19991230 Year of fee payment: 20 |
|
| BE20 | Be: patent expired |
Free format text: 20001211 *SCHENECTADY INTERNATIONAL INC. |
|
| EUG | Se: european patent has lapsed |
Ref document number: 80107816.3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001210 Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001210 Ref country code: CH Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001211 Ref country code: AT Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20001211 |
|
| BECA | Be: change of holder's address |
Free format text: 20000119 *SCHENECTADY INTERNATIONAL INC.:2750 BALLTOWN ROAD, SCHENECTADY NEW YORK 12309 |
|
| BECH | Be: change of holder |
Free format text: 20000119 *SCHENECTADY INTERNATIONAL INC. |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Effective date: 20001210 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| NLV7 | Nl: ceased due to reaching the maximum lifetime of a patent |
Effective date: 20001211 |
|
| RIN2 | Information on inventor provided after grant (corrected) |
Inventor name: KERTSCHER, EBERHARD Inventor name: JANSSEN, HARALD, DR. |