DE69434603T2 - Sprühpulver für hartschichten und teil mit einer hartschicht - Google Patents
Sprühpulver für hartschichten und teil mit einer hartschicht Download PDFInfo
- Publication number
- DE69434603T2 DE69434603T2 DE69434603T DE69434603T DE69434603T2 DE 69434603 T2 DE69434603 T2 DE 69434603T2 DE 69434603 T DE69434603 T DE 69434603T DE 69434603 T DE69434603 T DE 69434603T DE 69434603 T2 DE69434603 T2 DE 69434603T2
- Authority
- DE
- Germany
- Prior art keywords
- amount
- weight
- powder
- alloy
- nickel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000007921 spray Substances 0.000 title claims description 27
- 239000000843 powder Substances 0.000 claims description 55
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 53
- 238000005260 corrosion Methods 0.000 claims description 35
- 230000007797 corrosion Effects 0.000 claims description 35
- 229910052759 nickel Inorganic materials 0.000 claims description 24
- UONOETXJSWQNOL-UHFFFAOYSA-N tungsten carbide Chemical compound [W+]#[C-] UONOETXJSWQNOL-UHFFFAOYSA-N 0.000 claims description 17
- 229910052721 tungsten Inorganic materials 0.000 claims description 13
- 238000000576 coating method Methods 0.000 claims description 11
- 239000011248 coating agent Substances 0.000 claims description 10
- 239000000758 substrate Substances 0.000 claims description 10
- 239000004563 wettable powder Substances 0.000 claims description 2
- 229910045601 alloy Inorganic materials 0.000 description 47
- 239000000956 alloy Substances 0.000 description 47
- 238000005299 abrasion Methods 0.000 description 22
- 239000011651 chromium Substances 0.000 description 19
- XEEYBQQBJWHFJM-UHFFFAOYSA-N iron Substances [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 16
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 15
- 229910000531 Co alloy Inorganic materials 0.000 description 14
- 229910000599 Cr alloy Inorganic materials 0.000 description 14
- 229910001347 Stellite Inorganic materials 0.000 description 10
- AHICWQREWHDHHF-UHFFFAOYSA-N chromium;cobalt;iron;manganese;methane;molybdenum;nickel;silicon;tungsten Chemical compound C.[Si].[Cr].[Mn].[Fe].[Co].[Ni].[Mo].[W] AHICWQREWHDHHF-UHFFFAOYSA-N 0.000 description 10
- 238000012360 testing method Methods 0.000 description 10
- 229910052804 chromium Inorganic materials 0.000 description 9
- 229910052742 iron Inorganic materials 0.000 description 9
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 9
- 239000010937 tungsten Substances 0.000 description 9
- 230000004580 weight loss Effects 0.000 description 9
- 239000010410 layer Substances 0.000 description 7
- 239000000203 mixture Substances 0.000 description 7
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 6
- 241000364021 Tulsa Species 0.000 description 6
- 229910052739 hydrogen Inorganic materials 0.000 description 6
- 238000005259 measurement Methods 0.000 description 6
- 238000000034 method Methods 0.000 description 6
- 229910052796 boron Inorganic materials 0.000 description 5
- 229910052799 carbon Inorganic materials 0.000 description 5
- 238000002474 experimental method Methods 0.000 description 5
- 229910052750 molybdenum Inorganic materials 0.000 description 5
- 239000008188 pellet Substances 0.000 description 5
- RWSOTUBLDIXVET-UHFFFAOYSA-N Dihydrogen sulfide Chemical compound S RWSOTUBLDIXVET-UHFFFAOYSA-N 0.000 description 4
- GRYLNZFGIOXLOG-UHFFFAOYSA-N Nitric acid Chemical compound O[N+]([O-])=O GRYLNZFGIOXLOG-UHFFFAOYSA-N 0.000 description 3
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 3
- 238000005553 drilling Methods 0.000 description 3
- 229910000856 hastalloy Inorganic materials 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 229910017604 nitric acid Inorganic materials 0.000 description 3
- 230000003647 oxidation Effects 0.000 description 3
- 238000007254 oxidation reaction Methods 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 2
- 229910001339 C alloy Inorganic materials 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 2
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 2
- 229910000684 Cobalt-chrome Inorganic materials 0.000 description 2
- 239000002253 acid Substances 0.000 description 2
- 238000005275 alloying Methods 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- 239000011230 binding agent Substances 0.000 description 2
- 229910017052 cobalt Inorganic materials 0.000 description 2
- 239000010941 cobalt Substances 0.000 description 2
- 239000010952 cobalt-chrome Substances 0.000 description 2
- 238000007749 high velocity oxygen fuel spraying Methods 0.000 description 2
- 229910052748 manganese Inorganic materials 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 229910052758 niobium Inorganic materials 0.000 description 2
- 239000010955 niobium Substances 0.000 description 2
- GUCVJGMIXFAOAE-UHFFFAOYSA-N niobium atom Chemical compound [Nb] GUCVJGMIXFAOAE-UHFFFAOYSA-N 0.000 description 2
- 239000010802 sludge Substances 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 239000002344 surface layer Substances 0.000 description 2
- 229910000788 1018 steel Inorganic materials 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- 229910000990 Ni alloy Inorganic materials 0.000 description 1
- 229910018487 Ni—Cr Inorganic materials 0.000 description 1
- NPXOKRUENSOPAO-UHFFFAOYSA-N Raney nickel Chemical compound [Al].[Ni] NPXOKRUENSOPAO-UHFFFAOYSA-N 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 238000005255 carburizing Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- VNNRSPGTAMTISX-UHFFFAOYSA-N chromium nickel Chemical compound [Cr].[Ni] VNNRSPGTAMTISX-UHFFFAOYSA-N 0.000 description 1
- 239000003245 coal Substances 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010779 crude oil Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 238000010285 flame spraying Methods 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000005552 hardfacing Methods 0.000 description 1
- 229910000037 hydrogen sulfide Inorganic materials 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 229910044991 metal oxide Inorganic materials 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 238000005121 nitriding Methods 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000003348 petrochemical agent Substances 0.000 description 1
- 238000007750 plasma spraying Methods 0.000 description 1
- 239000002002 slurry Substances 0.000 description 1
- 229910052715 tantalum Inorganic materials 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 229910052727 yttrium Inorganic materials 0.000 description 1
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C29/00—Alloys based on carbides, oxides, nitrides, borides, or silicides, e.g. cermets, or other metal compounds, e.g. oxynitrides, sulfides
- C22C29/02—Alloys based on carbides, oxides, nitrides, borides, or silicides, e.g. cermets, or other metal compounds, e.g. oxynitrides, sulfides based on carbides or carbonitrides
- C22C29/06—Alloys based on carbides, oxides, nitrides, borides, or silicides, e.g. cermets, or other metal compounds, e.g. oxynitrides, sulfides based on carbides or carbonitrides based on carbides, but not containing other metal compounds
- C22C29/08—Alloys based on carbides, oxides, nitrides, borides, or silicides, e.g. cermets, or other metal compounds, e.g. oxynitrides, sulfides based on carbides or carbonitrides based on carbides, but not containing other metal compounds based on tungsten carbide
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/04—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge characterised by the coating material
- C23C4/06—Metallic material
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12014—All metal or with adjacent metals having metal particles
- Y10T428/12028—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, etc.]
- Y10T428/12049—Nonmetal component
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12014—All metal or with adjacent metals having metal particles
- Y10T428/12028—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, etc.]
- Y10T428/12049—Nonmetal component
- Y10T428/12056—Entirely inorganic
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12014—All metal or with adjacent metals having metal particles
- Y10T428/12028—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, etc.]
- Y10T428/12063—Nonparticulate metal component
- Y10T428/12104—Particles discontinuous
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12014—All metal or with adjacent metals having metal particles
- Y10T428/12028—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, etc.]
- Y10T428/12063—Nonparticulate metal component
- Y10T428/12139—Nonmetal particles in particulate component
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Coating By Spraying Or Casting (AREA)
- Powder Metallurgy (AREA)
- Pharmaceuticals Containing Other Organic And Inorganic Compounds (AREA)
Description
- HINTERGRUND DER ERFINDUNG
- Die Erfindung betrifft ein Spritzpulver, das z.B. mit Hilfe thermischer Spritztechniken auf die Oberfläche des Substrats gespritzt wird, so dass ein Hartschichtauftrag auf der Substratoberfläche gebildet wird, und ein Teil, auf dem ein derartiger Hartschichtauftrag vorhanden ist. Die Erfindung betrifft insbesondere das zuvor genannte Spritzpulver, das hervorragende Abriebfestigkeitseigenschaften und hervorragende Korrosionsbeständigkeitseigenschaften besitzt, sowie ein Teil mit einem derartigen Hartschichtauftrag, das dadurch hervorragende Abriebfestigkeitseigenschaften und hervorragende Korrosionsbeständigkeitseigenschaften besitzt.
- Bislang wurden Spritzpulver dazu verwendet, einen Hartschichtauftrag auf der Oberfläche eines Substrats, wie etwa eines Teils, zu bilden, um das Substrat vor Abrieb und Korrosion zu schützen. Kennametal Inc., Latrobe, Pennsylvania, USA (Erwerber der vorliegenden Anmeldung) hat beispielsweise bislang ein Wolframcarbid-Kobalt-Chrom-Spritzpulver hergestellt und verkauft, das eine abriebfeste und korrosionsbeständige Schicht auf einem Substrat bildet.
- Die Patentliteratur enthält eine Anzahl von Patenten, die Hartschichtauftraglegierungen betreffen. Die
US 4,013,453 von Patel betrifft z.B. eine Wolframcarbid-Nickelpulver-Hartschichtauftraglegierung. Die Legierung beginnt mit zwei Grundbestandteilen, nämlich mit einem WC-Ni-Gemisch und einer Nickellegierung (2,5–20% Cr, 0,5–6% Si, 0,5–5% B, bis zu 10% Fe und zum Rest Ni). In der Endlegierung beträgt der durchschnittliche WC-Anteil zwischen 10 und 30%. DieUS 4,526,618 von Keshavan et al. betrifft eine abriebfeste Spritzschicht mit (1) 78 bis 88 Gew.-% Wolframcarbid und (2) einer Legierung mit 6–18 % Bor, 0–6% Si, 0–20% Cr, 0–5% Fe und zum Rest Nickel. DieUS 3,725,017 von Prasse et al. betrifft einen Hartschichtauftrag mit einer borgehärteten Wolframphase in einer Nickel-Chrom- oder Nickel-Aluminium-Matrix. Das Patent 3,725,017 offenbart die Verwendung von Pulvern aus Wolframcarbid, Bor und mindestens einem Legierungselement (ein oder mehrere Elemente aus der aus Co, Ni, Cr und Al bestehenden Gruppe), um die borgehärtete Wolframphase herzustellen. DieUS 4,996,114 von Darrow betrifft ein Beschichtungsverfahren und die resultierende Beschichtung. Das Verfahren umfasst zwei Grundschritte. Im ersten Schritt wird eine Beschichtung aus einem Binder (Co oder Ni) und Carbidkörnern auf die Substratoberfläche aufgetragen. Der zweite Schritt umfasst die Karburierung, Nitrierung oder das Borieren der Oberfläche, so dass die Oberfläche des Binders ohne Einwirkung auf die Carbide gehärtet wird. DieUS 4,124,737 von Wolfa et al. betrifft eine verschleißfeste Hochtemperaturbeschichtung mit einer auf Co basierenden Legierung, die 17–35% Cr, 5–20% Ta, 0–2% Y, 0,25% Si, 0–3,0% Mn, 0,5–3,5% C, 0–14% Al und 0–50% mindestens eines Metalloxids (wie etwa Aluminiumoxid) enthält. DieUS 4,414,029 von Newman et al. betrifft ein Schweißstabfüllmittel aus makrokristallinem WC lediglich mit Niob oder mit Niob in Kombination mit Molybdän zur Verwendung als Hartschichtauftrag. - Zwar haben vorherige Spritzpulver für einen gewissen Grad an Abriebfestigkeit und Korrosionsbeständigkeit gesorgt, doch es bestand ein Bedarf daran, ein Spritzpulver mit hervorragenden Abriebfestigkeitseigenschaften in Kombination mit hervorragenden Korrosionsbeständigkeitseigenschaften bereitzustellen. Zu den typischen Teilen, die Oberflächenschichten mit hervorragenden Abriebfestigkeits- und Korrosionsbeständigkeitseigenschaften erfordern, gehören die benetzten Teile in einer Schlammpumpe zur chemischen Behandlung, die Verschleiß ausgesetzt sind. Weitere typische Teile sind Abwärtsbohrungsteile, die Verschleiß ausgesetzt sind und mit "Sauergas", d.h. mit Hydrogensulfid in Berührung sind.
- Die Patentliteratur umfasst Patente, die Hartschichtauftragsschichten offenbaren, welche Korrosionsbeständigkeitseigenschaften bereitstellen sollen. Die
US 4,064,608 von Jaeqer betrifft beispielsweise eine Eisenwalze mit einer Hartschichtauftraglegierung, die hitze-, korrosions- und verschleißbeständig sein soll. Die Legierung kann auf Nickel, Eisen oder Kobalt basieren und 0,5–5% B, 0,5–6% Si und bis zu 3% Kohlenstoff in Kombination mit Carbidbildnern wie etwa W, Cr und Mo enthalten. DieUS 4,822,415 von Dorfman et al. betrifft ein thermisches Spritzpulver auf Eisenbasis. Gemäß derUS 4,822,415 besteht die Aufgabe des Pulvers darin, eine Legierung bereitzustellen, die gegen Korrosion, Reibverschleiß und Abriebverschleiß beständig ist. Die Zusammensetzung enthält 0–40% Cr, 1–40% Mo, 1–15% Cu, 0,2–5% B, 0–5% Si, 0,01–2% C und zum Rest Verunreinigungen mit mindestens 30% Fe. Die Spritzlegierung enthält kein WC. - Auch wenn frühere Patente korrosionsbeständige Hartschichtauftraglegierungen erwähnen, besteht weiterhin der Bedarf, ein Spritzpulver zur Anwendung als Hartschichtauftrag mit hervorragenden Abriebfestigkeitseigenschaften und hervorragenden Korrosionsbeständigkeitseigenschaften bereitzustellen.
- ZUSAMMENFASSUNG DER ERFINDUNG
- Das Hauptziel der Erfindung besteht darin, ein Spritzpulver zur Anwendung als Hartschichtauftrag bereitzustellen, der hervorragende Abriebfestigkeitseigenschaften und hervorragende Korrosionsbeständigkeitseigenschaften besitzt.
- Ein weiteres Ziel der Erfindung besteht darin, ein Teil vorzusehen, auf dessen Oberfläche ein Hartschichtauftrag vorhanden ist, um dem Teil hervorragende Abriebfestigkeits- und Korrosionsbeständigkeitseigenschaften zu verleihen.
- In einer Ausführung ist die Erfindung ein gesintertes Spritzpulver zur Anwendung als korrosionsbeständiger Hartschichtauftrag auf einem Substrat nach Anspruch 1.
- Weiterhin in einer weiteren Ausführung ist die Erfindung ein Teil mit einer Oberfläche und einem Hartschichtauftrag auf der Oberfläche nach Anspruch 5.
- AUSFÜHRLICHE BESCHREIBUNG BESTIMMTER AUSFÜHRUNGSFORMEN
- Die Erfindung betrifft ein Spritzpulver zur Anwendung als Hartschichtauftrag, der hervorragende Korrosionsbeständigkeitseigenschaften und hervorragende Abriebfestigkeitseigenschaften besitzt. Die Erfindung betrifft auch einen Herstellungsgegenstand wie etwa ein Verschleißteil oder dergleichen, das Abrieb- oder Korrosionsbedingungen ausgesetzt sein kann und eine Oberfläche aufweist, auf welcher der Hartschichtauftrag aufgetragen ist. Die Kombination dieser Eigenschaften wird für Gegenstände wie etwa Verschleißteile, die in einer korrodierenden Umgebung eingesetzt werden, sehr wichtig.
- Zu den typischen Teilen, die sowohl abriebfeste als auch korrosionsbeständige Oberflächenschichten erfordern, gehören die benetzten Teile in einer Schlammpumpe zur chemischen Behandlung, die Verschleiß ausgesetzt sind. Weitere typische Teile sind Abwärtsbohrungsteile, die Verschleiß ausgesetzt sind und mit korrodierender Lauge oder "Sauergas", d.h. mit Hydrogensulfid, das eine korrodierende Einwirkung auf die Teile besitzt, in Berührung sind.
- Zusätzlich zu den oben genannten Gegenständen kann der Hartschichtauftrag auf Auflageflächen von Kreiselpumpenwellen aufgetragen werden, auf Pumpenauskleidungen, auf Ventilsitze von Schlammpumpen, auf Ventilsitze von Schlammkohlenpumpen, auf Laufradauflageflächen in Kreiselpumpen, auf Radialwellentrageflächen in Kreiselpumpen, auf Druckflächen in Kreiselpumpen, auf die Klappe eines Rückschlagventils in Ventilsitzen, auf einer Rohölpipeline, auf Pumpenlaufräder, auf Mischlaufräder zum Vermengen und Mischen von Schlämmen, auf Schieber und verschiedene Ventilbauteile, auf Auskleidungen für Kolben in Bohrpumpen, auf Bohrstangenschlösser und Verrohrungen für Abwärtsbohrung, auf Richtbohrer und Bohrmotoren, auf Laufradstufen in Hochbehälterpumpen, auf Düsen einer hydraulischen Abwärts-Strahlpumpe, auf feuerfeste/keramische Auskleidungen für Behälter und Rohrleitungen für Erdölchemikalien, auf Schneidwerkzeugüberzüge oder Verbundstäbe für Abfallfräser und auf Einspritzdüsen.
- Der Hartschichtauftrag wird durch Plasmaspritzverfahren oder durch HVOF-Spritzverfahren (Hochgeschwindigkeitsflammspritzverfahren) aufgetragen. Die folgenden Patente erörtern Flammspritzverfahren, die zur Verwendung mit dem Spritzpulver der vorliegenden Erfindung geeignet sein können:
US 2,714,563 ; 2,858,411; 2,950,867; 3,016,447 und 3,190,560. - Die vorliegende Erfindung umfasst das gesinterte Produkt einer Kombination aus verschleißfestem Wolframcarbid und einer korrosionsbeständigen Legierung auf Nickelbasis. Das konkrete Wolframcarbid in den Beispielen ist von Kennametal Inc., Latrobe, Pennsylvania, USA als herkömmliches Wolframcarbid auf APT-Basis erhältlich. Der vorliegende Umfang der Erfindung umfasst jedoch makrokristallines Wolframcarbid, das von Kennametal Inc., Latrobe, Pennsylvania, USA erhältlich ist.
- Die konkrete auf Nickel basierende Legierung ist NISTELLE C-Pulver, das von der Stellite Division der Haynes International, Inc. erhältlich ist. Das NISTELLE C ist aus 16–18 Gew.% Mo; 13–17,5 Gew.% Cr; 3,7–5,3 Gew.% W; 4,5–7 Gew.% Fe; und zum Rest Ni zusammengesetzt. Die Anmelderin wünscht jedoch einen Erfindungsumfang, der breiter ist als die Verwendung dieser konkreten Legierungen.
- Die Anmelderin hat festgestellt, dass eine Kombination aus Wolframcarbid und der auf Nickel basierenden Legierung ein für einen Hartschichtauftrag nützliches Spritzpulver bildet, das einen Hartschichtauftrag mit hervorragenden Korrosionsbeständigkeits- und Abriebfestigkeitseigenschaften bildet. Mit Bezug auf eine besondere Ausführungsform des Spritzpulvers wurden 80 Gew.% des herkömmlichen Wolframcarbids auf APT-Basis (erhältlich von Kennametal Inc., Latrobe, Pennsylvania, USA) und etwa 20 Gew.% NISTELLE C-Pulver (erhältlich von der Stellite Division der Haynes International, Inc.) mit einem Stab auf eine Partikelgröße von etwa 1,5 Mikrometer (1,5 × 10⁻⁶ Meter) gemahlen. Dieses Pulver wurde mit einem Pressschmiermittel geschmiert, dann pelletiert und anschließend 30 Minuten lang bei 2515°F (1379°C) gesintert. Das gesinterte Produkt wurde dann zerdrückt, gemahlen und auf ein Pulver von 30 × 15 Mikrometer (30 × 10–6 auf 15 × 10–6 Meter) klassiert, das für Spritzpulveranwendungen geeignet ist.
- Zwar zeigen einige der nachfolgenden Tabellen die Daten für die spezifische Zusammensetzung aus 80 Gew.% Wolframcarbid und 20 Gew.% NISTELLE C, doch die Anmelderin betrachtet den Erfindungsumfang als breiter als das Gewichtsverhältnis von 80/20 zwischen WC und der auf Nickel basierenden Legierung. Der Wolframcarbidbestandteil kann zwischen etwa 75 Gew.% und etwa 90 Gew.% und der Legierungsbestandteil auf Nickelbasis zwischen etwa 10 Gew.% und etwa 25 Gew.% des Spritzpulvers betragen.
- Die Anmelderin erwartet weiterhin, dass andere Zusammensetzungen von auf Nickel basierenden Legierungen bei der Verwendung in der vorliegenden Erfindung zufriedenstellend sind. Diese Zusammensetzungen umfassen HASTELLOY C, das von Haynes International Inc. erhältlich ist und aus 17 Gew.% Cr; 0,1 Gew.% C; 17 Gew.% Mo; 6 Gew.% Fe; 5 Gew.% W and zum Rest Ni zusammengesetzt ist. Das von Teledyne Rodney Metals erhältliche HASTELLOY C ist aus 16–18 Gew.% Mo, 13–17,5 Gew.% Cr; 3,7–5,3 Gew.% W; 4,5–7 Gew.% Fe und zum Rest Ni zusammengesetzt, und das von Haynes International Inc erhältliche HASTELLOY C ist aus 0–0,12 Gew.% C; 16,5 Gew.% Cr; 17 Gew.% Mo; 5,5 Gew.% Fe; 0–2,5 Gew.% Co; 4,5 Gew.% W; 0–1 Gew.% Si, 0–1 Gew.% Mn und zum Rest Ni zusammengesetzt.
- Somit besitzt die Erfindung einen Umfang, der ein Spritzpulver zur Anwendung als korrosionsbeständiger Hartschichtauftrag auf einem Substrat umfasst. Das Spritzpulver umfasst zwischen etwa 75 und etwa 90 Gew.% Wolframcarbid und zwischen etwa 10 und etwa 25 Gew.% einer auf Nickel basierenden Legierung.
- In den Beispielen ist das WC das herkömmliche Wolframcarbid auf APT-Basis. Die Anmelderin betrachtet jedoch den Umfang der Erfindung so, dass er WC, einschließlich makrokristallines WC umfasst. Die auf Nickel basierende Legierung kann die folgenden Elementmengen aufweisen (zum Teil nicht erfindungsgemäß): Mo in einer Menge von zwischen etwa 16 bis etwa 30 Gew.% der Legierung; Fe in einer Menge von zwischen etwa 0 bis etwa 8 Gew.% der Legierung; C in einer Menge von zwischen etwa 0 bis etwa 0,12 Gew.% der Legierung; Cr in einer Menge von zwischen etwa 0 bis etwa 17, 5 Gew.% der Legierung; Mn in einer Menge von zwischen etwa 0 bis etwa 1 Gew.% der Legierung; Co in einer Menge von zwischen etwa 0 bis etwa 2,5 Gew.% der Legierung; Si in einer Menge von zwischen etwa 0 bis etwa 1 Gew.% der Legierung; W in einer Menge von zwischen 0 bis etwa 5,3 Gew.% der Legierung, wobei Nickel der Rest der auf Nickel basierenden Legierung ist.
- BEISPIELE
- Die folgenden Beispiele zeigen die hervorragenden Ergebnisse, die durch eine bestimmte Ausführungsform der Erfindung im Vergleich zu der Wolframcarbid-Kobalt-Chrom-Legierung von Kennametal allein erreicht werden. Die Wolframcarbid-Kobalt-Chrom-Legierung (die WC/Co/Cr genannt wird) von Kennametal ist das gesinterte Produkt aus einer Pulvermischung aus 80,8 Gew.% makrokristallinem Wolframcarbid, 5,0 Gew.% Wolframmetallpulver, 4,0 Gew.% Chrommetallpulver und 10,2 Gew.% Kobaltmetallpulver. Die chemischen Eigenschaften dieser Legierung sind die folgenden:
Element Gehalt (Gew.%) min./max. Kohlenstoff 5,0/5,5 Kobalt 9,5/10,5 Chrom 3,5/4,5 Eisen maximal 0,4 Wolfram Rest - Um die Korrosionsbeständigkeit des Hartschichtauftrags zu untersuchen, wurden die gesinterten Pellets der oben erörterten bestimmten Ausführungsform der Erfindung (d.h. 80 Gew.% Wolframcarbid und 20 Gew.% NISTELLE C) in Lösungen mit unterschiedlichen Konzentrationen von Salzsäure, Schwefelsäure und Salpetersäure untersucht. Die Grundmethodik ist nachfolgend beschrieben.
- Als Proben wurden gesinterte Pellets der bestimmten Ausführungsform verwendet, die im Durchmesser eine Größe von zwischen etwa 3/8 bis 1/2 Zoll (0,95 bis 1,27 Zentimeter) besitzen. Jedes Pellet wurde gewogen und dann in seine entsprechende Säurelösung getaucht. Die Lösung wurde bei 75 °F gehalten.
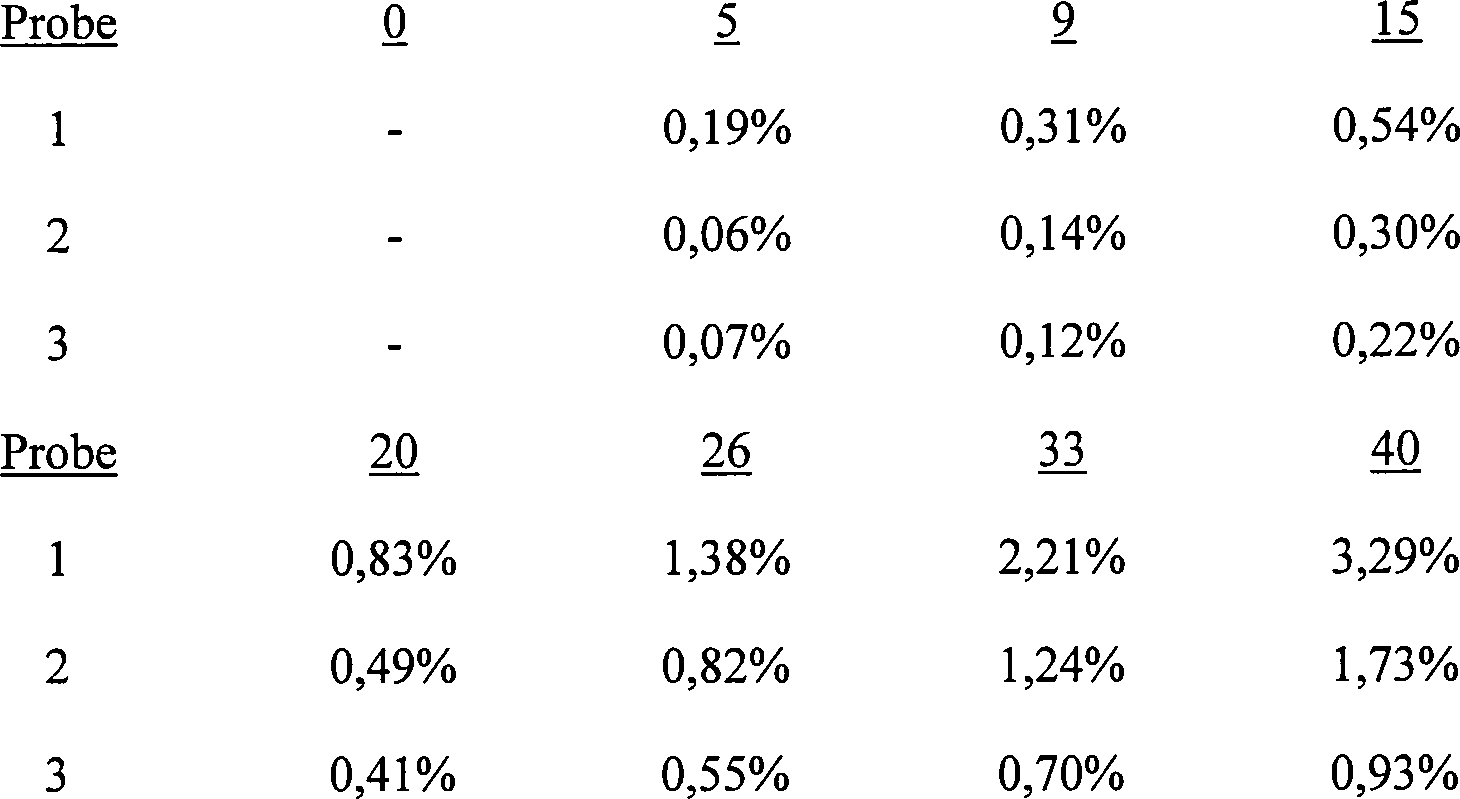
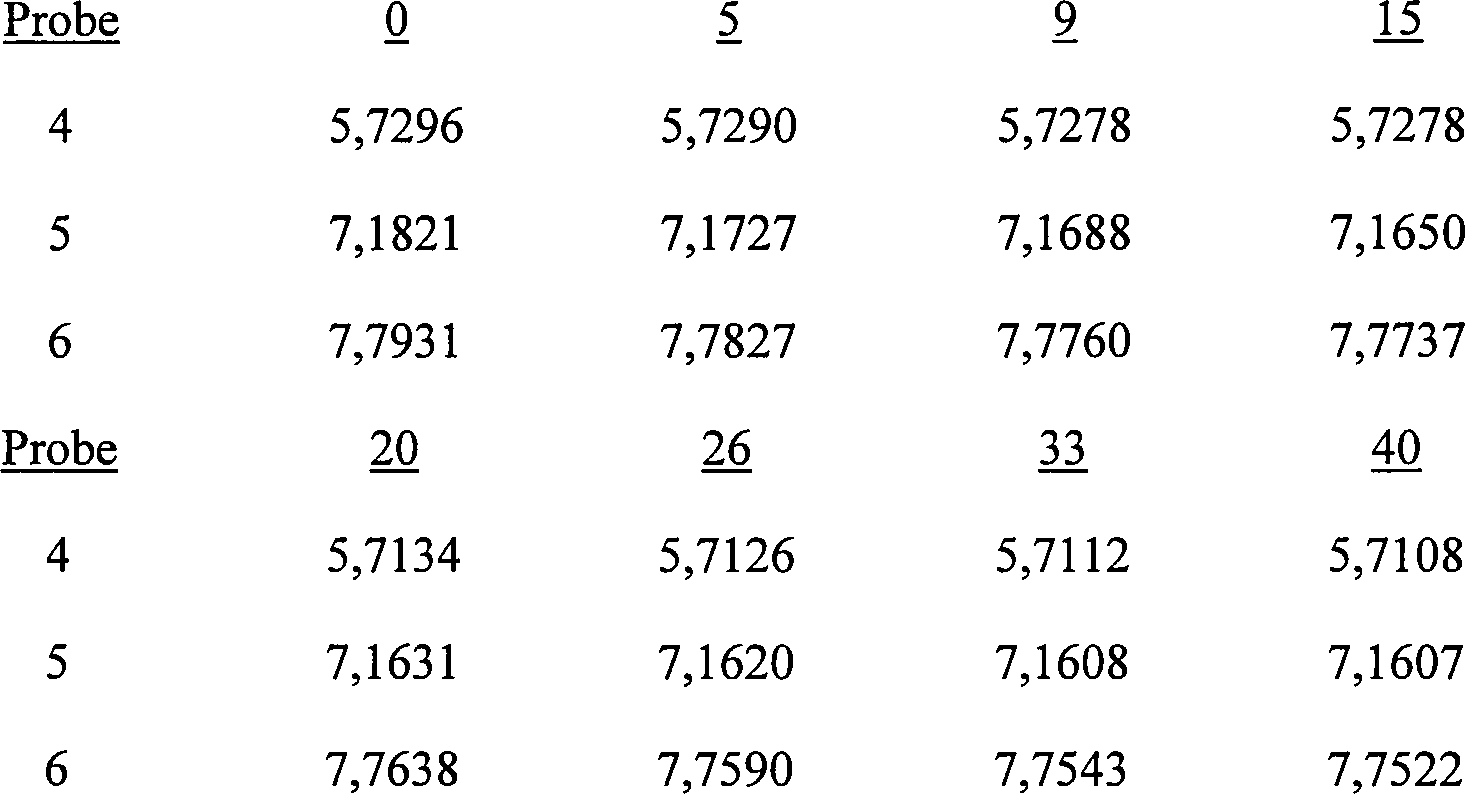
- In regelmäßigen Abständen wurde jedes Pellet aus der Lösung herausgenommen, mit Wasser gewaschen, für eine Stunde im Ofen getrocknet und gewogen, bevor es erneut in die gleiche Säurelösung getaucht wurde. Die Ergebnisse des Korrosionsversuchs der einen bestimmten Ausführungsform der Erfindung sind in den folgenden Tabellen I bis VI aufgeführt. Die Tabellen I, III und V zeigen das Gewicht jeder Probe, das zu Beginn und nach 5, 9, 15, 20, 26 (in den Tabellen I und III) und nach 33 und 40 Tagen während des Versuchs gemessen wurde.
- Tabelle I Korrosionsversuch für das 20%-Legierungspulver in HCl in Tagen
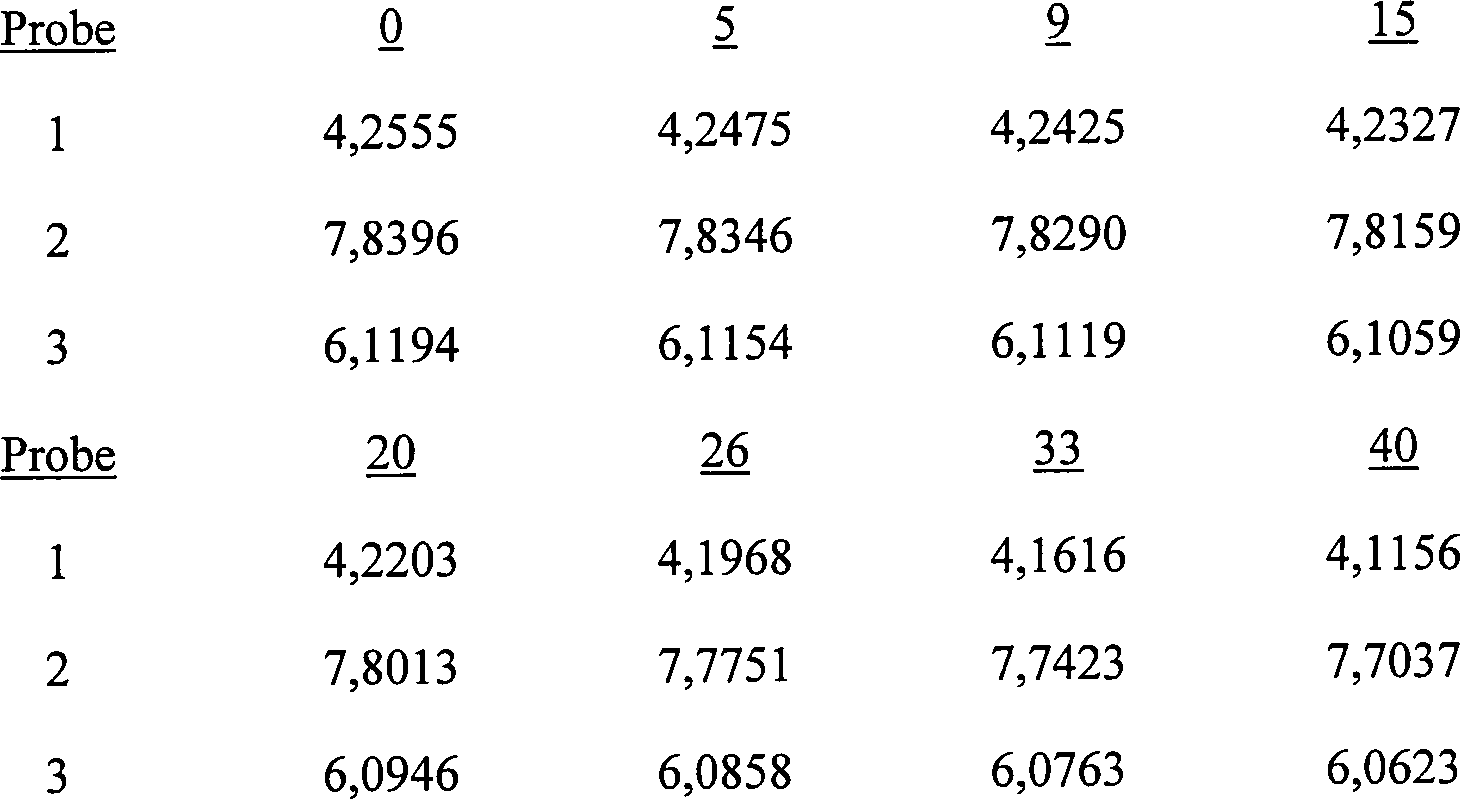
-
- Anmerkung: Probe 1 war 100% HCl. Probe 2 war 50 Volumenprozent HCl. Probe 3 war 25 Volumenprozent HCl. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle II 20%-Legierung in HCl Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht
- Tabelle III Korrosionsversuch für das 20%-Legierungspulver in H2SO4 in Tagen
-
- Anmerkung: Probe 4 war 100% H2SO4. Probe 5 war 50% H2SO4. Probe 6 war 25% H2SO4. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle IV 20%-Legierung in H2SO4 Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht
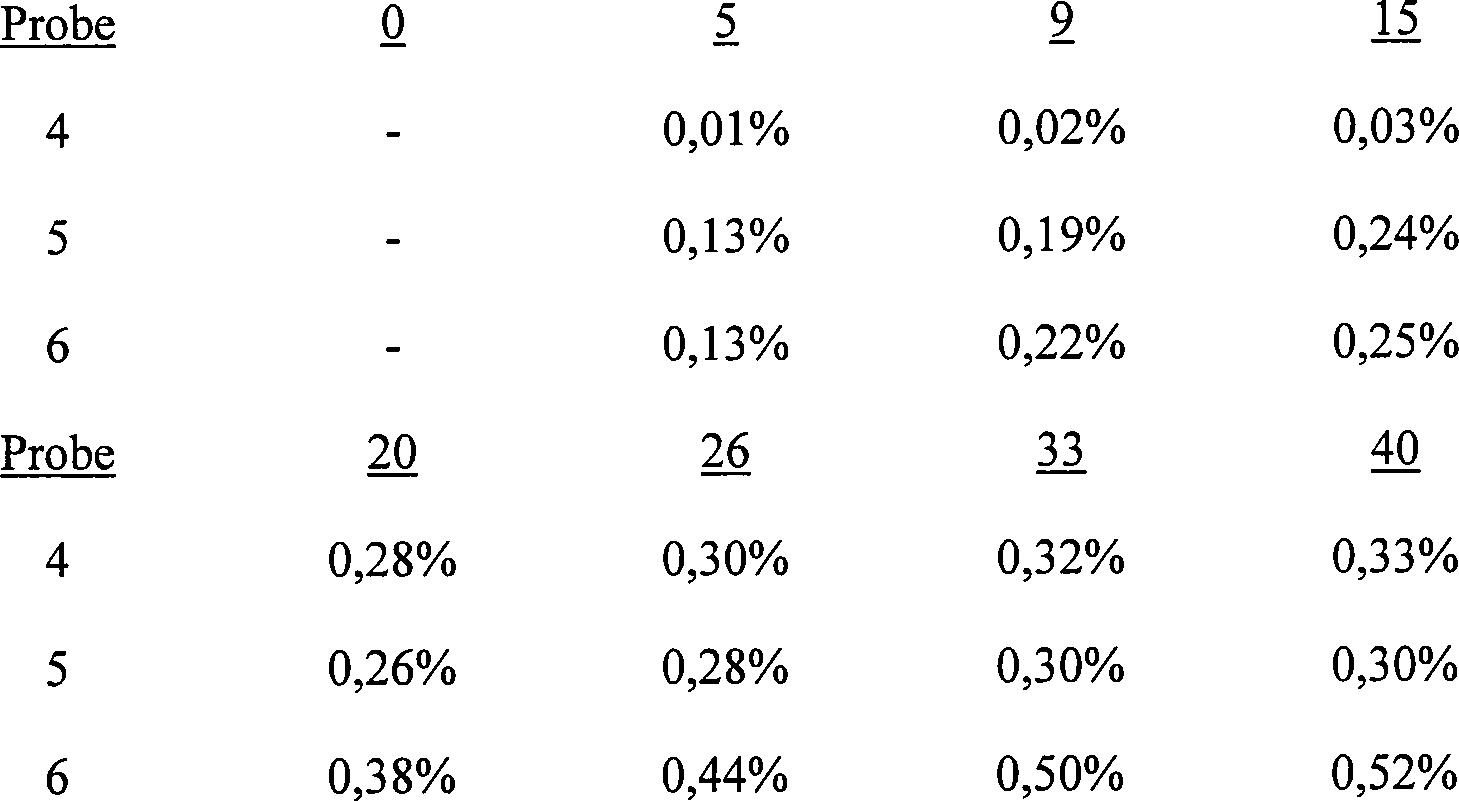
- Tabelle V Korrosionsversuch für das 20%-Legierungspulver in HNO3 in Tagen

-
- Anmerkung: Probe 7 ist 100% HNO3. Probe 8 ist 50% HNO3. Probe 9 ist 25% HNO3. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle VI 20%-Legierungspulver in HNO3 Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht
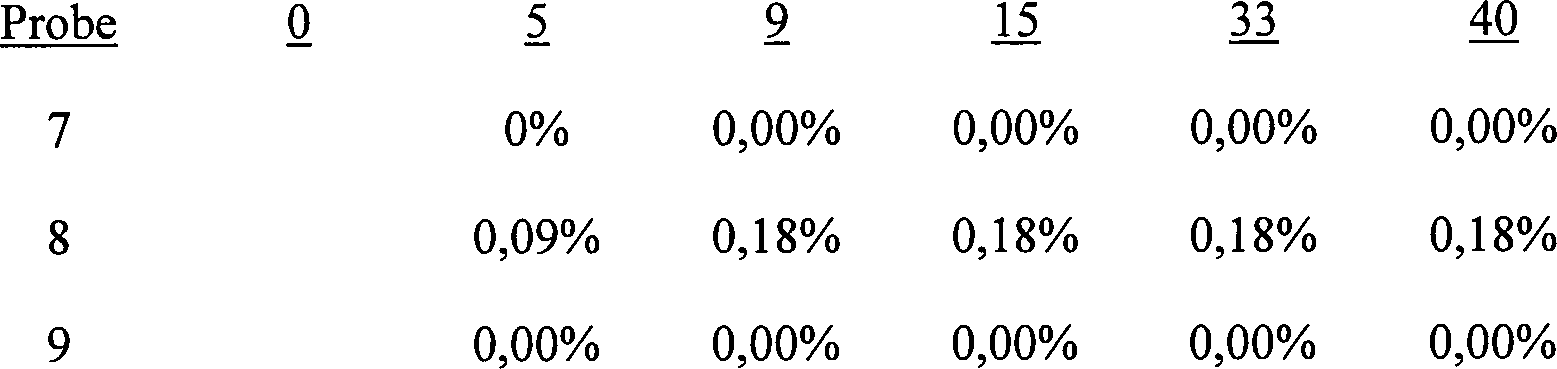
- Zum Vergleich wurden Pellets des WC/Co/Cr-Spritzpulvers (das zuvor beschriebene Wolframcarbid-Kobalt-Chrom-Pulver von Kennametal) in ausgewählten Abständen bezüglich der Korrosionsbeständigkeit in verschiedenen Konzentrationen von Salzsäure, Schwefelsäure und Salpetersäure untersucht. Die Ergebnisse sind in den nachfolgenden Tabellen VII bis XII aufgeführt. Die Tabellen VII, IX und XI zeigen das Gewicht jeder Probe an bestimmten Tagen während des Versuchs. Die Tabellen VIII, X und XII zeigen den Gewichtsverlust im Vergleich zum ursprünglichen Gewicht in Prozent und an ausgewählten Tagen während des Versuchs.
- Tabelle VII Korrosionsversuch für WC/Co/Cr in HCl

-
- Anmerkung: Probe 1 wurde in 100% HCl untersucht. Probe 2 wurde in 50% HCl untersucht. Probe 3 wurde in 25% HCl untersucht. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle VIII WC/Co/Cr in HCl Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht

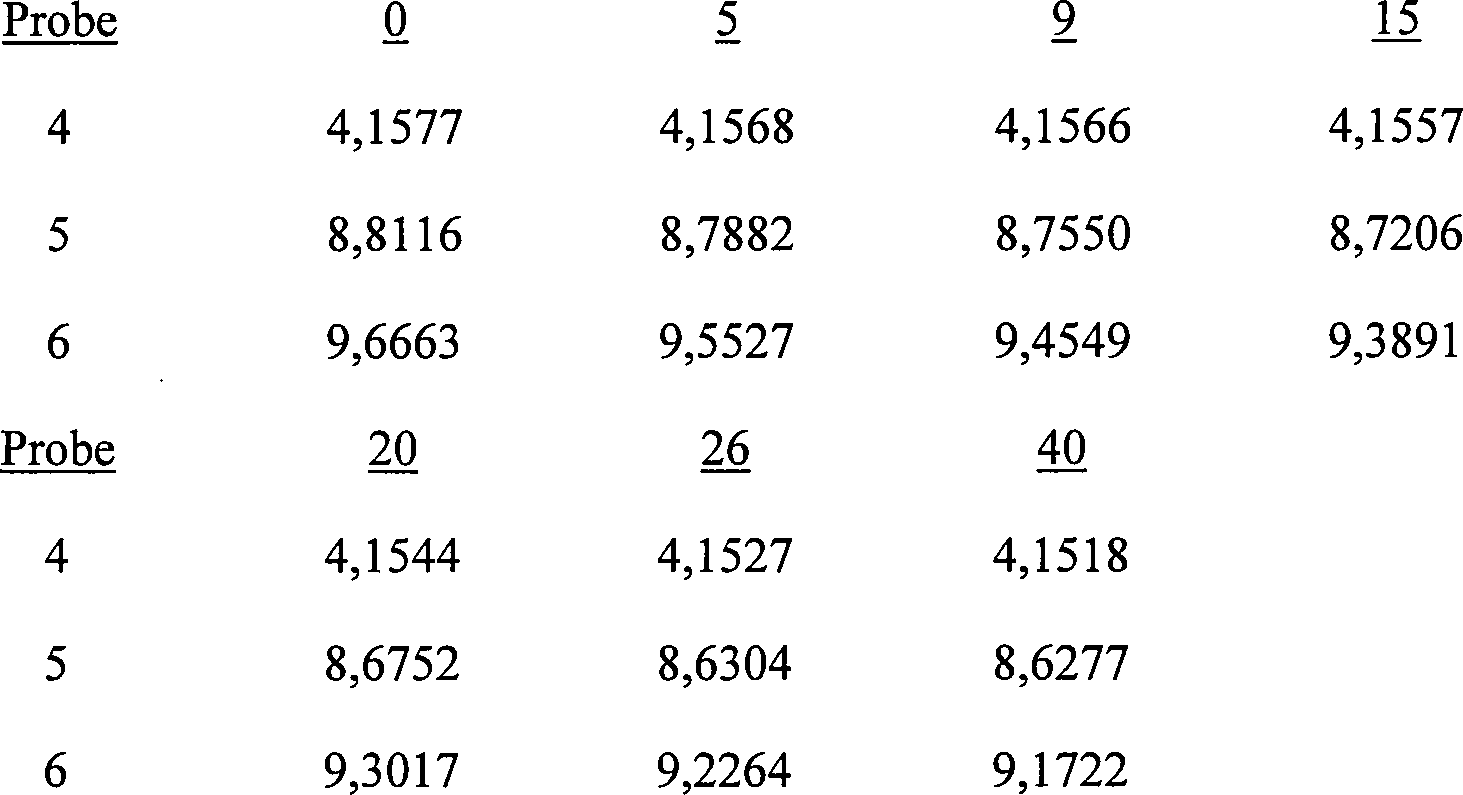
- Tabelle IX Korrosionsversuch von WC/Co/Cr in H2SO4 in Tagen
-
- Anmerkung: Probe 4 wurde in 100% H2SO4 untersucht. Probe 5 wurde in 50% H2SO4 untersucht. Probe 6 wurde in 25% H2SO4 untersucht. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle X WC/Co/Cr in H2SO4 Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht

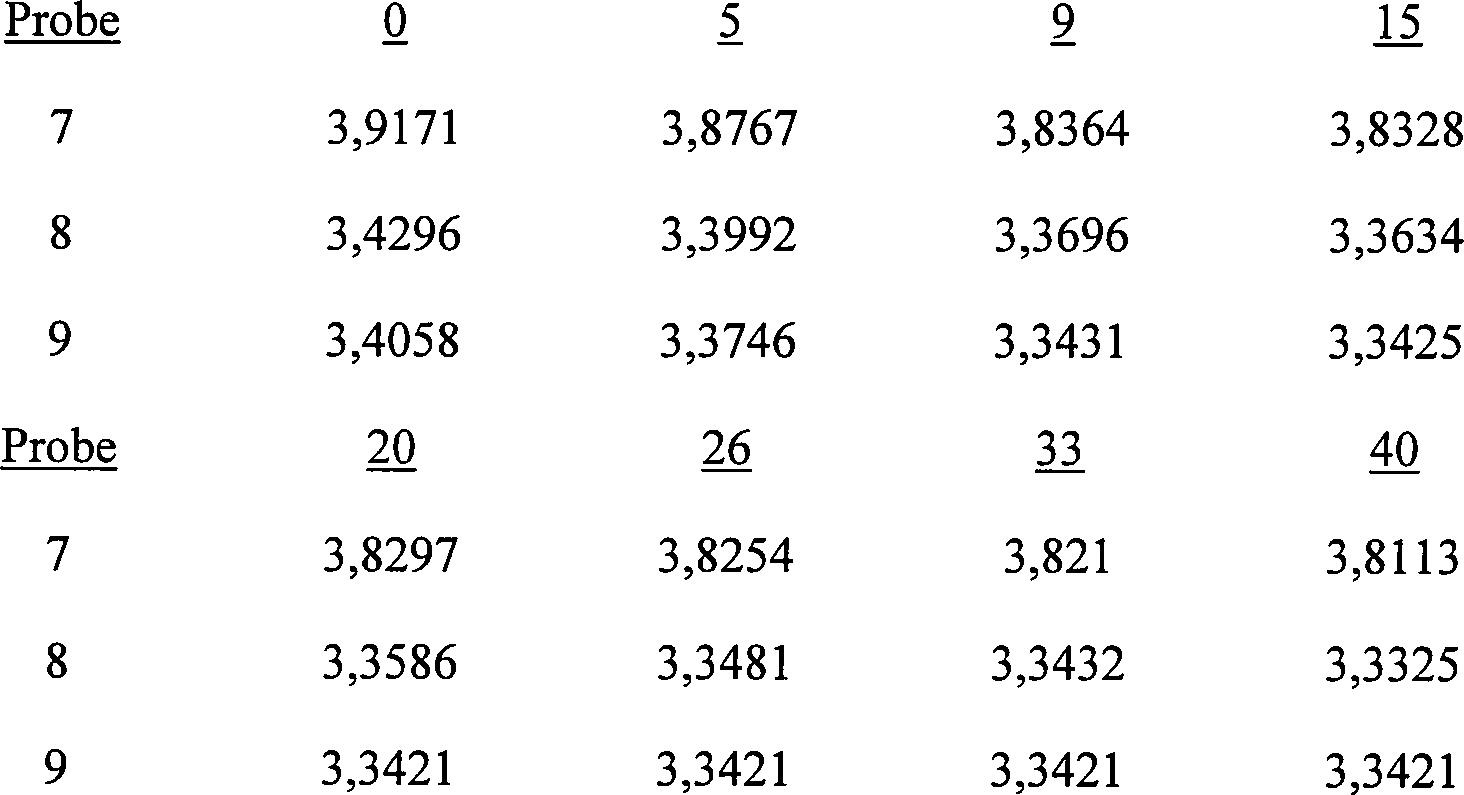
- Tabelle XI Korrosionsversuch für WC/Co/Cr-Legierung in HNO3 in Tagen
-
- Anmerkung: Probe 7 wurde in 100% HNO3 untersucht. Probe 8 wurde in 50% HNO3 untersucht. Probe 9 wurde in 25% HNO3 untersucht. Die Maßeinheit für das Gewicht jeder Probe ist Gramm.
- Tabelle XII WC/Co/Cr-Legierung in HNO3 Gewichtsverlust in Prozent und in Tagen im Vergleich zum ursprünglichen Gewicht
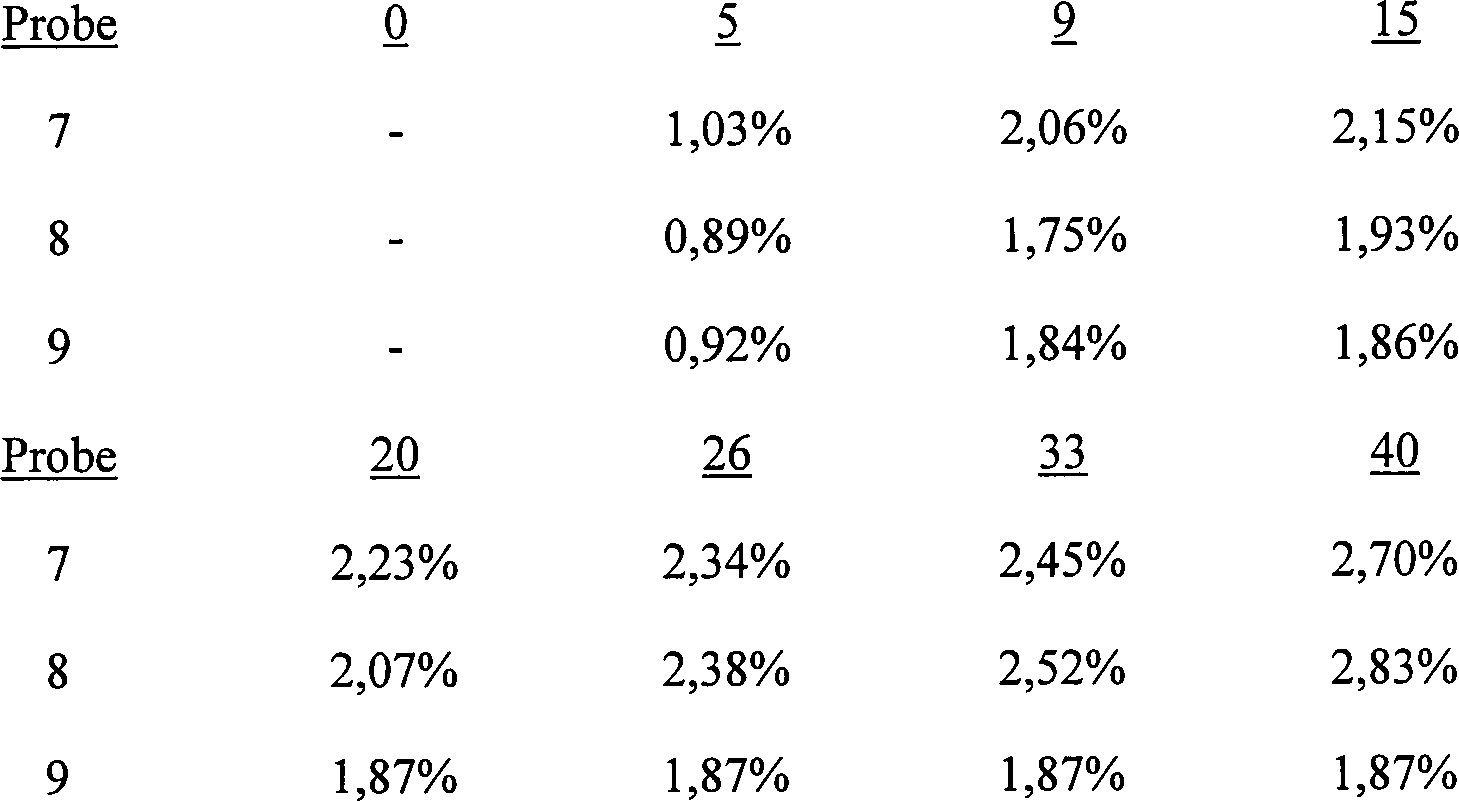
- Tabelle XIII Vergleich der WC/Co/Cr-Legierung mit der Legierung der Erfindung in HCl

-

- Tabelle XIV vergleicht den Gewichtsverlust der WC/Co/Cr-Legierung mit der Erfindung in Schwefelsäure.
- Tabelle XIV Vergleich der WC/Co/Cr-Legierung mit der Legierung der Erfindung in H2SO4

- Tabelle XV vergleicht den Gewichtsverlust der WC/Co/Cr-Legierung mit der Erfindung in Salpetersäure.
- Tabelle XV Vergleich der WC/Co/Cr-Legierung mit der Legierung der Erfindung in HNO3
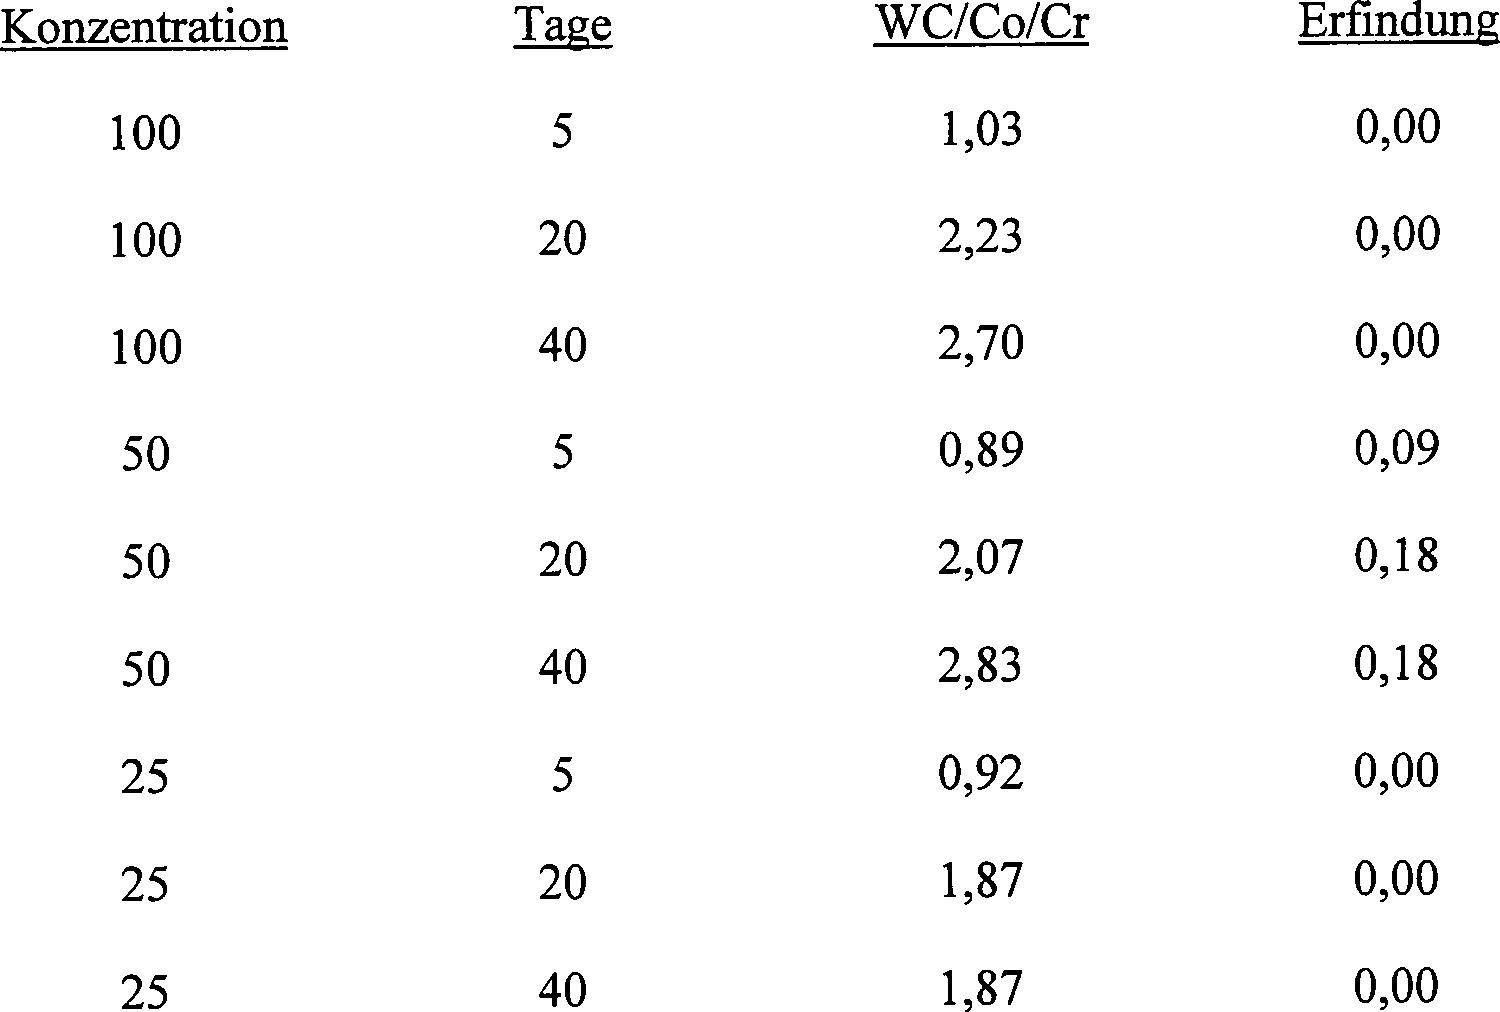
- Die Versuche wurden durchgeführt, um die Abriebfestigkeitseigenschaften der Erfindung mit der Wolframcarbid-Kobalt-Chrom-Legierung von Kennametal zu vergleichen. Es wurden zwei spezifische Legierungen der Erfindung bezüglich der Abriebfestigkeit untersucht. Eine Legierung umfasste etwa 88 Gew.% des herkömmlichen, auf APT basierenden WC und etwa 12 Gew.% der NISTELLE C-Legierung von Stellite. Die andere Legierung umfasste etwa 80 Gew.% des herkömmlichen, auf APT basierenden WC und etwa 20 Gew.% der NISTELLE C-Legierung von Stellite. Diese Versuche wurden gemäß dem ASTM B6-11-Verfahren durchgeführt, mit dem Unterschied, dass der Versuch bei 50 Umdrehungen statt 1000 Umdrehungen durchgeführt wurde. Die Proben wiesen gleichförmige Abscheidungen jedes Hartschichtauftrags mit einem niedrigen Porositätsgrad auf. Die Ergebnisse für die WC/Co/Cr-Legierung wurden auf 1,00 normiert, so dass die Ergebnisse für die 12%-Legierung (88 Gew.% WC und 12 Gew.% NISTELLE C von Stellite) und die 20%-Legierung (80 Gew.% WC und 20% NISTELLE C von Stellite) von den Ergebnissen für die WC/Co/Cr-Legierung abhängig sind. Die Ergebnisse sind nachfolgend in Tabelle XVI aufgeführt.
- Tabelle XVI
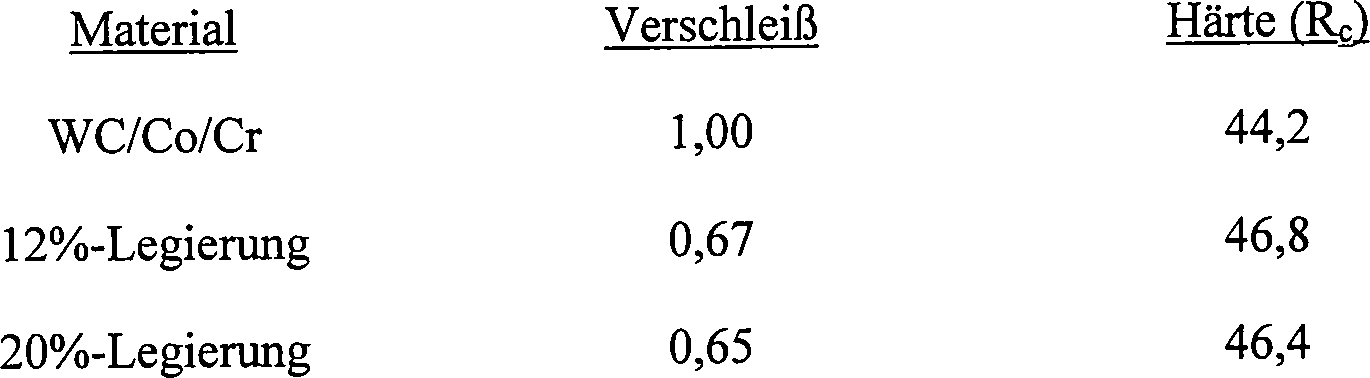
- Wie zu sehen ist, besitzt jedes der spezifischen Beispiele eine bedeutend bessere Abriebfestigkeit als die herkömmliche WC/Co/Cr-Legierung. Weiterhin besitzt jedes der spezifischen Beispiele eine größere Härte als die herkömmliche WC/Co/Cr-Legierung.
- Die Proben der 12%-Legierung (88 Gew.% WC und 12 Gew.% NISTELLE C) und der 20%-Legierung (80 Gew.% WC und 20 Gew.% NISTELLE C), die als Hartschichtauftrag auf einem Substrat aufgebracht wurden, wurden 90 Minuten lang bei einer Temperatur von etwa 1000°F (538°C) gehalten. Es konnte keine merkliche Oxidation beobachtet werden. Es kann somit festgestellt werden, dass die spezifischen Beispiele bei einer hohen Temperatur eine gute Beständigkeit gegen Oxidation besitzen.
- Die Gesamtverbesserung der Abriebfestigkeit und Korrosionsbeständigkeit, die die vorliegende Erfindung gegenüber der WC/Co/Cr-Legierung aufzeigt, ist bedeutungsvoll. Diese Verbesserung erhält noch mehr Bedeutung, wenn sie im Zusammenhang mit neueren Versuchsergebnissen von Hartschichtaufträgen gesehen wird, die von der University von Tulsa, Maschinenbaubereich, in Tulsa, Oklahoma, USA, im Herbst 1992 veröffentlicht wurden. Die konkrete Veröffentlichung ist Shadley, J.R., Rybicki, E., Han, W. und Greving, D., "Evaluations of Selected Thermal Spray Coatings for Oil and Gas Industry Applications", Thermal Spray Coating Research Center, Universität von Tulsa, 600 South College Avenue, Tulsa, Oklahoma 74104-3189, USA.
- Der Tulsa-Bericht berichtet über die Ergebnisse von Versuchen bezüglich Erosion, Abrieb, Korrosion und Haftfestigkeit mehrerer Hartschichtauftragmaterialien. Eines der Hartschichtauftragmaterialien ist ein Wolframcarbid, das Co und Cr enthält und als Stellite JK-120 ausgewiesen ist. Die konkrete Zusammensetzung besteht aus 86 Gew.% WC, 10 Gew.% Co und 4 Gew.% Cr. Es stimmt zwar nicht exakt überein, doch das Stellite JK-120 besitzt einige Ähnlichkeiten mit der WC/Co/Cr-Legierung, mit der die Anmelderin die vorliegende Erfindung verglichen hat. Das Stellite 7K-120, das mit Hilfe des HVOF-Verfahrens mit der Stellite Jet Kote II-Ausstattung auf einem Metall, das auf 1018-Stahl basiert, aufgebracht wurde, wies im Vergleich zu den anderen Legierungen, über die der Tulsa-Bericht berichtete, hervorragende Eigenschaften auf. Die vorliegende Erfindung wies gegenüber der WC/Co/Cr-Legierung hervorragende Korrosionsbeständigkeits- und Abriebfestigkeitseigenschaften auf. Es ist somit offensichtlich, dass die Anmelderin eine neue Spritzpulverlegierung bereitgestellt hat, die hervorragende Abriebfestigkeits- und Korrosionsbeständigkeitseigenschaften besitzt. Die vorliegende Erfindung besitzt bei hohen Temperaturen auch eine gute Beständigkeit gegen Oxidation.
Claims (6)
- Gesintertes Spritzpulver zur Anwendung als korrosionsbeständiger Hartschichtauftrag auf einem Substrat, mit WC in einer Menge von zwischen 75 und 90 Gew.-% des gesinterten Pulvers; Mo in einer Menge von zwischen 1,6 und 4,5 Gew.-% des gesinterten Pulvers; Fe in einer Menge von zwischen 0,4 und 1,43 Gew.-% des gesinterten Pulvers; C, mit Ausnahme von in WC gebundenem C, in einer Menge von zwischen 0 und 0,03 Gew.-% des gesinterten Pulvers; Cr in einer Menge von zwischen 1,3 und 4,4 Gew.-% des gesinterten Pulvers; Mn in einer Menge von zwischen 0 und 0,25 Gew.-% des gesinterten Pulvers; Co in einer Menge von zwischen 0 und 0,63 Gew.-% des gesinterten Pulvers; Si in einer Menge von zwischen 0 und 0,25 Gew.-% des gesinterten Pulvers; W, mit Ausnahme von in WC gebundenem W, in einer Menge von zwischen 0,37 und 1,32 Gew.-% des gesinterten Pulvers; und zum Rest Nickel, wobei das Nickel in einem Anteil von zwischen 5,2 und 15,7 Gew.-% vorhanden ist.
- Spritzpulver nach Anspruch 1, dadurch gekennzeichnet, daß das W, mit Ausnahme von in WC gebundenem W, in einer Menge von zwischen 0,45 und 1,25 Gew.-%, das Mo in einer Menge von zwischen 1,7 und 4,25 Gew.-%, das Fe in einer Menge von zwischen 0,55 und 1,4 Gew.-%, das Cr in einer Menge von zwischen 1,6 bis 4,2 Gew.-%, das Co in einer Menge von zwischen 0 und 0,63 Gew.-% und das Nickel in einer Menge von zwischen 5,2 und 14,1 Gew.-% vorhanden ist.
- Spritzpulver nach Anspruch 1, bei dem das Wolframcarbid in einem Anteil von 80 Gew.-%, das Mo in einem Anteil von zwischen 3,2 und 6 Gew.-%, das Fe in einem Anteil von zwischen 0,9 und 1,4 Gew.-%, das Cr in einem Anteil von zwischen 2,6 und 3,5 Gew.-%, das W, mit Ausnahme von in WC gebundenem W, in einem Anteil von zwischen 0,74 und 1,06 Gew.-% und zum Rest Nickel vorhanden ist, wobei wenigstens etwa 10,4 Gew.-% des Pulvers Nickel ist.
- Spritzpulver nach Anspruch 1, bei dem das WC in einem Anteil von 88 Gew.-%, das Mo in einer Menge von zwischen 1,9 und 2,2 Gew.-%, das Fe in einer Menge von zwischen 0,48 und 0,69 Gew.-%, das Cr in einer Menge von zwischen 1,5 und 2,1 Gew.-%, das W, mit Ausnahme von in WC gebundenem W, in einer Menge von zwischen 0,44 und 0,64 Gew.-% und zum Rest Nickel vorhanden ist, wobei wenigstens 6,2 Gew.-% des Pulvers Nickel ist.
- Einzelteil mit einer Oberfläche und einem Hartschichtauftrag auf der Oberfläche, wobei der Hartschichtauftrag aus einem gesinterten Sprühpulver gebildet ist und folgendes umfaßt: WC in einer Menge von zwischen 75 und 90 Gew.-% des gesinterten Pulvers; Mo in einer Menge von zwischen 1,6 und 4,5 Gew.-% des gesinterten Pulvers; Fe in einer Menge von zwischen 0,4 und 1,43 Gew.-% des gesinterten Pulvers; C, mit Ausnahme von in WC gebundenem C, in einer Menge von zwischen 0 und 0,03 Gew.-% des gesinterten Pulvers; Cr in einer Menge von zwischen 1,3 und 4,4 Gew.-% des gesinterten Pulvers; Mn in einer Menge von zwischen 0 und 0,25 Gew.-% des gesinterten Pulvers; Co in einer Menge von zwischen 0 und 0,63 Gew.-% des gesinterten Pulvers; Si in einer Menge von zwischen 0 und 0,25 Gew.-% des gesinterten Pulvers; W, mit Ausnahme von in WC gebundenem W, in einer Menge von zwischen 0,37 und etwa 1,32 Gew.-% des gesinterten Pulvers; und zum Rest Nickel, wobei das Nickel in einer Menge von zwischen 5,2 und 15,7 Gew.-% vorhanden ist.
- Teil nach Anspruch 5, dadurch gekennzeichnet, daß das W, mit Ausnahme von in WC gebundenem W, in einer Menge von zwischen 0,45 und 1,25 Gew.-%, das Mo in einer Menge von zwischen 1,7 und 4,25 Gew.-%, das Fe in einer Menge von zwischen 0,55 und 1,4 Gew.-%, das Cr in einer Menge von zwischen 1,6 und 4,2 Gew.-%, das Co in einer Menge von zwischen 0 und 0,634 Gew.-% und das Nickel in einer Menge von zwischen 5,2 und 14,1 Gew.-% vorhanden ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US08/012,709 US5328763A (en) | 1993-02-03 | 1993-02-03 | Spray powder for hardfacing and part with hardfacing |
| PCT/US1994/001076 WO1994017940A1 (en) | 1993-02-03 | 1994-01-27 | Spray powder for hardfacing and part with hardfacing |
| US12709 | 1996-02-29 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| DE69434603D1 DE69434603D1 (de) | 2006-03-30 |
| DE69434603T2 true DE69434603T2 (de) | 2006-08-17 |
Family
ID=21756310
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE69434603T Expired - Fee Related DE69434603T2 (de) | 1993-02-03 | 1994-01-27 | Sprühpulver für hartschichten und teil mit einer hartschicht |
| DE0682577T Pending DE682577T1 (de) | 1993-02-03 | 1994-01-27 | Sprühpulver für hartschichten und teil mit einer hartschicht. |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| DE0682577T Pending DE682577T1 (de) | 1993-02-03 | 1994-01-27 | Sprühpulver für hartschichten und teil mit einer hartschicht. |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5328763A (de) |
| EP (1) | EP0682577B1 (de) |
| JP (1) | JP2844392B2 (de) |
| KR (1) | KR100294897B1 (de) |
| AU (1) | AU677994B2 (de) |
| CA (1) | CA2151938C (de) |
| DE (2) | DE69434603T2 (de) |
| WO (1) | WO1994017940A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007047312A1 (de) * | 2007-10-02 | 2009-04-09 | H.C. Starck Gmbh | Werkzeug |
| DE102008032271B4 (de) * | 2007-07-30 | 2009-11-12 | Ambos, Eberhard, Prof. Dr.-Ing. | Verfahren zur Herstellung eines Verbundmaterials |
Families Citing this family (63)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2129874C (en) * | 1993-09-03 | 1999-07-20 | Richard M. Douglas | Powder for use in thermal spraying |
| US5589268A (en) * | 1995-02-01 | 1996-12-31 | Kennametal Inc. | Matrix for a hard composite |
| US6670049B1 (en) * | 1995-05-05 | 2003-12-30 | General Electric Company | Metal/ceramic composite protective coating and its application |
| US5755299A (en) | 1995-08-03 | 1998-05-26 | Dresser Industries, Inc. | Hardfacing with coated diamond particles |
| US5716422A (en) * | 1996-03-25 | 1998-02-10 | Wilson Greatbatch Ltd. | Thermal spray deposited electrode component and method of manufacture |
| US5935350A (en) * | 1997-01-29 | 1999-08-10 | Deloro Stellite Company, Inc | Hardfacing method and nickel based hardfacing alloy |
| US6102140A (en) | 1998-01-16 | 2000-08-15 | Dresser Industries, Inc. | Inserts and compacts having coated or encrusted diamond particles |
| US6138779A (en) | 1998-01-16 | 2000-10-31 | Dresser Industries, Inc. | Hardfacing having coated ceramic particles or coated particles of other hard materials placed on a rotary cone cutter |
| US6170583B1 (en) | 1998-01-16 | 2001-01-09 | Dresser Industries, Inc. | Inserts and compacts having coated or encrusted cubic boron nitride particles |
| EP0935265A3 (de) | 1998-02-09 | 2002-06-12 | Wilson Greatbatch Ltd. | Durch thermische Zerstäubung beschichtetes Substrat zur Verwendung in einer elektrischen Energiespeicheranordnung und Herstellungsverfahren |
| CN1209482C (zh) | 1998-06-10 | 2005-07-06 | 美国南诺考尔股份有限公司 | 用于能量储存和能量转换装置的热喷涂电极的制造方法 |
| US6926997B2 (en) | 1998-11-02 | 2005-08-09 | Sandia Corporation | Energy storage and conversion devices using thermal sprayed electrodes |
| US6689424B1 (en) | 1999-05-28 | 2004-02-10 | Inframat Corporation | Solid lubricant coatings produced by thermal spray methods |
| US6572518B1 (en) * | 1999-11-09 | 2003-06-03 | Kawasaki Steel Corporation | Cermet powder for sprayed coating excellent in build-up resistance and roll having sprayed coating thereon |
| US6794086B2 (en) | 2000-02-28 | 2004-09-21 | Sandia Corporation | Thermally protective salt material for thermal spraying of electrode materials |
| US9291274B1 (en) | 2001-04-16 | 2016-03-22 | Novatech Holdings Corp. | Valve body and seal assembly |
| US6435475B1 (en) | 2001-04-16 | 2002-08-20 | George H. Blume | Valve body with integral seal retention groove |
| US6911063B2 (en) * | 2003-01-13 | 2005-06-28 | Genius Metal, Inc. | Compositions and fabrication methods for hardmetals |
| US7645315B2 (en) * | 2003-01-13 | 2010-01-12 | Worldwide Strategy Holdings Limited | High-performance hardmetal materials |
| US20070034048A1 (en) * | 2003-01-13 | 2007-02-15 | Liu Shaiw-Rong S | Hardmetal materials for high-temperature applications |
| GB2402401A (en) * | 2003-06-05 | 2004-12-08 | Halco Drilling Internat Ltd | Coated pistons |
| US8312805B1 (en) | 2004-05-04 | 2012-11-20 | Novatech Holdings Corp. | High pressure pump piston |
| US20050284547A1 (en) * | 2004-06-24 | 2005-12-29 | Strattan Scott C | Cast flapper with hot isostatic pressing treatment |
| GB2431186B (en) * | 2004-06-24 | 2008-10-15 | Baker Hughes Inc | Cast flapper with hot isostatic pressing treatment |
| US20060022411A1 (en) * | 2004-07-15 | 2006-02-02 | Beardsley M B | Sealing system |
| US7345255B2 (en) * | 2005-01-26 | 2008-03-18 | Caterpillar Inc. | Composite overlay compound |
| US7857188B2 (en) * | 2005-03-15 | 2010-12-28 | Worldwide Strategy Holding Limited | High-performance friction stir welding tools |
| US20060275542A1 (en) * | 2005-06-02 | 2006-12-07 | Eastman Kodak Company | Deposition of uniform layer of desired material |
| US7997359B2 (en) * | 2005-09-09 | 2011-08-16 | Baker Hughes Incorporated | Abrasive wear-resistant hardfacing materials, drill bits and drilling tools including abrasive wear-resistant hardfacing materials |
| US8002052B2 (en) * | 2005-09-09 | 2011-08-23 | Baker Hughes Incorporated | Particle-matrix composite drill bits with hardfacing |
| US7597159B2 (en) | 2005-09-09 | 2009-10-06 | Baker Hughes Incorporated | Drill bits and drilling tools including abrasive wear-resistant materials |
| US7703555B2 (en) | 2005-09-09 | 2010-04-27 | Baker Hughes Incorporated | Drilling tools having hardfacing with nickel-based matrix materials and hard particles |
| CA2623650A1 (en) * | 2005-09-22 | 2007-04-05 | Skaffco Engineering & Manufacturing, Inc. | Plasma boriding method |
| US20080029305A1 (en) * | 2006-04-20 | 2008-02-07 | Skaff Corporation Of America, Inc. | Mechanical parts having increased wear resistance |
| CA2662966C (en) * | 2006-08-30 | 2012-11-13 | Baker Hughes Incorporated | Methods for applying wear-resistant material to exterior surfaces of earth-boring tools and resulting structures |
| US8349466B2 (en) * | 2007-02-22 | 2013-01-08 | Kennametal Inc. | Composite materials comprising a hard ceramic phase and a Cu-Ni-Sn alloy |
| US20080206585A1 (en) * | 2007-02-22 | 2008-08-28 | Kennametal Inc. | Composite materials comprising a hard ceramic phase and a Cu-Ni-Mn infiltration alloy |
| US8012274B2 (en) * | 2007-03-22 | 2011-09-06 | Skaff Corporation Of America, Inc. | Mechanical parts having increased wear-resistance |
| WO2008138957A2 (en) * | 2007-05-15 | 2008-11-20 | Shell Internationale Research Maatschappij B.V. | System for drilling a wellbore |
| US9162285B2 (en) | 2008-04-08 | 2015-10-20 | Federal-Mogul Corporation | Powder metal compositions for wear and temperature resistance applications and method of producing same |
| US9624568B2 (en) | 2008-04-08 | 2017-04-18 | Federal-Mogul Corporation | Thermal spray applications using iron based alloy powder |
| US9546412B2 (en) | 2008-04-08 | 2017-01-17 | Federal-Mogul Corporation | Powdered metal alloy composition for wear and temperature resistance applications and method of producing same |
| WO2010002629A2 (en) * | 2008-07-02 | 2010-01-07 | Baker Hughes Incorporated | Method to reduce carbide erosion of pdc cutter |
| US9228253B2 (en) * | 2009-03-10 | 2016-01-05 | Toyo Kohan Co., Ltd. | Highly corrosion-resistant and wear-resistant member with thermal sprayed layer formed thereon and thermal-sprayed layer forming powder for forming the same |
| US8535000B2 (en) * | 2009-04-24 | 2013-09-17 | Syncrude Canada Ltd. | Centrifugal pump for slurries |
| US8445117B2 (en) * | 2010-09-28 | 2013-05-21 | Kennametal Inc. | Corrosion and wear-resistant claddings |
| EP2647731B1 (de) * | 2012-04-04 | 2017-07-19 | Sandvik Intellectual Property AB | Verfahren zur Herstellung eines Hartmetallkörpers |
| EP2768995B1 (de) * | 2011-10-17 | 2017-01-04 | Sandvik Intellectual Property AB | Verfahren zur herstellung von zementiertem karbid oder cermet-pulver mittels eines resonanten akustischen mischers |
| TWI549918B (zh) * | 2011-12-05 | 2016-09-21 | 好根那公司 | 用於高速氧燃料噴塗之新材料及由其製得之產品 |
| US20140113453A1 (en) * | 2012-10-24 | 2014-04-24 | Lam Research Corporation | Tungsten carbide coated metal component of a plasma reactor chamber and method of coating |
| US9097076B2 (en) * | 2013-02-07 | 2015-08-04 | Weatherford Technology Holdings, Llc | Hard surfacing non-metallic slip components for downhole tools |
| CH708303B1 (de) * | 2013-07-11 | 2019-02-15 | Terolab Surface Group Sa | Verfahren zur Beschichtung der zylindrischen Oberfläche einer Rasterhülse für eine Druckmaschine und Rasterhülse, die gemäss dieses Verfahrens vorbereitet wird. |
| CN103352221B (zh) * | 2013-07-24 | 2015-05-27 | 中国华电工程(集团)有限公司 | 高速旋转机械轴的激光熔覆修复合金粉末及修复方法 |
| CN103785860B (zh) | 2014-01-22 | 2016-06-15 | 宁波广博纳米新材料股份有限公司 | 3d打印机用的金属粉末及其制备方法 |
| US20160053902A1 (en) * | 2014-08-25 | 2016-02-25 | Summit Energy Services, Inc. | Check valve |
| JP6550227B2 (ja) * | 2014-10-31 | 2019-07-24 | トーカロ株式会社 | 溶射用粉末、溶射皮膜の製造方法、溶射皮膜、及びロール |
| JP6550226B2 (ja) * | 2014-10-31 | 2019-07-24 | トーカロ株式会社 | 溶射用粉末、溶射皮膜の製造方法、溶射皮膜、及びロール |
| US10307852B2 (en) | 2016-02-11 | 2019-06-04 | James G. Acquaye | Mobile hardbanding unit |
| CN106493370A (zh) * | 2016-10-21 | 2017-03-15 | 邓湘凌 | 无磁无镍金属穿戴用品的制作方法 |
| US10578123B2 (en) * | 2017-01-23 | 2020-03-03 | Kennametal Inc. | Composite suction liners and applications thereof |
| FR3105341B1 (fr) * | 2019-12-23 | 2022-06-24 | Vallourec Oil & Gas France | Tube revêtu résistant à l’usure de cuvelage |
| CN112760640A (zh) * | 2020-12-25 | 2021-05-07 | 重庆机电增材制造有限公司 | 一种调节阀阀芯及其激光强化制造方法 |
| CN115976390B (zh) * | 2022-12-19 | 2024-04-30 | 宜宾上交大新材料研究中心 | 镍基碳化钨复合合金粉及其应用以及镍基碳化钨复合涂层的制备方法 |
Family Cites Families (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU31550A1 (de) * | 1955-03-28 | |||
| US2950867A (en) * | 1954-10-21 | 1960-08-30 | Union Carbide Corp | Pulse powder feed for detonation waves |
| US2858411A (en) * | 1955-10-11 | 1958-10-28 | Union Carbide Corp | Arc torch and process |
| US3016447A (en) * | 1956-12-31 | 1962-01-09 | Union Carbide Corp | Collimated electric arc-powder deposition process |
| US3190560A (en) * | 1963-06-07 | 1965-06-22 | Eutectic Welding Alloys | Flame-spraying torch |
| US3725017A (en) * | 1970-01-07 | 1973-04-03 | Ramsey Corp | Coated nervous substrate |
| US3713788A (en) * | 1970-10-21 | 1973-01-30 | Chromalloy American Corp | Powder metallurgy sintered corrosion and heat-resistant, age hardenable nickel-chromium refractory carbide alloy |
| US3878592A (en) * | 1971-12-22 | 1975-04-22 | Ford Motor Co | Molybdenum nickel chromium bonded titanium carbide |
| JPS5518778B2 (de) * | 1973-02-16 | 1980-05-21 | ||
| JPS5512092B2 (de) * | 1973-08-27 | 1980-03-29 | ||
| US3909241A (en) * | 1973-12-17 | 1975-09-30 | Gte Sylvania Inc | Process for producing free flowing powder and product |
| US4013453A (en) * | 1975-07-11 | 1977-03-22 | Eutectic Corporation | Flame spray powder for wear resistant alloy coating containing tungsten carbide |
| US4025334A (en) * | 1976-04-08 | 1977-05-24 | Gte Sylvania Incorporated | Tungsten carbide-cobalt flame spray powder and method |
| US4064608A (en) * | 1976-09-30 | 1977-12-27 | Eutectic Corporation | Composite cast iron drier roll |
| US4124737A (en) * | 1976-12-30 | 1978-11-07 | Union Carbide Corporation | High temperature wear resistant coating composition |
| US4328925A (en) * | 1978-02-13 | 1982-05-11 | Pennwalt Corporation | Hard surfacing for a centrifuge conveyor |
| SE420844B (sv) * | 1979-05-17 | 1981-11-02 | Sandvik Ab | Sintrad hardmetall av nickelbaserad bindemetall och volframkarbid |
| DE3264742D1 (en) * | 1981-04-06 | 1985-08-22 | Mitsubishi Metal Corp | Tungsten carbide-base hard alloy for hot-working apparatus members |
| US4414029A (en) * | 1981-05-20 | 1983-11-08 | Kennametal Inc. | Powder mixtures for wear resistant facings and products produced therefrom |
| US4666797A (en) * | 1981-05-20 | 1987-05-19 | Kennametal Inc. | Wear resistant facings for couplings |
| US4446196A (en) * | 1982-06-28 | 1984-05-01 | Union Carbide Corporation | Hard facing composition for iron base alloy substrate using VC, W, Mo, Mn, Ni and Cu and product |
| US4487630A (en) * | 1982-10-25 | 1984-12-11 | Cabot Corporation | Wear-resistant stainless steel |
| US4526618A (en) * | 1983-10-18 | 1985-07-02 | Union Carbide Corporation | Abrasion resistant coating composition |
| US4639352A (en) * | 1985-05-29 | 1987-01-27 | Sumitomo Electric Industries, Ltd. | Hard alloy containing molybdenum |
| US4822415A (en) * | 1985-11-22 | 1989-04-18 | Perkin-Elmer Corporation | Thermal spray iron alloy powder containing molybdenum, copper and boron |
| JPS63235424A (ja) * | 1987-03-24 | 1988-09-30 | Kubota Ltd | 高温耐摩耗潤滑構造 |
| US4996114A (en) * | 1988-08-11 | 1991-02-26 | The Dexter Corporation | Abrasion-resistant coating |
| US5043548A (en) * | 1989-02-08 | 1991-08-27 | General Electric Company | Axial flow laser plasma spraying |
| US4923511A (en) * | 1989-06-29 | 1990-05-08 | W S Alloys, Inc. | Tungsten carbide hardfacing powders and compositions thereof for plasma-transferred-arc deposition |
| US5057147A (en) * | 1990-06-15 | 1991-10-15 | Gte Products Corporation | Method for preparation of WC-NI grade powder |
-
1993
- 1993-02-03 US US08/012,709 patent/US5328763A/en not_active Expired - Lifetime
-
1994
- 1994-01-27 JP JP6518126A patent/JP2844392B2/ja not_active Expired - Fee Related
- 1994-01-27 AU AU61680/94A patent/AU677994B2/en not_active Ceased
- 1994-01-27 CA CA002151938A patent/CA2151938C/en not_active Expired - Fee Related
- 1994-01-27 KR KR1019950703203A patent/KR100294897B1/ko not_active Expired - Fee Related
- 1994-01-27 DE DE69434603T patent/DE69434603T2/de not_active Expired - Fee Related
- 1994-01-27 WO PCT/US1994/001076 patent/WO1994017940A1/en not_active Ceased
- 1994-01-27 EP EP94908673A patent/EP0682577B1/de not_active Expired - Lifetime
- 1994-01-27 DE DE0682577T patent/DE682577T1/de active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008032271B4 (de) * | 2007-07-30 | 2009-11-12 | Ambos, Eberhard, Prof. Dr.-Ing. | Verfahren zur Herstellung eines Verbundmaterials |
| DE102007047312A1 (de) * | 2007-10-02 | 2009-04-09 | H.C. Starck Gmbh | Werkzeug |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0682577A4 (de) | 1999-12-22 |
| EP0682577A1 (de) | 1995-11-22 |
| US5328763A (en) | 1994-07-12 |
| JPH08505439A (ja) | 1996-06-11 |
| EP0682577B1 (de) | 2006-01-04 |
| JP2844392B2 (ja) | 1999-01-06 |
| CA2151938A1 (en) | 1994-08-18 |
| CA2151938C (en) | 1999-09-07 |
| DE69434603D1 (de) | 2006-03-30 |
| KR960700843A (ko) | 1996-02-24 |
| KR100294897B1 (ko) | 2001-09-17 |
| AU677994B2 (en) | 1997-05-15 |
| WO1994017940A1 (en) | 1994-08-18 |
| AU6168094A (en) | 1994-08-29 |
| DE682577T1 (de) | 1996-05-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100294897B1 (ko) | 표면경화용분무분말및표면경화된부품 | |
| DE60005416T2 (de) | Thermische Sprühbeschichtung für Ventilsitze sowie Ventilschieber | |
| DE3789888T2 (de) | Hartmetall-Auftragelegierungen auf Eisenbasis und ohne Kobalt. | |
| DE2954498C2 (de) | ||
| DE19700835C2 (de) | Kompositpulver und Verfahren zum Bilden einer selbstschmierenden Kompositschicht und dadurch gebildete selbstschmierende Bauteile | |
| DE102017101919B4 (de) | Verfahren zum Aufbringen einer Beschichtung auf ein Substrat | |
| DE69605270T2 (de) | Kompositpulver auf Molybdänbasis zum thermischen Sprühbeschichten | |
| DE3104581C2 (de) | Mit einer Deckschicht versehener Gegenstand aus einer Superlegierung und Verfahren zu seiner Herstellung | |
| DE2829369A1 (de) | Verfahren zum ausbilden von harten, verschleissfesten ueberzuegen sowie mit einem derartigen ueberzug versehener gegenstand | |
| DE2842848C2 (de) | Werkstoff zum Überziehen von Gegenständen | |
| DE3030961A1 (de) | Bauteile aus superlegierungen mit einem oxidations- und/oder sulfidationsbestaendigigen ueberzug sowie zusammensetzung eines solchen ueberzuges. | |
| DE102009035210B3 (de) | Gleitelement mit thermisch gespritzter Beschichtung und Herstellungsverfahren dafür | |
| DE102011114080A1 (de) | Korrosions- und verschleissfeste Überzüge | |
| DE102013108108A1 (de) | Korrosions- und verschleissbeständige plattierungen | |
| DE3036206A1 (de) | Verschleissfester, vor oxidation und korrosion schuetzender ueberzug, korrosions- und verschleissfeste ueberzugslegierung, mit einem solchen ueberzug versehener gegenstand und verfahren zum herstellen eines solchen ueberzugs | |
| DE69326938T2 (de) | Aluminiumsilicidüberzüge, oberflächenbeschichtungszusammensetzungen,verfahren zum beschichten und verbesserte beschichtete produkte | |
| DE2918248A1 (de) | Ventilsitzring | |
| DE3017310A1 (de) | Verschleissfeste ferrosinterlegierung | |
| CH662130A5 (de) | Legierung auf kobaltbasis, insbesondere fuer ventile und ventilsitze an verbrennungsmotoren. | |
| DE2433814A1 (de) | Legierungspulver bzw. pulvergemisch fuer verschleissfeste spritzschichten | |
| DE69911972T2 (de) | Anwendung eines zementierten karbides für öl- und gasanwendungen | |
| DE60302751T2 (de) | Hartmetall mit verbesserter Zähigkeit für Erdöl- und Gasanwendungen | |
| DE69423391T2 (de) | Verschliessfeste Legierung | |
| DE4010076A1 (de) | Materialsysteme fuer den einsatz in bei hoeherer temperatur einsetzbaren strahltriebwerken | |
| DE3049641C2 (de) | Gleitelement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 8364 | No opposition during term of opposition | ||
| 8339 | Ceased/non-payment of the annual fee |