CN2754811Y - 防爆带点焊设备中的焊头修磨装置 - Google Patents
防爆带点焊设备中的焊头修磨装置 Download PDFInfo
- Publication number
- CN2754811Y CN2754811Y CN200420114207.3U CN200420114207U CN2754811Y CN 2754811 Y CN2754811 Y CN 2754811Y CN 200420114207 U CN200420114207 U CN 200420114207U CN 2754811 Y CN2754811 Y CN 2754811Y
- Authority
- CN
- China
- Prior art keywords
- welding
- welding head
- grinding device
- explosion
- driving cylinder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003466 welding Methods 0.000 title claims abstract description 31
- 230000001105 regulatory effect Effects 0.000 claims description 2
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 238000012423 maintenance Methods 0.000 abstract 2
- 238000010586 diagram Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000002893 slag Substances 0.000 description 1
Images

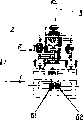
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Abstract
本实用新型涉及一种防爆带点焊设备中的焊头修磨装置,它装有修磨器,焊头修磨装置在X、Y、Z三个方向的装置底座上各装有导轨,在每套导轨上安置一个以上驱动气缸,驱动气缸连接一个修磨电极头的修磨器。本实用新型的焊头修磨装置安置在每个搭板焊接工位上,其结构简单,避免了电极频繁装卸,大大节省了操作、维修人员的维修时间,减少了设备损坏概率,提高了生产效率。
Description
技术领域
本实用新型涉及彩色显像管制造,特别涉及一种彩色显像管防爆带点焊设备中的焊头修磨装置。
背景技术
现有的彩色显像管防爆带在制造与焊接成型时,搭板焊接电极焊接了若干次后,焊接面会附着一层熔渣,这将直接影响到焊接质量。在手工焊接时须定时更换电极,旧电极经打磨后重复使用,每次更换要停机3分钟左右,由此影响了生产效率。
发明内容
本实用新型的任务是提供一种防爆带点焊设备中的焊头修磨装置,它解决了现有防爆带在制造与焊接成型时所耗工时较多、生产效率较低的问题。
本实用新型的技术方案如下:
一种防爆带点焊设备中的焊头修磨装置,它装有修磨器,所述焊头修磨装置在X、Y、Z三个方向的装置底座上各装有导轨,在每套导轨上安置一个以上驱动气缸,驱动气缸连接一个修磨电极头的修磨器。
本实用新型的防爆带点焊设备中的焊头修磨装置安置在每个搭板焊接工位上,其结构简单,避免了电极频繁装卸,大大节省了操作、维修人员的维修时间,减少了设备损坏概率,提高了生产效率。
附图说明
图1是本实用新型的一种防爆带点焊设备中焊头修磨装置的结构示意图。
图2是按图1所示的右视结构示意图。
具体实施方式
参看图1和图2,本实用新型是一种防爆带点焊设备中的焊头修磨装置,在X、Y、Z三个方向的装置底座上各装有导轨4,在三套导轨4上分别安置驱动气缸1、2、3,每个驱动气缸连接一个修磨器5,修磨器5对电极头6加以修磨。
驱动气缸1、2、3的气路上都装有调压阀,以调节修磨压力。
本修磨装置在X、Y、Z三个方向分别由三个驱动气缸1、2、3驱动修磨器5作直线运动,在行程范围内,运动距离是可调的。当修磨器5运动后通气,带动刀片高速旋转修磨电极头6。
本实用新型的工作过程如下:
驱动气缸1沿X方向伸出→气缸3沿Z方向伸出→气缸1沿X方向缩回,修磨左电极61,完成后,气缸1沿X方向伸出→气缸2沿Y方向伸出→气缸1沿X方向缩回,修磨右电极62,完成后,气缸1沿X方向伸出→气缸3沿Z方向缩回→气缸1沿X方向缩回→气缸2沿Y方向缩回。
电极的修磨质量主要由电极的破坏程度、修磨时间和修磨压力决定,电极的破坏程度则是由焊接次数决定,一般电极使用50~70次即需要修磨。两次修磨间的焊接数量和每次修磨的时间均可由工艺人员根据需要任意调节。在自动线运行的过程中,电极修磨可以全自动进行。
Claims (2)
1.一种防爆带点焊设备中的焊头修磨装置,它装有修磨器,其特征在于,所述焊头修磨装置在X、Y、Z三个方向的装置底座上各装有导轨,在每套导轨上安置一个以上驱动气缸,驱动气缸连接一个修磨电极头的修磨器。
2.根据权利要求1所述的防爆带点焊设备中的焊头修磨装置,其特征在于,所述驱动气缸的气路上装有调压阀。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN200420114207.3U CN2754811Y (zh) | 2004-12-15 | 2004-12-15 | 防爆带点焊设备中的焊头修磨装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN200420114207.3U CN2754811Y (zh) | 2004-12-15 | 2004-12-15 | 防爆带点焊设备中的焊头修磨装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN2754811Y true CN2754811Y (zh) | 2006-02-01 |
Family
ID=35928446
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN200420114207.3U Expired - Fee Related CN2754811Y (zh) | 2004-12-15 | 2004-12-15 | 防爆带点焊设备中的焊头修磨装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN2754811Y (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100395067C (zh) * | 2006-06-22 | 2008-06-18 | 上海交通大学 | 基于伺服焊枪点焊的电极修磨在线判别方法 |
| CN103357965A (zh) * | 2012-03-31 | 2013-10-23 | 襄阳东昇机械有限公司 | 点焊电极半自动研磨器 |
| CN104084724A (zh) * | 2014-07-02 | 2014-10-08 | 常州铭赛机器人科技有限公司 | 视觉微点焊机器人及其自动修磨点焊头的方法 |
| CN118219163A (zh) * | 2024-04-30 | 2024-06-21 | 淮安市文盛电子有限公司 | 一种焊头研磨装置 |
-
2004
- 2004-12-15 CN CN200420114207.3U patent/CN2754811Y/zh not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100395067C (zh) * | 2006-06-22 | 2008-06-18 | 上海交通大学 | 基于伺服焊枪点焊的电极修磨在线判别方法 |
| CN103357965A (zh) * | 2012-03-31 | 2013-10-23 | 襄阳东昇机械有限公司 | 点焊电极半自动研磨器 |
| CN104084724A (zh) * | 2014-07-02 | 2014-10-08 | 常州铭赛机器人科技有限公司 | 视觉微点焊机器人及其自动修磨点焊头的方法 |
| CN104084724B (zh) * | 2014-07-02 | 2016-03-30 | 常州铭赛机器人科技股份有限公司 | 视觉微点焊机器人及其自动修磨点焊头的方法 |
| CN118219163A (zh) * | 2024-04-30 | 2024-06-21 | 淮安市文盛电子有限公司 | 一种焊头研磨装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201711721U (zh) | 一种圆锯片焊接机中的基体定位装置 | |
| CN108500633A (zh) | 一种焊缝余高处理装置和焊缝处理方法 | |
| CN103659611B (zh) | 板单元自动除尘打磨机 | |
| CN206305939U (zh) | 轮毂抛光机 | |
| CN105598824A (zh) | 一种用于飞机发动机密封端面的精密研磨抛光机 | |
| CN208098684U (zh) | 一种iphone内屏清洗机 | |
| CN108747759A (zh) | 一种汽车配件打磨装置 | |
| CN105064152A (zh) | 钢轨焊缝五磨头仿形全断面打磨机及打磨方法 | |
| CN204277464U (zh) | 一种多工位焊接打磨旋转加工装置 | |
| CN111644944B (zh) | 一种管道双磨头全焊缝磨削设备及方法 | |
| CN210849658U (zh) | 一种医疗器械生产用的加工打磨装置 | |
| CN205166610U (zh) | 一种自动打磨机 | |
| CN210908614U (zh) | 一种多规格阀门密封面的机器人堆焊定位工装 | |
| CN217776674U (zh) | 一种立轴贯穿式双端面磨床避让式砂轮修整结构 | |
| CN112045525A (zh) | 拉丝研磨高效一体机 | |
| CN204413804U (zh) | 磨头总成和磨金刚石刀头装置 | |
| CN112775790A (zh) | 自动在线打磨装置 | |
| CN215238711U (zh) | 产品导正上位式点焊机 | |
| CN114346320B (zh) | 一种线切割设备 | |
| CN215317609U (zh) | 铁轨焊缝自动化打磨装置 | |
| CN118166592A (zh) | 一种往复式成型打磨方法、钢轨打磨装置及钢轨打磨车 | |
| CN201055963Y (zh) | 轮胎打磨机 | |
| CN208374700U (zh) | 一种焊缝余高处理装置 | |
| CN115122212A (zh) | 一种用于模具曲面抛光的自适应智能终端执行装置及方法 | |
| CN209550337U (zh) | 一种钢带边部毛刺去除装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C19 | Lapse of patent right due to non-payment of the annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |