CN113154231B - 一种船舶设备背部水平支撑安装装置及支撑安装方法 - Google Patents
一种船舶设备背部水平支撑安装装置及支撑安装方法 Download PDFInfo
- Publication number
- CN113154231B CN113154231B CN202110442893.5A CN202110442893A CN113154231B CN 113154231 B CN113154231 B CN 113154231B CN 202110442893 A CN202110442893 A CN 202110442893A CN 113154231 B CN113154231 B CN 113154231B
- Authority
- CN
- China
- Prior art keywords
- equipment
- steel
- horizontal
- round
- supporting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000034 method Methods 0.000 title claims abstract description 11
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 113
- 239000010959 steel Substances 0.000 claims abstract description 113
- 238000003466 welding Methods 0.000 claims description 7
- 230000011218 segmentation Effects 0.000 claims description 3
- 238000009434 installation Methods 0.000 abstract description 8
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 229910000746 Structural steel Inorganic materials 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000010923 batch production Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000001010 compromised effect Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 238000007670 refining Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000010079 rubber tapping Methods 0.000 description 1
- 238000009966 trimming Methods 0.000 description 1
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16M—FRAMES, CASINGS OR BEDS OF ENGINES, MACHINES OR APPARATUS, NOT SPECIFIC TO ENGINES, MACHINES OR APPARATUS PROVIDED FOR ELSEWHERE; STANDS; SUPPORTS
- F16M13/00—Other supports for positioning apparatus or articles; Means for steadying hand-held apparatus or articles
- F16M13/02—Other supports for positioning apparatus or articles; Means for steadying hand-held apparatus or articles for supporting on, or attaching to, an object, e.g. tree, gate, window-frame, cycle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B29/00—Accommodation for crew or passengers not otherwise provided for
- B63B29/02—Cabins or other living spaces; Construction or arrangement thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B3/00—Hulls characterised by their structure or component parts
- B63B3/14—Hull parts
- B63B3/56—Bulkheads; Bulkhead reinforcements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63J—AUXILIARIES ON VESSELS
- B63J2/00—Arrangements of ventilation, heating, cooling, or air-conditioning
- B63J2/02—Ventilation; Air-conditioning
- B63J2/04—Ventilation; Air-conditioning of living spaces
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16M—FRAMES, CASINGS OR BEDS OF ENGINES, MACHINES OR APPARATUS, NOT SPECIFIC TO ENGINES, MACHINES OR APPARATUS PROVIDED FOR ELSEWHERE; STANDS; SUPPORTS
- F16M7/00—Details of attaching or adjusting engine beds, frames, or supporting-legs on foundation or base; Attaching non-moving engine parts, e.g. cylinder blocks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B2221/00—Methods and means for joining members or elements
- B63B2221/08—Methods and means for joining members or elements by means of threaded members, e.g. screws, threaded bolts or nuts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B2231/00—Material used for some parts or elements, or for particular purposes
- B63B2231/02—Metallic materials
- B63B2231/04—Irons, steels or ferrous alloys
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Ocean & Marine Engineering (AREA)
- Bridges Or Land Bridges (AREA)
- Packaging Of Machine Parts And Wound Products (AREA)
Abstract
本发明公开了一种船舶设备背部水平支撑安装装置及支撑安装方法,所述支撑安装装置包括设备基座、底部支撑槽钢、背部支撑槽钢及水平支撑圆钢,所述底部支撑槽钢属于设备本身且固定安装于设备的底部,所述背部支撑槽钢属于设备本身且固定安装于设备的背部,所述设备基座固定安装于钢甲板上,所述底部支撑槽钢与所述设备基座通过底部螺栓固定安装,所述水平支撑圆钢的一端焊接安装于钢围壁上,所述水平支撑圆钢穿过所述舱室板上的通孔,所述通孔的直径大于所述支撑圆钢的直径,所述水平支撑圆钢的另一端攻有螺纹孔并与所述背部支撑槽钢通过背部螺栓固定安装。本发明的安装方法避免了复杂的安装步骤,提高了造船进度,保证了舱室板的防火完整性。
Description
技术领域
本发明属于船舶建造技术领域,具体涉及一种船舶设备背部水平支撑安装装置及支撑安装方法。
背景技术
近年来精细化造船成为各造船强国一直追求的目标。细节决定成败。如何降本增效成为造船行业所需要解决的问题,如果把每一个细节优化好了,那造船的成本自然就降下去了,造船的质量自然也就提高了。
船上有很多大型设备比如柜式空调安装在有舱室板的房间里面,而这些大型设备除了有基座之外,厂商或船东通常还要求设备的背部也需要做水平支撑,背部水平支撑一般采用角钢,背部水平支撑与设备本体通过螺栓连接,并烧焊在船体钢围壁上。但这样会出现两个问题,第一,设备的基座烧焊在甲板上,属于下面一个船体分段,而设备的背部水平支撑烧焊在钢围壁上,属于上面一个船体分段,上下两个船体分段在合拢时会导致局部尺寸的误差,设备的背部水平支撑只能在区域阶段安装。通常情况下,将设备基座在分段上预装好,然后在区域阶段将设备放置在设备基座上,再根据设备的实际位置确定好背部水平支撑的位置,然后移开设备,完成背部水平支撑与钢围壁的焊接打磨涂装工作后,装好舱室板,最后再将设备复位。第二,舱室板位于钢围壁和设备之间,背部支撑必然穿过舱室板,这样会在舱饰板上开一个孔,如果严格从规范上来讲,这破坏了舱室板的防火完整性,是不允许的。
发明内容
针对现有技术中存在的问题,本发明提供一种船舶设备背部水平支撑安装装置,本发明能够消除因船体分段合拢而导致的水平方向和高度方向的安装误差,从而实现设备的基座和背部水平支撑均在分段阶段安装,降低了安装难度。此外,本发明还要提供一种船舶设备背部水平支撑安装方法。
为实现上述目的,本发明采用以下技术方案:
本发明的第一方面,提供一种船舶设备背部水平支撑安装装置,包括设备基座、底部支撑槽钢、背部支撑槽钢及水平支撑圆钢,所述底部支撑槽钢属于设备本身且固定安装于设备的底部,所述背部支撑槽钢属于设备本身且固定安装于设备的背部,所述设备基座固定安装于钢甲板上,所述底部支撑槽钢与所述设备基座连接的一侧沿长度方向开设有第一腰圆孔,所述底部支撑槽钢与所述设备基座通过底部螺栓固定安装,所述水平支撑圆钢的一端焊接安装于钢围壁上,所述水平支撑圆钢穿过所述舱室板上的通孔,所述通孔的直径大于所述支撑圆钢的直径,所述背部支撑槽钢与水平支撑圆钢连接的一侧沿高度方向开设有第二腰圆孔,所述水平支撑圆钢的另一端攻有螺纹孔并与所述背部支撑槽钢通过背部螺栓固定安装。
作为优选的技术方案,所述水平支撑圆钢的外部套设有圆端盖,所述圆端盖包括圆管及盖板,所述盖板设置于所述圆管的外侧,所述圆管的外径小于所述通孔的直径,所述盖板的直径大于所述通孔的直径。
作为优选的技术方案,所述圆端盖由厚度为1毫米的钢板制作而成,所述圆管的内径比所述水平支撑圆钢的直径大1毫米。
作为优选的技术方案,所述第一腰圆孔的可调节长度大于等于15毫米、所述第二腰圆孔的长度大于等于40毫米。
作为优选的技术方案,所述背部支撑槽钢安装于设备的上部。
作为优选的技术方案,所述水平支撑圆钢的直径为16毫米-20毫米。
本发明的第二方面,提供一种船舶设备背部水平支撑安装方法,采用上述的船舶设备背部支撑安装装置,包括以下步骤:
步骤一、在分段阶段,将设备基座焊接于钢甲板上,将水平支撑圆钢焊接于钢围壁上;
步骤二、在区域阶段,根据水平支撑圆钢的位置在舱室板上对应的位置开设通孔,并安装舱室板;
步骤三、在区域阶段,安装设备:将设备的底部支撑槽钢与设备基座通过底部螺栓进行安装,将设备的背部支撑槽钢与水平支撑圆钢通过背部螺栓进行安装。
传统的设备背部水平支撑采用角钢,角钢的规格一般为L30或L40,角钢穿过舱室板,舱室板上需要开一个正方形的孔,这个孔很难封堵,这就破坏了舱室板的完整性。由于钢围壁和钢甲板一般属于上下两个分段,按照传统的设备背部水平支撑安装方法,设备基座提前安装在下部的钢甲板上,而水平角钢支撑只能在区域阶段散装,即等上下两个分段合拢好后,水平角钢支撑再根据设备的准确位置安装在钢围壁上面。众所周知,为了消除船体合拢时引起的误差,分段对接缝处必须留有余量,在分段合拢时经过精度测量后再将余量进行适当修割,但修割的长度不一定等于当初预留的余量的长度。如果设备的背部水平支撑提前在分段阶段安装在船体钢围壁上,极有可能导致背部水平支撑与设备背部的安装螺栓孔的高度对不上。而且在分段合拢时,水平方向也会有误差,只是比高度方向上的误差小一点。
与现有技术相比,本发明的有益效果为:
(1)本发明的安装方法避免了复杂的安装步骤,提高了造船进度,保证了舱室板的防火完整性,所需部件制作简单,在已试点的实船上得到船东的高度任何,适合在造船行业广泛应用。
(2)本发明将设备底部和背部的安装螺栓孔设置成腰圆孔,消除了因船体分段合拢而导致的水平方向和高度方向的安装误差,从而实现了设备基座和背部水平支撑在分段阶段的安装。
(3)本发明采用内攻螺纹的圆钢作为背部水平支撑,减小了舱室板的开孔,用薄铁皮制成的圆端盖对舱室板的通孔进行封堵,保证了其防火完整性。
附图说明
为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1为本发明船舶设备背部水平支撑安装装置的平面图。
图2为本发明船舶设备背部水平支撑安装装置的侧视图。
图3为图1沿A-A方向的剖视图。
图4为图1中节点Ⅰ的局部放大图。
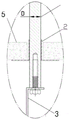
图5为图1中节点Ⅱ的局部放大图。
图6为本发明背部支撑槽钢的结构示意图。
图7为图6沿B-B方向的剖视图。
图8为本发明圆端盖的结构示意图。
图9为图8沿C-C方向的剖视图。
其中,附图标记具体说明如下:水平支撑圆钢1、圆端盖2、背部支撑槽钢3、钢围壁4、舱室板5、设备基座6、底部支撑槽钢7、钢甲板8、第二腰圆孔9、第一腰圆孔10、通孔11。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有付出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
实施例1
本实施例提供一种船舶设备背部水平支撑安装装置,包括设备基座6、底部支撑槽钢7、背部支撑槽钢3及水平支撑圆钢1,水平支撑圆钢1的直径为16毫米-20毫米。底部支撑槽钢7属于设备本身且固定安装于设备的底部,背部支撑槽钢3属于设备本身且固定安装于设备的背部,设备基座6固定安装于钢甲板8上,底部支撑槽钢7与设备基座6连接的一侧沿长度方向开设有第一腰圆孔10,底部支撑槽钢7与设备基座6通过底部螺栓固定安装,水平支撑圆钢1的一端焊接安装于钢围壁4上,水平支撑圆钢1穿过舱室板5上的通孔11,通孔11的直径大于水平支撑圆钢1的直径,背部支撑槽钢3与水平支撑圆钢1连接的一侧沿高度方向开设有第二腰圆孔9,水平支撑圆钢1的另一端攻有螺纹孔并与背部支撑槽钢3通过背部螺栓固定安装。
水平支撑圆钢1的外部套设有圆端盖2,圆端盖2包括圆管及盖板,盖板设置于圆管的外侧,圆管的外径小于通孔11的直径,盖板的直径大于通孔11的直径,圆端盖2由厚度为1毫米的钢板制作而成,圆管的内径比水平支撑圆钢1的直径大1毫米。采用圆端盖2能够对通孔11进行封堵,修复了舱室板5的防火完整性,圆端盖2结构简单,易于安装及批量生产。
第一腰圆孔10的可调节长度大于等于15毫米、第二腰圆孔9的可调节长度大于等于40毫米。第一腰圆孔10能够消除分段合拢导致的水平方向的误差,第二腰圆孔9能够消除分段合拢导致的高度方向的误差。
背部支撑槽钢3安装于设备的上部,使得整体的支撑结构更加稳定。
实施例2
本实施例提供一种船舶设备背部水平支撑安装方法,包括以下步骤:
步骤一、在分段阶段,将设备基座6焊接于钢甲板8上,将水平支撑圆钢1焊接于钢围壁4上;
步骤二、在区域阶段,根据水平支撑圆钢的位置在舱室板上对应的位置开设通孔,并安装舱室板;
步骤三、在区域阶段,安装设备:将设备的底部支撑槽钢7与设备基座6通过底部螺栓进行安装,将设备的背部支撑槽钢3与水平支撑圆钢1通过背部螺栓进行安装。
尽管上述实施例已对本发明作出具体描述,但是对于本领域的普通技术人员来说,应该理解为可以在不脱离本发明的精神以及范围之内基于本发明公开的内容进行修改或改进,这些修改和改进都在本发明的精神以及范围之内。
Claims (7)
1.一种船舶设备背部水平支撑安装装置,其特征在于,包括设备基座、底部支撑槽钢、背部支撑槽钢及水平支撑圆钢,所述底部支撑槽钢属于设备本身且固定安装于设备的底部,所述背部支撑槽钢属于设备本身且固定安装于设备的背部,所述设备基座固定安装于钢甲板上,所述底部支撑槽钢与所述设备基座连接的一侧沿长度方向开设有第一腰圆孔,该长度方向为从设备的正面看设备的左右方向,所述底部支撑槽钢与所述设备基座通过底部螺栓固定安装,所述水平支撑圆钢的一端焊接安装于钢围壁上,所述水平支撑圆钢穿过所述设备背后的舱室板上的通孔,所述通孔的直径大于所述支撑圆钢的直径,所述背部支撑槽钢与水平支撑圆钢连接的一侧沿高度方向开设有第二腰圆孔,所述水平支撑圆钢的另一端攻有螺纹孔并与所述背部支撑槽钢通过背部螺栓固定安装。
2.如权利要求1所述的一种船舶设备背部水平支撑安装装置,其特征在于,所述水平支撑圆钢的外部套设有圆端盖,所述圆端盖包括圆管及盖板,所述盖板设置于所述圆管的外侧,所述圆管的外径小于所述通孔的直径,所述盖板的直径大于所述通孔的直径。
3.如权利要求2所述的一种船舶设备背部水平支撑安装装置,其特征在于,所述圆端盖由厚度为1毫米的钢板制作而成,所述圆管的内径比所述支撑圆钢的直径大1毫米。
4.如权利要求1所述的一种船舶设备背部水平支撑安装装置,其特征在于,所述第一腰圆孔的可调节长度大于等于15毫米,所述第二腰圆孔的可调节长度大于等于40毫米。
5.如权利要求1所述的一种船舶设备背部水平支撑安装装置,其特征在于,所述背部支撑槽钢安装于设备的上部。
6.如权利要求1所述的一种船舶设备背部水平支撑安装装置,其特征在于,所述水平支撑圆钢的直径为16毫米-20毫米。
7.一种船舶设备背部水平支撑安装方法,采用权利要求1-6任一项所述的船舶设备背部水平支撑安装装置,其特征在于,包括以下步骤:
步骤一、在分段阶段,将设备基座焊接于钢甲板上,将水平支撑圆钢焊接于钢围壁上;
步骤二、在区域阶段,根据水平支撑圆钢的位置在舱室板上对应的位置开设通孔,并安装舱室板;
步骤三、在区域阶段,安装设备:将设备的底部支撑槽钢与设备基座通过底部螺栓进行安装,将设备的背部支撑槽钢与水平支撑圆钢通过背部螺栓进行安装。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110442893.5A CN113154231B (zh) | 2021-04-23 | 2021-04-23 | 一种船舶设备背部水平支撑安装装置及支撑安装方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110442893.5A CN113154231B (zh) | 2021-04-23 | 2021-04-23 | 一种船舶设备背部水平支撑安装装置及支撑安装方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN113154231A CN113154231A (zh) | 2021-07-23 |
| CN113154231B true CN113154231B (zh) | 2022-08-02 |
Family
ID=76869923
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110442893.5A Active CN113154231B (zh) | 2021-04-23 | 2021-04-23 | 一种船舶设备背部水平支撑安装装置及支撑安装方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113154231B (zh) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113872122B (zh) * | 2021-11-01 | 2023-05-30 | 中船黄埔文冲船舶有限公司 | 一种多功能设备安装支架 |
| CN114379710B (zh) * | 2021-12-17 | 2024-03-26 | 沪东中华造船(集团)有限公司 | 一种封板舱室内机柜背部基座的设计方法及背部基座结构 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1511336A (en) * | 1920-01-03 | 1924-10-14 | Westinghouse Electric & Mfg Co | Adjustable mounting device |
| US3066898A (en) * | 1961-08-31 | 1962-12-04 | Leonard T Haynes | Electric motor and engine mount |
| CN203421800U (zh) * | 2013-08-29 | 2014-02-05 | 武昌船舶重工有限责任公司 | 一种船舶空调布风器的三向可调节吊架 |
| CN107781976A (zh) * | 2017-11-09 | 2018-03-09 | 中船黄埔文冲船舶有限公司 | 一种可调式减震型布风器 |
| CN208242049U (zh) * | 2018-05-18 | 2018-12-14 | 中船黄埔文冲船舶有限公司 | 一种电器设备安装板 |
| CN209378709U (zh) * | 2018-12-08 | 2019-09-13 | 上海硅莱医疗器械有限公司 | 一种无热吸附式干燥器 |
| CN111319718A (zh) * | 2020-04-17 | 2020-06-23 | 中船黄埔文冲船舶有限公司 | 用于船舶电气设备的可移动式安装基座 |
| CN211519803U (zh) * | 2019-11-04 | 2020-09-18 | 上海江南长兴造船有限责任公司 | 一种用于船舶建造中型设备安装的可调节基座 |
| CN112648899A (zh) * | 2020-12-18 | 2021-04-13 | 武昌船舶重工集团有限公司 | 一种船舶设备基座定位测量工装以及定位测量方法 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TWM339888U (en) * | 2007-10-02 | 2008-09-01 | Coretronic Corp | Universal holder and display set having the same |
-
2021
- 2021-04-23 CN CN202110442893.5A patent/CN113154231B/zh active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1511336A (en) * | 1920-01-03 | 1924-10-14 | Westinghouse Electric & Mfg Co | Adjustable mounting device |
| US3066898A (en) * | 1961-08-31 | 1962-12-04 | Leonard T Haynes | Electric motor and engine mount |
| CN203421800U (zh) * | 2013-08-29 | 2014-02-05 | 武昌船舶重工有限责任公司 | 一种船舶空调布风器的三向可调节吊架 |
| CN107781976A (zh) * | 2017-11-09 | 2018-03-09 | 中船黄埔文冲船舶有限公司 | 一种可调式减震型布风器 |
| CN208242049U (zh) * | 2018-05-18 | 2018-12-14 | 中船黄埔文冲船舶有限公司 | 一种电器设备安装板 |
| CN209378709U (zh) * | 2018-12-08 | 2019-09-13 | 上海硅莱医疗器械有限公司 | 一种无热吸附式干燥器 |
| CN211519803U (zh) * | 2019-11-04 | 2020-09-18 | 上海江南长兴造船有限责任公司 | 一种用于船舶建造中型设备安装的可调节基座 |
| CN111319718A (zh) * | 2020-04-17 | 2020-06-23 | 中船黄埔文冲船舶有限公司 | 用于船舶电气设备的可移动式安装基座 |
| CN112648899A (zh) * | 2020-12-18 | 2021-04-13 | 武昌船舶重工集团有限公司 | 一种船舶设备基座定位测量工装以及定位测量方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN113154231A (zh) | 2021-07-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113154231A (zh) | 一种船舶设备背部水平支撑安装装置及支撑安装方法 | |
| CN108177730A (zh) | 一种舷侧分段一体化建造方法 | |
| CN102975817A (zh) | 折叠式舱口盖和舱口围整体安装工艺方法 | |
| CN101100218A (zh) | 一种船用尾轴管的安装方法 | |
| CN105129020A (zh) | 全回转推进器上的导流罩安装方法 | |
| CN202226032U (zh) | 一种带肘板的锚台 | |
| CN105620665A (zh) | 海底门格栅及包含其的船舶 | |
| CN119840802B (zh) | 船舶舷侧结构组装方法 | |
| CN208745153U (zh) | 艉轴管环氧浇注装置 | |
| CN112027021B (zh) | 一种船舶锚穴定位安装方法 | |
| CN221256575U (zh) | 可安装于船舶结构高应力区的防火门结构 | |
| CN117266723B (zh) | 可安装于船舶结构高应力区的防火门结构 | |
| CN114148480A (zh) | 一种船舶结构性单元的建造方法 | |
| CN115432139B (zh) | 一种lng运输船上液货舱气囊管内甲板穿舱件的安装方法 | |
| CN110979129A (zh) | 一种乘用车乘客扶手支架安装结构及其安装方法 | |
| CN215669413U (zh) | 一种用于止水铜片安装的定位装置 | |
| CN113859474B (zh) | 一种船舶侧推封盖的安装方法 | |
| CN221323583U (zh) | 一种非金属管线贯穿钢制甲板密封连接器 | |
| CN220868612U (zh) | 钢管柱屋面止水防渗结构 | |
| CN209578580U (zh) | 一种新型舵杆套筒结构 | |
| CN112164569B (zh) | 油浸式变压器油箱酸洗工艺 | |
| CN222963017U (zh) | 飞机燃油泵工作模拟器 | |
| CN118081305B (zh) | 沉井式竖井掘进机主仓框架及其制造方法 | |
| CN224075722U (zh) | 一种船体人孔处便于涂装的防护结构 | |
| CN216969915U (zh) | 一种水炮基座及船用水炮 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |