RU2382017C1 - Способ изготовления изделия из смесевого ракетного твердого топлива - Google Patents
Способ изготовления изделия из смесевого ракетного твердого топлива Download PDFInfo
- Publication number
- RU2382017C1 RU2382017C1 RU2008133855/02A RU2008133855A RU2382017C1 RU 2382017 C1 RU2382017 C1 RU 2382017C1 RU 2008133855/02 A RU2008133855/02 A RU 2008133855/02A RU 2008133855 A RU2008133855 A RU 2008133855A RU 2382017 C1 RU2382017 C1 RU 2382017C1
- Authority
- RU
- Russia
- Prior art keywords
- temperature
- product
- cooling
- curing
- item
- Prior art date
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 18
- 239000007787 solid Substances 0.000 title claims description 5
- 238000000034 method Methods 0.000 title abstract description 27
- 239000003380 propellant Substances 0.000 title 1
- 238000001816 cooling Methods 0.000 claims abstract description 33
- 239000002826 coolant Substances 0.000 claims abstract description 21
- 238000000465 moulding Methods 0.000 claims abstract description 6
- JTJMJGYZQZDUJJ-UHFFFAOYSA-N phencyclidine Chemical compound C1CCCCN1C1(C=2C=CC=CC=2)CCCCC1 JTJMJGYZQZDUJJ-UHFFFAOYSA-N 0.000 claims description 4
- 239000002760 rocket fuel Substances 0.000 claims description 4
- 230000008569 process Effects 0.000 abstract description 14
- 239000004449 solid propellant Substances 0.000 abstract description 3
- 239000002360 explosive Substances 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 239000000446 fuel Substances 0.000 description 15
- 230000005012 migration Effects 0.000 description 9
- 238000013508 migration Methods 0.000 description 9
- 230000015572 biosynthetic process Effects 0.000 description 7
- 230000009471 action Effects 0.000 description 3
- 229920000642 polymer Polymers 0.000 description 3
- 230000007547 defect Effects 0.000 description 2
- 230000006866 deterioration Effects 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images
Landscapes
- Solid Fuels And Fuel-Associated Substances (AREA)
Abstract
Изобретение относится к технологии взрывчатых веществ, в том числе смесевых ракетных твердых топлив (СРТТ). Предложен способ изготовления изделия из смесевого ракетного твердого топлива, включающий формование изделия, проведение путем изменения температуры теплоносителя ступенчатого отверждения изделия под давлением и охлаждение изделия. Изделие отверждают на начальной ступени при температуре теплоносителя на 5-15°С ниже температуры основного режима отверждения в течение 10-20% от общей продолжительности отверждения, а затем в основном режиме при температуре 60-80°С. Охлаждение осуществляют при температуре теплоносителя 10-35°С и продолжительности
(τохл; ч), определяемой по формуле
τохл=0,61 Тср+0,65, где Тср - фактическая средняя температура теплоносителя, °С. Изобретение позволяет сократить продолжительность процесса охлаждения изделия. 1 ил., 1 табл.
Description
Изобретение относится к области изготовления изделия из смесевого ракетного твердого топлива (СРТТ), а конкретно - к процессу отверждения под давлением изделия, прочно скрепленного с корпусом.
Известны: способ получения смесевого твердого топлива путем экструзии, патент США №4776993 МПК С06В 21/00, з. 14.05.74 г., оп. 11.10.1988 г., предусматривающий перемешивание топливной массы в течение 3 часов, отверждение до твердости 40-70 единиц по Шору, экструдирование при температуре менее 49°С. Способ изготовления заряда смесевого ракетного твердого топлива, патент РФ №2179543, з. 24.04.2000 г., оп. 20.02.2002 г., МПК С06В 21/00, включающий формование заряда при температуре на 10-20°С ниже температуры отверждения, отверждение при температуре 65-85°С и давлении в корпусе 1,5-6,0 МПа, принятые за аналоги.
Применение указанных способов для изготовления зарядов из топлива, склонного к повышенному отжиму жидковязких компонентов, приводит к ухудшению его свойств на границе с корпусом из-за повышенной миграции жидковязких компонентов из топлива в крепящий слой под действием высокой температуры и давления в начальной стадии отверждения (до формирования полимерной сетки).
Известен также способ изготовления заряда из смесевого ракетного твердого топлива, патент РФ №2230722, з. 8.08.2002 г., оп. 20.06.2004 МПК С06В 21/00, который взят авторами в качестве прототипа. Указанный способ предусматривает формование заряда в корпусе при температуре ниже температуры (утверждения, отверждение под давлением, охлаждение заряда после отверждения при контроле среднеобъемной температуры заряда в произвольно выбранные моменты времени путем изменения температуры теплоносителя, выбирая ее значение на 3-10°С ниже среднеобъемной температуры заряда.
Способ изготовления заряда из СРТТ по прототипу предложен для ускорения процесса прогрева заряда с температуры формования до температуры отверждения путем повышения температуры отверждения заряда в начальной стадии процесса, а также для охлаждения заряда путем изменения температуры теплоносителя и сравнения ее со среднеобъемной температурой заряда. Благодаря этим признакам способа достигается снижение нагрузок на заряд в процессе отверждения и распрессовки.
Однако способ по прототипу, также и как аналоги не применим для изготовления изделия из состава СРТТ, обладающего повышенным отжимом жидковязких компонентов при воздействии технологических нагрузок (температуры, давления), так как предусмотренные в способе высокие значения температуры и давления в начальной стадии отверждения приводят к ухудшению свойства топлива на границе с корпусом. Ограничение по температуре теплоносителя при охлаждении в пределах 3-10°С от среднеобъемной температуры изделия удлиняет производственный цикл.
Технической задачей настоящего изобретения является разработка способа изготовления изделия из СРТТ, обеспечивающего качество изделия за счет снижения миграции жидковязких компонентов из топлива в крепящий слой корпуса изделия и сокращение продолжительности процесса охлаждения изделия.
Указанный технический результат при осуществлении изобретения достигается тем, что в способе изготовления изделия из смесевого ракетного твердого топлива, включающем формование изделия, проведение путем изменения температуры теплоносителя ступенчатого отверждения изделия под давлением и охлаждения изделия, особенность заключается в том, что изделие отверждают на начальной ступени при температуре теплоносителя на 5-15°С ниже температуры основного режима отверждения в течение 10-20% от общей продолжительности отверждения, а затем в основном режиме при температуре 60-80°С, охлаждение осуществляют при температуре теплоносителя 10-35°С и продолжительности (τохл, ч), определяемой по формуле
τохл=0,61Тср+0,65,
где Тср - фактическая средняя температура теплоносителя, °С.
Наличие в описываемом способе изготовления изделия из СРТТ совокупности действий, порядка их выполнения во времени и условиями, обеспечивающими возможность выполнения этих действий, позволяет, в частности, за счет:
- отверждения изделия на начальной ступени при температуре на 5-15°С ниже температуры основного режима отверждения в течение 10-20% от общей продолжительности отверждения - снизить технологические нагрузки на отформованное изделие в начальной ступени отверждения (до формирования полимерной сетки), за счет этого ограничить миграцию жидковязких компонентов из топлива в крепящий слой, обеспечить качество изделия. Продолжительность отверждения изделия на начальной ступени в течение более 20% общей продолжительности отверждения приводит к потере живучести (подвижности) топлива в результате формирования полимерной сетки, образованию микротрещин в изделии при переходе из режима начальной ступени в основной режим отверждения. Продолжительность отверждения изделия на начальной ступени отверждения меньше 10% общей продолжительности отверждения недостаточна для снижения миграции жидковязких компонентов из топлива в крепящий слой корпуса изделия. Снижение температуры на начальной ступени отверждения более чем на 15°С от основного режима отверждения приводит к образованию внутренних дефектов (воздушных включений) в изделии. Снижение температуры отверждения менее чем на 5°С не достаточно для уменьшения миграции жидковязких компонентов из топлива в крепящий слой корпуса изделия до допустимых пределов;
- отверждения изделия в основном режиме при температуре 60-80°С - обеспечить получение качественных изделий. Температура отверждения изделия ниже 60°С увеличивает технологический процесс. Повышение температуры отверждения выше 80°С приводит к росту давления в процессе отверждения, превышающего прочность корпуса изделия, что недопустимо;
- охлаждения изделия при температуре теплоносителя 10-35°С - создать максимально-допустимый (оптимальный) перепад между температурой отверждения и охлаждения изделия, сократить продолжительность процесса охлаждения. При температуре охлаждения изделия менее 10°С возрастают тепловые нагрузки в изделии из-за большого перепада температур отверждения и охлаждения. Температура охлаждения изделия выше 35°С удлиняет технологический цикл;
- охлаждения изделия продолжительностью (τохл, ч), определяемой по формуле τохл=0,61Тср+0,65, где Тср - фактическая средняя температура теплоносителя, °С - обеспечить назначение продолжительности охлаждения изделия с учетом изменения температуры изделия при охлаждении и с требуемой точностью.
Существенной особенностью предлагаемого способа изготовления изделия из СРТТ, направленного на обеспечение качества изделия за счет снижения миграции жидковязких компонентов из топлива в крепящий слой корпуса изделия и сокращение продолжительности процесса охлаждения изделия за счет определения ее по фактической средней температуре теплоносителя является то, что изделие отверждают на начальной ступени при температуре на 5-15°С ниже температуры основного режима отверждения в течение 10-20% от общей продолжительности отверждения, а затем в основном режиме при температуре 60-80°С охлаждение осуществляют при температуре теплоносителя 10-35°С и продолжительности (τoxл, ч), определяемой по формуле τохл=0,61 Тср+0,65, где Тср - фактическая средняя температура теплоносителя, °С.
Благодаря выбранным оптимальным режимам отверждения изделия на начальной стадии процесса, охлаждения изделия по завершении процесса отверждения обеспечивается снижение миграции жидковязких компонентов из топлива в крепящий слой корпуса изделия и сокращение продолжительности охлаждения изделия.
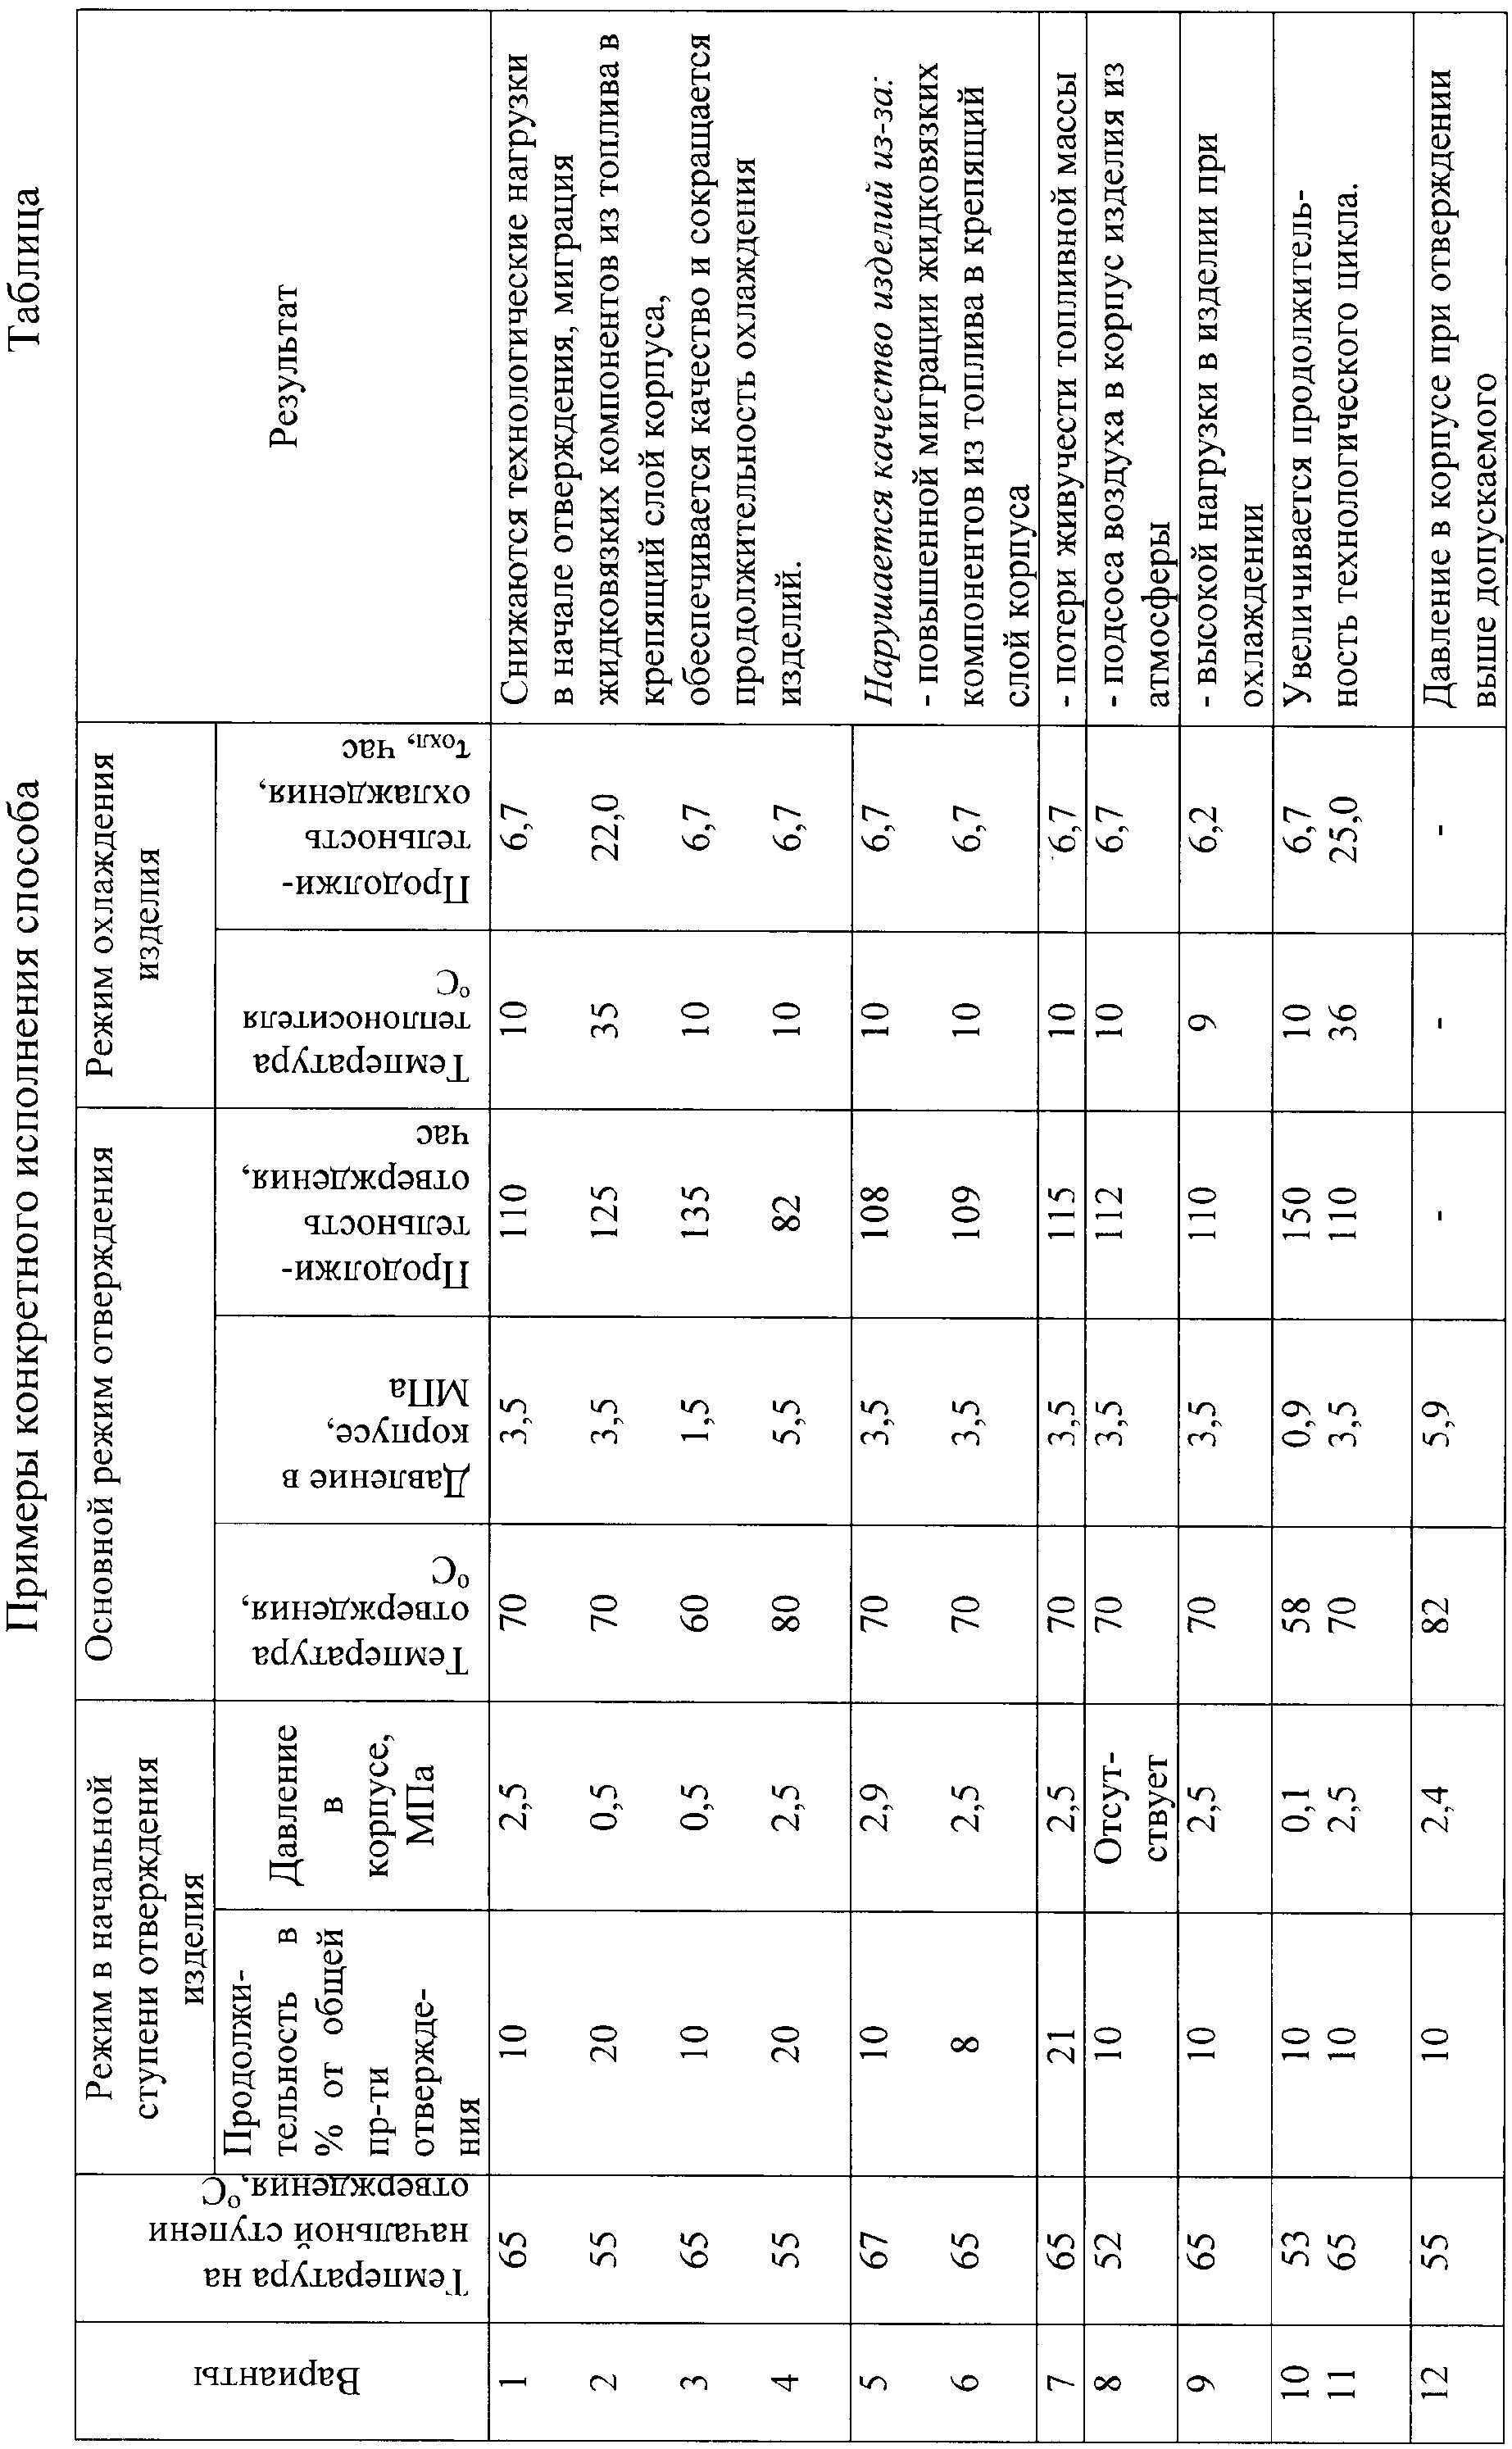
Примеры конкретного исполнения способа приведены в таблице. Примеры приведены для корпусов с коэффициентом жесткости µ=0,2 МПа/°С. Технологические параметры изготовления изделия следующие:
температура формования - 55°С;
давление в корпусе после отсечки подачи топлива - 0,5МПа;
максимально допустимое давление в корпусе при отверждении -5,5 МПа.
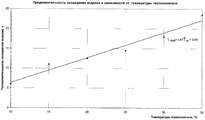
Изделие отверждают и охлаждают согласно режимам предлагаемого способа в герметичной кабине путем подачи в кабину теплоносителя (воздуха). При этом необходимую температуру в кабине в процессе отверждения и охлаждения обеспечивают изменением температуры теплоносителя. Получают зависимость продолжительности охлаждения изделия от фактической средней температуры теплоносителя (см. чертеж) в виде эмпирической формулы следующего вида:
τохл=0,61 Тср+0,65,
где τохл - продолжительность охлаждения изделия, ч;
0,61, 0,65 - постоянные коэффициенты, учитывающие геометрические размеры изделия, теплофизические характеристики (теплопроводность, теплоемкость), удельный вес материалов изделия, участвующих в теплообмене;
Тср - фактическая средняя температура теплоносителя, °С.
Фактическую среднюю температуру теплоносителя при охлаждении изделия определяют по показаниям датчиков температуры путем сложения температур, фиксируемых через каждые 30 минут, и деления полученной суммы на количество замеров. Изделие охлаждают в течение времени, определенного по полученной зависимости.
Из данных таблицы видно, что авторам удалось выбрать такие режимы выполнения операций способа, которые позволили достичь поставленной технической задачи - снизить технологические нагрузки на начальной ступени отверждения (температуру и давление), в результате уменьшить миграцию жидковязких компонентов из топлива в крепящий слой корпуса изделия, обеспечить качество изделия и сократить продолжительность охлаждения изделия (варианты 1-4).
Отклонение параметров ведения процесса за пределы, предусмотренные способом, приведет к нарушению качества изделия в результате:
- повышенной миграции низковязких компонентов из топлива в крепящий слой корпуса изделия из-за высокого давления в корпусе на начальной ступени отверждения (вариант 5) и недостаточного времени отверждения на начальной ступени (вариант 6);
- потери живучести (подвижности) топлива, образования микротрещин в изделии (вариант 7);
- подсоса воздуха в корпус изделия из атмосферы и образования внутренних дефектов в изделии (вариант 8);
- воздействия высоких тепловых нагрузок при охлаждении изделия (вариант 9).
При температуре отверждения ниже 60°С (вариант 10), при температуре охлаждения изделия выше 35°С (вариант 11) увеличивается продолжительность процесса.
При температуре отверждения изделия выше 80°С давление в корпусе при отверждении становится выше допустимого значения (вариант 12).
Предлагаемый способ изготовления изделия из СРТТ с положительным результатом прошел опытную проверку изготовлением изделий в условиях ФГУП "НИИПМ". Способ обеспечивает качественное изготовление изделий и сокращает продолжительность охлаждения изделия.
Claims (1)
- Способ изготовления изделия из смесевого ракетного твердого топлива, включающий формование изделия, проведение путем изменения температуры теплоносителя ступенчатого отверждения изделия под давлением и охлаждение изделия, отличающийся тем, что изделие отверждают на начальной ступени при температуре теплоносителя на 5-15°С ниже температуры основного режима отверждения в течение 10-20% от общей продолжительности отверждения, а затем в основном режиме при температуре 60-80°С, охлаждение осуществляют при температуре теплоносителя 10-35°С и продолжительности (τохл, ч), определяемой по формуле τохл=0,6 Тср+0,65, где Tср - фактическая средняя температура теплоносителя, °С.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2008133855/02A RU2382017C1 (ru) | 2008-08-18 | 2008-08-18 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2008133855/02A RU2382017C1 (ru) | 2008-08-18 | 2008-08-18 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2382017C1 true RU2382017C1 (ru) | 2010-02-20 |
Family
ID=42127013
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2008133855/02A RU2382017C1 (ru) | 2008-08-18 | 2008-08-18 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2382017C1 (ru) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4776993A (en) * | 1974-05-14 | 1988-10-11 | The United States Of America As Represented By The Secretary Of The Navy | Extrusion method for obtaining high strength composite propellants |
| RU2179543C2 (ru) * | 2000-04-24 | 2002-02-20 | Государственное унитарное предприятие Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов смесевого ракетного твердого топлива |
| RU2230722C2 (ru) * | 2002-08-08 | 2004-06-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда смесевого ракетного твердого топлива |
-
2008
- 2008-08-18 RU RU2008133855/02A patent/RU2382017C1/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4776993A (en) * | 1974-05-14 | 1988-10-11 | The United States Of America As Represented By The Secretary Of The Navy | Extrusion method for obtaining high strength composite propellants |
| RU2179543C2 (ru) * | 2000-04-24 | 2002-02-20 | Государственное унитарное предприятие Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов смесевого ракетного твердого топлива |
| RU2230722C2 (ru) * | 2002-08-08 | 2004-06-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда смесевого ракетного твердого топлива |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105563616B (zh) | 氧化锆陶瓷制品的成型方法 | |
| CN103113112B (zh) | 一种金属增韧陶瓷基复合材料涡轮叶片的制备方法 | |
| CN107188567B (zh) | 一种高热导率氮化铝陶瓷的制备方法 | |
| CN101890480B (zh) | 一种陶瓷型芯快速成形制造方法 | |
| CN108503365B (zh) | 一种基于光固化技术的碳化硅陶瓷及其制备方法 | |
| CN102875150A (zh) | 一种凝胶注模成型、无压烧结制备碳化硅陶瓷叶轮的方法 | |
| CN103194630A (zh) | 高体积分数SiCp/Al复合材料的制备方法 | |
| CN104496480A (zh) | 碳化硅陶瓷预制体、铝基碳化硅陶瓷材料及其制备方法 | |
| CN1705545A (zh) | 制备陶瓷生坯的方法 | |
| CN101696121A (zh) | 高温石墨碳套及生产方法 | |
| CN105886844A (zh) | 重熔气压过滤制备高体积分数SiCp/Al复合材料的方法 | |
| CN107619273B (zh) | 一种非水基凝胶注模成型制备铽铝石榴石基磁光透明陶瓷的方法 | |
| CN105503192A (zh) | 一种注射成型反应烧结B4C/SiC复合陶瓷材料及其制备方法 | |
| CN105732007A (zh) | 一种用于复杂零件制造的氧化钙基陶瓷铸型快速制备方法 | |
| Xiang et al. | Digital light processing 3D‐printing alumina‐based ceramic core with high porosity and available strength via adjusting sintering procedures | |
| CN101745968A (zh) | 一种特异型锆英石砖的凝胶注模成型工艺 | |
| Duan et al. | Effect of solid contents on the mechanical properties of SiC–10 wt.% AlN ceramic composites prepared by gelcasting | |
| CN119913400B (zh) | 一种高导热硅/铝复合材料及其制备方法和应用 | |
| Ma et al. | Study on photocurable printing and luminescence properties of Gd2O3: Eu3+ ceramics | |
| CN113999011A (zh) | 一种短流程制备石墨的方法 | |
| RU2294825C2 (ru) | Способ изготовления абразивного инструмента на бакелитовой связке | |
| CN101700676B (zh) | 一种凝胶注模技术中控制坯体变形性的方法 | |
| CN102115305A (zh) | 多晶硅铸锭用石英坩埚的制造方法 | |
| RU2460631C2 (ru) | Способ изготовления абразивного инструмента на органической термореактивной связке | |
| CN108620574B (zh) | 成型剂、喂料及其制备方法、坯体及其制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20130912 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20190819 |