KR20120052930A - 기어 제작을 위한 기계 - Google Patents
기어 제작을 위한 기계 Download PDFInfo
- Publication number
- KR20120052930A KR20120052930A KR1020127000622A KR20127000622A KR20120052930A KR 20120052930 A KR20120052930 A KR 20120052930A KR 1020127000622 A KR1020127000622 A KR 1020127000622A KR 20127000622 A KR20127000622 A KR 20127000622A KR 20120052930 A KR20120052930 A KR 20120052930A
- Authority
- KR
- South Korea
- Prior art keywords
- slide
- machine
- guide device
- front plate
- gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F17/00—Special methods or machines for making gear teeth, not covered by the preceding groups
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q39/00—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation
- B23Q39/04—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation the sub-assemblies being arranged to operate simultaneously at different stations, e.g. with an annular work-table moved in steps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F17/00—Special methods or machines for making gear teeth, not covered by the preceding groups
- B23F17/006—Special methods or machines for making gear teeth, not covered by the preceding groups using different machines or machining operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F23/00—Accessories or equipment combined with or arranged in, or specially designed to form part of, gear-cutting machines
- B23F23/12—Other devices, e.g. tool holders; Checking devices for controlling workpieces in machines for manufacturing gear teeth
- B23F23/1237—Tool holders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q1/00—Members which are comprised in the general build-up of a form of machine, particularly relatively large fixed members
- B23Q1/25—Movable or adjustable work or tool supports
- B23Q1/26—Movable or adjustable work or tool supports characterised by constructional features relating to the co-operation of relatively movable members; Means for preventing relative movement of such members
- B23Q1/28—Means for securing sliding members in any desired position
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q39/00—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation
- B23Q39/02—Metal-working machines incorporating a plurality of sub-assemblies, each capable of performing a metal-working operation the sub-assemblies being capable of being brought to act at a single operating station
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/51—Plural diverse manufacturing apparatus including means for metal shaping or assembling
- Y10T29/5176—Plural diverse manufacturing apparatus including means for metal shaping or assembling including machining means
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T409/00—Gear cutting, milling, or planing
- Y10T409/10—Gear cutting
- Y10T409/100795—Gear cutting with work or product advancing
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Machine Tool Units (AREA)
- Gear Processing (AREA)
- Jigs For Machine Tools (AREA)
- Gear Transmission (AREA)
- Gears, Cams (AREA)
Abstract
기어 제작을 위한 기계는 가공 과정에서 피스를 지지하고 특정한 전방 방향(4)으로 이동이 가능한 적어도 하나의 전면 판(7), 피스(piece)의 가공을 위하여 적어도 하나의 툴(42)을 지지하고 전방 방향(4)으로 이동이 가능한 적어도 하나의 작동 헤드(39) 및 전방 방향(4)으로 작동 헤드(39) 및 전면 판(7)을 선택적으로 각각 고정하는 제1 및 제2 잠금 기기(31, 10)를 포함한다.
Description
본 발명은 기어 제작을 위한 기계에 관한 것이다.
기어 제작 분야에서, 기어 제작의 공지된 방법은 해당 피스(piece)에 일련의 기어 톱니를 가공하는 단계 및 이후 기어 톱니가 형성된 피스를 그라인딩(grinding)을 하는 단계로 구성된다. 각각의 기어 절단 및 그라인딩 공정은 각각의 거친-가공(rough-machining) 단계 및 피스의 각각의 마감 단계를 포함한다.
일반적으로, 기어 절단 공정은 자신의 세로 축(longitudinal axis) 주위로 회전하도록 설치된 전면 판(faceplate) 및 피스를 가공하기 위한 적어도 하나의 툴(tool)을 가지고 전면 판의 세로 축을 실질적으로 가로지르는 방향으로 연장되는 가이드 기기를 따라 이동 가능한 가공 헤드(machining head)를 포함하는 기어 절단 기계에 의하여 실행된다.
작동 헤드(operating head)로 전달되고 그리고 이로 인하여 기어 절단 공정 동안 상기 가이드 기계 구조에 전달되는 높은 수준의 스트레스는 상기 가이드 기계 구조의 정확한 방향성 및 정확한 형상에 영향을 미치기 때문에, 비록 극단적으로 잘 시도되고, 그리고 시험이 된다고 할지라도 위에서 언급된 선행 기술의 기어 절단 기계는, 초기 기어 절단 공정과 달리, 높은 정밀도 및 허용 오차(tolerances)를 요구하는 후속하는(subsequent) 그라인딩 단계를 실행할 수 없다.
결과적으로, 일단 기어 절단 공정이 완료되면, 피스는 구조적으로 기어 절단 기계와 유사한 그라인더로 전달이 되어야 하고, 그리고 이와 같은 공정은 기어 생산 공정을 상대적으로 복잡하고 비용이 많이 들도록 만든다.
본 발명의 목적은 위에서 언급된 단점을 가지지 아니하고 간단하고 경제적으로 제조가 되도록 하는 기어 제작을 위한 기계를 제공하는 것이다.
본 발명에 따르면, 첨부된 청구범위에서 개시된 것과 같은 기어 제작을 위한 기계가 제공된다.
본 발명의 적절한 실시 형태에 따르면, 기어 제작을 위한 기계는 일정 세로 방향의 제1 축 주위로 회전하도록 설치되고 그리고 가공이 되는 피스를 지지하는 적어도 하나의 전면 판 및 피스의 가공을 위한 적어도 하나의 툴(42)이 제공되고 실질적으로 상기 제1 축을 가로지르는(transverse) 제1 방향으로 이동이 가능한 적어도 하나의 작동 헤드를 포함하고, 상기 전면 판은 상기 제1 방향(4)으로 이동이 가능하고, 제1 및 제2 잠금 기기는 작동 헤드 및 전면 판을 제1 방향에서 각각 선택적으로 잠금을 하는 것이 적합하도록 된다.
본 발명의 다른 적절한 실시 형태에 따르면, 소재에 톱니를 형성하기 위한 제1 툴이 작동 헤드에 설치되는 경우 잠금 위치에 있는 제1 잠금 기기 및 해제 위치에 있는 제2 잠금 기기를 이동시키고, 소재의 그라인딩을 위한 제2 툴이 작동 헤드 위에 설치되는 경우 해제 위치에 있는 제1 잠금 기기 및 잠금 위치에 있는 제2 잠금 기기를 이동시키기 위한 전자 제어 유닛을 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 제1 방향으로 연장되고 그리고 작동 헤드에 의하여 슬라이딩이 가능하도록 결합되는 제1 가이드 기기를 포함하고 그리고 제1 잠금 기기는 제1 가이드 기기를 따라 작동 헤드의 잠금 위치와 해제 위치 사이에서 이동이 가능한 제1 잠금 수단을 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 제1 잠금 수단은 제1 방향으로 연장되고 그리고 제1 가이드 기기 위에서 작동 헤드를 잠그기 위하여 제1 가이드 기기에 의하여 전달되는(carried) 적어도 하나의 구속 로드(tie rod)를 더 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 구속 로드는 제1 방향에 평행한 제2 세로 축을 가지고 그리고 제2 축 주위에 분포되고 작동 헤드의 추출된(extracted) 잠금 위치와 작동 헤드의 수축된 해제 위치 사이에서 이동이 가능한 다수 개의 후킹 멤버를 가진다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 구속 로드는 제1 방향으로 이동이 가능하다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 제1 방향으로 연장되고 그리고 전면 판에 슬라이딩이 가능하도록 결합된 제2 가이드 기기를 포함하고, 제2 후킹 기기는 제2 가이드 기기를 따라 전면 판의 잠금 위치와 해제 위치 사이에서 이동이 가능한 제2 잠금 수단을 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 제2 잠금 수단은 제2 가이드 기기를 따라 전면 판을 잠그기 위하여 전면 판에 의하여 전달되는(carried) 브레이크를 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 브레이크는 제2 가이드 기기의 클램핑 위치와 해제 위치 사이에서 이동이 가능한 적어도 하나의 브레이킹 슈를 포함한다.
본 발명의 또 다른 적절한 실시 형태에 따르면, 차례대로 실질적으로 제1 방향을 가로지르는 제2 방향으로 연장되는 연장 베이스, 제2 방향으로 이동하도록 베이스에 설치된 제1 슬라이드, 실질적으로 상기 제1 및 제2 방향에 수직인 제3 방향으로 이동하도록 제1 슬라이드에 설치된 제2 슬라이드, 상기 제1 방향에 평행한 제3 세로 축 주위로 회전하도록 제2 슬라이드 위에 회전 가능하도록 설치된 제1 가이드 기기 및 제1 방향으로 이동하도록 제1 가이드 기기 위에 설치된 제3 슬라이드를 포함하는 작동 유닛을 포함하고, 작동 헤드는 상기 제3 슬라이드에 의하여 전달된다.
본 발명에 따른 기계는 일정 방향으로 슬라이드를 잠그는 것은 기어 가공 과정에서 작동 헤드에 전달된 높은 수준의 스트레스가 튜브의 가이드웨이의 적절한 방향성과 정확한 형상을 위험하게 하는 것을 방지하고 이로 인하여 단일 작동 헤드를 사용하여 각각의 피스에 대하여 기계가 적절하게 기어 절단 공정과 그라인딩 공정을 실행하는 것을 허용한다.
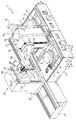
도 1은 본 발명에 따른 기계의 바람직한 실시 예에 대한 도식적인 사시도를 도시한 것이다.
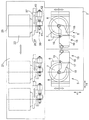
도 2는 도 1의 장치의 평면도를 도시한 것이다.
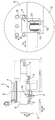
도 3은 도 1과 도 2에서 기계의 제1 상세도로 명확성을 위하여 부분의 단면, 제거된 부분 및 확대된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 4는 도 1 및 도 2의 기계의 제2 상세도로 명확성을 위하여 부분의 단면 및 제거된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 5는 도 4의 상세도로 명확성을 위하여 부분의 단면 및 제거된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 2는 도 1의 장치의 평면도를 도시한 것이다.
도 3은 도 1과 도 2에서 기계의 제1 상세도로 명확성을 위하여 부분의 단면, 제거된 부분 및 확대된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 4는 도 1 및 도 2의 기계의 제2 상세도로 명확성을 위하여 부분의 단면 및 제거된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 5는 도 4의 상세도로 명확성을 위하여 부분의 단면 및 제거된 부분을 가진 도식적인 측면도를 도시한 것이다.
도 1 및 도 3을 참조하면, 도면 부호 1은 전체적으로 실질적으로 사각 형상이 되고, 서로 평행하고, 그리고 실질적으로 수평 방향(4)에 대하여 평행한 2개의 가이드 기기(guiding devices)(3)를 지지하는 지지 프레임(support frame)(2)을 포함하는 기어(도시되지 않음) 제작을 위한 기계를 나타낸다.
각각의 기기(3)는 슬라이드(6)를 포함하는 관련 클램핑 유닛(relative clamping unit)(5)에 의해 슬라이딩이 가능하도록 결합되며, 슬라이드(6)는 프레임(2)에 대하여 그리고 도시되지 않은 공지된 구동 기기(actuating device)의 추진력 아래에서, 특정 방향(4)으로 직선으로 이동이 되도록 기기(3)에 슬라이딩이 가능하도록 결합되고, 실질적으로 원통 형상의 작업 소재(도시되지 않음)를 지지하기에 적합하고, 도시되지 않은 공지된 구동 기기의 추진력 아래에서 슬라이드(6)와 관련하여 실질적으로 수직 방향(9)에 평행하고, 특정 방향(4)을 가로지르는 자신의 세로 축(8) 주위로 회전이 되도록 슬라이드(6)에 설치된 전면 판(7)을 지지한다.
도 3에 따르면, 각각의 슬라이드(6)는 브레이크(11)를 포함하는 잠금 기기(10)에 의하여 관련 장치(3)를 따라(along) 잠금이 되기에 적합하고, 브레이크(11)는 차례대로 특정 방향(4)에 평행한 프레임(2)에 설치된 크로스피스(crosspiece)(12) 및 슬라이드(6) 내부에 수용된 2개의 브레이킹 슈(braking shoes)(13)를 포함하고, 특정 방향(4)을 따라 연장되고, 특정 방향(4 및 9)에 수직인 수평 방향(14)으로 크로스피스(12)의 반대 측면에 배열되고 그리고 상기 크로스피스(12)의 클램핑(clamping) 위치 및 해제(released) 위치 사이에서 적어도 부분적으로 슬라이드(6)를 통하여 획득된 수압 구동 장치(hydraulic actuator)(미도시)에 의하여 구동되어 이동이 가능하다.
도 1을 참조하면, 각각의 유닛(5)은 수직 칼럼(vertical column)(16)을 포함하는 작동 유닛(operating unit)(15)과 공조하고(cooperate with), 수직 칼럼(16)은 일정 방향(9)을 따라 프레임(2)으로부터 위쪽으로 연장되고, 다른 유닛(15)의 칼럼(16)에 면하는(facing) 2개의 유닛(5) 사이에 배열되고, 그리고 도시되지 않은 공지된 구동 기기의 추진력 아래에서 칼럼(16)을 따라(along) 일정 방향(9)으로 직선으로 이동이 되도록 칼럼(16)에 슬라이딩이 가능하도록 결합된 슬라이드(17)를 지지한다.
유닛(15)은 또한 지지 암(support arm)(18)을 포함하고, 지지 암(18)은 일정 방향(9)에 평행한 버팀 축(fulcrum axis)(19) 주위로, 도시되지 않은 공지의 구동 장치의 추진력 아래에서 슬라이드(17)와 관련하여 회전하도록, 슬라이드(17)에 힌지 결합이 되고, 그리고 관련 전면 판(7)에 설치된 피스(도시되지 않음)를 가공하거나 및/또는 제어하기 위한 보조 기기(auxiliary device)(도시되지 않음)를 지지한다.
기계(1)는 또한 일정 방향(14)으로 연장되고, 프레임(2)의 측면을 따라 배열되고 그리고 그것의 한쪽 끝이 상기 프레임(2)으로부터 돌출되는 연장 베이스(elongated base)(21); 다른 일정 방향(9)을 따라 베이스(21)로부터 위쪽으로 연장되고 그리고 도시되지 않은 공지의 구동 기기의 추진력 아래에서 일정 방향(14)으로 베이스(21)를 따라 직선으로 이동하도록 베이스(21)에 슬라이딩이 가능하도록결합되는 수평 슬라이드(22); 및 도시되지 않은 공지된 구동 기기의 추진력 아래에서 일정 방향(9)으로 슬라이드(22)를 따라 직선으로 이동이 되도록 슬라이드(22)에 슬라이딩이 가능하도록 결합된 수직 슬라이드(23)를 포함하는 추가적인 작동 유닛(20)을 포함한다.
도 4에 따르면, 슬라이드(23)는 튜브(24)에 의하여 회전이 가능하도록 결합되고, 튜브(24)는 특정 방향(4)에 평행한 세로 축(longitudinal axis)(25)을 가지고, 슬라이드(23)를 통하여 연장되고 그리고 도시되지 않은 공지된 구동 기기의 추진력 아래에서 상기 축(25) 주위로 슬라이드(23)와 관련하여 회전이 되도록 설치된다.
튜브(tube)(24)는 관형의(tubular) 슬라이드(26)를 지지하고, 슬라이드(26)는 축(25)과 관련하여 공통 축(coaxially)을 가지고 튜브(24) 내부에서 연장되고, 튜브(24)의 외부에서 튜브(24)와 면하면서(facing) 연장되는 고리 모양의(annular) 플랜지(flnage)(27)에 의하여 축 방향으로 제한되고, 특정 방향(4)으로 평행한 튜브(24)의 내부 표면에 설치된 한 쌍의 가이드웨이(guideway)(24a)에 슬라이딩이 가능하도록 결합되고, 또한 리드 스크루 시스템에 의하여 구동 기기(actuating device)(29)의 스크루(screw)(28)에 결합되고, 그리고 튜브(24)에 고정된 구동 기기(29)의 하나의 모터(30)는 스크루(28)가 회전 가능하도록 만들어 슬라이드(26)가 특정 방향(4)으로 상기 튜브(24)를 따라 직선으로 이동하도록 만든다.
도 5를 참조하면, 슬라이드(slide)(26)는 축(25) 주위로 균일하게 분포된 다수 개의 잠금 기기(locking devices)(32)(이 경우 4개의 잠금 기기(32))를 포함하는 잠금 어셈블리(locking assembly)(31)에 의하여 특정 방향(4)으로 튜브(24)에 대하여(against) 잠금이 되기에 적합하다.
각각의 기기(32)는 튜브(24)의 내부에 수용되는 작동 실린더(33)를 포함하고, 특정 방향(4)에 평행한 세로 축(34)을 가지고, 그리고 특정 방향(4)으로 연장되는 출력 축(output shaft)(35)이 제공되고, 튜브(24)의 외부에서 축방향으로 돌출하고, 그리고 상기 축(34) 주위로 균일하게 분포된 다수 개의 후킹 부재(36)가 제공된다.
각각의 부재(36)는 로드(35)를 통하여 만들어진 관련 래디얼(radial) 시트(도시되지 않음) 내부에 수용되고, 그리고 슬라이드(26)의 클램핑(clamping) 위치와 해제(released) 위치 사이에서 축(34)에 대하여 부재(36)가 옆으로(crosswise) 이동하는 것이 가능한 형태를 가진다.
슬라이드(26)가 튜브(24)(도 5)와 실질적으로 접촉하는 플랜지(27)의 수축된(쑥 들어간)(retracted) 위치에 배열되는 경우, 실린더(33)의 로드(35)는 플랜지(27)의 내부에서 연장되고, 부재(36)는 그들의 클램핑 위치로 이동되고, 그리고 로드(35)는 상대적으로 수축된 위치로 이동되어 튜브(24)에 대하여(against) 슬라이드(26)를 잠그게 된다.
도 2를 참조하면, 유닛(unit)(20)은, 또한 슬라이드(26)와 관련하여 도시되지 않은 공지의 구동 기기의 추진력 아래에서 일정 방향(38)을 따라 직선으로 이동하기 위하여, 플랜지(27)에 슬라이딩이 가능하도록 결합되는 슬라이드(37)를 포함하고, 이동의 방향은 축(25) 주위에서 튜브(24)의 각 위치(angular position)에 따른다.
슬라이드(slide)(37)는 전기 모터(40)를 포함하는 작동 헤드(operating head)(39)를 지지하고, 작동 헤드(39)는 일정 방향(38)으로 연장되고, 적어도 하나의 툴(42)이 상기 피스(도시되지 않음)의 가공을 위하여 맞추어지는(keyed) 출력 샤프트(41)를 가진다.
사용 과정에서, 작동 헤드(39)는, 두 개의 가공 스테이션 사이에서 일정 방향(14)으로 베이스(base)(21)를 따라 이동되고, 2개의 가공 스테이션 각각의 내부에서 헤드(39)는 관련 전면 판(7) 위에 설치된 피스(도시되지 않음)를 가공하기 위하여 클램핑 유닛(5)에 면하고, 그리고 툴 변경 스테이션(tool changing station)에 면하여, 툴 변경 스테이션에서 헤드(39)가 툴(42)을 대체하기 위하여 일정 방향(14)으로 프레임(2)으로부터 돌출한 베이스(21)의 일부분에 맞추어진다.
기계(1)는 각각의 피스(도시되지 않음)에 대하여 2가지 형태의 가공 공정을 실행할 수 있다.
기어의 톱니(teeth)(도시되지 않음)를 제조하기 위한 기어 절단은 일반적으로 제1의 거친 가공(rough machining) 단계 및 제2의 마무리(finishing) 단계를 포함하고, 이전 기어 절단 공정 과정에서 만들어진 톱니를 그라인딩 하는 공정은, 또한, 일반적으로 제1의 거친 그라인딩(rough-grinding) 단계 및 제2의 마무리 단계를 포함한다.
이와 관련하여, 슬라이드(26)의 잠금 어셈블리(locking assembly)(31)와 각각의 슬라이드(6)의 잠금 기기(locking device)(10)는, 관련 피스(도시되지 않음) 위에 톱니를 가공하는 경우, 선택적으로, 잠금 어셈블리(31)를 잠금 위치로 이동시키고, 잠금 기기(10)를 해제 위치로 이동시킬 수 있고, 그리고 상기 피스(도시되지 않음)가 그라인딩이 되는 경우, 선택적으로, 잠금 어셈블리(31)를 해제 위치로 이동시키고, 잠김 기기(10)를 잠금 위치로 이동시킬 수 있는 전자 제어 유닛(electronic control unit)(도시되지 않음)에 연결될 수 있다는 것에 유의하여야 한다. 달리 말하면, 기어 절단(gear cutting)은, 일정 방향(4)으로 전면 판(7)만을 이동시키고, 그리고 상기 방향(4)에서 작동 헤드(39)를 잠그는 것에 의하여 실행되는 반면, 그라인딩 공정은 일정 방향(4)으로 작동 헤드(39)만을 이동시키고, 그리고 상기 방향(4)에서 전면 판(7)을 잠그는 것에 의하여 실행된다.
일정 방향(4)으로 슬라이드(26)를 잠그는 것은, 기어 가공 과정에서 작동 헤드(39)에 전달된 높은 수준의 스트레스가 튜브(24)의 가이드웨이(24a)의 적절한 방향성과 정확한 형상을 위험하게 하는 것을 방지하고, 이로 인하여 단일 작동 헤드(39)를 사용하여 각각의 피스(도시되지 않음)에 대하여 기계(1)가 적절하게 기어 절단 공정과 그라인딩 공정을 실행하는 것을 허용한다.
도시되지 않은 다른 실시 예에 따르면, 작동 헤드(39) 및/또는 슬라이드(6)는 위에서 기술된 것과 다른 형태의 슬라이드 및 회전 지지 유닛의 결합 위에 설치될 수 있다는 것이 명백하다.
1: 기계 2: 지지 프레임
3: 가이드 기기 5: 클램핑 유닛
6: 슬라이드 7: 전면 판
8: 세로 축 10: 잠금 기기
11: 브레이크 13: 브레이킹 슈
16: 수직 칼럼
21: 연장 베이스 22: 수평 슬라이드
23:수직 슬라이드 24: 튜브
24a: 가이드웨이 26: 슬라이드
27: 플랜지 28: 스크루
29: 구동 기기 31: 잠금 어셈블리
32:잠금 기기 33: 작동 실린더
34: 세로 축 35: 출력 축
36: 후킹 부재 39: 작동 헤드
40: 전기 모터 41: 출력 샤프트
42: 툴
3: 가이드 기기 5: 클램핑 유닛
6: 슬라이드 7: 전면 판
8: 세로 축 10: 잠금 기기
11: 브레이크 13: 브레이킹 슈
16: 수직 칼럼
21: 연장 베이스 22: 수평 슬라이드
23:수직 슬라이드 24: 튜브
24a: 가이드웨이 26: 슬라이드
27: 플랜지 28: 스크루
29: 구동 기기 31: 잠금 어셈블리
32:잠금 기기 33: 작동 실린더
34: 세로 축 35: 출력 축
36: 후킹 부재 39: 작동 헤드
40: 전기 모터 41: 출력 샤프트
42: 툴
Claims (10)
- 기어 제작을 위한 기계에 있어서,
일정 세로 방향의 제1 축(8) 주위로 회전하도록 설치되고, 그리고 가공이 되는 피스를 지지하는 적어도 하나의 전면 판(7); 및
피스(piece)의 가공을 위한 적어도 하나의 툴(42)이 제공되고, 실질적으로 상기 제1 축(8)을 가로지르는(transversal) 제1 방향(4)으로 이동이 가능한 적어도 하나의 작동 헤드(39)를 포함하고,
상기 전면 판(7)은 상기 제1 방향(4)으로 이동이 가능하고, 제1 및 제2 잠금기기(31, 10)는 작동 헤드(39) 및 전면 판(7)을 각각 제1 방향(4)으로 선택적으로 잠그는데에 적합하도록 된 것을 특징으로 하는 기어 제작을 위한 기계. - 청구항 1에 있어서,
상기 피스에 톱니를 형성하기 위한 제1 툴(42)이 상기 작동 헤드(39)에 설치되는 경우, 잠금 위치에 있는 상기 제1 잠금 기기(31) 및 해제 위치에 있는 상기 제2 잠금 기기(10)를 이동시키고,
상기 피스의 그라인딩을 위한 제2 툴(42)이 상기 작동 헤드(39) 위에 설치되는 경우 해제 위치에 있는 상기 제1 잠금 기기(31) 및 잠금 위치에 있는 상기 제2 잠금 기기(10)를 이동시키기 위한 전자 제어 유닛을 포함하는 기어 제작을 위한 기계. - 청구항 1 또는 2에 있어서,
상기 제1 방향(4)으로 연장되고, 그리고 상기 작동 헤드(39)에 의하여 슬라이딩이 가능하도록 결합되는 제1 가이드 기기(24)를 포함하고, 그리고 상기 제1 잠금 기기(31)는 상기 제1 가이드 기기(24)를 따라 상기 작동 헤드(39)의 잠금 위치와 해제 위치 사이에서 이동이 가능한 제1 잠금 수단(32)을 포함하는 기어 제작을 위한 기계. - 청구항 3에 있어서,
상기 제1 잠금 수단(32)은, 상기 제1 방향(4)으로 연장되고 그리고 제1 가이드 기기(24) 위에서 상기 작동 헤드(39)를 잠그기 위하여 상기 제1 가이드 기기(24)에 의하여 전달되는(carried) 적어도 하나의 구속 로드(tie rod)(35)를 포함하는 기어 제작을 위한 기계. - 청구항 4에 있어서,
상기 구속 로드(35)는 상기 제1 방향(4)에 평행한 제2 세로 축(34)을 가지고 그리고 상기 제2 축(34) 주위에 분포되고 상기 작동 헤드(39)의 추출된(extracted) 잠금 위치와 상기 작동 헤드(39)의 수축된 해제 위치 사이에서 이동이 가능한 다수 개의 후킹 부재(36)를 가지는 기어 제작을 위한 기계. - 청구항 4 또는 5에 있어서,
상기 구속 로드(35)는 상기 제1 방향(4)으로 이동이 가능한 것을 특징으로 하는 기어 제작을 위한 기계. - 청구항 1 내지 6 중 어느 하나에 있어서,
상기 제1 방향(4)으로 연장되고 그리고 전면 판(7)에 슬라이딩이 가능하도록 결합된 제2 가이드 기기(3, 12)를 포함하고, 상기 제2 잠금 기기(10)는 상기 제2 가이드 기기(3, 12)를 따라 상기 전면 판(7)의 잠금 위치와 해제 위치 사이에서 이동이 가능한 제2 잠금 수단(11)을 포함하는 기어 제작을 위한 기계. - 청구항 7에 있어서,
상기 제2 잠금 수단(11)은 상기 제2 가이드 기기(3, 12)를 따라 상기 전면 판(7)을 잠그기 위하여 상기 전면 판(7)에 의하여 움직여지는 브레이크(11)를 포함하는 기어 제작을 위한 기계. - 청구항 8에 있어서,
상기 브레이크(11)는 상기 제2 가이드 기기(3, 12)의 클램핑 위치와 해제 위치 사이에서 이동이 가능한 적어도 하나의 브레이킹 슈(13)를 포함하는 기어 제작을 위한 기계. - 청구항 1 내지 9 중 어느 하나에 있어서,
실질적으로 상기 제1 방향(4)을 가로지르는 제2 방향(14)으로 연장되는 연장 베이스(21), 상기 제2 방향(14)으로 이동하도록 상기 연장 베이스(21) 위에 설치된 제1 슬라이드(22), 상기 제1 및 상기 제2 방향(4, 14)에 실질적으로 수직인 제3 방향(9)으로 이동하도록 상기 제1 슬라이드(22)위에 설치된 제2 슬라이드(23), 상기 제1 방향(4)에 평행한 제3 세로 축(25) 주위로 회전하도록 상기 제2 슬라이드(23) 위에 회전 가능하도록 설치된 제1 가이드 기기(24), 및 상기 제1 방향(4)으로 이동하도록 상기 제1 가이드 기기(24) 위에 설치된 제3 슬라이드(26)를 번갈아 포함하는 작동 유닛(20)을 포함하고, 상기 작동 헤드(39)는 상기 제3 슬라이드(26)에 의하여 움직여지는 것을 특징으로 하는 기어 제작을 위한 기계.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT000373A ITBO20090373A1 (it) | 2009-06-09 | 2009-06-09 | Macchina per la produzione di ingranaggi |
| ITBO2009A000373 | 2009-06-09 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20120052930A true KR20120052930A (ko) | 2012-05-24 |
Family
ID=41511006
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020127000622A Withdrawn KR20120052930A (ko) | 2009-06-09 | 2010-06-09 | 기어 제작을 위한 기계 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20120163935A1 (ko) |
| EP (1) | EP2440358B1 (ko) |
| KR (1) | KR20120052930A (ko) |
| CN (1) | CN102574229A (ko) |
| IT (1) | ITBO20090373A1 (ko) |
| WO (1) | WO2010143047A1 (ko) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20090478A1 (it) * | 2009-07-23 | 2011-01-24 | Samp Spa Con Unico Socio | Macchina operatrice per la produzione di ingranaggi |
| IT1395020B1 (it) * | 2009-07-23 | 2012-09-05 | Samp Spa Con Unico Socio | Macchina per la produzione di ingranaggi |
| CN104384770B (zh) * | 2014-11-18 | 2015-12-30 | 无锡恒富科技有限公司 | 数控切割机从动溜板上的溜板锁紧机构 |
| KR102649620B1 (ko) * | 2015-09-17 | 2024-03-19 | 에마크 홀딩 게엠베하 | 톱니부들을 제조 및 디버링하기 위한 방법 및 장치 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE964197C (de) * | 1955-02-19 | 1957-05-16 | Lorenz A G Maschf | Zahnradfraesmaschine |
| CH664717A5 (de) * | 1984-11-03 | 1988-03-31 | Maag Zahnraeder & Maschinen Ag | Verfahren und vorrichtung zur herstellung evolventenfoermiger zahnflanken. |
| JPH08121476A (ja) * | 1994-10-27 | 1996-05-14 | Nippon Thompson Co Ltd | 制止装置及びこれを具備した転がり案内ユニット |
| IT1284594B1 (it) * | 1996-09-26 | 1998-05-21 | Nuova Trasmisssione S R L | Macchina utensile a controllo numerico per l'esecuzione di lavorazioni di tornitura e di dentatura di pezzi meccanici |
| US20060174464A1 (en) * | 2005-02-04 | 2006-08-10 | Fitzgerald Brian M | Multiple operation gear manufacturing apparatus with common work axis |
| DE102006019325C5 (de) * | 2006-04-24 | 2009-07-30 | Felsomat Gmbh & Co. Kg | Werkzeugmaschine zur Verzahnungsbearbeitung von Werkstücken |
| DE102007005252B3 (de) * | 2007-02-02 | 2008-06-05 | Niles Werkzeugmaschinen Gmbh | Verfahren zum spanenden Bearbeiten eines Werkstücks in einer Werkzeugmaschine und Werkzeugmaschine |
| CN101244473A (zh) * | 2007-02-12 | 2008-08-20 | 荣成锻压机床有限公司 | 一种蜗杆磨削装置 |
| ITBO20090478A1 (it) * | 2009-07-23 | 2011-01-24 | Samp Spa Con Unico Socio | Macchina operatrice per la produzione di ingranaggi |
| IT1395020B1 (it) * | 2009-07-23 | 2012-09-05 | Samp Spa Con Unico Socio | Macchina per la produzione di ingranaggi |
-
2009
- 2009-06-09 IT IT000373A patent/ITBO20090373A1/it unknown
-
2010
- 2010-06-09 KR KR1020127000622A patent/KR20120052930A/ko not_active Withdrawn
- 2010-06-09 WO PCT/IB2010/001381 patent/WO2010143047A1/en not_active Ceased
- 2010-06-09 CN CN2010800348749A patent/CN102574229A/zh active Pending
- 2010-06-09 EP EP10740257.0A patent/EP2440358B1/en active Active
- 2010-06-09 US US13/377,350 patent/US20120163935A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| EP2440358B1 (en) | 2014-04-16 |
| EP2440358A1 (en) | 2012-04-18 |
| US20120163935A1 (en) | 2012-06-28 |
| CN102574229A (zh) | 2012-07-11 |
| ITBO20090373A1 (it) | 2010-12-10 |
| WO2010143047A1 (en) | 2010-12-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9339909B2 (en) | Working machine for making gears | |
| CN102170996B (zh) | 用于加工长形的工件的机器 | |
| CN103209804A (zh) | 用于加工涡轮叶片形状的、长形的非旋转对称的工件的方法和装置 | |
| TW201603906A (zh) | 板金彎曲機 | |
| WO2010133910A1 (en) | Machine tool | |
| KR101484451B1 (ko) | 밴딩머신 | |
| DE102011100972B4 (de) | Bandschleifmaschine mit zusätzlicher Radienschleifvorrichtung | |
| EP2440358B1 (en) | Machine for making gears | |
| EP2456588B1 (en) | Machine for making gears | |
| CN103691828B (zh) | 一种胀管机的旋转门工作台 | |
| CN102009558A (zh) | 粗雕精雕为一体的多刀排数控雕刻机 | |
| EP2922660B1 (de) | Maschinenbaugruppe, fertigungsmaschine mit maschinenbaugruppe sowie verwendung und verfahren zur fertigung von rotationsbauteilen | |
| CN219987150U (zh) | 工件打磨装置 | |
| CN104070218A (zh) | 一种u形摆杆连接头专用铣床 | |
| JP2011194447A (ja) | 被加工物の加工装置 | |
| JP2010184269A (ja) | 回転型塑性加工装置 | |
| KR20060118672A (ko) | 다공정 복합가공장치 | |
| KR100563215B1 (ko) | 펀치 프레스기 | |
| EP1134055A1 (en) | Machine for working profiled elements | |
| KR20220124534A (ko) | 내부를 절삭가공하기 위한 가공장치 | |
| KR101537789B1 (ko) | 샤프트 가공장치 | |
| CN105290887A (zh) | 数控铲磨床 | |
| CN115870369B (zh) | 一种挡泥板管件校正工装 | |
| KR102254835B1 (ko) | 내부를 절삭가공하기 위한 가공장치 | |
| US955206A (en) | Grinding or polishing machine. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20120109 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination | ||
| WITN | Application deemed withdrawn, e.g. because no request for examination was filed or no examination fee was paid |