JP7585370B2 - 成形性に優れた高強度熱延鋼板の製造方法 - Google Patents
成形性に優れた高強度熱延鋼板の製造方法 Download PDFInfo
- Publication number
- JP7585370B2 JP7585370B2 JP2023034357A JP2023034357A JP7585370B2 JP 7585370 B2 JP7585370 B2 JP 7585370B2 JP 2023034357 A JP2023034357 A JP 2023034357A JP 2023034357 A JP2023034357 A JP 2023034357A JP 7585370 B2 JP7585370 B2 JP 7585370B2
- Authority
- JP
- Japan
- Prior art keywords
- cooling
- steel sheet
- hot
- content
- rolled steel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/84—Controlled slow cooling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/002—Heat treatment of ferrous alloys containing Cr
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/005—Heat treatment of ferrous alloys containing Mn
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
- C21D8/0263—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment following hot rolling
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/24—Ferrous alloys, e.g. steel alloys containing chromium with vanadium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/26—Ferrous alloys, e.g. steel alloys containing chromium with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/28—Ferrous alloys, e.g. steel alloys containing chromium with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/32—Ferrous alloys, e.g. steel alloys containing chromium with boron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/34—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/44—Ferrous alloys, e.g. steel alloys containing chromium with nickel with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/46—Ferrous alloys, e.g. steel alloys containing chromium with nickel with vanadium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/48—Ferrous alloys, e.g. steel alloys containing chromium with nickel with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/50—Ferrous alloys, e.g. steel alloys containing chromium with nickel with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/54—Ferrous alloys, e.g. steel alloys containing chromium with nickel with boron
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/001—Austenite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/002—Bainite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/004—Dispersions; Precipitations
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Steel (AREA)
Description
、ビーム(beam)、ブラケット、補強材などに使用可能な鋼材に関し、より詳細には
、成形性に優れた高強度熱延鋼板及びそれを製造する方法に関する。
化に対する要求が増え続けている。このうち自動車のシャシー部品も、高強度化及び薄物
化が進んでいる。現在まで開発された鋼板は、上記薄物化によって乗員の安定性を確保す
るために引張強度を基準として750MPa、980MPa級の水準を超え、1180M
Pa級の高強度鋼板の開発が求められている。しかし、今まで開発された技術に基づいて
単に強度のみを増加させる場合には、伸び、穴広げ性などの成形性に劣るという問題が発
生する。
態誘起塑性(Transformation Induced Plasticity、
TRIP)現象により優れた伸びを確保する技術が開発されている(特許文献1~3)。
これらの技術は、微細組織中の一定分率のポリゴナルフェライトと高傾角粒界に相対的に
粗大でかつ等軸晶状の残留オーステナイトを形成させて伸びを確保することが主な内容で
ある。
サイトに変態しやすく、ポリゴナルフェライトとの大きい硬度差により、シャシー部品加
工時に、実際の成形性モードに近いバーリング性を表す穴広げ性が著しく低下するという
欠点がある。
留オーステナイトとの相間硬度差を低減することで、伸びと穴広げ性を同時に確保する技
術が開発されている(特許文献4)。
冷却する方法を含んでいるが、さらなる冷却設備装置が不可避であるため生産性に制約が
あり、圧延直後の急冷により、コイル内の強度、穴広げ性などの様々な物性を均一に確保
することが容易ではないという問題がある。
た熱延鋼板、及びそれを製造する方法を提供することを目的とする。
内容に記述されており、本発明が属する技術分野において通常の知識を有する者であれば
、本発明の明細書に記載された内容から本発明の付加的な課題を理解するのに何ら困難が
ない。
n:0.8~1.5%、P:0.001~0.05%、S:0.001~0.01%、A
l:0.01~0.1%、Cr:0.7~1.7%、Mo:0.0001~0.2%、T
i:0.02~0.1%、Nb:0.01~0.03%、B:0.001~0.005%
、V:0.1~0.3%、N:0.001~0.01%、残部Fe及び不可避不純物を含
み、
下記関係式1及び関係式2を満たし、
引張強度(TS)が1180MPa以上、引張強度と伸びの積(TS×El)が20,
000MPa%以上、引張強度と穴広げ性の積(TS×HER)が30,000MPa%
以上である、成形性に優れた高強度熱延鋼板に関する。
20≦Hγ≦50
Hγ=194.5-(428[C]+11[Si]+45[Mn]+35[Cr]-1
0[Mo]-107[Ti]-56[Nb]-70[V])
(但し、[元素記号]は、各元素の含量(重量%)を意味する)
0.7≦ap≦3.5
ap=([Mo]+[Ti]+[Nb]+[V])×[C]-1
(但し、[元素記号]は、各元素の含量(重量%)を意味する)
~1300℃に加熱する段階と、
上記加熱されたスラブをAr3以上で熱間圧延を始め、下記関係式3を満たす条件で仕
上げ熱間圧延する段階と、
上記熱間圧延後、500~600℃の温度範囲まで20~400℃/sの冷却速度で冷
却(一次冷却)する段階と、
上記一次冷却後、350~500℃の温度範囲まで冷却(二次冷却)する段階と、
上記350~500℃の温度で巻き取る段階と、を含む、成形性に優れた高強度熱延鋼
板の製造方法に関する。
900≦T*≦960
T*=T+225[C]0.5+17[Mn]-34[Si]-20[Mo]-41[
V]
(但し、Tは熱間仕上げ圧延温度(FDT)であり、[元素記号]は各元素の含量(重
量%)を意味する)
。したがって、本発明の熱延鋼板を用いて、自動車のシャシー部品の高強度及び薄物化を
図ることができる。
の車体部品に適用されており、部品特性上、2.5mmtレベル以下の薄物が求められる
。そのため、熱間圧延後に冷間圧延を行い、その後、温度及び通板速度が比較的安定して
制御可能な焼鈍工程での熱処理過程を経て組織を実現する。しかし、本発明のようなシャ
シー部品などに用いられる場合には、通常、厚さが1.5~5mmtの範囲であり、場合
によってはそれより厚いこともあるため、冷間圧延による製造に適さない場合がある。ま
た、シャシー部品などは、鋼板の製造時に単に延性の確保だけでなく、優れた穴広げ性も
確保する必要があるため、冶金学的に残留オーステナイトが適切に形成され、基地組織と
の相間硬度差の低減も必要である。本発明は、上記の技術的困難性を克服し、熱延鋼板に
対してTRIP特性を実現し、優れた穴広げ性を確保するために考案されたものである。
量%で、C:0.1~0.15%、Si:2.0~3.0%、Mn:0.8~1.5%、
P:0.001~0.05%、S:0.001~0.01%、Al:0.01~0.1%
、Cr:0.7~1.7%、Mo:0.0001~0.2%、Ti:0.02~0.1%
、Nb:0.01~0.03%、B:0.001~0.005%、V:0.1~0.3%
、N:0.001~0.01%、残部Fe及び不可避不純物を含む。
上記Cは、鋼の強化において、最も経済的かつ効果的な元素である。添加量が増加する
と、ベイナイト分率を増大させて強度を増加させ、残留オーステナイトの形成を容易にす
るため、変態誘起塑性効果に基づく伸びの確保にも有利である。しかし、その含量が0.
1%未満である場合には、熱間圧延後の冷却中にベイナイト及び残留オーステナイトの分
率を十分に確保できず、硬化能の低下によるポリゴナルフェライトの形成が助長される。
その含量が0.15%を超える場合には、マルテンサイト分率の増大により強度が過度に
上昇し、溶接性、成形性が低下するという問題がある。したがって、上記Cの含量は0.
1~0.15%であることが好ましい。
上記Siは、溶鋼を脱酸させ、固溶強化効果により強度の増加に寄与する元素である。
また、組織中の炭化物の形成を抑え、冷却中に残留オーステナイトが容易に形成されるよ
うにする。しかし、その含量が2.0%未満である場合には、組織中の炭化物の形成抑制
及び残留オーステナイトの安定性確保の効果が微小である。これに対し、その含量が3.
0%を超える場合には、フェライト変態が過度に促進され、組織中のベイナイト及び残留
オーステナイトの分率が却って減少するようになるため、十分な物性を確保することが容
易ではない。また、鋼板の表面にSiによる赤色スケールが形成され、鋼板の表面が劣化
するだけでなく、溶接性が低下するという問題がある。したがって、上記Siの含量は2
.0~3.0%であることが好ましい。
上記Mnは、Siと同様に、鋼の固溶強化に効果的な元素であり、鋼の硬化能を向上さ
せ、熱間圧延後の冷却中にベイナイトまたは残留オーステナイトが容易に形成されるよう
にする。しかし、その含量が0.8%未満である場合には、Mnの添加による上記効果が
得られず、1.5%を超える場合には、マルテンサイト分率を増大させるだけでなく、連
鋳工程でスラブの鋳造時に厚さ中心部で偏析部が大きく発達するため、成形性が低下する
という問題がある。したがって、上記Mnの含量は0.8~1.5%であることが好まし
い。
上記Pは、鋼中に存在する不純物であり、その含量が0.05%を超える場合には、マ
イクロ偏析により延性が低下し、鋼の衝撃特性が低下する。一方、0.001%未満に製
造するためには、製鋼操業時に多くの時間と労力が必要となり、生産性が著しく低下する
。したがって、上記Pの含量は0.001~0.05%であることが好ましい。
上記Sは、鋼中に存在する不純物であり、その含量が0.01%を超える場合には、マ
ンガンなどと結合して非金属介在物を形成し、これにより、鋼の靭性を著しく低下させる
という問題がある。これに対し、0.001%未満に管理するためには、製鋼操業時に多
くの時間と労力が必要となり、生産性が著しく低下する。したがって、上記Sの含量は0
.001~0.01%であることが好ましい。
上記アルミニウム(好ましくは、Sol.Al)は、主に脱酸のために添加する成分で
あり、十分な脱酸効果を期待するためには0.01%以上含まれることが好ましい。しか
し、その含量が0.1%を超えて過多である場合には、窒素と結合してAlNが形成され
、連続鋳造時にスラブコーナークラックが発生しやすく、介在物の形成による欠陥が発生
しやすいため、これを防止するためには0.1%以下であることが好ましい。したがって
、上記Alの含量は0.01~0.1%であることが好ましい。
上記Crは、鋼を固溶強化させるものであり、Mnと同様に、冷却時におけるフェライ
ト相変態を遅延させることでベイナイト及び残留オーステナイトの形成を助ける役割を果
たす。このような効果を得るためには、0.7%以上含まれることが好ましい。しかし、
1.7%を超える場合には、ベイナイトとマルテンサイト相の分率が必要以上に増加し、
伸びが急激に減少するという問題が発生する。したがって、上記Crの含量は0.7~1
.7%であることが好ましい。
上記Moは、鋼の硬化能を増加させ、ベイナイトの形成を容易にする。そのためには、
0.0001%以上含まれることが好ましい。しかし、その含量が0.2%を超えて過多
である場合には、焼入れ性の増加によりマルテンサイトが形成され、成形性が急激に低下
し、経済的な側面と溶接性の側面からも不利である。したがって、上記Moの含量は0.
0001~0.2%であることが好ましい。
上記Tiは、Nb、Vとともに代表的な析出強化元素であり、Nとの強力な親和力によ
り、鋼中に粗大なTiNを形成する。上記TiNは、熱間圧延のための加熱過程で結晶粒
が成長することを抑える役割を果たす。一方、Nと反応して残ったTiは、鋼中に固溶さ
れて炭素と結合することでTiC析出物を形成し、かかるTiC析出物は、鋼の強度を向
上させる役割を果たす。本発明では、このような技術的効果を得るために、上記Tiは0
.02%以上含まれることが好ましい。しかし、その含量が0.1%を超えて過多である
場合には、TiNもしくはTiCの析出が過多であるため、鋼中にベイナイト及び残留オ
ーステナイトの形成のために必要な固溶Cの含量が急激に低下する恐れがあり、析出物の
粗大化により穴広げ性が低下する恐れがある。したがって、上記Tiの含量は0.02~
0.1%であることが好ましい。
上記Nbは、Ti、Vとともに代表的な析出強化元素であり、熱間圧延中に析出して再
結晶を遅延させることで、結晶粒を微細化し、鋼の強度及び衝撃靭性を改善する役割を果
たす。このような効果のために、上記Nbは0.01%以上含まれることが好ましい。し
かし、その含量が0.03%を超えて過多である場合には、熱間圧延中に鋼中の固溶C含
量を急激に減少させ、十分なベイナイト及び残留オーステナイトを確保することができず
、過度な再結晶の遅延により、延伸された結晶粒が形成され、成形性が低下する恐れがあ
る。したがって、上記Nbの含量は0.01~0.03%であることが好ましい。
上記Bは、鋼の硬化能の確保に非常に効果的であるだけでなく、固溶状態で存在する場
合、結晶粒界を安定させ、低温域での鋼の脆性を改善する効果がある。また、固溶Nとと
もにBNを形成し、粗大な窒化物の形成を抑える役割を果たす。このような効果を得るた
めには、0.001%以上含まれることが好ましい。しかし、0.005%を超えて過多
である場合には、熱間圧延中に再結晶挙動を遅延させ、析出強化効果が減少する。したが
って、上記Bの含量は0.001~0.005%であることが好ましい。
上記Vは、Ti、Nbとともに代表的な析出強化元素であり、巻き取り後に析出物を形
成し、鋼の強度を向上させる役割を果たす。このような効果を得るためには、0.1%以
上含まれることが好ましい。しかし、0.3%を超えて過多である場合には、粗大な複合
析出物が形成されて成形性が低下し、経済的にも不利である。したがって、上記Vの含量
は0.1~0.3%であることが好ましい。
上記Nは、炭素とともに代表的な固溶強化元素であり、Ti、Alなどとともに粗大な
析出物を形成する。一般に、窒素の固溶強化効果は炭素より優れるが、鋼中の窒素量が増
加するほど靭性が著しく低下するという問題があるため、0.01%以下で含まれること
が好ましい。一方、その含量を0.001%未満に製造するためには、製鋼操業に多くの
時間が必要となって生産性が低下する恐れがある。したがって、上記Nの含量は0.00
1~0.01%であることが好ましい。
で、上述の合金成分の他に追加的に含まれ得る合金成分を排除しない。
い。
20≦Hγ≦50
Hγ=194.5-(428[C]+11[Si]+45[Mn]+35[Cr]-1
0[Mo]-107[Ti]-56[Nb]-70[V])
Vの添加による残留オーステナイト安定性の確保効果と、Mo、Ti、Nb、Vの添加に
よる残留オーステナイト近接組織粒内における析出物の形成による相間硬度差の低減効果
を、成分に関する関係式で表現したものである。
ナイトの安定性が確保されるが、残留オーステナイト粒内に合金成分が過度に濃化される
現象により、残留オーステナイトが急激に硬化する。そのため、フェライトまたはベイナ
イト組織との相間硬度差が増加し、鋼板の穴広げ性が低下する恐れがある。これに対し、
Hγが50を超える場合には、残留オーステナイトの近接組織での過度な析出物の形成に
より、残留オーステナイト中の炭素含量が不足し、残留オーステナイトの安定性が低下し
て伸びが低下するという問題が発生する恐れがある。
するために、上記関係式2を満たすことが好ましい。
0.7≦ap≦3.5
ap=([Mo]+[Ti]+[Nb]+[V])×[C]-1
上記関係式2中、[元素記号]は各合金成分の含量(重量%)を意味する。
織に形成されず、3.5を超える場合には、過度な析出により、前述の残留オーステナイ
トの安定性が低下する。
5~15%、残留オーステナイト5~20%を含み、その他の不可避組織を10%以下含
むことができる。上記不可避組織は、マルテンサイト、島状マルテンサイト(MA)など
を含むことができ、これらの和が10%を超えないことが好ましい。10%を超える場合
には、残留オーステナイトの分率低下により、伸びが低下するだけでなく、フェライト及
びベイナイト組織との相間硬度差によって穴広げ性も低下する恐れがある。
トに依存するようになるため、本発明が目標とするレベルの伸びを確保しにくく、15%
を超える場合には、十分な強度を確保しにくい。一方、上記残留オーステナイトが5%未
満である場合には、微細組織中にマルテンサイトのような過度な低温変態相の分率が増加
して強度は確保しやすい反面、伸びが低下する場合がある。これに比べて、残留オーステ
ナイト分率が20%を超える場合には、それぞれの残留オーステナイト中の炭素含有量の
減少による安定性の低下により、変形初期にほぼ全てがマルテンサイトに加工誘起変態さ
れて延性が低下するという問題がある。
00Hv未満である場合には、ベイナイト及び残留オーステナイトとの高い相間硬度差に
より穴広げ性が低下する恐れがある。上記フェライトの平均硬度値を確保するためには、
フェライト中の低傾角粒界分率、転位密度、析出物確保が重要であり、そのためには、鋼
板の製造時に、鋼板成分の設計だけでなく最適化された工程が必要である。
m以内に存在するフェライト中の直径5nm以上の析出物の数が、5×10n個/mm2
(1≦n≦3)であることが好ましい。上記析出物の数が有効範囲未満である場合には、
残留オーステナイトと隣接した組織間の相間硬度差の低減効果が十分ではないため、穴広
げ性を確保しにくく、有効範囲を超える場合には、過度な析出によって残留オーステナイ
ト及びベイナイトの分率が低下するため、強度及び延性が低下するという問題がある。
などが挙げられる。
TS×El)が20,000MPa%以上、引張強度と穴広げ性の積(TS×HER)が
30,000MPa%以上であることが好ましい。
、上述の合金組成を満たす鋼スラブを加熱-熱間圧延-冷却-巻き取る工程により製造す
ることができる。以下では、上記各工程について詳細に説明する。
することが好ましい。上記加熱温度が1180℃未満であると、鋼スラブの熟熱が不足し
て熱間圧延時の温度確保が困難となり、連鋳時に発生した偏析を拡散により解消しにくい
一方、連鋳時に析出された析出物が十分に再固溶されないため、熱間圧延後の工程で析出
強化の効果を期待できない。これに対し、1300℃を超える場合には、オーステナイト
結晶粒の粗大な成長により強度低下及び組織不均一が助長されるため、上記スラブの加熱
温度は1180~1300℃であることが好ましい。
態開始温度(Ar3)以上の温度域で圧延し始め、下記関係式3を満たす温度範囲に熱間
仕上げ圧延温度を管理することが好ましい。
900≦T*≦960
T*=T+225[C]0.5+17[Mn]-34[Si]-20[Mo]-41[
V]
(但し、Tは熱間仕上げ圧延温度(FDT)であり、[元素記号]は各元素の含量(重
量%)を意味する)
伸されたフェライトの分率が増加し、目標とする強度及び成形性を確保しにくく、逆に関
係式3の範囲を超える場合には、高い圧延温度により、粗大な組織の形成に起因した強度
低下及びスケール性表面欠陥増加が発生して、さらに他の観点から、成形性が低下すると
いう問題がある。
たフェライトの形成を抑えるための有効温度範囲である。CやMnのようなフェライト変
態を遅延させる合金元素の添加時には、その範囲が増加するが、フェライト変態を促進さ
せるSiの含量が増加するときには、その範囲を縮小させる。また、Mo及びVは、上記
C及びMnと類似して相変態時に硬化能を増加させる結果をもたらすが、Cとの結合によ
る炭化物の形成が容易な元素であって、かかる炭化物の形成により、ベイナイト及び残留
オーステナイトを形成するために必要なCを消尽させることにより、本発明で提示する物
性を確保できないようにする。そのため、上記T*が900未満である場合には、延伸さ
れた粗大なフェライト分率が高くてベイナイト分率及び残留オーステナイトの分布挙動の
均一性を低下させ、強度だけでなく成形性も低下させる。これに対し、960を超える場
合には、高い圧延温度を確保するために高温の加熱作業が不可避であって、スケール性欠
陥が多く発生して表面品質が劣化するだけでなく、粗大な組織が形成されることにより強
度及び成形性を確保しにくくなる恐れがある。
却速度で冷却(一次冷却)する。上記一次冷却終了温度が500℃未満であって急激に冷
却する場合、沸騰遷移温度域に鋼板が急激に冷却し得るため、形状及び材質の均一性が低
下するという問題が発生する恐れがある。これに対し、600℃を超える場合には、ポリ
ゴナルフェライト分率が過度に増加し、十分な強度及び穴広げ性を確保することが容易で
はない。上記一次冷却速度が400℃/sを超える場合には、設備運用上の制限があり、
過度な冷却速度によるフェライト及びベイナイト変態挙動の不均一性により、形状及び材
質の均一性が低下する恐れがある。これに対し、20℃/s未満の冷却速度で冷却する場
合には、冷却中にフェライトとパーライト相変態が発生し、所望のレベルの強度及び穴広
げ性を確保することができない。一方、上記一次冷却速度は70~400℃/sであるこ
とがより好ましい。
るために、0.05~4.0℃/sの冷却速度で、12秒以下の時間極徐冷する工程をさ
らに含むことができる。上記極徐冷時間が12秒を超えると、実際のROT(Run O
ut Table)区間での制御が容易ではなく、組織中にフェライト分率が過度に増加
することで、必要なベイナイト及び残留オーステナイトの分率を確保しにくくなって、所
望の物性を確保しにくい。
却(二次冷却)する。場合によっては、上記二次冷却過程に極徐冷工程が含まれてもよい
。上記二次冷却終了温度が350℃未満である場合には、マルテンサイト及びMA相の分
率が過度に増加し、500℃を超える場合には、ベイナイト及び残留オーステナイト相分
率を確保できないため、本発明で提示する1180MPa以上の引張強度で伸びと穴広げ
性を同時に確保することができなくなる。一方、上記二次冷却速度が0.5℃/s未満で
ある場合には、過度なフェライトの形成によってベイナイト及び残留オーステナイトが十
分に確保されず、強度確保が容易ではなく、相間硬度差による穴広げ性が低下する恐れが
ある。これに対し、冷却速度が70℃/sを超える場合には、ベイナイト分率が増加し、
フェライト及び残留オーステナイト分率が減少して伸びを確保しにくくなる。一方、上記
二次冷却速度は0.5~50℃/sで行うことがより好ましい。
られた熱延鋼板を、常温~200℃の温度範囲で自然冷却した後、矯正による形状校正及
び酸洗、または酸洗と類似の工程により表層部のスケールを除去することができる。上記
鋼板の温度が200℃を超える場合には、矯正時の形状校正は容易であるが、酸洗中の過
酸洗によって表層部の粗さが悪くなるという問題がある。
に限定されない。但し、めっきのための加熱のような鋼板の熱処理時に、ベイナイト、残
留オーステナイトなどの低温変態相の解れ現象を抑えるために、600℃未満にすること
が好ましい。
のに過ぎず、本発明の権利範囲を限定するためのものではない。本発明の権利範囲は、特
許請求の範囲に記載の事項と、それから合理的に類推される事項によって決まるものであ
る。
下記表1の合金組成(重量%、残りはFe及び不可避不純物である)を有する鋼スラブ
を製造した後、1250℃に加熱し、圧延後の仕上げ温度が関係式3を満たす範囲で2.
5~3.5mmtに熱間圧延した後、表2に開示の冷却条件で冷却して熱延鋼板を製造し
た。この際、二次冷却時の冷却速度は0.5~70℃/s内で制御され、表2に示された
二次冷却終了温度まで冷却してから巻き取りを行った。その後、常温まで大気中で自然冷
却した後、矯正による形状校正及び酸洗工程を経て表層部のスケールを除去した。
ectron Microscope、SEM)を用いて微細組織を観察し、画像分析器
(image analyzer)を用いて面積分率を算出し、その結果を表3に示した
。特に、MA相の面積分率は、LePeraエッチング法によりエッチングした後、光学
顕微鏡及びSEMを同時に用いて測定した。
出物の分布は、透過型電子顕微鏡(Transmission Electron Mi
croscope、TEM)を用いて特定し、析出物の個数は、発明例及び比較例の何れ
においても、500nm2の面積、10箇所に対して、直径5nm以上の析出物の平均値
を算出したものである。
IS 5号規格の試験片を準備し、10mm/minの変形速度で常温で引張試験を行い
、降伏強度(YS)、引張強度(TS)、及び伸び(El)を測定した。これらは、それ
ぞれ0.2% off-set降伏強度、引張強度、及び破壊伸びを意味する。上記降伏
強度と引張強度は、圧延方向に対して90°の試験片を評価した実績であり、伸びは、圧
延方向に対して0°の試験片を評価した実績である。上記引張強度及び伸びを下記表3に
示した。
抜き作業により、試験片の中央に直径10mmの穴を打ち抜いた後、バリ(burr)を
上向きにしてコーンを押し上げながら円周部分にクラックが発生する直前までの穴の直径
を、最小穴直径(10mm)に対する百分率で計算して表3に示した。
+35[Cr]-10[Mo]-107[Ti]-56[Nb]-70[V])であり、
関係式2は、ap=([Mo]+[Ti]+[Nb]+[V])×[C]-1である)
[Mo]-41[V]により計算され、上記中間温度は、一次冷却終了温度と二次冷却開
始温度の中間点を意味する。
ルテンサイト、RA:残留オーステナイトである。ΣNPPT:オーステナイト粒界にお
いて100μm以内に含まれている析出物の単位面積1mm2当たりの個数である)
以上の高い強度を有するとともに、TS×Elが20,000MPa%以上であり、TS
×HERが30,000MPa%であって、優れた成形性を確保することができる。
図1によると、本発明で提示する条件を満たす発明例は、何れも優れた物性を確保するこ
とが確認できる。
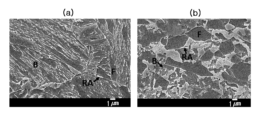
を観察したものであり、上記発明例7では、ベイナイト(B)の主相にフェライト(F)
及び残留オーステナイト(RA)を一部含んでいるのに対し、比較例2では、過度なフェ
ライト(F)が形成されていることが確認できる。このことから、比較例2では、本発明
で提示する強度が確保されないことが確認できる。
5の残留オーステナイトと近接組織中の析出形成挙動を模式的に示したものである。図3
の(a)では、過度なベイナイトの形成により、残留オーステナイト近接組織での析出物
が殆ど形成されないことが分かる。これに比べて、(c)では、二次冷却が十分ではない
ため、残留オーステナイト近接組織中に過度な析出物が形成され、残留オーステナイトの
安定性を確保するための炭素含量が十分ではないため、伸びが十分に確保されなかった。
の適正範囲に該当しない場合であって、本発明で提示する物性を確保できていない。
れていて、残留オーステナイト近接組織中の析出物の個数が、本発明で提示する有効範囲
を外れたため、優れた物性を確保できていない。
、冷却条件が本発明で提示する有効範囲を外れた場合である。これらの場合、本発明で提
示するTS×ElとTS×HERを確保できていないことが分かる。
Claims (5)
- 重量%で、C:0.1~0.15%、Si:2.0~3.0%、Mn:0.8~1.5%、P:0.001~0.05%、S:0.001~0.01%、Al:0.01~0.1%、Cr:0.7~1.7%、Mo:0.0001~0.2%、Ti:0.02~0.1%、Nb:0.01~0.03%、B:0.001~0.005%、V:0.1~0.3%、N:0.001~0.01%、残部Fe及び不可避不純物からなり、下記関係式1及び関係式2を満たす鋼スラブを1180~1300℃に加熱する段階と、
前記加熱されたスラブをAr3以上で熱間圧延し始め、下記関係式3を満たす条件で仕上げ熱間圧延する段階と、
前記熱間圧延後、500~600℃の温度範囲まで20~400℃/sの冷却速度で冷却(一次冷却)する段階と、
前記一次冷却後、350~500℃の温度範囲まで冷却(二次冷却)する段階と、
前記350~500℃の温度で巻き取る段階と、を含み、
ベイナイト基地組織に、面積分率で、フェライト:5~15%、残留オーステナイト:5~20%、マルテンサイト及び島状マルテンサイトの合計:10%以下を含む微細組織を有し、
引張強度(TS)が1180MPa以上、引張強度と伸びの積(TS×El)が20,000MPa%以上、引張強度と穴広げ性の積(TS×HER)が30,000MPa%以上である、成形性に優れた高強度熱延鋼板の製造方法。
[関係式1]
20≦Hγ≦50
Hγ=194.5-(428[C]+11[Si]+45[Mn]+35[Cr]-10[Mo]-107[Ti]-56[Nb]-70[V])
(但し、[元素記号]は各元素の含量(重量%)を意味する)
[関係式2]
0.7≦ap≦3.5
ap=([Mo]+[Ti]+[Nb]+[V])×[C]-1
(但し、[元素記号]は各元素の含量(重量%)を意味する)
[関係式3]
900≦T*≦960
T*=T+225[C]0.5+17[Mn]-34[Si]-20[Mo]-41[V]
(但し、Tは熱間仕上げ圧延温度(FDT)であり、[元素記号]は各元素の含量(重量%)を意味する) - 前記二次冷却は、0.5~70℃/sの冷却速度で行う、請求項1に記載の成形性に優れた高強度熱延鋼板の製造方法。
- 前記一次冷却後、0.05~4.0℃/sの冷却速度で12秒以下の時間、極徐冷する段階をさらに含む、請求項1に記載の成形性に優れた高強度熱延鋼板の製造方法。
- 前記巻き取り後、常温~200℃の温度範囲で自然冷却した後、矯正、校正、及び酸洗する工程をさらに含む、請求項1に記載の成形性に優れた高強度熱延鋼板の製造方法。
- 前記熱延鋼板に対して、めっきを行う段階をさらに含む、請求項1に記載の成形性に優れた高強度熱延鋼板の製造方法。
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2018-0163898 | 2018-12-18 | ||
| KR1020180163898A KR102164078B1 (ko) | 2018-12-18 | 2018-12-18 | 성형성이 우수한 고강도 열연강판 및 그 제조방법 |
| PCT/KR2019/014669 WO2020130329A1 (ko) | 2018-12-18 | 2019-11-01 | 성형성이 우수한 고강도 열연강판 및 그 제조방법 |
| JP2021532020A JP7291788B2 (ja) | 2018-12-18 | 2019-11-01 | 成形性に優れた高強度熱延鋼板 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021532020A Division JP7291788B2 (ja) | 2018-12-18 | 2019-11-01 | 成形性に優れた高強度熱延鋼板 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023075224A JP2023075224A (ja) | 2023-05-30 |
| JP7585370B2 true JP7585370B2 (ja) | 2024-11-18 |
Family
ID=71100339
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021532020A Active JP7291788B2 (ja) | 2018-12-18 | 2019-11-01 | 成形性に優れた高強度熱延鋼板 |
| JP2023034357A Active JP7585370B2 (ja) | 2018-12-18 | 2023-03-07 | 成形性に優れた高強度熱延鋼板の製造方法 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021532020A Active JP7291788B2 (ja) | 2018-12-18 | 2019-11-01 | 成形性に優れた高強度熱延鋼板 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US12703889B2 (ja) |
| EP (1) | EP3901312B1 (ja) |
| JP (2) | JP7291788B2 (ja) |
| KR (1) | KR102164078B1 (ja) |
| CN (1) | CN113195771B (ja) |
| WO (1) | WO2020130329A1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20230043353A (ko) * | 2021-09-24 | 2023-03-31 | 주식회사 포스코 | 표면 품질이 우수하고 재질 편차가 적은 고강도 냉연강판 및 이의 제조 방법 |
| KR20230075081A (ko) * | 2021-11-22 | 2023-05-31 | 주식회사 포스코 | 형상교정성이 우수한 고강도 열연강판 및 그 제조방법 |
| WO2026069903A1 (ja) * | 2024-09-30 | 2026-04-02 | Jfeスチール株式会社 | 鋼板、部材およびそれらの製造方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005314796A (ja) | 2004-03-31 | 2005-11-10 | Jfe Steel Kk | 伸び特性、伸びフランジ特性および引張疲労特性に優れた高強度熱延鋼板およびその製造方法 |
| JP2012251201A (ja) | 2011-06-02 | 2012-12-20 | Sumitomo Metal Ind Ltd | 熱延鋼板 |
| JP2014224317A (ja) | 2013-04-23 | 2014-12-04 | 新日鐵住金株式会社 | 冷延鋼板およびその製造方法 |
| WO2017017933A1 (ja) | 2015-07-27 | 2017-02-02 | Jfeスチール株式会社 | 高強度熱延鋼板およびその製造方法 |
| JP2017145467A (ja) | 2016-02-18 | 2017-08-24 | 新日鐵住金株式会社 | 高強度鋼板の製造方法 |
| JP2017186634A (ja) | 2016-04-08 | 2017-10-12 | 新日鐵住金株式会社 | 熱延鋼板とその製造方法 |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3247908B2 (ja) | 1992-11-05 | 2002-01-21 | 川崎製鉄株式会社 | 延性と耐遅れ破壊特性に優れた高強度熱延鋼板およびその製造方法 |
| CA2273334C (en) * | 1996-11-28 | 2006-03-28 | Nippon Steel Corporation | High strength steels having high impact energy absorption properties and a method for producing the same |
| JP3172505B2 (ja) * | 1998-03-12 | 2001-06-04 | 株式会社神戸製鋼所 | 成形性に優れた高強度熱延鋼板 |
| JP3887159B2 (ja) | 2000-10-04 | 2007-02-28 | 新日本製鐵株式会社 | 低サイクル疲労強度に優れる高延性熱延鋼板およびその製造方法 |
| FI114484B (fi) | 2002-06-19 | 2004-10-29 | Rautaruukki Oyj | Kuumavalssattu nauhateräs ja sen valmistusmenetelmä |
| JP4161935B2 (ja) * | 2004-04-16 | 2008-10-08 | 住友金属工業株式会社 | 熱延鋼板およびその製造方法 |
| JP5214905B2 (ja) | 2007-04-17 | 2013-06-19 | 株式会社中山製鋼所 | 高強度熱延鋼板およびその製造方法 |
| JP5339765B2 (ja) | 2007-04-17 | 2013-11-13 | 株式会社中山製鋼所 | 高強度熱延鋼板およびその製造方法 |
| JP5354164B2 (ja) * | 2008-12-09 | 2013-11-27 | Jfeスチール株式会社 | 低降伏比高強度厚鋼板およびその製造方法 |
| KR101245699B1 (ko) | 2010-11-10 | 2013-03-25 | 주식회사 포스코 | 인장강도 590MPa급의 재질편차가 우수한 고강도 열연 TRIP강의 제조방법 |
| KR101549317B1 (ko) * | 2011-03-28 | 2015-09-01 | 신닛테츠스미킨 카부시키카이샤 | 냉연 강판 및 그 제조 방법 |
| EP2690183B1 (de) | 2012-07-27 | 2017-06-28 | ThyssenKrupp Steel Europe AG | Warmgewalztes Stahlflachprodukt und Verfahren zu seiner Herstellung |
| JP6368785B2 (ja) | 2013-12-26 | 2018-08-01 | ポスコPosco | 溶接性及びバーリング性に優れた熱延鋼板及びその製造方法 |
| KR101597418B1 (ko) | 2014-03-28 | 2016-02-24 | 현대제철 주식회사 | 고강도 열연강판 및 그 제조 방법 |
| MX2017009418A (es) | 2015-03-23 | 2017-11-08 | Nippon Steel & Sumitomo Metal Corp | Chapa de acero laminada en caliente y su metodo de fabricacion, y metodo de fabricacion de chapa de acero laminada en frio. |
| KR101767773B1 (ko) | 2015-12-23 | 2017-08-14 | 주식회사 포스코 | 연성이 우수한 초고강도 열연강판 및 그 제조방법 |
| CN106119700B (zh) | 2016-06-21 | 2018-06-01 | 宝山钢铁股份有限公司 | 一种1180MPa级析出强化型高强度高塑性钢及其制造方法 |
| KR101899670B1 (ko) * | 2016-12-13 | 2018-09-17 | 주식회사 포스코 | 저온역 버링성이 우수한 고강도 복합조직강 및 그 제조방법 |
| KR101917448B1 (ko) | 2016-12-20 | 2018-11-09 | 주식회사 포스코 | 용접성 및 연성이 우수한 고강도 열연강판 및 이의 제조방법 |
| CN110506133A (zh) | 2017-03-31 | 2019-11-26 | 日本制铁株式会社 | 热轧钢板 |
| CN108950423B (zh) | 2017-05-27 | 2020-06-23 | 宝山钢铁股份有限公司 | 一种热轧双面搪瓷用高强钢、双面搪瓷钢及其制造方法 |
-
2018
- 2018-12-18 KR KR1020180163898A patent/KR102164078B1/ko active Active
-
2019
- 2019-11-01 CN CN201980083772.7A patent/CN113195771B/zh active Active
- 2019-11-01 EP EP19899913.8A patent/EP3901312B1/en active Active
- 2019-11-01 WO PCT/KR2019/014669 patent/WO2020130329A1/ko not_active Ceased
- 2019-11-01 JP JP2021532020A patent/JP7291788B2/ja active Active
- 2019-11-01 US US17/415,535 patent/US12703889B2/en active Active
-
2023
- 2023-03-07 JP JP2023034357A patent/JP7585370B2/ja active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005314796A (ja) | 2004-03-31 | 2005-11-10 | Jfe Steel Kk | 伸び特性、伸びフランジ特性および引張疲労特性に優れた高強度熱延鋼板およびその製造方法 |
| JP2012251201A (ja) | 2011-06-02 | 2012-12-20 | Sumitomo Metal Ind Ltd | 熱延鋼板 |
| JP2014224317A (ja) | 2013-04-23 | 2014-12-04 | 新日鐵住金株式会社 | 冷延鋼板およびその製造方法 |
| WO2017017933A1 (ja) | 2015-07-27 | 2017-02-02 | Jfeスチール株式会社 | 高強度熱延鋼板およびその製造方法 |
| JP2017145467A (ja) | 2016-02-18 | 2017-08-24 | 新日鐵住金株式会社 | 高強度鋼板の製造方法 |
| JP2017186634A (ja) | 2016-04-08 | 2017-10-12 | 新日鐵住金株式会社 | 熱延鋼板とその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20220064750A1 (en) | 2022-03-03 |
| EP3901312A4 (en) | 2021-10-27 |
| EP3901312B1 (en) | 2023-10-18 |
| CN113195771A (zh) | 2021-07-30 |
| JP2023075224A (ja) | 2023-05-30 |
| CN113195771B (zh) | 2023-05-16 |
| US12703889B2 (en) | 2026-08-11 |
| WO2020130329A1 (ko) | 2020-06-25 |
| EP3901312A1 (en) | 2021-10-27 |
| JP2022511066A (ja) | 2022-01-28 |
| KR102164078B1 (ko) | 2020-10-13 |
| EP3901312C0 (en) | 2023-10-18 |
| JP7291788B2 (ja) | 2023-06-15 |
| KR20200075959A (ko) | 2020-06-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5393459B2 (ja) | 衝突特性に優れた高マンガン型高強度鋼板 | |
| CN109415790B (zh) | 强度和成型性优异的复合钢板及其制造方法 | |
| JP6354271B2 (ja) | 低温靭性と均一伸びと穴拡げ性に優れた引張強度780MPa以上の高強度熱延鋼板及びその製造方法 | |
| JP2018536764A (ja) | 成形性及び穴拡げ性に優れた超高強度鋼板及びその製造方法 | |
| JP5457840B2 (ja) | 伸びおよび伸びフランジ性に優れた高強度冷延鋼板 | |
| JP5825082B2 (ja) | 伸び及び伸びフランジ性に優れた高降伏比高強度冷延鋼板とその製造方法 | |
| JP5082649B2 (ja) | 製造安定性に優れた高強度冷延鋼板およびその製造方法 | |
| CN115176042B (zh) | 钢板和钢板的制造方法 | |
| CN112400033B (zh) | 具有高强度、高成型性、优异的烘烤硬化性的热轧镀覆钢板及其制造方法 | |
| JP7569928B2 (ja) | 延伸率に優れた高強度厚物熱延鋼板及びその製造方法 | |
| JP2023506387A (ja) | 冷間圧延熱処理鋼板及びその製造方法 | |
| CN108474088B (zh) | 延展性优异的超高强度热轧钢板及其制造方法 | |
| JP2023075224A (ja) | 成形性に優れた高強度熱延鋼板の製造方法 | |
| CN117795118A (zh) | 成型性优异的高强度热轧钢板及其制造方法 | |
| CN110050083B (zh) | 低温域冲缘加工性优异的高强度钢板及其制造方法 | |
| JP6515386B2 (ja) | 熱延鋼板およびその製造方法 | |
| CN111511949B (zh) | 膨胀性优异的热轧钢板及其制造方法 | |
| CN109023038B (zh) | 一种相变诱发塑性钢及其制备方法 | |
| JP7831912B2 (ja) | 熱延鋼板及びその製造方法 | |
| JP2018502992A (ja) | 成形性に優れた複合組織鋼板及びその製造方法 | |
| CN120344702A (zh) | 热轧钢板及其制造方法 | |
| JP2023547090A (ja) | 熱的安定性に優れた高強度鋼板及びその製造方法 | |
| JP4396007B2 (ja) | 歪時効硬化特性に優れた高張力高加工性熱延鋼板およびその製造方法 | |
| JP2023504791A (ja) | 熱間成形用鋼材、熱間成形部材及びこれらの製造方法 | |
| KR101657835B1 (ko) | 프레스 성형성이 우수한 고강도 열연강판 및 그 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230406 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230406 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240625 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240925 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241015 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20241106 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7585370 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |