JP6595097B2 - 振動減殺特性に優れた軽量複合金属板及びその製造方法 - Google Patents
振動減殺特性に優れた軽量複合金属板及びその製造方法 Download PDFInfo
- Publication number
- JP6595097B2 JP6595097B2 JP2018510365A JP2018510365A JP6595097B2 JP 6595097 B2 JP6595097 B2 JP 6595097B2 JP 2018510365 A JP2018510365 A JP 2018510365A JP 2018510365 A JP2018510365 A JP 2018510365A JP 6595097 B2 JP6595097 B2 JP 6595097B2
- Authority
- JP
- Japan
- Prior art keywords
- metal plate
- plastic layer
- composite metal
- thickness
- thermoplastic polyester
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B15/08—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
- B32B15/085—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin comprising polyolefins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B15/08—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
- B32B15/09—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin comprising polyesters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/18—Layered products comprising a layer of metal comprising iron or steel
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/18—Layered products comprising a layer of synthetic resin characterised by the use of special additives
- B32B27/20—Layered products comprising a layer of synthetic resin characterised by the use of special additives using fillers, pigments, thixotroping agents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/18—Layered products comprising a layer of synthetic resin characterised by the use of special additives
- B32B27/26—Layered products comprising a layer of synthetic resin characterised by the use of special additives using curing agents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/28—Layered products comprising a layer of synthetic resin comprising synthetic resins not wholly covered by any one of the sub-groups B32B27/30 - B32B27/42
- B32B27/285—Layered products comprising a layer of synthetic resin comprising synthetic resins not wholly covered by any one of the sub-groups B32B27/30 - B32B27/42 comprising polyethers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/32—Layered products comprising a layer of synthetic resin comprising polyolefins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/36—Layered products comprising a layer of synthetic resin comprising polyesters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/06—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the heating method
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B2037/0092—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding in which absence of adhesives is explicitly presented as an advantage
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/03—3 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/40—Symmetrical or sandwich layers, e.g. ABA, ABCBA, ABCCBA
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2270/00—Resin or rubber layer containing a blend of at least two different polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2274/00—Thermoplastic elastomer material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/10—Properties of the layers or laminate having particular acoustical properties
- B32B2307/102—Insulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/542—Shear strength
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/56—Damping, energy absorption
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/718—Weight, e.g. weight per square meter
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/72—Density
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2309/00—Parameters for the laminating or treatment process; Apparatus details
- B32B2309/02—Temperature
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2309/00—Parameters for the laminating or treatment process; Apparatus details
- B32B2309/12—Pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2605/00—Vehicles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2605/00—Vehicles
- B32B2605/08—Cars
Landscapes
- Laminated Bodies (AREA)
- Vibration Prevention Devices (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
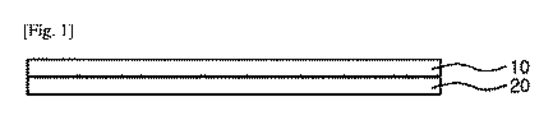
金属板としては、厚さ0.6mmの溶融亜鉛メッキ鋼板(GI)を使用した。プラスチック層は、ポリプロピレン(PP)80重量%及び熱可塑性ポリエステルポリエーテルエラストマー(TPEE)20重量%を溶融混合した後、圧出して厚さ0.5mmで製造した。この時、熱可塑性ポリエステルポリエーテルエラストマーは、ポリブチレンテレフタレート30重量%及びポリテトラメチレンエーテルグリコール70重量%を含む原料組成物から製造した。準備された溶融亜鉛メッキ鋼板及び製造されたプラスチック層を、ホットプレス装置を利用して220℃の温度及び100kgf/cm2の圧力条件で熱圧搾することで、鋼板とプラスチック層を一体化した。
金属板としては、厚さ0.8mmの溶融亜鉛メッキ鋼板(GI)を使用し、プラスチック層を製造するとき、熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにポリプロピレン(PP)のみを使用したこと以外は、実施例1と同様に製造した。
プラスチック層を製造するとき、熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにポリビニルブチラール(PVB:Poly Vinyl Butyral)を使用したこと以外は、実施例1と同様に製造した。
1.振動減殺試験
実施例1、比較例1及び比較例2で製造した2層構造のラミネート(Laminate)鋼板に対して振動減殺試験を実行した。試験は、図2に示したように、直径3mmのホール(hole)を有するサイズ95×30mmの試験片(specimen)に対して、インパクトハンマー(PCB Piezotronics model No.086E80 impact hammer)及び加速度センサー(B&K type 4373 acceleration sensor)を利用して実行した。加振力は、50Nを付与した。表で、1次モードは、1次固有振動数での振動を測定したものであり、2次モードは、2次固有振動数の条件で実行したものである。
金属板としては、厚さ0.3mmの溶融亜鉛メッキ鋼板(GI)2枚を使用した。プラスチック層は、表2のように、ポリプロピレン(PP)及び熱可塑性ポリエステルポリエーテルエラストマー(TPEE)の含量を変化させて溶融混合した後、圧出して厚さ0.5mmで製造した。この時、熱可塑性ポリエステルポリエーテルエラストマーは、ポリブチレンテレフタレート30重量%及びポリテトラメチレンエーテルグリコール70重量%を含む原料組成物から製造した。準備した2枚の溶融亜鉛メッキ鋼板及び製造されたプラスチック層を、ホットプレス装置を利用して220℃の温度及び100kgf/cm2の圧力条件で熱圧搾することで、プラスチック層20が中間に配置されてプラスチック層20の上部と下部に金属板10が積層されたサンドイッチ構造とした。
プラスチック層を製造するとき、熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにポリプロピレン(PP)のみを使用したこと以外は、実施例2と同様に製造した。
プラスチック層を製造するとき、ポリプロピレン(PP)及び熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにポリエチレンテレフタレート(PET)のみを使用したこと以外は、実施例2と同様に製造した。
プラスチック層を製造するとき、ポリプロピレン(PP)及び熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにナイロン6、6のみを使用したこと以外は、実施例2と同様に製造した。
プラスチック層を製造するとき、熱可塑性ポリエステルポリエーテルエラストマー(TPEE)を使用せず、その代わりにポリビニルブチラール(PVB)を表2のように含量を変化させて使用したこと以外は、実施例2と同様に製造した。
2.密着力試験
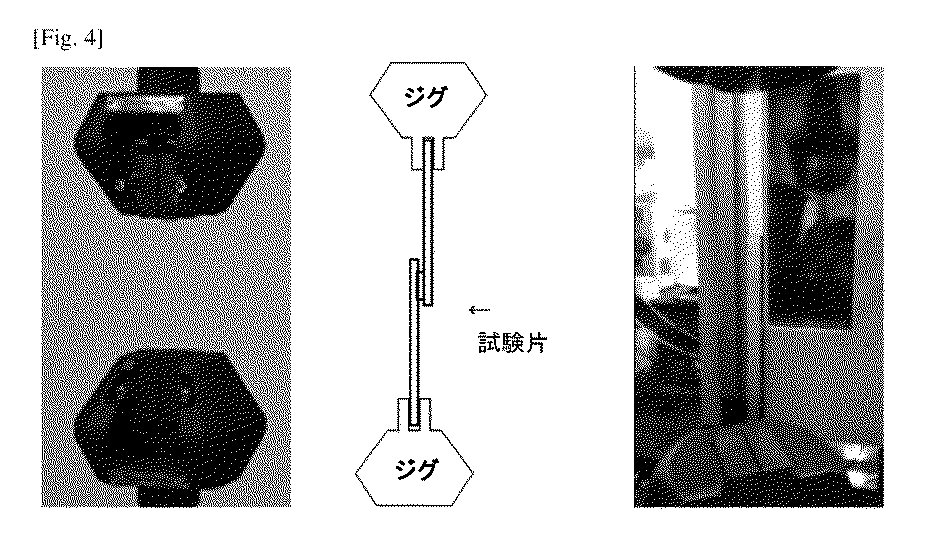
実施例2〜実施例7及び比較例3〜比較例12で製造した3層構造のサンドイッチ構造に対して密着力試験を実行した。試験は、図4に示したように、横25×縦255×厚さ1.1mmの試験片(specimen)に対して、重ね剪断(Lap shear)テストを実行した。具体的に、引張速度50mm/分及びロードセル(Load cell)50kNの条件で実行してせん断強度を測定した。
Claims (10)
- 金属板;及び
金属板の一面または両面に形成され、ポリオレフィンと熱可塑性ポリエステルポリエーテルエラストマーとを含むプラスチック層
を含むことを特徴とする複合金属板であって、
熱可塑性ポリエステルポリエーテルエラストマーは、ジメチレンテレフタレートと1,4−ブタンジオールの重合体を20〜90重量%、及びジメチレンテレフタレートとテトラメチレンエーテルグリコールの重合体を10〜80重量%で含む原料組成物から製造されるものであり、
プラスチック層は、ポリオレフィン20〜80重量%、及び熱可塑性ポリエステルポリエーテルエラストマー20〜80重量%からなるプラスチック層である、
複合金属板。 - 金属板は、鋼板であることを特徴とする、請求項1に記載の複合金属板。
- 金属板の厚さは、0.2〜1.2mmであることを特徴とする、請求項1に記載の複合金属板。
- ポリオレフィンは、ポリプロピレンであることを特徴とする、請求項1に記載の複合金属板。
- プラスチック層の厚さは、0.3〜1.0mmであることを特徴とする、請求項1に記載の複合金属板。
- 金属板とプラスチック層は、別途の接着層なしに熱圧搾方式で結合することを特徴とする、請求項1に記載の複合金属板。
- 複合金属板の1次固有振動数での振動は、40〜85dB、2次固有振動数での振動は、40〜64dBであり、
前記振動は、厚さ0.6mmの鋼板と厚さ0.5mmのプラスチック層を含む2層構造のラミネート鋼板に対して振動減殺試験を行って測定される振動であり、前記振動減殺試験は、直径3mmのホールを有するサイズ95mm×30mmの試験片に対して、インパクトハンマー(PCB Piezotronics, model No.086E80)及び加速度センサー(B&K type 4373)を利用して、50Nの加振力を付与して行われる、
請求項1に記載の複合金属板。 - 複合金属板のせん断強度は、1000〜3000Nであり、
前記せん断強度は、厚さ0.3mmの第一の鋼板と、厚さ0.5mmのプラスチック層と、厚さ0.3mmの第二の鋼板を含む三層のサンドイッチ構造に対して密着力試験を行って測定されるせん断強度であり、前記密着力試験は、横25mm×縦255mm×厚さ1.1mmの試験片に対して、重ね剪断テストを使用して、引張速度50mm/分及びロードセル50kNを含む条件でせん断強度を測定する、
請求項1に記載の複合金属板。 - 金属板を準備する段階;
ポリオレフィンと熱可塑性ポリエステルポリエーテルエラストマーを含む、プラスチック層を製造する段階;及び
金属板及びプラスチック層を熱圧搾方式で結合させる段階
を含むことを特徴とする、請求項1に記載の複合金属板の製造方法。 - 熱圧搾は、170〜240℃の温度及び60〜150kgf/cm2の圧力で実行されることを特徴とする、請求項9に記載の製造方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2015-0124596 | 2015-09-03 | ||
| KR1020150124596A KR101755112B1 (ko) | 2015-09-03 | 2015-09-03 | 진동감쇄 특성이 우수한 경량 복합 금속판 및 이의 제조방법 |
| PCT/KR2016/009855 WO2017039391A1 (ko) | 2015-09-03 | 2016-09-02 | 진동감쇄 특성이 우수한 경량 복합 금속판 및 이의 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018528104A JP2018528104A (ja) | 2018-09-27 |
| JP6595097B2 true JP6595097B2 (ja) | 2019-10-23 |
Family
ID=58188032
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018510365A Active JP6595097B2 (ja) | 2015-09-03 | 2016-09-02 | 振動減殺特性に優れた軽量複合金属板及びその製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10828867B2 (ja) |
| EP (1) | EP3345756B1 (ja) |
| JP (1) | JP6595097B2 (ja) |
| KR (1) | KR101755112B1 (ja) |
| CN (1) | CN108136733B (ja) |
| WO (1) | WO2017039391A1 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102008972B1 (ko) * | 2017-12-21 | 2019-08-08 | 주식회사 포스코 | 미세 플라스틱 입자가 도입된 플라스틱층과 강판의 복합 소재 및 그 제조방법 |
| KR102428824B1 (ko) * | 2019-12-11 | 2022-08-02 | 주식회사 포스코 | 금속-플라스틱 복합소재 및 이의 제조 방법 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6189842A (ja) * | 1984-10-11 | 1986-05-08 | 住友化学工業株式会社 | 高制振性材料及びこれを使用したエンジン用部品 |
| JPH0752315A (ja) * | 1993-08-19 | 1995-02-28 | Toray Ind Inc | ポリエステル被覆金属の製造方法 |
| JP2574121B2 (ja) * | 1993-12-09 | 1997-01-22 | 三井石油化学工業株式会社 | 制振材およびその積層体 |
| KR980009368A (ko) * | 1996-07-10 | 1998-04-30 | 김종진 | 제진강판용 제진재료의 제조방법 |
| JP2001172376A (ja) | 1999-12-21 | 2001-06-26 | Toyobo Co Ltd | 熱可塑性ポリエステルエラストマー |
| JP2001207044A (ja) | 2000-01-28 | 2001-07-31 | Asahi Kasei Corp | エラストマー組成物 |
| JP2003001762A (ja) | 2001-06-22 | 2003-01-08 | Jsr Corp | 積層体および隙間充填方法 |
| JP4277174B2 (ja) | 2003-03-06 | 2009-06-10 | 東洋紡績株式会社 | 樹脂組成物 |
| US7799838B2 (en) * | 2006-07-26 | 2010-09-21 | Sabic Innovative Plastics Ip B.V. | Elastomer blends of polyesters and copolyetheresters derived from polyethylene terephthalate, method of manufacture, and articles therefrom |
| KR20080105668A (ko) * | 2007-05-31 | 2008-12-04 | 머티어리얼 사이언시스 코포레이션 | 흡음성과 제진성과 단열성이 우수한 씽크볼용 접합강판 및그러한 접합강판을 이용하여 씽크볼을 성형하는 프레스가공 방법 |
| KR100861448B1 (ko) * | 2007-08-31 | 2008-10-02 | 해원엠에스씨(주) | 제진성, 흡음성 및 가공성이 우수한 접합강판 |
| DE102011015071A1 (de) | 2011-03-24 | 2012-09-27 | Thyssenkrupp Steel Europe Ag | Verbundwerkstoff und Strukturbauteil für ein Kraftfahrzeug |
| JP2013060539A (ja) | 2011-09-14 | 2013-04-04 | Toyobo Co Ltd | 樹脂組成物、及びそれを用いてなる金属被覆体 |
| KR102105351B1 (ko) * | 2013-11-11 | 2020-04-29 | 현대모비스 주식회사 | 열가소성 폴리에테르에스테르 엘라스토머 조성물 |
-
2015
- 2015-09-03 KR KR1020150124596A patent/KR101755112B1/ko active Active
-
2016
- 2016-09-02 JP JP2018510365A patent/JP6595097B2/ja active Active
- 2016-09-02 EP EP16842357.2A patent/EP3345756B1/en active Active
- 2016-09-02 WO PCT/KR2016/009855 patent/WO2017039391A1/ko not_active Ceased
- 2016-09-02 US US15/754,236 patent/US10828867B2/en active Active
- 2016-09-02 CN CN201680057294.9A patent/CN108136733B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| KR101755112B1 (ko) | 2017-07-06 |
| WO2017039391A1 (ko) | 2017-03-09 |
| EP3345756A1 (en) | 2018-07-11 |
| KR20170027955A (ko) | 2017-03-13 |
| US10828867B2 (en) | 2020-11-10 |
| CN108136733A (zh) | 2018-06-08 |
| EP3345756B1 (en) | 2019-10-23 |
| JP2018528104A (ja) | 2018-09-27 |
| US20180281349A1 (en) | 2018-10-04 |
| CN108136733B (zh) | 2020-05-12 |
| EP3345756A4 (en) | 2018-07-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| GB2448984B (en) | Polymeric films and packages produced therefrom | |
| US20090159362A1 (en) | Acoustic laminated glazing, acoustic interlayer and method for selecting the interlayer for optimal acoustic damping | |
| MX2011012799A (es) | Material de aislamiento de sonido para vehiculos y metodo para formarlo. | |
| JP2013541484A5 (ja) | ||
| JP2016511177A5 (ja) | ||
| CN104275836A (zh) | 一种酒窝形状蜂窝中空板及其制造方法 | |
| KR20140042982A (ko) | 차량 외장용 고흡음성 언더커버 | |
| JP2018528104A (ja) | 振動減殺特性に優れた軽量複合金属板及びその製造方法 | |
| JP6082145B1 (ja) | 車両用防音材及びその製造方法 | |
| WO2009028897A3 (en) | Bonded steel plate having excellent sound-absorbing, virbration-damping and processability | |
| KR102165529B1 (ko) | 구조 부품용 높은 강도 대 중량의 비를 가지고 있는 성형가능한 부직포와 그것의 제조방법 | |
| KR20180009918A (ko) | 차량용 언더플로워 및 그의 제조방법 | |
| US6855404B2 (en) | Inorganic sheet laminate | |
| KR20160028024A (ko) | 섬유보강 복합재 및 이의 제조방법 | |
| CA2531536A1 (en) | Laminate with fill layer | |
| CN210553438U (zh) | 一种高冲深成型性能铝塑复合膜 | |
| CA3053099C (en) | Composite material and method for manufacturing composite material | |
| KR101704195B1 (ko) | 차량 외장용 섬유 부품 및 제조 방법 | |
| CN201209044Y (zh) | 一种用于钢材包装的塑料板材 | |
| KR100923938B1 (ko) | 3층구조의 흡차음재 제조방법 | |
| CN220447402U (zh) | 一种多功能复合材料结构 | |
| KR101555857B1 (ko) | 자동차용 내장재의 제조방법 | |
| CN207630656U (zh) | 一种耐冲击gmt复合板材 | |
| US20230356499A1 (en) | Molded Body, Sandwich Panel Using Same And Method For Manufacturing Same | |
| KR200487238Y1 (ko) | 요철이 형성된 이축연신된 불투명한 백색필름 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180223 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190129 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190226 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190527 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190903 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190925 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6595097 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R371 | Transfer withdrawn |
Free format text: JAPANESE INTERMEDIATE CODE: R371 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |