JP5994792B2 - エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 - Google Patents
エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 Download PDFInfo
- Publication number
- JP5994792B2 JP5994792B2 JP2013557538A JP2013557538A JP5994792B2 JP 5994792 B2 JP5994792 B2 JP 5994792B2 JP 2013557538 A JP2013557538 A JP 2013557538A JP 2013557538 A JP2013557538 A JP 2013557538A JP 5994792 B2 JP5994792 B2 JP 5994792B2
- Authority
- JP
- Japan
- Prior art keywords
- base fabric
- coating
- fabric
- crimp rate
- less
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D1/00—Woven fabrics designed to make specified articles
- D03D1/02—Inflatable articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60R—VEHICLES, VEHICLE FITTINGS, OR VEHICLE PARTS, NOT OTHERWISE PROVIDED FOR
- B60R21/00—Arrangements or fittings on vehicles for protecting or preventing injuries to occupants or pedestrians in case of accidents or other traffic risks
- B60R21/02—Occupant safety arrangements or fittings, e.g. crash pads
- B60R21/16—Inflatable occupant restraints or confinements designed to inflate upon impact or impending impact, e.g. air bags
- B60R21/23—Inflatable members
- B60R21/235—Inflatable members characterised by their material
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D13/00—Woven fabrics characterised by the special disposition of the warp or weft threads, e.g. with curved weft threads, with discontinuous warp threads, with diagonal warp or weft
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D13/00—Woven fabrics characterised by the special disposition of the warp or weft threads, e.g. with curved weft threads, with discontinuous warp threads, with diagonal warp or weft
- D03D13/008—Woven fabrics characterised by the special disposition of the warp or weft threads, e.g. with curved weft threads, with discontinuous warp threads, with diagonal warp or weft characterised by weave density or surface weight
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D15/00—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used
- D03D15/20—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used characterised by the material of the fibres or filaments constituting the yarns or threads
- D03D15/283—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used characterised by the material of the fibres or filaments constituting the yarns or threads synthetic polymer-based, e.g. polyamide or polyester fibres
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D15/00—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used
- D03D15/40—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used characterised by the structure of the yarns or threads
- D03D15/44—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used characterised by the structure of the yarns or threads with specific cross-section or surface shape
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/37—Macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/643—Macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds containing silicon in the main chain
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06N—WALL, FLOOR, OR LIKE COVERING MATERIALS, e.g. LINOLEUM, OILCLOTH, ARTIFICIAL LEATHER, ROOFING FELT, CONSISTING OF A FIBROUS WEB COATED WITH A LAYER OF MACROMOLECULAR MATERIAL; FLEXIBLE SHEET MATERIAL NOT OTHERWISE PROVIDED FOR
- D06N3/00—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof
- D06N3/0002—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof characterised by the substrate
- D06N3/0006—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof characterised by the substrate using woven fabrics
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06N—WALL, FLOOR, OR LIKE COVERING MATERIALS, e.g. LINOLEUM, OILCLOTH, ARTIFICIAL LEATHER, ROOFING FELT, CONSISTING OF A FIBROUS WEB COATED WITH A LAYER OF MACROMOLECULAR MATERIAL; FLEXIBLE SHEET MATERIAL NOT OTHERWISE PROVIDED FOR
- D06N3/00—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof
- D06N3/0086—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof characterised by the application technique
- D06N3/0088—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof characterised by the application technique by directly applying the resin
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06N—WALL, FLOOR, OR LIKE COVERING MATERIALS, e.g. LINOLEUM, OILCLOTH, ARTIFICIAL LEATHER, ROOFING FELT, CONSISTING OF A FIBROUS WEB COATED WITH A LAYER OF MACROMOLECULAR MATERIAL; FLEXIBLE SHEET MATERIAL NOT OTHERWISE PROVIDED FOR
- D06N3/00—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof
- D06N3/12—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof with macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. gelatine proteins
- D06N3/128—Artificial leather, oilcloth or other material obtained by covering fibrous webs with macromolecular material, e.g. resins, rubber or derivatives thereof with macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. gelatine proteins with silicon polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60R—VEHICLES, VEHICLE FITTINGS, OR VEHICLE PARTS, NOT OTHERWISE PROVIDED FOR
- B60R21/00—Arrangements or fittings on vehicles for protecting or preventing injuries to occupants or pedestrians in case of accidents or other traffic risks
- B60R21/02—Occupant safety arrangements or fittings, e.g. crash pads
- B60R21/16—Inflatable occupant restraints or confinements designed to inflate upon impact or impending impact, e.g. air bags
- B60R21/23—Inflatable members
- B60R21/235—Inflatable members characterised by their material
- B60R2021/23504—Inflatable members characterised by their material characterised by material
- B60R2021/23509—Fabric
- B60R2021/23514—Fabric coated fabric
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06N—WALL, FLOOR, OR LIKE COVERING MATERIALS, e.g. LINOLEUM, OILCLOTH, ARTIFICIAL LEATHER, ROOFING FELT, CONSISTING OF A FIBROUS WEB COATED WITH A LAYER OF MACROMOLECULAR MATERIAL; FLEXIBLE SHEET MATERIAL NOT OTHERWISE PROVIDED FOR
- D06N2209/00—Properties of the materials
- D06N2209/12—Permeability or impermeability properties
- D06N2209/121—Permeability to gases, adsorption
- D06N2209/125—Non-permeable
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06N—WALL, FLOOR, OR LIKE COVERING MATERIALS, e.g. LINOLEUM, OILCLOTH, ARTIFICIAL LEATHER, ROOFING FELT, CONSISTING OF A FIBROUS WEB COATED WITH A LAYER OF MACROMOLECULAR MATERIAL; FLEXIBLE SHEET MATERIAL NOT OTHERWISE PROVIDED FOR
- D06N2211/00—Specially adapted uses
- D06N2211/12—Decorative or sun protection articles
- D06N2211/26—Vehicles, transportation
- D06N2211/268—Airbags
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2331/00—Fibres made from polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. polycondensation products
- D10B2331/02—Fibres made from polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. polycondensation products polyamides
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2505/00—Industrial
- D10B2505/12—Vehicles
- D10B2505/124—Air bags
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/30—Woven fabric [i.e., woven strand or strip material]
- Y10T442/3179—Woven fabric is characterized by a particular or differential weave other than fabric in which the strand denier or warp/weft pick count is specified
- Y10T442/322—Warp differs from weft
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Dispersion Chemistry (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
- Air Bags (AREA)
- Woven Fabrics (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Description
しかしながら、上記エアバッグは、収納性については改善されているものの、20g/m2以下の塗布量に調整した場合、上記のように樹脂が偏在している状態では、樹脂膜の破れが発生し易く、特に内圧保持性能が要求されるエアバッグに対して低通気性を十分に満足するのは困難であった。
しかしながら、樹脂が含浸することにより、基布と樹脂の接着性は向上するものの、織物表面に位置する樹脂膜が薄いため、同様に樹脂膜の破れが発生し易く、特に内圧保持性能が要求されるエアバッグに対して低通気性を十分に満足するのは困難であった。
1.合成繊維フィラメントから構成された織物の少なくとも片面に、20g/m2以下のシリコーン樹脂が塗布されてなるエアバッグ用コーティング基布において、コーティングされた基布の経クリンプ率が緯クリンプ率より小さく、経クリンプ率が4%以下、緯クリンプ率と経クリンプ率の差が0.8〜3.0%であり、コーティング基布の100kPa差圧下での通気度が0.02L/cm2/min以下であることを特徴とするエアバッグ用コーティング基布。
2.合成繊維フィラメントから構成された織物の少なくとも片面に、20g/m2以下のシリコーン樹脂が塗布されてなるエアバッグ用コーティング基布において、コーティング前のベース基布の経クリンプ率が緯クリンプ率より小さく、経クリンプ率が4%以下であり、コーティング基布の100kPa差圧下での通気度が0.02L/cm2/min以下であることを特徴とするエアバッグ用コーティング基布。
3.製織時の基布の経糸テンションが0.16cN/dtex以上0.40cN/dtex以下であることを特徴とする、上記1または2のいずれかに記載のエアバッグ用コーティング基布。
4.織物を構成するフィラメントの総繊度が、200〜470dtexである上記1〜3のいずれかに記載のエアバッグ用コーティング基布。
5.織物のカバーファクターが、1,800〜2,500である上記1〜4のいずれかに記載のエアバッグ用コーティング基布。
6.上記1〜5のいずれかに記載のエアバッグ用コーティング基布の製造方法であって、樹脂の塗布方法がナイフコート方式であり、使用するナイフの先端半径が0.5mm以下であり、ナイフコーティング時における織物の長さ方向の張力が0.10cN/dtex以下である事を特徴とするエアバッグ用コーティング基布の製造方法。
本発明において、合成繊維フィラメントから構成された織物とは、合成繊維フィラメント糸条を用いて製織される織物を意味する。織物は、機械的強度に優れ、厚さを薄くできるという点で優れている。織物の組織は、例えば、平織、綾織、朱子織およびこれらの変化織、多軸織などが適用でき、なかでも機械的強度により優れる平織物が特に好ましい。
また、基布製織時の経糸本数を減らすことにより、経糸へのテンションが係りやすくなるため、クリンプ率が本願発明範囲に入りやすくなると考えられる。
樹脂を塗布する方法としては、従来の公知の方法が用いられるが、コート量の調整の容易さや異物(突起物)混入時の影響の点から、ナイフコートが最も好ましい。本発明において、ナイフコートの際に使用されるナイフは、その刃の先端形状として、半円状、角状等が使用できる(図1を参照)。
CF=√(経糸の総繊度)×経糸密度+√(緯糸の総繊度)×緯糸密度
なお、総繊度の単位はdtex、織密度の単位は本/2.54cmである。
JIS L−1095 9.4.1記載の方法で測定した。
(2)フィラメント数
フィラメント糸条の断面写真よりフィラメント数を数えた。
JIS L−1096 8.6.1記載の方法で測定した。
(4)クリンプ率
JIS L−1096 6.7 B法記載の方法で測定した。
シリコーン樹脂の0.5mmの一様な厚さの膜を作製し、チャック間10mmにて10mm/minの速度で引張試験を行い、破断時の強度及び伸度を測定した。樹脂の乾燥温度、時間は、実際に布帛に塗布し、樹脂を硬化させる際の条件を採用した。
JIS L 1096 8.4.2記載の方法にしたがって、コーティング基布の質量を測定した。次に、ブランク試料として、樹脂を塗布せずにコーティング時と同じ条件で加工処理を行った後、JIS L 1096 8.4.2記載の方法にしたがってブランク試料の質量を測定した。その後、コーティング基布の質量とブランク試料の質量との差を塗布量として算出した。なお、塗布量は、1m2あたりの質量(g/m2)で表した。
100kPa圧力下での通気度を高圧通気度測定機(OEMシステム(株)製)を用いて測定した。
コーティング時において、所定の張力となるよう、布巻き取り側のローラーのトルクから示される張力を用いて設定した。この値を布幅、経糸の織密度、繊度で割り返した値を用いた。
(9)製織時の経糸張力
糸の張力測定装置を用い、織機稼動中に経糸ビームとバックローラーとの中間において、経糸一本当たりに加わる張力を測定した。製織稼動時間10分間の最大値5点と最小値5点を抽出し平均を取ることで経糸一本当たりの張力とし繊度で割り返した値を用いた。
総繊度が470dtex、72フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度45本/2.54cm、緯密度47本/2.54cm、カバーファクターが1,994の織物を得た。この時、経クリンプ率は3.1%、緯クリンプ率は5.6%であった。この織物の片面に、シリコーン樹脂の膜強度が4.8MPa、膜伸度が378%であり、樹脂の粘度が22Pa・secに調整した無溶剤系シリコーン樹脂を、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.07cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を15g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、低塗布量にも関わらず、極めて低い通気度を示した。
総繊度が470dtex、144フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度45本/2.54cm、緯密度47本/2.54cm、カバーファクターが1,994の織物を得た。この時、経クリンプ率は3.9%、緯クリンプ率は4.7%であった。この織物の片面に、実施例1同様のシリコーン樹脂及びコーティング方法、条件にて塗布し、塗布量を14g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、低塗布量にも関わらず、極めて低い通気度を示した。
総繊度が470dtex、144フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度50本/2.54cm、緯密度52本/2.54cm、カバーファクターが2,211の織物を得た。この時、経クリンプ率は3.6%、緯クリンプ率は5.1%であった。この織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.06cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を16g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、低塗布量にも関わらず、極めて低い通気度を示した。
総繊度が350dtex、108フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度54本/2.54cm、緯密度56本/2.54cm、カバーファクターが2,058の織物を得た。この時、経クリンプ率は3.5%、緯クリンプ率は5.4%であった。この織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.05cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を18g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、低塗布量にも関わらず、極めて低い通気度を示した。
実施例1と同様の織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.2mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.08cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を10g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、低塗布量にも関わらず、極めて低い通気度を示した。
総繊度が470dtex、72フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度46本/2.54cm、緯密度46本/2.54cm、カバーファクターが1,994の織物を得た。この時、経クリンプ率は5.6%、緯クリンプ率は3.9%であった。この織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.03cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を20g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、通気性能が極めて悪かった。これは、コート時に生じる基布の動きによりコーティング樹脂が内部まで浸透したため、付着量が20g/m2を越えると同時に通気度低減のための所定の位置にコーティング皮膜が形成されず、通気度低減が達成されなかったと考えられる。
総繊度が470dtex、72フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度46本/2.54cm、緯密度46本/2.54cm、カバーファクターが1,994の織物を得た。この時、経クリンプ率は5.0%、緯クリンプ率は4.2%であった。この織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.12cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理し、塗布量を12g/m2にしたコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は、通気性能が極めて悪かった。これは、コーティング時に与えた基布のテンションが高く、織物を構成する経緯の糸の動きが生じることにより空隙が生じ、付着量は12g/m2と低減されたものの通気度低減のための所定の位置にコーティング皮膜が形成されず、通気度低減が達成されなかったと考えられる。
総繊度が470dtex、144フィラメントのポリアミド66マルチフィラメント糸を、平織りにてウォータージェットルームにて製織した。次いで、沸水にて収縮加工した後、110℃で乾燥仕上げをし、経密度46本/2.54cm、緯密度47本/2.54cm、カバーファクターが2,016の織物を得た。この時、経クリンプ率は4.5%、緯クリンプ率は3.5%であった。この織物の片面に、実施例1同様のシリコーン樹脂を用い、先端形状が半円状で、先端部半径Rが0.3mmのナイフを用い、コーティング時の織物の長さ方向の張力を0.07cN/dtexに設定し、フローティングナイフコートにて塗布した。さらに190℃で2分間硬化処理した後の塗布量が22g/m2であるコーティング基布を得た。得られたコーティング基布の特性を評価し、表1に示した。得られた基布は通気性能が良好であったものの、塗布量20g/m2以下を達成出来なかった。これは、コート時に生じる基布の動きによりコーティング樹脂が内部まで浸透したため、付着量が20g/m2を越えると同時に通気度低減のための所定の位置にコーティング皮膜が形成されず、通気度低減が達成されなかったと考えられる。比較例1とでは、基布クリンプ率、コーティングテンション等が本願発明に近い条件であるため、dpfが低いことによる付着量増大は見られるものの、低通気度が達成されたと考えられる。
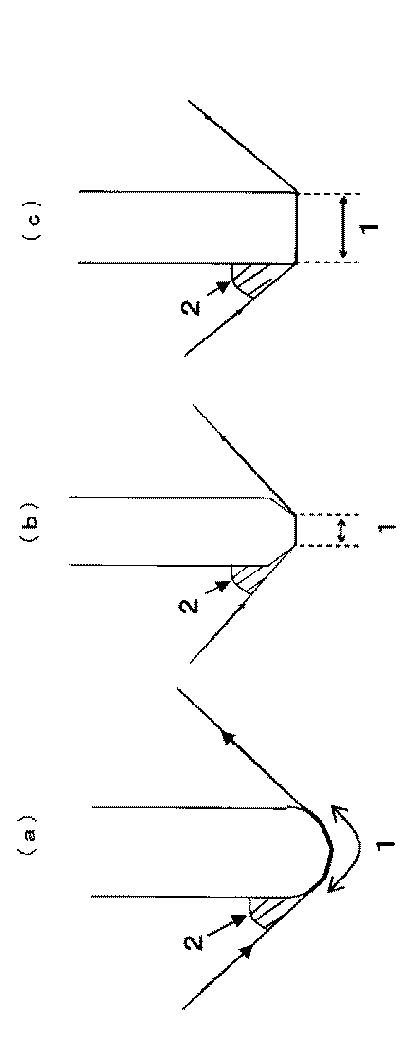
2 樹脂
Claims (6)
- 合成繊維フィラメントから構成された織物の少なくとも片面に、20g/m2以下のシリコーン樹脂が塗布されてなるエアバッグ用コーティング基布において、コーティングされた基布の経クリンプ率が緯クリンプ率より小さく、経クリンプ率が4%以下、緯クリンプ率と経クリンプ率の差が0.8〜3.0%であり、コーティング基布の100kPa差圧下での通気度が0.02L/cm2/min以下であることを特徴とするエアバッグ用コーティング基布。
- 合成繊維フィラメントから構成された織物の少なくとも片面に、20g/m2以下のシリコーン樹脂が塗布されてなるエアバッグ用コーティング基布において、コーティング前のベース基布の経糸方向の織密度が緯糸方向の織密度に対して2%以上小さく、経クリンプ率が緯クリンプ率より小さく、経クリンプ率が4%以下であり、コーティング基布の100kPa差圧下での通気度が0.02L/cm2/min以下であることを特徴とするエアバッグ用コーティング基布。
- 織物を構成するフィラメントの総繊度が、200〜470dtexである請求項1または2に記載のエアバッグ用コーティング基布。
- 織物のカバーファクターが、1,800〜2,500である請求項1〜3のいずれか1項に記載のエアバッグ用コーティング基布。
- 製織時の基布の経糸テンションが0.16cN/dtex以上0.40cN/dtex以下であることを特徴とする請求項1〜4のいずれか1項に記載のエアバッグ用コーティング基布の製造方法。
- 請求項1〜4のいずれかに記載のエアバッグ用コーティング基布の製造方法であって、樹脂の塗布方法がナイフコート方式であり、使用するナイフの先端半径が0.5mm以下であり、ナイフコーティング時における織物の長さ方向の張力が0.08cN/dtex以下である事を特徴とするエアバッグ用コーティング基布の製造方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012023849 | 2012-02-07 | ||
| JP2012023849 | 2012-02-07 | ||
| PCT/JP2013/052692 WO2013118755A1 (ja) | 2012-02-07 | 2013-02-06 | エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2013118755A1 JPWO2013118755A1 (ja) | 2015-05-11 |
| JP5994792B2 true JP5994792B2 (ja) | 2016-09-21 |
Family
ID=48947516
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013557538A Expired - Fee Related JP5994792B2 (ja) | 2012-02-07 | 2013-02-06 | エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US9650729B2 (ja) |
| EP (1) | EP2813606B1 (ja) |
| JP (1) | JP5994792B2 (ja) |
| KR (1) | KR101989210B1 (ja) |
| CN (1) | CN104093894B (ja) |
| BR (1) | BR112014019559B1 (ja) |
| ES (1) | ES2642000T3 (ja) |
| PL (1) | PL2813606T3 (ja) |
| PT (1) | PT2813606T (ja) |
| WO (1) | WO2013118755A1 (ja) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104271822B (zh) * | 2012-05-11 | 2016-07-27 | 东洋纺株式会社 | 一种无涂层安全气囊用织物 |
| JP6634677B2 (ja) * | 2013-08-26 | 2020-01-22 | 東洋紡株式会社 | エアバッグ用コート布 |
| CN104743386B (zh) * | 2013-12-25 | 2017-08-08 | 旭化成株式会社 | 宽幅高密度织物卷 |
| KR102286173B1 (ko) * | 2014-03-31 | 2021-08-06 | 도요보 가부시키가이샤 | 에어백용 코팅 기포 |
| JP6743695B2 (ja) * | 2015-03-30 | 2020-08-19 | 東レ株式会社 | エアバッグ用コート基布、エアバッグおよびエアバッグ用コート基布の製造方法 |
| KR102124508B1 (ko) * | 2015-09-30 | 2020-06-18 | 코오롱인더스트리 주식회사 | 에어백 원단 및 그 제조방법 |
| MX2018007229A (es) * | 2015-12-16 | 2018-08-01 | Toyo Boseki | Tela de base revestida para bolsa de aire y metodo para fabricar la misma. |
| MX2018011247A (es) | 2016-03-16 | 2019-03-28 | Toyo Boseki | Tela de base revestida para bolsa de aire y metodo para fabricar la misma. |
| US20170342655A1 (en) * | 2016-05-25 | 2017-11-30 | Milliken & Company | Process for coating both sides of a web in one pass |
| JP6947816B2 (ja) * | 2016-10-21 | 2021-10-13 | 嘉興徳永紡織品有限公司 | 織機、織物の製造方法、および超高密度織物 |
| US11358562B2 (en) * | 2017-09-29 | 2022-06-14 | Toyobo Co., Ltd. | Airbag base cloth and airbag including same |
| EP3760775A4 (en) * | 2018-02-28 | 2021-12-01 | Toyobo Co., Ltd. | UNCOATED AIRBAG BASE FABRIC, COATED AIRBAG BASE FABRIC AND AIRBAG WITH IT |
| EP3916139A4 (en) * | 2019-01-23 | 2023-01-04 | Toyobo Co., Ltd. | COATED BASE FABRIC FOR AIRBAG AND AIRBAG INCLUDING IT |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2853936B2 (ja) | 1992-06-26 | 1999-02-03 | 東レ株式会社 | エアバッグ |
| US6632754B1 (en) * | 1997-01-16 | 2003-10-14 | Precision Fabrics Group, Inc. | Unbalanced twill weave fabric and airbag device |
| JPH11227550A (ja) * | 1998-02-17 | 1999-08-24 | Toyoda Gosei Co Ltd | 自動車用エアバッグ |
| JP3871103B2 (ja) * | 1999-02-15 | 2007-01-24 | 東レ株式会社 | エアバッグ用基布およびエアバッグ |
| US6429155B1 (en) * | 1999-06-17 | 2002-08-06 | Milliken & Company | Low permeability airbag cushions having film coatings of extremely low thickness |
| US7572744B1 (en) * | 2000-07-25 | 2009-08-11 | Asahi Kasei Kabushiki Kaisha | Stretchable high-density woven fabric |
| JP3544179B2 (ja) * | 2001-01-17 | 2004-07-21 | 東洋紡績株式会社 | 高密度織物の製織法 |
| US20040077236A1 (en) * | 2001-02-01 | 2004-04-22 | Hideaki Ishii | Silicone coating cloth and air bag |
| JP4207637B2 (ja) * | 2003-04-10 | 2009-01-14 | 東レ株式会社 | カーテンエアバッグ用基布およびカーテンエアバッグおよびその製造方法 |
| JP4306392B2 (ja) * | 2003-09-29 | 2009-07-29 | 東洋紡績株式会社 | ノンコートエアバッグ用基布およびその製法 |
| US7732356B2 (en) * | 2004-07-23 | 2010-06-08 | Highland Industries, Inc. | Fabric having balanced elongation |
| CA2649406C (en) * | 2006-04-12 | 2012-06-26 | Norbert Huber | Airbag fabric |
| JP5469292B2 (ja) | 2006-11-30 | 2014-04-16 | セーレン株式会社 | エアバッグ用基布及びエアバッグ |
| JP4797982B2 (ja) * | 2006-12-28 | 2011-10-19 | 東洋紡績株式会社 | エアバッグ用織物 |
| JP2008285766A (ja) * | 2007-05-15 | 2008-11-27 | Toray Ind Inc | エアバッグ用コート布、エアバッグおよびエアバッグ用コート布の製造方法 |
| CN101883891B (zh) | 2007-12-07 | 2012-09-05 | 东洋纺织株式会社 | 气囊用布帛 |
| JP4470125B1 (ja) | 2008-11-17 | 2010-06-02 | ダイキン工業株式会社 | 冷却部材、その製造方法、及び製造装置 |
| EP2436836B1 (en) * | 2009-05-29 | 2017-03-01 | Toyobo Co., Ltd. | Coated base fabric for air bag and method for producing same |
| JP5359714B2 (ja) * | 2009-09-09 | 2013-12-04 | 東レ株式会社 | エアバッグ用基布 |
| CN103189563B (zh) * | 2010-10-26 | 2015-04-01 | 东洋纺株式会社 | 一种安全气囊用涂层基布 |
| JP2014514470A (ja) * | 2011-03-31 | 2014-06-19 | コーロン インダストリーズ インク | 気体による膨張性二重織物およびその製造方法 |
| JP5257498B2 (ja) | 2011-10-03 | 2013-08-07 | 東洋紡株式会社 | 剥離強度に優れたエアバッグ用コート布帛 |
-
2013
- 2013-02-06 CN CN201380008224.0A patent/CN104093894B/zh active Active
- 2013-02-06 US US14/377,252 patent/US9650729B2/en active Active
- 2013-02-06 EP EP13746834.4A patent/EP2813606B1/en active Active
- 2013-02-06 ES ES13746834.4T patent/ES2642000T3/es active Active
- 2013-02-06 WO PCT/JP2013/052692 patent/WO2013118755A1/ja not_active Ceased
- 2013-02-06 KR KR1020147024261A patent/KR101989210B1/ko not_active Expired - Fee Related
- 2013-02-06 PT PT137468344T patent/PT2813606T/pt unknown
- 2013-02-06 PL PL13746834T patent/PL2813606T3/pl unknown
- 2013-02-06 JP JP2013557538A patent/JP5994792B2/ja not_active Expired - Fee Related
- 2013-02-06 BR BR112014019559-5A patent/BR112014019559B1/pt not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| KR20140126354A (ko) | 2014-10-30 |
| KR101989210B1 (ko) | 2019-06-13 |
| BR112014019559A8 (pt) | 2017-07-11 |
| CN104093894A (zh) | 2014-10-08 |
| PT2813606T (pt) | 2017-10-05 |
| EP2813606A4 (en) | 2015-10-14 |
| CN104093894B (zh) | 2017-03-15 |
| EP2813606B1 (en) | 2017-07-19 |
| PL2813606T3 (pl) | 2017-12-29 |
| BR112014019559B1 (pt) | 2022-02-01 |
| US9650729B2 (en) | 2017-05-16 |
| BR112014019559A2 (ja) | 2021-11-30 |
| US20150017859A1 (en) | 2015-01-15 |
| JPWO2013118755A1 (ja) | 2015-05-11 |
| EP2813606A1 (en) | 2014-12-17 |
| ES2642000T3 (es) | 2017-11-14 |
| WO2013118755A1 (ja) | 2013-08-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2013118755A1 (ja) | エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 | |
| JP4756407B2 (ja) | エアバッグ用コーティング基布及びその製造方法 | |
| JP5403150B2 (ja) | エアバッグ用コーティング基布 | |
| EP3619078B1 (en) | Low permeability and high strength woven fabric and methods of making the same | |
| US20210122323A1 (en) | Coated Fabric for Airbag | |
| JP6350650B2 (ja) | エアバッグ用コート基布 | |
| JP5626495B2 (ja) | エアバッグ用コート布及びその製造方法 | |
| JP5549172B2 (ja) | エアバッグ用コート布 | |
| JP6973373B2 (ja) | エアバッグ用コーティング基布およびその製造方法 | |
| JPWO2017104529A1 (ja) | エアバッグ用コーティング基布及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150527 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20151202 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160121 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160628 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160630 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160726 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160808 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5994792 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |