JP4263100B2 - 酸と反応して二酸化炭素を発生させる固体状製剤及びその製造方法 - Google Patents
酸と反応して二酸化炭素を発生させる固体状製剤及びその製造方法 Download PDFInfo
- Publication number
- JP4263100B2 JP4263100B2 JP2003543578A JP2003543578A JP4263100B2 JP 4263100 B2 JP4263100 B2 JP 4263100B2 JP 2003543578 A JP2003543578 A JP 2003543578A JP 2003543578 A JP2003543578 A JP 2003543578A JP 4263100 B2 JP4263100 B2 JP 4263100B2
- Authority
- JP
- Japan
- Prior art keywords
- pellet
- resin
- acid
- pellets
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 title claims description 116
- 239000002253 acid Substances 0.000 title claims description 101
- 239000001569 carbon dioxide Substances 0.000 title claims description 58
- 229910002092 carbon dioxide Inorganic materials 0.000 title claims description 58
- 238000002360 preparation method Methods 0.000 title claims description 42
- 238000004519 manufacturing process Methods 0.000 title claims description 33
- 239000007787 solid Substances 0.000 title description 10
- 239000008188 pellet Substances 0.000 claims description 319
- 239000011347 resin Substances 0.000 claims description 137
- 229920005989 resin Polymers 0.000 claims description 137
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 claims description 85
- 239000000203 mixture Substances 0.000 claims description 61
- 238000000576 coating method Methods 0.000 claims description 60
- 239000011248 coating agent Substances 0.000 claims description 59
- 108010010803 Gelatin Proteins 0.000 claims description 57
- 239000008273 gelatin Substances 0.000 claims description 57
- 229920000159 gelatin Polymers 0.000 claims description 57
- 235000019322 gelatine Nutrition 0.000 claims description 57
- 235000011852 gelatine desserts Nutrition 0.000 claims description 57
- YXFVVABEGXRONW-UHFFFAOYSA-N Toluene Natural products CC1=CC=CC=C1 YXFVVABEGXRONW-UHFFFAOYSA-N 0.000 claims description 37
- 239000007788 liquid Substances 0.000 claims description 28
- 229910000029 sodium carbonate Inorganic materials 0.000 claims description 28
- 238000000034 method Methods 0.000 claims description 20
- 238000000465 moulding Methods 0.000 claims description 20
- 229920003229 poly(methyl methacrylate) Polymers 0.000 claims description 16
- 239000004926 polymethyl methacrylate Substances 0.000 claims description 16
- KRKNYBCHXYNGOX-UHFFFAOYSA-N citric acid Chemical compound OC(=O)CC(O)(C(O)=O)CC(O)=O KRKNYBCHXYNGOX-UHFFFAOYSA-N 0.000 claims description 15
- 235000013305 food Nutrition 0.000 claims description 14
- 229920002689 polyvinyl acetate Polymers 0.000 claims description 14
- 239000002245 particle Substances 0.000 claims description 13
- 239000002904 solvent Substances 0.000 claims description 13
- 239000011734 sodium Substances 0.000 claims description 8
- 238000005507 spraying Methods 0.000 claims description 8
- 238000001035 drying Methods 0.000 claims description 7
- 239000000839 emulsion Substances 0.000 claims description 7
- 230000000149 penetrating effect Effects 0.000 claims description 7
- 239000005077 polysulfide Substances 0.000 claims description 7
- 229920001021 polysulfide Polymers 0.000 claims description 7
- 150000008117 polysulfides Polymers 0.000 claims description 7
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 claims description 6
- 229920005749 polyurethane resin Polymers 0.000 claims description 6
- 150000003376 silicon Chemical class 0.000 claims description 6
- 239000010703 silicon Substances 0.000 claims description 6
- 229910052710 silicon Inorganic materials 0.000 claims description 6
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 claims description 5
- 238000001125 extrusion Methods 0.000 claims description 5
- 239000003795 chemical substances by application Substances 0.000 claims description 4
- 230000001934 delay Effects 0.000 claims description 4
- FEWJPZIEWOKRBE-JCYAYHJZSA-N Dextrotartaric acid Chemical compound OC(=O)[C@H](O)[C@@H](O)C(O)=O FEWJPZIEWOKRBE-JCYAYHJZSA-N 0.000 claims description 3
- 230000015572 biosynthetic process Effects 0.000 claims description 3
- 239000000470 constituent Substances 0.000 claims description 2
- 125000003944 tolyl group Chemical group 0.000 claims 2
- 239000000243 solution Substances 0.000 description 40
- 239000007789 gas Substances 0.000 description 20
- 238000002156 mixing Methods 0.000 description 20
- 229920006300 shrink film Polymers 0.000 description 20
- 239000000843 powder Substances 0.000 description 17
- 238000009472 formulation Methods 0.000 description 15
- 239000003814 drug Substances 0.000 description 10
- 229940079593 drug Drugs 0.000 description 10
- 239000000126 substance Substances 0.000 description 9
- 239000004793 Polystyrene Substances 0.000 description 7
- 239000007921 spray Substances 0.000 description 7
- 229920001756 Polyvinyl chloride acetate Polymers 0.000 description 6
- 229920002223 polystyrene Polymers 0.000 description 5
- UIIMBOGNXHQVGW-UHFFFAOYSA-M Sodium bicarbonate Chemical compound [Na+].OC([O-])=O UIIMBOGNXHQVGW-UHFFFAOYSA-M 0.000 description 4
- IOLCXVTUBQKXJR-UHFFFAOYSA-M potassium bromide Chemical compound [K+].[Br-] IOLCXVTUBQKXJR-UHFFFAOYSA-M 0.000 description 4
- 150000007513 acids Chemical class 0.000 description 3
- 239000002994 raw material Substances 0.000 description 3
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 2
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 2
- QHIWVLPBUQWDMQ-UHFFFAOYSA-N butyl prop-2-enoate;methyl 2-methylprop-2-enoate;prop-2-enoic acid Chemical compound OC(=O)C=C.COC(=O)C(C)=C.CCCCOC(=O)C=C QHIWVLPBUQWDMQ-UHFFFAOYSA-N 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 238000005553 drilling Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 238000002347 injection Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 150000007524 organic acids Chemical class 0.000 description 2
- 239000011118 polyvinyl acetate Substances 0.000 description 2
- 230000035484 reaction time Effects 0.000 description 2
- 229920002050 silicone resin Polymers 0.000 description 2
- 229910000030 sodium bicarbonate Inorganic materials 0.000 description 2
- 235000017557 sodium bicarbonate Nutrition 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- BVKZGUZCCUSVTD-UHFFFAOYSA-M Bicarbonate Chemical class OC([O-])=O BVKZGUZCCUSVTD-UHFFFAOYSA-M 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 201000010099 disease Diseases 0.000 description 1
- 208000037265 diseases, disorders, signs and symptoms Diseases 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 235000013373 food additive Nutrition 0.000 description 1
- 239000002778 food additive Substances 0.000 description 1
- -1 for example Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 235000005985 organic acids Nutrition 0.000 description 1
- 239000000546 pharmaceutical excipient Substances 0.000 description 1
- 239000002504 physiological saline solution Substances 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 239000004814 polyurethane Substances 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 230000002459 sustained effect Effects 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 239000000454 talc Substances 0.000 description 1
- 229910052623 talc Inorganic materials 0.000 description 1
Images
Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61K—PREPARATIONS FOR MEDICAL, DENTAL OR TOILETRY PURPOSES
- A61K9/00—Medicinal preparations characterised by special physical form
- A61K9/20—Pills, tablets, discs, rods
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23L—FOODS, FOODSTUFFS OR NON-ALCOHOLIC BEVERAGES, NOT OTHERWISE PROVIDED FOR; PREPARATION OR TREATMENT THEREOF
- A23L2/00—Non-alcoholic beverages; Dry compositions or concentrates therefor; Preparation or treatment thereof
- A23L2/40—Effervescence-generating compositions
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23P—SHAPING OR WORKING OF FOODSTUFFS, NOT FULLY COVERED BY A SINGLE OTHER SUBCLASS
- A23P10/00—Shaping or working of foodstuffs characterised by the products
- A23P10/20—Agglomerating; Granulating; Tabletting
- A23P10/28—Tabletting; Making food bars by compression of a dry powdered mixture
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61K—PREPARATIONS FOR MEDICAL, DENTAL OR TOILETRY PURPOSES
- A61K9/00—Medicinal preparations characterised by special physical form
- A61K9/0002—Galenical forms characterised by the drug release technique; Application systems commanded by energy
- A61K9/0007—Effervescent
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61K—PREPARATIONS FOR MEDICAL, DENTAL OR TOILETRY PURPOSES
- A61K9/00—Medicinal preparations characterised by special physical form
- A61K9/20—Pills, tablets, discs, rods
- A61K9/2072—Pills, tablets, discs, rods characterised by shape, structure or size; Tablets with holes, special break lines or identification marks; Partially coated tablets; Disintegrating flat shaped forms
Landscapes
- Health & Medical Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Polymers & Plastics (AREA)
- Animal Behavior & Ethology (AREA)
- Veterinary Medicine (AREA)
- Pharmacology & Pharmacy (AREA)
- Epidemiology (AREA)
- Nutrition Science (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Medicinal Chemistry (AREA)
- Glanulating (AREA)
- Medicinal Preparation (AREA)
- Infusion, Injection, And Reservoir Apparatuses (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Feeding, Discharge, Calcimining, Fusing, And Gas-Generation Devices (AREA)
- Physical Or Chemical Processes And Apparatus (AREA)
Description

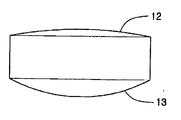
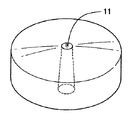
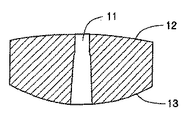
純度99.2%以上の食品添加用の軽灰を3000g及び重灰を3000gと80メッシュの大きさのゼラチン180gをV-ミキサーに入れて60分間よく混合した後、これらを成形機で押出成形し、直径20mm、高さ5mm程度の円柱状をなすペレットを製造した。前記押出成形時の条件は、120℃の温度で15トン(125kg/cm2)のパワーキャパシティーを有する成形機を用いて8秒間成形し、3秒間押出した。また、前記ペレットは、成形時、ペレットの下部中心からペレットの内部に向かう凹部を有するように成形された。前記凹部の最下端の直径及び高さはそれぞれ3mm程度であった。ペレットの上底面は、ドーム状の緩やかな曲線をなしている。
純度99.2%以上の食品添加用の軽灰を3000g及び重灰を3000g、80メッシュの粒子大きさのゼラチン180gをV-ミキサーに入れて60分間よく混合した。その後、ここに、トルエンに溶けた10%PMMA樹脂溶液180mLを添加した。前記混合物をV-ミキサーを用いて1時間さらに混合した。混合が終わった後、前記混合物を室温で約1時間放置し乾燥させて溶剤を揮発させてからV-ミキサーで10分間さらに混合した。
(実施例3)
純度99.2%以上の食品添加用の軽灰1000gとPMMA粉末200gを先ずV-ミキサーで30分間混合した。その後、ここに純度99.2%以上の食品添加用の重灰1000gと80メッシュの粒子大きさのゼラチン60gを加えて60分間さらに混合した。
純度99.2%以上の食品添加用の軽灰1200gとPMMA粉末200gを先ずV-ミキサーで30分間混合した。その後、ここに純度99.2%以上の食品添加用の重灰1200gと80メッシュの粒子大きさのゼラチン60gを加えて60分間さらに混合した。
純度99.2%以上の食品添加用の軽灰1500gとPMMA粉末200gを先ずV-ミキサーで30分間混合した。その後、ここに純度99.2%以上の食品添加用の重灰1500gと80メッシュの粒子大きさのゼラチン60gを加えて60分間さらに混合した。
実施例3〜5で製造されたペレットを、PCT/KR00/01530(国際公開番号WO02/11791 A)に開示されたように、液体である酸と反応してガスを発生させるガス供給装置を備えた薬物注入器のANAPA(登録商標)シリーズである、韓国ソウル市中区西小門洞39-1所在のE-WHA International Inc.(ウェブサイト:www.ewhainc.co.kr)において製造、販売される薬物注入器を用いてその中でクエン酸と反応させた。それぞれ少なくとも10時間二酸化炭素を発生させ単位時間当たりの生理食塩水の注入量を測定した。結果は、下記の表1に示すとおりである。
Claims (32)
- 所定量の炭酸ナトリウム(Na2CO3)と、この炭酸ナトリウムの量より少ない量のゼラチンとを含む組成物を押出成形して円柱状のペレットを形成し、前記ペレットを酸と本質的に反応しない樹脂溶液で少なくとも1回コーティングした後、前記コーティングされたペレットの上面及び底面の一方に陥凹部を形成し、または前記上面及び底面を貫通する貫通孔を形成することにより製造されることを特徴とする、酸と接触するとき二酸化炭素を発生させるペレット剤。
- 前記ペレットを構成する組成物は、付加的に酸と本質的に反応しない樹脂をさらに含むことを特徴とする請求項1に記載のペレット剤。
- 前記炭酸ナトリウムは、食品添加用の軽灰及び重灰の混合物であることを特徴とする請求項1または2に記載のペレット剤。
- 前記ゼラチンは、30メッシュ以下の粒子大きさを有することを特徴とする請求項1または2に記載のペレット剤。
- 前記ゼラチンは、50乃至100メッシュの粒子大きさを有することを特徴とする請求項4に記載のペレット剤。
- 前記ペレットを構成する組成物は、食品添加用の軽灰450乃至550重量部及び食品添加用の重灰450乃至550重量部で構成される炭酸ナトリウムと、10乃至40重量部のゼラチンとで構成されることを特徴とする請求項1に記載のペレット剤。
- 前記ペレットを構成する組成物は、食品添加用の軽灰450乃至550重量部及び食品添加用の重灰450乃至550重量部で構成される炭酸ナトリウムと、10乃至40重量部のゼラチンと、酸と本質的に反応しない50乃至120重量部の樹脂とで構成されることを特徴とする請求項2に記載のペレット剤。
- 前記ペレットの構成成分としての酸と本質的に反応しない樹脂は、PMMA樹脂、PVAC樹脂、PS樹脂、ポリウレタン系樹脂、シリコン系樹脂、変性シリコン系樹脂、ポリサルファイド系樹脂、及びアクリルエマルジョン系樹脂で構成される群から選択されることを特徴とする請求項2または7に記載のペレット剤。
- 前記酸と本質的に反応しない樹脂は、PMMA樹脂であることを特徴とする請求項8に記載のペレット剤。
- ペレットをコーティングするための酸と本質的に反応しない樹脂溶液は、PMMA樹脂、PVAC樹脂、PS樹脂、ポリウレタン系樹脂、シリコン系樹脂、変性シリコン系樹脂、ポリサルファイド系樹脂、及びアクリルエマルジョン系樹脂で構成される群から選択される樹脂が溶媒に溶けたもので構成されることを特徴とする請求項1または2に記載のペレット剤。
- 前記溶媒がトルエンであることを特徴とする請求項10に記載のペレット剤。
- 前記陥凹部または貫通孔が、ペレット直径の1/20乃至1/3の大きさの直径を有するように形成されることを特徴とする請求項1または2に記載のペレット剤。
- 前記貫通孔の一部が、酸と本質的に反応しない樹脂フィルムによりコーティングされたことを特徴とする請求項1に記載のペレット剤。
- 前記酸が、L-酒石酸及びクエン酸で構成された群から選択されることを特徴する請求項1または2に記載のペレット剤。
- 1)炭酸ナトリウム(Na2CO3)とゼラチンを含み、酸と本質的に反応しない樹脂を選択的に含むペレット組成物を用意し、
2)前記組成物を押出成形して円柱状のペレットを形成し、
3)前記ペレットを酸と本質的に反応しない樹脂溶液により少なくとも1回コーティングした後に乾燥させ、
4)前記コーティングされたペレットの上面及び底面の一方に陥凹部を形成し、または前記上面及び底面を貫通する貫通孔を形成する工程を有することを特徴する、酸と接触するときに二酸化炭素を発生させるペレット剤の製造方法。 - 前記ペレット組成物は、酸と本質的に反応しない樹脂を含まず、炭酸ナトリウムの900乃至1100重量部と、ゼラチンの10乃至40重量部とで構成されることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記ペレット組成物は、炭酸ナトリウムの900乃至1100重量部と、ゼラチンの10乃至40重量部と、酸と本質的に反応しない樹脂の50乃至120重量部とで構成されることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記押出成形は、100乃至150℃の温度で、10乃至20トンのパワーキャパシティーを有する成形機を用いて行われることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記ペレットの構成成分として含まれる酸と本質的に反応しない樹脂が、PMMA樹脂、PVAC樹脂、PS樹脂、ポリウレタン系樹脂、シリコン系樹脂、変性シリコン系樹脂、ポリサルファイド系樹脂、及びアクリルエマルジョン系樹脂で構成される群から選択されることを特徴とする請求項15に記載のペレット剤の製造方法。
- ペレットをコーティングするための酸と本質的に反応しない樹脂溶液が、PMMA樹脂、PVAC樹脂、PS樹脂、ポリウレタン系樹脂、シリコン系樹脂、変性シリコン系樹脂、ポリサルファイド系樹脂、及びアクリルエマルジョン系樹脂で構成される群から選択されることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記溶媒がトルエンであることを特徴とする請求項20に記載のペレット剤の製造方法。
- 酸と本質的に反応しない樹脂溶液によるペレットのコーティングは、少なくとも2回行われることを特徴とする請求項15に記載のペレット剤の製造方法。
- 酸と本質的に反応しない樹脂溶液によるペレットのコーティングは、少なくとも3回行われることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記ペレットのコーティングは、前記樹脂溶液にペレットを浸漬させ、または前記樹脂溶液をペレットにスプレーすることにより行われることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記コーティングされたペレットの乾燥は、低温乾燥機内で行われることを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記低温乾燥機の温度が60乃至90℃であることを特徴とする請求項25に記載のペレット剤の製造方法。
- 前記貫通孔の形成は、ペレット成形時、前記陥凹部が形成されるペレットの上面及び底面の一方と対向する成形機に前記ペレット内部の一定地点まで突出する突出部を設けることにより、成形されたペレットの上面及び底面の前記一方に凹部が形成されるようにし、その後、コーティングされたペレットの上面及び底面の他方を穿孔することにより、前記凹部に連通する貫通孔を形成することを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記陥凹部または貫通孔の形成後、酸との反応を遅延させる樹脂溶液によりペレットをスプレーコーティングする工程をさらに含むことを特徴とする請求項15に記載のペレット剤の製造方法。
- 前記酸との反応を遅延させる樹脂は、PS樹脂であることを特徴とする請求項28に記載のペレット剤の製造方法。
- ペレットを構成する組成物が酸と本質的に反応しない樹脂を含む場合、ペレットの押出成形後、この成形されたペレットをコーティングする前に、高温乾燥機内で一定の時間維持させてから冷やす工程をさらに含むことを特徴とする請求項15または17に記載のペレット剤の製造方法。
- 前記高温乾燥機内でペレットを一定の時間維持させる工程は、常温から200℃まで温度を上昇させるとともに、10分乃至1時間の間維持させることを特徴とする請求項30に記載のペレット剤の製造方法。
- ペレットを少なくとも2回コーティングする場合、それぞれのコーティング液は互いに同一種類の樹脂であり、または相違する種類の樹脂であることを特徴とする請求項22または23に記載のペレット剤の製造方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2001-0071529A KR100456273B1 (ko) | 2001-11-16 | 2001-11-16 | 산과 반응하여 일정 속도로 이산화탄소를 발생시킬 수있는 고상 제제 및 그의 제조 방법 |
| PCT/KR2002/002140 WO2003041691A1 (en) | 2001-11-16 | 2002-11-15 | Solid formulation producing carbon dioxide when contacting liquid acid and a method of preparing the same |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005517047A JP2005517047A (ja) | 2005-06-09 |
| JP4263100B2 true JP4263100B2 (ja) | 2009-05-13 |
Family
ID=19716057
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003543578A Expired - Fee Related JP4263100B2 (ja) | 2001-11-16 | 2002-11-15 | 酸と反応して二酸化炭素を発生させる固体状製剤及びその製造方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US7985309B2 (ja) |
| EP (2) | EP1455762B1 (ja) |
| JP (1) | JP4263100B2 (ja) |
| KR (1) | KR100456273B1 (ja) |
| CN (1) | CN1283233C (ja) |
| IL (2) | IL161998A0 (ja) |
| WO (1) | WO2003041691A1 (ja) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004112755A1 (en) * | 2003-06-18 | 2004-12-29 | John Michael Newton | Controlled release devices with lumens |
| US7818084B2 (en) * | 2006-06-16 | 2010-10-19 | The Invention Science Fund, I, LLC | Methods and systems for making a blood vessel sleeve |
| US20120283668A1 (en) * | 2011-05-04 | 2012-11-08 | Pinchas Shalev | Apparatus and method for using effervescent tablets for cosmetic care |
| MX2015004636A (es) | 2012-10-12 | 2015-10-22 | Lilly Co Eli | Motores químicos y métodos para su uso, especialmente en la inyección de fluidos altamente viscosos. |
| US9321581B2 (en) | 2012-10-12 | 2016-04-26 | Eli Lilly And Company | Process and device for delivery of fluid by chemical reaction |
| US9051223B2 (en) * | 2013-03-15 | 2015-06-09 | Autoliv Asp, Inc. | Generant grain assembly formed of multiple symmetric pieces |
| JP6841937B2 (ja) | 2017-02-17 | 2021-03-10 | イーライ リリー アンド カンパニー | 化学反応による流体の送達のためのプロセスおよびデバイス |
| CN111050826B (zh) * | 2017-09-08 | 2022-05-31 | 伊莱利利公司 | 用于控制药物递送装置内的气体生成的系统 |
| CN113226404B (zh) | 2018-12-19 | 2024-08-23 | 伊莱利利公司 | 用于输送治疗流体的设备 |
| EP3897779B1 (en) | 2018-12-19 | 2024-08-07 | Eli Lilly and Company | Devices and processes for delivery of therapeutic fluids |
| TWI883039B (zh) * | 2019-09-13 | 2025-05-11 | 日商明治股份有限公司 | 固形食品及固形乳 |
| WO2021131458A1 (ja) * | 2019-12-23 | 2021-07-01 | 花王株式会社 | 発泡剤 |
Family Cites Families (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS50109195A (ja) * | 1974-02-06 | 1975-08-28 | ||
| JPS6115831A (ja) * | 1984-06-29 | 1986-01-23 | Nippon Eranko Kk | 速崩壊性ゼラチン硬カプセル |
| NL8501839A (nl) * | 1985-06-26 | 1987-01-16 | Skf Ind Trading & Dev | Inrichting voor het toedienen van een smeermiddel. |
| US4813937A (en) * | 1986-05-07 | 1989-03-21 | Vaillancourt Vincent L | Ambulatory disposable infusion delivery system |
| US4847093A (en) * | 1986-06-19 | 1989-07-11 | Alza Corporation | Dosage form with means for governing rate of gas formation |
| JPH02102664A (ja) | 1988-10-13 | 1990-04-16 | Daihachi Matsuura | 注射器 |
| KR0144359B1 (ko) * | 1989-05-23 | 1998-07-15 | 마루따 요시오 | 목욕 제제 |
| US5151093A (en) * | 1990-10-29 | 1992-09-29 | Alza Corporation | Osmotically driven syringe with programmable agent delivery |
| JP3151230B2 (ja) | 1991-04-12 | 2001-04-03 | 松下電工株式会社 | ペン型注射装置 |
| US5398850A (en) * | 1993-08-06 | 1995-03-21 | River Medical, Inc. | Gas delivery apparatus for infusion |
| US5578005A (en) * | 1993-08-06 | 1996-11-26 | River Medical, Inc. | Apparatus and methods for multiple fluid infusion |
| US5571261A (en) * | 1993-08-06 | 1996-11-05 | River Medical, Inc | Liquid delivery device |
| US5397303A (en) * | 1993-08-06 | 1995-03-14 | River Medical, Inc. | Liquid delivery device having a vial attachment or adapter incorporated therein |
| US5398851A (en) * | 1993-08-06 | 1995-03-21 | River Medical, Inc. | Liquid delivery device |
| FR2709738B1 (fr) * | 1993-09-10 | 1995-11-10 | Oreal | Procédé et dispositif de distribution et de conditionnement d'un produit fluide contenu dans un récipient pressurisé à l'aide d'un gaz propulseur. |
| KR950016698A (ko) * | 1993-12-29 | 1995-07-20 | 최근선 | 발포성 의치세정제용 조성물 |
| US5605934A (en) * | 1995-03-23 | 1997-02-25 | Baxter International Inc. | Method of manufacturing and storing solutions |
| US5766147A (en) * | 1995-06-07 | 1998-06-16 | Winfield Medical | Vial adaptor for a liquid delivery device |
| US5700245A (en) * | 1995-07-13 | 1997-12-23 | Winfield Medical | Apparatus for the generation of gas pressure for controlled fluid delivery |
| JPH10105968A (ja) | 1996-09-24 | 1998-04-24 | Sony Corp | 光記録方法 |
| KR200150725Y1 (ko) | 1997-04-02 | 1999-07-01 | 송득영 | 휴대용 주사액 주입 장치 |
| US5992700A (en) * | 1997-05-28 | 1999-11-30 | Apex Medical Technologies, Inc. | Controlled gas generation for gas-driven infusion devices |
| KR100262930B1 (ko) | 1997-06-19 | 2000-08-01 | 이영규 | 의약품주입기 |
| IT1293764B1 (it) * | 1997-07-23 | 1999-03-10 | Chiesi Farma Spa | Composizioni farmaceutiche sotto forma di compresse effervescenti contenenti un principio attivo instabile in presenza di acqua |
| EP1574207A1 (en) * | 1997-11-07 | 2005-09-14 | Medion Research Laboratories Inc. | Cosmetic use of viscous compositions containing carbon dioxide |
| KR100565715B1 (ko) | 1998-12-24 | 2006-07-25 | 엘지전자 주식회사 | 급수용 밸브 구조 |
| KR100365163B1 (ko) * | 2000-07-22 | 2002-12-26 | 김용년 | 주사액 자동 주입기 |
| KR100650800B1 (ko) | 2000-08-03 | 2006-11-27 | 김순홍 | 용기천공부가 일체로 형성된 고밀폐용 용기뚜껑 |
| EP1305066B1 (en) * | 2000-07-22 | 2013-05-08 | E-WHA Fresenius Kabi Inc. | Liquid supply apparatus |
| KR100507593B1 (ko) * | 2002-02-08 | 2005-08-10 | 주식회사 이화양행 | 액체공급장치 |
-
2001
- 2001-11-16 KR KR10-2001-0071529A patent/KR100456273B1/ko not_active Expired - Lifetime
-
2002
- 2002-11-15 EP EP02788966.6A patent/EP1455762B1/en not_active Expired - Lifetime
- 2002-11-15 EP EP09151501A patent/EP2179723A1/en not_active Withdrawn
- 2002-11-15 WO PCT/KR2002/002140 patent/WO2003041691A1/en not_active Ceased
- 2002-11-15 IL IL16199802A patent/IL161998A0/xx unknown
- 2002-11-15 CN CNB028270886A patent/CN1283233C/zh not_active Expired - Fee Related
- 2002-11-15 JP JP2003543578A patent/JP4263100B2/ja not_active Expired - Fee Related
-
2004
- 2004-05-14 IL IL161998A patent/IL161998A/en not_active IP Right Cessation
- 2004-05-17 US US10/848,535 patent/US7985309B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| IL161998A0 (en) | 2005-11-20 |
| KR100456273B1 (ko) | 2004-11-10 |
| KR20030039947A (ko) | 2003-05-22 |
| JP2005517047A (ja) | 2005-06-09 |
| EP2179723A1 (en) | 2010-04-28 |
| CN1283233C (zh) | 2006-11-08 |
| US20050006401A1 (en) | 2005-01-13 |
| WO2003041691A1 (en) | 2003-05-22 |
| EP1455762B1 (en) | 2017-01-25 |
| US7985309B2 (en) | 2011-07-26 |
| CN1615125A (zh) | 2005-05-11 |
| EP1455762A4 (en) | 2008-07-09 |
| EP1455762A1 (en) | 2004-09-15 |
| IL161998A (en) | 2013-11-28 |
| HK1077744A1 (en) | 2006-02-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2005517047A (ja) | 酸と反応して二酸化炭素を発生させる固体状製剤及びその製造方法 | |
| ES2294511T3 (es) | Material poroso y procedimiento de produccion del mismo. | |
| CN101288659B (zh) | 一种胃内漂浮型微丸及其制备方法 | |
| JP5248469B2 (ja) | 口腔内速崩壊性医薬組成物およびその製造方法 | |
| MXPA02003450A (es) | Articulo elastico. | |
| JPS6035169B2 (ja) | 浸透式作用剤デイスペンサとその製法 | |
| JP2004043485A (ja) | 可融性担体を含有する医薬組成物およびその製造方法 | |
| JPH0586228B2 (ja) | ||
| EP2106811A2 (en) | Scaffold for tissue engineering and production method thereof | |
| CA1041905A (en) | Integral solid gel-lattice dosage form of high moisture content | |
| JP2024523472A5 (ja) | ||
| TWI324167B (en) | Formable, porous, chemiluminescent reactant composition and device therefor | |
| WO2007026180B1 (en) | Improvements in the stabilisation of biological materials | |
| CN106113365B (zh) | 一种聚乙烯醇海绵微针的制备方法 | |
| RU2190392C1 (ru) | Фармацевтическая композиция на основе доксазозина | |
| Ladola | Superporous hydrogel (SPH): A novel and advanced technique of oral controlled release drug delivery system | |
| GB2192128A (en) | Production of pharmaceutical unit dosage forms | |
| KR102313158B1 (ko) | 건강기능식품에 있어서 유효성분의 지속적인 방출을 제어할 수 있는 서방형 정제를 제조하기 위한 조성물 | |
| WO2005018602A2 (de) | Verfahren zur herstellung von brausegranulaten im vakuum | |
| KR102801471B1 (ko) | 발포성 과립의 제조 방법 | |
| KR101544943B1 (ko) | 모델링 팩용 정제 조성물 및 이를 이용한 모델링 팩의 제조방법 | |
| KR20190101110A (ko) | 마스크 비드 및 그 제조 방법 | |
| JP4387849B2 (ja) | テニスボールおよびその製造方法 | |
| CN105055325A (zh) | 一种硝苯地平长效缓释微丸及其制备方法 | |
| JP2001049023A (ja) | 発泡ポリスチレンを溶解する組成物、ポリスチレン成形体の製造方法及びポリスチレン成形材料の製造方法。 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051026 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20060215 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20060215 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080513 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080520 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080820 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080827 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20081120 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090113 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090210 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120220 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130220 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130220 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140220 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |