JP2017537814A - 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 - Google Patents
選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 Download PDFInfo
- Publication number
- JP2017537814A JP2017537814A JP2017525577A JP2017525577A JP2017537814A JP 2017537814 A JP2017537814 A JP 2017537814A JP 2017525577 A JP2017525577 A JP 2017525577A JP 2017525577 A JP2017525577 A JP 2017525577A JP 2017537814 A JP2017537814 A JP 2017537814A
- Authority
- JP
- Japan
- Prior art keywords
- scanner
- irradiation
- scanners
- structural
- individual
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/10—Processes of additive manufacturing
- B29C64/141—Processes of additive manufacturing using only solid materials
- B29C64/153—Processes of additive manufacturing using only solid materials using layers of powder being selectively joined, e.g. by selective laser sintering or melting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F10/00—Additive manufacturing of workpieces or articles from metallic powder
- B22F10/20—Direct sintering or melting
- B22F10/28—Powder bed fusion, e.g. selective laser melting [SLM] or electron beam melting [EBM]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F10/00—Additive manufacturing of workpieces or articles from metallic powder
- B22F10/30—Process control
- B22F10/36—Process control of energy beam parameters
- B22F10/366—Scanning parameters, e.g. hatch distance or scanning strategy
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F12/00—Apparatus or devices specially adapted for additive manufacturing; Auxiliary means for additive manufacturing; Combinations of additive manufacturing apparatus or devices with other processing apparatus or devices
- B22F12/40—Radiation means
- B22F12/49—Scanners
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/02—Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
- B23K26/06—Shaping the laser beam, e.g. by masks or multi-focusing
- B23K26/0604—Shaping the laser beam, e.g. by masks or multi-focusing by a combination of beams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/20—Apparatus for additive manufacturing; Details thereof or accessories therefor
- B29C64/264—Arrangements for irradiation
- B29C64/277—Arrangements for irradiation using multiple radiation means, e.g. micromirrors or multiple light-emitting diodes [LED]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/30—Auxiliary operations or equipment
- B29C64/386—Data acquisition or data processing for additive manufacturing
- B29C64/393—Data acquisition or data processing for additive manufacturing for controlling or regulating additive manufacturing processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y10/00—Processes of additive manufacturing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y30/00—Apparatus for additive manufacturing; Details thereof or accessories therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y50/00—Data acquisition or data processing for additive manufacturing
- B33Y50/02—Data acquisition or data processing for additive manufacturing for controlling or regulating additive manufacturing processes
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B26/00—Optical devices or arrangements for the control of light using movable or deformable optical elements
- G02B26/08—Optical devices or arrangements for the control of light using movable or deformable optical elements for controlling the direction of light
- G02B26/10—Scanning systems
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01S—DEVICES USING THE PROCESS OF LIGHT AMPLIFICATION BY STIMULATED EMISSION OF RADIATION [LASER] TO AMPLIFY OR GENERATE LIGHT; DEVICES USING STIMULATED EMISSION OF ELECTROMAGNETIC RADIATION IN WAVE RANGES OTHER THAN OPTICAL
- H01S3/00—Lasers, i.e. devices using stimulated emission of electromagnetic radiation in the infrared, visible or ultraviolet wave range
- H01S3/10—Controlling the intensity, frequency, phase, polarisation or direction of the emitted radiation, e.g. switching, gating, modulating or demodulating
- H01S3/101—Lasers provided with means to change the location from which, or the direction in which, laser radiation is emitted
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01S—DEVICES USING THE PROCESS OF LIGHT AMPLIFICATION BY STIMULATED EMISSION OF RADIATION [LASER] TO AMPLIFY OR GENERATE LIGHT; DEVICES USING STIMULATED EMISSION OF ELECTROMAGNETIC RADIATION IN WAVE RANGES OTHER THAN OPTICAL
- H01S3/00—Lasers, i.e. devices using stimulated emission of electromagnetic radiation in the infrared, visible or ultraviolet wave range
- H01S3/10—Controlling the intensity, frequency, phase, polarisation or direction of the emitted radiation, e.g. switching, gating, modulating or demodulating
- H01S3/102—Controlling the intensity, frequency, phase, polarisation or direction of the emitted radiation, e.g. switching, gating, modulating or demodulating by controlling the active medium, e.g. by controlling the processes or apparatus for excitation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F12/00—Apparatus or devices specially adapted for additive manufacturing; Auxiliary means for additive manufacturing; Combinations of additive manufacturing apparatus or devices with other processing apparatus or devices
- B22F12/90—Means for process control, e.g. cameras or sensors
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Mechanical Engineering (AREA)
- Toxicology (AREA)
- Health & Medical Sciences (AREA)
- Plasma & Fusion (AREA)
- Electromagnetism (AREA)
- General Health & Medical Sciences (AREA)
- Automation & Control Theory (AREA)
- Microelectronics & Electronic Packaging (AREA)
- General Physics & Mathematics (AREA)
- Powder Metallurgy (AREA)
Abstract
Description
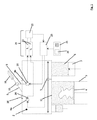
2 プロセスチャンバ
3 構造コンテナ
4 構造プラットフォーム
5 コーティング装置
6 構造材料
7 配量チャンバ
8 スキャナ
9 放射
10 放射源
11 構造材料層
15 ビームスプリッタ
20 捕捉ユニット
21 メモリ
22 比較装置
23 プロセッサ装置
25 入力装置
26 ディスプレイ
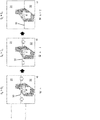
30 境界
31 スキャンフィールド
32 スキャンフィールド
Claims (9)
- 三次元的な物体を製造するための選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法であって、以下の方法ステップ:
−選択的なレーザ焼結装置又はレーザ溶融装置(1)を準備し、前記レーザ焼結装置又はレーザ溶融装置内において、複数の三次元的な物体が、放射により固化可能な粉体状の構造材料(6)の複数の層の連続的な固化によって、前記物体の各断面に対応する箇所において製造されることができ、準備された前記装置(1)が前記構造材料の複数の層を照射するための照射装置を含んでおり、該照射装置が、別々に作動可能で同時に前記構造材料を照射する複数のスキャナ(8a,8b)を備えていること
を有する前記方法において、
以下の方法ステップ:
−それぞれ個々の前記スキャナ(8a,8b)の照射時間及び/又はそれぞれ個々の前記スキャナ(8a,8b)によって捕捉される照射面を第1のステップにおいて別々に捕捉すること、並びに捕捉された照射時間及び/又は照射面をメモリするステップ;
−別々の前記各スキャナ(8a,8b)の前記照射時間及び/又は前記照射面を互いに比較するステップ;
−それぞれ個々の前記スキャナ(8a,8b)のための照射時間が互いにできる限り近似され、及び/又はそれぞれ個々の前記スキャナ(8a,8b)の照射面が平面に関してできる限り互いに一致するように、それぞれ個々の前記スキャナによって照射されるべき、構造材料層(11)の表面範囲を新たに設定するステップ
を有することを特徴とする方法。 - 後続の照射通過時に生じる前記各スキャナ(8a,8b)のための照射時間が少なくともほぼ同一であるように、1つ又は複数の構造材料層(11)の固化後にスキャンフィールド(31/32)の分割がそれぞれ動的に適合されることを特徴とする請求項1に記載の方法。
- 操作者が、構造過程の開始前に、前記スキャナ(8a,8b)の読み取り可能な制御データに基づき、前記各スキャナのための前記スキャンフィールド(31,32)の大きさの予備調整を行うことを特徴とする請求項1又は2に記載の方法。
- 前記各スキャナ(8a,8b)のための前記スキャンフィールド(31,32)が、インクリメンタルステップにおいて互いに適合されることを特徴とする請求項1〜3のいずれか1項に記載の方法。
- 前記スキャンフィールド(31,32)の間の境界(30)が直線であることを特徴とする請求項1〜4のいずれか1項に記載の方法。
- 前記各スキャナ(8a,8b)の全てについての照射時間又は照射面の比較によりスキャンフィールド−境界(30)の変位が生じない場合には、前記スキャンフィールド(31,32)間の前記境界(30)が変動することを特徴とする請求項1〜5のいずれか1項に記載の方法。
- 別のスキャナ(8a,8b)の前記スキャンフィールド(31,32)において1つのスキャナ(8a,8b)が、応力を低減する、照射部分の予備露光を行うことを特徴とする請求項1〜6のいずれか1項に記載の方法。
- 予備露光の露光時間がスキャンフィールド境界変位への影響を有さないことを特徴とする請求項1〜7のいずれか1項に記載の方法。
- 請求項1〜8のいずれか1項に記載の方法を実施するための装置、すなわち三次元的な物体を製造するためのレーザ焼結装置又はレーザ溶融装置(1)であって、以下の構成要素:
−前記装置(1)のプロセスチャンバ内に高さ方向へ変位可能な構造プラットフォーム(4)を有する構造コンテナ(3)が配置されており、前記構造プラットフォーム(4)の上方にはコーティング装置(5)が配置されており、該コーティング装置によって、配量チャンバ(7)からの構造材料(6)が前記構造コンテナ(3)の範囲において薄い層の形態で塗布可能であり;
−前記構造コンテナ(3)の上方には複数のスキャナ(8a,8b)が配置されており、構造材料層を選択的に固化するために、前記スキャナによって、1つ又は複数の放射源(10)の放射(9)が、プロセス制御されて前記構造材料層(11)へ向けられることが可能であること
を含む前記装置において、
電子的な補足ユニット(20)を有し、該補足ユニットによって、それぞれ個々の前記スキャナ(8a,8b)のための照射時間及び/又は照射ステップにおいてそれぞれ個々の前記スキャナ(8a,8b)によって捕捉される照射面が個別に補足され、電子的なメモリ(21)内にメモリされ;
電子的な比較装置(22)が設けられ、該比較装置によって、個々の前記スキャナ(8a,8b)のメモリされた照射時間の値及び/又は個々の前記スキャナ(8a,8b)の照射面の値が互いに比較可能であり;
プロセス装置(23)が設けられ、該プロセス装置が、前記比較装置(22)の出力部に接続されているとともに、個々の前記スキャナ(8a,8b)の照射時間の値又は照射面の値が異なる場合に、それぞれ個々の前記スキャナ(8a,8b)の照射時間及び/又は照射面が平面に関してできる限り一致されるように、それぞれ個々の前記スキャナ(8a,8b)によって照射されるべき表面範囲の新たな設定を演算すること
を特徴とする装置。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014016679.1 | 2014-11-12 | ||
| DE102014016679.1A DE102014016679A1 (de) | 2014-11-12 | 2014-11-12 | Verfahren und Vorrichtung zur Belichtungssteuerung einer selektiven Lasersinter- oder Laserschmelzvorrichtung |
| PCT/EP2015/075832 WO2016075026A1 (de) | 2014-11-12 | 2015-11-05 | Verfahren und vorrichtung zur belichtungssteuerung einer selektiven lasersinter- oder laserschmelzvorrichtung |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019104310A Division JP6873190B2 (ja) | 2014-11-12 | 2019-06-04 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017537814A true JP2017537814A (ja) | 2017-12-21 |
| JP6573670B2 JP6573670B2 (ja) | 2019-09-11 |
Family
ID=54705154
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017525577A Active JP6573670B2 (ja) | 2014-11-12 | 2015-11-05 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
| JP2019104310A Active JP6873190B2 (ja) | 2014-11-12 | 2019-06-04 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
| JP2021070165A Active JP7127896B2 (ja) | 2014-11-12 | 2021-04-19 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
Family Applications After (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019104310A Active JP6873190B2 (ja) | 2014-11-12 | 2019-06-04 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
| JP2021070165A Active JP7127896B2 (ja) | 2014-11-12 | 2021-04-19 | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 |
Country Status (7)
| Country | Link |
|---|---|
| US (3) | US10137633B2 (ja) |
| EP (2) | EP3363621B1 (ja) |
| JP (3) | JP6573670B2 (ja) |
| CN (2) | CN110239090B (ja) |
| DE (1) | DE102014016679A1 (ja) |
| ES (1) | ES2686793T5 (ja) |
| WO (1) | WO2016075026A1 (ja) |
Families Citing this family (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2546016B (en) | 2014-06-20 | 2018-11-28 | Velo3D Inc | Apparatuses, systems and methods for three-dimensional printing |
| DE102014016679A1 (de) | 2014-11-12 | 2016-05-12 | Cl Schutzrechtsverwaltungs Gmbh | Verfahren und Vorrichtung zur Belichtungssteuerung einer selektiven Lasersinter- oder Laserschmelzvorrichtung |
| JP2018535121A (ja) | 2015-11-06 | 2018-11-29 | ヴェロ・スリー・ディー・インコーポレイテッド | 熟達した3次元印刷 |
| US10207454B2 (en) | 2015-12-10 | 2019-02-19 | Velo3D, Inc. | Systems for three-dimensional printing |
| US20170239891A1 (en) | 2016-02-18 | 2017-08-24 | Velo3D, Inc. | Accurate three-dimensional printing |
| US11691343B2 (en) | 2016-06-29 | 2023-07-04 | Velo3D, Inc. | Three-dimensional printing and three-dimensional printers |
| WO2018005439A1 (en) | 2016-06-29 | 2018-01-04 | Velo3D, Inc. | Three-dimensional printing and three-dimensional printers |
| DE102016011801A1 (de) | 2016-09-30 | 2018-04-05 | Eos Gmbh Electro Optical Systems | Verfahren zum Kalibrieren einer Vorrichtung zum Herstellen eines dreidimensionalen Objekts und zum Durchführen des Verfahrens ausgebildete Vorrichtung |
| US20180095450A1 (en) | 2016-09-30 | 2018-04-05 | Velo3D, Inc. | Three-dimensional objects and their formation |
| US10661341B2 (en) | 2016-11-07 | 2020-05-26 | Velo3D, Inc. | Gas flow in three-dimensional printing |
| US20180186080A1 (en) | 2017-01-05 | 2018-07-05 | Velo3D, Inc. | Optics in three-dimensional printing |
| WO2018160807A1 (en) | 2017-03-02 | 2018-09-07 | Velo3D, Inc. | Three-dimensional printing of three dimensional objects |
| US10449696B2 (en) | 2017-03-28 | 2019-10-22 | Velo3D, Inc. | Material manipulation in three-dimensional printing |
| US10272525B1 (en) | 2017-12-27 | 2019-04-30 | Velo3D, Inc. | Three-dimensional printing systems and methods of their use |
| US10144176B1 (en) | 2018-01-15 | 2018-12-04 | Velo3D, Inc. | Three-dimensional printing systems and methods of their use |
| DE102018203233A1 (de) | 2018-03-05 | 2019-09-05 | MTU Aero Engines AG | Belichtungsverfahren, Herstellungsverfahren und Vorrichtung zum selektiven Laserschmelzen |
| US10695867B2 (en) | 2018-03-08 | 2020-06-30 | General Electric Company | Controlling microstructure of selected range of layers of object during additive manufacture |
| US11426818B2 (en) | 2018-08-10 | 2022-08-30 | The Research Foundation for the State University | Additive manufacturing processes and additively manufactured products |
| EP3659784B1 (en) | 2018-11-28 | 2022-01-19 | Concept Laser GmbH | Method for additively manufacturing at least one three-dimensional object |
| JP7407832B2 (ja) | 2019-03-04 | 2024-01-04 | エスエルエム ソルーションズ グループ アーゲー | 制御方法、制御装置及び製造装置 |
| CA3148849A1 (en) | 2019-07-26 | 2021-02-04 | Velo3D, Inc. | Quality assurance in formation of three-dimensional objects |
| CN110398200B (zh) * | 2019-08-29 | 2024-10-11 | 四川智能创新铸造有限公司 | 一种铸钢件缺陷坡口的体积检测装置及其检测方法 |
| JP6892957B1 (ja) * | 2020-07-22 | 2021-06-23 | 株式会社ソディック | 積層造形方法および積層造形システム |
| CN117693407B (zh) | 2021-04-21 | 2025-05-23 | 尼康Slm方案股份公司 | 具有用于多束的负载平衡的粉末床熔融增材制造 |
| CN117320827A (zh) | 2021-05-07 | 2023-12-29 | 尼康Slm方案股份公司 | 用于增材制造设备的处理室和用于操作处理室的方法 |
| CN113715337B (zh) * | 2021-09-26 | 2023-10-27 | 上海联泰科技股份有限公司 | 控制装置、方法、3d打印方法及打印设备 |
| EP4239426A1 (en) | 2022-03-03 | 2023-09-06 | TRUMPF Additive Manufacturing Italia S.r.l. | Method and planning device for planning a locally selective irradiation of a working area, computer program, method and manufacturing device for additively manufacturing an object from a powder material |
| DE102022108550A1 (de) | 2022-04-08 | 2023-10-12 | Trumpf Laser- Und Systemtechnik Gmbh | Verfahren zur schichtweisen Fertigung einer Vielzahl von Objekten und entsprechendes Planungsverfahren, mit volumenbasierter Aufteilung der Objekte auf Teilbereiche der Bauplattform |
| DE102024109300A1 (de) * | 2024-04-03 | 2025-10-09 | TRUMPF Laser- und Systemtechnik SE | Verfahren zur schichtweisen Fertigung von Bauteilen, Fertigungsvorrichtung sowie Computerprogrammprodukt |
| DE102024109301A1 (de) * | 2024-04-03 | 2025-10-09 | TRUMPF Laser- und Systemtechnik SE | Verfahren zur schichtweisen Fertigung von Bauteilen, Fertigungsvorrichtung sowie Computerprogrammprodukt |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000313067A (ja) * | 1999-04-30 | 2000-11-14 | Teijin Seiki Co Ltd | 光学的立体造形方法および装置 |
| JP2007536598A (ja) * | 2004-05-05 | 2007-12-13 | サイン−トロニツク・アクチエンゲゼルシヤフト | 実質的に等しい量のエネルギーの伝送を可能にする方法 |
Family Cites Families (42)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4469442A (en) | 1982-01-11 | 1984-09-04 | Japan Crown Cork Co., Ltd. | Detecting irregularities in a coating on a substrate |
| US4555179A (en) | 1982-11-08 | 1985-11-26 | John Langerholc | Detection and imaging of objects in scattering media by light irradiation |
| US5574215A (en) * | 1994-03-01 | 1996-11-12 | James W. Bunger & Associates, Inc. | Method for determining thermodynamic and molecular properties in the liquid phase |
| US5615013A (en) * | 1995-06-27 | 1997-03-25 | Virtek Vision Corp. | Galvanometer and camera system |
| US5724140A (en) | 1996-10-28 | 1998-03-03 | Ford Motor Company | Method and apparatus for determining the quality of flat glass sheet |
| CA2252308C (en) | 1998-10-30 | 2005-01-04 | Image Processing Systems, Inc. | Glass inspection system |
| JP2000263650A (ja) * | 1999-03-16 | 2000-09-26 | Hitachi Ltd | 光造形装置 |
| JP4582894B2 (ja) | 2000-11-16 | 2010-11-17 | ナブテスコ株式会社 | 光学的立体造形装置及び造形方法 |
| JP2003080604A (ja) * | 2001-09-10 | 2003-03-19 | Fuji Photo Film Co Ltd | 積層造形装置 |
| DE102004009126A1 (de) * | 2004-02-25 | 2005-09-22 | Bego Medical Ag | Verfahren und Einrichtung zum Erzeugen von Steuerungsdatensätzen für die Herstellung von Produkten durch Freiform-Sintern bzw. -Schmelzen sowie Vorrichtung für diese Herstellung |
| US7151603B2 (en) | 2004-04-30 | 2006-12-19 | Samsung Electronics Co. Ltd. | Overhead transparency clarity simulator |
| DE102005024790A1 (de) | 2005-05-26 | 2006-12-07 | Eos Gmbh Electro Optical Systems | Strahlungsheizung zum Heizen des Aufbaumaterials in einer Lasersintervorrichtung |
| JP4916392B2 (ja) * | 2007-06-26 | 2012-04-11 | パナソニック株式会社 | 三次元形状造形物の製造方法及び製造装置 |
| US8666142B2 (en) * | 2008-11-18 | 2014-03-04 | Global Filtration Systems | System and method for manufacturing |
| KR20110138389A (ko) * | 2009-03-17 | 2011-12-27 | 우시 썬테크 파워 컴퍼니 리미티드 | 복수의 공동-위치된 복사선 공급원을 이용한 플레이트 조사 |
| US8229204B2 (en) | 2009-06-29 | 2012-07-24 | Ecolab Inc. | Optical processing of surfaces to determine cleanliness |
| DE102010041284A1 (de) * | 2010-09-23 | 2012-03-29 | Siemens Aktiengesellschaft | Verfahren zum selektiven Lasersintern und für dieses Verfahren geeignete Anlage zum selektiven Lasersintern |
| US8687472B1 (en) | 2011-11-08 | 2014-04-01 | Marvell International Ltd. | Method and apparatus for determining the cleanliness of a lens in an optical disc drive |
| FR2984779B1 (fr) * | 2011-12-23 | 2015-06-19 | Michelin Soc Tech | Procede et appareil pour realiser des objets tridimensionnels |
| GB201205591D0 (en) * | 2012-03-29 | 2012-05-16 | Materials Solutions | Apparatus and methods for additive-layer manufacturing of an article |
| CN103358555A (zh) * | 2012-03-30 | 2013-10-23 | 通用电气公司 | 用于激光快速成型加工设备的多束激光扫描系统及方法 |
| FR2993805B1 (fr) * | 2012-07-27 | 2014-09-12 | Phenix Systems | Dispositif de fabrication d'objets tridimensionnels par couches superposees et procede de fabrication associe |
| DE102012014840A1 (de) * | 2012-07-27 | 2014-01-30 | Cl Schutzrechtsverwaltungs Gmbh | Vorrichtung zur Herstellung dreidimensionaler Objekte durch sukzessives Verfestigen von Schichten |
| DE102012014839A1 (de) * | 2012-07-27 | 2014-01-30 | Cl Schutzrechtsverwaltungs Gmbh | Vorrichtung zur Herstellung dreidimensionaler Objekte |
| US8913251B2 (en) | 2012-08-27 | 2014-12-16 | Canon Kabushiki Kaisha | Estimating material properties using speckle statistics |
| CN102818538B (zh) | 2012-09-14 | 2014-09-10 | 洛阳兰迪玻璃机器股份有限公司 | 基于调制玻璃线结构激光图像的检测系统 |
| US8836936B2 (en) | 2013-02-05 | 2014-09-16 | Shenzhen China Star Optoelectronics Technology Co., Ltd | Inspecting device for detecting appearance of debris on a surface of a glass substrate, inspecting apparatus and method for conducting inspection |
| CN105188993A (zh) * | 2013-03-15 | 2015-12-23 | 麦特法布公司 | 用于增材制造装置的料盒和方法 |
| DE102013208651A1 (de) | 2013-05-10 | 2014-11-13 | Eos Gmbh Electro Optical Systems | Verfahren zum automatischen Kalibrieren einer Vorrichtung zum generativen Herstellen eines dreidimensionalen Objekts |
| ES2725889T3 (es) | 2013-06-10 | 2019-09-30 | Renishaw Plc | Aparato y método de solidificación selectiva por láser |
| KR20150115596A (ko) * | 2014-04-04 | 2015-10-14 | 가부시키가이샤 마쓰우라 기카이 세이사쿠쇼 | 3차원 조형 장치 및 3차원 형상 조형물의 제조 방법 |
| DE102014005916A1 (de) | 2014-04-25 | 2015-10-29 | Cl Schutzrechtsverwaltungs Gmbh | Vorrichtung zum Herstellen von dreidimensionalen Objekten |
| CN103978307B (zh) * | 2014-04-30 | 2015-08-05 | 中国科学院化学研究所 | 一种用于精确控温的高分子材料紫外激光3d打印方法及装置 |
| WO2016007526A1 (en) | 2014-07-08 | 2016-01-14 | Particle Measuring Systems, Inc. | Active filtration system for controlling cleanroom environments |
| DE102014016679A1 (de) | 2014-11-12 | 2016-05-12 | Cl Schutzrechtsverwaltungs Gmbh | Verfahren und Vorrichtung zur Belichtungssteuerung einer selektiven Lasersinter- oder Laserschmelzvorrichtung |
| DE102016209933A1 (de) * | 2016-06-06 | 2017-12-07 | Eos Gmbh Electro Optical Systems | Vorrichtung und Verfahren zum generativen Herstellen eines dreidimensionalen Objekts |
| DE102017105056A1 (de) * | 2017-03-09 | 2018-09-13 | Cl Schutzrechtsverwaltungs Gmbh | Vorrichtung zur additiven Herstellung dreidimensionaler Objekte |
| US11135773B2 (en) * | 2017-06-23 | 2021-10-05 | Applied Materials, Inc. | Additive manufacturing with multiple mirror scanners |
| EP3548218A4 (en) * | 2017-08-01 | 2019-12-04 | Sigma Labs, Inc. | SYSTEMS AND METHOD FOR MEASURING EMITTED THERMAL ENERGY DURING OPERATION FOR GENERATIVE MANUFACTURING |
| US10710307B2 (en) * | 2017-08-11 | 2020-07-14 | Applied Materials, Inc. | Temperature control for additive manufacturing |
| EP3636415B1 (en) | 2018-10-12 | 2023-01-04 | Concept Laser GmbH | Apparatus for additively manufacturing three-dimensional objects |
| EP3656539B1 (en) | 2018-11-21 | 2023-05-03 | Concept Laser GmbH | Irradiation device for an apparatus for additively manufacturing three-dimensional objects |
-
2014
- 2014-11-12 DE DE102014016679.1A patent/DE102014016679A1/de active Pending
-
2015
- 2015-11-05 US US15/526,711 patent/US10137633B2/en active Active
- 2015-11-05 EP EP18166334.5A patent/EP3363621B1/de active Active
- 2015-11-05 CN CN201910355834.7A patent/CN110239090B/zh active Active
- 2015-11-05 EP EP15801125.4A patent/EP3218168B2/de active Active
- 2015-11-05 JP JP2017525577A patent/JP6573670B2/ja active Active
- 2015-11-05 ES ES15801125T patent/ES2686793T5/es active Active
- 2015-11-05 WO PCT/EP2015/075832 patent/WO2016075026A1/de not_active Ceased
- 2015-11-05 CN CN201580061317.9A patent/CN107107467B/zh active Active
-
2018
- 2018-06-13 US US16/007,813 patent/US10836103B2/en active Active
-
2019
- 2019-06-04 JP JP2019104310A patent/JP6873190B2/ja active Active
-
2020
- 2020-10-16 US US17/072,137 patent/US11945159B2/en active Active
-
2021
- 2021-04-19 JP JP2021070165A patent/JP7127896B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000313067A (ja) * | 1999-04-30 | 2000-11-14 | Teijin Seiki Co Ltd | 光学的立体造形方法および装置 |
| JP2007536598A (ja) * | 2004-05-05 | 2007-12-13 | サイン−トロニツク・アクチエンゲゼルシヤフト | 実質的に等しい量のエネルギーの伝送を可能にする方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US11945159B2 (en) | 2024-04-02 |
| JP2019137075A (ja) | 2019-08-22 |
| JP2021112916A (ja) | 2021-08-05 |
| JP6873190B2 (ja) | 2021-05-19 |
| ES2686793T5 (es) | 2024-09-16 |
| CN110239090A (zh) | 2019-09-17 |
| US20210101333A1 (en) | 2021-04-08 |
| EP3363621B1 (de) | 2023-05-03 |
| EP3218168B1 (de) | 2018-06-13 |
| EP3363621A1 (de) | 2018-08-22 |
| US10836103B2 (en) | 2020-11-17 |
| EP3218168B2 (de) | 2024-03-06 |
| JP6573670B2 (ja) | 2019-09-11 |
| CN107107467A (zh) | 2017-08-29 |
| EP3218168A1 (de) | 2017-09-20 |
| ES2686793T3 (es) | 2018-10-19 |
| US10137633B2 (en) | 2018-11-27 |
| CN107107467B (zh) | 2019-03-29 |
| US20180370128A1 (en) | 2018-12-27 |
| WO2016075026A1 (de) | 2016-05-19 |
| CN110239090B (zh) | 2021-07-02 |
| JP7127896B2 (ja) | 2022-08-30 |
| US20170320264A1 (en) | 2017-11-09 |
| DE102014016679A1 (de) | 2016-05-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6573670B2 (ja) | 選択的なレーザ焼結装置又はレーザ溶融装置を露光制御するための方法及び装置 | |
| CN105358310B (zh) | 用于对用于以生成方式制造三维物体的设备进行自动校准的方法 | |
| US20220203451A1 (en) | Machine control for additive manufacturing process and apparatus | |
| CN108472870B (zh) | 用于校准用于制造三维物体的设备的方法 | |
| US20180207750A1 (en) | Systems and methods for additive manufacturing in-build assessment and correction of laser pointing accuracy for multiple-laser systems | |
| CN110382143B (zh) | 用于增材制造系统的成像设备以及监测和检查增材制造部件的方法 | |
| JP5015326B2 (ja) | 三次元物体の製造方法 | |
| US9399321B2 (en) | Method and apparatus for producing three-dimensional objects | |
| US10792861B2 (en) | Method for manufacturing a three-dimensional object | |
| EP2926980A1 (en) | Laminate molding equipment and laminate molding method | |
| JP2012522661A (ja) | 照射装置の校正方法および校正装置 | |
| US20150375456A1 (en) | Systems and methods for monitoring a melt pool using a dedicated scanning device | |
| EP3672783A1 (en) | System and methods for fabricating a component using a consolidating device | |
| US10661552B2 (en) | Systems and methods for advanced additive manufacturing | |
| US11015923B2 (en) | Measuring device and fabricating apparatus | |
| US10882135B2 (en) | Apparatus for additively manufacturing of three-dimensional objects | |
| JP2010223950A (ja) | 光学式変位計 | |
| CN109895395B (zh) | 用于添加式地制造三维物体的设备 | |
| JP2011080971A (ja) | Ct装置 | |
| CN115256938A (zh) | 理想辐射参数测试方法、系统、3d打印方法及打印设备 | |
| JP2020142498A (ja) | 造形装置、造形システムおよび補正方法 | |
| US20230234135A1 (en) | Planning device and method for planning a locally selective irradiation of a work region using an energy beam, computer program product for carrying out such a method, manufacturing device having such a planning device, and method for the additive manufacture of a component from a powder material | |
| CN119300934A (zh) | 用于校准用于生产三维工件的设备的照射装置的方法 | |
| JP2010197112A (ja) | 光学式変位計 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171108 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181003 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20181213 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190206 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20190329 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190411 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20190507 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190604 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20190612 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190716 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190813 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6573670 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |