JP2005297340A - ポリオレフィン系樹脂押出発泡体の製造方法 - Google Patents
ポリオレフィン系樹脂押出発泡体の製造方法 Download PDFInfo
- Publication number
- JP2005297340A JP2005297340A JP2004116421A JP2004116421A JP2005297340A JP 2005297340 A JP2005297340 A JP 2005297340A JP 2004116421 A JP2004116421 A JP 2004116421A JP 2004116421 A JP2004116421 A JP 2004116421A JP 2005297340 A JP2005297340 A JP 2005297340A
- Authority
- JP
- Japan
- Prior art keywords
- foam
- shrinkage
- polyolefin resin
- agent
- weight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Landscapes
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
Abstract
【課題】体積回復性が良好でかつ短期間で可燃性発泡ガスを空気等の無機ガスに置換することができるポリオレフィン系樹脂発泡体の提供。
【解決手段】ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、25℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせるポリオレフィン系樹脂押出発泡体の製造方法。
【選択図】選択図なし
【解決手段】ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、25℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせるポリオレフィン系樹脂押出発泡体の製造方法。
【選択図】選択図なし
Description
本発明は、ポリオレフィン系樹脂押出発泡体に残留する可燃性発泡剤の、空気等の不活性ガスへの置換を容易にしたポリオレフィン系樹脂押出発泡体の製造方法に関する。
特許文献1では、ガスの樹脂に対する透過速度を調整する添加剤(以降、収縮防止剤と記載)として、熱可塑性樹脂へ長鎖脂肪酸とポリオールの部分エステルや脂肪酸アミドを配合する事により、発泡剤の樹脂に対する透過性を低下させ、熟成期間中の発泡体収縮を防いでいる。このため発泡体内部には、発泡剤が長期に渡り残留する。
一方押出発泡体の製造に用いられる発泡剤は、近年フロン系発泡剤から炭化水素系発泡剤に切り替えられてきている。炭化水素系発泡剤は可燃性のガスである事から、発泡体内部に発泡剤が残留していると、火源が近くにある場合、発泡体が着火・燃焼する可能性が高まる。この問題を解決する方法として高温下で発泡体を長期間保存し発泡体内部の発泡剤濃度を安全な濃度まで低下させる方法が一般的にとられているが、製造業者は長期間製品を出荷出来ない状況におかれることもある。
一方押出発泡体の製造に用いられる発泡剤は、近年フロン系発泡剤から炭化水素系発泡剤に切り替えられてきている。炭化水素系発泡剤は可燃性のガスである事から、発泡体内部に発泡剤が残留していると、火源が近くにある場合、発泡体が着火・燃焼する可能性が高まる。この問題を解決する方法として高温下で発泡体を長期間保存し発泡体内部の発泡剤濃度を安全な濃度まで低下させる方法が一般的にとられているが、製造業者は長期間製品を出荷出来ない状況におかれることもある。
発泡体中に残存する可燃性発泡剤を空気等の不燃性の無機ガスと置換する時間を短縮する方法として、発泡体を製造後にその表面から穿孔を施す方法(特許文献2)がある。しかしながら、特許文献2の方法では発泡剤の逸散性を高めるために孔の幅を大きく、あるいは孔の間隔を小さくした場合、発泡剤の急激な逸散により発泡体気泡内部の圧力が低下し、その結果体積収縮が大きくなり、充分な体積回復が得られなくなるという問題があった。又、孔を開ける事により吸水率が高くなるため、断熱材等に使用した場合断熱性能が低下する問題がある。
特許第2137721号公報
特許第3431141号公報
本発明は、発泡剤として可燃性ガスを使用した押出発泡による発泡体の製造方法において、短期間で可燃性発泡ガスを空気等の無機ガスに置換することができ、かつ、充分に体積回復が可能な熱可塑性樹脂発泡体およびその製造方法を提供することを目的とする。
本発明者等は、発泡体の気泡膜表面に存在する収縮防止剤の層に幅0.1μmより大きい割れを生じさせることで上記課題が解決されることを見出し、本発明をなすに至った。
すなわち、本発明は、下記の通りである。
1)ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、25℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
2)ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、40℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
3)ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量合割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、発泡体の気泡膜に応力を加えることで発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
4)収縮防止剤が、パルミチン酸モノグリセライドの重量割合が80重量%以上であることを特徴とする1)から3)に記載のポリオレフィン系樹脂押出発泡体の製造方法。
5)ポリオレフィン系樹脂押出発泡体の収縮が押出発泡後最大となる時期より後に発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とする、1)〜4)に記載のポリオレフィン系樹脂押出発泡体の製造方法。
6)1)〜5)に記載の製造方法により得られたポリオレフィン系樹脂押出発泡体。
本発明のポリオレフィン系樹脂押出発泡体の製造方法は、短期間で発泡体中の可燃性発泡ガスを空気等の無機ガスに置換することができ、かつ、充分な体積回復を可能とし、吸水率の低い押出発泡体を提供する。
本発明について、特にその好ましい実施態様を中心に、以下具体的に説明する。
本発明に用いられるポリオレフィン系樹脂とは、一般公知のポリオレフィン系樹脂と呼ばれるものならいずれを用いてもよい。例えば、高密度ポリエチレン、中密度ポリエチレン、低密度ポリエチレン、直鎖状低密度ポリエチレン、直鎖状超低密度ポリエチレン等のポリエチレン、ポリプロピレン、ポリブテン、エチレン−プロピレンブロック共重合体、エチレン−プロピレンランダム共重合体、エチレン−ブテンランダム共重合体、エチレン−ブテン−プロピレンランダム共重合体等が挙げられ、少なくとも1種類を樹脂中に含むものである。発泡性に優れ、大きな断面の発泡体が得られるという点で低密度ポリエチレンが、もっとも好ましい。ポリオレフィン系樹脂に、他種類樹脂を配合しても支障ないが、その場合ポリオレフィン系樹脂は全樹脂量の50重量%以上が好ましい。ポリオレフィン系樹脂と配合する他種類樹脂はポリオレフィン系樹脂と配合できるものならどんな樹脂でも支障はない。それらの配合量は樹脂全体の50重量%未満であり、ポリスチレン系樹脂などは40重量%以下がより好ましい。ポリスチレン系樹脂には、ポリスチレン、ハイインパクトポリスチレン等が用いられるが、樹脂に制限はない。また更にポリスチレン系樹脂を混合する場合には相溶性を上げるために水素添化されたスチレン−ブタジエンブロック共重合体を樹脂全体の20重量%以下混合するのがより好ましく、10重量%以下であればさらに好ましい。
本発明に用いられるポリオレフィン系樹脂とは、一般公知のポリオレフィン系樹脂と呼ばれるものならいずれを用いてもよい。例えば、高密度ポリエチレン、中密度ポリエチレン、低密度ポリエチレン、直鎖状低密度ポリエチレン、直鎖状超低密度ポリエチレン等のポリエチレン、ポリプロピレン、ポリブテン、エチレン−プロピレンブロック共重合体、エチレン−プロピレンランダム共重合体、エチレン−ブテンランダム共重合体、エチレン−ブテン−プロピレンランダム共重合体等が挙げられ、少なくとも1種類を樹脂中に含むものである。発泡性に優れ、大きな断面の発泡体が得られるという点で低密度ポリエチレンが、もっとも好ましい。ポリオレフィン系樹脂に、他種類樹脂を配合しても支障ないが、その場合ポリオレフィン系樹脂は全樹脂量の50重量%以上が好ましい。ポリオレフィン系樹脂と配合する他種類樹脂はポリオレフィン系樹脂と配合できるものならどんな樹脂でも支障はない。それらの配合量は樹脂全体の50重量%未満であり、ポリスチレン系樹脂などは40重量%以下がより好ましい。ポリスチレン系樹脂には、ポリスチレン、ハイインパクトポリスチレン等が用いられるが、樹脂に制限はない。また更にポリスチレン系樹脂を混合する場合には相溶性を上げるために水素添化されたスチレン−ブタジエンブロック共重合体を樹脂全体の20重量%以下混合するのがより好ましく、10重量%以下であればさらに好ましい。
本発明の発泡体に用いられる可燃性発泡剤は、主として一般に公知の可燃性発泡剤であるが、不燃性発泡剤を混合しても支障はない。可燃性発泡剤としては、例えばプロパン、n−ブタン、i−ブタン、n−ペンタン、i−ペンタン、ヘキサン等の脂肪族炭化水素や、シクロブタン、シクロペンタン等の環式脂肪族炭化水素や、クロロジフルオロエタン、ジフルオロエタン、メチルクロライド、エチルクロライド等のハロゲン化炭化水素等が上げられる。また不燃性の発泡剤としては、例えばトリクロロフルオロメタン、ジクロロジフルオロメタン、テトラフルオロエタン、ジクロロテトラフルオロエタン、メチレンクロライド等のハロゲン化炭化水素、炭酸ガス、窒素、ヘリウム、アルゴン等の無機ガスが挙げられる。これらの発泡剤は、単体で用いても良く、2種以上の発泡剤を混合して用いても良い。発泡剤としては、ブタンを使用するのが大断面の発泡体を得る事ができるので好ましい。ブタンを使用する場合、ブタンに占めるノルマルブタンの比率は65〜100重量%、好ましくは70〜100重量%である。ノルマルブタンの比率が65〜100重量%であると、発泡体からの発泡剤の逸散が速く、早期に発泡体内のガス濃度が、燃焼範囲下限濃度(1.8vol%)未満にまで低下し、発泡体が着火・燃焼する可能性を低減できる。発泡剤の添加量は、所定の密度に合せて調節されるが、ポリオレフィン系樹脂100重量部に対して2〜30重量部程度である。
本発明で用いる収縮防止剤は、パルミチン酸モノグリセライドを50重量%以上含んでいれば他の収縮防止剤と併用してもかまわない。例えば、脂肪酸と多価アルコールのエステル、脂肪酸アミド、アルキル脂肪酸アミド等と併用できる。脂肪酸としては、例えば、パルミチン酸、ラウリン酸、オレイン酸、ステアリン酸、ベヘン酸等が挙げられる。多価アルコールとしては、例えば、グリセリン、ジグリセリン、トリグリセリン、キシリット、マンニット、ソルビット、ソルビタン等が挙げられる。収縮防止剤の添加量はポリオレフィン系樹脂100重量部に対して0.3〜2重量部用いるのが好ましい。更に好ましくは0.5〜1重量部である。0.3重量部より少ないと体積回復性が悪くなる傾向にあり、2重量部を超えるとガス置換促進効果が悪くなる傾向にある。
押出発泡体は、発泡直後から発泡体の温度が下がること、及び発泡体から発泡剤が抜けることで時間経過とともに収縮が大きくなる、収縮が最大収縮となった後は、徐々に体積が回復する。収縮防止剤が発泡体の収縮を抑制するのは、収縮防止剤が、発泡体の気泡膜の表面に層状に存在する事で発泡剤が発泡体から抜ける速度を減速し、発泡体内に空気が流入する速度と発泡剤の抜ける速度をほぼ等しくするためだと言われている。本発明では、気泡膜表面の収縮防止剤の層に割れを生じさせることにより発泡剤の透過性が高まり発泡剤と空気の置換が早期に達成できる。
本発明で用いる収縮防防止剤であるパルミチン酸モノグリセライドは、収縮防止剤の中では分子量が小さく結晶化しやすい傾向がある。このため発泡直後は、気泡膜表面に層状に存在して発泡剤の透過性を抑制するが、時間経過と共に結晶化が進み収縮防止剤の層に割れが生じることで発泡剤の透過性が促進される。割れの大きさは、気泡膜表面を電子顕微鏡にて観察すると、幅0.1μm〜10μm程度の物が観察できるが、本発明の効果を得るには、割れの幅が0.1μm以上であれば良い。収縮防止剤の層に割れ発生を促進する手段としては、例えば、室温(25℃)以上の温度、より好ましくは40度以上の温度で発泡体を保持することで、収縮防止剤の結晶化が促進され、早期に収縮防止剤の層に割れが生じる。保持温度の上限は、発泡に用いた収縮防止剤の融点−3度である。発泡体を所定の温度で保持する方法としては、例えば、所定の温度に調節された倉庫等で保管することが挙げられる。又、発泡体の気泡膜に応力を加えることでも収縮防止剤の層に割れが発生するのを促進できる。発泡体の気泡膜に応力を加える方法としては、例えば、発泡体厚みよりも間隔の狭い2つのロールの間に発泡体を通過させることが挙げられる。加える応力は、発泡体の歪が20〜60%となる応力が好ましい。より好ましくは、発泡体の歪が、20〜40%となる応力である。歪が20%となる応力より小さいと割れが発生しにくく、歪が60%を超える応力であると体積回復性が悪くなる傾向にある。これらの方法は、単独で用いても、両方を併用しても良い。
収縮防止剤の層に割れを生じさせる時期は、発泡体の収縮が最大となった後であると収縮量が小さくなり体積回復性が良好となるので好ましい。割れを生じさせる時期を調節する手段としては、発泡体を保存する温度、応力を加える時期、パルミチン酸モノグリセライドの重量割合を調節することで達成出来る。例えば、発泡体を保存する温度を高くすると、われの発生時期を早くすることが出来る。又パルミチン酸モノグリセライドの重量割合を増加するとわれの発生時期を早くすることが出来る。
本発明においては、必要に応じて一般に使用されている気泡核形成剤を用いてもよい。この気泡核形成剤としては、例えば、タルクのような無機物質、ステアリン酸亜鉛のような脂肪酸の金属塩、あるいは押出機の温度で分解して分解ガスを発生するような化学発泡剤、またはその温度で反応して炭酸ガスを発生する酸とアルカリの混合物のようなものである。これらの気泡核形成剤を使用することで得られる発泡体のセルサイズの大きさを任意に制御することができる。
本発明においては、必要に応じて一般に使用されている気泡核形成剤を用いてもよい。この気泡核形成剤としては、例えば、タルクのような無機物質、ステアリン酸亜鉛のような脂肪酸の金属塩、あるいは押出機の温度で分解して分解ガスを発生するような化学発泡剤、またはその温度で反応して炭酸ガスを発生する酸とアルカリの混合物のようなものである。これらの気泡核形成剤を使用することで得られる発泡体のセルサイズの大きさを任意に制御することができる。
さらに、本発明においては必要に応じて、ポリオレフィン系樹脂に対し帯電防止剤、酸化防止剤、紫外線吸収剤、着色剤等の添加剤を添加することもできる。
本発明の発泡体の製造方法は、押出機内で樹脂と発泡剤及び収縮防止剤、必要に応じて気泡核形成剤等の添加剤を加圧下で溶融混練した後、適正な発泡温度まで冷却して得られた発泡性溶融混合物を押出機先端に取り付けたダイスを通して大気圧下に押し出して発泡させることによるものである。
本発明で得られる発泡体厚みは20mm以上80mm以下が好ましく、その厚み構成は単層または熱融着等による積層のいずれでも構わない。
本発明の発泡体の製造方法は、押出機内で樹脂と発泡剤及び収縮防止剤、必要に応じて気泡核形成剤等の添加剤を加圧下で溶融混練した後、適正な発泡温度まで冷却して得られた発泡性溶融混合物を押出機先端に取り付けたダイスを通して大気圧下に押し出して発泡させることによるものである。
本発明で得られる発泡体厚みは20mm以上80mm以下が好ましく、その厚み構成は単層または熱融着等による積層のいずれでも構わない。
本発明で得られる発泡体の独立気泡率は、好ましくは80〜100%、より好ましくは90〜100%である。独立気泡率が80%以上であると、緩衝包装材として充分な緩衝性能を発揮することができるとともに、発泡体内へ水が浸入しにくいため吸水率を低くすることができる。
本発明で得られる発泡体の密度は、好ましくは10〜100kg/m3、さらに好ましくは20〜70kg/m3である。密度が10〜100kg/m3であると、断熱材、浮き材、緩衝包装材用途として使用できる。また、セルサイズは、好ましくは0.3〜3.0mm、より好ましくは0.5〜2.5mmである。断熱材用途においては、セルサイズは小さいほど断熱性能がよいので好ましい。
本発明で得られる発泡体の密度は、好ましくは10〜100kg/m3、さらに好ましくは20〜70kg/m3である。密度が10〜100kg/m3であると、断熱材、浮き材、緩衝包装材用途として使用できる。また、セルサイズは、好ましくは0.3〜3.0mm、より好ましくは0.5〜2.5mmである。断熱材用途においては、セルサイズは小さいほど断熱性能がよいので好ましい。
以下、本発明を実施例に基づいて説明するが、本発明の内容をこれらの実施例に限定するものではない。実施例に示された値は次の方法により測定したものである。また、各種の評価、測定は下記の方法に拠った。
(1)体積回復性
押出発泡1分後に樹脂発泡体の長さを1000mmに切断し、当該発泡体の幅、厚み、長さを正確に測定し、それぞれの寸法を乗じて算出した発泡体の体積をVoとする。同樹脂発泡体を発泡1時間後から一定の温度で保存した後、発泡1週間後に再び各寸法を測定、それぞれの寸法を乗じて算出した体積をVとする。体積維持率(R)を次式によって算出し、その値を基に体積回復性を以下の基準で評価した。
R(%)=V/Vo×100
◎:R≧95(体積回復性が非常に優れ、製造時の寸法維持が非常に容易)
○:90≦R<95(体積回復性が優れ、製造時の寸法維持が容易)
×:R<90(体積回復性に乏しく、製造時の寸法維持が困難)
押出発泡1分後に樹脂発泡体の長さを1000mmに切断し、当該発泡体の幅、厚み、長さを正確に測定し、それぞれの寸法を乗じて算出した発泡体の体積をVoとする。同樹脂発泡体を発泡1時間後から一定の温度で保存した後、発泡1週間後に再び各寸法を測定、それぞれの寸法を乗じて算出した体積をVとする。体積維持率(R)を次式によって算出し、その値を基に体積回復性を以下の基準で評価した。
R(%)=V/Vo×100
◎:R≧95(体積回復性が非常に優れ、製造時の寸法維持が非常に容易)
○:90≦R<95(体積回復性が優れ、製造時の寸法維持が容易)
×:R<90(体積回復性に乏しく、製造時の寸法維持が困難)
(2)ガス置換促進効果
発泡1時間後から一定の温度で保存した樹脂発泡体を内径16mmのコルクボーラーを使用して厚み方向に円柱状に抜き出して試験片とする。この試験片の体積と重量をすばやく測定後、直ちに、内容積を測定したヘッドスペースボトル(ジーエルサイエンス社製)に入れ密封し、170℃で1.5時間加熱溶融させる。その後、ボトルを室温まで自然冷却後、該ボトル内のガスを分取、ガスクロマトグラフ(島津製作所製:GC−14B)にて分析した。予め既知のガス濃度測定より作成しておいた検量線と、試験片の体積、試験片の樹脂部分容積、ボトル内容積を用いて発泡体中の残存発泡剤濃度をn=3の平均で算出した。発泡体内残存発泡剤濃度と無機ガスとの置換促進効果は以下の基準で評価した。
◎:残存ブタン濃度が発泡後1週間の時点で燃焼範囲下限未満に到達
○:残存ブタン濃度が発泡後2週間の時点で燃焼範囲下限未満に到達
×:残存ブタン濃度が発泡後2週間の時点で燃焼範囲下限以上
(3)収縮防止剤の層の観察
発泡体を液体窒素中で凍結後、破壊により観察用気泡膜の切片を得る。得られた気泡膜の切片を、OsO4により固定し、走査型電子顕微鏡S−900(日立製作所製)で任意の切片10個について観察し、以下の基準で評価した。
○:収縮防止剤の層に幅0.1μmより大きい割れが5個以上の切片に存在する
×:収縮防止剤の層に幅0.1μmより大きい割れが5個以上の切片で観察されない
発泡体を液体窒素中で凍結後、破壊により観察用気泡膜の切片を得る。得られた気泡膜の切片を、OsO4により固定し、走査型電子顕微鏡S−900(日立製作所製)で任意の切片10個について観察し、以下の基準で評価した。
○:収縮防止剤の層に幅0.1μmより大きい割れが5個以上の切片に存在する
×:収縮防止剤の層に幅0.1μmより大きい割れが5個以上の切片で観察されない
(4)発泡体の独立気泡率
ASTM−D2856に記載されているエアーピクノメーター法(東京サイエンス(株)製、空気比較式比重計1000型使用)により測定し、n=5の平均で算出した。
ASTM−D2856に記載されているエアーピクノメーター法(東京サイエンス(株)製、空気比較式比重計1000型使用)により測定し、n=5の平均で算出した。
(5)発泡体のセルサイズ
発泡体の中央部から試験片をカットし、カット面に発泡体の押出方向、幅方向、厚み方向に沿ってL(mm)の直線を引き、これらの直線に接触している気泡の数を数え、次式により押出方向、幅方向、厚み方向のセルサイズを算出し、更に3方向の平均値をセルサイズとした(グリッドライン法)。
セルサイズ(mm)=1.626×L/気泡数
発泡体の中央部から試験片をカットし、カット面に発泡体の押出方向、幅方向、厚み方向に沿ってL(mm)の直線を引き、これらの直線に接触している気泡の数を数え、次式により押出方向、幅方向、厚み方向のセルサイズを算出し、更に3方向の平均値をセルサイズとした(グリッドライン法)。
セルサイズ(mm)=1.626×L/気泡数
[実施例1]
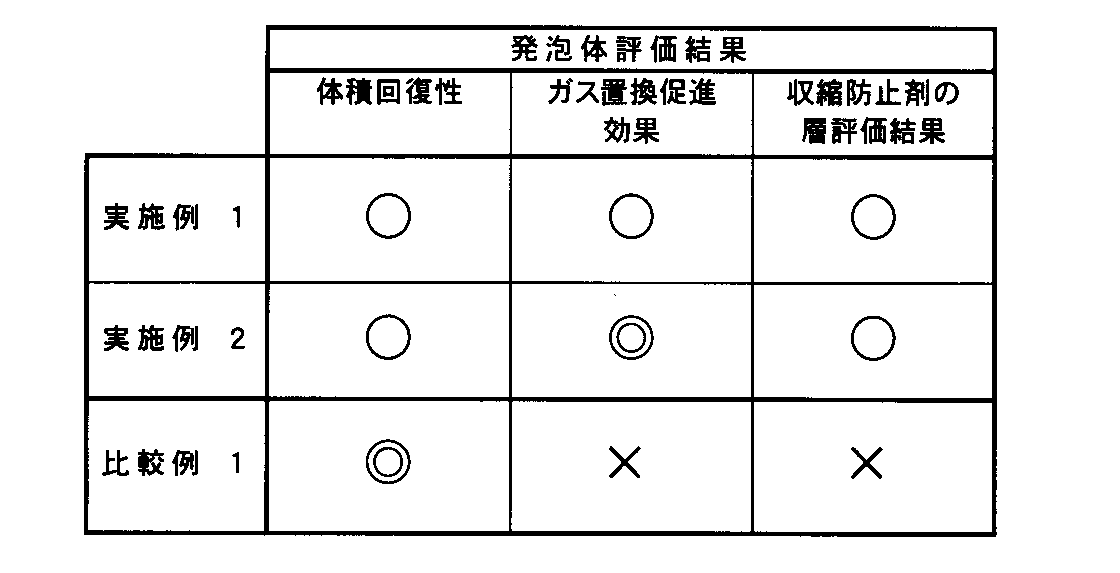
150mmのバレル内径を有するスクリュー型押出機の供給領域に900kg/時間の速度で、低密度ポリエチレン(密度0.921g/cm3、MI=2.9g/10分)、及び樹脂100重量部に対し、気泡調整剤としてタルク1.5重量部と収縮防止剤としてパルミチン酸モノグリセライド(純度90%、融点73℃)0.6重量部ともに供給した。押出機のバレル温度を190℃〜210℃に調整し、押出機の先端に取り付けた発泡剤注入口から発泡剤としてノルマルブタン(燃焼範囲下限値:1.8vol%)をこの樹脂100重量部に対し6.8重量部を圧入し、当該溶融樹脂組成物と混合して発泡性溶融混合物とした。この発泡性溶融混合物を押出機の出口に取り付けた冷却装置で108℃まで冷却した後、約3.4mmの平均厚みと約215mm幅の開口部形状を有するオリフィスプレートより、常温、大気圧下の雰囲気中に連続的に押し出して発泡させ、樹脂発泡体の引き取り速度を調整しながら成形して、厚み62mm、幅600mm、長さ1000mm、セルサイズ1.1mm、密度38kg/m3、独立気泡率95%の板状樹脂発泡体を得た。この発泡体を発泡1時間後から40℃の環境下で保存し、体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
150mmのバレル内径を有するスクリュー型押出機の供給領域に900kg/時間の速度で、低密度ポリエチレン(密度0.921g/cm3、MI=2.9g/10分)、及び樹脂100重量部に対し、気泡調整剤としてタルク1.5重量部と収縮防止剤としてパルミチン酸モノグリセライド(純度90%、融点73℃)0.6重量部ともに供給した。押出機のバレル温度を190℃〜210℃に調整し、押出機の先端に取り付けた発泡剤注入口から発泡剤としてノルマルブタン(燃焼範囲下限値:1.8vol%)をこの樹脂100重量部に対し6.8重量部を圧入し、当該溶融樹脂組成物と混合して発泡性溶融混合物とした。この発泡性溶融混合物を押出機の出口に取り付けた冷却装置で108℃まで冷却した後、約3.4mmの平均厚みと約215mm幅の開口部形状を有するオリフィスプレートより、常温、大気圧下の雰囲気中に連続的に押し出して発泡させ、樹脂発泡体の引き取り速度を調整しながら成形して、厚み62mm、幅600mm、長さ1000mm、セルサイズ1.1mm、密度38kg/m3、独立気泡率95%の板状樹脂発泡体を得た。この発泡体を発泡1時間後から40℃の環境下で保存し、体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
[実施例2]
実施例1と同一の方法で得た板状樹脂発泡体を発泡1時間後から40度の環境で保存し、発泡後2日目に発泡体の厚み方向に歪率40%の圧縮を加えた。圧縮後は、再度40℃の環境で保存し体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
実施例1と同一の方法で得た板状樹脂発泡体を発泡1時間後から40度の環境で保存し、発泡後2日目に発泡体の厚み方向に歪率40%の圧縮を加えた。圧縮後は、再度40℃の環境で保存し体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
[比較例1]
収縮防止剤としてステアリン酸モノグリセライド0.6重量部を使用した以外は、実施例1と同一の方法で得た板状樹脂発泡体を発泡1時間後から40℃の環境で保存し、体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
収縮防止剤としてステアリン酸モノグリセライド0.6重量部を使用した以外は、実施例1と同一の方法で得た板状樹脂発泡体を発泡1時間後から40℃の環境で保存し、体積回復性及びガス置換促進効果の評価を行なった。その結果を表1に示す。
本発明は、発泡剤として可燃性ガスを使用した押出発泡による発泡体の製造方法において、短期間で可燃性発泡ガスを空気等の無機ガスに置換することができ、かつ、充分に体積回復が可能なポリオレフィン系樹脂発泡体の製造の分野で好適に利用出来る。又、吸水率が低く、断熱材分野に好適に利用できる。
Claims (6)
- ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、25℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
- ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、40℃以上の温度で発泡体を保持することで、発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
- ポリオレフィン系樹脂、可燃性発泡剤、及びパルミチン酸モノグリセライドが重量割合で50重量%以上含まれる収縮防止剤を押出機中で溶融混練して得られる溶融ゲルを低圧領域に押出して発泡体を得た後、発泡体の気泡膜に応力を加えることで発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とするポリオレフィン系樹脂押出発泡体の製造方法。
- 収縮防止剤が、パルミチン酸モノグリセライドの重量割合が80重量%以上であることを特徴とする請求項1から請求項3に記載のポリオレフィン系樹脂押出発泡体の製造方法。
- ポリオレフィン系樹脂押出発泡体の収縮が押出発泡後最大となる時期より後に発泡体気泡膜表面に存在する該収縮防止剤の層に幅0.1μmより大きい割れを生じさせることを特徴とする、請求項1〜請求項4に記載のポリオレフィン系樹脂押出発泡体の製造方法。
- 請求項1〜請求項5に記載の製造方法により得られたポリオレフィン系樹脂押出発泡体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004116421A JP2005297340A (ja) | 2004-04-12 | 2004-04-12 | ポリオレフィン系樹脂押出発泡体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004116421A JP2005297340A (ja) | 2004-04-12 | 2004-04-12 | ポリオレフィン系樹脂押出発泡体の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005297340A true JP2005297340A (ja) | 2005-10-27 |
Family
ID=35329482
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004116421A Pending JP2005297340A (ja) | 2004-04-12 | 2004-04-12 | ポリオレフィン系樹脂押出発泡体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005297340A (ja) |
-
2004
- 2004-04-12 JP JP2004116421A patent/JP2005297340A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU735544B2 (en) | A short time frame process for producing extruded closed cell low density propylene polymer foams | |
| US9714330B2 (en) | Method of manufacturing polystyrene foam with polymer processing additives | |
| JP4077745B2 (ja) | ポリオレフィン系樹脂型内発泡成形体 | |
| JP2011225641A (ja) | ポリスチレン系樹脂押出発泡体およびその製造方法 | |
| US20140187656A1 (en) | Method of manufacturing polystyrene foam with polymer processing additives | |
| JPH0867758A (ja) | ポリプロピレン系樹脂発泡体およびその製法 | |
| WO2001051550A1 (en) | Foamable composition using high density polyethylene | |
| US20070090552A1 (en) | Method of manufacturing polystyrene foam with polymer processing additives | |
| JP5044589B2 (ja) | ポリフッ化ビニリデン系樹脂発泡粒子、及びポリフッ化ビニリデン系樹脂発泡粒子成形体 | |
| JP5563442B2 (ja) | 低溶解度ヒドロフルオロカーボン含有アルケニル芳香族発泡体 | |
| EP1308475B1 (en) | Physically foamed fine cellular polyethylene foam | |
| JP2005297341A (ja) | ポリオレフィン系樹脂押出発泡体の製造方法 | |
| JP2004307662A (ja) | 結晶性ポリ乳酸系樹脂発泡体の製造方法 | |
| JP2006077218A (ja) | 熱可塑性樹脂押出発泡体及びその製造方法 | |
| JP4791016B2 (ja) | ポリオレフィン系樹脂押出発泡体 | |
| JP7229754B2 (ja) | 無架橋ポリエチレン系樹脂押出発泡ボードおよびその製造方法 | |
| JP3888944B2 (ja) | スチレン系樹脂発泡シートの製造方法 | |
| JP4756957B2 (ja) | 押出発泡体 | |
| JP4101684B2 (ja) | スチレン系樹脂発泡板及びその製造方法 | |
| JP2005126568A (ja) | ガス調整剤及びそれを用いた熱可塑性樹脂発泡体 | |
| JP2007039601A (ja) | 押出発泡体 | |
| JP2004352840A (ja) | 低着火性オレフィン系樹脂押出発泡体の製造方法 | |
| JP3721109B2 (ja) | スチレン系樹脂発泡体とその製造方法 | |
| JPH0711039A (ja) | 無架橋ポリエチレン系樹脂発泡体及びその製造方法 | |
| JP2004352839A (ja) | オレフィン系樹脂押出発泡体 |