JP2005290397A - 鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法 - Google Patents
鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法 Download PDFInfo
- Publication number
- JP2005290397A JP2005290397A JP2004102595A JP2004102595A JP2005290397A JP 2005290397 A JP2005290397 A JP 2005290397A JP 2004102595 A JP2004102595 A JP 2004102595A JP 2004102595 A JP2004102595 A JP 2004102595A JP 2005290397 A JP2005290397 A JP 2005290397A
- Authority
- JP
- Japan
- Prior art keywords
- steel
- shape memory
- nbc
- memory alloy
- added
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 49
- 239000010959 steel Substances 0.000 title claims abstract description 49
- 229910001285 shape-memory alloy Inorganic materials 0.000 title claims abstract description 32
- 238000000034 method Methods 0.000 title claims abstract description 26
- 238000005304 joining Methods 0.000 title claims abstract description 24
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 title abstract description 22
- 229910052742 iron Inorganic materials 0.000 title abstract description 10
- 238000011084 recovery Methods 0.000 claims abstract description 39
- 238000012545 processing Methods 0.000 claims description 21
- 238000005096 rolling process Methods 0.000 claims description 21
- 230000032683 aging Effects 0.000 claims description 17
- 229910018643 Mn—Si Inorganic materials 0.000 claims description 15
- 238000010438 heat treatment Methods 0.000 claims description 15
- 229910052758 niobium Inorganic materials 0.000 claims description 6
- 230000006835 compression Effects 0.000 claims description 5
- 238000007906 compression Methods 0.000 claims description 5
- 239000012535 impurity Substances 0.000 claims description 3
- 238000005554 pickling Methods 0.000 claims description 3
- 230000015572 biosynthetic process Effects 0.000 claims description 2
- 238000005242 forging Methods 0.000 claims description 2
- 238000000265 homogenisation Methods 0.000 claims description 2
- 238000000465 moulding Methods 0.000 claims 1
- 229910045601 alloy Inorganic materials 0.000 description 14
- 239000000956 alloy Substances 0.000 description 14
- 230000008569 process Effects 0.000 description 12
- 238000012549 training Methods 0.000 description 12
- 239000000463 material Substances 0.000 description 11
- 230000009466 transformation Effects 0.000 description 11
- 238000003466 welding Methods 0.000 description 9
- 238000011282 treatment Methods 0.000 description 8
- 230000008901 benefit Effects 0.000 description 5
- 230000000694 effects Effects 0.000 description 5
- 230000008859 change Effects 0.000 description 4
- 238000012360 testing method Methods 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 230000006872 improvement Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000003446 memory effect Effects 0.000 description 3
- 230000000704 physical effect Effects 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- 230000009471 action Effects 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 238000005553 drilling Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 238000011160 research Methods 0.000 description 2
- 230000035882 stress Effects 0.000 description 2
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 206010037660 Pyrexia Diseases 0.000 description 1
- HZEWFHLRYVTOIW-UHFFFAOYSA-N [Ti].[Ni] Chemical compound [Ti].[Ni] HZEWFHLRYVTOIW-UHFFFAOYSA-N 0.000 description 1
- 229910052786 argon Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 229910001873 dinitrogen Inorganic materials 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 229910052748 manganese Inorganic materials 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 229910001000 nickel titanium Inorganic materials 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 229910021652 non-ferrous alloy Inorganic materials 0.000 description 1
- 238000011056 performance test Methods 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000009864 tensile test Methods 0.000 description 1
- 239000013585 weight reducing agent Substances 0.000 description 1
Images






Landscapes
- Connection Of Plates (AREA)
- Insertion Pins And Rivets (AREA)
- Heat Treatment Of Articles (AREA)
Abstract
【課題】 特定の鉄系形状記憶合金を用いた理想的な鋼構造物等における鉄骨接合法を提供する。
【解決手段】 特定の鉄系形状記憶合金を用いて室温下での僅かな歪付与でかつ低温での形状回復作業で高能率、高精度な接合を実現した。
【選択図】 図7
【解決手段】 特定の鉄系形状記憶合金を用いて室温下での僅かな歪付与でかつ低温での形状回復作業で高能率、高精度な接合を実現した。
【選択図】 図7
Description
本発明は、鋼構造物等における鉄骨接合法、詳しくは、従来の形状記憶合金に比べて著しく形状回復能に優れ、安価で高強度を有する鉄系形状記憶合金で製したビスまたはリベットまたはボルト体等を、鉄骨の柱−柱、柱−梁の接合、またはプレート同志等の接合の接合媒体として介装させ、その優れた形状記憶合金の形状回復作用により強固な接合を実現するとした鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法に関する。
鋼構造物等の接合にあっては、ネジ、ボルト類では、ネジ類自体の加工も含めて、部品や構造物自体にも加工を施さねばならず工作上の工程の省略にさらに改善の余地があり、さらに機械的振動によって生ずるネジ・ボルトの締め付け力のゆるみは、特殊な手段を用いない限り、完全に阻止することはなかなか難しい。かかる事情から、特に、現場鉄骨接合にあっては、溶接が主流である。
しかし、溶接にあっては、その材料の一部を溶融点以上にまで加熱して再度凝固させるという特徴を有しているために、例えば、鋼などのように、各種熱処理により特性を付与された材料は、溶接部ではその特性を失うことになり、溶接われ及びじん性劣化などの問題点を生ずるようになる。
そこで、接合部の品質を向上させたり、溶接施工を省力化して工期短縮とコストダウンを図るために、溶接に替わる現場鉄骨接合技術の開発が強く望まれ、従来からニッケル−チタン合金や銅合金製の形状記憶合金継手の形状回復作用を利用したものが多く提案されているが、いずれの場合も、下記のような問題点があり、構造材料の接合としては実用化されていない。
a)材料高価であること、形状回復力や合金の強度が小さいので大きな力がかかる構造材料の接合には使えないこと。
b)わずかな温度変化により形状が変化する(変態/逆変態温度が接近している)ため締結しても温度が変化すると歪みが生じること。
c)これらの非鉄合金が鉄骨と接触すると異種金属接触腐食が生じること。
上記の材料高価、異種金属接触腐食のネックを解消したものとして、Fe−20%MnをベースにC、Si、Alを微量混入の鋼を用いたところの「部分的形状記憶効果を有する鋼を素材とする鋼構造物等に継手用部材を室温で予め加工して塑性変形歪を付与しておき、次いで該部材を継手の所定位置に組み込み固定したのち、前記鋼の変態点以上に加熱することを特徴とする鋼構造物等の継手の接合法。」の提案がある。
特許出願公告 昭62−9762号公報
形状記憶合金を用いて、現場接合をするについての作業性の評価は、種々の点に及び検討されるが、上記の特許文献1の場合にあっては、以下の難点が指摘される。
すなわち、その実施例1の記載からは、
a)用いている鋼が第1表よりMn量20%前後とされているが、この含有量からこのものではトレーニングが5回以上必要となり、非常に手間がかかると言う不利がある。
b)同じく鋼の配合から、上記のトレーニングをしたにもかかわらず、形状回復、回復力が限定された程度のものとなる。
c)鋼の変態温度(Ms)、逆変態温度(As)が、公報の第1図中に現れているが、両表の差は小さい(Mn含有量からも推定可)。よって、温度の揺らぎにより形状変化が生じやすく、締結部の緩み、ガタツキを起こし易い。
a)用いている鋼が第1表よりMn量20%前後とされているが、この含有量からこのものではトレーニングが5回以上必要となり、非常に手間がかかると言う不利がある。
b)同じく鋼の配合から、上記のトレーニングをしたにもかかわらず、形状回復、回復力が限定された程度のものとなる。
c)鋼の変態温度(Ms)、逆変態温度(As)が、公報の第1図中に現れているが、両表の差は小さい(Mn含有量からも推定可)。よって、温度の揺らぎにより形状変化が生じやすく、締結部の緩み、ガタツキを起こし易い。
また、実施例2の記載からは、形状記憶処理に800℃に加熱することが必要とされているが、800℃のような高温で合金を変形させる場合、合金の酸化を防ぐため、大気中でなく不活性ガス(例えば、窒素ガス、アルゴンガス)中で行うか、あるいは真空チャンバー中で行う必要があるが、量産設備では技術的に不可能なので、実際には大気中で圧延などで変形し、表面のスケールを除去(研磨、酸洗など)するので、寸法に誤差が生じる。
さらに、800℃で所定のサイズに変形させたのち室温まで冷却させると熱膨張変化によりサイズが縮むので、寸法誤差が生じる。
さらに、800℃で所定のサイズに変形させたのち室温まで冷却させると熱膨張変化によりサイズが縮むので、寸法誤差が生じる。
本発明は、上記の如き従来の事情に鑑みなされたもので、より作業性に優れる鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法の提供を課題とする。
本発明は、Mn:15〜40重量%、Si:3〜15重量%、Cr:0〜20重量%、Ni:0〜20重量%、Nb:0.1〜1.5重量%、C:0.01〜0.2重量%を含み、残部Fe及び不可避的不純物として、Cu:3重量%以下、Mo:2重量%以下、Al:10重量%以下、Co:30重量%以下、N:5000ppm以下を含み、NbとCの原子比が、1.0〜1.2の範囲であって、室温、または、500℃〜800℃の温度範囲で5〜40%加工したのち、400℃〜800℃の温度範囲でかつ1分〜2時間時効加熱処理することによりNbC炭化物を析出させたところのNbC添加Fe−Mn−Si系形状記憶合金からなる、ビスまたはリベットまたはボルト体を、室温で4〜8%軸部の断面積を収縮させ、これを鋼構造物接合部材間に穿孔の孔に装着ののち、100〜600℃に加熱する形状回復作業にて、軸部の断面膨張または長さ収縮を生じさせ、鉄骨間の接合をするとしたものである。
その意義は、以下の通りである。すなわち、Fe−Mn−Si系形状記憶合金が提案、発明されて以来久しいが、その利用状況は、未だ充分に活用されているとは言えず、実用化段階に至っているとはいえない状況にあった。その最大の原因は、この合金はトレーニングといわれる特殊な加工熱処理をしなければ、十分な形状記憶効果を示さないことにあるものであった。ここにトレーニングとは、室温で2〜3%の変形を施した後、逆変態点以上の600℃近傍で加熱するという処理を数回以上繰り返す形状記憶加工操作を指すものである。上記事情に鑑み、近年、本出願人のグループにいおいて鋭意研究した結果、Fe−Mn−Si系形状記憶合金にNbとC元素を少量添加し適当な時効熱処理により、微細なNbC炭化物を析出させることによって煩雑なトレーニング加工操作なしでも十分良好な形状記憶効果を示すことを見出し、本出願人は、特開2001−226747号に特許出願をした。また、このNbC添加合金について、その加工熱処理手段を本出願人グループがさらに鋭意研究を進めた結果、このNb、C添加のFe−Mn−Si系形状記憶合金は、これを500〜800℃の温度範囲で加工した後時効すると更に優れた形状記憶特性が得られることを発見し、これについても特開2003−105438号、特開2003−277827号に特許出願をした。
さらに、本出願人はこれで満足をせずに更に改善点を追求した。
つまり、500〜800℃という高温での加熱処理を要する点において依然として問題が残っており、そこに使い難さがあったことは否めないものであった。
これを極力低い温度での加工でも形状記憶特性を発現することができないものか、鋭意研究を重ねた結果、室温での加工でも形状記憶特性が顕著であり、充分に前示目的を達成することが出来ることを見出した。
すなわち、Nb、Cを添加してなるFe−Mn−Si系形状記憶合金を室温で加工し、次いで加熱時効処理してNbC炭化物を析出させるという基本的な操作を適用するだけで、その合金の形状記憶特性を発現できるという思いもよらない作用効果が奏せられることを見出したのである。
これを特願2002−367062号に出願した。
この出願では、実施例にFe−28Mn−6Si−5Cr−0.53Nb−0.06C合金(数値は、重量%)を溶製準備し、その得られた形状記憶合金の形状記憶特性が、室温で圧延加工後、400〜1000℃の温度範囲で1分〜2時間の加熱による時効処理を行うことによって形状記憶性がいかに改善されるかを示している。
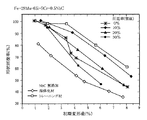
すなわち、図1は、時効のみを施した場合(圧延率0%)と室温で10%、20%、30%圧延した場合の形状回復率の違いを示したグラフである。時効処理は、いずれも800℃で10分間行った。比較のためにNbCを添加していないFe−28Mn−6Si−5Cr合金について、焼鈍したままの試料と5回トレーニングした試料の結果も示してある。横軸は室温における引っ張り変形による変形量(%)であり、縦軸の形状回復率(%)は試料を600℃に加熱した場合の伸びの回復率である。400℃まで加熱した場合もこれとほぼ同一の形状回復率が得られる。この実験において用いた試料片は、厚さ0.6mm、幅1〜4mm、長さ(ゲージ長)15mmに調製した試験片を用いて行った。
すなわち、図1は、時効のみを施した場合(圧延率0%)と室温で10%、20%、30%圧延した場合の形状回復率の違いを示したグラフである。時効処理は、いずれも800℃で10分間行った。比較のためにNbCを添加していないFe−28Mn−6Si−5Cr合金について、焼鈍したままの試料と5回トレーニングした試料の結果も示してある。横軸は室温における引っ張り変形による変形量(%)であり、縦軸の形状回復率(%)は試料を600℃に加熱した場合の伸びの回復率である。400℃まで加熱した場合もこれとほぼ同一の形状回復率が得られる。この実験において用いた試料片は、厚さ0.6mm、幅1〜4mm、長さ(ゲージ長)15mmに調製した試験片を用いて行った。
この図からわかるように、10%の圧延した試料はその形状記憶回復率は、5回トレーニングしたNbC無添加の合金と比べると、同程度かやや劣っている程度のものとなっている。実用的に必要な変形量は約4%であるが、この変形量においても約90%の形状記憶回復率を示していることは、実用合金として使用可能なことを強く示唆している。これと同じ形状回復率をNbC無添加の通常のFe−Mn−Si基形状記憶合金で得るために少なくとも5回のトレーニングが必要であることを考えるとその作用効果は優れていると言える。圧延率が高くなり、20%となると無加工(時効のみ)の場合と形状回復率は殆ど同じか少し良くなる程度である。さらに圧延率が30%になると時効のみの場合よりも、初期歪みの大きいところでは逆に経常回復率が悪くなることを示している。
これに対して、実用上重要な形状記憶特性の一つである形状回復力は、図2に示す通り室温で20%圧延、30%圧延後、時効処理をした資料の方が著しく向上している。図2はその形状回復力向上の程度を時効のみの場合(圧延率0%)及び室温で10%圧延後時効処理をした場合と比較して示しているものである。横軸の回復歪がゼロのときの回復力は、室温で引っ張り変形した後そのまま両端を固定して逆変態温度以上に加熱し、その後再び室温に戻したときの発生応力を意味する。また、回復歪が例えば2%のときの回復力は、歪が2%回復した後に両端を固定して測定した発生応力を意味するものである。室温で与えた初期の歪は4〜6%で試験を行った。なお、その際用いた試験片は、第1図の結果を得るのに用いたものと同一の試料を用いた。なお、図2において、横軸の回復歪は、実用例でいえば、パイプの締結部品に使用した場合には、パイプと締結部品(形状記憶合金)との許容されるクリーアランスの程度を直径に対する割合(%)で表わしたものと対応する。この形状回復力は圧延率が高いところで著しく向上している。室温での圧延率が20〜30%ではその回復歪が0%のところで310MPa、2%の回復歪でも200MPaの回復力が得られる。また、10%の圧延率の場合でも、トレーニングした場合と全く同じの形状回復力が得られることが分かった。すなわち、この図の結果から圧延率0%、圧延率10%に比し、高圧延率(20%、30%)の場合は形状回復力が著しい増大がみられることが理解される。なお、図2には比較のため、NbC無添加の溶体化試料及び5回トレーニングした試料の形状回復力を示したが、その回復力は本発明の態様によるものに比してかなり小さいことが分かった。
以上述べたように、この出願の発明では、Nb、Cを添加してなる特定の組成を有するFe−Mn−Si系形状記憶合金に対して、時効処理に先立って行われる加工処理を、特定の加工率の範囲であれば、室温で加工処理することによって可能とすることに初めて成功したものである。
つまり、上記特定合金の採用でもって、先ずは、室温で形状記憶特性の発現ができる利点を享受することとなるが、その他1回のトレーニングで形状記憶加工操作が済み得る利点、大なる形状回復量、形状回復力を享受し得る利点、形状記憶処理が室温で歪4〜8%の付与で済み得る利点等をも享受する。
本発明にあっては、この最終の室温加工以前の温間圧延であっても優位は損なわれることがない。
つまり、本発明ではたとえ温間圧延であっても、トレーニングよりも工程数がはるかに少なくて済むこと、トレーニングの場合、目的とする形状回復歪の方向とトレーニング処理中の加工の方向が一致しなければならないため最終製品の形状が制限されるが、そのように方位伝存性がない。
本発明にあっては、この最終の室温加工以前の温間圧延であっても優位は損なわれることがない。
つまり、本発明ではたとえ温間圧延であっても、トレーニングよりも工程数がはるかに少なくて済むこと、トレーニングの場合、目的とする形状回復歪の方向とトレーニング処理中の加工の方向が一致しなければならないため最終製品の形状が制限されるが、そのように方位伝存性がない。
しかして、本発明にあっては、以下の効果を奏する。
(1)鉄系形状記憶合金継手、鉄骨加工(穴あけ加工など)は工場加工できるので、これと前述の本発明の利点(優れた回復力)とが結ばれるために、高精度の現場接合ができ、構造物全体の品質が安定化する。
(2)溶接施工に比し、溶接施工と溶接管理の手間が省けるので、省力化によるコストダウンと工期短縮が可能となると共に、前記特許文献1に比し、変態逆変態温度差(Mn28%のものにあっては、変態温度―20℃以下、逆変態温度200℃以上)が大きく、温度の揺らぎによる形状変化がない。
(1)鉄系形状記憶合金継手、鉄骨加工(穴あけ加工など)は工場加工できるので、これと前述の本発明の利点(優れた回復力)とが結ばれるために、高精度の現場接合ができ、構造物全体の品質が安定化する。
(2)溶接施工に比し、溶接施工と溶接管理の手間が省けるので、省力化によるコストダウンと工期短縮が可能となると共に、前記特許文献1に比し、変態逆変態温度差(Mn28%のものにあっては、変態温度―20℃以下、逆変態温度200℃以上)が大きく、温度の揺らぎによる形状変化がない。
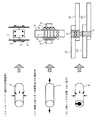
本発明が採用の上記の出願人開発の鉄系形状記憶合金でもって製する継手材料の軸部の断面形状が丸または四角またはC型等のビスまたはリベットまたはボルトの形状を有したもので、室温で歪4〜8%を付与するところの軸部の断面を収縮させたりまたは長さを伸展させるケースとしてのロッドの形状の特徴と期待される用途を図3の(1)〜(3)に示す。
用途の実例は、図4の(1)〜(3)に示される。
図中(1)は図3の(1)に該当し、本発明採用の鉄系形状記憶合金でボルト体1本を作り、スエージングで円周方向から圧縮力を加えたものを、鉄骨柱2,2間のスプライスプレート3の締結ボルトとして使用して、形状回復(膨張)でガタ付き無しの究極の締結を実現しようとする。ちなみに、この用途での性能テストは以下の通りのものとなった。
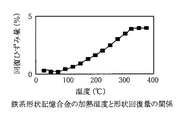
すなわち、図5a,bに示す如く、平行部の板厚20、板幅150mmのスプライスプレート3(材質:SN490鋼)2枚を介して鋼板同士を組合せた試験体を準備し、スプライスプレート3及び鋼板にそれぞれに直径27mmのボルト穴を加工精度直径27mm±1mm、計4箇所ずつ開けた。加熱温度による径方向の形状回復量が図6に示すような特性を有する鉄系形状記憶合金リベット1′(軸部の直径29mm)を作製し、室温にて20%の引張歪を付与して軸径を約直径25mmまで細くした。スプライスプレート3と鋼板の穴の位置を合わせ、そこに細くしたリベット1′を差込み、リベット1′を約300℃に加熱して、リベットの軸部を形状回復(膨張)させ、強固に締結させた。このようにして作製した継手試験体を用いて引張試験を行い、破断強度と破断位置を調べた。破断4は鋼板の平行部で生じ、破断荷重は168kNであった。なお、リベット1′接合部は健全であり、本発明の高強度継手の効果が確認された。究極のせん断能が得られる。
図4中(2)は、図3の(2)に該当し、柱5と鉄骨梁6,6との取り合いを支圧力と摩擦力とでもってなし遂げようとするものである。強力な締付け力を前提としている。ボルト体7に単軸引張に伴う垂直断面の圧縮変形を加えたもの(ネジ加工は後工程で施す)を鉄骨梁6の端板6′間に架配し、ナット8で締結し、しかる後に形状回復をさせる。ボルト孔の削孔精度が不可欠となる。
図4中(3)は、図3中の(3)に該当し、C型ロッド9に圧縮(曲げ変形)を加え、これをプレート10,10間のハト目結合に利用するものである。中実でないので軽量化が期し得る。
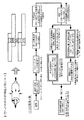
前記した図4の(1)〜(3)に示した鉄骨接合を本発明採用のMn:15〜40重量%、Si:3〜15重量%、Cr:0〜20重量%、Ni:0〜20重量%、Nb:0.1〜1.5重量%、C:0.01〜0.2重量%を含み、残部Fe及び不可避的不純物として、Cu:3重量%以下、Mo:2重量%以下、Al:10重量%以下、Co:30重量%以下、N:5000ppm以下を含み、NbとCの原子比が、1.0〜1.2の範囲であって、室温、または、500℃〜800℃の温度範囲で5〜40%加工したのち、400℃〜800℃の温度範囲でかつ1分〜2時間時効加熱処理することによりNbC炭化物を析出させたところのNbC添加Fe−Mn−Si系形状記憶合金よりなるビスまたはリベットまたはボルト体を、(溶解)−(鍛造・圧延・スエージング等による丸ビレット化)−(900℃〜1400℃での均一化熱処理)−(室温または500〜800℃、5〜40%加工)−(400〜1000℃、1分〜2時間時効加熱処理)−(室温下、4〜8%の軸断面圧縮)−(旋盤、酸洗等によるボルト体成型及びスケール除去)の工程で一貫製造するとしたところの一連の鉄骨接合工程を図7〜11に示す。各図中の「(1)主な製造工程」、「(2)その他の製造工程」中の「形状変形処理」の工程は、本発明以外の合金を用いる場合は、室温で歪みを与えたのち800℃に加熱するトレーニング工程が最低5回必要である。
本発明は、鋼構造物等における鉄骨接合において、溶接以上の効果を溶接の不具合を全く解消して提供するものとなるので、当該分野における作業性向上に寄与する。
1′ リベット
2 鉄骨柱
3 スプライスプレート
4 破断
5 柱
6 鉄骨梁
7 ボルト体
8 ナット
9 C型ロッド
10 プレート
2 鉄骨柱
3 スプライスプレート
4 破断
5 柱
6 鉄骨梁
7 ボルト体
8 ナット
9 C型ロッド
10 プレート
Claims (7)
- Mn:15〜40重量%、Si:3〜15重量%、Cr:0〜20重量%、Ni:0〜20重量%、Nb:0.1〜1.5重量%、C:0.01〜0.2重量%を含み、残部Fe及び不可避的不純物として、Cu:3重量%以下、Mo:2重量%以下、Al:10重量%以下、Co:30重量%以下、N:5000ppm以下を含み、NbとCの原子比が、1.0〜1.2の範囲であって、室温、または、500℃〜800℃の温度範囲で5〜40%加工したのち、400℃〜800℃の温度範囲でかつ1分〜2時間時効加熱処理することによりNbC炭化物を析出させたところのNbC添加Fe−Mn−Si系形状記憶合金からなる、ビスまたはリベットまたはボルト体を、室温で4〜8%軸部の断面積を収縮させ、これを鋼構造物接合部材間に穿孔の孔に装着ののち、100〜600℃に加熱する形状回復作業にて、軸部の断面膨張または長さ収縮を生じさせ、鉄骨間の接合をするとした鋼構造物等における鉄骨接合方法。
- NbC添加Fe−Mn−Si系形状記憶合金よりなるビスまたはリベットまたはボルト体の断面形状が、丸または四角またはC型であることを特徴とする請求項1記載の鉄骨接合方法。
- NbC添加Fe−Mn−Si系形状記憶合金よりなるビスまたはリベットまたはボルト体の軸部断面積の収縮が、スエージングまたは孔型圧延または軸方向の引張変形によってなされることを特徴とする請求項1または請求項2に記載の鉄骨接合方法。
- NbC添加Fe−Mn−Si系形状記憶合金よりなるボルト体を、鉄骨間のスプライスプレートの締結ボルトとして施工することを特徴とする、請求項1乃至3記載の鉄骨接合方法。
- NbC添加Fe−Mn−Si系形状記憶合金よりなるボルト体を、柱と鉄骨梁との取り合いを支圧力と摩擦力とで達成する締結ボルトへ施工することを特徴とする、請求項1乃至3記載の鉄骨接合方法。
- NbC添加Fe−Mn−Si系形状記憶合金よりなるC型リベット若しくはC型リベットとボルト体を、プレート間の締結ボルトへ施工することを特徴とする、請求項1乃至3記載の鉄骨接合方法。
- 請求項1乃至3で特定されたNbC添加Fe−Mn−Si系形状記憶合金よりなるビスまたはリベットまたはボルト体を、(溶解)−(鍛造・圧延・スエージング等による丸ビレット化)−(900℃―1400℃での均一化熱処理)−(室温または500〜800℃、5〜40%加工)−(400〜1000℃、1分〜2時間時効加熱処理)−(室温下、4〜8%の軸断面圧縮)−(旋盤、酸洗等によるボルト体成型及びスケール除去)の工程で製造するとした、NbC添加Fe−Mn−Si系形状記憶合金からなるビスまたはリベットまたはボルト体の一貫製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004102595A JP2005290397A (ja) | 2004-03-31 | 2004-03-31 | 鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004102595A JP2005290397A (ja) | 2004-03-31 | 2004-03-31 | 鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005290397A true JP2005290397A (ja) | 2005-10-20 |
Family
ID=35323667
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004102595A Pending JP2005290397A (ja) | 2004-03-31 | 2004-03-31 | 鉄系形状記憶合金を用いた鋼構造物等における鉄骨接合法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005290397A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015160173A1 (ko) * | 2014-04-17 | 2015-10-22 | 한국과학기술연구원 | 풀림 방지 나사 체결 구조 및 풀림 방지 나사 체결 구조 제조 방법 |
| WO2018047787A1 (ja) * | 2016-09-06 | 2018-03-15 | 国立大学法人東北大学 | Fe基形状記憶合金材及びその製造方法 |
| CN113930693A (zh) * | 2021-10-14 | 2022-01-14 | 哈尔滨工程大学 | 一种Fe-Mn-Al-Ni-Cu超弹性合金及其制备方法 |
-
2004
- 2004-03-31 JP JP2004102595A patent/JP2005290397A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015160173A1 (ko) * | 2014-04-17 | 2015-10-22 | 한국과학기술연구원 | 풀림 방지 나사 체결 구조 및 풀림 방지 나사 체결 구조 제조 방법 |
| WO2018047787A1 (ja) * | 2016-09-06 | 2018-03-15 | 国立大学法人東北大学 | Fe基形状記憶合金材及びその製造方法 |
| CN109477175A (zh) * | 2016-09-06 | 2019-03-15 | 国立大学法人东北大学 | Fe基形状记忆合金材料及其制造方法 |
| JPWO2018047787A1 (ja) * | 2016-09-06 | 2019-06-24 | 国立大学法人東北大学 | Fe基形状記憶合金材及びその製造方法 |
| CN109477175B (zh) * | 2016-09-06 | 2021-02-12 | 国立大学法人东北大学 | Fe基形状记忆合金材料及其制造方法 |
| US10920305B2 (en) | 2016-09-06 | 2021-02-16 | Tohoku University | Fe-based shape memory alloy material and method of producing the same |
| CN113930693A (zh) * | 2021-10-14 | 2022-01-14 | 哈尔滨工程大学 | 一种Fe-Mn-Al-Ni-Cu超弹性合金及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2169786C2 (ru) | Азотсодержащие сплавы на основе железа, обладающие свойствами демпфирования и эффектом памяти формы | |
| EP2226406B1 (en) | Stainless austenitic low Ni alloy | |
| KR101847667B1 (ko) | 고강도 알파/베타 티타늄 합금 패스너 및 패스너 스톡 | |
| EP1783235B1 (en) | Titanium-based alloy | |
| KR20090038030A (ko) | 강의 열 전도율을 세팅하는 방법, 공구강, 특히 열간 가공 공구강, 및 강 대상물 | |
| RU2270268C1 (ru) | Коррозионно-стойкая сталь и изделие из нее | |
| US6017274A (en) | Method of forming a fastener | |
| US20100021336A1 (en) | Ball pin and bushings composed of rust-resistant steel | |
| JP4049809B2 (ja) | 高強度鋼構造部材の温間加工 | |
| US11953047B2 (en) | Formed body of Cu—Al—Mn-based shape-memory alloy and method for producing same | |
| JP3357863B2 (ja) | 析出硬化型ステンレス鋼およびその製品の製造方法 | |
| JP3384515B2 (ja) | 高熱膨張鋼および高強度高熱膨張ボルト | |
| JPS60141823A (ja) | 非磁性エンドリングの製造方法 | |
| JP2656831B2 (ja) | 高強度ウエルドナットの製造方法 | |
| JPH1136041A (ja) | 冷間鍛造性及び遅れ破壊特性に優れた鋼及び高強度部材の製造方法 | |
| JPS6133899B2 (ja) | ||
| Bond et al. | Evaluation of Allvac® 718PLUS™ alloy in the cold worked and heat treated condition | |
| JP6610573B2 (ja) | 非調質低降伏比高張力厚鋼板およびその製造方法ならびに形鋼および構造体 | |
| US4281429A (en) | Method for making fasteners | |
| US20250059631A1 (en) | Alpha + beta titanium alloy shape and method for manufacturing the same | |
| US8070888B2 (en) | High strength formed article comprising hyperfine grain structure steel and manufacturing method of the same | |
| JP2004001075A (ja) | 溶接部の疲労強度に優れた鋼板の隅肉溶接方法および隅肉溶接継手 | |
| KR101665803B1 (ko) | 풀림방지 볼트용 선재, 풀림방지 볼트 및 그들의 제조방법 | |
| JP4453422B2 (ja) | ハイドロフォーム用チタン管とその製造方法とハイドロフォーム成形品 | |
| WO2018186321A1 (ja) | 低サイクル疲労特性に優れるFe-Mn-Si系合金鋳造材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070124 |
|
| A977 | Report on retrieval |
Effective date: 20090115 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20090317 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090728 |