EP4286586B1 - Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren - Google Patents
Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren Download PDFInfo
- Publication number
- EP4286586B1 EP4286586B1 EP22176226.3A EP22176226A EP4286586B1 EP 4286586 B1 EP4286586 B1 EP 4286586B1 EP 22176226 A EP22176226 A EP 22176226A EP 4286586 B1 EP4286586 B1 EP 4286586B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insert
- gap
- insulating
- repair
- rail
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B11/00—Rail joints
- E01B11/54—Electrically-insulating rail joints
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B31/00—Working rails, sleepers, baseplates, or the like, in or on the line; Machines, tools, or auxiliary devices specially designed therefor
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B11/00—Rail joints
- E01B11/02—Dismountable rail joints
- E01B11/10—Fishplates with parts supporting or surrounding the rail foot
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B2205/00—Electrical insulation of railway track parts
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B31/00—Working rails, sleepers, baseplates, or the like, in or on the line; Machines, tools, or auxiliary devices specially designed therefor
- E01B31/02—Working rail or other metal track components on the spot
- E01B31/18—Reconditioning or repairing worn or damaged parts on the spot, e.g. applying inlays, building-up rails by welding; Heating or cooling of parts on the spot, e.g. for reducing joint gaps, for hardening rails
Definitions
- the invention relates to a method for repairing a rolled rail insulation joint.
- the electrically conductive rails are often used as a transmission medium for electrical signals. This is the case, for example, with track circuits as track vacancy detection systems, where a section of track is detected as occupied because the rails are short-circuited by the wheel sets, which are also electrically conductive, and the electrical properties of the track circuits are thereby changed.
- the electrical conductivity of the rails must be interrupted at the track section boundaries. This is done by inserting an electrically insulating layer in the form of a solid insert between the boundary surfaces of the rail ends.
- Insulated joints such as US 5,503,331 or DE 31 08 339 C2 are exposed to high levels of wear due to the different material properties between the insulation and the rail and the high loads caused by the rail vehicles passing over them as well as the weather-related expansion or contraction of the rail.
- the rail head edges can cause bulges, known as over-rolling, to form, which lead to electrical short circuits between the rail sections to be insulated and thus destroy the insulating effect.
- the track vacancy detection system is faulty, so that regular operation on the line is no longer possible.
- the Overlapping can be removed using a suitable tool, such as an angle grinder with a cutting disc. In many cases, the entire insulation joint or parts of it are replaced at great expense.
- the insulating joint intermediate insert If the most cost-effective option is chosen, namely to remove the adjoining rail material including the deformed insulating layer, known as the insulating joint intermediate insert, using tools, a gap remains which has not been filled up to now or has only been filled up using short-lived makeshift methods such as hot glue. The short circuit is then eliminated, but metal chips caused by the wheel-rail system or rail grinding work can collect in the gap immediately or after a short time, which can lead to another short circuit. This also happens with previous methods because the insulating materials used are not weatherproof, among other things, and methods for introducing material-independent anchoring points into the existing intermediate insert are not yet known. Due to the strong vibrations in the insulating joint caused by the wheel rolling over it, the insulating material falls out to the side, meaning that the durability of previous methods is only short-lived.
- the lack of an insulating layer on the rail head encourages the ballast bed to roll over and sink, as no counterpressure can be built up against the wheel if the soft insulating layer is missing or is only temporary. This means that the edges of the opposite rail ends are subjected to very high loads in certain places, which then has a negative effect on the ballast substructure and, if the subsidence is high, clear noises in the form of "hammering" can be heard.
- a suitable repair method for this purpose which is still regarded as high quality, is known from the DE 10 2015 016 866 A1
- This well-known repair method for rolled insulation joints is characterized by the fact that it can be applied quickly and easily by maintenance staff without replacing the entire rolled insulation joint or parts of it, thus significantly extending the durability of the insulation joint.
- the present invention is now based on the object of further developing the method described above in such a way that the destroyed insulating layer can be completely and particularly durably restored without having to replace the entire insulating joint or parts thereof.
- the rolled rail material and the deformed insulating insert underneath are ground out and/or separated from the rail insulation joint in such a way that a gap is created that is the same width and thickness as the insulating insert and that is sufficient to absorb the forces of the insulating material to be introduced, into which a repair insert is inserted and then connected in a material and/or form-fitting manner to the remnants of the original insulating insert remaining in the gap and to the end faces of the rail ends that abut against the gap.
- a molded body made of open-pore composite material is used as the repair insert, which has an adhesive/binding strength with isocyanate-containing adhesives of more than 10 N/mm 2 .
- the rolled rail material and the deformed insulation layer underneath are preferably ground and/or cut out using suitable tools, for example an angle grinder with a cutting and sawing disk, in such a way that a gap is created that is appropriate in terms of width and thickness to the insulation insert and that is sufficient to absorb the forces of the insulating material to be introduced, whereby additional recesses are preferably made in the existing insulation layer using suitable tools, such as a cordless screwdriver with a drill after grinding, after which the contact surfaces that come into contact with the new insulation material are advantageously mechanically and/or chemically cleaned and the sides of the gap are sealed against the leakage of insulation material or the adhesive used for this purpose, a suitable (from the outset or at least after hardening) high-strength insulation material is introduced into the gap and any protruding New insulation material is adapted to the rail contour by grinding using a suitable tool.
- suitable tools for example an angle grinder with a cutting and sawing disk
- the upper edge of the old sawn-out insulation joint insert is preferably ground to an uneven depth, ideally chamfered on the sides at an angle > 45°, with the new insulation material being inserted into the resulting gap.
- a primer is preferably applied to the contact surfaces in order to improve the surface properties.
- a liquid insulating material is ideally introduced with a syringe, which hardens in a short time.
- the recesses which should also be present in liquid insulation material, are preferably made in the old insert in such a way that they are formed at opposite angles.
- the recesses in the old insert are preferably made using a suitable template.
- a seal is first attached, ideally with adhesive tape on the sides, and remains there as a permanent marking.
- the sealing material is also used as formwork.
- the process can also be used to completely or largely replace the old insulating joint interlayer.
- the sealing is carried out around the entire intermediate joint.
- holding devices for the new repair insert in the form of brackets, split pins or staples can also be used for anchoring.
- repair means that metal chips can no longer collect in or on a suppressed insulation joint, fewer faults occur than before, which reduces maintenance costs.
- the advantages achieved with the invention are that the insulating joint is even more resistant and less susceptible to wear and tear against rolling and short circuits caused by metal chips, the durability is increased and the maintenance costs of the insulating joints can be significantly reduced.
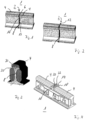
- Fig. 1 shows a section of a rail track 1 in the area of a so-called insulating joint 2.
- insulating joint 2 two adjacent rail elements 4 meet, whereby a reliable electrical insulation of the rail elements 4 from one another should be ensured for reasons of safe train control.
- the rail elements 4 are thus positioned at a distance from one another, forming an insulating gap 6.
- the insulating gap 6 is initially filled with an insulating insert 8, which is intended to ensure reliable insulation even during long operating times.
- the repair according to the invention described below is carried out.
- the insulation gap 6 and the deformed insulation insert 8 located therein are ground out using suitable tools such as an angle grinder with a cutting/saw disk so that a free-standing gap 12 is created that corresponds in thickness and width to the insulation insert and absorbs sufficient forces for the insulating material to be introduced, as shown in Fig. 2 is shown.
- the insulating insert 8 is only removed in its upper area, since experience has shown that the problem of rolling over only affects the upper area; the deeper areas of the insulating insert 8, however, remain intact and continue to provide the desired insulating effect.
- Fig. 3 shows the insulating insert 8 after this treatment step in perspective view.
- the insulating insert 8 is ideally chamfered on the sides at an angle > 45°, i.e. cut out at an angle, with the new insulating material later being inserted into the gap 12.
- the gap 12 is then prepared for the intended filling with new, temporarily liquid insulation material.
- the sides of the gap 12 are sealed against the leakage of insulation material or adhesive used for this purpose.
- the Fig. 4 The sealing template 14 shown in Fig. 5
- the sealing template 14 shown in perspective view is preferably made of non-conductive and non-adhesive material and has an inner side 16 that simulates the rail head contour.
- the two opposite sealing jaws 18 are connected by a web 22 provided with a filling slot 20.
- the sealing jaws 18 are provided with magnets 24 for temporary fixing to the rails 2, which in particular ensure the desired contact pressure on the rail and thus the sealing force.
- the magnets 24 also achieve a cleaning effect by absorbing any iron filings that may be in the vicinity, for example those generated by abrasion. This reduces the risk of a short circuit caused by the filings.
- the sealing template 14 is also provided with a drilling template 28 pivotably attached to the web 22 via a hinge 26, as shown in Fig. 6
- a suitable tool such as a cordless screwdriver with a drill and the drilling template 28 can be used to drill into the Fig. 3
- anchor holes 30, which are preferably aligned in pairs in opposite directions to each other at an offset angle. This is shown in the embodiment with folding mechanism in Fig. 6 , in which the drilling template insert 32 can be inserted into the filling slot 20 of the sealing template 14.
- This drilling template insert 32 is preferably made of insulating solid material, ideally of an environmentally friendly, easy-to-clean PLA or ABS that does not bond with the liquid insulation material or adhesive, the underside being designed in the shape of a rail contour and there being drill holes 34 on the top, and the drilling template insert 32 preferably having a locking plug insert 36.
- the drilling template insert 32 is ideally suited for making the anchor holes 30 in the old insulation insert 8.
- the contact surfaces that potentially come into contact with new insulation material or sealing material are then mechanically and/or chemically cleaned.
- a primer is preferably applied in addition to the cleaning.
- the sealing template 14 After the sealing template 14 has been attached, ideally made of a non-conductive, dirt and water repellent material that is heat-resistant up to 450 °C, in particular silicone type 3, which does not bond with the liquid insulation material or adhesive, and after the anchor holes 30 have been made in the old insulation insert 8, the insulation joint 2 is prepared for the actual repair.
- the resulting cavity in the insulation gap 6 is filled with new insulation material. This can be done either by "pouring" with liquid material, as may be provided for in the context of a quick repair, for example.
- a liquid insulating material can be used, which is filled into the resulting cavity using the sealing template 14 as formwork and hardens there.
- the insulating material also runs into the anchor holes 30; when it hardens, a fixing body is created which is held in position with a positive fit and is thus protected against unwanted displacement or falling out.
- any protruding new insulation material is ground down to the profile of the rail 1 using a suitable electric grinding tool, for example an angle grinder with a coarse abrasive fan disk, ideally with 40 grit for high grinding performance.
- a suitable electric grinding tool for example an angle grinder with a coarse abrasive fan disk, ideally with 40 grit for high grinding performance.
- other anchoring elements such as adhesives, anchor recesses, adhesive tape, etc. can be dispensed with if necessary.
- a (new) insulating repair insert 44 can be connected in this way to the (old) insulating layer 8 remaining in the rail joint.
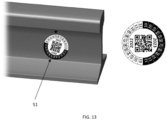
- Fig. 13 shows a seal 51, which is stuck to the rail flank of the insulated joint, ideally behind the iron tab, after the repair has been carried out, with the installation month shown facing upwards. This makes it possible to see when this insulated joint was repaired. In addition, the insulated joint is protected from the effects of the weather by the seal. Additional information such as a QR code on the seal as in Fig. 13 To see, additional information such as material properties, batch number, material numbers or other customer-specific information can be provided.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Machines For Laying And Maintaining Railways (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Reparatur eines überwalzten Schienenisolierstoßes.
- Bei Schienentransportwegen, wie z. B. bei der Eisenbahn, werden die elektrisch leitenden Schienen häufig auch als Übertragungsmedium für elektrische Signale verwendet. Dies ist z. B. bei Gleisstromkreisen als Gleisfreimeldeanlagen der Fall, wo ein Streckenabschnitt als belegt erkannt wird, weil durch die ebenfalls elektrisch leitenden Radsätze die Schienen kurzgeschlossen werden und sich dadurch die elektrischen Eigenschaften der angelegten Gleisstromkreise verändern. Um bestimmten Gleisabschnitten entlang der Strecke eigene Gleisstromkreise zuordnen zu können, muss die elektrische Leitfähigkeit der Schienen an den Gleisabschnittsgrenzflächen unterbrochen werden. Dies geschieht, indem eine elektrisch isolierende Schicht in Form einer festen Einlage zwischen den Grenzflächen der Schienenenden eingesetzt wird.
- Isolierstöße wie zum Beispiel aus
US 5,503,331 oderDE 31 08 339 C2 bekannt, sind aufgrund der unterschiedlichen Materialeigenschaften zwischen Isolierung und Schiene und den hohen Belastungen durch die überfahrenden Schienenfahrzeuge sowie der witterungsbedingten Ausdehnung bzw. Schrumpfung der Schiene, hohem Verschleiß ausgesetzt. - Des Weiteren können sich durch Verformung der Schienenkopfkanten Wülste, sogenannte Überwalzungen, bilden, die zu elektrischen Kurzschlüssen zwischen den zu isolierenden Schienenabschnitten führen und somit die Isolierwirkung zunichtemachen. In diesem Fall ist die Gleisfreimeldeanlage gestört, so dass kein Regelbetrieb mehr auf der Strecke möglich ist. Zur Beseitigung dieser Störung muss die Überwalzung durch geeignetes Werkzeug, wie zum Beispiel mittels Winkelschleifer mit Trennscheibe, entfernt werden. In vielen Fällen wird auch der komplette Isolierstoß oder Teile davon mit hohem Kostenaufwand getauscht.
- Wurde sich für die kostengünstigste Variante entschieden, das anstoßende Schienenmaterial inkl. der deformierten Isolierschicht, sogenannte Isolierstoß-Zwischeneinlage, mit Werkzeug zu beseitigen, bleibt eine Lücke zurück, die bisher nicht oder nur mittels kurzlebiger provisorischer Verfahren wie zum Beispiel mit Heißkleber wieder verfüllt wird. Der Kurzschluss ist dann beseitigt, jedoch können sich sofort bzw. nach kurzer Zeit gezeigt Metallspäne, verursacht durch das Rad-Schienen-System oder Schienenschleifarbeiten, in der Lücke sammeln, die erneut zu einem Kurzschluss führen können. Dies geschieht auch bei den bisherigen Verfahren, da die eingebrachten Isolierwerkstoffe u.a. nicht witterungsbeständig und Verfahren zur Einbringung von materialunabhängigen Verankerungspunkten in die bestehende Zwischeneinlage bisher nicht bekannt sind. Durch die starken Vibrationen im Isolierstoß, verursacht durch das überrollende Rad, fällt das eingebrachte Isoliermaterial zur Seite heraus, so dass die Haltbarkeit von bisherigen Verfahren nur von kurzer Dauer ist.
- Des Weiteren wird durch die fehlende Isolierschicht am Schienenkopf die Überwalzung und auch das Absenken des Schotterbetts begünstigt, da bei gänzlich fehlender oder provisorischer weicher Isolierschicht kein Gegendruck zum Rad aufgebaut werden kann. Das führt dazu, dass die Kanten der gegenüberliegenden Schienenenden punktuell sehr hoch belastet werden, welches sich dann auch negativ auf den Schotterunterbau auswirkt und bei hoher Absenkung auch eindeutige Geräusche in Form von "hämmern" hörbar sind.
- Es wurden deshalb Versuche unternommen, praktikable Reparaturverfahren zu entwickeln, um die entstehende Lücke nach Beseitigung der Überwalzung mit geeigneten Isoliermaterialien zu schließen und somit die Isolationsschicht wieder vollständig und dauerhaft herzustellen. Außerdem sollen die Verfahren idealerweise präventiv angewendet werden, sobald der Überwalzungsgrad einen kritischen Zustand erreicht hat. Die Voraussetzung ist gegeben, wenn bereits auf der Schiene befindliche Eisenspäne zu einem Kurzschluss der Gleisstromkreise führen können. Es wurde versucht, durch die Verwendung von neu entwickelten Isolier-Materialien mit hoher Druck- und Abriebfestigkeit wie z.B. Nano-Komposit-Verbundstoffe, zur Wiederherstellung der deformierten bzw. herausgetrennten Einlage die Überwalzung zu hemmen, wodurch sich die Liegezeit des nach dem erfindungsgemäßen Verfahren aufgearbeiteten Isolierstoßes erhöht.
- Ein hierfür geeignetes und unverändert als hochwertig angesehenes Reparaturverfahren ist aus der
DE 10 2015 016 866 A1 bekannt. Dieses bekannte Reparaturverfahren für überwalzte Isolierstöße zeichnet sich dadurch aus, dass es durch die Instandhaltungsmitarbeiter ohne den Tausch des ganzen überwalzten Isolierstoßes bzw. Teile davon schnell und einfach angewendet werden kann und damit die Haltbarkeit des Isolierstoßes erheblich verlängert. - Der vorliegenden Erfindung liegt nunmehr die Aufgabe zugrunde, das vorstehend beschriebene Verfahren dahingehend weiterzuentwickeln, dass die zerstörte Isolierschicht vollständig und ganz besonders langlebig wieder hergestellt werden kann, ohne den gesamten Isolierstoß oder Teile davon tauschen zu müssen.
- Diese Aufgabe wird erfindungsgemäß durch ein Verfahren mit den Merkmalen des Anspruchs 1 gelöst.
- Demnach wird das überwalzte Schienenmaterial und die darunter befindliche deformierte Isoliereinlage derart aus dem Schienenisolierstoß ausgeschliffen und/oder herausgetrennt, dass eine hinsichtlich Breite und Dicke der Isoliereinlage entsprechende, ausreichend für das einzubringende isolierende Material Kräfte aufnehmende Lücke entsteht, in die eine Reparatureinlage eingelegt und anschließend stoff- und/oder formschlüssig mit den in der Lücke verbliebenen Resten der ursprünglichen Isoliereinlage sowie mit den an die Lücke anstoßenden Stirnflächen der Schienenden verbunden wird, wobei als Reparatureinlage ein Formkörper aus offenporigem Verbundstoffmaterial verwendet wird, der eine Kleb-/Bindekraft mit Isocyanathaltigen Klebstoffen von über 10 N/mm2 aufweist.
- Die Reparatureinlage weist insbesondere folgende vorteilhafte Eigenschaften auf:
- mindestens 10 mm hoch und idealerweise in Schienenkopfkonturform ausgebildet,
- druck- und abriebfest mit einem E-Modul von vorzugsweise mindestens 3000 MPa,
- temperaturbeständig bis zu 120°C,
- stromisolierend, vorzugsweise mit einem Durchgangswiderstand von mindestens 1011 Ohm pro cm,
- witterungs- und UV-beständig,
- geringe Wasseraufnahme unter 2%,
- elastische Eigenschaften mit einer Bruchdehnung von mind. 20
- mit der Schiene verschleißend.
- Dabei wird bevorzugt das überwalzte Schienenmaterial und die darunter befindliche deformierte Isolationsschicht mittels geeigneter Werkzeuge zum Beispiel Winkelschleifer mit Trenn- und Sägescheibe so ausgeschliffen und/oder herausgetrennt, dass eine hinsichtlich Breite und Dicke der Isoliereinlage entsprechende, ausreichend für das einzubringende isolierende Material Kräfte aufnehmende Lücke entsteht, wobei bevorzugt zusätzliche Vertiefungen mittels geeigneter Werkzeuge wie zum Beispiel Akkuschrauber mit Bohrer nach dem Ausschleifen in die bestehende Isolationsschicht eingebracht werden, danach vorteilhafterweise eine mechanische und/oder chemische Reinigung der mit dem neuen Isolationsmaterial in Berührung kommende Kontaktflächen erfolgt und die Seiten der Lücke gegen das Auslaufen von Isolationsmaterial oder dafür verwendeten Klebstoff abgedichtet werden, ein geeignetes (von vornherein oder jedenfalls nach Aushärten) hochfestes Isolationsmaterial in die Lücke eingebracht wird und überstehendes neues Isoliermaterial an die Schienenkontur mittels geeignetem Werkzeug durch Abschleifen angepasst wird.
- Die Oberkante der alten ausgesägten Isolierstoßeinlage wird dabei vorzugsweise ungleichmäßig tief geschliffen, idealerweise an den Seiten mit einem Winkel > 45° angephast, wobei sich in die entstehende Lücke das neue eingebrachte Isolationsmaterial einfügt.
- Für das einzubringende Isolationsmaterial oder auch den Klebstoff wird vorzugsweise ein Haftgrundmittel auf die Kontaktflächen aufgetragen, um die Oberflächeneigenschaften zu verbessern.
- Für eine besonders schnelle Anwendung des Verfahrens wird ein flüssiges Isolationsmaterial idealerweise mit einer Spritze eingebracht, welches in kurzer Zeit aushärtet.
- Bei Einbringung eines festen Isolationsmaterials in die Lücke sollten sich vorteilhafterweise Ankeraussparungen an der Unterseite befinden, in das flüssiger Klebstoff beim Einkleben eindringen kann.
- Die Vertiefungen, die auch bei flüssigem Isolationsmaterial vorhanden sein sollten, sind vorzugsweise so in die alte Einlage eingebracht, dass sie entgegengesetzt winklig ausgebildet sind.
- Die Vertiefungen in der alten Einlage werden vorzugsweise mit einer passenden Schablone eingebracht.
- Zur Abdichtung und Vermeidung des Auslaufens des einzubringenden neuen Isolationsmaterials oder dafür notwendigen Klebstoff in die Lücke wird vorher eine Abdichtung, idealerweise mit Klebeband an den Seiten, befestigt und verbleibt dort als Dauer-Markierung.
- Zur Ausbildung des eingebrachten flüssigen Isolationsmaterials in Form der Schienenkontur wird das Abdichtungsmaterial gleichzeitig auch als Schalung verwendet.
- Das Verfahren kann auch verwendet werden, um die alte Isolierstoß-Zwischeneinlage komplett oder zum größten Teil zu ersetzen.
- Wird die Einlage zum größten Teil oder ganz ersetzt, erfolgt die Abdichtung um den kompletten Zwischenstoß.
- Statt der ausgebildeten Anker in den Vertiefungen durch Klebstoff oder neuem Isoliermaterial können auch Haltevorrichtungen für die neue Reparatureinlage in Form von Bügeln, Splinten oder Krampen zur Verankerung verwendet werden.
- Vorteile der Erfindung:
- Einbringen von beliebigen weiterentwickelten, widerstandsfähigen Isolationsmaterialien mit einer festen Verankerung mit der alten bestehenden Einlage.
- Vollständige Widerherstellung und Verbesserung der zerstörten Isolierschicht, ohne den gesamten Isolierstoß oder Teile davon tauschen zu müssen.
- Sicherung des seitlichen Verrutschens des eingebrachten Isolationsmaterials durch das ungleichmäßige Aussägen bzw. Anphasen mit Winkel > 45° der Oberkanten des verbleibenden Teils der alten Isolierstoßeinlage.
- Verbesserung der Oberflächeneigenschaften für das einzubringende Isolationsmaterial oder auch des Klebstoffs durch Auftragen eines Haftgrundmittels auf die Kontaktflächen.
- Schnelle Anwendung des Verfahrens zur zügigen Störungsbeseitigung und Vermeidung von Folgestörungen durch Einbringung eines flüssigen Isolationsmaterials, welches in kurzer Zeit aushärtet. Vorteil hierbei ist, dass kein passgenaues Ausschleifen der Lücke erforderlich ist.
- Zusätzliche Sicherung des Verrutschens einer festen Einlage zur Seite und nach oben durch Ankeraussparungen an der Unterseite der festen Reparatureinlage, die mittels Klebstoff und der damit gebildeten Anker durch Vertiefungen in der alten Einlage in die Lücke eingesetzt wird. Eine besonders hohe Ankerwirkung wird erreicht, wenn die Vertiefungen zu einem entgegengesetzten Winkel eingebracht sind.
- Qualitätssicherung des Verfahrens durch Verwendung einer Schablone zur Einbringung der schrägen Vertiefungen. Dadurch kann die Tiefe, Größe und der Ort der Vertiefung optimal ausgerichtet werden.
- Einfache Abdichtungsmöglichkeit der Seitenflächen idealerweise mit Klebeband zur Vermeidung des Austretens von flüssigem Isolationsmaterial oder Klebstoffs.
- Gleichzeitige Nutzung des Abdichtung-Klebebands als Dauer-Markierung für die Instandhaltungsmitarbeiter, dass eine Reparatur am Isolierstoß erfolgt ist.
- Gleichzeitige Nutzung des Klebebands als Schalungselement in Form der Schienenkontur. Dadurch wird erreicht, dass sich das eingebrachte Isolationsmaterial oder Klebstoff an die Schienenkontur anfügt und nicht abgeschliffen werden muss.
- Mit dem Verfahren können auch komplette Zwischeneinlagen oder größere Teile davon ersetzt werden. Dabei ist es erforderlich, dass die Abdichtung um den kompletten Isolierstoß erfolgt.
- Bei Verwendung von Haltevorrichtungen für die neue Reparatureinlage in Form von Bügeln, Splinten oder Krampen kann das Verfahren ohne Klebstoffe angewendet werden.
- Höhere Haltbarkeit und Widerstandsfähigkeit der Isolierstöße
- Mit dem erfindungsgemäßen beschriebenen Verfahren ist es nun möglich, die sonst nur einfache Entstörung durch Ausschleifen der Überwalzung durch ein langlebiges Reparaturverfahren zu ersetzten. Da Isolierstöße bereits bei einer Überwalzung wegen fehlender geeigneter Reparaturverfahren teilweise komplett getauscht wurden, können erhebliche Kosten durch das erfindungsgemäße Verfahren eingespart werden.
- Durch das neue Verfahren und der dadurch verwendbaren widerstandsfähigeren Materialien erhöhen sich die sogenannten "Liegezeiten" von Isolierstößen. Ein frühzeitiger Austausch des kompletten Isolierstoßes und der damit verbundene hohe Aufwand kann dadurch entfallen.
- Da sich durch die Reparatur keine Metallspäne mehr in oder auf einem entstörten Isolierstoß sammeln können, treten weniger Störungen wie bisher auf, wodurch sich der Instandhaltungsaufwand reduziert.
- Durch Anwendung des Verfahrens im Rahmen der Regelinspektionen durch die Instandhaltungsmitarbeiter können potentielle Störungen rechtzeitig erkannt und vermieden werden.
- Da bei Anwendung der Verfahren Störungen durch Überwalzungen und Metallspänen reduziert oder vermieden werden, wird die Verfügbarkeit der Schieneninfrastruktur erhöht. Die Auswirkungen sind u.a.:
- Pünktlichere Züge
- Energieeinsparung der Züge durch weniger Verspätungsminuten
- Verminderung der Erstattungskosten von Fahrkarten
- Insbesondere bestehen die mit der Erfindung erzielten Vorteile darin, dass der Isolierstoß noch widerstandfähiger bzw. verschleißunanfälliger gegen Überwalzung und Kurzschluss durch Metallspäne ist, die Haltbarkeit sich erhöht sowie die Instandhaltungskosten der Isolierstöße erheblich gesenkt werden können.
- Ein Ausführungsbeispiel der Erfindung wird anhand einer Zeichnung näher erläutert. Darin zeigen:
- Fig. 1
- einen Ausschnitt aus einem Schienenstrang in perspektivischer Darstellung mit deformierter Isolierstoßzwischeneinlage mit Schienen-überwalzung an den gegenüberliegenden Schienenoberkannten,
- Fig. 2
- eine nach dem erfindungsgemäßen Verfahren aufgesägten Isolierstoß zur Einbringung einer neuen Isolationsschicht zur Instandsetzung der defekten Isolierstoßzwischeneinlage,
- Fig. 3
- eine Querschnittsdarstellung eines erfindungsgemäßen aufgesägten Isolierstoßes mit Anphasung an den Seiten und eingebrachten Vertiefungen mit entgegengesetzten Winkeln,
- Fig. 4
- einen Isolierstoß mit angebrachter Abdichtschablone,
- Fig. 5
- die Abdichtschablone gem.
Fig. 4 in perspektivischer Ansicht, - Fig. 6
- die Abdichtschablone mit angebrachter Bohrschablone,
- Fig. 7
- einen für das Verfahren vorbereiteten aufgesägten Isolierstoß mit abgedichteten Seitenflächen zur Einbringung des neuen Isoliermaterials,
- Fig. 8
- eine Reparatureinlage,
- Fig. 9
- eine Querschnittsdarstellung eines Isolierstoßes mit eingebrachter Reparatureinlage,
- Fig. 10
- eine Querschnittsdarstellung eines mit einem Bügel verankerten Ausführungsbeispiels,
- Fig. 11
- eine Querschnittsdarstellung eines mit einem Splint verankerten Ausführungsbeispiels, und
- Fig. 12
- eine Querschnittsdarstellung eines mit Krampen verankerten Ausführungsbeispiels,
- Fig. 13
- ein Siegel, welches mit dem dargestellten Einbaumonat nach oben auf die Schienenflanke geklebt wird.
- Gleiche Teile sind in allen Figuren mit denselben Bezugszeichen versehen.
-
Fig. 1 zeigt einen Ausschnitt aus einem Schienenstrang 1 im Bereich eines so genannten Isolierstoßes 2. Bei einem solchen Isolierstoß 2 treffen zwei benachbarte Schienenelemente 4 aufeinander, wobei aus Gründen einer sicheren Fahrdienstleitung eine zuverlässige elektrische Isolierung der Schienenelemente 4 voneinander sichergestellt sein soll. Im Bereich des Isolierstoßes 2 sind die Schienenelemente 4 somit beabstandet voneinander unter Bildung einer Isolierlücke 6 positioniert. Die Isolierlücke 6 ist dabei zunächst mit einer Isoliereinlage 8 gefüllt, die auch bei langen Betriebszeiten die zuverlässige Isolierung gewährleisten soll. - Betriebsbedingt bleibt es aber nicht aus, dass die am Isolierstoß 6 zusammentreffenden Schienenenden 10 lokal und insbesondere an der Stoßkante verformt und dabei in Richtung zur Isolierlücke 6 hin umgeformt werden. Dies führt am Ende zum in
Fig. 1 gezeigten Zustand des so genannten "überwalzten" Schienenmaterials, bei dem die Schienenenden 10 verformungsbedingt aneinanderstoßen und damit die gewünschte Isolierung elektrisch überbrücken. - Um das dadurch entstehende Problem zu beheben, wird die nachfolgend beschriebene erfindungsgemäße Reparatur durchgeführt. Zunächst wird die Isolierlücke 6 und die in ihr befindliche deformierte Isoliereinlage 8 mittels geeigneter Werkzeuge wie zum Beispiel mit einem Winkelschleifer mit Trenn-/Sägescheibe so ausgeschliffen, dass eine in der Dicke und Breite der Isoliereinlage entsprechende und ausreichend für das einzubringende isolierende Material Kräfte aufnehmende freistehende Lücke 12 entsteht, wie sie in
Fig. 2 gezeigt ist. Die Isoliereinlage 8 wird dabei lediglich in ihrem oberen Bereich abgetragen, da sich erfahrungsgemäß das Problem der Überwalzung ausschließlich auf den oberen Bereich auswirkt; die tieferliegenden Bereiche der Isoliereinlage 8 bleiben hingegen intakt und erfüllen unverändert die erwünschte Isolierwirkung. -
Fig. 3 zeigt die Isoliereinlage 8 nach diesem Behandlungsschritt in perspektivischer Ansicht. Die Isoliereinlage 8 wird idealerweise an den Seiten mit einem Winkel > 45° angephast, also abgeschrägt herausgetrennt, wobei sich in die Lücke 12 später das neue eingebrachte Isolationsmaterial einfügt. - Anschließend wird die Lücke 12 für die vorgesehene Befüllung mit neuem, vorübergehend flüssigem Isolationsmaterial vorbereitet. Die Seiten der Lücke 12 werden dabei gegen das Auslaufen von Isolationsmaterial oder dafür verwendetem Klebstoff abgedichtet. Gemäß einem Aspekt der Erfindung wird dazu die in
Fig. 4 gezeigte Abdichtschablone 14 verwendet. Diese inFig. 5 in perspektivischer Ansicht gezeigte Abdichtschablone 14 besteht vorzugsweise aus nichtleitendem und nicht klebstoffanhaftendem Material und weist eine der Schienenkopfkontur nachgebildete Innenseite16 auf. Die beiden gegenüberliegenden Abdichtbacken 18 sind durch einen mit einem Einfüllschlitz 20 versehenen Steg 22 verbunden. - Die Abdichtbacken 18 sind zur vorübergehenden Fixierung an den Schienen 2 mit Magneten 24 versehen, die insbesondere den gewünschten Anpressdruck an die Schiene und damit die Abdichtungskraft sicherstellen. Durch die Magnete 24 wird zudem eine Reinigungswirkung durch Aufnahme von möglicherweise in der Nähe befindlichen, beispielsweise durch Abrieb erzeugten Eisenspäne erzielt. Dies reduziert die Gefahr eines Kurzschlusses durch Späne.
- Gemäß einem Aspekt der Erfindung ist die Abdichtschablone 14 zudem mit einer über ein Scharnier 26 schwenkbar am Steg 22 angebrachten Bohrschablone 28 versehen, wie dies in
Fig. 6 gezeigt ist. Gemäß einem Aspekt der Erfindung ist nämlich vorgesehen, mit geeignetem Werkzeug wie zum Beispiel Akkuschrauber mit Bohrer und der Bohrschablone 28 in die inFig. 3 gezeigten verbleibenden Reste der bestehenden Isoliereinlage 8 Ankerbohrungen 30 einzubringen, die vorzugsweise paarweise gegenläufig zueinander in einem Versatzwinkel ausgerichtet sind. Dies zeigt das Ausführungsbeispiel mit Klappmechanismus inFig. 6 , bei dem sich der Bohrschabloneneinsatz 32 in den Einfüllschlitz 20 der Abdichtschablone 14 einsetzen lässt. - Dieser Bohrschabloneneinsatz 32 besteht vorzugsweise aus isolierendem festem Material, idealerweise aus einem umweltverträglichem, leicht zu reinigenden PLA oder ABS, das sich nicht mit dem flüssigen Isolationsmaterial oder Klebstoff verbindet, wobei die Unterseite in Schienenkonturform ausgebildet ist und sich auf der Oberseite Bohrlöcher 34 befinden, und wobei der Bohrschabloneneinsatz 32 vorzugsweise einen Arretierungssteckeinsatz 36 aufweist. Der Bohrschabloneneinsatz 32 eignet sich in dieser Kombination bestens, um die Ankerbohrungen 30 in die alte Isoliereinlage 8 einzubringen. Anschließend erfolgt eine mechanische und/oder chemische Reinigung der mit neuem Isolationsmaterial oder Abdichtungsmaterial potentiell in Berührung kommenden Kontaktflächen. Um die Oberflächeneigenschaften für das einzubringende Isolationsmaterial zu verbessern, wird bevorzugt zusätzlich zur Reinigung ein Haftgrundmittel aufgetragen.
- Nach der Anbringung der Abdichtschablone 14, idealerweise aus einem nicht leitenden, schmutz und wasserabweisendem sowie bis 450 °C hitzebeständigem Material, insbesondere Silikon Typ 3, das sich nicht mit dem flüssigen Isolationsmaterial oder Klebstoff verbindet, und nach der Einbringung der Ankerlöcher 30 in die alte Isoliereinlage 8 ist der Isolierstoß 2 vorbereitet für die eigentliche Reparatur. Dabei wird der entstandene Hohlraum in der Isolierlücke 6 mit neuem Isoliermaterial ausgefüllt. Dies kann entweder durch "Ausgießen" mit flüssigem Material erfolgen, wie es beispielsweise im Rahmen einer Schnellreparatur vorgesehen sein kann. Dabei kann wie in
Fig. 7 gezeigt ein flüssiges Isolationsmaterial verwendet werden, das unter Nutzung der Abdichtschablone 14 als Schalung in den entstandenen Hohlraum eingefüllt wird und dort aushärtet. Das Isoliermaterial läuft dabei auch in die Ankerlöcher 30 hinein; beim Aushärten entsteht somit ein Fixierkörper, der formschlüssig in Position gehalten wird und damit gegen unerwünschtes Verschieben oder Herausfallen geschützt ist. - Bevorzugt und insbesondere für dauerhafte Reparaturen kommt aber eine feste Reparatureinlage 38 zur Anwendung, wie sie in
Fig. 8 gezeigt ist. Eine solche Reparatureinlage 38 wird gemäß einem Aspekt der Erfindung nach dem Abschleifen der Überwalzung in der entstandenen Lücke 12 des Isolierstoßes 2 eingeklebt. Sie sorgt einerseits dafür, dass sich keine Späne mehr in der Lücke 12 sammeln können. Andererseits dient sie aber vor allem zur mechanischen Stabilisierung der Lücke 12 und des Isolierstoßes 2 insgesamt, so dass auch in Zukunft die (erneute) Überwalzung gehemmt wird. Um diesen Anforderungen gerecht zu werden, sollte die Einlage vorteilhafterweise aus offenporigem Komposit- bzw. Verbundstoffmaterial mit folgenden Eigenschaften bestehen: - Vorzugsweise druck- und abriebfest mit einem E-Modul von vorzugsweise mind. 3000 MPa,
- vorzugsweise mindestens 10 mm hoch und idealerweise in Schienenkopfkonturform ausgebildet,
- vorzugsweise temperaturbeständig bis zu mindestens 120 °C,
- stromisolierend mit einem Durchgangswiderstand von vorzugsweise mindestens 1011 Ohm pro cm,
- vorzugsweise witterungs- und UV-beständig,
- geringe Wasseraufnahme von vorzugsweise unter 2%,
- bevorzugt elastische Eigenschaften mit einer Bruchdehnung von vorzugsweise mindestens 20%,
- bevorzugt gemeinsam mit der Schiene verschleißend.
- Insbesondere ist gemäß einem Aspekt der Erfindung die Reparatureinlage 38 so beschaffen, dass sie im Betrieb den starken Erschütterungen durch die überfahrenden Schienenfahrzeuge widerstehen kann und sich optimal und materialunabhängig mit noch vorhandenen Resten der ursprünglichen Isoliereinlage 8 fest verbindet.
- Um dies zu ermöglichen, ist die Reparatureinlage 38 an ihrer Unterseite mit invers keilförmigen Ausbuchtungen 40 versehen. Diese sind angepasst an die Position und Ausrichtung jeweils eines zugeordneten Ankerlochs 30 und im Zusammenspiel mit den Ankerlöchern 30 dafür vorgesehen, einen zunächst flüssigen und später aushärtenden Klebstoff aufzunehmen. Nach dessen Aushärtung bildet sich in jedem Ankerloch 30 gemeinsam mit der zugehörigen Ausbuchtung 40 ein Ankerkörper 42 aus, der formschlüssig sowohl in die Ausbuchtungen 40 als auch in die Ankerlöcher 30 eingreift und somit die Reparatureinlage 38 in der Lücke 12 fixiert.
- Die Reparatureinlage 38 wird dann mit flüssigem Klebstoff in die Lücke 12 eingeklebt, wobei eine gewisse Fixierwirkung bereits durch den Klebstoff an den Stirnseiten erreicht wird. Der eingebrachte Klebstoff bildet dann zusammen mit den eingebrachten Ankerlöchern 30 und der jeweiligen Anker-Aussparung 40 in der festen Reparatureinlage 38 einen materialunabhängigen Anker 42 aus Klebstoff als formschlüssigen Verbund, wie in
Fig. 9 gezeigt, der ein Verrutschen der Reparatureinlage 38 in der Lücke 12 verhindert. - Nach Einbringung und Fixierung der Reparatureinlage 38 wie vorstehend beschrieben wird überstehendes neues Isolationsmaterial mit einem geeigneten elektrischen Schleif-Werkzeug, zum Beispiel Winkelschleifer mit grober abrasiver Fächerscheibe, idealerweise mit 40er Korn für hohe Schleifleistung, auf das Profil der Schiene 1 abgeschliffen.
- In alternativer erfinderischer Ausgestaltung können auch zweigeteilte Isolier-Reparatureinlagen 44 wie in
Fig. 10 bis 12 gezeigt verwendet werden, die mit Bügeln 46, Splinten 48 oder Krampen 50 zusammengehalten werden. Dabei kann ggf. auf sonstige Ankerelemente wie Klebstoffe, Anker-Aussparungen, Klebeband etc. verzichtet werden. Insbesondere kann eine (neue) Isolier-Reparatureinlage 44 auf diese Weise mit der im Schienenstoß verbleibenden (alten) Isolierweinlage 8 verbunden werden. -
Fig. 13 zeigt ein Siegel 51, welches nach durchgeführter Reparatur mit dem dargestellten Einbaumonat nach oben auf die Schienenflanke des Isolierstoßes, idealerweise hinter der Eisenlasche, geklebt wird. Dadurch ist erkennbar, wann dieser Isolierstoß repariert wurde. Zudem ist der Isolierstoß durch das Siegel vor Witterungseinflüssen geschützt. Durch Zusatzinformationen wie z. B. ein QR-Code auf dem Siegel wie inFig. 13 zu sehen, können zusätzliche Informationen wie Materialeigenschaften, Chargennummer, Materialnummern oder weitere kundenspezifische Informationen angegeben werden. -
- 1
- Schienenstrang
- 2
- Isolierstoß
- 4
- Schienenelement
- 6
- Isolierlücke
- 8
- Isoliereinlage
- 10
- Schienenenden
- 12
- Lücke
- 14
- Abdichtschablone
- 16
- Innenseite
- 18
- Abdichtbacken
- 20
- Einfüllschlitz
- 22
- Steg
- 24
- Magneten
- 26
- Scharnier
- 28
- Bohrschablone
- 30
- Ankerbohrungen
- 32
- Bohrschabloneneinsatz
- 34
- Bohrlöcher
- 36
- Arretierungssteckeinsatz
- 38
- Reparatureinlage
- 40
- Ausbuchtungen
- 42
- Ankerkörper
- 44
- Reparatureinlage
- 46
- Bügel
- 48
- Splint
- 50
- Krampe
- 51
- Siegel
Claims (7)
- Verfahren zur Reparatur eines überwalzten Schienenisolierstoßes, bei dem das überwalzte Schienenmaterial und die darunter befindliche deformierte Isoliereinlage (8) derart ausgeschliffen und/oder herausgetrennt werden, dass eine hinsichtlich Breite und Dicke der Isoliereinlage (8) entsprechende Lücke (12) entsteht, in die eine Reparatureinlage (38) eingelegt und anschließend stoff- und/oder formschlüssig mit den in der Lücke (12) verbliebenen Resten der ursprünglichen Isoliereinlage (8) sowie mit den an die Lücke (12) anstoßenden Stirnflächen der Schienenden (4) verbunden wird, dadurch gekennzeichnet, dass als Reparatureinlage (38) ein Formkörper aus offenporigem Verbundstoffmaterial verwendet wird, der eine Kleb-/Bindekraft mit Isocyanat-haltigen Klebstoffen von über 10 N/mm2 aufweist.
- Verfahren nach Anspruch 1, bei dem vor der Einbringung der Reparatureinlage (38) in die Lücke (12) eine Anzahl von Ankerbohrungen (30) in die in der Lücke (12) verbliebenen Reste der Isoliereinlage (8) eingebracht werden.
- Verfahren nach Anspruch 2, bei dem die Reparatureinlage (38) mit den Ankerbohrungen (30) zugeordneten Ausbuchtungen (40) derart versehen wird, dass die jeweilige Ankerbohrung (30) gemeinsam mit der ihr zugeordneten Ausbuchtung (40) mit Klebstoff befüllt werden kann, der nach dem Aushärten einen die Reste der Isoliereinlage (8) mit die Reparatureinlage (38) formschlüssig verbindenden Ankerkörper (42) bildet.
- Verfahren nach einem der Ansprüche 1 bis 3, bei dem die Lücke (12) durch Abschleifen der metallischen überwalzten Schienenenden (4) mittels eines Winkelschleifers mit Trennscheibe in der Dicke der Isoliereinlage (8) und anschließend mittels Sägeblatt zum Entfernen des deformierten Bereichs der Isoliereinlage hergestellt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, bei dem nach der Reparatur ein Siegel (51) mit einer den Einbaumonat repräsentierenden Markierung auf die Schienenflanke aufgeklebt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, wobei die Reparatureinlage (38) folgende Eigenschaften aufweist:- mindestens 10 mm hoch und idealerweise in Schienenkopfkonturform ausgebildet,- druck- und abriebfest mit einem E-Modul von vorzugsweise mindestens 3000 MPa,- temperaturbeständig bis zu 120 °C,- stromisolierend mit einem Durchgangswiederstand von mind. 1011 Ohm pro cm.
- Verfahren nach einem der Ansprüche 1 bis 6, bei dem die Reparatureinlage (38) mittels Bügeln (46), Splinten (48) oder Krampen (50) mit den in der Lücke (12) verbliebenen Resten der ursprünglichen Isoliereinlage (8) verbunden wird.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL22176226.3T PL4286586T3 (pl) | 2022-05-30 | 2022-05-30 | Sposób naprawy zawalcowanego szynowego złącza izolującego i zastosowanie formowanej bryły z materiału kompozytowego o otwartych porach jako wkładki naprawczej w tym sposobie |
| EP22176226.3A EP4286586B1 (de) | 2022-05-30 | 2022-05-30 | Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22176226.3A EP4286586B1 (de) | 2022-05-30 | 2022-05-30 | Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4286586A1 EP4286586A1 (de) | 2023-12-06 |
| EP4286586C0 EP4286586C0 (de) | 2025-01-22 |
| EP4286586B1 true EP4286586B1 (de) | 2025-01-22 |
Family
ID=82067563
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22176226.3A Active EP4286586B1 (de) | 2022-05-30 | 2022-05-30 | Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4286586B1 (de) |
| PL (1) | PL4286586T3 (de) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3108339C2 (de) | 1981-03-05 | 1986-01-09 | BWG Butzbacher Weichenbau GmbH, 6308 Butzbach | Verfahren zur Ausbildung eines Isolierstoßes sowie Isolierstoß |
| US5503331A (en) | 1994-05-20 | 1996-04-02 | Portec-Rmp Division | Insulated rail joint incorporating spacer-impregnated adhesive and method for bonding insulated rail joints |
| GB2449481A (en) * | 2007-05-24 | 2008-11-26 | Henkel Loctite Adhesives Ltd | Electrically insulating rail joints |
| DE202015003899U1 (de) * | 2015-06-05 | 2015-07-09 | Optocomm Gmbh | Reparatureinlage für lsolierstoßzwischeneinlagen (Bahnschienen) |
| DE102015016866A1 (de) | 2015-12-30 | 2017-07-06 | Optocomm Gmbh | Verfahren zur Reparatur eines überwalzten Schienenisolierstoßes |
| DE202017003698U1 (de) * | 2017-07-14 | 2017-07-28 | Optocomm Gmbh | Abdichtschablone für die Reparatur einer Isolierstoßzwischeneinlage |
-
2022
- 2022-05-30 EP EP22176226.3A patent/EP4286586B1/de active Active
- 2022-05-30 PL PL22176226.3T patent/PL4286586T3/pl unknown
Also Published As
| Publication number | Publication date |
|---|---|
| PL4286586T3 (pl) | 2025-06-02 |
| EP4286586C0 (de) | 2025-01-22 |
| EP4286586A1 (de) | 2023-12-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102015016866A1 (de) | Verfahren zur Reparatur eines überwalzten Schienenisolierstoßes | |
| EP1384812B1 (de) | Betonschwelle mit Führungsplatten für den Schienenfuss | |
| DE2803021A1 (de) | Baugruppe zur bildung eines niveaugleichen uebergangs einer strasse ueber ein bahnschienenpaar | |
| WO2009029969A1 (de) | Schienenfahrzeug zur gleisunterbausanierung | |
| DE3403459A1 (de) | Verfahren zur herstellung von werkzeugen fuer geraete zum verlegen von eisenbahnschienen, und so hergestelltes werkzeug | |
| EP4286586A1 (de) | Verfahren zur reparatur eines überwalzten schienenisolierstosses und vervwendung eines formkörpers aus offenporigem verbundstoffmaterial als reparatureinlagein diesem verfahren | |
| EP3485089B1 (de) | Dämpfungsanordnung für gleise | |
| DE102008000840A1 (de) | Hartstoffeinsatz | |
| EP2690218B1 (de) | Verfahren zur Risssanierung an Betonschwellen von Gleisanlagen | |
| DE202017003698U1 (de) | Abdichtschablone für die Reparatur einer Isolierstoßzwischeneinlage | |
| DE2715145A1 (de) | Schienenbefestigung | |
| EP3545132B1 (de) | Anordnung, schweissmanschette und verfahren zum stoss-schweissen von schienenbrüchen | |
| AT404266B (de) | Schienengleicher bahnübergang | |
| EP0460778B1 (de) | Befestigung einer Spurplatte und Verfahren zur Herstellung einer Weiche und einer Y-Stahlschwelle für eine Eisenbahn | |
| EP0639672A2 (de) | Brückenbalken mit einer Befestigung an Träger einer Stahl-Eisenbahnbrücke | |
| EP3269877B1 (de) | Schienenzwischenlage | |
| DE3108339A1 (de) | "isolierstoss" | |
| DE10064748B4 (de) | Verfahren und Vorrichtung zur Lagekorrektur einer Plattenkonstruktion aus Betonfertigteilplatten | |
| DE202010009204U1 (de) | Fahrbahnübergangssystem | |
| WO2001077440A1 (de) | Dichtanordnung | |
| DE102004054353B3 (de) | Vorrichtung zur Befestigung eines Objektes am Profil eines einen Schienenfuß aufweisenden Schienenprofilstranges | |
| DE102009044841B4 (de) | Schienenfuge | |
| DE19909444C2 (de) | Verfahren zur Herstellung eines Gußasphaltdeckenanschlusses für eine Gleisanlage | |
| WO1999028555A2 (de) | Querschwelle für eisenbahngleise | |
| DE2827653A1 (de) | Eisenbahngleisanlagenoberbau |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240605 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240806 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022002690 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20250224 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250422 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20250531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250522 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251027 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20251023 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20251027 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20251024 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20251024 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251022 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250530 |