EP4215281B1 - Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse - Google Patents
Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse Download PDFInfo
- Publication number
- EP4215281B1 EP4215281B1 EP22152324.4A EP22152324A EP4215281B1 EP 4215281 B1 EP4215281 B1 EP 4215281B1 EP 22152324 A EP22152324 A EP 22152324A EP 4215281 B1 EP4215281 B1 EP 4215281B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- powder
- electrode holder
- spray nozzle
- nozzle
- channel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B5/00—Electrostatic spraying apparatus; Spraying apparatus with means for charging the spray electrically; Apparatus for spraying liquids or other fluent materials by other electric means
- B05B5/025—Discharge apparatus, e.g. electrostatic spray guns
- B05B5/053—Arrangements for supplying power, e.g. charging power
- B05B5/0533—Electrodes specially adapted therefor; Arrangements of electrodes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B5/00—Electrostatic spraying apparatus; Spraying apparatus with means for charging the spray electrically; Apparatus for spraying liquids or other fluent materials by other electric means
- B05B5/025—Discharge apparatus, e.g. electrostatic spray guns
- B05B5/03—Discharge apparatus, e.g. electrostatic spray guns characterised by the use of gas, e.g. electrostatically assisted pneumatic spraying
- B05B5/032—Discharge apparatus, e.g. electrostatic spray guns characterised by the use of gas, e.g. electrostatically assisted pneumatic spraying for spraying particulate materials
Definitions
- the invention relates to a combination of electrode holder and powder spray nozzle as well as a spray gun with electrode holder and powder spray nozzle.
- the workpiece to be coated is covered with a layer of powder using a powder spray applicator.
- the powder-coated workpiece is then heated until the powder melts and forms a closed layer. After the layer has cooled, it forms a closed protective layer that adheres firmly to the workpiece.
- a suitable powder spray applicator has a powder-carrying line that opens into a powder spray nozzle on the outlet side. The coating powder to be sprayed is sprayed through the powder spray nozzle.
- spitters can occur during the powder spraying process. Spitters occur when powder accumulates in the powder spray nozzle up to a certain size and then comes off as lumps. When such spitters hit the workpiece to be coated, they cause Defects on the surface of the coating. The surface then no longer meets the quality requirements.
- the spray coating device which is also referred to as a spray gun, has a barrel to which an electrode holder and a nozzle body are connected at the downstream end.
- the electrode holder has a powder channel in which there is a web with a high-voltage electrode.
- the high-voltage electrode protrudes from the downstream end of the web.
- the web in turn protrudes into the nozzle body.
- the coating powder flows through the barrel and the electrode holder and then above and below the web through the nozzle body to the spray nozzle opening.
- the nozzle body has a constant cross-section over its entire length up to the mouth.
- the flow rate of the powder-air mixture is delayed in the powder channel of the electrode holder and nozzle body. This in turn can lead to unfavorable turbulence of the mixture, which can then cause powder to collect, for example, on edges located in the powder channel. Such edges are created, for example, by built-in components in the powder channel.
- the electrode holder has a powder channel in which there is a web with a high-voltage electrode.
- the web is wedge-shaped at its upstream end and at its downstream end.
- the coating powder flows through the powder channel of the electrode holder, splits at the upstream wedge and then flows above and below the web towards the spray nozzle.
- the powder channel has a constant diameter in both the electrode holder and the spray nozzle.
- the flow velocity of the powder-air mixture is slowed down due to the increase in the channel cross-section.
- the different flow velocities can lead to unfavorable turbulence of the mixture.
- One object of the invention is to provide a combination of electrode holder and powder spray nozzle with which an even more homogeneous powder spray cloud can be produced.
- the powder spray cloud is also advantageously more symmetrical and stable. This allows an even more even coating of the workpiece.
- the particularly homogeneous distribution of the powder particles in the powder spray cloud also makes it possible to reduce the fluctuation in the thickness of the powder layer on the workpiece.
- a consistent layer thickness can help to reduce powder consumption.
- the electrode holder with powder spray nozzle for spraying coating powder has a nozzle powder channel and an adjoining mouth with a nozzle opening from which the powder can exit the powder spray nozzle.
- the nozzle powder channel and the mouth are made from one piece.
- the powder spray nozzle is connected to an electrode holder, which has an electrode holder powder channel and a holding web arranged therein for holding a high-voltage electrode.
- the cross-section of the electrode holder powder channel is divided by the holding web into circular segments, which together form a first cross-sectional area. Due to the holding web protruding into it, the nozzle powder channel has an annular cross-section with a second cross-sectional area. The first cross-sectional area and the second cross-sectional area are the same size.
- the holding web of the electrode holder has a downstream wedge that tapers in the downstream direction.
- the end of the downstream wedge defines the location of the transition from the circular segments to the annular cross-section.
- the nozzle powder channel has a conical section in which the transition from the circular segments to the annular cross-section takes place.
- the conical shape of the powder channel compensates for the continuous reduction in the cross-sectional area of the retaining bar. This means that the cross-sectional area available to the powder in the powder channel remains constant. This has the advantage that the powder flow is influenced even less by the retaining bar.
- the nozzle powder channel has a channel section arranged directly in front of the mouth, which is shaped in such a way that it forms a diffuser. This produces an even more homogeneous powder cloud.
- the diffuser expands with an opening angle that is in the range of 20° to 70°.
- the opening angle is related to the longitudinal axis of the nozzle powder channel. This reduces the flow speed of the powder-air mixture in the nozzle and also makes the powder-air mixture even more homogeneous. The larger the opening angle, the better the flow breaks off and the wider the flow of the powder-air mixture becomes. However, this only applies within a certain range. From an opening angle of greater than 70°, the flow of the powder-air mixture does not become any wider. Whether this limiting angle is actually 70° also depends on the type and nature (grain size) of the powder.
- the limiting angle may be smaller with very coarse-grained powder.
- an opening angle of more than 80° can result in a dead space in which powder can settle. This value also depends on the type and quality of the powder used. powder. It is also advantageous if the nozzle is as short as possible, where short refers to the axial length of the nozzle. If the opening angle is in the range of 20° to 70°, the desired flow separation is achieved so well with the nozzle according to the invention that the nozzle can be particularly short.
- the powder spray nozzle according to the invention is made of an air-impermeable material.
- the nozzle powder channel has a radius in the range of 0.5 mm to 2 mm where the diffuser merges into the mouth. This has the advantage that less powder is deposited in the diffuser and the mouth.
- the upstream end of the nozzle opening is located near the largest diameter of the diffuser.
- the upstream end of the nozzle opening has an opening width in the range of 3 mm to 4 mm.
- the downstream end of the nozzle opening has an opening width in the range of 1 mm to 3 mm.
- the opening width of the upstream nozzle opening (3 - 4 mm) and the downstream nozzle opening (1 - 3 mm) are designed in such a way that the powder distribution in the powder-air mixture is homogeneously aligned across the entire opening width of the nozzle.
- the nozzle powder channel in the powder spray nozzle according to the invention tapers in the mouth at an angle that is in the range of 120° to 160°, preferably in the range of 130° to 150° and particularly preferably at 135°.
- an optimal powder cloud pattern is created at an angle of 135°. This angle also has the advantage that no powder sticks to the inner wall of the mouth and at the same time a stable powder cloud is achieved.
- the powder spray nozzle according to the invention can be designed in such a way that, in the assembled state, an electrode protruding from the electrode holder ends within the powder spray nozzle. This results in the powder inside the nozzle being electrostatically charged.
- a powder spray nozzle thus follows the principle of internal charging.
- the arrangement of the electrode inside the powder spray nozzle leads to a particularly efficient electrostatic charging of the powder-air mixture compared to the arrangement of the electrodes outside the Powder spray nozzle.
- such external charging cannot be ruled out.
- the powder spray nozzle described above comprises a downstream wedge of the electrode holder which tapers in the downstream direction such that it fits into the conical section of the nozzle powder channel.
- the downstream wedge can be shaped such that it rests against the wall of the nozzle powder channel in the conical section of the nozzle powder channel.
- the electrode holder and the powder spray nozzle are designed in such a way that the powder spray nozzle can be plugged onto the electrode holder.
- a powder spray gun for coating a workpiece with coating powder which has the combination of electrode holder and powder spray nozzle described above.
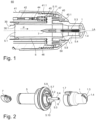
- Figure 1 shows a possible embodiment of the downstream section of a powder applicator 60 according to the invention in longitudinal section in the assembled state.
- the powder applicator 60 can be, for example, a manually operated powder spray gun or an automatic spray gun.
- the powder spray gun is also referred to as a spray gun or gun for short.
- the powder applicator 60 has a powder connection on the input side (not shown in the figures), via which it can be supplied with coating powder, which is also referred to below as powder for short.
- the powder applicator 60 also has an electrical connection (not shown in the figures), via which a high-frequency low voltage can be fed to the powder applicator.
- a high-voltage generator is preferably arranged in the powder applicator, which generates a high voltage from the high-frequency low voltage. It can be provided that control and information signals from a control device (not shown in the figures) are also fed to the powder applicator via the electrical connection. Control and information signals can also be transmitted from the powder applicator to the control device.
- the powder applicator 60 comprises an elongated housing 41 on the downstream side, into which an electrode holder 5 can be plugged.
- a powder spray nozzle 1 can in turn be plugged onto the electrode holder 5.
- the housing 41 is designed in such a way that a sleeve-shaped union nut 40 can be pushed over the housing and screwed to it.
- the housing 41 has an external thread 41.1 at its downstream end and the union nut 40 has a corresponding internal thread.
- the electrode holder 5 and the powder spray nozzle 1 are fixed by means of the union nut 40 when the union nut 40 is screwed onto the housing 41.
- the union nut 40 tapers conically towards the downstream end.
- an annular web 40.1 is located inside the union nut 40, which is arranged concentrically to a longitudinal axis LA.
- a powder channel 30 is provided in the powder applicator 60, which opens into a powder channel 5.1 of the electrode holder 5 on the downstream side.
- the powder channel 5.1 in turn opens into a powder channel 1.1 of the powder spray nozzle 1.
- the powder spray nozzle 1 is also referred to below as a spray nozzle or, in short, as a nozzle.
- the powder channels 30, 5.1 and 1.1 are preferably arranged concentrically to the longitudinal axis LA.
- a nozzle opening 1.4 is located at the downstream end of the powder channel 1.1 of the nozzle.
- the powder channel 30 can have a receptacle 30.1 at its downstream end, which is designed such that the powder channel 30 can be plugged into the powder channel 5.1 of the electrode holder 5.
- the Holder 30.1 can, for example, be designed as a sleeve with a depth stop on the inside of the sleeve.
- a powder-air mixture flows through the powder channel 30 of the applicator, passes via the powder channel 5.1 of the electrode holder 5 into the powder channel 1.1 of the powder spray nozzle 1 and is finally sprayed as a powder cloud via the nozzle opening 1.4.
- the electrode holder 5 has a holding web 5.3, which is arranged inside the powder channel 5.1 and is attached to the wall of the powder channel 5.1. On its upstream side, the holding web 5.3 has an upstream powder wedge 7 and on its downstream side it has an electrode channel 5.4. Inside the electrode channel 5.4 there is a high-voltage electrode 6, which is also referred to below as the electrode.
- the geometry of the holding web 5.3 is optimized so that the powder can flow through the powder channel 5.1 as unhindered as possible and sintering of the powder on the holding web 5.3 and the formation of powder lumps are avoided.
- the holding web 5.3 is designed so that the upstream powder wedge 7, or in short the wedge, can be put on the holding web 5.3 and also removed again. In the embodiment shown, the wedge 7 is optimized with respect to wear.
- the electrode holder powder channel 5.1 has a cross-section A0 in the area upstream of the wedge 7.
- this is marked on the x-axis as an example as point x0.
- the holding web 5.3 divides the cross-section of the electrode holder powder channel 5.1 into two circular segments 8.1, 8.2 with the wedge 7.
- the upstream end of the wedge 7 thus defines the location of the transition from the circular cross-sectional area A0 to the two circular segments 8.1 and 8.2.
- One part of the powder P flowing through the powder channel 5.1 therefore passes through one circular segment 8.1 and the other part of the powder P passes through the other circular segment 8.2.
- Both circular segments 8.1 and 8.2 together have a first cross-sectional area A1.
- This This is marked as position x1 for example.
- the electrode holder 5 can also have an outer ring 5.10 concentric with the longitudinal axis LA.
- the outer ring 5.10 serves, among other things, to center the electrode holder 5 in the housing 41 and seals the interior of the spray applicator 60 downstream.
- the outer ring 5.10 has a stop to which an elastic O-ring 47 is connected on its upstream side. The O-ring 47 and the stop form an axial seal.
- the electrode holder 5 can have a shoulder 5.11 on the upstream side, which carries a contact ring 46 made of a conductive material. For example, metal, a conductive plastic or rubber is suitable for this.
- the contact ring 46 is connected to the Electrode 6 is connected.
- the resistors 43 and the electrode 6 are arranged in an electrode channel 5.4, which passes through the shoulder 5.11, the wall of the powder channel 5.1 and the holding web 5.3 and ends at the downstream end of the holding web 5.3, with the electrode 6 protruding from the electrode channel 5.4 there.
- a high-voltage line running inside the spray applicator is guided to a contact pin 45 at the downstream end of the gun housing 41.
- the contact pin 45 is pressed onto the contact ring 46 of the electrode holder 5 by means of a spring 44. This ensures that the high voltage is securely applied to the contact ring 46.
- the orientation of the electrode holder 5 is not important here. The electrode holder 5 can therefore be rotated as desired about its longitudinal axis LA, while still ensuring safe and error-free electrical contact.
- the powder P flowing past the electrode 6 is electrostatically charged.
- the high voltage applied to the electrode is usually between 20 kV and 80 kV.
- annular web 40.1 of the union nut 40 projects into the groove 13 of the electrode holder 5.
- the geometry of the annular The width of the web 40.1 and the groove 13 are selected so that there is a first air gap between the outer ring 5.10 and the ring-shaped web 40.1 and a second air gap between the inner ring 5.9 and the ring-shaped web 40.1.
- the depth of the web 40.1 and the groove 13 are also selected so that there is an air gap. This creates a labyrinth for the high voltage between the high-voltage electrode 6 and the outside of the union nut 40, thus extending the distance or the air gap.
- the electrode holder 5 as shown in the Figures 2 and 11 can be seen, on its downstream side two pins 5.7 extending parallel to the longitudinal axis LA.
- the two pins 5.7 engage in the slots 1.7 of the spray nozzle 1.
- the electrode holder 5 is rotated about the longitudinal axis LA, the spray nozzle 1 and the nozzle slot 1.4 also rotate, so that the orientation of the nozzle slot 1.4 in relation to the wedge 7 always remains the same.
- This has the advantage that - regardless of the orientation of the nozzle slot 1.4 - the powder jet is of consistent quality and a reproducible powder jet is guaranteed.
- the powder spray nozzle 1 has the nozzle powder channel 1.1 and an adjoining Mouth 1.3 with a nozzle opening 1.4, from which the powder P can emerge from the powder spray nozzle 1.
- the nozzle powder channel 1.1 can have a receptacle 1.8 on its upstream side. This is intended to accommodate the powder channel 5.1 of the electrode holder 5.
- the receptacle 1.8 has a stop 1.81, which serves to define the insertion depth for the powder channel 5.1.
- the receptacle 1.8 is preferably designed such that the inside of the powder channel 5.1 - when it is inserted in the receptacle - forms a smooth transition with the inside of the powder channel 1.1. This is intended to ensure that the powder flowing through the powder channels 5.1 and 1.1 does not deposit at the transition point.
- a conical section 1.5 is connected downstream to the holder 1.8.
- the section 1.5 has a first diameter D1 at its upstream end and a second diameter D2 at its downstream end.
- the conical section 1.5 of the powder channel 1.1 is connected to a cylindrical section 1.9 with a diameter D2.
- the powder channel widens with an opening angle ⁇ 1 to a third diameter D3.
- This section of the powder channel 1.1 forms a diffuser 1.2.
- the diffuser 1.2 is in turn followed by the nozzle mouth 1.3 and finally the nozzle opening 1.4, through which the powder can exit the nozzle 1.
- the nozzle powder channel 1.1 can have a radius R in the range of 0.5 mm to 2 mm where the diffuser 1.2 merges into the orifice 1.3. This has the advantage that Less or even no powder is deposited in the diffuser 1.2 and the muzzle 1.3.
- the two sections of the nozzle powder channel 1.1, which form the diffuser 1.2 and the orifice 1.3, are made from one piece.
- the nozzle 1 can, for example, be made of plastic, preferably of PTFE.
- the powder spray nozzle 1 When assembled, the powder spray nozzle 1 is connected to the electrode holder 5.
- Figure 3 illustrates this.
- the nozzle powder channel 1.1 has an annular cross-section 9 with a cross-sectional area A2, which is referred to below as the second cross-sectional area A2, due to the holding web 5.3 protruding into it, which is round in this area.
- This is indicated on the x-axis by the position x2.
- the first cross-sectional area A1 and the second cross-sectional area A2 of the powder channel are the same size.
- the cross-sectional area through which the powder passes is important.
- the conical shape of the powder channel in section 1.5 compensates for the continuous change in the cross-sectional area of the retaining bar 5.3. As a result, the cross-sectional area available to the powder in the powder channel 1.1 remains constant. This has the advantage that the powder flow is influenced even less by the retaining bar 5.3.
- the powder spray nozzle 1 is to have a conical section 1.5, it is advantageous to match the conical section 1.5 and the downstream wedge 5.2 of the retaining web 5.3.
- the wedge 5.2 can be Figure 11 shown.
- the wedge 5.2 tapers in the downstream direction at an angle a4.
- the angle ⁇ 3 is preferably in the range of 1° to 25°. Basically, the angle a3 results from an interaction of the diameters D1, D2 and the length L1. It is particularly advantageous to design the conical wall (area 1.5) of the powder channel 1.1 in such a way that it rests on the outer flanks of the wedge 5.2 in the assembled state (i.e. when the nozzle 1 is in the electrode holder 5).
- the two angles ⁇ 3 and ⁇ 4 are preferably the same size. This advantageously avoids a gap between the wedge 5.2 and the inner wall of the conical section 1.5 of the nozzle and thus the deposit of powder.
- the holding web 5.3 in the electrode holder 5 is designed and arranged such that the two circular segments 8.1 and 8.2 are the same size.
- the part of the retaining web 5.3 which projects into the powder spray nozzle 1 is designed and arranged such that the cross-sectional area A2 of the nozzle powder channel 1.1 forms a circular ring which is arranged concentrically to the longitudinal axis LA.
- the geometric design of the powder spray nozzle 1 described above can cause the powder cloud to become faster and narrower.
- a diffuser 1.2 can be provided in the powder spray nozzle 1.
- the diffuser 1.2 ensures that the flow speed of the powder-air mixture slows down.
- the preferably angular transition from the cylindrical section 1.9 of the powder channel 1.1 to the diffuser 1.2 at the point x3 ensures a flow separation. This causes the powder-air mixture to be spread out and swirled.
- the muzzle 1.3 ensures that the powder-air mixture is concentrated.
- the opening angle ⁇ 1 in the diffuser 1.2 is advantageously in the range from 20° to 70°. In a preferred embodiment, the opening angle ⁇ 1 is in the range from 50° to 70°. It is optimal if the opening angle ⁇ 1 is 67.5°.
- the nozzle powder channel 1.1 tapers in the mouth 1.3 with an angle ⁇ 2.
- the angle ⁇ 2 which is also referred to as the mouth angle, is located - as in Figure 4 shown - on the inside of the muzzle 1.3. It is preferably between 120° and 160°. It is even better if the angle ⁇ 2 is in the range of 130° to 150° and particularly preferably 135°. The closer the angle ⁇ 2 is to 135°, the more optimal the powder cloud is. In addition, this angle is the best way to prevent powder from sticking to the inside of the muzzle 1.3 and at the same time to create a stable powder cloud.
- the nozzle opening 1.4 can, for example, have an opening width of between 1 and 3 mm near the longitudinal axis LA and can preferably be 2 mm. At the upstream end 1.6 the opening width is between 3 and 4 mm, preferably 4 mm.
- nozzle slot 1.4 produces a flat spray jet.
- nozzle 1 is also called a flat jet nozzle.
Landscapes
- Electrostatic Spraying Apparatus (AREA)
Description
- Die Erfindung betrifft eine Kombination aus Elektrodenhalter und Pulversprühdüse sowie eine versprühpistole mit Elektrodenhalter und Pulversprühdüse.
- Bei der Pulverbeschichtung wird das zu beschichtende Werkstück mit Hilfe eines Pulversprühapplikators mit einer Pulverschicht überzogen. Anschliessend wird das mit Pulver beschichtete Werkstück erwärmt bis das Pulver schmilzt und eine geschlossene Schicht bildet. Nachdem die Schicht abgekühlt ist, bildet sie eine geschlossene, fest auf dem Werkstück haftende Schutzschicht. Ein dafür geeigneter Pulversprühapplikator weist eine pulverführende Leitung auf, die auslassseitig in eine Pulversprühdüse mündet. Das zu versprühende Beschichtungspulver wird durch die Pulversprühdüse versprüht.
- Insbesondere beim Beschichten mit Metallic-Pulvern, aber auch bei anderen speziellen Beschichtungspulvern kann es während des Pulversprühvorgangs zu sogenannten Spuckern kommen. Spucker entstehen, wenn sich Pulver in der Pulversprühdüse bis zu einer gewissen Grösse ansammelt und anschliessend als Klumpen ablöst. Wenn solche Spucker auf das zu beschichtende Werkstück treffen, verursachen sie Störungen an der Oberfläche der Beschichtung. Die Oberfläche entspricht dann nicht mehr den Qualitätsanforderungen.
- Aus dem Stand der Technik
DE 299 24 481 U1 ist eine Sprühbeschichtungsvorrichtung für Beschichtungspulver bekannt. Die Sprühbeschichtungsvorrichtung, die auch als Sprühpistole bezeichnet wird, weist einen Lauf auf, an den sich am stromabwärtigen Ende ein Elektrodenhalter und ein Düsenkörper anschliessen. Der Elektrodenhalter weist einen Pulverkanal auf, in dem sich ein Steg mit einer Hochspannungselektrode befindet. Die Hochspannungselektrode ragt aus dem stromabwärtigen Ende des Stegs heraus. Der Steg wiederum ragt in den Düsenkörper hinein. Das Beschichtungspulver strömt durch den Lauf und den Elektrodenhalter und anschliessend oberhalb und unterhalb des Stegs entlang durch den Düsenkörper hindurch bis zur Sprühdüsenöffnung. Der Düsenkörper hat über seine gesamte Länge bis zur Mündung einen konstanten Querschnitt. Bei einer derartigen Kombination aus Elektrodenhalter und Düsenkörper kommt es im Pulverkanal des Elektrodenhalters und Düsenkörpers zu einer Verzögerung der Strömungsgeschwindigkeit des Pulver-Luft-Gemisches. Dies wiederum kann zu einer ungünstigen Verwirbelung des Gemisches führen, wodurch sich dann Pulver zum Beispiel an Kanten ansammeln kann, welche sich im Pulverkanal befinden. Solche Kanten entstehen beispielsweise durch Einbauteile im Pulverkanal. - Aus der Druckschrift
US 9,616,440 B2 - Eine Aufgabe der Erfindung ist es, eine Kombination aus Elektrodenhalter und Pulversprühdüse anzugeben, mit der eine noch homogenere Pulversprühwolke erzeugt werden kann.
- Vorteilhafter Weise ist die Pulversprühwolke auch symmetrischer geformt und stabiler. Damit lässt sich eine noch gleichmässigere Beschichtung des Werkstücks erreichen.
- Durch die besonders homogene Verteilung der Pulverpartikel in der Pulversprühwolke kann zudem erreicht werden, dass die Schwankung der Pulverschichtstärke auf dem Werkstück verringert werden kann. Eine gleichbleibende Schichtdicke kann dazu beitragen, den Pulververbrauch zu reduzieren.
- Dieser Vorteil macht sich insbesondere bei Effektlacken, wie zum Beispiel Metallics, bemerkbar. Durch die besonders homogene Verteilung der Metallic-Plättchen auf der Oberfläche des Werkstückes kann ein noch gleichbleibenderer Farbeffekt erzielt werden.
- Zudem kann damit Energie eingespart werden, weil weniger Druckluft und insgesamt weniger Luft benötigt wird.
- Die Aufgabe wird durch einen Elektrodenhalter mit Pulversprühdüse zum Versprühen von Beschichtungspulver mit den in Patentanspruch 1 angegebenen Merkmalen gelöst.
- Der Elektrodenhalter mit Pulversprühdüse zum Versprühen von Beschichtungspulver weist einen Düsen-Pulverkanal und eine sich daran anschliessende Mündung mit einer Düsenöffnung auf, aus der das Pulver aus der Pulversprühdüse austreten kann. Der Düsen-Pulverkanal und die Mündung sind aus einem Stück hergestellt. Im montierten Zustand ist die Pulversprühdüse mit einem Elektrodenhalter verbunden, der einen Elektrodenhalter-Pulverkanal und einen darin angeordneten Haltesteg zum Halten einer Hochspannungselektrode aufweist. Der Querschnitt des Elektrodenhalter-Pulverkanals ist durch den Haltesteg in Kreissegmente aufgeteilt, die zusammen eine erste Querschnittsfläche bilden. Der Düsen-Pulverkanal weist aufgrund des in ihn hineinragenden Haltestegs einen ringförmigen Querschnitt mit einer zweiten Querschnittsfläche auf. Die erste Querschnittsfläche und die zweite Querschnittsfläche sind gleich gross.
- Vorteilhafte Weiterbildungen der Erfindung ergeben sich aus den in den abhängigen Patentansprüchen angegebenen Merkmalen.
- Bei einer Ausführungsform des Elektrodenhalter mit Pulversprühdüse weist der Haltesteg des Elektrodenhalters einen stromabwärtigen Keil auf, der sich in stromabwärtiger Richtung verjüngt. Im montierten Zustand definiert das Ende des stromabwärtigen Keils den Ort des Übergangs von den Kreissegmenten zum ringförmigen Querschnitt.
- Bei einer anderen Ausführungsform des erfindungsgemässen Elektrodenhalter mit Pulversprühdüse weist der Düsen-Pulverkanal einen konischen Abschnitt auf, in dem der Übergang von den Kreissegmenten zum ringförmigen Querschnitt stattfindet. Durch den konischen Verlauf des Pulverkanals wird die kontinuierliche Verkleinerung der Querschnittsfläche des Haltestegs kompensiert. Dadurch bleibt die dem Pulver zur Verfügung stehende Querschnittsfläche im Pulverkanal konstant. Dies hat den Vorteil, dass der Pulverstrom durch den Haltesteg noch weniger beeinflusst wird.
- Bei einer weiteren Ausführungsform des erfindungsgemässen Elektrodenhalter mit Pulversprühdüse weist der Düsen-Pulverkanal einen unmittelbar vor der Mündung angeordneten Kanalabschnitt auf, der so geformt ist, dass er einen Diffusor bildet. Dadurch wird eine noch homogenere Pulverwolke erzeugt.
- Bei einer zusätzlichen Ausführungsform des erfindungsgemässen Elektrodenhalter mit Pulversprühdüse weitet sich der Diffusor mit einem Öffnungswinkel auf, der im Bereich von 20° bis 70° liegt. Der Öffnungswinkel ist auf die Längsachse des Düsen-Pulverkanals bezogen. Dadurch sinkt die Strömungsgeschwindigkeit des Pulver-Luft-Gemisches in der Düse und zudem wird das Pulver-Luft-Gemisch noch homogener. Je grösser der Öffnungswinkel ist, desto besser reisst die Strömung ab und desto breiter wird der Strom des Pulver-Luft-Gemisches. Dies gilt jedoch nur innerhalb eines bestimmten Bereichs. Ab einem Öffnungswinkel von grösser als 70° wird der Strom des Pulver-Luft-Gemisches nicht noch breiter. Ob dieser Grenzwinkel tatsächlich bei 70° liegt, hängt auch von der Art und Beschaffenheit (Korngrösse) des Pulvers ab. So kann es sein, dass bei sehr grobkörnigem Pulver der Grenzwinkel kleiner ist. Zudem kann es bei einem Öffnungswinkel von grösser als 80° zu einem Totraum kommen, in dem sich Pulver ablagern kann. Auch dieser Wert hängt von der Art und Beschaffenheit des verwendeten Pulvers ab. Zudem ist es von Vorteil, wenn die Düse möglichst kurz ist, wobei kurz sich auf die axiale Länge der Düse bezieht. Wenn der Öffnungswinkel im Bereich von 20° bis 70° liegt, erfolgt der gewünschte Strömungsabriss bei der erfindungsgemässen Düse so gut, dass die Düse besonders kurz sein kann.
- Bei einer Weiterbildung ist die erfindungsgemässe Pulversprühdüse aus einem luftundurchlässigen Material hergestellt.
- Bei einer anderen Weiterbildung der erfindungsgemässen Pulversprühdüse weist der Düsen-Pulverkanal dort, wo der Diffusor in die Mündung übergeht, einen Radius im Bereich von 0,5 mm bis 2 mm auf. Dies hat den Vorteil, dass sich im Diffusor und der Mündung weniger Pulver ablagert.
- Bei einer anderen Weiterbildung der erfindungsgemässen Pulversprühdüse liegt das stromaufwärtige Ende der Düsenöffnung in der Nähe des grössten Durchmessers des Diffusors.
- Bei einer anderen Weiterbildung der erfindungsgemässen Pulversprühdüse hat das stromaufwärtige Ende der Düsenöffnung eine Öffnungsweite im Bereich von 3 mm bis 4 mm.
- Bei einer anderen Weiterbildung der erfindungsgemässen Pulversprühdüse hat das stromabwärtige Ende der Düsenöffnung eine Öffnungsweite im Bereich von 1 mm bis 3 mm.
- Die Öffnung im Bereich des grössten Querschnittes zu setzten hat zur Folge, dass die Pulverwolke langsamer wird. In diesem Bereich ist die Strömungsgeschwindigkeit des Pulver-Luft-Gemisches somit am niedrigsten. Die Öffnungsweite der stromaufwärtigen Düsenöffnung (3 - 4 mm) und der stromabwärtigen Düsenöffnung (1 - 3 mm) sind dabei derart ausgelegt, dass die Pulververteilung im Pulver-Luft-Gemisch über die gesamte Öffnungsbreite der Düse homogen ausgerichtet ist. Durch eine derartige Ausgestaltung der Öffnungsweiten wird vermieden, dass an den seitlichen Rändern der Düse mehr Pulver austritt als mittig. Der gegenteilige Effekt, bei dem mittig der Düse mehr Pulver austritt als seitlich, führt zu einer punktierten Pulverwolke, was ebenfalls vermieden werden soll.
- Vorteilhafterweise verjüngt sich der Düsen-Pulverkanal bei der erfindungsgemässen Pulversprühdüse in der Mündung mit einem Winkel, der im Bereich von 120° bis 160°, bevorzugt im Bereich von 130° bis 150° und besonders bevorzugt bei 135° liegt. Mit Hilfe von aufwändigen Versuchen hat sich gezeigt, dass bei einem Winkel von 135° ein optimales Pulverwolkenbild entsteht. Zudem hat dieser Winkel den Vorteil, dass kein Pulver an der Mündungsinnenwand anbackt und gleichzeitig eine stabile Pulverwolke erreicht wird.
- Zudem kann die erfindungsgemässe Pulversprühdüse so ausgebildet sein, dass im montierten Zustand eine aus dem Elektrodenhalter herausragende Elektrode innerhalb der Pulversprühdüse endet. Dies hat zur Folge, dass das Pulver innerhalb der Düse elektrostatisch aufgeladen wird. Eine derartige Pulversprühdüse verfolgt somit das Prinzip der Innenaufladung. Die Anordnung der Elektrode innerhalb der Pulversprühdüse führt zu einer besonders effizienten elektrostatischen Aufladung des Pulver-Luft-Gemisches im Vergleich zur Anordnung der Elektroden ausserhalb der Pulversprühdüse. Eine derartige Aussenaufladung ist jedoch nicht ausgeschlossen.
- Die oben beschriebene Pulversprühdüse umfasst einen stromabwärtigen Keil des Elektrodenhalters der sich in stromabwärtiger Richtung derart verjüngt, dass er im konischen Abschnitt des Düsen-Pulverkanals Platz findet.
- Bei der erfindungsgemässen Kombination aus Elektrodenhalter und Pulversprühdüse kann der stromabwärtige Keil derart geformt sein, dass er im konischen Abschnitt des Düsen-Pulverkanals an der Wandung des Düsen-Pulverkanals anliegt.
- Bei einer Weiterbildung der Kombination aus Elektrodenhalter und Pulversprühdüse sind der Elektrodenhalter und die Pulversprühdüse derart ausgebildet, dass die Pulversprühdüse auf den Elektrodenhalter steckbar ist.
- Zudem wird eine Pulversprühpistole zum Beschichten eines Werkstücks mit Beschichtungspulver vorgeschlagen, der die oben beschriebene Kombination aus Elektrodenhalter und Pulversprühdüse aufweist.
- Im Folgenden wird die Erfindung mit mehreren Ausführungsbeispielen anhand von elf Figuren weiter erläutert.
- Figur 1
- zeigt den stromabwärtigen Abschnitt einer möglichen Ausführungsform des erfindungsgemässen Pulversprühapplikators im Längsschnitt.
- Figur 2
- zeigt eine Kombination aus Elektrodenhalter und Pulversprühdüse in einer dreidimensionalen Explosionsansicht.
- Figur 3
- zeigt die Kombination aus Elektrodenhalter und Pulversprühdüse im Längsschnitt im montierten Zustand.
- Figur 4
- zeigt eine mögliche Ausführungsform der erfindungsgemässen Pulversprühdüse im Längsschnitt.
- Figur 5
- zeigt die erfindungsgemässe Pulversprühdüse von vorne, also von der stromabwärtigen Seite aus betrachtet.
- Figur 6
- zeigt die erfindungsgemässe Pulversprühdüse von hinten, also von der stromaufwärtigen Seite aus betrachtet.
- Figur 7
- zeigt eine mögliche Ausführungsform des Elektrodenhalters in einer dreidimensionalen Ansicht.
- Figur 8
- zeigt den Elektrodenhalter von hinten beziehungsweise dessen stromaufwärtige Seite.
- Figur 9
- zeigt den Elektrodenhalter von vorne beziehungsweise dessen stromabwärtige Seite.
- Figur 10
- zeigt den Elektrodenhalter im Längsschnitt.
- Figur 11
- zeigt den Elektrodenhalter um 90 Grad gedreht im Längsschnitt.
-
Figur 1 zeigt eine mögliche Ausführungsform des stromabwärtigen Abschnitts eines erfindungsgemässen Pulverapplikators 60 im Längsschnitt im zusammengebauten Zustand. Der Pulverapplikator 60 kann zum Beispiel eine manuell betreibbare Pulversprühpistole oder eine Automatiksprühpistole sein. Im Folgenden wird die Pulversprühpistole kurzum auch als Sprühpistole oder Pistole bezeichnet. - Der Pulverapplikator 60 weist eingangsseitig einen Pulveranschluss auf (in den Figuren nicht gezeigt), über den er mit Beschichtungspulver, das im Folgenden auch kurzum als Pulver bezeichnet wird, versorgbar ist. Zudem weist der Pulverapplikator 60 einen Elektroanschluss auf (in den Figuren nicht gezeigt), über den eine hochfrequente Niederspannung zum Pulverapplikator geführt werden kann. Vorzugsweise im Pulverapplikator ist ein Hochspannungserzeuger angeordnet, der aus der hochfrequenten Niederspannung eine Hochspannung erzeugt. Es kann vorgesehen sein, dass über den Elektroanschluss auch Steuer- und Informationssignale von einem in den Figuren nicht gezeigten Steuergerät zum Pulverapplikator geführt werden. Zudem können auch Steuer- und Informationssignale vom Pulverapplikator zum Steuergerät übertragen werden.
- Der Pulverapplikator 60 umfasst auf der stromabwärtigen Seite ein längliches Gehäuse 41, in das ein Elektrodenhalter 5 steckbar ist. Auf den Elektrodenhalter 5 wiederum ist eine Pulversprühdüse 1 steckbar. Das Gehäuse 41 ist so ausgebildet, dass eine hülsenförmige Überwurfmutter 40 über das Gehäuse geschoben und mit ihm verschraubt werden kann. Dazu weist das Gehäuse 41 an seinem stromabwärtigen Ende ein Aussengewinde 41.1 und die Überwurfmutter 40 ein entsprechendes Innengewinde auf. Der Elektrodenhalter 5 und die Pulversprühdüse 1 werden mittels der Überwurfmutter 40 fixiert, wenn die Überwurfmutter 40 auf das Gehäuse 41 geschraubt ist.
- Zum stromabwärtigen Ende hin verjüngt sich die Überwurfmutter 40 konisch. In diesem Abschnitt befindet sich im Inneren der Überwurfmutter 40 ein ringförmiger Steg 40.1, der konzentrisch zu einer Längsachse LA angeordnet ist.
- Des weiteren ist im Pulverapplikator 60 ein Pulverkanal 30 vorgesehen, der auf der stromabwärtigen Seite in einen Pulverkanal 5.1 des Elektrodenhalters 5 mündet. Der Pulverkanal 5.1 wiederum mündet in einen Pulverkanal 1.1 der Pulversprühdüse 1. Die Pulversprühdüse 1 wird im Folgenden auch als Sprühdüse oder kurzum als Düse bezeichnet. Vorzugsweise sind die Pulverkanäle 30, 5.1 und 1.1 konzentrisch zur Längsachse LA angeordnet. Am stromabwärtigen Ende des Pulverkanals 1.1 der Düse befindet sich eine Düsenöffnung 1.4.
- Der Pulverkanal 30 kann an seinem stromabwärtigen Ende eine Aufnahme 30.1 aufweisen, die so ausgebildet ist, dass der Pulverkanal 30 mit dem Pulverkanal 5.1 des Elektrodenhalters 5 steckbar verbunden werden kann. Die Aufnahme 30.1 kann zum Beispiel als Muffe mit einem Tiefenanschlag auf der Innenseite der Muffe ausgebildet sein.
- Sobald der Abzug der Sprühpistole betätigt worden ist beziehungsweise die Steuerung einen entsprechenden Befehl ausgibt, strömt ein Pulver-Luftgemisch durch den Pulverkanal 30 des Applikators, gelangt über den Pulverkanal 5.1 des Elektrodenhalters 5 in den Pulverkanal 1.1 der Pulversprühdüse 1 und wird schliesslich über die Düsenöffnung 1.4 als Pulverwolke versprüht.
- Im Folgenden wird der Elektrodenhalter 5 anhand der
Figuren 2 ,3 und7 bis 11 weiter erläutert. - Der Elektrodenhalter 5 weist einen Haltesteg 5.3 auf, der innerhalb des Pulverkanals 5.1 angeordnet und an der Wandung des Pulverkanals 5.1 befestigt ist. Auf seiner stromaufwärtigen Seite trägt der Haltesteg 5.3 einen stromaufwärtigen Pulverkeil 7 und auf seiner stromabwärtigen Seite weist er einen Elektrodenkanal 5.4 auf. Innerhalb des Elektrodenkanals 5.4 befindet sich eine Hochspannungselektrode 6, welche im Folgenden auch kurzum als Elektrode bezeichnet wird. Die Geometrie des Haltestegs 5.3 ist dahingehend optimiert, dass das Pulver möglichst ungehindert durch den Pulverkanal 5.1 strömen kann und Ansinterungen des Pulvers am Haltesteg 5.3 und die Bildung von Pulverklumpen vermieden werden. Der Haltesteg 5.3 ist so ausgebildet, dass der stromaufwärtige Pulverkeil 7 oder kurzum der Keil auf den Haltesteg 5.3 aufgesteckt und auch wieder abgezogen werden kann. Der Keil 7 ist in der gezeigten Ausführungsform in Bezug auf den Verschleiss optimiert.
- Der Elektrodenhalter-Pulverkanal 5.1 weist im Bereich stromaufwärts vom Keil 7 einen Querschnitt A0 auf. In Figur 3 ist dies auf der x-Achse beispielhaft als Stelle x0 gekennzeichnet. Der Haltesteg 5.3 teilt mit dem Keil 7 den Querschnitt des Elektrodenhalter-Pulverkanals 5.1 in zwei Kreissegmente 8.1, 8.2 auf. Das stromaufwärtige Ende des Keils 7 definiert damit den Ort des Übergangs von der kreisförmigen Querschnittsfläche A0 zu den beiden Kreissegmenten 8.1 und 8.2. Der eine Teil des durch den Pulverkanal 5.1 strömenden Pulvers P passiert also das eine Kreissegment 8.1 und der andere Teil des Pulvers P passiert das andere Kreissegment 8.2. Beide Kreissegmente 8.1 und 8.2 haben zusammen eine erste Querschnittsfläche A1. In
Figur 3 ist dies beispielhaft als Stelle x1 gekennzeichnet. - Der Elektrodenhalter 5 kann zudem einen zur Längsachse LA konzentrischen äusseren Ring 5.10 aufweisen. Der äussere Ring 5.10 dient unter anderem zur Zentrierung des Elektrodenhalters 5 im Gehäuse 41 und dichtet den Innenraum des Sprühapplikators 60 stromabwärts hin ab. Der äussere Ring 5.10 weist dazu einen Anschlag auf, an den sich auf dessen stromaufwärtiger Seite ein elastischer O-Ring 47 anschliesst. Der O-Ring 47 und der Anschlag bilden eine Axialdichtung.
- Der Elektrodenhalter 5 kann auf der stromaufwärtigen Seite eine Schulter 5.11 aufweisen, die einen Kontaktring 46 aus einem leitfähigen Material trägt. Hierfür ist beispielsweise Metall, ein leitfähiger Kunststoff oder Gummi geeignet. Der Kontaktring 46 ist über einen oder mehrere in Reihe geschaltete elektrische Widerstände 43 mit der Elektrode 6 verbunden. Die Widerstände 43 und die Elektrode 6 sind in einem Elektrodenkanal 5.4 angeordnet, der durch die Schulter 5.11, die Wandung des Pulverkanals 5.1 und den Haltesteg 5.3 hindurchgeht und am stromabwärtigen Ende des Haltestegs 5.3 endet, wobei die Elektrode 6 dort aus dem Elektrodenkanal 5.4 herausragt. Eine im Inneren des Sprühapplikators verlaufende Hochspannungsleitung ist am stromabwärtigen Ende des Pistolengehäuses 41 auf einen Kontaktstift 45 geführt. Ist der Elektrodenhalter 5 in den Sprühapplikator 60 eingebaut, wird der Kontaktstift 45 mittels einer Feder 44 auf den Kontaktring 46 des Elektrodenhalters 5 gedrückt. Damit wird erreicht, dass die Hochspannung sicher am Kontaktring 46 anliegt. Die Ausrichtung des Elektrodenhalters 5 spielt dabei keine Rolle. Man kann also den Elektrodenhalter 5 beliebig um seine Längsachse LA drehen, eine sichere und fehlerfreie elektrische Kontaktierung ist dabei dennoch gewährleistet.
- Wenn an der Elektrode 6 eine Hochspannung anliegt, wird das an der Elektrode 6 vorbeiströmende Pulver P elektrostatisch aufgeladen. Die an der Elektrode anliegende Hochspannung beträgt in der Regel zwischen 20 kV und 80 kV.
- Auf der stromabwärtigen Seite des Elektrodenhalters 5 befindet sich ein konzentrisch zur Längsachse LA verlaufender innerer Ring 5.9. Dieser bildet zusammen mit dem äusseren Ring 5.10 eine ringförmige Nut 13. Wenn der Sprühapplikator 60 zusammengebaut ist, ragt der ringförmige Steg 40.1 der Überwurfmutter 40 in die Nut 13 des Elektrodenhalters 5 hinein. Die Geometrie des ringförmigen Stegs 40.1 und der Nut 13 sind so gewählt, dass zwischen dem äusseren Ring 5.10 und dem ringförmigen Steg 40.1 ein erster Luftspalt und zwischen dem inneren Ring 5.9 und dem ringförmigen Steg 40.1 ein zweiter Luftspalt besteht. Auch in der Tiefe sind der Steg 40.1 und die Nut 13 so gewählt, dass ein Luftspalt besteht. Dadurch entsteht für die Hochspannung ein Labyrinth zwischen der Hochspannungselektrode 6 und der Aussenseite der Überwurfmutter 40, also eine Verlängerung der Distanz bzw. der Luftstrecke.
- In einer Ausführungsform weist der Elektrodenhalter 5, wie in den
Figuren 2 und11 zu erkennen ist, auf seiner stromabwärtigen Seite zwei sich parallel zur Längsachse LA erstreckende Zapfen 5.7 auf. Im montierten Zustand greifen die beiden Zapfen 5.7 in die Schlitze 1.7 der Sprühdüse 1. Auf diese Weise wird sichergestellt, dass der Düsenschlitz 1.4 der Sprühdüse 1 in Bezug auf den Haltesteg 5.3 und den Keil 7 immer dieselbe Orientierung aufweist. Wird der Elektrodenhalter 5 um die Längsachse LA gedreht, drehen sich folglich auch die Sprühdüse 1 und der Düsenschlitz 1.4 mit, sodass die Orientierung des Düsenschlitzes 1.4 gegenüber dem Keil 7 stets dieselbe bleibt. Dies hat den Vorteil, dass - unabhängig von der Orientierung des Düsenschlitzes 1.4 - der Pulverstrahl von gleichbleibender Qualität ist und ein reproduzierbarer Pulverstrahl gewährleistet ist. - Im Folgenden wird die Pulversprühdüse anhand der
Figuren 3 bis 6 weiter erläutert. - Die erfindungsgemässe Pulversprühdüse 1 weist innen den Düsen-Pulverkanal 1.1 und eine sich daran anschliessende Mündung 1.3 mit einer Düsenöffnung 1.4 auf, aus der das Pulver P aus der Pulversprühdüse 1 austreten kann. Der Düsen-Pulverkanal 1.1 kann auf seiner stromaufwärtigen Seite eine Aufnahme 1.8 aufweisen. Diese ist dazu vorgesehen den Pulverkanal 5.1 des Elektrodenhalters 5 aufzunehmen. Vorzugsweise weist die Aufnahme 1.8 einen Anschlag 1.81 auf, der dazu dient die Einstecktiefe für den Pulverkanal 5.1 zu definieren. Die Aufnahme 1.8 ist vorzugsweise so ausgebildet, dass die Innenseite des Pulverkanals 5.1 - wenn er in der Aufnahme steckt, mit der Innenseite des Pulverkanals 1.1 einen glatten Übergang bildet. Damit soll erreicht werden, dass das durch die Pulverkanäle 5.1 und 1.1 strömende Pulver sich nicht an der Übergangsstelle ablagert.
- An die Aufnahme 1.8 schliesst sich stromabwärts ein konischer Abschnitt 1.5 an. Der Abschnitt 1.5 hat an seinem stromaufwärtigen Ende einen ersten Durchmesser D1 und an seinem stromabwärtigen Ende einen zweiten Durchmesser D2. An den konischen Abschnitt 1.5 des Pulverkanals 1.1 schliesst sich ein zylindrischer Abschnitt 1.9 mit dem Durchmesser D2 an. Am Ende des zylindrischen Abschnitts 1.9 des Pulverkanals 1.1 weitet sich der Pulverkanal mit einem Öffnungswinkel α1 bis zu einem dritten Durchmesser D3 auf. Dieser Abschnitt des Pulverkanals 1.1 bildet einen Diffusor 1.2. Auf den Diffusor 1.2 wiederum folgt die Düsenmündung 1.3 und schliesslich die Düsenöffnung 1.4, durch die das Pulver aus der Düse 1 austreten kann.
- Der Düsen-Pulverkanal 1.1 kann dort, wo der Diffusor 1.2 in die Mündung 1.3 übergeht, einen Radius R im Bereich von 0,5 mm bis 2 mm aufweisen. Dies hat den Vorteil, dass sich im Diffusor 1.2 und der Mündung 1.3 weniger oder sogar gar kein Pulver ablagert.
- Im Übergangsbereich vom Diffusor 1.2 zur Mündung 1.3 ist eine besonders hohe Genauigkeit und ein besonders präzisier (fliessender) Übergang erforderlich, um die besonders hohe Homogenität der Pulverwolke gewährleisten zu können. Daher werden zumindest die beiden Abschnitte des Düsen-Pulverkanals 1.1, die den Diffusor 1.2 und die Mündung 1.3 bilden, aus einem Stück hergestellt.
- Die Düse 1 kann zum Beispiel aus Kunststoff, vorzugsweise aus PTFE hergestellt sein.
- Es wurde erkannt, dass das Pulver sich meistens in strömungsfreien oder beinahe strömungsfreien Gebieten des Pulverkanals ansammelt. Ein Ort für solche Pulveransammlungen befindet sich zum Beispiel hinter dem stromabwärtigen Keil des Haltestegs. Sinkt dort die Strömungsgeschwindigkeit des Pulvers, weil sich der Kanalquerschnitt vergrössert hat, steigt das Risiko für Pulverablagerungen deutlich. Diese Erkenntnis wird bei der erfindungsgemässen Pulversprühdüse 1 berücksichtigt.
- Im montierten Zustand ist die Pulversprühdüse 1 mit dem Elektrodenhalter 5 verbunden.
Figur 3 veranschaulicht dies. Der Düsen-Pulverkanal 1.1 weist aufgrund des in ihn hineinragenden Haltestegs 5.3, der in diesem Bereich rund ist, einen ringförmigen Querschnitt 9 mit einer Querschnittsfläche A2 auf, die im Folgenden als zweite Querschnittsfläche A2 bezeichnet wird. InFigur 3 ist dies auf der x-Achse beispielhaft durch die Stelle x2 gekennzeichnet. - Um nun eine besonders homogene Pulverwolke zu erzielen, ist es wichtig, dass die erste Querschnittsfläche A1 und die zweite Querschnittsfläche A2 des Pulverkanals gleich gross sind. Einer der Gründe warum dies so sein soll, ist, dass der Pulverstrom, wie oben erwähnt - nachdem er den Keil 7 passiert hat - möglichst wenig oder am besten gar nicht beeinflusst wird. Dabei ist die Querschnittsfläche, durch die das Pulver hindurchtritt, von Bedeutung. Indem dafür gesorgt wird, dass die Querschnittsflächen A1 und A2 gleich gross sind, bleibt die Strömungsgeschwindigkeit des Pulvers im Abschnitt x1 bis x2 konstant, obwohl der Querschnitt des Haltestegs 5.3 sich in diesem Abschnitt ändert. Während er an der Stelle x1 rechteckig ist, ist er an der Stelle x2 rund.
- Durch den konischen Verlauf des Pulverkanals im Abschnitt 1.5 wird die kontinuierliche Veränderung der Querschnittsfläche des Haltestegs 5.3 kompensiert. Dadurch bleibt die dem Pulver zur Verfügung stehende Querschnittsfläche im Pulverkanal 1.1 konstant. Dies hat den Vorteil, dass der Pulverstrom durch den Haltesteg 5.3 noch weniger beeinflusst wird.
- Wenn die Pulversprühdüse 1 einen konischen Abschnitt 1.5 aufweisen soll, ist es von Vorteil den konischen Abschnitt 1.5 und den stromabwärtigen Keil 5.2 des Haltestegs 5.3 aufeinander abzustimmen. In diesem Fall kann der Keil 5.2, wie in
Figur 11 gezeigt, ausgebildet sein. Dabei verjüngt sich der Keil 5.2 in stromabwärtiger Richtung in einem Winkel a4. - Der Winkel α3 liegt vorzugsweise im Bereich von 1° bis 25°. Grundsätzlich ergibt sich der Winkel a3 aus einem Zusammenspiel der Durchmesser D1, D2 und der Länge L1. Es ist insbesondere von Vorteil, die konisch verlaufende Wandung (Bereich 1.5) des Pulverkanals 1.1 so auszubilden, dass sie im montierten Zustand (also wenn die Düse 1 im Elektrodenhalter 5 steckt) an den Aussenflanken des Keils 5.2 anliegt. Die beiden Winkel α3 und α4 sind vorzugsweise gleich gross. Vorteilhafter Weise wird so ein Spalt zwischen dem Keil 5.2 und der Innenwand des konischen Abschnitts 1.5 der Düse und damit die Ablagerung von Pulver vermieden.
- Vorteilhafterweise ist der Haltesteg 5.3 im Elektrodenhalter 5 so ausgebildet und angeordnet, dass die beiden Kreissegmente 8.1 und 8.2 gleich gross sind.
- Zudem ist es von Vorteil, wenn der Teil des Haltestegs 5.3, der in die Pulversprühdüse 1 ragt, so ausgebildet und angeordnet ist, dass die Querschnittsfläche A2 des Düsen-Pulverkanals 1.1 einen Kreisring bildet, der konzentrisch zur Längsachse LA angeordnet ist.
- Durch die oben beschriebene geometrische Ausbildung der Pulversprühdüse 1 kann es dazu kommen, dass die Pulverwolke schneller und schmaler wird. Um die Pulverwolke langsamer und breiter zu machen, kann in der Pulversprühdüse 1 ein Diffusor 1.2 vorgesehen sein. Der Diffusor 1.2 sorgt dafür, dass sich die Strömungsgeschwindigkeit des Pulver-Luft-Gemischs verlangsamt. Der vorzugsweise kantige Übergang vom zylindrischen Abschnitt 1.9 des Pulverkanals 1.1 zum Diffusor 1.2 an der Stelle x3 sorgt für einen Strömungsabriss. Dadurch wird das Pulver-Luft-Gemisch aufgefächert und verwirbelt. Die Mündung 1.3 sorgt dafür, dass das Pulver-Luft-Gemisch gebündelt wird.
- Der Öffnungswinkel α1 im Diffusor 1.2 liegt vorteilhafterweise im Bereich von 20° bis 70°. In einer bevorzugten Ausführungsform liegt der Öffnungswinkel α1 im Bereich von 50° bis 70°. Optimal ist es, wenn der Öffnungswinkel α1 67,5° beträgt.
- Der Düsen-Pulverkanal 1.1 verjüngt sich in der Mündung 1.3 mit einem Winkel α2. Der Winkel α2, der auch als Mündungswinkel bezeichnet wird, befindet sich - wie in
Figur 4 gezeigt - auf der Innenseite der Mündung 1.3. Er liegt vorzugsweise zwischen 120° und 160°. Noch besser ist es, wenn der Winkel α2 im Bereich von 130° bis 150° und besonders bevorzugt bei 135° liegt. Je näher der Winkel α2 bei 135° liegt, desto optimaler ist die Pulverwolke. Zudem wird bei diesem Winkel zum einen am besten vermieden, dass Pulver an der Innenseite Mündung 1.3 anbackt und zum anderen gleichzeitig eine stabile Pulverwolke erzeugt. - Zudem ist es von Vorteil, wenn sich die Düsenöffnung 1.4 radial nach aussen aufweitet. Ein Beispiel dafür ist den
Figuren 3 bis 6 gezeigt. Die Düsenöffnung 1.4 kann zum Beispiel in der Nähe der Längsachse LA eine Öffnungsweite zwischen 1 und 3 mm aufweisen und bevorzugt 2 mm betragen. Am stromaufwärtigen Ende 1.6 beträgt die Öffnungsweite zwischen 3 und 4 mm, bevorzugt 4 mm. - Der Düsenschlitz 1.4 erzeugt einen flachen Sprühstrahl. Aus diesem Grund wird die Düse 1 auch als Flachstrahldüse bezeichnet.
- Bei einer möglichen, besonders gut funktionierenden Ausführungsform der Sprühdüse 1 beträgt der Öffnungswinkel α1 = 42°, der Durchmesser D2 = 11 mm und der Durchmesser D3 = 13 mm. Diese Ausführungsform der Sprühdüse 1 ist zum Beispiel für epoxid- oder polyesterhaltiges Pulver mit einem Mediandurchmesser der Pulverkörnung von D50 = 35µm geeignet.
-
- 1
- Pulversprühdüse
- 1.1
- Düsen-Pulverkanal
- 1.2
- Diffusor
- 1.3
- Mündung
- 1.4
- Düsenöffnung
- 1.5
- konischer Abschnitt des Düsen-Pulverkanals
- 1.6
- stromaufwärtiges Ende der Düsenöffnung
- 1.7
- Schlitz
- 1.8
- Aufnahme
- 1.81
- Anschlag
- 1.9
- zylindrischer Abschnitt des Düsen-Pulverkanals
- 5
- Elektrodenhalter
- 5.1
- Pulverkanal im Elektrodenhalter
- 5.2
- stromabwärtiger Keil
- 5.3
- Haltesteg
- 5.4
- Elektrodenkanal
- 5.7
- Zapfen
- 5.9
- innerer Ring
- 5.10
- äusserer Ring
- 5.11
- Schulter
- 6
- Hochspannungselektrode
- 7
- stromaufwärtiger Keil
- 8.1
- Kreissegment
- 8.2
- Kreissegment
- 9
- ringförmige Querschnittsfläche
- 10
- Querschnitt des Düsen-Pulverkanals im Diffusor
- 13
- Nut
- 30
- Pulverkanal
- 30.1
- Muffe
- 40
- Überwurfmutter
- 40.1
- ringförmiger Steg
- 41
- Gehäuse
- 41.1
- Aussengewinde
- 42
- Hochspannungsleitung
- 43
- Widerstand
- 44
- Feder
- 45
- Kontaktstift
- 46
- Kontaktring am Elektrodenhalter
- 47
- O-Ring
- 50
- Labyrinth
- 60
- Pulverapplikator
- A0
- Querschnittsfläche
- A1
- Querschnittsfläche an der Stelle x1
- A2
- Querschnittsfläche an der Stelle x2
- D1
- Durchmesser
- D2
- Durchmesser
- D3
- Durchmesser
- LA
- Längsachse
- L1
- Länge
- L2
- Länge
- L3
- Länge
- R
- Radius
- α1
- Öffnungswinkel
- α2
- Winkel
- α3
- Winkel
- α4
- Winkel
- x
- x-Achse
- x0
- Stelle
- x1
- erste Stelle
- x2
- zweite Stelle
- x3
- dritte Stelle
- y
- y-Achse
Claims (15)
- Elektrodenhalter und Pulversprühdüse zum Versprühen von Beschichtungspulver,- die einen Düsen-Pulverkanal (1.1) und eine sich daran anschliessende Mündung (1.3) mit einer Mündungsöffnung (1.4) aufweist, aus der das Pulver aus der Düse (1) austreten kann,- wobei der Düsen-Pulverkanal (1.1) und die Mündung (1.3) aus einem Stück sind,- wobei im montierten Zustand die Düse (1) mit dem Elektrodenhalter (5) verbunden ist, der einen Elektrodenhalter-Pulverkanal (5.1) und einen darin angeordneten Haltesteg (5.3) zum Halten einer Hochspannungselektrode (6) aufweist,- wobei der Querschnitt des Elektrodenhalter-Pulverkanals (5.1) durch den Haltesteg (5.3) in Kreissegmente (8.1, 8.2) aufgeteilt ist, die zusammen eine erste Querschnittsfläche (A1) bilden,- wobei der Düsen-Pulverkanal (1.1) aufgrund des in ihn hineinragenden Haltestegs (5.3) einen ringförmigen Querschnitt (9) mit einer zweiten Querschnittsfläche (A2) aufweist, und- wobei die erste Querschnittsfläche (A1) und die zweite Querschnittsfläche (A2) gleich gross sind.
- Elektrodenhalter und Pulversprühdüse nach Anspruch 1,- wobei der Haltesteg (5.3) des Elektrodenhalters (5) einen stromabwärtigen Keil (5.2) aufweist, der sich in stromabwärtiger Richtung verjüngt, und- wobei im montierten Zustand das Ende des stromabwärtigen Keils (5.2) den Ort des Übergangs von den Kreissegmenten (8.1, 8.2) zum ringförmigen Querschnitt (9) definiert.
- Elektrodenhalter und Pulversprühdüse nach Anspruch 1 oder 2,
bei der der Düsen-Pulverkanal (1.1) einen konischen Abschnitt (1.5) aufweist, in dem der Übergang von den Kreissegmenten (8.1, 8.2) zum ringförmigen Querschnitt (9) stattfindet. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 1 bis 3,
bei der der Düsen-Pulverkanal (1.1) einen unmittelbar vor der Mündung (1.3) angeordneten Kanalabschnitt aufweist, der so geformt ist, dass er einen Diffusor (1.2) bildet. - Elektrodenhalter und Pulversprühdüse nach Anspruch 4, bei der der Diffusor (1.2) sich mit einem Öffnungswinkel (α1) aufweitet, der, auf die Längsachse (LA) des Düsen-Pulverkanals (1.1) bezogen, im Bereich von 20° bis 70° liegt.
- Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 1 bis 5,
die aus einem luftundurchlässigen Material hergestellt ist. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 4 bis 6,
bei der der Düsen-Pulverkanal (1.1) dort, wo der Diffusor (1.2) in die Mündung (1.3) übergeht, einen Radius (R) im Bereich von 0,5 mm bis 2 mm aufweist. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 4 bis 7,
bei der das stromaufwärtige Ende der Düsenöffnung (1.6) im Bereich des grössten Durchmessers (D3) des Diffusors (1.2) liegt. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 1 bis 8,
bei der das stromaufwärtige Ende des Düsenöffnung (1.6) eine Öffnungsweite im Bereich von 3 mm bis 4 mm hat. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 1 bis 9,
bei der der Düsen-Pulverkanal (1.1) in der Mündung (1.3) sich mit einem Winkel (α2) verjüngt, der im Bereich von 120° - 160° liegt. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 1 bis 10,
die so ausgebildet ist, dass im montierten Zustand eine aus dem Elektrodenhalter (5) herausragende Elektrode (6) innerhalb der Pulversprühdüse (1) endet. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 2 bis 11,
bei der stromabwärtige Keil (5.2) des Elektrodenhalters (5) sich in stromabwärtiger Richtung derart verjüngt, dass er im konischen Abschnitt (1.5) des Düsen-Pulverkanals (1.1) Platz findet. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 2 bis 12,
bei der stromabwärtige Keil (5.2) derart geformt ist, dass er im konischen Abschnitt (1.5) des Düsen-Pulverkanals (1.1) an der Wandung des Düsen-Pulverkanals (1.1) anliegt. - Elektrodenhalter und Pulversprühdüse nach einem der Ansprüche 2 bis 13,
bei der der Elektrodenhalter (5) und die Pulversprühdüse (1) derart ausgebildet sind, dass die Pulversprühdüse (1) auf den Elektrodenhalter (5) steckbar ist. - Pulversprühpistole zum Beschichten eines Werkstücks mit Beschichtungspulver,
die einen Elektrodenhalter (5) und eine Pulversprühdüse (1) nach einem der vorherigen Ansprüche aufweist.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22152324.4A EP4215281B1 (de) | 2022-01-19 | 2022-01-19 | Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse |
| PL22152324.4T PL4215281T3 (pl) | 2022-01-19 | 2022-01-19 | Dysza rozpylająca proszek do rozpylania proszku powlekającego, połączenie uchwytu elektrody i dyszy rozpylającej proszek oraz aplikator rozpylający z dyszą rozpylającą proszek |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP22152324.4A EP4215281B1 (de) | 2022-01-19 | 2022-01-19 | Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4215281A1 EP4215281A1 (de) | 2023-07-26 |
| EP4215281B1 true EP4215281B1 (de) | 2024-12-18 |
Family
ID=79730666
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22152324.4A Active EP4215281B1 (de) | 2022-01-19 | 2022-01-19 | Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4215281B1 (de) |
| PL (1) | PL4215281T3 (de) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE29924481U1 (de) | 1998-08-22 | 2003-06-12 | Itw Gema Ag, St. Gallen | Sprühbeschichtungsvorrichtung für Beschichtungspulver |
| PL2638975T3 (pl) * | 2012-03-14 | 2020-08-24 | Wagner International Ag | Uchwyt elektrody i dysza natryskowa do pistoletu proszkowego pracującego z wysokim napięciem |
-
2022
- 2022-01-19 EP EP22152324.4A patent/EP4215281B1/de active Active
- 2022-01-19 PL PL22152324.4T patent/PL4215281T3/pl unknown
Also Published As
| Publication number | Publication date |
|---|---|
| PL4215281T3 (pl) | 2025-04-14 |
| EP4215281A1 (de) | 2023-07-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0236795B1 (de) | Elektrostatische Sprüheinrichtung für Beschichtungspulver | |
| DE10059406B4 (de) | Spritzvorrichtung | |
| DE2541927C3 (de) | Zerstäuberdüse | |
| DE1777284A1 (de) | Zerstaeuberduese an einer elektrostatischen Auftragsvorrichtung fuer Pulver | |
| DE3025591A1 (de) | Elektrostatische spritzpistole | |
| DE2756009A1 (de) | Pistole zur reibungselektrischen aufladung von pulver | |
| EP0808663A2 (de) | Elektrostatische Sprühvorrichtung | |
| DE2549974A1 (de) | Vorrichtung zum zerstaeuben von fliessfaehigen medien wie z.b. farben, lacken u.dgl. | |
| EP2638975B1 (de) | Elektrodenhalter und Strahldüse für eine mit Hochspannung betreibbare Pulversprühpistole | |
| EP2228138B1 (de) | Vorrichtung zum Beschichten eines Substrats | |
| CH663731A5 (de) | Zerstaeubervorrichtung zum beschichten mit pulver. | |
| DD253144A3 (de) | Duese zur zerstaeubung von fluessigkeiten | |
| DE2446022B2 (de) | Vorrichtung zum elektrostatischen Beschichten von Gegenständen mit flüssigem oder pulverförmigem Beschichtungsmaterial | |
| DE2509851C2 (de) | Pulverzerstäuber mit Prallkörper zum Beschichten von Gegenständen im elektrostatischen Feld | |
| EP0723815A2 (de) | Sprühvorrichtung für Beschichtungsmaterial | |
| EP1201316B1 (de) | Hochrotationszerstäuber zur Aufbringung von Pulverlack | |
| DE2237717C3 (de) | Mit Druckmittel betriebene Sprühpistole, z.B. Farbsprühpistole | |
| EP1752224B1 (de) | Elektrodenhalter für eine Pulversprühvorrichtung | |
| EP4268971B1 (de) | Winkeladapter für eine pulversprühvorrichtung | |
| EP4215281A1 (de) | Pulversprühdüse zum versprühen von beschichtungspulver, kombination aus elektrodenhalter und pulversprühdüse sowie sprühapplikator mit pulversprühdüse | |
| DE2264386C2 (de) | Elektrostatische Sprühpistole | |
| DE4312994C2 (de) | Vorrichtung zur Verspritzung von Suspensionen, insbesondere Mörteln | |
| DE1577760A1 (de) | Pulver-Spritzpistole zum Beschichten von Gegenstaenden im elektrostatischen Feld | |
| DE3329880A1 (de) | Verfahren zum spritzbeschichten ohne luft und spritzpistole fuer das beschichten ohne luft | |
| EP2650051B1 (de) | Keileinsatz für eine Pulverrohrverlängerung einer mit Hochspannung betreibbaren Pulversprühistole und Pulverrohrverlängerung mit Keileinsatz |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240126 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B05B 5/00 20060101AFI20240613BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240730 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: WAGNER INTERNATIONAL AG |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022002392 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250318 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250421 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250119 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502022002392 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250131 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502022002392 Country of ref document: DE Owner name: J. WAGNER GMBH, DE Free format text: FORMER OWNER: WAGNER INTERNATIONAL AG, ALTSTAETTEN, CH |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: J. WAGNER GMBH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251029 |
|
| 26N | No opposition filed |
Effective date: 20250919 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: R14 Free format text: ST27 STATUS EVENT CODE: U-0-0-R10-R14 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250218 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250119 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251218 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260131 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260301 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260122 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260201 Year of fee payment: 5 |