EP3787811B1 - Verfahren zum betreiben einer kühlstrecke und anlage zum herstellen von walzprodukten - Google Patents
Verfahren zum betreiben einer kühlstrecke und anlage zum herstellen von walzprodukten Download PDFInfo
- Publication number
- EP3787811B1 EP3787811B1 EP19717841.1A EP19717841A EP3787811B1 EP 3787811 B1 EP3787811 B1 EP 3787811B1 EP 19717841 A EP19717841 A EP 19717841A EP 3787811 B1 EP3787811 B1 EP 3787811B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- value
- predetermined
- cooled
- adaptation value
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/74—Temperature control, e.g. by cooling or heating the rolls or the product
- B21B37/76—Cooling control on the run-out table
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2261/00—Product parameters
- B21B2261/02—Transverse dimensions
- B21B2261/04—Thickness, gauge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2261/00—Product parameters
- B21B2261/20—Temperature
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2273/00—Path parameters
- B21B2273/20—Track of product
Definitions
- the invention relates to a method for operating a cooling section of a plant for manufacturing rolled products, the cooling section being operated using a physical cooling model which can be adapted to the respective cooling task using at least one adaptation value which is assigned to a specific process parameter.
- the invention also relates to a plant for producing rolled products, having at least one rolling mill, in particular a hot strip mill or a heavy-plate mill, at least one cooling section downstream of the rolling mill and at least one electronic control system that controls the cooling section, control electronics being set up to control the cooling section using a physical cooling model to operate, which can be adapted to the respective cooling task using at least one adaptation value which is assigned to a specific process parameter.
- a generic method and a generic device are from WO03/065134 A1 known.
- a plant for producing rolled products can be set up, for example, for the continuous production of metal strips.
- a plant can have a hot strip rolling train, which is followed by a cooling section.
- a cooling line is usually operated using a physical cooling model of the cooling line and the rolling stock to be cooled.
- conventional adaptation algorithms are used, based on the results of which the cooling section is controlled.
- Such an adaptation algorithm searches in certain parameter classes for an adaptation value with which the given operating mode of the cooling section can be adapted to the next cooling task.
- Such an adaptation value is determined empirically in advance and stored.
- corresponding physical models have been partially replaced by interpolation variants.
- GB 2 484 917 A discloses a method of cooling a metal plate.
- a target cooling flow is calculated for a plurality of points along the length of a longitudinally profiled plate.
- the position of the metal plate in relation to currents in a chiller is monitored.
- the flows are adjusted according to the target cooling flows at the plurality of points.
- the target cooling flows can be interpolated to generate a reference profile along at least a portion of the length of the metal plate.
- the method may include calculating an expected entry thickness and temperature of the metal plate at the plurality of points and comparing these to measured values to calculate a required flow change. The method ensures that the metal plate exit temperature from the chiller is accurately controlled even when the metal plate has varying thicknesses along its length.
- JP H06 218 414 A discloses a cooling control method for hot-rolled steel sheet.
- the temperature of the steel sheet is calculated by a prescribed temperature estimation calculation formula using sample information of thickness, strip speed, hot finishing temperature, intermediate finishing temperature and coiling temperature.
- Such learning values that the predicted temperature values agree with actual values are individually determined between a completion thermometer and an intermediate thermometer and between the intermediate thermometer and a coil thermometer.
- the formulas of several kinds of heat transfer coefficients are corrected, and these corrections are repeatedly carried out over the entire length of the steel sheet and errors in heat transfer coefficients generated during rolling of the steel sheet are corrected in real time.
- JP 2010 005 682 A discloses a cooling device between a finishing mill of a hot rolling mill and a coiler, the cooling device being divided into a first half zone and a second half zone.
- a metal strip is differentially cooled and the temperature of the metal strip is measured by means of a near-infrared camera capable of photographing a full length or part of the full length, so that the temperature of the hot-rolled metal strip is controlled immediately before coiling can be.
- U.S. 8,920,024 B2 discloses a steel plate quality control system and devices therefor, wherein the steel plate quality control system on a steel plate production line, which is a finishing line of a steel plate production line and an accelerated cooling device, which is arranged in the advancing direction of the steel plate production line on the downstream side of the finishing line, a temperature of at least the upper surface of a steel plate or the bottom surface of the steel plate to perform quality assurance.
- the system includes temperature measuring means, temperature analysis means and means for determining mechanical properties.
- US 2016/0288181 A1 discloses an operating method for a cooling zone, wherein a flat rolled stock is transported through a cooling zone in such a way that sections of the rolled stock successively pass through effective regions of cooling devices.
- Virtual rolling stock points are assigned to the sections.
- the cooling devices are controlled in such a way that they correspond to the actual cooling capacities assigned to the cooling devices at the respective rolling stock points. Through this that section which is located in the effective range of the respective cooling device is acted upon by a respective amount of coolant.
- the cooling devices are divided into open and non-open cooling devices.
- a rolling stock point is selected iteratively in each case. Before the respective section, starting from a starting point, reaches the effective range of the next released cooling device, a state is determined which the respective rolling stock point has at the starting point.
- An object of the invention is to improve operation of a cooling section of a plant for producing rolled products.
- the cooling section is operated using a physical cooling model that can be adapted to the respective cooling task using at least one adaptation value that is assigned to a specific process parameter.
- the adaptation value is determined from at least one predefined adaptation value using a kriging method.
- Determining the adaptation value using the kriging method from the at least one predefined adaptation value allows known adaptation values to be extrapolated to unknown process areas.
- the use of the kriging method or kriging algorithm to determine the adaptation value for adapting the cooling section to the respective cooling task in combination with the physical cooling model makes it possible to calculate adaptation values even for areas for which no empirical values are available, which ultimately better setting of the cooling section allowed.
- a kriging method is originally a geostatic method that makes it possible to estimate missing values and their accuracy on the basis of distributed measurement points.
- Z(x i ) is a known value at location x i ⁇ i is a weight to be determined
- N is the number of known values
- x 0 is the position for which the value Z* is to be interpolated
- m(x i ) is the expected value of Z(x i ).
- the adaptation values of the cooling section can be divided into different classifications, such as the classifications "strip thickness”, “strip reference temperature” and “selected cooling strategy". If the various classifications are interpreted as local variables of an adaptation value, surfaces are interpolated in the selected dimensions in the kriging method and provided with estimation methods.
- the kriging method it is possible to also take into account influences that are not taken into account in physical cooling models and are also not mapped in adaptation value classes. This applies to external influences on the rolling stock, such as imperfections (edge waves, center waves, quater buckles and the like); but various pre-processes could also be processed by the kriging method.
- an improved adaptation algorithm for the cooling section can be provided in order to be able to improve the prediction accuracy of the temperature calculation. This allows the cooling section to be set more precisely and thus a better output of rolled products with the desired material properties.
- the specified adaptation value is an adaptation value for a specified temperature value at a specific position of a rolled product to be cooled, for a specified temperature value for the cooled rolled product at a coiler device downstream of the cooling section, for a specified thickness value for the rolled product to be cooled, for a specified chemical Analysis of the rolled product to be cooled or used for a specified cooling strategy of the cooling model.
- a plant according to the invention for producing rolled products comprises at least one rolling mill, in particular a hot strip mill or a heavy plate mill, at least one cooling section downstream of the rolling mill and at least one electronic control unit that controls the cooling section, with control electronics being set up to operate the cooling section using a physical cooling model that is Use of at least one adaptation value, which is assigned to a specific process parameter, can be adapted to the respective cooling task.
- the control electronics are also set up to determine the adaptation value using a kriging method from at least one predefined adaptation value.
- the method can be carried out according to one of the above-mentioned configurations or a combination of at least two of these configurations with one another by means of the system.
- control electronics are set up, as a specified adaptation value, an adaptation value for a specified temperature value at a specific position of a rolled product to be cooled, for a specified temperature value of the cooled rolled product at a coiler device downstream of the cooling section, for a specified thickness value of the rolled product to be cooled, for a specified chemical analysis of the rolled product to be cooled or for a specified cooling strategy of the cooling model.
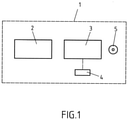
- figure 1 shows a schematic representation of an exemplary embodiment of a plant 1 according to the invention for the production of rolled products.
- the plant 1 has a rolling mill 2 in the form of a hot strip mill or a heavy plate mill.
- the plant 1 has a cooling section 3 downstream of the rolling train 2 and control electronics 4 that control the cooling section 3 .
- the control electronics 4 are set up to operate the cooling section 3 using a physical cooling model which can be adapted to the respective cooling task using at least one adaptation value which is assigned to a specific process parameter.
- the control electronics 3 are set up to determine the adaptation value using a kriging method from at least one predefined adaptation value.
- control electronics 4 are set up to generate an adaptation value as a specified adaptation value for a specified temperature value at a specific position of a rolled product (not shown) that is to be cooled, for a specified temperature value of the cooled rolled product at a coiler device 5 downstream of cooling section 3, for a specified thickness value of the cooling rolled product, to a predetermined chemical Analysis of the rolled product to be cooled or to use a predetermined cooling strategy of the cooling model.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Betreiben einer Kühlstrecke einer Anlage zum Herstellen von Walzprodukten, wobei die Kühlstrecke unter Verwendung eines physikalischen Kühlmodells betrieben wird, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist.
- Des Weiteren betrifft die Erfindung eine Anlage zum Herstellen von Walzprodukten, aufweisend wenigstens eine Walzstraße, insbesondere eine Warmbandstraße oder eine Grobblechstraße, wenigstens eine der Walzstraße nachgeschaltete Kühlstrecke und wenigstens eine die Kühlstrecke ansteuernde Ansteuerelektronik, wobei Ansteuerelektronik eingerichtet ist, die Kühlstrecke unter Verwendung eines physikalischen Kühlmodells zu betreiben, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist. Ein gattungsgemässes Verfahren bzw. eine gattungsgemässe Vorrichtung sind aus
WO03/065134 A1 - Eine Anlage zum Herstellen von Walzprodukten kann beispielsweise zum kontinuierlichen Herstellen von Metallbändern eingerichtet sein. Eine solche Anlage kann eine Warmbandwalzstraße aufweisen, der eine Kühlstrecke nachgeschaltet ist. Eine solche Kühlstrecke wird üblicherweise unter Verwendung eines physikalischen Kühlmodells der Kühlstrecke und des zu kühlenden Walzguts betrieben. Um die Kühlstrecke an verschiedene Kühlaufgaben anpassen zu können, beispielsweise um die mit der Kühlstrecke erzeugbare Kühlleistung an verschiedene Walzgutdicken anzupassen, werden herkömmlich Adaptionsalgorithmen eingesetzt, auf Basis deren Ergebnis die Kühlstrecke angesteuert wird. Ein solche Adaptionsalgorithmus sucht dabei in bestimmten Parameterklassen nach einem Adaptionswert, mit dem die gegebene Betriebsart der Kühlstrecke an die nächste Kühlaufgabe angepasst werden kann. Ein solcher Adaptionswert wird vorab empirisch ermittelt und gespeichert. Alternativ sind entsprechende physikalische Modelle teilweise durch Interpolationsvarianten ersetzt worden.
-
GB 2 484 917 A -
JP H06 218 414 A -
JP 2010 005 682 A -
US 8 920 024 B2 offenbart ein Stahlplattenqualitätssicherungssystem und Einrichtungen dafür, wobei das Stahlplattenqualitätssicherungssystem an einer Stahlplattenherstellungslinie, die eine Fertigwalzstraße einer Stahlplattenfertigungslinie und eine Einrichtung zum beschleunigten Kühlen, die in der Vorschubrichtung der Stahlplattenfertigungsstraße auf der stromabwärtigen Seite der Fertigwalzstraße angeordnet ist, eine Temperatur von mindestens der oberen Oberfläche einer Stahlplatte oder der unteren Oberfläche der Stahlplatte misst, um eine Qualitätssicherung durchzuführen. Das System umfasst Temperaturmessmittel, Temperaturanalysemittel und Mittel zum Bestimmen von mechanischen Eigenschaften. -
US 2016/0288181 A1 offenbart ein Betriebsverfahren für eine Kühlzone, wobei ein Flachwalzgut derart durch eine Kühlzone transportiert wird, dass Abschnitte des Walzguts nacheinander wirksame Bereiche von Kühleinrichtungen durchlaufen. Virtuelle Walzgutpunkte sind den Abschnitten zugeordnet. Während des Transports der Abschnitte durch die Kühlzone erfolgt die Überwachung der Abschnitte mittels eines Arbeitszyklus. Die Kühleinrichtungen werden so gesteuert, dass sie an den jeweiligen Walzgutpunkten den tatsächlichen Kühlleistungen entsprechen, die den Kühleinrichtungen zugeordnet sind. Dadurch wird derjenige Abschnitt, der sich jeweils im Wirkbereich der jeweiligen Kühleinrichtung befindet, mit einer jeweiligen Kühlmittelmenge beaufschlagt. Die Kühleinrichtungen sind in geöffnete und nicht geöffnete Kühleinrichtungen unterteilt. Ein Walzgutpunkt wird jeweils iterativ ausgewählt. Bevor der jeweilige Abschnitt ausgehend von einem Startpunkt den Wirkbereich der nächsten freigegebenen Kühleinrichtung erreicht, wird ein Zustand ermittelt, den der jeweilige Walzgutpunkt hat am Startpunkt aufweist. - Bei einem Metallband oder Blech, das außerhalb der bisher verwendeten Prozesswerte bzw. Prozessparameter mit einer bestehenden Anlage hergestellt werden soll, kann kein sinnvoller Adaptionswert zur Anpassung der Kühlstrecke bestimmt werden. Bei reinen Interpolationsmodellen fehlen insbesondere physikalische Grundlagen, um Extrapolationen zu erlauben.
- Eine Aufgabe der Erfindung ist es, einen Betrieb einer Kühlstrecke einer Anlage zum Herstellen von Walzprodukten zu verbessern.
- Diese Aufgabe wird durch die unabhängigen Patentansprüche gelöst. Vorteilhafte Ausgestaltungen sind in der nachfolgenden Beschreibung, den abhängigen Patentansprüchen und der Figur wiedergegeben.
- Gemäß einem erfindungsgemäßen Verfahren zum Betreiben einer Kühlstrecke einer Anlage zum Herstellen von Walzprodukten wird die Kühlstrecke unter Verwendung eines physikalischen Kühlmodells betrieben, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist. Zudem wird der Adaptionswert unter Verwendung eines Kriging-Verfahrens aus wenigstens einem vorgegebenen Adaptionswert ermittelt.
- Die Ermittlung des Adaptionswerts unter Verwendung des Kriging-Verfahrens aus dem wenigstens einen vorgegebenen Adaptionswert erlaubt eine Extrapolation von bekannten Adaptionswerten auf unbekannte Prozessbereiche. Dies bedeutet beispielsweise, dass aus den bekannten Adaptionswerten für Metallprodukte in einem Dickenbereich von 2 mm bis 3 mm Adaptionswerte für Metallprodukte in einem Dickenbereich von 3 mm bis 4 mm berechnet werden können, ohne dass die letztgenannten Metallprodukte mit der jeweiligen Anlage produziert worden sind. Dies bezieht sich auf alle relevanten Prozessgrößen, insbesondere die Dicke, die Kühlrate, die Temperaturen, die chemische Analyse und die Abkühlraten. Folglich können Metallprodukte mit einer bestehenden Anlage mit bisher noch nicht bekannten Prozessparametern optimal hergestellt werden, da die Kühlstrecke genauer an die jeweiligen Prozessparameter angepasst werden kann, was eine genauere Einstellung von gewünschten Zieltemperaturen und/oder anderen Zieleigenschaften des hergestellten Metallprodukts möglich macht. Die Verwendung des Kriging-Verfahrens bzw. Kriging-Algorithmus zum Ermitteln des Adaptionswerts zur Anpassung der Kühlstrecke an die jeweilige Kühlaufgabe in Kombination mit dem physikalischen Kühlmodell macht es möglich, Adaptionswerte auch für Bereiche zu berechnen, für die noch keine Erfahrungswerte vorliegen, was letztendlich eine bessere Setzung der Kühlstrecke erlaubt.
- Ein Kriging-Verfahren ist ursprünglich ein geostatisches Verfahren, das es ermöglicht, auf Basis verteilt angeordneter Messpunkte fehlende Werte und deren Genauigkeit zu schätzen. Hierbei wird ein unbekannter Punkt mittels der grundlegenden Formel

- interpoliert durch entsprechende Gewichtung der räumlichen Korrelationen von Nachbarpunkten, wobei Z(xi) ein bekannter Wert an der Stelle xi ist, ωi ein zu ermittelndes Gewicht, N die Anzahl bekannter Werte, x0 die Position, für die der Wert Z* interpoliert werden soll, und m(xi) der Erwartungswert von Z(xi) ist.
- Die Adaptionswerte der Kühlstrecke können in verschiedene Klassifikationen eingeteilt werden, wie beispielsweise in die Klassifikationen "Banddicke", "Band-Referenztemperatur" und "gewählte Kühlstrategie". Werden die verschiedenen Klassifikationen als Ortsvariablen eines Adaptionswerts interpretiert, werden in dem Kriging-Verfahren Oberflächen in den gewählten Dimensionen interpoliert und mit Schätzverfahren versehen.
- Mit Hilfe des Kriging-Verfahrens ist es möglich, auch Einflüsse zu berücksichtigen, die in physikalischen Kühlmodellen nicht berücksichtigt sind und auch nicht in Adaptionswertklassen abgebildet sind. Dies betrifft externe Einflüsse des Walzguts, wie beispielsweise Unplanheiten (Randwellen, Mittenwellen, Quater Buckles und dergleichen); aber auch verschiedene Vorprozesse könnten vom Kriging-Verfahren verarbeitet werden.
- Mit dem erfindungsgemäßen Verfahren kann ein verbesserter Adaptionsalgorithmus für die Kühlstrecke bereitgestellt werden, um die Vorhersagegenauigkeit der Temperaturberechnung verbessern zu können. Dies erlaubt eine genauere Setzung der Kühlstrecke und somit eine bessere Ausbringung von Walzprodukten mit den gewünschten Materialeigenschaften.
- Gemäß einer vorteilhaften Ausgestaltung wird als vorgegebener Adaptionswert ein Adaptionswert zu einem vorgegebenen Temperaturwert an einer bestimmten Position eines zu kühlenden Walzprodukts, zu einem vorgegebenen Temperaturwert des gekühlten Walzprodukts an einer der Kühlstrecke nachgeschalteten Haspeleinrichtung, zu einem vorgegebenen Dickewert des zu kühlenden Walzprodukts, zu einer vorgegebenen chemischen Analyse des zu kühlenden Walzprodukts oder zu einer vorgegebenen Kühlstrategie des Kühlmodells verwendet.
- Eine erfindungsgemäße Anlage zum Herstellen von Walzprodukten umfasst wenigstens eine Walzstraße, insbesondere eine Warmbandstraße oder eine Grobblechstraße, wenigstens eine der Walzstraße nachgeschaltete Kühlstrecke und wenigstens eine die Kühlstrecke ansteuernde Ansteuerelektronik, wobei Ansteuerelektronik eingerichtet ist, die Kühlstrecke unter Verwendung eines physikalischen Kühlmodells zu betreiben, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist. Die Ansteuerelektronik ist zudem eingerichtet, den Adaptionswert unter Verwendung eines Kriging-Verfahrens aus wenigstens einem vorgegebenen Adaptionswert zu ermitteln.
- Mit der Anlage sind die oben mit Bezug auf das Verfahren genannten Vorteile entsprechend verbunden. Insbesondere kann das Verfahren gemäß einer der oben genannten Ausgestaltungen oder einer Kombination von wenigstens zwei dieser Ausgestaltungen miteinander mittels der Anlage durchgeführt werden.
- Nach einer vorteilhaften Ausgestaltung ist die Ansteuerelektronik eingerichtet, als vorgegebenen Adaptionswert einen Adaptionswert zu einem vorgegebenen Temperaturwert an einer bestimmten Position eines zu kühlenden Walzprodukts, zu einem vorgegebenen Temperaturwert des gekühlten Walzprodukts an einer der Kühlstrecke nachgeschalteten Haspeleinrichtung, zu einem vorgegebenen Dickewert des zu kühlenden Walzprodukts, zu einer vorgegebenen chemischen Analyse des zu kühlenden Walzprodukts oder zu einer vorgegebenen Kühlstrategie des Kühlmodells zu verwenden. Mit dieser Ausgestaltung sind die oben mit Bezug auf die entsprechende Ausgestaltung des Verfahrens genannten Vorteile entsprechend verbunden.
- Im Folgenden wird die Erfindung unter Bezugnahme auf die anliegende Figur anhand einer bevorzugten Ausführungsform beispielhaft erläutert, wobei die nachfolgend erläuterten Merkmale sowohl jeweils für sich genommen als auch in Kombination von wenigstens zwei dieser Merkmale miteinander einen vorteilhaften oder weiterbildenden Aspekt der Erfindung darstellen können. Es zeigt:
- Figur 1:
- eine schematische Darstellung eines Ausführungsbeispiels für eine erfindungsgemäße Anlage.
-
Figur 1 zeigt eine schematische Darstellung eines Ausführungsbeispiels für eine erfindungsgemäße Anlage 1 zum Herstellen von Walzprodukten. - Die Anlage 1 weist eine Walzstraße 2 in Form einer Warmbandstraße oder einer Grobblechstraße auf.
- Zudem weist die Anlage 1 eine der Walzstraße 2 nachgeschaltete Kühlstrecke 3 und eine die Kühlstrecke 3 ansteuernde Ansteuerelektronik 4 auf. Die Ansteuerelektronik 4 ist eingerichtet, die Kühlstrecke 3 unter Verwendung eines physikalischen Kühlmodells zu betreiben, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist. Die Ansteuerelektronik 3 ist eingerichtet, den Adaptionswert unter Verwendung eines Kriging-Verfahrens aus wenigstens einem vorgegebenen Adaptionswert zu ermitteln.
- Zudem ist die Ansteuerelektronik 4 eingerichtet, als vorgegebenen Adaptionswert einen Adaptionswert zu einem vorgegebenen Temperaturwert an einer bestimmten Position eines nicht gezeigten, zu kühlenden Walzprodukts, zu einem vorgegebenen Temperaturwert des gekühlten Walzprodukts an einer der Kühlstrecke 3 nachgeschalteten Haspeleinrichtung 5, zu einem vorgegebenen Dickewert des zu kühlenden Walzprodukts, zu einer vorgegebenen chemischen Analyse des zu kühlenden Walzprodukts oder zu einer vorgegebenen Kühlstrategie des Kühlmodells zu verwenden.
-
- 1
- Anlage
- 2
- Walzstraße
- 3
- Kühlstrecke
- 4
- Ansteuerelektronik
- 5
- Haspeleinrichtung
Claims (4)
- Verfahren zum Betreiben einer Kühlstrecke (3) einer Anlage (1) zum Herstellen von Walzprodukten, wobei die Kühlstrecke (3) unter Verwendung eines physikalischen Kühlmodells betrieben wird, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist, wobei der Adaptionswert aus wenigstens einem vorgegebenen Adaptionswert ermittelt wird,
dadurch gekennzeichnet, dass
der Adaptionswert unter Verwendung eines Kriging-Verfahrens ermittelt wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als vorgegebener Adaptionswert ein Adaptionswert zu einem vorgegebenen Temperaturwert an einer bestimmten Position eines zu kühlenden Walzprodukts, zu einem vorgegebenen Temperaturwert des gekühlten Walzprodukts an einer der Kühlstrecke nachgeschalteten Haspeleinrichtung (5), zu einem vorgegebenen Dickewert des zu kühlenden Walzprodukts, zu einer vorgegebenen chemischen Analyse des zu kühlenden Walzprodukts oder zu einer vorgegebenen Kühlstrategie des Kühlmodells verwendet wird.
- Anlage (1) zum Herstellen von Walzprodukten, aufweisend wenigstens eine Walzstraße (2), insbesondere eine Warmbandstraße oder eine Grobblechstraße, wenigstens eine der Walzstraße (2) nachgeschaltete Kühlstrecke (3) und wenigstens eine die Kühlstrecke (3) ansteuernde Ansteuerelektronik (4), wobei die Ansteuerelektronik (4) eingerichtet ist, die Kühlstrecke (3) unter Verwendung eines physikalischen Kühlmodells zu betreiben, das unter Verwendung von wenigstens einem Adaptionswert, der einem bestimmten Verfahrensparameter zugeordnet ist, an die jeweilige Kühlaufgabe anpassbar ist,
dadurch gekennzeichnet, dass
die Ansteuerelektronik (4) eingerichtet ist, den Adaptionswert unter Verwendung eines Kriging-Verfahrens aus wenigstens einem vorgegebenen Adaptionswert zu ermitteln. - Anlage nach Anspruch 3, dadurch gekennzeichnet, dass die Ansteuerelektronik (4) eingerichtet ist, als vorgegebenen Adaptionswert einen Adaptionswert zu einem vorgegebenen Temperaturwert an einer bestimmten Position eines zu kühlenden Walzprodukts, zu einem vorgegebenen Temperaturwert des gekühlten Walzprodukts an einer der Kühlstrecke nachgeschalteten Haspeleinrichtung (5), zu einem vorgegebenen Dickewert des zu kühlenden Walzprodukts, zu einer vorgegebenen chemischen Analyse des zu kühlenden Walzprodukts oder zu einer vorgegebenen Kühlstrategie des Kühlmodells zu verwenden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018206660.4A DE102018206660A1 (de) | 2018-04-30 | 2018-04-30 | Verfahren zum Betreiben einer Kühlstrecke und Anlage zum Herstellen von Walzprodukten |
| PCT/EP2019/059183 WO2019211071A1 (de) | 2018-04-30 | 2019-04-11 | Verfahren zum betreiben einer kühlstrecke und anlage zum herstellen von walzprodukten |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3787811A1 EP3787811A1 (de) | 2021-03-10 |
| EP3787811B1 true EP3787811B1 (de) | 2022-01-19 |
Family
ID=66182550
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19717841.1A Active EP3787811B1 (de) | 2018-04-30 | 2019-04-11 | Verfahren zum betreiben einer kühlstrecke und anlage zum herstellen von walzprodukten |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3787811B1 (de) |
| DE (1) | DE102018206660A1 (de) |
| WO (1) | WO2019211071A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4326459A1 (de) * | 2021-04-19 | 2024-02-28 | SMS Group GmbH | VERBESSERUNG DER PRODUKTIVITÄT EINER GIEßWALZANLAGE DURCH EINSTELLUNG EINER OPTIMALEN GIEßDICKE |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3170375B2 (ja) | 1993-01-25 | 2001-05-28 | 日新製鋼株式会社 | 熱延鋼板の温度予測方法 |
| DE19963185A1 (de) * | 1999-12-27 | 2001-07-12 | Siemens Ag | Verfahren und Einrichtung zum Kühlen eines aus einem Walzgerüst auslaufenden warmgewalzten Metallbandes |
| DE10203787A1 (de) * | 2002-01-31 | 2003-08-14 | Siemens Ag | Verfahren zur Regelung eines industriellen Prozesses |
| EP2286935B1 (de) | 2008-03-31 | 2017-08-02 | JFE Steel Corporation | Stahlplattenqualitätssicherungssystem und -verfahren |
| JP5206155B2 (ja) | 2008-06-30 | 2013-06-12 | Jfeスチール株式会社 | 熱間圧延における近赤外線カメラを用いた熱延金属帯の冷却制御方法および熱延金属帯の製造方法 |
| DE102010028266A1 (de) * | 2010-04-27 | 2011-10-27 | Robert Bosch Gmbh | Steuergerät und Verfahren zur Berechnung einer Ausgangsgröße für eine Steuerung |
| GB2484917A (en) | 2010-10-25 | 2012-05-02 | Siemens Vai Metals Tech Ltd | Method of cooling a longitudinally profiled plate |
| DE102013220425A1 (de) * | 2013-10-10 | 2015-04-16 | Robert Bosch Gmbh | Verfahren und Vorrichtung zum Betreiben eines integrierten Steuerbausteinszur Berechnung von datenbasierten Funktionsmodellen |
| EP2873469A1 (de) | 2013-11-18 | 2015-05-20 | Siemens Aktiengesellschaft | Betriebsverfahren für eine Kühlstrecke |
-
2018
- 2018-04-30 DE DE102018206660.4A patent/DE102018206660A1/de not_active Withdrawn
-
2019
- 2019-04-11 WO PCT/EP2019/059183 patent/WO2019211071A1/de not_active Ceased
- 2019-04-11 EP EP19717841.1A patent/EP3787811B1/de active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4326459A1 (de) * | 2021-04-19 | 2024-02-28 | SMS Group GmbH | VERBESSERUNG DER PRODUKTIVITÄT EINER GIEßWALZANLAGE DURCH EINSTELLUNG EINER OPTIMALEN GIEßDICKE |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102018206660A1 (de) | 2019-10-31 |
| WO2019211071A1 (de) | 2019-11-07 |
| EP3787811A1 (de) | 2021-03-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1397523B1 (de) | Kühlverfahren für ein warmgewalztes walzgut und hiermit korrespondierendes kühlstreckenmodell | |
| DE4338608B4 (de) | Verfahren und Vorrichtung zur Führung eines Prozesses in einem geregelten System | |
| EP2697001B1 (de) | Steuerverfahren für eine walzstrasse | |
| AT414316B (de) | Verfahren und einrichtung zur steuerung einer hüttentechnischen anlage | |
| DE112004002759T5 (de) | Verfahren und Vorrichtung zum Steuern der Materialqualität in einem Walz-, Schmiede- oder Nivellierungsverfahren | |
| EP2603333B1 (de) | Echtzeit-ermittlungsverfahren für temperatur und geometrie eines metall-warmbandes in einer fertigstrasse | |
| EP2094410A1 (de) | Verfahren zur nachverfolgung des physikalischen zustands eines warmblechs oder warmbands im rahmen der steuerung einer grobblechwalzstrasse zur bearbeitung eines warmblechs oder warmbands | |
| DE102016114404B4 (de) | Haspeltemperatursteuerungsvorrichtung und Haspeltemperatursteuerungsverfahren | |
| DE4416317B4 (de) | Verfahren und Regeleinrichtung zur Regelung eines materialverarbeitenden Prozesses | |
| EP4150419B1 (de) | System und verfahren zur steuerung einer aus mehreren anlagenteilen bestehenden produktionsanlage, insbesondere einer produktionsanlage zur erzeugung von industriegütern wie metallischem halbzeug | |
| DE19653569C2 (de) | Verfahren zur automatisierten Führung eines Richtprozesses | |
| EP3642372B1 (de) | Verfahren zum betreiben eines glühofens | |
| WO1998015882A1 (de) | Verfahren und einrichtung zur identifikation bzw. vorausberechnung von prozessparametern eines industriellen zeitvarianten prozesses | |
| WO2012034875A2 (de) | Ermittlungsverfahren für steuergrössen einer walzstrasse mit mehreren walzgerüsten zum walzen eines metallbandes | |
| EP4124398B1 (de) | Verfahren zur bestimmung mechanischer eigenschaften eines walzgutes mit hilfe eines hybriden modells | |
| EP1470455B1 (de) | Verfahren zur regelung eines industriellen prozesses | |
| DE19881041B4 (de) | Verfahren zur Steuerung und Voreinstellung eines Stahlwerkes oder von Teilen eines Stahlwerkes | |
| EP3787811A1 (de) | Verfahren zum betreiben einer kühlstrecke und anlage zum herstellen von walzprodukten | |
| WO2023139438A1 (de) | Verfahren zur steuerung eines gussverfahrens, steuerungssystem für ein gussverfahren, vorrichtung sowie computerprogramm | |
| DE68928639T2 (de) | Verfahren zur regelung der kühlung von stahlmaterial | |
| EP1711283B1 (de) | Regelverfahren und regler für ein walzgerüst | |
| EP4101553B1 (de) | Kühlen eines walzguts vor einer fertigstrasse einer warmwalzanlage | |
| EP0735443B1 (de) | Neuronales Netz zur Positionsabweichungskompensation bei Werkstückbearbeitungseinrichtungen | |
| DE102023200789A1 (de) | Bearbeitungsgenauigkeits-Diagnosevorrichtung und Bearbeitungsgenauigkeits-Managementsystem für Werkzeugmaschinen | |
| EP4122615B1 (de) | Verfahren und vorrichtung zum herstellen eines metallischen bandes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20201130 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20210914 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019003271 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1463482 Country of ref document: AT Kind code of ref document: T Effective date: 20220215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20220119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220519 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220419 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220419 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220420 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220519 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019003271 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20221020 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220411 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220411 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190411 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220119 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260423 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260427 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260422 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260421 Year of fee payment: 8 |