EP3595831B1 - Verfahren zur herstellung eines grünlings mit einem presswerkzeug, ein presswerkzeug, ein grünling sowie ein sinterteil - Google Patents
Verfahren zur herstellung eines grünlings mit einem presswerkzeug, ein presswerkzeug, ein grünling sowie ein sinterteil Download PDFInfo
- Publication number
- EP3595831B1 EP3595831B1 EP18711320.4A EP18711320A EP3595831B1 EP 3595831 B1 EP3595831 B1 EP 3595831B1 EP 18711320 A EP18711320 A EP 18711320A EP 3595831 B1 EP3595831 B1 EP 3595831B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- punch
- axial direction
- receptacle
- green compact
- along
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/02—Compacting only
- B22F3/03—Press-moulding apparatus therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
- B28B3/02—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein a ram exerts pressure on the material in a moulding space; Ram heads of special form
- B28B3/08—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein a ram exerts pressure on the material in a moulding space; Ram heads of special form with two or more rams per mould
- B28B3/086—The rams working in different directions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B11/00—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
- B30B11/007—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a plurality of pressing members working in different directions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/02—Dies; Inserts therefor; Mounting thereof; Moulds
- B30B15/022—Moulds for compacting material in powder, granular of pasta form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/02—Compacting only
- B22F3/03—Press-moulding apparatus therefor
- B22F2003/031—Press-moulding apparatus therefor with punches moving in different directions in different planes
Definitions
- the invention relates to a method for producing a green body using a pressing tool, a pressing tool, a green body and a sintered part (or a component produced by heat treatment of the green body, also referred to below as a sintered part).
- the pressing tool is used in particular to produce sinterable green compacts or green compacts that can be further processed (e.g. by heat treatment), i.e. green compacts which, after the pressing process, are B. can be sintered.
- metallic and/or ceramic powders can be pressed into green compacts in the die.
- the method can be used to operate the pressing tool and to produce the green compact or the sintered part.
- the pressing tool can be used to produce the green body.
- a die extends along an axial direction between a first end face and a second end face and forms an inner peripheral surface between the end faces, which forms a receptacle for a powdery material or for a green body produced from the material by pressing.
- At least one stamp of the pressing tool is provided, which can be moved along the axial direction via a (first) end face into the die and which presses the material arranged in the receptacle to form the green compact.
- additional punches that can be moved in the axial direction and penetrate the die via the other (second) end face.
- an opening can be provided in the inner peripheral surface through which at least one can be opened along a radial direction through a channel in the die and towards the receptacle movable and thereby filling the opening, the second stamp can be moved into the receptacle.
- the inner peripheral surface of the die forms the receptacle for the powder or the green compact to be produced.
- at least one upper punch of the pressing tool can move into the die along the axial direction via the first end face of the die, which is open at the top.
- the at least one upper punch slides along the inner peripheral surface of the die and increasingly compresses the powder.
- at least one lower punch can also be provided, which moves into the die along the axial direction via a downwardly open second end face of the die, or moves in the die between an upper position and a lower position, with the die also being positioned relative to the possibly . non-moving lower punch can be moved.
- the powder is thus pressed into a green compact between the at least one upper punch and the at least one lower punch, with the inner peripheral surface of the die defining in particular a lateral contour of the green compact.
- the green compacts produced in dies can have a large number of geometries.
- Inhomogeneities in the density distribution of the green body can occur, particularly in sections of the green body that have side faces that are inclined relative to the axial direction, that is to say that taper conically.
- these parts either cannot be produced or, even as sintered parts, do not have the desired strength or the desired properties, especially in these sections. So far, no compression method is known with which such geometries can be produced with reasonable effort or with optimal component properties.
- From the DE 201 15 860 U1 is directed to a pressing device for producing a tubular section from bulk material.
- An outer peripheral surface of the section is formed by press jaws that can be moved in the radial direction.
- the filling chamber is delimited by corner jaws that maintain their position even during pressing. In relation to the corner jaws, the pressing jaws are shifted laterally, starting from a filling position towards a pressing position.
- the second punch which can be moved in the radial direction, is not used in particular to produce an undercut.
- the second punch In order to produce an undercut, the second punch is inserted beyond the opening into the receptacle shifted, wherein before the removal of the green body from the recording of the second stamp must be moved out of the recording, so that the form fit generated in the axial direction between the second stamp and the green body is canceled.
- Such a "return movement" of the second stamp is not necessary for the removal of the green compact from the receptacle, but the green compact can also be removed in particular when the second stamp is in the above-mentioned "flush” or "slightly protruding" end position.
- the second punch for removing the green compact is only moved by at most 0.1 mm compared to the end position (i.e. the position in which the second punch during step c) has moved furthest along the radial direction in the direction of the receptacle) along the radial reversed direction.
- the second punch causes the powdery material to be compacted by pressing it in the radial direction.
- the powdered material is allowed to enter the channel via the opening.
- an additional quantity of material can be transported into this area of the later green compact, with this additional quantity being supplied by the second stamp via the opening of the receptacle and thus to the green compact.
- a transport of the powdery material along the axial direction through the first punch during pressing is (partially) replaced and/or supplemented here by a transport of the powdery material along the radial direction.
- the powdery material can not be moved with sufficient accuracy and / or only with a high risk of inhomogeneities in this section of the later green body.
- the use of a movable in the radial direction The second punch now allows the required amount of material to be moved to this section in a targeted and precisely measured manner.
- the second stamp in the specified end position, has an end face that forms the receptacle together with the inner peripheral surface, the end face extending parallel to the axial direction.
- the inner peripheral surface preferably also extends parallel to the axial direction, in particular in the region between the opening and the first end face of the die.
- a "parallel" alignment should still be present here, insofar as this can usually be adjusted with the manufacturing tolerances of the components specified here, so that, for example, deviations of at most two (2) angular degrees, preferably of at most one (1) angular degree, particularly preferably of at most 0, 3 angular degrees are to be included in the axial direction.
- the (at least one) second stamp in step a) or during step b) is offset so far in the radial direction relative to the inner peripheral surface that the material filled in step b) (before step c)) is also arranged in the channel .
- the filling in of the material and the movement of the second stamp are preferably carried out at least partially in parallel with one another.
- the second punch is arranged essentially flush with the inner peripheral surface before the material is poured in, with the second punch being retracted along the radial direction while the material is poured in.
- the movement of the second stamp acts like a vacuum pump and pulls the material into the channel.
- the material arranged in the channel is pushed over the opening into the receptacle by the movement of the (at least one) second stamp in step c).
- the (at least one) second stamp preferably comprises at least a first partial stamp and a second partial stamp, which can be moved independently of one another. It is also possible that two second stamps are provided. This allows the method to be more precisely adapted to the prevailing conditions. For example, partial volumes of the later green compact can be successively filled and compacted.
- stamps (and ejectors) provided in the process can be coupled to one another or can be moved and controlled completely independently of one another.
- the partial punches are arranged next to one another along the axial direction.
- a different arrangement of the partial stamps is also possible. These can also be arranged coaxially to one another or alongside one another along a circumferential direction.
- step c) the (at least one) second punch compacts a partial area of a wall area of the green body that extends along the axial direction from a first end to a second end, the partial area extending from the first end and/or from the second end is spaced apart.
- the wall area between the first end and the partial area is pressed by the first stamp.
- the powdery material is mainly shifted along the inner peripheral surface along the axial direction.
- the wall portion extends from a first end to a second end of the wall portion or the green body, the ends not the maximum extent of the green body along the must denote axial direction.
- a partial area of the wall area is compressed by the second stamp.
- the partial area here is the area of the green body that is arranged in the radial direction in front of the end face of the second stamp.
- the partial area extends between a first dividing line and a second dividing line on or towards the wall area along the axial direction, with at least one of the dividing lines having a curved, in particular meandering, course.
- these dividing lines can be generated due to the minimal offset in the radial direction of the partial area compared to the wall areas that are not compressed in the radial direction and can therefore be easily identified.
- a different surface image and/or a different, second surface structure appears in the partial area, which can be distinguished visually from the first surface structure of the wall area, outside the partial area.
- the (at least one) second punch is preferably arranged on a section of the green compact that tapers along the axial direction, with a ratio between a largest cross section, transverse to the axial direction, of the section and a smallest cross section of at least 2:1, preferably at least 3:1 is.
- the largest cross section of the tapering section is arranged in particular between the first dividing line and the second dividing line.
- the smallest cross-section is preferably also arranged between the first dividing line and the second dividing line.
- the tapering takes place continuously via side faces of the inner circumferential face or of the receptacle which are arranged inclined relative to the axial direction.
- a pressing tool for producing at least one green body is also proposed.
- the pressing tool can be used in particular for the proposed method for producing a green body.
- the pressing tool comprises at least one die, at least one first stamp and at least one second stamp.
- the die extends along an axial direction between a first face and a second face and forms an inner peripheral surface with an opening between the faces.
- the inner peripheral surface forms a receptacle for the green body.
- the at least one first stamp can be moved along an axial direction.
- the at least one second punch can be moved in a radial direction through a channel in the die and towards the receptacle, preferably filling the opening (if it has been moved to the receptacle).
- the first punch can be moved in the axial direction into the receptacle via one of the end faces of the die.
- the pressing tool is now set up in such a way that the second punch can only be moved in the radial direction towards the receptacle to such an extent that at least one area of the inner peripheral surface extends along the axial direction between the one end face and the first punch into the receptacle is moved, and is arranged in the opening, is flush or can be arranged protruding by at most 0.1 mm [millimeters], in particular at most 0.05 mm, at least in relation to this area of the inner peripheral surface in the radial direction into the receptacle.
- the second stamp has no contour for forming an undercut on the green compact on its end face facing the receptacle.
- Undercut preferably denotes a step in the outer surface of the green compact that is undersized (along the radial direction) by more than 2 or 1 mm, or even more than just 0.1 mm [millimeters], in particular more than 0.05 mm , opposite any (other) face of the green body between the face of the green body formed by the end face of the second punch and the first Having end and / or the second end of the wall portion or the green compact along the axial direction.
- first end and the second end are each arranged directly adjacent to the wall area.
- the (at least one) second punch has an end face that forms the receptacle together with the inner peripheral surface, the end face extending parallel to the axial direction.
- the inner peripheral surface preferably also extends parallel to the axial direction, in particular in the region between the opening and the first end face of the die.
- a green body is proposed, produced by pressing a powdered material, the green body having a longitudinal axis extending along an axial direction and a wall region running parallel to the longitudinal axis, which extends along the axial direction from a first end to a second end.
- the wall portion includes a portion spaced from the first end and from the second end.
- a first surface structure of the wall area outside of the partial area, which is set by pressing, differs from a second surface structure of the partial area.
- the first surface structure is outside of the sub-area by shearing, namely moving the particles along the inner peripheral surface in the axial direction, during compaction, resulting in a glossy surface with flattened particles.
- the partial area extends between a first dividing line to the wall area and a second dividing line to the wall area along the axial direction, with the dividing line forming the transition from the first surface structure to the second surface structure.
- the partial area of the wall area is formed by pressing along the radial direction with the second stamp.
- a second surface structure is established in the sub-area, which can already be distinguished visually from the first surface structure (outside the sub-area).
- the second surface structure of the partial area is not formed by shearing.
- the particles are compressed along the radial direction.
- the result is a matt surface with flattened particles.
- At least one (in particular both) of the dividing lines has a curved, in particular meandering course.
- a "curved" course of a parting line is present if it does not run in a straight line, i.e. the parting line has at least one radius of curvature. If the course has several sections with different radius of curvature, in particular different (opposite) orientation relative to the course of the dividing line, a meandering or meandering course can be assumed.
- the curved or meandering course counteracts the formation of a predetermined breaking point, which is more likely to be expected with separating lines running in a straight line.
- This predetermined breaking point of the green body is caused in particular by the fact that in the area of the dividing line the transition between the compacted by the second stamp portion and by the axial Compact formed wall area is present. These minimal edges and/or structural differences that may be present there can form the predetermined breaking point. This transition of a possible density difference in the green body between the partial area and the wall area is "blurred" by the curved dividing line.
- the partial area is designed without an undercut to the wall area and is flush with the wall area or is offset by at most 0.1 mm [millimeters], in particular at most 0.05 mm, relative to the wall area in a radial direction into the green body.
- Undercut preferably refers to any shape of the green compact that is undersized (in the radial direction) by more than 0.1 mm, in particular by at most 0.05 mm, compared to any surface of the green compact between the partial area formed by the end face of the second punch of the green compact and the first end and/or the second end of the wall region or of the green compact along the axial direction.
- the partial area is arranged on a section of the green compact that tapers along the axial direction, with a ratio between a largest cross section, transverse to the axial direction, of the section and a smallest cross section being at least 2:1, in particular at least 3:1 .
- the largest cross section of the tapering section is arranged in particular between the first dividing line and the second dividing line.
- the smallest cross section is also preferably arranged between the first dividing line and the second dividing line.
- the tapering takes place continuously via side surfaces of the section of the green body that are arranged inclined relative to the axial direction, wherein at least the side surface of the green compact, which has the partial area, extends parallel to the longitudinal axis, at least in the partial area.
- the green compact can be produced by the method and/or by using the pressing tool.
- the statements regarding the method and the pressing tool apply in the same way to the green compact and vice versa.
- a sintered part or a heat-treated component (hereinafter sintered part) is proposed, produced by sintering or heat-treating the green body described above, wherein the sintered part has a third surface structure in the area of the green body in which the first surface structure was previously present and in the area of the Green compact, in which the second surface structure was previously present, has a fourth surface structure (different from the third surface structure).
- the third surface structure and the fourth surface structure relate to the changes in the surface structure due to sintering or heat treatment, starting from the surface structure of the green body.
- the differences in the surface structure between the partial area and the wall area can also be identified on the sintered part.
- first primarily (only) serve to distinguish between several similar objects or sizes, i.e. in particular no dependency and/or sequence of these objects or sizes to one another is mandatory to pretend Should a dependency and/or order be required, it is explicit here specified or it is obvious to the person skilled in the study of the embodiment specifically described.
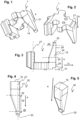
- FIG. 1 shows a green compact 1 in a first perspective view.
- 2 shows the green compact 1 1 in a second perspective view.
- 3 shows the green compact 1 Figures 1 and 2 in a side view. The Figures 1 to 3 are described together below.
- the green compacts 1 produced in dies 3 can have a large number of geometries. It has hitherto been difficult to produce green bodies 1 that taper at least in sections 24 of the green body 1 along the axial direction 4 . Inhomogeneities in the density distribution of the green compact 1 can occur in particular in sections 24 of the green compact 1 which have side surfaces which are inclined relative to the axial direction 4, ie which taper conically. As a result, these parts either cannot be produced or, even as sintered parts 30, do not have the desired strength or the desired properties precisely in these sections 24.
- the green compact 1 shown here was produced by pressing a powdery material 14 .
- the green compact 1 has a longitudinal axis 27 extending along an axial direction 4 and a wall region 21 running parallel to the longitudinal axis 27, which extends along the axial direction 4 from a first end 19 to a second end 20, the wall region 21 having a Includes portion 18 spaced from first end 19 and second end 20 .
- a first surface structure 28 of the wall area 21 outside of the sub-area set by the pressing 18 differs from a second surface structure 29 of the partial area 18.
- the partial area 18 of the wall area 21 is formed by pressing along the radial direction 11 with a second punch 13.
- the partial area 18 is designed without an undercut in relation to the wall area 21 and ends flush with the wall area 21 .
- undercut refers to any shape of the green body 1 that has a specific minimum undersize (along the radial direction 11) compared to each surface of the green body 1 between the partial area 18 of the green body 1 formed by the end face 15 of the second punch 13 and the first end 19 and/or or the second end 20 of the wall area 21 or of the green compact 1 along the axial direction 4.
- the portion 18 is arranged on a portion 24 of the green compact 1 that tapers along the axial direction 4, with a ratio between a largest cross-section 25, transverse to the axial direction 4, of the portion 24 and a smallest cross-section 26 being at least 2:1.
- the tapering of the section 24 takes place continuously via side surfaces of the section 24 that are arranged inclined relative to the axial direction 4, with only the side surface of the green compact 1, which has the partial region 18, extending parallel to the longitudinal axis 27 here.
- the sintered part 30 is produced by sintering a green body 1 .
- the sintered part 30 has a longitudinal axis 27 extending along an axial direction 4 and a wall region 21 running parallel to the longitudinal axis 27, which extends along the axial direction 4 from a first end 19 to a second end 20, with the wall region 21 having a Includes portion 18 spaced from first end 19 and second end 20 .
- the partial area 18 is arranged on a section 24 of the sintered part 30, which tapers along the axial direction 4, with a ratio between a largest cross section 25, transverse to the axial direction 4, of the sintered part 30 and a smallest cross section 26 being at least 2:1 .
- the tapering occurs continuously via side faces of the sintered part which are arranged inclined relative to the axial direction 4 .
- the side surface of the sintered part 30, which has the partial area 18, extends parallel to the longitudinal axis 27.
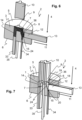
- the pressing tool 2 comprises a die 3, a first punch 10 and a second punch 13.
- the die 3 extends along an axial direction 4 between a first end face 5 and a second end face 6 and forms an inner peripheral surface 7 between the end faces 5, 6 an opening 8 out.
- the inner peripheral surface 7 forms a receptacle 9 for the green body 1.
- the first punch 10 can be moved along an axial direction 4.
- the second punch 13 can be moved in a radial direction 11 through a channel 12 in the die 3 and towards the receptacle 9, filling the opening 8 (if it has been moved to the receptacle 9) (see position of the second punch 13 in 7 ).
- the first punch 10 can be moved over the first end face 5 of the die 3 into the receptacle 9 along the axial direction 4 .
- the die 3 and the second punch 13 are provided, the second punch 13 being offset outwards in the radial direction 11 relative to the inner peripheral surface 7 (and relative to the opening 8) and being arranged in the channel 12.
- a powdered material 14 is filled into the receptacle 9.
- the second punch 13 which can be moved in the radial direction 11, is obviously not used to produce an undercut.
- the second punch 13 would be pushed beyond the opening 8 into the receptacle 9, with the second punch 13 having to be moved out of the receptacle 9 before the green compact 1 is removed from the receptacle 9, so that the the axial direction 4 generated form fit between the second punch 13 and green body 1 is canceled.
- the powdery material 14 can not be moved or only with great difficulty in this section 24 of the future green compact 1.
- the use of a second stamp 13 that can be moved in the radial direction 11 now makes it possible for the required quantity of material 14 to be moved in a targeted manner precisely to this section 24 .
- the second punch 13 has an end face 15 which forms the receptacle 9 together with the inner peripheral surface 7, the end face 15 being parallel to the axial direction 4 extends.
- the inner peripheral surface 7 also extends in the area between the opening 8 and the first end face 5 of the die 3, parallel to the axial direction 4.
- step a) the second punch 13 is arranged offset in the radial direction 11 with respect to the inner peripheral surface 7 so that the material 14 filled in in step b) is also arranged in the channel 12 as shown here.
- the material 14 arranged in the channel 12 is displaced via the opening 8 into the receptacle 9 by the movement of the second stamp 13 in step c).
- a third punch 33, an ejector 34 and a further (fourth) punch 35 are also shown.
- the third punch 33 and, if applicable, the further punch 35 are also used to compress the powdered material 14. Due to the tapering section 24, the ejector 34 cannot be used (or only to a small extent) for compressing the material 14. This would result in shear stresses in the Green body 1 arises, which can lead to failure of the green body 1.
- the ejector 34 is used here exclusively for removing the green body 1 from the die 3 (together with the third punch 33 and the further punch 35).
- step c) of the method the first punch 10 and the second punch 13 are moved to compress the material 14 in the receptacle 9, the second punch 13 being moved in the radial direction 11 towards the receptacle 9 only to the extent that it an area 36 of the inner peripheral surface 7, which extends along the axial direction 4 between the first end face 5 and the opening 8 is arranged, is arranged flush or is arranged protruding at most by 0.1 mm in relation to this area 36 of the inner peripheral surface 7 in the radial direction 11 into the receptacle 9 .
- step c) of the method a partial area 18 of a wall area 21 of the green compact 1 extending along the axial direction 4 from a first end 19 to a second end 20 is compacted by the second punch 13, the partial area 18 being compressed from the first end 19 and spaced from the second end 20.
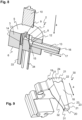
- the second die 13 includes a first part die 16 and a second part die 17, which can be moved independently of one another. This allows the method to be more precisely adapted to the prevailing conditions. For example, partial volumes of the later green body 1 can be successively filled and compacted.
- the part stamps 16 , 17 are arranged next to one another along the axial direction 4 .
- FIG. 9 shows another sintered part 30 in a perspective view. To the remarks Figures 1 to 3 is referenced. The sintered part 30 was made by sintering the green body 1 Figures 1 to 3 manufactured.
- the partial area 18 of the green body 1 or the sintered part extends between a first parting line 22 to the wall area 21 and a second parting line 23 to the wall area 21 along the axial direction 4, the first parting line 22 has a meandering course.
- the dividing lines 22, 23 are recognizable on the one hand due to the minimal offset in the radial direction 11 of the partial area 18 compared to the wall areas 21 that are not compressed in the radial direction 11.
- another surface image or another fourth surface structure 32 appears in the partial area 18 , which can be visually distinguished from the third surface structure 31 of the wall area 21 .
- the largest cross section 25 of the tapering section 24 is arranged here between the first dividing line 22 and the second dividing line 23 .
- the smallest cross section 26 of the tapering section 24 is also arranged between the first dividing line 22 and the second dividing line 23 .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Powder Metallurgy (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Grünlings mit einem Presswerkzeug, ein Presswerkzeug, einen Grünling sowie ein Sinterteil (bzw. ein durch eine Wärmebehandlung des Grünlings hergestelltes Bauteil, im Folgenden auch als Sinterteil bezeichnet). Mit dem Presswerkzeug werden insbesondere sinterfähige Grünlinge bzw. beliebig weiter zu verarbeitende (z. B. durch eine Wärmebehandlung) Grünlinge hergestellt, also Grünlinge, die nach dem Pressvorgang z. B. gesintert werden können. Insbesondere können in der Matrize metallische und/oder keramische Pulver zu Grünlingen verpresst werden. Insbesondere kann das Verfahren zum Betrieb des Presswerkzeugs und zur Herstellung des Grünlings bzw. des Sinterteils eingesetzt werden. Insbesondere kann das Presswerkzeug zur Herstellung des Grünlings eingesetzt werden.
- Eine Matrize erstreckt sich entlang einer axialen Richtung zwischen einer ersten Stirnseite und einer zweiten Stirnseite und bildet zwischen den Stirnseiten eine Innenumfangsfläche aus, die eine Aufnahme für einen pulverförmigen Werkstoff bzw. für ein aus dem Werkstoff durch Verpressen hergestellten Grünling bildet. Es ist zumindest ein entlang der axialen Richtung über eine (erste) Stirnseite in die Matrize hinein verfahrbarer Stempel des Presswerkzeugs vorgesehen, der den in der Aufnahme angeordneten Werkstoff zu dem Grünling verpresst. Selbstverständlich ist auch bekannt, weitere entlang der axialen Richtung verfahrbare Stempel einzusetzen, die über die andere (zweite) Stirnseite in die Matrize eindringen.
- Zur Erzeugung eines geometrischen Hinterschnitts bei dem Grünling kann in der Innenumfangsfläche eine Öffnung vorgesehen sein, über die mindestens ein, entlang einer radialen Richtung durch einen Kanal in der Matrize und hin zur Aufnahme verfahrbarer und dabei die Öffnung ausfüllender, zweiter Stempel in die Aufnahme hinein verfahren werden kann.
- Die Innenumfangsfläche der Matrize bildet einerseits die Aufnahme für das Pulver bzw. den herzustellenden Grünling. Über die nach oben offene erste Stirnseite der Matrize kann insbesondere mindestens ein Oberstempel des Presswerkzeugs entlang der axialen Richtung in die Matrize hineinfahren. Der mindestens eine Oberstempel gleitet dabei entlang der Innenumfangsfläche der Matrize und verpresst das Pulver zunehmend. Insbesondere kann zusätzlich mindestens ein Unterstempel vorgesehen sein, der über eine nach unten offene zweite Stirnseite der Matrize entlang der axialen Richtung in die Matrize hineinfährt, bzw. in der Matrize zwischen einer oberen Stellung und einer unteren Stellung verfährt, wobei auch die Matrize gegenüber dem ggf. nicht bewegten Unterstempel verfahren werden kann. Zwischen dem mindestens einen Oberstempel und dem mindestens einen Unterstempel wird so das Pulver zu einem Grünling verpresst, wobei die Innenumfangsfläche der Matrize insbesondere eine seitliche Kontur des Grünlings definiert.
- Die in Matrizen hergestellten Grünlinge können eine Vielzahl von Geometrien aufweisen. Es hat sich bisher allerdings als schwierig dargestellt, Grünlinge herzustellen, die sich zumindest in Teilstücken des Grünlings entlang der axialen Richtung verjüngen. Insbesondere in Teilstücken des Grünlings, die gegenüber der axialen Richtung geneigte Seitenflächen aufweisen, also sich konisch verjüngen, können Inhomogenitäten in der Dichteverteilung des Grünlings auftreten. Damit lassen sich diese Teile entweder nicht herstellen oder weisen auch als Sinterteile gerade in diesen Teilstücken nicht die erwünschte Festigkeit bzw. die erwünschten Eigenschaften auf. Bisher ist kein Verdichtungsverfahren bekannt, mit dem derartige Geometrien mit vertretbarem Aufwand bzw. mit optimalen Bauteileigenschaften herstellbar sind.
- Aus der
DE 201 15 860 U1 ist auf eine Pressvorrichtung zur Herstellung eines rohrförmigen Abschnitts aus einem Schüttmaterial gerichtet. Dabei wird eine Au-βenumfangsfläche des Abschnitts durch in der radialen Richtung verfahrbare Pressbacken gebildet. Die Füllkammer wird durch Eckbacken begrenzt, die auch während des Pressens ihre Position beibehalten. Gegenüber den Eckbacken werden die Pressbacken ausgehend von einer Füllposition hin zu einer Pressposition seitlich verschoben. - Hiervon ausgehend ist es Aufgabe der vorliegenden Erfindung, die mit Bezug auf den Stand der Technik geschilderten Probleme zumindest teilweise zu lösen. Insbesondere sollen auch besonders anspruchsvolle Geometrien von herzustellenden Grünlingen durch ein Verfahren und/oder durch ein Presswerkzeug herstellbar sein, wobei insbesondere Inhomogenitäten der Dichte in dem Grünling reduziert oder verhindert werden können.
- Zur Lösung dieser Aufgabe wird ein Verfahren gemäß den Merkmalen des Patentanspruchs 1, ein Presswerkzeug gemäß den Merkmalen des Patentanspruchs 6, ein Grünling gemäß den Merkmalen des Patentanspruchs 7 und ein Sinterteil gemäß den Merkmalen des Patentanspruchs 11 vorgeschlagen. Vorteilhafte Weiterbildungen sind Gegenstand der abhängigen Patentansprüche. Die in den Patentansprüchen einzeln aufgeführten Merkmale sind in technologisch sinnvoller Weise miteinander kombinierbar und können durch erläuternde Sachverhalte aus der Beschreibung und Details aus den Figuren ergänzt werden, wobei weitere Ausführungsvarianten der Erfindung aufgezeigt werden.
- Hierzu trägt ein Verfahren zur Herstellung mindestens eines Grünlings mit einem Presswerkzeug bei. Das Presswerkzeug umfasst zumindest eine Matrize, einen ersten Stempel und einen zweiten Stempel. Die Matrize erstreckt sich entlang einer axialen Richtung zwischen einer ersten Stirnseite und einer zweiten Stirnseite und bildet zwischen den Stirnseiten eine Innenumfangsfläche mit einer Öffnung aus. Die Innenumfangsfläche bildet eine Aufnahme für den Grünling. Der mindestens eine erste Stempel ist über eine der Stirnseiten der Matrize in die Aufnahme entlang einer axialen Richtung verfahrbar. Der mindestens eine zweite Stempel ist durch einen Kanal in der Matrize und hin zur Aufnahme entlang einer radialen Richtung verfahrbar, wobei er dabei (wenn er bis zur Aufnahme verfahren wurde) die Öffnung bevorzugt ausfüllt. Das Verfahren umfasst zumindest die folgenden Schritte:
- a) Bereitstellen der Matrize und des zweiten Stempels, wobei der zweite Stempel vor oder während Schritt b) gegenüber der Innenumfangsfläche (und der Öffnung) in der radialen Richtung nach außen versetzt angeordnet ist;
- b) Einfüllen eines pulverförmigen Werkstoffes in die Aufnahme;
- c) Verfahren zumindest des (mindestens einen) ersten Stempels und des (mindestens einen) zweiten Stempels und Verpressen des Werkstoffes in der Aufnahme, wobei der (mindestens eine) zweite Stempel in der radialen Richtung hin zur Aufnahme nur so weit verfahren wird, dass er zumindest mit einem Bereich der Innenumfangsfläche, der entlang der axialen Richtung zwischen der einen Stirnseite, über die der (mindestens eine) erste Stempel in die Aufnahme verfahren wird, und der Öffnung angeordnet ist,
- bündig abschließend oder
- um höchstens 0,1 mm [Millimeter], insbesondere um höchstens 0,05 mm, zumindest gegenüber diesem Bereich der Innenumfangsfläche in der radialen Richtung in die Aufnahme hinein überstehend
- Hier wird der in der radialen Richtung verfahrbare zweite Stempel insbesondere nicht zur Erzeugung eines Hinterschnitts eingesetzt. Zur Erzeugung eines Hinterschnitts wird der zweite Stempel über die Öffnung hinaus in die Aufnahme hinein verschoben, wobei vor dem Entnehmen des Grünlings aus der Aufnahme der zweite Stempel aus der Aufnahme heraus verfahren werden muss, so dass der in der axialen Richtung erzeugte Formschluss zwischen zweitem Stempel und Grünling aufgehoben wird. Eine solche "Rückstellbewegung" des zweiten Stempels ist für die Entnahme des Grünlings aus der Aufnahme nicht erforderlich, sondern der Grünling kann insbesondere auch dann entnommen werden, wenn sich der zweite Stempel in der oben angegebenen "bündigen" oder "geringfügig überstehenden" Endstellung befindet. Insbesondere wird der zweite Stempel zur Entnahme des Grünlings nur um höchstens 0,1 mm gegenüber der Endstellung (also der Stellung, in der der zweite Stempel während Schritt c) entlang der radialen Richtung am weitesten in Richtung hin zur Aufnahme verfahren ist) entlang der radialen Richtung zurückgefahren.
- Mit dem zweiten Stempel wird demnach eine Verdichtung des pulverförmigen Werkstoffs durch ein Verpressen in der radialen Richtung bewirkt. Dazu wird zugelassen, dass der pulverförmige Werkstoff über die Öffnung in den Kanal eintritt. So kann eine Zusatzmenge an Werkstoff in diesen Bereich des späteren Grünlings transportiert werden, wobei diese Zusatzmenge durch den zweiten Stempel über die Öffnung der Aufnahme und damit dem Grünling zugeführt wird. Damit wird ein Transport des pulverförmigen Werkstoffes entlang der axialen Richtung durch den ersten Stempel während des Verpressens hier durch einen Transport des pulverförmigen Werkstoffs entlang der radialen Richtung (teilweise) ersetzt und/oder ergänzt.
- Gerade bei sich verjüngenden Bauteilen, z. B. mit konisch zulaufenden Seitenwänden, kann der pulverförmige Werkstoff nicht ausreichend genau und/oder nur mit hohem Risiko von Inhomogenitäten in diesem Teilstück des späteren Grünlings verschoben werden. Der Einsatz eines in der radialen Richtung verfahrbaren zweiten Stempels ermöglicht nun, dass die geforderte Menge an Werkstoff zielgerichtet und genau bemessen zu diesem Teilstück hin verfahren werden kann.
- Es lassen sich hiermit Grünlinge herstellen, die eine sehr hohe und/oder sehr gleichmäßige Dichte im gesamten Querschnitt aufweisen.
- Insbesondere weist der zweite Stempel in der angegebenen Endstellung eine, zusammen mit der Innenumfangsfläche die Aufnahme bildende, Stirnfläche auf, wobei die Stirnfläche sich parallel zur axialen Richtung erstreckt. Bevorzugt erstreckt sich auch die Innenumfangsfläche, insbesondere in dem Bereich zwischen der Öffnung und der ersten Stirnseite der Matrize, parallel zur axialen Richtung. Eine "parallele" Ausrichtung soll hier noch vorliegen, soweit dies mit den Fertigungstoleranzen der hier angegebenen Bauteile üblicherweise einstellbar ist, so dass beispielsweise Abweichungen von höchstens zwei (2) Winkelgrad, bevorzugt von höchstens einem (1) Winkelgrad, besonders bevorzugt von höchstens 0,3 Winkelgrad von der axialen Richtung mit umfasst sein sollen.
- Erfindungsgemäß wird der (mindestens eine) zweite Stempel in Schritt a) oder während Schritt b) so weit in der radialen Richtung gegenüber der Innenumfangsfläche versetzt angeordnet, dass sich der in Schritt b) eingefüllte Werkstoff (vor Schritt c)) auch in dem Kanal anordnet.
- Bevorzugt wird das Einfüllen des Werkstoffes und das Verfahren des zweiten Stempels zumindest teilweise parallel zueinander durchgeführt. Insbesondere ist der zweite Stempel vor dem Einfüllen des Werkstoffes im Wesentlichen bündig mit der Innenumfangsfläche angeordnet, wobei der zweite Stempel während des Einfüllens des Werkstoffes entlang der radialen Richtung zurückgefahren wird. Die Bewegung des zweiten Stempels wirkt nach Art einer Vakuumpumpe und zieht den Werkstoff hinein in den Kanal.
- Erfindungsgemäß wird der in dem Kanal angeordnete Werkstoff durch das Verfahren des (mindestens einen) zweiten Stempels in Schritt c) über die Öffnung in die Aufnahme verschoben.
- Bevorzugt umfasst der (mindestens eine) zweite Stempel zumindest einen ersten Teilstempel und einen zweiten Teilstempel, die unabhängig voneinander verfahrbar sind. Es ist ebenso möglich, dass zwei zweite Stempel vorgesehen sind. Damit kann das Verfahren genauer an die jeweils vorherrschenden Bedingungen angepasst werden. Z. B. können Teilvolumina des späteren Grünlings sukzessive gefüllt und verdichtet werden.
- Insbesondere können alle im Verfahren vorgesehenen Stempel (und Auswerfer) miteinander gekoppelt oder vollständig unabhängig voneinander verfahren und geregelt werden.
- Insbesondere sind die Teilstempel entlang der axialen Richtung nebeneinander angeordnet. Es ist aber auch eine andere Anordnung der Teilstempel möglich. Diese können auch koaxial zueinander oder entlang einer Umfangsrichtung nebeneinander angeordnet sein.
- Erfindungsgemäß wird in Schritt c) durch den (mindestens einen) zweiten Stempel ein Teilbereich eines, sich entlang der axialen Richtung von einem ersten Ende zu einem zweiten Ende erstreckenden, Wandbereichs des Grünlings verdichtet, wobei der Teilbereich von dem ersten Ende und/oder von dem zweiten Ende beabstandet angeordnet ist. Der Wandbereich zwischen dem ersten Ende und dem Teilbereich wird erfindungsgemäß von dem ersten Stempel verpresst. In diesem Bereich wird der pulverförmige Werkstoff entlang der Innenumfangsfläche in erster Linie entlang der axialen Richtung verschoben. Der Wandbereich erstreckt sich von einem ersten Ende zu einem zweiten Ende des Wandbereichs bzw. des Grünlings, wobei die Enden nicht die maximale Erstreckung des Grünlings entlang der axialen Richtung bezeichnen müssen. In Schritt c) wird durch den zweiten Stempel ein Teilbereich des Wandbereichs verdichtet. Der Teilbereich ist hier der Bereich des Grünlings, der in radialer Richtung vor der Stirnfläche des zweiten Stempels angeordnet ist.
- Insbesondere erstreckt sich der Teilbereich zwischen einer ersten Trennlinie und einer zweiten Trennlinie am bzw. zum Wandbereich entlang der axialen Richtung, wobei zumindest eine der Trennlinien einen gekrümmten, insbesondere mäandernden, Verlauf aufweist. Diese Trennlinien können zum einen aufgrund des minimalen Versatzes in der radialen Richtung des Teilbereichs gegenüber dem nicht in der radialen Richtung verdichteten Wandbereichen erzeugt und daher gut identifizierbar sein. Zum anderen stellt sich in dem Teilbereich ein anderes Oberflächenbild und/oder ein anderes zweites Oberflächengefüge ein, das sich visuell von dem ersten Oberflächengefüge des Wandbereichs, außerhalb des Teilbereichs, unterscheiden lässt.
- Bevorzugt ist der (mindestens eine) zweite Stempel an einem Teilstück des Grünlings angeordnet, das sich entlang der axialen Richtung verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt, quer zur axialen Richtung, des Teilstücks und einem kleinsten Querschnitt mindestens 2:1, bevorzugt mindestens 3:1 ist. Dabei ist der größte Querschnitt des sich verjüngenden Teilstücks insbesondere zwischen der ersten Trennlinie und der zweiten Trennlinie angeordnet. Bevorzug ist auch der kleinste Querschnitt zwischen der ersten Trennlinie und der zweiten Trennlinie angeordnet.
- Insbesondere erfolgt die Verjüngung kontinuierlich über, gegenüber der axialen Richtung geneigt angeordnete Seitenflächen der Innenumfangsfläche bzw. der Aufnahme.
- Weiter wird ein Presswerkzeug zur Herstellung mindestens eines Grünlings vorgeschlagen. Das Presswerkzeug kann insbesondere für das vorgeschlagene Verfahren zur Herstellung eines Grünlings eingesetzt werden. Das Presswerkzeug umfasst zumindest eine Matrize, mindestens einen ersten Stempel sowie mindestens einen zweiten Stempel. Die Matrize erstreckt sich entlang einer axialen Richtung zwischen einer ersten Stirnseite und einer zweiten Stirnseite und bildet zwischen den Stirnseiten eine Innenumfangsfläche mit einer Öffnung aus. Die Innenumfangsfläche bildet eine Aufnahme für den Grünling. Der mindestens eine erste Stempel ist entlang einer axialen Richtung verfahrbar. Der mindestens eine zweite Stempel ist entlang einer radialen Richtung durch einen Kanal in der Matrize und hin zur Aufnahme verfahrbar, wobei er bevorzugt dabei (wenn er bis zur Aufnahme verfahren wurde) die Öffnung ausfüllt. Der erste Stempel ist über eine der Stirnseiten der Matrize in die Aufnahme entlang der axialen Richtung verfahrbar. Das Presswerkzeug ist nunmehr so eingerichtet, dass der zweite Stempel in der radialen Richtung nur so weit hin zur Aufnahme verfahrbar ist, dass er zumindest mit einem Bereich der Innenumfangsfläche, der entlang der axialen Richtung zwischen der einen Stirnseite über die der erste Stempel in die Aufnahme verfahren wird, und der Öffnung angeordnet ist, bündig abschließend oder höchstens um 0,1 mm [Millimeter], insbesondere höchstens um 0,05 mm, zumindest gegenüber diesem Bereich der Innenumfangsfläche in der radialen Richtung in die Aufnahme hinein überstehend anordenbar ist.
- Insbesondere weist der zweite Stempel an seiner der Aufnahme zugewandten Stirnfläche keine Kontur zur Ausbildung eines Hinterschnitts an dem Grünling auf. Dabei bezeichnet Hinterschnitt bevorzugt einen Absatz in der Außenfläche des Grünlings, der ein Untermaß (entlang der radialen Richtung) von mehr als 2 oder 1 mm, bzw. sogar mehr als nur 0,1 mm [Millimeter], insbesondere mehr als 0,05 mm, gegenüber jeder (anderen) Fläche des Grünlings zwischen der durch die Stirnfläche des zweiten Stempels gebildeten Fläche des Grünlings und dem ersten Ende und/oder dem zweiten Ende des Wandbereichs bzw. des Grünlings entlang der axialen Richtung aufweist.
- Insbesondere sind das erste Ende und das zweite Ende jeweils unmittelbar an den Wandbereich angrenzend angeordnet.
- Insbesondere weist der (mindestens eine) zweite Stempel eine, zusammen mit der Innenumfangsfläche die Aufnahme bildende, Stirnfläche auf, wobei die Stirnfläche sich parallel zur axialen Richtung erstreckt.
- Bevorzugt erstreckt sich auch die Innenumfangsfläche, insbesondere in dem Bereich zwischen der Öffnung und der ersten Stirnseite der Matrize, parallel zur axialen Richtung.
- Die Ausführungen zu dem vorstehend beschriebenen Verfahren gelten gleichermaßen für das Presswerkzeug und umgekehrt.
- Es wird ein Grünling vorgeschlagen, hergestellt durch Verpressen eines pulverförmigen Werkstoffes, wobei der Grünling eine sich entlang einer axialen Richtung erstreckende Längsachse und einen zu der Längsachse parallel verlaufenden Wandbereich aufweist, der sich entlang der axialen Richtung von einem ersten Ende zu einem zweiten Ende erstreckt. Der Wandbereich umfasst einen Teilbereich, der von dem ersten Ende und von dem zweiten Ende beabstandet angeordnet ist. Ein sich durch das Verpressen eingestelltes erstes Oberflächengefüge des Wandbereichs außerhalb des Teilbereichs unterscheidet sich von einem zweiten Oberflächengefüge des Teilbereichs.
- Insbesondere wird das erste Oberflächengefüge außerhalb des Teilbereichs durch Scheerung, nämlich bewegen der Partikel entlang der Innenumfangsfläche in der axialen Richtung, während des Verdichtens erzeugt, wobei eine glänzende Oberfläche mit abgeplatteten Partikeln entsteht.
- Insbesondere erstreckt sich der Teilbereich zwischen einer ersten Trennlinie zum Wandbereich und einer zweiten Trennlinie zum Wandbereich entlang der axialen Richtung, wobei die Trennlinie den Übergang von dem ersten Oberflächengefüge zu dem zweiten Oberflächengefüge bildet.
- Der Teilbereich des Wandbereichs wird durch das Verpressen entlang der radialen Richtung mit dem zweiten Stempel gebildet. Infolge des radialen Verpressens stellt sich in dem Teilbereich ein zweites Oberflächengefüge ein, das sich bereits visuell von dem ersten Oberflächengefüge (außerhalb des Teilbereichs) unterscheiden lässt.
- Das zweite Oberflächengefüge des Teilbereichs wird insbesondere gerade nicht durch Scheerung gebildet. Hier werden die Partikel entlang der radialen Richtung verdichtet. Es entsteht eine matte Oberfläche mit abgeplatteten Partikeln.
- Gemäß einer bevorzugten Ausgestaltung weist zumindest eine (insbesondere beide) der Trennlinien einen gekrümmten, insbesondere mäandernden Verlauf auf. Ein "gekrümmter" Verlauf einer Trennlinie liegt vor, wenn dieser nicht geradlinig verläuft, die Trennlinie also zumindest einen Krümmungsradius aufweist. Hat der Verlauf mehrere Abschnitte mit unterschiedlichem Krümmungsradius, insbesondere unterschiedlicher (entgegengesetzter) Orientierung relativ zum Verlauf der Trennlinie, kann von einem mäanderförmigen bzw. mäandernden Verlauf ausgegangen werden. Der gekrümmte bzw. mäandernde Verlauf wirkt der Bildung einer Sollbruchstelle entgegen, die bei geradlinig verlaufenden Trennlinien eher zu erwarten ist. Diese Sollbruchstelle des Grünlings wird insbesondere durch den Umstand hervorgerufen, dass im Bereich der Trennlinie der Übergang zwischen dem durch den zweiten Stempel verdichteten Teilbereich und dem durch das axiale Verdichten gebildeten Wandbereich vorliegt. Diese dort ggf. vorliegenden minimalen Kanten und/oder Gefiigeunterschiede können die Sollbruchstelle bilden. Dieser Übergang eines möglichen Dichteunterschieds im Grünling zwischen dem Teilbereich und dem Wandbereich wird durch die gekrümmte Trennlinie "verwischt".
- Erfindungsgemäß ist der Teilbereich hinterschnittfrei zum Wandbereich ausgeführt und schließt mit dem Wandbereich bündig ab oder ist höchstens um 0,1 mm [Millimeter], insbesondere höchstens 0,05 mm, gegenüber dem Wandbereich in einer radialen Richtung in den Grünling hinein versetzt angeordnet. Dabei bezeichnet Hinterschnitt bevorzugt jede Form des Grünlings, die ein Untermaß (entlang der radialen Richtung) von mehr als 0,1 mm, insbesondere von höchstens 0,05 mm, aufweist gegenüber jeder Fläche des Grünlings zwischen dem durch die Stirnfläche des zweiten Stempels gebildeten Teilbereich des Grünlings und dem ersten Ende und/oder dem zweiten Ende des Wandbereichs bzw. des Grünlings entlang der axialen Richtung.
- Insbesondere ist der Teilbereich an einem Teilstück des Grünlings angeordnet, das sich entlang der axialen Richtung verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt, quer zur axialen Richtung, des Teilstücks und einem kleinsten Querschnitt mindestens 2:1, insbesondere mindestens 3:1, ist.
- Dabei ist der größte Querschnitt des sich verjüngenden Teilstücks insbesondere zwischen der ersten Trennlinie und der zweiten Trennlinie angeordnet. Bevorzugt ist auch der kleinste Querschnitt zwischen der ersten Trennlinie und der zweiten Trennlinie angeordnet.
- Insbesondere erfolgt die Verjüngung kontinuierlich über, gegenüber der axialen Richtung geneigt angeordnete Seitenflächen des Teilstücks des Grünlings, wobei sich zumindest die Seitenfläche des Grünlings, die den Teilbereich aufweist, zumindest in dem Teilbereich parallel zur Längsachse erstreckt.
- Der Grünling ist durch das Verfahren und/oder durch Einsatz des Presswerkzeuges herstellbar. Die Ausführungen zu dem Verfahren und zu dem Presswerkzeug gelten in gleicher Weise für den Grünling und umgekehrt.
- Weiter wird ein Sinterteil oder ein wärmebehandeltes Bauteil (im Folgenden Sinterteil) vorgeschlagen, hergestellt durch Sintern oder Wärmebehandeln des vorstehend beschriebenen Grünlings, wobei das Sinterteil im Bereich des Grünlings, in dem zuvor das erste Oberflächengefüge vorlag, ein drittes Oberflächengefüge ausgebildet ist und im Bereich des Grünlings, in dem zuvor das zweite Oberflächengefüge vorlag, ein viertes (vom dritten Oberflächengefüge verschiedenes) Oberflächengefüge aufweist.
- Das dritte Oberflächengefüge und das vierte Oberflächengefüge betrifft die Veränderungen der Oberflächengefüge durch das Sintern bzw. durch die Wärmebehandlung ausgehend von den Oberflächengefügen beim Grünling. Auch am Sinterteil sind die Unterschiede des Oberflächengefüges zwischen dem Teilbereich und dem Wandbereich identifizierbar.
- Die Ausführungen zu dem Grünling gelten gleichermaßen für das Sinterteil und umgekehrt.
- Vorsorglich sei angemerkt, dass die hier verwendeten Zahlwörter ("erste", "zweite",...) vorrangig (nur) zur Unterscheidung von mehreren gleichartigen Gegenständen oder Größen dienen, also insbesondere keine Abhängigkeit und/oder Reihenfolge dieser Gegenstände oder Größen zueinander zwingend vorgeben. Sollte eine Abhängigkeit und/oder Reihenfolge erforderlich sein, ist dies hier explizit angegeben oder es ergibt sich offensichtlich für den Fachmann beim Studium der konkret beschriebenen Ausgestaltung.
- Die Erfindung sowie das technische Umfeld werden nachfolgend anhand der Figuren näher erläutert. Es ist darauf hinzuweisen, dass die Erfindung durch die gezeigten Ausführungsbeispiele nicht beschränkt werden soll. Insbesondere ist es, soweit nicht explizit anders dargestellt, auch möglich, Teilaspekte der in den Figuren erläuterten Sachverhalte zu extrahieren und mit anderen Bestandteilen und Erkenntnissen aus der vorliegenden Beschreibung und/oder Figuren zu kombinieren. Insbesondere ist darauf hinzuweisen, dass die Figuren und insbesondere die dargestellten Größenverhältnisse nur schematisch sind. Gleiche Bezugszeichen bezeichnen gleiche Gegenstände, so dass ggf. Erläuterungen aus anderen Figuren ergänzend herangezogen werden können. Es zeigen:
- Fig. 1:
- einen Grünling in einer ersten perspektivischen Ansicht;
- Fig. 2:
- den Grünling nach
Fig. 1 in einer zweiten perspektivischen Ansicht; - Fig. 3:
- den Grünling nach
Fig. 1 und 2 in einer Seitenansicht; - Fig. 4:
- ein Sinterteil in einer Seitenansicht;
- Fig. 5:
- das Sinterteil nach
Fig. 4 in einer perspektivischen Ansicht; - Fig. 6:
- ein erstes Presswerkzeug während Schritt b) des Verfahrens in einer perspektivischen Ansicht im Schnitt;
- Fig. 7:
- das erste Presswerkzeug nach
Fig. 6 während Schritt c) in einer teilweise geschnittenen perspektivischen Ansicht; - Fig. 8:
- ein zweites Presswerkzeug vor Schritt b) des Verfahrens in einer perspektivischen Ansicht im Schnitt; und
- Fig. 9:
- ein weiteres Sinterteil in einer perspektivischen Ansicht.
-
Fig. 1 zeigt einen Grünling 1 in einer ersten perspektivischen Ansicht.Fig. 2 zeigt den Grünling 1 nachFig. 1 in einer zweiten perspektivischen Ansicht.Fig. 3 zeigt den Grünling 1 nachFig. 1 und 2 in einer Seitenansicht. DieFig. 1 bis 3 werden im Folgenden gemeinsam beschrieben. - Die in Matrizen 3 hergestellten Grünlinge 1 können eine Vielzahl von Geometrien aufweisen. Es hat sich bisher als schwierig dargestellt, Grünlinge 1 herzustellen, die sich zumindest in Teilstücken 24 des Grünlings 1 entlang der axialen Richtung 4 verjüngen. Insbesondere in Teilstücken 24 des Grünlings 1, die gegenüber der axialen Richtung 4 geneigte Seitenflächen aufweisen, also sich konisch verjüngen, können Inhomogenitäten in der Dichteverteilung des Grünlings 1 auftreten. Damit lassen sich diese Teile entweder nicht herstellen oder weisen auch als Sinterteile 30 gerade in diesen Teilstücken 24 nicht die erwünschte Festigkeit bzw. die erwünschten Eigenschaften auf.
- Der hier dargestellte Grünling 1 wurde durch Verpressen eines pulverförmigen Werkstoffes 14 hergestellt. Der Grünling 1 weist eine sich entlang einer axialen Richtung 4 erstreckende Längsachse 27 und einen zu der Längsachse 27 parallel verlaufenden Wandbereich 21 auf, der sich entlang der axialen Richtung 4 von einem ersten Ende 19 zu einem zweiten Ende 20 erstreckt, wobei der Wandbereich 21 einen Teilbereich 18 umfasst, der von dem ersten Ende 19 und von dem zweiten Ende 20 beabstandet angeordnet ist. Ein sich durch das Verpressen eingestelltes erstes Oberflächengefüge 28 des Wandbereichs 21 außerhalb des Teilbereichs 18 unterscheidet sich von einem zweiten Oberflächengefüge 29 des Teilbereichs 18. Der Teilbereich 18 des Wandbereichs 21 wird durch das Verpressen entlang der radialen Richtung 11 mit einem zweiten Stempel 13 gebildet.
- Erkennbar ist der Teilbereich 18 hinterschnittfrei zum Wandbereich 21 ausgeführt und schließt mit dem Wandbereich 21 bündig ab. Dabei bezeichnet Hinterschnitt jede Form des Grünlings 1, die ein bestimmtes Mindestuntermaß (entlang der radialen Richtung 11) aufweist gegenüber jeder Fläche des Grünlings 1 zwischen dem durch die Stirnfläche 15 des zweiten Stempels 13 gebildeten Teilbereich 18 des Grünlings 1 und dem ersten Ende 19 und/oder dem zweiten Ende 20 des Wandbereichs 21 bzw. des Grünlings 1 entlang der axialen Richtung 4.
- Der Teilbereich 18 ist an einem Teilstück 24 des Grünlings 1 angeordnet, dassich entlang der axialen Richtung 4 verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt 25, quer zur axialen Richtung 4, des Teilstücks 24 und einem kleinsten Querschnitt 26 mindestens 2:1 ist.
- Bei dem dargestellten Grünling 1 erfolgt die Verjüngung des Teilstücks 24 kontinuierlich über, gegenüber der axialen Richtung 4 geneigt angeordnete Seitenflächen des Teilstücks 24, wobei sich hier nur die Seitenfläche des Grünlings 1, die den Teilbereich 18 aufweist, parallel zur Längsachse 27 erstreckt.
-
Fig. 4 zeigt ein Sinterteil 30 in einer Seitenansicht.Fig. 5 zeigt das Sinterteil 30 nachFig. 4 in einer perspektivischen Ansicht. DieFig. 4 und 5 werden im Folgenden gemeinsam beschrieben. Das Sinterteil 30 wird durch Sintern eines Grünlings 1 hergestellt. Das Sinterteil 30 weist eine sich entlang einer axialen Richtung 4 erstreckende Längsachse 27 und einen zu der Längsachse 27 parallel verlaufenden Wandbereich 21 auf, der sich entlang der axialen Richtung 4 von einem ersten Ende 19 zu einem zweiten Ende 20 erstreckt, wobei der Wandbereich 21 einen Teilbereich 18 umfasst, der von dem ersten Ende 19 und von dem zweiten Ende 20 beabstandet angeordnet ist. - Der Teilbereich 18 ist an einem Teilstück 24 des Sinterteils 30 angeordnet, das sich entlang der axialen Richtung 4 verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt 25, quer zur axialen Richtung 4, des Sinterteils 30 und einem kleinsten Querschnitt 26 mindestens 2:1 ist. Bei dem dargestellten Sinterteil 30 erfolgt die Verjüngung kontinuierlich über, gegenüber der axialen Richtung 4 geneigt angeordnete Seitenflächen des Sinterteils. Die Seitenfläche des Sinterteils 30, die den Teilbereich 18 aufweist, erstreckt sich parallel zur Längsachse 27.
-
Fig. 6 zeigt ein erstes Presswerkzeug 2 während Schritt b) des Verfahrens in einer perspektivischen Ansicht im Schnitt. Das Presswerkzeug 2 umfasst eine Matrize 3, einen ersten Stempel 10 und einen zweiten Stempel 13. Die Matrize 3 erstreckt sich entlang einer axialen Richtung 4 zwischen einer ersten Stirnseite 5 und einer zweiten Stirnseite 6 und bildet zwischen den Stirnseiten 5, 6 eine Innenumfangsfläche 7 mit einer Öffnung 8 aus. Die Innenumfangsfläche 7 bildet eine Aufnahme 9 für den Grünling 1. Der erste Stempel 10 ist entlang einer axialen Richtung 4 verfahrbar. Der zweite Stempel 13 ist entlang einer radialen Richtung 11 durch einen Kanal 12 in der Matrize 3 und hin zur Aufnahme 9 verfahrbar, wobei er dabei (wenn er bis zur Aufnahme 9 verfahren wurde) die Öffnung 8 ausfüllt (siehe Stellung des zweiten Stempels 13 inFig. 7 ). Der erste Stempel 10 ist über die erste Stirnseite 5 der Matrize 3 in die Aufnahme 9 entlang der axialen Richtung 4 verfahrbar. In Schritt a) des Verfahrens wird die Matrize 3 und der zweiten Stempel 13 bereitgestellt, wobei der zweite Stempel 13 gegenüber der Innenumfangsfläche 7 (und gegenüber der Öffnung 8) in der radialen Richtung 11 nach außen versetzt und dabei im Kanal 12 angeordnet ist. In Schritt b) des Verfahrens erfolgt das Einfüllen eines pulverförmigen Werkstoffes 14 in die Aufnahme 9. - Hier wird der in der radialen Richtung 11 verfahrbare zweite Stempel 13 offensichtlich nicht zur Erzeugung eines Hinterschnitts eingesetzt. Zur Erzeugung eines Hinterschnitts würde der zweite Stempel 13 über die Öffnung 8 hinaus in die Aufnahme 9 hinein verschoben werden, wobei vor dem Entnehmen des Grünlings 1 aus der Aufnahme 9 der zweite Stempel 13 aus der Aufnahme 9 heraus verfahren werden müsste, so dass der in der axialen Richtung 4 erzeugte Formschluss zwischen zweitem Stempel 13 und Grünling 1 aufgehoben wird.
- Hier wird also gerade kein Hinterschnitt erzeugt sondern eine Verdichtung des pulverförmigen Werkstoffs 14 durch ein Verpressen in der radialen Richtung 11 bewirkt. Dazu wird zugelassen, dass der pulverförmige Werkstoff 14 über die Öffnung 8 in den Kanal 12 eintritt. Nur so kann eine Zusatzmenge an Werkstoff 14 in diesen Bereich des späteren Grünlings 1 transportiert werden, wobei diese Zusatzmenge durch den zweiten Stempel 13 der Aufnahme 9 und damit dem Grünling 1 über die Öffnung 8 wieder zugeführt wird. Damit wird ein Transport des pulverförmigen Werkstoffes 14 entlang der axialen Richtung 4 durch den ersten Stempel 10 während des Verpressens hier durch einen Transport des pulverförmigen Werkstoffs 14 entlang der radialen Richtung 11 ergänzt.
- Gerade bei sich verjüngenden Bauteilen, z. B. mit konisch zulaufenden Seitenwänden, kann der pulverförmige Werkstoff 14 nicht oder nur sehr schwer in dieses Teilstück 24 des späteren Grünlings 1 verschoben werden. Der Einsatz eines in der radialen Richtung 11 verfahrbaren zweiten Stempels 13 ermöglicht nun, dass die geforderte Menge an Werkstoff 14 zielgerichtet genau zu diesem Teilstück 24 hin verfahren werden kann.
- Der zweite Stempel 13 weist eine, zusammen mit der Innenumfangsfläche 7 die Aufnahme 9 bildende, Stirnfläche 15 auf, wobei die Stirnfläche 15 sich parallel zur axialen Richtung 4 erstreckt. Auch die Innenumfangsfläche 7 erstreckt sich in dem Bereich zwischen der Öffnung 8 und der ersten Stirnseite 5 der Matrize 3, parallel zur axialen Richtung 4.
- Der zweite Stempel 13 wird in Schritt a) so weit in der radialen Richtung 11 gegenüber der Innenumfangsfläche 7 versetzt angeordnet, dass sich der in Schritt b) eingefüllte Werkstoff 14 auch in dem Kanal 12 anordnet wie hier dargestellt. Der in dem Kanal 12 angeordnete Werkstoff 14 wird durch das Verfahren des zweiten Stempels 13 in Schritt c) über die Öffnung 8 in die Aufnahme 9 verschoben.
- In
Fig. 6 ist weiterhin ein dritter Stempel 33, ein Auswerfer 34 sowie ein weiterer (vierter) Stempel 35 dargestellt. Der dritte Stempel 33 und ggf. der weitere Stempel 35 dienen ebenfalls der Verdichtung des pulverförmigen Werkstoffs 14. Aufgrund des sich verjüngenden Teilstücks 24 kann der Auswerfer 34 nicht (oder nur im geringem Umfang zum Verdichten des Werkstoffs 14 eingesetzt werden. Damit würden Scherspannungen in dem Grünling 1 entstehen, die zum Versagen des Grünlings 1 führen können. Der Auswerfer 34 dient hier ausschließlich zum Entfernen des Grünlings 1 aus der Matrize 3 (zusammen mit dem dritten Stempel 33 und dem weiteren Stempel 35). -
Fig. 7 zeigt das erste Presswerkzeug 2 nachFig. 6 während Schritt c) in einer teilweise geschnittenen perspektivischen Ansicht. Auf die Ausführungen zuFig. 6 wird Bezug genommen. - In Schritt c) des Verfahrens werden der erste Stempel 10 und der zweite Stempel 13 zum Verpressen des Werkstoffes 14 in der Aufnahme 9 verschoben, wobei der zweite Stempel 13 in der radialen Richtung 11 hin zur Aufnahme 9 nur so weit verfahren wird, das er mit einem Bereich 36 der Innenumfangsfläche 7, der entlang der axialen Richtung 4 zwischen der ersten Stirnseite 5 und der Öffnung 8 angeordnet ist, bündig abschließend angeordnet ist oder höchstens um 0,1 mm gegenüber diesem Bereich 36 der Innenumfangsfläche 7 in der radialen Richtung 11 in die Aufnahme 9 hinein überstehend angeordnet ist.
- In Schritt c) des Verfahrens wird durch den zweiten Stempel 13 ein Teilbereich 18 eines, sich entlang der axialen Richtung 4 von einem ersten Ende 19 zu einem zweiten Ende 20 erstreckenden, Wandbereichs 21 des Grünlings 1 verdichtet, wobei der Teilbereich 18 von dem ersten Ende 19 und von dem zweiten Ende 20 beabstandet angeordnet ist.
-
Fig. 8 zeigt ein zweites Presswerkzeug 2 vor Schritt b) des Verfahrens in einer perspektivischen Ansicht im Schnitt. Auf die Ausführungen zu denFig. 6 und 7 wird Bezug genommen. - Im Unterschied zu dem ersten Presswerkzeug gemäß
Fig. 6 und 7 umfasst der zweite Stempel 13 einen ersten Teilstempel 16 und einen zweiten Teilstempel 17, die unabhängig voneinander verfahrbar sind. Damit kann das Verfahren genauer an die jeweils vorherrschenden Bedingungen angepasst werden. Z. B. können Teilvolumina des späteren Grünlings 1 sukzessive gefüllt und verdichtet werden. Erkennbar sind die Teilstempel 16, 17 entlang der axialen Richtung 4 nebeneinander angeordnet. -
Fig. 9 zeigt ein weiteres Sinterteil 30 in einer perspektivischen Ansicht. Auf die Ausführungen zuFig. 1 bis 3 wird verwiesen. Das Sinterteil 30 wurde durch Sintern des Grünlings 1 nachFig. 1 bis 3 hergestellt. - Der Teilbereich 18 des Grünlings 1 bzw. des Sinterteils erstreckt sich zwischen einer ersten Trennlinie 22 zum Wandbereich 21 und einer zweiten Trennlinie 23 zum Wandbereich 21 entlang der axialen Richtung 4, wobei die erste Trennlinie 22 einen mäandernden Verlauf aufweist. Die Trennlinien 22, 23 sind zum einen aufgrund des minimalen Versatzes in der radialen Richtung 11 des Teilbereichs 18 gegenüber dem nicht in der radialen Richtung 11 verdichteten Wandbereichen 21 erkennbar. Zum anderen stellt sich in dem Teilbereich 18 ein anderes Oberflächenbild oder ein anderes viertes Oberflächengefüge 32 ein, das sich visuell von dem dritten Oberflächengefüge 31 des Wandbereichs 21 unterscheiden lässt.
- Erkennbar ist hier der größte Querschnitt 25 des sich verjüngenden Teilstücks 24 zwischen der ersten Trennlinie 22 und der zweiten Trennlinie 23 angeordnet. Auch der kleinste Querschnitt 26 des sich verjüngenden Teilstücks 24 ist zwischen der ersten Trennlinie 22 und der zweiten Trennlinie 23 angeordnet.
-
- 1
- Grünling
- 2
- Presswerkzeug
- 3
- Matrize
- 4
- axiale Richtung
- 5
- erste Stirnseite
- 6
- zweite Stirnseite
- 7
- Innenumfangsfläche
- 8
- Öffnung
- 9
- Aufnahme
- 10
- erster Stempel
- 11
- radiale Richtung
- 12
- Kanal
- 13
- zweiter Stempel
- 14
- Werkstoff
- 15
- Stirnfläche
- 16
- erster Teilstempel
- 17
- zweiter Teilstempel
- 18
- Teilbereich
- 19
- erstes Ende
- 20
- zweites Ende
- 21
- Wandbereich
- 22
- erste Trennlinie
- 23
- zweite Trennlinie
- 24
- Teilstück
- 25
- größter Querschnitt
- 26
- kleinster Querschnitt
- 27
- Längsachse
- 28
- erstes Oberflächengefüge
- 29
- zweites Oberflächengefüge
- 30
- Sinterteil
- 31
- drittes Oberflächengefüge
- 32
- viertes Oberflächengefüge
- 33
- dritter Stempel
- 34
- Auswerfer
- 35
- weiterer Stempel
- 36
- Bereich
Claims (11)
- Verfahren zur Herstellung mindestens eines Grünlings (1) mit einem Presswerkzeug (2), wobei das Presswerkzeug (2) zumindest eine Matrize (3) umfasst, die sich entlang einer axialen Richtung (4) zwischen einer ersten Stirnseite (5) und einer zweiten Stirnseite (6) erstreckt und zwischen den Stirnseiten (5, 6) eine Innenumfangsfläche (7) mit einer Öffnung (8) ausbildet, wobei die Innenumfangsfläche (7) eine Aufnahme (9) für den Grünling (1) bildet, und weiter mindestens einen über eine der Stirnseiten (5, 6) der Matrize (3) in die Aufnahme (9) entlang der axialen Richtung (4) verfahrbaren ersten Stempel (10) sowie mindestens einen durch einen Kanal (12) in der Matrize (3) und hin zur Aufnahme (9) entlang einer radialen Richtung (11) verfahrbaren zweiten Stempel (13); wobei das Verfahren zumindest die folgenden Schritte umfasst:a) Bereitstellen der Matrize (3) und des zweiten Stempels (13), wobei der zweite Stempel (13) vor oder während Schritt b) gegenüber der Innenumfangsfläche (7) in der radialen Richtung (11) nach außen versetzt angeordnet ist;b) Einfüllen eines pulverförmigen Werkstoffes (14) in die Aufnahme (9);c) Verfahren zumindest des ersten Stempels (10) und des zweiten Stempels (13) und Verpressen des Werkstoffes (14) in der Aufnahme (9), wobei der zweite Stempel (13) in der radialen Richtung (11) hin zur Aufnahme (9) nur so weit verfahren wird, dass er zumindest mit einem Bereich (36) der Innenumfangsfläche (7), der entlang der axialen Richtung (4) zwischen der einen Stirnseite (5, 6), über die der erste Stempel (10) in die Aufnahme (9) verfahren wird, und der Öffnung (8) angeordnet ist, bündig abschließend oder um höchstens 0,1 mm zumindest gegenüber diesem Bereich (36) der Innenumfangsfläche (7) in der radialen Richtung (11) in die Aufnahme (9) hinein überstehend angeordnet ist;wobei der zweite Stempel (13) in Schritt a) oder während Schritt b) so weit in der radialen Richtung (11) gegenüber der Innenumfangsfläche (7) versetzt angeordnet wird, dass sich der in Schritt b) eingefüllte Werkstoff (14) auch in dem Kanal (12) anordnet; wobei der in dem Kanal (12) angeordnete Werkstoff (14) durch das Verfahren des zweiten Stempels (13) in Schritt c) über die Öffnung (8) in die Aufnahme (9) verschoben wird; wobei in Schritt c) durch den zweiten Stempel (13) ein Teilbereich (18) eines, sich entlang der axialen Richtung (4) von einem ersten Ende (19) zu einem zweiten Ende (20) erstreckenden, Wandbereichs (21) des Grünlings (1) verdichtet wird, wobei der Teilbereich (18) zumindest von dem ersten Ende (19) beabstandet angeordnet ist; wobei der Wandbereich (21) zwischen dem ersten Ende (19) und dem Teilbereich (18) von dem ersten Stempel (10) verpresst wird.
- Verfahren nach Patentanspruch 1, wobei der zweite Stempel (13) zumindest einen ersten Teilstempel (16) und einen zweiten Teilstempel (17) umfasst, die unabhängig voneinander verfahrbar sind.
- Verfahren nach Patentanspruch 2, wobei die Teilstempel (16, 17) entlang der axialen Richtung (4) nebeneinander angeordnet sind.
- Verfahren nach einem der vorhergehenden Patentansprüche, wobei der Teilbereich (18) von dem zweiten Ende (20) beabstandet angeordnet ist.
- Verfahren nach einem der vorhergehenden Patentansprüche, wobei der zweite Stempel (13) an einem Teilstück (24) des Grünlings (1) angeordnet ist, das sich entlang der axialen Richtung (4) verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt (25), quer zur axialen Richtung (4), des Teilstücks (24) und einem kleinsten Querschnitt (26) mindestens 2:1 ist.
- Presswerkzeug (2) zur Herstellung mindestens eines Grünlings (1) durch das Verfahren nach einem der vorhergehenden Patentansprüche, wobei das Presswerkzeug (2) zumindest eine Matrize (3) umfasst, die sich entlang einer axialen Richtung (4) zwischen einer ersten Stirnseite (5) und einer zweiten Stirnseite (6) erstreckt und zwischen den Stirnseiten (5, 6) eine Innenumfangsfläche (7) mit einer Öffnung (8) ausbildet, wobei die Innenumfangsfläche (7) eine Aufnahme (9) für den Grünling (1) bildet, und weiter mindestens einen über eine der Stirnseiten (5, 6) der Matrize (3) in die Aufnahme (9) entlang einer axialen Richtung (4) verfahrbaren ersten Stempel (10) sowie mindestens einen entlang einer radialen Richtung (11) durch einen Kanal (12) in der Matrize (3) und hin zur Aufnahme (9) verfahrbaren zweiten Stempel (13); wobei durch den zweiten Stempel (13) ein Teilbereich (18) eines, sich entlang der axialen Richtung (4) von einem ersten Ende (19) zu einem zweiten Ende (20) erstreckenden, Wandbereichs (21) des Grünlings (1) verdichtet wird, wobei der Teilbereich (18) von dem ersten Ende (19) und dem zweiten Ende (20) beabstandet angeordnet ist; wobei der Wandbereich (21) zwischen dem ersten Ende (19) und dem Teilbereich (18) von dem ersten Stempel (10) verpresst wird; wobei der zweite Stempel (13) in der radialen Richtung (11) nur so weit hin zur Aufnahme (9) verfahrbar ist, dass er zumindest mit einem Bereich (36) der Innenumfangsfläche (7), der entlang der axialen Richtung (4) zwischen der einen Stirnseite (5, 6), über die der erste Stempel (10) in die Aufnahme (9) verfahren wird, und der Öffnung (8) angeordnet ist, bündig abschließend oder höchstens um 0,1 mm zumindest gegenüber diesem Bereich (36) der Innenumfangsfläche (7) in der radialen Richtung (11) in die Aufnahme (9) hinein überstehend anordenbar ist, so dass der Teilbereich (18) hinterschnittfrei zum Wandbereich (21) ausgeführt ist und mit dem Wandbereich (21) bündig abschließt oder höchstens um 0,1 mm gegenüber dem Wandbereich (21) in einer radialen Richtung (11) in den Grünling (1) hinein versetzt angeordnet ist.
- Grünling (1), hergestellt durch Verpressen eines pulverförmigen Werkstoffes (14) mit dem Presswerkzeug nach Patentanspruch 6 oder gemäß dem Verfahren nach einem der vorhergehenden Patentansprüche 1 bis 5, wobei der Grünling (1) eine sich entlang einer axialen Richtung (4) erstreckende Längsachse (27) und einen zu der Längsachse (27) parallel verlaufenden Wandbereich (21) aufweist, der sich entlang der axialen Richtung (4) von einem ersten Ende (19) zu einem zweiten Ende (20) erstreckt, wobei der Wandbereich (21) einen Teilbereich (18) umfasst, der von dem ersten Ende (19) und von dem zweiten Ende (20) beabstandet angeordnet ist; wobei durch den entlang der radialen Richtung (11) verfahrbaren zweiten Stempel (13) der Teilbereich (18) verdichtet wird; wobei der Wandbereich (21) zwischen dem ersten Ende (19) und dem Teilbereich (18) von dem entlang der axialen Richtung (4) verfahrbaren ersten Stempel (10) verpresst wird; wobei ein sich durch das Verpressen eingestelltes erstes Oberflächengefüge (28) des Wandbereichs (21) außerhalb des Teilbereichs (18) sich von einem zweiten Oberflächengefüge (29) des Teilbereichs (18) unterscheidet; wobei der Teilbereich (18) hinterschnittfrei zum Wandbereich (21) ausgeführt ist und mit dem Wandbereich (21) bündig abschließt oder höchstens um 0,1 mm gegenüber dem Wandbereich (21) in einer radialen Richtung (11) in den Grünling (1) hinein versetzt angeordnet ist.
- Grünling (1) nach Patentanspruch 7, wobei der Teilbereich (18) sich zwischen einer ersten Trennlinie (22) zum Wandbereich (21) und einer zweiten Trennlinie (23) zum Wandbereich (21) entlang der axialen Richtung (4) erstreckt, wobei die Trennlinien (22, 23) den Übergang von dem ersten Oberflächengefüge (28) zu dem zweiten Oberflächengefüge (29) bilden.
- Grünling (1) nach Patentanspruch 8, wobei zumindest eine der Trennlinien (22, 23) einen gekrümmten Verlauf aufweist.
- Grünling (1) nach einem der vorhergehenden Patentansprüche 7 bis 9, wobei der Teilbereich (18) an einem Teilstück (24) des Grünlings (1) angeordnet ist, das sich entlang der axialen Richtung (4) verjüngt, wobei ein Verhältnis zwischen einem größten Querschnitt (25), quer zur axialen Richtung (4), des Teilstücks (24) und einem kleinsten Querschnitt (26) mindestens 2:1 ist.
- Sinterteil (30), hergestellt durch eine Wärmebehandlung des Grünlings (1) nach einem der vorhergehenden Patentansprüche 7 bis 10, wobei das Sinterteil (30) im Bereich des ersten Oberflächengefüges (28) des Grünlings (1) ein drittes Oberflächengefüge (31) und im Bereich des zweiten Oberflächengefüges (29) des Grünlings (1) ein viertes Oberflächengefüge (32) aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017105364.6A DE102017105364A1 (de) | 2017-03-14 | 2017-03-14 | Verfahren zur Herstellung eines Grünlings mit einem Presswerkzeug, ein Presswerkzeug, ein Grünling sowie ein Sinterteil |
| PCT/EP2018/056349 WO2018167127A1 (de) | 2017-03-14 | 2018-03-14 | Verfahren zur herstellung eines grünlings mit einem presswerkzeug, ein presswerkzeug, ein grünling sowie ein sinterteil |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3595831A1 EP3595831A1 (de) | 2020-01-22 |
| EP3595831B1 true EP3595831B1 (de) | 2023-06-28 |
Family
ID=61655793
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18711320.4A Active EP3595831B1 (de) | 2017-03-14 | 2018-03-14 | Verfahren zur herstellung eines grünlings mit einem presswerkzeug, ein presswerkzeug, ein grünling sowie ein sinterteil |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US11318533B2 (de) |
| EP (1) | EP3595831B1 (de) |
| JP (1) | JP6949984B2 (de) |
| CN (1) | CN110785245B (de) |
| DE (1) | DE102017105364A1 (de) |
| ES (1) | ES2957558T3 (de) |
| WO (1) | WO2018167127A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112743662A (zh) * | 2020-12-16 | 2021-05-04 | 佛山市恒力泰机械有限公司 | 一种承烧匣钵的压制成型方法、设备及承烧匣钵 |
| CN114871434B (zh) * | 2022-04-25 | 2024-04-12 | 泉州众志新材料科技有限公司 | 金刚石刀头的热压模具、金刚石刀头的制备方法、金刚石刀头及金刚石钻头 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE29500253U1 (de) * | 1995-01-09 | 1996-05-09 | Pafamax Brandschutztechnik GmbH, 34123 Kassel | Vorrichtung zur Herstellung eines Rohrs aus Schüttgut |
| DE20115860U1 (de) * | 2001-09-17 | 2001-12-13 | Schneider, Harald, 34277 Fuldabrück | Preßvorrichtung |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2739412B2 (ja) | 1993-05-21 | 1998-04-15 | 良太 平井 | 縦横比の大きい物体の粉体成型方法 |
| JP4348750B2 (ja) * | 1998-04-21 | 2009-10-21 | 日産自動車株式会社 | 粉末成形装置及びその駆動方法 |
| DE102005038915A1 (de) | 2005-08-17 | 2007-03-22 | Dorst Technologies Gmbh & Co. Kg | Verfahren und Vorrichtung zum Pressen eines Formteils mit einem Querstempel |
| AT505947B1 (de) * | 2007-11-14 | 2016-04-15 | Miba Sinter Austria Gmbh | Verdichtungswerkzeug |
| EP2098317A1 (de) | 2007-12-04 | 2009-09-09 | Osterwalder AG | Verfahren und Vorrichtung zum Herstellen eines Presslings aus Metallpulver |
| DE102010048183A1 (de) | 2010-10-13 | 2012-04-19 | Komage-Gellner Maschinenfabrik Kg | Presse und Verfahren zur Herstellung eines Formlings aus pulverförmigem Material |
| IL214642A (en) * | 2011-08-14 | 2015-07-30 | Iscar Ltd | Cutting die system |
| DE102013204370A1 (de) | 2012-03-13 | 2013-09-19 | Ceramtec Gmbh | Verfahren zum Pressen eines Grünlings für die Herstellung von Schneidplatten |
| AT14230U1 (de) * | 2014-02-17 | 2015-06-15 | Ceratizit Austria Gmbh | Formwerkzeug, Verfahren zur Herstellung eines Grünlings und Verwendung des Formwerkzeugs |
| CN104368811A (zh) | 2014-11-26 | 2015-02-25 | 江西稀有稀土金属钨业集团有限公司 | 一种压制粉料异形产品的模具及压制粉料异形产品的方法 |
-
2017
- 2017-03-14 DE DE102017105364.6A patent/DE102017105364A1/de not_active Ceased
-
2018
- 2018-03-14 US US16/494,554 patent/US11318533B2/en active Active
- 2018-03-14 ES ES18711320T patent/ES2957558T3/es active Active
- 2018-03-14 CN CN201880032043.4A patent/CN110785245B/zh active Active
- 2018-03-14 JP JP2019550250A patent/JP6949984B2/ja active Active
- 2018-03-14 EP EP18711320.4A patent/EP3595831B1/de active Active
- 2018-03-14 WO PCT/EP2018/056349 patent/WO2018167127A1/de not_active Ceased
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE29500253U1 (de) * | 1995-01-09 | 1996-05-09 | Pafamax Brandschutztechnik GmbH, 34123 Kassel | Vorrichtung zur Herstellung eines Rohrs aus Schüttgut |
| DE20115860U1 (de) * | 2001-09-17 | 2001-12-13 | Schneider, Harald, 34277 Fuldabrück | Preßvorrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2018167127A1 (de) | 2018-09-20 |
| US11318533B2 (en) | 2022-05-03 |
| CN110785245A (zh) | 2020-02-11 |
| ES2957558T3 (es) | 2024-01-22 |
| US20200009652A1 (en) | 2020-01-09 |
| CN110785245B (zh) | 2022-08-19 |
| DE102017105364A1 (de) | 2018-09-20 |
| JP2020512484A (ja) | 2020-04-23 |
| JP6949984B2 (ja) | 2021-10-13 |
| EP3595831A1 (de) | 2020-01-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2480359B1 (de) | Verfahren zur herstellung eines grünlings, vorrichtung zur dessen herstellung und computerprogrammprodukt | |
| AT505947B1 (de) | Verdichtungswerkzeug | |
| EP2066468B2 (de) | Verfahren und vorrichtung zur oberflächenverdichtung eines sinterteils | |
| DE69623567T2 (de) | Verfahren und Vorrichtung zur Herstellung von Pulverpresslingen | |
| EP2480358B1 (de) | Verfahren zur herstellung eines verbundbauteils | |
| EP3253566B1 (de) | Gestaltoptimierte pm-werkzeugkomponenten unter verwendung von verbindungstechnologie | |
| DE69417563T2 (de) | Verfahren und vorrichtung zur herstellung eines gepressten produktes | |
| DE102008060700B4 (de) | Verfahren und Vorrichtung zum Herstellen eines Käfigs eines Wälzlagers, sowie Käfig eines Wälzlagers | |
| WO2015189300A1 (de) | Verfahren und presse zur herstellung eines grünlingsverbundes mit einer sollbruchstelle | |
| AT517989B1 (de) | Verfahren zum Oberflächenverdichten und Kalibrieren eines Sinterbauteils | |
| WO2018167127A1 (de) | Verfahren zur herstellung eines grünlings mit einem presswerkzeug, ein presswerkzeug, ein grünling sowie ein sinterteil | |
| AT521836B1 (de) | Verfahren zum Pressen eines Grünlings | |
| AT510204B1 (de) | Schiebemuffe | |
| AT515747B1 (de) | Verfahren zur Herstellung einer Baugruppe | |
| AT507913B1 (de) | Vorrichtung zum verdichten eines sinterbauteils | |
| DE102007005341A1 (de) | Vielschichtbauelement sowie Verfahren zur Herstellung eines Vielschichtbauelements | |
| DE102017130680A1 (de) | Matrize für eine Presse sowie Verfahren zur Herstellung mindestens eines Grünlings mit einer solchen Presse | |
| EP2834030B1 (de) | VERFAHREN ZUR HERSTELLUNG EINES FLIEßGEPRESSTEN LAGERZAPFENS | |
| EP0644819A1 (de) | Werkzeug zum isostatischen pressen von henkelgefässen | |
| DE2357309A1 (de) | Verfahren und vorrichtung zur pulvermetallurgischen herstellung von kontaktduesen fuer schweissmaschinen | |
| AT504317B1 (de) | Keramikkírper für ein abstimmelement und verfahren zu dessen herstellung | |
| EP1928650A2 (de) | Pressenvorrichtung bzw. pressverfahren zum isostatischen pressen eines körpers | |
| DE102019128350A1 (de) | Verfahren zur Herstellung eines kalibrierten Teileverbunds | |
| DE9405774U1 (de) | Preßteil aus Metallpulver und Vorrichtung zu seiner Herstellung | |
| DE102009036902A1 (de) | Verfahren zur Herstellung eines Sinterbauteils |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20191008 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210205 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230314 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: GKN SINTER METALS ENGINEERING GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230602 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1582254 Country of ref document: AT Kind code of ref document: T Effective date: 20230715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018012562 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230928 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2957558 Country of ref document: ES Kind code of ref document: T3 Effective date: 20240122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231028 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231030 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231028 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018012562 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240314 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240314 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240314 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240314 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240331 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1582254 Country of ref document: AT Kind code of ref document: T Effective date: 20240314 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250416 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250331 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250401 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240314 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180314 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180314 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230628 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20260122 AND 20260128 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260401 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260320 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260324 Year of fee payment: 9 |