EP3585917B1 - Verfahren zum beschichten von stahlblechen oder stahlbändern und verfahren zur herstellung von pressgehärteten bauteilen hieraus - Google Patents
Verfahren zum beschichten von stahlblechen oder stahlbändern und verfahren zur herstellung von pressgehärteten bauteilen hieraus Download PDFInfo
- Publication number
- EP3585917B1 EP3585917B1 EP18714124.7A EP18714124A EP3585917B1 EP 3585917 B1 EP3585917 B1 EP 3585917B1 EP 18714124 A EP18714124 A EP 18714124A EP 3585917 B1 EP3585917 B1 EP 3585917B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- aluminum
- steel
- coating
- iron
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/06—Surface hardening
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
- C21D1/673—Quenching devices for die quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/005—Heat treatment of ferrous alloys containing Mn
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1689—After-treatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/1601—Process or apparatus
- C23C18/1633—Process of electroless plating
- C23C18/1689—After-treatment
- C23C18/1692—Heat-treatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C18/00—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating
- C23C18/16—Chemical coating by decomposition of either liquid compounds or solutions of the coating forming compounds, without leaving reaction products of surface material in the coating; Contact plating by reduction or substitution, e.g. electroless plating
- C23C18/18—Pretreatment of the material to be coated
- C23C18/1803—Pretreatment of the material to be coated of metallic material surfaces or of a non-specific material surfaces
- C23C18/1824—Pretreatment of the material to be coated of metallic material surfaces or of a non-specific material surfaces by chemical pretreatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/261—After-treatment in a gas atmosphere, e.g. inert or reducing atmosphere
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
- C23C2/29—Cooling or quenching
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C28/00—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C28/00—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D
- C23C28/30—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer
- C23C28/32—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer including at least one pure metallic layer
- C23C28/321—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer including at least one pure metallic layer with at least one metal alloy layer
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C28/00—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D
- C23C28/30—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer
- C23C28/34—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer including at least one inorganic non-metallic material layer, e.g. metal carbide, nitride, boride, silicide layer and their mixtures, enamels, phosphates and sulphates
- C23C28/345—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer including at least one inorganic non-metallic material layer, e.g. metal carbide, nitride, boride, silicide layer and their mixtures, enamels, phosphates and sulphates with at least one oxide layer
- C23C28/3455—Coatings combining at least one metallic layer and at least one inorganic non-metallic layer including at least one inorganic non-metallic material layer, e.g. metal carbide, nitride, boride, silicide layer and their mixtures, enamels, phosphates and sulphates with at least one oxide layer with a refractory ceramic layer, e.g. refractory metal oxide, ZrO2, rare earth oxides or a thermal barrier system comprising at least one refractory oxide layer
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F17/00—Multi-step processes for surface treatment of metallic material involving at least one process provided for in class C23 and at least one process covered by subclass C21D or C22F or class C25
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/34—Pretreatment of metallic surfaces to be electroplated
- C25D5/42—Pretreatment of metallic surfaces to be electroplated of light metals
- C25D5/44—Aluminium
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/48—After-treatment of electroplated surfaces
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/48—After-treatment of electroplated surfaces
- C25D5/50—After-treatment of electroplated surfaces by heat-treatment
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
Definitions
- the invention relates to a method for coating a steel sheet or steel strip, to which an aluminum-based coating is applied in the hot-dip process and the surface of the coating is freed from a native aluminum oxide layer.
- the invention also relates to a method for producing press-hardened components from these steel sheets or steel strips with an aluminum-based coating.
- aluminum-based coatings are understood to mean metallic coatings in which aluminum is the main component in percent by mass.
- examples of possible aluminum-based coatings are aluminum, aluminum-silicon (AS), aluminum-zinc-silicon (AZ), as well as the same coatings with admixtures of additional elements such as magnesium, manganese, titanium and rare earths.
- press hardening can be used to produce high-strength components that are primarily used in the bodywork area.
- Press hardening can in principle be carried out using two different method variants, namely using the direct or indirect method. While the process steps of forming and hardening run separately in indirect processes, they take place together in one tool in the direct process. In the following, however, only the direct method is considered.
- a sheet steel blank is heated to the so-called austenitizing temperature (Ac3), then the heated blank is transferred to a molding tool and formed in a one-step forming step to form the finished component, and the cooled molding tool at the same time at a speed that is above the critical cooling rate of the steel is cooled, so that a hardened component is produced.
- Ac3 austenitizing temperature
- Well-known hot-formable steels for this area of application are, for example Manganese-boron steel "22MnB5" and recently also air-hardenable steels according to the European patent EP 2 449 138 B1 .
- steel sheets with anti-scaling protection are also used in the automotive industry for press hardening.
- the advantages here are that the blanks or components do not scale in the furnace, which reduces wear on the press tools due to flaked scale and the components do not have to be blasted before further processing.
- the following (alloy) coatings applied by hot dipping are currently known: aluminum-silicon (AS), zinc-aluminum (Z), zinc-aluminum-iron (ZF / galvannealed), zinc-magnesium-aluminum-iron (ZM), as well as electrolytically deposited coatings made of zinc-nickel or zinc, the latter being converted into an iron-zinc alloy layer before hot forming.
- AS aluminum-silicon
- Z zinc-aluminum
- ZF / galvannealed zinc-magnesium-aluminum-iron
- ZM zinc-magnesium-aluminum-iron
- the coating comprises an aluminum-based coating that is applied in a hot-dip process. Subsequently, a randomly formed layer created by atmospheric oxidation is removed in an upstream alkaline pretreatment with subsequent acidic pickling in some cases.
- a cover layer which contains aluminum oxide and / or hydroxide and is produced by means of anodic oxidation, plasma oxidation or hot water treatment, is in turn applied to the coating freed from the randomly formed layer.
- the mean thickness of the top layer is less than 4 ⁇ m and more than 0.1 ⁇ m.
- EP 2 045 360 A1 discloses a method for producing a steel component which is coated with an aluminum coating, which is then provided with a zinc coating.
- the aluminum coating contains at least 85% by weight Al and optionally up to 15% by weight Si; the zinc coating is at least 90% by weight Zn.
- the flat steel product provided with the aluminum coating can advantageously be masked in order to improve the surface roughness of the aluminum coating.
- a method for producing a steel component which is provided with an aluminum coating and then with an aluminum coating.
- the flat steel product provided with the aluminum coating and the aluminum coating is additionally coated with a top layer which contains at least one metallic salt of phosphoric acid as its main component.
- Possible metals for metal phosphate formation include Fe, Mn, Ti, Co and V, from which group only Mn is described as being particularly advantageous.
- the layer to be coated or the flat steel product can be cleaned between the individual coating steps.
- the advantage of aluminum-based coatings is that, in addition to a larger process window (e.g. with regard to the heating parameters), the finished components do not have to be blasted before further processing.
- the alloying of the coating with iron and the formation of a corrosion-resistant surface require a correspondingly long dwell time in the roller hearth furnace which is usually used, which means that long furnaces are necessary in order to enable sufficient cycle times.
- the profitability of press mold hardening is thus reduced. Longer ovens are more expensive to buy and operate, and they also take up a lot of space.
- the minimum dwell time is thus determined by the coating and not by the base material, for which only the required austenitizing temperature would be required.
- the corrosion resistance is reduced by the stronger alloying with iron, since the aluminum content in the Alloy layer decreases with furnace dwell time and the iron content increases.
- a method for hot forming a steel component which is heated in a heat treatment step to an area of complete or partial austenitization, and the heated steel component is both hot formed and quench hardened in a forming step, the heat treatment step being preceded by a first pretreatment step in which in one the steel component is provided with a corrosion-resistant protective layer to protect against scaling in the heat treatment step.
- a surface oxidation takes place in a second pretreatment step, in which a non-reactive, corrosion-resistant oxidation layer is formed on the scale protection layer, by means of which abrasive tool wear is reduced in the forming step.
- surface oxidation can take place, for example, by pickling passivation.
- the aluminum-silicon coating results in a rough, hard surface structure of the steel component, which leads to severe tool wear during press hardening.
- the roughness of the metal surface of the steel component should be reduced by means of the additional oxidation layer, which should reduce the abrasive tool wear in the forming step.
- the disadvantage here is that a surface oxidation before the heat treatment due to the reduction in the surface roughness does not improve the paint adhesion on the press-molded component and the weldability.
- the additional step of surface oxidation is time-consuming and energy-consuming and thus increases manufacturing costs considerably.
- the object of the invention is therefore to provide a cost-effective method for coating steel sheets or steel strips which provides excellent suitability of the steel sheets or steel strips for the production of components by means of press hardening and their further processing.
- the dwell time in the furnace should be reduced and, nevertheless, good WP weldability and corrosion resistance on the press-hardened component should be guaranteed after painting.
- a method for the production of press-hardened components from such steel sheets or steel strips is to be specified.
- the teaching of the invention comprises the coating of a steel sheet or steel strip to which an aluminum-based coating is applied in the hot-dip process and the removal of a native aluminum oxide layer from the surface of the coating, characterized in that transition metals or transition metal compounds are then formed on the liberated surface of the coating be deposited in an edition.
- exempt is to be understood in the sense of, as far as technically possible, exempt from the native aluminum oxide layer.
- the overlay is preferably an areal deposit. Accordingly, there can be an overlay over the entire surface or an overlay that is not necessarily covering.
- the covering overlay can be network-like with an ordered or disordered structure or distribution, which is then a layer of point-like overlay and imperfections.
- a coating with a layer weight - based on iron - is deposited in the range from 7 to 25 mg / m 2 , preferably 10 to 15 mg / m 2.
- the teaching of the invention comprises a method for the production of press-hardened components from steel sheets or steel strips with an aluminum-based coating, the steel sheets or steel strips treated according to the invention being heated to a temperature above Ac3 at least in some areas with the aim of hardening, then at this temperature reshaped and then cooled with the aim of hardening at a rate that is at least partially above the critical cooling rate.
- An aluminum oxide layer with mixed oxides of the metals and / or their compounds is advantageously formed on the coating with the applied metals and / or their compounds under an atmosphere with oxygen or under water vapor.
- certain metals or their compounds preferably Fe and its compounds
- Al 2 O 3 e.g. corundum, eskolaite , Hematite, karelianite, tistarite, ilmenite, perovskite and / or spinel
- the aluminum oxide layer with the mixed oxides is preferably formed in a furnace with a temperature> 750 ° C., preferably from 850 to 950 ° C., and an oven dwell time> 90 s, preferably 120 to 180 s.
- an aluminum-rich oxide layer is formed, which is doped with cations from the previously deposited substances. These cations suppress the self-limitation of the oxide layer growth described above and thus enable the growth of significantly thicker aluminum oxide layers during the heat treatment, whereby oxide layer thicknesses of over 80 nm can be achieved, which, compared to thinner aluminum oxide layers, result in significantly better resistance spot weldability and better corrosion behavior in the KT-coated state .
- the essence of the invention is that the Al-based metallic coating is chemically treated, especially before the heat treatment, so that it is freed from its native oxide layer and certain metals or their compounds that can form mixed oxides with Al 2 O 3 deposited on the surface of the coating. These prevent the formation of a pure aluminum oxide layer during the heat treatment prior to press hardening. Instead, the deposited substances are partially or completely incorporated into the newly formed oxide layer.
- the oxide layer grows in the course of the heat treatment to a much greater thickness (> 80 nm) than with untreated Al-based coatings ( ⁇ 10 nm). A self-limitation of the aluminum oxide growth is avoided.
- the core property-improving modification of the AS surface namely the creation or formation of a thick aluminum oxide layer
- the core property-improving modification of the AS surface is not carried out before the heat treatment, but in-situ, in the course of the heat treatment for press hardening.
- the thick aluminum oxide layer that determines the properties only grows in the course of the heat treatment in the furnace.
- the technical advantage is that the in-situ generation of the oxide layer saves resources and energy and can be implemented highly efficiently with simple and existing system technology.
- the treatment according to the invention consists of the application of transition metals or transition metal compounds from the group consisting of titanium, vanadium, chromium, iron and manganese and / or their compounds, almost completely iron and / or its compounds on the Al-based metallic coating by means of chemical deposition, preferably in a wet chemical process.
- This consists at least of the application of a solution of compounds of the elements listed above, which react in an external current-free reaction with the Al-based metallic coating.
- the term no external current is used in the sense of not electrolytic.
- Chemical deposition is preferably carried out by means of a spray, dip, or roller application.
- the two treatment steps can be carried out in a continuously operating coating system that is connected downstream of a hot dip coating system or is separate from the hot dip coating system.
- This treatment is preferably carried out in the presence of compounds of other metals, for example from the group consisting of cobalt, molybdenum and tungsten and / or their compounds.
- compounds of other metals for example from the group consisting of cobalt, molybdenum and tungsten and / or their compounds.
- molybates, tungstates or cobalt nitrate noticeably accelerate the deposition of iron, but are only deposited to a small extent themselves, which makes the method according to the invention even more efficient.
- iron or its compounds are preferably deposited because iron or iron compounds are readily available, inexpensive and non-toxic. In addition, iron is already contained in the base material.
- the removal of the native oxide layer and deposition of the substances according to the invention can advantageously also be carried out simultaneously in a single wet-chemical step when using alkaline media.
- Such deposition processes can be carried out in continuously operating systems at belt speeds of up to 120 m / min or more.
- the amount of active ingredient required can be less than 100 mg / m 2 .
- the metals and their chemical compounds can also be applied by electrolytic deposition.
- the native oxide layer of the Al-based coating eg AS
- the metal or the chemical compound is electrochemically deposited from an electrolyte.
- electrochemical Aftertreatment in aqueous media is advantageously maintained at an electrolyte temperature of 20 ° C. to 85 ° C. and current densities between 0.05 and 150 A / dm 2 are used .
- electrolyte temperatures greater than or equal to 85 ° C. can also be used.
- the treatment of the metal strip can be carried out in a continuous strip line with process speeds of up to 120 m / min or more.
- the inventive treatment of the aluminum-based coating consisting of the removal of the native oxide layer and subsequent treatment of the AS surface with metal-containing solutions, can also shorten the minimum dwell time in the furnace during the subsequent further processing of the steel sheet by hot forming or press hardening which significantly increases productivity.
- the minimum dwell time in the furnace for the oxide layer to grow is determined by the weldability requirements in resistance spot welding and the corrosion resistance in the KT-lacquered state.
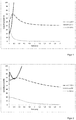
- the Figures 1 and 2 show the depth profile for the elements Al, Fe and O after press hardening of sheet metal with an AS coating with a treatment according to the invention with an iron-containing solution ( Figure 2 ) compared to an untreated sheet ( Figure 1 ) with an oven dwell time of 6 minutes and an oven temperature of 950 ° C in an air atmosphere.
- Figure 2 The deeper introduction of oxygen in the sample treated according to the invention is clearly recognizable, which indicates a significantly thicker oxide layer compared to the untreated sample.
- the accumulation of iron in the oxide layer can be clearly seen.
- the inventive treatment of the surface of the coated steel strip can advantageously be carried out in a treatment part downstream of the process part of a continuously producing hot dip coating system or in a separate system, for example via spray bars with nozzles, in a dipping process and by means of electrolytic deposition or spray electrolysis, in each case also in combination.
- the separate system can be, for example, a coil coating or an electrolytic coil finishing system.
- the surface can be treated over the entire surface of the belt or only partially or on one or both sides.
- the concentration of the feed solution, its temperature, the spray pressure, the shear of the sprayed solution relative to the surface of the metal strip to be treated and the volume brought into contact with the surface can change the molar amount of the deposited metal species.
- the molar amount of metal species deposited is determined by the composition of the electrolyte, flow conditions, temperature, current density and treatment time.
- Pre-treatments of the samples according to the invention are, for example, as follows:
- the AS-coated sheet is subjected to an immersion treatment in an alkaline solution containing metal cations at a temperature of 50 ° C. for a few seconds.
- the native oxide layer is removed and the iron-containing layer is applied.
- the AS-coated sheet metal is subjected to an immersion treatment in a 20% sodium hydroxide solution at room temperature for 30 s to remove the native oxide layer. This is followed by rinsing with fully demineralized water Water. This is followed by the electrolytic deposition of an iron-containing layer at an electrolyte temperature of 50 ° C. The deposition takes place for 1 or 10 s at a current density of 23 A / dm 2 .
- Table 1 shows for the purely wet-chemical pretreatment of the samples that the thickness of the aluminum oxide layers increases significantly with increasing active ingredient coverage (Fe) and the length of time in the furnace. Without treatment according to the invention, the layer thickness of the oxide layer is less than 10 nm. With an iron deposition of about 7 mg / m 2 and a residence time of 2, 3 or 4 minutes, no significant layer formation is achieved. This also applies to an iron application of approx. 11 mg / m 2 and a residence time of 2 minutes. Table 1: Layer formation on the sample surface depending on the iron layer and the duration of the furnace Iron level / mg / m 2 Oven dwell time / min 2 3 4th 6th Layer thickness of the top layer / nm approx. 7 no significant stratification 170 approx. 11 140 200 230 approx. 15 150 220 230 250
- Table 2 shows that the pretreated and press-hardened AS specimens with an iron-containing coating already show a pronounced weld area even after short annealing times. Without treatment according to the invention, there is no measurable welding area with short annealing times.
- Table 2 Welding area according to SEP1220-2 depending on the iron layer and annealing time Iron level / mg / m 2 Oven dwell time / min 2 3 4th 6th Welding area / n / a approx. 7 2.2 2.1 2.1 1.2 approx. 11 2.2 2 1.7 1.7 approx. 15 2.5 2.1 1.7 1.6
- Figure 3 shows an example of a cross-section on a sheet metal section with AS coating and treatment according to the invention, deposited without external current, with an iron coating of approx. 15 mg / m 2 after press hardening.
- the oven dwell time was 3 minutes at an oven temperature of 950 ° C. under an air atmosphere.
- A denotes the base material
- B the diffusion zone consisting of a Matrix of the base material into which Al and Si have diffused from the coating
- C a layer rich in Fe-Al phases
- D the alloy zone consisting of different Al-Fe, Al-Fe-Si phases
- E the oxide layer made of aluminum and iron oxide
- F the investment.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Electrochemistry (AREA)
- Crystallography & Structural Chemistry (AREA)
- Inorganic Chemistry (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- General Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Coating With Molten Metal (AREA)
- Chemical Treatment Of Metals (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Beschichten eines Stahlbleches oder Stahlbandes, auf das ein aluminiumbasierter Überzug im Schmelztauchverfahren aufgebracht wird und die Oberfläche des Überzugs von einer nativ entstandenen Aluminiumoxidschicht befreit wird. Des Weiteren betrifft die Erfindung ein Verfahren zur Herstellung von pressgehärteten Bauteilen aus diesen Stahlblechen oder Stahlbändern mit einer aluminiumbasierten Beschichtung.
- Als aluminiumbasierte Überzüge werden nachfolgend metallische Überzüge verstanden, bei denen Aluminium der Hauptbestandteil in Massenprozent ist. Beispiele für mögliche aluminiumbasierte Überzüge sind Aluminium, Aluminium-Silizium (AS), Aluminium-Zink-Silizium (AZ), sowie dieselben Überzüge mit Beimischungen zusätzlicher Elemente, wie z.B. Magnesium, Mangan, Titan und seltenen Erden.
- Es ist bekannt, dass warmumgeformte Stahlbleche insbesondere im Automobilbau immer häufiger Verwendung finden. Durch den auch als Presshärten bezeichneten Prozess können hochfeste Bauteile erzeugt werden, die vorwiegend im Bereich der Karosserie eingesetzt werden. Das Presshärten kann grundsätzlich mittels zwei verschiedener Verfahrensvarianten durchgeführt werden, nämlich mittels des direkten oder indirekten Verfahrens. Während bei indirekten Verfahren die Prozessschritte des Umformens und Härtens getrennt voneinander ablaufen, finden sie beim direkten Verfahren in einem Werkzeug gemeinsam statt. Im Folgenden wird aber nur das direkte Verfahren betrachtet.
- Beim direkten Verfahren wird eine Stahlblechplatine über die sogenannte Austenitisierungstemperatur (Ac3) aufgeheizt, anschließend wird die so erhitzte Platine in ein Formwerkzeug überführt und in einem einstufigen Umformschritt zum fertigen Bauteil umgeformt und hierbei durch das gekühlte Formwerkzeug gleichzeitig mit einer Geschwindigkeit, die über der kritischen Abkühlgeschwindigkeit des Stahls liegt, abgekühlt, so dass ein gehärtetes Bauteil erzeugt wird.
- Bekannte warmumformbare Stähle für diesen Einsatzbereich sind zum Beispiel der Mangan-Bor-Stahl "22MnB5" und neuerdings auch luftvergütbare Stähle gemäß des europäischen Patentes
EP 2 449 138 B1 . - Neben unbeschichteten Stahlblechen werden auch Stahlbleche mit einem Verzunderungsschutz für das Presshärten von der Automobilindustrie eingesetzt. Die Vorteile liegen hier neben der erhöhten Korrosionsbeständigkeit des fertigen Bauteils darin, dass die Platinen oder Bauteile im Ofen nicht verzundern, wodurch der Verschleiß der Pressenwerkzeuge durch abgeplatzten Zunder reduziert wird und die Bauteile vor der Weiterverarbeitung nicht aufwendig gestrahlt werden müssen.
- Für das Presshärten sind derzeit die folgenden, durch Schmelztauchen aufgebrachten (Legierungs-) Beschichtungen bekannt: Aluminium-Silizium (AS), Zink-Aluminium (Z), Zink-Aluminium-Eisen (ZF/ Galvannealed), Zink-Magnesium-Aluminium-Eisen (ZM), sowie elektrolytisch abgeschiedene Beschichtungen aus Zink-Nickel oder Zink, wobei letztere vor der Warmumformung in eine Eisen-Zink-Legierungsschicht umgewandelt wird. Diese Korrosionsschutzbeschichtungen werden üblicherweise in kontinuierlichen Durchlaufverfahren auf das Warm- oder Kaltband aufgebracht.
- Die Herstellung von Bauteilen mittels Abschrecken von Vorprodukten aus presshärtbaren Stählen durch Warmumformen in einem Umformwerkzeug ist aus dem
deutschen Patent DE 601 19 826 T2 bekannt. Hier wird eine zuvor oberhalb der Austenitisierungstemperatur auf 800 - 1200 °C erwärmte und ggf. mit einem metallischen Überzug aus Zink oder auf Basis von Zink versehene Blechplatine in einem fallweise gekühlten Werkzeug durch Warmumformung zu einem Bauteil umgeformt, wobei während des Umformens durch schnellen Wärmeentzug das Blech bzw. Bauteil im Umformwerkzeug eine Abschreckhärtung (Presshärtung) erfährt und durch das entstehende martensitische Härtegefüge die geforderten Festigkeitseigenschaften erreicht. - Die Herstellung von Bauteilen mittels Abschrecken von mit einer Aluminiumlegierung beschichteten Vorprodukten aus presshärtbaren Stählen durch Warmumformen in einem Umformwerkzeug ist aus dem
deutschen Patent DE 699 33 751 T2 bekannt. Hier wird ein mit einer Aluminiumlegierung beschichtetes Blech vor einem Umformen auf über 700 °C erwärmt, wobei eine intermetallisch legierte Verbindung auf Basis von Eisen, Aluminium und Silizium auf der Oberfläche entsteht und nachfolgend das Blech umgeformt und mit einer Geschwindigkeit oberhalb der kritischen Abkühlgeschwindigkeit abkühlt. - Aus der deutschen Offenlegungsschrift
DE 10 2016 102 504 A1 ist eine aluminiumbasierte Beschichtung für Stahlbleche und -bänder sowie ein Verfahren zu deren Herstellung bekannt. Die Beschichtung umfasst einen aluminiumbasierten Überzug, der in einem Schmelztauchverfahren aufgebracht wird. Anschließend wird eine durch atmosphärische Oxidation entstandene, willkürlich ausgebildete Schicht in einer vorgeschalteten alkalischen Vorbehandlung mit sich fallweiser anschließender saurer Dekapierung entfernt. Auf den von der willkürlich ausgebildeten Schicht befreiten Überzug wird wiederrum eine Deckschicht aufgebracht, die Aluminiumoxid und/oder -hydroxid enthält und mittels anodischer Oxidation, Plasmaoxidation oder Heißwasserbehandlung hergestellt wird. Die mittlere Dicke der Deckschicht beträgt weniger als 4 µm und mehr als 0,1µm. - Die Offenlegungsschrift
EP 2 045 360 A1 offenbart ein Verfahren zur Herstellung eines Stahlbauteils, welches mit einem Aluminiumüberzug beschichtet wird, der anschließend noch mit einem Zinküberzug versehen wird. Der Aluminiumüberzug enthält mindestens 85 Gew.-% Al und optional bis zu 15 Gew.-% Si; der Zinküberzug mindestens 90 Gew.-% Zn. Zwischen Aluminium- und Zinkbeschichtung kann vorteilhaft ein Dekapieren des mit dem Aluminiumüberzug versehenen Stahlflachprodukts vorgenommen werden, um die Oberflächenrauigkeit des Aluminium-Überzuges zu verbessern. - Auch in der
deutschen Offenlegungsschrift DE 10 2009 007 909 A1 wird ein Verfahren zur Herstellung eines Stahlbauteils offenbart, welches gleichsam mit einem Aluminiumüberzug und anschließend mit einem Aluminiumüberzug versehen wird. Das mit dem Aluminiumüberzug und dem Aluminiumüberzug versehene Stahlflachprodukt wird zusätzlich mit einer Deckschicht beschichtet, die als Hauptbestandteil mindestens ein metallisches Salz der Phosphorsäure enthält. Mögliche Metalle für die Metallphosphatbildung sind unter anderem Fe, Mn, Ti, Co und V, wobei aus dieser Gruppe einzig Mn als besonders vorteilhaft beschrieben wird. Zwischen den einzelnen Beschichtungsschritten kann jeweils eine Reinigung der zu beschichteten Schicht oder des Stahlflachproduktes erfolgen. - Der Vorteil bei den aluminiumbasierten Überzügen liegt darin, dass neben einem größeren Prozessfenster (z.B. hinsichtlich der Erwärmungsparameter) die fertigen Bauteile vor der Weiterverarbeitung nicht gestrahlt werden müssen. Darüber hinaus besteht bei aluminiumbasierten Überzügen gegenüber zinkbasierten Überzügen nicht die Gefahr von Flüssigmetallversprödung und es können sich keine Mikrorisse im oberflächennahen Substratbereich an den ehemaligen Austenitkorngrenzen ausbilden, die bei Tiefen über 10 µm einen negativen Effekt auf die Dauerfestigkeit haben können.
- Nachteilig bei der Verwendung von aluminiumbasierten Überzügen z.B. aus Aluminium-Silizium (AS), ist jedoch die mangelhafte Lackiereignung des umgeformten Bauteils bei der automobiltypischen kathodischen Tauchlackierung (KTL), wenn eine zu kurze Erwärmungszeit beim Presshärten verwendet wurde. Bei kurzen Erwärmungszeiten weist das KT-Iackierte Substrat eine unzureichende Korrosionsbeständigkeit auf.
- Im Gegensatz zu den zinkbasierten Überzügen lassen sich aluminiumbasierte Überzüge nicht oder nur unzureichend phosphatieren und somit kann durch den Phosphatierschritt keine Verbesserung der Korrosionsbeständigkeit erzielt werden. Aus diesen Gründen müssen bisher bei der Verarbeitung von Platinen mit aluminiumbasierten Überzügen mittels Presshärtung Mindesterwärmzeiten der Platine eingehalten werden, wodurch der Überzug mit Eisen durchlegiert und sich eine Oberfläche ausbildet, die eine ausreichende Korrosionsbeständigkeit des lackierten Bauteils bewirkt.
- Das Durchlegieren des Überzugs mit Eisen und die Ausbildung einer korrosionsbeständigen Oberfläche erfordern allerdings eine entsprechend lange Verweildauer im üblicherweise verwendeten Rollenherdofen, wodurch lange Öfen notwendig sind, um hinreichende Taktzeiten zu ermöglichen. Die Wirtschaftlichkeit des Pressformhärtens wird damit reduziert. Längere Öfen sind teurer in der Anschaffung und im Betrieb und haben zudem einen sehr großen Platzbedarf. Die Mindestverweildauer wird somit durch den Überzug bestimmt und nicht durch das Grundmaterial, für das lediglich die Erreichung der notwendigen Austenitisierungstemperatur notwendig wäre. Zudem wird die Korrosionsbeständigkeit durch das stärkere Auflegieren mit Eisen verringert, da der Aluminiumgehalt in der Legierungsschicht mit der Ofenverweilzeit abnimmt und der Eisengehalt ansteigt.
- Ein weiterer Nachteil von bekannten AS-Überzügen besteht darin, dass bei sehr kurzen Glühzeiten, das heißt, wenn keine Durchlegierung des Überzugs mit dem Grundmaterial erfolgt ist, die Schweißbarkeit im Widerstandspunktschweißverfahren (WP-Schweißen) des pressformgehärteten Bauteils äußerst schlecht ist. Dies drückt sich z.B. in einem nur sehr kleinen Schweißbereich aus. Ursächlich hierfür ist unter anderem ein sehr geringer Übergangswiderstand bei kurzen Glühzeiten.
- Aus der Offenlegungsschrift
DE 10 2015 210 459 A1 ist ein Verfahren zur Warmumformung eines Stahlbauteils bekannt, welches in einem Wärmebehandlungsschritt in einen Bereich vollständiger oder teilweiser Austenitisierung erwärmt wird, und das erwärmte Stahlbauteil in einem Umformschritt sowohl warmumgeformt als auch abschreckgehärtet wird, wobei dem Wärmebehandlungsschritt ein erster Vorbehandlungsschritt prozesstechnisch vorgelagert ist, in dem in einem das Stahlbauteil zum Schutz vor Verzunderung im Wärmebehandlungsschritt mit einer korrosionsfesten Schutzschicht versehen wird. Dabei erfolgt vor der Durchführung des Wärmebehandlungsschritts in einem zweiten Vorbehandlungsschritt eine Oberflächenoxidation, in der eine reaktionsträge, korrosionsfeste Oxidationsschicht auf der Zunderschutzschicht gebildet wird, mittels derer ein abrasiver Werkzeugverschleiß im Umformschritt reduziert wird. Die Oberflächenoxidation kann prozesstechnisch beispielsweise durch eine Beizpassivierung erfolgen. - Als nachteilig aus dem dort beschriebenen Stand der Technik wird unter anderem angesehen, dass sich durch die Aluminium-Silizium-Beschichtung eine raue harte Oberflächenstruktur des Stahlbauteils ergibt, was beim Presshärten zu einem starken Werkzeugverschleiß führt. Mittels der zusätzlichen Oxidationsschicht soll die Rauheit der Metalloberfläche des Stahlbauteils reduziert werden, wodurch sich der abrasive Werkzeugverschleiß im Umformschritt reduzieren soll.
- Nachteilig ist hierbei allerdings, dass durch eine Oberflächenoxidation vor der Wärmebehandlung bedingt durch die Reduzierung der Oberflächenrauheit, die Lackhaftung auf dem pressformgehärteten Bauteil und die Schweißbarkeit nicht verbessert wird. Zudem ist der zusätzliche Schritt der Oberflächenoxidation zeit- und energieaufwändig und steigert damit die Herstellkosten erheblich.
- Aufgabe der Erfindung ist es deshalb, ein kostengünstiges Verfahren zum Beschichten von Stahlblechen oder Stahlbändern anzugeben, welches eine hervorragende Eignung der Stahlbleche oder Stahlbänder zur Herstellung von Bauteilen mittels Presshärtung und deren Weiterverarbeitung liefert. Insbesondere soll die Ofenverweildauer reduziert und trotzdem eine gute WP-Schweißbarkeit und Korrosionsbeständigkeit am pressformgehärteten Bauteil nach dem Lackieren gewährleistet werden. Des Weiteren soll ein Verfahren zur Herstellung von pressgehärteten Bauteilen aus derartigen Stahlblechen oder Stahlbändern angegeben werden.
- Die Lehre der Erfindung umfasst das Beschichten eines Stahlbleches oder Stahlbandes, auf das ein aluminiumbasierter Überzug im Schmelztauchverfahren aufgebracht wird und das Befreien der Oberfläche des Überzugs von einer nativ entstandenen Aluminiumoxidschicht, dadurch gekennzeichnet, dass anschließend auf der befreiten Oberfläche des Überzugs Übergangsmetalle oder Übergangsmetallverbindungen zur Bildung einer Auflage abgeschieden werden.
- Der zuvor verwendete Begriff befreit ist im Sinne von soweit technisch möglich von der nativ entstandenen Aluminiumoxidschicht befreit zu verstehen.
- Vorzugsweise ist hierbei die Auflage ein flächiger Niederschlag. Demnach kann eine vollflächige Auflage vorliegen oder eine nicht notwendigerweise deckende Auflage. Die deckende Auflage kann netzartig mit geordneter oder ungeordneter Struktur beziehungsweise Verteilung sein, die dann eine Schicht aus punktförmigen Auflagen und Fehlstellen ist.
- Eine Auflage mit einem Schichtgewicht - bezogen auf Eisen - wird im Bereich von 7 bis 25 mg/m2, vorzugsweise 10 bis 15 mg/m2, abgeschieden.
- Des weiteren umfasst die Lehre der Erfindung ein Verfahren zur Herstellung von pressgehärteten Bauteilen aus Stahlblechen oder Stahlbändern mit einer aluminiumbasierten Beschichtung, wobei die erfindungsgemäß behandelten Stahlbleche oder Stahlbänder mit dem Ziel einer Härtung zumindest bereichsweise auf eine Temperatur über Ac3 erhitzt werden, anschließend bei dieser Temperatur umgeformt und danach mit dem Ziel einer Härtung mit einer Geschwindigkeit abgekühlt werden, die zumindest bereichsweise oberhalb der kritischen Abkühlgeschwindigkeit liegt.
- Bekannt ist, dass reines Al2O3 ein nahezu optimales Pilling-Bedworth-Verhältnis aufweist, was die Ausbildung wirkungsstarker Passivschichten fördert. Bei umfangreichen Untersuchungen wurde erkannt, dass dadurch die insbesondere während der Wärmebehandlung im Zuge der Pressformhärtung unbehandelter AS-Überzüge gebildeten Aluminiumoxidschichten mit in der Regel unter 10 nm extrem dünn bleiben und damit bezüglich der geforderten Verbesserung der Widerstandspunktschweißbarkeit und Korrosionsbeständigkeit unwirksam sind.
- Vorteilhafter Weise wird auf dem Überzug mit den aufgebrachten Metallen und/oder deren Verbindungen unter einer Atmosphäre mit Sauerstoff oder unter Wasserdampf eine Aluminiumoxidschicht mit Mischoxiden aus den Metallen und/oder deren Verbindungen gebildet. Überraschend wurde bei den Untersuchungen festgestellt, dass durch Entfernen der nativ entstandenen Oxidschicht eines AS-Überzugs, gefolgt von der Abscheidung bestimmter Metalle oder deren Verbindungen (vorzugsweise Fe und seine Verbindungen), die mit Al2O3 Mischoxide bilden können (z.B. Korund, Eskolait, Hämatit, Karelianit, Tistarit, Ilmenite, Perowskite und/oder Spinelle), die erneute Ausbildung einer dünnen Aluminiumoxidschicht vor und während der Wärmebehandlung verhindert wird. Vorzugsweise wird die Aluminiumoxidschicht mit den Mischoxiden in einem Ofen mit einer Temperatur > 750 °C, vorzugsweise von 850 bis 950 °C, und einer Ofenverweildauer > 90 s, vorzugsweise 120 bis 180 s, gebildet.
- Stattdessen bildet sich eine aluminiumreiche Oxidschicht, die mit Kationen der zuvor abgeschiedenen Stoffe dotiert ist. Diese Kationen unterdrücken die oben beschriebene Selbstbegrenzung des Oxidschichtwachstums und ermöglichen somit das Wachstum wesentlich dickerer Aluminiumoxidschichten während der Wärmebehandlung, wobei Oxidschichtdicken von über 80 nm erreicht werden können, die im Vergleich zu dünneren Aluminiumoxidschichten eine deutlich bessere Widerstandpunktschweißbarkeit und besseres Korrosionsverhalten im KT-Iackierten Zustand bewirken.
- Der Kern der Erfindung besteht also darin, dass der Al-basierte metallische Überzug insbesondere vor der Wärmebehandlung chemisch so behandelt wird, dass er von seiner nativ entstandenen Oxidschicht befreit und bestimmte Metalle oder deren Verbindungen, die mit Al2O3 Mischoxide bilden können, auf der Oberfläche des Überzugs abgeschieden werden. Diese verhindern die Bildung einer reinen Aluminiumoxidschicht während der Wärmebehandlung vor dem Presshärten. Stattdessen werden die abgeschiedenen Stoffe teilweise oder vollständig in die sich neu bildende Oxidschicht eingebaut.
- Durch diese Dotierung mit Metall- oder Übergangsmetallkationen wächst die Oxidschicht im Zuge der Wärmebehandlung auf sehr viel größere Dicken (>80 nm) an als bei unbehandelten Al-basierten Überzügen (<10 nm). Eine Selbstbegrenzung des Aluminiumoxidwachstums wird vermieden.
- Anders als in der Offenlegungsschrift
DE 10 2015 210 459 A1 beschrieben, wird die im Kern eigenschaftsverbessernde Modifikation der AS-Oberfläche, nämlich die Entstehung bzw. die Ausbildung einer dicken Aluminiumoxidschicht, nicht vor der Wärmebehandlung vollzogen, sondern in-situ, im Zuge der Wärmebehandlung für die Presshärtung erreicht. Hierbei wächst die eigenschaftsbestimmende, dicke Aluminiumoxidschicht erst im Zuge der Wärmebehandlung im Ofen. - Der technische Vorteil ist, dass die In-situ-Erzeugung der Oxidschicht, Ressourcen und Energie spart und mit einfacher und bestehender Anlagentechnik hocheffizient umgesetzt werden kann.
- Im erfindungsgemäßen Verfahren entstehen unter den in Tabelle 1 beschriebenen Ofenverweildauern bei 950 °C Ofentemperatur sehr dicke Oxidschichten von bis zu 250 nm. Erfindungsgemäß erzeugte Bauteile weisen die in Tabelle 2 beschriebenen großen Schweißbereiche im Widerstandpunktschweißen sowie eine sehr gute Korrosionsbeständigkeit im KT-Iackierten Zustand auf Tabelle 3, wenn sie im Korrosionswechseltest gemäß Volkswagen PV1210 geprüft werden.
- Die erfindungsgemäße Behandlung besteht aus dem Aufbringen von Übergangsmetallen oder Übergangsmetallverbindungen aus der Gruppe Titan, Vanadium, Chrom, Eisen, und Mangan und/oder deren Verbindungen, nahezu vollständig Eisen und/oder dessen Verbindungen, auf den Al-basierten metallischen Überzug mittels einer chemischen Abscheidung, vorzugsweise in einem nasschemischen Prozess. Dieser besteht mindestens aus dem Aufbringen einer Lösung von Verbindungen der oben angeführten Elemente, die in außenstromloser Reaktion mit dem Al-basierten metallischen Überzug reagieren. Der Begriff außenstromlos wird im Sinne von nicht elektrolytisch verwendet. Vorzugsweise erfolgt chemische Abscheidung mittels einer Spritz-, Tauch-, oder Rollapplikation.
- Auch ist bevorzugt vorgesehen, dass die Entfernung der atmosphärisch entstandenen nativen Oxidschicht und die chemische Abscheidung in einem einzigen Prozessschritt erfolgen. Hierfür können die beiden Behandlungsschritte in einer an eine Schmelztauchbeschichtungsanlage nachgeschalteten oder zu der Schmelztauchbeschichtungsanlage separaten kontinuierlich arbeitenden Beschichtungsanlage durchgeführt werden.
- Vorzugsweise wird diese Behandlung in Gegenwart von Verbindungen anderer Metalle beispielsweise aus der Gruppe Cobalt, Molybdän und Wolfram und/oder deren Verbindungen durchgeführt. Zum Beispiel beschleunigen Molybate, Wolframate oder Cobaltnitrat die Abscheidung des Eisens merklich, werden aber nur in geringem Umfang selbst abgeschieden, wodurch das erfindungsgemäße Verfahren noch effizienter wird. Bevorzugt werden jedoch Eisen oder seine Verbindungen abgeschieden, weil Eisen bzw. Eisenverbindungen leicht verfügbar, preisgünstig und nicht toxisch sind. Außerdem ist Eisen bereits im Grundwerkstoff enthalten.
- Die Entfernung der nativ entstandenen Oxidschicht und Abscheidung der erfindungsgemäßen Stoffe kann bei Verwendung alkalischer Medien vorteilhaft auch simultan in einem einzigen nasschemischen Schritt durchgeführt werden. Derartige Abscheideprozesse können in kontinuierlich arbeitenden Anlagen bei Bandgeschwindigkeiten von bis zu 120 m/min oder mehr durchgeführt werden. Der erforderliche Wirkstoffaufwand kann dabei weniger als 100 mg/m2 betragen.
- Die Metalle und deren chemische Verbindungen können erfindungsgemäß auch durch elektrolytische Abscheidung aufgebracht werden. Dazu wird die nativ entstandene Oxidschicht des Al-basierten Überzugs (z.B. AS) mit alkalischer Dekapierung entfernt, gespült und das Metall oder die chemische Verbindung aus einem Elektrolyten elektrochemisch abgeschieden. Bei der elektrochemischen Nachbehandlung in wässrigen Medien wird vorteilhaft eine Elektrolyttemperatur von 20 °C bis 85 °C eingehalten und bei Stromdichten zwischen 0,05 und 150 A/dm2 gearbeitet. Bei der Verwendung ionischer Flüssigkeiten zur Metallabscheidung können auch Elektrolyttemperaturen größer oder gleich 85 °C angewendet werden. Die Behandlung des Metallbandes kann in einer kontinuierlichen Bandanlage mit Prozessgeschwindigkeiten von bis zu 120 m/min oder mehr durchgeführt werden.
- Durch die erfindungsgemäße Behandlung der aluminiumbasierten Beschichtung, bestehend aus der Entfernung der zunächst entstanden nativen Oxidschicht und anschließender Behandlung der AS-Oberfläche mit metallhaltigen Lösungen, kann zudem bei der nachfolgenden Weiterverarbeitung des Stahlbleches durch Warmumformung bzw. Presshärtung, eine Verkürzung der Mindestverweilzeit im Ofen erreicht werden, was die Produktivität erheblich steigert. Bei unbehandelten AS-Überzügen wird die Mindestverweilzeit im Ofen für das Wachsen der Oxidschicht durch die Anforderung an die Schweißbarkeit im Widerstandpunktschweißen und die Korrosionsbeständigkeit im KT-Iackierten Zustand bestimmt.
- Bei den Untersuchungen wurde festgestellt, dass ab einem Schichtgewicht von ca. 10 mg/m2 auf der AS-Oberfläche aufgebrachten Wirkstoff, bezogen auf das Leitelement Eisen, sich eine deutliche Verkürzung der Mindesthaltezeit in der Wärmebehandlung zeigt. Konkret wies ein 1,2 mm dickes Substrat einer für das Pressformhärten geeigneten Stahllegierung (22MnB5) mit AS-Überzug (150g/m2) mit einer Eisenauflage von ca. 15 mg/m2 bereits nach einer Ofenverweildauer von 3 min bei 950 °C Ofentemperatur Eigenschaften auf, die bei unbehandelten Proben gleicher Blechdicke erst nach 6 min Ofenverweildauer erreicht werden. Die notwendige Ofenverweildauer konnte damit im Vergleich zum Standardprozess halbiert werden.
- Die
Figuren 1 und 2 zeigen das Tiefenprofil für die Elemente Al, Fe und O nach dem Presshärten von Blechen mit einem AS-Überzug mit einer erfindungsgemäßen Behandlung mit einer eisenhaltigen Lösung (Figur 2 ) im Vergleich zu einem unbehandelten Blech (Figur 1 ) bei einer Ofenverweildauer von 6 min und einer Ofentemperatur von 950 °C an Luftatmosphäre. InFigur 2 deutlich erkennbar ist der tiefergehende Sauerstoffeintrag bei der erfindungsgemäß behandelten Probe, was auf eine deutlich dickere Oxidschicht im Vergleich zur unbehandelten Probe hinweist. Zudem ist die Anreicherung von Eisen in der Oxidschicht deutlich zu erkennen. - Die erfindungsgemäße Behandlung der Oberfläche des beschichteten Stahlbandes kann vorteilhaft in einem dem Prozessteil einer kontinuierlich produzierenden Schmelztauchbeschichtungsanlage nachgeschalteten Behandlungsteil oder einer separaten Anlage, zum Beispiel über Spritzbalken mit Düsen, in einem Tauchprozess sowie mittels einer elektrolytischen Abscheidung oder Sprayelektrolyse, jeweils auch in Kombination, erfolgen. Bei der separaten Anlage kann es sich z.B. um eine Bandbeschichtungs- oder eine elektrolytische Bandveredelungsanlage handeln. Eine der erfindungsgemäßen Behandlung vorgeschaltete alkalische Reinigung und abschließendem Spülen des mit einer aluminiumbasierten Beschichtung versehenen Stahlbleches oder Stahlbandes, beseitigt dabei vorteilhaft, die durch atmosphärische Oxidation entstandene (native) Oxidschicht und schafft dadurch einen definierten Ausgangszustand für die erfindungsgemäße Abscheidung metallischer Spezies.
- Die Behandlung der Oberfläche kann erfindungsgemäß über die gesamte Bandoberfläche oder auch nur partiell bzw. ein- oder beidseitig erfolgen. Im Falle der außenstromlosen Behandlung kann durch Konzentration der Einsatzlösung, deren Temperatur, den Spritzdruck, die Scherung der aufgespritzten Lösung relativ zur Oberfläche des zu behandelnden Metallbandes sowie dem mit der Oberfläche in Kontakt gebrachten Volumens die molare Menge der abgeschiedenen Metallspezies verändert werden. Bei elektrolytischer Abscheidung wird die abgeschiedene molare Menge der Metallspezies durch Elektrolytzusammensetzung, Strömungsverhältnisse, Temperatur, Stromdichte und Behandlungszeit bestimmt.
- Erfindungsgemäße Vorbehandlungen der Proben sind beispielsweise wie folgt: Das AS-beschichtete Blech wird in einer metallkationenhaltigen alkalischen Lösung bei einer Temperatur von 50 °C einige Sekunden einer Tauchbehandlung unterzogen. Dabei wird die nativ entstandene Oxidschicht entfernt und die eisenhaltige Schicht aufgebracht.
- Alternativ wird das AS-beschichtete Blech zur Entfernung der nativ entstandenen Oxidschicht in einer 20%igen Natronlauge 30 s bei Raumtemperatur einer Tauchbehandlung unterzogen. Anschließend erfolgt Spülen mit vollentsalztem Wasser. Daran schließt sich die elektrolytische Abscheidung einer eisenhaltigen Schicht bei einer Elektrolyttemperatur von 50 °C an. Die Abscheidung erfolgt für jeweils 1 bzw. 10 s bei einer Stromdichte von 23 A/dm2.
- Versuchsparameter zum Presshärten
- Ofentemperatur für die Wärmebehandlung: 950 °C
- Atmosphäre: Umgebungsluft
- Ofenverweildauer (bei Blechdicke bis 1,5 mm): 2, 3, 4, 6 min
- danach Abkühlen im gekühlten Flachwerkzeug auf <200°C
- Tabelle 1 zeigt für die rein nasschemische Vorbehandlung der Proben, dass die Dicke der Aluminiumoxidschichten signifikant mit zunehmender Wirkstoffbelegung (Fe) und Verweildauer im Ofen zunimmt. Ohne erfindungsgemäße Behandlung ist die Schichtdicke der Oxidschicht kleiner 10 nm. Bei einer Eisen-Auflage von ca. 7 mg/m2 und Verweildauer von 2, 3 oder 4 min. wird noch keine signifikante Schichtausbildung erreicht. Dies gilt auch für eine Eisen-Auflage von ca. 11 mg/m2 und ein Verweildauer von 2 min.
Tabelle 1: Schichtausbildung an der Probenoberfläche in Abhängigkeit der Eisenauflage und Ofenverweildauer Auflage Eisen / mg/m2 Ofenverweildauer/ min 2 3 4 6 Schichtdicke oberste Schicht / nm ca. 7 keine signifikante Schichtausbildung 170 ca. 11 140 200 230 ca. 15 150 220 230 250 - Tabelle 2 verdeutlicht, dass die vorbehandelten und an Luftatmosphäre pressgehärteten AS-Proben mit eisenhaltiger Beschichtung auch nach kurzen Glühzeiten schon einen ausgeprägten Schweißbereich aufweisen. Ohne erfindungsgemäße Behandlung ist bei kurzen Glühzeiten kein messbarer Schweißbereich vorhanden.
Tabelle 2: Schweißbereich nach SEP1220-2 in Abhängigkeit der Eisenauflage und Glühzeit Auflage Eisen / mg/m2 Ofenverweildauer/ min 2 3 4 6 Schweißbereich / kA ca. 7 2,2 2,1 2,1 1,2 ca. 11 2,2 2 1,7 1,7 ca. 15 2,5 2,1 1,7 1,6 - Die Unterwanderung am Ritz nach 12 Wochen im Korrosionstest Volkswagen PV 1210 ist an Proben mit erfindungsgemäßer Behandlung geringer als an unbehandelten Proben wie in Tabelle 3 dargestellt.
Tabelle 3: Unterwanderung nach 12 Wochen Volkswagen PV 1210 an KT-Iackierten Proben in Abhängigkeit der Eisenauflage und Glühzeit Ofenverweildauer / min Eisenauflage / mg/m2 Unterwanderung (UW) am Ritz / mm nach 12. Wochen VW PV1210 2 ca. 11 UW < 1 ca. 15 UW < 1 3 ca. 7 UW < 1 ca. 11 UW < 1 ca. 15 UW < 1 4 ca. 7 UW < 1 ca. 11 UW < 1 ca. 15 UW < 1 6 ca. 7 UW < 1 ca. 11 UW < 1,5 ca. 15 UW < 1,5 ohne erfindungsgemäße Behandlung 2,5 0 UW > 2 oder starke Filiformkorrosion 6 0 1,5 < UW < 2 -
Figur 3 zeigt beispielhaft einen Querschliff an einem Blechabschnitt mit AS-Beschichtung und erfindungsgemäßer, außenstromlos abgeschiedener Behandlung mit einer Eisenauflage von ca. 15 mg/m2 nach Presshärten. Die Ofenverweildauer betrug 3 min bei einer Ofentemperatur von 950 °C unter Luftatmosphäre. - Hierbei bezeichnet A den Grundwerkstoff; B die Diffusionszone bestehend aus einer Matrix des Grundwerkstoffs in die Al und Si aus dem Überzug diffundiert sind; C eine Schicht die reich an Fe-Al-Phasen ist; D die Legierungszone, bestehend aus verschiedenen Al-Fe, Al-Fe-Si-Phasen; E die Oxidschicht aus Aluminium- und Eisenoxid; F die Einbettmasse.
Claims (14)
- Verfahren zum Beschichten eines Stahlbleches oder Stahlbandes, auf das ein aluminiumbasierter Überzug im Schmelztauchverfahren aufgebracht wird, die Oberfläche des Überzugs von einer nativ entstandenen Aluminiumoxidschicht befreit wird und anschließend auf der befreiten Oberfläche des Überzugs Übergangsmetalle oder Übergangsmetallverbindungen zur Bildung einer Auflage abgeschieden werden, dadurch gekennzeichnet, dass die Auflage als flächiger Niederschlag und mit einem Schichtgewicht - bezogen auf Eisen - im Bereich von 7 bis 25 mg/m2, vorzugsweise 10 bis 15 mg/m2, abgeschieden wird, die Übergangsmetalle oder die Übergangsmetallverbindungen mindestens ein chemisches Element aus der Gruppe Titan, Vanadium, Chrom, Mangan oder Eisen und/oder dessen Verbindungen umfassen und die Übergangsmetalle oder die Übergangsmetallverbindungen überwiegend beziehungsweise nahezu vollständig Eisen oder dessen Verbindungen umfassen.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das Abscheiden der Übergangsmetalle oder der Übergangsmetallverbindungen in Gegenwart von mindestens einem weiteren chemischen Element aus der Gruppe Cobalt, Molybdän, Wolfram und/oder deren Verbindungen erfolgt.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass Abscheiden der Übergangsmetalle oder der Übergangsmetallverbindungen durch eine chemische Abscheidung; insbesondere mittels einer Spritz-, Tauch-, oder Rollapplikation erfolgt.
- Verfahren nach mindestens einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Entfernung der atmosphärisch entstandenen nativen Oxidschicht und die chemische Abscheidung in einem einzigen Prozessschritt erfolgen.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass die beiden Behandlungsschritte in einer an eine Schmelztauchbeschichtungsanlage nachgeschalteten oder zu der Schmelztauchbeschichtungsanlage separaten kontinuierlich arbeitenden Beschichtungsanlage durchgeführt werden.
- Verfahren nach mindestens einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Abscheiden der Übergangsmetalle oder der Übergangsmetallverbindungen elektrolytisch erfolgt.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass das elektrolytische Aufbringen der Übergangsmetalle oder Übergangsmetallverbindungen in einem wässrigen Medium als Elektrolyt erfolgt mit einer Elektrolyttemperatur von 25 °C bis 85 °C, bei Stromdichten zwischen 0,05 und 150 A/dm2.
- Verfahren nach mindestens einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass auf dem Überzug mit der Auflage unter einer Atmosphäre mit Sauerstoff oder unter Wasserdampf eine Aluminiumoxidschicht mit Mischoxiden aus der Auflage gebildet wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die Aluminiumoxidschicht mit den Mischoxiden in einem Ofen mit einer Temperatur > 750 °C, vorzugsweise von 850 bis 950 °C, und einer Ofenverweildauer > 90 s, vorzugsweise 120 bis 180 s, gebildet wird.
- Verfahren nach mindestens einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass durch eine Bildung der Mischoxide eine Selbstbegrenzung des Schichtwachstums des Aluminiumoxids vermieden wird.
- Verfahren nach mindestens einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass als Mischoxide Korund, Eskolait, Hämatit, Karelianit, Tistarit, Ilmenite, Perowskite und/oder Spinelle gebildet werden.
- Verfahren nach mindestens einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass als aluminiumbasierter Überzug Aluminium, Aluminium-Silizium (AS) oder Aluminium-Zink-Silizium (AZ) mit optionalen Beimischungen zusätzlicher Elemente, wie beispielsweise Magnesium, Mangan, Titan und seltenen Erden, auf das Stahlblech oder Stahlband aufgebracht wird.
- Verfahren zur Herstellung von pressgehärteten Bauteilen aus Stahlblechen oder Stahlbändern mit einer aluminiumbasierten Beschichtung hergestellt nach mindestens einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, dass die Stahlbleche oder Stahlbänder zumindest bereichsweise auf eine Temperatur über Ac3 erhitzt werden, anschließend bei dieser Temperatur umgeformt und danach mit dem Ziel einer Härtung mit einer Geschwindigkeit abgekühlt werden, die zumindest bereichsweise oberhalb der kritischen Abkühlgeschwindigkeit liegt.
- Verfahren nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, dass für die Stahlbleche oder Stahlbänder ein durch Wärmebehandlung härtbarer Stahl, bevorzugt ein mit Mangan und Bor legierter Vergütungsstahl, besonders bevorzugt ein 22MnB5, verwendet wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017103492 | 2017-02-21 | ||
| PCT/EP2018/053702 WO2018153755A1 (de) | 2017-02-21 | 2018-02-14 | Verfahren zum beschichten von stahlblechen oder stahlbändern und verfahren zur herstellung von pressgehärteten bauteilen hieraus |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3585917A1 EP3585917A1 (de) | 2020-01-01 |
| EP3585917B1 true EP3585917B1 (de) | 2021-09-29 |
Family
ID=61827666
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18714124.7A Active EP3585917B1 (de) | 2017-02-21 | 2018-02-14 | Verfahren zum beschichten von stahlblechen oder stahlbändern und verfahren zur herstellung von pressgehärteten bauteilen hieraus |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11613791B2 (de) |
| EP (1) | EP3585917B1 (de) |
| KR (1) | KR102285532B1 (de) |
| RU (1) | RU2729674C1 (de) |
| WO (1) | WO2018153755A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019100140A1 (de) * | 2019-01-04 | 2020-07-09 | Salzgitter Flachstahl Gmbh | Aluminiumbasierte Beschichtung für Stahlflachprodukte zur Pressformhärtung von Bauteilen und Verfahren zur Herstellung hierzu |
| DE102019126378A1 (de) * | 2019-09-30 | 2021-04-01 | Salzgitter Flachstahl Gmbh | Verfahren zur Herstellung eines pressgehärteten Stahlblechbauteils mit einem aluminiumbasierten Überzug sowie eine Ausgangsplatine und ein pressgehärtetes Stahlblechbauteil hieraus |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2619542B2 (ja) | 1989-12-01 | 1997-06-11 | 川崎製鉄株式会社 | 上層鉄系電気めっきの均一性に優れた溶融亜鉛系2層めっき鋼板の製造方法 |
| FR2787735B1 (fr) | 1998-12-24 | 2001-02-02 | Lorraine Laminage | Procede de realisation d'une piece a partir d'une bande de tole d'acier laminee et notamment laminee a chaud |
| FR2807447B1 (fr) | 2000-04-07 | 2002-10-11 | Usinor | Procede de realisation d'une piece a tres hautes caracteristiques mecaniques, mise en forme par emboutissage, a partir d'une bande de tole d'acier laminee et notamment laminee a chaud et revetue |
| EP2045360B1 (de) * | 2007-10-02 | 2011-11-30 | ThyssenKrupp Steel Europe AG | Verfahren zum Herstellen eines Stahlbauteils durch Warmformen und durch Warmformen hergestelltes Stahlbauteil |
| DE102007048504B4 (de) * | 2007-10-10 | 2013-11-07 | Voestalpine Stahl Gmbh | Korrosionsschutzbeschichtung für Stahlbleche und Verfahren zum Konditionieren einer Korrosionsschutzbeschichtung |
| RU2466210C2 (ru) * | 2008-04-22 | 2012-11-10 | Ниппон Стил Корпорейшн | Стальной лист с металлическим покрытием и способ горячей штамповки стального листа с металлическим покрытием |
| DE102009007909A1 (de) * | 2009-02-06 | 2010-08-12 | Thyssenkrupp Steel Europe Ag | Verfahren zum Herstellen eines Stahlbauteils durch Warmformen und durch Warmformen hergestelltes Stahlbauteil |
| DE102010024664A1 (de) | 2009-06-29 | 2011-02-17 | Salzgitter Flachstahl Gmbh | Verfahren zum Herstellen eines Bauteils aus einem lufthärtbaren Stahl und ein damit hergestelltes Bauteil |
| DE102012112109B4 (de) | 2012-12-11 | 2016-03-24 | Thyssenkrupp Steel Europe Ag | Oberflächenveredeltes Stahlblech und Verfahren zu dessen Herstellung |
| DE102015210459B4 (de) | 2015-06-08 | 2021-03-04 | Volkswagen Aktiengesellschaft | Verfahren zur Warmumformung eines Stahlbauteils |
| DE102016102504A1 (de) | 2016-02-08 | 2017-08-10 | Salzgitter Flachstahl Gmbh | Aluminiumbasierte Beschichtung für Stahlbleche oder Stahlbänder und Verfahren zur Herstellung hierzu |
-
2018
- 2018-02-14 RU RU2019125662A patent/RU2729674C1/ru active
- 2018-02-14 WO PCT/EP2018/053702 patent/WO2018153755A1/de not_active Ceased
- 2018-02-14 US US16/487,004 patent/US11613791B2/en active Active
- 2018-02-14 EP EP18714124.7A patent/EP3585917B1/de active Active
- 2018-02-14 KR KR1020197024156A patent/KR102285532B1/ko active Active
Also Published As
| Publication number | Publication date |
|---|---|
| KR102285532B1 (ko) | 2021-08-04 |
| WO2018153755A1 (de) | 2018-08-30 |
| RU2729674C1 (ru) | 2020-08-11 |
| US11613791B2 (en) | 2023-03-28 |
| KR20190115001A (ko) | 2019-10-10 |
| US20200232057A1 (en) | 2020-07-23 |
| EP3585917A1 (de) | 2020-01-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2848715B1 (de) | Verfahren zum herstellen eines mit einem metallischen, vor korrosion schützenden überzug versehenen stahlbauteils | |
| EP2848709B1 (de) | Verfahren zum Herstellen eines mit einem metallischen, vor Korrosion schützenden Überzug versehenen Stahlbauteils und Stahlbauteil | |
| EP2414562B1 (de) | Verfahren zum herstellen eines mit einem metallischen, vor korrosion schützenden überzug versehenen stahlbauteils und stahlbauteil | |
| EP3041969B1 (de) | Zinkbasierte korrosionsschutzbeschichtung für stahlbleche zur herstellung eines bauteils bei erhöhter temperatur durch presshärten | |
| EP3011081B1 (de) | Verfahren zum herstellen eines erzeugnisses aus gewalztem bandmaterial | |
| EP2393953B1 (de) | Verfahren zum herstellen eines beschichteten stahlbauteils durch warmformen und durch warmformen hergestelltes stahlbauteil | |
| EP2045360B1 (de) | Verfahren zum Herstellen eines Stahlbauteils durch Warmformen und durch Warmformen hergestelltes Stahlbauteil | |
| EP3250727B1 (de) | Bauteil aus pressformgehärtetem, auf basis von aluminium beschichtetem stahlblech und verfahren zur herstellung eines solchen bauteils | |
| EP3215656B1 (de) | Verfahren zum herstellen einer korrosionsschutzbeschichtung für härtbare stahlbleche und korrosionsschutzschicht für härtbare stahlbleche | |
| EP3906328B1 (de) | Aluminiumbasierte beschichtung für stahlflachprodukte zur pressformhärtung von bauteilen und verfahren zur herstellung hierzu | |
| DE102010017354A1 (de) | Verfahren zum Herstellen eines warmgeformten und gehärteten, mit einer metallischen Korrosionsschutzbeschichtung überzogenen Stahlbauteils aus einem Stahlflachprodukt | |
| DE102017127987A1 (de) | Beschichtetes Stahlsubstrat und Verfahren zum Herstellen eines gehärteten Bauteils aus einem beschichteten Stahlsubstrat | |
| EP4038215B1 (de) | Verfahren zur herstellung eines pressgehärteten stahlblechbauteils mit einem aluminiumbasierten überzug sowie eine ausgangsplatine und ein pressgehärtetes stahlblechbauteil hieraus | |
| EP4110972B1 (de) | Verfahren zum herstellen gehärteter stahlbauteile mit einer konditionierten zinklegierungskorrosionsschutzschicht | |
| WO2018153755A1 (de) | Verfahren zum beschichten von stahlblechen oder stahlbändern und verfahren zur herstellung von pressgehärteten bauteilen hieraus | |
| EP4636119A1 (de) | Verfahren zum herstellen gehärteter stahlbauteile mit einer konditionierten zinkkorrosionsschutzschicht | |
| EP3872231A1 (de) | Verfahren zum konditionieren der oberfläche eines mit einer zinklegierungs-korrosionsschutzschicht beschichteten metallbandes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190823 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: C25D 7/06 20060101ALI20210428BHEP Ipc: C25D 5/50 20060101ALI20210428BHEP Ipc: C25D 5/44 20060101ALI20210428BHEP Ipc: C23C 18/18 20060101ALI20210428BHEP Ipc: C23C 18/16 20060101ALI20210428BHEP Ipc: C21D 1/673 20060101ALI20210428BHEP Ipc: C25D 5/48 20060101ALI20210428BHEP Ipc: C23C 28/00 20060101ALI20210428BHEP Ipc: C23C 2/28 20060101ALI20210428BHEP Ipc: C23C 2/26 20060101ALI20210428BHEP Ipc: C21D 7/13 20060101ALI20210428BHEP Ipc: C23C 2/12 20060101AFI20210428BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20210517 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1434251 Country of ref document: AT Kind code of ref document: T Effective date: 20211015 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018007263 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20211229 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20211229 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20211230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220129 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220131 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018007263 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20220630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220228 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230513 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1434251 Country of ref document: AT Kind code of ref document: T Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210929 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260218 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260218 Year of fee payment: 9 |