EP3403517B1 - Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten - Google Patents
Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten Download PDFInfo
- Publication number
- EP3403517B1 EP3403517B1 EP18000127.3A EP18000127A EP3403517B1 EP 3403517 B1 EP3403517 B1 EP 3403517B1 EP 18000127 A EP18000127 A EP 18000127A EP 3403517 B1 EP3403517 B1 EP 3403517B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- segments
- rod
- designed
- strand
- cylindrical
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24F—SMOKERS' REQUISITES; MATCH BOXES; SIMULATED SMOKING DEVICES
- A24F40/00—Electrically operated smoking devices; Component parts thereof; Manufacture thereof; Maintenance or testing thereof; Charging means specially adapted therefor
- A24F40/70—Manufacture
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/02—Manufacture of tobacco smoke filters
- A24D3/0275—Manufacture of tobacco smoke filters for filters with special features
- A24D3/0287—Manufacture of tobacco smoke filters for filters with special features for composite filters
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24F—SMOKERS' REQUISITES; MATCH BOXES; SIMULATED SMOKING DEVICES
- A24F40/00—Electrically operated smoking devices; Component parts thereof; Manufacture thereof; Maintenance or testing thereof; Charging means specially adapted therefor
- A24F40/40—Constructional details, e.g. connection of cartridges and battery parts
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24F—SMOKERS' REQUISITES; MATCH BOXES; SIMULATED SMOKING DEVICES
- A24F40/00—Electrically operated smoking devices; Component parts thereof; Manufacture thereof; Maintenance or testing thereof; Charging means specially adapted therefor
- A24F40/10—Devices using liquid inhalable precursors
Definitions
- the invention relates to an electrical smoking product with components which comprise at least one electrical energy source, a storage device for storing at least one of the electrical aromatic substances, an electrical converter for changing the physical state of the aromatic substances and an electrical heating element.
- the invention also relates to a device for producing such electrical smoking products.
- a so-called electric or electronic cigarette or pipe is currently available on the market as such a smoking product, which comprises as important components at least one electric energy source, an electric vaporizer, a storage tank for storing at least one aroma substance to be evaporated by the electric vaporizer and an electric heating element .
- the evaporator and the heating element are supplied with electrical energy from the electrical energy source, which is mostly a battery.
- the battery can optionally be designed to be chargeable or non-chargeable.
- the heating element causes the aromatic substance stored in the storage tank to evaporate, the resulting vapor being inhaled by the user.
- a liquid is used as the flavoring substance and the storage tank is accordingly designed as a liquid tank.
- the electric vaporizer is currently a particularly common version of the electrical converter mentioned at the beginning for changing the physical state of the aroma, whereby a liquid is used as the aroma and the vaporizer changes the physical state of the aroma from liquid to gaseous and thus causes the aroma evaporates.
- electrical smoking products in which the flavor consists of a solid, for example in the form of particles, and the electric evaporator is designed to convert the flavor from the solid to a gaseous phase, for example by melting and evaporation.
- Such electronic cigarettes and pipes form an alternative to conventional tobacco cigarettes, cigars and pipes, which are also collectively referred to as "combustion smoke products". This is because electrical or electronic smoking products can have health benefits, in particular because flavorings are used that contain fewer carcinogenic substances.
- the electronic cigarettes or pipes have a solid housing, the shape of which is modeled on a conventional cigarette or pipe, in that, for example in the case of an electronic cigarette, the housing has the shape of a substantially cylindrical, elongated body.
- the housing accommodates the components mentioned at the outset, which include at least one electrical energy source, an electrical vaporizer, a storage tank for storing at least one aromatic substance to be vaporized by the electrical vaporizer and an electrical heating element and are thus surrounded by the housing and thus protected.
- the housing is at the front end with a cap in which a lamp, nowadays a light-emitting diode, sits and optically simulates the glow process as a glowing light, and on rear end limited by a mouthpiece.
- a further object of the present invention is to create a device for the production of such electrical smoke products which enables automated production in large numbers and at high production speeds and ensures high quality requirements throughout each electrical smoke product produced.
- the electric smoking product is composed of a plurality of cylindrical segments, of which each segment contains at least one component
- the structure of the electric smoking product is converted into such a form that mass production, i.e. production in large numbers and under high Production speed, enables.
- the individual components are provided in segment form. Since the individual segments each form self-contained units, they can be put together in a particularly simple and automated manner for the production of an electric smoke product and, depending on the requirements for the electric smoke product to be produced, can also be combined in any way.
- the individual segments are each provided with their own housing in a standard shape that is essentially the same over the segments, there is also no need to provide a complex, overarching common housing for the electrical smoke product to be manufactured, which was previously required in the prior art Components and thus made a production in large numbers at high production speed and in automated form impossible.
- the segments are preferably preassembled and supplied by suitable suppliers, who as a rule are specialized component manufacturers.
- the diameter, in particular the outer diameter, of the cylindrical segments should preferably be approximately the same as the diameter or somewhat smaller than the diameter of the corresponding conventional smoking products.
- the components are assembled by arranging the cylindrical segments coaxially in alignment by bringing two adjacent cylindrical segments into mutual contact on their opposite end faces and joining the longitudinal or central axes of the individual segments to form a common longitudinal or central axis and the lateral surfaces of the cylindrical segments are preferably aligned essentially flush with one another.
- the required interaction between the components of each segment should only be take place via defined interfaces that are formed in a standardized arrangement on the end faces of the segments.
- a connection structure ensures that the cylindrical segments are transferred from an essentially loosely coaxially aligned arrangement into a fixed unit in the form of a rod or strand.
- the construction according to the invention enables a continuous, automated production process consisting of various coupled work stations for the industrial production of electrical smoke products in large quantities.
- the production process can in particular also be operated at least in sections in a drum or strand process. This in turn allows the use of system components in an advantageous manner as they have been used up to now for the production of conventional smoking products.
- the cylindrical segments should have essentially the same diameter and / or the same length.
- the cylindrical segments are expediently provided on their end faces with standardized interfaces for establishing at least one fluid connection and / or an electrical connection between two adjacent segments.
- connection structure has a flexible covering layer which together surrounds the arrangement of a plurality of cylindrical segments and is delimited by two longitudinal edges extending in the axial direction of the cylindrical segments, which together form a closed covering connected, preferably glued, are.
- a flexible covering layer not only leads to an optical similarity to conventional combustion smoke products, but also enables mass production in a particularly advantageous manner using a known covering technology, as is already used for the production of conventional combustion smoke products.
- the wrapping layer can be formed from a wrapping strip and comprise paper. Alternatively, however, the wrapping layer can also consist of a plastic film. As with a conventional combustion smoke product, the wrapping layer can be provided with a coating and / or printed. In order to influence and adjust the draw resistance, which is just as important for an electrical smoke product as for a combustion smoke product, at least one section of the covering layer can preferably be provided with holes or perforated as with a conventional combustion smoke product.
- connection structure has fastening means which are provided on the end faces of the cylindrical elements in order to fix the cylindrical segments to one another via their end faces in order to form the electrical smoke product.
- This type of fastening can be selected instead of the previously described use of a flexible covering layer.
- a combined use is also conceivable in that precombined groups of segments are formed using the fastening means, which are then jointly connected to one another with the aid of a flexible covering layer.
- the fastening means can be designed to establish a connection between the segments in a mechanical manner, in that they preferably work according to the click principle or the plug-in principle.
- the fastening means have adhesive and thus effect a connection of the segments to one another by gluing.
- the cylindrical segments should at least partially have electrical conductors that end at electrical coupling means that are provided on at least one end face of the cylindrical segments and are designed for electrical connection with corresponding electrical coupling means on the opposite end face of an adjacent cylindrical segment.
- at least one or a plurality of electrical conductor tracks is provided on the outside, in particular on its jacket surface, at least in sections of at least one cylindrical segment.
- the electrical conductor tracks can run axially and / or in the circumferential direction and / or helically.
- At least one cylindrical segment can preferably contain at least one channel extending over its entire length.
- a channel can be used, for example, as a cable channel or also for a fluid connection.
- a segment of the first type has an electrical energy source
- a segment of the second type has a storage tank
- a segment of the third type has an electrical evaporator
- a segment of the fourth type has an electrical heating element.
- the use of a mouthpiece is also conceivable, which can then form a segment of the fifth type.
- an electrical switching device for connecting the electrical energy source to at least one electrical consumer such as an electrical evaporator and an electrical heating element, as well as a vacuum sensor, which causes the electrical switching device to establish an electrical connection when a vacuum occurs in the electrical smoke product between the produce electrical energy source and the at least one electrical consumer.
- the electrical smoke product is automatically switched on when use is started, as the vacuum sensor detects a vacuum generated by a user in the smoke product and initiates the establishment of an electrical connection between the electrical energy source and the at least one electrical consumer when a vacuum occurs.
- a negative pressure sensor which can also act as a flow switch, can be used to check the function of the smoke product during manufacture.
- a cylindrical segment of the sixth type has the switching device and the vacuum sensor in common.
- the above-mentioned objects are achieved by a device for the production of electrical smoke products with the features of claim 11.
- the storage means are used to separate segments delivered in particular in magazines or as bulk goods . Also with a preliminary or incoming inspection.
- the reserve funds are used in particular to store the different segments separately depending on their design and / or function;
- a storage means can be designed to exclusively accommodate or store segments with energy sources. At this point the segments are treated like semi-finished products.
- the supply means, alignment means and conveying means provided according to the invention ensure an arrangement, alignment and acceleration of the different segments for further processing (in particular in a drum process).
- the joining device then ensures that the segments that were previously only loosely combined to form a rod or strand are connected to one another in order to then form a 'solid' rod or strand.
- the device according to the invention is comparable in terms of its structure and its mode of operation with a machine or system for producing multifilters for conventional combustion smoke products. The invention therefore offers the possibility of using at least components from these conventional machines and systems and, if necessary, of modifying them, which is very advantageous with regard to the costs for the construction and operation of the device according to the invention.
- a control device which is designed to control the feed means in such a way that, in a first operating mode, they move different segments from the supply means, so that in the rod to be formed in the alignment device from essentially loosely coaxially aligned segments, each segment is different from another Segment differs, and in a second operating mode remove at least one group of at least two similar segments, so that the rod or strand to be formed by the alignment device from essentially coaxially aligned segments has at least one group of at least two similar segments. If one of the essential components is contained in a segment, the rod that will later form the electrical smoke product must be assembled from these different segments. The previously mentioned first operating mode is preferred for this purpose.
- the version of an electric smoking product is desired in which at least one component is to be provided in a larger or more powerful version
- the aforementioned second operating mode comes into consideration, according to which the rod forming the later electric smoking product has at least one group of at least two similar segments contains.
- the latter is advantageous if a storage unit with a larger capacity is desired, so that in this case two similar segments are used, each containing a storage unit, and when these two similar segments are merged, the storage units are coupled to one another and thus a common storage unit with a corresponding one Form about twice the capacity.
- the aforementioned second operating mode can be used for the production of so-called double rods, which contain two adjacent segments of the same type in their center, which represent, for example, a double-long mouthpiece and are separated from one another to form rods with a single useful length, so that between the separation point for the separation cut is provided for these segments.
- control device controls the feed means and the alignment device in such a way that the segments are loosely arranged in a desired sequence, essentially axially aligned, with the arrangement preferably taking place without creating gaps between the segments and thus without gaps.
- control device controls the feed means and the alignment device so that at least two segments of the same type are arranged adjacent to one another.
- the alignment device has several stations one behind the other in the conveying direction, of which each station is assigned a feed means, and the alignment device is designed to bring the segments fed by the feed means sequentially in the conveying direction into coaxially aligned alignment with one another. In this way, the rod or strand can be built up one after the other in the conveying direction.
- the alignment device and / or the conveying means can be designed to output or transport the rod or strand of substantially coaxially loosely aligned segments in a conveying direction transverse to their axial longitudinal extension.
- the conveying means can have at least one troughed drum, which is provided on its outer surface with groove-like troughs arranged over the circumference, which extend in the axial direction with respect to the troughed drum and for receiving at least one rod essentially coaxially aligned segments are formed.
- the conveying means can be designed to change the direction of movement of the rod or strand of substantially coaxially loosely aligned segments from a direction transverse to their axial longitudinal extension in the direction of their axial longitudinal extension. This measure is particularly advantageous when the alignment device outputs rods from essentially coaxially loosely aligned segments in the direction transverse to their axial longitudinal extent, while the joining device is designed to bring the essentially coaxially loosely aligned segments together during a movement in the direction of their axial longitudinal extent connect.
- aligning device to output the rod or strand from essentially coaxially loosely aligned segments in the direction of their longitudinal extension
- conveying means to form the rod or strand from essentially coaxial to transport loosely aligned segments in the direction of their axial longitudinal extension to the joining device
- the joining device is to be provided with covering means which are designed to jointly surround the rod or strand of substantially coaxially loosely aligned segments with a flexible covering layer.
- the joining device should have storage means for receiving at least one reel carrying a wrapping strip and guide means which are designed to pull the wrapping strip from the bobbin and to bring it to the wrapping means.
- the wrapping means are designed to feed the wrapping strip to the rod or strand of essentially coaxially loosely aligned segments in a direction roughly transverse to its axial longitudinal extension and by transversely wrapping around the rod or strand of essentially coaxially loosely aligned segments to wrap.
- a transverse axial covering takes place, which can be advantageously implemented in a drum process in particular.
- the wrapping means can have rollers or rollers that are movably mounted in the circumferential direction around the rod or strand of essentially coaxially loosely aligned segments and are designed to apply the wrapping strip to the rod or strand of essentially coaxially loosely aligned segments.
- the wrapping means can have rotation means for rotating the rod or strand about its longitudinal axis.
- the enveloping means for the longitudinally axial enveloping of the rod or strand are formed from substantially coaxially loosely aligned segments with the enveloping strip.
- the extrusion process is particularly advantageous for a longitudinally axial coating.
- the wrapping means preferably have a shape through which the rod or strand of essentially coaxially loosely aligned segments is guided in the longitudinal axial direction, and conveying means which are designed to have the wrapping strip in its longitudinal direction together with the rod or to guide strand through the mold and thereby substantially synchronize its speed of movement with that of the rod or strand, the mold being designed to transfer the wrapping strip during its movement through the mold from a substantially expanded state into a rod or strand from essentially coaxially loosely aligned segments surrounding state.
- the mold can expediently contain a cavity through which the rod or strand of essentially coaxially loosely aligned segments is passed, the cavity having an outlet with a cross-section of the cylindrical segments or of the rod or strand formed by them Wrapping strip has an approximately adapted cross section, an inlet with a larger cross section than the outlet and a shape that tapers, preferably approximately conically, from the inlet to the outlet.
- a wrapping agent is already used in machines and systems for the production of conventional combustion smoke products, in order to wrap the tobacco rods and the filter rods of conventional combustion smoke products with wrapping paper.
- the already known wrapping technology used in a flow process from the production of conventional combustion smoke products can be used, which leads to a further cost advantage.
- the joining device has a stop against which the rod or strand of the essentially coaxially loosely aligned segments can be brought around to achieve a mutual loading of two adjacent segments on their opposite end faces, whereby the fastening means develop their effect for fixing the segments to one another.
- This embodiment can be used for a joining device instead of the aforementioned first embodiment.
- a combined use of both designs is also conceivable in that, using the aforementioned second design, precombined groups of segments are formed with the aid of fastening means present on them are then jointly connected to one another with the aid of the aforementioned first embodiment of an assembly device by attaching a flexible covering layer.
- the abovementioned stop can also be provided, for example, in addition or as an alternative to creating a dead space or intermediate space between successive segments that are to be transferred.
- the plug-in means unfold their effect for a mutual plug-in engagement of two adjacent segments by the mutual action of the segments.
- the assembly device expediently has at least one gripping means which is designed to act on at least one segment, preferably the last segment of the rod or strand, which is located upstream or trailing in relation to the conveying direction and made of essentially coaxially loosely aligned segments, in the direction of the stop.
- the stop should be able to be brought into a rest position in order to enable further transport of the rod or strand composed of segments that are essentially coaxially aligned and now fixed to one another.
- a separating device is to be used which is connected downstream of the joining device.
- the separating device can preferably have a rotating rotor with circumferentially arranged cutting means.
- test device which is connected downstream of the assembly device and is designed to check the To apply negative pressure to the functionality of the rods, which consist of the several cylindrical segments and are each provided for the formation of a smoke product.
- a test drum designed as a trough drum can be used for this purpose.
- the test device can preferably have two test caps, between which the smoke product is received, a test pressure being applied to the test caps and any change thereof being measured.
- a dispensing device can preferably be provided which is designed to rotate the rods consisting of several cylindrical segments for the formation of a smoking product by about 90 ° and to transport them further about transversely to their axial longitudinal extension, for example to obtain an orientation suitable for subsequent packaging .
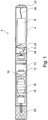
- the electronic cigarette 2 has a rigid cylindrical housing 4 in which a battery 6 and several electronic functional units as well as further components are contained, which will be discussed in more detail below.
- the battery 6 is accommodated in a front section of the electronic cigarette 2.
- a negative pressure sensor 8 and an evaporator 10 are provided in the electronic cigarette 2, which has a heater 12 and is connected via a tube 14 to a liquid tank 16, which is also contained in the housing 4 and is provided for receiving aromatic liquid 18.
- a mouthpiece 20 is attached to a rear section of the electronic cigarette 2, which mouthpiece simultaneously forms a filter and one end of the electronic cigarette 2.
- a light-emitting diode 22 At the opposite other end of the front first section 2a of the electronic cigarette 2 sits a light-emitting diode 22, which simulates a glow process as a so-called glowing light when the electronic cigarette 2 is in operation.
- the vacuum sensor 8, the evaporator 10, the heater 12 and the light-emitting diode 22 in particular form so-called electronic functional units, which are supplied with electrical current from the battery 6 as an electrical energy source.
- the mentioned electronic functional units are connected to the battery 6 via electrical Lines connected in Fig. 1 are partially shown and marked with the reference number "24".
- the heater 12 in the evaporator 10 causes the aromatic liquid 18 removed from the liquid tank 16 to evaporate.
- this process is only performed when used activated by the user. If the user takes a pull over the filter 20, a negative pressure is created in the housing 4, which is detected by the negative pressure sensor 8.
- the vacuum sensor 8 then causes an in Fig. 1 to close switch not shown, whereby between the battery 6 on the one hand and in particular the evaporator 10 and the light-emitting diode 22 on the other hand via the electrical lines 24 an electrical connection is established.
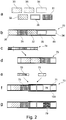
- Fig. 2 is shown schematically the structure of an electronic cigarette according to a preferred embodiment of the invention.
- the structure differs from that in Fig. 1 known embodiment shown in that separate segments are used to form an electronic cigarette, which are identified in the figures with the reference numerals "31" to "36".
- Each of the segments 31 to 36 each has one of the based on Fig. 1 components described, which include at least the battery 6, the negative pressure sensor 8, the evaporator 10, the heater 12 and the liquid tank 16.
- the segment 36 can turn the battery 6 off Fig. 1 contain. Since the individual segments 31 to 36 are each provided with their own housing, which is at least partially geometrically identical over the segments 31 to 36, in particular with regard to the diameter, the need, as in the case of FIG Fig.
- the known electronic cigarette 2 shown here is to provide an overarching, stepped tubular housing 4 with a plurality of different receiving shoulders, in which all components or at least the aforementioned components can be accommodated in an expensive and complicated manner.
- the individual segments in a coaxially aligned arrangement to a rod which in Figure 2b is shown schematically and can be used essentially directly to form an electronic cigarette, or assembled into a strand, which in Figure 2c is shown schematically and from which rods are cut to form electronic cigarettes, one of which is exemplified in FIG Fig. 2d is shown. Comparing the well-known electronic cigarette 2 from Fig.
- the segments 31 to 36 are cylindrical and have essentially the same diameter, in particular the outer diameter, which is preferably based on the diameter of a corresponding combustion smoke product. Since in the present exemplary embodiment the segments 31 to 36 are primarily intended for the production of an electronic cigarette, their diameter corresponds to the diameter of conventional cigarettes. As Fig. 2 can also be seen schematically, the segments 31 to 36 in the illustrated embodiment have essentially the same axial length, which is advantageous for an automated production of the electronic cigarette. However, it is of course also conceivable to basically use segments with different axial lengths in order to be able to advantageously realize a larger space for a certain segment with a certain function than for another segment. For example, a segment that the battery 6 or the liquid tank 16 of Fig.
- FIG. 1 receives, be formed longer than a segment that the vacuum sensor 8 of Fig. 1 contains.
- Figure 2b also shows that the cylindrical segments are in the composite Condition with their front sides together. Gaps between the segments can also be provided, which allow a damage-free cut between the segments and a processing of two or more consecutive non-cuttable segments, for example an encased rod made of two or more batteries, between each of which a gap is provided and which have a common envelope.
- the cylindrical segments 31 to 36 should expediently be provided on their end faces with standardized interfaces for establishing at least one fluid connection and / or an electrical connection between two adjacent segments.
- electrical conductors with which the segments 31 to 36 are provided are provided.
- the electrical conductors preferably end at electrical coupling means, also not shown, which are provided on the end faces of the segments 31 to 36 and are designed for electrical connection with corresponding electrical coupling means on the opposite end face of an adjacent cylindrical segment.
- electrical conductor tracks on the jacket surface or outside of the segments 31 to 36.
- the segments 31 to 36 can also contain at least one channel extending over its entire axial length, which can be used, for example, as a cable channel or also for a fluid connection and is likewise not shown in the drawings.
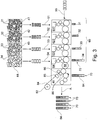
- FIG. 11 is a schematic of an apparatus for producing electronic cigarettes with the schematic of FIG Fig. 2 shown segmented structure according to a preferred first embodiment.
- the device has four magazines 41 to 44, each of which contains segments of a certain type. So in the illustrated embodiment according to Fig. 3 the magazine 41 for receiving segments 31, for example a storage tank corresponding to the liquid tank 16 of Fig. 1 have, the magazine 42 for receiving segments 32 that for example an evaporator with heating element corresponding to the evaporator 10 with heating element 12 of Fig. 1 have, the magazine 43 for receiving segments 33, for example a vacuum sensor 8 corresponding to the vacuum sensor 8 of Fig.
- the magazine 44 for receiving segments 34 for example a battery corresponding to the battery 6 of Fig. 1 exhibit.
- the segments can preferably be delivered preassembled by specialized component manufacturers before they are then, if necessary, after a preliminary or incoming inspection, separated accordingly and guided in the associated magazine.
- feed means 51 to 54 are provided in order to remove the segments from the magazines 41 to 44 and to feed them to an alignment device 60.
- a feed means is assigned to a magazine, that is, the feed means 51 to the magazine 41, the feed means 52 to the magazine 42, the feed means 53 to the magazine 43 and the feed means 54 to the magazine 44.
- the feed means 51 to 54 can, for example, be a conveyor belt, a screw conveyor and / or have a shaft and / or work pneumatically and for this purpose have a transport tube to which suction or compressed air is applied.
- the magazines 41 to 44 are not provided with a closable lower outlet through which the segments can be dispensed under the influence of gravity, it is alternatively conceivable to provide the feed means 51 to 54 with gripping or removal means in order to remove the segments 31 to 34 the magazines 41 to 44 can be found.
- the alignment device 60 serves to align the segments 31 to 34 received from the feed means 51 to 54 essentially coaxially in alignment with one another and thus to form a rod 70 from segments 31 to 34 that are essentially loosely coaxially aligned.
- the aligning device 60 is divided into four stations 61 to 64, one behind the other in the conveying direction according to arrow A, of which each station is assigned a feed means, i.e. the station 61 the feed means 51, the station 62 the feed means 52, the station 63 the Feed means 53 and the station 64 the feed means 54.
- the alignment stations 61 to 64 are designed so that they bring the segments 31 to 34 fed by the feed means 51 to 54 one after the other in the conveying direction according to arrow A into coaxially aligned alignment with one another.
- the first alignment station 61 which is furthest upstream in relation to the conveying direction according to arrow A, takes over a segment 31 from the feed means 51 and then transfers it to the second alignment station 62 closest downstream, which essentially simultaneously has a second segment 32 from the second Receives feed means 52 and brings this into coaxially aligned alignment with the first segment 31.
- the arrangement formed from the first and second segments 31, 32 is then transferred to the third alignment station 63 closest downstream, which coaxially arranges a third segment 33, obtained essentially simultaneously from the third feed means 53, on the second segment 32.
- the arrangement of first to third segments 31 to 33 thus formed is then transferred to the fourth alignment station 64, which is adjacent downstream and which essentially simultaneously receives a fourth segment 34 from the fourth feed means 54 and arranges it coaxially in alignment with the third segment 33. Since in the illustrated embodiment the alignment device 60 has only four alignment stations 61 to 64, the construction of an arrangement of coaxially aligned first to fourth segments 31 to 34 in the fourth alignment station 64 is completed, with such an arrangement a rod 70 made of coaxially aligned first to fourth segments 31 to 34 arranged relative to one another is formed.
- step-by-step construction of the rod 70 composed of segments 31 to 34 which in FIG Fig. 3 is also shown schematically, is organized by a control device, not shown in the figures, which controls the operation of the feed means 51 to 54 and the work stations 61 to 64 accordingly.
- the segments 31 to 34 or some of the segments 31 to 34 are handled without cutting in the stations 61 to 64 or in some of the stations 61 to 64.
- the structure of the rod 70 is carried out from the segments 31 to 34 transversely to the conveying direction according to arrow A, so that with the aid of a conveyor 66 the rod 70 formed in the aligning device 60 of coaxially loosely aligned segments 31 to 34 transversely to its longitudinal extent out of the aligning device 60 is delivered.
- the conveying means 66 can preferably be designed as a troughed drum, which is provided on its outer surface with groove-like troughs arranged over the circumference, which extend in the axial direction with respect to the troughed drum and for receiving at least one rod 70 from the coaxially aligned segments 31 to 34 are trained.
- All alignment stations 61 to 64 are preferably provided with such trough drums in order to transport the rod to be built up one after the other from coaxially aligned segments transversely to its axial longitudinal direction within the alignment device 60 from one alignment station to the next alignment station.
- Fig. 3 can further be seen schematically, there the structure of a rod 70 is shown, which is composed of different segments 31 to 34.
- the control device already mentioned, but not shown in the drawings, in such a way that two segments of the same type are successively removed from the magazines 41 to 44, so that the rod 70 to be formed by the alignment device 60 next to different segments also has a group of two adjacent segments of the same type.
- At least one of the components in a larger or more powerful version, for example if a storage device with a larger capacity is desired, so that in such a case two segments of the same type are used, each containing a storage device, and When these two similar segments are merged, the storage tanks are coupled to one another and thus form a common larger storage tank. In principle, several groups of at least two segments of the same type can also be formed.
- the rod 70 When released from the alignment device 60, the rod 70 forms an arrangement of loosely assembled segments 31 to 34.
- an assembly device 80 is provided which, viewed in the conveying direction according to arrow A, is arranged downstream of the alignment device 60, as Fig. 3 can be seen schematically.
- the rod formed in the aligning device 60 of coaxially still loosely aligned segments 31 to 34 is transferred transversely to its longitudinal extension from the aligning device 60 to the joining device 80.
- the joining device 80 is designed as a covering device which over the entire length of the rod 70 provides its segments 31 to 34 together with a single covering which is formed by a flexible covering layer.
- the assembly device 80 has storage means (not shown) for receiving at least one reel 82 on which a wrapping strip 84 is wound.
- the wrapping strip 84 is pulled off this reel 82 and transported to wrapping means 86 via guide means 85.
- the guide means 85 and the enveloping means 86 are also part of the assembly device 80.
- the wrapping means 86 are designed to feed the wrapping strip 84 to the rod 70 from the coaxially loosely aligned segments 31 to 34 in a direction approximately transverse to its axial longitudinal extension and to wrap it around the rod 70 by transverse-axial wrapping.
- a transverse axial cladding is used in the in Fig.
- the embodiment shown is advantageously used because the rod 70 is moved transversely to its axial longitudinal extent in the conveying direction according to arrow A and the wrapping strip 84 can remain in a substantially spread-out state.
- the wrapping means 86 can have rollers or rollers, which are mounted so as to be movable in the circumferential direction around the rod 70 and are designed to apply the wrapping strip 84 to the rod 70.
- the wrapping means 86 can have rotation means for rotating the rod or strand about its axial longitudinal axis, so that in this way the rod 70 is wrapped in the wrapping strip 84 that is supplied.
- gluing means (not shown in the figures) are provided, which glue the two opposite longitudinal side edges to one another, whereby these gluing means can also be part of the wrapping means 86.
- the joining device 80 also has a separating device, not shown in detail in the figures, in order to cut off the wrapping strip 84 after the rod 70 has been wrapped or to cut it to a corresponding length beforehand, such a separating device, for example, being part of the guide means 85 or the wrapping means 86 can be.
- a rod 70 which is composed of coaxially aligned segments 31 to 34 and wrapped over its entire axial length with a wrapping strip 84, which thus fulfills the function of a connecting structure to the segments 31 to 34 to form an electronic cigarette of the rod 70 to be connected to one another.
- a rod 70 provided with a wrapping strip 84 is also shown schematically in FIG Figure 2b , albeit there with a different composition of segments in a different order.
- the end product accordingly is an electronic cigarette, which is composed of individual segments 31 et seq. And is provided with a wrapping strip 84, so that an electronic cigarette produced in this way comes quite close to a conventional cigarette in terms of its appearance and feel. Not least for this reason, it is advantageous to use a paper strip as the wrapping strip 84, as is already used for the production of conventional cigarettes.
- a sheathing strip 84 as a connecting structure also allows, for example, the formation of holes or perforations at certain points in order to reduce the tensile resistance, similar to a conventional one To be able to specifically influence the cigarette.
- the joining device 80 can then be followed by a corresponding perforation device which, however, is not shown in the figures.
- test device not shown in the figures, connected downstream of the joining device 80, which is designed to apply negative pressure to the functionality of the rods 70 provided for forming an electronic cigarette.
- a test drum designed as a trough drum can be used for this purpose.
- Fig. 4 shows schematically an apparatus for the production of electronic cigarettes with the schematically in FIG Fig. 2 illustrated segmented structure according to a preferred second embodiment, which differs from the first embodiment according to Fig. 3 essentially differs in that a longer strand 74 is formed from a plurality of rods 70 delivered by the alignment device 60 from coaxially loosely aligned segments 31 to 34, which takes the form of an approximately endless strand and is further processed in the strand process, and that the casing with the wrapping strip 84 not as in the embodiment of FIG Fig. 3 takes place transversely axially, but longitudinally.
- the alignment device 60 is followed downstream by a conveying device 90 which changes the direction of movement of the rods 70 output by the alignment device 60 from a direction transverse to their axial longitudinal extension according to arrow A in a direction corresponding to their axial longitudinal extension according to arrow B by approximately 90 ° changes without, however, the spatial alignment of the rods 70 experiencing a change.
- the conveying device 90 takes on the formation of the strand 74 by joining a plurality of rods 70 one after the other.
- the alignment device 60 in such a way that the segments 31 to 34 are already assembled in the strand process in a coaxially loosely aligned arrangement to form rods 70 and the rods 70 are output from the alignment device 60 in the direction of their longitudinal axial extension, so that the The conveying direction according to arrow A corresponds to the direction of the axial longitudinal extension of the rods 70.
- a change in the direction of movement of the rods 70 with a simultaneous change in their spatial orientation by approximately 90 ° takes place in the conveying device 90 connected downstream of the alignment device 60.
- the strand 74 formed in this way then passes through the joining device 80, which, like the joining device 80 of FIG Fig. 3 is designed to receive a reel 82, from which a wrapping strip 84 is pulled off, but from the joining device 80 of Fig. 3 differs in that the wrapping strip 84 is applied to the strand 74 in a longitudinally axial wrapping process; because a longitudinally axial envelope can be advantageous realize in a strand process.
- the joining device 80 of Fig. 4 a mold 88, through which the strand 74 is guided in the longitudinal axial direction according to arrow B, and in FIG Fig.
- the 4 conveying means which are designed to convey the wrapping strip 84 in its longitudinal direction to the mold 88 and then to guide it together with the strand 74 in the direction of arrow B through the mold 88, while its speed of movement is essentially the same as that of the strand 74 to synchronize.
- the mold 88 is configured to effect a transition of the wrapping strip 84 as it moves through the mold 88 from a substantially expanded state to a state surrounding the strand 74.
- the mold 88 preferably contains a cavity, not shown in the figures, through which the strand 74 is passed, the cavity having an outlet with a cross-section that is approximately matched to the cross-section of the strand 74 with the wrapping strip 84 arranged thereon, an inlet with a
- the outlet has a larger cross-section and a shape that tapers from the inlet to the outlet, preferably approximately conically.
- the mold 88 may be formed somewhat in a manner similar to the format known from machines for making conventional combustion smoke products.
- a cutting knife 92 is provided downstream of the mold 88 in order to cut the strand 74 wrapped with the wrapping strip 84, as is also shown schematically in FIG Figure 2c , albeit with a different composition of segments in a different order, is shown to be divided into discrete rods 75 with a useful length suitable for the formation of electronic cigarettes, of which also exemplified in Fig. 2d such a cut rod 75 is shown schematically.
- the alignment device 60 is designed for processing the segments 31 to 34 using the strand process
- modify the conveyor 90 such that a change in the direction of movement of the rods 75 does not take place, but rather the function of the conveying device 90 is essentially reduced to the formation of the strand 74.
- the arrangement of the joining device 80 is shown in FIG Fig. 4 "Folded" by 90 ° to the left, so that the joining device 80 lies essentially in the transport plane defined by the alignment device 60 and thus extends in the direction of the conveying direction according to arrow A. It is advantageous to design the transport path laterally with only a slight offset or offset-free or in alignment between the joining device 80 and the alignment device 60 and / or to provide a horizontal offset and / or a horizontally aligned course.
- the discrete rods 75 produced in this way can be oriented in the direction of conveyance in the longitudinal axis or, as in, Fig. 4 can be seen schematically, are output transversely to their axial longitudinal extent.
- suitable means of transport are to be provided which, essentially without changing the transport direction, subject the rods 75 to a 90 ° rotation so that the rods 75, lying next to one another, are transported further in a conveying direction transverse to their longitudinal axial extension, as in Fig. 4 is shown schematically, said transport means being indicated by the arrow 94.
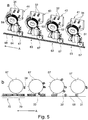
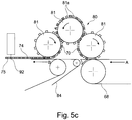
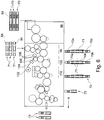
- Fig. 5 is a third embodiment of an apparatus for producing electronic cigarettes with the schematic in FIG Fig. 2 segmented structure shown.
- This embodiment has certain similarities with the second embodiment according to FIG Fig. 4 , so that, in order to avoid repetition, a detailed description of those components and elements is dispensed with that is essentially the same or similar to the embodiment of Fig. 4 realized and are therefore also identified with the same reference numerals.
- Fig. 5 the segments 31 to 34 are removed from respective magazines 41 to 44 on a rotating conveyor 68 step by step filed and thereby aligned longitudinally axially and strung together, like in particular the Figures 5a and 5b reveal.
- transfer wheels 67 are provided, which are components of the aligning stations 61 to 64 and are designed to gradually form a rod 70 composed of the segments 31 to 34, as in FIG Figure 5b is shown schematically.
- the feed means 51 to 54 each have a transport roller and several adjacent circular knives which are arranged adjacent to the circumference of the respective transport roller, the transport rollers and the units of several adjacent circular knives in Figure 5a are not denoted by reference numerals.
- the mentioned unit of knives has the task of cutting the segments 31 to 34 accordingly, which in the illustrated embodiment have a corresponding multiple of the length of an individual segment in the delivered state, which allows a plurality of segments of one type to be provided at the same time.
- the distance between two adjacent segments should be 0.5 mm to 5 mm, preferably 1.5 mm to 3 mm, in order to enable a damage-free separating cut between these two adjacent segments.
- the assembly device 80 shown has three rollers 81 in engagement with one another, in particular with an alternating direction of rotation in the order of their arrangement.
- One or more of the rollers have drivers 81a arranged equidistantly in the circumferential direction on their outer surface.
- One or more of these rollers 81 are designed so that negative pressure can be applied to hold the rods 70.
- a linear arrangement can advantageously be realized in which the segments 31 to 34 after being deposited on the conveyor 68 and the rods 70 made from the segments 31 to 34 have a linearly extending path in their respective longitudinal axes follow the direction of the arrow A.
- the segments 31 to 34 and the rods 70 are oriented identically with their respective longitudinal axes.
- rollers 81 can be provided with a coaxially arranged, in particular arcuate, cover which prevents the rods 70 from falling off the roller 81, in particular adjacent to the circumference of the respective jacket surface and the drivers 81a. This enables reliable transport even in the event that there is little or no vacuum to hold the rods 70 on the receptacle of a roller 81 and / or that a segment has an increased dead weight, in particular a heavy functional unit or a battery has to be transported .
- Fig. 6 is a fourth embodiment of an apparatus for producing electronic cigarettes with the schematic in FIG Fig. 2 segmented structure shown.
- This embodiment differs from the two previously described embodiments in that two different rods 70 and 71, which are already composed of several segments and are provided with a wrapping strip 84 and are pre-assembled, as are also exemplified in FIG Fig. 2e , albeit with a different composition of segments in a different order, are shown schematically, to be connected to a common (double) rod 72, as is also exemplified in FIG Fig. 2f is shown schematically.
- the in Fig. 6 illustrated device at least two devices according to the first embodiment of Fig. 3 and / or according to the second embodiment of Fig. 4 downstream.
- the device of Fig. 6 has a separating and spreading station 96 in which the first bars 70 are divided in the middle and spaced from one another. Accordingly, two spaced apart first partial rods are formed from the first rods 70, which in the lower part of Fig. 6 with the reference numerals "70a” and “70b” are drawn.
- This station 96 is therefore similar in terms of its function to a spreader drum in filter attachment machines for the production of conventional filter cigarettes. Furthermore, the device of Fig.
- an alignment station 98 which arranges a second rod 71 between two spaced apart first partial rods 70a, 70b, so that now a common (double) rod 72 in the form of an arrangement of a rod 71 with both sides Coaxially aligned and loosely abutting partial rods 70a, 70b is produced.
- the alignment station 98 thus operates in a similar way to the alignment device 60 described above.
- the assembly station 100 Downstream of the alignment station 98 is a joining station 100 which is similar to the joining device 80 from FIG Fig. 3 is constructed. Accordingly, the assembly station 100 also has storage means (not shown) for receiving at least one bobbin 102, from which a wrapping strip 104, which is preferably made of paper, is pulled off, guide means 105 for transporting the wrapping strip 104 and wrapping means 106 and a separating device (not shown in detail) which cuts the wrapping strip 104 to a desired length and can preferably be part of the guide means 105 or the wrapping means 106. Similar to the assembly device 80 of FIG Fig. 3 is also the assembly station 100 of FIG Fig. 6 designed to wrap the wrapping strip 104 around the rod 72 by transverse axial rolling.
- the apparatus of FIG Fig. 6 Downstream of the assembly station 100, the apparatus of FIG Fig. 6 a separating device 110 in order to again divide the common (double) rod 72 into two discrete individual rods 73 which, after being dispensed from this device, can then be used directly to form an electronic cigarette.
- a (double) rod 72 is also shown schematically by way of example, but which is composed of two whole pre-assembled first and second rods 70 and 71, each provided with a cover, and at least partially covered with the common cover strip 104.
- the two prefabricated rods 70 and 71 differ from those in Fig.
- This gap 78 can be used, for example, as a chamber for receiving additives 79 such as Charcoal, for example Fig. 2g can be seen schematically.
- the gap 78 forms a spacing between two adjacent segments, which allows a damage-free separating cut between these two adjacent segments, so that the gap 78 can advantageously also be used for such a separating cut.
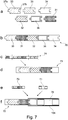
- Fig. 7 is shown schematically the structure of an electronic cigarette according to a preferred second embodiment of the invention, which differs from the first embodiment according to Fig. 2 differs in that instead of a wrapping strip 84 to connect the segments 31 to 36 for the formation of a common rod 70 or 75 or strand 74, a plug-in system is used, which consists of a male coupling element 37a arranged on one end of the segments and one on the other end face of the segments arranged complementary female coupling element 37b is formed.
- the male coupling elements 37 are designed as cylindrical pins, the outer diameter of which is smaller than the outer diameter of the cylindrical segments. Due to the complementary shape, which in Fig.
- the female coupling elements 37b are designed as cylindrical blind holes, the inner diameter of which corresponds approximately to the outer diameter of the male coupling elements 37a and is thus also smaller than the outer diameter of the segments.
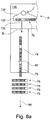
- Fig. 8 is connected to an apparatus for producing electronic cigarettes using the in Fig. 7 shown segments according to a preferred fifth embodiment, which differs in particular from the second embodiment according to Fig. 4 essentially differs in that instead of the joining device 80 which effects a covering and the upstream conveyor 90, a joining device 130 is provided which has a stop 132 which is formed on a holder 134.
- a joining device 130 is provided which has a stop 132 which is formed on a holder 134.
- conveying means which can for example have gripping means and are preferably designed to at least one segment, in particular the last segment of a rod 70 located upstream or trailing with respect to the conveying direction according to arrow A in the direction of the stop 132 apply.
- the segments 31 to 34 are moved along a guide surface 136 moved, which is formed on the holder 134 in the illustrated embodiment.
- the in Fig. 8 the holder 134 of the joining device 130 is pivoted by 90 °, as a result of which the respective now connected rod 70 experiences a change in its spatial orientation by 90 ° before it is then released by the joining device 130.
- the stop 132 should be designed in such a way that it can be brought into a rest position, which is shown in FIG Fig. 8 is not shown.
- Figure 8a is a modification of the device of FIG Fig. 8 depicted in the portion downstream of the assembler 130.
- This modification is characterized in that the rods 70, which are connected essentially to form a fixed unit, are in turn put together to form a strand 74.
- the joining device 130 is preferably modified in such a way that it also takes over the formation of the strand 74 from the rods 70 in a subsequent step, but this is done in detail in Figure 8a is not shown.
- a separate strand-forming device downstream of the joining device 130, which connects the individual rods 70 to one another and is likewise not shown in the figures.
- the one for the segmented structure according to Fig. 7 The plug-in system used to connect the individual segments 31 to 36 to one another also allows the formation of a strand 74 in a particularly simple manner in that the individual rods 70 are brought into mutual plug-in engagement in the same way as the individual segments 31 to 36.
- the two types of connection that is, the covering and the use of a plug-in system
- the device shown is possible by using pre-assembled rods 70, 71, the segments of which are not connected to one another with the aid of a wrapping strip, but with the aid of the plug-in system.
- the resulting common (double) rod 72 with the wrapping strip 104 applied to it and connecting the two individual rods 70 and 71 is exemplified in FIG Fig. 7f shown schematically.
Landscapes
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
Description
- Die Erfindung betrifft ein elektrisches Rauchprodukt mit Komponenten, die mindestens eine elektrische Energiequelle, einen Vorratsspeicher zur Aufbewahrung mindestens eines durch den elektrischen Aromastoffes, einen elektrischen Wandler zur Änderung des Aggregatzustandes des Aromastoffes und ein elektrisches Heizelement umfassen. Ferner betrifft die Erfindung eine Vorrichtung zur Herstellung derartiger elektrischer Rauchprodukte.
- Als ein derartiges Rauchprodukt wird zurzeit auf dem Markt eine sogenannte elektrische oder elektronische Zigarette oder Pfeife angeboten, welche als wichtige Komponenten mindestens eine elektrische Energiequelle, einen elektrischen Verdampfer, einen Vorratsspeicher zur Aufbewahrung mindestens eines durch den elektrischen Verdampfer zu verdampfenden Aromastoffes und ein elektrisches Heizelement umfassen. Der Verdampfer und das Heizelement werden mit elektrischer Energie von der elektrischen Energiequelle versorgt, bei der es sich zumeist um eine Batterie handelt. Die Batterie kann wahlweise aufladbar oder auch nicht aufladbar ausgeführt sein. Das Heizelement bewirkt eine Verdampfung des im Vorratsspeicher gespeicherten Aromastoffes, wobei der dadurch entstehende Dampf vom Benutzer inhaliert wird. In den meisten Fällen wird als Aromastoff eine Flüssigkeit verwendet und ist dementsprechend der Vorratsspeicher als Liquidtank ausgebildet. Beim elektrischen Verdampfer handelt es sich um eine zur Zeit besonders gängige Ausführung des eingangs angesprochenen elektrischen Wandlers zur Änderung des Aggregatzustandes des Aromastoffes, wobei als Aromastoff eine Flüssigkeit verwendet wird und der Verdampfer eine Änderung des Aggregatzustandes des Aromastoffes von flüssig in gasförmig bewirkt und somit den Aromastoff verdampft. Ebenfalls sind elektrische Rauchprodukte verfügbar, bei denen der Aromastoff aus einem Feststoff, beispielsweise in Form von Partikeln, besteht und der elektrische Verdampfer ausgebildet ist, den Aromastoff von der festen in eine gasförmige Phase zu überführen, und zwar zum Beispiel durch Schmelzen und Verdampfen.
- Gerade bei elektronischen Zigaretten unterscheidet man zwischen einmal und mehrfach benutzbaren Ausführungen. Im ersteren Fall wird eine nicht wiederaufladbare Batterie verwendet und ist der Vorratsspeicher weder auffüllbar noch auswechselbar, während im letztgenannten Fall zumindest der Vorratsspeicher entweder wiederbefüllbar oder als auswechselbare Patrone oder Kapsel ausgebildet ist.
- Derartige elektronische Zigaretten und Pfeifen bilden eine Alternative zu herkömmlichen Tabakzigaretten, -zigarren und -pfeifen, die auch übergreifend als "Verbrennungsrauchprodukte" bezeichnet werden. Denn elektrische oder elektronische Rauchprodukte können gesundheitliche Vorteile aufweisen, insbesondere indem Aromastoffe zum Einsatz gelangen, die weniger krebserregende Stoffe enthalten.
- Zur Beschreibung des Aufbaus und der Funktionsweise einer elektronischen Zigarette wird beispielsweise auf die
DE 20 2008 018 338 U1 verwiesen. - Die elektronischen Zigaretten oder Pfeifen weisen ein festes Gehäuse auf, dessen Form einer herkömmlichen Zigarette oder Pfeife nachempfunden ist, indem beispielsweise im Falle einer elektronischen Zigarette das Gehäuse die Form eines im Wesentlichen zylindrischen, länglichen Körpers hat. Das Gehäuse nimmt die eingangs genannten Komponenten auf, die ja mindestens eine elektrische Energiequelle, einen elektrischen Verdampfer, einen Vorratsspeicher zur Aufbewahrung mindestens eines durch den elektrischen Verdampfer zu verdampfenden Aromastoffes und ein elektrisches Heizelement umfassen und somit vom Gehäuse umgeben und dadurch geschützt sind. Das Gehäuse ist an dem vorderen Ende mit einer Kappe, in der eine Lampe, heutzutage eine Leuchtdiode, sitzt und als Glutlicht den Glimmvorgang optisch simuliert, und am hinteren Ende durch ein Mundstück begrenzt. Während der Fertigung müssen die Komponenten durch eines der beiden dann noch offenen Enden in das zylindrische Gehäuse eingeführt und dann innerhalb des Gehäuses an der zugehörigen Stelle platziert werden. Hierfür ist Handarbeit erforderlich, was jedoch eine Herstellung mit großen Stückzahlen unter hoher Fertigungsgeschwindigkeit und insbesondere in automatisierter Form unmöglich macht. Bekannt ist auch ein Herstellen aus Einzelteilen, welche miteinander verschraubt werden, nachdem die erforderlichen Verdrahtungs- und Lötarbeiten durchgeführt wurden, was ebenfalls aufwendige Handarbeit erfordert. Aus der
EP 2 404 515 A1 und derUS 5095921 A ist ein elektrisches Rauchprodukt nach dem Oberbegriff des Anspruchs 1 bekannt. Aus derWO 2013/076750 A1 eine Vorrichtung zur Herstellung von elektrischen Rauchprodukten bekannt. - Es ist daher Aufgabe der vorliegenden Erfindung, die Konstruktion des elektrischen Rauchproduktes derart zu modifizieren, dass sie eine automatisierte Herstellung mit großen Stückzahlen und unter hoher Fertigungsgeschwindigkeit erlaubt.
- Ferner ist es Aufgabe der vorliegenden Erfindung, eine Vorrichtung zur Herstellung von derartigen elektrischen Rauchprodukten zu schaffen, die eine automatisierte Herstellung mit großer Stückzahl und unter hoher Fertigungsgeschwindigkeit ermöglicht sowie hohe Qualitätsanforderungen durchgehend über jedes hergestellte elektrische Rauchprodukt gewährleistet.
- Gelöst werden diese Aufgaben gemäß einem ersten Aspekt der vorliegenden Erfindung durch ein elektrisches Rauchprodukt mit den Merkmalen nach Anspruch 1.
- Dadurch, dass erfindungsgemäß das elektrische Rauchprodukt aus einer Mehrzahl von zylindrischen Segmenten zusammengesetzt wird, von denen jedes Segment mindestens eine Komponente enthält, wird der Aufbau des elektrischen Rauchproduktes in eine solche Form überführt, die eine Massenproduktion, also eine Herstellung mit großer Stückzahl und unter hoher Fertigungsgeschwindigkeit, ermöglicht. Hierzu werden die einzelnen Komponenten in Segmentform bereitgestellt. Da die einzelnen Segmente jeweils in sich abgeschlossene Einheiten bilden, lassen sie sich zur Fertigung eines elektrischen Rauchproduktes besonders einfach und auch in automatisierter Form zusammensetzen und in Abhängigkeit von den Anforderungen an das dadurch zu fertigende elektrische Rauchprodukt auch grundsätzlich in beliebiger Weise kombinieren. Wenn die einzelnen Segmente jeweils mit einem eigenen Gehäuse in einer im Wesentlichen über die Segmente gleichen Standardform versehen sind, entfällt auch die Notwendigkeit, ein kompliziert aufgebautes, übergreifendes gemeinsames Gehäuse für das herzustellende elektrische Rauchprodukt vorzusehen, was bislang im Stand der Technik ein Einbringen der einzelnen Komponenten bedingte und somit eine Herstellung mit großen Stückzahlen unter hoher Fertigungsgeschwindigkeit und in automatisierter Form unmöglich gemacht hat. Vorzugsweise werden die Segmente von geeigneten Zulieferern, bei denen es sich in der Regel um spezialisierte Komponentenhersteller handeln dürfte, vormontiert und zugeliefert. Der Durchmesser, insbesondere der Außendurchmesser, der zylindrischen Segmente sollte bevorzugt etwa gleich dem Durchmesser oder etwas geringer als der Durchmesser der entsprechenden herkömmlichen Rauchprodukte sein.
- Die Montage der Komponenten erfolgt durch koaxial fluchtende Anordnung der zylindrischen Segmente aneinander, indem jeweils zwei benachbarte zylindrische Segmente an ihren einander gegenüberliegenden Stirnseiten in gegenseitige Anlage aneinander gebracht und die Längs- bzw. Mittelachsen der einzelnen Segmente zu einer gemeinsamen Längs- bzw. Mittelachse zusammengefügt werden und dabei bevorzugt die Mantelflächen der zylindrischen Segmente im Wesentlichen fluchtend zueinander ausgerichtet werden. Die erforderliche Wechselwirkung zwischen den Komponenten der einzelnen Segmente sollte nur über definierte Schnittstellen stattfinden, die in einer standardisierten Anordnung an den Stirnseiten der Segmente ausgebildet sind. Dabei sorgt eine Verbindungsstruktur dafür, die zylindrischen Segmente aus einer im Wesentlichen lose koaxial fluchtenden Anordnung in eine feste Einheit in Form eines Stabes oder Stranges zu überführen.
- Demnach ermöglicht die erfindungsgemäße Konstruktion einen kontinuierlichen, automatisierten, aus verschiedenen gekoppelten Arbeitsstationen bestehenden Produktionsprozess zur industriellen Herstellung von elektrischen Rauchprodukten bei hoher Stückzahl. Durch die Verwendung von zylindrischen Segmenten lässt sich der Produktionsprozess insbesondere auch zumindest abschnittsweise in einem Trommel- oder Strangverfahren betreiben. Dies wiederum lässt in vorteilhafter Weise die Verwendung von Anlagenkomponenten zu, wie sie bislang zur Herstellung herkömmlicher Rauchprodukte verwendet werden.
- Bevorzugte Ausführungen und Weiterbildungen des erfindungsgemäßen elektrischen Rauchproduktes sind in den abhängigen Ansprüchen angegeben.
- Für eine Standardisierung zur Vereinfachung des Fertigungsprozesses sollten die zylindrischen Segmente im Wesentlichen den gleichen Durchmesser und/oder die gleiche Länge aufweisen.
- Zweckmäßigerweise sind die zylindrischen Segmente an ihren Stirnseiten mit standardisierten Schnittstellen zur Herstellung mindestens einer fluiden Verbindung und/oder einer elektrischen Verbindung zwischen zwei benachbarten Segmenten versehen.
- Eine weitere bevorzugte Ausführung zeichnet sich dadurch aus, dass die Verbindungsstruktur eine flexible Umhüllungslage aufweist, die gemeinsam die Anordnung aus einer Mehrzahl von zylindrischen Segmenten umgibt und von zwei sich in axialer Richtung der zylindrischen Segmente erstreckenden Längsrändern begrenzt wird, die zur Bildung einer geschlossenen Umhüllung miteinander verbunden, vorzugsweise verklebt, sind. Die Verwendung einer flexiblen Umhüllungslage führt nicht nur zu einer optischen Ähnlichkeit mit herkömmlichen Verbrennungsrauchprodukten, sondern ermöglicht in besonders vorteilhafter Weise eine Massenproduktion unter Verwendung einer bekannten Umhüllungstechnologie, wie sie zur Herstellung von herkömmlichen Verbrennungsrauchprodukten bereits zum Einsatz kommt.
- Ähnlich wie bei einem herkömmlichen Verbrennungsrauchprodukt kann die Umhüllungslage aus einem Umhüllungsstreifen gebildet sein und Papier aufweisen. Alternativ kann die Umhüllungslage aber auch aus einer Kunststofffolie bestehen. Ebenfalls wie bei einem herkömmlichen Verbrennungsrauchprodukt kann die Umhüllungslage mit einer Beschichtung versehen und/oder bedruckt sein. Zur Beeinflussung und Justierung des Zugwiderstandes, was auch bei einem elektrischen Rauchprodukt ähnlich wichtig wie bei einem Verbrennungsrauchprodukt ist, lässt sich bevorzugt wie bei einem herkömmlichen Verbrennungsrauchprodukt zumindest ein Abschnitt der Umhüllungslage mit Löchern versehen oder perforieren.
- Eine Ausführung der Erfindung zeichnet sich dadurch aus, dass die Verbindungsstruktur Befestigungsmittel aufweist, die an den Stirnseiten der zylindrischen Elemente vorgesehen sind, um zur Bildung des elektrischen Rauchproduktes die zylindrischen Segmente über ihre Stirnseiten aneinander zu fixieren. Diese Befestigungsart kann anstelle der zuvor beschriebenen Verwendung einer flexiblen Umhüllungslage gewählt werden. Alternativ ist aber auch ein kombinierter Einsatz denkbar, indem unter Verwendung der Befestigungsmittel vorkombinierte Gruppen von Segmenten gebildet werden, welche dann gemeinsam mithilfe einer flexiblen Umhüllungslage miteinander verbunden werden.
- Beispielsweise können die Befestigungsmittel ausgebildet sein, eine Verbindung zwischen den Segmenten auf mechanische Weise herzustellen, indem sie bevorzugt nach dem Klick-Prinzip oder dem Steckprinzip arbeiten. Alternativ ist es aber auch denkbar, dass die Befestigungsmittel Klebemittel aufweisen und somit eine Verbindung der Segmente miteinander durch Verkleben bewirken.
- Vorzugsweise sollten die zylindrischen Segmente zumindest teilweise elektrische Leiter aufweisen, die an elektrischen Kupplungsmitteln enden, die an mindestens einer Stirnseite der zylindrischen Segmente vorgesehen und für eine elektrische Verbindung mit entsprechenden elektrischen Kupplungsmitteln an der gegenüberliegenden Stirnseite eines benachbarten zylindrischen Segmentes ausgebildet sind. Erfindungsgemäß ist für eine Platz sparende Führung der elektrischen Leiter ist an der Außenseite, insbesondere an seiner Mantelfläche, mindestens eines zylindrischen Segmentes zumindest abschnittsweise mindestens eine eine Mehrzahl von elektrischen Leiterbahnen vorgesehen. Die elektrischen Leiterbahnen können axial und/oder in Umfangsrichtung und/oder wendelförmig verlaufen.
- Ferner kann bevorzugt mindestens ein zylindrisches Segment mindestens einen sich über dessen gesamte Länge erstreckenden Kanal enthalten. Ein solcher Kanal kann beispielsweise als Kabelkanal oder auch für eine fluide Verbindung genutzt werden.
- Bei einer bevorzugten Ausführung weist ein Segment der ersten Art eine elektrische Energiequelle, ein Segment der zweiten Art einen Vorratsspeicher, ein Segment der dritten Art einen elektrischen Verdampfer und ein Segment der vierten Art ein elektrisches Heizelement auf. Ferner ist die Verwendung eines Mundstückes denkbar, welches dann ein Segment der fünften Art bilden kann.
- Bei einer weiteren bevorzugten Ausführung ist eine elektrische Schalteinrichtung zum Anschluss der elektrischen Energiequelle an mindestens einen elektrischen Verbraucher wie beispielsweise einen elektrischen Verdampfer und ein elektrisches Heizelement sowie ferner ein Unterdrucksensor vorgesehen, der bei Auftreten von Unterdruck im elektrischen Rauchprodukt die elektrische Schalteinrichtung veranlasst, eine elektrische Verbindung zwischen der elektrischen Energiequelle und des mindestens einen elektrischen Verbrauchers herzustellen. Bei dieser Ausführung wird bei Aufnahme der Benutzung das elektrische Rauchprodukt sozusagen automatisch eingeschaltet, indem der Unterdrucksensor einen von einem Benutzer erzeugten Unterdruck im Rauchprodukt erkennt und bei Auftreten eines Unterdruckes die Herstellung einer elektrischen Verbindung zwischen der elektrischen Energiequelle und des mindestens einen elektrischen Verbrauchers veranlasst. Zusätzlich kann ein solcher Unterdrucksensor, der auch als Strömungsschalter wirken kann, dazu benutzt werden, während der Herstellung das Rauchprodukt auf Funktion zu überprüfen.
- Bei einer Weiterbildung weist ein zylindrisches Segment der sechsten Art gemeinsam die Schalteinrichtung und den Unterdrucksensor auf. Alternativ ist es aber auch denkbar, ein zylindrisches Segment der sechsten Art nur zur Aufnahme der elektrischen Schalteinrichtung und ein zylindrisches Segment der siebten Art nur zur Aufnahme des Unterdrucksensors vorzusehen.
- Gemäß einem zweiten Aspekt der vorliegenden Erfindung werden die zuvor angegebenen Aufgaben gelöst durch eine Vorrichtung zur Herstellung von elektrischen Rauchprodukten mit den Merkmalen des Anspruch 11. Bei der erfindungsgemäßen Vorrichtung dienen die Vorratsmittel zur Vereinzelung von insbesondere in Magazinen oder als Schüttgut angelieferten Segmenten, und zwar ggf. auch mit einer Vor- bzw. Eingangsprüfung. Die Vorratsmittel dienen insbesondere dazu, die unterschiedlichen Segmente in Abhängigkeit von ihrer Bauart und/oder Funktion getrennt zu bevorraten; beispielsweise kann ein Vorratsmittel dazu ausgebildet sein, ausschließlich Segmente mit Energiequellen aufzunehmen bzw. zu bevorraten. An dieser Stelle werden die Segmente wie Halbzeuge behandelt. Die erfindungsgemäß vorgesehenen Zuführmittel, Ausrichtmittel und Fördermittel sorgen für eine Anordnung, Ausrichtung und Beschleunigung der unterschiedlichen Segmente für die weitere Verarbeitung (insbesondere in einem Trommelprozess). Die Zusammenfügungseinrichtung sorgt im Anschluss dafür, dass die bis dahin nur lose zu einem Stab oder Strang zusammengefassten Segmente miteinander verbunden werden, um dann einen 'festen' Stab oder Strang zu bilden. Die erfindungsgemäße Vorrichtung ist hinsichtlich ihres Aufbaus und ihrer Funktionsweise mit einer Maschine oder Anlage zur Herstellung von Multifiltern für herkömmliche Verbrennungsrauchprodukte vergleichbar. Deshalb bietet die Erfindung die Möglichkeit, zumindest Komponenten aus diesen herkömmlichen Maschinen und Anlagen zu nutzen und ggf. zu modifizieren, was hinsichtlich der Kosten für die Errichtung und den Betrieb der erfindungsgemäßen Vorrichtung sehr vorteilhaft ist. Mithilfe der Erfindung ist es somit erstmalig möglich, für elektrische Rauchprodukte eine Konstruktion vorzuschlagen, die eine Herstellung ähnlich zu Herstellprozessen für herkömmliche Verbrennungsrauchprodukte erlaubt, sodass bereits mit geringeren Modifikationen für die Herstellung von elektrischen Rauchprodukten Anlagenteile und Vorrichtungen aus bekannten und für die Herstellung von herkömmlichen Verbrennungsrauchprodukten vorgesehenen Anlagen verwendet werden können. Als weiterer Vorteil in diesem Zusammenhang kommt hinzu, dass die erfindungsgemäße Vorrichtung wie die ähnlichen Vorrichtungen zur Herstellung von Verbrennungsrauchprodukten die Möglichkeit bietet, die elektrischen Rauchprodukte ebenfalls in einem Strangverfahren herstellen zu können.
- Bevorzugte Ausführungen und Weiterbildungen der erfindungsgemäßen Vorrichtung sind in den abhängigen Ansprüchen angegeben.
- Bevorzugt wird eine Steuerungseinrichtung verwendet, die ausgebildet ist, die Zuführmittel derart zu steuern, dass sie aus den Vorratsmitteln in einem ersten Betriebsmodus unterschiedliche Segmente, sodass sich in dem in der Ausrichteinrichtung zu bildenden Stab aus im Wesentlichen lose koaxial fluchtenden Segmenten jedes Segment von einem anderen Segment unterscheidet, und in einem zweiten Betriebsmodus mindestens eine Gruppe von mindestens zwei gleichartigen Segmenten entnehmen, sodass der von der Ausrichteinrichtung zu bildende Stab oder Strang aus im Wesentlichen koaxial fluchtenden Segmenten mindestens eine Gruppe von mindestens zwei gleichartigen Segmenten aufweist. Sofern von den wesentlichen Komponenten jeweils eine Komponente in einem Segment enthalten ist, so ist der das spätere elektrische Rauchprodukt bildende Stab aus diesen unterschiedlichen Segmenten zusammenzusetzen. Hierfür kommt bevorzugt der zuvor erwähnte erste Betriebsmodus in Betracht. Sofern demgegenüber aber die Version eines elektrischen Rauchproduktes gewünscht wird, in der mindestens eine Komponente in einer größeren oder leistungsstärkeren Ausführung vorzusehen ist, kommt der zuvor erwähnte zweite Betriebsmodus in Betracht, wonach der das spätere elektrische Rauchprodukt bildende Stab mindestens eine Gruppe von mindestens zwei gleichartigen Segmenten enthält. Letzteres ist vorteilhaft, wenn ein Vorratsspeicher mit einer größeren Kapazität gewünscht wird, sodass in diesem Fall zwei gleichartige Segmente eingesetzt werden, die jeweils einen Vorratsspeicher enthalten, und bei Zusammenlegung dieser beiden gleichartigen Segmente die Vorratsspeicher miteinander gekoppelt werden und somit einen gemeinsamen Vorratsspeicher mit einem entsprechend etwa doppelt so großen Fassungsvermögen bilden. Ebenfalls kann der zuvor erwähnte zweite Betriebsmodus für die Herstellung von sog. Doppelstäben genutzt werden, die in ihrer Mitte zwei zueinander benachbarte gleichartige Segmente enthalten, die beispielsweise ein doppelt langes Mundstück darstellen und zur Bildung von Stäben mit einfacher Gebrauchslänge voneinander getrennt werden, so dass zwischen diesen Segmenten die Trennstelle für den Trennschnitt vorgesehen ist.
- Da in der Regel innerhalb eines elektrischen Rauchproduktes die verschiedenen Komponenten in einer bestimmten Reihenfolge anzuordnen sind, ist es zweckmäßig, dass die Steuerungseinrichtung die Zuführmittel und die Ausrichteinrichtung derart steuert, dass die Segmente in einer gewünschten Reihenfolge im Wesentlichen axial fluchtend lose aneinander angeordnet werden, wobei die Anordnung bevorzugt ohne Bildung von Abständen zwischen den Segmenten und somit abstandsfrei erfolgt.
- Für den zuvor erwähnten Fall des zweiten Betriebsmodus, wonach zwei gleichartige Segmente benachbart zueinander angeordnet werden, ist es zweckmäßig, dass die Steuerungseinrichtung die Zuführmittel und die Ausrichteinrichtung so steuert, dass mindestens zwei Segmente der gleichen Art benachbart zueinander angeordnet werden.
- Bei einer bevorzugten Ausführung weist die Ausrichteinrichtung mehrere in Förderrichtung hintereinanderliegende Stationen auf, von denen jeder Station ein Zuführmittel zugeordnet ist, und ist die Ausrichteinrichtung ausgebildet, die von den Zuführmitteln zugeführten Segmente der Reihe nach in Förderrichtung in koaxial fluchtende Ausrichtung zueinander zu bringen. Auf diese Weise lässt sich in Förderrichtung nacheinander der Stab oder Strang aufbauen.
- Ebenfalls ist es hinsichtlich einer definierten Verbindung der Schnittstellen miteinander zweckmäßig, die Ausrichteinrichtung ferner auszubilden, die von den Zuführmitteln erhaltenen Segmente im Wesentlichen auch hinsichtlich ihrer Winkellage zueinander auszurichten. Mit einer solchen Maßnahme ist es besonders vorteilhaft möglich, Pole und Kontakte zweier aufeinanderfolgender elektrischer Komponenten zuverlässig in elektrische Verbindung miteinander zu bringen, was gleichermaßen auch für Strömungskanäle und andere Schnittstellen gilt.
- Des Weiteren können die Ausrichteinrichtung und/oder die Fördermittel ausgebildet sein, den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in einer Förderrichtung quer zu deren axialer Längserstreckung auszugeben bzw. zu transportieren.
- Ebenfalls wie in ähnlichen Filter- oder Zigarettenherstellungsmaschinen können die Fördermittel mindestens eine Muldentrommel aufweisen, die an ihrer Mantelfläche mit über den Umfang angeordneten nutenartigen Mulden versehen ist, welche sich in Bezug auf die Muldentrommel in axialer Richtung erstrecken und zur Aufnahme mindestens eines Stabes aus im Wesentlichen koaxial fluchtenden Segmenten ausgebildet sind.
- Außerdem können die Fördermittel ausgebildet sein, die Bewegungsrichtung des Stabes oder Stranges aus im Wesentlichen koaxial lose fluchtenden Segmenten von einer Richtung quer zu deren axialer Längserstreckung in Richtung deren axialer Längserstreckung zu ändern. Diese Maßnahme ist insbesondere dann vorteilhaft, wenn die Ausrichteinrichtung Stäbe aus im Wesentlichen koaxial lose fluchtenden Segmenten in Richtung quer zu deren axialer Längserstreckung ausgibt, während die Zusammenfügungseinrichtung ausgebildet ist, die im Wesentlichen koaxial lose fluchtenden Segmente während einer Bewegung in Richtung deren axialer Längserstreckung miteinander zu verbinden.
- Wenn sowohl die Ausrichteinrichtung als auch die Zusammenfügungseinrichtung im Strangverfahren arbeiten, ist es zweckmäßig, die Ausrichteinrichtung auszubilden, den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in Richtung deren Längserstreckung auszugeben, und die Fördermittel auszubilden, den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in Richtung deren axialer Längserstreckung zur Zusammenfügungseinrichtung zu transportieren.
- Für den Fall, dass zur Verbindung eine flexible Umhüllungslage verwendet wird, ist die Zusammenfügungseinrichtung mit Umhüllungsmitteln zu versehen, die ausgebildet sind, gemeinsam den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten mit einer flexiblen Umhüllungslage zu umgeben.
- Sofern die flexible Umhüllungslage als ein Umhüllungsstreifen ausgebildet ist, sollte die Zusammenfügungseinrichtung Vorratsmittel zur Aufnahme mindestens einer einen Umhüllungsstreifen tragenden Bobine sowie Führungsmittel aufweisen, die ausgebildet sind, den Umhüllungsstreifen von der Bobine abzuziehen und zu den Umhüllungsmitteln zu verbringen.
- Bei einer ersten Weiterbildung dieser Ausführung sind die Umhüllungsmittel ausgebildet, den Umhüllungsstreifen dem Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in einer Richtung etwa quer zu dessen axialer Längserstreckung zuzuführen und durch queraxiale Umrollung um den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten zu wickeln. Bei dieser Weiterbildung findet also eine queraxiale Umhüllung statt, was sich insbesondere in einem Trommelprozessvorteilhaft realisieren lässt.
- Hierzu können die Umhüllungsmittel Rollen oder Walzen aufweisen, die in Umfangsrichtung um den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten herum bewegbar gelagert und ausgebildet sind, den Umhüllungsstreifen auf den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten aufzubringen. Alternativ oder zusätzlich können die Umhüllungsmittel Rotationsmittel zum Drehen des Stabes oder Stranges um dessen Längsachse aufweisen.
- Bei einer alternativen zweiten Weiterbildung sind die Umhüllungsmittel zur längsaxialen Umhüllung des Stabes oder Stranges aus im Wesentlichen koaxial lose fluchtenden Segmenten mit dem Umhüllungsstreifen ausgebildet. Für eine längsaxiale Umhüllung ist besonders das Strangverfahren vorteilhaft.
- Bevorzugt weisen bei der zuvor erwähnten alternativen zweiten Weiterbildung die Umhüllungsmittel eine Form, durch die der Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in längsaxialer Richtung geführt wird, und Fördermittel auf, die ausgebildet sind, den Umhüllungsstreifen in dessen Längsrichtung zusammen mit dem Stab oder Strang durch die Form zu führen und dabei seine Bewegungsgeschwindigkeit mit der des Stabes oder Stranges im Wesentlichen zu synchronisieren, wobei die Form ausgebildet ist, eine Überführung des Umhüllungsstreifens während seiner Bewegung durch die Form von einem im Wesentlichen ausgebreiteten Zustand in einen den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten umgebenden Zustand zu bewirken. Hierfür kann die Form zweckmäßigerweise einen Hohlraum enthalten, durch den der Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten hindurchgeführt wird, wobei der Hohlraum einen Auslass mit einem an den Querschnitt der zylindrischen Segmente bzw. des von diesen gebildeten Stabes oder Stranges mit darauf angeordnetem Umhüllungsstreifen etwa angepassten Querschnitt, einen Einlass mit einem gegenüber dem Auslass größeren Querschnitt und eine sich vom Einlass zum Auslass, vorzugsweise etwa konisch, verjüngende Form aufweist. Ein solches Umhüllungsmittel findet bereits Verwendung in Maschinen und Anlagen zur Herstellung herkömmlicher Verbrennungsrauchprodukte, um die Tabakstränge und die Filterstränge der herkömmlichen Verbrennungsrauchprodukte mit Umhüllungspapier zu umwickeln. Somit kann die bereits bekannte, in einem Fließprozess eingesetzte Umhüllungstechnologie aus der Herstellung von herkömmlichen Verbrennungsrauchprodukten genutzt werden, was zu einem weiteren kostenmäßigen Vorteil führt.
- Alternativ oder zusätzlich zu dem zuvor beschriebenen Umhüllungsstreifen ist auch die Verwendung von vorkonfektionierten Umhüllungszuschnitten denkbar.
- Für den Fall, dass die Verbindungsstruktur Befestigungsmittel aufweist, die an den Stirnseiten der zylindrischen Segmente vorgesehen sind, weist in einer bevorzugten zweiten Ausführung die Zusammenfügungseinrichtung einen Anschlag auf, gegen den der Stab oder Strang aus den im Wesentlichen koaxial lose fluchtenden Segmenten verbringbar ist, um eine gegenseitige Beaufschlagung jeweils zweier benachbarter Segmente an ihren einander gegenüberliegenden Stirnseiten zu erzielen, wodurch die Befestigungsmittel ihre Wirkung zur Fixierung der Segmente aneinander entfalten. Diese Ausführung kann anstelle der zuvor erwähnten ersten Ausführung für eine Zusammenfügungseinrichtung verwendet werden. Alternativ ist aber auch ein kombinierter Einsatz beider Ausführungen denkbar, indem unter Verwendung der zuvor erwähnten zweiten Ausführung vorkombinierte Gruppen von Segmenten mithilfe von an diesen vorhandenen Befestigungsmitteln gebildet werden, welche dann gemeinsam mithilfe der zuvor erwähnten ersten Ausführung einer Zusammenfügungseinrichtung durch Anbringung einer flexiblen Umhüllungslage miteinander verbunden werden.
- Der zuvor erwähnte Anschlag kann beispielsweise aber auch zusätzlich oder alternativ dazu vorgesehen sein, einen Totraum oder Zwischenraum zwischen aufeinanderfolgenden und zu übergebenden Segmenten zu erzeugen.
- Bei einer Weiterbildung der zuvor erwähnten zweiten Ausführung einer Zusammenfügungseinrichtung, die sich für die Verarbeitung von Segmenten eignet, deren Befestigungsmittel Steckmittel aufweisen, entfalten die Steckmittel durch die gegenseitige Beaufschlagung der Segmente ihre Wirkung für einen gegenseitigen Steckeingriff jeweils zweier benachbarter Segmente. Zweckmäßigerweise weist die Zusammenfügungseinrichtung mindestens ein Greifmittel auf, das ausgebildet ist, mindestens ein Segment, vorzugsweise das in Bezug auf die Förderrichtung stromaufwärts gelegene oder nachlaufende letzte Segment des Stabes oder Stranges aus im Wesentlichen koaxial lose fluchtenden Segmenten, in Richtung auf den Anschlag zu beaufschlagen. Außerdem sollte der Anschlag in eine Ruhestellung verbringbar sein, um einen Weitertransport des Stabes oder Stranges aus im Wesentlichen koaxial fluchtenden und nun aneinander fixierten Segmenten zu ermöglichen.
- Es ist vorteilhaft, ähnlich wie bei der Herstellung von herkömmlichen Verbrennungsrauchprodukten im Strangverfahren den Strang aus im Wesentlichen koaxial fluchtenden und aneinander fixierten Segmenten in Stäbe von aneinander fixierten Segmenten aufzutrennen, von denen jeder Stab zur Fertigstellung eines elektrischen Rauchproduktes vorgesehen ist. Hierzu ist dann eine Trenneinrichtung zu verwenden, die der Zusammenfügungseinrichtung nachgeschaltet ist. Die Trenneinrichtung kann bevorzugt einen umlaufenden Rotor mit umfangsseitig angeordneten Schneidmitteln aufweisen.
- Es ist vorteilhaft, eine der Zusammenfügungseinrichtung nachgeschaltete Prüfeinrichtung zu verwenden, die ausgebildet ist, zur Überprüfung der Funktionsfähigkeit der aus den mehreren zylindrischen Segmenten bestehenden und zur Bildung jeweils eines Rauchproduktes vorgesehenen Stäbe mit Unterdruck zu beaufschlagen. Hierzu kann beispielsweise eine als Muldentrommel ausgebildete Prüftrommel verwendet werden. Die Prüfeinrichtung kann bevorzugt zwei Prüfkappen aufweisen, zwischen denen das Rauchprodukt aufgenommen wird, wobei an den Prüfkappen ein Prüfdruck angelegt und dessen eventuelle Veränderung gemessen wird.
- Schließlich kann vorzugsweise eine Ausgabeeinrichtung vorgesehen sein, die ausgebildet ist, die aus mehreren zylindrischen Segmenten bestehenden Stäbe zur Bildung jeweils eines Rauchproduktes um etwa 90° zu drehen und etwa quer zu deren axialer Längserstreckung weiterzutransportieren, um beispielsweise eine für eine nachfolgende Verpackung geeignete Ausrichtung zu erhalten.
- Nachfolgend werden bevorzugte Ausführungsbeispiele anhand der Erfindung näher erläutert. Es zeigen:
- Fig. 1
- schematisch im Längsschnitt eine elektronische Zigarette in einer aus dem Stand der Technik bekannten Ausführung;
- Fig. 2
- im Gegensatz zur bekannten Ausführung von
Fig. 1 schematisch den Aufbau einer elektronischen Zigarette aus mehreren Segmenten gemäß einem bevorzugten ersten Ausführungsbeispiel der Erfindung, wobeiFig. 2a beispielhaft die Segmente einzeln,Fig. 2b einen aus den Segmenten zusammengesetzten Stab mit einer Umhüllung zur Bildung einer elektronischen Zigarette,Fig. 2c einen aus den Segmenten zusammengesetzten endlosen Strang mit einer Umhüllung,Fig. 2d eine aus diesem Strang geschnittenen Stab zur Bildung einer elektronischen Zigarette,Fig. 2e zwei verschiedene Stäbe, die jeweils aus Segmenten zusammengesetzt und mit einer Umhüllung versehen sind,Fig. 2f einen aus diesen beiden Stäben mithilfe einer gemeinsamen übergreifenden Umhüllung zusammengesetzten Stab zur Bildung einer elektronischen Zigarette undFig. 2g den zusammengesetzten Stab vonFig. 2f zusätzlich mit in einer Kammer eingefülltem Additiv zeigt; - Fig. 3
- schematisch eine Vorrichtung gemäß einer ersten Ausführung der Erfindung zur Herstellung von elektronischen Zigaretten aus den in
Fig. 2 gezeigten Segmenten; - Fig. 4
- schematisch eine Vorrichtung gemäß einer zweiten Ausführung der Erfindung zur Herstellung von elektronischen Zigaretten aus den in
Fig. 2 gezeigten Segmenten; - Fig. 5
- schematisch eine Vorrichtung gemäß einer dritten Ausführung der Erfindung zur Herstellung von elektronischen Zigaretten aus den in
Fig. 2 gezeigten Segmenten, wobeiFig. 5a schematisch einen Magazine, Zuführmittel und eine Ausrichteinrichtung aufweisenden Abschnitt,Fig. 5b einen Abschnitt der Ausrichteinrichtung undFig. 5c einen eine Zusammenfügungseinrichtung und eine Trenneinrichtung aufweisenden Abschnitt der Vorrichtung schematisch im Einzelnen zeigt; - Fig. 6
- schematisch eine Vorrichtung gemäß einer vierten Ausführung der Erfindung zur Herstellung von elektronischen Zigaretten aus den in
Fig. 2 gezeigten Segmenten; - Fig. 7
- schematisch den Aufbau einer elektronischen Zigarette aus mehreren Segmenten gemäß einem zweiten Ausführungsbeispiel der Erfindung, wobei
Fig. 7a beispielhaft die Segmente einzeln,Fig. 7b einen aus den Segmenten zusammengesetzten Stab mit einer Umhüllung zur Bildung einer elektronischen Zigarette,Fig. 7c einen aus den Segmenten zusammengesetzten endlosen Strang mit einer Umhüllung,Fig. 7d einen aus diesem Stang geschnittenen Stab zur Bildung einer elektronischen Zigarette,Fig. 7e zwei verschiedene Stäbe, die jeweils aus Segmenten zusammengesetzt und mit einer Umhüllung versehen sind, undFig. 7f einen aus diesen beiden Stäben mithilfe einer gemeinsamen übergreifenden Umhüllung zusammengesetzten Stab zur Bildung einer elektronischen Zigarette zeigt; und - Fig. 8
- schematisch eine Vorrichtung gemäß einer fünften Ausführung der Erfindung zur Herstellung von elektronischen Zigaretten aus den in
Fig. 7 gezeigten Segmenten, wobei inFig. 8a eine Modifikation in einem Abschnitt dieser Vorrichtung abgebildet ist. - Zunächst wird zum besseren Verständnis ein Aufbau einer elektronischen Zigarette anhand von
Fig. 1 erläutert, die eine aus derDE 20 2008 018 338 U1 bekannte Ausführung zeigt. Hiernach weist die elektronische Zigarette 2 ein starres zylindrisches Gehäuse 4 auf, in dem eine Batterie 6 und mehrere elektronische Funktionseinheiten sowie weitere Komponenten enthalten sind, was nachfolgend noch näher erörtert wird. In der dargestellten bekannten Ausführung ist die Batterie 6 in einem vorderen Abschnitt der elektronischen Zigarette 2 untergebracht. Desweiteren sind in der elektronischen Zigarette 2 ein Unterdrucksensor 8 und ein Verdampfer 10 vorgesehen, der eine Heizung 12 aufweist und über ein Röhrchen 14 mit einem Liquidtank 16 verbunden ist, welcher ebenfalls im Gehäuse 4 enthalten und zur Aufnahme von aromatischer Flüssigkeit 18 vorgesehen ist. An einem hinteren Abschnitt der elektronischen Zigarette 2 schließt sich bei der dargestellten bekannten Ausführung ein Mundstück 20 an, das gleichzeitig einen Filter und das eine Ende der elektronischen Zigarette 2 bildet. Am gegenüberliegenden anderen Ende des vorderen ersten Abschnittes 2a der elektronischen Zigarette 2 sitzt eine Leuchtdiode 22, die im Betrieb der elektronischen Zigarette 2 als sogenanntes Glutlicht einen Glimmvorgang simuliert. - Von den zuvor beschriebenen Komponenten bilden insbesondere der Unterdrucksensor 8, der Verdampfer 10, die Heizung 12 und die Leuchtdiode 22 sogenannte elektronische Funktionseinheiten, die von der Batterie 6 als elektrische Energiequelle mit elektrischem Strom versorgt werden. Hierzu sind die genannten elektronischen Funktionseinheiten an die Batterie 6 über elektrische Leitungen angeschlossen, die in
Fig. 1 teilweise dargestellt und mit dem Bezugszeichen "24" gekennzeichnet sind. - Im Betrieb, wenn also die genannten elektronischen Funktionseinheiten von der Batterie 6 mit elektrischem Strom versorgt werden, bewirkt die Heizung 12 im Verdampfer 10 eine Verdampfung der aus dem Liquidtank 16 entnommenen aromatischen Flüssigkeit 18. Allerdings wird dieser Vorgang in der dargestellten bekannten Ausführung erst bei Benutzung durch den Benutzer aktiviert. Nimmt der Benutzer über den Filter 20 einen Zug, entsteht im Gehäuse 4 ein Unterdruck, der vom Unterdrucksensor 8 erfasst wird. Der Unterdrucksensor 8 veranlasst dann einen in
Fig. 1 nicht dargestellten Schalter zu schließen, wodurch zwischen der Batterie 6 einerseits und insbesondere dem Verdampfer 10 und der Leuchtdiode 22 andererseits über die elektrischen Leitungen 24 eine elektrische Verbindung hergestellt wird. - In
Fig. 2 ist schematisch der Aufbau einer elektronischen Zigarette gemäß einem bevorzugten Ausführungsbeispiel der Erfindung dargestellt. Hiernach unterscheidet sich der Aufbau gegenüber der inFig. 1 gezeigten bekannten Ausführung dadurch, dass zur Bildung einer elektronischen Zigarette separate Segmente verwendet werden, die in den Figuren mit den Bezugszeichen "31" bis "36" gekennzeichnet sind. Jedes der Segmente 31 bis 36 weist jeweils eine der anhand vonFig. 1 beschriebenen Komponenten auf, die mindestens die Batterie 6, den Unterdrucksensor 8, den Verdampfer 10, die Heizung 12 und den Liquidtank 16 umfassen. Beispielsweise kann das Segment 36 die Batterie 6 ausFig. 1 enthalten. Da die einzelnen Segmenten 31 bis 36 jeweils mit einem über die Segmente 31 bis 36 zumindest teilweise geometrisch, insbesondere im Hinblick auf den Durchmesser, formgleichen, eigenen Gehäuse versehen sind, entfällt die Notwendigkeit, wie bei der inFig. 1 abgebildeten bekannten elektronischen Zigarette 2 ein übergreifendes gestuft rohrförmiges Gehäuse 4 mit einer Vielzahl von unterschiedlichen Aufnahmeschultern vorzusehen, in dem gemeinsam sämtliche Komponenten oder zumindest die zuvor erwähnten Komponenten aufwendig und kompliziert unterzubringen sind. Stattdessen werden zur Herstellung von elektronischen Zigaretten gemäß dem inFig. 2 gezeigten Ausführungsbeispiel der Erfindung die einzelnen Segmente in koaxial fluchtende Anordnung zu einem Stab, der inFig. 2b schematisch dargestellt ist und im Wesentlichen direkt zur Bildung einer elektronischen Zigarette verwendet werden kann, oder zu einem Strang zusammengesetzt, der inFig. 2c schematisch dargestellt ist und aus dem zur Bildung von elektronischen Zigaretten Stäbe geschnitten werden, von denen beispielhaft ein Stab inFig. 2d gezeigt ist. Vergleicht man die bekannte elektronische Zigarette 2 vonFig. 1 mit der aus Segmenten zusammengesetzten und somit segmentierten Ausführung vonFig. 2b , so ergibt sich hinsichtlich der Anordnung der Komponenten bei gleicher Orientierung, dass das inFig. 2b rechte Segment 34 eine Leuchtiode entsprechend der Leuchtiode 22 vonFig. 1 , das daneben liegende Segment 36 eine Batterie entsprechend der Batterie 6 vonFig. 1 , das nächste Segment 32 einen Unterdrucksensor entsprechend dem Unterdrucksensor 8 vonFig. 1 , das nächste Segment 31 einen Verdampfer mit Heizelement entsprechend dem Verdampfer 10 mit Heizelement 12 vonFig. 1 und das gemäßFig. 2b linke Segment 35 einen Vorratsspeicher entsprechend dem Liquidtank 16 vonFig. 1 aufweist. - Die Segmente 31 bis 36 sind zylindrisch ausgebildet und haben im Wesentlichen den gleichen Durchmesser, insbesondere Außendurchmesser, der sich bevorzugt an dem Durchmesser eines korrespondierenden Verbrennungsrauchproduktes orientiert. Da im vorliegenden Ausführungsbeispiel die Segmente 31 bis 36 primär für die Herstellung einer elektronischen Zigarette vorgesehen sind, entspricht deren Durchmesser dem Durchmesser von herkömmlichen Zigaretten. Wie
Fig. 2 ferner schematisch erkennen lässt, haben die Segmente 31 bis 36 im dargestellten Ausführungsbeispiel im Wesentlichen die gleiche axiale Länge, was für eine automatisierte Herstellung der elektronischen Zigarette von Vorteil ist. Allerdings ist es selbstverständlich auch denkbar, grundsätzlich Segmente mit unterschiedlichen axialen Längen einzusetzen, um vorteilhaft für ein bestimmtes Segment mit einer bestimmten Funktion einen größeren Raum als für ein anderes Segment realisieren zu können. Beispielhaft kann ein Segment, das die Batterie 6 oder den Liquidtank 16 vonFig. 1 aufnimmt, länger ausgebildet sein als ein Segment, das den Unterdrucksensor 8 vonFig. 1 enthält. WieFig. 2b desweiteren erkennen lässt, liegen die zylindrischen Segmente im zusammengesetzten Zustand mit ihren Stirnseiten aneinander. Es können auch Abstände zwischen den Segmenten vorgesehen sein, welche einen beschädigungsfreien Schnitt zwischen den Segmenten erlauben und ein Verarbeiten von zwei oder mehr einander nachgeordneten nicht schneidbaren Segmenten ermöglichen, beispielsweise einen umhüllten Stab aus ein zwei oder mehreren Batterien, zwischen welchen jeweils ein Abstand vorgesehen ist und welche eine gemeinsame Umhüllung aufweisen. - Obwohl in den Zeichnungen nicht dargestellt, sollten zweckmäßigerweise die zylindrischen Segmente 31 bis 36 an ihren Stirnseiten mit standardisierten Schnittstellen zur Herstellung mindestens einer fluiden Verbindung und/oder einer elektrischen Verbindung zwischen zwei benachbarten Segmenten versehen sein. Ebenfalls nicht dargestellt sind elektrische Leiter, mit denen die Segmente 31 bis 36 versehen sind. Vorzugsweise enden die elektrischen Leiter an ebenfalls nicht dargestellten elektrischen Kupplungsmitteln, die an den Stirnseiten der Segmente 31 bis 36 vorgesehen und für eine elektrische Verbindung mit entsprechenden elektrischen Kupplungsmitteln an der gegenüber liegenden Stirnseite eines benachbarten zylindrischen Segmentes ausgebildet sind. Für eine platzsparende Führung der elektrischen Leiter ist es desweiteren vorteilhaft auf der Mantelfläche bzw. Außenseite der Segmente 31 bis 36 elektrische Leiterbahnen anzuordnen. Schließlich können die Segmente 31 bis 36 auch mindestens einen sich über dessen gesamte axiale Länge erstreckenden Kanal enthalten, der beispielsweise als Kabelkanal oder auch für eine fluide Verbindung genutzt werden kann und in den Zeichnungen ebenfalls nicht dargestellt ist.
- In
Fig. 3 ist schematisch eine Vorrichtung zur Herstellung von elektronischen Zigaretten mit dem schematisch inFig. 2 dargestellten segmentierten Aufbau gemäß einer bevorzugten ersten Ausführung gezeigt. In dem dargestellten Ausführungsbeispiel weist die Vorrichtung vier Magazine 41 bis 44 auf, von denen jedes Magazin Segmente einer bestimmten Art enthält. So dient im dargestellten Ausführungsbeispiel gemäßFig. 3 das Magazin 41 zur Aufnahme von Segmenten 31, die beispielsweise einen Vorratsspeicher entsprechend dem Liquidtank 16 vonFig. 1 aufweisen, das Magazin 42 zur Aufnahme von Segmenten 32, die beispielsweise einen Verdampfer mit Heizelement entsprechend dem Verdampfer 10 mit Heizelement 12 vonFig. 1 aufweisen, das Magazin 43 zur Aufnahme von Segmenten 33, die beispielsweise einen Unterdrucksensor 8 entsprechend dem Unterdrucksensor 8 vonFig. 1 sowie desweiteren einen Schalter aufweisen, und das Magazin 44 zur Aufnahme von Segmenten 34, die beispielsweise eine Batterie entsprechend der Batterie 6 vonFig. 1 aufweisen. Die Segmente können bevorzugt von spezialisierten Komponentenherstellern vormontiert angeliefert werden, bevor sie dann ggf. nach einer Vor- bzw. Eingangsprüfung entsprechend vereinzelt und dem zugehörigen Magazin geführt werden. - Wie in
Fig. 3 durch Pfeile angedeutet, sind Zuführmittel 51 bis 54 vorgesehen, um die Segmente aus den Magazinen 41 bis 44 zu entnehmen und einer Ausrichteinrichtung 60 zuzuführen. Dabei ist ein Zuführmittel einem Magazin zugeordnet, also das Zuführmittel 51 dem Magazin 41, das Zuführmittel 52 dem Magazin 42, das Zuführmittel 53 dem Magazin 43 und das Zuführmittel 54 dem Magazin 44. Die Zuführmittel 51 bis 54 können beispielsweise ein Förderband, eine Förderschnecke und/oder einen Schacht aufweisen und/oder pneumatisch arbeiten und hierzu eine mit Saug- oder Druckluft zu beaufschlagende Transportröhre aufweisen. Sofern die Magazine 41 bis 44 nicht mit einem verschließbaren unteren Auslass versehen sind, durch die die Segmente unter Schwerkrafteinfluss ausgegeben werden können, ist es alternativ denkbar, die Zuführmittel 51 bis 54 mit Greif- bzw. Entnahmemitteln vorzusehen, um die Segmente 31 bis 34 aus den Magazinen 41 bis 44 zu entnehmen. - Die Ausrichteinrichtung 60 dient dazu, die von den Zuführmitteln 51 bis 54 erhaltenen Segmente 31 bis 34 im Wesentlichen koaxial fluchtend zueinander auszurichten und somit einen Stab 70 aus im Wesentlichen lose koaxial fluchtenden Segmenten 31 bis 34 zu bilden. Im dargestellten Ausführungsbeispiel ist die Ausrichteinrichtung 60 in vier in Förderrichtung gemäß Pfeil A hintereinander liegende Stationen 61 bis 64 unterteilt, von denen jeder Station ein Zuführmittel zugeordnet ist, also der Station 61 das Zuführmittel 51, der Station 62 das Zuführmittel 52, der Station 63 das Zuführmittel 53 und der Station 64 das Zuführmittel 54. Ferner sind die Ausrichtstationen 61 bis 64 so ausgebildet, dass sie die von den Zuführmitteln 51 bis 54 zugeführten Segmente 31 bis 34 der Reihe nach in Förderrichtung gemäß Pfeil A in koaxial fluchtende Ausrichtung zueinander bringen. Dabei übernimmt die erste Ausrichtstation 61, die, bezogen auf die Förderrichtung gemäß Pfeil A am weitesten stromaufwärts liegt, ein Segment 31 vom Zuführmittel 51 und übergibt dieses dann an die stromabwärts nächstgelegene zweite Ausrichtstation 62 ab, die im Wesentlichen gleichzeitig ein zweites Segment 32 vom zweiten Zuführmittel 52 erhält und dieses in koaxial fluchtende Ausrichtung zum ersten Segment 31 bringt. Die aus den ersten und zweiten Segmenten 31, 32 gebildete Anordnung wird dann an die stromabwärts nächstgelegene dritte Ausrichtstation 63 übergeben, die ein vom dritten Zuführmittel 53 im Wesentlichen zeitgleich erhaltenes drittes Segment 33 koaxial an das zweite Segment 32 anordnet. Die so gebildete Anordnung aus ersten bis dritten Segmenten 31 bis 33 wird dann an die stromabwärts benachbarte vierte Ausrichtstation 64 übergeben, die im Wesentlichen gleichzeitig vom vierten Zuführmittel 54 ein viertes Segment 34 erhält und dieses koaxial fluchtend an das dritte Segment 33 anordnet. Da im dargestellten Ausführungsbeispiel die Ausrichteinrichtung 60 nur vier Ausrichtstationen 61 bis 64 aufweist, ist in der vierten Ausrichtstation 64 der Aufbau einer Anordnung aus koaxial fluchtend zueinander ausgerichteten ersten bis vierten Segmenten 31 bis 34 beendet, wobei mit einer solchen Anordnung ein Stab 70 aus koaxial fluchtend zueinander angeordneten ersten bis vierten Segmenten 31 bis 34 gebildet wird. Der zuvor beschriebene schritt- bzw. stufenweise Aufbau des aus den Segmenten 31 bis 34 zusammengesetzten Stabes 70, welcher in
Fig. 3 zusätzlich schematisch dargestellt ist, wird von einer in den Figuren nicht gezeigten Steuereinrichtung organisiert, die den Betrieb der Zuführmittel 51 bis 54 und der Arbeitstationen 61 bis 64 entsprechend steuert. In einer bevorzugten Ausgestaltung werden die Segmente 31 bis 34 oder ein Teil der Segmente 31 bis 34 schnittfrei in den Stationen 61 bis 64 oder in einem Teil der Stationen 61 bis 64 gehandhabt. - An dieser Stelle sei noch der guten Vollständigkeit halber erwähnt, dass anstelle der Verwendung von Magazinen 41 bis 44 die unterschiedlichen Segmente der Reihe nach auch einzeln zugeführt werden können, was durch den gestrichelten Pfeil mit dem Bezugszeichen "55" angedeutet ist.
- In der Vorrichtung gemäß
Fig. 3 erfolgt der Aufbau des Stabes 70 aus den Segmenten 31 bis 34 quer zur Förderrichtung gemäß Pfeil A, so dass mithilfe eines Fördermittels 66 der in der Ausrichteinrichtung 60 gebildete Stab 70 aus koaxial lose fluchtend aneinander angeordneten Segmenten 31 bis 34 quer zu seiner Längserstreckung aus der Ausrichteinrichtung 60 abgegeben wird. Das Fördermittel 66 kann bevorzugt als Muldentrommel ausgebildet sein, die an ihrer Mantelfläche mit über den Umfang angeordneten nutenartigen Mulden versehen ist, welche sich in Bezug auf die Muldentrommel in axialer Richtung erstrecken und zur Aufnahme mindestens eines Stabes 70 aus den koaxial fluchtenden Segmenten 31 bis 34 ausgebildet sind. Bevorzugt sind sämtliche Ausrichtstationen 61 bis 64 mit derartigen Muldentrommeln versehen, um den nacheinander aufzubauenden Stab aus koaxial fluchtenden Segmenten quer zu dessen axialer Längsrichtung innerhalb der Ausrichteinrichtung 60 von der einen Ausrichtstation zur nächsten Ausrichtstation zu transportieren. - Wie
Fig. 3 desweiteren schematisch erkennen lässt, ist dort der Aufbau eines Stabes 70 gezeigt, der aus unterschiedlichen Segmenten 31 bis 34 zusammengesetzt ist. Es ist aber auch grundsätzlich denkbar, die bereits erwähnte, jedoch in den Zeichnungen nicht dargestellte Steuereinrichtung so zu programmieren, dass nacheinander zwei gleichartige Segmente aus den Magazinen 41 bis 44 entnommen werden, so dass der von der Ausrichteinrichtung 60 zu bildende Stab 70 neben unterschiedlichen Segmenten auch eine Gruppe von zwei nebeneinander liegenden gleichartigen Segmenten aufweist. Mit einer solchen Maßnahme ist es möglich, mindestens eine der Komponenten in einer größeren oder leistungsstärkeren Ausführung vorzusehen, beispielsweise wenn ein Vorratsspeicher mit einer größeren Kapazität gewünscht wird, so dass in einem solchen Fall zwei gleichartige Segmente eingesetzt werden, die jeweils einen Vorratsspeicher enthalten, und bei Zusammenlegung dieser beiden gleichartigen Segmente die Vorratsspeicher miteinander gekoppelt werden und somit einen gemeinsamen größeren Vorratsspeicher bilden. Grundsätzlich können auch mehrere Gruppen von jeweils mindestens zwei gleichartigen Segmenten gebildet werden. - Bei Abgabe aus der Ausrichteinrichtung 60 bildet der Stab 70 eine Anordnung aus lose zusammengesetzten Segmenten 31 bis 34. Um die Segmente 31 bis 34 des Stabes 70 zusammenzufügen und somit miteinander zu einer im Wesentlichen festen Einheit zu verbinden, ist eine Zusammenfügungseinrichtung 80 vorgesehen, die, in Förderrichtung gemäß Pfeil A betrachtet, stromabwärts von der Ausrichteinrichtung 60 angeordnet ist, wie
Fig. 3 schematisch erkennen lässt. Somit wird mithilfe des Fördermittels 66 der in der Ausrichteinrichtung 60 gebildete Stab aus koaxial noch lose fluchtend aneinander angeordneten Segmenten 31 bis 34 quer zu seiner Längserstreckung von der Ausrichteinrichtung 60 an die Zusammenfügungseinrichtung 80 übergeben. - In der in
Fig. 3 dargestellten Ausführung ist die Zusammenfügungseinrichtung 80 als Umhüllungseinrichtung ausgebildet, die über die gesamte Länge des Stabes 70 dessen Segmente 31 bis 34 gemeinsam mit einer einzigen Umhüllung versieht, die von einer flexiblen Umhüllungslage gebildet wird. - Hierzu weist die Zusammenfügungseinrichtung 80 nicht dargestellte Vorratsmittel zur Aufnahme mindestens einer Bobine 82 auf, auf welcher ein Umhüllungsstreifen 84 aufgewickelt ist. Von dieser Bobine 82 wird der Umhüllungsstreifen 84 abgezogen und über Führungsmittel 85 zu Umhüllungsmitteln 86 transportiert. Wie
Fig. 3 ferner schematisch erkennen lässt, sind die Führungsmittel 85 und die Umhüllungsmittel 86 ebenfalls Bestandteil der Zusammenfügungseinrichtung 80. In der inFig. 3 dargestellten Ausführung sind die Umhüllungsmittel 86 ausgebildet, den Umhüllungsstreifen 84 dem Stab 70 aus den koaxial lose fluchtenden Segmenten 31 bis 34 in einer Richtung etwa quer zu dessen axialer Längserstreckung zuzuführen und durch queraxiale Umrollung um den Stab 70 zu wickeln. Eine solche queraxiale Umhüllung wird bei der inFig. 3 gezeigten Ausführung vorteilhaft eingesetzt, weil der Stab 70 quer zu seiner axialen Längserstreckung in Förderrichtung gemäß Pfeil A bewegt wird und der Umhüllungsstreifen 84 in einem im Wesentlichen ausgebreiteten Zustand verbleiben kann. Hierzu können die Umhüllungsmittel 86 Rollen oder Walzen aufweisen, die in Umfangsrichtung um den Stab 70 herum bewegbar gelagert und ausgebildet sind, den Umhüllungsstreifen 84 auf den Stab 70 aufzubringen. - Alternativ oder zusätzlich können die Umhüllungsmittel 86 Rotationsmittel zum Drehen des Stabes oder Stranges um dessen axiale Längsachse aufweisen, sodass auf diese Weise der Stab 70 in den zugeführten Umhüllungsstreifen 84 eingewickelt wird. Zur Fixierung des auf den Stab 70 aufgebrachten Umhüllungsstreifens 84 sind in den Figuren nicht dargestellte Beleimungsmittel vorgesehen, die die beiden einander gegenüberliegenden Längsseitenränder miteinander verkleben, wobei diese Beleimungsmittel auch Bestandteil der Umhüllungsmittel 86 sein können. Schließlich weist die Zusammenfügungseinrichtung 80 noch eine in den Figuren im Einzelnen nicht dargestellte Trenneinrichtung auf, um den Umhüllungsstreifen 84 nach erfolgter Umhüllung des Stabes 70 abzuschneiden oder bereits zuvor auf eine entsprechende Länge zu schneiden, wobei eine solche Trenneinrichtung beispielsweise Bestandteil der Führungsmittel 85 oder der Umhüllungsmittel 86 sein kann.
- Als Ergebnis entsteht nun ein Stab 70, der aus koaxial fluchtend angeordneten Segmenten 31 bis 34 zusammengesetzt und über seine gesamte axiale Länge mit einem Umhüllungsstreifen 84 umwickelt ist, der somit die Funktion einer Verbindungsstruktur erfüllt, um zur Bildung einer elektronischen Zigarette die Segmente 31 bis 34 des Stabes 70 miteinander zu verbinden. Ein solcher mit einem Umhüllungsstreifen 84 versehener Stab 70 ist auch schematisch in
Fig. 2b , wenn auch dort mit einer anderen Zusammensetzung von Segmenten in einer anderen Reihenfolge, abgebildet. Als Endprodukt entsteht demnach eine elektronische Zigarette, die aus einzelnen Segmenten 31 ff. zusammengesetzt und mit einem Umhüllungsstreifen 84 versehen ist, sodass eine derart hergestellte elektronische Zigarette hinsichtlich ihrer Optik und Haptik einer herkömmlichen Zigarette ziemlich nahekommt. Nicht zuletzt deshalb ist es vorteilhaft, als Umhüllungsstreifen 84 einen Papierstreifen zu verwenden, wie er bereits auch zur Herstellung von herkömmlichen Zigaretten zum Einsatz kommt. - Die Verwendung eines Umhüllungsstreifens 84 als Verbindungsstruktur erlaubt des Weiteren beispielsweise auch die Bildung von Löchern oder Perforationen an bestimmten Stellen, um den Zugwiderstand ähnlich wie bei einer herkömmlichen Zigarette gezielt beeinflussen zu können. Hierzu kann dann der Zusammenfügungseinrichtung 80 eine entsprechende Perforationseinrichtung nachgeschaltet sein, die in den Figuren jedoch nicht dargestellt ist.
- Ebenfalls ist es denkbar, den auf den Stab 70 aufgebrachten Umhüllungsstreifen 84 zu prägen oder zu bedrucken, wozu ebenfalls stromabwärts von der Zusammenfügungseinrichtung 80 eine entsprechende Präge- oder Druckeinrichtung vorzusehen ist, welche ebenfalls in den Figuren nicht dargestellt ist.
- Schließlich ist es auch denkbar, der Zusammenfügungseinrichtung 80 nachgeschaltet eine in den Figuren nicht dargestellte Prüfeinrichtung zu verwenden, die ausgebildet ist, zur Überprüfung der Funktionsfähigkeit der zur Bildung jeweils einer elektronischen Zigarette vorgesehenen Stäbe 70 mit Unterdruck zu beaufschlagen. Hierzu kann beispielsweise eine als Muldentrommel ausgebildete Prüftrommel verwendet werden.
- Der zuvor erfolgten Beschreibung sowie
Fig. 3 lässt sich entnehmen, dass zumindest in der Ausrichteinrichtung 60 und der Zusammenfügungseinrichtung 80 die aus den Segmenten 31 bis 34 aufzubauenden und zu verarbeitenden Stäbe 70 in einer Förderrichtung gemäß Pfeil A quer zu deren axialer Längserstreckung bewegt werden. Aufgrund dieses queraxialen Transportes eignet sich die inFig. 3 dargestellte Vorrichtung insbesondere für einen Trommelprozess. -
Fig. 4 zeigt schematisch eine Vorrichtung zur Herstellung von elektronischen Zigaretten mit dem schematisch inFig. 2 dargestellten segmentierten Aufbau gemäß einer bevorzugten zweiten Ausführung, die sich von der ersten Ausführung gemäßFig. 3 im Wesentlichen dadurch unterscheidet, dass aus einer Mehrzahl von von der Ausrichteinrichtung 60 abgegebenen Stäben 70 aus koaxial lose fluchtenden Segmenten 31 bis 34 ein längerer Strang 74 gebildet wird, der die Form eines annähernd endlosen Stranges annimmt und im Strangverfahren weiterverarbeitet wird, und dass die Umhüllung mit dem Umhüllungsstreifen 84 nicht wie bei der Ausführung vonFig. 3 queraxial, sondern längsaxial erfolgt. Zur Vermeidung von Wiederholungen wird von einer detaillierten Beschreibung derjenigen Bestandteile und Elemente abgesehen, die in der Ausführung vonFig. 4 in im Wesentlichen identischer Weise wie in der Ausführung vonFig. 3 realisiert und deshalb auch mit den gleichen Bezugszeichen gekennzeichnet sind. - Wie
Fig. 4 schematisch erkennen lässt, ist der Ausrichteinrichtung 60 stromabwärts nachgeschaltet eine Fördereinrichtung 90, die die Bewegungsrichtung der von der Ausrichteinrichtung 60 ausgegebenen Stäbe 70 von einer Richtung quer zu deren axialer Längserstreckung gemäß Pfeil A in eine Richtung entsprechend deren axialer Längserstreckung gemäß Pfeil B etwa um 90° ändert, ohne dass allerdings die räumliche Ausrichtung der Stäbe 70 eine Änderung erfährt. Gleichzeitig übernimmt im dargestellten Ausführungsbeispiel die Fördereinrichtung 90 die Bildung des Stranges 74, indem sie einer Mehrzahl von Stäben 70 der Reihe nach aneinanderfügt. - Alternativ ist es aber auch denkbar, die Ausrichteinrichtung 60 so auszubilden, dass dort die Segmente 31 bis 34 bereits im Strangverfahren in koaxial lose fluchtender Anordnung zu Stäben 70 zusammengesetzt und die Stäbe 70 in Richtung ihrer längsaxialen Erstreckung aus der Ausrichteinrichtung 60 ausgegeben werden, sodass die Förderrichtung gemäß Pfeil A der Richtung der axialen Längserstreckung der Stäbe 70 entspricht. Im Falle einer solchen Modifikation der Ausführung von
Fig. 4 findet in der der Ausrichteinrichtung 60 stromabwärts nachgeschalteten Fördereinrichtung 90 eine Änderung der Bewegungsrichtung der Stäbe 70 unter gleichzeitiger Änderung von deren räumlicher Orientierung um etwa 90° statt. - Der so gebildete Strang 74 durchläuft anschließend die Zusammenfügungseinrichtung 80, die zwar ebenfalls wie die Zusammenfügungseinrichtung 80 von
Fig. 3 zur Aufnahme einer Bobine 82 ausgebildet ist, von der ein Umhüllungsstreifen 84 abgezogen wird, sich jedoch von der Zusammenfügungseinrichtung 80 vonFig. 3 dadurch unterscheidet, dass der Umhüllungsstreifen 84 in einem längsaxialen Umhüllungsvorgang auf den Strang 74 aufgebracht wird; denn eine längsaxiale Umhüllung lässt sich vorteilhaft bei einem Strangverfahren realisieren. Hierzu weist die Zusammenfügungseinrichtung 80 vonFig. 4 als Umhüllungsmittel eine Form 88, durch die der Strang 74 in längsaxialer Richtung gemäß Pfeil B geführt wird, sowie inFig. 4 nicht näher dargestellte Fördermittel auf, die ausgebildet sind, den Umhüllungsstreifen 84 in dessen Längsrichtung zur Form 88 zu befördern und anschließend zusammen mit dem Strang 74 in Richtung des Pfeils B durch die Form 88 zu führen und dabei seine Bewegungsgeschwindigkeit mit der des Stranges 74 im Wesentlichen zu synchronisieren. Die Form 88 ist so ausgebildet, dass sie eine Überführung des Umhüllungsstreifens 84 während seiner Bewegung durch die Form 88 von einem im Wesentlichen ausgebreiteten Zustand in einen den Strang 74 umgebenden Zustand zu bewirken. Hierzu enthält die Form 88 bevorzugt einen in den Figuren nicht dargestellten Hohlraum, durch den der Strang 74 hindurchgeführt wird, wobei der Hohlraum einen Auslass mit einem an den Querschnitt des Stranges 74 mit darauf angeordnetem Umhüllungsstreifen 84 etwa angepassten Querschnitt, einen Einlass mit einem gegenüber dem Auslass größeren Querschnitt und eine sich vom Einlass zum Auslass, vorzugsweise etwa konisch, verjüngende Form aufweist. Somit kann die Form 88 etwa in ähnlicher Weise wie das aus den Maschinen zur Herstellung herkömmlicher Verbrennungsrauchprodukte bekannte Format gebildet sein. - Wie
Fig. 4 des Weiteren schematisch erkennen lässt, ist stromabwärts von der Form 88 ein Trennmesser 92 vorgesehen, um den mit dem Umhüllungsstreifen 84 umhüllten Strang 74, wie er beispielsweise schematisch auch inFig. 2c , wenn auch mit einer anderen Zusammensetzung von Segmenten in einer anderen Reihenfolge, abgebildet ist, in diskrete Stäbe 75 mit einer zur Bildung von elektronischen Zigaretten geeigneten Gebrauchslänge zu zerteilen, von denen ebenfalls beispielhaft inFig. 2d ein solcher geschnittener Stab 75 schematisch abgebildet ist. - Insbesondere für den zuvor angesprochenen optionalen Fall, dass die Ausrichteinrichtung 60 für eine Verarbeitung der Segmente 31 bis 34 im Strangverfahren ausgebildet ist, ist es grundsätzlich auch denkbar, alternativ zu der Darstellung von
Fig. 4 die Fördereinrichtung 90 derart zu modifizieren, dass eine Bewegungsrichtungsänderung der Stäbe 75 nicht stattfindet, sondern die Funktion der Fördereinrichtung 90 im Wesentlichen auf die Bildung des Stranges 74 reduziert ist. Im Falle einer solchen Modifikation ist die Anordnung der Zusammenfügungseinrichtung 80 in der Ansicht vonFig. 4 um 90° nach links ,geklappt', so dass die Zusammenfügungseinrichtung 80 im Wesentlichen in der von der Ausrichteinrichtung 60 definierten Transportebene liegt und sich somit in Richtung der Förderrichtung gemäß Pfeil A erstreckt. Dabei ist es vorteilhaft, den Transportpfad seitlich mit nur einem geringen Versatz oder versatzfrei oder fluchtend zwischen der Zusammenfügungseinrichtung 80 und der Ausrichteinrichtung 60 zu gestalten und/oder einen horizontalen Versatz und/oder einen horizontalen fluchtenden Verlauf vorzusehen. - Je nach Bedarf im Hinblick auf die Weiterverarbeitung können die so hergestellten diskreten Stäbe 75 in Förderrichtung in längsaxialer Orientierung oder, wie
Fig. 4 schematisch erkennen lässt, quer zu ihrer axialen Längserstreckung ausgegeben werden. Für den zuletzt genannten Fall sind geeignete Transportmittel vorzusehen, die im Wesentlichen ohne Änderung der Transportrichtung die Stäbe 75 einer Drehung um 90° unterziehen, sodass die Stäbe 75 nebeneinanderliegend in einer Förderrichtung quer zu ihrer längsaxialen Erstreckung weitertransportiert werden, wie inFig. 4 schematisch gezeigt ist, wobei die besagten Transportmittel durch den Pfeil 94 angedeutet sind. - In
Fig. 5 ist eine dritte Ausführung einer Vorrichtung zur Herstellung von elektronischen Zigaretten mit dem schematisch inFig. 2 dargestellten segmentierten Aufbau abgebildet. Diese Ausführung hat gewisse Ähnlichkeiten mit der zweiten Ausführung gemäßFig. 4 , so dass zur Vermeidung von Wiederholungen von einer detaillierten Beschreibung derjenigen Bestandteile und Elemente abgesehen wird, die in im Wesentlichen gleicher oder ähnlicher Weise wie in der Ausführung vonFig. 4 realisiert und deshalb auch mit den gleichen Bezugszeichen gekennzeichnet sind. - Bei einer Ausführung gemäß
Fig. 5 werden die Segmente 31 bis 34 aus jeweiligen Magazinen 41 bis 44 entnommen, auf einen umlaufenden Förderer 68 schrittweise abgelegt und dabei längsaxial ausgerichtet und aneinander gereiht, wie insbesondere dieFiguren 5a und 5b erkennen lassen. Für die Ablage der Segmente auf dem Förderer 68 sind sog. Übergaberäder 67 vorgesehen, die Bestandteile der Ausrichtstationen 61 bis 64 sind und ausgebildet sind, schritt- bzw. stufenweise einen aus den Segmenten 31 bis 34 zusammengesetzten Stab 70 zu bilden, wie inFig. 5b schematisch abgebildet ist. - Wie
Fig. 5a ferner erkennen lässt, weisen die Zuführmittel 51 bis 54 jeweils eine Transportwalze und mehrere nebeneinander liegende kreisförmige Messer auf, die benachbart zum Umfang der jeweiligen Transportwalze angeordnet sind, wobei die Transportwalzen und die Einheiten aus mehreren nebeneinander liegenden kreisförmigen Messern jedoch inFig. 5a nicht mit Bezugszeichen bezeichnet sind. Der erwähnten Einheit der Messer kommt die Aufgabe zu, die Segmente 31 bis 34 entsprechend zu schneiden, die im dargestellten Ausführungsbeispiel im angelieferten Zustand ein entsprechendes Mehrfaches der Länge eines einzelnen Segmentes aufweisen, was ein gleichzeitiges Bereitstellen einer Vielzahl von Segmenten einer Art erlaubt. Hierzu sollte der Abstand zwischen jeweils zwei benachbarten Segmenten 0,5 mm bis 5 mm, bevorzugt 1,5 mm bis 3 mm, betragen, um einen beschädigungsfreien Trennschnitt zwischen diesen jeweils beiden benachbarten Segmenten zu ermöglichen. Es ist vorteilhaft, Segmente 31 bis 34 mit einfacher Länge wie bei der Vorrichtung vonFig. 4 zu verarbeiten, so dass in diesem Fall die erwähnten Messer entfallen und schwierige Schneidfunktionen in diesem Teil der Vorrichtung vermieden werden können. - Die in
Fig. 5c dargestellte Zusammenfügungseinrichtung 80 weist drei miteinander in Eingriff stehende Walzen 81, insbesondere mit in Reihenfolge ihrer Anordnung alternierender Drehrichtung, auf. Eine oder mehrere der Walzen tragen auf ihrer Mantelfläche in Umfangsrichtung äquidistant angeordnete Mitnehmer 81a. Eine oder mehrere dieser Walzen 81 sind mit Unterdruck zum Halten der Stäbe 70 beaufschlagbar ausgebildet. Bei dieser Ausführung kann vorteilhaft eine lineare Aufstellung realisiert werden, bei welcher die Segmente 31 bis 34 nach ihrer Ablage auf dem Förderer 68 und die aus den Segmenten 31 bis 34 hergestellten Stäbe 70 mit ihrer jeweiligen Längsachse einem sich linear erstreckenden Pfad in Richtung des Pfeils A folgen. Die Segmente 31 bis 34 und die Stäbe 70 sind dabei mit ihrer jeweiligen Längsachse gleich orientiert. Eine oder mehrere der Walzen 81 können, insbesondere umfangsseitig benachbart zu der jeweiligen Mantelfläche und den Mitnehmern 81a, mit einer koaxial angeordneten, insbesondere bogenartig ausgeformten, Abdeckung versehen sein, welche die Stäbe 70 an einem Abfallen von der Walze 81 hindern. Hierdurch wird ein zuverlässiger Transport auch in dem Fall möglich, dass kein oder ein geringes Vakuum zum Halten der Stäbe 70 an den Aufnahme einer Walze 81 anliegt und/oder dass ein Segment ein erhöhtes Eigengewicht aufweist, insbesondere eine schwere Funktionseinheit oder eine Batterie zu transportieren ist. - In
Fig. 6 ist eine vierte Ausführung einer Vorrichtung zur Herstellung von elektronischen Zigaretten mit dem schematisch inFig. 2 dargestellten segmentierten Aufbau abgebildet. Diese Ausführung unterscheidet sich von den beiden zuvor beschriebenen Ausführungen dadurch, dass zwei verschiedene bereits aus mehreren Segmenten zusammengesetzte und mit einem Umhüllungsstreifen 84 versehene und insoweit vorkonfektionierte Stäbe 70 und 71, wie sie beispielhaft auch inFig. 2e , wenn auch mit einer anderen Zusammensetzung von Segmenten in einer anderen Reihenfolge, schematisch abgebildet sind, zu einem gemeinsamen (Doppel-)Stab 72 zu verbinden, wie er ebenfalls beispielhaft inFig. 2f schematisch abgebildet ist. Somit ist die inFig. 6 dargestellte Vorrichtung mindestens zwei Vorrichtungen gemäß der ersten Ausführung vonFig. 3 und/oder gemäß der zweiten Ausführung vonFig. 4 nachgeschaltet. Die Vorrichtung vonFig. 6 weist eine Trenn- und Spreizstation 96 auf, in der die ersten Stäbe 70 mittig geteilt und auf Abstand voneinander gebracht werden. Demnach werden aus den ersten Stäben 70 jeweils zwei voneinander beabstandete erste Teilstäbe gebildet, die im unteren Teil vonFig. 6 mit den Bezugszeichen "70a" und "70b" gezeichnet sind. Diese Station 96 ähnelt daher hinsichtlich ihrer Funktion einer Spreiztrommel in Filteransetzmaschinen zur Herstellung herkömmlicher Filterzigaretten. Ferner weist die Vorrichtung vonFig. 6 eine Ausrichtstation 98 auf, die zwischen zwei voneinander beabstandete erste Teilstäbe 70a, 70b einen zweiten Stab 71 anordnet, sodass nun ein gemeinsamer (Doppel-)Stab 72 in Form einer Anordnung aus einem Stab 71 mit beidseitig koaxial fluchtend und lose anliegenden Teilstäbe 70a, 70b entsteht. Somit arbeitet die Ausrichtstation 98 ähnlich wie die zuvor beschriebene Ausrichteinrichtung 60. - Der Ausrichtstation 98 nachgeschaltet ist eine Zusammenfügungsstation 100, die ähnlich wie die Zusammenfügungseinrichtung 80 von
Fig. 3 aufgebaut ist. Demnach weist auch die Zusammenfügungsstation 100 nicht dargestellte Vorratsmittel zur Aufnahme mindestens einer Bobine 102, von der ein Umhüllungsstreifen 104 abgezogen wird, der bevorzugt aus Papier besteht, Führungsmittel 105 zum Transport des Umhüllungsstreifens 104 und Umhüllungsmittel 106 sowie eine im Einzelnen nicht dargestellte Trenneinrichtung auf, die den Umhüllungsstreifen 104 auf eine gewünschte Länge abschneidet und bevorzugt Bestandteil der Führungsmittel 105 oder der Umhüllungsmittel 106 sein kann. Ähnlich wie die Zusammenfügungseinrichtung 80 vonFig. 3 ist auch die Zusammenfügungsstation 100 vonFig. 6 ausgebildet, durch queraxiale Umrollung den Umhüllungsstreifen 104 um den Stab 72 zu wickeln. Somit entsteht ein in sich verbundener (Doppel-)Stab 72, in dem die beiden ersten Teilstäbe 70a, 70b und der dazwischen liegende zweite Stab 71 gemeinsam durch den zumindest teilweise überdeckenden Umhüllungsstreifen 104 zusammengehalten sind. Stromabwärts von der Zusammenfügungsstation 100 weist die Vorrichtung vonFig. 6 eine Trenneinrichtung 110 auf, um den gemeinsamen (Doppel-)Stab 72 wiederum in zwei diskrete Einzelstäbe 73 zu zerteilen, die dann nach Ausgabe aus dieser Vorrichtung unmittelbar zur Bildung einer elektronischen Zigarette verwendet werden können. - In der in
Fig. 6 dargestellten Vorrichtung findet der Transport der Stäbe in Richtung des Pfeils A quer zu deren Längserstreckung statt. Somit eignet sich die dargestellte Vorrichtung insbesondere für einen Trommelprozess. Alternativ ist es aber auch denkbar, die inFig. 5 dargestellte Vorrichtung derart zu modifizieren, dass sie im Strangverfahren arbeitet und insbesondere die Zusammenfügungsstation 100 eine längsaxiale Umhüllung ähnlich wie die inFig. 4 gezeigte Zusammenfügungsvorrichtung 80 durchführt. - Ergänzend sei in diesem Zusammenhang auch noch auf
Fig. 2f verwiesen, in der ebenfalls beispielhaft ein (Doppel-)Stab 72 schematisch abgebildet ist, der jedoch aus zwei ganzen vorkonfektionierten, jeweils mit einer Umhüllung versehenen ersten und zweiten Stäben 70 und 71 zusammengesetzt und zumindest abschnittsweise mit dem gemeinsamen Umhüllungsstreifen 104 umhüllt ist. Dabei unterscheiden sich die beiden vorkonfektionierten Stäbe 70 und 71 von den inFig. 6 beispielhaft abgebildeten ersten und zweiten Stäben 70 und 71 nicht nur dadurch, dass eine Unterteilung in Teilstäbe vor Bildung des gemeinsamen Stabes 72 nicht stattfindet, sondern auch durch eine andere Zusammensetzung von Segmenten in einer anderen Reihenfolge sowie desweiteren dadurch, dass der zweite Stab 71 zwischen zwei Segmenten einen Zwischenraum 78 aufweist, der nicht nur durch die angrenzenden Stirnseiten der beiden benachbarten Segmente, sondern auch durch den Umhüllungsstreifen 84 verschlossen wird. Dieser Zwischenraum 78 kann beispielsweise als Kammer zur Aufnahme von Additiven 79 wie beispielsweise Charcoal genutzt werden, wieFig. 2g schematisch erkennen lässt. Durch den Zwischenraum 78 wird ein Abstand zwischen zwei benachbarten Segmenten gebildet, was einen beschädigungsfreien Trennschnitt zwischen diesen beiden benachbarten Segmenten erlaubt, so dass der Zwischenraum 78 vorteilhaft auch für einen derartigen Trennschnitt genutzt werden kann. - In
Fig. 7 ist schematisch der Aufbau einer elektronischen Zigarette gemäß einem bevorzugten zweiten Ausführungsbeispiel der Erfindung dargestellt, das sich von dem ersten Ausführungsbeispiel gemäßFig. 2 dadurch unterscheidet, dass anstelle eines Umhüllungsstreifens 84 zur Verbindung der Segmente 31 bis 36 für die Bildung eines gemeinsamen Stabes 70 bzw. 75 oder Stranges 74 ein Stecksystem verwendet wird, das von einem an der einen Stirnseite der Segmente angeordneten männlichen Kupplungselement 37a und einem an der anderen Stirnseite der Segmente angeordneten komplementären weiblichen Kupplungselement 37b gebildet wird. Im dargestellten Ausführungsbeispiel sind die männlichen Kupplungselemente 37 als zylindrische Zapfen ausgebildet, deren Außendurchmesser kleiner als der Außendurchmesser der zylindrischen Segmente ist. Durch die komplementäre Formgebung, welche inFig. 7 nur schematisch angedeutet ist, lässt sich ein wirksamer Eingriff der jeweiligen komplementären Kupplungselemente 37a, 37b miteinander erzielen. Dementsprechend sind im dargestellten Ausführungsbeispiel die weiblichen Kupplungselemente 37b als zylindrische Sacklöcher ausgebildet, deren Innendurchmesser etwa dem Außendurchmesser der männlichen Kupplungselemente 37a entspricht und somit ebenfalls kleiner als der Außendurchmesser der Segmente ist. Alternativ oder zusätzlich ist es aber auch denkbar, Klebemittel vorzusehen und somit eine Verbindung der Segmente miteinander durch Verkleben zu bewirken. - Zur Vermeidung von Wiederholungen wird von einer detaillierten Beschreibung der übrigen Eigenschaften und Funktionen der Segmente 31 bis 36 abgesehen, die im Ausführungsbeispiel von
Fig. 7 in im Wesentlichen gleicher oder ähnlicher Weise wie im Ausführungsbeispiel vonFig. 2 vorhanden sind, und deshalb auf die entsprechende Beschreibung vonFig. 2 verwiesen. - In
Fig. 8 ist an eine Vorrichtung zur Herstellung von elektronischen Zigaretten unter Verwendung der inFig. 7 gezeigten Segmente gemäß einer bevorzugten fünften Ausführung dargestellt, die sich insbesondere von der zweiten Ausführung gemäßFig. 4 im Wesentlichen dadurch unterscheidet, dass anstelle der eine Umhüllung bewirkenden Zusammenfügungseinrichtung 80 und der vorgeschalteten Fördereinrichtung 90 eine Zusammenfügungseinrichtung 130 vorgesehen ist, die einen Anschlag 132 aufweist, der an einer Halterung 134 ausgebildet ist. Um die komplementären Kupplungselemente 37a, 37b (vgl. hierzuFig. 7a ) in gegenseitigen Steckeingriff zur Bildung eines im Wesentlichen in sich festen Stabes 70 zu bringen, wird der Stab 70 mit dem bis dahin noch lose an-einander gereihten Segmenten 31 bis 34 gegen den Anschlag 132 geschoben. Hierzu sind in den Zeichnungen nicht dargestellte Fördermittel vorgesehen, die beispielsweise Greifmittel aufweisen können und bevorzugt ausgebildet sind, mindestens ein Segment, insbesondere das in Bezug auf die Förderrichtung gemäß Pfeil A stromaufwärts gelegene oder nachlaufende letzte Segment eines Stabes 70 in Richtung auf den Anschlag 132 zu beaufschlagen. Während dieses gegenseitigen Steckvorganges werden die Segmente 31 bis 34 entlang einer Führungsfläche 136 bewegt, die im dargestellten Ausführungsbeispiel an der Halterung 134 ausgebildet ist. - Nach Abschluss des zuvor beschriebenen Zusammenfügungsvorganges wird in der in
Fig. 8 dargestellten Ausführung die Halterung 134 der Zusammenfügungseinrichtung 130 um 90° verschwenkt, wodurch der jeweilige nunmehr in sich verbundene Stab 70 eine Änderung seiner räumlichen Orientierung um 90° erfährt, bevor er dann von der Zusammenfügungseinrichtung 130 abgegeben wird. Um diesen Ausgabevorgang nicht zu stören, sollte der Anschlag 132 so ausgebildet sein, dass er in eine Ruhestellung verbringbar ist, was aber inFig. 8 nicht dargestellt ist. - Im Übrigen ist der Aufbau der Vorrichtung gemäß
Fig. 8 mit dem Aufbau der Vorrichtung vonFig. 4 vergleichbar, so dass zur Vermeidung von Wiederholungen von einer detaillierten Beschreibung derjenigen weiteren Bestandteile und Elemente abgesehen wird, die in im Wesentlichen gleicher oder ähnlicher Weise wie in der Ausführung vonFig. 4 realisiert und deshalb auch mit den gleichen Bezugszeichen gekennzeichnet sind. Ergänzend sei hier noch angemerkt, dass sich die Reihenfolge der schematisch inFig. 8 gezeigten Segmente 31 bis 34 geringfügig von der Reihenfolge der schematisch in denFiguren 3 und4 gezeigten Segmente 31 bis 34 unterscheidet, was jedoch hinsichtlich des grundlegenden Verständnisses für die Funktionsweise der Vorrichtung ohne Relevanz ist. - In
Fig. 8a ist eine Modifikation der Vorrichtung vonFig. 8 in dem der Zusammenfügungseinrichtung 130 stromabwärts gelegenen Abschnitt abgebildet. Diese Modifikation zeichnet sich dadurch aus, dass die von der Zusammenfügungseinrichtung 130 im Wesentlichen zu einer festen Einheit in sich verbundenen Stäbe 70 wiederum zu einem Strang 74 zusammengesetzt werden. Somit kommt die Modifikation gemäßFig. 8a sogar der Ausführung vonFig. 4 näher, da ja auch in der Ausführung vonFig. 4 an gleicher Stelle die Bildung eines Stranges 74 stattfindet. Bevorzugt ist die Zusammenfügungseinrichtung 130 so modifiziert, dass sie auch zusätzlich noch die Bildung des Stranges 74 aus den Stäben 70 in einem nachgeordneten Schritt übernimmt, was jedoch im Einzelnen inFig. 8a nicht dargestellt ist. Alternativ ist es aber auch denkbar, stromabwärts von der Zusammenfügungseinrichtung 130 eine separate Strangbildungseinrichtung vorzusehen, die die einzelnen Stäbe 70 miteinander verbindet und in den Figuren ebenfalls nicht dargestellt ist. Das für den segmentierten Aufbau gemäßFig. 7 verwendete Stecksystem zur Verbindung der einzelnen Segmente 31 bis 36 aneinander erlaubt auch auf besonders einfache Weise die Bildung eines Stranges 74, indem die einzelnen Stäbe 70 in gegenseitigen Steckeingriff in gleicher Weise wie die einzelnen Segmente 31 bis 36 gebracht werden. - Grundsätzlich lassen sich die beiden Verbindungsarten, also die Umhüllung und die Verwendung eines Stecksystems, auch in Kombination einsetzen. Dies ist beispielsweise mithilfe der in
Fig. 6 gezeigten Vorrichtung möglich, indem vorkonfektionierte Stäbe 70, 71 verwendet werden, deren Segmente nicht mithilfe eines Umhüllungsstreifens, sondern mithilfe des Stecksystems miteinander verbinden sind. Der daraus entstehende gemeinsame (Doppel-)Stab 72 mit dem darauf aufgebrachten und die beiden einzelnen Stäbe 70 und 71 verbindenden Umhüllungsstreifen 104 ist beispielhaft inFig. 7f schematisch dargestellt.
Claims (21)
- Elektrisches Rauchprodukt mit Komponenten, die mindestens eine elektrische Energiequelle (6), einen Vorratsspeicher (16) zur Aufbewahrung mindestens eines Aromastoffes (18), einen elektrischen Wandler (10) zur Änderung des Aggregatzustandes des Aromastoffes (18) und ein elektrisches Heizelement (12), insbesondere einen Verdampfer (10) mit einem Heizelement (12), umfassen, bei dem bei einer Mehrzahl von zylindrischen Segmenten (31 bis 36), jedes Segment mindestens eine Komponente enthält, wobei das elektrische Rauchprodukt eine Verbindungsstruktur (37a, 37b) aufweist, die zur Bildung des elektrischen Rauchproduktes (2) die zylindrischen Segmente (31 bis 36) im Wesentlichen koaxial fluchtend und sich stirnseitig gegenseitig berührend zu einem Stab (70) oder Strang (74) miteinander verbindet, wobei die Verbindungsstruktur (37a, 37b) Befestigungsmittel aufweist, die an den Stirnseiten der zylindrischen Segmente (31 bis 36) vorgesehen sind, dadurch gekennzeichnet, dass an der von der Stirnseite zu unterscheidenden Außenseite, insbesondere an seiner Mantelfläche, mindestens eines zylindrischen Segmentes (31 bis 36) zumindest abschnittsweise eine Mehrzahl von elektrischen Leiterbahnen vorgesehen ist.
- Elektrisches Rauchprodukt nach Anspruch 1, dadurch gekennzeichnet, dass die Befestigungsmittel ausgebildet sind, nach einem Klick-Prinzip oder einem Steckprinzip zu arbeiten.
- Elektrisches Rauchprodukt nach Anspruch 2, dadurch gekennzeichnet, dass ein Stecksystem von einem an einer Stirnseite eines Segmentes angeordneten männlichen Kupplungselement (37a) und einem an einer Stirnseite eines Segmentes angeordneten komplementären weiblichen Kupplungselement (37b) gebildet wird.
- Elektrisches Rauchprodukt nach Anspruch 3, dadurch gekennzeichnet, dass das männliche Kupplungselement (37a) als zylindrischer Zapfen und das weibliche Kupplungselement (37b) als zylindrisches Sackloch ausgebildet ist, dessen Innendurchmesser etwa dem Außendurchmesser des männlichen Kupplungselementes (37a) entspricht.
- Elektrisches Rauchprodukt nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die zylindrischen Segmente (31 bis 36) im Wesentlichen den gleichen Durchmesser, insbesondere den gleichen Außendurchmesser, haben.
- Elektrisches Rauchprodukt nach mindestens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die zylindrischen Segmente (31 bis 36) an ihren Stirnseiten mit standardisierten Schnittstellen zur Herstellung mindestens einer fluiden Verbindung zwischen zwei benachbarten Segmenten versehen sind.
- Elektrisches Rauchprodukt nach mindestens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass die zylindrischen Segmente (31 bis 36), vorzugsweise an ihren Stirnseiten, mit standardisierten Schnittstellen zur Herstellung einer elektrischen Verbindung zwischen zwei benachbarten Segmenten versehen sind.
- Elektrisches Rauchprodukt nach mindestens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass an einer Stirnseite mindestens eines zylindrischen Segmentes (31 bis 36) zumindest abschnittsweise mindestens eine elektrische Leiterbahn angeordnet ist.
- Elektrisches Rauchprodukt nach mindestens einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, dass mindestens ein zylindrisches Segment mindestens einen sich über dessen gesamte axiale Länge erstreckenden Kanal enthält, der insbesondere durchgehende Begrenzungswände aufweist, insbesondere welche sich in längsaxialer Richtung und/oder an Umfangsrichtung und/oder über die Umfangsfläche wendelförmig erstrecken.
- Elektrisches Rauchprodukt nach mindestens einem der vorangegangenen Ansprüche, gekennzeichnet durch eine elektrische Schalteinrichtung zum Anschluss der elektrischen Energiequelle (6) an mindestens einen elektrischen Verbraucher wie beispielsweise einen elektrischen Verdampfer (10) und ein elektrisches Heizelement (12) sowie einen Unterdrucksensor (8), der bei Auftreten von Unterdruck im elektrischen Rauchprodukt (2) die elektrische Schalteinrichtung veranlasst, eine elektrische Verbindung zwischen der elektrischen Energiequelle (6) und des mindestens einen elektrischen Verbrauchers (8, 10, 12, 22) herzustellen.
- Vorrichtung zur Herstellung von elektrischen Rauchprodukten (2) wobei ein elektrisches Rauchprodukt (2) Komponenten aufweist, die mindestens eine elektrische Energiequelle (6), einen Vorratsspeicher (16) zur Aufbewahrung mindestens eines Aromastoffes (18), einen elektrischen Wandler (10) zur Änderung des Aggregatzustandes des Aromastoffes (18) und ein elektrisches Heizelement (12), insbesondere einen Verdampfer (10) mit einem Heizelement (12), umfassen, bei dem bei einer Mehrzahl von zylindrischen Segmenten (31 bis 36), jedes Segment mindestens eine Komponente enthält, und das elektrische Rauchprodukt (2) eine Verbindungsstruktur (37a, 37b) aufweist, die zur Bildung des elektrischen Rauchproduktes (2) die zylindrischen Segmente (31 bis 36) im Wesentlichen koaxial fluchtend und sich stirnseitig gegenseitig berührend zu einem Stab (70) oder Strang (74) miteinander verbindet, wobei die Verbindungsstruktur (37a, 37b) Befestigungsmittel aufweist, die an den Stirnseiten der zylindrischen Segmente (31 bis 36) vorgesehen sind, gekennzeichnet durch Vorratsmittel (41 bis 44), die ausgebildet sind, zylindrische Segmente (31 bis 36) aufzunehmen,
Zuführmittel (51 bis 54), die ausgebildet sind, Segmente (31 bis 36) aus den Vorratsmitteln (41 bis 44) zu entnehmen,
eine Ausrichteinrichtung (60), die ausgebildet ist, die von den Zuführmitteln (51 bis 54) erhaltenen Segmente (31 bis 36) im Wesentlichen koaxial fluchtend zueinander und sich stirnseitig gegenseitig berührend auszurichten und somit einen Stab (70) oder Strang (74) aus im Wesentlichen lose koaxial fluchtenden Segmenten (31 bis 36) zu bilden, Fördermittel (66; 90), die ausgebildet sind, den Stab (70) oder Strang (74) aus der Ausrichteinrichtung (31 bis 36) zu entnehmen, und
eine Zusammenfügungseinrichtung (80; 130), die ausgebildet ist, die Segmente (31 bis 36) im Stab (70) oder Strang (74) miteinander zu verbinden, insbesondere mindestens zwei Segmente (31 bis 36') elektrisch leitend miteinander zu verbinden. - Vorrichtung nach Anspruch 11, gekennzeichnet durch eine Steuerungseinrichtung, die ausgebildet ist, die Zuführmittel (51 bis 54) derart zu steuern, dass sie aus den Vorratsmitteln (41 bis 44) in einem ersten Betriebsmodus unterschiedliche Segmente (31 bis 36) entnehmen, so dass sich in dem in der Ausrichteinrichtung (60) zu bildenden Stab (70) aus im Wesentlichen lose koaxial fluchtenden Segmenten (31 bis 36) jedes Segment von dem anderen Segment unterscheidet, und in einem zweiten Betriebsmodus mindestens eine Gruppe von mindestens zwei gleichartigen Segmenten entnehmen, so dass der von der Ausrichteinrichtung (60) zu bildende Stab (70) oder Strang (74) aus im Wesentlichen koaxial fluchtenden Segmenten (31 bis 36) mindestens eine Gruppe von mindestens zwei gleichartigen Segmenten aufweist.
- Vorrichtung nach Anspruch 11 oder 12, gekennzeichnet durch eine Steuerungseinrichtung, die ausgebildet ist, die Zuführmittel (51 bis 54) und die Ausrichteinrichtung (60) derart zu steuern, dass die Segmente (31 bis 36) in einer gewünschten Reihenfolge im Wesentlichen axial fluchtend lose aneinander angeordnet werden.
- Vorrichtung nach mindestens einem der Ansprüche 11 bis 13, dadurch gekennzeichnet, dass die Ausrichteinrichtung (60) ausgebildet ist, die von den Zuführmitteln (51 bis 54) erhaltenen Segmente (31 bis 36) im Wesentlichen auch hinsichtlich ihrer Winkellage zueinander auszurichten.
- Vorrichtung nach mindestens einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, dass die Ausrichteinrichtung (60) ausgebildet ist, den Stab (70) oder Strang (74) aus im Wesentlichen koaxial lose fluchtenden Segmenten (31 bis 36) in einer Förderrichtung (A) quer zu deren axialer Längserstreckung auszugeben.
- Vorrichtung nach mindestens einem der Ansprüche 11 bis 15, dadurch gekennzeichnet, dass die Ausrichteinrichtung ausgebildet ist, den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in Richtung deren Längserstreckung auszugeben, und die Fördermittel ausgebildet sind, den Stab oder Strang aus im Wesentlichen koaxial lose fluchtenden Segmenten in Richtung deren axialer Längserstreckung zur Zusammenfügungseinrichtung zu transportieren.
- Vorrichtung nach mindestens einem der Ansprüche 11 bis 16, dadurch gekennzeichnet, dass die Zusammenfügungseinrichtung (130) Mittel (132) aufweist, die ausgebildet sind, eine gegenseitige Beaufschlagung jeweils zweier benachbarter Segmente an ihren einander gegenüber liegenden Stirnseiten zu erzielen, an denen Befestigungsmittel (37a, 37b) vorgesehen sind, um zur Bildung des elektrischen Rauchproduktes (2) die zylindrischen Segmente (31 bis 36) über ihre Stirnseiten aneinander zu fixieren oder einen längsaxialen Abstand zwischen zwei benachbarten Segmenten zu erzeugen und/oder aufrecht zu erhalten.
- Vorrichtung nach Anspruch 17, dadurch gekennzeichnet, dass durch die gegenseitige Beaufschlagung die Befestigungsmittel (37a, 37b) ihre Wirkung für einen gegenseitigen Steckeingriff jeweils zweier benachbarter Segmente entfalten.
- Vorrichtung nach Anspruch 17 oder 18, dadurch gekennzeichnet, dass die Zusammenfügungseinrichtung (130) mindestens ein Greifmittel aufweist, das ausgebildet ist, mindestens ein Segment, vorzugsweise das stromaufwärts gelegene oder nachlaufende letzte Segment des Stabes (70) oder Stranges (74) aus im Wesentlichen koaxial lose fluchtenden Segmenten (31 bis 36), in Richtung auf den Anschlag (132) zu beaufschlagen oder zu verzögern.
- Vorrichtung nach mindestens einem der Ansprüche 17 bis 19, dadurch gekennzeichnet, dass der Anschlag (132), insbesondere aus einer Eingriffsstellung, in eine Ruhestellung verbringbar ist, um einen Weitertransport des Stabes (70) oder Stranges (74) aus im Wesentlichen koaxial fluchtenden und nun aneinander fixierten Segmenten (31 bis 36) zu ermöglichen.
- Vorrichtung nach mindestens einem der Ansprüche 11 bis 20, gekennzeichnet durch eine der Zusammenfügungseinrichtung nachgeschaltete Prüfeinrichtung, die ausgebildet ist, zur Überprüfung der Funktionsfähigkeit der aus den mehreren zylindrischen Segmenten bestehenden und zur Bildung jeweils eines Rauchproduktes vorgesehenen Stäbe mit Unterdruck zu beaufschlagen.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL18000127T PL3403517T3 (pl) | 2014-04-15 | 2015-03-26 | Elektryczny produkt do palenia i urządzenie do wytwarzania elektrycznego produktu do palenia |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014207277.8A DE102014207277A1 (de) | 2014-04-15 | 2014-04-15 | Elektrisches Rauchprodukt sowie Vorrichtung zur Herstellung von elektrischen Rauchprodukten |
| PCT/EP2015/056648 WO2015158522A1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
| EP15713322.4A EP3131422B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
Related Parent Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15713322.4A Division-Into EP3131422B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
| EP15713322.4A Division EP3131422B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3403517A1 EP3403517A1 (de) | 2018-11-21 |
| EP3403517B1 true EP3403517B1 (de) | 2020-11-04 |
Family
ID=52780540
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15713322.4A Active EP3131422B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
| EP18000127.3A Active EP3403517B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15713322.4A Active EP3131422B1 (de) | 2014-04-15 | 2015-03-26 | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten |
Country Status (4)
| Country | Link |
|---|---|
| EP (2) | EP3131422B1 (de) |
| DE (1) | DE102014207277A1 (de) |
| PL (2) | PL3403517T3 (de) |
| WO (1) | WO2015158522A1 (de) |
Families Citing this family (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10244793B2 (en) | 2005-07-19 | 2019-04-02 | Juul Labs, Inc. | Devices for vaporization of a substance |
| US10279934B2 (en) | 2013-03-15 | 2019-05-07 | Juul Labs, Inc. | Fillable vaporizer cartridge and method of filling |
| US10039321B2 (en) | 2013-11-12 | 2018-08-07 | Vmr Products Llc | Vaporizer |
| US10159282B2 (en) | 2013-12-23 | 2018-12-25 | Juul Labs, Inc. | Cartridge for use with a vaporizer device |
| US20160366947A1 (en) | 2013-12-23 | 2016-12-22 | James Monsees | Vaporizer apparatus |
| US10076139B2 (en) | 2013-12-23 | 2018-09-18 | Juul Labs, Inc. | Vaporizer apparatus |
| USD825102S1 (en) | 2016-07-28 | 2018-08-07 | Juul Labs, Inc. | Vaporizer device with cartridge |
| USD842536S1 (en) | 2016-07-28 | 2019-03-05 | Juul Labs, Inc. | Vaporizer cartridge |
| US10058129B2 (en) | 2013-12-23 | 2018-08-28 | Juul Labs, Inc. | Vaporization device systems and methods |
| KR102721939B1 (ko) | 2013-12-23 | 2024-10-25 | 쥴 랩스, 인크. | 기화 디바이스 시스템 및 방법 |
| KR20250012730A (ko) | 2014-12-05 | 2025-01-24 | 쥴 랩스, 인크. | 교정된 투여량 제어 |
| MX377347B (es) | 2016-02-11 | 2025-03-07 | Juul Labs Inc | Cartucho rellenable de vaporizador y metodo de relleno |
| MX388616B (es) | 2016-02-11 | 2025-03-20 | Juul Labs Inc | Cartuchos de fijacion segura para dispositivos vaporizadores |
| US10405582B2 (en) | 2016-03-10 | 2019-09-10 | Pax Labs, Inc. | Vaporization device with lip sensing |
| USD849996S1 (en) | 2016-06-16 | 2019-05-28 | Pax Labs, Inc. | Vaporizer cartridge |
| USD836541S1 (en) | 2016-06-23 | 2018-12-25 | Pax Labs, Inc. | Charging device |
| USD851830S1 (en) | 2016-06-23 | 2019-06-18 | Pax Labs, Inc. | Combined vaporizer tamp and pick tool |
| PL234278B1 (pl) | 2017-02-03 | 2020-01-31 | Int Tabacco Machinery Poland Spolka Z Ograniczona Odpowiedzialnoscia | Sposób i system do wytwarzania wielosegmentowych artykułów przemysłu tytoniowego |
| USD887632S1 (en) | 2017-09-14 | 2020-06-16 | Pax Labs, Inc. | Vaporizer cartridge |
| DE102017121664A1 (de) | 2017-09-19 | 2019-03-21 | Hauni Maschinenbau Gmbh | Komponententeil und Basisteil für einen Inhalator, sowie Verfahren zur Fertigung derselben |
| EP3876760B1 (de) | 2018-11-08 | 2024-05-15 | Juul Labs, Inc. | Kartuschen für verdampfergeräte |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5095921A (en) * | 1990-11-19 | 1992-03-17 | Philip Morris Incorporated | Flavor generating article |
| BR0109685B1 (pt) * | 2000-03-23 | 2013-07-23 | sistema de fumo elÉtrico e mÉtodo para fabricaÇço de cigarro para sistema de fumo elÉtrico | |
| CN100381083C (zh) * | 2003-04-29 | 2008-04-16 | 韩力 | 一种非可燃性电子喷雾香烟 |
| EP1867357A1 (de) * | 2006-06-13 | 2007-12-19 | TrendTech A/S | Inhalator |
| US7726320B2 (en) * | 2006-10-18 | 2010-06-01 | R. J. Reynolds Tobacco Company | Tobacco-containing smoking article |
| EP2011409A1 (de) * | 2007-07-04 | 2009-01-07 | Philip Morris Products S.A. | Vorrichtung zur Messung des Zugwiderstands |
| US8991402B2 (en) * | 2007-12-18 | 2015-03-31 | Pax Labs, Inc. | Aerosol devices and methods for inhaling a substance and uses thereof |
| US9277768B2 (en) | 2008-02-29 | 2016-03-08 | Yunqiang Xiu | Electronic simulated cigarette and atomizing liquid thereof, smoking set for electronic simulated cigarette and smoking liquid capsule thereof |
| CN201379072Y (zh) * | 2009-02-11 | 2010-01-13 | 韩力 | 一种改进的雾化电子烟 |
| ITBO20110672A1 (it) * | 2011-11-24 | 2013-05-25 | Montrade Srl | Sigaretta elettronica |
| MY154105A (en) * | 2011-12-15 | 2015-04-30 | Foo Kit Seng | An electronic vaporisation cigarette |
| TWI584745B (zh) * | 2012-01-03 | 2017-06-01 | 菲利浦莫里斯製品股份有限公司 | 防滾動之氣溶膠產生裝置及系統 |
| TWI603682B (zh) * | 2012-05-31 | 2017-11-01 | 菲利浦莫里斯製品股份有限公司 | 用於氣溶膠產生物品之功能性桿 |
| WO2014008623A1 (zh) | 2012-07-09 | 2014-01-16 | Liu Qiuming | 电子烟 |
| US8807140B1 (en) * | 2012-08-24 | 2014-08-19 | Njoy, Inc. | Electronic cigarette configured to simulate the texture of the tobacco rod and cigarette paper of a traditional cigarette |
| CN203353688U (zh) * | 2013-07-24 | 2013-12-25 | 刘秋明 | 电子烟 |
| CN203378563U (zh) * | 2013-08-01 | 2014-01-08 | 刘秋明 | 电子烟 |
| DE102014207154A1 (de) | 2014-04-14 | 2015-10-15 | Hauni Maschinenbau Ag | Rauchprodukt mit einer elektrischen Energiequelle und mindestens einer elektrischen Funktionseinheit |
-
2014
- 2014-04-15 DE DE102014207277.8A patent/DE102014207277A1/de not_active Ceased
-
2015
- 2015-03-26 WO PCT/EP2015/056648 patent/WO2015158522A1/de not_active Ceased
- 2015-03-26 EP EP15713322.4A patent/EP3131422B1/de active Active
- 2015-03-26 PL PL18000127T patent/PL3403517T3/pl unknown
- 2015-03-26 EP EP18000127.3A patent/EP3403517B1/de active Active
- 2015-03-26 PL PL15713322T patent/PL3131422T3/pl unknown
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2015158522A1 (de) | 2015-10-22 |
| PL3403517T3 (pl) | 2021-06-14 |
| EP3131422B1 (de) | 2018-04-25 |
| PL3131422T3 (pl) | 2018-09-28 |
| EP3131422A1 (de) | 2017-02-22 |
| DE102014207277A1 (de) | 2015-10-15 |
| EP3403517A1 (de) | 2018-11-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3131422B1 (de) | Elektrisches rauchprodukt sowie vorrichtung zur herstellung von elektrischen rauchprodukten | |
| EP3473118B1 (de) | Rauchprodukt mit einer elektrischen energiequelle und mindestens einer elektrischen funktionseinheit | |
| EP3298909B1 (de) | Herstellung von rauchartikelprodukten | |
| EP1393640B1 (de) | Verfahren und Einrichtung zum Zusammenstellen von Gruppen von Filtersegmenten | |
| DE202012012927U1 (de) | Modul und Anlage zur Herstellung von rauchbaren Artikeln | |
| EP1691633B9 (de) | Anordnung zur herstellung von filterzigaretten | |
| EP2661971B1 (de) | Herstellung von Filterzigaretten | |
| EP2659792A2 (de) | Verfahren und Einrichtung zum Zusammenstellen von Filtersegmentgruppen | |
| EP1638419B1 (de) | Doppelbahnige filteransetzmaschine und herstellung von filterzigaretten | |
| DE102014113296B3 (de) | Vorrichtung und Verfahren zur Übergabe stabförmiger Artikel der Tabak verarbeitenden Industrie von einem Längsförderer zur längsaxialen Förderung der Artikel auf einen Querförderer zur queraxialen Förderung der Artikel oder umgekehrt | |
| EP3641572B1 (de) | Verfahren zum herstellen von rauchartikelprodukten | |
| DE102016121175A1 (de) | Stabförmiger Rauchartikel sowie Vorrichtung zu seiner Herstellung | |
| DE102015110516A1 (de) | Zusammenstellen von Segmenten der Tabak verarbeitenden Industrie | |
| WO2003037113A1 (de) | Vorrichtung zum umhüllen von gruppen von filtersegmenten mit einem umhüllungsmaterial zur herstellung von multisegmentfiltern der tabakverarbeitenden industrie und multisegmentfilterherstelleinrichtung | |
| EP2570039A2 (de) | Bauteil für eine zum Fördern von Artikeln der Tabak verarbeitenden Industrie ausgebildete Fördervorrichtung sowie Fördervorrichtung mit einem derartigen Bauteil | |
| EP3590362B1 (de) | Multisegmentproduktherstellung der tabak verarbeitenden industrie | |
| EP2995208B1 (de) | Verfahren zum herstellen eines stabförmigen artikels der tabak verarbeitenden industrie | |
| DE102013113544B3 (de) | Vorrichtung und Verfahren zur Herstellung von Leerhülsen | |
| EP2653043A2 (de) | Vorrichtung zur Übergabe stabförmiger Artikel der Tabak verarbeitenden Industrie von einer Vorrichtung zur queraxialen Förderung auf eine Vorrichtung zur längsaxialen Förderung oder umgekehrt sowie Anordnung mit einer solchen Vorrichtung | |
| EP2805635A1 (de) | Vorrichtung und Verfahren zur Herstellung von Leerhülsen sowie Leerhülsen zur Herstellung von Filterzigaretten | |
| EP4166012A1 (de) | Herstellungsverfahren für einen stabförmigen rauchartikel | |
| WO2012139718A1 (de) | Förderung von stabförmigen artikeln der tabak verarbeitenden industrie | |
| EP1584247A1 (de) | Filteransetzmaschine | |
| EP2692251A1 (de) | Verfahren und Vorrichtung zum Herstellen von Multisegmentfilterstäben der Tabak verarbeitenden Industrie | |
| DE2030580B2 (de) | Verfahren und vorrichtung zum herstellen von mit einem filter versehenen zigarettenhuelsen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180426 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 3131422 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502015013766 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: A24F0047000000 Ipc: A24F0040400000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: A24D 3/02 20060101ALI20200424BHEP Ipc: A24F 40/40 20200101AFI20200424BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20200519 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 3131422 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1329662 Country of ref document: AT Kind code of ref document: T Effective date: 20201115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015013766 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210304 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210205 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210204 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210304 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015013766 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210326 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210331 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210326 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1329662 Country of ref document: AT Kind code of ref document: T Effective date: 20210326 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210326 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502015013766 Country of ref document: DE Owner name: KOERBER TECHNOLOGIES GMBH, DE Free format text: FORMER OWNER: HAUNI MASCHINENBAU GMBH, 21033 HAMBURG, DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: HC Owner name: KOERBER TECHNOLOGIES GMBH; DE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), CHANGE OF OWNER(S) NAME; FORMER OWNER NAME: HAUNI MASCHINENBAU GMBH Effective date: 20221020 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230621 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20150326 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20240320 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240320 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20240227 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240403 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20240401 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201104 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250327 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502015013766 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251023 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20250401 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250326 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20251001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250326 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250326 |