EP3349926B1 - Stempelwerkzeug einer sinterpresse und verfahren hierzu - Google Patents
Stempelwerkzeug einer sinterpresse und verfahren hierzu Download PDFInfo
- Publication number
- EP3349926B1 EP3349926B1 EP16766550.4A EP16766550A EP3349926B1 EP 3349926 B1 EP3349926 B1 EP 3349926B1 EP 16766550 A EP16766550 A EP 16766550A EP 3349926 B1 EP3349926 B1 EP 3349926B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- punch
- head piece
- press
- asymmetrical
- stamp
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/02—Compacting only
- B22F3/03—Press-moulding apparatus therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/003—Apparatus, e.g. furnaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B11/00—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
- B30B11/005—Control arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B11/00—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
- B30B11/02—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a ram exerting pressure on the material in a moulding space
- B30B11/027—Particular press methods or systems
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/02—Dies; Inserts therefor; Mounting thereof; Moulds
- B30B15/026—Mounting of dies, platens or press rams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/02—Compacting only
- B22F3/03—Press-moulding apparatus therefor
- B22F2003/033—Press-moulding apparatus therefor with multiple punches working in the same direction
Definitions
- the present invention relates to a stamping tool of a sintering press with at least one upper stamp and one lower stamp, a stamp of the stamping tool for such a sintering press and a manufacturing method of a green body using the proposed sintering press with stamping tool.
- Green compacts can be produced from a powder material by means of sintering presses, the green compacts later being sintered. Ceramic powder and / or metal powder can be used as powder material. Green compacts are manufactured in order to produce a wide variety of components. These can be symmetrical, in particular rotationally symmetrical components, but also asymmetrical components. However, the latter is associated with greater effort.
- a sintering press with lower punches and upper punches is known, the head pieces of which are designed symmetrically to an axial axis of the sintering press.
- JP 2014-100738 A JP 2014-001429 A and JP 2010-031331 A Sintering presses are known, in which at least lower punches with asymmetrically designed head pieces are provided for the production of asymmetrical green compacts.
- the object of the present invention is to create a stamping tool of a sintering press with stamps with which even more complicated geometries, in particular asymmetrical geometries with very high pressing forces, can be produced.
- a punching tool of a sintering press is proposed, with at least one lower punch and one upper punch, a first punch of the upper punch and / or lower punch having a head piece that is asymmetrical to an axial axis of the punch press, the first punch moving from the head piece to one Has base-widening geometry, which is also asymmetrical to the axial axis of the stamp press.
- the asymmetrical geometry between the head piece and the foot piece is a stiffening of the first punch, which, adapted to the asymmetry of the head piece, serves to absorb a tilting moment on the first punch.
- the first punch between the head piece and foot piece has a widening hollow structure that is at the same height has a different material thickness along a perpendicular cross section to the axial axis of the stamp press.
- the first stamp is a composite stamp with a head piece, middle part, lower part and foot piece.
- One embodiment provides that the first punch can be rotated, preferably for a play compensation in the tool.
- first punch and a second punch can be moved into one another, the first and the second punch each having a head piece which is asymmetrical to the axial axis of the sintering press, the first and the second punch each being different from the head piece have a widening geometry to the foot piece, which are also asymmetrical to the axial axis of the sinter press.
- a stamp of an above stamping tool is proposed, the stamp being used in a sintering press, characterized in that the stamp is from the head piece to the foot piece has an asymmetrical extension to an axial axis of the punch.
- a method for compressing at least one powdery material in a sinter press into a green body is proposed, with an insertion of upper punches and lower punches into a die, with filling the die with the powdery material and with pressing the powdery material, whereby a green body to be sintered later is formed, which is given a geometry which is asymmetrical with respect to an axial axis of the sintering press by means of a stamping tool as described above or below, in which an asymmetrical extension from the head piece to the foot piece of a stamp is used, a lateral offset of this stamp to one Compensate the axial axis of the sinter press when pressing.
- the stamps of the stamping tool are preferably released in a coordinated manner when they leave the die, without a compensation control or compensation regulation on the sintering press being used to compensate for differences between individual relaxation processes when the stamps are moved away from the green compact.
- At least the stamp of the stamping tool which runs asymmetrically with respect to an axial axis of the sintering press, is composed of several individual pieces before the pressing and is installed in the sintering press.
- a sinter press with at least one upper punch and one lower punch is proposed, with a powder reservoir for filling a die of the sinter press with a sinterable powder material and with a die for Production of a green compact using the powder material from the powder storage.
- a first stamp, the upper stamp and / or lower stamp has a head piece off-center and asymmetrical to an axial axis of the sintering press. The head piece can be moved without a guide inside the die along an outer die wall, a mandrel and / or along an adjacent punch in the die.
- the first stamp preferably has at least in a section between the head piece and the foot piece Over the entire area between the head piece and foot piece, an asymmetrical, in particular a non-rotationally symmetrical shape, which at least reduces radial tilting of the punch and longitudinal grinding of the head piece on an adjacent outer surface in the die when entering and exiting it, during a pressing process in the production of the green compact , especially prevented.
- the asymmetry of the head piece can result, for example, from the fact that a green compact is to be formed which, for example, is not rotationally symmetrical everywhere.
- a region of the punch which is arranged in the die during pressing can be arranged off-center and also asymmetrically to the axial axis.
- a stamp can also be used which has several areas within the die in connection with the powder to be pressed, the areas differing from one another. Different heights, different surface geometries or different shapes can lead to asymmetry in relation to the axial axis. The following has now been found: Due to the eccentricity and the asymmetry with respect to the axial axis, a bending moment is generated in the stamp when it exerts a pressing force on the powder material.
- the bending moment has resulted in a friction along the head piece with the adjacent die, a mandrel or another punch. Friction, for example on a mandrel, is reduced in that the head piece no longer has a radially acting tendency to tilt due to the asymmetrical design of the stamp geometry between the head piece and the foot piece. In the past, this tendency to tilt has led to greater wear of such punches with eccentrically arranged punch heads than is the case with conventional rotationally symmetrical punches. Now, however, it has been possible to counteract this higher wear by designing the stamp in such a way that the bending moment is supported in such a way that bending deformation is reduced or at least so far absorbed in the stamp itself is that there is no or only very little bending deformation.
- the geometry of the stamp is also designed asymmetrically in order to counteract the asymmetry of the head piece.
- This asymmetry can be achieved, for example, by material openings in a wall, by omitting material in a wall, by struts in place or supporting wall structures, as well as by other measures having the same effect.
- the asymmetrical shape has an asymmetrical wall, in particular the first stamp has a different thickness from opposite sides of the wall.
- a deviation from a rotational symmetry to the axial axis of the sintering press is to be regarded as asymmetrical in the area between the head piece and the foot piece.
- the asymmetry may include a different shape from opposite areas of the shape.
- Another material can also be used, an additional material or an omission of material.
- an asymmetry can be achieved through different wall thicknesses, through different designs, through openings, through struts, through the geometric design such as conical, bell-shaped or the like.
- a truss structure can also be used, for example, to create a connection from the foot piece to the head piece.
- a bending compensation is preferably created in the stamp itself. This can counteract, for example, bending the head piece or the punch in one direction.
- a form of asymmetry is achieved, for example, by a combination of an oblique transition from a cylindrical ring shape to a tapered ring shape with respect to the axial axis of the sintering press, when the punch slims down from the foot piece to the head piece.
- the foot piece here, as in other configurations, is arranged symmetrically, preferably rotationally symmetrically, with respect to the axial axis of the sinter press, preferably with a foot plane, for example, which runs perpendicular to the axial axis of the sinter press and is seated directly on an adapter of the sinter press.
- Such a stamp thus has a symmetrical foot piece and an asymmetrical head piece, the transition itself compensating for bending forces in the stamp itself.
- the transition from the cylindrical ring via, for example, an egg-shaped or elliptical-shaped slimmering ring shape to a preferably conical ring shape also allows the associated wall to be adapted, in particular to be designed asymmetrically, so that bending forces or bending moments can be compensated for.
- a tool with a first punch which has a symmetrical foot piece and an asymmetrical head piece, preferably produces a green compact that has an overall center of gravity on the axial axis of the sintering press.
- the sinter press has one or more punches which can be moved into one another.
- Such presses, as well as stamps, are preferably designed in a way that is not yet published DE 10 2014 003 726 the applicant entitled "Press for the production of dimensionally accurate green compacts and methods for the production", to which full reference is made in the context of the disclosure in this regard.
- Possibilities for producing stamps arise from those that have not yet been published DE 10 2015 01784 and DE 10 2015 01785 forth. These are also referred to in full in the context of the disclosure with regard to the manufacture, but also with regard to the design of the stamp.
- the asymmetrical wall is a wall provided with struts.
- an area of the wall can receive additional support, in particular as stiffening.
- the wall can also be replaced in some areas by one or more struts.
- An asymmetrical region between the head piece and foot piece is preferably arranged approximately opposite to an asymmetrically protruding end of the head piece.
- a transition from one geometric shape to another geometric shape is oblique with respect to the axial axis of the sintering press along the circumference.
- an adaptation of the geometric shape to the asymmetrical end of the head piece is arranged rotated by approximately 180 °.
- a further embodiment provides, for example, that an adaptation of the geometric shape is split up, so to speak.
- the bending stress can be used, for example, to check whether the design of the punch meets the requirement profile enough.
- Cartesian coordinate system is particularly useful for an area of the head piece that has not yet been transformed into a round, in particular circular shape, but rather has an angular geometry.
- an orthogonal or also a cylinder coordinate system is preferably used for the calculation.
- a corresponding transformation can then be used to create transitions from one geometric shape to another geometric shape.
- the tensor calculation enables first describe the state of stress independently of a specific coordinate system and only adapt the component equations to the geometric properties of the body after deriving the respective calculation method, for example in cylindrical coordinates or spherical coordinates.
- the use of a distortion tensor, i.e. a tensor of the second stage, which describes the ratio of the instantaneous configuration to the initial configuration in the deformation of continuous bodies and thus changes in the mutual relationship of the material elements, is preferably supported by the fact that a speed with which the tension is applied is also supported , is taken into account.
- the distortion speed formed from the derivation of the distortion tensor, allows in particular to be able to take into account a different material behavior.
- a change in the external shape of the stamp in the form of, for example, stretching, compression, shear or other means can thus also be estimated in this way and the geometry of the stamp can be adjusted accordingly until a bend in the area of the die and in particular in the area of the head piece under compressive force is excluded. It can also be determined here at which punch speed the headpiece preferably enters or brakes the die. For series production, it is therefore important on the one hand to adhere to a predeterminable minimum speed and thus cycle time, and on the other hand to find the least possible bending influence.
- the first stamp can be moved into a second stamp, the second stamp likewise having an asymmetrical shape between the head piece and foot piece.
- the second punch can also be arranged non-rotationally symmetrical with respect to the sinter press axis.
- At least the first stamp is composed of different parts. This makes it possible, for example, to use different materials with different moduli of elasticity and to adapt their distribution or arrangement in the punch to a desired bending moment compensation. In this way, different manufacturing processes can also be used for different parts of the stamp, for example because these manufacturing processes allow different levels of precision and different parts of the stamp also require different levels of accuracy.
- a calculation method for the design of a pressing tool of a sintering press is proposed, preferably for the production of metallic green compacts, whereby for a first stamp the Press tool, which has a head piece off-center and asymmetrical to an axial axis of the sintering press, a bend is calculated, which occurs when a force is applied, as well as when a force is discharged during a pressing process of a green body in the sintering press, and a stiffness of the first punch by adapting one Asymmetry of a shape of the first punch between the head piece and foot piece is adapted thereto, it being checked whether a compensation of an axial tilting moment on the first punch, caused by the eccentricity of the head piece, is improved by the adjustment of the asymmetry of the shape Has.
- the asymmetry that is to be set can be determined using a catalog using various measures, as have already been described above. It is possible to start with a basic configuration. Various measures can then be used in a first draft and then evaluated against one another. There is also the possibility to set a requirement for measures to be combined with one another. On the basis of this specification, a check can then be carried out using a computer-based calculation program with regard to the compensation of the applied pressing pressure by the modeled stamp. If you notice that the model of the stamp does not yet show the results that can be specified in all areas, there is, for example, the possibility of further adjustment. This can be done using a corresponding algorithm, which can be set at least to the extent that it contains specifications as to which measure or measures should be used for further adaptation.
- a further embodiment provides that a boundary condition is set, according to which the punch reacts under press load without shifting in a tilting direction.
- a boundary condition is set, according to which the punch reacts under press load without shifting in a tilting direction.
- the stamp remains rigid. It can also be specified that this has a uniform deflection in the axial direction.
- a topology optimization is carried out on the first stamp, it being checked by means of at least one optimization algorithm in a predeterminable design space, by means of which material omission, a behavior of the stamp under press force complies with the predeterminable boundary parameters, the design space being set such that it is one from the head piece to the foot piece widening shape of the first stamp.
- the material omission is preceded or followed by one or more thickened materials.
- the topology optimization can be left for this, material can be applied using CAD and the topology optimization can be started again.
- the method uses a modular system from which various parts of a stamp can be removed and assembled as a module are, the respective module connecting different geometries, different materials and different manufacturing processes.
- a first punch is preferably proposed for a sintering press, the first punch having an asymmetrical shape in an area between the head piece and foot piece has, with a head piece that is eccentric and asymmetrical to an axial axis of the sintering press.
- a first stamp can have one or more features as described above or in connection with the sintering press.
- the first punch can preferably be moved into one another with a second punch, which likewise has a head piece which is off-center and asymmetrical to an axial axis of the sintering press.
- a method for compressing at least one powdery material in a sinter press to a green body to be sintered is proposed, with a retraction of upper punches and stamping into a die, with filling the die with the powdery material and with pressing the powdery material, whereby a green body is formed which is asymmetrical with respect to an axial axis of the sintering press by means of a first stamp, the first stamp having an asymmetrical shape Has wall and moves past the die without contact when entering and exiting the die.
- This process avoids grinding, in particular lateral friction, during the process in the die, particularly when a pressing pressure is applied.
- a balancing of an effective one is preferred Bending moment, due to the asymmetrical loading along the axial axis, due to the eccentric arrangement of the head piece, due to the construction of the first stamp, having the asymmetrical wall. The compensation of the bending moment takes place in the stamp itself without any bending, lateral inclination or any other deformation that leads to rubbing of the head piece on an adjacent surface.
- Fig. 1 shows an oblique view of a section of a sintering press 12 with a stamping tool 36 with two stamps (a first stamp 1 and a second stamp 2), the head pieces (first head piece 3 and second head piece 4) of which can be moved in a die 5.
- a green compact 7 can be formed from powder in the die 5.
- the die 5 has an outer die wall 30 within which the green body 7 can be formed, the respective head piece 3, 4 being able to act on an end face 35 of the green body 7.
- the two head pieces 3, 4 are each designed asymmetrically to an axial axis 6 of the sintering press 12 and are arranged eccentrically to the axial axis 6.
- the first stamp 1 represents an upper stamp 28 and the second stamp 2 a lower stamp 29.
- the first stamp 1 can be moved along a first movement axis 33, the second stamp 2 along a second movement axis 34.
- a powder storage 31 for filling the die 5 of the sintering press 12 with a sinterable powder material 32 from which the green compact 7 can be formed is also shown schematically.
- the green compact 7, which in the exemplary embodiment shown has a shape that is not rotationally symmetrical with respect to the axial axis 6, can be relieved of pressure after the action of the pressing force via the punches 1, 2 in such a way that crack formation in the green compact 7 is prevented. Therefore, the respective geometry of the first punch 1 and the second punch 2 is preferably designed such that not only an internal compensation of a bending moment can take place. Rather, both punches 1, 2 are preferably designed such that their elastic behavior when relieved of the pressing force is the same.
- both stamps 1, 2 are relieved of pressure, this can lead to a uniform Relief of the green body 7 come over the entire end face 35 of the green body 7. This can prevent the occurrence of uneven tensions and thus possibly unevenly distributed shear forces which can lead to shear in the material of the green compact 7 and thus to crack formation in the green compact 7.
- the first stamp 1 can be moved into the second stamp 2.
- Both punches 1, 2 each have a conical section (first conical section 13 and second conical section 14) on a respective foot piece (first foot piece 17 and second foot piece 18) and a straight section (first straight section 15 and second straight section 16) the respective head piece 3, 4.
- the asymmetry described above is realized by the presence of the conical sections 13, 14 and the straight sections 15, 16.
- This asymmetry is formed by a combination of a cylindrical ring shape and a conical ring shape.
- the cylindrical ring shape is realized here by the straight sections 15, 16.
- the conical ring shape is realized here by the conical sections 13, 14. There is a transition between conical sections 13, 14 and straight sections 15, 16.
- the respective stamp 1, 2 is slimmed down from the respective foot piece 17, 18 to the respective head piece 3, 4.
- the designation foot piece 17, 18 is used here synonymously with the term “stamp foot”, which is also common, and the designation head piece 3, 4 used synonymously with the term “stamp head”.
- a compensation of a bending moment can be achieved by this geometry of the punches 1, 2. For this, e.g. B. a different wall thickness, wall openings and / or oblique transitions between the respective straight section 15, 16 and the respective conical section 13, 14 of the respective stamp 1, 2 contribute.
- the geometries of the punches 1, 2 are different from one another, in particular both with regard to the respective straight section 15, 16 and also with regard to the respective conical section 13, 14. This can be due to different forces occurring and due to different dimensions of the punches 1, 2 be advantageous.
- a spreading angle 19 (i.e. a cone opening angle) of the respective conical section 13, 14 can also be of different sizes in the two stamps 1, 2. For the sake of clarity, the spreading angle 19 is only shown for the second stamp 2. In an end position, the respective foot pieces 17, 18 are preferably on different levels.
- stamps are preferably used in sintering presses, as described in the not yet published application DE 10 2014 201 966 the applicant with the title "powder press with a conical base", to which reference is made in this respect in full in the context of the disclosure.
- Fig. 2 shows a cross section through the sintering press 12 Fig. 1 , in particular by the two punches 1, 2 and the die 5.
- the execution of the transition between the respective conical sections 13, 14 and the respective straight sections 15, 16 of the two punches 1, 2 can be seen particularly clearly here.
- the conical sections 13, 14 each have a wall thickness 20 of a wall 23, which is of different sizes at different locations of the conical sections 13, 14. Furthermore, a wall opening 21 is shown.
- the Fig. 2 shows the asymmetry of the stamp 1, 2 with respect to the axial axis 6 more clearly than that Fig. 1 .
- FIG. 3 is a perspective view from the outside
- Fig. 4 a side view from the outside
- Fig. 5 a cross-sectional view from the same perspective as that in Fig. 4 illustrated
- Fig. 6 a top view from the outside.
- reference numerals used reference is made to the above description of 1 and 2 referred.
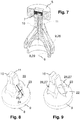
- Fig. 7 shows a perspective sectional view of a further embodiment of a sintering press 12 with a stamping tool 36 which has two stamps (an inner stamp 8 and an outer stamp 9) which can be moved in a die 5.
- the outer punch 9 represents an upper punch 28 and the inner punch 8 a lower punch 29.
- the two head pieces 10, 11 are each designed asymmetrically to an axial axis 6 of the sintering press 12 and are arranged eccentrically to the axial axis 6.
- a green body 7 can be formed from powder in the die 5. Both stamps 8, 9 are designed in such a way that a bending moment that can be applied to the respective stamp 8, 9 can be compensated for.
- the inner stamp 8 has an inner head piece 11 which can be moved within an outer head piece 10 of the outer stamp 9.
- the outer head piece 10 of the outer stamp 9 surrounds the inner head piece 11, which is shown in the cross-sectional view as surrounding two sides.
- the designation head piece 10, 11 is used synonymously with the term “stamp head”, which is also commonly used.
- a bending tendency of the two punches 8, 9 can be reduced by the arrangement shown. Friction between the punches 8, 9 with one another, but also with the die 5, can thus be reduced, in particular even completely eliminated.
- Fig. 8 shows part of the sintering press 12 Fig. 7 in an oblique view from the outside.
- the inner punch 8 with the inner head piece 11 and the outer punch 9 with the outer head piece 10 can be seen.
- the outer punch 9 has a material cutout 22, which is realized as a breakthrough through a wall 23 of the outer punch 9.
- the material cutout 22 represents one of the material openings described above, through which the asymmetry of the respective stamp 8, 9 can be achieved.
- the material cutout 22 serves in particular (as also described further above) to create an asymmetry in the respective stamp 8, 9.
- the material cutout 22 or the asymmetry optionally also serves to create a bending compensation, as a result of which, for example, bending of the respective head piece 10, 11 or of the respective punch 8, 9 is counteracted in one direction.
- the material cutout 22 has a longitudinal extent 24, which is larger than a circumferential extent 25.
- Fig. 9 shows an oblique view of the outer stamp 9 from 7 and 8 , wherein the inner stamp 8 is not shown in this illustration.
- the outer stamp 9 has thickenings 26 of the wall 23, in particular in the form of reinforcements 27.
- the outer stamp 9 has material cutouts 22 (one of which is shown) in the wall 23. The thickenings 26 and the material cutouts 22 can help to reduce the tendency of the outer die 9 to bend.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Powder Metallurgy (AREA)
Description
- Die vorliegende Erfindung betrifft ein Stempelwerkzeug einer Sinterpresse mit zumindest einem Oberstempel und einem Unterstempel, einen Stempel des Stempelwerkzeugs für eine derartige Sinterpresse und ein Herstellungsverfahren eines Grünlings unter Nutzung der vorgeschlagenen Sinterpresse mit Stempelwerkzeug.
- Mittels Sinterpressen sind Grünlinge aus einem Pulvermaterial herstellbar, wobei die Grünlinge später gesintert werden. Als Pulvermaterial können Keramikpulver und/oder Metallpulver genutzt werden. Grünlinge werden hergestellt, um daraus unterschiedlichste Komponenten zu fertigen. Dieses können symmetrische, insbesondere rotationssymmetrische Komponenten, aber auch asymmetrische Komponenten sein. Letzteres ist jedoch mit größerem Aufwand verbunden.
- Aus der
SU 1 041 209 A1 - Aus den
JP 2014-100738 A JP 2014-001429 A JP 2010-031331 A - Aufgabe der vorliegenden Erfindung ist es, ein Stempelwerkzeug einer Sinterpresse mit Stempeln zu schaffen, mit denen auch kompliziertere Geometrien, insbesondere asymmetrische Geometrien mit sehr hohen Presskräften herstellbar sind.
- Diese Aufgabe wird mit einem Stempelwerkzeug einer Sinterpresse mit den Merkmalen des Anspruches 1, einem Stempel mit den Merkmalen des Anspruchs 6 und einem Verfahren zum Verpressen eines sinterfähigen Werkstoffs mit den Merkmalen des Anspruchs 7 gelöst. Weitere vorteilhafte Ausgestaltungen und Weiterbildungen gehen aus den Unteransprüchen, wie auch aus der Beschreibung und den Figuren hervor. Die Formulierung der jeweiligen unabhängigen Ansprüche stellt einen ersten Versuch dar, die nachfolgend noch näher beschriebene Erfindung zu beschreiben, ohne aber diese beschränken zu wollen. Vielmehr können ein oder mehrere Merkmale gestrichen, ergänzt oder durch ein oder mehrere Merkmale ausgetauscht werden, die nachfolgend beschrieben werden.
- Es wird ein Stempelwerkzeug einer Sinterpresse vorgeschlagen, mit zumindest einem Unterstempel und einem Oberstempel, wobei ein erster Stempel von Oberstempel und/oder Unterstempel ein Kopfstück hat, das asymmetrisch zu einer Axialachse der Stempelpresse ist, wobei der erste Stempel eine sich von dem Kopfstück zu einem Fußstück verbreiternde Geometrie aufweist, die zu der Axialachse der Stempelpresse auch asymmetrisch ist.
- Eine derartige vorgeschlagene Geometrie erlaubt es, den Stempel so zu gestalten, dass auch bei hohen Presskräften der Stempel selbst möglichst nur geringen Verformungen unterworfen ist.
- Erfindungsgemäß, ist die asymmetrische Geometrie zwischen Kopfstück und Fußstück eine Versteifung des ersten Stempels, die an die Unsymmetrie des Kopfstücks angepasst zum Auffangen eines Kippmoments am ersten Stempels dient.
- Beispielsweise ist vorgesehen, dass der erste Stempel zwischen Kopfstück und Fußstück eine sich verbreiternde Hohlstruktur aufweist, die auf gleicher Höhe entlang eines senkrechten Querschnitts zu der Axialachse der Stempelpresse eine unterschiedliche Materialdicke aufweist.
- Auch kann vorgesehen sein, dass der erste Stempel ein zusammengesetzter Stempel mit Kopfstück, Mittelteil, Unterteil und Fußstück ist.
- Eine Ausgestaltung sieht vor, dass eine Drehbewegung des ersten Stempels möglich ist, vorzugsweise für einen Spielausgleich im Werkzeug.
- Bevorzugt ist es, wenn der erste Stempel und ein zweiter Stempel ineinander verfahrbar sind, wobei der erste und der zweite Stempel jeweils ein Kopfstück haben, das asymmetrisch zu der Axialachse der Sinterpresse ist, wobei der erste und der zweite Stempel jeweils eine sich von dem Kopfstück zum Fußstück verbreiternde Geometrie aufweisen, die zu der Axialachse der Sinterpresse auch asymmetrisch sind.
- Gemäß einem weiteren Gedanken der Erfindung, der abhängig, wie auch unabhängig von den weiteren Gedanken der Erfindung sein kann, wird ein Stempel eines obigen Stempelwerkzeugs vorgeschlagen, wobei der Stempel zum Einsatz in einer Sinterpresse dient, dadurch gekennzeichnet, dass der Stempel vom Kopfstück zum Fußstück hin eine zu einer Axialachse des Stempels unsymmetrische Erweiterung aufweist.
- Gemäß einem weiteren Gedanken der Erfindung, der abhängig, wie auch unabhängig von den weiteren Gedanken der Erfindung sein kann, wird ein Verfahren zum Verpressen zumindest eines pulverförmigen Werkstoffs in einer Sinterpresse zu einem Grünling vorgeschlagen, mit einem Einfahren von Oberstempeln und Unterstempeln in eine Matrize, mit einem Befüllen der Matrize mit dem pulverförmigen Werkstoff und mit einem Verpressen des pulverförmigen Werkstoffs, wobei ein später zu sinternder Grünling gebildet wird, der eine zu einer Axialachse der Sinterpresse unsymmetrische Geometrie mittels eines Stempelwerkzeugs wie oben oder auch nachfolgend beschrieben erhält, bei dem eine unsymmetrische Erweiterung vom Kopfstück hin zum Fußstück eines Stempels genutzt wird, einen Seitenversatz dieses Stempels zu einer Axialachse der Sinterpresse beim Verpressen auszugleichen.
- Bevorzugt erfolgt eine abgestimmte Entspannung der Stempel des Stempelwerkzeugs beim Ausfahren aus der Matrize abgestimmt aufeinander, ohne dass eine Ausgleichssteuerung oder Ausgleichsregelung an der Sinterpresse zum Ausgleichen von Unterschieden zwischen einzelnen Entspannungsvorgängen beim Verfahren der Stempel vom Grünling weg zum Einsatz kommt.
- Vorzugsweise ist vorgesehen, dass vor dem Verpressen zumindest der asymmetrisch zu einer Axialachse der Sinterpresse verlaufende Stempel des Stempelwerkzeugs aus mehreren Einzelstücken zusammengesetzt und in die Sinterpresse eingebaut wird.
- Gemäß einem weiteren Gedanken der Erfindung, der unabhängig, wie auch abhängig von den obigen Gedanken verfolgbar ist, wird eine Sinterpresse mit zumindest einem Oberstempel und einem Unterstempel vorgeschlagen, mit einem Pulverspeicher zur Befüllung einer Matrize der Sinterpresse mit einem sinterfähigen Pulvermaterial und mit einer Matrize zur Herstellung eines Grünlings mittels des Pulvermaterials aus dem Pulverspeicher. Ein erster Stempel, der Oberstempel und/oder Unterstempel, weist ein Kopfstück außermittig und asymmetrisch zu einer Axialachse der Sinterpresse auf. Das Kopfstück ist ohne eine Führung innerhalb der Matrize entlang einer Matrizenaußenwand, eines Dorns und/oder entlang eines benachbarten Stempels in der Matrize bewegbar. Der erste Stempel besitzt zumindest in einem Abschnitt zwischen Kopfstück und Fußstück, vorzugsweise über den gesamten Bereich zwischen Kopfstück und Fußstück eine asymmetrische, insbesondere eine nichtrotationssymmetrische Form, die ein radiales Kippen des Stempels und ein Längsschleifen des Kopfstückes an einer benachbarten Außenfläche in der Matrize beim Einfahren und Ausfahren daraus, während eines Pressvorgangs bei der Herstellung des Grünlings zumindest verringert, insbesondere verhindert.
- Die Asymmetrie des Kopfstücks kann sich zum Beispiel dadurch ergeben, dass ein Grünling geformt werden soll, der zum Beispiel nicht überall rotationssymmetrisch ist. So kann ein in der Matrize beim Pressen angeordneter Bereich des Stempels außermittig und auch asymmetrisch zur Axialachse angeordnet sein. Auch kann ein Stempel Verwendung finden, der mehrere Bereiche innerhalb der Matrize in Verbindung mit dem zu verpressenden Pulver aufweist, wobei die Bereiche sich voneinander unterscheiden. So können unterschiedliche Höhen, unterschiedliche Oberflächengeometrien oder verschiedene Formen zu der Asymmetrie in Bezug auf die Axialachse führen. Es wurde nunmehr folgendes herausgefunden: Durch die Außermittigkeit und die Asymmetrie in Bezug auf die Axialachse wird ein Biegemoment im Stempel erzeugt, wenn dieser eine Presskraft auf das Pulvermaterial ausübt. Das Biegemoment hat dazu geführt, dass sich eine Reibung entlang des Kopfstücks mit der benachbarten Matrize, einem Dorn oder einem andern Stempel einstellt. Eine Reibung zum Beispiel an einem Dorn wird dadurch verringert, dass das Kopfstück nunmehr durch die asymmetrische Gestaltung der Geometrie des Stempels zwischen Kopfstück und Fußstück keine radial wirkende Kippneigung hat. Diese Kippneigung hat in der Vergangenheit zu einem höheren Verschleiß derartiger Stempel mit außermittig angeordneten Stempelköpfen geführt, als es bei üblichen rotationssymmetrischen Stempeln der Fall ist. Nunmehr aber ist es gelungen, diesem höherem Verschleiß dadurch zu begegnen, dass der Stempel in sich so gestaltet wird, dass das Biegemoment so abgestützt wird, dass eine Biegeverformung verringert bzw. im Stempel selbst zumindest so weit aufgefangen wird, dass es keine oder höchstens noch eine sehr geringe Biegeverformung gibt. Anders als in der Vergangenheit, in der man davon ausging, dass durch einen hohen Materialeinsatz eine ausreichende Biegesteifigkeit des Stempels geschaffen werden kann, wird nunmehr ein anderer Weg eingeschlagen: die Geometrie des Stempels wird ebenfalls asymmetrisch ausgelegt, um damit der Asymmetrie des Kopfstücks entgegenzuwirken. Diese Asymmetrie kann zum Beispiel durch Materialöffnungen in einer Wandung, durch Weglassen von Material in einer Wandung, durch Verstrebungen an Stelle oder unterstützend zu Wandstrukturen wie auch durch andere, gleichwirkende Maßnahmen erzielt werden.
- Beispielsweise wird vorgeschlagen, dass entlang eines Querschnitts des ersten Stempels senkrecht zu seiner Bewegungsachse die asymmetrische Form eine asymmetrische Wandung aufweist, insbesondere der erste Stempel eine unterschiedliche Dicke von gegenüberliegenden Seiten der Wandung hat. Als asymmetrisch im Bereich zwischen Kopfstück und Fußstück ist insbesondere eine Abweichung von einer Rotationssymmetrie zur Axialachse der Sinterpresse aufzufassen. Die Asymmetrie kann eine andere Gestalt von einander gegenüberliegenden Bereichen der Form umfassen. Auch kann ein anderes Material zum Einsatz kommen, ein zusätzliches Material oder auch ein Weglassen von Material. Beispielsweise kann eine Asymmetrie durch unterschiedliche Wandstärken, durch unterschiedliche Gestaltungen, durch Öffnungen, durch Verstrebungen, durch die geometrische Gestaltung wie zum Beispiel kegelförmig, glockenförmig oder ähnliches erzielt werden. Auch kann zum Beispiel eine Fachwerkkonstruktion genutzt werden, um eine Verbindung vom Fußstück zum Kopfstück zu schaffen. Mittels der geschaffenen Asymmetrie wird im Stempel selbst bevorzugt ein Biegeausgleich geschaffen. Dadurch kann zum Beispiel einem Biegen des Kopfstücks bzw. des Stempels in eine Richtung entgegengewirkt werden.
- Eine Form der Asymmetrie wird beispielsweise durch eine Kombination, von in Bezug auf die Axialachse der Sinterpresse, schrägem Übergang von einer Zylinderringform zu einer Kegelringform erreicht, wenn der Stempel sich vom Fußstück hin zum Kopfstück verschlankt. Das Fußstück hierbei, wie auch in anderen Konfigurationen, ist symmetrisch, bevorzugt rotationssymmetrisch zu der Axialachse der Sinterpresse angeordnet, vorzugsweise mit beispielsweise einer Fußebene, die senkrecht zur Axialachse der Sinterpresse verläuft und direkt auf einem Adapter der Sinterpresse aufsitzt. Ein derartiger Stempel weist damit ein symmetrisches Fußstück und ein asymmetrisches Kopfstück auf, wobei durch den Übergang eine Kompensation von Biegekräften im Stempel selbst erfolgt. Der Übergang vom Zylinderring über eine zum Beispiel eierformartige oder ellipsenformartige sich verschlankende Ringgestalt hin zu einer bevorzugt Kegelringform erlaubt, ebenfalls die zugehörige Wandung so anzupassen, insbesondere asymmetrisch zu gestalten, dass Biegekräfte bzw. Biegemomente kompensierbar sind.
- Bevorzugt erzeugt ein Werkzeug mit einem ersten Stempel, der ein symmetrisches Fußstück und ein asymmetrisches Kopfstück aufweist, einen Grünling, der einen Gesamtschwerpunkt auf der Axialachse der Sinterpresse hat.
- Eine Ausgestaltung sieht zum Beispiel vor, dass die Sinterpresse ein oder mehrere Stempel aufweist, die ineinander verfahrbar sind. Bevorzugt weisen zumindest einige Stempel, vorzugsweise alle Stempel, eine kegelformartige Erweiterung auf. Vorzugsweise sind derartige Pressen, wie auch Stempel, so gestaltet, wie es aus der noch nicht veröffentlichten
DE 10 2014 003 726 der Anmelderin mit den Titel "Presse zum Herstellen maßhaltiger Grünlinge und Verfahren zum Herstellen" hervorgeht, auf die im Rahmen der Offenbarung diesbezüglich vollumfänglich Bezug genommen wird. Möglichkeiten, Stempel herzustellen, wie zum Beispiel mittels additiver Fertigungsverfahren allein oder in Kombination mit anderen Herstellungsverfahren, gehen aus den noch nicht veröffentlichtenDE 10 2015 01784 undDE 10 2015 01785 hervor. Auf diese wird ebenfalls hinsichtlich der Herstellung, aber auch hinsichtlich der Gestaltung der Stempel vollumfänglich im Rahmen der Offenbarung Bezug genommen. - Eine weitere Ausgestaltung sieht beispielsweise vor, dass die asymmetrische Wandung eine mit Verstrebungen versehene Wandung ist. So kann zum Beispiel ein Bereich der Wandung eine zusätzliche Abstützung erhalten, insbesondere als Versteifung. Auch kann die Wandung bereichsweise durch ein oder mehrere Verstrebungen ersetzt werden.
- Vorzugsweise ist ein asymmetrischer Bereich zwischen Kopfstück und Fußstück in etwa gegenüberliegend zu einem asymmetrisch abstehenden Ende des Kopfstückes angeordnet. Hierbei kann auch ein Höhenunterschied entlang der Axialachse der Sinterpresse für den asymmetrischen Bereich vorliegen, so dass es zu einem schräg Gegenüberliegen kommt. Beispielsweise ist ein Übergang von einer Geometrieform in eine andere Geometrieform schräg in Bezug auf die Axialachse der Sinterpresse entlang des Umfangs verlaufend. Hierbei ist es beispielsweise bevorzugt, wenn etwa um 180° verdreht eine Anpassung der Geometrieform zum asymmetrischen Ende des Kopfstückes angeordnet ist. Eine weitere Ausgestaltung sieht beispielweise vor, dass eine Anpassung der Geometrieform sich quasi aufteilt. So können um den Umfang herum mehrere Verstärkungen bzw. Schwächungen vorliegen, die es erlauben, dass über die dadurch gebildete Geometrieform eine Biegung aufgrund der wirkenden Presskraft im Stempel zumindest weitestgehend absorbiert wird.
- Bei einer Auslegung zum Stempel-internen Ausgleichen einer Axialkraft, die beabstandet zu der Axialachse der Sinterpresse wirkt und hierbei ein Biegemoment in dem Stempel initiiert, kann zum Beispiel die Biegespannung herangezogen werden, um zu überprüfen, ob die Auslegung des Stempels dem Anforderungsprofil genügt. Als Biegespannung ist hierbei diejenige Spannung zu verstehen, die sich aufgrund der Biegung, d. h. der Momentenbeanspruchung einstellt. Diese ergibt sich zu:
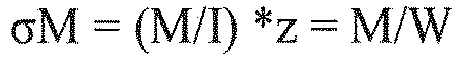
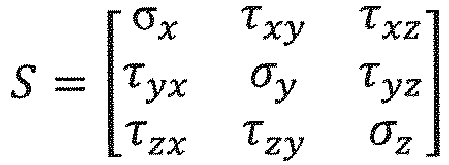
- Diese Betrachtung im kartesischen Koordinatensystem bietet sich vor allem für einen Bereich des Kopfstücks an, der noch nicht übergegangen ist in eine runde, insbesondere kreisförmige Gestalt, sondern vielmehr noch eine eckige Geometrie aufweist. In einem Bereich der Geometrieform, die hingegen gerundet ist, sei es kreisförmig oder auch ellipsenförmig, wird hingegen bevorzugt auf ein orthogonales oder auch ein Zylinder-Koordinatensystem bei der Berechnung abgestellt. Über eine entsprechende Transformation können sodann Übergänge von einer Geometrieform in eine andere Geometrieform geschaffen werden.
- Weiterhin besteht die Möglichkeit, mittels Tensorrechnung die Auslegung der Geometrieform vorzunehmen. Die Tensorrechnung ermöglicht beispielsweise, den Spannungszustand zunächst unabhängig von einem bestimmten Koordinatensystem zu beschreiben und erst nach einer Herleitung des jeweiligen Berechnungsverfahrens die Komponentengleichungen den geometrischen Eigenschaften des Körpers anzupassen, beispielsweise in Zylinderkoordinaten oder Kugelkoordinaten. Die Nutzung eines Verzerrungstensors, d. h. eines Tensors zweiter Stufe, der das Verhältnis von Momentankonfiguration zur Ausgangskonfiguration bei der Deformation von kontinuierlichen Körpern und damit Veränderung der gegenseitigen Lagebeziehungen der Materieelemente beschreibt, wird bevorzugt dadurch unterstützt, dass auch eine Geschwindigkeit, mit der die Spannung aufgeprägt wird, mitberücksichtigt wird. Die Verzerrungsgeschwindigkeit, gebildet aus der Ableitung des Verzerrungstensors, erlaubt insbesondere einem unterschiedlichen Materialverhalten Rechnung tragen zu können. Eine Änderung der äußeren Gestalt des Stempels in Form von beispielsweise Dehnung, Stauchung, Scherung oder anderem kann somit auch auf diese Weise abgeschätzt und die Geometrie des Stempels dementsprechend solange angepasst werden, bis im Bereich der Matrize und insbesondere im Bereich des Kopfstückes unter Presskraft eine Biegung ausgeschlossen ist. Auch kann hierbei ermittelt werden, mit welcher Stempelgeschwindigkeit das Kopfstück bevorzugt in die Matrize einfährt bzw. abbremst. Für eine Serienfertigung kommt es daher darauf an, einerseits eine vorgebbare Mindestgeschwindigkeit und damit Taktung einzuhalten, zum anderen dabei aber auch den geringstmöglichen Biegeeinfluss zu finden.
- Gemäß einer weiteren Ausgestaltung ist vorgesehen, dass der erste Stempel in einen zweiten Stempel verfahrbar ist, wobei der zweite Stempel ebenfalls eine asymmetrische Form zwischen Kopfstück und Fußstück aufweist. Beispielsweise kann der zweite Stempel in Bezug auf die Sinterpressenachse ebenfalls nichtrotationssymmetrisch angeordnet sein.
- Gemäß einer Weiterbildung ist vorgesehen, dass zumindest der erste Stempel aus verschiedenen Teilen zusammengesetzt ist. Dieses erlaubt zum Beispiel, unterschiedliche Materialien mit unterschiedlichen Elastizitätmoduli einzusetzen und deren Verteilung bzw. Anordnung im Stempel an eine gewünschte Biegemomentenkompensation anzupassen. So können auch unterschiedliche Fertigungsverfahren für unterschiedliche Teile des Stempels genutzt werden, zum Beispiel, weil diese Fertigungsverfahren prinzipbedingt unterschiedliche Genauigkeiten ermöglichen und verschiedene Teile des Stempels auch voneinander unterschiedliche Genauigkeiten benötigen.
- Gemäß einem weiteren Gedanken der Erfindung, der unabhängig von der obigen Sinterpresse, wie auch in Abhängigkeit von der obigen Sinterpresse sein kann, wird ein Berechnungsverfahren zur Auslegung eines Presswerkzeugs einer Sinterpresse vorgeschlagen, vorzugsweise für eine Herstellung von metallischen Grünlingen, wobei für einen ersten Stempel des Presswerkzeugs, der ein Kopfstück außermittig und asymmetrisch zu einer Axialachse der Sinterpresse aufweist, eine Biegung berechnet wird, die sich bei einem Kraftzufluss, wie auch bei einem Kraftabfluss bei einem Pressvorgang eines Grünlings in der Sinterpresse einstellt, und eine Steifigkeit des ersten Stempels durch Anpassung einer Asymmetrie einer Form des ersten Stempels zwischen Kopfstück und Fußstück daran angepasst wird, wobei überprüft wird, ob ein Ausgleich eines axialen Kippmoments am ersten Stempel, hervorgerufen durch die Außermittigkeit des Kopfstücks, durch die Anpassung der Asymmetrie der Form sich verbessert hat.
- Die Asymmetrie, die einzustellen ist, kann hierbei mittels eines Katalogs an unterschiedlichen Maßnahmen ermittelt werden, wie sie oben schon beschreiben wurden. Es besteht die Möglichkeit, mit einer Grundkonfiguration zu beginnen. Sodann können in einem ersten Entwurf verschiedene Maßnahmen angewendet und sodann gegeneinander bewertet werden. Des Weiteren besteht die Möglichkeit, eine Vorgabe an miteinander zu kombinierenden Maßnahmen einzustellen. Auf Basis dieser Vorgabe kann sodann mittels eines computerbasierten Berechnungsprogramms eine Prüfung hinsichtlich der Kompensation von aufgebrachtem Pressdruck durch den modellierten Stempel erfolgen. Fällt hierbei auf, dass das Modell des Stempels noch nicht in allen Bereichen diejenigen Ergebnisse zeigt, die vorgebbar sind, besteht beispielsweise die Möglichkeit der weiteren Anpassung. Dieses kann über einen entsprechenden Algorithmus erfolgen, der zumindest soweit einstellbar ist, dass dieser Vorgaben enthält, durch welche Maßnahme oder Maßnahmen eine weitere Anpassung erfolgen solle.
- Eine weitere Ausgestaltung sieht vor, dass eine Randbedingung eingestellt wird, nach der der Stempel unter Presslast ohne Verschiebung in eine Kipprichtung reagiert. So kann beispielsweise vorgebbar sein, dass der Stempel starr bleibt. Auch kann vorgebbar sein, dass dieser ein gleichmäßiges Einfedern in axialer Richtung aufweist.
- Bevorzugt ist es, wenn eine Topologieoptimierung am ersten Stempel erfolgt, wobei mittels zumindest eines Optimierungsalgorithmus' in einem vorgebbaren Designraum überprüft wird, durch welche Materialweglassung ein Verhalten des Stempels unter Presskraft die vorgebbaren Randparameter einhält, wobei der Designraum so eingestellt wird, dass dieser eine sich vom Kopfstück zum Fußstück verbreiternde Form des ersten Stempels umfasst. Vorzugsweise gehen der Materialweglassung ein oder mehrere Materialaufdickungen vorher oder folgen nach. Beispielsweise kann hierfür die Topologieoptimierung verlassen werden, Material mittels CAD aufgetragen werden und erneut in die Topologieoptimierung gegangen werden.
- Weiterhin bevorzugt ist es, wenn das Verfahren ein Baukastensystem nutzt, aus dem verschiedene Teile eines Stempels jeweils als Modul entnehmbar und zusammensetzbar sind, wobei das jeweilige Modul unterschiedliche Geometrien, unterschiedliche Werkstoffe und unterschiedliche Herstellungsverfahren miteinander verbindet.
- Gemäß einem weiteren Gedanken der Erfindung, der unabhängig von der obigen Sinterpresse und dem obigen Verfahren, wie auch jeweils abhängig davon sein kann, wird ein erster Stempel bevorzugt für eine Sinterpresse vorgeschlagen, wobei der erste Stempel eine asymmetrische Form in einem Bereich zwischen Kopfstück und Fußstück aufweist, mit einem Kopfstück, das außermittig und asymmetrisch zu einer Axialachse der Sinterpresse ist. Des Weiteren kann ein derartiger erster Stempel ein oder mehrere Merkmale aufweisen, wie sie weiter oben schon oder auch noch nachfolgend im Zusammenhang mit der Sinterpresse beschrieben sind. Der erste Stempel ist bevorzugt ineinander verfahrbar mit einem zweiten Stempel, der ebenfalls ein Kopfstück aufweist, das außermittig und asymmetrisch zu einer Axialachse der Sinterpresse ist.
- Gemäß wiederum einem weiteren Gedanken der Erfindung, der unabhängig von einem oder mehreren der obigen Gedanken, wie auch jeweils abhängig davon sein kann, wird ein Verfahren zum Verpressen zumindest eines pulverförmigen Werkstoffs in einer Sinterpresse zu einem zu sinternden Grünling vorgeschlagen, mit einem Einfahren von Oberstempeln und Unterstempeln in eine Matrize, mit einem Befüllen der Matrize mit dem pulverförmigen Werkstoff und mit einem Verpressen des pulverförmigen Werkstoffs, wobei ein Grünling gebildet wird, der eine zu einer Axialachse der Sinterpresse unsymmetrische Geometrie mittels eines ersten Stempels erhält, wobei der erste Stempel eine asymmetrische Wandung aufweist und bei einem Einfahren und Ausfahren in die Matrize berührungslos an dieser vorbeifährt. Mittels dieses Vorganges wird ein Schleifen, insbesondere eine Seitenreibung während des Verfahrens in der Matrize, besonders bei Einwirken eines Pressdrucks vermieden. Hierbei wird bevorzugt ein Ausgleich eines wirkenden Biegemoments, aufgrund der asymmetrischen Belastung entlang der Axialachse, aufgrund der außermittigen Anordnung des Kopfstückes, aufgrund der Konstruktion des ersten Stempels aufweisend die asymmetrische Wandung erzielt. Die Kompensation des Biegemoments erfolgt dadurch im Stempel selbst, ohne dass es zu einem Durchbiegen, einem seitlichen Neigen oder einer sonstigen Verformung kommt, die zu einem Reiben des Kopfstückes an einer dazu benachbarten Fläche führen.
- Weitere vorteilhafte Ausgestaltungen und Weiterbildungen gehen aus den nachfolgenden Figuren hervor, die mit anderen Merkmalen der Erfindung auch aus der Beschreibung verknüpfbar sind. Einzelne Merkmale aus einzelnen Figuren sind nicht auf diese beschränkt. Vielmehr können ein oder mehrere Merkmale aus ein oder mehreren Figuren, wie auch aus der Beschreibung zusammen weitere Ausgestaltungen bilden. Insbesondere sind die Figuren nicht beschränkend, sondern beispielhaft auszulegen. Es zeigen:
-
Fig. 1 eine Schrägansicht auf einen Ausschnitt einer Sinterpresse mit einem Stempelwerkzeug mit zwei Stempeln, deren asymmetrische Kopfstücke in einer Matrize verfahrbar sind, -
Fig. 2 einen Querschnitt durch die Sinterpresse ausFig. 1 , -
Fig. 3 bis 6 die Sinterpresse aus denFig. 1 und 2 vergleichend in verschiedenen Darstellungen, -
Fig. 7 eine Schrägansicht auf einen Ausschnitt einer weiteren Ausfuhrungsform einer Sinterpresse mit einem Stempelwerkzeug mit zwei Stempeln, bei der Biegemomente durch die Gestaltung der Stempel kompensiert werden können, -
Fig. 8 eine Schrägansicht auf die beiden Stempel ausFig. 7 , und -
Fig. 9 eine Schrägansicht auf einen der beiden Stempel ausFig. 7 und Fig. 8 . -
Fig. 1 zeigt in einer Schrägansicht einen Ausschnitt aus einer Sinterpresse 12 mit einem Stempelwerkzeug 36 mit zwei Stempeln (einem ersten Stempel 1 und einem zweiten Stempel 2), deren Kopfstücke (erstes Kopfstück 3 und zweites Kopfstück 4) in einer Matrize 5 verfahrbar sind. Durch dieses Verfahren der Kopfstücke 3, 4 kann in der Matrize 5 ein Grünling 7 aus Pulver geformt werden. Die Matrize 5 weist eine Matrizenaußenwand 30 auf, innerhalb derer der Grünling 7 geformt werden kann, wobei das jeweilige Kopfstück 3, 4 auf eine Stirnfläche 35 des Grünlings 7 einwirken kann. Die beiden Kopfstücke 3, 4 sind jeweils für sich asymmetrisch zu einer Axialachse 6 der Sinterpresse 12 ausgeführt und außermittig zu der Axialachse 6 angeordnet. Der erste Stempel 1 stellt in dieser Ausführungsform einen Oberstempel 28 dar und der zweite Stempel 2 einen Unterstempel 29. Der erste Stempel 1 ist entlang einer ersten Bewegungsachse 33 bewegbar, der zweite Stempel 2 entlang einer zweiten Bewegungsachse 34. - Schematisch eingezeichnet ist weiterhin ein Pulverspeicher 31 zur Befüllung der Matrize 5 der Sinterpresse 12 mit einem sinterfähigen Pulvermaterial 32, aus dem der Grünling 7 geformt werden kann. Der Grünling 7, der in der gezeigten beispielhaften Ausführung eine zu der Axialachse 6 nicht-rotationssymmetrische Form aufweist, kann nach Einwirken der Presskraft über die Stempel 1, 2 so entlastet werden, dass eine Rissbildung im Grünling 7 verhindert wird. Daher ist die jeweilige Geometrie des ersten Stempels 1 und des zweiten Stempels 2 vorzugsweise derart ausgeführt, dass nicht nur eine interne Kompensation eines Biegemoments erfolgen kann. Vielmehr sind beide Stempel 1, 2 vorzugsweise derart ausgeführt, dass deren elastisches Verhalten beim Entlasten von der Presskraft gleich ist. Bei Entlastung beider Stempel 1, 2 kann es damit zu einer gleichmäßigen Entlastung des Grünlings 7 über die gesamte Stirnfläche 35 des Grünlings 7 kommen. Dies kann das Auftreten von ungleichmäßigen Spannungen und damit von eventuell ungleichmäßig verteilten Scherkräften verhindern, die zu einer Scherung im Material des Grünlings 7 und damit zu einer Rissbildung im Grünling 7 führen können. Hierzu wird auch auf den oben schon genannten Stand der Technik und auf die weiter oben beschriebenen Möglichkeiten verwiesen, die sich aus der Gestaltung der Stempel 1, 2 ergeben.
- Der erste Stempel 1 ist in den zweiten Stempel 2 verfahrbar. Beide Stempel 1, 2 weisen jeweils einen kegelförmigen Abschnitt (erster kegelförmiger Abschnitt 13 und zweiter kegelförmiger Abschnitt 14) an einem jeweiligen Fußstück (erstes Fußstück 17 und zweites Fußstück 18) und einen geraden Abschnitt (erster gerader Abschnitt 15 und zweiter gerader Abschnitt 16) an dem jeweiligen Kopfstück 3, 4 auf. Durch das Vorliegen der kegelförmigen Abschnitte 13, 14 und der geraden Abschnitte 15, 16 wird die oben beschriebene Asymmetrie realisiert. Diese Asymmetrie ist durch eine Kombination von Zylinderringform und Kegelringform gebildet. Dabei ist die Zylinderringform hier durch die geraden Abschnitte 15, 16 realisiert. Die Kegelringform ist hier durch die kegelförmigen Abschnitte 13, 14 realisiert. Zwischen kegelförmigen Abschnitten 13, 14 und geraden Abschnitten 15, 16 existiert ein Übergang. Durch diese Gestaltung verschlankt sich der jeweilige Stempel 1, 2 vom jeweiligen Fußstück 17, 18 hin zum jeweiligen Kopfstück 3, 4. Die Bezeichnung Fußstück 17, 18 wird hier synonym mit dem auch gebräuchlichen Begriff "Stempelfuß" verwendet und die Bezeichnung Kopfstück 3, 4 synonym mit dem auch gebräuchlichen Begriff "Stempelkopf" verwendet. Durch diese Geometrie der Stempel 1, 2 kann eine Kompensation eines Biegemoments erreicht werden. Dazu können z. B. eine unterschiedliche Wandungsdicke, Wandöffnungen und/oder schräge Übergänge zwischen dem jeweiligen geraden Abschnitt 15, 16 und dem jeweiligen kegelförmigen Abschnitt 13, 14 des jeweiligen Stempels 1, 2 beitragen.
- Die Geometrien der Stempel 1, 2 sind voneinander verschieden, insbesondere sowohl hinsichtlich des jeweiligen geraden Abschnitts 15, 16, wie auch hinsichtlich des jeweiligen kegelförmigen Abschnitts 13, 14. Dies kann aufgrund von unterschiedlich auftretenden Kräften, sowie aufgrund von unterschiedlichen Abmessungen der Stempel 1, 2 vorteilhaft sein.
- Auch ein Spreizwinkel 19 (d. h. ein Kegel-Öffnungswinkel) des jeweiligen kegelförmigen Abschnitts 13, 14 kann bei den beiden Stempeln 1, 2 unterschiedlich groß sein. Der Übersichtlichkeit wegen ist der Spreizwinkel 19 nur für den zweiten Stempel 2 eingezeichnet. In einer Endstellung befinden sich die jeweiligen Fußstücke 17, 18 vorzugsweise auf verschiedenen Ebenen.
- Bevorzugt werden derartige Stempel in Sinterpressen eingesetzt, wie sie aus der noch nicht veröffentlichten Anmeldung
DE 10 2014 201 966 der Anmelderin mit dem Titel "Pulverpresse mit kegeligem Unterbau" hervorgehen, auf die diesbezüglich vollumfänglich im Rahmen der Offenbarung Bezug genommen wird. -
Fig. 2 zeigt einen Querschnitt durch die Sinterpresse 12 ausFig. 1 , insbesondere durch die beiden Stempel 1, 2 und die Matrize 5. Zu erkennen ist hier besonders deutlich die Ausführung des Übergangs zwischen den jeweiligen kegelförmigen Abschnitten 13, 14 und den jeweiligen geraden Abschnitten 15, 16 der beiden Stempel 1, 2. Die kegelförmigen Abschnitte 13, 14 weisen jeweils eine Wanddicke 20 einer Wandung 23 auf, die an unterschiedlichen Stellen der kegelförmigen Abschnitte 13, 14 unterschiedlich groß ist. Weiterhin ist eine Wandöffnungen 21 eingezeichnet. DieFig. 2 zeigt die Asymmetrie der Stempel 1, 2 bezüglich der Axialachse 6 deutlicher, als dieFig. 1 . - Die
Fig. 3 bis 6 zeigen die Sinterpresse 12 aus denFig. 1 und 2 vergleichend in verschiedenen Darstellungen.Fig. 3 ist eine perspektivische Ansicht von außen,Fig. 4 eine Seitenansicht von außen,Fig. 5 eine Querschnittsansicht aus der gleichen Perspektive, wie der inFig. 4 dargestellten undFig. 6 eine Draufsicht von außen. Hinsichtlich der verwendeten Bezugszeichen wird auf die obige Beschreibung derFig. 1 und 2 verwiesen. -
Fig. 7 zeigt eine perspektivische Schnittdarstellung einer weiteren Ausführungsform einer Sinterpresse 12 mit einem Stempelwerkzeug 36, das zwei Stempel (einen inneren Stempel 8 und einen äußeren Stempel 9) aufweist, die in einer Matrize 5 verfahrbar sind. In dieser Ausführungsform stellt der äußere Stempel 9 einen Oberstempel 28 und der innere Stempel 8 einen Unterstempel 29 dar. Die beiden Kopfstücke 10, 11 sind jeweils für sich asymmetrisch zu einer Axialachse 6 der Sinterpresse 12 ausgeführt und außermittig zu der Axialachse 6 angeordnet. - In der Matrize 5 kann ein Grünling 7 aus Pulver geformt werden. Beide Stempel 8, 9 sind derart ausgeführt, dass ein Biegemoment, das an dem jeweiligen Stempel 8, 9 anliegen kann, kompensiert werden kann. Der innere Stempel 8 weist ein inneres Kopfstück 11 auf, das innerhalb eines äußeren Kopfstücks 10 des äußeren Stempels 9 verfahrbar ist. Das äußere Kopfstück 10 des äußeren Stempels 9 umgibt hierbei das innere Kopfstück 11, was in der Querschnittsdarstellung als ein Umgeben von zwei Seiten dargestellt ist. Auch hier wird die Bezeichnung Kopfstück 10, 11 synonym mit dem auch gebräuchlichen Begriff "Stempelkopf" verwendet. Durch die gezeigte Anordnung kann eine Biegeneigung der beiden Stempel 8, 9 reduziert werden. Damit kann eine Reibung zwischen den Stempeln 8, 9 untereinander, aber auch mit der Matrize 5 reduziert, insbesondere sogar vollständig eliminiert werden.
-
Fig. 8 zeigt einen Teil der Sinterpresse 12 ausFig. 7 in einer Schrägansicht von außen. Zu erkennen sind der innere Stempel 8 mit dem inneren Kopfstück 11 und der äußerer Stempel 9 mit dem äußeren Kopfstück 10. Der äußere Stempel 9 weist einen Materialausschnitt 22 auf, der als ein Durchbruch durch eine Wandung 23 des äußeren Stempels 9 realisiert ist. Der Materialausschnitt 22 stellt eine der weiter oben beschriebenen Materialöffnungen dar, durch die die Asymmetrie des jeweiligen Stempels 8, 9 erzielt werden kann. Der Materialausschnitt 22 dient insbesondere dazu (wie ebenfalls weiter oben beschrieben) eine Asymmetrie im jeweiligen Stempel 8, 9 zu schaffen. Der Materialausschnitt 22 bzw. die Asymmetrie dient gegebenenfalls außerdem dazu einen Biegeausgleich zu schaffen, wodurch zum Beispiel einem Biegen des jeweiligen Kopfstücks 10, 11 bzw. des jeweiligen Stempels 8, 9 in eine Richtung entgegengewirkt wird. Der Materialausschnitt 22 weist eine Längserstreckung 24 auf, die größer ist, als eine Umfangserstreckung 25. -
Fig. 9 zeigt eine Schrägansicht des äußeren Stempels 9 ausFig. 7 und Fig. 8 , wobei der innere Stempel 8 in dieser Darstellung nicht gezeigt ist. Der äußere Stempel 9 weist Verdickungen 26 der Wandung 23, insbesondere in Form von Verstärkungen 27 auf. Weiterhin weist der äußere Stempel 9 Materialausschnitte 22 (von denen einer gezeigt ist) in der Wandung 23 auf. Die Verdickungen 26 und die Materialausschnitte 22 können dazu beitragen, eine Biegeneigung des äußeren Stempels 9 zu verringern. -
- 1
- erster Stempel
- 2
- zweiter Stempel
- 3
- erstes Kopfstück
- 4
- zweites Kopfstück
- 5
- Matrize
- 6
- Axialachse
- 7
- Grünling
- 8
- innerer Stempel
- 9
- äußerer Stempel
- 10
- äußeres Kopfstück
- 11
- inneres Kopfstück
- 12
- Sinterpresse
- 13
- erster kegelförmiger Abschnitt
- 14
- zweiter kegelförmiger Abschnitt
- 15
- erster gerader Abschnitt
- 16
- zweiter gerader Abschnitt
- 17
- erstes Fußstück
- 18
- zweites Fußstück
- 19
- Spreizwinkel
- 20
- Wanddicke
- 21
- Wandöffnung
- 22
- Materialausschnitt
- 23
- Wandung
- 24
- Längserstreckung
- 25
- Umfangserstreckung
- 26
- Verdickung
- 27
- Verstärkung
- 28
- Oberstempel
- 29
- Unterstempel
- 30
- Matrizenaußenwand
- 31
- Pulverspeicher
- 32
- Pulvermaterial
- 33
- erste Bewegungsachse
- 34
- zweite Bewegungsachse
- 35
- Stirnfläche
- 36
- Stempelwerkzeug
Claims (9)
- Stempelwerkzeug (36) einer Sinterpresse (12), in der Grünlinge (7) aus einem Pulvermaterial durch Verpressen herstellbar sind; mit zumindest einem Unterstempel (29) und einem Oberstempel (28), wobei ein erster Stempel (1) von Oberstempel (28) und/oder Unterstempel (29) ein Kopfstück (3) hat, wobei das Kopfstück (3) auf eine Stirnfläche (35) eines Grünlings (7) einwirkt, wobei das Kopfstück (3) asymmetrisch zu einer Axialachse (6) der Stempelpresse ist, so dass eine beim Verpressen wirkende Axialkraft beabstandet zu der Axialachse (6) auf den ersten Stempel (1) einwirkt, wobei der erste Stempel (1) eine sich von dem Kopfstück (3) zu einem Fußstück (17) verbreiternde Geometrie aufweist, die zu der Axialachse (6) der Stempelpresse auch asymmetrisch ist, wobei die asymmetrische Geometrie zwischen Kopfstück (3) und Fußstück (17) eine Versteifung des ersten Stempels (1) ist, die an die Unsymmetrie des Kopfstücks (3) angepasst zum Auffangen eines Kippmoments am ersten Stempels (1) dient.
- Stempelwerkzeug (36) nach Anspruch 1, dadurch gekennzeichnet, dass der erste Stempel (1) zwischen Kopfstück (3) und Fußstück (17) eine sich verbreiternde Hohlstruktur aufweist, die auf gleicher Höhe entlang eines senkrechten Querschnitts zu der Axialachse (6) der Stempelpresse eine unterschiedliche Materialdicke aufweist.
- Stempelwerkzeug (36) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der erste Stempel (1) ein zusammengesetzter Stempel mit Kopfstück (3), Mittelteil, Unterteil und Fußstück (17) ist.
- Stempelwerkzeug (36) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine Drehbewegung des ersten Stempels (1) möglich ist, vorzugsweise für einen Spielausgleich.
- Stempelwerkzeug (36) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der erste Stempel (1) und ein zweiter Stempel (2) ineinander verfahrbar sind, wobei der erste Stempel (1) und der zweite Stempel (2), jeweils ein Kopfstück (3, 4) haben, das asymmetrisch zu der Axialachse (6) der Sinterpresse (12) ist, wobei der erste Stempel (1) und der zweite Stempel (2), jeweils eine sich von dem Kopfstück (3, 4) zum Fußstück (17, 18) verbreiternde Geometrie aufweisen, die zu der Axialachse (6) der Sinterpresse (12) auch asymmetrisch sind.
- Stempel (1) eines Stempelwerkzeugs (36) nach einem der Ansprüche 1 bis 5, wobei der Stempel (1) zum Einsatz in einer Sinterpresse (12) dient, dadurch gekennzeichnet, dass der Stempel (1) vom Kopfstück (3) zum Fußstück (17) hin eine zu einer Axialachse (6) des Stempels (1) unsymmetrische Erweiterung aufweist.
- Verfahren zum Verpressen zumindest eines pulverförmigen Werkstoffs in einer Sinterpresse (12) zu einem Grünling (7), mit einem Einfahren von Oberstempeln (28) und Unterstempeln (29) in eine Matrize (5), mit einem Befüllen der Matrize (5) mit dem pulverförmigen Werkstoff und mit einem Verpressen des pulverförmigen Werkstoffs, wobei ein später zu sinternder Grünling (7) gebildet wird, der eine, zu einer Axialachse (6) der Sinterpresse (12) unsymmetrische, Geometrie mittels eines Stempelwerkzeugs (36) nach einem der Ansprüche 1 bis 5 erhält, bei dem eine unsymmetrische Erweiterung vom Kopfstück (3) hin zum Fußstück (17) eines Stempels (1) genutzt wird, einen Seitenversatz dieses Stempels (1) zu einer Axialachse (6) der Sinterpresse beim Verpressen auszugleichen.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass eine abgestimmte Entspannung der Stempel (1, 2) des Stempelwerkzeugs (36) beim Ausfahren aus der Matrize (5) abgestimmt aufeinander erfolgt, ohne dass eine Ausgleichssteuerung oder Ausgleichsregelung an der Sinterpresse (12) zum Ausgleichen von Unterschieden zwischen einzelnen Entspannungsvorgängen beim Verfahren der Stempel (1, 2) vom Grünling (7) weg zum Einsatz kommt.
- Verfahren nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass vor dem Verpressen zumindest der asymmetrisch zu einer Axialachse (6) der Sinterpresse (12) verlaufende Stempel (1) des Stempelwerkzeugs (36) aus mehreren Einzelstücken zusammengesetzt und in die Sinterpresse (12) eingebaut wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015012005.0A DE102015012005A1 (de) | 2015-09-18 | 2015-09-18 | Stempelwerkzeug einer Sinterpresse und Verfahren hierzu |
| PCT/EP2016/071974 WO2017046332A1 (de) | 2015-09-18 | 2016-09-16 | Stempelwerkzeug einer sinterpresse und verfahren hierzu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3349926A1 EP3349926A1 (de) | 2018-07-25 |
| EP3349926B1 true EP3349926B1 (de) | 2020-05-13 |
Family
ID=56940055
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16766550.4A Active EP3349926B1 (de) | 2015-09-18 | 2016-09-16 | Stempelwerkzeug einer sinterpresse und verfahren hierzu |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11577311B2 (de) |
| EP (1) | EP3349926B1 (de) |
| CN (1) | CN108290218B (de) |
| DE (1) | DE102015012005A1 (de) |
| ES (1) | ES2822829T3 (de) |
| WO (1) | WO2017046332A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014003726A1 (de) * | 2014-03-18 | 2015-09-24 | Gkn Sinter Metals Engineering Gmbh | Presse zum Herstellen maßhaltiger Grünlinge und Verfahren zum Herstellen |
| DE102015201785A1 (de) * | 2015-02-02 | 2016-08-04 | Gkn Sinter Metals Engineering Gmbh | Pulverpresse mit kegeligem Unterstempel |
| CN110621503B (zh) | 2017-02-08 | 2022-09-16 | Gkn烧结金属工程有限公司 | 具有偏移补偿的工具组 |
| CN116075405B (zh) * | 2020-10-03 | 2026-01-02 | 贺利氏科万特北美有限责任公司 | 用于大尺寸的烧结陶瓷体的制备的设备 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1041209A (en) * | 1911-03-27 | 1912-10-15 | Edwin S Woods | Antifriction-bearing. |
| SU1041209A1 (ru) * | 1982-02-25 | 1983-09-15 | Предприятие П/Я Р-6205 | Пресс-форма дл прессовани изделий из порошка |
| DE10142805C2 (de) * | 2001-08-31 | 2003-10-16 | Gkn Sinter Metals Gmbh | Einteiliger Gelenkkörper |
| JP4519491B2 (ja) * | 2004-03-23 | 2010-08-04 | 三菱マテリアルテクノ株式会社 | 粉末成形プレス装置 |
| JP5070626B2 (ja) * | 2008-07-30 | 2012-11-14 | 住友電工焼結合金株式会社 | 粉末成形用金型 |
| JP5861965B2 (ja) * | 2012-06-19 | 2016-02-16 | 住友電工焼結合金株式会社 | サイジング用金型 |
| JP2014100738A (ja) * | 2012-11-22 | 2014-06-05 | Sumitomo Denko Shoketsu Gokin Kk | 粉末成形用金型 |
| DE102014201966B4 (de) | 2014-02-04 | 2024-09-26 | Syntegon Technology Gmbh | Vorrichtung und Verfahren zum Handling eines Trays |
| DE102014003726A1 (de) | 2014-03-18 | 2015-09-24 | Gkn Sinter Metals Engineering Gmbh | Presse zum Herstellen maßhaltiger Grünlinge und Verfahren zum Herstellen |
| DE102014113211B4 (de) * | 2014-05-07 | 2020-01-23 | Fette Compacting Gmbh | Rundläuferpresse |
| DE102015201784A1 (de) | 2015-02-02 | 2016-08-04 | Gkn Sinter Metals Engineering Gmbh | Gestaltoptimierte PM - Werkzeugkomponenten unter Verwendung von Verbindungstechnologie |
| DE102015201785A1 (de) | 2015-02-02 | 2016-08-04 | Gkn Sinter Metals Engineering Gmbh | Pulverpresse mit kegeligem Unterstempel |
| DE102015201966A1 (de) * | 2015-02-04 | 2016-08-04 | Gkn Sinter Metals Engineering Gmbh | Pulverpresse mit kegeligem Unterbau |
-
2015
- 2015-09-18 DE DE102015012005.0A patent/DE102015012005A1/de not_active Withdrawn
-
2016
- 2016-09-16 CN CN201680067685.9A patent/CN108290218B/zh active Active
- 2016-09-16 ES ES16766550T patent/ES2822829T3/es active Active
- 2016-09-16 US US15/760,767 patent/US11577311B2/en active Active
- 2016-09-16 WO PCT/EP2016/071974 patent/WO2017046332A1/de not_active Ceased
- 2016-09-16 EP EP16766550.4A patent/EP3349926B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2017046332A1 (de) | 2017-03-23 |
| US20180281063A1 (en) | 2018-10-04 |
| CN108290218B (zh) | 2021-04-02 |
| US11577311B2 (en) | 2023-02-14 |
| DE102015012005A1 (de) | 2017-03-23 |
| CN108290218A (zh) | 2018-07-17 |
| EP3349926A1 (de) | 2018-07-25 |
| ES2822829T3 (es) | 2021-05-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3253567B1 (de) | Pulverpresse mit kegeligem unterbau | |
| EP3349925B1 (de) | Sinterpresse mit axial kontrollierter verformung und verfahren hierzu | |
| DE102014003726A1 (de) | Presse zum Herstellen maßhaltiger Grünlinge und Verfahren zum Herstellen | |
| EP3519121B1 (de) | Verfahren zum herstellen von bauteilen mit angepasstem bodenbereich | |
| EP3253565B1 (de) | Pulverpresse mit kegeligem unterstempel, verfahren zum betrieb einer pulverpresse, pressling hergestellt mit einer pulverpresse, unterstempel einer pulverpresse und computerprogrammprodukt zum verfahren von unterstempeln einer presse | |
| EP2869984A1 (de) | Verfahren und vorrichtung zum schichtweisen herstellen eines dreidimensionalen objekts | |
| DE69703563T2 (de) | Innenhochdruck-umformverfahren und umformvorrichtung | |
| EP2781280A2 (de) | Verfahren und Vorrichtung zur Herstellung einer Stauchniet-Verbindung mit einer rotativen Pendelbewegung | |
| EP2982458B1 (de) | Anordnung zur verwendung beim herstellen einer teilbaren giessform | |
| EP3349926A1 (de) | Stempelwerkzeug einer sinterpresse und verfahren hierzu | |
| WO2015189300A1 (de) | Verfahren und presse zur herstellung eines grünlingsverbundes mit einer sollbruchstelle | |
| AT517989B1 (de) | Verfahren zum Oberflächenverdichten und Kalibrieren eines Sinterbauteils | |
| DE60303600T2 (de) | Gesteuerter hydraulischer kolben mit gesteuertem eingebautem anschlag | |
| DE19737629B4 (de) | Prozeß zum Ausbilden eines axial dehnfähigen Bolzens durch Stauchen | |
| DE102017130680B4 (de) | Matrize für eine Presse sowie Verfahren zur Herstellung mindestens eines Grünlings mit einer solchen Presse | |
| EP1602473B1 (de) | Vorrichtung zum Herstellen eines Pulverpresskörpers | |
| AT515747B1 (de) | Verfahren zur Herstellung einer Baugruppe | |
| EP2662161B1 (de) | Verfahren zur Herstellung eines Werkzeugs | |
| AT524440B1 (de) | Vorrichtung zur Herstellung eines Zahnradgrünlings | |
| WO2012051981A2 (de) | Bauteil, insbesondere triebwerkskomponente, mit einem zuordnungsmerkmal sowie verfahren | |
| DE102018107866B4 (de) | Bimetallischer Kolbenbolzen | |
| DE102014208466A1 (de) | Verfahren zur Herstellung von stabförmigen Bauteilen | |
| DE102013000920B4 (de) | Bauteil, insbesondere Zug- und/oder Druckstange, und Verfahren zum Umformen eines solchen Bauteils | |
| DE102016004138A1 (de) | Vorrichtung und Verfahren zum Kalibrieren eines rohrförmigen Bauteils | |
| EP3147041A1 (de) | Verfahren und vorrichtung zum biegen eines metallischen halbzeugs |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180413 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502016009955 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: B22F0003030000 Ipc: B30B0011000000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B30B 15/02 20060101ALI20191115BHEP Ipc: B30B 11/02 20060101ALI20191115BHEP Ipc: B30B 11/00 20060101AFI20191115BHEP Ipc: B22F 3/03 20060101ALI20191115BHEP Ipc: B22F 3/00 20060101ALI20191115BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20191204 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016009955 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1269710 Country of ref document: AT Kind code of ref document: T Effective date: 20200615 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200913 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200914 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200813 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200814 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200813 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016009955 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210216 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2822829 Country of ref document: ES Kind code of ref document: T3 Effective date: 20210505 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200916 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200916 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200930 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200916 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200916 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200513 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502016009955 Country of ref document: DE Owner name: GKN POWDER METALLURGY ENGINEERING GMBH, DE Free format text: FORMER OWNER: GKN SINTER METALS ENGINEERING GMBH, 42477 RADEVORMWALD, DE |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250919 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250918 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: PC Ref document number: 1269710 Country of ref document: AT Kind code of ref document: T Owner name: GKN POWER METALLURGY GMBH, DE Effective date: 20251103 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251020 Year of fee payment: 10 |