EP3191380B1 - Leckschutzauskleidung für einen tank, verfahren zu deren einbringung - Google Patents
Leckschutzauskleidung für einen tank, verfahren zu deren einbringung Download PDFInfo
- Publication number
- EP3191380B1 EP3191380B1 EP15771851.1A EP15771851A EP3191380B1 EP 3191380 B1 EP3191380 B1 EP 3191380B1 EP 15771851 A EP15771851 A EP 15771851A EP 3191380 B1 EP3191380 B1 EP 3191380B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tank
- cover
- leak protection
- supporting frame
- protection lining
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D90/00—Component parts, details or accessories for large containers
- B65D90/02—Wall construction
- B65D90/04—Linings
- B65D90/046—Flexible liners, e.g. loosely positioned in the container
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D90/00—Component parts, details or accessories for large containers
- B65D90/02—Wall construction
- B65D90/04—Linings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D90/00—Component parts, details or accessories for large containers
- B65D90/22—Safety features
- B65D90/24—Spillage-retaining means, e.g. recovery ponds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2590/00—Component parts, details or accessories for large containers
- B65D2590/0075—Repairing or refitting kit
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2590/00—Component parts, details or accessories for large containers
- B65D2590/02—Wall construction
- B65D2590/023—Special coating or treatment of the internal surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2590/00—Component parts, details or accessories for large containers
- B65D2590/02—Wall construction
- B65D2590/04—Linings
- B65D2590/043—Flexible liners
- B65D2590/046—Bladders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D90/00—Component parts, details or accessories for large containers
- B65D90/10—Manholes; Inspection openings; Covers therefor
Definitions
- the present invention relates to a leak protection liner for a tank and to a method of introducing it into the tank.
- a method for introducing such leak protection linings in the tank according to the preamble of claim 1 and such a leak protection lining according to the preamble of claim 12 are known from US 2011/0305409 A1 known.
- Leak-proof linings are used for refurbishing leaky tanks or retrofitting single-walled tanks with double-wall leak detection. In the latter, a cavity between the liner and tank wall is established with a spacer layer between the liner and tank wall, evacuated, and monitored for a pressure change indicative of a potential leak.
- prefabricated inflatable leak protection liners adapted to the inner shape of the tank to be lined have already been proposed ( DE 33 20 867 A1 .
- EP 2 690 036 A1 which are discharged in a pressureless state through the manhole in the tank and then inflated to avoid entering the tank with the associated high occupational safety requirements.
- the invention has for its object to provide a leak protection lining and a method for its introduction into a tank, which overcome the said disadvantages of the prior art.
- a fixed to the shell or integrated therein pressurizable scaffold is used, which - when it with a pressurized fluid such as air, gas, liquid, foam or the like. is filled - the inner shape of the tank approaches and thus pulls the envelope into this shape or tensioned.
- a pressurized fluid such as air, gas, liquid, foam or the like.
- the shell is inflated after or even during the pressurization (s) of the scaffold with comparatively lower pressure or slower or delayed, the weight of the shell when erecting the scaffold is carried.
- the invention obviates the need for separate auxiliary structures for pre-positioning the shell and achieves perfect alignment of the shell for the subsequent (or assistive already started) inflation process which applies the leak-resistant liner to all interior sides of the tank through the self-erecting scaffold.
- the process of the invention can be performed in a few steps and requires only a separate source of pressurized fluid for the scaffold to pressurize it earlier, harder or faster than the envelope.
- the pressurized fluid source for the scaffold may be, for example, a pneumatic compressor or a hydraulic pump or over corresponding fluid circuits are derived from the source of pressurized fluid which serves to inflate the envelope.
- At least some of the tube segments of the scaffold are separately pressurizable and connected to separately controllable pressure fluid sources, so that the scaffold can be selectively erected successively.
- the scaffold can in particular have at least one straight tube segment, for example, along the bottom of a lying-cylindrical or cuboid tank to lie, and at least two normal extending annular tube segments, for example, be pressurized only after the pressurization of the straight tube segment and so the Pull sleeve upwards.
- a preferred embodiment of the leak-proofing liner having at least two further annular tubular segments closely adjacent to each other to form an annular gap is capable of receiving a reinforcing rib therebetween to sandwich the shell Damage caused by the reinforcement bar.
- Tube segments which come to rest at the locations of webs, gaps, etc. of the tank inner wall, can optionally also be foamed up after erecting the scaffold in order to protect the casing there permanently.
- Tube segments without such a permanent protective function are preferably evacuated after erecting the scaffold and inflating the sheath so that they collapse and do not consume valuable tank interior.
- the sheath also has a neck for lining a dome of the tank and is introduced into the tank via the dome in a collapsed and / or coiled state and secured with its neck to the tank dome.
- the scaffold has a collar-shaped tube segment, which is located at the neck of the neck to the Protecting or reinforcing the casing at the transition between tank and tank dome.
- the envelope is preferably made of an airtight film, in particular plastic film, and provided on its outer side with a spacer layer.
- the spacer layer may be formed, for example, by nubs applied or formed on the film or by an air-permeable nonwoven fabric.
- the casing can be provided on its outside with a suction line, which opens into the spacer layer at the bottom of the tank, for example, at the bottom of the tank, and a pressure measuring line, which opens into the spacer layer, in particular at the top of the tank between casing and tank wall be.
- These cables can be routed to the neck of the shell to deploy and connect over the dome.
- the method is used to completely refurbish a tank without the need to get into the tank by applying a sealing and / or anti-corrosive layer to the interior surface of the tank prior to introduction of the leak guard liner.
- a sealing and / or anti-corrosive layer is particularly useful when the leak guard liner is used as the inner wall of a double wall leak guard monitoring system to achieve sealing of the inner surface of the tank used as the outer wall of the double wall leak guard monitoring system.
- said layer is sprayed by a robot or robot arm placed in the tank, which is a completely "unmanned" remediation process, i. without the need for dangerous tank operation.
- any leaking areas of the tank can be filled with a sealant by means of the robot or robot arm before applying the layer.
- a sprayable and self-curing epoxy resin is preferably used, e.g. via spray nozzles of the robot or robot arm is sprayed.
- the shell can be additionally provided with an inner coating or inner shell to increase their chemical resistance, in particular gasoline resistance.
- the inner coating or sheath may have already been applied to the inner side of the casing or inserted into it prior to the introduction of the leak protection lining, or may also be applied to the inner side or inflated therein after the leakage protection lining has been mounted in the tank in a separate step.
- the invention provides a leak-proofing liner according to claim 12 for a tank comprising a collapsible shell adapted to the inner shape of the tank to be lined and provided with a support framework of pressurizable tube segments which, when pressurized, envelope the envelope at least approximately to said inner shape spans, wherein according to the invention, the scaffold is connected to at least a first source of pressurized fluid and the sheath to a second source of pressurized fluid with a comparatively lower pressure or slower or later pressure build-up.
- a tank 1 is shown as used, for example, as an underground fuel storage tank in gas stations.
- the tank 1 has a tank wall 2 with, for example, the shape of a cuboid or (here :) a lying cylinder with cambered ends 3, 4 and a dome 5, through which the tank can be entered.
- the opening 6 of the tank dome 5 is just sufficient, for example about 60 cm in diameter.
- the tank 1 can have a volume of 10 - 50 m 3 or more.
- Conventional fixtures such as level sensor, vents, reinforcing bars, etc. of the tank 1 are in the Fig. 1 and 2 not shown for clarity.
- a leak-proofing lining 7 is shown, which is introduced into the tank 1 in order to line it.
- the leak-proofing lining 7 can be used, for example, for sealing a tank 1 that has become leaky or making it resistant to aggressive liquids to be picked up.
- the leak protection lining 7 has a flexible, collapsible and cleansingetzblasbare shell 8 made of a suitable material for the purposes mentioned, for example, a plastic film made of PVC or the like. with a wall thickness of eg 1 - 3 mm.
- the sheath 8 is as well as possible adapted to the inner shape of the tank 1 to be lined and also equipped with an (optional) neck 9, which lines the dome 5 of the tank 1 and, for example, with an intermediate ring, flange or the like. can be attached to the upper end of the dome 5.
- the casing 8 may additionally be provided with an inner coating or inner casing to increase its chemical resistance, for example gasoline resistance, for example with a polyamide coating, which may also be added later, after mounting the leak protection lining 7 in the tank 1, applied inside or can be inflated therein.
- the leak protection lining 7 can be used not only to refurbish or increase the resistance of a tank 1, but also to construct a double wall leakage protection monitoring system by keeping the envelope 8 at a small distance from the inside of the tank wall 2 to form a cavity 10 therebetween ,
- the cavity 10 can be set during operation of the tank 1 under reduced pressure (evacuated) or overpressure (pressurized) and monitored by means of a pressure measuring device to constant pressure, so that an increase in the negative pressure or falling of the overpressure, a leak in the shell 8 and / or the tank wall 2 as known in the art.
- a spacer layer 11 is used, which can be pre-assembled with the leak protection lining 7.
- spacer layer 11 is applied directly to the outside of the shell 8, for example in the form of an air-permeable nonwoven with a wall thickness of 2-3 mm.
- the spacer layer 11 could also by a nubbed sheet or directly from the shell 8 formed nubs, ribs or the like. are formed, which establish the cavity 10 between the tank wall 2 and shell 8.
- the leak protection lining 7 can have a suction line 12 which opens out on the outside of the casing 8 into the spacer layer 11, preferably on the underside thereof; and the pressure monitoring of the cavity 10 a preferably at its top opening pressure measuring line 13.
- the suction and the pressure measuring line 13 are led out on the outside or inside of the shell 8 to the neck 9 and the dome 5 from the tank 1 and to a corresponding leak protection monitoring device (not shown) connected.
- the leak protection lining 7 is introduced into the tank 1 via the dome 5 in a collapsed or pressureless state, in particular folded up and / or rolled up.
- the shell 8 together with its optional spacer layer 11 for the subsequent inflation in the tank 2 serve the following measures.
- the casing 8 is equipped with a support framework 14 made of tube segments 15-23, which are provided by a pressure fluid source 24 (FIG. Fig. 1 ) can be acted upon via corresponding connecting lines 25 with a pressurized fluid.
- the pressurized fluid may be compressed air, gas, water, hydraulic oil, foam material, etc.
- the source of pressurized fluid 24 may be, for example, a compressor, a gas cylinder, a hydraulic pump, a foam reservoir, etc.
- the tube segments 15 - 23 are arranged in the support frame 7, that this roughly approximates the inner shape of the tank 2 in the manner of a net grid.
- a straight tube segment 15 along the longitudinal extension or the bottom of the tank 1 and two annular tube segments 17, 22 arranged at the ends 3, 4 of the tank 1 are used.
- another straight tube segment 16 may be used along the top of the tank 1.
- further annular tube segments 18-21 may be distributed throughout the length of the straight tube segment 15, as discussed in greater detail below.
- a separate, approximately collar-shaped tube segment 23 can be used around the neck of the neck 9 to disguise the transition between tank wall 2 and dome 5 of the tank 1, which could otherwise damage the leak protection lining 7.
- the support frame 14 or the tube segments 15 - 23 may be applied to the inside and / or outside of the shell 8, for example, welded, or directly from the material the envelope 8 formed, for example by folds or folds, which are separated with appropriate welds.
- tube segments 15-23 may be pressurized separately or together.
- some or more of the tube segments 15-23 may be internally connected; in the simplest case, a single tube is shaped and laid so that it forms the various tube segments 15 - 23 in one go.
- individual or some of the tube segments 15-23 may be joined together to form a separately pressurizable pressure circuit.
- the pressurized fluid source 24 can have a plurality of outlets or connection lines 25, 25 ', 25 ", which can feed the respective pressure circuits individually, for example, the lower straight tube segment 15 - optionally together with further lateral straight tube segments (not shown) - a first pressure circuit which is pressurized first via a first connecting line 25, the (optional) upper straight tube segment 16, a second pressure circuit, which is secondarily pressurized via a second connecting line 25 ', and the upstanding annular tube segments 17-22 a third pressure circuit, which is pressurized via a third feed line 25 "as last, later or slower, in order to erect the support frame 15 successively.
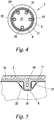
- Fig. 4 shows an exemplary passage through the neck 9 and the Dom 5 for the suction line 12, the pressure measuring line 13, the feed lines 25, 25 ', 25 "for the various pressure circuits of tube segments 15 - 23 and the feed line 27 for inflating the envelope 8, which may be formed by the neck itself.
- the support frame 14 can be pressurized separately relative to the interior of the casing 8. After introducing the leakage protection lining 7 into the tank ( Fig. 1 ), the support frame 14 is first erected by pressurization, and only then is the casing 8 inflated via the neck 9. For this purpose, a second pressure fluid source 26 can be used, which feeds compressed air into the neck 9 of the casing 8 via the connection line 27.
- the support frame 14 is subjected to an internal pressure of 2-3 bar and at the same time-or with a time delay or with slower pressure build-up-the envelope 8 is inflated with an internal pressure of 1 bar.
- Fig. 5 shows a situation in which a pair of annular tube segments 20, 21 between them forms an annular gap 29, which closely receives such a reinforcing web 28 of the tank wall and the sleeve 8 protective distance from the web 28.
- the spacer layer 11 may be between the shell 8 and the tube segments 20, 21 or between the tube segments 20, 21 and the web 28.
- the scaffold 14 may be evacuated to collapse its tube segments 15-23 and not to waste any interior in the tank 1.
- Protective tube segments such as the pairs 18/19, 20/21 around the reinforcing webs 28, may be left pressurized or permanently sealed with e.g. self-curing foam material are foamed.
- foamed tube segments can also be used in other locations of gaps, grooves, protrusions, etc., of the tank wall 2, which could injure the leak-proof lining 7, in particular its casing 8.
- a robot 33 (or even a robot arm, not shown) is introduced into the tank 1 via the opening 6 of the tank dome 5 before the leak protection lining 7 is introduced.
- the robot 33 can be moved autonomously in the tank 1, for example by means of wheels 34, and has e.g. rotating spray arms 35.
- the spray arms 35 are mounted on a carrier 36 which can be opened out of the robot 33 by means of a pivot bearing 37 and pivot piston 38 or otherwise extendable out of the robot 33.
- the robot 33 In the collapsed or retracted state of the carrier 36 with the spray arms 35, the robot 33 can be passed through the opening 6, for example, lowered on a rope. Subsequently, the spray arms 35 are erected or extended by extending the piston 38 and then set in rotation. Supply lines 39 for feeding the spray arms 35 as well as for controlling and for driving the robot 33 can in this case via the opening 6 to the outside to a supply and control device of the robot 33 (not shown).
- a sprayable material e.g. self-hardening epoxy resin
- a camera 40 on the robot 33 can be used for the exact positioning and control of the robot 33.
- any leaks in the inner surface 31, such as cracks, crevices, etc., may optionally be leveled, e.g. with a putty or putty that is applied via corresponding nozzles, spatulas or arms of the robot 33.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
- Die vorliegende Erfindung betrifft eine Leckschutzauskleidung für einen Tank und ein Verfahren zu deren Einbringen in den Tank.
- Ein Verfahren zum Einbringen von solchen Leckschutzauskleidungen in den Tank gemäß dem Oberbegriff des Anspruchs 1 und eine solche Leckschutzauskleidung gemäß dem Oberbegriff des Anspruchs 12 sind aus der
US 2011/0305409 A1 bekannt. - Leckschutzauskleidungen werden zum Sanieren von undichten Tanks oder zum Nachrüsten von einwandigen Tanks mit einer Doppelwand-Lecküberwachung verwendet. Bei letzterer wird mit einer Abstandshalteschicht zwischen Schutzauskleidung und Tankwandung ein Hohlraum zwischen Auskleidung und Tankwandung errichtet, evakuiert und auf eine Druckänderung überwacht, die ein mögliches Leck anzeigt.
- Das Einbringen einer herkömmlichen Leckschutzauskleidung ist eine zeitraubende und gefährliche Arbeit. Personal muss in den Tank einsteigen, meist über eine enges Mannloch eines Tankdoms bei einem unterirdisch vergrabenen Tank, und zunächst die Abstandshalteschicht und anschließend die Leckschutzauskleidung in Form von vor Ort zu verschweißenden Kunststoffbahnen aufbringen.
- Es wurden daher bereits vorkonfektionierte, an die Innenform des auszukleidenden Tanks angepasste, aufblasbare Leckschutzauskleidungen vorgeschlagen (
DE 33 20 867 A1 ,EP 2 390 085 A1 ,EP 2 690 036 A1 ), welche in drucklosem Zustand über das Mannloch in den Tank abgelassen und anschließend aufgeblasen werden, um ein Betreten des Tanks mit den damit einhergehenden hohen Arbeitsschutzanforderungen zu vermeiden. - Auch das Einbringen und Aufblasen einer solchen vorkonfektionierten Leckschutzauskleidung ist weiterhin eine große Herausforderung. Die Auskleidung kann sich beim Aufblasen leicht verkanten, wenn sie nicht exakt positioniert ist, und kommt dann nicht korrekt an der Tankinnenwand zur Anlage, was das Tankvolumen beträchtlich verringert. In der
EP 2 690 036 A1 wurden zahlreiche Hilfskonstruktionen vorgeschlagen, mit denen eine korrekte Positionierung der Auskleidung vor dem Aufblasen ohne Betreten des Tanks erreicht werden soll, wie aufblasbare Hilfsrutschen, Seilzüge, deren Umlenkrollen mittels Teleskopstangen und Elektromagneten an den Tankinnenwänden angebracht werden, um die Auskleidung in den Tank zu ziehen und zu positionieren, oder auch am Boden der Leckschutzauskleidung verlaufende Luftschläuche, die zuerst befüllt werden und dadurch eine zusammengerollt eingebrachte Auskleidung über die Länge des Tankbodens ausrollen. Aus der genanntenUS 2011/0305409 A1 ist es bekannt, die Leckschutzauskleidung mit einem daran befestigten oder darin integrierten druckbeaufschlagbaren Stützgerüst zu versehen, das nach dem Einbringen der Hülle in den Tank mit einem aushärtbaren Druckfluid befüllt wird, um die Hülle zu der gewünschten Innenform aufzuspannen. Das Stützgerüst ist dabei ein Gitter aus druckbeaufschlagbaren Wulsten oder Kanälen an bzw. in der Hülle. Alle vorgenannten Lösungen sind entweder arbeitsintensiv und erfordern zahlreiche Manipulationsschritte oder erreichen weiterhin keine zufriedenstellende Positionierung der Auskleidung für ein korrektes Aufblasen im Tank. - Die Erfindung setzt sich zum Ziel, eine Leckschutzauskleidung und ein Verfahren zu deren Einbringen in einen Tank zu schaffen, welche die genannte Nachteile des Standes der Technik überwinden.
- Dieses Ziel wird in einem ersten Aspekt der Erfindung mit einem Verfahren gemäß Anspruch 1 zum Einbringen einer Leckschutzauskleidung in einen Tank erreicht, umfassend:
- Bereitstellen einer an die Innenform des Tanks angepassten, kollabierbaren Hülle, die mit einem Stützgerüst aus druckbeaufschlagbaren Schlauchsegmenten versehen ist, welches im druckbeaufschlagten Zustand die Hülle zumindest annähernd zu der genannten Innenform aufspannen kann;
- Einbringen der Hülle in kollabiertem Zustand mitsamt ihrem Stützgerüst in drucklosem Zustand über eine Öffnung des Tanks in den Tank; und
- Druckbeaufschlagen des Stützgerüsts mit zumindest einem Druckfluid, bis die Hülle sich zumindest annähernd zu der genannten Innenform aufspannt;
- welches Verfahren sich gemäß der Erfindung dadurch auszeichnet, dass die Hülle nach dem oder bereits während des Druckbeaufschlagen(s) des Stützgerüsts mit vergleichsweise geringerem Druck oder langsamer oder zeitverzögert aufgeblasen wird.
- Gemäß der Erfindung wird ein an der Hülle befestigtes oder darin integriertes druckbeaufschlagbares Stützgerüst verwendet, welches - wenn es mit einem Druckfluid wie Luft, Gas, Flüssigkeit, Schaum od.dgl. gefüllt wird - die Innenform des Tanks annähert und so die Hülle in diese Form zieht bzw. spannt. Dadurch, dass die Hülle nach dem oder bereits während des Druckbeaufschlagen(s) des Stützgerüsts mit vergleichsweise geringerem Druck oder langsamer oder zeitverzögert aufgeblasen wird, wird das Gewicht der Hülle beim Aufrichten des Stützgerüsts mitgetragen. Die Erfindung erübrigt die Verwendung gesonderter Hilfskonstruktionen zur Vorpositionierung der Hülle und erreicht durch das sich selbst aufrichtende Stützgerüst eine perfekte Ausrichtung der Hülle für den anschließenden (oder unterstützend bereits begonnenen) Aufblasvorgang, welcher die Leckschutzauskleidung an alle Innenseiten des Tanks anlegt.
- Das Verfahren der Erfindung kann in wenigen Schritten durchgeführt werden und erfordert lediglich eine gesonderte Druckfluidquelle für das Stützgerüst, um dieses früher, stärker oder schneller mit Innendruck zu beaufschlagen als die Hülle. Die Druckfluidquelle für das Stützgerüst kann z.B. ein pneumatischer Kompressor oder eine hydraulische Pumpe sein oder über entsprechende Fluidschaltungen von der Druckfluidquelle, welche zum Aufblasen der Hülle dient, abgeleitet werden.
- In einer bevorzugten Ausgestaltung der Erfindung sind zumindest einige der Schlauchsegmente des Stützgerüsts voneinander gesondert druckbeaufschlagbar und an separat steuerbare Druckfluidquellen angeschlossen, so dass das Stützgerüst selektiv sukzessive aufgerichtet werden kann.
- So kann das Stützgerüst insbesondere zumindest ein gerades Schlauchsegment haben, das beispielsweise längs des Bodens eines liegend-zylindrischen oder quaderförmigen Tanks zu liegen kommt, und zumindest zwei normal dazu verlaufende ringförmige Schlauchsegmente, die beispielsweise erst nach dem Druckbeaufschlagen des geraden Schlauchsegments druckbeaufschlagt werden und so die Hülle in die Höhe ziehen.
- Für Tanks, die mit nach innen vorstehenden Verstärkungsstegen ausgestattet sind, eignet sich eine bevorzugte Ausführungsform des Leckschutzauskleidung, welche zumindest zwei weitere ringförmige Schlauchsegmente hat, die unter Bildung eines Ringspalts eng nebeneinander liegen und so zwischen sich einen Verstärkungssteg aufnehmen können, um die Hülle vor einer Beschädigung durch den Verstärkungssteg zu schützen.
- Derartige weitere Schlauchsegmente, welche an den Orten von Stegen, Spalten usw. der Tankinnenwand zu liegen kommen, können nach dem Aufrichten des Stützgerüsts optional auch ausgeschäumt werden, um die Hülle dort dauerhaft zu schützen. Schlauchsegmente ohne eine solche dauerhafte Schutzfunktion werden bevorzugt nach dem Aufrichten des Stützgerüsts und Aufblasen der Hülle evakuiert, damit sie kollabieren und keinen wertvollen Tankinnenraum verbrauchen.
- Bevorzugt hat die Hülle auch einen Hals zur Auskleidung eines Doms des Tanks und wird in einem zusammengefalteten und/oder zusammengerollten Zustand über den Dom in den Tank eingebracht und mit ihrem Hals am Tankdom befestigt. Besonders günstig ist es dabei, wenn das Stützgerüst ein kragenförmiges Schlauchsegment hat, welches am Ansatz des Hales liegt, um die Hülle am Übergang zwischen Tank und Tankdom zu schützen bzw. zu verstärken.
- Die Hülle wird bevorzugt aus einer luftdichten Folie, insbesondere Kunststofffolie, gefertigt und auf ihrer Außenseite mit einer Abstandshalteschicht versehen. Die Abstandshalteschicht kann beispielsweise durch Noppen, die auf die Folie aufgebracht oder aus dieser ausgeformt werden, oder durch ein luftdurchlässiges Vlies gebildet sein. In weiterer Folge kann die Hülle an ihrer Außenseite gleich mit einer Absaugleitung, die beispielsweise am Boden des Tanks zwischen Hülle und Tank in die Abstandshalteschicht mündet, sowie einer Druckmessleitung, die insbesondere an der Oberseite des Tanks zwischen Hülle und Tankwandung in die Abstandshalteschicht mündet, versehen sein. Diese Leitungen können bis zum Hals der Hülle geführt werden, um sie über den Dom ausbringen und anschließen zu können.
- Des Weiteren dient das Verfahren zum kompletten Sanieren eines Tanks ohne die Notwendigkeit eines Einsteigens in den Tank, indem vor dem Einbringen der Leckschutzauskleidung eine abdichtende und/oder korrosionsschützende Schicht auf die Innenoberfläche des Tanks aufgebracht wird. Dies ist besonders dann von Nutzen, wenn die Leckschutzauskleidung als Innenwand eines Doppelwand-Leckschutzüberwachungssystems verwendet wird, um eine Abdichtung bzw. Sanierung der als Außenwand des Doppelwand-Leckschutzüberwachungssystems dienenden Innenoberfläche des Tanks zu erreichen. Bevorzugt wird dabei die genannte Schicht von einem in den Tank eingebrachten Roboter oder Roboterarm aufgesprüht, was ein vollständig "unbemanntes" Sanierungsverfahren, d.h. ohne die Notwendigkeit eines gefährlichen Begehens des Tanks, ermöglicht.
- Optional können vor dem Aufbringen der Schicht allfällige undichte Stellen des Tanks mit Hilfe des Roboter bzw. Roboterarms mit einer Dichtmasse verspachtelt werden.
- Als abdichtende und/oder korrosionsschützende Schicht wird bevorzugt ein sprühfähiges und selbsthärtendes Epoxidharz verwendet, das z.B. über Sprühdüsen des Roboters bzw. Roboterarms versprühbar ist.
- Optional kann die Hülle zusätzlich mit einer Innenbeschichtung oder Innenhülle zur Erhöhung ihrer chemischen Resistenz, insbesondere Benzinbeständigkeit, versehen werden. Die Innenbeschichtung oder -hülle kann schon vor dem Einbringen der Leckschutzauskleidung in den Tank auf die Innenseite der Hülle aufgebracht oder in diese eingelegt worden sein, oder auch erst nach dem Montieren der Leckschutzauskleidung im Tank in einem gesonderten Schritt innenseitig aufgebracht oder darin aufgeblasen werden.
- In einem weiteren Aspekt schafft die Erfindung eine Leckschutzauskleidung gemäß Anspruch 12 für einen Tank, umfassend eine an die Innenform des auszukleidenden Tanks angepasste kollabierbare Hülle, die mit einem Stützgerüst aus druckbeaufschlagbaren Schlauchsegmenten versehen ist, welches im druckbeaufschlagten Zustand die Hülle zumindest annähernd zu der genannten Innenform aufspannt, wobei erfindungsgemäß das Stützgerüst an zumindest eine erste Druckfluidquelle und die Hülle an eine zweite Druckfluidquelle mit vergleichsweise geringerem Druck oder langsamerem oder späterem Druckaufbau angeschlossen ist.
- Hinsichtlich weiterer Merkmale und Vorteile der erfindungsgemäßen Leckschutzauskleidung wird auf die obigen Ausführungen und die nachfolgende ausführliche Beschreibung bevorzugter Ausführungsbeispiele verwiesen, die in den beigeschlossenen Zeichnungen dargestellt sind. In den Zeichnungen zeigen:
- Die
Fig. 1 und 2 das Verfahren und die Leckschutzauskleidung der Erfindung während des Einbringens in einen Tank in verschiedenen Stadien in schematischem Längsschnitt; -
Fig. 3 die Leckschutzauskleidung derFig. 1 und 2 in einer schematischen Perspektivansicht; -
Fig. 4 das Anliegen der Leckschutzauskleidung vonFig. 3 im Bereich eines Verstärkungssteges des Tanks in einer vergrößerte Schnittansicht; und -
Fig. 5 den Dom des Tanks derFig. 1 und 2 in einer Draufsicht. - In den
Fig. 1 und 2 ist ein Tank 1 gezeigt, wie er beispielsweise als unterirdischer Kraftstofflagerbehälter in Tankstellen verwendet wird. Der Tank 1 hat eine Tankwandung 2 mit z.B. der Form eines Quaders oder (hier:) eines liegenden Zylinders mit bombierten Enden 3, 4 und einem Dom 5, über welchen der Tank betreten werden kann. Die Öffnung 6 des Tankdoms 5 ist dazu gerade ausreichend, z.B. etwa 60 cm im Durchmesser. Der Tank 1 kann dabei ein Volumen von 10 - 50 m3 oder mehr haben. Übliche Einbauten wie Füllstandsgeber, Entlüftungsöffnungen, Verstärkungsstege usw. des Tanks 1 sind in denFig. 1 und 2 zwecks Übersichtlichkeit nicht dargestellt. - In
Fig. 3 ist eine Leckschutzauskleidung 7 gezeigt, die in den Tank 1 eingebracht wird, um diesen auszukleiden. Die Leckschutzauskleidung 7 kann beispielsweise zum Abdichten eines undicht gewordenen Tanks 1 verwendet werden oder um diesen resistent gegenüber aufzunehmenden aggressiven Flüssigkeiten zu machen. Die Leckschutzauskleidung 7 weist eine flexible, kollabierbare und wiederaufblasbare Hülle 8 aus einem für die genannten Zwecke geeigneten Material auf, beispielsweise aus einer Kunststofffolie aus PVC od.dgl. mit einer Wandstärke von z.B. 1 - 3 mm. - Die Hülle 8 ist so gut wie möglich an die Innenform des auszukleidenden Tanks 1 angepasst und dazu auch mit einem (optionalen) Hals 9 ausgestattet, welcher den Dom 5 des Tanks 1 auskleidet und beispielsweise mit einem Zwischenring, Flansch od.dgl. am oberen Ende des Doms 5 befestigt werden kann. Die Hülle 8 kann zusätzlich mit einer Innenbeschichtung oder Innenhülle zur Erhöhung ihrer chemischen Resistenz, beispielsweise Benzinbeständigkeit, versehen werden, z.B. mit einer Polyamidbeschichtung, die gegebenenfalls auch erst nachträglich, nach dem Montieren der Leckschutzauskleidung 7 im Tank 1, innenseitig aufgebracht oder darin aufgeblasen werden kann.
- Die Leckschutzauskleidung 7 kann nicht nur zum Sanieren oder Erhöhen der Resistenz eines Tanks 1 verwendet werden, sondern insbesondere auch zum Aufbau eines Doppelwand-Leckschutzüberwachungssystems, indem die Hülle 8 in einem geringen Abstand zur Innenseite der Tankwandung 2 gehalten wird, um dazwischen eine Hohlraum 10 auszubilden. Der Hohlraum 10 kann im Betrieb des Tanks 1 unter Unterdruck (evakuiert) oder Überdruck (druckbeaufschlagt) gesetzt und mittels einer Druckmesseinrichtung auf Druckkonstanz überwacht werden, so dass ein Ansteigen des Unterdrucks oder Abfallen des Überdrucks ein Leck in der Hülle 8 und/oder der Tankwandung 2 anzeigt, wie in der Technik bekannt.
- Zur Errichtung der Hohlraums 10 wird eine Abstandshalteschicht 11 eingesetzt, die mit der Leckschutzauskleidung 7 mitvorkonfektioniert werden kann. Zu diesem Zweck wird Abstandshalteschicht 11 direkt auf die Außenseite der Hülle 8 aufgebracht, beispielsweise in Form eines luftdurchlässigen Vlieses mit einer Wandstärke von 2 - 3 mm. Alternativ könnte die Abstandshalteschicht 11 auch durch eine Noppenfolie oder direkt aus der Hülle 8 ausgeformte Noppen, Rippen od.dgl. gebildet werden, welche den Hohlraum 10 zwischen Tankwandung 2 und Hülle 8 errichten.
- Zur Evakuierung des Hohlraums 10 kann die Leckschutzauskleidung 7 eine an der Außenseite der Hülle 8 in die Abstandshalteschicht 11 - bevorzugt an deren Unterseite - mündende Absaugleitung 12 aufweisen; und zur Drucküberwachung des Hohlraums 10 eine bevorzugt an ihrer Oberseite mündende Druckmessleitung 13. Die Absaugleitung und die Druckmessleitung 13 werden auf der Außen- oder Innenseite der Hülle 8 bis zum Hals 9 und über den Dom 5 aus dem Tank 1 herausgeführt und an eine entsprechende Leckschutzüberwachungseinrichtung (nicht gezeigt) angeschlossen.
- Zur Montage der Leckschutzauskleidung 7 im Tank 1 wird die Leckschutzauskleidung 7 in einem kollabierten bzw. drucklosen Zustand, insbesondere zusammengefaltet und/oder zusammengerollt, über den Dom 5 in den Tank 1 eingebracht. Um die Hülle 8 mitsamt ihrer optionalen Abstandshalteschicht 11 für das anschließende Aufblasen im Tank 2 auszurichten, dienen die folgenden Maßnahmen.
- Gemäß
Fig. 3 ist die Hülle 8 dazu mit einem Stützgerüst 14 aus Schlauchsegmenten 15 - 23 ausgestattet, welche von einer Druckfluidquelle 24 (Fig. 1 ) über entsprechende Anschlussleitungen 25 mit einem Druckfluid beaufschlagt werden können. Das Druckfluid kann Druckluft, Gas, Wasser, Hydrauliköl, Schaummaterial usw. sein und die Druckfluidquelle 24 dementsprechend z.B. ein Kompressor, eine Gasflasche, eine Hydraulikpumpe, ein Schaumreservoir usw. - Die Schlauchsegmente 15 - 23 sind so im Stützgerüst 7 angeordnet, dass dieses die Innenform des Tanks 2 in der Art eines Netzgitters grob annähert. Beispielsweise werden für einen liegend-zylinderförmigen Tank 1 ein gerades Schlauchsegment 15 entlang der Längserstreckung bzw. des Bodens des Tanks 1 und zwei normal dazu angeordnete ringförmige Schlauchsegmente 17, 22 an den Enden 3, 4 des Tanks 1 verwendet. Optional kann entlang der Oberseite des Tanks 1 ein weiteres geradliniges Schlauchsegment 16 verwendet werden. Falls gewünscht, können weitere ringförmige Schlauchsegmente 18 bis 21 über die Länge des geraden Schlauchsegments 15 verteilt angeordnet werden, wie später noch ausführlicher erörtert. Ein gesondertes, etwa kragenförmiges Schlauchsegment 23 kann rund um den Ansatz des Halses 9 verwendet werden, um den Übergang zwischen Tankwandung 2 und Dom 5 des Tanks 1 zu verkleiden, der sonst die Leckschutzauskleidung 7 beschädigen könnte.
- Das Stützgerüst 14 bzw. die Schlauchsegmente 15 - 23 können auf die Innen- und/oder Außenseite der Hülle 8 aufgebracht sein, beispielsweise aufgeschweißt, oder direkt aus dem Material der Hülle 8 ausgeformt, z.B. durch Falze oder Falten, die mit entsprechenden Schweißnähten abgetrennt werden.
- Es versteht sich, dass alle oder einige der Schlauchsegmente 15 - 23 voneinander gesondert oder gemeinsam druckbeaufschlagt werden können. Beispielsweise können einige oder mehrere der Schlauchsegmente 15 - 23 intern verbunden sein; im einfachsten Fall wird ein einziger Schlauch so geformt und gelegt, dass er die verschiedenen Schlauchsegmente 15 - 23 in einem Zug bildet. Alternativ können einzelne oder einige der Schlauchsegmente 15 - 23 jeweils zu einem gesondert druckbeaufschlagbaren Druckkreis zusammengeschlossen werden. Die Druckfluidquelle 24 kann dementsprechend mehrere Ausgänge bzw. Anschlussleitungen 25, 25', 25" haben, die die jeweiligen Druckkreise individuell speisen können. Beispielsweise können das untere gerade Schlauchsegment 15 - optional zusammen mit weiteren seitlichen geraden Schlauchsegmenten (nicht gezeigt) - einen ersten Druckkreis bilden, der über einen erste Anschlussleitung 25 als erstes druckbeaufschlagt wird; das (optionale) obere gerade Schlauchsegment 16 einen zweiten Drucckreis, der über eine zweite Anschlussleitung 25' als zweites druckbeaufschlagt wird; und die aufrecht stehenden ringförmigen Schlauchsegmente 17 - 22 einen dritten Druckkreis, der über einen dritte Speiseleitung 25" als letztes, später oder langsamer druckbeaufschlagt wird, um das Stützgerüst 15 sukzessive aufzurichten.
-
Fig. 4 zeigt eine beispielhafte Durchführung durch den Hals 9 und den Dom 5 für die Absaugleitung 12, die Druckmessleitung 13, die Speiseleitungen 25, 25', 25" für die verschiedenen Druckkreise von Schlauchsegmenten 15 - 23 sowie die Speiseleitung 27 zum Aufblasen der Hülle 8, welche durch das Halsinnere selbst gebildet sein kann. - Das Stützgerüst 14 ist jedenfalls gegenüber dem Inneren der Hülle 8 gesondert druckbeaufschlagbar. Nach dem Einbringen der Leckschutzauskleidung 7 in den Tank (
Fig. 1 ) wird zunächst das Stützgerüst 14 durch Druckbeaufschlagung aufgerichtet, und erst anschließend wird die Hülle 8 über den Hals 9 aufgeblasen. Dazu kann eine zweite Druckfluidquelle 26 verwendet werden, die über die Anschlussleitung 27 Druckluft in den Hals 9 der Hülle 8 einspeist. - Optional kann jedoch bereits beim Druckbeaufschlagen des Stützgerüsts 14 mit dem Aufblasen der Hülle 8 begonnen werden, um das Gewicht der Hülle 8 (und der optionalen Abstandshalteschicht 11) mitzutragen. Beispielsweise wird das Stützgerüst 14 mit einem Innendruck von 2 - 3 bar beaufschlagt und gleichzeitig - oder zeitverzögert oder mit langsamerem Druckaufbau - die Hülle 8 mit einem Innendruck von 1 bar aufgeblasen.
- Beim Aufrichten des Stützgerüsts 14 können auch einzelne zu Druckkreisen zusammengeschaltete Gruppen von Schlauchsegmenten 15 - 23 aufeinanderfolgend, mit unterschiedlicher Zeitverzögerung, mit unterschiedlichen Drücken oder mit unterschiedlicher Geschwindigkeit des Druckaufbaus druckbeaufschlagt werden, um das Stützgerüst 14 kontrolliert sukzessive so im Inneren des Tanks 1 aufzurichten, dass dabei die Außenseite der Hülle 8 bzw. der Abstandshalteschicht 11 an den Tankinnenwänden gleitet und die Leckschutzauskleidung 7 so positioniert, dass die Hülle 8 (mitsamt ihrer optionalen Abstandshalteschicht 11) sich beim Aufblasen korrekt an die Innenseite der Tankwandung 2 anlegt.
- Wenn der Tank 1 innenseitige Rippen, Stege, Vorsprünge od.dgl. hat, beispielsweise umlaufende innenseitig vorspringende Verstärkungsstege 28 wie in
Fig. 5 gezeigt, können speziell an diesen Stellen positionierte Schlauchsegmente 18 - 21 verwendet werden, um die Hülle 8 bzw. die Abstandshalteschicht 11 dort zu schützen.Fig. 5 zeigt eine Situation, in der ein Paar von ringförmigen Schlauchsegmente 20, 21 zwischeneinander einen Ringspalt 29 bildet, der einen solchen Verstärkungssteg 28 der Tankwand eng aufnimmt und die Hülle 8 vom Steg 28 schützend beabstandet. Die Abstandshalteschicht 11 kann dabei zwischen der Hülle 8 und den Schlauchsegmenten 20, 21 oder zwischen den Schlauchsegmenten 20, 21 und dem Steg 28 liegen. - Nach dem Aufrichten des Stützgerüsts 14 und Aufblasen der Hülle 8, um diese an die Innenwand des Tanks 1 anzulegen, kann das Stützgerüst 14 evakuiert werden, damit seine Schlauchsegmente 15 - 23 kollabieren und keinen Innenraum im Tank 1 vergeuden. Schützende Schlauchsegmente, wie die Paare 18/19, 20/21 um die Verstärkungsstege 28, können druckbeaufschlagt belassen oder dauerhaft mit einem z.B. selbstaushärtenden Schaummaterial ausgeschäumt werden. Solche ausgeschäumten Schlauchsegmente können auch an anderen Orten von Spalten, Nuten, Vorsprüngen usw. der Tankwandung 2 verwendet werden, welche die Leckschutzauskleidung 7, insbesondere ihre Hülle 8, verletzen könnten.
- Eine Erweiterung des geschilderten Verfahrens zum Sanieren des Tanks 1 ist in
Fig. 1 strichliert bei 30 angedeutet und wird im Folgenden beschrieben. - In einem dem Einbringen der Leckschutzauskleidung 7 in den Tank 1 vorgeordneten Schritt werden zunächst allfällige undichte Stellen des Tanks 1 ausgebessert und/oder seine Innenoberfläche 31 mit einer abdichtenden und/oder korrosionsschützenden Schicht 32 versehen. Dazu wird vor dem Einbringen der Leckschutzauskleidung 7 ein Roboter 33 (oder auch nur ein Roboterarm, nicht gezeigt) über die Öffnung 6 des Tankdoms 5 in den Tank 1 eingebracht. Der Roboter 33 ist beispielsweise mittels Rädern 34 autark im Tank 1 verfahrbar und hat z.B. rotierende Sprüharme 35. Die Sprüharme 35 sind an einem Träger 36 gelagert, der aus dem Roboter 33 mittels einer Schwenklagerung 37 und Schwenkkolben 38 aufklappbar oder sonstwie aus dem Roboter 33 ausfahrbar ist.
- Im zusammengeklappten bzw. eingefahrenen Zustand des Trägers 36 mit den Sprüharmen 35 kann der Roboter 33 durch die Öffnung 6 hindurchgeführt werden, z.B. an einem Seil hinabgelassen werden. Anschließend werden durch Ausfahren der Kolben 38 die Sprüharme 35 aufgerichtet bzw. ausgeklappt und dann in Rotation versetzt. Versorgungsleitungen 39 zum Speisen der Sprüharme 35 sowie zur Steuerung und zum Antrieb des Roboters 33 können dabei über die Öffnung 6 nach außen zu einer Versorgungs- und Steuereinrichtung des Roboters 33 geführt werden (nicht gezeigt).
- Mit Hilfe des Roboters 33 bzw. seiner Sprüharme 35 wird ein sprühfähiges Material, z.B. selbsthärtendes Epoxidharz, als Schicht 32 auf die Innenoberfläche 31 des Tanks 1 aufgebracht. Der Roboter 33 und seine Sprüharme 35 werden dazu entsprechend verfahren, bewegt und rotiert. Eine Kamera 40 auf dem Roboter 33 kann dabei zur genauen Positionierung und Steuerung des Roboters 33 verwendet werden.
- Vor dem Auftragen der Schicht 32 können optional allfällige undichte Stellen in der Innenoberfläche 31, wie Risse, Spalten usw., verspachtelt werden, z.B. mit einer Kitt- oder Spachtelmasse, die über entsprechende Düsen, Spateln oder Arme des Roboters 33 aufgetragen wird.
Claims (20)
- Verfahren zum Einbringen einer Leckschutzauskleidung (7) in einen Tank (1), umfassend:Bereitstellen einer an die Innenform des Tanks (1) angepassten, kollabierbaren Hülle (8), die mit einem Stützgerüst (14) aus druckbeaufschlagbaren Schlauchsegmenten (15 - 23) versehen ist, welches im druckbeaufschlagten Zustand die Hülle (8) zumindest annähernd zu der genannten Innenform aufspannen kann;Einbringen der Hülle (8) in kollabiertem Zustand mitsamt ihrem Stützgerüst (14) in drucklosem Zustand über eine Öffnung (6) des Tanks (1) in den Tank (1); undDruckbeaufschlagen des Stützgerüsts (14) mit zumindest einem Druckfluid, dadurch gekennzeichnet, dass das Stützgerüst (14)mit dem zumindest einen Druckfluid mittels einer ersten separaten an das Stützgerüst (14) angeschlossenen Druckfluidquelle (24)druckbeaufschlagt wird, bis die Hülle (8) sich zu der genannten Innenform aufspannt;wobei die Hülle (8) nach dem oder bereits während des Druckbeaufschlagen(s) des Stützgerüsts (14) mit vergleichsweise geringerem Druck oder langsamer oder zeitverzögert mittels einer zweiten an die Hülle (8) angeschlossenen Druckfluidquelle (26) aufgeblasen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass beim Druckbeaufschlagen des Stützgerüsts (14) zumindest zwei Schlauchsegmente (15 - 23) mit unterschiedlichem Druck oder unterschiedlicher Geschwindigkeit oder unterschiedlicher Zeitverzögerung druckbeaufschlagt werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass ein Stützgerüst (14) mit zumindest einem geraden Schlauchsegment (15, 16) und zumindest zwei normal dazu verlaufenden ringförmigen Schlauchsegmente (17 - 22) verwendet wird.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass zumindest eines der Schlauchsegmente (15 - 23) anschließend evakuiert wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass zumindest eines der Schlauchsegmente (18 - 21) anschließend ausgeschäumt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Hülle (8) in einem zusammengefalteten und/oder zusammengerollten Zustand über einen Dom (5) des Tanks (1) in den Tank (1) eingebracht und ein Hals (9) der Hülle (8) am Dom (5) des Tanks (1) befestigt wird.
- Verfahren nach einem der Ansprüche 1 bis 6 zum Sanieren eines Tanks, dadurch gekennzeichnet, dass vor dem Einbringen der Leckschutzauskleidung (7) eine abdichtende und/oder korrosionsschützende Schicht (32) auf die Innenoberfläche (31) des Tanks (1) aufgebracht wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass die genannte Schicht (32) von einem in den Tank (1) eingebrachten Roboter (33) oder Roboterarm aufgesprüht wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass vor dem Aufbringen der Schicht (32) allfällige undichte Stellen des Tanks (1) mit Hilfe des Roboters (33) bzw. Roboterarmes mit einer Dichtmasse verspachtelt werden.
- Verfahren nach einem der Ansprüche 7 bis 9, dadurch gekennzeichnet, dass als Schicht (32) ein sprühfähiges und selbsthärtendes Epoxidharz verwendet wird.
- Verfahren nach einem der Ansprüche 7 bis 10, dadurch gekennzeichnet, dass nach dem Aufblasen die Hülle (8) mit einer Innenbeschichtung oder Innenhülle zur Erhöhung ihrer chemischen Resistenz versehen wird.
- Leckschutzauskleidung für einen Tank, umfassend eine kollabierbare Hülle (8) zur Anpassung an eine Innenform eines auszukleidenden Tanks (1), die mit einem Stützgerüst (14) aus druckbeaufschlagbaren Schlauchsegmenten (15 - 23) versehen ist zur zumindest annähernden Aufspannung der Hülle (8) im druckbeaufschlagten Zustand zu der genannten Innenform dadurch gekennzeichnet,
dass das Stützgerüst (14) an zumindest eine erste separate Druckfluidquelle (24) und die Hülle (8) an eine zweite Druckfluidquelle (26) mit im Vergleich zur ersten Druckfluidquelle geringerem Druck oder langsamerem oder späterem Druckaufbau angeschlossen ist. - Leckschutzauskleidung nach Anspruch 12, dadurch gekennzeichnet, dass zumindest zwei der Schlauchsegmente (15 - 23) voneinander getrennt druckbeaufschlagbar sind.
- Leckschutzauskleidung nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass das Stützgerüst (14) zumindest ein gerades Schlauchsegment (15, 16) und zumindest zwei normal dazu verlaufende ringförmige Schlauchsegmente (17 - 22) umfasst, bevorzugt an den Enden des geraden Schlauchsegments (15, 16).
- Leckschutzauskleidung nach Anspruch 14, dadurch gekennzeichnet, dass zumindest zwei weitere ringförmige Schlauchsegmente (18 - 21), und zwar je zwei unter Bildung eines Ringspalts (29) jeweils eng nebeneinander, über die Länge des geraden Schlauchsegments (15, 16) verteilt sind.
- Leckschutzauskleidung nach Anspruch 15, dadurch gekennzeichnet, dass die weiteren ringförmigen Schlauchsegmente (18 - 21) in der Montagestellung der Leckschutzauskleidung (7) ausgeschäumt sind.
- Leckschutzauskleidung nach einem der Ansprüche 12 bis 16, dadurch gekennzeichnet, dass die Hülle (8) aus einer luftdichten Folie gefertigt ist und auf ihrer Außenseite eine Abstandshalteschicht (11) trägt, bevorzugt Noppen oder ein luftdurchlässiges Vlies.
- Leckschutzauskleidung nach einem der Ansprüche 12 bis 17, dadurch gekennzeichnet, dass die Hülle (8) einen Hals (9) zur Auskleidung eines Doms (5) des Tanks (1) hat, wobei ein kragenförmiges Schlauchsegment (23) des Stützgerüsts (14) am Ansatz des Halses (9) liegt.
- Leckschutzauskleidung nach Anspruch 18, dadurch gekennzeichnet, dass die Hülle (8) an ihrer Außenseite mit einer Absaugleitung (12) und einer Druckmessleitung (13) versehen ist, die zum Hals (9) führen.
- Leckschutzauskleidung nach einem der Ansprüche 12 bis 19, dadurch gekennzeichnet, die die Hülle (8) mit einer Innenbeschichtung oder Innenhülle zur Erhöhung ihrer chemischen Resistenz versehen ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ATA50625/2014A AT515803B1 (de) | 2014-09-10 | 2014-09-10 | Leckschutzauskleidung für einen Tank, Verfahren zu deren Einbringen und Verfahren zum Sanieren eines Tanks |
| PCT/AT2015/050204 WO2016037201A1 (de) | 2014-09-10 | 2015-08-25 | Leckschutzauskleidung für einen tank, verfahren zu deren einbringen und verfahren zum sanieren eines tanks |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3191380A1 EP3191380A1 (de) | 2017-07-19 |
| EP3191380B1 true EP3191380B1 (de) | 2019-10-23 |
Family
ID=54238162
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15771851.1A Active EP3191380B1 (de) | 2014-09-10 | 2015-08-25 | Leckschutzauskleidung für einen tank, verfahren zu deren einbringung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3191380B1 (de) |
| AT (1) | AT515803B1 (de) |
| WO (1) | WO2016037201A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3671168A1 (de) | 2018-12-20 | 2020-06-24 | Omv Refining & Marketing Gmbh | Verfahren zur detektion und verhinderung von leckagen |
| CN111672309B (zh) * | 2020-07-03 | 2025-03-04 | 安徽六国化工股份有限公司 | 一种脱硫塔防泄漏装置及方法 |
| DE102023118741A1 (de) * | 2023-07-14 | 2025-01-16 | eurocylinder systems AG | Verfahren zur Beschichtung einer Innenseite eines Behälters |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3320867A1 (de) * | 1983-06-09 | 1984-12-13 | Wülfing und Hauck GmbH + Co KG, 3504 Kaufungen | Verfahren zur erleichterung der montage einer innenverkleidung in einem fluessigkeitstank und dafuer geeignete innenverkleidung |
| DE20104828U1 (de) * | 2001-03-20 | 2001-07-05 | Utek Umweltschutztechnologien GmbH, 06785 Oranienbaum | Verbindungssystem zur Befestigung einer flexiblen Kunststoffolie zur Leckschutzauskleidung an der Innenseite der Tankwandung eines Lagertanks |
| DE102010021690A1 (de) * | 2010-05-27 | 2011-03-31 | Fenotec Gmbh | Verfahren zum Auskleiden eines zylindrischen Lagerbehälters und danach hergestellter Lagerbehälter |
| US8899835B2 (en) * | 2010-06-15 | 2014-12-02 | David D. Russell | Self-supporting bladder system for a double wall tank |
| DE202012011477U1 (de) * | 2012-07-25 | 2013-10-29 | Jörn von Bornstädt | Mannloser Einbau Tankinnenhülle |
-
2014
- 2014-09-10 AT ATA50625/2014A patent/AT515803B1/de active
-
2015
- 2015-08-25 EP EP15771851.1A patent/EP3191380B1/de active Active
- 2015-08-25 WO PCT/AT2015/050204 patent/WO2016037201A1/de not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2016037201A1 (de) | 2016-03-17 |
| AT515803B1 (de) | 2015-12-15 |
| AT515803A4 (de) | 2015-12-15 |
| EP3191380A1 (de) | 2017-07-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3932106C2 (de) | Verfahren und Vorrichtung zum Einbau eines neuen Rohrs in eine vorhandene, unterirdische Leitung | |
| EP0370193B1 (de) | Verfahren zum partiellen Sanieren von Rohren, insbesondere von Dränrohren | |
| EP2739791A2 (de) | System zum sanieren eines kanalschachtes | |
| DE102013212098A1 (de) | Vorrichtung zum Abteufen eines Schachts und Verfahren zum Abteufen eines Schachts | |
| DE212004000057U1 (de) | Installation eines vor Ort ausgehärteten Einsatzes mit innerer undurchlässiger Schicht und Gerät | |
| AT515803B1 (de) | Leckschutzauskleidung für einen Tank, Verfahren zu deren Einbringen und Verfahren zum Sanieren eines Tanks | |
| DE69308551T2 (de) | Ölsperre und schlauch zum spannen derselben | |
| DE2512865A1 (de) | Aufblaseinrichtung fuer in den pfahlhuelsen von off-shore-plattformen befindliche stopfbuechsenpackungen | |
| EP2431531A1 (de) | Verfahren und Vorrichtung zum Herstellen einer Rammanordnung am See- oder Meeresgrund | |
| DE2006256C2 (de) | Verfahren und Vorrichtung zum Anschließen einer unter Wasser beweglichen, Atmosphärendruck enthaltenden Zelle an eine auf dem Meeresboden ortsfeste Zelle | |
| DE4417076C2 (de) | Vorrichtung zum Abdichten von Kanalwandungen im Bereich des Anschlusses eines Nebenkanals an einen Hauptkanal | |
| WO2012062264A2 (de) | Einrichtung zum auffangen und ableiten von aus einem gewässergrund austretenden flüssigkeiten und/oder gasen | |
| DE102010008897A1 (de) | Verfahren zur Errichtung eines Behälters für eine Biogasanlage | |
| DE212007000059U1 (de) | Wiederverwendbare Stülpmanschetten-Baugruppe zur Umstülpung vor Ort aushärtender Einsätze | |
| DE4200593C2 (de) | Verfahren zum bereichsweisen Sanieren einer Rohrleitung und Kunststoffschlauch zu dessen Durchführung | |
| DE2627820A1 (de) | Verfahren und vorrichtung zum verbinden von rohren | |
| DE3840994C2 (de) | ||
| EP2690036A1 (de) | Verfahren zum mannlosen Einbauen einer Tankinnenauskleidung in einen Tank und Tankinnenauskleidung | |
| DE19900229A1 (de) | Verfahren und Vorrichtung zum Auskleiden von Kanälen | |
| EP3268601A1 (de) | Dichtungsbahn zur herstellung einer dichtung für einen lageenergiespeicher und verfahren zur montage einer dichtung aus dichtungsbahnen für einen lageenergiespeicher | |
| DE19739006C2 (de) | Muffenprüfgerät für Rohrstöße bei begehbaren Rohren | |
| DE2829416A1 (de) | Vorrichtung und verfahren zur zementierung von pfeilern fuer bohrinseln | |
| DE19717209A1 (de) | Rohrschelle | |
| DE2923083A1 (de) | Verfahren und vorrichtungen zur oertlichen begrenzung von sich aus einem leckgeschlagenen tankschiff oder bohrinsel ausbreitendem oel | |
| DE19824773C2 (de) | Vorrichtung und Verfahren zur Reparatur von Rohren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20170306 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180315 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190517 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015010759 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1193412 Country of ref document: AT Kind code of ref document: T Effective date: 20191115 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20191023 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200123 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200124 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200123 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015010759 Country of ref document: DE |
|
| PG2D | Information on lapse in contracting state deleted |
Ref country code: IS |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200223 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| 26N | No opposition filed |
Effective date: 20200724 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200825 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200825 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1193412 Country of ref document: AT Kind code of ref document: T Effective date: 20200825 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200825 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191023 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230427 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250826 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250828 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250828 Year of fee payment: 11 |