EP3116287B1 - Verfahren zum herstellen eines heizsystems auf einer 3d-kunststoffscheibe wie einer 3d-kfz-scheibe aus kunststoff - Google Patents
Verfahren zum herstellen eines heizsystems auf einer 3d-kunststoffscheibe wie einer 3d-kfz-scheibe aus kunststoff Download PDFInfo
- Publication number
- EP3116287B1 EP3116287B1 EP16001476.7A EP16001476A EP3116287B1 EP 3116287 B1 EP3116287 B1 EP 3116287B1 EP 16001476 A EP16001476 A EP 16001476A EP 3116287 B1 EP3116287 B1 EP 3116287B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bus bars
- screen printing
- plastic
- grid lines
- overlapping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F15/00—Screen printers
- B41F15/14—Details
- B41F15/44—Squeegees or doctors
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B3/00—Ohmic-resistance heating
- H05B3/84—Heating arrangements specially adapted for transparent or reflecting areas, e.g. for demisting or de-icing windows, mirrors or vehicle windshields
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F15/00—Screen printers
- B41F15/08—Machines
- B41F15/0895—Machines for printing on curved surfaces not otherwise provided for
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F15/00—Screen printers
- B41F15/14—Details
- B41F15/44—Squeegees or doctors
- B41F15/46—Squeegees or doctors with two or more operative parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M1/00—Inking and printing with a printer's forme
- B41M1/40—Printing on bodies of particular shapes, e.g. golf balls, candles, wine corks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M1/00—Inking and printing with a printer's forme
- B41M1/12—Stencil printing; Silk-screen printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M1/00—Inking and printing with a printer's forme
- B41M1/22—Metallic printing; Printing with powdered inks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2200/00—Printing processes
- B41P2200/40—Screen printing
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/002—Heaters using a particular layout for the resistive material or resistive elements
- H05B2203/005—Heaters using a particular layout for the resistive material or resistive elements using multiple resistive elements or resistive zones isolated from each other
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/011—Heaters using laterally extending conductive material as connecting means
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/013—Heaters using resistive films or coatings
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/017—Manufacturing methods or apparatus for heaters
Definitions
- a 3D glass sheet which may be connected to a layer of plastic, as a heatable vehicle rear window by the 3D glass pane directed to the passenger compartment is provided with an enamel network as a heating network on the basis of an electrically conductive composition and with the email network two collection tapes for the supply of electrical power are connected.
- the duct network may have at least one very variable pattern and be formed, for example, of a unit of intersecting lines or bands which form a kind of grid or network.
- a coating is applied Screen printing of a 75% by weight silver paste intended to form the collection tapes which contact the conductive enamel web.
- a method for producing a heatable plastic disc for motor vehicles having at least one plastic layer wherein at least one heating conductor, preferably in the 3D screen printing method, is printed on the inside of the plastic layer.
- the plastic layer is provided as a film, as a plate or as an injection molded part.
- a monofilament polyester fabric is used as screen printing fabric and an electrically conductive paste with metal particles, preferably silver particles, as screen printing ink. After printing the heat conductor, the plastic layer is heat treated and / or transformed.
- the 3D screen printing process takes place on a curved surface of the inside of the plastic layer, whereby two bus bars (main heating conductors) are arranged laterally on the right and left of the plastic disc, and several grid lines (branch heating conductors) which are electrically connected to the two bus bars are connected, are substantially rectilinear horizontally and parallel to each other.
- the plastic layer of the plastic disk is essentially made of polycarbonate, polymethylmethacrylate, polymethacrylmethylimide or cyclo-olefin copolymers.
- Conventional screen printing devices are suitable for printing on flat objects such as e.g. flat automotive glass panes, e.g.
- flat objects such as e.g. flat automotive glass panes
- the tracks of a rear window heater are set up on a flat vehicle glass pane. After printing the tracks, the glass sheet is heated and bent, at the same time curing the printed ink.
- a screen printing squeegee with an elastic applicator element and a holding device is known, wherein the holding device over the width of the squeegee blade is divided into a plurality of mutually movable holding sections, and of each holding section at least during a printing operation on the applicator element
- Existing guide plate runs out.
- a screen printing method for printing curved surfaces with the following known steps: reading a surface contour of an object to be printed, storing the read surface structure in a central control unit, generating control commands by means of the control unit and aligning a printing unit during a printing operation by means of actuators, the the control commands depending on the surface geometry of the object to be printed as well as the position of the doctor blade are controlled relative to the object to be printed, thereby constantly holding a printing frame during a printing movement of the doctor in an imaginary line of contact between doctor and to be printed object to the object to be printed ,
- EP 0281351 A1 a method for screen printing a hard, nonabsorbent substrate, such as glass, using a screen with a structured coating on the surface facing the substrate.
- the method is suitable for printing patterns of varying thickness at selected locations, for example, for printing conductive ink heater assemblies on vehicle windows.
- FR 2448335 A1 a method for the production of hot plates, ie safety glass plates, which are equipped with a network of electrical resistors.
- the aim of the present invention is to be able to produce a heating system on a 3D plastic disc, such as a plastic 3D plastic vehicle pulley, as standard, exactly defined in a flexible and cost-effective manner.
- the joining of the two bus bars and the overlapping grid lines of the grid line motif takes place together at the respective overlapping points by means of a conductive adhesive or by means of soldering.
- a silver paste is used which has a higher proportion of carbon particles than the silver paste for printing the bus bars on the 3D plastic disk.
- the method step in which the bus bars are applied to the 3D plastic disk can be carried out at a time offset from the method step in which the grid line motif is applied to the 3D plastic disk.
- the method step in which the bus bars are applied to the 3D plastic disk can also be carried out before the method step in which the grid line motif is applied to the 3D plastic disk, or the method step in which the grid lines Motive is applied to the 3D plastic disc, takes place before the process step in which the bus bars are applied to the 3D plastic disc.
- the two bus bars of the heating conductor structure are simultaneously applied to the left and right in the area of the grid line motif on the 3D plastic pane by combination of feed and rotational movement of the squeegee.
- the two screens which are used to apply the heat transfer structure from the bus bars and the overlapping grid lines on the 3D plastic disk, are successively inserted into the upper surface of a screen printing machine.
- two dimensionally smaller sieves can be used, each of which is used for the application of one of the two bus bars in the upper work of the screen printing machine or robotically or positionally controlled becomes.
- the object of the invention is also achieved by a method for producing a Schuleitersystems on a 3D plastic disc such as a plastic 3D-plastic disc, according to the invention, the two bus bars and / or these overlapping grid -Lines of the grid-line motif with two operating in different directions movable pressure squeegees on the 3D plastic disc are applied by screen printing.
- the joining of the two bus bars and the overlapping grid lines of the grid line motif takes place here at the respective overlapping points by means of a conductive adhesive or by means of soldering.
- Two printing doctor blades operating in different directions can be used, each of which is to be converted into a rotary and pivotal movement.
- Table 1 the number of the respective process steps of three variants of the method is compared.
- Table 1 steps Process variant 1 Process variant 2 Process variant 3 Screen printing complete Dual pressure with two Combination screen printing with a silver paste silver pastes and dispensing 1 Clean component Clean component Clean component 2 Ionize component Ionize component Ionize component 3 Position component Position component Position component 4 Lower upper work Lower upper work Lower upper work 5 Flood sieve Sieve flood with silver paste f.
- Grid Lines partly in the area of bus bars with silver paste for bus bars flooding (possibly 2 floodlighters) 6a Screen printing with squeegee in the less curved Grid Lines area on the left or on the right starting with right or left feed printing Printing the grid lines Pressure right and left bus bars simultaneously (2 squeegee) 6b more curved bus bar area is printed after transition from feed to rotary motion 7 Lift upper work Lift upper work Lift upper work 8th Ev. Drying by IR, heat flow etc. Ev. Drying by IR, heat flow etc.
- process variant 1 is in the range of 1.0 to 1.5 min. Due to the separate printing of bus bars and grid lines increases in the process variant 2 of the time required to about 2 min.
- process variant 3 requires a time of about 4 minutes due to the technology merger of screen printing and dispensing. With regard to the number of screen printing machines, 3-4 more dispensing stations have to be planned in order to achieve a coordinated process flow.
- polyester and polyamide monofilaments can be used.
- the polyamide systems are usually very flexible and higher in terms of their elongation than the polyester systems.
- mesh counts of 77-48 have proven to be favorable.
- the mesh counts represent another process parameter that must be adapted to the complexity of the component to be printed.
- the size of the silver particles is crucial to choosing a suitable sieve. It should be ensured that a mesh size of the mesh is selected, which is 3 to 5 times larger than the particles to be printed.
- a solvent additive is necessary to reduce the Silberleitpasten in their viscosity adjustment.
- the solvent e.g. 2-octanone (98%) can be used.
- polycarbonate or blend material with scratch-resistant lacquer and plasma layer or with scratch-resistant lacquer with anti-graffiti setting can be used.
- Table 2 below shows an example parameter set of preferred printing parameters for the 3D principle component:
- printing parameters unit preload 15 N / cm (rather low, standard 20 N / cm) Squeegee speed. 185 mm / s Jump (distance from substrate to sieve) 10 mm (due to low wire tension of 15 N / cm, otherwise usual up to 4 mm) squeegee pressure 2 to 2.3 bar blade length 210 mm Squeegees PU with 60 Shore front (on sieve) and 90 Shore rear, with radii squeegee angle 70 ° Pre or flood squeegee aluminum curing 60 min at +125 ° C (3 times for 20 min in a continuous furnace)
- the following description also relates to a system for carrying out the method according to one of the claims 1- 7, comprising at least one supply station for cleaned 3D plastic discs, at least one output side of the latter positioned screen printing machine, of which the electrical heating conductor structure of the two bus bars and the Grid lines motif is applied respectively to the supplied 3D plastic discs, a parallel to the at least one screen printing machine arranged Paternosterofen, a robot station with at least one robot between the output of the screen printing machine and the entrance of the Paternoster furnace, which with the electrical heating conductor of the Screen printing machine to be printed 3D plastic discs at the output latter record and opposite to the previous process direction in the Paternoster oven for curing the printed on the 3D plastic discs electrical Walkerleiterer Concept be entered, and a downstream of the output of the Paternoster furnace storage station for the 3D plastic discs with hardened electrical Hammerleiter Modell.
- the method further includes the possibility of combining the technology of the dispensing method and the 3D screen printing in the manufacture of a heating system on a 3D plastic disc such as a plastic car window.
- the advantages of the fast, robust screen printing technology can be combined with the very flexible dispensing technology.
- a dispensing unit may be stationed, whose input is the 3D plastic discs, on which at least one screen printing machine initially only the two bus bars of the electrical heating conductor structure réelledrucken , are to be entered by means of the at least one first robot of the robotic station, wherein in the dispensing unit on each of the latter introduced in the 3D plastic discs, the grid lines of the grid-line motif by means of dispensing the respective bus bars are superimposed apply, and each provided with the complete Schuleiterer Modell 3D Kunststoffstchffusionn of at least one Conveyor or at least one other robot, the or between the output
- the dispensing unit and the entrance of the Paternoster furnace is stationed, record and supply the input of Paternoster furnace.
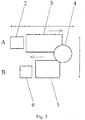
- Fig. 1 shows the sequence of process steps of an embodiment of the method according to the invention oriented solely on screen printing.
- delivered cleaned 3D plastic disks 1 are fed from a feed device 2 to at least one screen printing machine 3, by means of which a heating conductor structure consisting of bus bars and grid lines of a grid line motif is printed on the 3D plastic disks 1 by screen printing.
- the printed 3D plastic discs 1 are then taken over by a removal device 4 and a drying oven 5 for curing the printed electrical heating conductor structure fed. After drying the latter, the 3D plastic discs 1 are deposited in a downstream of the drying oven 5 filing 6.
- Fig. 2 schematically shows a space-intensive embodiment of a system for carrying out the method described above, in which due to the relatively long drying distance of the drying oven 5 in the order of 30 m, the entire machine arrangement is carried out in two mutually parallel rows of processes.
- the feeding device 2 for the 3D plastic disks 1 this downstream of the screen printing machine 3 and between the output and the input of a first section 7 of the drying section of the drying oven 5, the removal device 4 in the form of a robotic system with at least one robot positioned.
- the space requirement of this embodiment of the system is about 25 mx ca.7 m.
- Fig. 3 schematically shows a space-saving embodiment of the system for carrying out the method, wherein the drying oven 5 according to Fig. 2 replaced by a paternoster stove. This results in a reduced space requirement of approx. 15 mx approx. 8 m of the system.
- a screen-printed embodiment of the process with two process steps A (Sections 1-5) and B (Sections 6-9) and using only one silver paste for the bus bars and grid lines of the grid line motif is used forming electrical Walkerleiterer Modell.
- this variant of the method in order to improve the quality of the pressure of the electrical heating conductor structure on the 3D plastic disks 1, it is possible to use a movable, directionally printable squeegee 10 or two printing squeegees which operate in two different directions.
- Fig. 4 clarifies set the movable, directionally opposite squeezing squeegee 10 in the screen printing application of the two bus bars and the Grid Lines motif using the silver paste as a screen printing ink in section 1; 6 with less curvature of the 3D plastic disk 1 for the grid line motif left or right with, with right-directed or left-directed feed continuously the grid lines of the grid line motif on the 3D plastic disc 1 are printed.
- the squeegee 10 then moves from the feed movement in each case in a rotary and pivotal movement and brings continuously one of the two bus bars, the grid lines of the printed grid lines motif overlapping on the 3D plastic disc 1 screen printing on. Subsequently, the two bus bars and the overlapping grid lines at the respective overlap points are electrically connected to the electrical heating conductor structure by means of electrical connectors.
- the second squeegee 10 runs in the second direction opposite process step offset in time to the first squeegee 10 in the feed direction left on the grid lines of grid lines.
- the transitions of the feed into the rotary and pivoting movement or vice versa, the at least one squeegee 10 can be done programmed controlled.
- the two bus bars and the grid lines of the grid line motif are then joined by means of a conductive adhesive or by soldering at the overlap points.
- the electrically conductive paste printed on the 3D plastic pane 1 is dried, preferably by self-drying, and / or for thermal curing provided by IR or UV irradiation or heat flow.
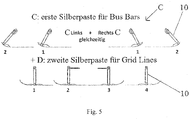
- Fig. 5 shows the squeegee curve of a further embodiment of the method according to the invention when using two different silver pastes for the bus bars and the grid lines of the grid line motif of the heat conductor structure to be formed.
- this two-paste printing in a process step C, using a first electrically conductive silver paste, the bus bars are printed on the 3D plastic sheet 1 at the right and left simultaneously in the combination of feed and rotational movement (sections 1; 2).
- the grid lines of the grid line motif are then offset in time only in feed (sections 1-4) using a second Silver paste with higher electrical resistance the bus bars overlapping printed on the 3D plastic disc 1.
- the particular silver paste printed on the 3D plastic disk 1 is dried out, so that the print motif can not smear or stick together.
- a short dwell time of the respective printing process is sufficient.
- the freshly printed silver paste can also be cured by heat.
- thermal curing the use of UV- or IR-curable paste systems is possible in order to promote a serial process of the printing process.
- the screen printing with the bus bars printed 3D plastic disks 1 are extended from the screen printing machine 3 and retracted into a dispensing unit 12, of which the grid lines of the grid line motif by dispensing the bus bars overlapping to form the electrical heating conductor structure are respectively applied to the 3D plastic sheets 1.
- the latter are taken on the output side of the dispensing unit 12 by a removal device 3 and fed to the drying oven 5 for curing the printed electrical heating conductor structure. After drying the latter, the 3D plastic discs 1 are deposited in the drying oven 5 downstream tray 6.
- Fig. 7 shows in block-wise schematic representation of a space-intensive embodiment of the system for performing the method according to Fig. 6 , According to the Fig. 2 Here, too, the entire machine arrangement is executed in two mutually parallel process rows with opposite passage direction.
- the space requirement of this embodiment of the system is about 20 mx about 6 m.
- the removal device 4 Positioned between the outlet of the dispensing unit 12 and the inlet of the drying oven 5 arranged in the second process row is the removal device 4, from which the 3D plastic discs 1 provided with the electrical heating conductor structure are removed from the dispensing unit 12 and cured in the drying oven 5 are entered.
- the drying section of the drying oven 5 extends here in the second process row opposite to the passage direction of the first process row over a Moniliar of 9 m.
- the output of the drying oven 5, the tray 6 is arranged downstream, in which the 3D plastic discs 1 are deposited with cured electrical heating conductor system.
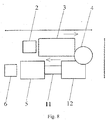
- Fig. 8 shows a space-saving embodiment of the system for carrying out the method according to Fig. 6 , whereby the space requirement of the plant is approx. 15 mx approx. 10 m.
- the first process series only the feed unit 2 and, downstream of it, the at least one screen printing machine 3 are provided.
- the direction of flow is opposite to the direction of flow of the first series of processes, the dispensing unit 12, the downstream of this removal device 4 below a Paternoster 5 instead of the drying oven 5 of Fig. 7 and provided on the output side of the paternoster furnace 5 tray 6 for depositing the finished 3D plastic discs 1.
- the assembly line or robot system 11 is positioned with at least one robot for transporting the 3D plastic disks 1 printed by the screen printing machine 3 with the bus bars to the dispensing unit 12 ,
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Printing Methods (AREA)
- Manufacturing Of Printed Wiring (AREA)
- Screen Printers (AREA)
- Ink Jet (AREA)
- Surface Heating Bodies (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf ein Verfahren zum Herstellen eines Heizsystems auf einer 3D-Kunststoffscheibe wie einer Kfz-Scheibe aus Kunststoff, wobei das Heizsystem eine elektrische Heizleiterstruktur aus mindestens zwei Bus Bars (Haupt-Heizleitern) und einem Grid-Lines-Motiv mit einer Vielzahl Grid-Lines (Zweig-Heizleitern) umfasst, mit den Verfahrensschritten:
- Aufbringen der beiden Bus Bars siebdruckmäßig unter Verwendung mindestens einer ersten elektrisch leitfähigen Paste, vorzugsweise einer ersten Silberpaste, als Siebdruckfarbe auf der 3D-Kunststoffscheibe,
- Aufbringen des Grid-Lines-Motivs unter Verwendung mindestens einer zweiten elektrisch leitfähigen Paste, vorzugsweise einer zweiten Silberpaste, die gegenüber der ersten elektrisch leitfähigen Paste einen größeren elektrischen Widerstand aufweist, die beiden Bus Bars jeweils überlappend auf der 3D-Kunststoffscheibe, und
- abschließend Fügen der beiden Bus Bars und der diese überlappenden Grid-Lines an den jeweiligen Überlappungspunkten,
- wobei die beiden Bus Bars mit mindestens einer ersten verfahrbaren Druckrakel und/oder die die beiden Bus Bars überlappenden Grid-Lines eines Grid-Lines-Motivs mit mindestens einer zweiten verfahrbaren Druckrakel siebdruckmäßig auf der 3D-Kunststoffscheibe aufgebracht werden.
- Aus der
DE 696 07 405 T2 ist es bekannt, eine 3D-Glasscheibe, die mit einer Schicht aus Kunststoff verbunden sein kann, als beheizbare Kfz-Heckscheibe auszubilden, indem die 3D-Glasscheibe zur Fahrgastzelle gerichtet mit einem Emailnetz als Beheizungsnetz auf der Basis einer elektrisch leitfähigen Zusammensetzung versehen wird und mit dem Emailnetz zwei Sammelbänder für die Versorgung mit elektrischem Strom verbunden werden. Das Leitungsnetz kann mindestens ein sehr veränderliches Muster aufweisen und beispielsweise aus einer Einheit von sich kreuzenden Linien oder Bändern gebildet sein, die eine Art Gitter oder Netz bilden. Nach Aufbringen des leitfähigen Netzes wird eine Beschichtung durch Siebdruck einer Paste mit 75 Gew.-% Silber durchgeführt, die vorgesehen ist, die Sammelbänder zu bilden, welche mit dem leitfähigen Emailnetz in Kontakt kommen. - Aus der
US 6 024 904 ist weiterhin ein Verfahren zur Herstellung einer 3D-Kfz-Scheibe aus Kunststoff bekannt, bei dem auf einen durchsichtigen Film aus Kunststoff der 3D-Kfz-Scheibe unter Verwendung nur einer elektrisch leitfähigen Paste siebdruckmäßig eine Vielzahl ein Muster bildende elektrische Leiter und ein Paar Elektroden einander überlappend als elektrische Heizleiterstruktur aufgebracht werden. - Aus der
DE 10 2008 015 853 A1 ist zudem ein Verfahren zur Herstellung einer beheizbaren Kunststoffscheibe für Kraftfahrzeuge mit mindestens einer Kunststoffschicht bekannt, wobei zumindest ein Heizleiter, vorzugsweise im 3D-Siebdruckverfahren, auf der Innenseite der Kunststoffschicht aufgedruckt wird. Hierzu wird die Kunststoffschicht als Folie, als Platte oder als Spritzgussteil bereitgestellt. Zum Ausdrucken des Heizleiters werden ein monofiles Polyestergewebe als Siebdruckgewebe und eine elektrisch leitfähige Paste mit Metallpartikeln, vorzugsweise Silberpartikeln, als Siebdruckfarbe eingesetzt. Nach dem Aufdrucken des Heizleiters wird die Kunststoffschicht wärmebehandelt und/oder umgeformt. Das 3D-Siebdruckverfahren erfolgt auf einer gekrümmten Fläche der Innenseite der Kunststoffschicht, wobei zwei Bus Bars (Haupt-Heizleiter) seitlich rechts und links der Kunststoffscheibe angeordnet werden, und mehrere Grid-Lines (Zweig-Heizleiter), die mit den beiden Bus Bars elektrisch verbunden sind, im Wesentlichen geradlinig horizontal und parallel zueinander verlaufen. Die Kunststoffschicht der Kunststoffscheibe wird im Wesentlichen aus Polycarbonat, Polymethylmethacrylat, Polymethacrylmethylimid oder Cyclo-Olefin-Copolymeren gefertigt. - Herkömmliche Siebdruckvorrichtungen eignen sich zum Bedrucken planer Gegenstände wie z.B. planer Kfz-Glasscheiben, wobei z.B. mittels Siebdruck die Leiterbahnen einer Heckscheibenheizung auf eine plane Kfz-Glasscheibe aufgebacht werden. Nach dem Aufdrucken der Leiterbahnen wird die Glasscheibe erwärmt und gebogen, wobei gleichzeitig die aufgedruckte Farbe aushärtet.
- Für das Bedrucken beliebig gekrümmter Oberflächen mittels Siebdruck ist aus der
DE 103 44 023 B4 eine Siebdruckrakel mit einem elastischen Auftragselement und einer Haltevorrichtung bekannt, wobei die Haltevorrichtung über die Breite der Siebdruckrakel gesehen in mehrere, zueinander bewegliche Halteabschnitte aufgeteilt ist, und von jedem Halteabschnitt ein wenigstens während eines Druckvorgangs an dem Auftragselement anliegendes Führungsblech ausgeht. Durch die Aufteilung in mehrere, zueinander bewegliche Halteabschnitte ist eine Anpassung der Siebdruckrakel an unterschiedlich gekrümmte Oberflächen eines zu bedruckenden Gegenstandes möglich. Die Führungsbleche gewährleisten zudem eine gleichmäßige Druckverteilung auf die Druckkante des Auftragselementes. - Aus der
DE 103 62 093 B4 geht ferner ein Siebdruckverfahren zum Bedrucken gekrümmter Oberflächen mit folgenden Schritten als bekannt hervor: Einlesen einer Oberflächenkontur eines zu bedruckenden Gegenstandes, Speichern der eingelesenen Oberflächenstruktur in einer zentralen Steuereinheit, Erzeugen von Steuerbefehlen mittels der Steuereinheit und Ausrichten eines Druckwerkes während eines Druckvorgangs mittels Stellgliedern, die von den Steuerbefehlen in Abhängigkeit von der Oberflächengeometrie des zu bedruckenden Gegenstandes sowie der Position der Rakel relativ zu dem zu bedruckenden Gegenstand angesteuert werden, hierdurch ständiges Halten eines Druckwerkrahmens während einer Druckbewegung der Rakel in einer gedachten Berührungslinie zwischen Rakel und zu bedruckendem Gegenstand zu dem zu bedruckenden Gegenstand. - Ferner geht aus der
EP 0281351 A1 ein Verfahren zum Siebdrucken eines harten, nichtabsorbierenden Substrats, wie Glas, unter Verwendung eines Siebs mit einer strukturierten Beschichtung auf der dem Substrat zugewandten Oberfläche hervor. Das Verfahren ist geeignet zum Drucken von Mustern variierender Dicke an ausgewählten Stellen, beispielsweise zum Drucken von Heizanordnungen in leitfähiger Tinte auf Fahrzeugfenstern. - Außerdem offenbart
FR 2448335 A1 - Die vorliegende Erfindung hat zum Ziel, ein Heizsystem auf einer 3D-Kunststoffscheibe wie einer 3D-Kfz-Scheibe aus Kunststoff serienmäßig exakt definiert in flexibler und kostengünstiger Weise herstellen zu können.
- Hierzu wird ein Verfahren gemäß dem Oberbegriff des Patentanspruch 1 zur Verfügung gestellt, bei dem erfindungsgemäß die beiden Bus Bars und/oder Grid-Lines des Grid-Lines-Motivs mit zwei in unterschiedlichen Richtungen operierenden verfahrbaren Druckrakeln auf die 3D-Kunststoffscheibe aufgebracht werden.
- Vorzugsweise erfolgt das Fügen der beiden Bus Bars und der diese überlappenden Grid-Lines des Grid-Lines-Motivs miteinander an den jeweiligen Überlappungspunkten mittels eines leitfähigen Klebstoffs oder mittels Verlötens.
- Bevorzugt wird zum Aufbringen der Grid-Lines der Grid-Lines-Motivs auf der 3D-Kunststoffscheibe eine Silberpaste verwendet, die einen höheren Anteil an Carbonteilchen aufweist als die Silberpaste zum Aufdrucken der Bus Bars auf die 3D-Kunststoffscheibe.
- Der Verfahrensschritt, bei dem die Bus Bars auf der 3D-Kunststoffscheibe aufgebracht werden, kann zeitlich versetzt zu dem Verfahrensschritt durchgeführt werden, bei dem das Grid-Lines-Motiv auf der 3D-Kunsststoffscheibe aufgebracht wird.
- Der Verfahrensschritt, bei dem die Bus Bars auf der 3D-Kunststoffscheibe aufgebracht werden, kann auch vor dem Verfahrensschritt durchgeführt werden, bei dem das Grid-Lines-Motiv auf der 3D-Kunststoffscheibe aufgebracht wird, oder der Verfahrensschritt, bei dem das Grid-Lines-Motiv auf der 3D-Kunststoffscheibe aufgebracht wird, erfolgt vor dem Verfahrensschritt, bei dem die Bus Bars auf der 3D-Kunststoffscheibe aufgebracht werden.
- Bevorzugt werden die beiden Bus Bars der Heizleiterstruktur gleichzeitig links und rechts im Bereich des Grid-Lines-Motivs auf der 3D-Kunststoff-Scheibe durch Kombination von Vorschub und Drehbewegung der Druckrakel aufgebracht.
- Das siebdruckmäßige Aufbringen der Heizleiterstruktur aus den beiden Bus Bars und den diese überlappenden Grid-Lines kann jeweils mit einem von zwei Sieben erfolgen, die zeitlich versetzt zum Einsatz kommen, wobei mit dem Sieb für die beiden Bus Bars deren Aufbringen auf der 3D-Kunststoffscheibe an den Rändern letzterer mit getrennt verfahrbaren Druckrakeln erfolgt.
- Die beiden Siebe, mit denen das siebdruckmäßigen Aufbringen der Heizleiterstruktur aus den Bus Bars und den diese überlappenden Grid-Lines auf der 3D-Kunststoffscheibe erfolgt, werden zeitlich nacheinander in das Oberwerk einer Siebdruckmaschine eingesetzt.
- Anstelle des einen Siebes für die siebdruckmäßige Aufbringung der beiden Bus Bars der herzustellenden Heizleiterstruktur auf der 3D-Kunststoffscheibe können zwei dimensionsmäßig kleinere Siebe verwendet werden, von denen jedes für das Aufbringen je eines der beiden Bus Bars in das Oberwerk der Siebdruckmaschine eingesetzt oder robotermäßig oder positionsgeführt wird.
- Die Aufgabe der Erfindung wird auch gelöst durch ein Verfahren zum Herstellen eines Heizleitersystems auf einer 3D-Kunststoffscheibe wie einer 3D-Kfz-Scheibe aus Kunststoff, gemäß dem Oberbegriff des Patentanspruchs 6, bei dem erfindungsgemäß die beiden Bus Bars und/oder die diese überlappenden Grid-Lines des Grid-Lines-Motivs mit zwei in unterschiedlichen Richtungen operierenden verfahrbaren Druckrakeln auf die 3D-Kunststoffscheibe siebdruckmäßig aufgebracht werden.
- Vorzugsmäßig erfolgt auch hier das Fügen der beiden Bus Bars und der diese überlappenden Grid-Lines des Grid-Lines-Motivs miteinander an den jeweiligen Überlappungspunkten mittels eines leitfähigen Klebstoffs oder mittels Verlötens.
- Zwei in unterschiedliche Richtungen operierende Druckrakeln können eingesetzt werden, die jeweils in eine Dreh- uns Schwenkbewegung zu überführen sind.
- In der nachfolgenden Tabelle 1 wird die Anzahl der jeweiligen Verfahrensschritte von drei Varianten des Verfahrens gegenüber gestellt.
Tabelle 1: Schritte Verfahrens-Variante 1 Verfahrens-Variante 2 Verfahrens-Variante 3 Siebdruck komplett Dualdruck mit zwei Kombination Siebdruck mit einer Silberpaste Silberpasten und Dispensing 1 Bauteil reinigen Bauteil reinigen Bauteil reinigen 2 Bauteil ionisieren Bauteil ionisieren Bauteil ionisieren 3 Bauteil positionieren Bauteil positionieren Bauteil positionieren 4 Oberwerk senken Oberwerk senken Oberwerk senken 5 Sieb fluten Sieb fluten mit Silberpaste f. Grid-Lines teilweise im Bereich der Bus Bars mit Silberpaste für Bus Bars fluten (ev. 2 Flutrakel) 6a Siebdruck mit Druckrakel im weniger gekrümmten Grid-Lines-Bereich links oder rechts ansetzend mit Rechts- bzw. Linksvorschub druckend Druck der Grid-Lines Druck rechter und linker Bus Bars gleichzeitig (2 Druckrakel) 6b stärker gekrümmter Bus Bar-Bereich wird nach Übergang von Vorschub in Drehbewegung bedruckt 7 Oberwerk heben Oberwerk heben Oberwerk heben 8 Ev. Trocknung durch IR, Wärmestrom etc. Ev. Trocknung durch IR, Wärmestrom etc. Bauteil entnehmen 9 Nachfluten zum Motiv-Komplettieren Bauteiltransport zum "Schwestersieb" Bauteil zur Dispensing-Station transportieren 10 Oberwerk senken im "Schwestersieb" positionieren Bauteil positionieren 11 Vorschub und Übergang in Drehung für zweiten Bus Bar Oberwerk senken mit Dispensing Grid-Lines applizieren 12 Oberwerk heben Bauteil entnehmen Sieb fluten in Bus Bar-Bereichen mit Bus Bar-Silberpaste Bauteil entnehmen 13 Heizsystem aushärten Drucken von rechten und linken Bus Bar gleichzeitig Heizsystem aushärten 14 Oberwerk heben 15 Bauteil entnehmen 16 Heizsystem aushärten - Aus der Tabelle 1 ist ersichtlich, dass die Verfahrens-Variante 1 mit zweischrittiger Druckrakelführung, bei der wegen der Berücksichtigung der Randbereiche der 3D-Kunststoffscheibe dreizehn Verfahrensschritte erforderlich sind, bezüglich letzterer mit der Verfahrens-Variante 3, bei der die Technologie von Siebdruck und Dispensing kombiniert wird, anzahlmäßig übereinstimmt. Sollen jedoch entsprechend der Verfahrens-Variante 2 für das Aufbringen der Bus Bars und der Grid-Lines zwei unterschiedliche Silberpasten verwendet werden, so erhöht sich die Anzahl der Verfahrensschritte im Siebdruck auf sechzehn. Bei der Verfahrens-Variante 3, bei der die Technologie von Siebdruck und Dispensing kombiniert wird, hat es hingegen keine Auswirkung auf die Anzahl der Verfahrensschritte, ob eine oder zwei Silberpasten zum Einsatz kommen. Lediglich die Logistik bezüglich der Zuführung der beiden Silberpasten ist aufwendiger.
- Erste praktische Erfahrungen zeigen, dass der Zeitaufwand bei der Verfahrens-Variante 1 im Bereich 1,0 bis 1,5 min liegt. Infolge des getrennten Druckens von Bus Bars und Grid-Lines erhöht sich bei der Verfahrens-Variante 2 der Zeitaufwand auf ca. 2 min. Die Verfahrens-Variante 3 erfordert hingegen infolge der Technologie-Zusammenführung von Siebdruck und Dispensing einen Zeitaufwand von ca. 4 min. Hier sind bezogen auf die Anzahl der Siebdruckmaschinen 3-4 mehr Dispensing-Stationen einzuplanen, um einen abgestimmten Prozessablauf zu erreichen.
- Für den Siebdruck von 3D-Bauteilen sind flexible Siebe mit geringer Vorspannung im Bereich von einigen N/cm notwendig. Es können dabei sowohl Polyester- als auch Polyamid-Monofilamente verwendet werden. Die Polyamid-Systeme sind in der Regel sehr flexibel und hinsichtlich ihrer Dehnung höher belastbar als die Polyester-Systeme.
- Für den 2D-Siebdruck auf Glas haben sich Maschenzahlen von 77-48 als günstig bewährt. Für den 3D-Siebdruck stellen die Maschenzahlen einen weiteren Verfahrensparameter dar, der je nach Komplexität des zu bedruckenden Bauteils angepasst werden muss.
- Bei der Aufspannung jedes Siebes auf den Rahmen sind die Vorspannung und Homogenität des Siebes sowie der eingestellte Winkel des Motivs/Heizsystems von Wichtigkeit.
- Zur Anwendung kommen handelsübliche Silberpasten für polymere Verscheibungen mit unterschiedlicher elektrischer Leitfähigkeit.
- Die Größe der Silberpartikel ist entscheidend für die Auswahl eines geeigneten Siebes. Hierbei sollte darauf geachtet werden, dass eine Maschenöffnung des Siebgewebes gewählt wird, die 3- bis 5-mal größer als die zu druckenden Partikel ist.
- Für Viskositätsabstufungen ist ein Lösungsmittelzusatz notwendig, um die Silberleitpasten in ihrer Viskositätseinstellung herabzusetzen. Hierbei kann als Lösungsmittel z.B. 2-Octanone (98%) verwendet werden.
- Als zu bedruckendes Material kann Polycarbonat oder Blend-Material mit Kratzfestlack und Plasmaschicht oder mit Kratzfestlack mit Antigraffiti-Einstellung verwendet werden.
- Aus der nachfolgenden Tabelle 2 ist ein Beispiel-Parametersatz bevorzugter Druckparameter für das 3D-Prinzipbauteil ersichtlich:
Tabelle 2: Druckparameter Einheit Vorspannung 15 N/cm (eher gering, Standard 20 N/cm) Rakel-Geschwindigkeit. 185 mm/s Sprung (Abstand Substrat zu Sieb) 10 mm (Aufgrund von geringer Siebvorspannung von 15 N/cm, sonst bis 4 mm üblich) Rakeldruck 2 - 2,3 bar Rakellänge 210 mm Rakelgummi PU mit 60 Shore vorne (auf Sieb) und 90 Shore hinten, mit Radien Rakelwinkel 70° Vor- oder Flutrakel Aluminium Aushärtung 60 min bei +125 °C (3 mal für 20 min im Durchlaufofen) - Die nachliegende Beschreibung bezieht sich auch auf eine Anlage zur Durchführung des Verfahrens nach einem der Patentansprüche 1- 7, umfassend mindestens eine Zuführstation für gereinigte 3D-Kunststoffscheiben, mindestens eine ausgangsseitig letzterer positionierte Siebdruckmaschine, von der die elektrische Heizleiterstruktur aus den beiden Bus Bars und den Grid-Lines-Motiv jeweils auf die zugeführten 3D-Kunststoffscheiben aufzubringen ist, einen parallel zu der mindestens einen Siebdruckmaschine angeordneten Paternosterofen, eine Roboterstation mit mindestens einem Roboter zwischen dem Ausgang der Siebdruckmaschine und dem Eingang des Paternosterofens, wobei die mit der elektrischen Heizleiterstruktur von der Siebdruckmaschine bedruckten 3D-Kunststofscheiben am Ausgang letzterer aufzunehmen und entgegengesetzt zur bisherigen Verfahrensrichtung in den Paternosterofen zum Aushärten der auf die 3D-Kunststoffscheiben aufgedruckten elektrischen Heizleiterstruktur einzugeben sind, und eine dem Ausgang des Paternosterofens nachgeordnete Ablagestation für die 3D-Kunststoffscheiben mit ausgehärteter elektrischer Heizleiterstruktur.
- Das Verfahren umfasst weiterhin die Möglichkeit der Zusammenführung der Technologie des Dispensing-Verfahrens und des 3D-Siebdrucks bei der Herstellung eines Heizsystems auf einer 3D-Kunststoffscheibe wie einer Kfz-Scheibe aus Kunststoff. Hierbei können die Vorzüge der schnellen, robusten Siebdrucktechnik mit der sehr flexiblen Dispensing- Technologie kombiniert werden.
- Zu diesem Zweck kann bei einer Anlage zur Durchführung des Verfahrens zwischen der Roboterstation und dem Paternosterofen eine Dispensing-Einheit stationiert sein, deren Eingang die 3D-Kunststoffscheiben, auf die in der mindestens einen Siebdruckmaschine jeweils zunächst lediglich die beiden Bus Bars der elektrischen Heizleiterstruktur aufzudrucken sind, mittels des mindestens einen ersten Roboters der Roboterstation einzugeben sind, wobei in der Dispensing-Einheit auf jede der in letztere eingeführten 3D-Kunststoffscheiben die Grid-Lines des Grid-Lines-Motivs mittels Dispensing die jeweiligen Bus Bars überlagernd aufzubringen sind, und die jeweils mit der vollständigen Heizleiterstruktur versehenen 3D-Kunststchoffscheiben von mindestens einem Förderband oder mindestens einem weiteren Roboter, das bzw. der zwischen dem Ausgang der Dispensing-Einheit und dem Eingang des Paternosterofens stationiert ist, aufzunehmen und dem Eingang des Paternosterofens zuzuführen sind.
- Nachfolgend wird die Erfindung unter Bezug auf die Zeichnungen beschrieben. In diesen sind:
-
Fig. 1 eine blockmäßige schematische Darstellung der Prozessschritte einer nur auf Siebdruck ausgerichteten Ausführungsform des erfindungsgemäßen Verfahrens, -
Fig. 2 eine blockmäßig schematische Darstellung einer platzintensiven Ausführungsform der erfindungsgemäßen Anlage zur Durchführung des Verfahrens gemäßFig. 1 , -
Fig. 3 eine blockmäßig schematische Darstellung einer platzsparenden Ausführungsform der erfindungsgemäßen Anlage zur Durchführung des Verfahrens gemäßFig. 1 , -
Fig. 4 eine schematische Darstellung des Druckrakelverlaufes einer Ausführungsform des Verfahrens mit zwei Prozessschritten und bei Einsatz nur einer Silberpaste für die Bus Bars und Grid-Lines des Grid-Lines-Motivs der zu bildenden elektrischen Heizleiterstruktur. -
Fig. 5 eine schematische Darstellung des Druckrakelverlaufes einer weiteren Ausführungsform des Verfahrens bei Einsatz unterschiedlicher Silberpasten für die Bus Bars und die Grid-Lines des Grid-Lines-Motivs der zu bildenden elektrischen Heizleiterstruktur. -
Fig. 6 eine blockmäßige schematische Darstellung der Prozessschritte einer eine Kombination von Siebdruck und Dispensing umfassenden Ausführungsform des Verfahrens, -
Fig. 7 eine blockmäßige schematische Darstellung einer platzintensive Ausführungsform der Anlage zur Durchführung des Verfahrens gemäßFig. 6 und -
Fig. 8 eine blockmäßige schematische Darstellung einer platzsparenden Ausführungsform der Anlage zur Durchführung des Verfahrens gemäßFig. 6 . - Aus
Fig. 1 geht die Abfolge der Prozessschritte einer allein auf Siebdruck ausgerichteten Ausführungsform des erfindungsgemäßen Verfahrens hervor. Hierbei werden angelieferte gereinigte 3D-Kunststoffscheiben 1 von einer Zuführungseinrichtung 2 mindestens einer Siebdruckmaschine 3 zugeleitet, mittels der eine Heizleiterstruktur bestehend aus Bus Bars und Grid-Lines eines Grid-Lines-Motivs auf die 3D-Kunststoffscheiben 1 siebdruckmäßig aufgedruckt wird. Ausgangsseitig der Siebdruckmaschine 3 werden die bedruckten 3D-Kunststoffscheiben 1 dann von einer Entnahmevorrichtung 4 übernommen und einem Trocknungsofen 5 zur Aushärtung der aufgedruckten elektrischen Heizleiterstruktur zugeführt. Nach Austrocknung letzterer werden die 3D-Kunststoffscheiben 1 in einer dem Trocknungsofen 5 nachgeordneten Ablage 6 deponiert. -
Fig. 2 zeigt schematisch eine platzintensive Ausführungsform einer Anlage zur Durchführung des zuvor beschriebenen Verfahrens, bei der wegen der verhältnismäßig langen Trocknungsstrecke des Trocknungsofen 5 in der Größenordnung von 30 m die gesamte Maschinenanordnung in zwei zueinander parallel angeordneten Prozessreihen ausgeführt ist. So sind in einer ersten Prozessreihe die Zuführungseinrichtung 2 für die 3D-Kunststoffscheiben 1, dieser nachgeordnet die Siebdruckmaschine 3 und zwischen deren Ausgang und dem Eingang eines ersten Abschnitts 7 der Trocknungsstrecke des Trocknungsofen 5 die Entnahmevorrichtung 4 in Gestalt einer Roboteranlage mit mindestens einem Roboter positioniert. Ein zweiter Abschnitt 8 der Trocknungsstrecke des Trocknungsofens 5, der im Verhältnis zu dem ersten Abschnitt 7 der Trocknungsstrecke länger ist, erstreckt sich mit zu letzterem entgegengesetzter Durchlaufrichtung in der zweiten Prozessreihe, wobei in der zweiten Prozessreihe dem Ausgang 9 des Trocknungsofens 5 die Ablage 6 zum Deponieren der fertiggestellten 3D-Kunststoffscheiben 1 nachgeordnet ist. Der Platzbedarf dieser Ausführungsform der Anlage beträgt ca. 25 m x ca.7 m. -
Fig. 3 zeigt schematisch eine platzsparende Ausführungsform der Anlage zur Durchführung des Verfahrens, wobei der Trocknungsofen 5 gemäßFig. 2 durch einen Paternosterofen ersetzt ist. Hierdurch ist ein reduzierter Platzbedarf von ca. 15 m x ca.8 m der Anlage gegeben. - Aus
Fig. 4 geht eine allein auf Siebdruck ausgerichtete Ausführungsform des Verfahrens mit zwei Prozessschritten A (Abschnitte 1-5) und B (Abschnitte 6-9) und bei Verwendung nur einer Silberpaste für die Bus Bars und die Grid-Lines des Grid-Lines-Motivs der zu bildenden elektrischen Heizleiterstruktur hervor. Bei dieser Verfahrensvariante ist zur Verbesserung der Qualität des Drucks der elektrischen Heizleiterstruktur auf die 3D-Kunststoffscheiben 1 die Verwendung einer verfahrbaren, richtungsentgegengesetzt druckfähigen Druckrakel 10 oder von zwei Druckrakeln möglich, die in zwei unterschiedlichen Richtungen operieren. - Wie
Fig. 4 verdeutlicht, setzt die verfahrbaren, richtungsentgegengesetzt drückfähigen Druckrakel 10 beim siebdruckmäßigen Aufbringen der beiden Bus Bars und des Grid-Lines-Motivs unter Verwendung der Silberpaste als Siebdruckfarbe in dem Abschnitt 1; 6 mit weniger Krümmung der 3D- Kunststoffscheibe 1 für das Grid-Lines-Motiv links oder rechts an, wobei mit rechts gerichteten bzw. links gerichteten Vorschub fortlaufend die Grid-Lines des Grid-Lines-Motivs auf der 3D-Kunststoffscheibe 1 aufgedruckt werden. In den Abschnitten 5; 9 mit stärkere Krümmung der 3D-Kunststoffscheibe 1 für die beiden Bus Bars geht die Druckrakel 10 dann von der Vorschubbewegung jeweils in eine Dreh- und Schwenkbewegung über und bringt fortlaufend jeweils einen der beiden Bus Bars die Grid-Lines des aufgedruckten Grid-Lines-Motivs überlappend auf der 3D-Kunststoffscheibe 1 siebdruckmäßig auf. Anschließend werden die beiden Bus Bars und die diese überlappenden Grid-Lines an den jeweiligen Überlappungspunkten mittels elektrischer Konnektoren zu der elektrischen Heizleiterstruktur elektrisch verbunden. - Bei Einsatz von zwei in unterschiedlichen Richtungen operierenden verfahrbaren Druckrakeln 10 anstelle der einen verfahrbaren richtungsentgegengesetzt druckfähigen Druckrakel 10, läuft der zweite Druckrakel 10 bei dem zweiten, richtungsentgegengesetzten Verfahrensschritt zeitlich versetzt zur ersten Druckrakel 10 in Vorschubrichtung link auf den Grid-Lines des Grid-Lines-Motivs in die Dreh- und Schwenkbewegung, um am oberen linken Rand der 3D-Kunststoffscheibe zu enden. Die Übergänge der Vorschub- in die Dreh- und Schwenkbewegung oder umgekehrt der mindestens einen Druckrakel 10 können programmiert gesteuert erfolgen.
- Die beiden Bus Bars und die Grid-Lines des Grid-Lines-Motivs werden dann mittels eines leitfähigen Klebstoffs oder mittels Verlötens an den Überlappungspunkten gefügt.
- Jeweils nach Aufbringen der Grid-Lines des Grid-Lines-Motivs und/oder eines der beiden Bus Bars wird für ein Antrocknen der auf die 3D-Kunststoffscheibe 1 aufgedruckten elektrisch leitfähigen Paste, vorzugsweise im Wege eines Selbsttrocknens, und/oder für ein thermisches Aushärten durch IR- oder UV-Bestrahlung oder Wärmestrom gesorgt.
- Aus
Fig. 5 geht der Druckrakelverlauf einer weiteren Ausführungsform des erfindungsgemäßen Verfahrens bei Einsatz von zwei unterschiedlichen Silberpasten für die Bus Bars und die Grid-Lines des Grid-Lines-Motivs der zu bildenden Heizleiterstruktur hervor. Bei diesem Zwei-Pastendruck werden in einem Prozessschritt C unter Verwendung einer ersten elektrisch leitfähigen Silberpaste die Bus Bars rechts und links gleichzeitig in der Kombination Vorschub und Drehbewegung (Abschnitte 1; 2) auf die 3D-Kunsststoffscheibe 1 gedruckt. Zeitlich versetzt werden dann in einem Prozessschritt D nur im Vorschub (Abschnitte 1-4) die Grid-Lines des Grid-Lines-Motivs unter Verwendung einer zweiten Silberpaste mit höherem elektrischen Widerstand die Bus Bars überlappend auf die 3D-Kunststoffscheibe 1 gedruckt. - Wichtig ist, dass nach jedem Druckvorgang die jeweilige auf die 3D-Kunststoffscheibe 1 aufgedruckte jeweilige Silberpaste ausgetrocknet wird, damit das Druckmotiv nicht verschmieren oder verkleben kann. Eine kurze Verweilzeit des jeweiligen Druckvorgangs reicht hierzu aus. Die jeweils frisch aufgedruckte Silberpaste kann jedoch auch durch Wärmezufuhr ausgehärtet werden. Alternativ zur thermischen Aushärtung ist der Einsatz von UV- oder IR-härtbaren Pastensystemen möglich, um einen seriellen Ablauf des Druckvorgangs zu begünstigen.
- Aus
Fig. 6 gehen in blockmäßiger Darstellung die Prozessschritte A, B einer weiteren Ausführungsform des Verfahrens hervor, die zur Bildung der elektrischen Heizleiterstruktur auf einer 3D-Kunststoffscheibe 1 eine Kombination der schnellen und robusten Siebdrucktechnik für die Bus Bars mit der sehr flexiblen Dispensing-Technologie für die Grid-Lines des Grid-Lines-Motivs umfasst. Hierbei werden die angelieferten gereinigten 3D-Kunststoffscheiben 1 von der Zuführungseinrichtung 2 mindestens einer Siebdruckmaschine 3 zugeleitet, mittels der die Bus Bars der zu bildenden elektrischen Heizleiterstruktur auf den 3D-Kunststoffscheiben 1 siebdruckmäßig unter Verwendung einer Silberpaste als Siebdruckfarbe aufgedruckt werden. Mittels einer Roboter- oder Fließbandanlage 11 werden die siebdruckmäßig mit den Bus Bars bedruckten 3D-Kunststoffscheiben 1 aus der Siebdruckmaschine 3 ausgefahren und in eine Dispensing-Einheit 12 eingefahren, von der die Grid-Lines des Grid-Lines-Motivs mittels Dispensing die Bus Bars überlappend unter Bildung der elektrischen Heizleiterstruktur jeweils auf die 3D-Kunststoffscheiben 1 appliziert werden. Letztere werden ausgangsseitig der Dispensing-Einheit 12 von einer Entnahmevorrichtung 3 entnommen und dem Trocknungsofen 5 zur Aushärtung des aufgedruckten elektrischen Heizleiterstrukturzugeführt. Nach Austrocknung letzterer werden die 3D-Kunststoffscheiben 1 in der dem Trocknungsofen 5 nachgeschalteten Ablage 6 deponiert. -
Fig. 7 zeigt in blockmäßiger schematischer Darstellung eine platzintensive Ausführungsform der Anlage zur Durchführung des Verfahrens gemäßFig. 6 . Entsprechend derFig. 2 ist auch hier die gesamte Maschinenanordnung in zwei zueinander parallelen Prozessreihen mit entgegengesetzter Durchlaufrichtung ausgeführt. Der Platzbedarf dieser Ausführungsform der Anlage beträgt ca. 20 m x ca. 6 m. - Hier sind in der ersten Prozessreihe die Zuführungseinrichtung 2 für die 3D-Kunststoffscheiben 1, dieser nachgeordnet die Siebdruckmaschine 3 und zwischen deren Ausgang und dem Eingang der nachgeordneten Dispensing-Einheit 12 die Fließband- oder Robotereinheit 11 positioniert, von der die mit den Bus Bars bedruckten 3D-Kunststoffscheiben 1 aus der Siebdruckmaschine 3 entnommen und in die Dispensing-Einheit 12 eingeführt werden. Zwischen dem Ausgang der Dispensing-Einheit 12 und dem Eingang des in der zweiten Prozessreihe angeordneten Trocknungsofen 5 ist die Entnahmevorrichtung 4 positioniert, von der die mit der elektrischen Heizleiterstruktur versehenen 3D-Kunststoffscheiben 1 aus der Dispensing-Einheit 12 entnommen und zur Aushärtung in dem Trocknungsofen 5 eingegeben werden. Die Trocknungsstrecke des Trocknungsofens 5 erstreckt sich hier in der zweiten Prozessreihe entgegengesetzt zur Durchlaufrichtung der ersten Prozessreihe über eine Gesamtlänger von 9 m. Dem Ausgang des Trocknungsofens 5 ist die Ablage 6 nachgeordnet, in der die 3D-Kunststoffscheiben 1 mit ausgehärtetem elektrischen Heizleitersystem deponiert werden.
-
Fig. 8 zeigt eine platzsparende Ausführungsform der Anlage zur Durchführung des Verfahrens gemäßFig. 6 , wobei der Platzbedarf der Anlage ca. 15 m x ca. 10 m beträgt. Hier sind in der ersten Prozessreihe lediglich die Zuführungseinheit 2 und dieser nachgeordnet die mindestens eine Siebdruckmaschine 3 vorgesehen. In der zweiten Prozessreihe, deren Durchlaufrichtung entgegengesetzt zur Durchlaufrichtung der ersten Prozessreihe ist, sind die Dispensing-Einheit 12, die dieser nachgeordnete Entnahmevorrichtung 4 nachfolgend ein Paternosterofen 5 anstelle der Trocknungsofens 5 derFig. 7 sowie die ausgangsseitig des Paternosterofens 5 vorgesehene Ablage 6 zum Deponieren der fertiggestellten 3D-Kunststoffscheiben 1 angeordnet. Zudem ist zwischen dem Ausgang der Siebdruckmaschine 3 und dem Eingang der Dispensing-Einheit 12 die Fließband- oder Roboteranlage 11 mit mindestens einem Roboter für den Transport der von der Siebdruckmaschine 3 mit den Bus Bars bedruckten 3D-Kunststoffscheiben 1 zu der Dispensing-Einheit 12 positioniert. -
- 1
- 3D-Kunststoffscheibe
- 2
- Zuführungseinrichtung
- 3
- Siebdruckmaschine
- 4
- Entnahmevorrichtung
- 5
- Trocknungsofen, Paternosterofen
- 6
- Ablage
- 7
- erster Abschnitt der Trocknungsstrecke des Trocknungsofens
- 8
- zweiter Abschnitt der Trocknungsstrecke des Trocknungsofens
- 9
- Ausgang des Trocknungsofens
- 10
- Druckrakel
- 11
- Roboter- oder Fließbandanlage
- 12
- Dispensing-Einheit
Claims (7)
- Verfahren zum Herstellen eines Heizsystems auf einer 3D-Kunststoffscheibe (1) wie einer Kfz-Scheibe aus Kunststoff, wobei das Heizsystem eine elektrische Heizleiterstruktur aus mindestens zwei Bus Bars und einem Grid-Lines-Motiv mit einer Vielzahl Grid-Lines umfasst, mit den Verfahrensschritten:- Aufbringen der beiden Bus Bars siebdruckmäßig unter Verwendung mindestens einer ersten elektrisch leitfähigen Paste, als Siebdruckfarbe auf der 3D-Kunststoffscheibe (1),- Aufbringen des Grid-Lines-Motivs unter Verwendung mindestens einer zweiten elektrisch leitfähigen Paste, die gegenüber der ersten elektrisch leitfähigen Paste einen größeren elektrischen Widerstand aufweist, die beiden Bus Bars jeweils überlappend auf der 3D-Kunststoffscheibe (1), und- abschließend Fügen der beiden Bus Bars und der diese überlappenden Grid-Lines an den jeweiligen Überlappungspunkten,- wobei die beiden Bus Bars mit mindestens einer ersten verfahrbaren Druckrakel (10) und/oder die die beiden Bus Bars überlappenden Grid-Lines des Grid-Lines-Motivs mit mindestens einer zweiten verfahrbaren Druckrakel (10) siebdruckmäßig auf der 3D-Kunststoffscheibe (1) aufgebracht werden,dadurch gekennzeichnet, dass
die beiden Bus Bars und/oder die Grid-Lines des Grid-Lines-Motivs mit zwei in unterschiedlichen Richtungen operierenden verfahrbaren Druckrakeln (10) auf die 3D-Kunststoffscheibe (1) aufgebracht werden. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die beiden Bus Bars der Heizleiterstruktur gleichzeitig links und rechts im Bereich des Grid-Lines-Motivs auf der 3D-Kunststoff-Scheibe (1) durch Kombination von Vorschub und Drehbewegung der Druckrakel (10) aufgebracht werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das siebdruckmäßige Aufbringen der Heizleiterstruktur aus den beiden Bus Bars und den diese überlappenden Grid-Lines jeweils mit einem von zwei Sieben erfolgt, die zeitlich versetzt zum Einsatz kommen, wobei mit dem Sieb für die beiden Bus Bars deren Aufbringen auf der 3D-Kunststoffscheibe (1) an den Rändern letzterer mit getrennt verfahrbaren Druckrakeln (10) erfolgt.
- Verfahren nach einem der Ansprüche 1-3, dadurch gekennzeichnet, dass die beiden Siebe, mit denen das siebdruckmäßigen Aufbringen der Heizleiterstruktur aus den Bus Bars und den diese überlappenden Grid-Lines auf der 3D-Kunststoffscheibe (1) erfolgt, zeitlich nacheinander in das Oberwerk einer Siebdruckmaschine (3) eingesetzt werden.
- Verfahren nach einem der Ansprüche 3 und 4, dadurch gekennzeichnet, dass anstelle des einen Siebes für die siebdruckmäßige Aufbringung der beiden Bus Bars der herzustellenden Heizleiterstruktur auf der 3D-Kunststoffscheibe (1) zwei kleinere Siebe verwendet werden, von denen jedes für das Aufbringen je eines der beiden Bus Bars in das Oberwerk der Siebdruckmaschine (3) eingesetzt oder robotermäßig oder positionsgeführt wird.
- Verfahren zum Herstellen eines Heizsystems auf einer 3D-Kunststoffscheibe wie einer 3D-Kfz-Scheibe (1) aus Kunststoff, wobei das Heizsystem eine elektrische Heizleiterstruktur aus mindestens zwei Bus Bars und einem Grid-Lines-Motiv mit einer Vielzahl Grid-Lines umfasst, mit den Verfahrensschritten:- Aufbringen der beiden Bus Bars und der Grid-Lines des Grid-Lines-Motiv einander überlappend siebdruckmäßig unter Verwendung nur einer elektrisch leitfähigen Paste, als Siebdruckfarbe auf der 3D-Kunststoffscheibe (1), und- anschließend Fügen der beiden Bus Bars und der diese überlappenden Grid-Lines an den jeweiligen Überlappungspunkten, dadurch gekennzeichnet, dassdie beiden Bus Bars und/oder die diese überlappenden Grid-Lines des Grid-Lines-Motivs mit zwei in unterschiedlichen Richtungen operierenden verfahrbaren Druckrakeln (10) auf die 3D-Kunststoffscheibe (1) siebdruckmäßig aufgebracht werden.
- Verfahren nach Anspruch 6, dadurch gekennzeichnet, dass zwei in unterschiedliche Richtungen operierende Druckrakeln (10) eingesetzt werden, die jeweils als in eine Dreh- und Schwenkbewegung überführbar ausgebildet werden.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102015008838.6A DE102015008838B4 (de) | 2015-07-05 | 2015-07-05 | Verfahren zum Herstellen eines Heizsystems auf einer 3D-Kunststoffscheibe wie einer 3D-Kfz-Scheibe aus Kunststoff |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3116287A1 EP3116287A1 (de) | 2017-01-11 |
| EP3116287B1 true EP3116287B1 (de) | 2019-10-02 |
Family
ID=57046932
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16001476.7A Active EP3116287B1 (de) | 2015-07-05 | 2016-07-04 | Verfahren zum herstellen eines heizsystems auf einer 3d-kunststoffscheibe wie einer 3d-kfz-scheibe aus kunststoff |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10278237B2 (de) |
| EP (1) | EP3116287B1 (de) |
| JP (1) | JP6857455B2 (de) |
| KR (1) | KR102189411B1 (de) |
| CN (1) | CN106455170B (de) |
| DE (1) | DE102015008838B4 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107539280B (zh) * | 2017-02-06 | 2020-08-04 | 福耀集团长春有限公司 | 带有覆盖母线的后风挡玻璃及其有覆盖母线加工工艺 |
| EP3725525B1 (de) * | 2019-04-18 | 2024-02-28 | Exentis Knowledge GmbH | Vorrichtung und verfahren zur herstellung von dreidimensionalen siebdruckwerkstücken |
| EP4319508A3 (de) * | 2019-04-18 | 2024-03-27 | Exentis Knowledge GmbH | Vorrichtung und verfahren zur herstellung von dreidimensionalen siebdruckwerkstücken |
| ES2978264T3 (es) | 2019-04-18 | 2024-09-09 | Exentis Knowledge Gmbh | Dispositivo y procedimiento para la fabricación de piezas de trabajo de serigrafía tridimensionales |
| PT3725526T (pt) * | 2019-04-18 | 2024-10-02 | Exentis Knowledge Gmbh | Processo para a produção de peças serografadas tridimensionais |
| HUE068110T2 (hu) * | 2019-04-18 | 2024-12-28 | Exentis Knowledge Gmbh | Berendezés és eljárás háromdimenziós szitanyomó munkadarabok elõállítására |
| US20200391530A1 (en) * | 2019-06-13 | 2020-12-17 | Illinois Tool Works Inc. | Multi-functional print head for a stencil printer |
| FR3103809B1 (fr) * | 2019-11-29 | 2022-05-27 | Saint Gobain | Procédé d’obtention de vitrages munis de motifs électroconducteurs |
| US11773011B1 (en) | 2022-07-08 | 2023-10-03 | Agc Automotive Americas Co. | Glass assembly including a conductive feature and method of manufacturing thereof |
| US12424807B2 (en) | 2022-07-08 | 2025-09-23 | Agc Automotive Americas Co. | Method of manufacturing a window assembly with a solderless electrical connector |
| US12071365B2 (en) | 2022-07-08 | 2024-08-27 | Agc Automotive Americas Co. | Glass assembly including a performance-enhancing feature and method of manufacturing thereof |
| US12090729B2 (en) | 2022-07-08 | 2024-09-17 | Agc Automotive Americas Co. | Glass assembly including an opaque boundary feature and method of manufacturing thereof |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2448335A1 (fr) * | 1979-02-06 | 1980-09-05 | Siv Soc Italiana Vetro | Procede pour la fabrication de plaques thermiques et plaques thermiques ainsi obtenues |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4196338A (en) * | 1974-04-29 | 1980-04-01 | Saint-Gobain Industries | Electrically heated vehicle window |
| US4450346A (en) | 1981-05-14 | 1984-05-22 | Ford Motor Company | Electric heater plate |
| FR2509947A1 (fr) * | 1981-07-15 | 1983-01-21 | Saint Gobain Vitrage | Vitrage chauffant electrique |
| GB8705075D0 (en) | 1987-03-04 | 1987-04-08 | Pilkington Brothers Plc | Printing |
| JP3844255B2 (ja) * | 1994-03-08 | 2006-11-08 | Sdcテクノロジーズ・アジア株式会社 | 車両用防曇性被覆合成樹脂製窓材 |
| JPH0839767A (ja) * | 1994-07-29 | 1996-02-13 | Oki Electric Ind Co Ltd | スクリーン印刷装置 |
| JPH0899610A (ja) | 1994-09-30 | 1996-04-16 | Tsutsunaka Plast Ind Co Ltd | 防曇性能を有する合成樹脂製窓材およびその製造方法 |
| FR2730724B1 (fr) * | 1995-02-21 | 1997-04-04 | Saint Gobain Vitrage | Vitrage pour vehicule automobile |
| US5766739A (en) * | 1995-07-13 | 1998-06-16 | Nippon Arc Co., Ltd. | Panel composed of synthetic resins and coated with an antifogging layer and a method of making the panel |
| US6014840A (en) * | 1997-12-24 | 2000-01-18 | Dura Automotive Systems, Inc. | Heated sliding window assembly with an electrically connected sliding pane |
| US6239758B1 (en) * | 2000-01-24 | 2001-05-29 | Receptec L.L.C. | Vehicle window antenna system |
| DE10344022B4 (de) | 2003-09-16 | 2006-07-13 | Thieme Gmbh & Co. Kg | Vorrichtung zum Siebdrucken |
| DE10344023B4 (de) | 2003-09-16 | 2006-06-14 | Thieme Gmbh & Co. Kg | Siebdruckrakel und Vorrichtung zum Siebdrucken |
| JP2005138341A (ja) * | 2003-11-05 | 2005-06-02 | Murata Mfg Co Ltd | ペースト材料の印刷方法及びその印刷装置 |
| US7182019B2 (en) * | 2004-01-23 | 2007-02-27 | Exatec, Llc | Screen printing apparatus |
| US7129444B2 (en) * | 2004-05-17 | 2006-10-31 | Exatec Llc | High performance defrosters for transparent panels |
| JP2005329560A (ja) * | 2004-05-18 | 2005-12-02 | Toppan Printing Co Ltd | 凹凸形状印刷方法及び印刷物 |
| CN102523642B (zh) | 2005-12-29 | 2015-06-17 | 埃克阿泰克有限责任公司 | 窗户除霜器组件 |
| EP1967041B1 (de) * | 2005-12-29 | 2010-08-25 | Exatec, LLC. | Für robotische abgabeanwendung optimierte busbar-designs |
| JP2008015190A (ja) * | 2006-07-05 | 2008-01-24 | Asahi Glass Co Ltd | ガラス板の印刷方法及び印刷パターン付きガラス板の製造方法 |
| US20080028697A1 (en) * | 2006-08-04 | 2008-02-07 | Chengtao Li | Window defroster assembly with light control |
| DE102008015853A1 (de) | 2008-03-27 | 2009-10-01 | Rehau Ag + Co | Beheizbare Kunststoffscheibe und Verfahren zu deren Herstellung |
| DE202012104631U1 (de) | 2011-11-30 | 2013-01-04 | Dial-Component Ltd. | Rakelsystem für einen Siebdrucker |
| KR102113687B1 (ko) * | 2013-05-13 | 2020-05-22 | 삼성디스플레이 주식회사 | 스크린 인쇄 장치 및 그것을 이용한 스크린 인쇄 방법 |
-
2015
- 2015-07-05 DE DE102015008838.6A patent/DE102015008838B4/de not_active Expired - Fee Related
-
2016
- 2016-07-04 JP JP2016132484A patent/JP6857455B2/ja active Active
- 2016-07-04 EP EP16001476.7A patent/EP3116287B1/de active Active
- 2016-07-05 US US15/201,645 patent/US10278237B2/en active Active
- 2016-07-05 KR KR1020160084796A patent/KR102189411B1/ko active Active
- 2016-07-05 CN CN201610851414.4A patent/CN106455170B/zh active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2448335A1 (fr) * | 1979-02-06 | 1980-09-05 | Siv Soc Italiana Vetro | Procede pour la fabrication de plaques thermiques et plaques thermiques ainsi obtenues |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2017019271A (ja) | 2017-01-26 |
| KR20170005393A (ko) | 2017-01-13 |
| CN106455170B (zh) | 2021-03-19 |
| JP6857455B2 (ja) | 2021-04-14 |
| KR102189411B1 (ko) | 2020-12-14 |
| EP3116287A1 (de) | 2017-01-11 |
| US10278237B2 (en) | 2019-04-30 |
| DE102015008838B4 (de) | 2023-10-12 |
| DE102015008838A1 (de) | 2017-01-05 |
| US20170006666A1 (en) | 2017-01-05 |
| CN106455170A (zh) | 2017-02-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102015008838B4 (de) | Verfahren zum Herstellen eines Heizsystems auf einer 3D-Kunststoffscheibe wie einer 3D-Kfz-Scheibe aus Kunststoff | |
| DE69014076T2 (de) | Heizbare Verbundglasscheibe für Fahrzeuge. | |
| EP2014777B1 (de) | Verfahren sowie Vorrichtung zur thermischen Behandlung von Metallblech | |
| EP2907881B2 (de) | Warmformlinie und Verfahren zur Herstellung von warmumgeformten Blechprodukten | |
| DE2739021C2 (de) | ||
| DE102013107102B4 (de) | Faserhalbzeug-Temperiervorrichtung | |
| DE202010018370U1 (de) | Vorrichtung zur Herstellung von Formteilen mit mindestens zwei Gefügebereichen unterschiedlicher Duktilität | |
| DE112014003822T5 (de) | Folienheizung z. B. für eine Heizplatte | |
| DE102020127121A1 (de) | Heizelement für ein Oberflächenbauteil in einem Kraftfahrzeug | |
| EP2883967B1 (de) | Verfahren und Vorrichtung zur Nachbehandlung eines gehärteten metallischen Formteils mittels elektrischer Widerstandserwärmung | |
| DE4201275C1 (de) | ||
| AT522005B1 (de) | Temperiervorrichtung zum Temperieren eines Bauteils | |
| DE1690298A1 (de) | Auf glasartige Koerper aufgebrachte Bestandteile elektrischer Anordnungen | |
| DE10330448A1 (de) | Verfahren zum platzsparenden Anbringen elektrischer Leitungen | |
| EP4021703B1 (de) | 3d-siebdruckanlage und 3d-siebdruckverfahren zur herstellung eines formkörpers | |
| DE102019106797B4 (de) | Verfahren zur Herstellung unterschiedlicher elektrischer Leitfähigkeiten innerhalb einer Leiterbahn, Verwendung des Verfahrens sowie Leiterbahn | |
| DE102006056353B3 (de) | Verfahren zum Herstellen einer Faltwabenstruktur für einen Kernverbund und faltbares Flächenmaterial | |
| AT514325B1 (de) | Vorrichtung und Verfahren zum Erhitzen eines Halbzeugs | |
| EP3554974B1 (de) | Vorrichtung zum transportieren mindestens eines aufgeheizten bauteils | |
| EP1880816B1 (de) | Verfahren zum Umformen eines Bereichs von Holzwerkstoffplatten und Vorrichtung hierfür | |
| DE102008026365A1 (de) | Vorrichtung und Verfahren zur Herstellung von Slush-Häuten | |
| DE69508849T2 (de) | Musterherstellungsverfahren auf einem plattenförmigen Substrat und einer Siebplatte | |
| DE102020103064B4 (de) | Additives Verfahren zur Herstellung von Verbundprodukten | |
| EP3374127B1 (de) | Auflagevorrichtung für eine mehrzahl von bauteilen unterschiedlicher geometrie | |
| DE3852702T2 (de) | Verfahren zur herstellung dekorativer bänder, blätter und paneele. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20160718 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180507 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B41F 15/46 20060101ALI20190529BHEP Ipc: H05B 3/84 20060101AFI20190529BHEP Ipc: B41M 1/12 20060101ALI20190529BHEP Ipc: B41M 1/22 20060101ALI20190529BHEP Ipc: B41F 15/08 20060101ALI20190529BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20190624 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: GLEICH, HENNING Inventor name: KRAUSE, THOMAS Inventor name: HOYER, OLAF |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1187674 Country of ref document: AT Kind code of ref document: T Effective date: 20191015 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502016006848 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20191002 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200103 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200102 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200102 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200203 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200224 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502016006848 Country of ref document: DE |
|
| PG2D | Information on lapse in contracting state deleted |
Ref country code: IS |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200202 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| 26N | No opposition filed |
Effective date: 20200703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200704 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200704 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191002 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1187674 Country of ref document: AT Kind code of ref document: T Effective date: 20210704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210704 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240524 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240723 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20240724 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502016006848 Country of ref document: DE Owner name: SABIC GLOBAL TECHNOLOGIES B.V., NL Free format text: FORMER OWNER: INPRO INNOVATIONSGESELLSCHAFT FUER FORTGESCHRITTENE PRODUKTIONSSYSTEME IN DER FAHRZEUGINDUSTRIE MBH, 10623 BERLIN, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502016006848 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20250213 AND 20250219 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502016006848 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20260203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250731 |